Contatti Zeyu lntelligent Industrial Company

Macchine per saldatura a ultrasuoni per giocattoli: funzionamento, tipologie e criteri di scelta

Aggiornato a giugno 2026 · Revisione a cura del team di ingegneria applicativa ZEUEE, costruttore di macchine per assemblaggio automatico e saldatura a ultrasuoni dal 2005.
Una macchina per saldatura a ultrasuoni per giocattoli unisce due componenti stampati in materiale termoplastico convertendo l’energia elettrica ad alta frequenza in vibrazioni meccaniche, in genere a 20, 35 o 40 kHz, e trasmettendo tali vibrazioni al giunto finché l’attrito fonde un piccolo rilievo di plastica e salda i componenti. Il processo dura una frazione di secondo, non richiede colla, viti o solventi e lascia un giunto pulito e sigillabile, abbastanza resistente da sopportare il gioco energico di un bambino. Questa guida illustra il processo, i componenti della macchina, le tipologie di macchine, le plastiche saldabili, i criteri di scelta e le norme di sicurezza per i giocattoli che ogni saldatura deve rispettare.
Dati rapidi: saldatura a ultrasuoni per giocattoli in breve
| Frequenze tipiche | 15 / 20 / 30 / 35 / 40 kHz |
| Ciclo di saldatura | ~0,1–1 s di saldatura + breve mantenimento/raffreddamento (2–6 s totali in automazione) |
| Ampiezza del sonotrodo | ~10–120 µm (micron) sulla superficie del sonotrodo |
| Plastiche più adatte per i giocattoli | ABS, PC, PS (amorfe); PP, PE, nylon (semicristalline, in campo vicino) |
| Materiali di consumo | Nessuno (niente colla, solventi o rivetti) |
| Norme di sicurezza di riferimento | ASTM F963-23 (USA), EN 71-1 (UE) |
Che cos’è una macchina per saldatura a ultrasuoni per giocattoli?
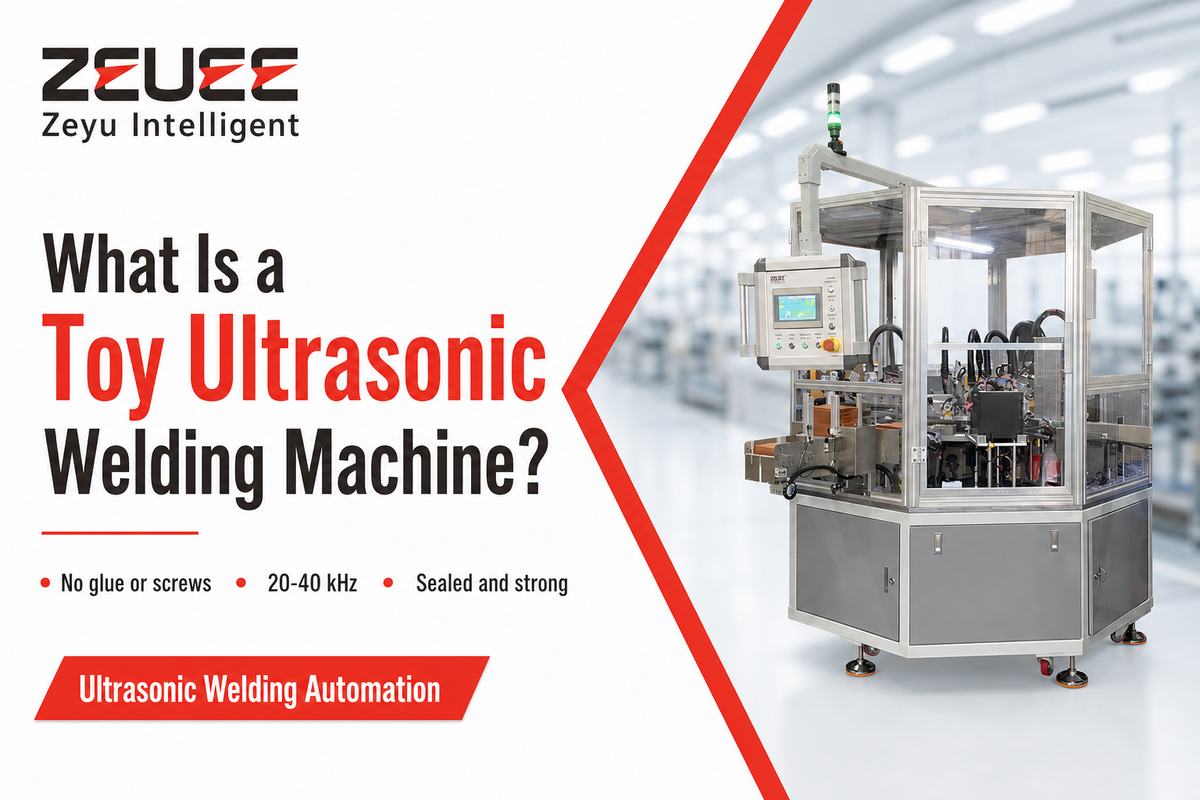
Una macchina per saldatura a ultrasuoni per giocattoli è un macchinario per la saldatura delle plastiche che unisce due componenti termoplastici tramite vibrazioni ultrasoniche anziché con un adesivo. Questa tipologia di macchina per saldatura a ultrasuoni delle plastiche appartiene alla stessa famiglia di macchine usate nell’assemblaggio di componenti elettronici e automotive, ma è configurata per i giunti piccoli, estetici e spesso sigillati richiesti dai giocattoli in plastica. Poiché l’unione avviene fondendo la plastica stessa, non c’è una linea di colla che possa cedere, non si producono fumi di solvente e il bambino non può staccare nulla facendo leva: ecco perché l’industria dei giocattoli ha adottato la saldatura a ultrasuoni per gli involucri, i coperchi dei vani batteria e i componenti a tenuta stagna.
I vantaggi sono tre: rapidità (la saldatura si completa in molto meno di un secondo), pulizia (nessun materiale di consumo né residuo) e ripetibilità, anche per decine di migliaia di cicli. Quest’ultimo aspetto conta più di quanto sembri: una saldatura per giocattoli non si valuta su un singolo componente ben riuscito, ma sulla capacità del 30,000esimo componente di superare ancora una prova di trazione. L’energia ultrasonica viene usata per unire i termoplastici da oltre 70 anni e si sceglie spesso quando un componente è troppo complesso o costoso da stampare in un unico pezzo. Poiché un componente che si stacca può diventare un pericolo di soffocamento, una saldatura affidabile è anche un requisito di sicurezza per i giocattoli (US CPSC), non solo un requisito di qualità.
Come funziona la saldatura a ultrasuoni: ciclo e parametri
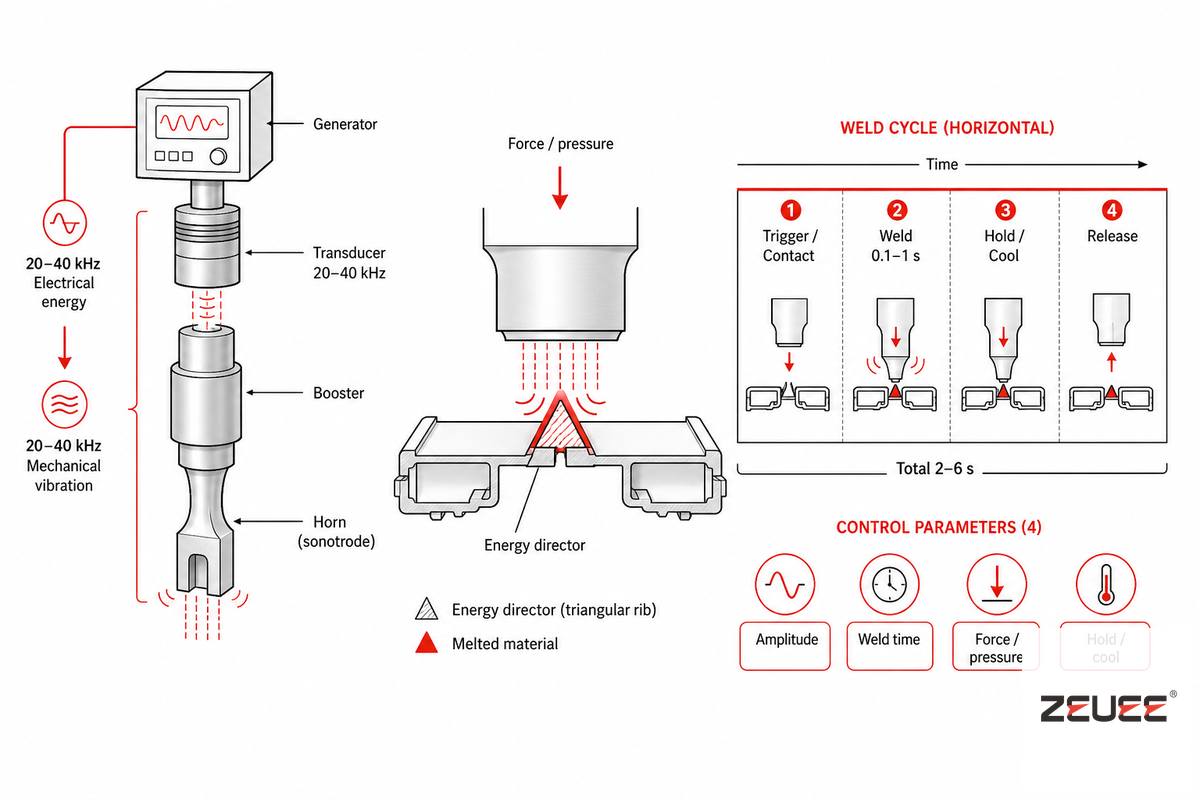
La saldatura a ultrasuoni è un processo ad alta frequenza che converte l’elettricità in onde sonore non udibili dall’orecchio umano, trasmette le vibrazioni meccaniche attraverso un componente di plastica e le concentra sul giunto. Il sonotrodo vibra verticalmente, ad esempio 20.000 volte al secondo a 20 kHz o 40.000 volte al secondo a 40 kHz, con uno spostamento di pochi micron. Le vibrazioni generano attrito all’interfaccia tra i due componenti; l’attrito produce calore, che fonde localmente la plastica. Quando le vibrazioni cessano e il materiale fuso si raffredda sotto pressione, si forma la saldatura.
💡 Il principio fondamentale del direttore di energia
Nei nostri progetti di involucri per giocattoli, il giunto si progetta nello stampo, non si mette a punto sulla macchina. Quasi tutti i giunti affidabili per giocattoli saldati a ultrasuoni hanno un direttore di energia, un piccolo rilievo triangolare stampato su una delle superfici combacianti. È il punto più alto, quello raggiunto per primo dagli ultrasuoni: fonde per primo e il materiale fuso scorre nel giunto. Se la geometria del direttore di energia è corretta, una macchina di potenza moderata produce ottime saldature; se manca, nessuna potenza basta a ottenere un’unione uniforme e pulita. Gli uffici brevetti hanno rilasciato brevetti specifici sulla progettazione dei giunti con direttore di energia per la saldatura a ultrasuoni dei termoplastici: una prova che la vera innovazione sta nella geometria del giunto, non nella macchina.
Le 4 fasi del ciclo di saldatura
- Contatto e attivazione: il sonotrodo scende e applica una forza iniziale per posizionare i componenti.
- Saldatura: gli ultrasuoni si attivano; il direttore di energia fonde e la plastica fusa scorre sull’interfaccia.
- Mantenimento e raffreddamento: le vibrazioni cessano, ma la forza viene mantenuta mentre il materiale fuso solidifica formando il giunto finito.
- Rilascio: il sonotrodo si ritrae e il componente saldato viene espulso.
Il ciclo è controllato da 4 parametri: ampiezza (spostamento della superficie del sonotrodo, in micron), forza/pressione di saldatura, tempo di saldatura e tempo di mantenimento. Le moderne saldatrici usano una delle 3 modalità: tempo (saldatura per un numero fisso di millisecondi), energia (saldatura fino al raggiungimento di un numero prestabilito di joule) o distanza/collasso (saldatura fino alla chiusura dei componenti di una quantità prestabilita). Le modalità a distanza e a energia sono le più ripetibili perché si adattano al componente anziché al tempo: per questo la modalità di controllo scelta è una decisione di saldatura vera e propria.
Quanta ampiezza serve davvero? Le ricerche nel settore della saldatura indicano valori precisi: alcuni studi sull’ampiezza minima hanno rilevato che il polipropilene richiede circa 13 µm di ampiezza picco-picco prima che si formi una saldatura, mentre le resine amorfe più facili da saldare tollerano un intervallo più ampio. Per esempio, per impostare una saldatura a 20 kHz su una sottile giuntura di una bambola in ABS, un tecnico potrebbe iniziare con un’ampiezza di circa 40–60 µm, un tempo di saldatura breve di 0,2–0,4 s e un mantenimento leggero, quindi regolare i parametri separando i componenti di prova e osservando il punto di rottura. Se i componenti cedono lungo la saldatura, aumentare l’energia o correggere il giunto; se la plastica si segna o presenta bave, l’energia è eccessiva.
All’interno della macchina: il gruppo ultrasonico
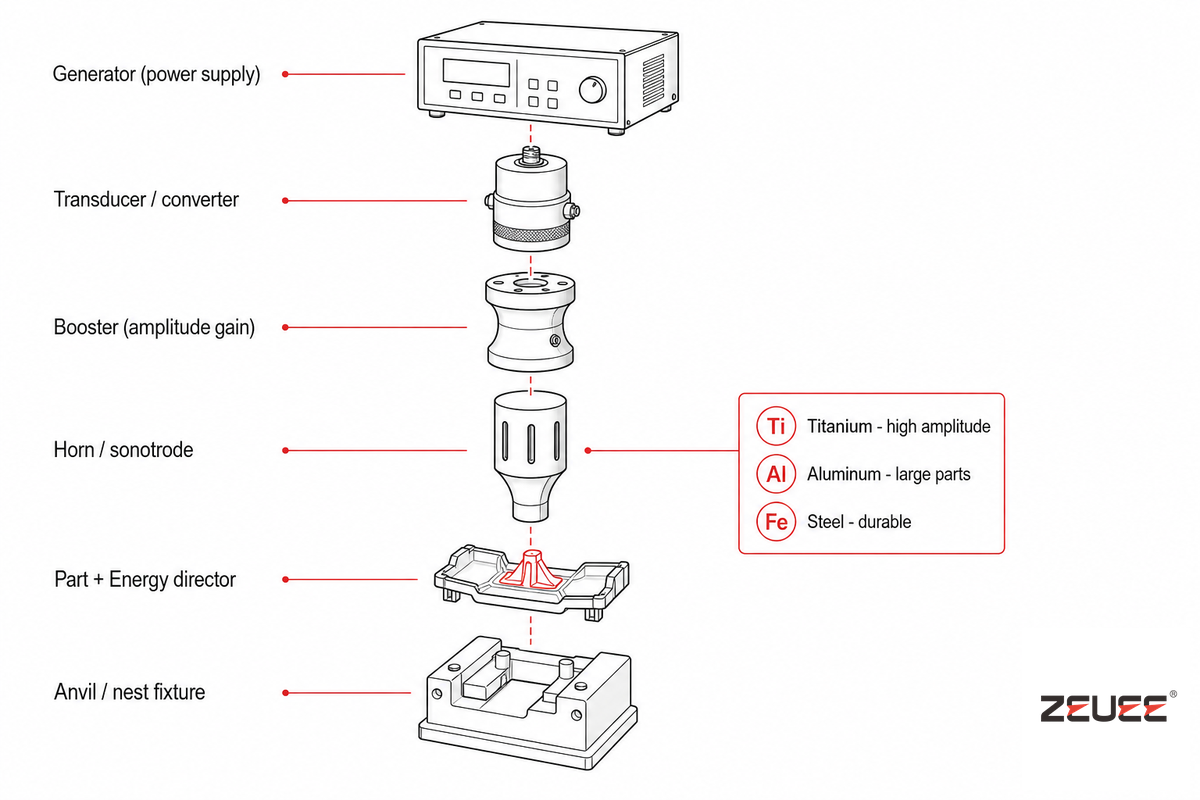
Ogni macchina per saldatura a ultrasuoni, dalla saldatrice da banco alla cella di produzione su misura, condivide lo stesso insieme di componenti principali, chiamato gruppo ultrasonico. Conoscerne i componenti aiuta a leggere una scheda tecnica e a capire se una saldatrice è adatta ai propri componenti per giocattoli.
| Componente | Funzione | Nota rilevante per i giocattoli |
|---|---|---|
| Generatore / alimentatore | Converte la corrente di rete a 50/60 Hz (110V/220V) in energia elettrica ad alta frequenza, alla frequenza della saldatrice. | I generatori digitali aggiungono la modalità a energia, la registrazione dei dati e l’integrazione con il PLC. |
| Convertitore / trasduttore | Le ceramiche piezoelettriche trasformano il segnale elettrico in vibrazioni meccaniche (la sorgente acustica). | Imposta la frequenza di base: 20, 30, 35 o 40 kHz. |
| Booster | Aumenta o riduce meccanicamente l’ampiezza delle vibrazioni prima che raggiungano il componente. | Regola l’intensità per le pareti sottili e delicate dei giocattoli. |
| Sonotrodo | Trasmette le vibrazioni al componente; è lavorato meccanicamente, spesso in titanio o alluminio, per adattarsi alla forma del componente. | Su misura per ogni giocattolo: il grilletto di una pistola ad acqua richiede un sonotrodo diverso da quello per il busto di una bambola. |
| Incudine / nido / attrezzatura di fissaggio | Trattiene e sostiene il componente inferiore, affinché l’energia raggiunga il giunto anziché flettere il componente. | Un nido rigido e ben sagomato è metà della qualità della saldatura. |
Il sonotrodo e il nido sono i componenti che si personalizzano per ciascun giocattolo; generatore, convertitore e booster sono moduli di alta precisione in gran parte riutilizzabili. Il sonotrodo ospita i dettagli brevettati; la geometria del giunto e del direttore di energia (ad esempio US 9.873.225 B2) determina con precisione dove si concentra l’energia. Ecco perché una singola saldatrice può lavorare molti prodotti diversi: si sostituiscono le attrezzature, non l’intera macchina.
Tipologie di macchine per saldatura a ultrasuoni per giocattoli
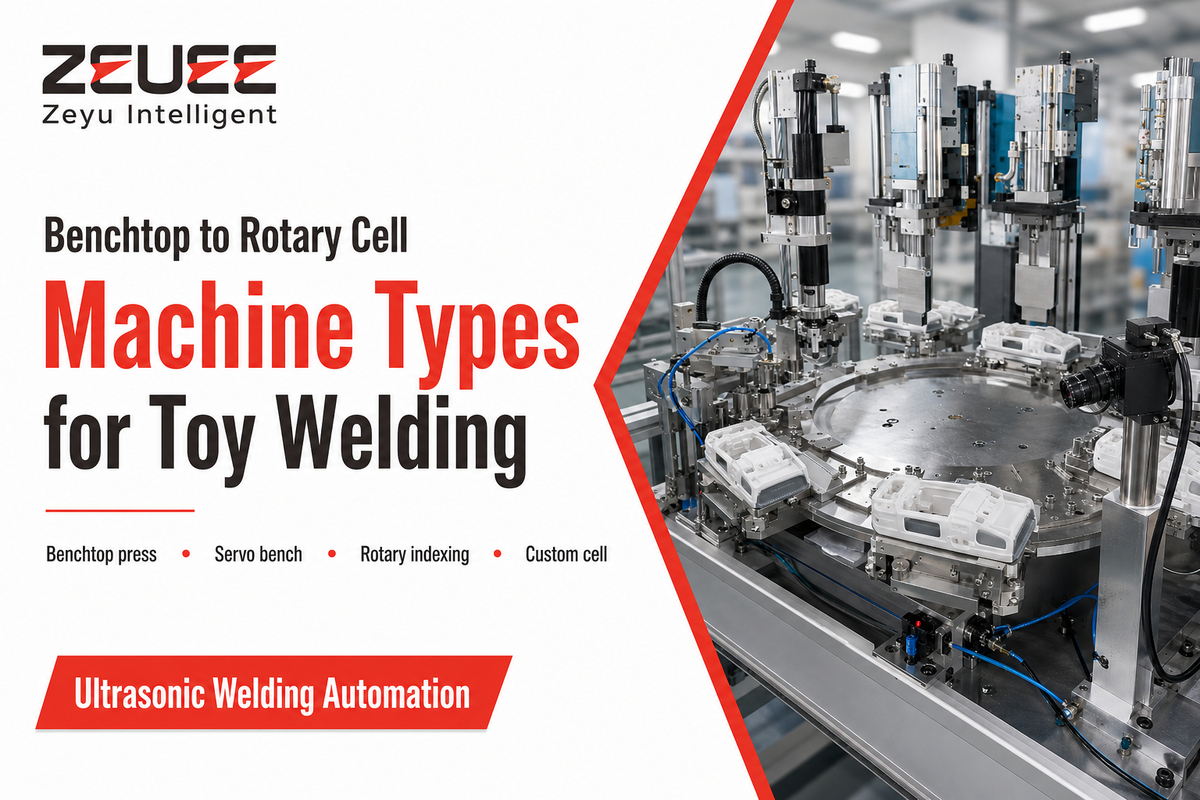
L’espressione «macchina per saldatura a ultrasuoni per giocattoli» comprende tutto, dalla pistola portatile alla linea di produzione completamente automatizzata. La tipologia più adatta dipende dalle dimensioni dei componenti, dal volume giornaliero e dal numero di giocattoli diversi da produrre. Ecco una classificazione completa, non solo le 3 configurazioni offerte da un singolo fornitore.
| Tipologia | Ideale per | Compromesso |
|---|---|---|
| Saldatrice portatile / manuale a punti | Prototipazione, riparazioni, saldature a punti o di perni; lavorazioni manuali e a basso volume. | Ritmo dettato dall’operatore; potenza e controllo limitati (puntature, non produzione). |
| Pressa da banco (pneumatica) | Volumi medi, un solo codice SKU; un sonotrodo fisso e un cilindro pneumatico premono i componenti. | Controllo della forza meno preciso rispetto al servo; carico e scarico manuali. |
| Pressa da banco (servo) | Componenti di precisione, produzioni miste, NPI; controllo di forza e distanza, memorizzazione delle ricette di processo. | Costo superiore a quello pneumatico; giustificato per tolleranze ristrette. |
| Cella rotativa indicizzata / automatizzata | Grandi volumi di involucri identici per giocattoli; una tavola rotante alimenta il gruppo ultrasonico. | Investimento più elevato; progettata per una famiglia di componenti. |
| In linea / continua (a giunzione) | Giunzioni lunghe, film o componenti in tessuto per giocattoli, saldati in continuo. | Specializzata; non adatta ad alloggiamenti rigidi 3D. |
Una nota pratica dalla produzione: hobbisti e piccole officine acquistano spesso una saldatrice a ultrasuoni portatile economica aspettandosi risultati da produzione. Come ha osservato un tecnico su un forum di assemblaggio, le saldatrici portatili economiche «non sono il massimo per applicazioni diverse da piccole puntature: semplicemente non hanno la potenza né il controllo necessari per saldare con costanza componenti più grandi». Per una vera linea di produzione di giocattoli, la domanda non è se scegliere una saldatrice portatile o da banco, ma quale livello di controllo della saldatura serve, come confermano le ricerche universitarie sulla saldatura a ultrasuoni, secondo cui la qualità della saldatura dipende dal controllo del giunto e del processo, non dalla categoria della macchina.
Quali plastiche e geometrie di giunto sono più adatte per i giocattoli?
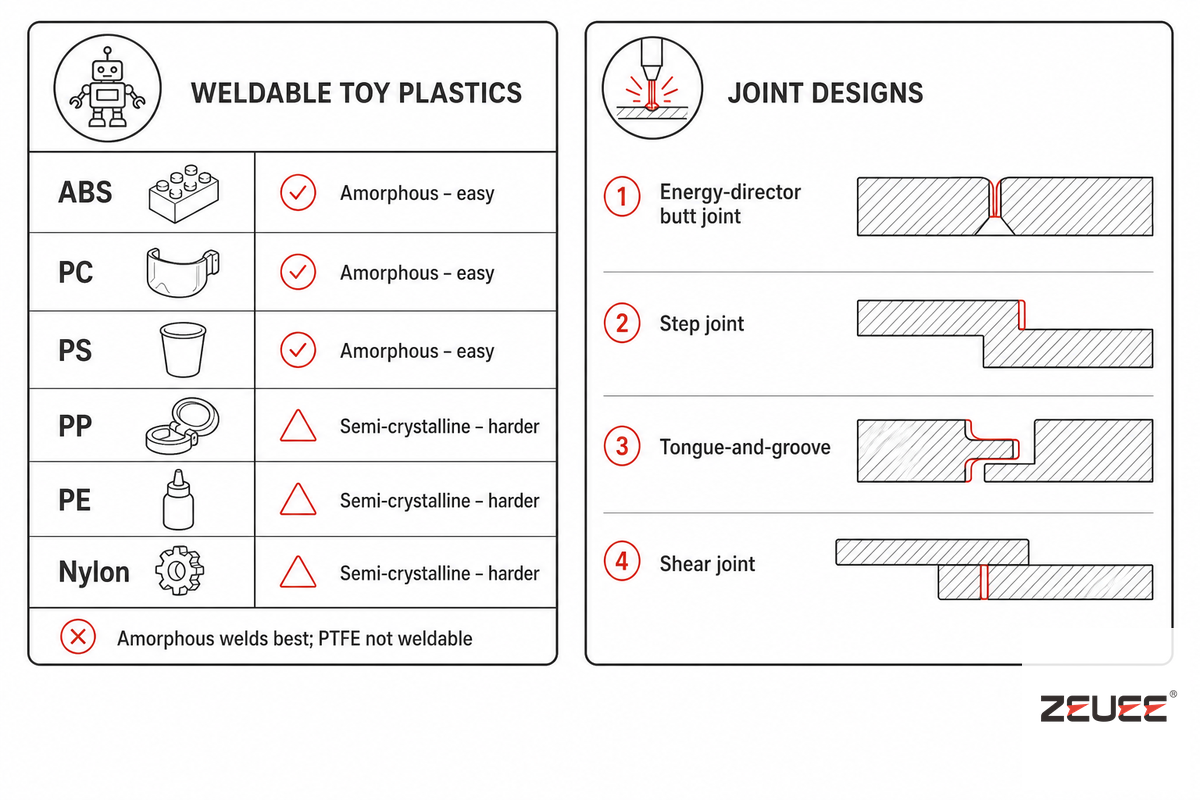
La saldatura a ultrasuoni funziona solo sui termoplastici e non tutte le plastiche si saldano allo stesso modo. La maggior parte dei componenti per giocattoli esce da una linea di stampaggio a iniezione in poche plastiche standard, quindi il materiale è spesso definito prima ancora di prendere in considerazione la saldatura. La regola più utile distingue tra plastiche amorfe e semicristalline. Le plastiche amorfe — ABS, policarbonato (PC), polistirene (PS), PMMA e PVC rigido — hanno un ampio intervallo di rammollimento, trasmettono bene gli ultrasuoni e si saldano facilmente. Le plastiche semicristalline — polipropilene (PP), polietilene (PE), nylon e acetalica — hanno un punto di fusione netto e assorbono (smorzano) le vibrazioni; perciò richiedono che il sonotrodo sia più vicino al giunto e una maggiore energia.
| Plastica | Classe | Saldabilità | Componente tipico del giocattolo |
|---|---|---|---|
| ABS | Amorfa | Ottima (campo vicino e lontano) | Arti di bambole, action figure, involucri |
| PC (policarbonato) | Amorfa | Ottima; giunti trasparenti senza opacità | Visiere per robot, schermi trasparenti |
| PS (polistirene) | Amorfa | Buona | Componenti rigidi per modelli e figure |
| PP (polipropilene) | Semicristallina | Solo in campo vicino; ampiezza maggiore | Componenti con cerniera flessibile, pistole ad acqua |
| PE (polietilene) | Semicristallina | Difficile; richiede una messa a punto accurata | Giocattoli da bagno morbidi, articoli da strizzare |
| Nylon (PA) | Semicristallina | In campo vicino; sensibile all’umidità | Ingranaggi, meccanismi resistenti |
| PMMA (acrilico) | Amorfa | Buona; saldature trasparenti, ma può essere fragile | Lenti trasparenti, componenti espositivi |
| PVC rigido | Amorfa | Buona; può degradarsi con una saldatura eccessiva | Valvole gonfiabili, finiture |
| SAN | Amorfa | Buona | Componenti rigidi trasparenti |
| ASA | Amorfa | Buona; resistente ai raggi UV e agli agenti atmosferici | Strutture da gioco per esterni, giocattoli da giardino |
| POM (acetalica) | Semicristallina | Difficile; solo in campo vicino | Ingranaggi, meccanismi a scatto |
| TPU/TPE | Elastomero | Scarsa; morbida e smorzante, raramente saldata | Impugnature, componenti sovrastampati morbidi |
Le classi di compatibilità sono ben documentate nella letteratura sulla progettazione della saldatura a ultrasuoni, compresi gli studi accademici sui direttori di energia per compositi termoplastici.
La saldatura di due plastiche diverse è un’insidia comune. In linea generale, i termoplastici dissimili si saldano solo se sono chimicamente compatibili e hanno temperature di fusione vicine; le guide sulla saldatura a ultrasuoni indicano una differenza di circa 40 °F (circa 22 °C). L’ABS si salda con alcune miscele ABS/PC; nella pratica, il PP si salda solo con il PP. Tuttavia, la vicinanza delle temperature di fusione è un primo criterio di selezione, non l’unico: l’immiscibilità tra due polimeri può impedire la miscelazione all’interfaccia necessaria per una saldatura resistente, anche quando i punti di fusione sono vicini. Inoltre, i componenti stampati introducono variabili proprie: cariche di vetro o minerali, coloranti e additivi, materiale riciclato rimacinato e umidità assorbita (soprattutto nel nylon) modificano tutti il comportamento in saldatura. Quando una «saldatura misteriosa» cede, quasi sempre la causa è la mancata corrispondenza dei materiali o l’assenza del direttore di energia: occorre quindi provare la resina effettivamente usata in produzione, non una coppia generica indicata in una scheda tecnica.
| Geometria del giunto | Quando usarla |
|---|---|
| Giunto testa a testa con direttore di energia | Involucri amorfi generici; il giunto standard per i giocattoli. |
| Giunto a gradino | Quando serve allineamento e una superficie esterna pulita, senza giunti visibili. |
| Giunto maschio-femmina | Giocattoli da bagno o ad acqua a tenuta stagna; autoallineante e resistente alle perdite. |
| Giunto a taglio | Termoplastici semicristallini (PP/PE) e giunti ermetici resistenti. |
| Saldatura a perno / a punti | Superfici grandi o curve; saldatura solo nei punti scelti. |
| Ribaditura / ricalcatura a ultrasuoni | Fissaggio di un secondo componente, anche di materiale diverso, riformando un risalto di plastica. |
Qual è la plastica migliore per la saldatura a ultrasuoni?
Per i giocattoli, l’ABS è la scelta più versatile: resiste agli urti, si salda in modo affidabile con sé stesso sia in campo vicino sia in campo lontano e tollera un ampio intervallo di processo. Per questo la maggior parte degli arti delle bambole e degli involucri delle figure è realizzata in ABS. Il policarbonato è la scelta migliore quando il componente deve restare trasparente (visiere, parti illuminate), perché si salda senza opacizzarsi. Se il componente deve flettersi o resistere a sostanze chimiche e all’acqua, si usa il polipropilene, che però richiede una saldatura in campo vicino, un giunto a taglio e un’ampiezza maggiore. La risposta più sincera è: «la plastica migliore è quella con cui il componente è già stampato, saldata con sé stessa». I giunti amorfi tra materiali uguali sono sempre la scelta più sicura. Prima di scegliere una coppia di materiali diversi, consultare un verificatore della saldabilità dei termoplastici.
Saldatura a ultrasuoni e altri metodi di assemblaggio dei giocattoli
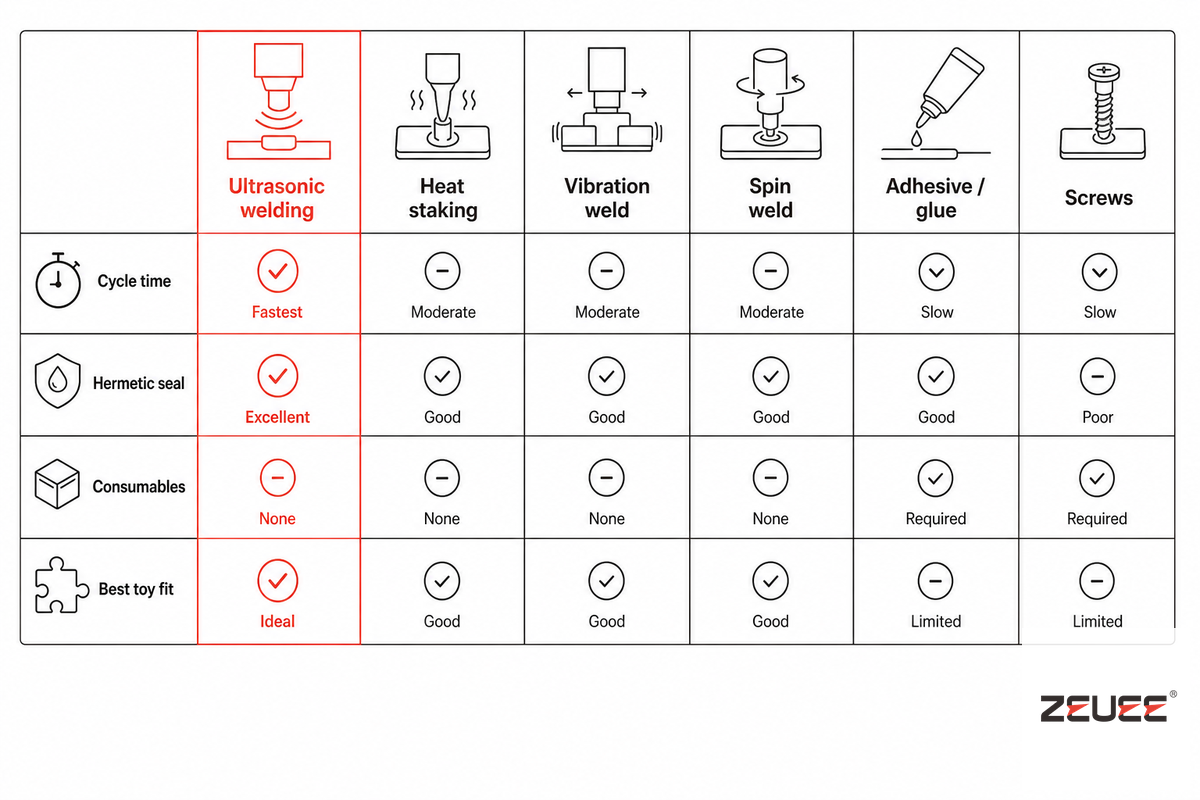
La saldatura a ultrasuoni è il metodo più rapido e pulito per unire piccoli componenti termoplastici per giocattoli, ma non è l’unico. A differenza di una saldatura dolce o di una goccia di colla, sfrutta la plastica dei componenti stessi, senza materiale d’apporto che possa cedere. In realtà, il confronto non riguarda un metodo «buono» e uno «cattivo»: occorre scegliere quello più adatto alle dimensioni del componente, ai requisiti di tenuta e ai volumi.
| Metodo | Ciclo | Tenuta | Materiali di consumo | Ideale per |
|---|---|---|---|---|
| Saldatura a ultrasuoni | ~0,1–1 s | Possibile tenuta ermetica | Nessuno | Involucri piccoli o medi, componenti sigillati |
| Ribaditura termica | 10–40 s | No | Nessuno | Fissaggio di inserti metallici o di materiali diversi |
| Saldatura a vibrazione | 2–10 s | Resistente, ermetica | Nessuno | Componenti rigidi grandi, carrozzerie di veicoli giocattolo |
| Saldatura per rotazione | 1–3 s | Resistente | Nessuno | Solo componenti rotondi o circolari |
| Solvente / adesivo (colla) | Minuti (indurimento) | Variabile | Colla, fumi | Bassi volumi; problemi di sicurezza per i bambini |
| Viti / incastro a scatto | Manuale | No | Elementi di fissaggio | Componenti che devono poter essere riaperti |
Perché più watt non risolvono una saldatura difettosa
Un errore comune in fase di acquisto è basarsi sulla potenza in watt. La saldatura dipende da una finestra di processo, non da un singolo comando: se ampiezza, pressione o tempo sono troppo elevati, la saldatura è eccessiva e la plastica si segna, forma bave o diventa bianca per effetto delle tensioni; il componente può persino risultare più debole. AWS G1.1M, la guida per l’assemblaggio a ultrasuoni dei termoplastici, include tra i difetti da ridurre «pressione di saldatura troppo elevata e/o ampiezza eccessiva», non da aumentare. Se la saldatura è debole anche dopo aver esaurito le regolazioni, quasi sempre occorre intervenire sul giunto: aggiungere o migliorare il direttore di energia (un elemento brevettato del giunto) oppure passare a un giunto a taglio, non a un generatore più potente. Si acquisti il controllo, non i watt.
Quali sono gli svantaggi della saldatura a ultrasuoni?
Prima di adottare la saldatura a ultrasuoni, è utile conoscerne i limiti. Il componente deve essere progettato fin dall’inizio con un direttore di energia o un giunto a taglio stampato: non è facile adattare in seguito il processo a un componente progettato per le viti. È più adatta a componenti piccoli e medi; per involucri molto grandi sono in genere preferibili la saldatura a vibrazione o quella a piastra calda. È poco efficace con plastiche morbide, a bassa densità o con un’elevata percentuale di cariche, che smorzano le vibrazioni. Inoltre, in genere richiede giunti dello stesso materiale o con temperature di fusione simili: un progetto che combina plastiche incompatibili non sarà saldabile. Per la maggior parte dei giocattoli questi limiti non impediscono l’uso della tecnologia, ma spiegano perché la scelta del metodo viene prima di quella della macchina.
Come scegliere una macchina per saldatura a ultrasuoni per giocattoli
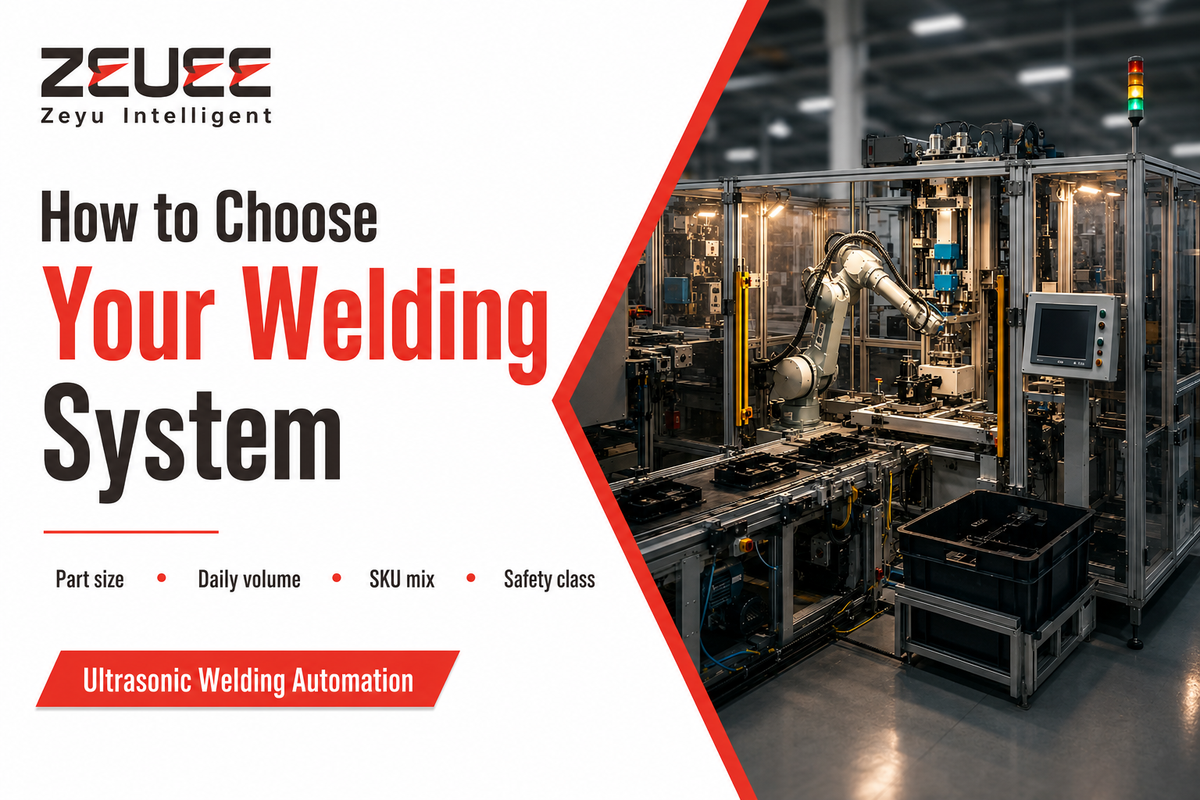
La scelta dipende da 4 domande sui componenti e sulla linea, non da una gara a chi ha la scheda tecnica più attraente. Rispondendo nell’ordine indicato si individuano la tipologia di macchina e la frequenza.
Mappa delle 3 bande di frequenza
| Frequenza | Energia e azione | Componenti per giocattoli più adatti |
|---|---|---|
| 20 kHz | Ampiezza ed energia massime; azione più energica | Componenti grandi, spessi e rigidi: carrozzerie di veicoli giocattolo, grandi involucri in ABS |
| 35 kHz | Equilibrio tra energia e precisione | Involucri standard per giocattoli, coperchi dei vani batteria |
| 40 kHz | Ampiezza inferiore; azione più delicata e precisa | Componenti piccoli, sottili e delicati: miniature, moduli elettronici per giocattoli |
Una frequenza più alta comporta un’ampiezza minore e un’azione più delicata sui componenti piccoli e fragili; una frequenza più bassa (un gruppo ultrasonico da 15kHz o 20 kHz) fornisce più energia per saldature grandi e pesanti. Usare uno strumento per scegliere la frequenza più adatta al proprio componente.
4 domande per scegliere la macchina
- Dimensioni e spessore delle pareti del componente? → frequenza (20/35/40 kHz, sopra).
- Volume giornaliero? Meno di ~500/giorno → saldatrice portatile o singola macchina da banco; più di ~5,000/giorno → rotativa/automatica.
- Mix di codici SKU? Molti modelli e cambi formato frequenti → una macchina da banco con servo e memorizzazione delle ricette di processo è preferibile a una cella automatizzata fissa.
- Classe di sicurezza? Giunti sigillati/a tenuta stagna o portanti → dare priorità al controllo di forza e distanza con servo e alla verifica della saldatura in linea.
Quanto costa una macchina per saldatura a ultrasuoni per giocattoli?
I prezzi variano molto perché la categoria comprende tutto, dagli utensili manuali alle linee di produzione. I venditori propongono saldatrici portatili a punti a circa $250–$900, adatte alla prototipazione e alle puntature, ma — come avvertono spesso gli operatori del settore — non progettate per una produzione costante. È importante acquistare da un fornitore o produttore specializzato quanto lo è valutare la specifica principale: le attrezzature e l’assistenza post-vendita determinano se la macchina reggerà davvero il ritmo di una linea di produzione di giocattoli. Una pressa da banco (pneumatica o con servo) è il livello successivo; una cella rotativa completamente automatizzata o una cella su misura appartiene a una fascia di costo del tutto diversa, con prezzi determinati dal numero di stazioni, dal controllo con visione artificiale e dalle attrezzature su misura, anziché da un listino. La soluzione meno costosa raramente è quella che costa meno: una saldatrice portatile da $250 che non supera le prove di caduta nei volumi di produzione genera costi di scarto e richiami molto maggiori rispetto a una macchina specificata correttamente. Quando si passa dalla fase di valutazione alla produzione, una macchina automatica per saldatura a ultrasuoni per giocattoli viene quotata in base al componente e al volume; prima è possibile stimare la cadenza produttiva e il risparmio di manodopera.
Norme di sicurezza per i giocattoli e prove della qualità delle saldature
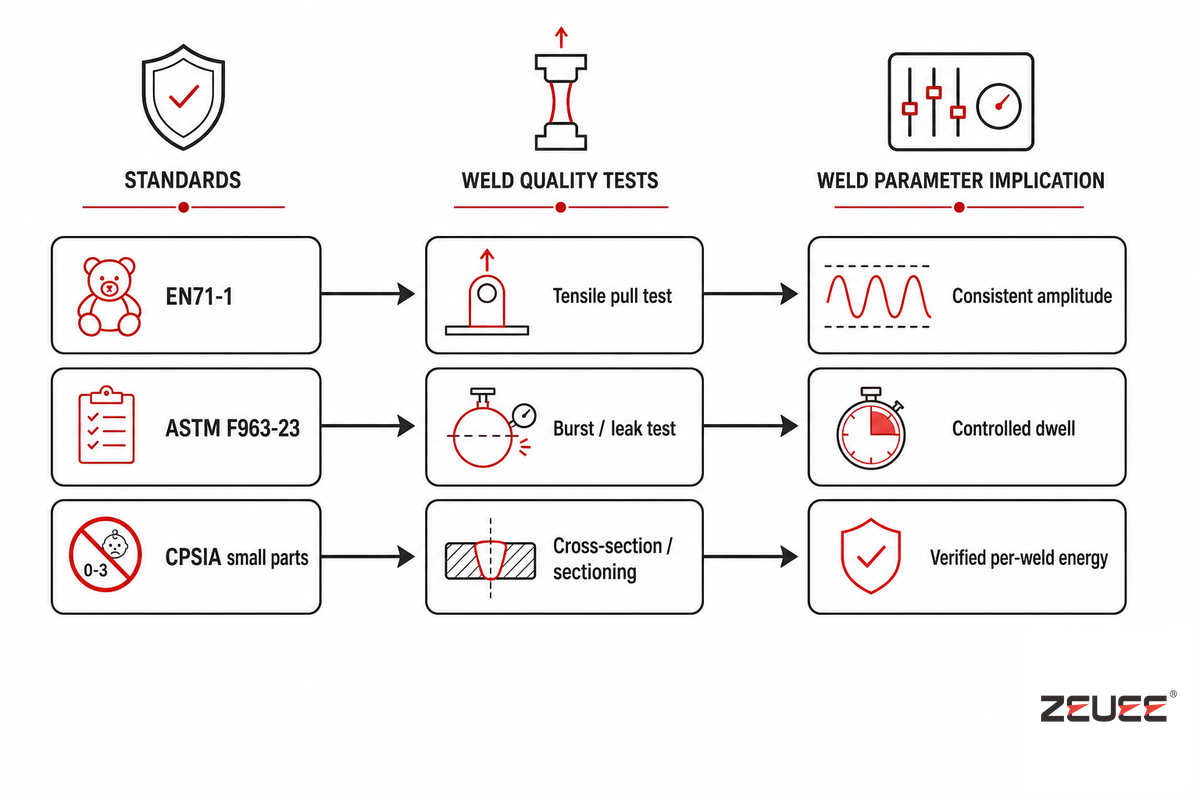
Per un giocattolo, una saldatura non è solo una caratteristica qualitativa: è un requisito di conformità. Se un componente saldato può staccarsi, diventa un piccolo componente che può causare soffocamento, comportando automaticamente la mancata conformità alle norme di sicurezza dei giocattoli. È il motivo principale per cui i produttori di giocattoli puntano sulla costanza delle saldature.
Negli Stati Uniti, ASTM F963 è una norma obbligatoria per la sicurezza dei prodotti di consumo destinati ai bambini, inclusi i giocattoli, ai sensi del Consumer Product Safety Improvement Act. Secondo le indicazioni della CPSC, i giocattoli fabbricati dopo il 20 aprile 2024 devono essere conformi alla revisione attuale, ASTM F963-23, che ha sostituito F963-17. La CPSC precisa che non tutte le sezioni di F963 si applicano a ogni giocattolo: le aziende devono individuare quelle pertinenti al prodotto specifico; per i giocattoli destinati a bambini fino a 12 anni sono inoltre richieste prove e certificazioni di terze parti (un Children’s Product Certificate). Nell’UE, il quadro normativo è la direttiva sulla sicurezza dei giocattoli 2009/48/EC; EN 71-1 è la norma armonizzata relativa alle proprietà meccaniche e fisiche che conferisce presunzione di conformità.
Tutto dipende dalle prove di uso e abuso: bordi accessibili, punte e piccoli componenti vengono sottoposti a verifica prima e dopo le sollecitazioni (trazione, torsione, caduta e urto). Una saldatura che resiste alla prova di trazione dopo le sollecitazioni è conforme; se invece un componente si stacca, non lo è. Una precisazione su un mito diffuso: il valore di «90 N per la prova di trazione ASTM F963» spesso citato è in realtà un valore di EN 71-1 per i componenti afferrabili; i riferimenti di ASTM F963 alle prove di uso e abuso rimandano alle prove federali di trazione e torsione (16 CFR 1500,51–53), che applicano forze inferiori in base all’età del bambino. In pratica, la conclusione è la stessa: mantenendo costante l’energia di saldatura, la resistenza del giunto resta superiore a quella richiesta dalla prova di trazione applicabile.
Una precisazione doverosa: una saldatura integra è necessaria, ma non sufficiente. La saldatura impedisce ai componenti di separarsi, ma se un giocattolo contiene magneti, una batteria, bordi taglienti o un modulo sonoro, questi elementi sono disciplinati dalle rispettive sezioni di F963 (per esempio, §4.38 per i magneti, §4.25 per l’accesso alla batteria, §4.7 per i bordi) e dalle relative norme federali. L’integrità della saldatura va considerata come uno dei possibili percorsi di rischio nel quadro più ampio della conformità, non come l’intero quadro.
📐 Nota tecnica
Per verificare le saldature, non basta tirare. Nelle linee di produzione dei giocattoli, si eseguono prove di trazione sui campioni di saldatura fino a una forza prestabilita, prove di scoppio o di tenuta sui giunti sigillati dei giocattoli acquatici e, periodicamente, si seziona una saldatura per misurare la profondità dello strato fuso; il suo spessore è direttamente correlato alla resistenza del giunto. Le modalità di saldatura a distanza o a energia, insieme alla verifica in linea, mantengono ogni componente entro tale intervallo per tutta la produzione: è ciò che viene effettivamente controllato durante un audit.
Dove i produttori di giocattoli usano la saldatura a ultrasuoni
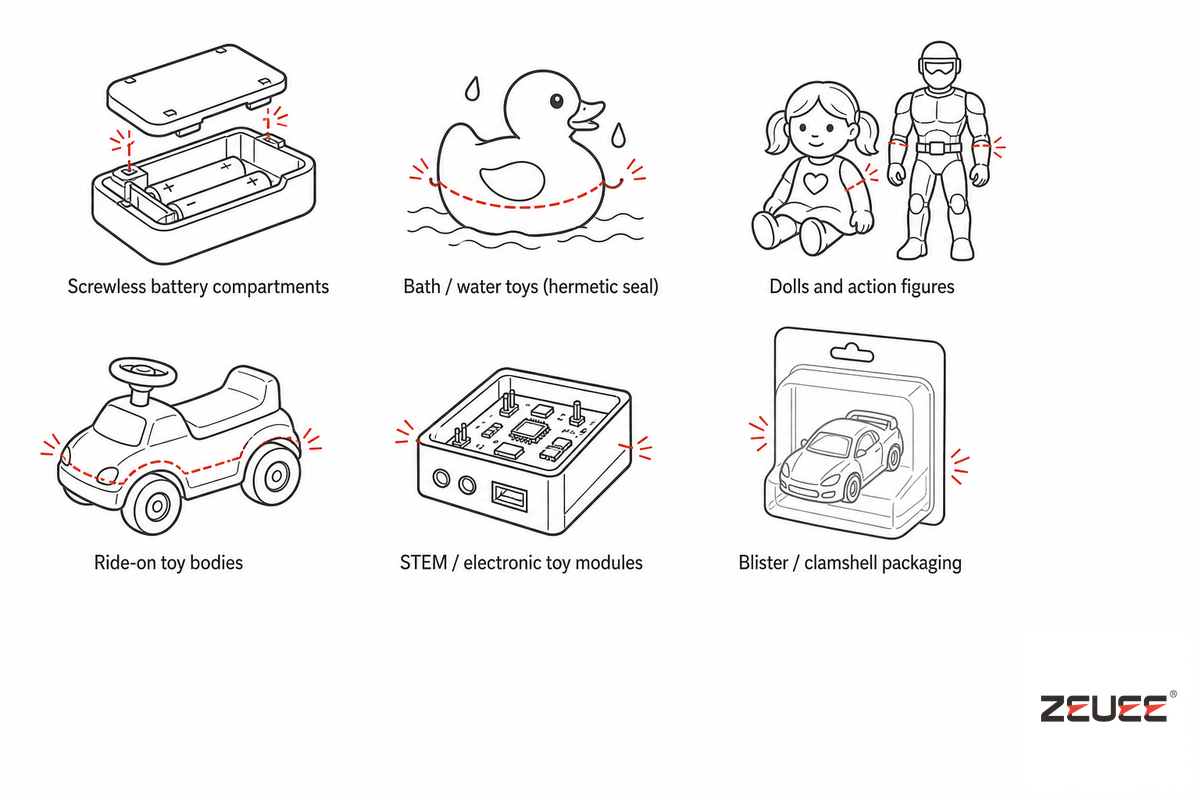
La saldatura a ultrasuoni viene usata quando un giocattolo richiede un giunto pulito, sigillato o nascosto. Le applicazioni più comuni:
- ✔ Vani batteria senza viti per giocattoli elettronici: un involucro saldato impedisce l’accesso alla batteria durante il gioco, come richiesto dalla sezione §4.25 di ASTM F963 (tramite la CPSC statunitense) per i giocattoli a batteria.
- ✔ Giochi da bagno e acquatici: un giunto maschio-femmina saldato crea una tenuta impermeabile per i giochi a spruzzo; curiosamente, alcuni giocattoli acquatici vengono saldati apposta nel modo opposto.
- ✔ Bambole e action figure: arti e busti in ABS uniti con giunzioni pulite e nascoste, resistenti al gioco più movimentato.
- ✔ Elettronica didattica e STEM: involucri sigillati che proteggono una scheda PCB e l’isolamento dei relativi cavi, impedendo manomissioni.
- ✔ Carrozzerie di veicoli giocattolo e involucri di grandi dimensioni: l’ABS spesso viene saldato a 20 kHz; per componenti molto grandi si passa alla saldatura a vibrazione.
- ✔ Confezioni blister e a conchiglia: la saldatura a ultrasuoni chiude le confezioni dei giocattoli senza danneggiarne il contenuto con il calore.
Quel «modo opposto» merita un approfondimento. In un caso industriale documentato, un dinosauro giocattolo in ABS stampato a iniezione, con arti mobili, era destinato al gioco in acqua, ma il progetto prevedeva deliberatamente che i giunti non fossero sigillati. Invece di una giunzione continua impermeabile, i componenti erano uniti con saldature a punti su cupole stampate, così che l’acqua eventualmente entrata nel giocattolo potesse defluire. È un promemoria: la saldatura «giusta» è quella richiesta dal giocattolo, non necessariamente la più resistente; a volte un giocattolo è progettato per drenare l’acqua, non per trattenerla.
Prospettive del settore: cosa sta cambiando nella saldatura a ultrasuoni dei giocattoli
Oggi, il cambiamento più significativo nella saldatura a ultrasuoni dei giocattoli non riguarda la fisica, ma la richiesta di prove. I richiami dei giocattoli e gli audit di conformità dei rivenditori chiedono sempre più spesso ai produttori di dimostrare che ogni saldatura rispetti le specifiche, e non solo che il processo sia in grado di farlo. La pressione legata agli acquisti e alla responsabilità sta orientando il settore verso saldatrici servoassistite a controllo digitale, che registrano forza, energia e distanza di collasso per ogni ciclo e segnalano qualsiasi saldatura fuori dai parametri. Le pubblicazioni di settore Plastics Technology e Assembly Magazine hanno documentato la stessa tendenza: il controllo di processo a circuito chiuso e il monitoraggio dei dati in tempo reale stanno diventando standard anziché opzioni premium.
Per chi acquista giocattoli, l’indicazione pratica per il 2026 è chiara: quando si definiscono le specifiche di una macchina, occorre chiedersi non solo «può saldare il mio componente?», ma anche «può dimostrare che ogni saldatura ha superato i controlli?». Gli analisti di mercato prevedono che il mercato complessivo dei macchinari per la saldatura a ultrasuoni delle materie plastiche continui a crescere a un tasso medio di una cifra, con il segmento intelligente e servoassistito in crescita più rapida; in produzione, però, il dato decisivo è che la saldatrice produca una traccia di audit, perché è ciò che oggi richiede una verifica di conformità.
«Per gli involucri dei giocattoli, partiamo sempre dal direttore d’energia, non dalla macchina. Definire correttamente la geometria del giunto e scegliere tra 20 e 35 kHz permette a un sistema rotativo di ripetere quella saldatura decine di migliaia di volte. Se la scelta è sbagliata, nessuna regolazione della potenza può far superare la prova di caduta.»
Team di ingegneria applicativa ZEUEE
Domande frequenti
D: È possibile saldare a ultrasuoni due plastiche diverse in un giocattolo?
Visualizza la risposta
Solo in alcuni casi. Le termoplastiche diverse possono essere saldate a ultrasuoni se sono chimicamente compatibili e hanno temperature di fusione simili: le guide sulla saldatura a ultrasuoni indicano una differenza massima di circa 40 °F (circa 22 °C), come per alcune miscele di ABS e ABS/PC. Nella pratica, il polipropilene si salda in modo affidabile solo con altro polipropilene. Se le temperature di fusione dei due materiali sono molto diverse, la soluzione abituale è la rivettatura a ultrasuoni, che riforma un bossolo di plastica per trattenere il secondo componente, invece di ricorrere a una saldatura per fusione.
D: Quale frequenza, 20, 35 o 40 kHz, dovrei usare per i componenti dei giocattoli?
Visualizza la risposta
La frequenza va scelta in base alle dimensioni del componente. Si usano 20 kHz per componenti grandi, spessi e rigidi, come le carrozzerie dei veicoli giocattolo e gli involucri di grandi dimensioni, quando serve la massima energia. 35 kHz è la scelta equilibrata e versatile per gli involucri standard dei giocattoli e i coperchi dei vani batteria. 40 kHz è indicata per componenti piccoli, sottili o delicati, come le miniature e i moduli dei giocattoli elettronici, perché la minore ampiezza è più delicata. A una frequenza maggiore corrispondono un’ampiezza minore e un’azione più delicata.
D: Una saldatura a ultrasuoni è abbastanza resistente e sicura per i giocattoli per bambini?
Visualizza la risposta
Sì, se il giunto è progettato correttamente e il processo è controllato. Una saldatura a ultrasuoni eseguita correttamente può essere resistente quanto la plastica circostante e completamente sigillata; il processo, che non richiede prodotti chimici, non lascia residui. È la ripetibilità a renderla adatta ai giocattoli: ogni componente riceve la stessa energia, così la resistenza del giunto rimane costante e sufficiente a superare le prove sui piccoli componenti e di uso e abuso previste da ASTM F963-23 ed EN 71-1 per l’intera produzione.
D: Una saldatrice a ultrasuoni portatile economica o acquistata su Amazon può gestire la produzione reale di giocattoli?
Visualizza la risposta
Non per produzioni in serie. Le unità portatili economiche sono utili per la prototipazione e le saldature a punti, ma non hanno la potenza e il controllo necessari per fondere componenti più grandi con costanza: vanno bene per saldature di fissaggio, non per componenti che devono superare a migliaia una prova di caduta.
D: La saldatura a ultrasuoni può creare una tenuta impermeabile per i giochi da bagno e acquatici?
Visualizza la risposta
Sì: un giunto continuo maschio-femmina o a taglio crea una tenuta ermetica e a prova di perdite, ideale per pistole ad acqua e giochi da bagno galleggianti, nei quali l’acqua intrappolata nell’involucro aggiungerebbe peso o fuoriuscirebbe durante il gioco. È però bene sapere che non tutti i giochi acquatici devono essere sigillati. Alcuni vengono saldati deliberatamente a punti su cupole stampate, anziché con una giunzione continua, proprio per permettere all’acqua eventualmente entrata di defluire. Questa scelta progettuale evita che si accumulino acqua, muffa e funghi in un giocattolo usato nella vasca da bagno. Prima di scegliere la geometria del giunto, occorre quindi stabilire quale comportamento serva davvero: tenuta stagna o drenaggio; le due soluzioni richiedono saldature opposte.
D: Il componente del giocattolo deve includere un direttore d’energia progettato appositamente?
Visualizza la risposta
Per una saldatura per fusione, quasi sempre. Il direttore d’energia, un piccolo rilievo stampato, concentra l’energia ultrasonica affinché il giunto fonda in modo prevedibile. Senza di esso, le saldature sono deboli e incostanti. Fanno eccezione il giunto a taglio e la rivettatura a ultrasuoni, che raggiungono lo stesso obiettivo con geometrie diverse.
Perché abbiamo scritto questo articolo
Dal 2005 ZEUEE progetta e costruisce macchinari automatizzati per la saldatura a ultrasuoni e l’assemblaggio, comprese celle rotative per la saldatura di giocattoli con un ciclo fisso da 2–6 secondi, controllato da servo e con ispezione delle saldature in linea. Le indicazioni di partire dal direttore d’energia e di privilegiare il controllo rispetto ai watt derivano dall’esperienza maturata nella realizzazione di sistemi per i settori dei giocattoli, 3C ed elettronico. Revisione a cura del team tecnico di Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Riferimenti e fonti
- Guida per le aziende sulla sicurezza dei giocattoli, U.S. Consumer Product Safety Commission (CPSC)
- Norma di sicurezza che rende obbligatoria ASTM F963 per i giocattoli, U.S. Federal Register
- ASTM F963, specifica standard sulla sicurezza dei prodotti di consumo per la sicurezza dei giocattoli, ASTM International
- Direttore d’energia per la saldatura a ultrasuoni di compositi termoplastici, Wichita State University (SOAR)
- US 9.873.225 B2, progettazione del giunto con direttore d’energia per la saldatura a ultrasuoni di materiali termoplastici, USPTO (tramite Google Patents)
- Guida ai controlli per la saldatura a ultrasuoni, Plastics Technology
Articoli correlati
- Macchine di assemblaggio automatico, la gamma completa di automazione per l’assemblaggio ZEUEE
- Guida alle macchine di assemblaggio su misura, struttura, alimentazione e scelta
- Guida alle macchine di assemblaggio automatico, architetture e cadenza produttiva
- Guida ai sistemi di controllo con visione artificiale, verifica in linea di saldature e componenti
- Guida alle macchine per l’assemblaggio di connettori, automazione dei processi di assemblaggio correlati
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






