Kontaktieren Sie Zeyu lntelligent Industrial Company

Ultraschallschweißmaschinen für Spielzeug: Funktionsweise, Typen und Auswahl

Aktualisiert im Juni 2026 · Geprüft vom ZEUEE-Applikationstechnikteam, das seit 2005 Anlagen für die automatisierte Montage und Ultraschallschweißanlagen entwickelt.
Eine Ultraschallschweißmaschine für Spielzeug verbindet zwei Formteile aus thermoplastischem Kunststoff, indem sie elektrische Energie hoher Frequenz in mechanische Schwingungen umwandelt, in der Regel mit 20, 35 oder 40 kHz. Diese Schwingungen werden unter Druck in die Fügestelle eingeleitet, bis Reibung einen kleinen Kunststoffsteg aufschmilzt und die Teile miteinander verbindet. Der Vorgang dauert nur den Bruchteil einer Sekunde und kommt ohne Klebstoff, Schrauben oder Lösungsmittel aus. Die Fügestelle ist sauber und kann dicht sowie robust genug sein, um dem rauen Spielen eines Kindes standzuhalten. Dieser Leitfaden erklärt die Funktionsweise, die Maschinenkomponenten und Maschinentypen, welche Kunststoffe sich schweißen lassen, wie Sie die passende Maschine auswählen und welche Spielzeugsicherheitsnormen jede Schweißverbindung erfüllen muss.
Auf einen Blick: Ultraschallschweißen von Spielzeug – die wichtigsten Daten
| Typische Frequenz | 15 / 20 / 30 / 35 / 40 kHz |
| Schweißzyklus | ~0,1–1 s Schweißzeit + kurzes Halten und Abkühlen (insgesamt 2–6 s bei automatisierten Prozessen) |
| Sonotrodenamplitude | ~10–120 µm (Mikrometer) an der Sonotrodenfläche |
| Geeignete Kunststoffe für Spielzeug | ABS, PC, PS (amorph); PP, PE, Nylon (teilkristallin, im Nahfeld) |
| Verbrauchsmaterialien | Keine (kein Klebstoff, Lösungsmittel oder Niet) |
| Maßgebliche Sicherheitsnormen | ASTM F963-23 (USA), EN 71-1 (EU) |
Was ist eine Ultraschallschweißmaschine für Spielzeug?
Eine Ultraschallschweißmaschine für Spielzeug ist eine Anlage zum Kunststoffschweißen, die zwei thermoplastische Teile mithilfe von Ultraschallschwingungen statt mit Klebstoff verbindet. Diese Art von Ultraschall-Kunststoffschweißmaschine gehört zur selben Anlagenfamilie wie Kunststoffschweißmaschinen für die Elektronik- und Automobilmontage. Sie ist auf die kleinen, optisch ansprechenden und oft dicht ausgeführten Fügestellen abgestimmt, die bei Kunststoffspielzeug benötigt werden. Da die Verbindung durch das Aufschmelzen des Kunststoffs selbst entsteht, gibt es keine Klebstoffnaht, die versagen könnte, keine Lösungsmitteldämpfe und nichts, was ein Kind ablösen könnte. Genau deshalb setzt die Spielzeugindustrie beim Verbinden von Gehäusen, Batteriefächern und wasserdichten Bauteilen auf Ultraschallschweißen.
Drei Vorteile sprechen gleichzeitig dafür: Das Verfahren ist schnell (eine Schweißung dauert deutlich weniger als eine Sekunde), sauber (keine Verbrauchsmaterialien, keine Rückstände) und wiederholgenau genug, um zehntausende identische Schweißungen auszuführen. Der letzte Punkt ist wichtiger, als es zunächst klingt: Bei einer Spielzeugschweißung zählt nicht, ob ein einzelnes Teil gelingt, sondern ob auch das 30.000. Teil noch den Zugversuch besteht. Ultraschall wird seit mehr als 70 Jahren zum Verbinden von Thermoplasten eingesetzt und kommt besonders dann zum Einsatz, wenn ein Bauteil zu komplex oder zu teuer ist, um es einteilig zu spritzgießen. Da sich lösende Teile eine Erstickungsgefahr darstellen können, ist eine zuverlässige Schweißverbindung auch eine Anforderung an die Spielzeugsicherheit (US CPSC) und nicht nur eine Qualitätsanforderung.
Funktionsweise des Ultraschallschweißens: Schweißzyklus und Parameter
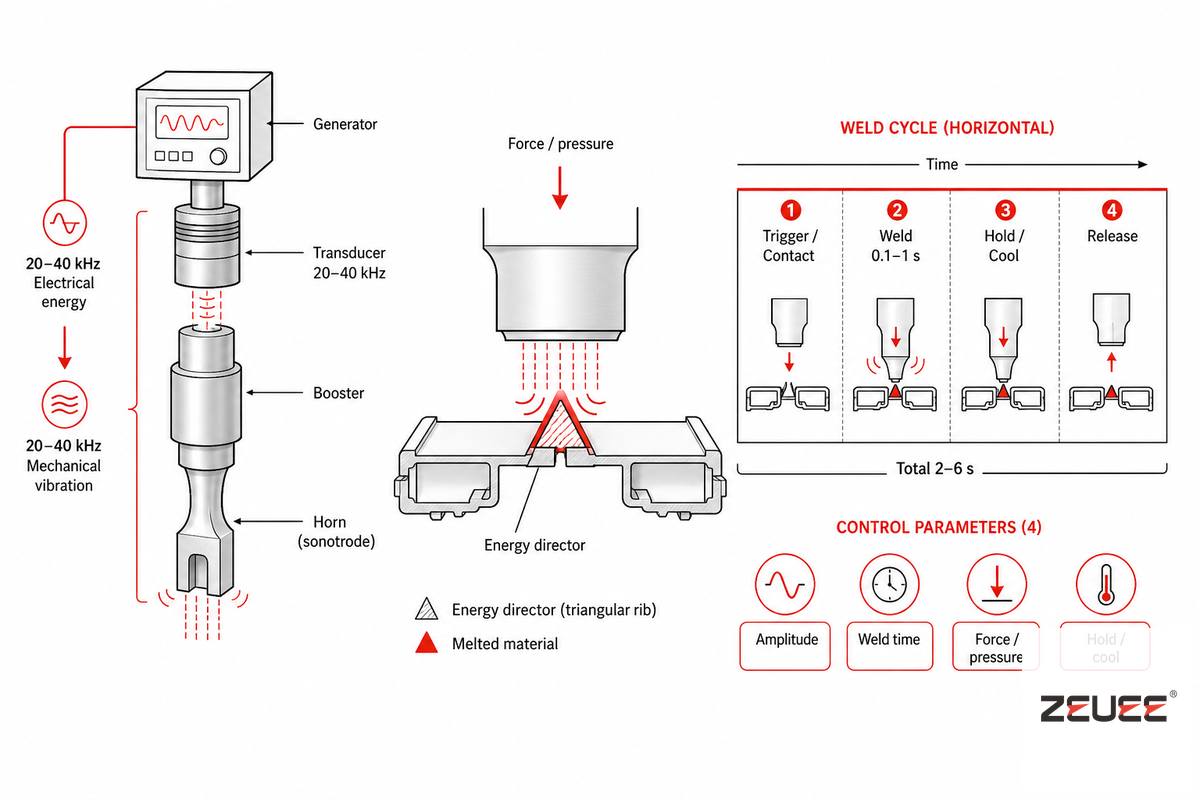
Ultraschallschweißen ist ein Schweißverfahren mit hoher Frequenz. Dabei wird Strom in Schallwellen oberhalb des menschlichen Hörbereichs umgewandelt, die mechanischen Schwingungen werden durch ein Kunststoffteil geleitet und an der Fügestelle gebündelt. Die Sonotrode schwingt vertikal, beispielsweise 20.000 Mal pro Sekunde bei 20 kHz oder 40.000 Mal pro Sekunde bei 40 kHz, und bewegt sich dabei nur um wenige Mikrometer. An der Grenzfläche zwischen den beiden Teilen entsteht Reibung, die Wärme erzeugt. Durch die örtliche Erwärmung schmilzt der Kunststoff. Sobald die Schwingung endet und die Schmelze unter Druck abkühlt, entsteht die Schweißverbindung.
💡 Das Grundprinzip des Energierichtungsgebers
Bei unseren Gehäusen für Spielzeug wird die Schweißverbindung bereits im Formwerkzeug ausgelegt und nicht erst an der Maschine eingestellt. Fast jede zuverlässige Ultraschallschweißverbindung an Spielzeug verfügt über einen Energierichtungsgeber – einen kleinen, dreieckigen Steg, der auf eine der beiden Fügeflächen angeformt wird. Er ist der höchste Punkt, auf den der Ultraschall zuerst trifft. Dort schmilzt der Kunststoff zuerst und fließt in die Fügestelle. Mit der richtigen Geometrie des Energierichtungsgebers erzielt auch eine Maschine mit moderater Leistung hervorragende Ergebnisse. Fehlt er, führt selbst eine höhere Leistung nicht zu einer sauberen, gleichmäßigen Verbindung. Patentämter haben eigens Patente für die Gestaltung von Energierichtungsgebern für das Ultraschallschweißen von Thermoplasten erteilt – ein Beleg dafür, dass die Geometrie der Fügestelle und nicht die Maschine selbst die entscheidende Innovation ist.
Die vier Phasen eines Schweißzyklus
- Kontakt und Auslösung: Die Sonotrode fährt nach unten und übt zunächst Kraft aus, um die Teile in Position zu bringen.
- Schweißen: Der Ultraschall wird eingeschaltet. Der Energierichtungsgeber schmilzt, und der flüssige Kunststoff verteilt sich über die Grenzfläche.
- Halten und Abkühlen: Die Schwingung endet, aber die Kraft bleibt erhalten, während die Schmelze erstarrt und die fertige Fügestelle entsteht.
- Freigabe: Die Sonotrode fährt zurück und das geschweißte Teil wird ausgeworfen.
Vier Parameter steuern den Zyklus: Amplitude (Weg der Sonotrodenfläche in Mikrometern), Schweißkraft/-druck, Schweißzeit und Haltezeit. Moderne Schweißmaschinen arbeiten mit einem von drei Schweißmodi: Zeit (Schweißen über eine festgelegte Anzahl Millisekunden), Energie (Schweißen bis eine festgelegte Joule-Zahl erreicht ist) oder Weg/Kollaps (Schweißen, bis sich die Teile um einen festgelegten Betrag schließen). Weg- und Energiemodus sind am wiederholgenauesten, weil sie auf das Bauteil statt auf die Zeit reagieren. Daher ist die Wahl des Steuerungsmodus selbst eine Schweißentscheidung.
Wie viel Amplitude wird tatsächlich benötigt? Untersuchungen aus der Schweißtechnik liefern konkrete Werte: Studien zur Mindestamplitude haben ergeben, dass Polypropylen eine Amplitude von etwa 13 µm Spitze zu Spitze benötigt, bevor überhaupt eine Schweißverbindung entsteht. Leichter schweißbare amorphe Kunststoffe vertragen einen größeren Prozessbereich. Als konkretes Beispiel könnte ein Ingenieur beim Einrichten einer 20-kHz-Schweißung an einer dünnen ABS-Naht an einer Puppe mit etwa 40–60 µm Amplitude, einer kurzen Schweißzeit von 0,2–0,4 s und geringer Haltekraft beginnen. Anschließend passt er die Werte an, indem er Prüfteile auseinanderzieht und die Bruchstelle untersucht. Versagt die Schweißnaht, muss die Energie erhöht oder die Fügestelle angepasst werden. Zeigen sich Druckstellen oder Grat am Kunststoff, war die Energie zu hoch.
Das Innere der Maschine: der Ultraschall-Schwingverband
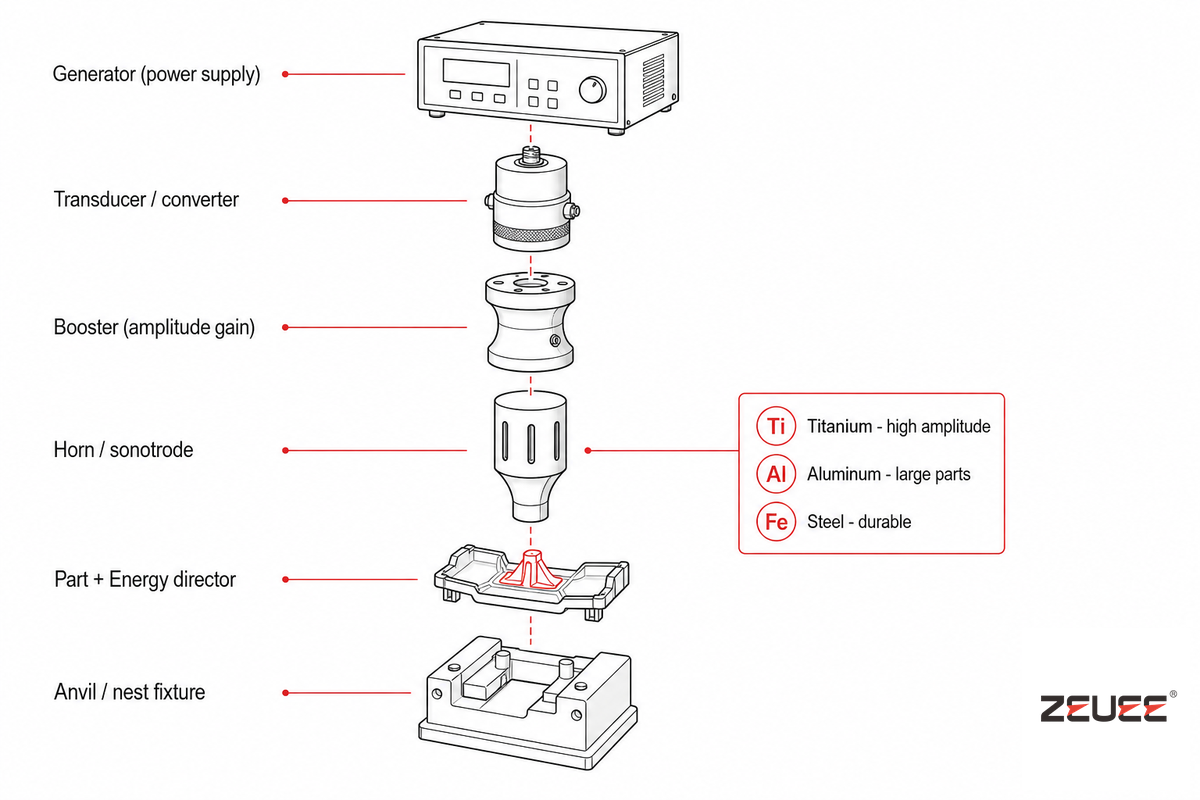
Jede Ultraschallschweißmaschine, von der Tischmaschine bis zur kundenspezifischen Fertigungszelle, verfügt über denselben Grundaufbau aus Komponenten, den sogenannten Schwingverband. Wenn Sie dessen Komponenten kennen, können Sie ein Datenblatt besser verstehen und erkennen, ob die Schweißmaschine tatsächlich für Ihre Spielzeugteile ausgelegt ist.
| Komponente | Funktion | Hinweis zu Spielzeug |
|---|---|---|
| Generator / Stromversorgung | Wandelt Netzstrom mit 50/60 Hz (110V/220V) in hochfrequente elektrische Energie mit der Frequenz der Schweißmaschine um. | Digitale Generatoren bieten zusätzlich einen Energiemodus, Datenprotokollierung und SPS-Integration. |
| Konverter / Wandler | Piezoelektrische Keramiken wandeln das elektrische Signal in mechanische Schwingungen um (die Schallquelle). | Legt die Grundfrequenz fest – 20, 30, 35 oder 40 kHz. |
| Booster | Verstärkt oder verringert die Schwingungsamplitude mechanisch, bevor sie das Bauteil erreicht. | Passt die Schweißintensität an dünne, empfindliche Spielzeugwände an. |
| Sonotrode | Überträgt die Schwingungen auf das Bauteil. Sie wird bearbeitet und häufig aus Titan oder Aluminium gefertigt, damit sie zur Bauteilform passt. | Für jedes Spielzeug individuell ausgelegt – der Abzug einer Wasserpistole benötigt eine andere Sonotrode als der Rumpf einer Puppe. |
| Amboss / Werkstückaufnahme / Vorrichtung | Hält und stützt das untere Teil, damit die Energie in die Fügestelle geleitet wird und das Bauteil sich nicht durchbiegt. | Eine steife, passgenaue Werkstückaufnahme trägt wesentlich zur Schweißqualität bei. |
Sonotrode und Werkstückaufnahme werden für jedes Spielzeug individuell angepasst. Generator, Konverter und Booster sind dagegen weitgehend wiederverwendbare Präzisionsmodule. Die Sonotrode überträgt das patentierte Detail. Die Geometrie der Fügestelle und des Energierichtungsgebers (zum Beispiel US 9.873.225 B2) bestimmt genau, wo die Energie auf das Bauteil trifft. Deshalb kann eine einzelne Schweißmaschine für viele verschiedene Spielzeugprodukte eingesetzt werden: Sie wechseln die Werkzeuge, nicht die ganze Maschine.
Typen von Ultraschallschweißmaschinen für Spielzeug
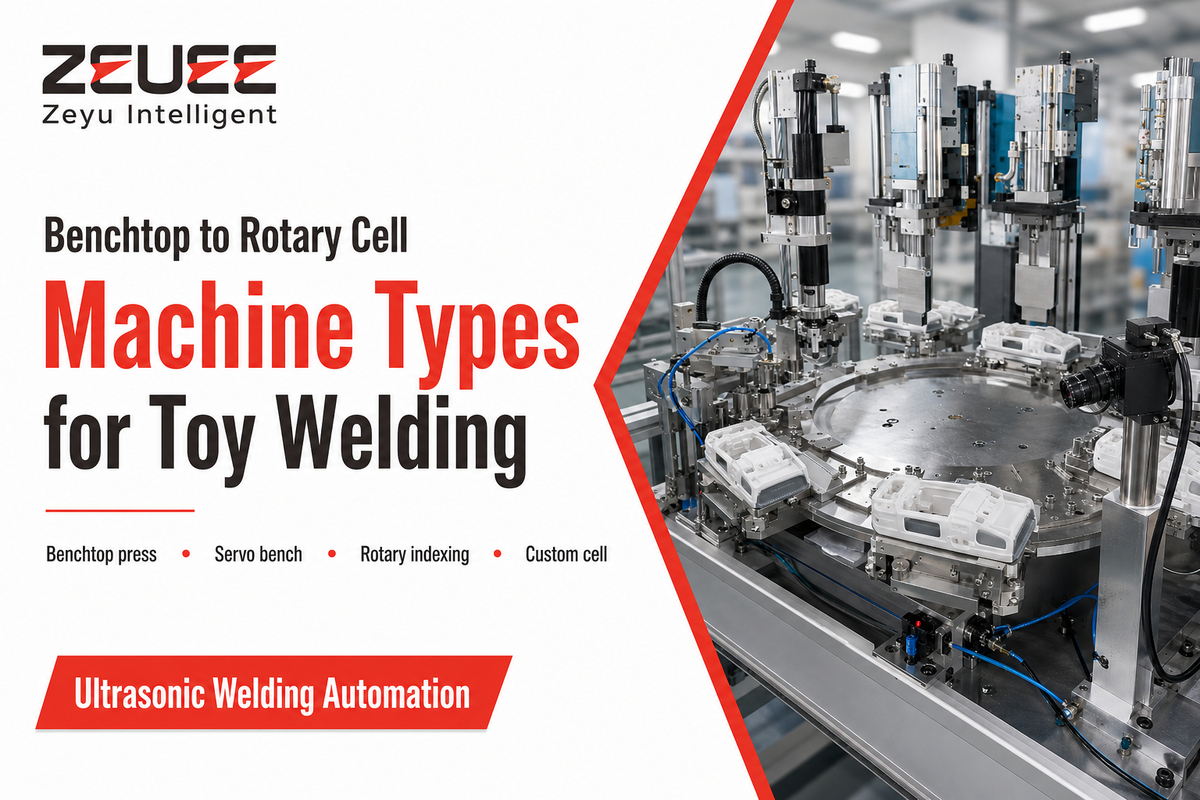
Der Begriff „Ultraschallschweißmaschine für Spielzeug“ umfasst alles von einem handgeführten Schweißgerät bis hin zu einer vollautomatisierten Produktionslinie. Welcher Typ passt, hängt von der Bauteilgröße, der täglichen Stückzahl und der Zahl der verschiedenen Spielzeuge ab, die Sie fertigen. Hier finden Sie die vollständige Übersicht und nicht nur die drei Konfigurationen, die ein einzelner Anbieter zufällig verkauft.
| Typ | Geeignet für | Kompromiss |
|---|---|---|
| Handgeführtes / tragbares Punktschweißgerät | Prototypenbau, Reparaturen, Punkt- und Bolzenschweißungen; für manuelle Prozesse mit kleinen Stückzahlen. | Das Tempo wird vom Bediener bestimmt; begrenzte Leistung und Steuerungsmöglichkeiten (Heftschweißungen, keine Serienfertigung). |
| Tischpresse (pneumatisch) | Mittlere Stückzahlen, einzelne SKU; eine fest montierte Sonotrode und ein Pneumatikzylinder pressen die Teile zusammen. | Weniger Kraftregelung als bei einem Servoantrieb; manuelles Be- und Entladen. |
| Tischpresse (Servo) | Präzisionsteile, gemischte Fertigungsaufträge, NPI; Kraft- und Wegregelung, Speicherung von Maschinenrezepten. | Teurer als eine pneumatische Presse; lohnt sich bei engen Toleranzen. |
| Rundtakttisch / automatisierte Fertigungszelle | Hohe Stückzahlen identischer Spielzeuggehäuse; ein Rundtakttisch führt die Teile dem Schwingverband zu. | Höchste Investition; ausgelegt auf eine Produktfamilie. |
| Inline- / kontinuierliches Schweißen (Naht) | Lange Nähte sowie Folien- oder Textilteile für Spielzeug, die kontinuierlich verbunden werden. | Spezialisiert; nicht für starre 3D-Gehäuse geeignet. |
Ein praktischer Hinweis aus der Fertigung: Heimwerker und kleine Betriebe kaufen oft ein günstiges tragbares Ultraschall- oder Handgerät und erwarten Ergebnisse wie in der Serienfertigung. Ein Ingenieur beschrieb es in einem Montageforum so: „Die günstigen Handgeräte sind für vieles nur bedingt geeignet. Für kleine Heftschweißungen reichen sie, aber ihnen fehlen die Leistung und die Steuerungsmöglichkeiten, um größere Teile zuverlässig zu verbinden.“ Für eine echte Spielzeuglinie lautet die Frage nicht Handgerät oder Tischmaschine, sondern wie viel Schweiß-Steuerung benötigt wird. Das wird auch durch universitäre Forschung zum Ultraschallschweißen gestützt: Die Qualität der Schweißung hängt von der Kontrolle der Fügestelle und des Prozesses ab, nicht von der Maschinenklasse.
Welche Kunststoffe und Fügestellendesigns eignen sich am besten für Spielzeug?
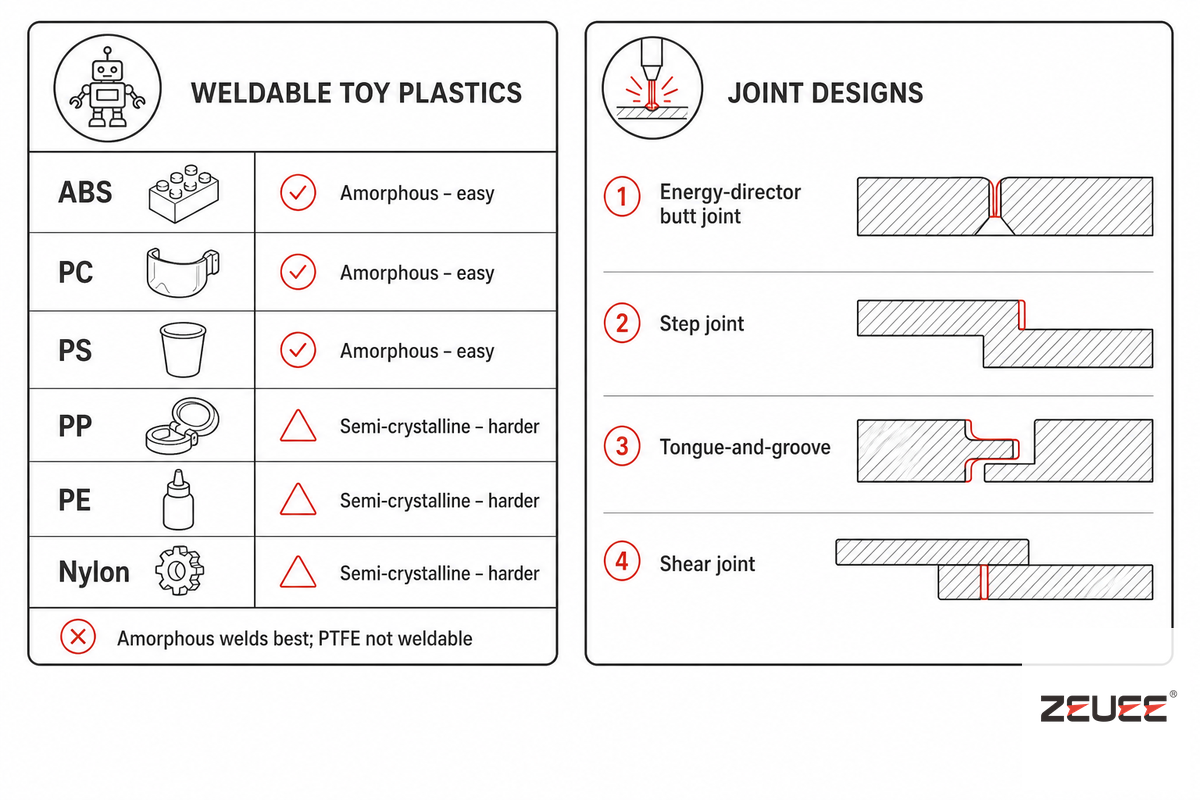
Ultraschallschweißen funktioniert nur bei Thermoplasten, und nicht alle lassen sich gleich gut schweißen. Die meisten Spielzeugteile kommen aus Spritzgießanlagen und bestehen aus einigen wenigen gängigen Kunststoffen. Daher steht der Werkstoff meist fest, bevor das Schweißen überhaupt in Betracht gezogen wird. Die wichtigste Unterscheidung ist die zwischen amorphen und teilkristallinen Kunststoffen. Amorphe Kunststoffe wie ABS, Polycarbonat (PC), Polystyrol (PS), PMMA und Hart-PVC haben einen breiten Erweichungsbereich, leiten Schall gut und lassen sich leicht schweißen. Teilkristalline Kunststoffe wie Polypropylen (PP), Polyethylen (PE), Nylon und Acetal haben einen scharfen Schmelzpunkt und dämpfen die Schwingungen. Deshalb muss die Sonotrode näher an der Fügestelle sitzen und mehr Energie einbringen.
| Kunststoff | Klasse | Schweißbarkeit | Typisches Spielzeugteil |
|---|---|---|---|
| ABS | Amorph | Ausgezeichnet (Nah- und Fernfeld) | Puppenglieder, Actionfiguren, Gehäuse |
| PC (Polycarbonat) | Amorph | Ausgezeichnet; klare Schweißnähte ohne Trübung | Roboter-Visiere, transparente Schutzschilde |
| PS (Polystyrol) | Amorph | Gut | Starre Modell- und Figurenteile |
| PP (Polypropylen) | Teilkristallin | Nur im Nahfeld; höhere Amplitude erforderlich | Teile mit Filmscharnieren, Wasserpistolen |
| PE (Polyethylen) | Teilkristallin | Schwierig; sorgfältig abstimmen | Weiche Badespielzeuge, Quetschspielzeuge |
| Nylon (PA) | Teilkristallin | Nahfeld; feuchtigkeitsempfindlich | Zahnräder, robuste Mechanismen |
| PMMA (Acryl) | Amorph | Gut; klare Schweißnähte, kann spröde sein | Transparente Linsen, Displayteile |
| Hart-PVC | Amorph | Gut; kann bei zu langem Schweißen abgebaut werden | Ventile für aufblasbares Spielzeug, Zierteile |
| SAN | Amorph | Gut | Transparente starre Bauteile |
| ASA | Amorph | Gut; UV- und witterungsbeständig | Outdoor-Spielanlagen, Gartenspielzeug |
| POM (Acetal) | Teilkristallin | Schwierig; nur im Nahfeld | Zahnräder, Schnappmechanismen |
| TPU/TPE | Elastomer | Schlecht; weich und dämpfend, wird selten geschweißt | Griffe, weich umspritze Teile |
Die Verträglichkeit der Werkstoffklassen ist in der Fachliteratur zum Ultraschallschweißen gut dokumentiert, unter anderem in wissenschaftlichen Arbeiten zu Energierichtungsgebern für Thermoplast-Verbundwerkstoffe.
Das Verschweißen zweier unterschiedlicher Kunststoffe ist eine häufige Fehlerquelle. Grundsätzlich lassen sich unterschiedliche Thermoplaste nur dann verschweißen, wenn sie chemisch verträglich sind und ihre Schmelztemperaturen nahe beieinanderliegen. In Leitfäden zum Ultraschallschweißen wird ein Abstand von etwa 40 °F (etwa 22 °C) genannt. ABS lässt sich mit bestimmten ABS/PC-Mischungen verschweißen; PP in der Praxis nur mit PP. Der Schmelztemperaturbereich dient jedoch nur als erste Vorauswahl: Wenn zwei Polymere nicht mischbar sind, kann das die Grenzflächenvermischung verhindern, die für eine stabile Schweißverbindung erforderlich ist – auch bei ähnlichen Schmelzpunkten. Zudem bringen reale Spritzgussteile eigene Einflussfaktoren mit: Glas- oder Mineralfüllstoffe, Farbmittel und Additive, Mahlgut aus recyceltem Material sowie aufgenommene Feuchtigkeit (besonders bei Nylon) verändern das Schweißverhalten. Wenn eine „mysteriöse Schweißung“ versagt, liegt das fast immer an nicht zueinander passenden Werkstoffen oder einem fehlenden Energierichtungsgeber. Prüfen Sie deshalb das tatsächlich verwendete Serienmaterial und nicht nur eine allgemeine Werkstoffkombination aus dem Datenblatt.
| Fügestellendesign | Geeignet, wenn |
|---|---|
| Stumpfstoß mit Energierichtungsgeber | Allgemeine Gehäuse aus amorphen Kunststoffen; die Standardfügestelle für Spielzeug. |
| Stufenstoß | Eine präzise Ausrichtung und eine unsichtbare, saubere Außenfläche benötigt werden. |
| Nut-und-Feder-Verbindung | Wasserdichtes Bade- und Wasserspielzeug; selbstpositionierend und leckagebeständig. |
| Schweißverbindung mit Scherung | Teilkristalline Kunststoffe (PP/PE) und robuste hermetische Dichtungen. |
| Bolzen- / Punktschweißung | Große oder gekrümmte Flächen; Schweißung nur an ausgewählten Punkten. |
| Ultraschallvernieten / Umformen | Befestigen eines zweiten, auch andersartigen Bauteils durch Umformen eines Kunststoffdoms. |
Welcher Kunststoff eignet sich am besten für das Ultraschallschweißen?
Für Spielzeug ist ABS die beste Allround-Wahl: Es ist schlagzäh, lässt sich im Nah- und Fernfeld zuverlässig mit sich selbst verschweißen und bietet ein breites Prozessfenster. Deshalb bestehen Puppenglieder und Gehäuse von Spielfiguren überwiegend aus ABS. Polycarbonat ist die beste Wahl, wenn das Bauteil transparent bleiben muss, etwa bei Visieren oder beleuchteten Teilen, denn es lässt sich ohne Trübung verschweißen. Muss das Bauteil flexibel sowie chemikalien- und wasserbeständig sein, wird Polypropylen verwendet. Es muss jedoch im Nahfeld mit einer Schweißverbindung mit Scherung und höherer Amplitude geschweißt werden. Die ehrliche Antwort lautet: „Der beste Kunststoff ist der, aus dem Ihr Bauteil bereits gefertigt ist – und mit dem gleichen Kunststoff verschweißt wird.“ Fügestellen aus demselben amorphen Werkstoff sind immer die sicherste Wahl. Prüfen Sie mit einem Prüftool für die Schweißbarkeit von Thermoplasten, bevor Sie unterschiedliche Werkstoffe miteinander kombinieren.
Ultraschallschweißen im Vergleich zu anderen Fügeverfahren für Spielzeug
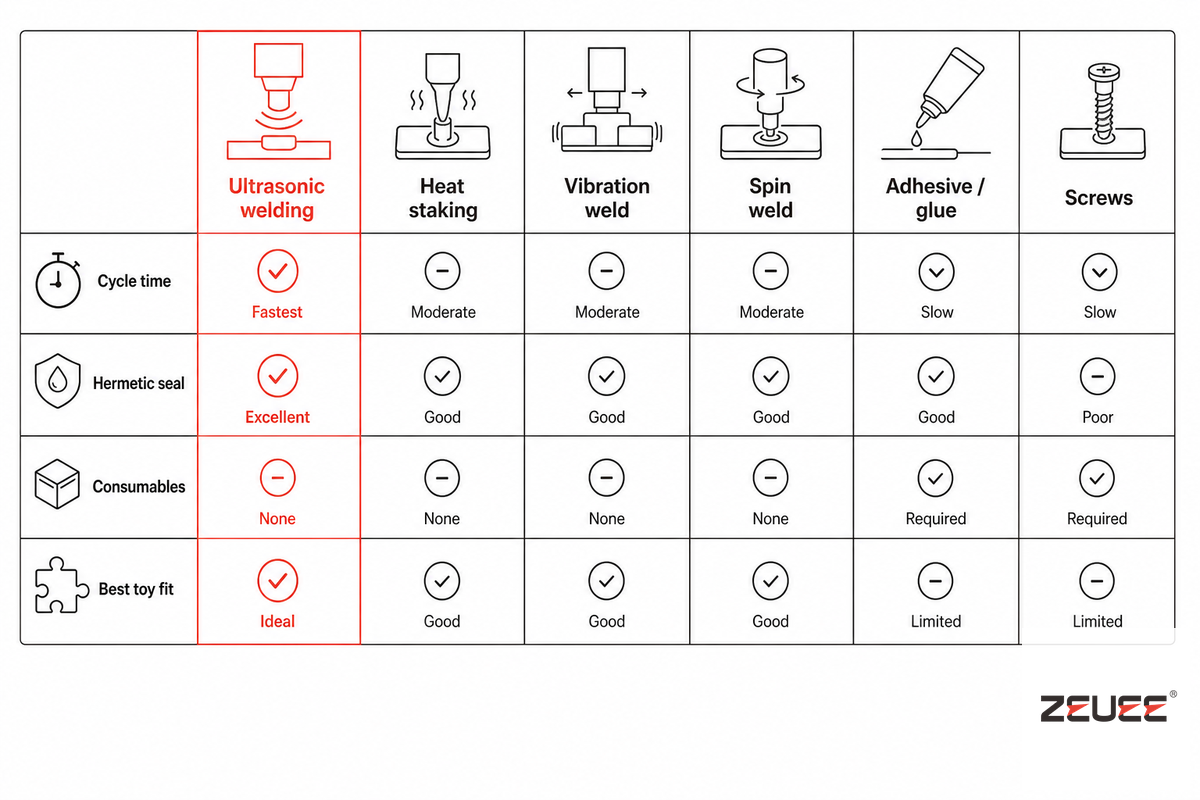
Ultraschallschweißen ist das schnellste und sauberste Verfahren zum Verbinden kleiner Spielzeugteile aus Thermoplast, aber nicht das einzige. Anders als beim Löten oder beim Auftragen von Klebstoff wird beim Ultraschallschweißen der Kunststoff der Bauteile selbst verwendet. Es gibt also keinen Zusatzwerkstoff, der versagen könnte. Im Grunde geht es beim Vergleich nicht um „gut oder schlecht“, sondern darum, welches Verfahren zu Bauteilgröße, Dichtheitsanforderung und Stückzahl passt.
| Verfahren | Zyklus | Dichtheit | Verbrauchsmaterialien | Geeignet für Spielzeug |
|---|---|---|---|---|
| Ultraschallschweißen | ~0,1–1 s | Hermetische Dichtung möglich | Keine | Kleine bis mittlere Gehäuse, abgedichtete Teile |
| Thermisches Heißverstemmen | 10–40 s | Nein | Keine | Befestigung unterschiedlicher Werkstoffe / Metalleinsätze |
| Vibrationsschweißen | 2–10 s | Stabil, hermetisch | Keine | Große starre Teile, Karosserien von Aufsitzfahrzeugen |
| Rotationsschweißen | 1–3 s | Stabil | Keine | Nur runde Teile |
| Lösungsmittel / Klebstoff | Minuten (Aushärtung) | Variiert | Klebstoff, Dämpfe | Kleine Stückzahlen; Sicherheitsbedenken bei Spielzeug |
| Schrauben / Schnappverbindung | Manuell | Nein | Befestigungselemente | Teile, die wieder geöffnet werden müssen |
Warum mehr Watt eine schlechte Schweißverbindung an Spielzeug nicht retten
Ein häufiger Fehler beim Kauf ist die Auswahl nach Wattzahl. Beim Schweißen gibt es ein Prozessfenster und keinen einzelnen Einstellregler. Sind Amplitude, Druck oder Zeit zu hoch, wird zu stark geschweißt: Der Kunststoff bekommt Druckstellen, es bildet sich Grat oder er wird spannungsbedingt weiß. Dadurch kann das Bauteil sogar schwächer werden. AWS G1.1M, der Leitfaden für die Ultraschallmontage von Thermoplasten, führt „zu hoher Schweißdruck und/oder zu hohe Amplitude“ als Fehler auf, die reduziert werden sollen und nicht erhöht. Ist die Schweißung schwach, obwohl die Einstellungen ausgeschöpft sind, liegt die Lösung fast immer an der Fügestelle: Ergänzen oder verbessern Sie den Energierichtungsgeber (ein patentiertes Fügestellenelement) oder wechseln Sie zu einer Schweißverbindung mit Scherung – statt einen größeren Generator einzusetzen. Kaufen Sie die passende Steuerung, nicht mehr Watt.
Welche Nachteile hat das Ultraschallschweißen?
Das Ultraschallschweißen hat einige Einschränkungen, die Sie kennen sollten, bevor Sie sich auf eine Spielzeugkonstruktion festlegen. Das Bauteil muss bereits im Entwurf einen Energierichtungsgeber oder eine Schweißverbindung mit Scherung aufweisen. Das Fügestellendesign muss von Anfang an berücksichtigt werden. Bei einem für Schrauben ausgelegten Bauteil lässt es sich nicht einfach nachträglich ergänzen. Das Verfahren eignet sich am besten für kleine bis mittlere Teile. Sehr große Gehäuse lassen sich meist besser vibrations- oder heizplattenschweißen. Weiche, leichte oder stark gefüllte Kunststoffe, die Schwingungen dämpfen, sind schwer zu schweißen. Außerdem werden in der Regel Fügestellen aus demselben oder aus nahe beieinanderliegenden Werkstoffen benötigt. Eine Konstruktion aus unverträglichen Kunststoffen lässt sich daher nicht schweißen. Für die meisten Spielzeuge sind diese Einschränkungen kein Ausschlusskriterium. Sie zeigen jedoch, warum die Wahl des Fügeverfahrens vor der Auswahl der Maschine erfolgen sollte.
So wählen Sie eine Ultraschallschweißmaschine für Spielzeug aus
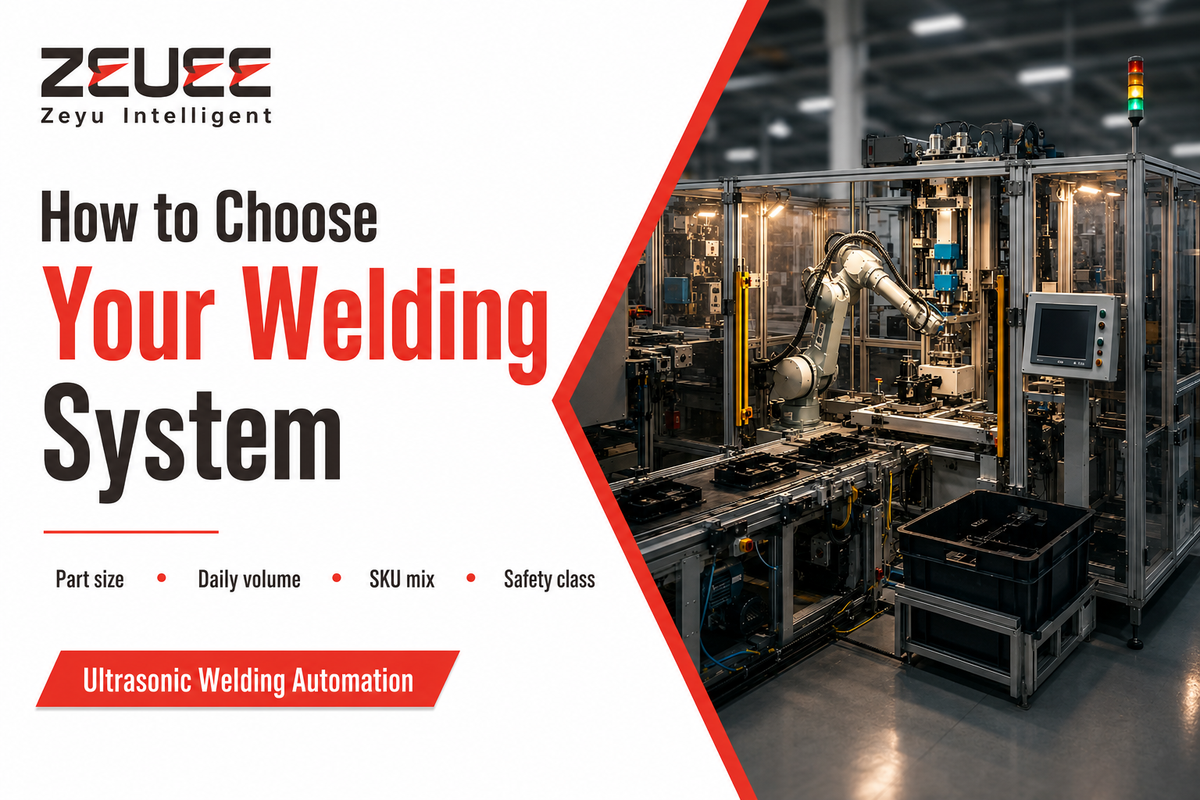
Die Auswahl hängt von vier Fragen zu Ihrem Bauteil und Ihrer Fertigungslinie ab und ist kein Schönheitswettbewerb für Datenblätter. Beantworten Sie die Fragen der Reihe nach, und Maschinentyp sowie Frequenz ergeben sich daraus.
Die 3-Frequenzbereiche
| Frequenz | Energie und Wirkung | Geeignete Spielzeugteile |
|---|---|---|
| 20 kHz | Höchste Amplitude und Energie; stärkere Wirkung | Große, dickwandige, starre Teile – Karosserien von Aufsitzfahrzeugen, große ABS-Gehäuse |
| 35 kHz | Ausgewogenes Verhältnis von Energie und Präzision | Standardgehäuse für Spielzeug, Batteriefächer |
| 40 kHz | Geringere Amplitude; sanftere, feinere Wirkung | Kleine, dünne, empfindliche Teile – Miniaturen, elektronische Spielzeugmodule |
Eine höhere Frequenz bedeutet eine geringere Amplitude und eine sanftere Wirkung für kleine, empfindliche Teile. Eine niedrigere Frequenz (ein Schwingverband mit 15kHz oder 20 kHz) liefert mehr Energie für große, schwere Schweißteile. Nutzen Sie ein Frequenzauswahl-Tool, um die passende Frequenz für Ihr Bauteil zu finden.
Vier Fragen zur Auswahl der Maschine
- Bauteilgröße und Wandstärke? → Frequenz (20/35/40 kHz, siehe oben).
- Tägliche Stückzahl? Unter ~500/Tag → Handgerät oder einzelne Tischmaschine; über ~5,000/Tag → Rundtakttisch oder Automatisierung.
- SKU-Mix? Viele Modelle und häufiges Umrüsten → eine Servo-Tischmaschine mit Speicherung von Maschinenrezepten ist besser geeignet als eine feste automatisierte Fertigungszelle.
- Sicherheitsklasse? Bei abgedichteten, wasserdichten oder tragenden Fügestellen sollten Sie der Kraft- und Wegregelung durch einen Servoantrieb sowie der Inline-Prüfung der Schweißung Priorität geben.
Was kostet eine Ultraschallschweißmaschine für Spielzeug?
Die Preise unterscheiden sich stark, denn die Produktkategorie umfasst alles vom Handgerät bis zur Produktionslinie. Anbieter listen handgeführte und tragbare Punktschweißgeräte zu Preisen von etwa $250 bis $900. Sie eignen sich für den Prototypenbau und Heftschweißungen, sind aber, wie Anwender immer wieder betonen, nicht für gleichbleibende Ergebnisse in der Serienfertigung ausgelegt. Der Kauf bei einem spezialisierten Anbieter oder Hersteller ist ebenso wichtig wie die angegebene Leistung, denn Werkzeuge und Kundendienst entscheiden darüber, ob die Maschine im Fertigungsalltag für Spielzeug tatsächlich zuverlässig arbeitet. Eine Tischpresse mit Pneumatik- oder Servoantrieb ist die nächste Preisklasse. Eine vollautomatisierte Rundtaktanlage oder kundenspezifische Fertigungszelle liegt in einer ganz anderen Klasse. Ihr Preis richtet sich nach der Anzahl der Stationen, der Bildverarbeitungsprüfung und den kundenspezifischen Werkzeugen statt nach einem Listenpreis. Die billigste Lösung ist selten die günstigste: Ein $250 teures Handgerät, dessen Teile bei hohen Stückzahlen die Fallprüfung nicht bestehen, verursacht durch Ausschuss und Rückrufaktionen weit höhere Kosten als eine korrekt spezifizierte Maschine. Wenn Sie vom Lernen zur Fertigung übergehen möchten, wird eine automatisierte Ultraschallschweißmaschine für Spielzeug anhand von Bauteil und Stückzahl angeboten. Zunächst können Sie den Durchsatz und die Einsparungen bei den Arbeitskosten abschätzen.
Sicherheitsnormen für Spielzeug und Prüfung der Schweißqualität
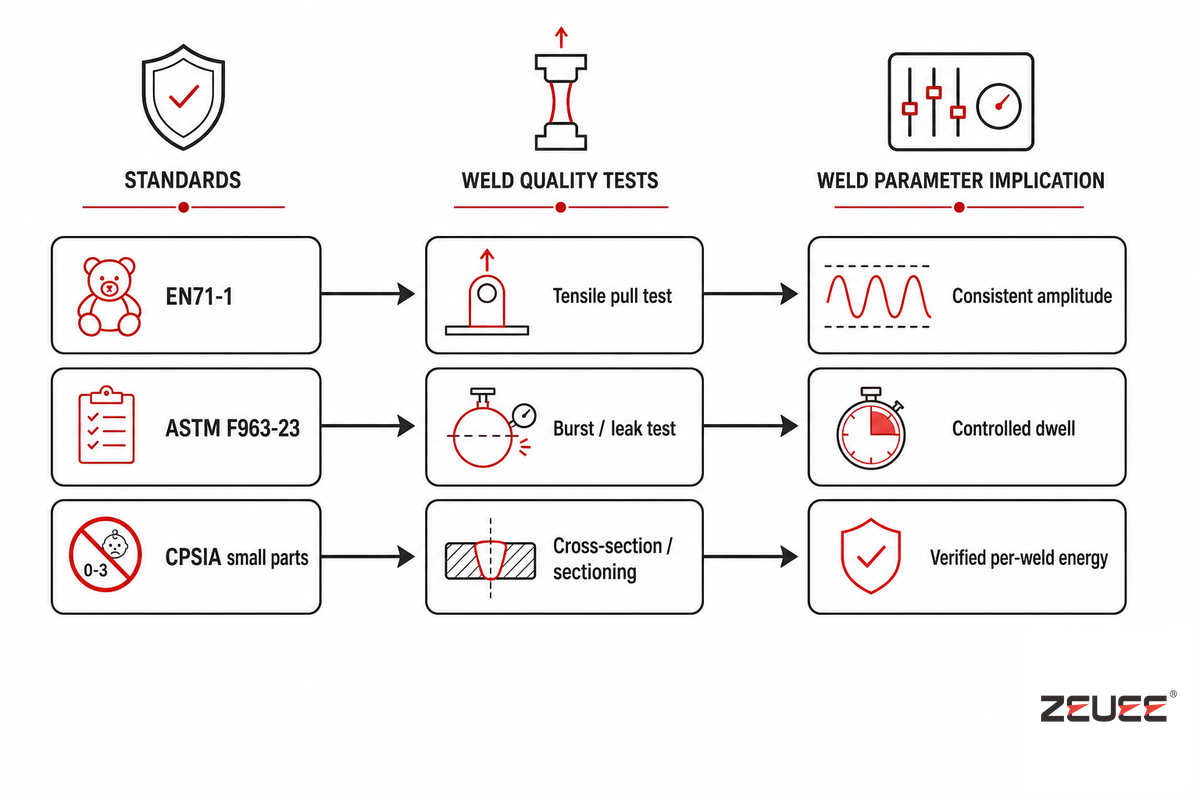
Bei einem Spielzeug ist eine Schweißnaht nicht nur ein Qualitätsmerkmal, sondern eine Anforderung an die Konformität. Kann sich ein verschweißtes Teil lösen, entsteht eine Gefahr durch Kleinteile und Erstickungsgefahr; das führt nach den Spielzeugsicherheitsnormen automatisch zum Nichtbestehen. Das ist der wichtigste Grund, warum Spielzeughersteller auf gleichbleibende Schweißqualität achten.
In den Vereinigten Staaten ist ASTM F963 nach dem Consumer Product Safety Improvement Act eine verbindliche Sicherheitsnorm für Verbraucherprodukte für Kinderspielzeug. Laut den CPSC-Leitlinien müssen Spielzeuge, die nach dem 20. April 2024 hergestellt werden, die aktuelle Fassung ASTM F963-23 erfüllen, die F963-17 ersetzt hat. Wie die CPSC anmerkt, gelten nicht alle Abschnitte von F963 für jedes Spielzeug. Unternehmen müssen die für ihr jeweiliges Produkt relevanten Abschnitte ermitteln. Spielzeug, das für Kinder bis einschließlich 12 Jahre bestimmt ist, muss von Dritten geprüft und zertifiziert werden (Children’s Product Certificate). In der EU bildet die Spielzeugsicherheitsrichtlinie 2009/48/EC den rechtlichen Rahmen. EN 71-1 ist die harmonisierte Norm für mechanische und physikalische Eigenschaften und begründet die Vermutung der Konformität.
Entscheidend ist die Prüfung auf Gebrauch und vorhersehbare Beanspruchung: Zugängliche Kanten, Spitzen und Kleinteile werden vor und nach einer Beanspruchung geprüft (Zug, Drehmoment, Fall, Stoß). Eine Schweißnaht, die der Zugprüfung nach der Beanspruchung standhält, ist konform; löst sich dabei ein Teil, ist sie es nicht. Ein verbreiteter Irrtum: Der oft zitierte Wert „90 N Zugkraft nach ASTM F963“ stammt tatsächlich aus EN 71-1 und gilt für greifbare Komponenten. ASTM F963 verweist bei Prüfungen auf Gebrauch und vorhersehbare Beanspruchung auf die bundesrechtlichen Zug- und Drehmomentprüfungen (16 CFR 1500,51–53), bei denen je nach Alter des Kindes geringere Kräfte angesetzt werden. In der Praxis bleibt die Schlussfolgerung dieselbe: Bleibt die Schweißenergie konstant, liegt die Festigkeit der Verbindung über dem jeweils geltenden Zugprüfwert.
Ein wichtiger Hinweis: Eine einwandfreie Schweißnaht ist notwendig, reicht allein aber nicht aus. Schweißen verhindert, dass sich Teile trennen. Enthält ein Spielzeug jedoch Magnete, eine Batterie, scharfe Kanten oder ein Soundmodul, gelten dafür eigene Abschnitte von F963 (zum Beispiel §4.38 zu Magneten, §4.25 zum Zugang zu Batterien und §4.7 zu Kanten) sowie eigene bundesrechtliche Vorschriften. Die Integrität der Schweißnaht ist als ein möglicher Gefahrenbereich im Rahmen der umfassenderen Konformitätsbewertung zu betrachten, nicht als deren Ganzes.
📐 Technischer Hinweis
Schweißnähte sollten nicht nur durch Ziehen geprüft werden. In der Spielzeugfertigung werden Muster-Schweißnähte auf eine festgelegte Zugkraft geprüft, abgedichtete Verbindungen an Wasserspielzeug werden regelmäßig einer Berst- oder Dichtheitsprüfung unterzogen und Schweißnähte werden in regelmäßigen Abständen aufgeschnitten, um die Tiefe der Schmelzschicht zu ermitteln. Ihre Dicke steht in direktem Zusammenhang mit der Festigkeit der Verbindung. Schweißmodi mit Weg- oder Energiekontrolle sowie eine Inline-Prüfung halten jedes Teil während eines gesamten Produktionslaufs innerhalb dieses Bereichs – genau das wird bei einem Audit geprüft.
Wo Spielzeughersteller Ultraschallschweißen einsetzen
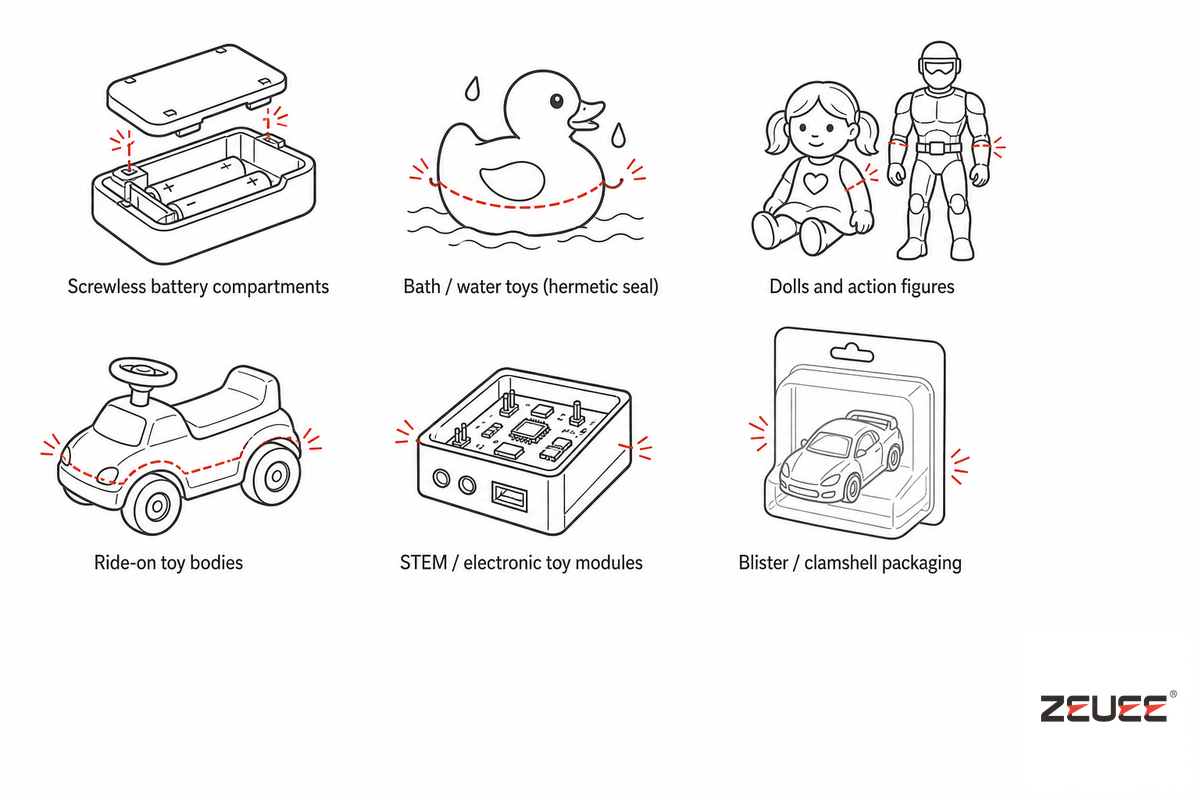
Ultraschallschweißen kommt überall dort zum Einsatz, wo ein Spielzeug eine saubere, dichte oder verdeckte Verbindung benötigt. Die häufigsten Anwendungen:
- ✔ Batteriefächer ohne Schrauben für elektronisches Spielzeug: Ein verschweißtes Gehäuse verhindert, dass Kinder während des Spielens an die Batterie gelangen, wie es ASTM F963 §4.25 (über US CPSC) für batteriebetriebenes Spielzeug vorschreibt.
- ✔ Wasser- und Badespielzeug: Eine Nut-Feder-Schweißnaht sorgt bei Spritzspielzeug für eine wasserdichte Abdichtung. Interessanterweise werden manche Wasserspielzeuge absichtlich auf die entgegengesetzte Weise verschweißt.
- ✔ Puppen und Actionfiguren: Gliedmaßen und Rumpf aus ABS werden mit sauberen, verdeckten Nähten verbunden, die auch wildem Spielen standhalten.
- ✔ Lernspielzeug und STEM-Elektronik: Abgedichtete Gehäuse schützen eine Leiterplatte und die Isolierung ihrer Kabel und sind zugleich manipulationssicher.
- ✔ Karosserien von Aufsitzspielzeugen und große Gehäuse: Dickwandiges ABS wird mit 20 kHz verschweißt. Bei sehr großen Bauteilen kommt stattdessen Vibrationsschweißen zum Einsatz.
- ✔ Blister- und Klappverpackungen: Ultraschallsiegeln verschließt Spielzeugverpackungen, ohne den Inhalt durch Hitze zu beschädigen.
Diese „entgegengesetzte Weise“ verdient eine genauere Betrachtung. In einem dokumentierten Industriefall sollte ein spritzgegossener Dinosaurier aus ABS mit beweglichen Gliedmaßen im Wasser bespielt werden. Das Design sah jedoch bewusst keine abgedichteten Gelenke vor. Statt einer durchgehenden wasserdichten Naht wurden die Teile an angeformten Domen punktuell mit Schweißpunkten verbunden, damit eingedrungenes Wasser einfach wieder aus dem Spielzeug herauslaufen konnte. Das zeigt: Die „richtige“ Schweißnaht ist die, die das Spielzeug benötigt, und nicht unbedingt die stärkstmögliche. Manchmal wird ein Spielzeug so konstruiert, dass Wasser ablaufen kann, statt es abzudichten.
Branchenausblick: Was sich beim Ultraschallschweißen von Spielzeug verändert
Die größte Veränderung beim Ultraschallschweißen von Spielzeug betrifft heute nicht die Physik, sondern den Bedarf an Nachweisen. Bei Rückrufen von Spielzeug und Konformitätsaudits von Händlern müssen Hersteller zunehmend belegen, dass jede Schweißnaht die Spezifikation erfüllt hat – nicht nur, dass der Prozess dazu in der Lage war. Dieser Beschaffungs- und Haftungsdruck treibt die Branche zu servogesteuerten, digital geregelten Schweißmaschinen, die Kraft, Energie und Kollapsweg für jeden Zyklus protokollieren und Abweichungen außerhalb des zulässigen Bereichs melden. Beiträge in Plastics Technology und Assembly Magazine verfolgen denselben Wandel: Die Regelung mit geschlossenem Regelkreis und die Echtzeitüberwachung von Daten werden zum Standard statt zum Premiummerkmal.
Für Spielzeughersteller ist der konkrete nächste Schritt bis 2026: Fragen Sie bei der Spezifikation einer Maschine nicht nur „Kann sie mein Bauteil schweißen?“, sondern auch „Kann sie nachweisen, dass jede Schweißnaht die Prüfung bestanden hat?“. Marktanalysten erwarten, dass der Gesamtmarkt für Anlagen zum Ultraschallschweißen von Kunststoffen weiterhin mit einer mittleren einstelligen Rate wächst und das Segment für intelligente und servogesteuerte Systeme noch schneller zulegt. Entscheidend für Ihre Fertigung ist jedoch, ob die Schweißmaschine einen Audit-Trail erstellt – denn danach wird bei einer Konformitätsprüfung inzwischen gefragt.
„Bei Spielzeuggehäusen gehen wir immer zuerst vom Energierichtungsgeber aus, nicht von der Maschine. Stimmen die Verbindungsgeometrie und die Wahl zwischen 20 und 35 kHz, wiederholt ein Rundtaktsystem die Schweißung zehntausende Male. Liegen Sie daneben, rettet keine Leistungseinstellung den Falltest.“
ZEUEE Application Engineering Team
Häufig gestellte Fragen
F: Lassen sich zwei unterschiedliche Kunststoffe in einem Spielzeug ultraschallverschweißen?
Antwort anzeigen
Nur manchmal. Unterschiedliche Thermoplaste lassen sich ultraschallverschweißen, wenn sie chemisch kompatibel sind und ihre Schmelztemperaturen nahe beieinanderliegen – in Leitfäden zum Ultraschallschweißen wird ein Unterschied von etwa 40 °F (etwa 22 °C) genannt. Das gilt beispielsweise für bestimmte ABS- und ABS/PC-Mischungen. Polypropylen lässt sich in der Praxis nur zuverlässig mit Polypropylen verschweißen. Liegen die Schmelztemperaturen zweier Werkstoffe weit auseinander, wird üblicherweise Ultraschallumformen eingesetzt: Dabei wird ein Kunststoffdom umgeformt, um das zweite Teil zu fixieren. Das ist die gängige Alternative zur Schmelzschweißung.
F: Welche Frequenz sollte ich für Spielzeugteile verwenden: 20, 35 oder 40 kHz?
Antwort anzeigen
Die Frequenz sollte zur Bauteilgröße passen. Verwenden Sie 20 kHz für große, dicke und steife Teile wie Karosserien von Aufsitzspielzeugen und große Gehäuse, wenn eine möglichst hohe Energie benötigt wird. 35 kHz ist die ausgewogene Allzweckwahl für gängige Spielzeuggehäuse und Batteriefachabdeckungen. 40 kHz eignet sich für kleine, dünne oder empfindliche Teile wie Miniaturen und Module in elektronischem Spielzeug, da die geringere Amplitude schonender wirkt. Je höher die Frequenz, desto geringer die Amplitude und desto sanfter die Wirkung.
F: Ist eine Ultraschallschweißnaht für Kinderspielzeug stark und sicher genug?
Antwort anzeigen
Ja, wenn die Verbindung entsprechend ausgelegt und der Prozess kontrolliert wird. Eine korrekt ausgeführte Ultraschallschweißnaht kann so fest wie der umgebende Kunststoff und vollständig dicht sein. Da beim chemiefreien Prozess keine Rückstände entstehen, eignet er sich gut für Spielzeug. Entscheidend ist die Wiederholgenauigkeit: Jedes Teil erhält dieselbe Energie, sodass die Festigkeit der Verbindung über einen gesamten Produktionslauf hinweg gleichbleibend genug ist, um die Kleinteileprüfungen und Prüfungen auf Gebrauch und vorhersehbare Beanspruchung nach ASTM F963-23 und EN 71-1 zu bestehen.
F: Eignet sich eine günstige Hand- oder Amazon-Ultraschallschweißmaschine für die echte Spielzeugfertigung?
Antwort anzeigen
Für die Serienfertigung nicht. Günstige Handgeräte eignen sich für Prototypen und Punktschweißungen, verfügen aber nicht über die Leistung und Regelungsmöglichkeiten, um größere Teile gleichbleibend zu verschweißen. Für Heftschweißungen sind sie in Ordnung, nicht jedoch für Teile, die zu Tausenden den Falltest bestehen müssen.
F: Kann Ultraschallschweißen eine wasserdichte Abdichtung für Bade- und Wasserspielzeug herstellen?
Antwort anzeigen
Ja – eine durchgehende Nut-Feder- oder Scherfuge ergibt eine hermetische, leckagefreie Abdichtung, die sich ideal für Spritzpistolen und schwimmendes Badespielzeug eignet. Andernfalls könnte eingeschlossenes Wasser im Gehäuse zusätzliches Gewicht verursachen oder beim Spielen auslaufen. Dabei ist zu beachten: Nicht jedes Wasserspielzeug soll abgedichtet sein. Manche Spielzeuge werden absichtlich an angeformten Domen punktuell verschweißt, statt mit einer durchgehenden Naht abgedichtet zu werden, damit eingedrungenes Wasser direkt wieder ablaufen kann. Bei Spielzeug für die Badewanne verhindert diese Konstruktionsentscheidung, dass sich Wasser staut und sich Schimmel sowie Schimmelpilze bilden. Legen Sie also fest, welches Verhalten Ihr Spielzeug benötigt – dicht und trocken oder offen und entwässernd –, bevor Sie die Verbindung konstruieren. Denn dafür sind jeweils gegensätzliche Schweißnähte erforderlich.
F: Muss in meinem Spielzeugbauteil ein Energierichtungsgeber vorgesehen sein?
Antwort anzeigen
Bei einer Schmelzschweißung fast immer. Ein Energierichtungsgeber – eine kleine angeformte Rippe – bündelt die Ultraschallenergie, sodass die Verbindung kontrolliert schmilzt. Ohne ihn sind die Schweißnähte schwach und ungleichmäßig. Eine Ausnahme bilden Scherfugen und das Ultraschallumformen, bei denen mit einer anderen Geometrie dasselbe Ziel erreicht wird.
Warum wir diesen Artikel geschrieben haben
ZEUEE entwickelt und baut seit 2005 Anlagen für automatisiertes Ultraschallschweißen und die Montage, darunter Rundtaktsysteme zum Schweißen von Spielzeug, die mit einem festen, servogeregelten Zyklus von 2–6 Sekunden und Inline-Schweißnahtprüfung arbeiten. Die Empfehlungen, zuerst den Energierichtungsgeber zu betrachten und die Prozessregelung über die Wattzahl zu stellen, beruhen auf unseren Erfahrungen mit Projekten aus den Bereichen Spielzeug, 3C und Elektronik. Geprüft vom technischen Team der Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Quellen und Referenzen
- Leitfaden zur Spielzeugsicherheit für Unternehmen, U.S. Consumer Product Safety Commission (CPSC)
- Sicherheitsnorm zur verbindlichen Einführung von ASTM F963 für Spielzeug, U.S. Federal Register
- ASTM F963: Standard Consumer Safety Specification for Toy Safety, ASTM International
- Energierichtungsgeber zum Ultraschallschweißen thermoplastischer Verbundwerkstoffe, Wichita State University (SOAR)
- US 9.873.225 B2: Verbindungsauslegung mit Energierichtungsgeber zum Ultraschallschweißen von Thermoplasten, USPTO (über Google Patents)
- Leitfaden zu Regelungen beim Ultraschallschweißen, Plastics Technology
Verwandte Artikel
- Automatisierte Montagemaschinen, das gesamte Sortiment an Automatisierungslösungen für die Montage von ZEUEE
- Leitfaden zu kundenspezifischen Montagemaschinen, Aufbau, Zuführung und Auswahl
- Leitfaden zu automatisierten Montagemaschinen, Anlagenkonzepte und Durchsatz
- Leitfaden zu Bildverarbeitungssystemen für die Prüfung, Inline-Prüfung von Schweißnähten und Bauteilen
- Leitfaden zu Montagemaschinen für Steckverbinder, verwandte Automatisierungslösungen für die Montage
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge




Im Trend






