Entre em contato com a Zeyu lntelligent Industrial Company

Máquina ZEUEE de montagem de conectores circulares — compatibilidade de ferramental com 9 normas + inspeção CCD (M12 a MIL-DTL-38999)
Uma máquina de montagem de conectores circulares que processa conectores industriais M12 na segunda-feira, passa para conectores aeroespaciais MIL-DTL-38999 na terça-feira e detecta 4 tipos de anomalia antes de o invólucro sair da estação. A ZEUEE desenvolveu a H0201 para fabricantes de conectores cujo tempo de troca de formato e a variação do Cpk limitam a linha — não para quem produz apenas um número de peça.
Máquina de montagem de conectores circulares totalmente automática de estação única ZEUEE H0201 (FOB Shenzhen).
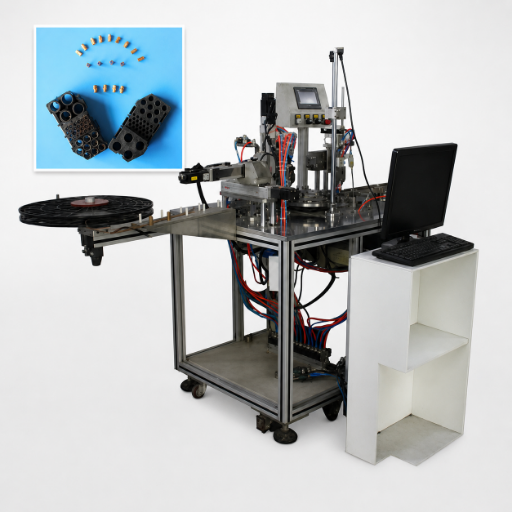
Visão geral da H0201
9
Normas de conectores compatíveis
4 modos
Detecção de anomalias por CCD
Festo
Conjunto pneumático
S136
Matrizes polidas no Japão
ISO 9001
:2015 certificada
32 / 68
Patentes de invenção / modelo de utilidade
01 / Análise do processo
Por que a montagem manual de conectores circulares fica abaixo de 600 peças/hora — e como a alimentação vibratória + CCD supera esse limite
Em um bom dia, um montador experiente que insere manualmente contatos M12 em um invólucro vedado — primeiro descascando o cabo, depois inserindo o contato na cavidade e, por fim, montando a vedação — consegue montar de 350 a 600 unidades acabadas em um turno de oito horas. Mas, por volta da quinta hora, o dia deixa de ser bom. Os pulsos se cansam, a força de assentamento varia e o Cpk do torque do anel de acoplamento começa a oscilar. Esse procedimento de montagem também obriga o operador a dobrar o conjunto de cabos na região do alívio de tensão do invólucro e a verificar novamente a orientação da fiação em cada peça, o que aumenta a fadiga. Engenheiros que operam linhas aeroespaciais com requisitos de proteção contra acoplamento incorreto da Série III da MIL-DTL-38999 conhecem bem esse cenário quando precisam atender a um pedido de compra de 12.000 unidades com prazo de 16 semanas.
02 / FATORES CUMULATIVOS
Raramente um gargalo está em uma única etapa. A inserção manual enfrenta 3 efeitos cumulativos ao mesmo tempo: não há alimentadores vibratórios na bancada, então o operador seleciona manualmente os contatos para preparar a decapagem e montar; a inspeção CCD ocorre nas etapas posteriores do processo, em vez de ser integrada à linha, então qualquer anomalia só é detectada quando chega ao controle de qualidade; e a troca de ferramental entre um contato M12 e um contato tamanho 22D da MIL-DTL-38999 tira o operador da linha para refazer a fixação — incluindo a troca do dispositivo de montagem e da guia de fiação. Uma máquina de montagem de conectores circulares resolve os 3 problemas em um único ciclo, integrando alimentadores tipo bowl à detecção de anomalias por CCD e a um protocolo modular de troca de formato que leva minutos, não turnos.

03 / O PONTO DE TRANSIÇÃO
Esse é o requisito de projeto que a ZEUEE desenvolveu a H0201 para atender. Abaixo de 600 peças por hora, o processo manual funciona. Acima disso — ou quando se exige Cpk ≥ 1.33 na fábrica — a operação precisa de uma estação capaz de fixar a peça, verificá-la e rejeitar as peças defeituosas durante o ciclo. Cada H2 a seguir mostra como a H0201 executa uma dessas 3 tarefas e o que isso significa para o engenheiro de compras que compara fornecedores de automação neste trimestre.
Quer saber em que ponto sua linha está na transição do processo manual para o automático? Envie seu volume mensal.
Obtenha uma estimativa de payback
ESPECIFICAÇÕES DO SISTEMA
Máquina ZEUEE H0201 para montagem de conectores circulares — modelo, configuração e ficha técnica
A ZEUEE desenvolveu a H0201 como uma máquina totalmente automática de estação única para montagem de conectores circulares em produção de séries de conectores de precisão. Os componentes pneumáticos Festo acionam o sistema; um CLP controla o ciclo por meio de uma IHM de 4 polegadas no lado do operador. As matrizes superior e inferior são feitas de aço-ferramenta S136 polido do Japão; as peças estruturais da estrutura usam alumínio A3 temperado com invólucro de liga de alumínio.
Dois alimentadores vibratórios tipo bowl ficam antes da posição de montagem e alimentam contatos e vedações na área de trabalho, onde a H0201 insere cada peça no invólucro do conector. Um conjunto modular de câmeras CCD verifica a orientação, a presença e o assentamento antes de a peça avançar. Quando a câmera detecta uma anomalia, a estação pausa o ciclo, o módulo pneumático libera o invólucro e a IHM registra a classe do defeito para que o operador possa analisar o padrão de ocorrências ao fim do turno. Cada módulo do conjunto de ferramental é fixado à base da estação por uma interface de troca rápida — as matrizes, os trilhos de alimentação e o suporte da guia de fiação podem ser substituídos.
| Modelo | ZEUEE H0201 |
|---|---|
| Alimentação elétrica | CA 220 V, 50 Hz |
| Alimentação de ar | 0,4–0,6 MPa, ar limpo e seco |
| Peso | 380 kg |
| Dimensões (C × L × A) | 1600 × 1500 × 1200 mm |
| Atuadores pneumáticos | Componentes originais Festo |
| Matrizes superior / inferior | Aço-ferramenta S136 polido do Japão |
| Estrutura | Alumínio A3 temperado + liga de alumínio |
| Inspeção | Visão de máquina CCD em linha, detecção de anomalias em 4 modos |
| Controle | CLP + IHM de 4 polegadas (inglês / chinês) |
| Famílias de conectores previstas | Séries de precisão circulares |
Decisões de configuração antes de solicitar orçamento
Em geral, antes de fechar o orçamento, os compradores definem 3 aspectos: a geometria do alimentador tipo bowl (que determina a faixa de diâmetros dos contatos), o número de câmeras CCD (uma para assentamento, duas se a codificação de orientação for importante, três para linhas com alta variedade de produtos) e o pacote de idiomas da IHM. Há uma opção de expansão para uma segunda estação para compradores que operam uma linha contínua — esse assunto deve constar na solicitação de cotação, não na ficha técnica.
IHM de 4 polegadas no lado do operador — inglês / chinês bilíngue como padrão, pacotes de idiomas adicionais mediante solicitação.
Referência técnica: As orientações de segurança elétrica para máquinas industriais aplicáveis às estações de montagem controladas por CLP estão consolidadas na IEC 60204-1; a gestão da qualidade do processo de produção segue a ISO 9001:2015.
01 / COMPATIBILIDADE TÉCNICA
Compatibilidade entre famílias de conectores circulares e ferramental — compatível com M8, M12, M23, MIL-DTL-38999, MIL-DTL-5015, MS3126, Deutsch DT/DTM, Amphenol AT, CPC
A maioria dos compradores presume que “circular” implica um único estilo de acoplamento — roscado — e planeja a troca de ferramental com base nessa suposição. Ela deixa de valer assim que um cliente pede um conector com acoplamento tipo baioneta para uma aplicação sujeita a vibração ou um conector push-pull para um produto de assistência em campo sem ferramentas. Circular descreve a geometria do invólucro, não o estilo de acoplamento. A ZEUEE desenvolveu a H0201 levando essa diferença em conta. Por isso, uma única máquina atende a 3 famílias de acoplamento, com o esforço documentado de troca de formato em cada linha da tabela abaixo.
Esta tabela reúne 9 normas que os engenheiros de compras especificam com mais frequência para uma célula de produção. Ela considera contagens típicas de pinos; configurações de alta densidade aumentam o número de câmeras indicado. Os minutos de troca de ferramental pressupõem um operador treinado e um módulo modular de ferramental sobressalente já disponível no carrinho — as primeiras trocas levam mais tempo. Cada linha abrange a preparação dos contatos após a decapagem até a montagem do invólucro e a terminação elétrica pelo lado da fiação; as etapas de montagem e verificação permanecem iguais entre as famílias.
| Norma | Acoplamento | Contagem típica de pinos | SKU do ferramental | Minutos para troca | Câmeras CCD | Setores típicos |
|---|---|---|---|---|---|---|
| M8 (IEC 61076-2-104) | Trava por parafuso | 3 / 4 / 6 / 8 | H0201-T-M8 | 10–15 | 1 | Sensores industriais |
| M12 (IEC 61076-2-101 Ed. 4 / 2024) | Trava por parafuso | 2–17 vias | H0201-T-M12 | 10–15 | 1–2 | Automação industrial, robótica, IIoT |
| M23 (IEC 61076-2-117) | Trava por parafuso | até 19 | H0201-T-M23 | 15–20 | 2 | Servomotores, encoders |
| MIL-DTL-38999 Series III | Rosca tripla Tri-Start | até 128 | H0201-T-38999 | 15–25 | 2–3 | Setores militar, aeroespacial e de defesa |
| MIL-DTL-5015 (legada) | Baioneta / roscado | até 85 | H0201-T-5015 | 20–25 | 2 | Setores industrial e naval, geradores |
| MS3126 | Baioneta | até 40 | H0201-T-MS3126 | 15–20 | 2 | Sistemas de cabos aeroespaciais |
| Deutsch DT / DTM (automotivo) | Push-pull | 2 / 3 / 4 / 6 / 8 / 12 | H0201-T-DT | 10–15 | 1 | Máquinas fora de estrada, aplicações agrícolas, terminação de cabos para veículos elétricos |
| Amphenol AT | Push-pull | 2 / 3 / 4 / 6 / 8 / 12 | H0201-T-AT | 10–15 | 1 | Setores de transporte e industrial |
| CPC (conectores circulares de plástico) | Baioneta / roscado | até 37 | H0201-T-CPC | 10–15 | 1 | Setores médico e de instrumentação |
Perspectivas de engenharia
Nas orientações de avaliação de fornecedores que analisamos durante a pesquisa, a troca rápida de formato entre famílias de conectores aparece como o 3º fator de compra, atrás da capacidade técnica e da qualidade do equipamento. 3 estilos de acoplamento, 9 famílias, uma célula. A janela de troca de 10–25 minutos pressupõe que haja um kit de ferramental sobressalente na estação e que um operador seja responsável pelo procedimento — se algum desses requisitos não for atendido, o valor da coluna estará errado no primeiro dia e correto na terceira semana. Não vamos afirmar aqui uma troca em 5 minutos — isso não corresponde à realidade do setor ao alternar entre contatos M12 de 6 pinos e contatos MIL-DTL-38999 de 8 pinos. A versão honesta é o equilíbrio proporcionado pelo módulo de troca modular que acabamos de descrever.
ALERTA DE EQUÍVOCO COMUM
Muitos compradores consideram que todos os conectores circulares de especificação militar têm “o mesmo tipo de rosca”. O Tri-Start D38999 nem sempre é intercambiável com o acoplamento tipo baioneta 5015 no mesmo dispositivo. Os valores de torque por tamanho de invólucro para configurações de anel de acoplamento e porca de fixação da Série III da MIL-DTL-38999 são publicados no conjunto de especificações DLA MIL-DTL-38999 e na referência de valores de torque recomendados da Glenair. Solicite essas tabelas ou consulte diretamente a documentação da DLA / do fabricante para obter o valor exato em Nm por tamanho de invólucro que pretende processar.
Conjuntos modulares de ferramental por linha da tabela — a interface de troca rápida permite processar 9 normas de conectores em uma estação.
Precisa de um estilo de acoplamento que não aparece na tabela acima? Envie a ficha técnica do conector — retornaremos com a viabilidade do ferramental e uma estimativa do tempo de troca de formato.
Envie a ficha técnica →Referências técnicas para as normas da seção H2-3: IEC 61076-2-101:2024 (M12), DLA dtl38999.pdf (MIL-DTL-38999), referência de produto MIL-DTL-38999 da TE Connectivity.
ZEUEE H0201 vs. montagem manual vs. células automatizadas premium — comparação de taxa de produção, troca de ferramental e ponto de transição do custo total de propriedade
As equipes de compras que comparam fornecedores de montagem de conectores costumam avaliar 3 opções: bancadas manuais na faixa de menor custo, uma máquina automática de estação única como a H0201 na faixa intermediária e células automatizadas premium europeias na faixa de maior custo. Cada opção é adequada dentro de uma faixa definida de volume e Cpk. Fora dela, os cálculos mudam. A janela do ponto de transição entre o processo manual e o automático na tabela abaixo é o que apresentamos aos gerentes de fábrica que perguntam: “automatizamos agora ou fazemos horas extras por mais um ano?”
| Dimensão | Bancada manual | ZEUEE H0201 (automática de estação única) | Célula premium europeia (multiação) |
|---|---|---|---|
| Taxa de produção realista | 350–600 peças/turno (típico do setor) | Meta de 800 peças/turno ou mais para contatos da classe M12; o aumento na linha depende do layout da célula | Linhas rotativas multiação podem chegar a 3.000+ peças/hora em escala de estudos de caso da SDC |
| Troca de ferramental entre famílias | 30–90 min (refazer a fixação + treinar novamente para cada peça) | 10–25 min por configuração H0201 da tabela | 20–60 min por estação × N estações |
| Verificação CCD | Fora da estação, após a montagem | Em linha, detecção de anomalias em 4 modos | Em linha, várias câmeras |
| Faixa de investimento em bens de capital (FOB) | USD 2.000–5.000 em dispositivos e mão de obra de bancada (típico) | Dezenas de milhares de dólares FOB Shenzhen — entre em contato para solicitar um orçamento configurado | USD 200.000–500.000+ para uma linha totalmente automatizada (faixa do setor) |
| Equivalente a tempo integral (ETI) de operadores por turno | 1.0 por bancada | 0,3–0,5 (alimentação + monitoramento) | 0.2 (monitoramento da linha) |
| Cpk do torque do anel de acoplamento | Varia após 4–5 horas (fadiga do operador) | Repetível com controle por CLP + detecção CCD | Repetível |
| Mais indicada para | Protótipos, ≤ 5.000 unidades/mês, uma única família | 5.000–60.000 unidades/mês, 2–4 famílias de conectores | ≥ 80.000 unidades/mês, uma única família dedicada |
IMPACTO CRÍTICO
Por que isso importa: compradores que escolhem “mais um ano de processo manual” para 30.000 unidades/mês muitas vezes descobrem que a diferença no custo de mão de obra, somada à economia com refugo, teria pago a H0201 em um exercício fiscal. Já quem opta por uma célula premium para 100.000 unidades/mês, mas processa 30.000 unidades/mês, compra uma máquina que fica ociosa durante metade do turno.
CÁLCULO DO RETORNO SOBRE O INVESTIMENTO
Quer que a gente calcule esta tabela com seu volume e custo de mão de obra? Envie a quantidade mensal de unidades + o custo de mão de obra por hora em USD — calcularemos seu ponto de transição.
CALCULE O PONTO DE TRANSIÇÃOCatálogo de rejeição de anomalias por CCD em 4 modos — como os defeitos são detectados antes da embalagem
Os concorrentes diretos quase não divulgam dados concretos sobre verificação por CCD — a maioria das discussões sobre visão de máquina CCD em materiais de marketing de automação industrial se limita a dizer “temos visão de máquina”. A questão relevante para um engenheiro de controle de qualidade é quais classes de defeito a câmera detecta, o que acontece no ciclo quando isso ocorre e como o operador libera a ocorrência. A seguir, nosso catálogo de rejeição de anomalias por CCD em 4 modos identifica as 4 classes de anomalia que pausam o ciclo e explica o que acontece em seguida.
Esses 4 modos são as categorias de defeitos mais comuns observadas nas linhas de fabricantes de conectores para as quais fornecemos ferramental antes da revisão atual da H0201. Cada modo gera um registro específico na IHM — ao fim do turno, os operadores podem consultar o registro diário de ocorrências e verificar se a linha teve um problema de alimentação, uma variação dimensional do fornecedor ou um problema no dispositivo de codificação. O cálculo de PPM e Cpk depende dessa visibilidade.
Para trabalhos Classe 3 de alta confiabilidade segundo IPC/WHMA-A-620 Revision F (2025), a norma exige monitoramento da força de crimpagem em cada crimpagem e, no mínimo, ensaios de tração na primeira e na última peça. Nosso sistema de detecção do limite de força (Modo 3) atende ao objetivo do monitoramento da força de crimpagem na estação de montagem; os ensaios de tração nas etapas posteriores do processo continuam sendo realizados em uma célula separada, mas o sinal de dados que leva à necessidade de um ensaio de tração é detectado aqui.
Um Cpk de 1.33 é a meta típica para produção automotiva contínua citada na literatura de controle de qualidade industrial; para características críticas, aplica-se 1.67. Atingir essa meta com a H0201 na sua linha depende das tolerâncias dos contatos recebidos, da consistência do fornecedor dos invólucros e do modo como o operador lida com o registro de ocorrências — nenhum desses fatores é, isoladamente, uma especificação da máquina.
Quer ver como fica o registro de 4 modos em uma operação de 90 segundos? Assista ao vídeo de demonstração — sem formulário, apenas a captura de tela.
Resultados de taxa de produção de clientes — montagem de conectores nos setores aeroespacial, automação industrial e eletrônicos de consumo
Nas últimas 2 décadas, a ZEUEE trabalhou com TE Connectivity, Sumitomo, SONY, LEGO, Foxconn, GAC, Hunter, AVIC, China Shipbuilding, TCL e Corning USA em equipamentos de automação industrial. A combinação de clientes apresentada abaixo representa os setores em que máquinas de montagem de conectores da classe H0201 foram utilizadas — é um panorama setorial, não estudos de caso personalizados com números inventados.
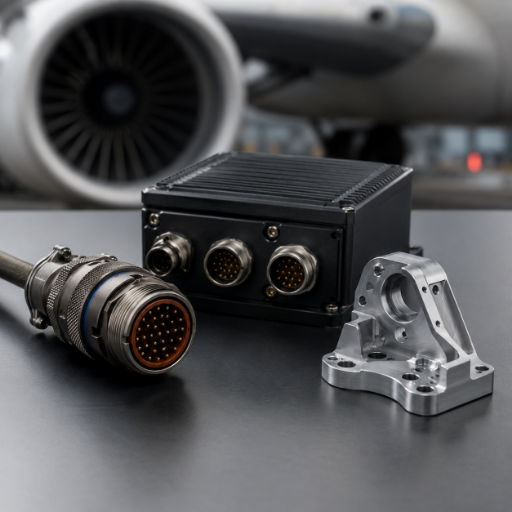
Aeroespacial e defesa (linhas de fornecedores de nível 2)
Fornecedores de conectores MIL-DTL-38999 Série III para fabricantes aeroespaciais enfrentam um requisito de alta confiabilidade Classe 3 segundo IPC/WHMA-A-620 Rev F: monitoramento da força de crimpagem em cada crimpagem, ensaios de tração na primeira e na última peça e tabelas de torque por tamanho de invólucro verificadas com base na especificação DLA MIL-DTL-38999. Nosso sistema de detecção CCD em 4 modos cobre o sinal de dados do lado da montagem; as famílias de acoplamento Tri-Start usam uma linha de ferramental dedicada em nossa tabela de compatibilidade. Pesquisas públicas da NASA sobre confiabilidade de conectores (NASA Technical Reports Server) documentam o custo de defeitos detectados tardiamente em conjuntos de cabos aeroespaciais — grande parte desse custo é evitada quando a detecção ocorre na estação, e não na inspeção de recebimento na doca.
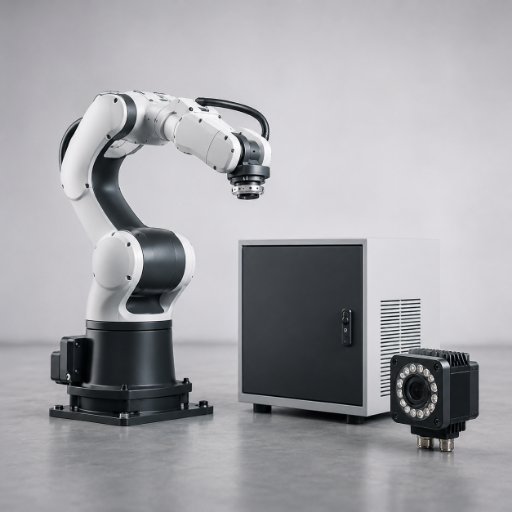
Automação industrial e robótica (com predominância de M12)
Uma linha de um fabricante de conectores M12 que processa produtos IEC 61076-2-101:2024, com configurações de 2 a 17 vias, transmissão de dados de até 100 MHz e 250 V / 4 A por contato, é a aplicação mais comum para a configuração de estação única da H0201. A quarta edição da norma IEC, publicada em 2024, ampliou os recursos para até 17 vias para transmissão de dados de até 100 MHz. Isso significa que hoje se pede aos fabricantes de equipamentos originais (OEMs) que operam linhas M12 que ofereçam mais contagens de pinos no mesmo invólucro — exatamente o cenário em que a disciplina de troca de ferramental compensa.
Eletrônicos de consumo (plugues circulares CC com alta variedade)
A montagem de dispositivos de consumo costuma envolver ciclos curtos de produto e uma grande variedade: um plugue cilíndrico circular de CC para o produto A na segunda-feira, outro conector para o produto B na quarta-feira, ambos com dimensões de fixação semelhantes. A troca de formato com base em nossa tabela de compatibilidade (de 10–15 minutos para as famílias com acoplamento menor) mantém a linha viável para SKUs de lotes menores, que não justificariam uma célula multiação premium.
Certificações, componentes e procedência — ISO 9001:2015 + pneumática Festo + aço-ferramenta S136 do Japão + compatível com CE
A ZEUEE foi fundada em 2005. A sede fica na zona econômica de Phoenix, em Shenzhen; uma base de produção de 20.000 m² em Taihe, Jiangxi, foi inaugurada em 2020 para atender internamente a toda a cadeia industrial. O sistema da qualidade segue a norma ISO 9001:2015.










01/10
A maioria das fichas técnicas de máquinas de montagem de conectores circulares apresenta apenas informações no nível do sistema e não identifica os subcomponentes. Nós os identificamos porque engenheiros de compras de setores regulamentados geralmente precisam justificar a lista de materiais, e não apenas o sistema. O acionamento pneumático da nossa H0201 utiliza componentes originais Festo; as matrizes superior e inferior são usinadas em aço para ferramentas S136 japonês polido; a estrutura é de alumínio temperado A3 com carcaça em liga de alumínio.
A Festo, fornecedora de automação pneumática e elétrica com sede na União Europeia, publica dados de confiabilidade de componentes por família de produtos em festo.com; o S136 é um aço para ferramentas sueco/japonês especificado para matrizes que exigem alto polimento, com dados de dureza publicados em bases de dados de materiais, como a MatWeb. A rastreabilidade dos subcomponentes consta no pacote de liberação de qualidade que acompanha cada remessa da H0201.
Essa combinação — acionamento Festo, matrizes S136, CLP, CCD em linha e sistema de detecção de anomalias com 4 modos — permite que nossa máquina atenda a uma discussão sobre Cpk ≥ 1.33 em uma auditoria de compras, em vez de responder “confie em nós” a uma pergunta que o auditor do cliente fará de qualquer maneira.
Guia de compras — fatores de preço, prazo de entrega, MOQ e janela de instalação
Cada H0201 é enviada configurada conforme o pedido. O preço depende da quantidade de conjuntos de ferramental, do número de câmeras CCD, do pacote de idiomas da IHM e da necessidade de expansão para uma segunda estação ou de envio em configuração de estação única. Em vez de publicar um valor único que não corresponderia ao pedido real do comprador, a tabela abaixo apresenta os fatores que alteram o preço da configuração.
Quantidade de conjuntos de ferramental (linhas do Crosswalk)
Cada linha adicional de família acrescenta trabalho de fabricação e qualificação do ferramental.
Quantidade de câmeras CCD (1 / 2 / 3)
Uma câmera atende a famílias com codificação única; várias câmeras permitem a verificação de alta densidade.
Pacote de idiomas da IHM
Inglês + chinês são padrão; outros idiomas são orçados mediante solicitação.
Configuração: independente ou pronta para célula
A configuração pronta para célula inclui os componentes de interface com as etapas anteriores e posteriores do processo.
Escopo do kit de peças de reposição
Peças de reposição para 1 ano de operação ou cobertura por 3 anos
Instalação e treinamento no local
O escopo padrão prevê 5–7 dias úteis no local para comissionamento e treinamento do operador; o treinamento estendido é orçado separadamente.
O prazo de entrega costuma ser de 6–10 semanas para a fabricação do ferramental e de 10–14 semanas no total, do pedido até o FOB Shenzhen. A quantidade mínima de pedido é uma unidade. A garantia é de 12 meses a partir do comissionamento, com suporte remoto para diagnóstico da IHM durante o período de garantia.
Cada remessa padrão da H0201 inclui a máquina, um conjunto de ferramental configurado conforme as linhas do Crosswalk solicitadas, um kit de peças de reposição para 1 ano de operação, o pacote de liberação de qualidade com rastreabilidade dos subcomponentes, a IHM em inglês e um pacote em um segundo idioma, além da instalação e de 5 dias de treinamento do operador. Tudo o que estiver fora desse escopo — ferramental adicional, peças de reposição para um período maior ou treinamento mais longo — deve constar na solicitação de cotação.
Atuamos como uma extensão da sua equipe de engenharia, e não como um fornecedor transacional: realizamos o FAT antes do envio, o comissionamento no país de destino e o diagnóstico remoto da IHM durante a garantia, além de mantermos um canal direto com nossos engenheiros de aplicação quando o controle de qualidade identifica um modo de anomalia que exige uma nova regra de ferramental. Para acessórios OEM de conectores, a estrutura de MOQ na China costuma prever amostras de catálogo em pedidos de 1–10 unidades, pedidos de compra de 10–100 unidades e carcaças com ferramental personalizado de 500–2.000 unidades para amortizar o custo do ferramental — a própria H0201 é fornecida com MOQ 1 por ser uma máquina, e não um consumível.
Para receber um preço configurado, envie as famílias de conectores que pretende processar e o volume mensal esperado por família. Em até dois dias úteis, retornaremos com a lista de materiais configurada, a faixa de preço e o prazo de entrega alinhado à sua meta de entrega.
Referências de autoridade: classificação HTS da US ITC (maquinário industrial 8479.89) para consulta de classificação de importação; Incoterms 2020 da ICC para os termos FOB Shenzhen.
Ferramentas de diagnóstico e avaliação de conectores circulares
FAQ — dúvidas de compra sobre máquinas de montagem de conectores circulares
Na maioria das linhas de produção, sim. A crimpagem é mais rápida, mais repetível sob vibração e mais fácil de verificar com o monitoramento da força de crimpagem, conforme a IPC/WHMA-A-620 Rev F. A soldagem com metal de adição de baixo ponto de fusão ainda tem aplicação em reparos, trabalhos especiais de baixo volume ou variantes específicas para altas temperaturas. Nossa H0201 atende famílias com inserção de contatos fornecidos com fios terminados por crimpagem e preparados nas etapas anteriores; nas variantes com copo para solda, a máquina ainda realiza a montagem pelo lado da carcaça.
São 9 normas no Crosswalk documentado — M8, M12, M23, MIL-DTL-38999 Series III, MIL-DTL-5015, MS3126, Deutsch DT / DTM, Amphenol AT e famílias de plástico CPC. Para famílias personalizadas, envie a ficha técnica.
Nosso sistema de detecção de anomalias com 4 modos grava na IHM uma entrada por ciclo com o registro de data e hora, o modo de anomalia (Material insuficiente, fora da tolerância, tensão excessiva ou erro de orientação), o SKU do ferramental ativo naquele momento e o crachá do operador que liberou a ocorrência. Esse fluxo de registros alimenta diretamente os documentos dos Elementos 7 (Análise do Sistema de Medição) e 11 (Estudos iniciais de capacidade do processo) do PPAP da AIAG. Para linhas de alta confiabilidade Classe 3, conforme a IPC/WHMA-A-620 Revision F (2025), o limite de tensão excessiva do Modo 3 atende ao objetivo do monitoramento da força de crimpagem na estação de montagem. Enviamos o pacote de liberação de qualidade com rastreabilidade dos subcomponentes (números de lote da Festo, lote de tratamento térmico das matrizes S136 e certificado de calibração da CCD) para que os dados do fornecedor solicitados pelo auditor do cliente já estejam organizados no Dia 1.
De 10 a 15 minutos entre as famílias M12 / M8 / Deutsch / Amphenol AT, com o kit de ferramental adicional no carrinho e um operador treinado. De 15 a 25 minutos na troca para ou a partir da MIL-DTL-38999 Series III, pois o acoplamento Tri-Start acrescenta complexidade à linha de ferramental. As trocas de formato na primeira semana demoram mais, até que o operador domine o procedimento.
O prazo de retorno típico no setor para automação de estação única na montagem de conectores fica entre 12 e 18 meses, desde que a análise de referência anterior à implementação considere com precisão o custo da mão de obra por hora, a taxa atual de sucata, o Cpk atual do torque do anel de acoplamento e a composição mensal da taxa de produção por família de conectores. Como exemplo ilustrativo: um comprador que processa 20.000 unidades por mês, com mão de obra carregada a USD 22 por hora, e substitui duas bancadas manuais normalmente recupera o investimento de capital na faixa intermediária de dezenas de milhares do H0201 configurado bem antes do fim desse período de 12 a 18 meses. O valor específico depende desses 4 dados e também do ganho no rendimento de primeira passagem decorrente da redução de omissões da CCD. A pedido, fazemos os cálculos e apresentamos uma análise da janela de equilíbrio para sua linha específica, geralmente em até 2 dias úteis após receber os dados.
Sim — a verificação por ensaio de pressão continua nas etapas posteriores do processo.
O escopo padrão prevê: 5 a 7 dias úteis no local para comissionamento e treinamento do operador em inglês ou chinês. Treinamento estendido, pacotes adicionais de idiomas e suporte remoto para diagnóstico da IHM durante a garantia de 12 meses estão incluídos ou são orçados conforme a solicitação de cotação. Clientes parceiros como TE Connectivity, Sumitomo, SONY e LEGO adotaram esse modelo de integração em várias implantações de fábrica.
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






