ติดต่อ Zeyu lntelligent Industrial Company

เครื่องประกอบคอนเน็กเตอร์ทรงกลม ZEUEE — ตารางเทียบเครื่องมือการผลิตตามมาตรฐาน 9 รายการ พร้อมการตรวจสอบด้วย CCD (M12 ถึง MIL-DTL-38999)
เครื่องประกอบคอนเน็กเตอร์ทรงกลมที่ผลิตคอนเน็กเตอร์อุตสาหกรรม M12 ในวันจันทร์ แล้วเปลี่ยนไปผลิตคอนเน็กเตอร์การบินและอวกาศ MIL-DTL-38999 ในวันอังคาร พร้อมดักจับความผิดปกติ 4 รูปแบบก่อนตัวเรือนออกจากสถานีงาน ZEUEE ออกแบบ H0201 สำหรับผู้ผลิตคอนเน็กเตอร์ OEM ที่มีคอขวดจากเวลาเปลี่ยนเครื่องมือการผลิตและค่า Cpk ที่แกว่งขึ้นลง ไม่ใช่ผู้ผลิตที่จัดส่งชิ้นงานเพียงหมายเลขเดียว
เครื่องประกอบคอนเน็กเตอร์ทรงกลมอัตโนมัติเต็มรูปแบบแบบสถานีงานเดียว ZEUEE H0201 (FOB Shenzhen).
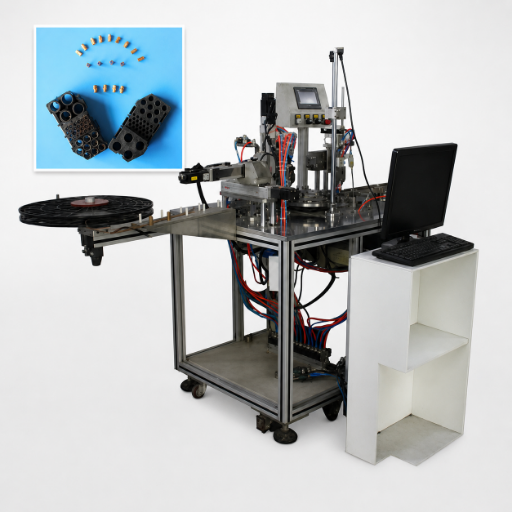
สรุปข้อมูล H0201
9
มาตรฐานคอนเน็กเตอร์ที่รองรับ
4 รูปแบบ
การดักจับความผิดปกติด้วย CCD
Festo
ชุดอุปกรณ์นิวแมติก
S136
แม่พิมพ์ขัดเงาจากญี่ปุ่น
ISO 9001
ได้รับการรับรอง:2015
32 / 68
สิทธิบัตรการประดิษฐ์ / อนุสิทธิบัตร
01 / การวิเคราะห์กระบวนการ
เหตุใดการประกอบคอนเน็กเตอร์ทรงกลมด้วยมือจึงทำได้ไม่เกิน 600 ชิ้น/ชั่วโมง — และระบบป้อนแบบสั่นพร้อม CCD ช่วยเพิ่มขีดจำกัดได้อย่างไร
ช่างประกอบผู้ชำนาญที่ป้อนหน้าสัมผัส M12 เข้าในตัวเรือนแบบซีลด้วยมือ โดยเริ่มจากปอกสายไฟ จากนั้นใส่หน้าสัมผัสลงในช่อง แล้วจึงติดตั้งซีล อาจประกอบชิ้นงานสำเร็จได้ 350 ถึง 600 ชิ้นในกะทำงาน 8 ชั่วโมงในวันที่ทำงานได้ดี แต่ประสิทธิภาพมักเริ่มตกเมื่อทำงานไปประมาณ 5 ชั่วโมง ข้อมือล้า แรงกดเข้าที่แปรปรวน และค่า Cpk ของแรงบิดแหวนล็อกเริ่มแกว่ง กระบวนการประกอบนี้ยังบังคับให้ผู้ปฏิบัติงานดัดมัดสายไฟตรงจุดคลายแรงดึงของตัวเรือน และตรวจยืนยันทิศทางการเดินสายซ้ำในทุกชิ้น ยิ่งทำให้เกิดความล้า วิศวกรที่ดูแลสายการผลิตการบินและอวกาศภายใต้ข้อกำหนดป้องกันการเสียบผิดแบบ scoop-proof ของ MIL-DTL-38999 Series III คุ้นกับปัญหานี้ดี เมื่อได้รับใบสั่งซื้อ 12,000 ชิ้นที่ต้องส่งมอบภายใน 16 สัปดาห์
02 / ปัจจัยที่ส่งผลสะสม
คอขวดมักไม่ได้อยู่ที่ขั้นตอนเดียว การใส่ชิ้นงานด้วยมือเผชิญปัจจัยสะสม 3 ประการพร้อมกัน ได้แก่ ไม่มีเครื่องป้อนแบบสั่นที่โต๊ะทำงาน ผู้ปฏิบัติงานจึงต้องเลือกหน้าสัมผัสด้วยมือเพื่อเตรียมปอกสายและประกอบ การตรวจสอบด้วย CCD อยู่ปลายกระบวนการแทนที่จะตรวจระหว่างไลน์ ความผิดปกติจึงผ่านไปถึงฝ่าย QC ก่อนถูกตรวจพบ และการเปลี่ยนเครื่องมือการผลิตระหว่างหน้าสัมผัส M12 กับหน้าสัมผัสขนาด 22D ของ MIL-DTL-38999 ทำให้ต้องนำผู้ปฏิบัติงานออกจากไลน์เพื่อจัดตำแหน่งฟิกซ์เจอร์ใหม่ รวมถึงเปลี่ยนฟิกซ์เจอร์ติดตั้งและไกด์เดินสาย เครื่องประกอบคอนเน็กเตอร์ทรงกลมแก้ปัญหาทั้ง 3 ประการได้ในรอบการทำงานเดียว ด้วยการผสานเครื่องป้อนแบบชามเข้ากับการตรวจจับความผิดปกติด้วย CCD และขั้นตอนเปลี่ยนเครื่องมือการผลิตแบบโมดูลาร์ที่ใช้เวลาเป็นนาทีแทนที่จะเป็นกะ

03 / จุดเปลี่ยนผ่านสู่ระบบอัตโนมัติ
นี่คือโจทย์การออกแบบที่ ZEUEE H0201 สร้างขึ้นมาเพื่อตอบโจทย์ หากผลิตต่ำกว่า 600 ชิ้นต่อชั่วโมง การทำงานด้วยมือยังเหมาะสม แต่เมื่อสูงกว่านั้น หรือเมื่อต้องผ่านข้อกำหนด Cpk ≥ 1.33 หน้างานจำเป็นต้องมีสถานีงานที่จับยึดชิ้นงาน ตรวจสอบชิ้นงาน และคัดชิ้นงานที่ไม่ผ่านออกภายในรอบการทำงาน แต่ละหัวข้อ H2 ต่อจากนี้จะแสดงว่า H0201 ทำหน้าที่เหล่านี้อย่างไร และมีความหมายต่อวิศวกรจัดซื้อที่กำลังเปรียบเทียบผู้จำหน่ายระบบอัตโนมัติในไตรมาสนี้อย่างไร
อยากทราบว่าไลน์ของคุณอยู่ตรงจุดเปลี่ยนจากการทำงานด้วยมือไปสู่ระบบอัตโนมัติหรือไม่ ส่งปริมาณการผลิตรายเดือนมาให้เรา
รับการประเมินระยะเวลาคืนทุน
ข้อมูลจำเพาะของระบบ
เครื่องประกอบคอนเน็กเตอร์ทรงกลม ZEUEE H0201 — รุ่น การกำหนดค่า และเอกสารข้อมูลจำเพาะ
ZEUEE ออกแบบ H0201 เป็นเครื่องประกอบคอนเน็กเตอร์ทรงกลมอัตโนมัติเต็มรูปแบบแบบสถานีงานเดียว สำหรับการผลิตคอนเน็กเตอร์ซีรีส์ความแม่นยำสูง ส่วนประกอบนิวแมติกของ Festo ทำหน้าที่ขับเคลื่อน และ PLC ควบคุมรอบการทำงานผ่าน HMI ขนาด 4 นิ้วที่ด้านผู้ปฏิบัติงาน แม่พิมพ์บนและล่างผลิตจากเหล็กเครื่องมือ S136 ขัดเงาจากญี่ปุ่น ส่วนโครงสร้างใช้ชิ้นส่วนอะลูมิเนียมชุบแข็ง A3 พร้อมตัวเรือนอะลูมิเนียมอัลลอย
เครื่องป้อนแบบชาม 2 เครื่องติดตั้งก่อนตำแหน่งประกอบ เพื่อป้อนหน้าสัมผัสและซีลเข้าสู่พื้นที่ทำงาน ซึ่ง H0201 จะใส่ชิ้นส่วนแต่ละชิ้นลงในตัวเรือนคอนเน็กเตอร์ ชุดกล้อง CCD แบบโมดูลาร์จะตรวจสอบทิศทาง การมีอยู่ และการเข้าที่ของชิ้นส่วนก่อนเคลื่อนไปยังขั้นตอนถัดไป เมื่อกล้องตรวจพบความผิดปกติ สถานีงานจะหยุดรอบการทำงาน โมดูลนิวแมติกจะปลดตัวเรือน และ HMI บันทึกประเภทข้อบกพร่องเพื่อให้ผู้ปฏิบัติงานตรวจดูรูปแบบการหยุดทำงานเมื่อสิ้นสุดกะ โมดูลชุดเครื่องมือการผลิตแต่ละชุดติดตั้งกับฐานสถานีงานผ่านจุดเชื่อมต่อแบบเปลี่ยนเร็ว ทั้งแม่พิมพ์ รางป้อน และขายึดไกด์เดินสายล้วนเป็นชิ้นส่วนที่ถอดเปลี่ยนได้
| รุ่น | ZEUEE H0201 |
|---|---|
| แหล่งจ่ายไฟ | AC 220 V, 50 Hz |
| แหล่งจ่ายลม | 0.4–0.6 MPa, ลมสะอาดและแห้ง |
| น้ำหนัก | 380 kg |
| พื้นที่ติดตั้ง (ยาว × กว้าง × สูง) | 1600 × 1500 × 1200 mm |
| ตัวขับเคลื่อนนิวแมติก | ส่วนประกอบของแท้จาก Festo |
| แม่พิมพ์บน / ล่าง | เหล็กเครื่องมือ S136 ขัดเงาจากญี่ปุ่น |
| โครงสร้างตัวเครื่อง | อะลูมิเนียมชุบแข็ง A3 + อะลูมิเนียมอัลลอย |
| การตรวจสอบ | ระบบแมชชีนวิชัน CCD ตรวจสอบระหว่างไลน์ พร้อมดักจับความผิดปกติ 4 รูปแบบ |
| ระบบควบคุม | PLC + HMI ขนาด 4 นิ้ว (อังกฤษ / จีน) |
| ตระกูลคอนเน็กเตอร์เป้าหมาย | ซีรีส์คอนเน็กเตอร์ทรงกลมความแม่นยำสูง |
การกำหนดค่าที่ควรตัดสินใจก่อนขอใบเสนอราคา
โดยทั่วไปผู้ซื้อจะกำหนดค่า 3 รายการก่อนสรุปราคา ได้แก่ รูปทรงของเครื่องป้อนแบบชาม (ซึ่งกำหนดช่วงเส้นผ่านศูนย์กลางของหน้าสัมผัส) จำนวนกล้อง CCD (1 ตัวสำหรับตรวจการเข้าที่ 2 ตัวหากต้องตรวจรหัสทิศทาง และ 3 ตัวสำหรับไลน์ที่มีรุ่นผลิตหลากหลาย) และชุดภาษาของ HMI มีตัวเลือกขยายเป็นสถานีงานที่ 2 สำหรับผู้ซื้อที่ใช้สายการผลิตต่อเนื่อง โดยควรหารือในคำขอใบเสนอราคา (RFQ) ไม่ใช่ในเอกสารข้อมูลจำเพาะ
HMI ขนาด 4 นิ้วที่ฝั่งผู้ปฏิบัติงาน — มาตรฐานสองภาษา อังกฤษ / จีน และสามารถขอแพ็กภาษาเพิ่มเติมได้
แหล่งอ้างอิง: แนวทางความปลอดภัยทางไฟฟ้าสำหรับเครื่องจักรอุตสาหกรรมที่ใช้กับสถานีประกอบซึ่งควบคุมด้วย PLC ระบุไว้ใน IEC 60204-1 ส่วนการจัดการคุณภาพกระบวนการผลิตเป็นไปตาม ISO 9001:2015.
01 / ตารางเทียบข้อมูลทางเทคนิค
ตารางเทียบตระกูลคอนเน็กเตอร์ทรงกลมกับเครื่องมือการผลิต — รองรับ M8, M12, M23, MIL-DTL-38999, MIL-DTL-5015, MS3126, Deutsch DT/DTM, Amphenol AT, CPC
ผู้ซื้อส่วนใหญ่มักเข้าใจว่า “ทรงกลม” หมายถึงรูปแบบการล็อกแบบเดียว คือแบบเกลียว และประเมินการเปลี่ยนเครื่องมือการผลิตโดยตั้งอยู่บนสมมติฐานนี้ แต่สมมติฐานดังกล่าวใช้ไม่ได้ทันทีที่ลูกค้าต้องการคอนเน็กเตอร์แบบล็อกบาโยเน็ตสำหรับงานที่มีแรงสั่นสะเทือน หรือคอนเน็กเตอร์แบบเสียบ-ดึงสำหรับผลิตภัณฑ์ที่ต้องซ่อมบำรุงหน้างานโดยไม่ใช้เครื่องมือ คำว่า “ทรงกลม” หมายถึงรูปทรงของเปลือก ไม่ใช่รูปแบบการล็อก ZEUEE ออกแบบ H0201 โดยคำนึงถึงความแตกต่างนี้ เครื่องเดียวจึงรองรับรูปแบบการล็อก 3 ตระกูล โดยมีการบันทึกเวลาที่ใช้เปลี่ยนตามแต่ละแถวในตารางด้านล่าง
ตารางเทียบนี้รวบรวมมาตรฐาน 9 รายการที่วิศวกรจัดซื้อมักกำหนดไว้สำหรับเซลล์การผลิตเดียว ตารางนี้ตั้งอยู่บนสมมติฐานเรื่องจำนวนพินโดยทั่วไป ส่วนการกำหนดค่าแบบความหนาแน่นสูงจะเพิ่มจำนวนกล้องในคอลัมน์ที่เกี่ยวข้อง เวลาการเปลี่ยนเครื่องมือการผลิตสมมติว่าผู้ปฏิบัติงานผ่านการฝึกอบรม และมีโมดูลเครื่องมือการผลิตแบบโมดูลาร์สำรองอยู่บนรถเข็น การเปลี่ยนครั้งแรกใช้เวลานานกว่า แต่ละแถวครอบคลุมตั้งแต่การเตรียมแถบหน้าสัมผัสไปจนถึงการติดตั้งตัวเรือนและการเข้าหัวสายด้านเดินสาย ส่วนขั้นตอนการประกอบและตรวจสอบยังเหมือนกันในคอนเน็กเตอร์ทุกตระกูล
| มาตรฐาน | รูปแบบการล็อก | จำนวนพินโดยทั่วไป | รหัสสินค้าเครื่องมือการผลิต | เวลาเปลี่ยน (นาที) | กล้อง CCD | อุตสาหกรรมที่ใช้งานโดยทั่วไป |
|---|---|---|---|---|---|---|
| M8 (IEC 61076-2-104) | ล็อกด้วยสกรู | 3 / 4 / 6 / 8 | H0201-T-M8 | 10–15 | 1 | เซนเซอร์อุตสาหกรรม |
| M12 (IEC 61076-2-101 Ed. 4 / 2024) | ล็อกด้วยสกรู | 2–17 ทาง | H0201-T-M12 | 10–15 | 1–2 | ระบบอัตโนมัติทางอุตสาหกรรม หุ่นยนต์ IIoT |
| M23 (IEC 61076-2-117) | ล็อกด้วยสกรู | สูงสุด 19 | H0201-T-M23 | 15–20 | 2 | เซอร์โวมอเตอร์ เอ็นโคเดอร์ |
| มาตรฐาน MIL-DTL-38999 ซีรีส์ III | เกลียวสามชั้น Tri-Start | สูงสุด 128 | H0201-T-38999 | 15–25 | 2–3 | การทหาร การบินและอวกาศ กลาโหม |
| MIL-DTL-5015 (รุ่นเดิม) | บาโยเน็ต / เกลียว | สูงสุด 85 | H0201-T-5015 | 20–25 | 2 | อุตสาหกรรม ทางทะเล เครื่องกำเนิดไฟฟ้า |
| MS3126 | บาโยเน็ต | สูงสุด 40 | H0201-T-MS3126 | 15–20 | 2 | ระบบสายเคเบิลการบินและอวกาศ |
| Deutsch DT / DTM (ยานยนต์) | เสียบ-ดึง | 2 / 3 / 4 / 6 / 8 / 12 | H0201-T-DT | 10–15 | 1 | ยานยนต์นอกทางหลวง เกษตรกรรม การเข้าหัวสายเคเบิล EV |
| Amphenol AT | เสียบ-ดึง | 2 / 3 / 4 / 6 / 8 / 12 | H0201-T-AT | 10–15 | 1 | การขนส่ง อุตสาหกรรม |
| CPC (คอนเน็กเตอร์พลาสติกทรงกลม) | บาโยเน็ต / เกลียว | สูงสุด 37 | H0201-T-CPC | 10–15 | 1 | การแพทย์ เครื่องมือวัด |
ข้อมูลเชิงวิศวกรรม
การเปลี่ยนรุ่นการผลิตอย่างรวดเร็วระหว่างตระกูลคอนเน็กเตอร์ถูกจัดเป็นปัจจัยซื้ออันดับ #3 ในคู่มือประเมินผู้จำหน่ายที่เราสำรวจระหว่างการวิจัย รองจากความสามารถทางเทคนิคและคุณภาพอุปกรณ์ รูปแบบการล็อก 3 แบบ คอนเน็กเตอร์ 9 ตระกูล ในเซลล์เดียว ช่วงเวลาเปลี่ยนรุ่นการผลิต 10–25 นาทีนี้ตั้งอยู่บนสมมติฐานว่ามีชุดเครื่องมือการผลิตสำรองประจำสถานีงาน และมีผู้ปฏิบัติงานที่รับผิดชอบขั้นตอน หากขาดอย่างใดอย่างหนึ่ง ตัวเลขในคอลัมน์นี้จะคลาดเคลื่อนในวันแรกและจึงจะถูกต้องในสัปดาห์ที่ 3 เราจะไม่กล่าวอ้างว่าเปลี่ยนรุ่นได้ภายใน 5 นาที เพราะนั่นไม่ใช่ความจริงของอุตสาหกรรมเมื่อเปลี่ยนจากหน้าสัมผัส M12 แบบ 6 พินไปเป็นหน้าสัมผัส MIL-DTL-38999 แบบ 8 พิน ข้อเท็จจริงคือการแลกเปลี่ยนระหว่างโมดูลเปลี่ยนเร็วแบบโมดูลาร์ตามที่เราอธิบายไป
แจ้งเตือนความเข้าใจผิดที่พบบ่อย
ผู้ซื้อจำนวนมากประเมินราคาคอนเน็กเตอร์ทรงกลมตามข้อกำหนด MIL โดยเข้าใจว่า “ใช้เกลียวเหมือนกันทั้งหมด” คอนเน็กเตอร์ D38999 Tri-Start ไม่สามารถใช้แทนกับคอนเน็กเตอร์ 5015 แบบบาโยเน็ตบนฟิกซ์เจอร์เดียวกันได้เสมอไป ค่าแรงบิดแยกตามขนาดเปลือกสำหรับรูปแบบแหวนล็อกและนัตล็อกของ MIL-DTL-38999 Series III เผยแพร่ไว้ในชุดข้อกำหนด DLA MIL-DTL-38999 และเอกสารอ้างอิงค่าแรงบิดแนะนำของ Glenair ขอรับตารางเหล่านี้จากเรา หรือดูเอกสารของ DLA / ผู้ผลิตโดยตรง เพื่อหาค่า Nm ที่แน่นอนสำหรับขนาดเปลือกที่จะใช้งาน
ชุดเครื่องมือการผลิตแบบโมดูลาร์สำหรับแต่ละแถวในตารางเทียบ — จุดเชื่อมต่อแบบเปลี่ยนเร็วรองรับมาตรฐานคอนเน็กเตอร์ 9 รายการในสถานีงานเดียว
ต้องการรูปแบบการล็อกที่ไม่มีในตารางด้านบนหรือไม่ ส่งเอกสารข้อมูลจำเพาะของคอนเน็กเตอร์มาให้เรา แล้วเราจะประเมินความเป็นไปได้ของเครื่องมือการผลิตและเวลาเปลี่ยนโดยประมาณ
ส่งเอกสารข้อมูลจำเพาะ →แหล่งอ้างอิงสำหรับมาตรฐาน H2-3: IEC 61076-2-101:2024 (M12), DLA dtl38999.pdf (MIL-DTL-38999), เอกสารอ้างอิงผลิตภัณฑ์ MIL-DTL-38999 ของ TE Connectivity.
เปรียบเทียบ ZEUEE H0201 กับการประกอบด้วยมือและเซลล์อัตโนมัติระดับพรีเมียม — อัตราการผลิต การเปลี่ยนเครื่องมือ และจุดคุ้มทุน TCO
ทีมจัดซื้อที่เปรียบเทียบผู้จำหน่ายเครื่องประกอบคอนเน็กเตอร์มีตัวเลือก 3 ระดับ ได้แก่ โต๊ะประกอบด้วยมือในระดับเริ่มต้น เครื่องอัตโนมัติแบบสถานีงานเดียวอย่าง H0201 ในระดับกลาง และเซลล์อัตโนมัติระดับพรีเมียมจากยุโรปในระดับสูง แต่ละตัวเลือกเหมาะกับช่วงปริมาณการผลิตและค่า Cpk ที่กำหนด เมื่อนอกช่วงดังกล่าว ผลคำนวณจะเปลี่ยนไป ด้านล่างคือช่วงจุดคุ้มทุนระหว่างการทำงานด้วยมือกับระบบอัตโนมัติ ซึ่งเรามอบให้ผู้จัดการโรงงานที่ถามว่า “ควรเริ่มใช้ระบบอัตโนมัติตอนนี้ หรือทำงานล่วงเวลาไปอีกปี?”
| หัวข้อเปรียบเทียบ | โต๊ะประกอบด้วยมือ | ZEUEE H0201 (ระบบอัตโนมัติแบบสถานีงานเดียว) | เซลล์ระดับพรีเมียมจากยุโรป (หลายสถานีงาน) |
|---|---|---|---|
| อัตราการผลิตตามการใช้งานจริง | 350–600 ชิ้น/กะ (ค่าทั่วไปในอุตสาหกรรม) | สถานีงานเดียวตั้งเป้าหมาย ≥ 800 ชิ้น/กะ สำหรับหน้าสัมผัสระดับ M12; การเพิ่มอัตราการผลิตของไลน์ขึ้นอยู่กับการจัดวางเซลล์การผลิต | สายการผลิตแบบหมุนหลายสถานีงานทำได้ถึง 3,000+ ชิ้น/ชั่วโมง ในระดับเดียวกับกรณีศึกษาของ SDC |
| การเปลี่ยนเครื่องมือการผลิตระหว่างตระกูล | 30–90 นาที (จัดฟิกซ์เจอร์ใหม่ + ฝึกอบรมซ้ำสำหรับแต่ละชิ้นงาน) | 10–25 นาทีต่อการเปลี่ยนตามตารางเทียบ H0201 | 20–60 นาทีต่อสถานีงาน × N สถานีงาน |
| การตรวจสอบด้วย CCD | นอกสถานีงาน หลังการประกอบ | ตรวจสอบระหว่างไลน์ พร้อมดักจับความผิดปกติ 4 รูปแบบ | ตรวจสอบระหว่างไลน์ด้วยกล้องหลายตัว |
| ช่วงเงินลงทุน (FOB) | USD 2,000–5,000 สำหรับฟิกซ์เจอร์ + แรงงานประจำโต๊ะ (โดยทั่วไป) | ราคาหลักหมื่นช่วงกลางแบบ FOB Shenzhen — ติดต่อเราเพื่อขอใบเสนอราคาตามการกำหนดค่า | USD 200,000–500,000+ สำหรับสายการผลิตอัตโนมัติเต็มรูปแบบ (ช่วงราคาในอุตสาหกรรม) |
| จำนวนผู้ปฏิบัติงานเต็มเวลาเทียบเท่าต่อกะ | 1.0 คนต่อโต๊ะประกอบ | 0.3–0.5 คน (ป้อนชิ้นงาน + เฝ้าติดตาม) | 0.2 คน (เฝ้าติดตามไลน์) |
| Cpk สำหรับแรงบิดแหวนล็อก | เริ่มแกว่งหลังทำงาน 4–5 ชั่วโมง (ความล้าของผู้ปฏิบัติงาน) | ทำซ้ำได้ภายใต้ระบบ PLC + การดักจับด้วย CCD | ทำซ้ำได้ |
| เหมาะสำหรับ | งานต้นแบบ ≤ 5,000 ชิ้น/เดือน คอนเน็กเตอร์ตระกูลเดียว | 5,000–60,000 ชิ้น/เดือน คอนเน็กเตอร์ 2–4 ตระกูล | ≥ 80,000 ชิ้น/เดือน คอนเน็กเตอร์ตระกูลเดียวที่ผลิตโดยเฉพาะ |
ช่วงจุดเปลี่ยนผ่าน
บริบทอุตสาหกรรม
แนวทางประเมินระยะเวลาคืนทุนของอุตสาหกรรมที่เผยแพร่โดยนักวิเคราะห์ระบบอัตโนมัติและคู่มือที่ปรึกษาผู้ผลิตเครื่องจักร ระบุว่าระบบหุ่นยนต์มีระยะเวลาคืนทุนโดยทั่วไป 6 ถึง 18 เดือน และสายการผลิตอัตโนมัติเต็มรูปแบบมีระยะเวลาคืนทุน 12 ถึง 18 เดือน ทั้งนี้ขึ้นอยู่กับข้อมูลฐานก่อนเริ่มโครงการที่แม่นยำ ตามแนวทางระบบอัตโนมัติสำหรับการผลิตของ Wiss ต้นทุนทดแทนพนักงานประกอบที่มีทักษะหน้างาน 1 คน รวมถึงต้นทุนจากการลาออกและการเริ่มงานของพนักงานใหม่ อยู่ในช่วง USD 10,000 ถึง 40,000.
ประมาณการ ROI
สำหรับเครื่องระดับ H0201 แบบสถานีงานเดียวที่ใช้แทนโต๊ะประกอบด้วยมือ 1 ถึง 2 ตัว จุดคุ้มทุนของผู้ซื้อที่ผลิต 5,000 ถึง 60,000 ชิ้นต่อเดือน ภายใต้ข้อกำหนด Cpk ≥ 1.33 อยู่ในช่วงคืนทุน 12 ถึง 18 เดือนตามปกติของอุตสาหกรรม โดยเครื่องที่กำหนดค่าต้องรองรับสัดส่วนและความหลากหลายของรุ่นคอนเน็กเตอร์ของคุณ และกระบวนการอนุมัติจากฝ่าย QC ที่ใช้อยู่ ระยะเวลาคืนทุนที่แน่นอนสำหรับไลน์ของคุณขึ้นอยู่กับฐานต้นทุนแรงงาน อัตราของเสียในปัจจุบัน และอัตราการข้ามการตรวจ CCD หลังการผสานระบบ
ผลกระทบสำคัญ
เหตุผลที่เรื่องนี้สำคัญ: ผู้ซื้อที่เลือก “ทำงานด้วยมือไปอีกปี” เมื่อผลิต 30,000 ชิ้น/เดือน มักพบในภายหลังว่าผลต่างของต้นทุนแรงงานรวมกับเงินที่ประหยัดจากการลดของเสียจะคืนทุนค่า H0201 ได้ภายในรอบปีงบประมาณเดียว ส่วนผู้ซื้อที่เลือกเซลล์ระดับพรีเมียมสำหรับ 100,000 ชิ้น/เดือน ทั้งที่ผลิต 30,000 ชิ้น/เดือน จะได้เครื่องจักรที่หยุดใช้งานครึ่งกะ
การคำนวณ ROI
ต้องการคำนวณตารางนี้ตามปริมาณการผลิตและต้นทุนแรงงานของคุณหรือไม่ ส่งจำนวนชิ้นต่อเดือน + ค่าแรง USD/ชั่วโมงมาให้เรา แล้วเราจะคำนวณจุดคุ้มทุนให้
คำนวณจุดคุ้มทุนรายการตรวจจับและคัดทิ้งความผิดปกติด้วย CCD 4 รูปแบบ — วิธีดักจับข้อบกพร่องก่อนบรรจุ
คู่แข่งโดยตรงแทบไม่เผยแพร่ตัวเลขที่ชัดเจนเกี่ยวกับการตรวจสอบด้วย CCD เนื้อหาการตลาดด้านแมชชีนวิชันในระบบอัตโนมัติอุตสาหกรรมส่วนใหญ่กล่าวเพียงว่า “เรามีแมชชีนวิชัน” คำถามสำคัญสำหรับวิศวกร QC คือกล้องดักจับข้อบกพร่องประเภทใด รอบการทำงานจะทำอย่างไรเมื่อตรวจพบ และผู้ปฏิบัติงานจะจัดการกับการหยุดเครื่องอย่างไร ด้านล่างคือรายการตรวจจับและคัดทิ้งความผิดปกติด้วย CCD 4 รูปแบบ ซึ่งระบุประเภทความผิดปกติ 4 แบบที่ทำให้รอบการทำงานหยุด และขั้นตอนที่เกิดขึ้นต่อไป
รูปแบบ 1
วัสดุไม่เพียงพอ
- เงื่อนไขกระตุ้น CCD
- เครื่องป้อนแบบชามป้อนหน้าสัมผัส / ซีลไปยังตำแหน่งทำงานไม่เพียงพอ
- การตอบสนองของรอบการทำงาน
- ระบบนิวแมติกหยุดเครื่อง สั่งเครื่องป้อนซ้ำ และลองใหม่ 2× ก่อนหมดเวลา
- การดำเนินการของผู้ปฏิบัติงาน
- เติมชิ้นงานในชามหากปัญหายังเกิดขึ้นต่อเนื่อง และล้างรายการบันทึก
รูปแบบ 2
เกินค่าความคลาดเคลื่อนที่กำหนด
- เงื่อนไขกระตุ้น CCD
- ขนาดระหว่างหน้าสัมผัสกับช่องคลาดเคลื่อน (ตรวจสอบขนาดด้วยแมชชีนวิชัน)
- การตอบสนองของรอบการทำงาน
- เซอร์โวถอยกลับ ไม่มีการใส่ชิ้นงาน และเบี่ยงชิ้นงานไปยังช่องคัดทิ้ง
- การดำเนินการของผู้ปฏิบัติงาน
- สุ่มตัวอย่างล็อตเพื่อตรวจสอบ QC ขาเข้าอีกครั้ง หากเกิดซ้ำให้แจ้งปัญหากับผู้จำหน่ายล็อตนั้น
รูปแบบ 3
แรงตึงสูงเกินไป
- เงื่อนไขกระตุ้น CCD
- แรงใส่ชิ้นงานเกินเกณฑ์ของระบบนิวแมติก
- การตอบสนองของรอบการทำงาน
- ปลดระบบนิวแมติกก่อนเกิดความเสียหาย และทำเครื่องหมายตัวเรือน
- การดำเนินการของผู้ปฏิบัติงาน
- ตรวจสอบช่องในตัวเรือนว่ามีครีบ / เศษวัสดุหรือไม่ และยืนยันขนาดหน้าสัมผัส
รูปแบบ 4
ทิศทางผิดพลาด
- เงื่อนไขกระตุ้น CCD
- CCD ตรวจพบว่าร่องบังคับตำแหน่งหรือคุณลักษณะเข้ารหัสหมุนผิดทิศทาง
- การตอบสนองของรอบการทำงาน
- เบี่ยงไปยังช่องคัดทิ้งโดยไม่ใส่ชิ้นงาน
- การดำเนินการของผู้ปฏิบัติงาน
- ตรวจสอบฟิกซ์เจอร์เข้ารหัสต้นทาง / ปรับทิศทางเครื่องป้อนใหม่
ความผิดปกติทั้ง 4 รูปแบบนี้เป็นประเภทข้อบกพร่องที่พบบ่อยที่สุด 4 ประเภทจากไลน์ของผู้ผลิตคอนเน็กเตอร์ OEM ที่เราเตรียมเครื่องมือการผลิตให้ก่อนการปรับปรุง H0201 รุ่นปัจจุบัน แต่ละรูปแบบสร้างรายการบันทึกแยกกันบน HMI ผู้ปฏิบัติงานสามารถเรียกดูบันทึกการหยุดทำงานประจำวันเมื่อสิ้นสุดกะ เพื่อดูว่าไลน์พบปัญหาการป้อนชิ้นงาน ปัญหาขนาดจากผู้จำหน่าย หรือปัญหาฟิกซ์เจอร์เข้ารหัส การคำนวณ PPM และ Cpk ใช้ข้อมูลจากการมองเห็นดังกล่าว
สำหรับงานความน่าเชื่อถือสูง Class 3 ภายใต้ IPC/WHMA-A-620 Revision F (2025) มาตรฐานกำหนดให้ตรวจติดตามแรงย้ำขั้วต่อทุกจุด และทดสอบแรงดึงชิ้นงานแรกและชิ้นงานสุดท้ายเป็นอย่างน้อย ระบบดักจับตามเกณฑ์แรงของเรา (รูปแบบ 3) รองรับวัตถุประสงค์ของการตรวจติดตามแรงย้ำที่สถานีประกอบ ส่วนการทดสอบแรงดึงปลายทางยังเป็นอีกเซลล์งานหนึ่ง แต่ระบบนี้ตรวจพบสัญญาณข้อมูลที่นำไปสู่การพิจารณาทดสอบแรงดึงได้
ค่า Cpk 1.33 เป็นเป้าหมายทั่วไปของการผลิตต่อเนื่องในอุตสาหกรรมยานยนต์ตามเอกสาร QC อุตสาหกรรม ส่วนคุณลักษณะวิกฤตใช้ค่า 1.67 การที่ H0201 ทำได้ตามเป้าหมายดังกล่าวบนไลน์ของคุณหรือไม่ ขึ้นอยู่กับค่าความคลาดเคลื่อนของหน้าสัมผัสขาเข้า ความสม่ำเสมอของผู้จำหน่ายตัวเรือน และวิธีที่ผู้ปฏิบัติงานจัดการบันทึกการหยุดทำงาน ซึ่งไม่มีข้อใดเป็นข้อกำหนดของเครื่องจักรโดยลำพัง
ต้องการดูตัวอย่างบันทึก 4 รูปแบบจากการทำงาน 90 วินาทีหรือไม่ ดูวิดีโอสาธิตได้เลย ไม่ต้องกรอกแบบฟอร์ม มีเพียงภาพบันทึกหน้าจอ
ผลลัพธ์ด้านอัตราการผลิตของลูกค้า — การประกอบคอนเน็กเตอร์ในอุตสาหกรรมการบินและอวกาศ ระบบอัตโนมัติทางอุตสาหกรรม และอิเล็กทรอนิกส์สำหรับผู้บริโภค
ในช่วง 2 ทศวรรษที่ผ่านมา ZEUEE ร่วมงานกับ TE Connectivity, Sumitomo, SONY, LEGO, Foxconn, GAC, Hunter, AVIC, China Shipbuilding, TCL and Corning USA ในด้านอุปกรณ์ระบบอัตโนมัติทางอุตสาหกรรม กลุ่มลูกค้าด้านล่างแสดงตัวอย่างภาคอุตสาหกรรมที่มีการใช้เครื่องประกอบคอนเน็กเตอร์ระดับ H0201 โดยนำเสนอภาพรวมตามภาคอุตสาหกรรม ไม่ใช่กรณีศึกษาเฉพาะที่สร้างตัวเลขขึ้นเอง
การบินและอวกาศและกลาโหม (ไลน์ของผู้จำหน่ายระดับ Tier 2)
ผู้จำหน่ายที่จัดส่งคอนเน็กเตอร์ MIL-DTL-38999 Series III ให้กับผู้ผลิตอากาศยานและอวกาศรายใหญ่ ต้องเป็นไปตามข้อกำหนดความน่าเชื่อถือสูง Class 3 ภายใต้ IPC/WHMA-A-620 Rev F ได้แก่ การตรวจติดตามแรงย้ำทุกจุด การทดสอบแรงดึงชิ้นงานแรกและชิ้นงานสุดท้าย และการตรวจสอบตารางแรงบิดแยกตามขนาดเปลือกเทียบกับข้อกำหนด DLA MIL-DTL-38999 ระบบดักจับความผิดปกติด้วย CCD 4 รูปแบบของเราครอบคลุมสัญญาณข้อมูลฝั่งการประกอบ ส่วนคอนเน็กเตอร์ตระกูล Tri-Start ใช้เครื่องมือการผลิตเฉพาะแถวในตารางเทียบ งานวิจัยด้านความน่าเชื่อถือของคอนเน็กเตอร์ในอุตสาหกรรมการบินและอวกาศที่ NASA เผยแพร่สู่สาธารณะ (NASA Technical Reports Server) แสดงให้เห็นต้นทุนของข้อบกพร่องที่ตรวจพบล่าช้าในชุดสายเคเบิลการบินและอวกาศ สามารถหลีกเลี่ยงต้นทุนส่วนใหญ่ได้เมื่อติดตั้งระบบดักจับไว้ที่สถานีงาน แทนที่จะตรวจพบที่จุดตรวจสอบขาเข้าบริเวณท่ารับสินค้า
ระบบอัตโนมัติทางอุตสาหกรรมและหุ่นยนต์ (ใช้ M12 เป็นหลัก)
ไลน์ของผู้ผลิตคอนเน็กเตอร์ M12 OEM ที่ผลิตตาม IEC 61076-2-101:2024 รองรับการกำหนดค่า 2 ถึง 17 ทาง ส่งข้อมูลได้สูงสุด 100 MHz และรองรับ 250 V / 4 A ต่อหน้าสัมผัส เป็นการใช้งานหลักสำหรับการกำหนดค่า H0201 แบบสถานีงานเดียว มาตรฐาน IEC ฉบับที่ 4 ซึ่งเผยแพร่ในปี 2024 ขยายขีดความสามารถให้รองรับได้สูงสุด 17 ทาง สำหรับการส่งข้อมูลสูงสุด 100 MHz จึงทำให้ผู้ผลิต OEM ที่เดินไลน์ M12 ในปัจจุบันต้องรองรับจำนวนพินที่มากขึ้นบนเปลือกขนาดเดิม นี่เป็นสถานการณ์ที่การจัดการเปลี่ยนเครื่องมือการผลิตอย่างเป็นระบบของเราช่วยให้คืนทุนได้
อิเล็กทรอนิกส์สำหรับผู้บริโภค (ปลั๊กไฟ DC ทรงกลมที่มีรุ่นหลากหลาย)
การประกอบอุปกรณ์สำหรับผู้บริโภคมักมีรอบผลิตภัณฑ์สั้นและมีรุ่นหลากหลาย เช่น ปลั๊ก DC แบบทรงกระบอกสำหรับผลิตภัณฑ์ A ในวันจันทร์ และคอนเน็กเตอร์อีกแบบสำหรับผลิตภัณฑ์ B ในวันพุธ โดยทั้งคู่ใช้พื้นที่ฟิกซ์เจอร์ใกล้เคียงกัน การเปลี่ยนรุ่นการผลิตตามตารางเทียบของเรา (ใช้เวลา 10–15 นาทีสำหรับคอนเน็กเตอร์ตระกูลล็อกขนาดเล็ก) ช่วยให้ไลน์ยังคุ้มค่าทางเศรษฐกิจสำหรับ SKU ที่ผลิตเป็นล็อตเล็ก ซึ่งไม่คุ้มกับการลงทุนในเซลล์พรีเมียมหลายสถานีงาน
การรับรอง ส่วนประกอบ และแหล่งที่มา — ISO 9001:2015 + ระบบนิวแมติก Festo + เหล็กเครื่องมือ S136 จากญี่ปุ่น + รองรับข้อกำหนด CE
ZEUEE ก่อตั้งขึ้นในปี 2005 สำนักงานใหญ่ตั้งอยู่ในเขตเศรษฐกิจฟีนิกซ์ เมืองเซินเจิ้น ส่วนฐานการผลิตขนาด 20,000 m² ในเมืองไท่เหอ มณฑลเจียงซี เปิดดำเนินการในปี 2020 เพื่อรองรับห่วงโซ่อุตสาหกรรมทั้งหมดภายในบริษัท ระบบบริหารคุณภาพดำเนินงานตามมาตรฐาน ISO 9001:2015










01/10
เอกสารข้อกำหนดของเครื่องประกอบคอนเน็กเตอร์แบบวงกลมส่วนใหญ่มักระบุเพียงระดับระบบและละรายละเอียดชื่อชิ้นส่วนย่อย เราระบุข้อมูลเหล่านี้ด้วย เพราะวิศวกรจัดซื้อในอุตสาหกรรมที่มีกฎระเบียบกำกับมักต้องชี้แจงรายการวัสดุและชิ้นส่วน (BOM) ไม่ใช่เพียงตัวระบบ ระบบขับเคลื่อนด้วยลมของ H0201 ใช้ชิ้นส่วนแท้จาก Festo แม่พิมพ์บนและล่างผลิตจากเหล็กเครื่องมือขัดเงา S136 จากญี่ปุ่น และโครงสร้างใช้อะลูมิเนียมชุบแข็ง A3 พร้อมตัวเรือนอะลูมิเนียมอัลลอย
Festo เป็นผู้จัดจำหน่ายระบบนิวแมติกและระบบอัตโนมัติทางไฟฟ้าที่มีสำนักงานใหญ่ในสหภาพยุโรป โดยเผยแพร่ข้อมูลความน่าเชื่อถือของชิ้นส่วนแยกตามตระกูลผลิตภัณฑ์ที่ festo.com ส่วน S136 เป็นเกรดเหล็กเครื่องมือจากสวีเดน/ญี่ปุ่นที่กำหนดไว้สำหรับงานแม่พิมพ์ขัดเงาสูง และมีการเผยแพร่ข้อมูลความแข็งในฐานข้อมูลวัสดุ เช่น MatWeb เราจัดเก็บข้อมูลตรวจสอบย้อนกลับของชิ้นส่วนย่อยไว้ในชุดเอกสารอนุมัติ QC ซึ่งจัดส่งพร้อม H0201 ทุกเครื่อง
องค์ประกอบเหล่านี้ — ระบบขับเคลื่อน Festo แม่พิมพ์ S136, PLC, CCD แบบอินไลน์ และระบบดักจับความผิดปกติ 4 โหมด — ทำให้เราสามารถพูดคุยเรื่องการรักษาค่า Cpk ≥ 1.33 ในการตรวจประเมินจัดซื้อได้ แทนที่จะตอบว่า “เชื่อใจเรา” ทั้งที่ผู้ตรวจประเมินของลูกค้าจะถามเรื่องนี้อยู่แล้ว
คู่มือการจัดซื้อ — ปัจจัยด้านราคา ระยะเวลาส่งมอบ MOQ และช่วงเวลาติดตั้ง
H0201 ทุกเครื่องจัดส่งตามการกำหนดค่าของแต่ละคำสั่งซื้อ ราคาขึ้นอยู่กับจำนวนชุดเครื่องมือการผลิต จำนวนกล้อง CCD ชุดภาษา HMI และความต้องการขยายสถานีงานที่สองหรือจัดส่งแบบสถานีงานเดียว แทนการประกาศราคาเดียวที่ไม่ตรงกับคำสั่งซื้อจริงของผู้ซื้อ ตารางด้านล่างจึงระบุปัจจัยที่มีผลต่อราคาตามการกำหนดค่า
จำนวนชุดเครื่องมือการผลิต (แถวในตาราง Crosswalk)
การเพิ่มแถวตระกูลผลิตภัณฑ์แต่ละรายการ เพิ่มทั้งงานผลิตเครื่องมือและขั้นตอนการตรวจรับรอง
จำนวนกล้อง CCD (1 / 2 / 3)
กล้องเดี่ยวรองรับตระกูลผลิตภัณฑ์ที่มีรหัสเดียว ส่วนกล้องหลายตัวช่วยตรวจยืนยันชิ้นงานที่มีความหนาแน่นสูง
ชุดภาษาสำหรับ HMI
มาตรฐานประกอบด้วยภาษาอังกฤษ + ภาษาจีน ส่วนภาษาอื่นเสนอราคาตามคำขอ
การกำหนดค่า: แบบเครื่องเดี่ยวหรือพร้อมเชื่อมต่อเป็นเซลล์การผลิต
รุ่นพร้อมเชื่อมต่อเป็นเซลล์การผลิตจะเพิ่มฮาร์ดแวร์เชื่อมต่อกับอุปกรณ์ต้นทาง / ปลายทาง
ขอบเขตชุดอะไหล่สำรอง
อะไหล่สำรองสำหรับการใช้งาน 1-year หรือความคุ้มครอง 3-year
การติดตั้งและฝึกอบรม ณ สถานที่
มาตรฐานคือเข้าติดตั้ง ณ สถานที่ 5–7 วันทำการ เพื่อทดสอบเดินเครื่องและฝึกอบรมผู้ปฏิบัติงาน ส่วนการฝึกอบรมเพิ่มเติมเสนอราคาแยกต่างหาก
โดยทั่วไป ระยะเวลาผลิตเครื่องมืออยู่ที่ 6–10 สัปดาห์ และระยะเวลาตั้งแต่สั่งซื้อจนถึง FOB Shenzhen รวม 10–14 สัปดาห์ MOQ คือ 1 เครื่อง การรับประกันมีระยะเวลา 12 เดือนนับจากการทดสอบเดินเครื่อง พร้อมบริการวินิจฉัย HMI จากระยะไกลตลอดช่วงรับประกัน
การจัดส่ง H0201 รุ่นมาตรฐานแต่ละครั้งประกอบด้วยเครื่องจักร ชุดเครื่องมือการผลิตที่กำหนดค่าตามแถว Crosswalk ที่คุณสั่งซื้อ ชุดอะไหล่สำรองสำหรับการใช้งาน 1 ปี ชุดเอกสารอนุมัติให้ผ่านไปยังกระบวนการถัดไปด้าน QC พร้อมการตรวจสอบย้อนกลับของชิ้นส่วนย่อย HMI ภาษาอังกฤษพร้อมแพ็กภาษาเพิ่มเติม และการติดตั้งพร้อมการฝึกอบรมผู้ปฏิบัติงาน 5 วัน รายการนอกเหนือจากขอบเขตนี้ เช่น เครื่องมือการผลิตเพิ่มเติม อะไหล่สำรองเพิ่มเติม หรือการฝึกอบรมที่นานขึ้น จะระบุไว้ใน RFQ
เราทำงานเสมือนเป็นส่วนหนึ่งของทีมวิศวกรรมของคุณ ไม่ใช่เพียงผู้ขายที่ทำธุรกรรมให้เสร็จสิ้น โดยให้บริการ FAT ก่อนจัดส่ง การทดสอบเดินเครื่องในประเทศของคุณ การวินิจฉัย HMI จากระยะไกลตลอดช่วงรับประกัน และช่องทางติดต่อโดยตรงกับวิศวกรประยุกต์ของเรา เมื่อ QC ของคุณพบรูปแบบความผิดปกติที่ต้องใช้กฎเครื่องมือการผลิตใหม่ โดยทั่วไป MOQ ของอุปกรณ์เสริม OEM สำหรับคอนเน็กเตอร์ในจีนอยู่ที่ 1–10 หน่วยสำหรับตัวอย่างจากแค็ตตาล็อก 10–100 หน่วยสำหรับใบสั่งซื้อ และ 500–2,000 หน่วยสำหรับตัวเรือนที่ใช้เครื่องมือเฉพาะ เพื่อเฉลี่ยต้นทุนเครื่องมือการผลิต — ส่วน H0201 จัดส่งที่ MOQ 1 เนื่องจากเป็นเครื่องจักร ไม่ใช่วัสดุสิ้นเปลือง
หากต้องการราคาตามการกำหนดค่า โปรดส่งตระกูลคอนเน็กเตอร์ที่คุณวางแผนจะผลิตและปริมาณผลิตต่อเดือนที่คาดการณ์สำหรับแต่ละตระกูล เราจะตอบกลับภายใน 2 วันทำการ พร้อม BOM ตามการกำหนดค่า ช่วงราคา และระยะเวลาส่งมอบที่สอดคล้องกับเป้าหมายการจัดส่งของคุณ
แหล่งอ้างอิงหลัก: การจัดประเภท HTS ของ US ITC (เครื่องจักรอุตสาหกรรม 8479.89) สำหรับใช้อ้างอิงการจำแนกสินค้านำเข้า และ ICC Incoterms 2020 สำหรับเงื่อนไข FOB Shenzhen
เครื่องมือวินิจฉัยและประเมินคอนเน็กเตอร์แบบวงกลม
FAQ — คำถามในการเลือกซื้อเครื่องประกอบคอนเน็กเตอร์แบบวงกลม
สำหรับสายการผลิตส่วนใหญ่ คำตอบคือใช่ การย้ำขั้วต่อทำได้เร็วกว่า ให้ผลสม่ำเสมอกว่าเมื่อมีแรงสั่นสะเทือน และตรวจสอบได้ง่ายกว่าด้วยการติดตามตรวจสอบแรงย้ำตาม IPC/WHMA-A-620 Rev F การบัดกรียังคงเหมาะกับงานซ่อม งานเฉพาะทางปริมาณน้อย หรือรุ่นที่ออกแบบให้ทนต่ออุณหภูมิสูงโดยเฉพาะ H0201 รองรับตระกูลผลิตภัณฑ์ที่ใส่หน้าสัมผัส โดยใช้สายไฟที่เตรียมและย้ำขั้วต่อจากกระบวนการก่อนหน้า ส่วนรุ่นที่ใช้ถ้วยบัดกรี เครื่องยังประกอบชิ้นส่วนด้านตัวเรือนได้
รองรับ 9 มาตรฐานตามตาราง Crosswalk ที่จัดทำไว้ ได้แก่ M8, M12, M23, MIL-DTL-38999 Series III, MIL-DTL-5015, MS3126, Deutsch DT / DTM, Amphenol AT และคอนเน็กเตอร์พลาสติกตระกูล CPC สำหรับตระกูลผลิตภัณฑ์แบบกำหนดเอง โปรดส่งเอกสารข้อมูลทางเทคนิค
ระบบดักจับความผิดปกติ 4 โหมดของเราจะบันทึกข้อมูลใน HMI ทุกรอบการทำงาน โดยระบุเวลา โหมดความผิดปกติ (วัสดุไม่เพียงพอ, เกินค่าความคลาดเคลื่อน, แรงดึงสูงเกินไป หรือการวางแนวผิดพลาด) รหัสสินค้าเครื่องมือการผลิตที่ใช้งานในขณะนั้น และรหัสประจำตัวผู้ปฏิบัติงานที่ยืนยันการรีเซ็ตหลังระบบหยุดทำงาน ข้อมูลบันทึกนี้ส่งต่อไปยังเอกสารยื่น AIAG PPAP Element 7 (การวิเคราะห์ระบบการวัด) และ Element 11 (การศึกษาความสามารถเบื้องต้นของกระบวนการ) ได้โดยตรง สำหรับสายการผลิต Class 3 ที่ต้องการความน่าเชื่อถือสูงตาม IPC/WHMA-A-620 Revision F (2025) เกณฑ์แรงดึงสูงเกินไปใน Mode 3 ครอบคลุมเจตนารมณ์ของการติดตามตรวจสอบแรงย้ำที่สถานีประกอบ เราจัดส่งชุดเอกสารอนุมัติ QC พร้อมข้อมูลตรวจสอบย้อนกลับระดับชิ้นส่วนย่อย (หมายเลขล็อต Festo, แบทช์อบชุบแม่พิมพ์ S136 และใบรับรองการปรับเทียบ CCD) เพื่อให้ข้อมูลฝั่งซัพพลายเออร์ที่ผู้ตรวจประเมินของลูกค้าขอจัดเตรียมไว้แล้วตั้งแต่ Day 1
ใช้เวลา 10 ถึง 15 นาทีในการเปลี่ยนระหว่างตระกูล M12 / M8 / Deutsch / Amphenol AT เมื่อมีชุดเครื่องมือการผลิตสำรองบนรถเข็นและผู้ปฏิบัติงานผ่านการฝึกอบรม ส่วนการเปลี่ยนไปใช้หรือเปลี่ยนกลับจาก MIL-DTL-38999 Series III ใช้เวลา 15 ถึง 25 นาที เนื่องจากข้อต่อ Tri-Start ทำให้แถวเครื่องมือการผลิตมีความซับซ้อนมากขึ้น ในสัปดาห์แรก การเปลี่ยนรุ่นการผลิตจะใช้เวลานานกว่า จนกว่าผู้ปฏิบัติงานจะชำนาญขั้นตอน
โดยทั่วไป การคืนทุนจากระบบอัตโนมัติแบบสถานีงานเดียวในงานประกอบคอนเน็กเตอร์อยู่ที่ 12 ถึง 18 เดือน ทั้งนี้ขึ้นอยู่กับค่าฐานก่อนติดตั้งที่แม่นยำ ซึ่งคำนวณจากค่าแรงต่อชั่วโมง อัตราของเสียปัจจุบัน ค่า Cpk ปัจจุบันของแรงบิดวงแหวนล็อก และสัดส่วนกับปริมาณการผลิตรายเดือนของคอนเน็กเตอร์แต่ละตระกูล ตัวอย่างเพื่อให้เห็นภาพ: ผู้ซื้อที่ผลิต 20,000 หน่วยต่อเดือน โดยมีต้นทุนแรงงานรวม USD 22 ต่อชั่วโมง และเปลี่ยนจากโต๊ะประกอบด้วยมือ 2 ชุด โดยทั่วไปจะคืนทุนค่าใช้จ่ายลงทุน H0201 ในช่วงราคาหลักหมื่นระดับกลางที่กำหนดค่าแล้วได้ภายในกรอบ 12 ถึง 18 เดือนนั้น ตัวเลขเฉพาะของคุณขึ้นอยู่กับข้อมูลทั้ง 4 รายการ รวมถึงผลจากการลดการข้ามตรวจ CCD ต่ออัตราผ่านครั้งแรก เราคำนวณให้ตามคำขอและจัดทำคำอธิบายช่วงจุดคุ้มทุนสำหรับสายการผลิตของคุณ โดยปกติภายใน 2 วันทำการหลังได้รับข้อมูล
ได้ — การตรวจยืนยันด้วยการทดสอบแรงดันจะดำเนินการในขั้นตอนปลายทาง
ขอบเขตมาตรฐาน: เข้าดำเนินงาน ณ สถานที่ 5 ถึง 7 วันทำการ เพื่อทดสอบเดินเครื่องและฝึกอบรมผู้ปฏิบัติงานเป็นภาษาอังกฤษหรือภาษาจีน การฝึกอบรมเพิ่มเติม ชุดภาษาเพิ่มเติม และบริการวินิจฉัย HMI จากระยะไกลตลอดการรับประกัน 12 เดือน จะรวมหรือเสนอราคาแยกตาม RFQ ลูกค้าที่ร่วมงานกับเรา เช่น TE Connectivity, Sumitomo, SONY และ LEGO ได้นำรูปแบบการเริ่มใช้งานนี้ไปใช้กับการติดตั้งในโรงงานหลายแห่ง
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






