Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina ZEUEE para ensamble de conectores circulares: compatibilidad de herramental con 9 normas e inspección CCD (M12 a MIL-DTL-38999)
Una máquina de ensamble de conectores circulares que procesa conectores industriales M12 el lunes, cambia a conectores aeroespaciales MIL-DTL-38999 el martes y detecta cuatro modos de anomalía antes de que la carcasa salga de la estación. ZEUEE diseñó la H0201 para fabricantes de conectores cuyos tiempos de cambio de herramental y variaciones en Cpk limitan la línea, no para quienes producen un solo número de parte.
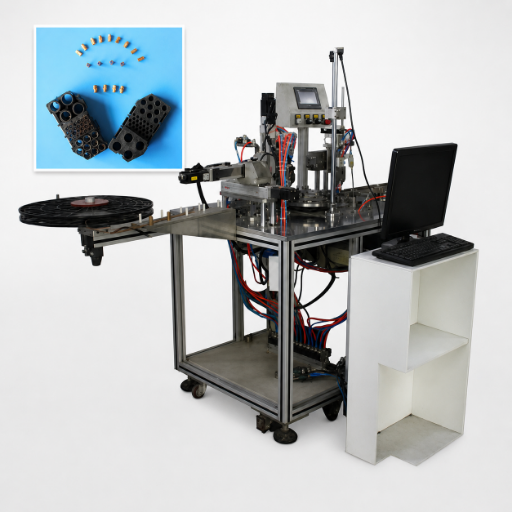
Máquina ZEUEE H0201 de ensamble totalmente automatizado de conectores circulares en una sola estación (FOB Shenzhen).
La H0201 de un vistazo
9
Normas de conectores compatibles
4 modos
Detección de anomalías con CCD
Festo
Sistema neumático
S136
Matrices pulidas de Japón
ISO 9001
:2015 certificada
32 / 68
Patentes de invención / modelos de utilidad
01 / Análisis del proceso
Por qué el ensamble manual de conectores circulares se estanca por debajo de 600 piezas/hora y cómo la alimentación vibratoria y la CCD superan ese límite
En un buen día, una persona ensambladora con experiencia que coloca manualmente contactos M12 en una carcasa sellada —primero pela el cable, luego inserta el contacto en la cavidad y después monta el sello— puede ensamblar de 350 a 600 unidades terminadas en un turno de ocho horas. Pero el día suele dejar de ser bueno cerca de la quinta hora. Se cansan las muñecas, varía la fuerza de inserción y el Cpk del torque del anillo de acoplamiento empieza a desviarse. Este proceso de ensamble también obliga al operador a doblar el haz de cables en el alivio de tensión de la carcasa y a volver a verificar la orientación del cableado en cada pieza, lo que aumenta la fatiga. Los ingenieros que operan líneas aeroespaciales con requisitos antisalida por acoplamiento MIL-DTL-38999 Serie III conocen este patrón cuando tienen que completar una orden de compra de 12,000 unidades en un plazo de 16 semanas.
02 / FACTORES QUE SE ACUMULAN
Rara vez un solo paso es el cuello de botella. La inserción manual se enfrenta a tres efectos que se acumulan: no hay alimentadores vibratorios en la mesa, por lo que el operador selecciona manualmente los contactos para preparar los cables y ensamblarlos; la inspección CCD se realiza en etapas posteriores del proceso, en vez de en línea, así que cualquier anomalía llega a control de calidad antes de detectarse; y el cambio de herramental entre un contacto M12 y un contacto tamaño 22D MIL-DTL-38999 aparta al operador de la línea para reajustar los dispositivos, incluido el cambio de la fijación de montaje y la guía de cableado. Una máquina de ensamble de conectores circulares resuelve los tres problemas en un solo ciclo al integrar alimentadores de tazón con detección de anomalías CCD y un protocolo modular de cambio de herramental que se mide en minutos, no en turnos.

03 / EL UMBRAL PARA CAMBIAR A AUTOMATIZACIÓN
Ese es el objetivo de diseño que ZEUEE estableció para la H0201. Por debajo de 600 piezas por hora, el proceso manual funciona bien. Por encima de ese volumen —o cuando se exige un Cpk ≥ 1.33—, la operación necesita una estación que sujete la pieza, la verifique y rechace las defectuosas dentro del ciclo. Cada sección H2 que sigue muestra cómo la H0201 realiza una de esas tres tareas y qué implica para el ingeniero de compras que compara proveedores de automatización este trimestre.
¿Quiere saber en qué punto se encuentra su línea para pasar del proceso manual al automático? Envíenos su volumen mensual.
Obtenga una estimación del periodo de recuperación
ESPECIFICACIONES DEL SISTEMA
Máquina ZEUEE H0201 de ensamble de conectores circulares: modelo, configuración y ficha técnica
ZEUEE diseñó la H0201 como una máquina de ensamble totalmente automatizado de conectores circulares en una sola estación, para producir series de conectores de precisión. Los componentes neumáticos Festo accionan el sistema; un PLC controla el ciclo mediante una HMI de 4 pulgadas del lado del operador. Las matrices superior e inferior están hechas de acero para herramental S136 japonés pulido; las piezas estructurales utilizan aluminio endurecido A3 con carcasa de aleación de aluminio.
Dos alimentadores vibratorios de tazón están antes de la posición de ensamble y suministran contactos y sellos a la zona de trabajo, donde la H0201 inserta cada pieza en la carcasa del conector. Un conjunto modular de cámaras CCD verifica la orientación, la presencia y la inserción correcta antes de que avance la pieza. Cuando la cámara detecta una anomalía, la estación detiene el ciclo, el módulo neumático libera la carcasa y la HMI registra la clase de defecto para que el operador revise el patrón de incidencias al final del turno. Cada módulo de herramental se monta en la base de la estación mediante una interfaz de cambio rápido: las matrices, los rieles de alimentación y el soporte de la guía de cableado se pueden reemplazar.
| Modelo | ZEUEE H0201 |
|---|---|
| Alimentación eléctrica | CA 220 V, 50 Hz |
| Suministro de aire | 0.4–0.6 MPa, aire limpio y seco |
| Peso | 380 kg |
| Espacio ocupado (largo × ancho × alto) | 1600 × 1500 × 1200 mm |
| Actuadores neumáticos | Componentes originales Festo |
| Matrices superior / inferior | Acero para herramental S136 japonés pulido |
| Estructura | Aluminio endurecido A3 + aleación de aluminio |
| Inspección | Visión CCD en línea, detección de anomalías en 4 modos |
| Control | PLC + HMI de 4 pulgadas (inglés / chino) |
| Familias de conectores objetivo | Series circulares de precisión |
Decisiones de configuración antes de solicitar una cotización
Antes de cerrar el precio, los compradores suelen definir tres aspectos: la geometría del alimentador de tazón (que determina el rango de diámetros de los contactos), la cantidad de cámaras CCD (una para verificar la inserción, dos si importa la codificación de orientación y tres para líneas con alta variedad de modelos) y el paquete de idiomas de la HMI. Para quienes operan una línea continua hay disponible una ampliación con una segunda estación; esa opción se define en la solicitud de cotización, no en la ficha técnica.
HMI de 4 pulgadas del lado del operador: inglés / chino bilingüe de serie; paquetes de idiomas adicionales a solicitud.
Referencia técnica: IEC 60204-1 reúne las pautas de seguridad eléctrica para maquinaria industrial aplicables a estaciones de ensamble controladas por PLC; la gestión de calidad del proceso de producción se rige por ISO 9001:2015.
01 / COMPATIBILIDAD TÉCNICA
Compatibilidad entre familias de conectores circulares y herramental: compatible con M8, M12, M23, MIL-DTL-38999, MIL-DTL-5015, MS3126, Deutsch DT/DTM, Amphenol AT y CPC
La mayoría de los compradores supone que «circular» implica un solo tipo de acoplamiento: roscado, y calcula el cambio de herramental a partir de esa premisa. Esa suposición deja de funcionar cuando un cliente pide un conector de acoplamiento de bayoneta para una aplicación con vibraciones o uno de conexión rápida para un producto de servicio en campo que no requiera herramientas. «Circular» describe la geometría de la carcasa, no el tipo de acoplamiento. ZEUEE diseñó la H0201 teniendo presente esta distinción; por eso, una máquina admite tres familias de acoplamiento con el esfuerzo de cambio documentado por fila en la tabla siguiente.
Esta tabla reúne 9 normas que los ingenieros de compras suelen especificar para una celda de producción. Se basa en cantidades típicas de pines; las configuraciones de alta densidad requieren más cámaras, según la columna correspondiente. Los minutos indicados para el cambio de herramental suponen que un operador capacitado tiene a mano un módulo de herramental modular de repuesto; la primera vez, el cambio tarda más. Cada fila abarca desde la preparación de la tira de contactos hasta el montaje en la carcasa y la terminación eléctrica del lado del cableado; los pasos de ensamble y verificación son los mismos para todas las familias.
| Norma | Acoplamiento | Cantidad típica de pines | Código SKU del herramental | Minutos para el cambio | Cámaras CCD | Industrias típicas |
|---|---|---|---|---|---|---|
| M8 (IEC 61076-2-104) | Bloqueo por rosca | 3 / 4 / 6 / 8 | H0201-T-M8 | 10–15 | 1 | Sensores industriales |
| M12 (IEC 61076-2-101 Ed. 4 / 2024) | Bloqueo por rosca | de 2 a 17 vías | H0201-T-M12 | 10–15 | 1–2 | Automatización industrial, robótica e IIoT |
| M23 (IEC 61076-2-117) | Bloqueo por rosca | hasta 19 | H0201-T-M23 | 15–20 | 2 | Servomotores, codificadores |
| MIL-DTL-38999 Serie III | Rosca triple Tri-Start | hasta 128 | H0201-T-38999 | 15–25 | 2–3 | Sector militar, aeroespacial y defensa |
| MIL-DTL-5015 (anterior) | Bayoneta / roscado | hasta 85 | H0201-T-5015 | 20–25 | 2 | Industria, sector marítimo y generadores |
| MS3126 | Bayoneta | hasta 40 | H0201-T-MS3126 | 15–20 | 2 | Sistemas de cables aeroespaciales |
| Deutsch DT / DTM (automotriz) | Conexión rápida | 2 / 3 / 4 / 6 / 8 / 12 | H0201-T-DT | 10–15 | 1 | Vehículos todoterreno, maquinaria agrícola y terminación eléctrica de cables para vehículos eléctricos |
| Amphenol AT | Conexión rápida | 2 / 3 / 4 / 6 / 8 / 12 | H0201-T-AT | 10–15 | 1 | Transporte, industria |
| CPC (conectores circulares de plástico) | Bayoneta / roscado | hasta 37 | H0201-T-CPC | 10–15 | 1 | Medicina e instrumentación |
Análisis de ingeniería
El cambio rápido de formato entre familias de conectores ocupó el puesto #3 entre los factores de compra en las guías de evaluación de proveedores que analizamos durante la investigación, por detrás de la capacidad técnica y la calidad del equipo. Tres estilos de acoplamiento, nueve familias, una celda. Ese intervalo de cambio de formato de 10–25 minutos presupone que hay un kit de herramental de repuesto en la estación y que un operador se hace cargo del procedimiento; si falta cualquiera de los dos, la cifra será incorrecta el primer día y precisa para la tercera semana. No afirmaremos que el cambio de formato toma 5 minutos: eso no refleja la realidad del sector al cambiar entre contactos M12 de 6 pines y contactos MIL-DTL-38999 de 8 pines. La versión honesta es la compensación del módulo de cambio modular que acabamos de describir.
ALERTA SOBRE UNA IDEA ERRÓNEA COMÚN
Muchos compradores calculan el precio de los conectores circulares de especificación militar como si todos tuvieran el mismo tipo de rosca. El acoplamiento Tri-Start D38999 no siempre es intercambiable con el de bayoneta 5015 en la misma fijación. Los valores de torque por tamaño de carcasa para las configuraciones de anillo de acoplamiento y contratuerca MIL-DTL-38999 Serie III están publicados en el conjunto de especificaciones DLA MIL-DTL-38999 y en la referencia de valores de torque recomendados de Glenair. Solicite estas tablas o consulte directamente la documentación de DLA o del fabricante para conocer el valor exacto en Nm para cada tamaño de carcasa que planea procesar.
Juegos de herramental modulares por fila de la tabla: la interfaz de cambio rápido permite procesar 9 normas de conectores en una sola estación.
¿Necesita un tipo de acoplamiento que no aparece en la tabla? Envíenos la ficha técnica del conector y le responderemos con la viabilidad del herramental y un tiempo aproximado de cambio.
Enviar ficha técnica →Referencias técnicas para la sección H2-3 sobre normas: IEC 61076-2-101:2024 (M12), DLA dtl38999.pdf (MIL-DTL-38999), referencia de productos MIL-DTL-38999 de TE Connectivity.
ZEUEE H0201 frente al ensamble manual y las celdas automatizadas prémium: tasa de producción, cambio de herramental y punto de equilibrio del costo total de propiedad
Los equipos de compras que comparan proveedores de ensamble de conectores suelen evaluar tres opciones: mesas de ensamble manual en el nivel de menor costo, una máquina automática de una sola estación como la H0201 en el nivel intermedio y celdas automatizadas prémium europeas en el nivel superior. Cada opción conviene dentro de un rango definido de volumen y Cpk. Fuera de ese rango, los cálculos cambian. A continuación se muestra el punto de equilibrio entre el proceso manual y la automatización, que presentamos a los responsables de planta cuando preguntan: «¿Automatizamos ahora o trabajamos horas extra un año más?».
| Criterio | Mesa de ensamble manual | ZEUEE H0201 (automática de una sola estación) | Celda prémium europea (varias estaciones) |
|---|---|---|---|
| Tasa de producción realista | 350–600 piezas/turno (promedio del sector) | Objetivo de ≥ 800 piezas/turno en contactos de clase M12 con una sola estación; el aumento de producción de la línea depende de la distribución de la celda | Las líneas rotativas de varias estaciones pueden alcanzar más de 3,000 piezas/hora a escala del caso práctico de SDC |
| Cambio de herramental entre familias | 30–90 min (reajuste de fijación y nueva capacitación por pieza) | 10–25 min por configuración de la H0201 en la tabla | 20–60 min por estación × N estaciones |
| Verificación CCD | Fuera de la estación, después del ensamble | En línea, detección de anomalías en 4 modos | En línea, con varias cámaras |
| Rango de inversión de capital (FOB) | USD 2,000–5,000 en fijaciones y mano de obra para la mesa (promedio) | Precio FOB Shenzhen de decenas de miles; contáctenos para una cotización configurada | USD 200,000–500,000+ para una línea totalmente automatizada (rango del sector) |
| Equivalente de tiempo completo del operador por turno | 1.0 por mesa | 0.3–0.5 (carga y supervisión) | 0.2 (supervisión de la línea) |
| Cpk del torque del anillo de acoplamiento | Se desvía después de 4–5 horas (fatiga del operador) | Repetible con PLC y detección CCD | Repetible |
| Ideal para | Prototipos, ≤ 5,000 unidades/mes, una sola familia | 5,000–60,000 unidades/mes, de 2 a 4 familias de conectores | ≥ 80,000 unidades/mes, una sola familia dedicada |
El punto de equilibrio
CONTEXTO DEL SECTOR
Las estimaciones del periodo de recuperación de la inversión publicadas por analistas de automatización y guías de asesoría de fabricantes sitúan el plazo típico para un sistema robótico entre 6 y 18 meses, y para líneas totalmente automatizadas entre 12 y 18 meses, siempre que se establezcan correctamente los valores de referencia antes de la implementación. Según las pautas de automatización de manufactura de Wiss, el costo de reemplazar a un ensamblador calificado de primera línea, incluida la rotación y la incorporación, se ubica entre USD 10,000 y 40,000.
PROYECCIÓN DEL ROI
Para una máquina de clase H0201 de una sola estación que sustituye de una a dos mesas de ensamble manual, el punto de equilibrio para compradores que procesan de 5,000 a 60,000 unidades al mes y deben cumplir una especificación de Cpk ≥ 1.33 se encuentra dentro del plazo habitual de recuperación de la inversión de 12 a 18 meses, siempre que la máquina configurada se ajuste a la combinación de familias de conectores y al proceso actual de aprobación de control de calidad. El plazo de recuperación específico para su línea depende de sus costos laborales, su tasa actual de desperdicio y la tasa de omisiones de CCD después de la integración.
IMPACTO CRÍTICO
Por qué importa: quienes deciden «seguir un año más con el proceso manual» a un volumen de 30,000 unidades/mes suelen descubrir que la diferencia en costos laborales, sumada al ahorro en desperdicio, habría cubierto el costo de la H0201 en un ciclo fiscal. Quienes optan por una celda prémium de 100,000 unidades/mes para procesar 30,000 unidades/mes compran una máquina que permanece inactiva durante medio turno.
CÁLCULO DEL ROI
¿Quiere que calculemos esta tabla con su volumen y costo laboral específicos? Envíenos las unidades mensuales y el costo laboral en USD/hora para calcular su punto de equilibrio.
CALCULAR EL PUNTO DE EQUILIBRIOCatálogo de rechazo de anomalías CCD en 4 modos: cómo se detectan los defectos antes del empaque
Los competidores directos casi no publican cifras concretas sobre la verificación CCD: la mayoría de las menciones de visión CCD en materiales de marketing de automatización industrial se limitan a «tenemos visión artificial». Para un ingeniero de control de calidad, la pregunta pertinente es qué clases de defectos detecta la cámara, qué hace el ciclo al detectarlos y cómo resuelve el operador la incidencia. A continuación, nuestro catálogo de rechazo de anomalías CCD en 4 modos describe las cuatro clases que detienen el ciclo y lo que ocurre después.
MODO 1
Material insuficiente
- Activación de CCD
- El alimentador de tazón no suministra suficiente contacto o sello a la posición de trabajo
- Respuesta del ciclo
- Retención neumática, reactivación del alimentador y reintento 2× antes del tiempo de espera
- Acción del operador
- Si el problema persiste, reponer material en el tazón; borrar la entrada del registro
MODO 2
Fuera de tolerancia
- Activación de CCD
- Desviación dimensional entre el contacto y la cavidad (verificación dimensional con visión artificial)
- Respuesta del ciclo
- Retroceso del servo, sin intento de inserción; desvío de la pieza al canal de rechazo
- Acción del operador
- Tomar una muestra del lote para repetir la inspección de recepción; señalar el lote del proveedor si el problema se repite
MODO 3
Tensión excesiva
- Activación de CCD
- La fuerza de inserción supera el umbral neumático
- Respuesta del ciclo
- Liberación neumática antes de que se produzcan daños; marcar la carcasa
- Acción del operador
- Inspeccionar la cavidad de la carcasa para detectar rebabas o residuos; confirmar el tamaño del contacto
MODO 4
Error de orientación
- Activación de CCD
- La CCD detecta una muesca de polarización o una característica de codificación con una rotación incorrecta
- Respuesta del ciclo
- Desvío al canal, sin intento de inserción
- Acción del operador
- Revisar la fijación de codificación en la etapa anterior o reorientar el alimentador
Estos cuatro modos son las categorías de defectos más comunes observadas en las líneas de fabricantes de conectores para las que desarrollamos herramental antes de la revisión actual de la H0201. Cada modo genera una entrada independiente en el registro de la HMI. Al final del turno, los operadores pueden consultar el registro diario de incidencias y determinar si el problema de la línea se debe al suministro del alimentador, a una desviación dimensional del proveedor o a la fijación de codificación. Los cálculos de PPM y Cpk dependen de esta visibilidad.
Para trabajos de alta confiabilidad Clase 3 conforme a IPC/WHMA-A-620, Revisión F (2025), la norma exige supervisar la fuerza de crimpado en cada crimpado y realizar, como mínimo, una prueba de tracción en la primera y la última pieza. El sistema de detección por umbral de fuerza (Modo 3) cubre el propósito de la supervisión de la fuerza de crimpado en la estación de ensamble. La prueba de tracción en etapas posteriores se realiza en una celda aparte, pero aquí se detecta la señal que justifica realizarla.
En la literatura de control de calidad industrial, 1.33 suele citarse como objetivo de Cpk para la producción automotriz continua; para características críticas, se aplica 1.67. Que la H0201 alcance ese nivel en su línea depende de la tolerancia de los contactos recibidos, la uniformidad del proveedor de carcasas y la forma en que el operador gestione el registro de incidencias. Ninguno de estos factores se define únicamente por las especificaciones de la máquina.
¿Quiere ver cómo luce el registro de 4 modos en una ejecución de 90 segundos? Vea el video de demostración; no hace falta llenar ningún formulario, solo verá una captura de pantalla.
Resultados de producción de clientes: ensamble de conectores para los sectores aeroespacial, de automatización industrial y de electrónica de consumo
Durante las últimas dos décadas, ZEUEE ha colaborado con TE Connectivity, Sumitomo, SONY, LEGO, Foxconn, GAC, Hunter, AVIC, China Shipbuilding, TCL y Corning USA en equipos de automatización industrial. La combinación de clientes que se presenta a continuación refleja los sectores en los que se han utilizado máquinas de ensamble de conectores de la clase H0201; describe los sectores y no son casos de éxito personalizados con cifras inventadas.
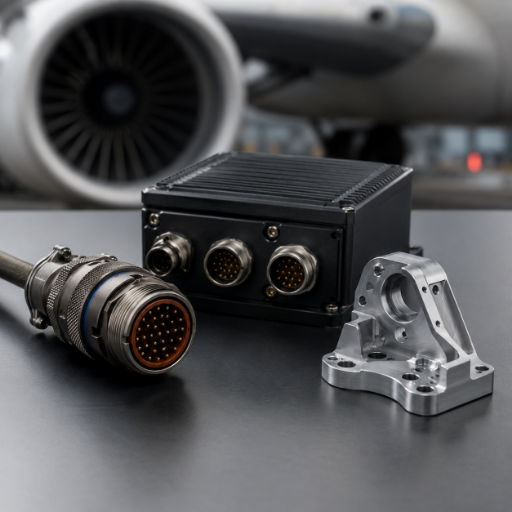
Aeroespacial y defensa (líneas de proveedores de nivel 2)
Los proveedores de conectores Serie III MIL-DTL-38999 para fabricantes aeroespaciales principales deben cumplir el requisito de alta confiabilidad Clase 3 de IPC/WHMA-A-620 Rev F: supervisión de la fuerza de crimpado en cada crimpado, pruebas de tracción en la primera y la última pieza y verificación de las tablas de torque por tamaño de carcasa con la especificación DLA MIL-DTL-38999. Nuestro sistema CCD de detección en 4 modos captura la señal de datos del proceso de ensamble; las familias de acoplamiento Tri-Start se procesan con una fila de herramental específica de nuestra tabla de compatibilidad. Los estudios de la NASA sobre la confiabilidad de conectores, disponibles públicamente en el Servidor de Informes Técnicos de la NASA, documentan el costo de detectar tarde los defectos en los ensambles de cables aeroespaciales. Gran parte de ese costo se evita cuando la detección ocurre en la estación y no durante la inspección de recepción en el muelle.
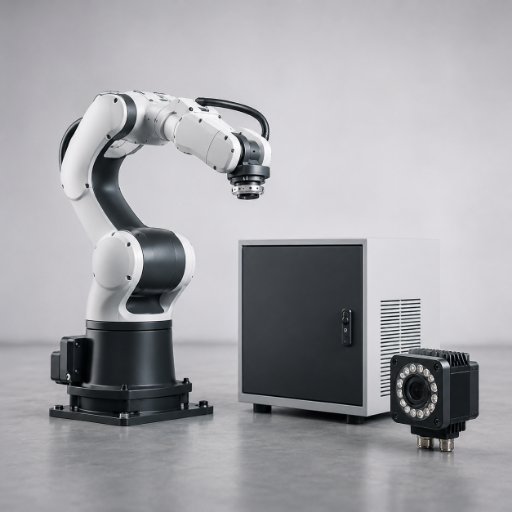
Automatización industrial y robótica (principalmente M12)
Una línea de un fabricante de conectores M12 que procesa productos conforme a IEC 61076-2-101:2024, admite configuraciones de 2 a 17 vías y soporta datos de hasta 100 MHz y 250 V / 4 A por contacto: esta es la aplicación habitual de la configuración de una sola estación de la H0201. La cuarta edición de 2024 de la norma IEC amplió las capacidades hasta 17 vías para transmisión de datos de hasta 100 MHz. Esto implica que hoy se pide a los fabricantes de equipos originales que admitan más cantidades de pines en la misma carcasa M12; es precisamente el escenario en que el rigor del cambio de herramental permite recuperar la inversión.
Electrónica de consumo (conectores circulares de CC y alta variedad)
El ensamble de dispositivos de consumo suele tener ciclos de producto cortos y una gran variedad: el lunes, un conector cilíndrico de CC para el producto A; el miércoles, otro conector para el producto B, ambos con huellas de fijación similares. El cambio de formato basado en nuestra tabla de compatibilidad, que tarda de 10 a 15 minutos para las familias de acoplamiento pequeñas, mantiene la línea rentable con SKU de lotes más pequeños que no justificarían una celda prémium de varias estaciones.
Certificaciones, componentes y procedencia: ISO 9001:2015, sistema neumático Festo, acero para herramental S136 de Japón y compatible con CE
ZEUEE se fundó en 2005. Su sede se encuentra en la zona económica de Phoenix, en Shenzhen; en 2020 se inauguró una planta de producción de 20,000 m² en Taihe, Jiangxi, para gestionar internamente toda la cadena industrial. El sistema de calidad opera conforme a ISO 9001:2015.










01/10
La mayoría de las fichas técnicas de las máquinas de ensamble de conectores circulares solo detallan el sistema y omiten los nombres de los subcomponentes. Nosotros sí los especificamos, porque los ingenieros de compras de industrias reguladas suelen tener que justificar la lista de materiales, no solo el sistema. El accionamiento neumático de nuestra H0201 utiliza componentes originales Festo; los troqueles superior e inferior están hechos de acero para herramental japonés S136 pulido; el bastidor estructural usa aluminio A3 endurecido con carcasa de aleación de aluminio.
Festo es un proveedor de automatización neumática y eléctrica con sede en la UE, que publica datos de confiabilidad de sus componentes por familia de productos en festo.com; S136 es un grado de acero para herramental sueco/japonés especificado para troqueles de alto pulido, con datos de dureza publicados en bases de datos de materiales, como MatWeb. La trazabilidad de los subcomponentes se incluye en el paquete de liberación de control de calidad que entregamos con cada envío de la H0201.
Esa combinación —accionamiento Festo, troqueles S136, PLC, CCD en línea y trampa de anomalías de 4 modos— permite que nuestra máquina respalde una conversación sobre Cpk ≥ 1.33 en una auditoría de compras, en lugar de responder «confíe en nosotros» a una pregunta que el auditor del cliente hará de todos modos.
Guía de compras: factores de precio, plazo de entrega, pedido mínimo y plazo de instalación
Cada H0201 se configura según el pedido. El precio depende de la cantidad de juegos de herramental, la cantidad de cámaras CCD, el paquete de idiomas de la HMI y si el comprador necesita ampliar a una segunda estación o recibir una configuración de una sola estación. En lugar de publicar un precio único que no coincidiría con el pedido real del comprador, la siguiente tabla detalla los factores que modifican el precio de la configuración.
Cantidad de juegos de herramental (filas de Crosswalk)
Cada fila adicional de familia requiere más trabajo de fabricación y calificación del herramental.
Cantidad de cámaras CCD (1 / 2 / 3)
Una sola cámara permite trabajar con familias de codificación única; varias cámaras permiten la verificación de alta densidad.
Paquete de idiomas de la HMI
Inglés + chino de serie; los idiomas adicionales se cotizan a solicitud.
Configuración: independiente o lista para integrarse en una celda
La configuración lista para integrarse en una celda incluye el hardware de interfaz con las etapas anteriores y posteriores del proceso.
Alcance del kit de piezas de repuesto
Repuestos para 1 año de operación frente a cobertura de 3 años
Instalación y capacitación en sitio
El estándar contempla de 5–7 días hábiles en sitio para la puesta en marcha y la capacitación del operador; la capacitación extendida se cotiza por separado.
El plazo de entrega suele ser de 6–10 semanas para fabricar el herramental y de 10–14 semanas en total desde el pedido hasta la entrega FOB Shenzhen. El pedido mínimo es de una unidad. La garantía es de 12 meses a partir de la puesta en marcha e incluye asistencia remota para el diagnóstico de la HMI durante el periodo de garantía.
Cada envío estándar de la H0201 incluye la máquina, el juego de herramental configurado según las filas de Crosswalk solicitadas, un kit de repuestos para 1 año de operación, el paquete de liberación de control de calidad con trazabilidad de subcomponentes, la HMI en inglés más un paquete en otro idioma, y la instalación más 5 días de capacitación para el operador. Todo lo que exceda ese alcance —herramental adicional, más repuestos o capacitación más larga— se especifica en la solicitud de cotización.
Trabajamos como una extensión de su equipo de ingeniería, no como un proveedor que se limita a completar transacciones: realizamos pruebas de aceptación en fábrica (FAT) antes del envío, puesta en marcha en el país de destino y diagnóstico remoto de la HMI durante el periodo de garantía. Además, ofrecemos comunicación directa con nuestros ingenieros de aplicaciones cuando su equipo de control de calidad detecta un modo de anomalía que requiere una nueva regla de herramental. Los pedidos mínimos habituales en China para accesorios de conectores OEM suelen ser de 1–10 unidades para muestras de catálogo, de 10–100 unidades para órdenes de compra y de 500–2,000 unidades para carcasas con herramental personalizado, a fin de amortizar el herramental. La H0201 se envía con un pedido mínimo de 1 unidad porque es la máquina, no un consumible.
Para recibir un precio según la configuración, envíenos las familias de conectores que prevé procesar y el volumen mensual estimado de cada familia. En un plazo de dos días hábiles, le enviaremos la lista de materiales de la configuración, el rango de precios y el plazo de entrega ajustados a su fecha de entrega prevista.
Referencia autorizada: clasificación HTS de la US ITC (maquinaria industrial 8479.89) como referencia para la clasificación de importación; Incoterms 2020 de ICC para las condiciones FOB Shenzhen.
Herramientas de diagnóstico y evaluación de conectores circulares
Preguntas frecuentes de compra sobre la máquina de ensamble de conectores circulares
Para la mayoría de las líneas de producción, sí. El crimpado es más rápido, más repetible ante vibraciones y más fácil de verificar con el monitoreo de fuerza de crimpado según IPC/WHMA-A-620 Rev F. La soldadura sigue siendo útil para reparaciones, trabajos especializados de bajo volumen o variantes específicas para altas temperaturas. Nuestra H0201 admite familias de inserción de contactos que se suministran con cables terminados mediante crimpado preparados en una etapa anterior; en las variantes con receptáculo para soldadura, la máquina sigue realizando el ensamble del lado de la carcasa.
La tabla Crosswalk documenta nueve normas: M8, M12, M23, MIL-DTL-38999 Series III, MIL-DTL-5015, MS3126, Deutsch DT / DTM, Amphenol AT y las familias de plástico CPC. Para familias personalizadas, envíenos la ficha técnica.
Nuestra trampa de anomalías de 4 modos registra cada ciclo en la HMI con la fecha y hora, el modo de anomalía (material insuficiente, fuera de tolerancia, tensión excesiva o error de orientación), el SKU del herramental activo en ese momento y la identificación del operador que confirmó la alarma. Ese flujo de registros alimenta directamente sus entregas de AIAG PPAP, elemento 7 (análisis del sistema de medición) y elemento 11 (estudios iniciales de capacidad del proceso). Para líneas de alta confiabilidad de clase 3 conforme a IPC/WHMA-A-620 Revision F (2025), el umbral del modo 3 de tensión excesiva cubre el objetivo del monitoreo de fuerza de crimpado en la estación de ensamble. Enviamos el paquete de liberación de control de calidad con trazabilidad de subcomponentes (números de lote de Festo, lote de tratamiento térmico de los troqueles S136 y certificado de calibración CCD), para que los datos del proveedor que solicita el auditor del cliente ya estén organizados desde el día 1.
De 10 a 15 minutos entre las familias M12 / M8 / Deutsch / Amphenol AT, con el kit de herramental de repuesto en el carrito y un operador capacitado. De 15 a 25 minutos al cambiar a MIL-DTL-38999 Series III o desde esta familia, porque el acoplamiento Tri-Start hace más compleja la fila de herramental. Durante la primera semana, los cambios de formato tardan más hasta que el operador domina el procedimiento.
La recuperación de la inversión habitual en el sector para la automatización de una sola estación se sitúa entre 12 y 18 meses, siempre que se cuente con una línea base precisa previa a la implementación que considere el costo de mano de obra por hora, la tasa actual de desperdicio, el Cpk actual del torque del anillo de acoplamiento y la combinación mensual del volumen de producción por familia de conectores. A modo ilustrativo: un comprador que procesa 20,000 unidades al mes con un costo laboral total de USD 22 por hora y reemplaza dos bancos manuales normalmente recuperará la inversión de capital de cinco cifras medias de la H0201 configurada bastante antes de que concluya ese periodo de 12 a 18 meses. La cifra específica depende de esos cuatro datos y de la mejora en la tasa de omisión de CCD sobre el rendimiento a la primera pasada. A solicitud, hacemos los cálculos y enviamos un análisis del periodo hasta el punto de equilibrio para su línea específica, por lo general en un plazo de dos días hábiles después de recibir los datos.
Sí; la verificación mediante prueba de presión se mantiene en las etapas posteriores del proceso.
Alcance estándar: de 5 a 7 días hábiles en sitio para la puesta en marcha y la capacitación del operador en inglés o chino. La capacitación extendida, los paquetes de idiomas adicionales y el soporte remoto para el diagnóstico de la HMI durante la garantía de 12 meses se incluyen o se cotizan según la solicitud de cotización. Clientes con los que hemos colaborado, como TE Connectivity, Sumitomo, SONY y LEGO, han seguido este proceso de incorporación en varias instalaciones de planta.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






