Póngase en contacto con Zeyu lntelligent Industrial Company

Especificaciones del equipo
Línea de producción de cables de CC: sistema totalmente automatizado de ensamble de cables de CC y sobremoldeo
Esta línea de producción de cables de CC es una línea de ensamble totalmente automatizada que fabrica cables de CC terminados de principio a fin. La alimentación, el corte, el pelado, la soldadura, la inspección CCD, el sobremoldeo por inyección y el agrupado se realizan en un flujo sincronizado. Con una producción de 10–12 piezas por minuto y un ciclo de soldadura de 0,8 s, una sola línea de ZEUEE reemplaza toda una fila de estaciones de trabajo manuales, sin las variaciones de calidad entre turnos.
10–12
piezas terminadas/min
0.8 s
ciclo de soldadura por puntos/pieza
4
estaciones integradas
100%
CCD + prueba de conducción eléctrica
28 kW
potencia total
30+
países atendidos
Desafíos de la industria
Por qué el ensamble manual de cables de CC no puede seguir el ritmo
Un cable de CC es un cable de alimentación o carga con un conector soldado en un extremo y sobremoldeado para aliviar la tensión: fácil de describir, pero costoso de producir a gran escala de forma manual. El ensamble manual de cables requiere mucha mano de obra y es inconsistente; además, la calidad de la soldadura varía entre turnos y operadores. El equipo de control de calidad detecta esa variación demasiado tarde, a menudo cuando el 30% de un lote ya pasó a las etapas posteriores del proceso.
-
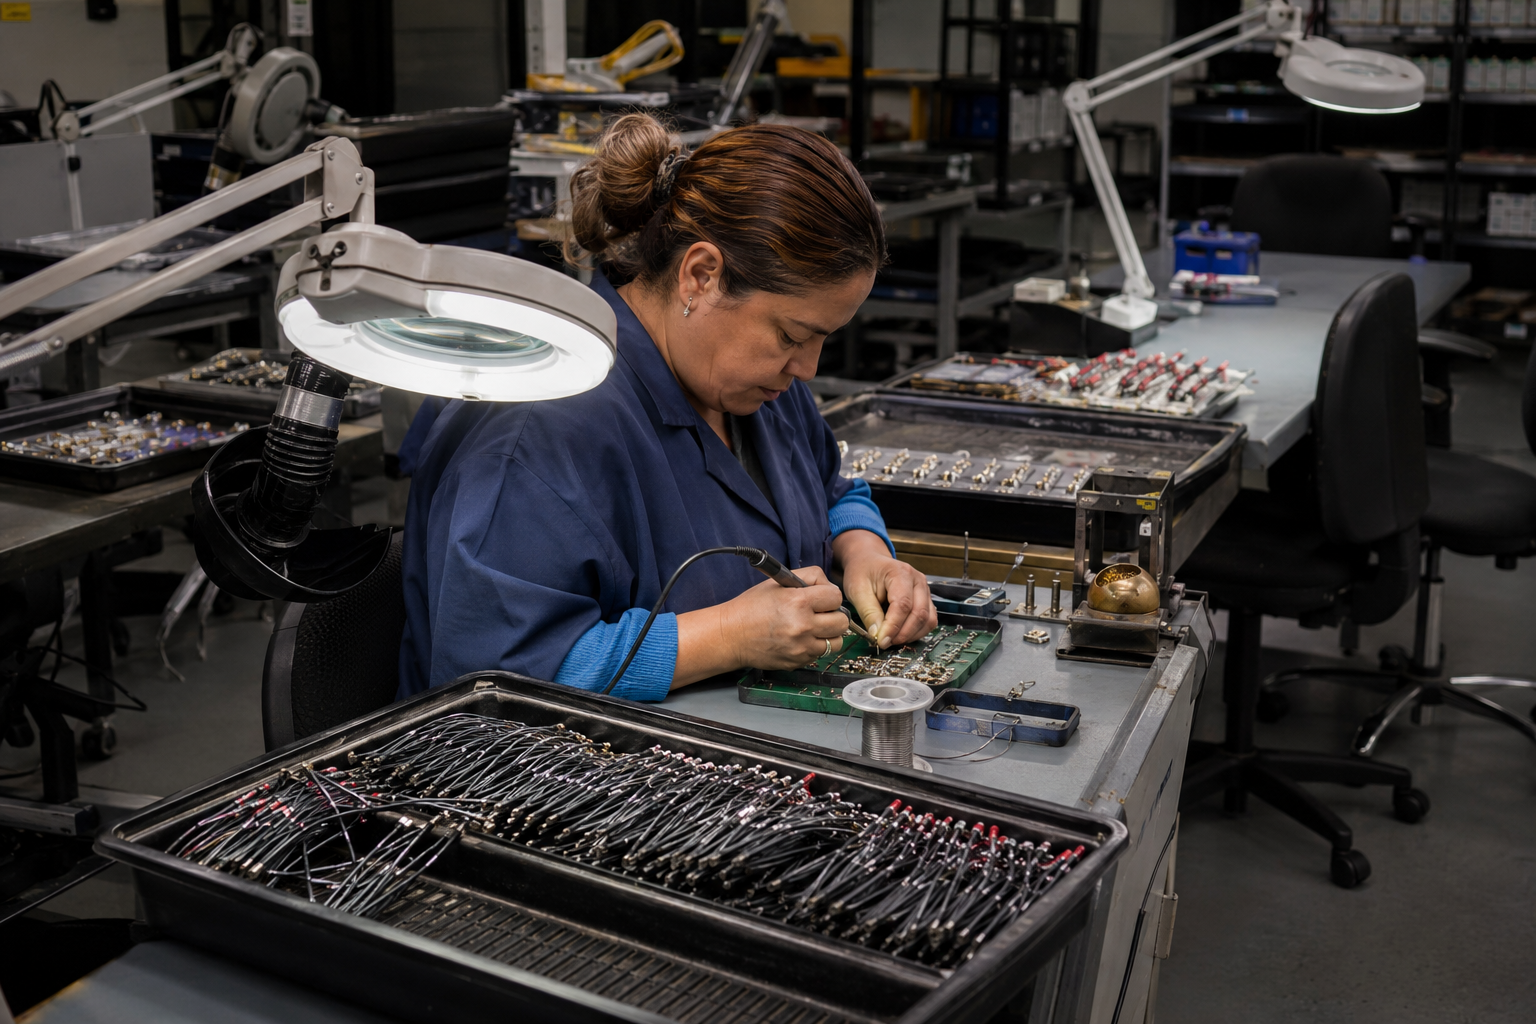 01.La mano de obra no escala: cada unidad adicional requiere otro par de manos, y cada vez es más difícil contratar operadores de soldadura calificados.
-
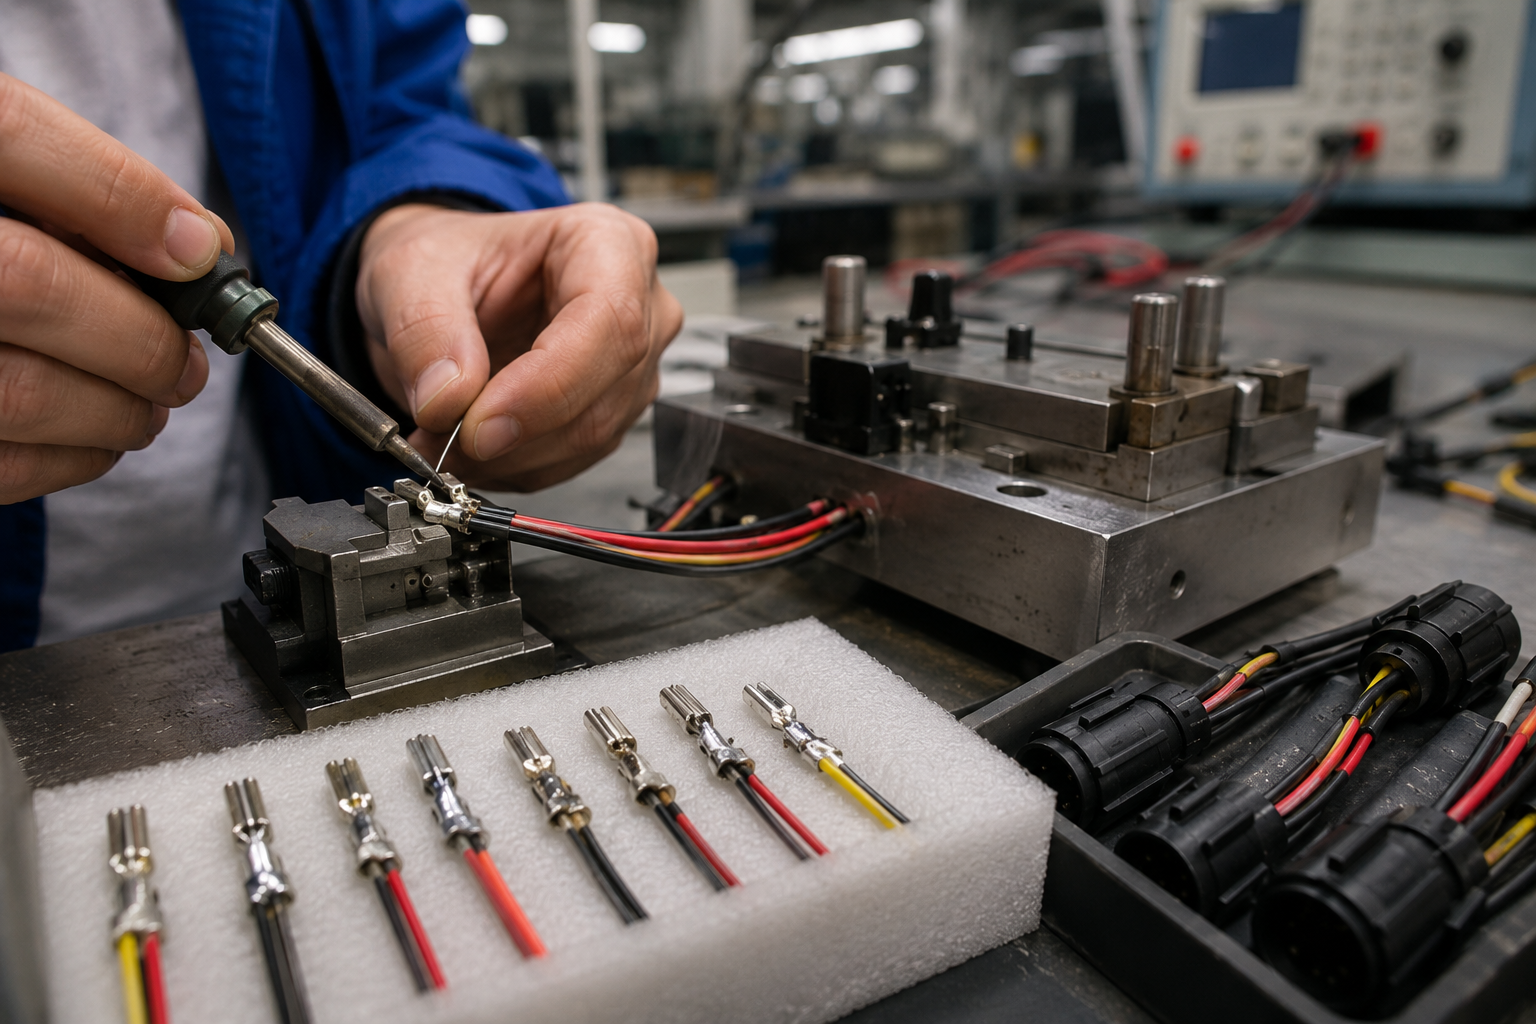 02.La calidad de la soldadura es un riesgo oculto: las uniones soldadas a mano varían en relleno y resistencia, por lo que algunos defectos llegan al sobremoldeo y a las pruebas finales.
-
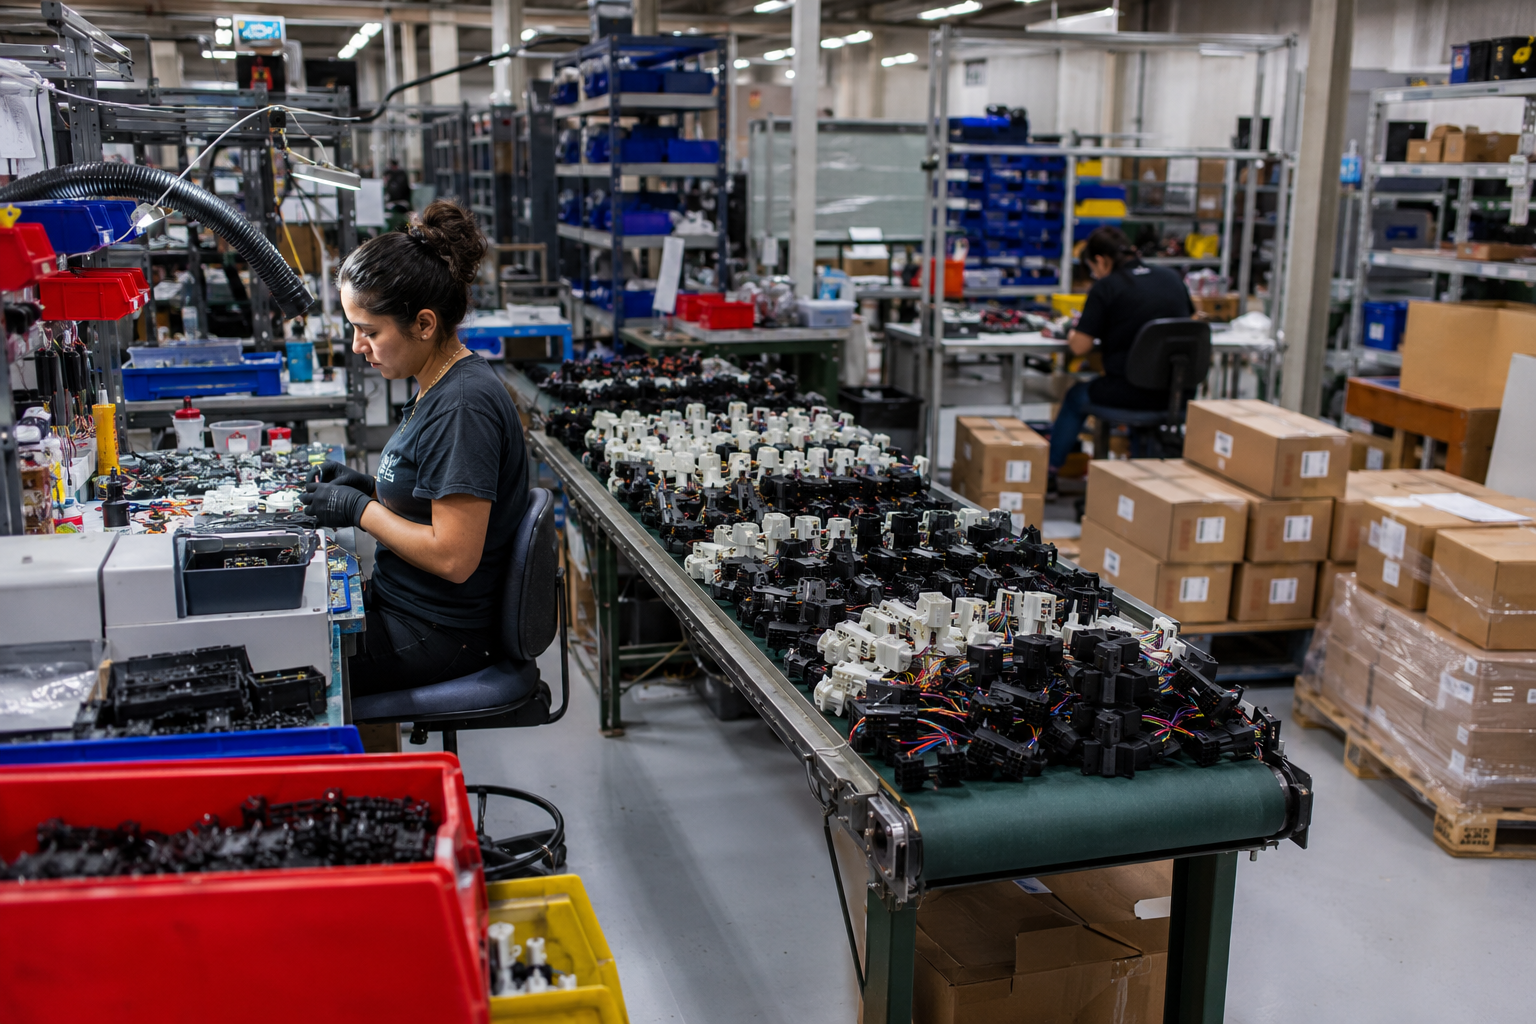 03.La tasa de producción llega a un límite mucho antes de que se agote la cartera de pedidos de alta variedad, lo que retrasa las entregas y frustra a los compradores.
El defecto estructural y la integración de ZEUEE
La razón por la que una sola máquina no resuelve este problema es estructural: los defectos se originan en las transferencias entre el corte, la soldadura y el molde. ZEUEE diseña la línea para eliminar esas transferencias, de modo que la alimentación, la soldadura, la inspección, el sobremoldeo y el agrupado se realicen bajo un mismo controlador en un espacio de planta de 8,4 metros. Para un comprador industrial pequeño o mediano, un operador puede mantener la calidad que todo un equipo de estaciones de trabajo lucha por conservar.
Esta integración es el factor diferenciador que se explica en el resto de esta página, estación por estación. Cada unión se fabrica con la misma receta en la línea de producción de ZEUEE, así que la uniformidad deja de depender de quién esté de turno.
Arquitectura del proceso
Dentro de la línea: 4 estaciones integradas para el ensamble automatizado de cables
La línea sigue la secuencia Alimentación → Soldadura → Inspección → Sobremoldeo → Agrupado. Cada estación transfiere el trabajo a la siguiente bajo el control de un PLC. Ningún operador traslada el cable entre etapas, una de las principales causas de defectos en el ensamble manual. Estas son las funciones de cada estación.
ESTACIÓN 01
Alimentación · Corte · Pelado · Soldadura
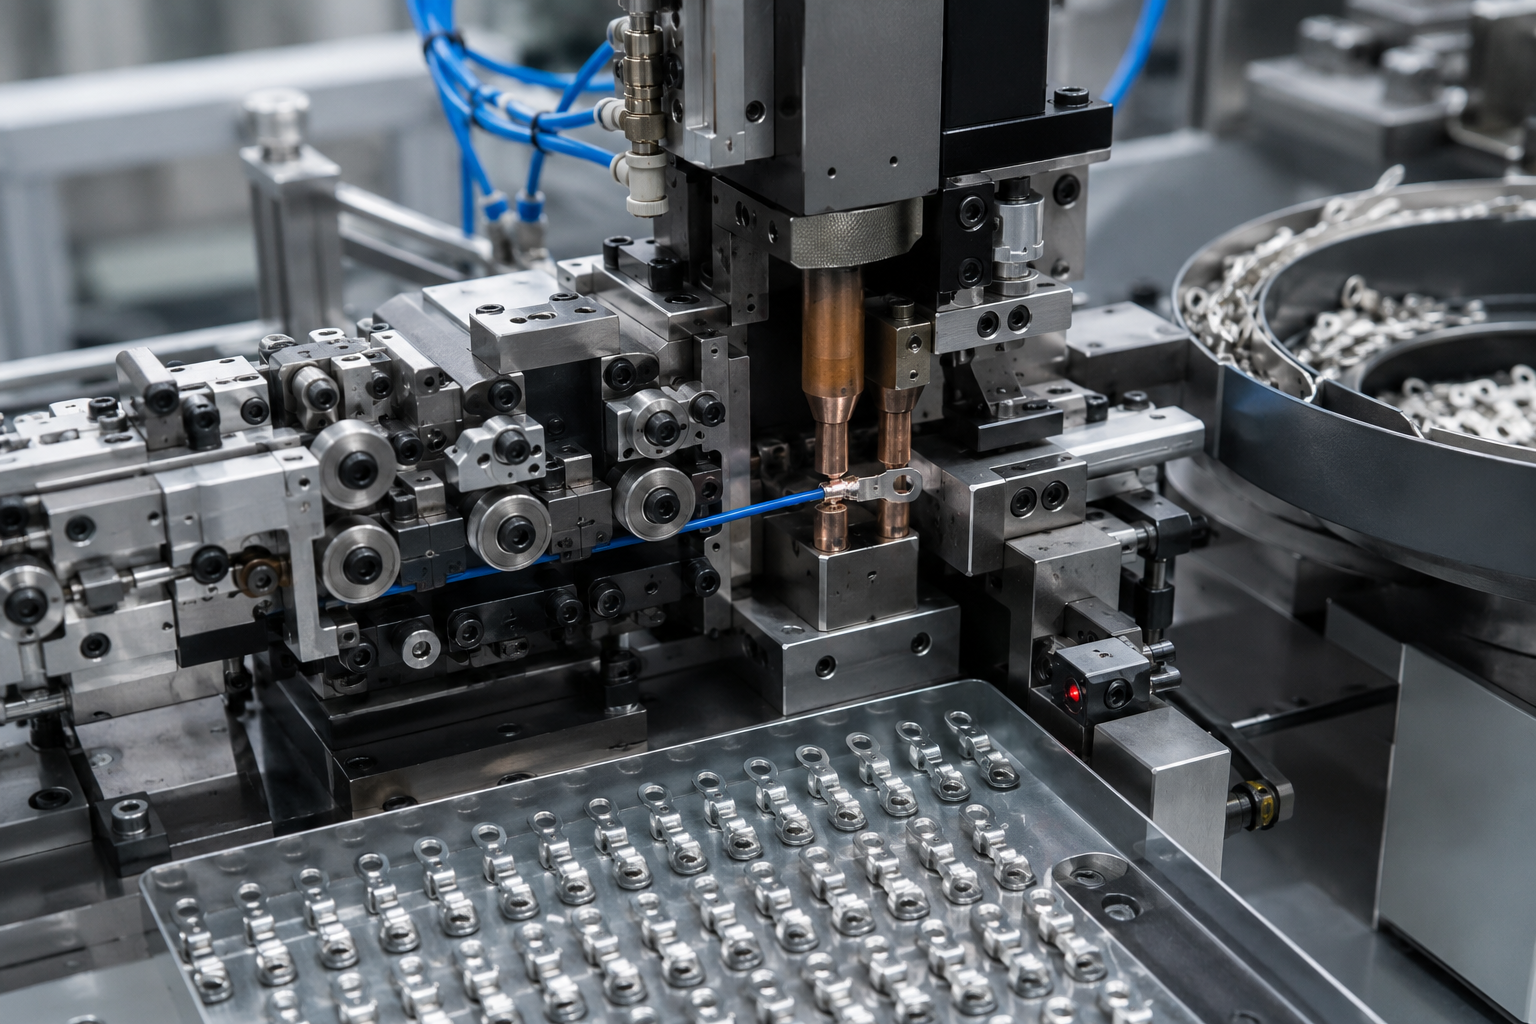
La alimentación automática, el corte a medida y el pelado pasan directamente a la soldadura de precisión por puntos, con una máquina automática de soldadura de cables al inicio de la línea. El punto de soldadura queda redondo y bien formado, sin salientes ni rebabas, con un ciclo de 0,8 s por pieza.
ESTACIÓN 02
Prueba de conducción eléctrica + detección CCD
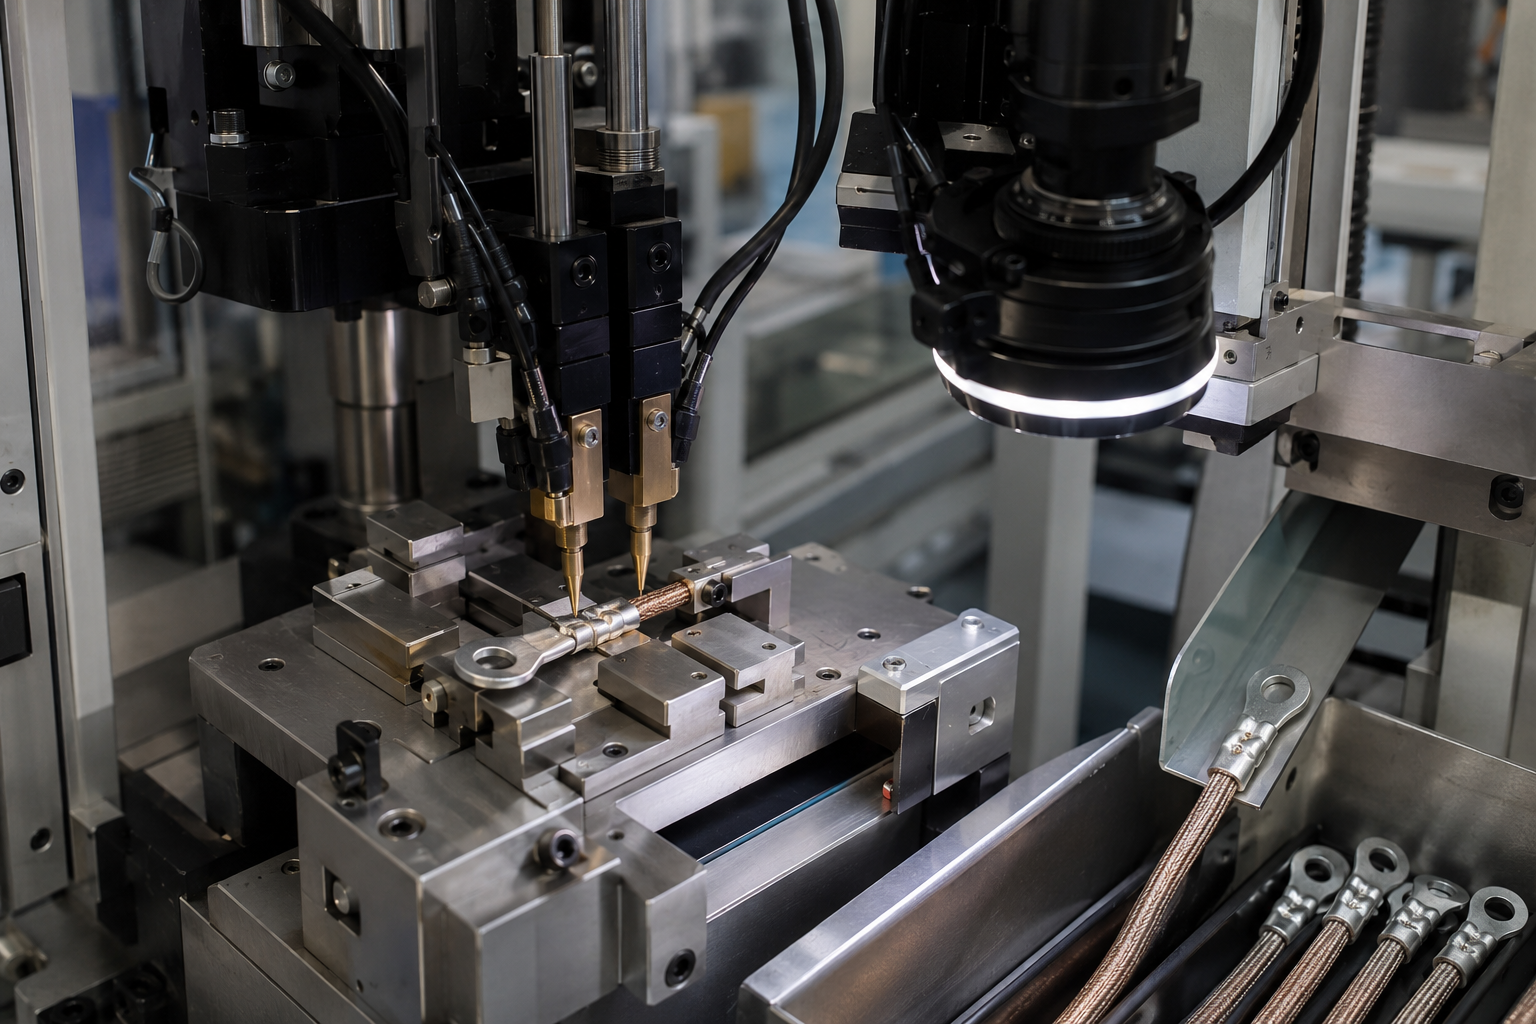
La prueba de conducción eléctrica confirma que la unión permite el paso de corriente, mientras que una cámara CCD mide el tamaño, la forma y el relleno del punto de soldadura. Toda pieza que no pase alguna de las dos pruebas se rechaza automáticamente antes de llegar al molde.
ESTACIÓN 03
Sobremoldeo de precisión por inyección
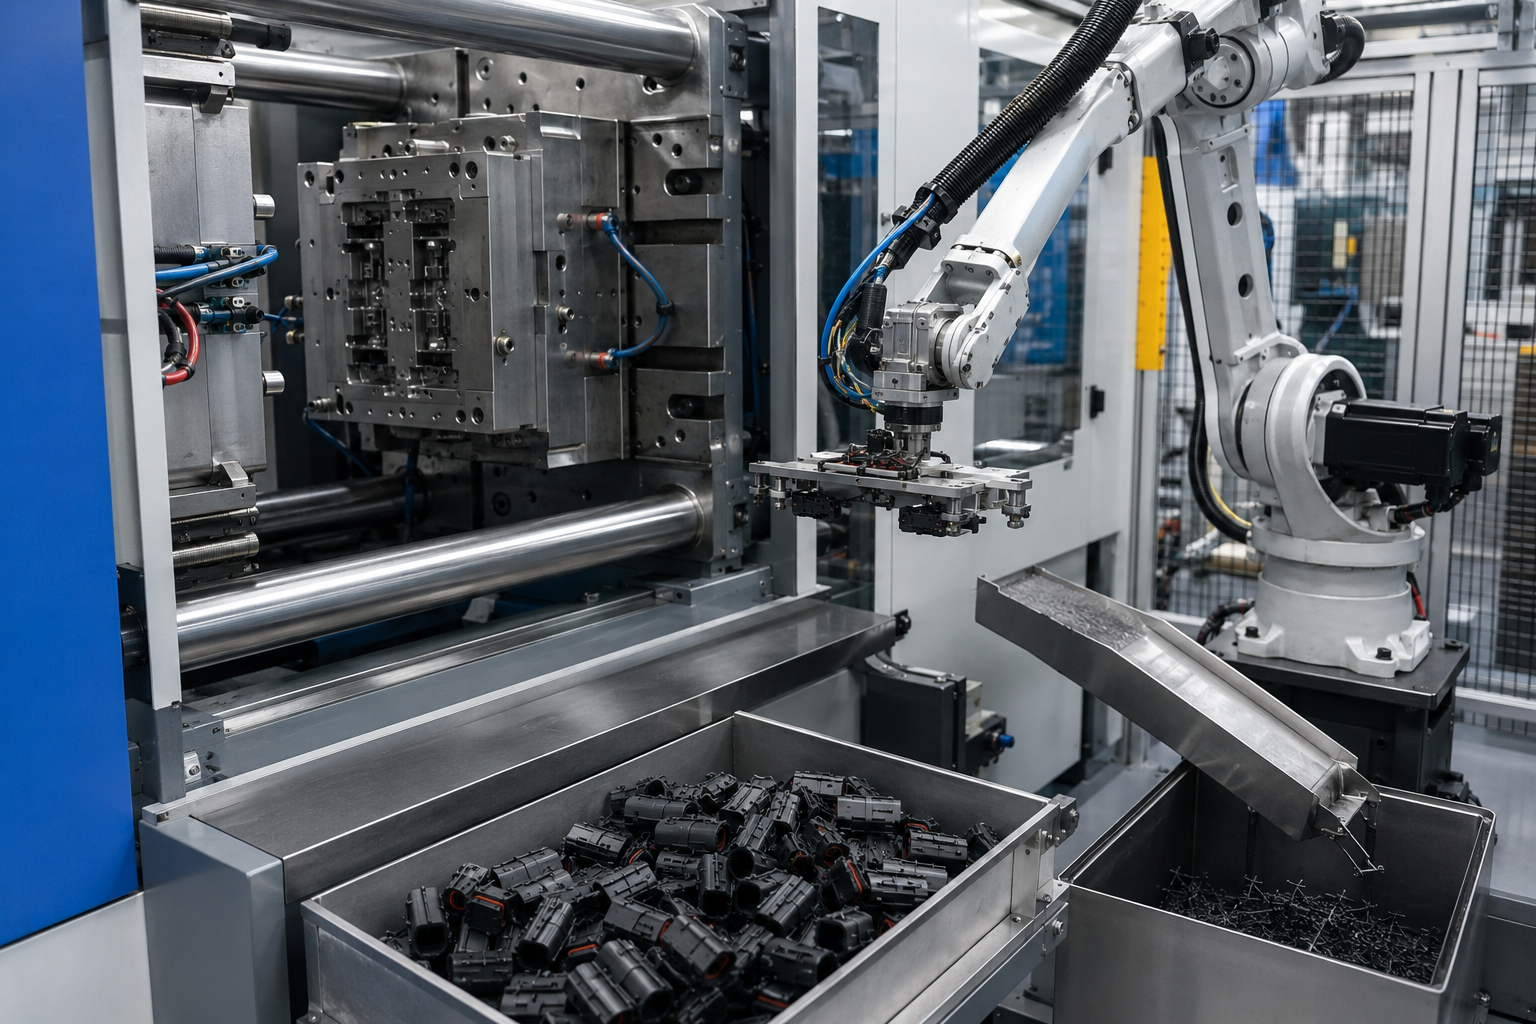
El sobremoldeo por inyección sella el conector con temperatura, presión y velocidad controladas para lograr un tamaño y un acabado uniformes. Un brazo robótico sujeta y expulsa el material sobrante de la entrada del molde, y un mecanismo de extracción lo retira para que no se acumule material de desecho.
ESTACIÓN 04
Bobinado y agrupado automáticos
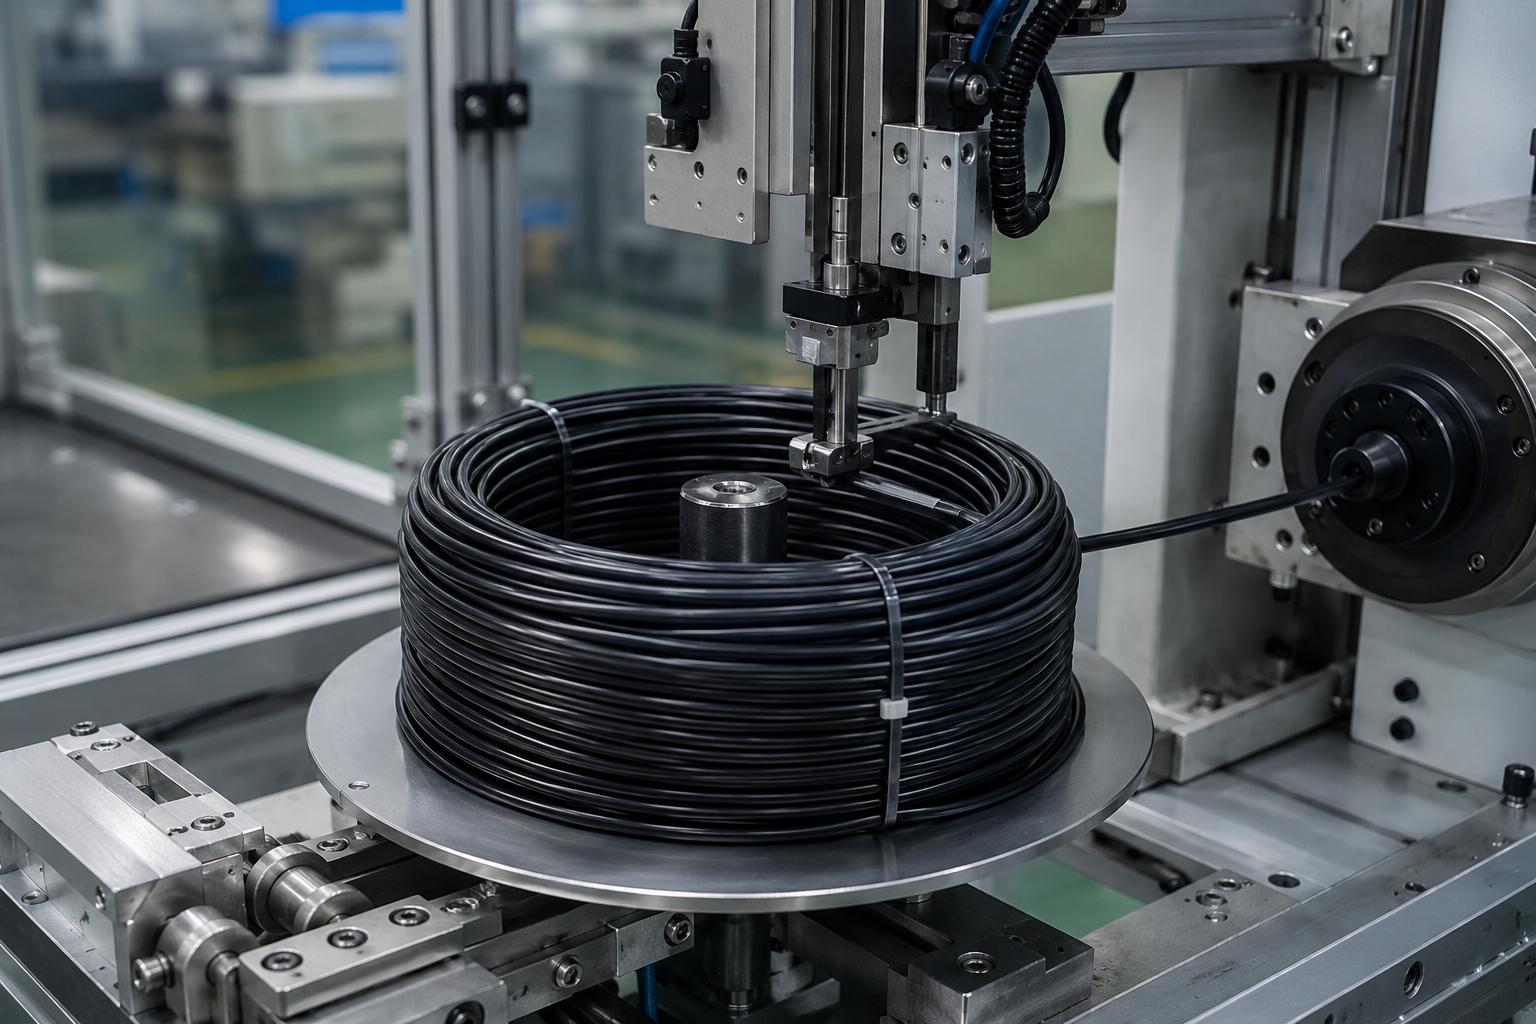
El cable de CC terminado se bobina de forma compacta y ordenada, y luego un dispositivo eficiente lo ata. El amarre queda firme y no se afloja; además, ninguna mano toca la pieza.
La terminación eléctrica se configura según su conector. Si el diseño requiere terminales crimpados en lugar de una unión soldada, se puede incorporar un módulo de crimpado a la misma estación. Así, la línea fabrica ensambles de cables soldados y crimpados en un solo proceso. En ambos casos, cada terminación eléctrica se verifica antes de avanzar, lo que garantiza la confiabilidad de toda la producción, no solo de los primeros cien cables.
Lo que distingue a esta línea de un conjunto de máquinas independientes para fabricar cables es la transferencia entre estaciones. Un PLC coordina las estaciones, de modo que el cable no queda esperando en una mesa ni se vuelve a sujetar a mano entre etapas. La distribución es modular, pero funciona como un proceso único y repetible, en el que una misma receta controla cada unión, inyección en el molde y amarre.
Como el conector queda sellado en la Estación 03, el sobremoldeo cumple tres funciones a la vez: aliviar la tensión, sellar contra la humedad y el polvo, y lograr un acabado estético limpio. Se aplica el mismo principio de sobremoldeo con termoplásticos que se usa en cables USB, de carga para vehículos eléctricos y cables industriales de CC, aquí en una máquina de sobremoldeo de cables integrada a la línea y no en una prensa independiente.
¿Por qué integrar el molde en la línea? Una prensa independiente detiene la línea mientras se trasladan las piezas a mano. Al integrarse al flujo, el molde procesa material fundido a 170–220 °C con un molde a 30–50 °C, para mantener el ritmo de 10–12 piezas/min de un comprador industrial. Este detalle de integración distingue una verdadera línea de producción de una fila de máquinas en la planta. Las máquinas automáticas de soldadura descritas en patentes publicadas por USPTO siguen la misma arquitectura integrada de alimentación, pelado y soldadura.
Especificaciones de la línea
| Parámetro | Especificación |
|---|---|
| Dimensiones generales | 8400 × 2300 × 2700 mm |
| Capacidad de producción | 10–12 piezas / min |
| Ciclo de soldadura por puntos | 0.8 s / pieza |
| Potencia total | 28 kW |
| Presión de aire | 0.4–0.7 MPa |
| Voltaje | CA 220 V / 380 V |
| Inspección en línea | Conducción eléctrica + CCD, rechazo automático |
Matriz de decisión de configuración
| Su prioridad | Configuración recomendada | Motivo |
|---|---|---|
| Alto volumen de un solo SKU | Línea completa de 4 estaciones, herramental fijo | Menor costo por cable terminado a gran escala |
| Variedad de cables de CC y de carga | Línea de 4 estaciones + molde y accesorios de cambio rápido | La mejor opción: mantiene la tasa de producción durante el cambio de SKU |
| Espacio limitado en planta | Distribución compacta de 8,4 m, un solo operador | Reemplaza una celda manual con varias estaciones de trabajo en el mismo espacio |
Comparación de soluciones
Producción de cables totalmente automatizada, semiautomatizada y manual
Los compradores suelen comparar el precio de una línea con el salario de un ensamblador, y ese enfoque oculta el costo real. En toda la industria de ensamble de cables, la automatización reduce los costos de mano de obra manual en más del 50% y aumenta la tasa de producción en 200–300% frente al ensamble manual. La siguiente tabla compara los factores que realmente inciden en el costo por cable terminado.
| Factor | Estación de trabajo manual | Semiautomatizada | Línea totalmente automatizada de ZEUEE |
|---|---|---|---|
| Tasa de producción | Limitada por el operador | Hasta +80% de eficiencia | 10–12 piezas/min, soldadura de 0,8 s |
| Uniformidad de la soldadura | Varía según el operador | Control parcial | Una receta + inspección CCD del 100% |
| Defectos que pasan inadvertidos | Se detectan tarde, en las pruebas finales | Reducidos | Rechazo automático antes del sobremoldeo |
| Mano de obra por línea | Varios operadores | Menos operadores | Un solo operador |
| Sobremoldeo + agrupado | Etapas separadas | A menudo, por separado | Integrados en el mismo flujo |
Análisis del ROI y del umbral de rentabilidad
Esta es la realidad que muchos proveedores pasan por alto: una línea totalmente automatizada no siempre es la opción adecuada. La disyuntiva es real: por debajo de cierto volumen o para trabajos con una variedad muy alta, una celda semiautomatizada suele ofrecer un mejor ROI, y el plazo de recuperación de la inversión pasa de 12–24 meses a 24–36 meses. La franqueza marca la diferencia: los ingenieros de ZEUEE le indicarán si no se alcanza el umbral, en lugar de venderle una línea que quedará inactiva.
El umbral importa por razones estructurales, no promocionales. El volumen y la estabilidad del SKU determinan el resultado: un comprador industrial regional con un volumen anual estable de seis cifras de cables de CC recupera cómodamente la inversión en 12 meses; un taller que produce lotes de 50 piezas no. ZEUEE adapta la recomendación a sus cifras, porque llenar la planta de automatización inactiva es el error más costoso de esta categoría.
Análisis de la tasa de producción y del ROI
Qué significa producir 10–12 piezas por minuto
Con una producción de 10–12 piezas terminadas por minuto, un solo turno cambia las cuentas de producción. El aumento de la tasa de producción se suma al ahorro en mano de obra que antes se destinaba a la soldadura manual; ahí es donde realmente se recupera la inversión.
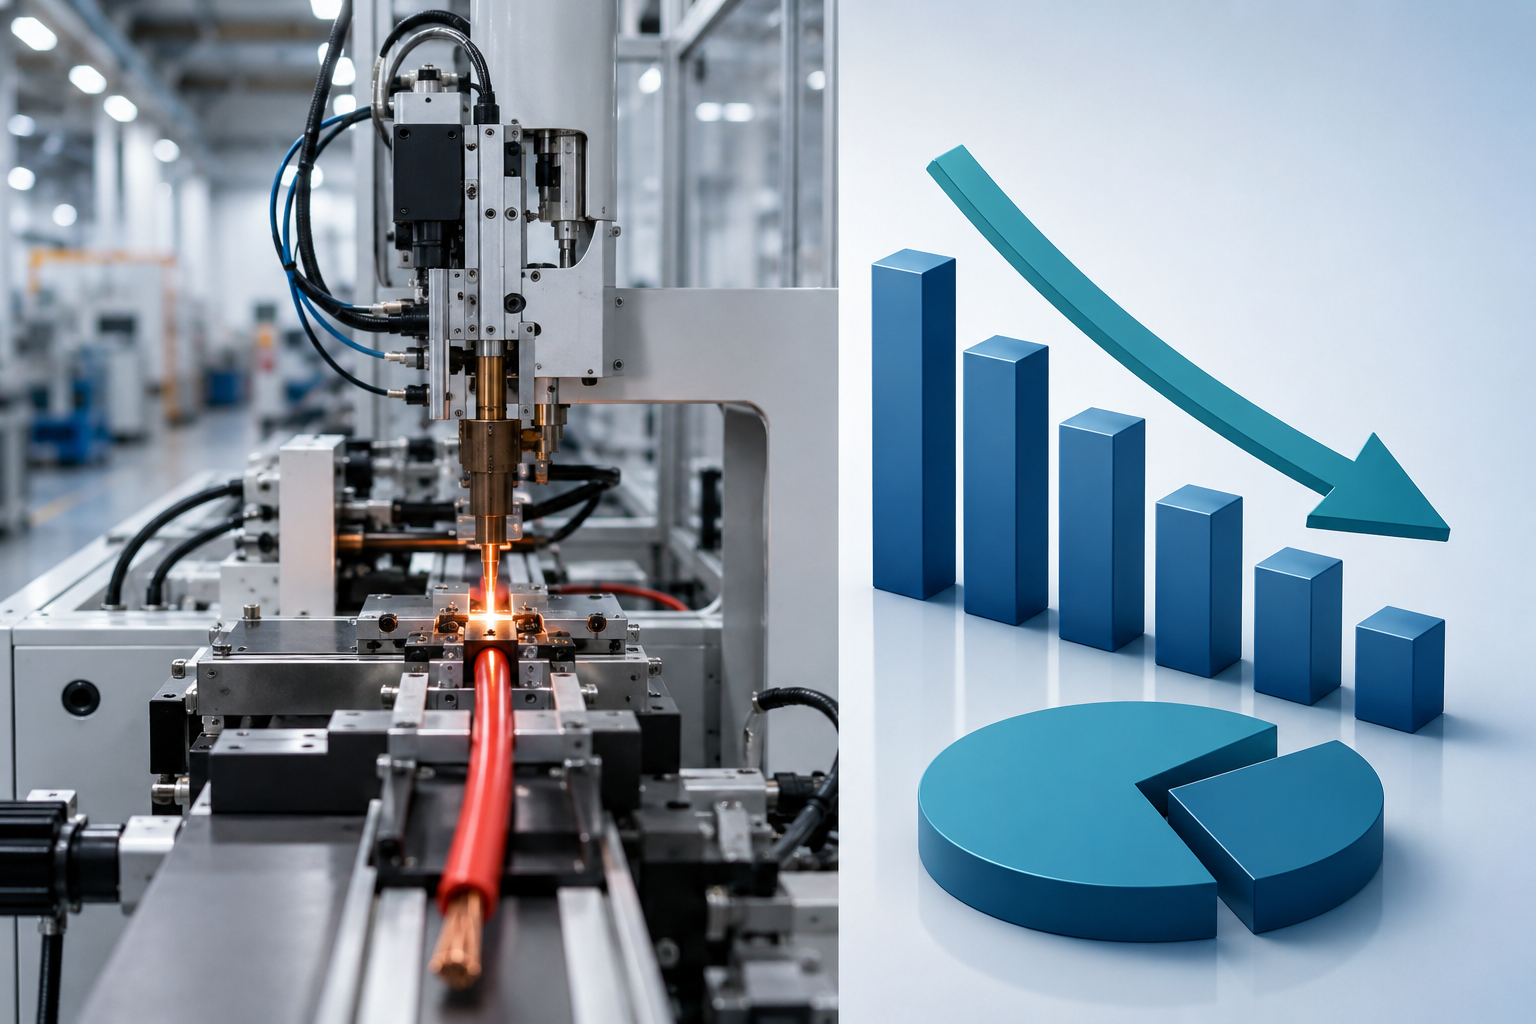
>50%
reducción habitual en los costos de mano de obra manual al automatizar el ensamble de cables de CC; el plazo de recuperación de la inversión para toda la línea suele ser de 12–24 meses
Fuente: estudios de la industria sobre el ROI de la automatización (Wiringo, Hahn Automation); cifras habituales de la industria, no una garantía medida por ZEUEE
Veamos un ejemplo de tasa de producción. A 11 piezas por minuto, un turno de 8 horas produce aproximadamente 5,000 cables de CC terminados con un solo operador y una sola línea: una producción que, de otro modo, requeriría toda una fila de estaciones de soldadura. Si se utiliza como máquina de fabricación de cables de carga en dos turnos, la diferencia crece rápidamente y se acumula el ahorro en mano de obra.
El desperdicio es el segundo factor clave. Según informes, los programas de inspección visual automatizada han reducido hasta un 94% la tasa de defectos que pasan inadvertidos al cabo de un año, porque las soldaduras defectuosas se eliminan en la Estación 02 y no después del sobremoldeo. Un defecto detectado antes de cerrar el molde es el más barato de corregir.
Aplicaciones de la línea
La línea de producción de cables de CC de ZEUEE es adecuada para la fabricación de cables de CC y de carga en grandes volúmenes: electrónica 3C, cables de carga para vehículos eléctricos, electrodomésticos, componentes eléctricos de precisión, cables para equipos médicos y ensambles de nuevas energías. Cada aplicación requiere especificaciones distintas para el cable, no una máquina diferente, ya que la arquitectura se adapta al cambiar el molde y los accesorios al final de la línea. Esto permite reutilizar la línea: un comprador industrial regional que la instaló para una aplicación puede mantener su confiabilidad cuando cambia la combinación de modelos y variantes, una ventaja frente a las prensas fijas de un solo propósito.
Garantía de calidad
Calidad, inspección y cumplimiento
La pérdida gradual de calidad es el problema silencioso que arruina las compras de equipos importados: una línea luce excelente en la demostración y falla cuando el comprador deja de supervisarla. Una muestra auditada puede engañar; una inspección en línea del 100% no, por eso ZEUEE integra la inspección en la máquina en lugar de añadirla como auditoría posterior. Cada pieza pasa las pruebas de conducción eléctrica y CCD en la línea de producción. Así, se elimina desde el diseño el riesgo de que una soldadura defectuosa llegue a su cliente, en vez de detectarla después.
PRUEBA EN LÍNEA DEL 100%
Conducción eléctrica + CCD, rechazo automático
ISO 9001:2015
Certificada en gestión de calidad
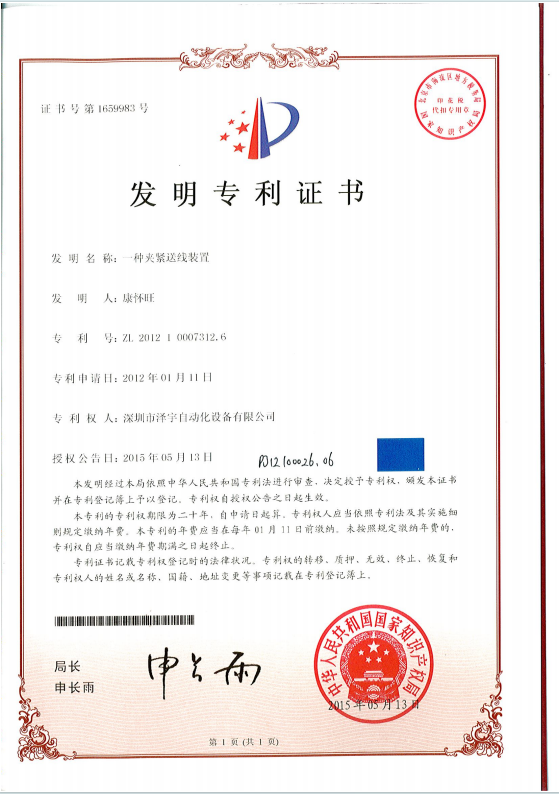
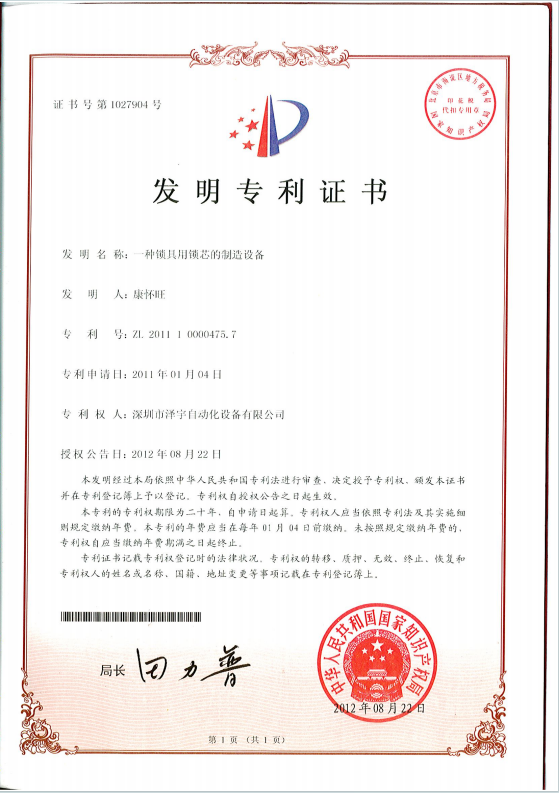
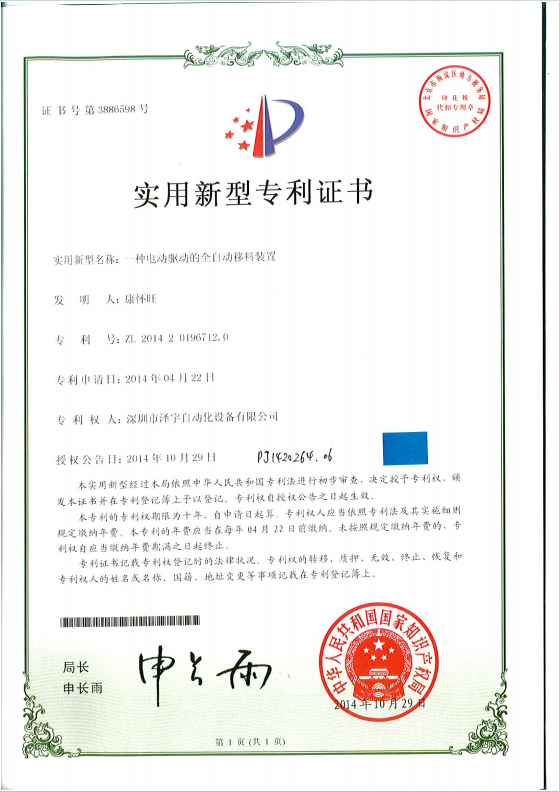
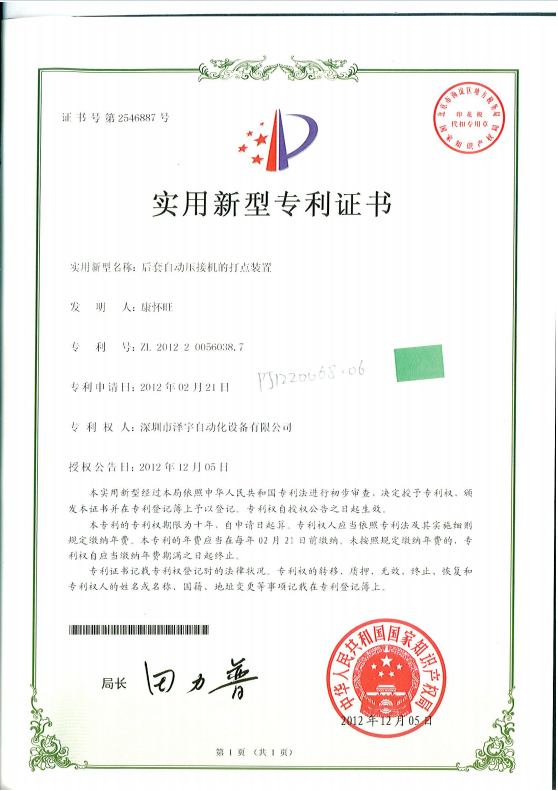
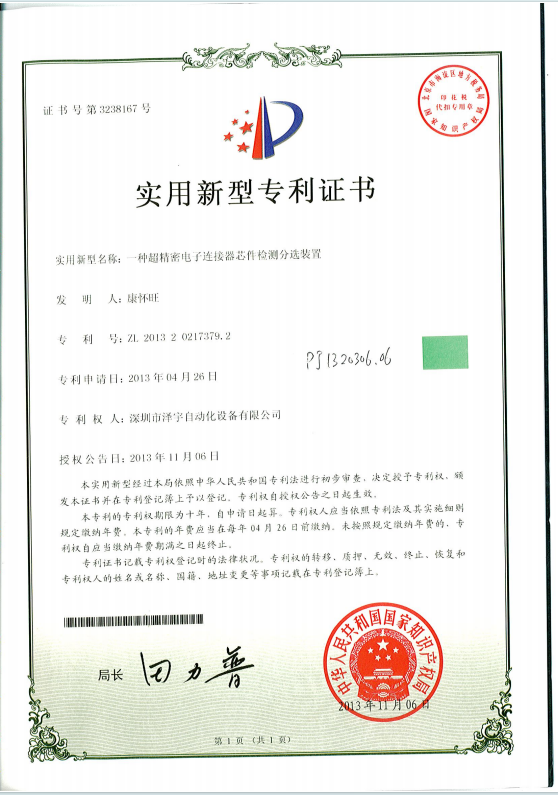
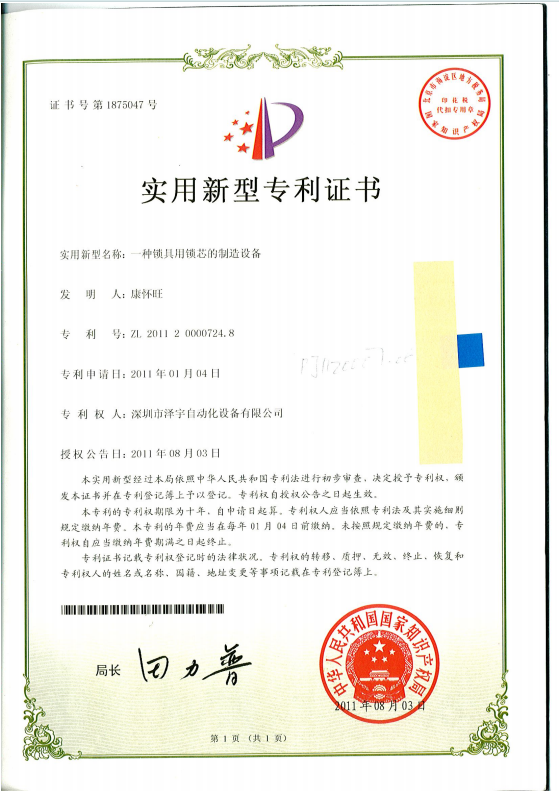
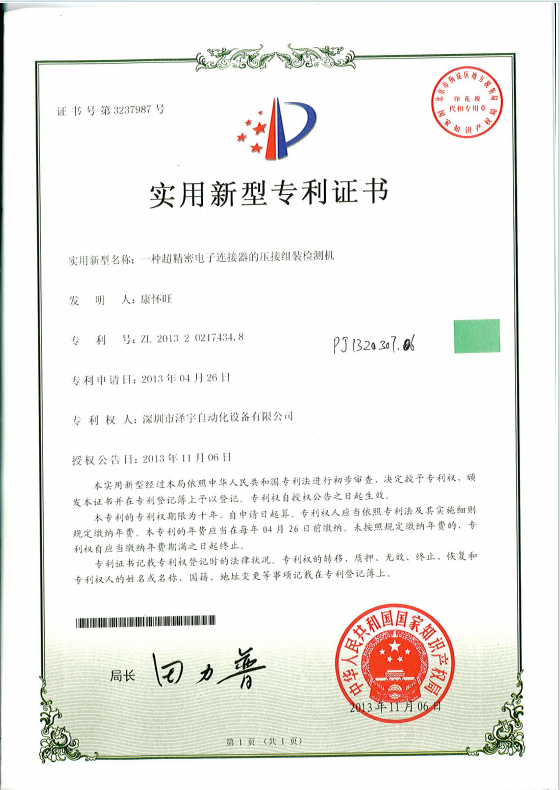
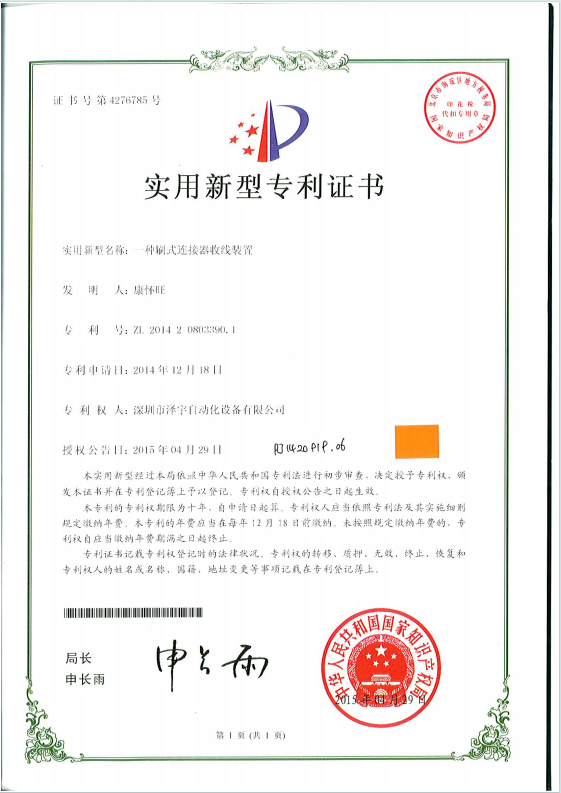
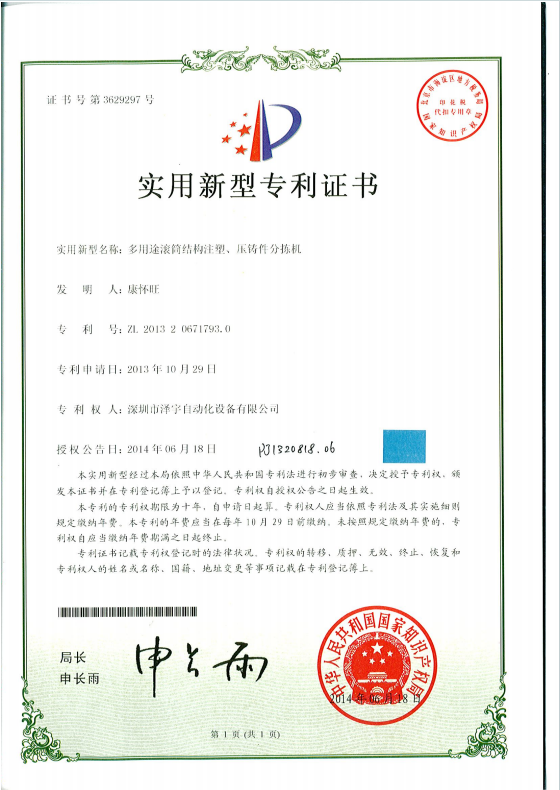
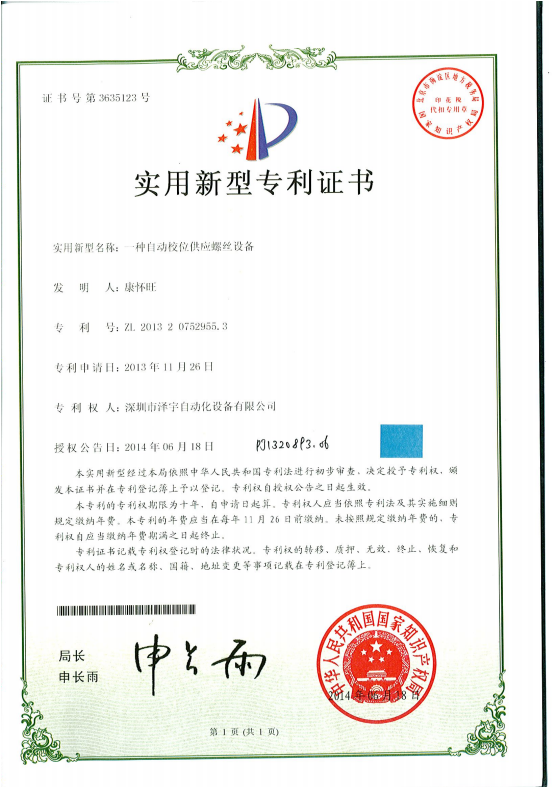
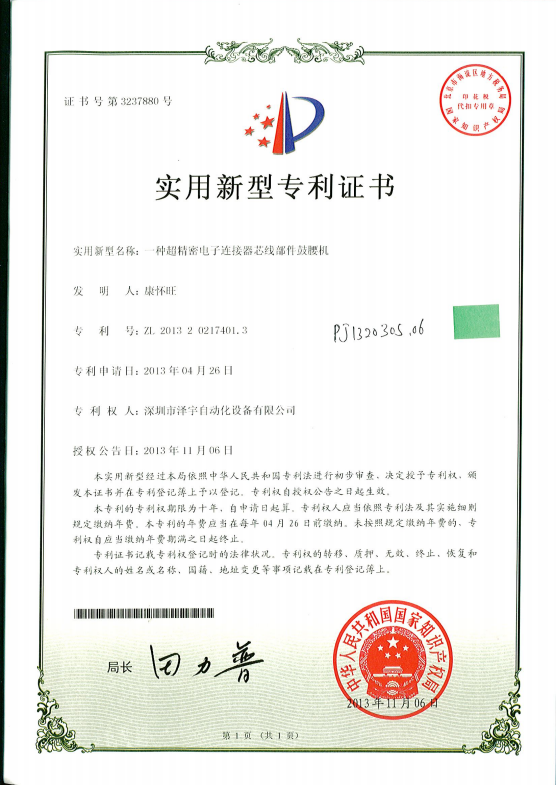
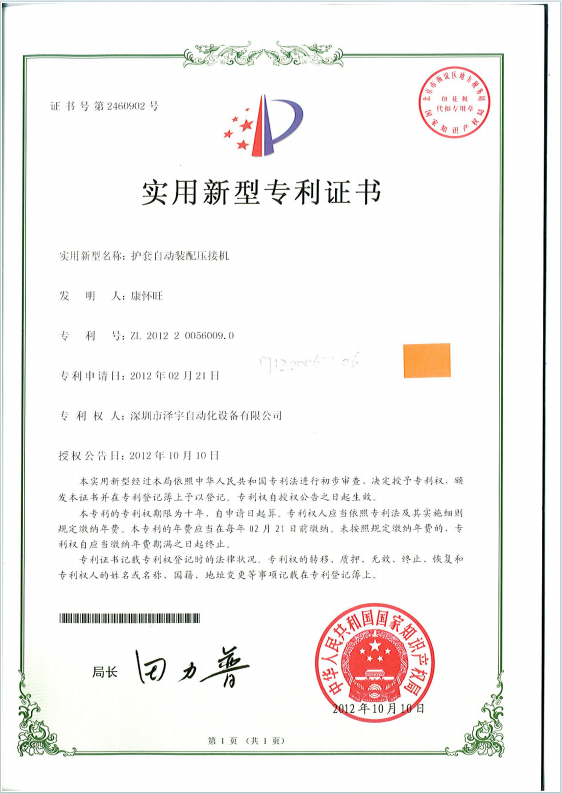
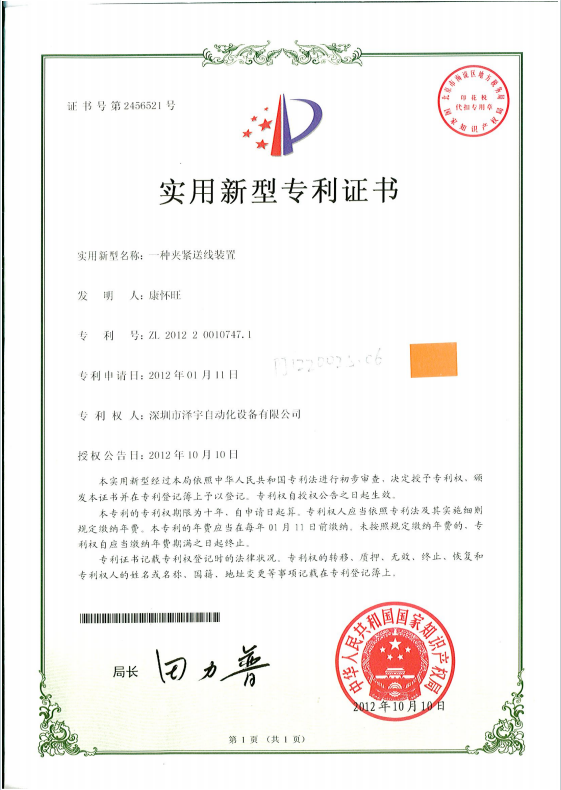
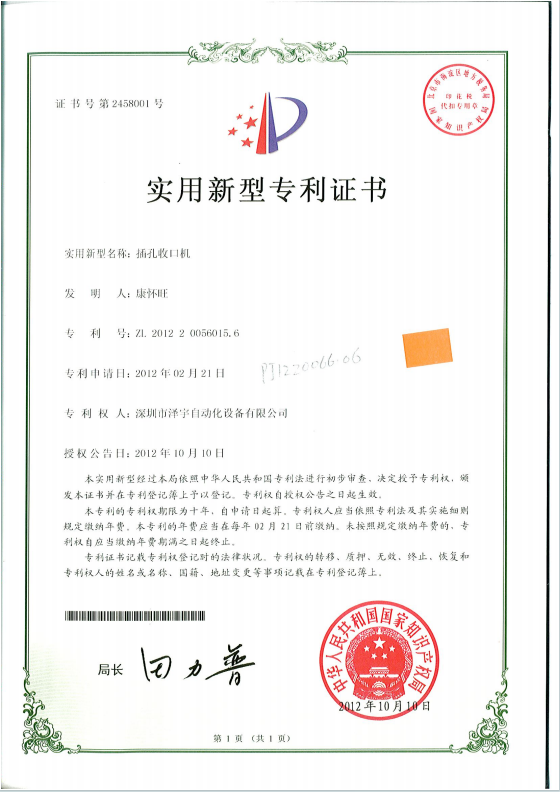
150+ PATENTES
32+ de invención · 68+ de modelo de utilidad
NACIONAL DE ALTA TECNOLOGÍA
Empresa Especializada y de Nuevo Desarrollo (SRDI)
30+ PAÍSES
Fundada en 2005 · 10,000+ proyectos
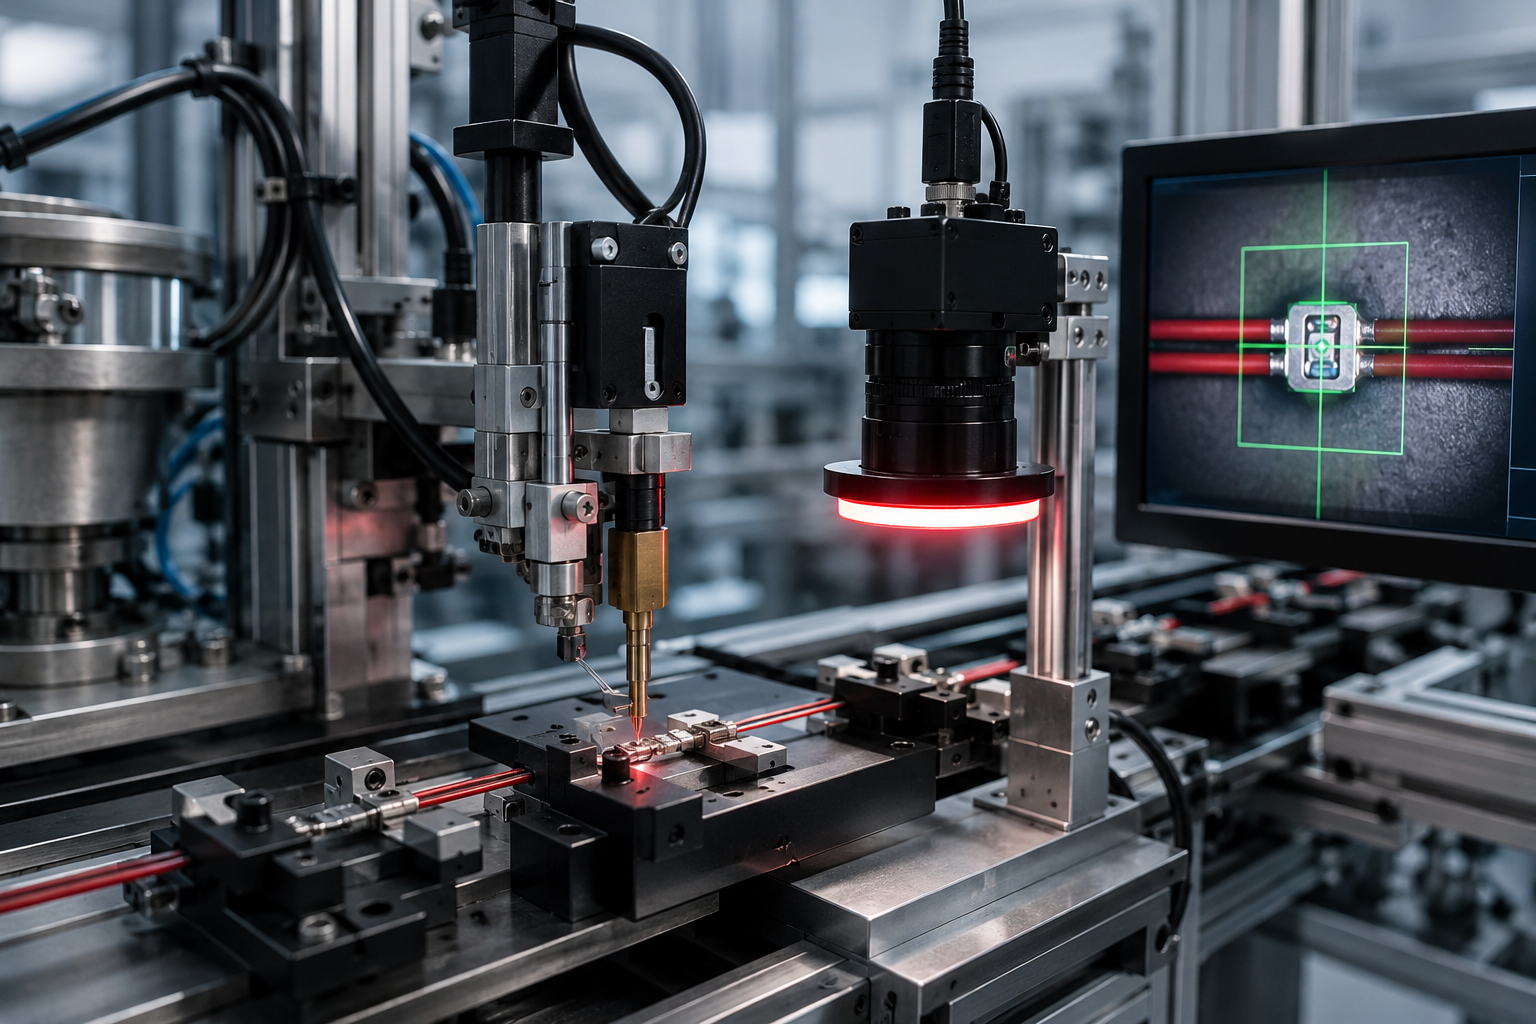
“Integramos las pruebas en la línea porque una soldadura que no se puede verificar termina costándole el doble. Las pruebas de conducción eléctrica y CCD en cada pieza impiden que el defecto llegue al cliente; ese es el estándar que exigimos en nuestras propias líneas de producción de cables de CC.”
— Equipo de ingeniería de ZEUEE
En los cables de carga para CC y de datos, el cumplimiento se verifica en el nivel del ensamble, no del componente. El programa ICT Power Cable de UL (especificación UL 9990) abarca ensambles de datos y carga de hasta 60 V CC, 8.0 A y 100 W, mientras que los cables flexibles se rigen por UL 62. Una línea que produce soldaduras y sellos uniformes y verificados permite obtener esas aprobaciones y la autorización para exportar.
La certificación es un proceso, no una casilla que se marca, y la línea es lo que permite sostenerlo. La aprobación ISO 9001 depende de un ensamble terminado uniforme y de una auditoría de fábrica. Por eso, los mismos registros de conducción eléctrica y CCD en línea que protegen su rendimiento se convierten en la evidencia que solicita el auditor. ZEUEE certifica la línea para respaldar esa documentación, porque para un comprador industrial regional que busca aprobación para exportar, un sobremoldeo a 220 °C que varía de un lote a otro puede marcar la diferencia entre aprobar y tener que repetir las pruebas con un alto costo.
La uniformidad auditable es lo que respalda las acreditaciones anteriores. Cada línea de producción de ZEUEE, Empresa Nacional de Alta Tecnología, se diseña en torno a inspecciones registradas, no promesas: la confianza que un comprador extranjero pequeño o mediano rara vez recibe de un revendedor.
Galería de certificaciones e inspecciones

Arquitectura de servicio y soporte
Personalización, plazo de entrega, instalación y soporte global
Los costos ocultos que arruinan la compra de una máquina rara vez son el precio: suelen ser plazos de entrega largos, documentación en inglés faltante y supervisión deficiente de la instalación. Los costos reales aparecen después, por eso ZEUEE define los tres aspectos antes de que usted firme. Como fabricante directo de máquinas de sobremoldeo de cables, la misma fábrica que construye la línea prepara la cotización.
-
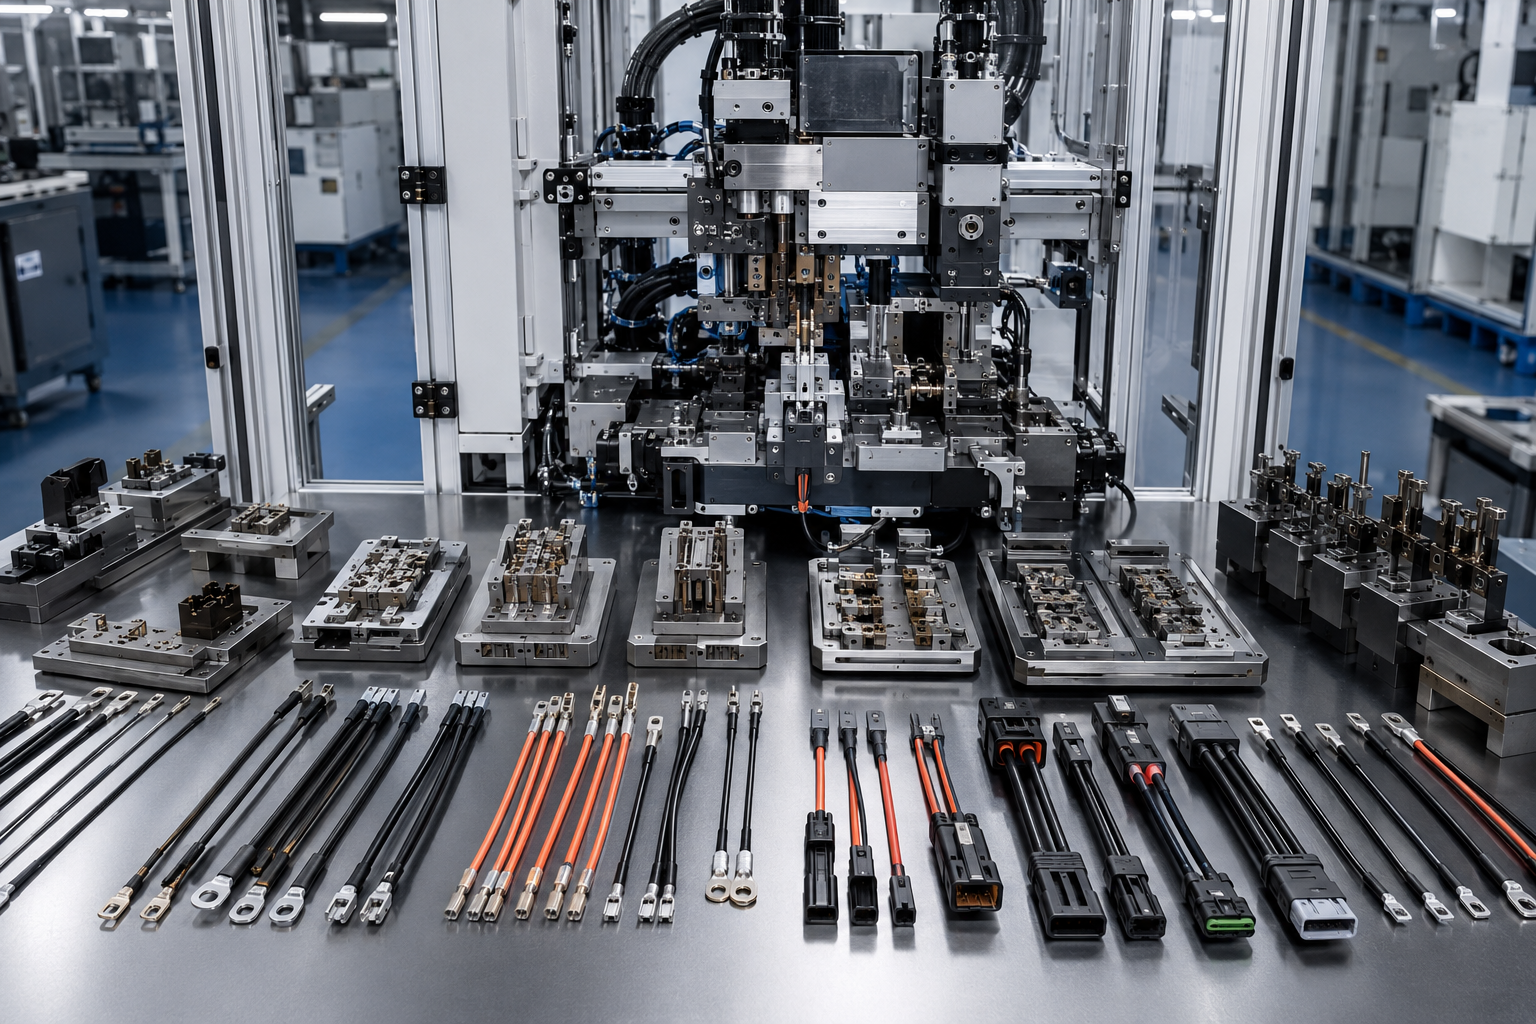 01 //Personalización: la línea se adapta al calibre del cable, al tipo de conector, al material de sobremoldeo y al objetivo de ciclo; cambian el molde y los dispositivos de sujeción, mientras la arquitectura validada permanece igual.
-
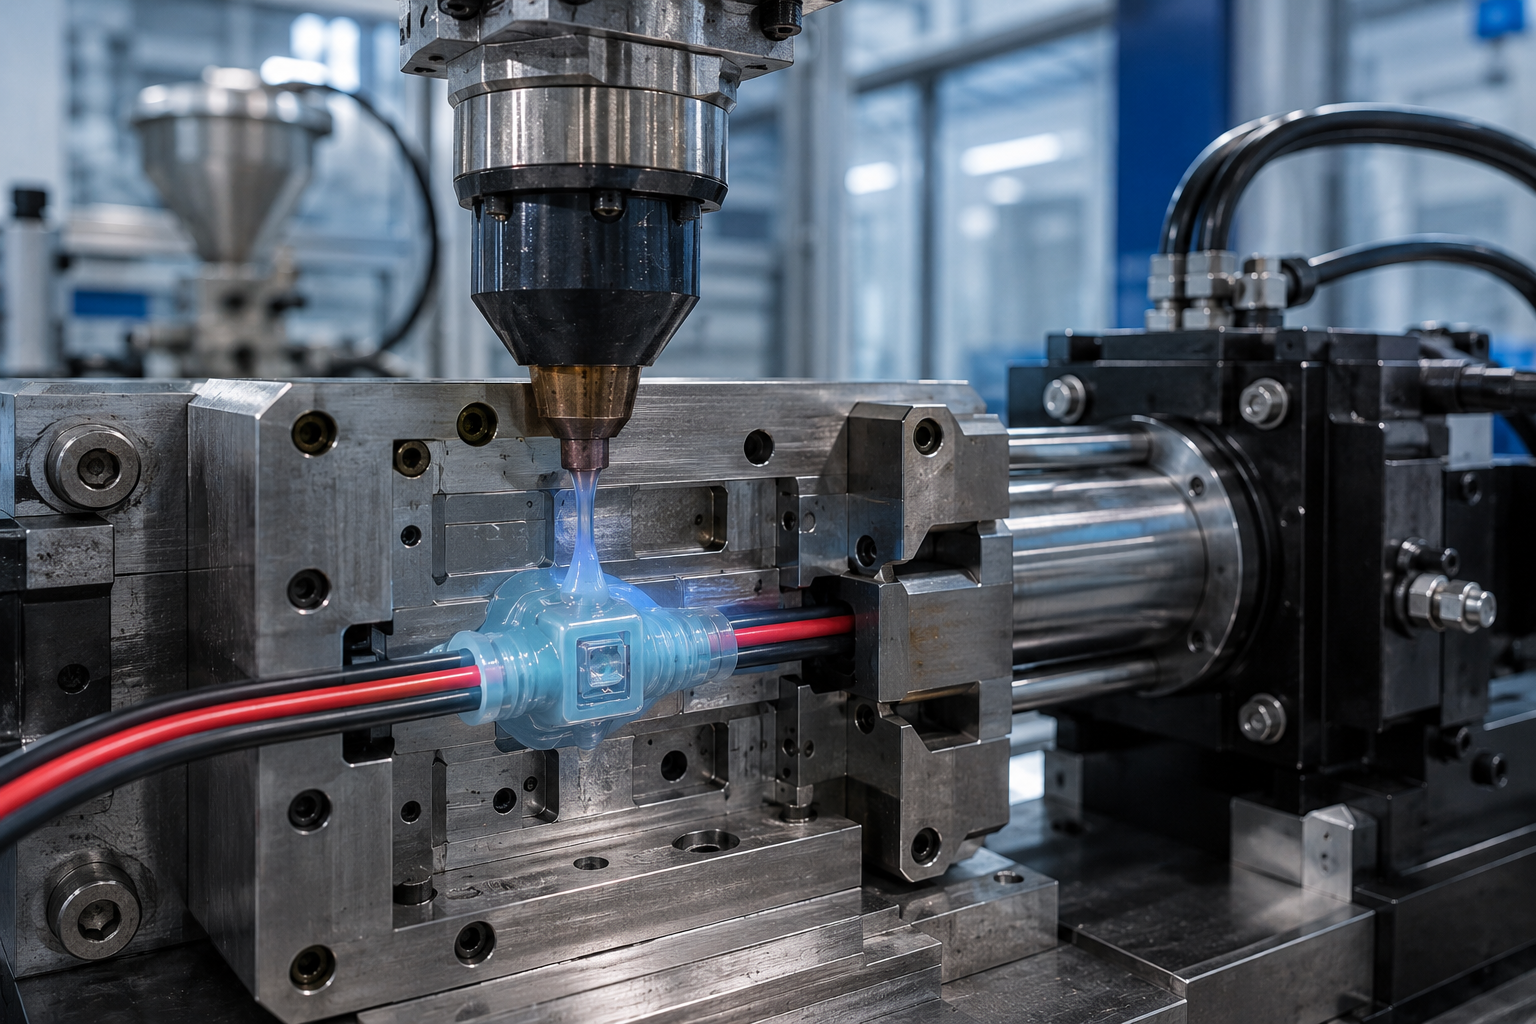 02 //Los materiales de sobremoldeo incluyen TPU y PVC. El TPU se procesa fundido a 170–220 °C, con un molde a 30–50 °C y un ciclo de 20–60 s, para lograr un alivio de tensión flexible y estable a bajas temperaturas.
-
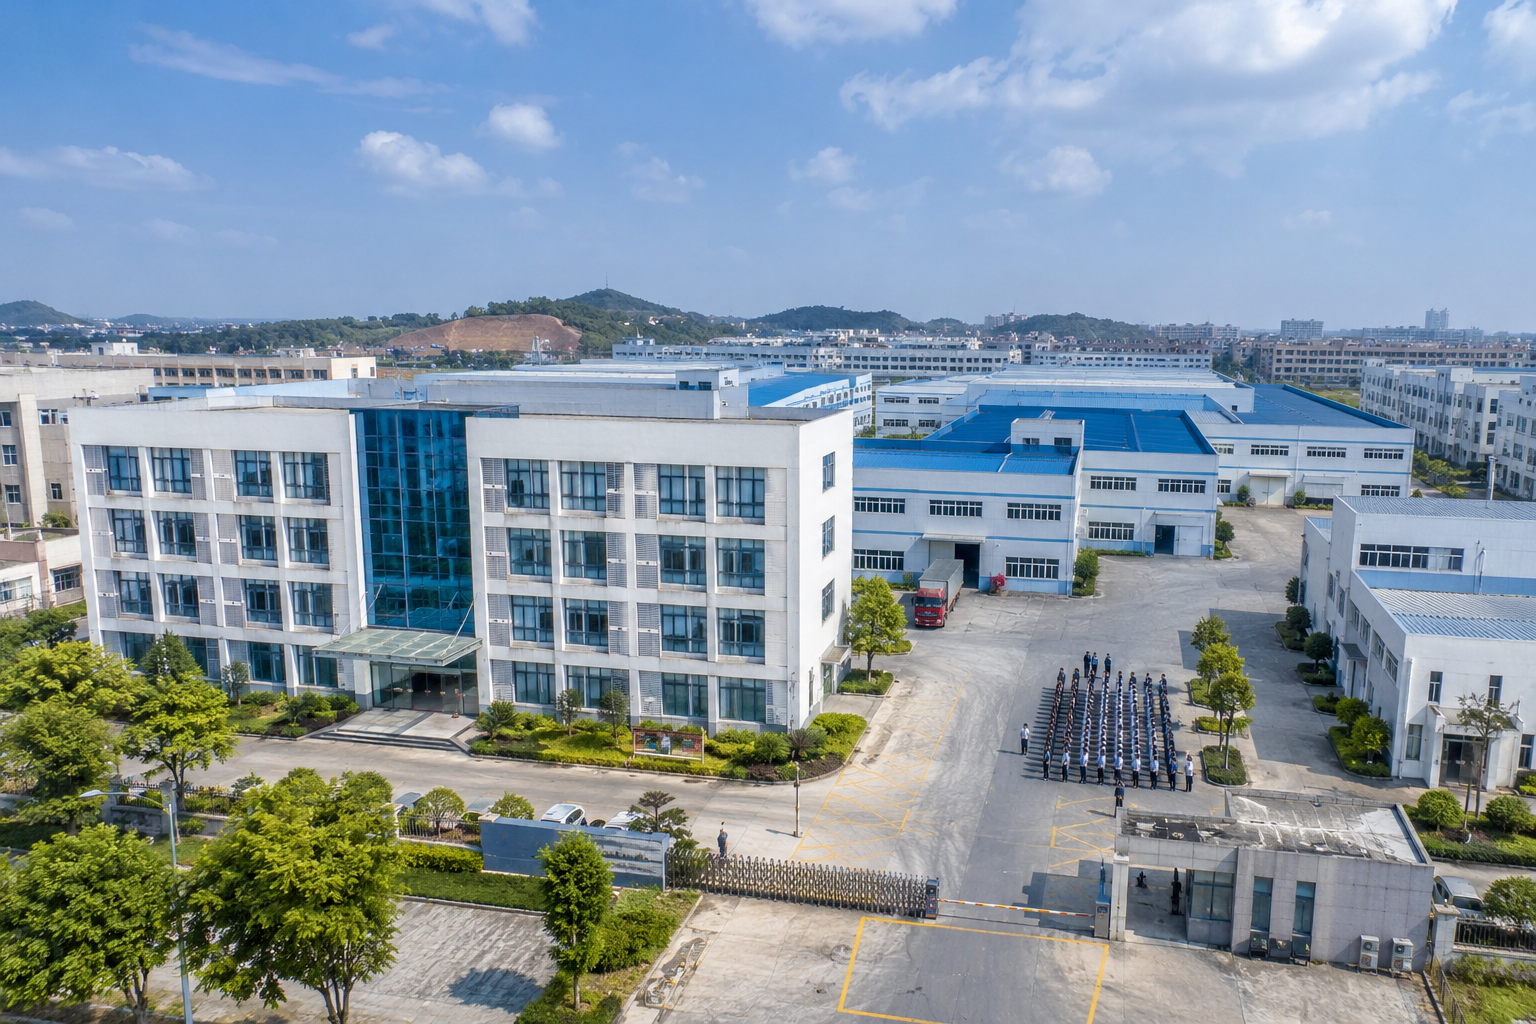 03 //La compra directa cuenta con el respaldo de una planta de producción de 20,000 m² y más de 120 empleados, no de un revendedor.
Lista de verificación antes de comprometer la compra
Confirme el control de calidad en tres fases (materiales recibidos, durante el ensamble y antes del envío), solicite por escrito el alcance de la instalación y la capacitación de operadores, y verifique la cobertura del servicio posventa en su región. ZEUEE atiende a clientes en 30+ países con instalación, capacitación y soporte posventa. El plazo de entrega y el precio exactos dependen de la configuración.
Recursos del sistema
Herramientas y calculadoras de ingeniería
-
HERRAMIENTA 01 //
Calculadora del plazo de recuperación del ROI
-
HERRAMIENTA 02 //
Estimador de la tasa de producción
-
HERRAMIENTA 03 //
Recomendador de automatización adecuada
Preguntas frecuentes
Preguntas frecuentes sobre la línea de producción de cables de CC
¿Qué produce la línea de producción de cables de CC de ZEUEE?
Produce cables de CC y cables de carga terminados. Se suelda un conector al cable, se realizan pruebas de conducción eléctrica e inspección CCD, se sobremoldea por inyección para aliviar la tensión y, luego, se bobina y se agrupa. Toda la secuencia se realiza automáticamente en una línea a 10–12 piezas por minuto. Como cada etapa comparte un controlador, la línea produce un cable sellado y probado, no un ensamble a medio terminar que aún requiere moldeo o control de calidad por separado en las etapas posteriores del proceso.
¿Cuál es la capacidad de producción y cuánto dura el ciclo de soldadura?
La producción es de 10–12 piezas terminadas por minuto, con un ciclo de soldadura por puntos de 0,8 s. La inspección se realiza en línea, así que no ralentiza el flujo.
¿Se puede personalizar la línea según las especificaciones de nuestro cable de CC, conector o cable de carga?
Sí. El calibre del cable, el tipo de conector, el material de sobremoldeo y el ciclo previsto se configuran mediante el molde y los accesorios al final de la línea. La arquitectura verificada de Alimentación → Soldadura → Inspección → Sobremoldeo → Agrupado se mantiene igual para garantizar la repetibilidad.
¿Una línea totalmente automatizada es siempre la opción adecuada?
No, y ZEUEE se lo dirá. Por debajo de cierto volumen o para trabajos con una variedad muy alta, una celda semiautomatizada puede ofrecer un mejor ROI. El plazo de recuperación de la inversión de toda la línea suele ser de 12–24 meses cuando el volumen y la estabilidad del SKU son suficientes.
¿Qué materiales admite la estación de sobremoldeo por inyección?
Admite tanto TPU como PVC. Una configuración típica para TPU utiliza material fundido a 170–220 °C, un molde a 30–50 °C y una presión de inyección de 80–120 MPa para lograr un sobremoldeo flexible, sellado y con alivio de tensión.
¿Cómo garantizan la calidad las pruebas CCD y de conducción eléctrica?
La prueba de conducción eléctrica confirma que la soldadura permite el paso de corriente, y la cámara CCD mide el tamaño, la forma y el relleno del punto de soldadura. Toda pieza que no pase alguna de las dos pruebas se rechaza automáticamente antes del sobremoldeo, para que los defectos no lleguen al ensamble final.
¿Qué certificaciones y soporte posventa ofrece ZEUEE a los compradores de exportación?
ZEUEE cuenta con certificación ISO 9001:2015 y es una empresa Nacional de Alta Tecnología con 150+ patentes. Atiende a 30+ países y ofrece instalación, capacitación de operadores y soporte posventa. Las líneas se fabrican para cumplir los requisitos de ensamble de UL 62 / UL 9990 y RoHS/CE para cables de CC y de carga.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






