Póngase en contacto con Zeyu lntelligent Industrial Company

Sistemas de líneas de producción robóticas — Líneas de ensamble automatizado llave en mano a la medida
Diseñamos, fabricamos y ponemos en marcha líneas de producción robóticas completas; no una serie de máquinas que su equipo todavía tenga que conectar entre sí.
10–13
Piezas/min por celda validada
6
Tipos de estación, un integrador
±0.01mm
Clase de repetibilidad de la prensa servo
ISO 9001
Fabricación certificada: :2015
10,000+
Líneas y celdas fabricadas
30+
Países atendidos
La brecha de integración: por qué las líneas «automatizadas» todavía dependen de las personas
Al hablar de una línea de producción robótica, se hace referencia a un proceso integrado de varias estaciones, en el que la alimentación, la manipulación, el ensamble o el ajuste a presión, la inspección con visión artificial y la clasificación fluyen como un solo sistema, en lugar de realizarse en máquinas independientes. Las instalaciones que la mayoría de las organizaciones describen como automatizadas suelen tener islas de máquinas conectadas por un operador que lleva el producto de una estación a otra. Esa transferencia reduce la tasa de producción y la uniformidad, y eleva los costos de mano de obra.
-
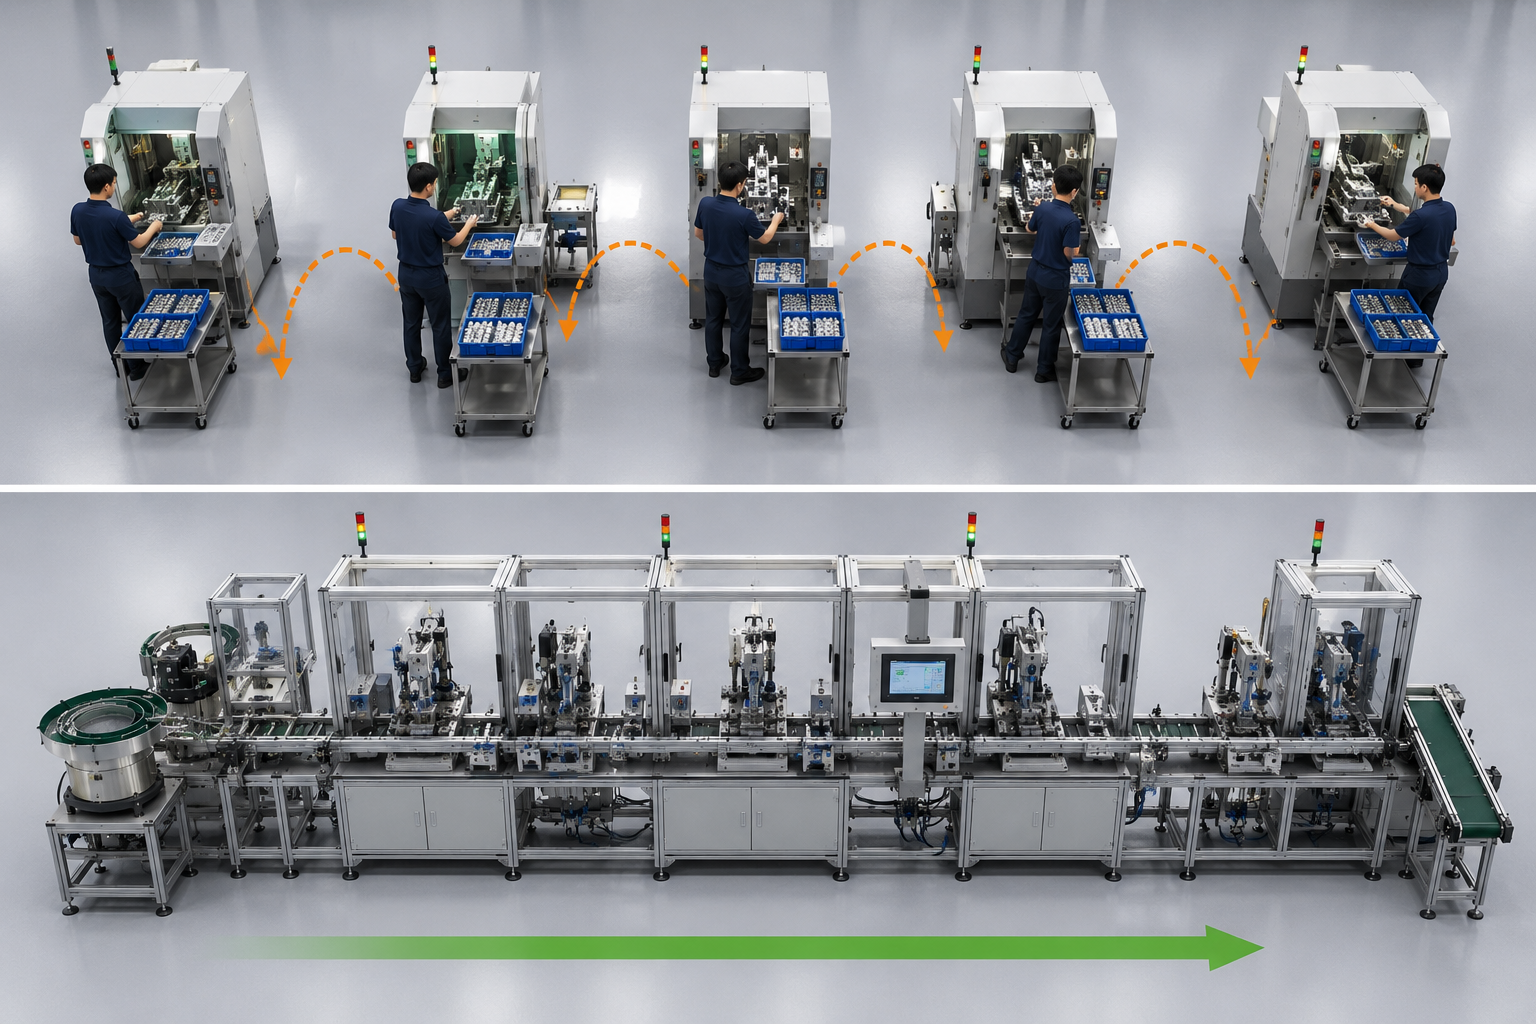
Máquinas aisladas
En condiciones ideales, cada máquina funciona con rapidez por sí sola, pero cuando los operadores trasladan las piezas de un lado a otro, lo que se resiente es la velocidad potencial de la línea.
-
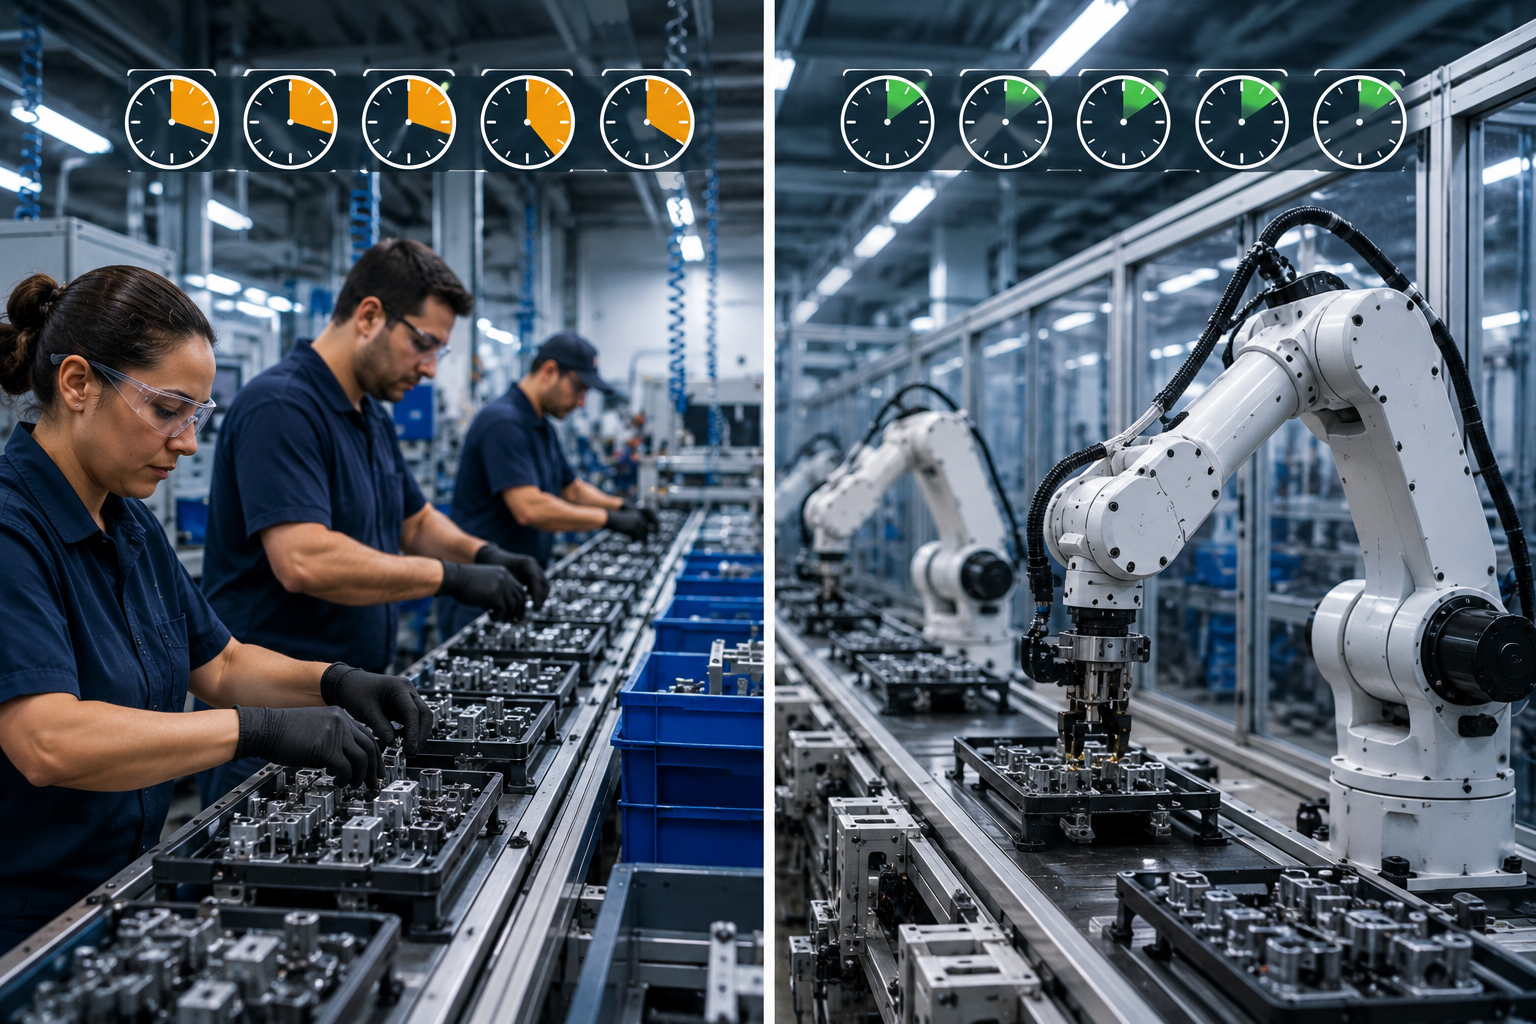
Tiempo de ciclo variable
Se pierde tiempo en la manipulación manual, con una variación de varios segundos por turno.
-
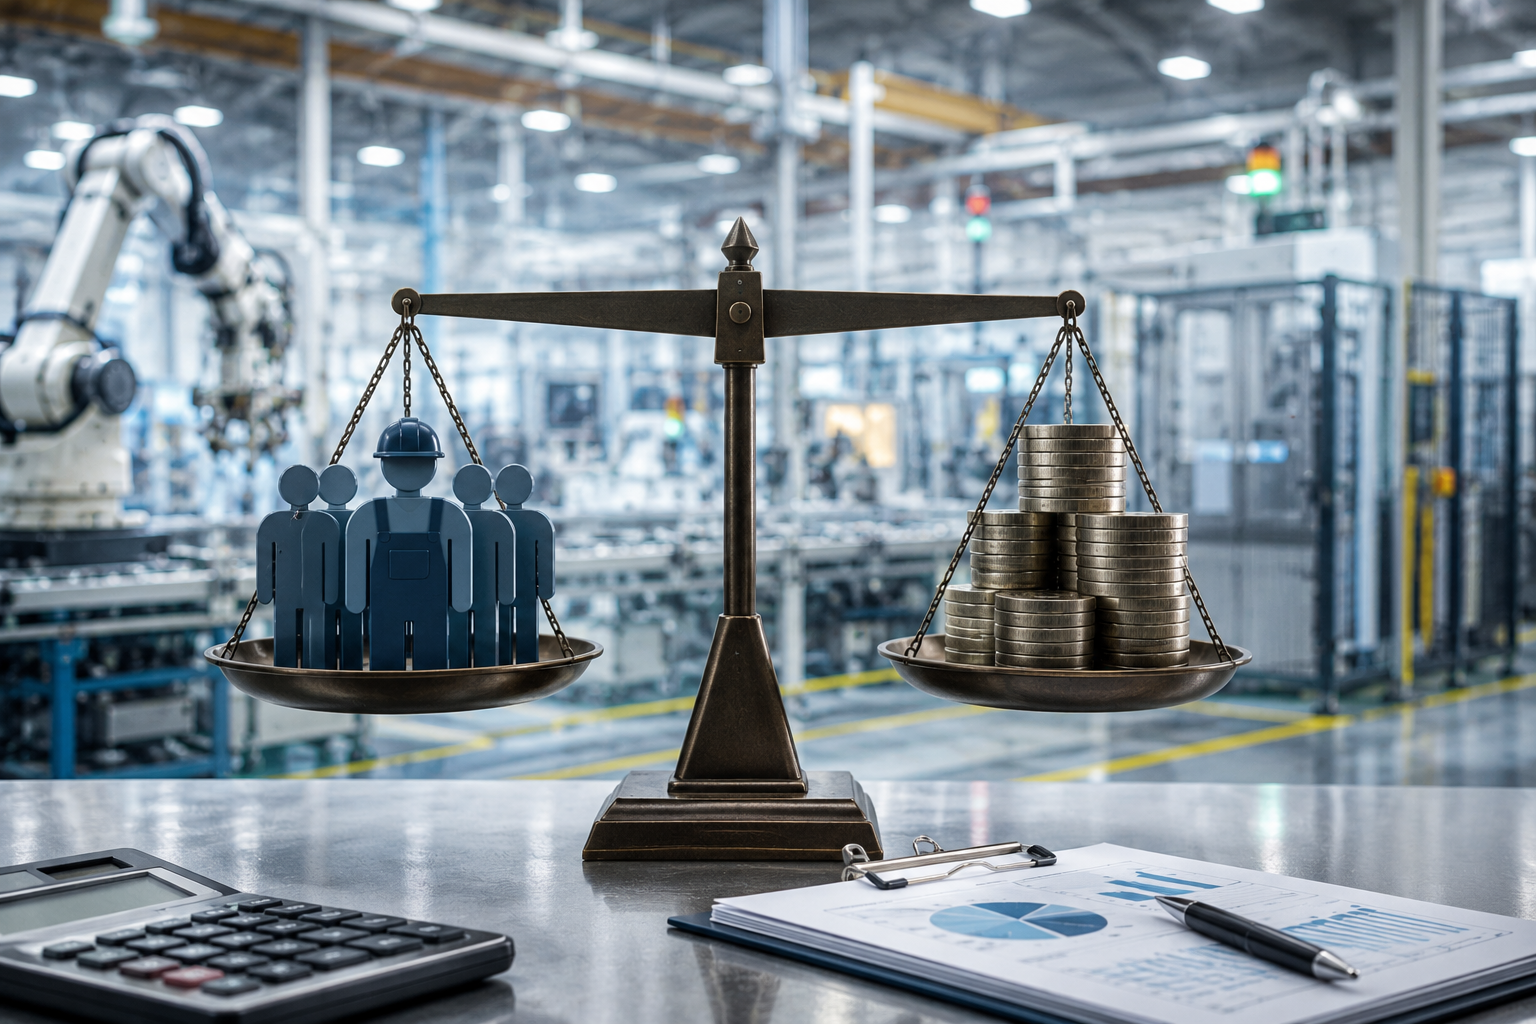
Costos laborales ocultos
Al contabilizar las prestaciones, las horas extra y la rotación de personal, reemplazar a un trabajador calificado de primera línea cuesta $10,000–$40,000 (encuesta de 2024 a más de 300 responsables de RR. HH. de empresas manufactureras de Estados Unidos).
Libere a los trabajadores de tareas de ensamble rutinarias y monótonas: podrán concentrarse en un solo ciclo de trabajo tras otro, mientras los robots elevan la productividad de la línea más allá de lo que permiten los bancos de trabajo operados manualmente. Ningún robot queda inactivo ni la línea tiene que esperar a que un operador tome una decisión, ya que cada estación robótica realiza una sola tarea.
ZEUEE cierra esa brecha porque el cuello de botella no está en las máquinas, sino en las transferencias manuales. ZEUEE diseña toda la línea, cada estación, las transferencias entre estaciones, el sistema de control y las pruebas de aceptación en fábrica (FAT), todo bajo un mismo techo. El resto de esta página explica cómo se diseña una línea así, cuánto cuesta tenerla y cómo validamos todas nuestras afirmaciones.
Sus disciplinas de robótica se basan en normas publicadas de seguridad y operación.
[DOC-SYS-04] MADUREZ DE LA AUTOMATIZACIÓN
Curva de madurez de automatización de líneas de 4 etapas de ZEUEE
Este es el detalle de la automatización completa que muchos integradores no le cuentan: automatizarlo todo no siempre es lo mejor. En trabajos de bajo volumen y alta variedad, una línea totalmente automatizada puede costar más que una celda operada por personas con cobots. El punto de equilibrio económico para la automatización total se alcanza alrededor de 250K unidades/año por celda (fuente: eBots Assembly Automation Guide).
Si se omite la preparación por etapas, se corre el riesgo de que la línea quede inactiva por un artículo lento y de bajo valor: un costo diferido que la ingeniería de ZEUEE elimina (porque la madurez, y no la cantidad de robots, determina el periodo de recuperación de la inversión de 18 meses que muestra el gráfico anterior).
// ESTRATEGIA_DE_IMPLEMENTACIÓN
La curva de madurez de automatización de líneas de 4 etapas de ZEUEE permite identificar el punto adecuado para su operación y avanzar solo cuando la inversión lo justifica; también sugiere el mejor punto de partida. Una recomendación habitual de ZEUEE sería:
“Primero debe automatizarse de forma selectiva el 20 por ciento de los números de pieza que representan el 80 por ciento del volumen, y luego avanzar a partir de ahí.”
[MATRIX-DAT] ÍNDICE_DE_CAPACIDAD_DE_LÍNEA
| Etapa de madurez | Operadores por celda | Uniformidad del ciclo | Volumen ideal | Rango típico de inversión de capital | Ubicación de la visión artificial y el MES |
|---|---|---|---|---|---|
| 0 · Banco manual | 3–6 | Variación de ±30%+ | <1k/año, alta variedad | Más bajo | Ninguna |
| 1 · Máquina individual | 2–4 | ±15% | 1k–50k/año | Baja | Solo sensor puntual |
| 2 · Celdas aisladas | 1–3 (transferencia) | ±10% | 50k–250k/año | Media | Visión artificial por celda |
| 3 · Línea semiintegrada | 1 (supervisión) | ±3–5% | 250k–1M/año | Media-alta | Visión artificial en línea + comunicación con el PLC |
| 4 · Línea totalmente desatendida | 0 (supervisada) | ±1–2% | >1M/año, combinación estable | Más alto | Visión artificial con IA + MES + trazabilidad completos |
| Capa de automatización selectiva | Varía | — | Cualquiera (piezas 20/80) | Escalable | Visión artificial en líneas automatizadas |
// ARQUITECTURA_DEL_SISTEMA: CONFIGURACIONES
Configuraciones de líneas de producción robóticas: estaciones, celdas y líneas completas EN · PROC
Una línea de producción robótica de ZEUEE se ensambla con módulos de estación intercambiables, por lo que puede reconfigurarse cuando cambia la combinación de modelos y variantes. Este enfoque modular de estaciones de extremo a extremo refleja métodos documentados en patentes publicadas; por ejemplo, la patente USPTO WO2016100220A1 describe estaciones robóticas dispuestas en serie a lo largo de una línea, cada una equipada con robots multieje y efectores finales específicos para cada tarea.
[MOD-01]
Los seis módulos de estación
-
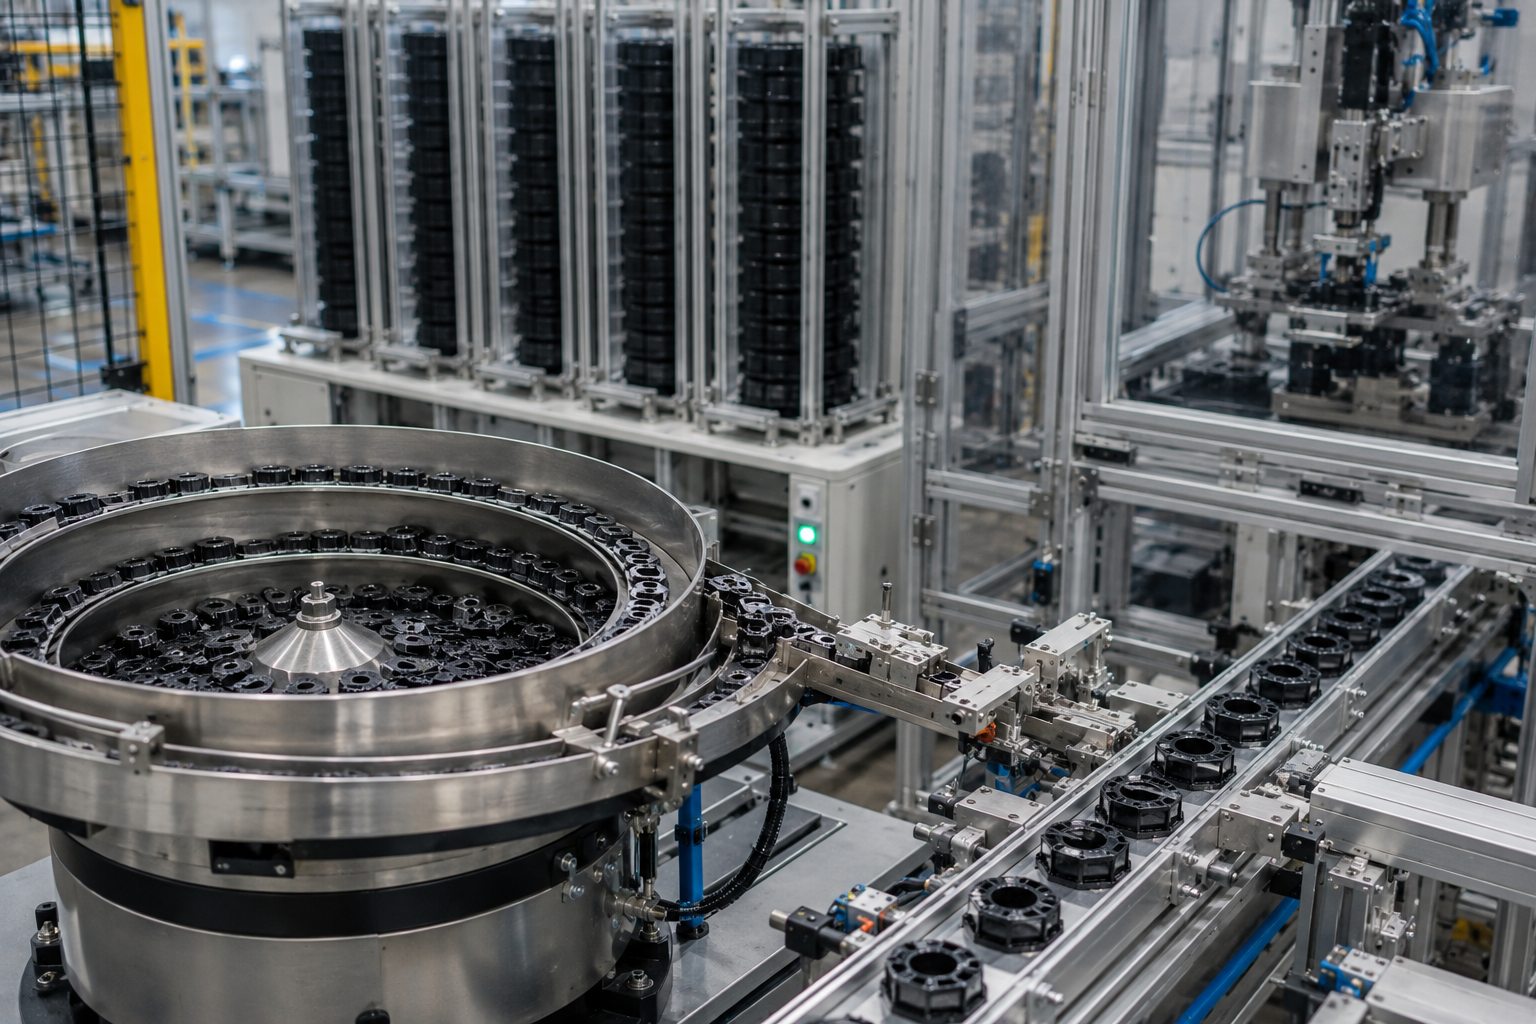 01. Alimentación con tazón vibratorio Orienta y separa piezas a granel; el suministro desde el almacén intermedio permite hasta 3 horas de funcionamiento desatendido.
-
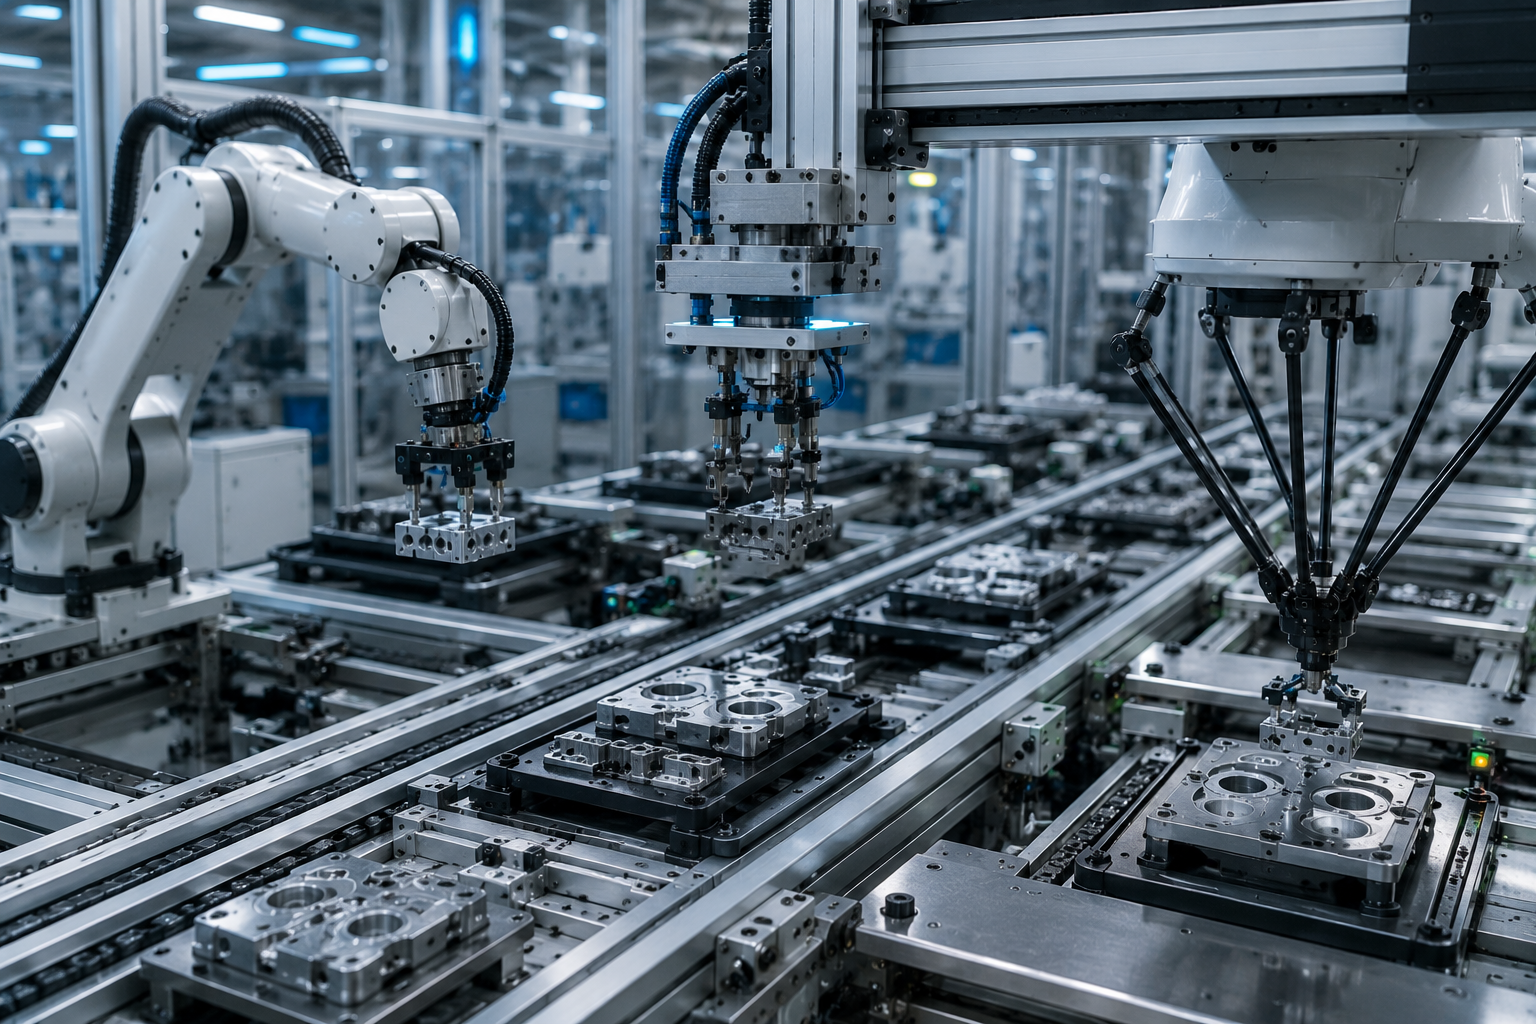 02. Transferencia y manipulación La operación de tomar y colocar y la transferencia multieje mueven las piezas de una estación a otra sin operadores.
-
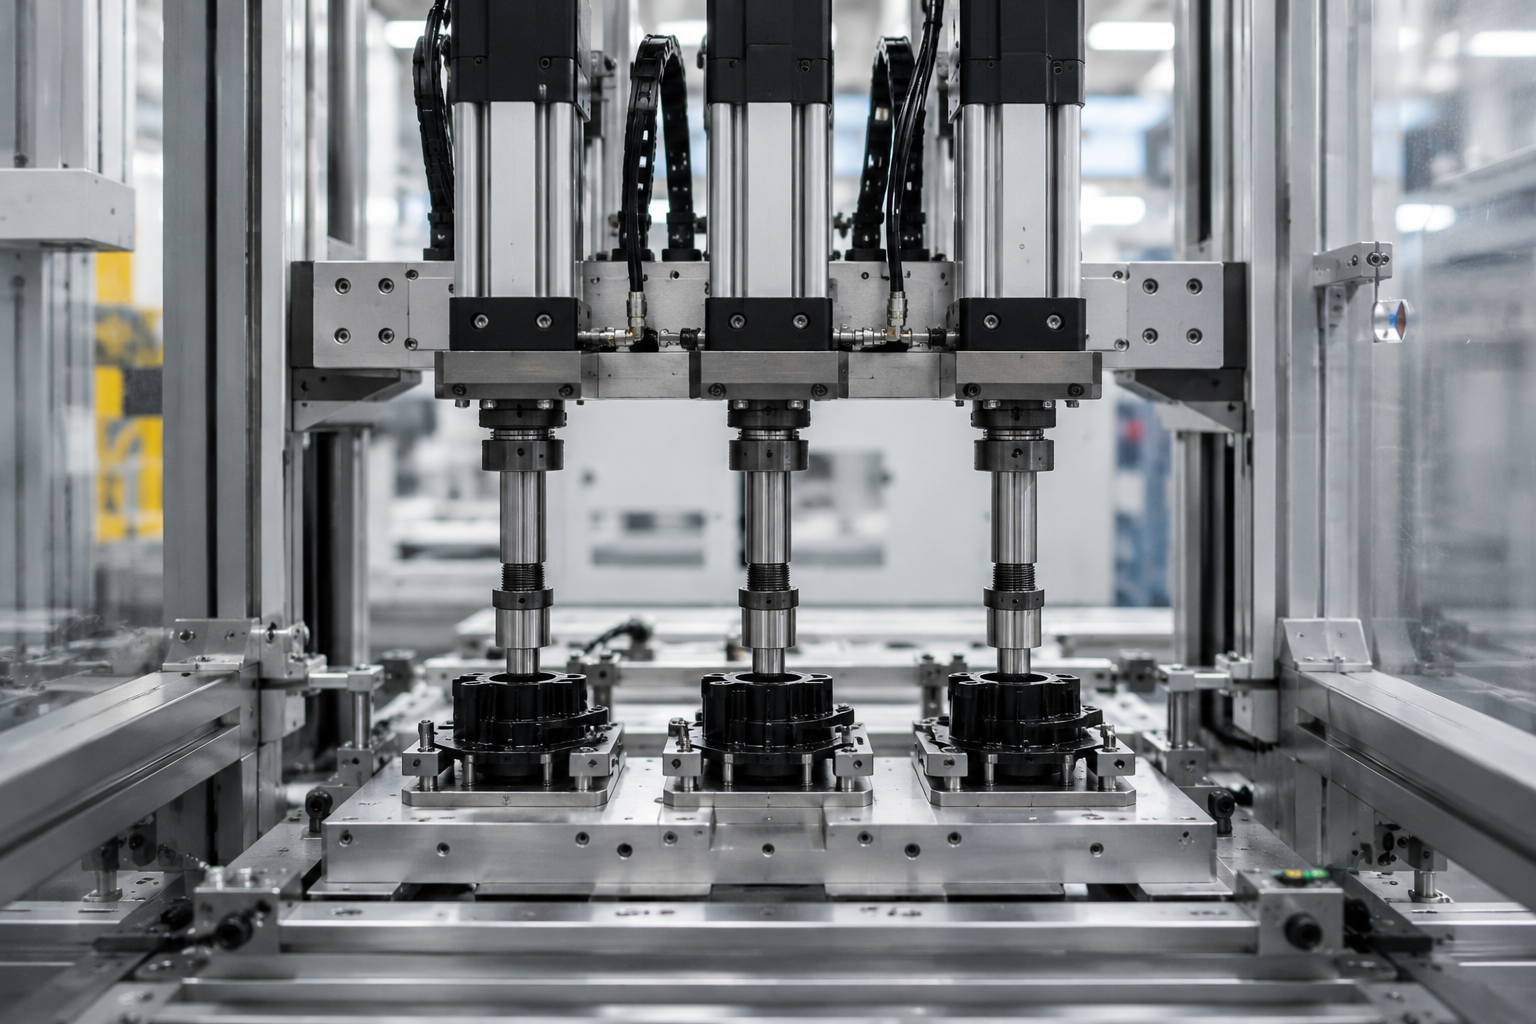 03. Ajuste a presión con servo Carrera y fuerza programables para lograr un ensamble uniforme; la celda Spirakam prensa 3 piezas simultáneamente.
-
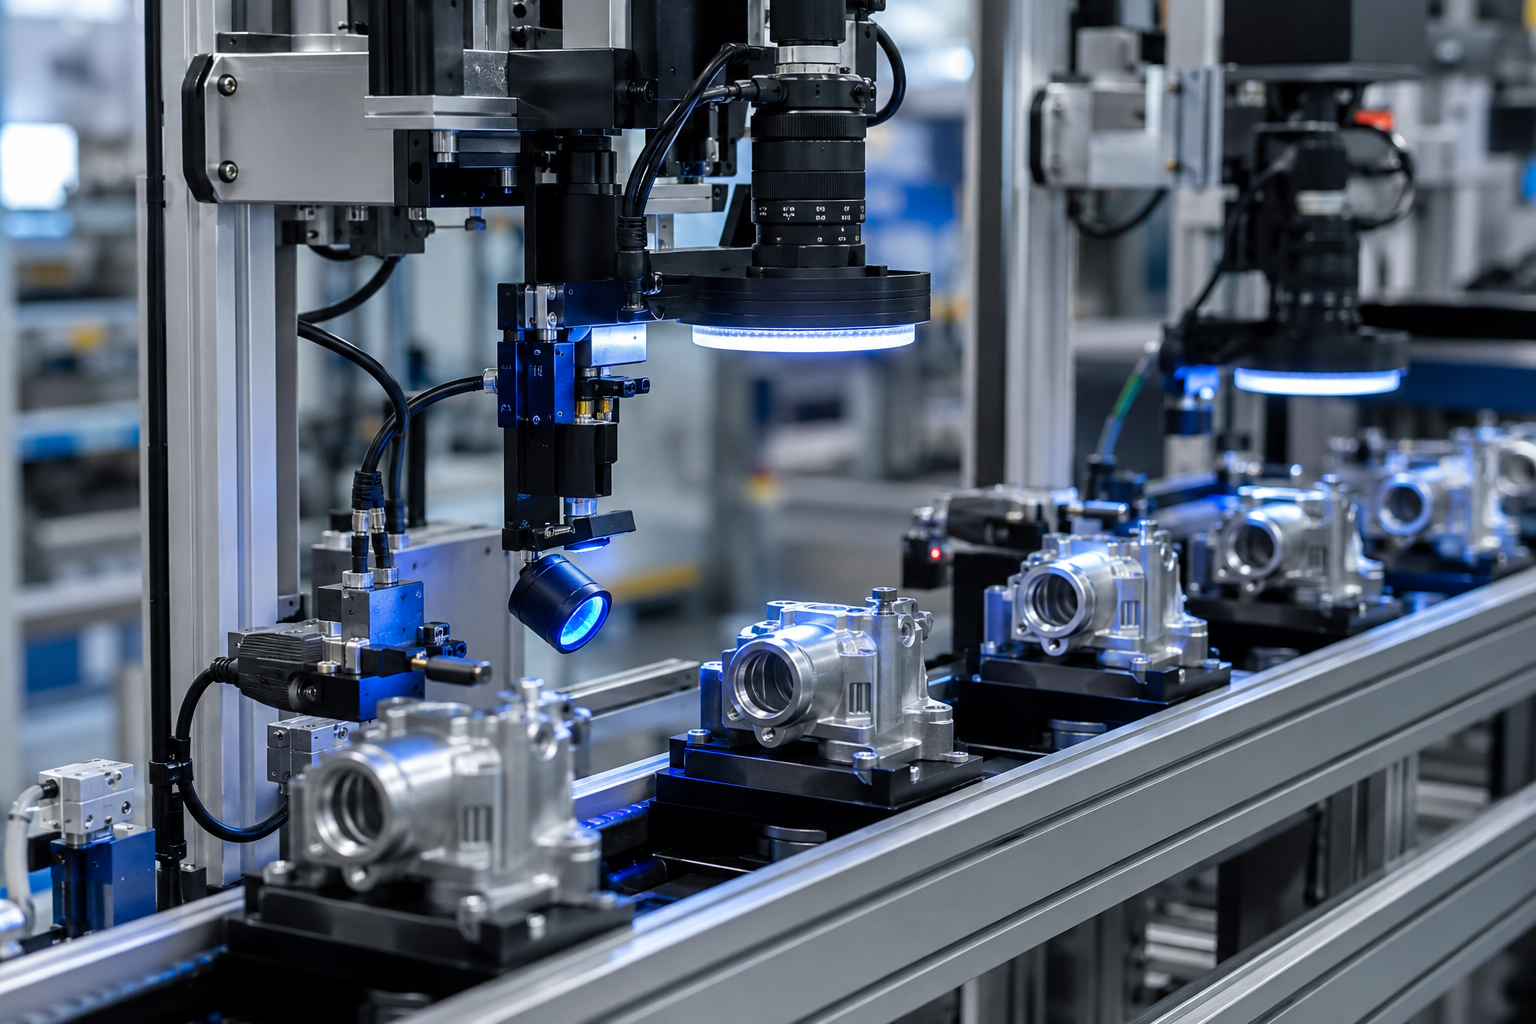 04. Inspección con visión artificial Sistemas avanzados de visión artificial y sensores de desplazamiento verifican cada unidad en línea.
-
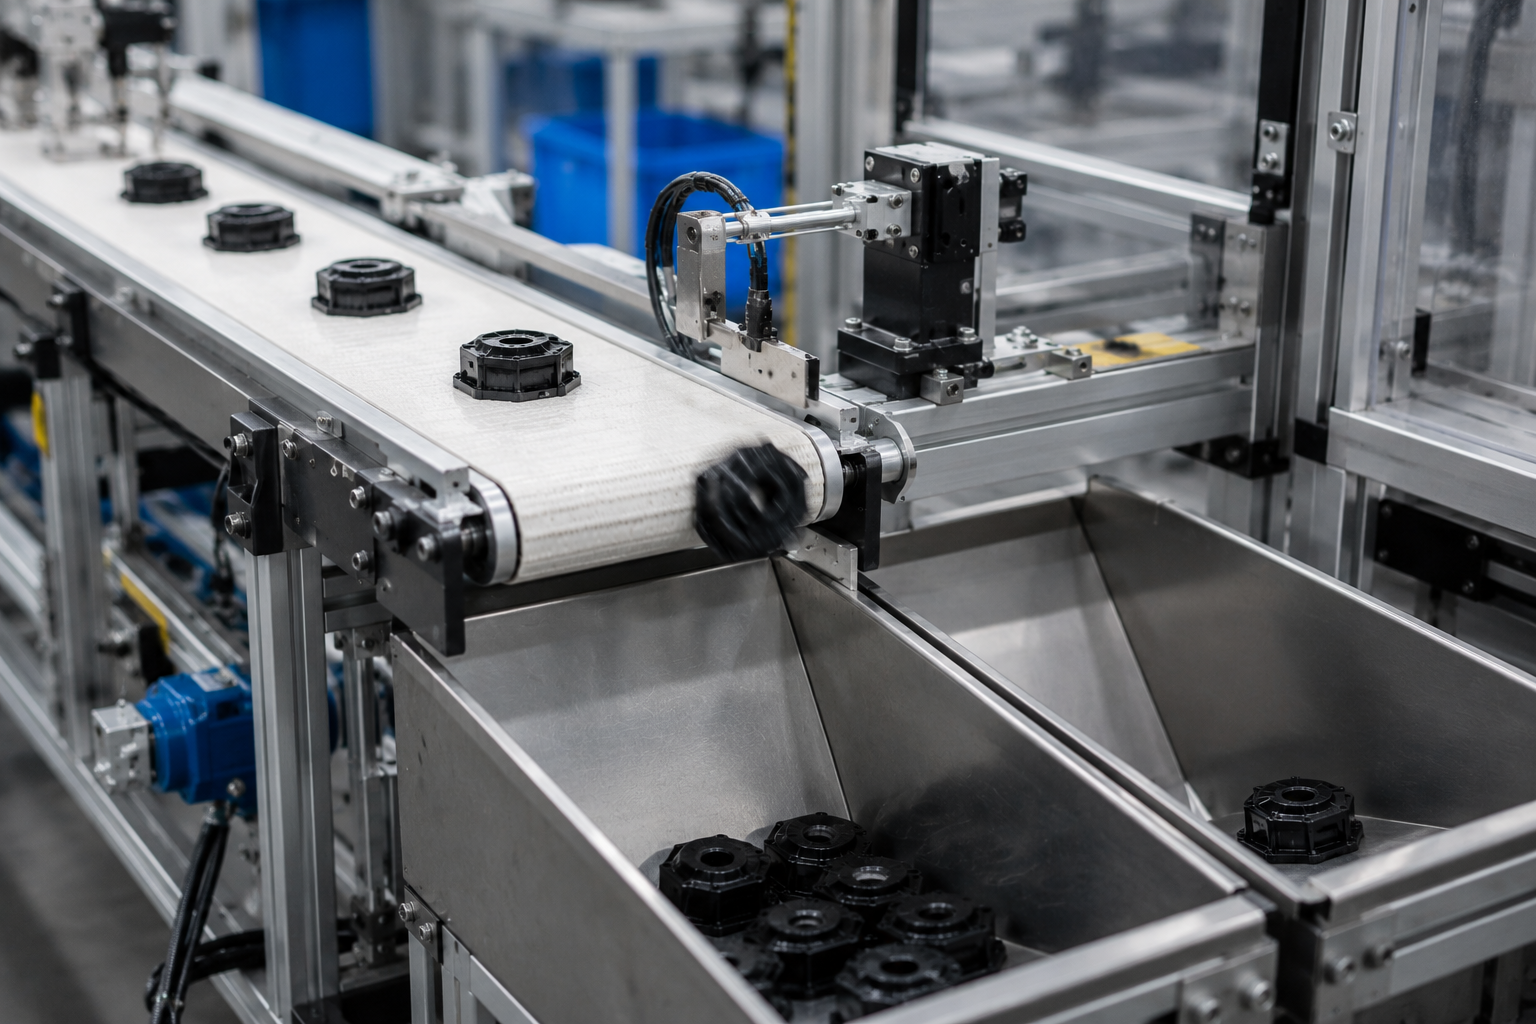 05. Clasificación Separación automática de piezas aceptadas y rechazadas en la banda de descarga.
-
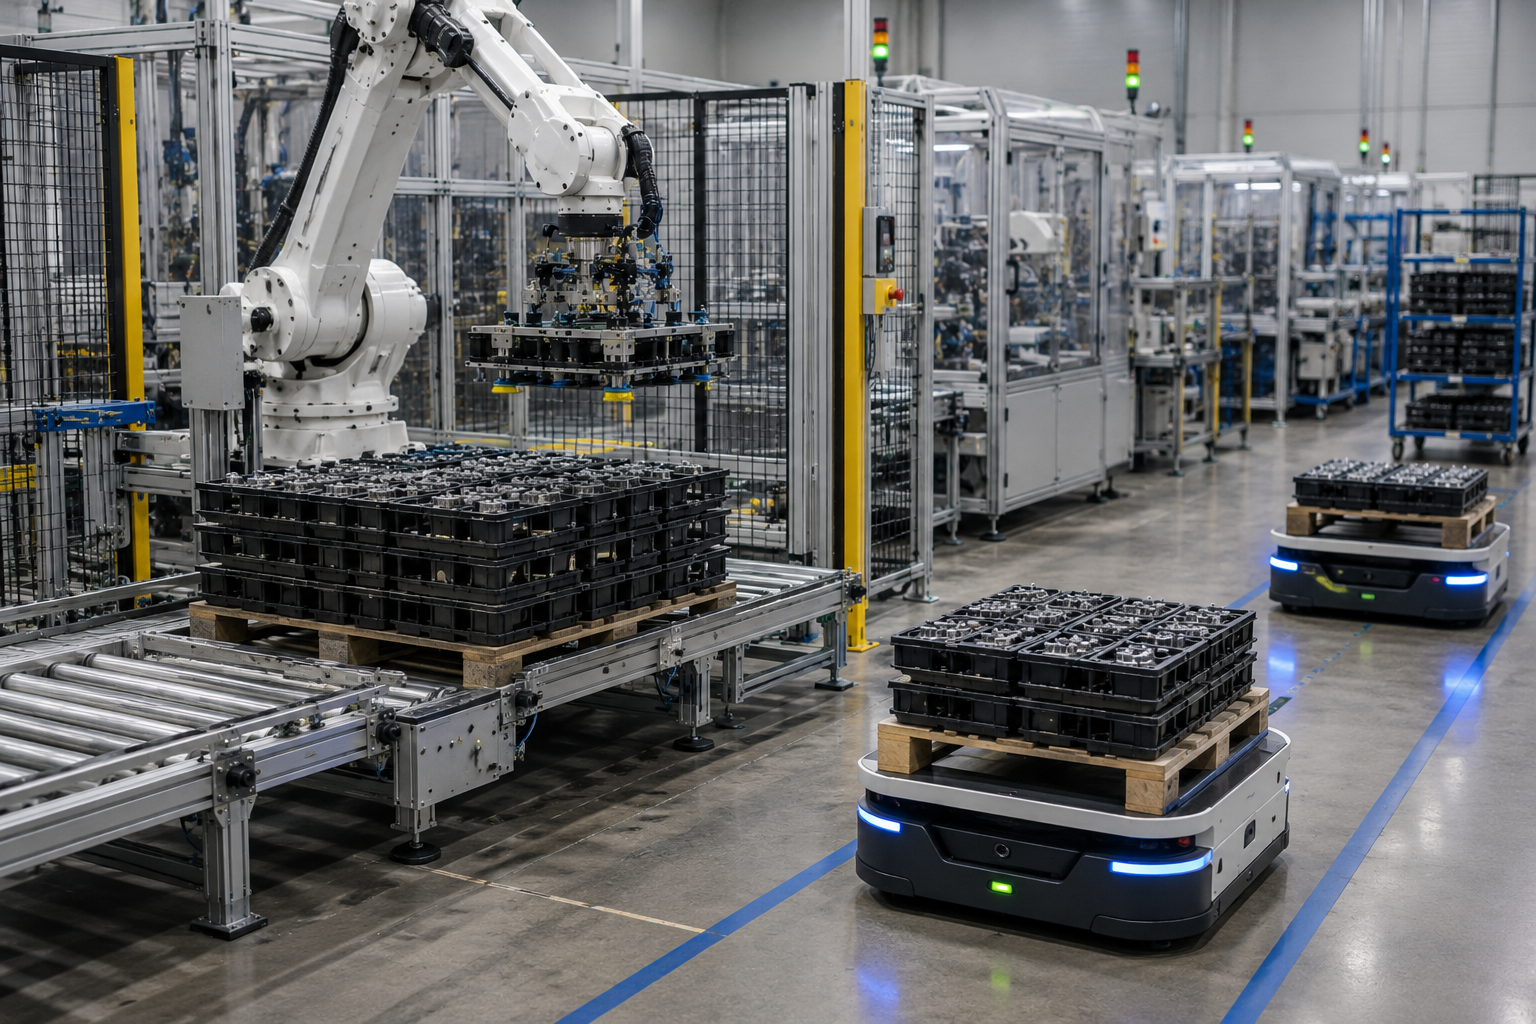 06. Paletizado y AGV Apilado al final de la línea y entrega autónoma de piezas junto a la línea (cf. USPTO US20180276595A1).
Una capa de control con PLC, HMI, control de movimiento y trazabilidad MES integra esas estaciones en una sola línea. La visión artificial es la base de la calidad: la inspección guiada por visión con IA reduce los errores de inspección en más de 90% y revisa cada unidad sin fatiga; en implementaciones de campo, la inspección asistida por IA ha reducido las verificaciones del ciclo de 60 segundos a 5 segundos por unidad (Standard Bots). El algoritmo de visión con IA marca las piezas fuera de tolerancia antes de que avancen y, cuando la línea también requiere soldadura —algo común en la industria automotriz y de autopartes—, se incorpora una estación de soldadura al mismo bastidor modular.
[CELL-SPEC]
Celda validada — Spirakam C40-ZY02-01 (DATOS DEL USUARIO)
Ensamble a presión de piezas macho y hembra de aleación de zinc. Alimentación vibratoria → suministro desde el almacén intermedio → manipulación de 3 piezas → ajuste a presión con servo de 3 piezas a la vez → verificación dimensional con sensor de desplazamiento → descarga en banda con clasificación de piezas aceptadas y rechazadas.
Tasa de producción
10–13 piezas/min
Prensado simultáneo
3 piezas/ciclo
Dimensiones
1400 × 900 × 1850 mm
Potencia
2 kW
Aire / voltaje
0.4–0.6 MPa / 220V AC
Control de calidad en línea
Sensor de desplazamiento, 100% de las piezas
Almacenamiento intermedio
≈3 horas desatendida
[MATRIX-02]
Escala de tasas de producción de la línea
Esta escala de tasas de producción de la línea muestra cómo cada nivel de estación contribuye a la velocidad, qué controla y cuáles son los límites de especificación de diseño de ZEUEE. Los ingenieros la leen de arriba abajo para dimensionar una línea según un tiempo de ciclo objetivo.
| Nivel de estación | Tasa típica | Especificación clave | Controles | Función de calidad |
|---|---|---|---|---|
| Alimentación vibratoria | hasta 120 piezas/min | orientación >99% | PLC + sensor | detección de atascos |
| Transferencia / manipulación | se ajusta al takt de la línea | posicionamiento de ±0.05 mm | control de movimiento | verificación de posición |
| Ajuste a presión con servo | 10–13 piezas/min/carril | fuerza programable | accionamiento servo | verificación de la curva de fuerza |
| Visión artificial | cada unidad | >90% menos errores | sistema de visión artificial | rechazo de piezas defectuosas |
| Control de calidad por desplazamiento | 100% en línea | clase micrométrica | sensor + HMI | control dimensional |
| Clasificación | velocidad de línea | aceptadas/rechazadas | lógica del PLC | separación |
| Paletizado | hasta la tasa de la línea | carga útil de 7–30 kg | brazo robótico | integridad del empaque |
| Alimentación con AGV | continua | autónoma | control de flota | sin falta de suministro |
| MES / trazabilidad | en tiempo real | registro por unidad | capa MES | registro de auditoría completo |
Estaciones de ensamble robóticas como estas funcionan a una velocidad de 2–10× la manual, con tasas de defectos inferiores a 0.1% en configuraciones SCARA, de seis ejes y colaborativas. Una sola línea puede procesar varias familias de productos: un caso publicado en la prensa especializada (ASSEMBLY Magazine) documenta una línea modular que maneja hasta 40 variantes y quintuplica la tasa de producción. Cuando una línea rinde por debajo de lo esperado, la brecha suele deberse a transferencias manuales poco uniformes entre estaciones. ZEUEE implementa la lógica de transferencia y las verificaciones de sensores en línea, porque una estación solo es tan rápida como el suministro confiable que recibe. Estas cifras solo importan al compararlas con los costos, que veremos en la siguiente sección.
// SIGUIENTE_ACCION
¿Desea adaptar esto a su pieza y al tiempo de ciclo objetivo?
Consulte a nuestros ingenieros →
Integración de línea completa vs. máquina individual vs. operación manual: la economía de la decisión
La pregunta real de compras rara vez es «¿qué robot?», sino «¿qué configuración permite recuperar la inversión más rápido para nuestro volumen?». A los compradores les preocupa que una línea llave en mano parezca más barata en la cotización, pero oculte costos de integración y posventa frente a los de un integrador conocido. Una comparación honesta usa cifras concretas, no adjetivos.
| Dimensión | Banco manual | Máquina individual | Línea totalmente integrada |
|---|---|---|---|
| Ciclo (por pieza) | referencia 1× | 2–4× más rápida | 4–10× más rápida |
| Operadores por turno | 4–6 | 2–3 | 0–1 |
| Tasa de defectos | 1–3% | 0.3–0.8% | <0.1% |
| Inspección en línea | muestra | por celda | visión artificial + sensor al 100% |
| Cambio de formato | reacondicionamiento manual | cambio de dispositivo de sujeción | receta + estación modular |
| Recuperación típica de la inversión | no aplica | 12–18 meses | 18–30 meses (menos de 12 meses con 3 turnos) |
Las estimaciones del ROI total, que incluyen el costo de inversión en la línea, suelen mostrar periodos de recuperación de 18-30 meses y ahorros anuales continuos de 25-45% respecto de la inversión inicial. Es probable que las instalaciones que operan continuamente en 3 turnos recuperen la inversión en menos de un año.
A los compradores les preocupan los costos ocultos en cotizaciones demasiado bajas, relacionados con la instalación y el mantenimiento posventa. Como ZEUEE diseña y fabrica toda la línea de ensamble —incluidas las pruebas FAT— en una sola fábrica ISO 9001:2015, en lugar de subcontratarla, su proceso de ingeniería integrada elimina los riesgos asociados con esas afirmaciones.
Probada en planta: una celda de prensa servo de 3 piezas y una lista de clientes líderes
[ENG-STATEMENT]
“Diseñamos, ensamblamos e integramos no solo las prensas, sino también el alimentador, el sensor de inspección en línea y la clasificadora en un solo sistema, en lugar de entregar una serie de máquinas desconectadas que el cliente tenga que conectar y depurar en su planta. Esa diferencia distingue una línea nueva que funciona a 10 a 13 piezas por minuto desde el primer día de otra que requiere semanas de ajustes.”— Equipo de ingeniería de ZEUEE
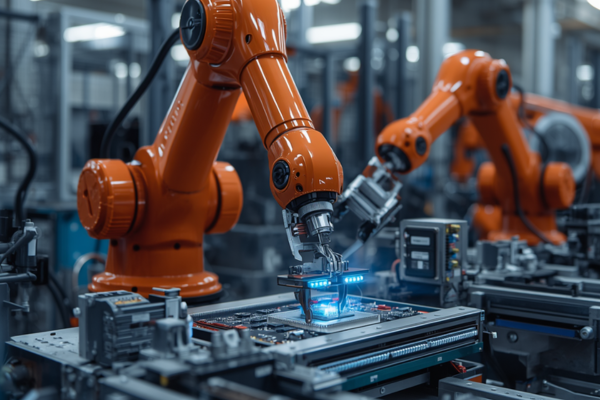
Esta celda Spirakam C40-ZY02-01 demuestra la rigurosa integración descrita anteriormente. La celda comprime simultáneamente tres componentes de aleación de zinc por ciclo, con una tasa de prensado efectivo tres veces superior a la estándar. El sensor de desplazamiento supervisa cada componente de forma individual y confirma su precisión dimensional, mientras que la banda transportadora de salida separa automáticamente las piezas según el nivel de calidad que confirma el sensor; no interviene ninguna evaluación humana. La celda elimina de forma proactiva los problemas recurrentes de producción irregular y desperdicio no detectado en estaciones de prensado manual, porque desde el inicio integra en su estructura el punto de control de medición, en lugar de añadirlo después.
¿Cómo puede una fábrica de otro país comprar un sistema que se encuentra a miles de kilómetros, aparentemente lejos de casa? Porque detrás del equipo que se envía alrededor del mundo hay un proveedor industrial establecido y de confianza, cuyos nombres son conocidos por prácticamente todos los fabricantes de equipos complejos y productos ensamblados. ZEUEE lleva más de dos décadas produciendo sistemas de automatización para empresas de más de 30 países, incluidos líderes de la industria como AVIC, China Shipbuilding, GAC Group, Corning (Estados Unidos), TE, Sumitomo (Japón), LEGO (Dinamarca), SONY, Foxconn y TCL. Desde su fundación, la empresa ha fabricado y vendido más de 10,000 líneas.
Las líneas de ZEUEE cumplen sus objetivos de calidad y plazos principalmente por un solo motivo: todo se realiza dentro de la empresa, en una planta de fabricación de 20,000 metros cuadrados que abarca todo el proceso industrial, desde el concepto hasta el equipo certificado y entregado. Las recomendaciones reconocidas del sector son claras: los proveedores que fabrican internamente ofrecen iteraciones más rápidas, mejor calidad de producción y plazos de entrega mucho más cortos que quienes subcontratan la fabricación a terceros (guía de calificación de proveedores de PEKO).
¿Su aplicación requiere este nivel de experiencia en manufactura?
Agende una llamada de 20 minutos para auditar su línea →
// MATRIZ_SECTOR_09
Configuraciones de líneas por industria: de 3C a nuevas energías
Las distintas aplicaciones de estas industrias requieren configuraciones específicas de estaciones de ensamble y, por tanto, líneas diferentes. Para cada sector industrial, el árbol de decisión de configuración de líneas para 6 industrias especifica cómo se compara la configuración óptima de su línea con las más comunes, qué estaciones probablemente necesitará, las tasas proyectadas por minuto y las principales complejidades de ingeniería que debe prever. Busque su sector en el diagrama para iniciar la conversación.
| Industria | Tipo de línea recomendado | Estaciones críticas | Objetivo de ciclo típico | Desafío principal |
|---|---|---|---|---|
| Electrónica 3C | Semiintegrada | Visión artificial + operación de tomar y colocar | 2–5 s/unidad | Cambio de formato entre variantes |
| Autopartes | Línea completa | Prensa servo + trazabilidad | 10–13 piezas/min | Uniformidad de la fuerza |
| Herrajes para puertas y ventanas | De celdas aisladas a semiintegradas | Ajuste a presión + clasificación | 8–15 piezas/min | Tamaños variados de piezas |
| Electrónica y electricidad de precisión | Línea completa | Visión artificial + control de calidad con sensores | 100% por unidad | Tolerancias micrométricas |
| Dispositivos médicos | Línea completa + MES | Visión artificial + trazabilidad completa | Validada | Auditoría / trazabilidad del lote |
| Nuevas energías | Totalmente desatendida | AGV + paletizado | continua | Tasa de producción a gran escala |
| Juguetes | Celdas aisladas | Alimentación + ajuste a presión | Alta variedad | Variación estacional del volumen |
| Almacenamiento y logística | Guiada por AGV | AGV + paletizado | continua | Enrutamiento flexible |
| Electrónica aeroespacial | Línea completa + MES | Visión artificial + trazabilidad | Validada | Requisito de cero defectos |
// MATRIZ_DE_CALIDAD_Y_CUMPLIMIENTO
Certificaciones, patentes y cumplimiento de exportación PROC · EN
Un certificado que no se puede auditar representa un riesgo concreto para las compras: la brecha entre la norma declarada y la norma comprobada puede provocar fallas de control de calidad y la cancelación de compras. Por eso ZEUEE certifica conforme a las normas acordadas y entrega la documentación correspondiente. Los equipos de compras que han tenido malas experiencias piden el certificado, no una promesa. ZEUEE fabrica conforme a la norma de gestión de calidad ISO 9001:2015 y garantiza la seguridad de robots y celdas según las normas vigentes de seguridad en robótica: ISO 10218-1/2:2025 para sistemas y celdas robóticas, ISO/TS 15066 para la colaboración entre robots y personas, e ISO 9283 para el desempeño y la repetibilidad de manipuladores.
ISO 9001:2015
Gestión de calidad
Empresa nacional de alta tecnología
Estatus de empresa
Más de 150 patentes
32 de invención · 68 de modelo de utilidad
CE
Conformidad para exportación
[TBL_CROSSWALK]
Tabla de correspondencia de cumplimiento para exportación
Para verificar la conformidad de una línea en cualquier mercado, relacionamos las normas con los requisitos del país de destino en esta tabla de correspondencia de cumplimiento para exportación, de modo que los compradores sepan qué adquieren antes de autorizar la orden de compra. Es el documento de una sola página que necesita el área de compras de su unidad de negocio.
| Mercado | Norma de seguridad | Desempeño / compatibilidad electromagnética | Base de calidad |
|---|---|---|---|
| UE / Reino Unido | ISO 10218-1/2:2025, CE | IEC 61000 (compatibilidad electromagnética) | ISO 9001:2015 |
| Norteamérica | Alineación con ISO 10218 y UL | Rendimiento según ISO 9283. | ISO 9001:2015 |
| Celdas colaborativas | ISO/TS 15066 | ISO 9283 | ISO 9001:2015 |
| Asia-Pacífico | Norma base ISO 10218 | Compatibilidad electromagnética local | ISO 9001:2015 |
// SOLICITUD_DE_DOCUMENTOS
¿Su empresa necesita el paquete completo de normas para su región?
Solicite la documentación completa de cumplimiento →
// ESPECIFICACIÓN_COMERCIAL
Guía de compras: niveles de precios, plazo de entrega y servicio posventa
Así funciona realmente el precio de las líneas de ZEUEE: no es la barrera impersonal de «solicite una cotización» que tantos integradores imponen. El precio varía según el nivel, y depende principalmente de tres factores: el número de estaciones, el alcance de la inspección y las horas de funcionamiento desatendido.
Nivel básico
Celda independiente
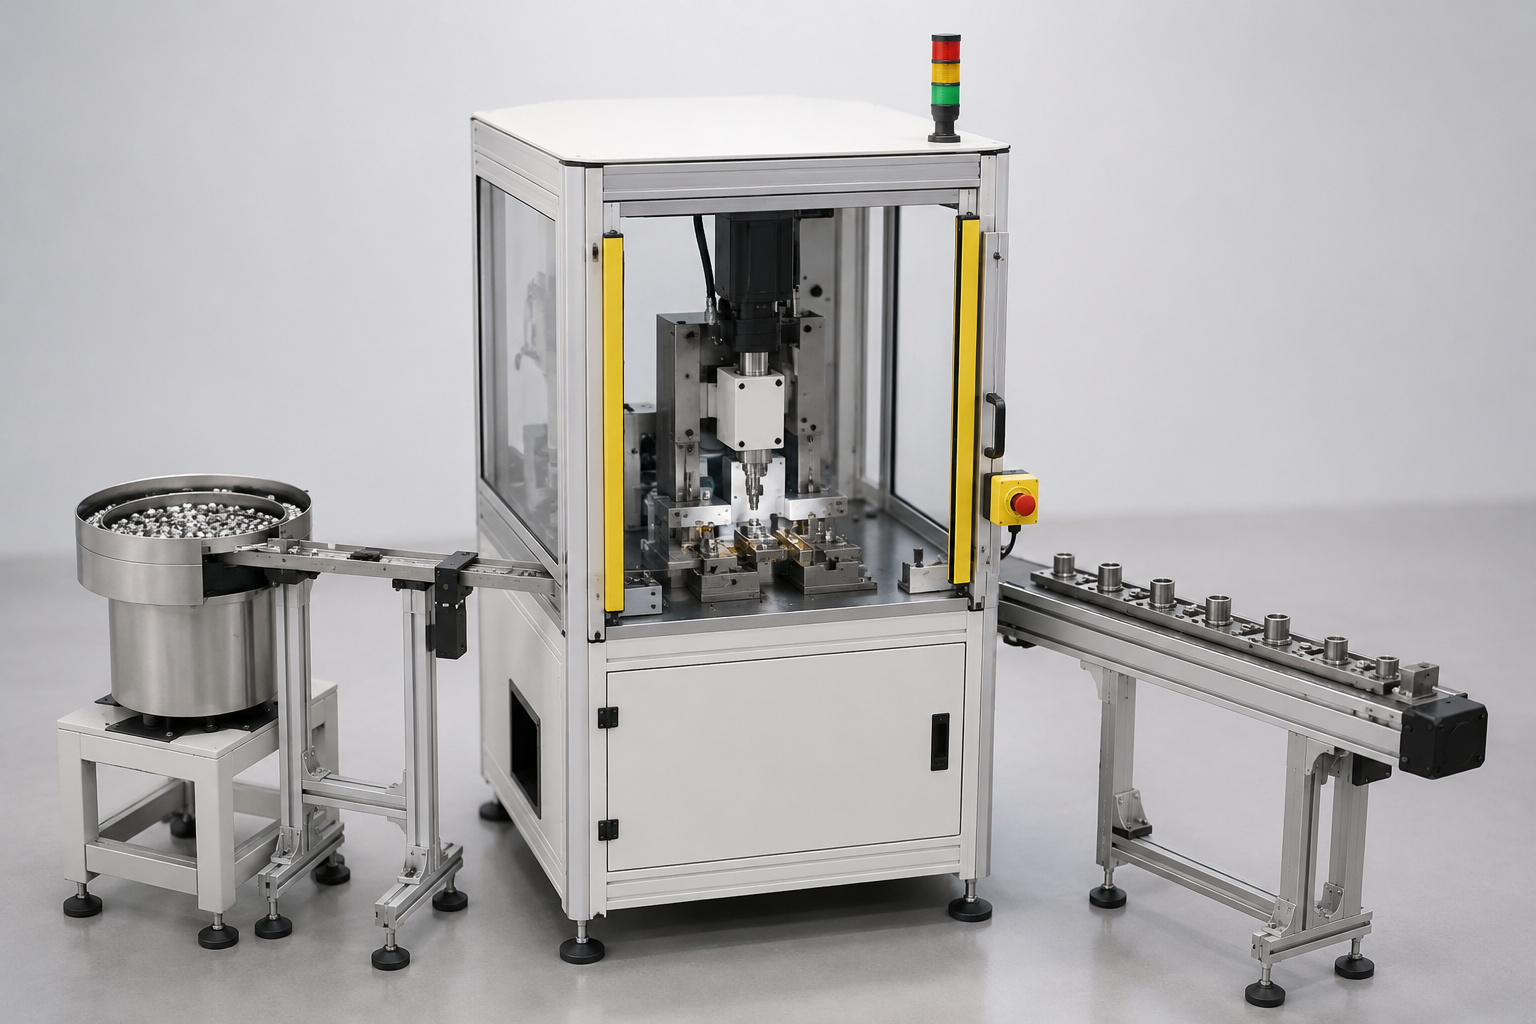
Función única (por ejemplo, una celda de ajuste a presión o de visión artificial) con alimentación y descarga. Es la opción más rápida de implementar, ideal para hacer pruebas piloto antes de invertir en una línea a escala.
Nivel intermedio
Línea de varias estaciones
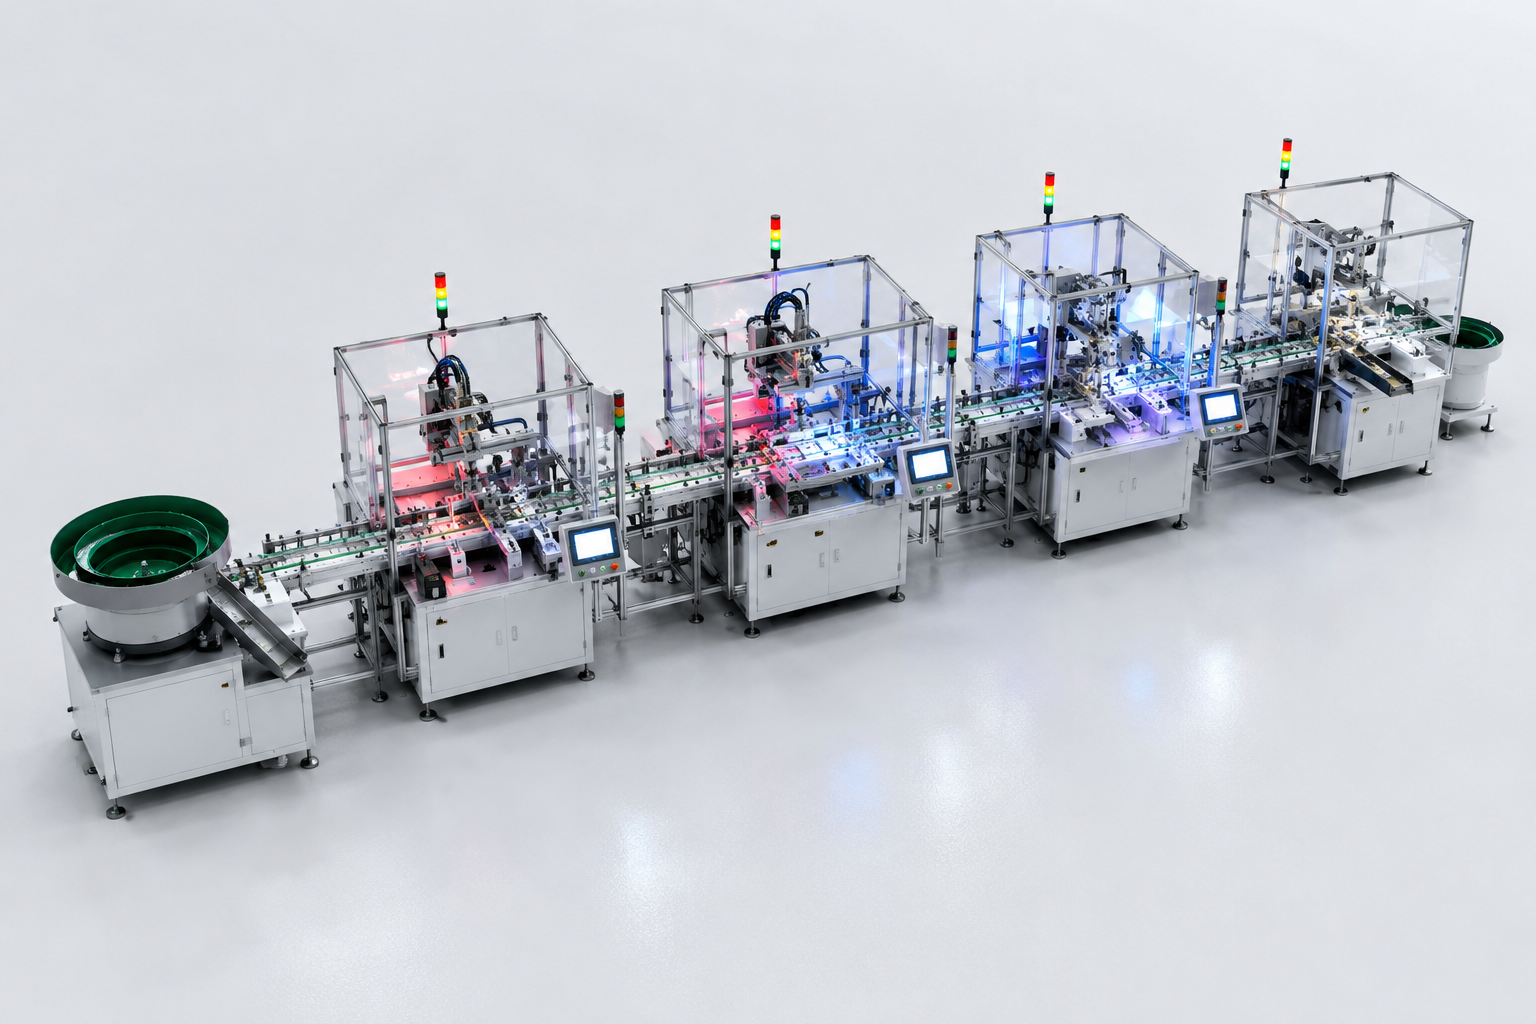
3–6 estaciones conectadas, con visión artificial en línea, comunicación con el PLC y clasificación. Configuración típica para 250k–1M unidades/año.
Nivel llave en mano
Línea completa desatendida
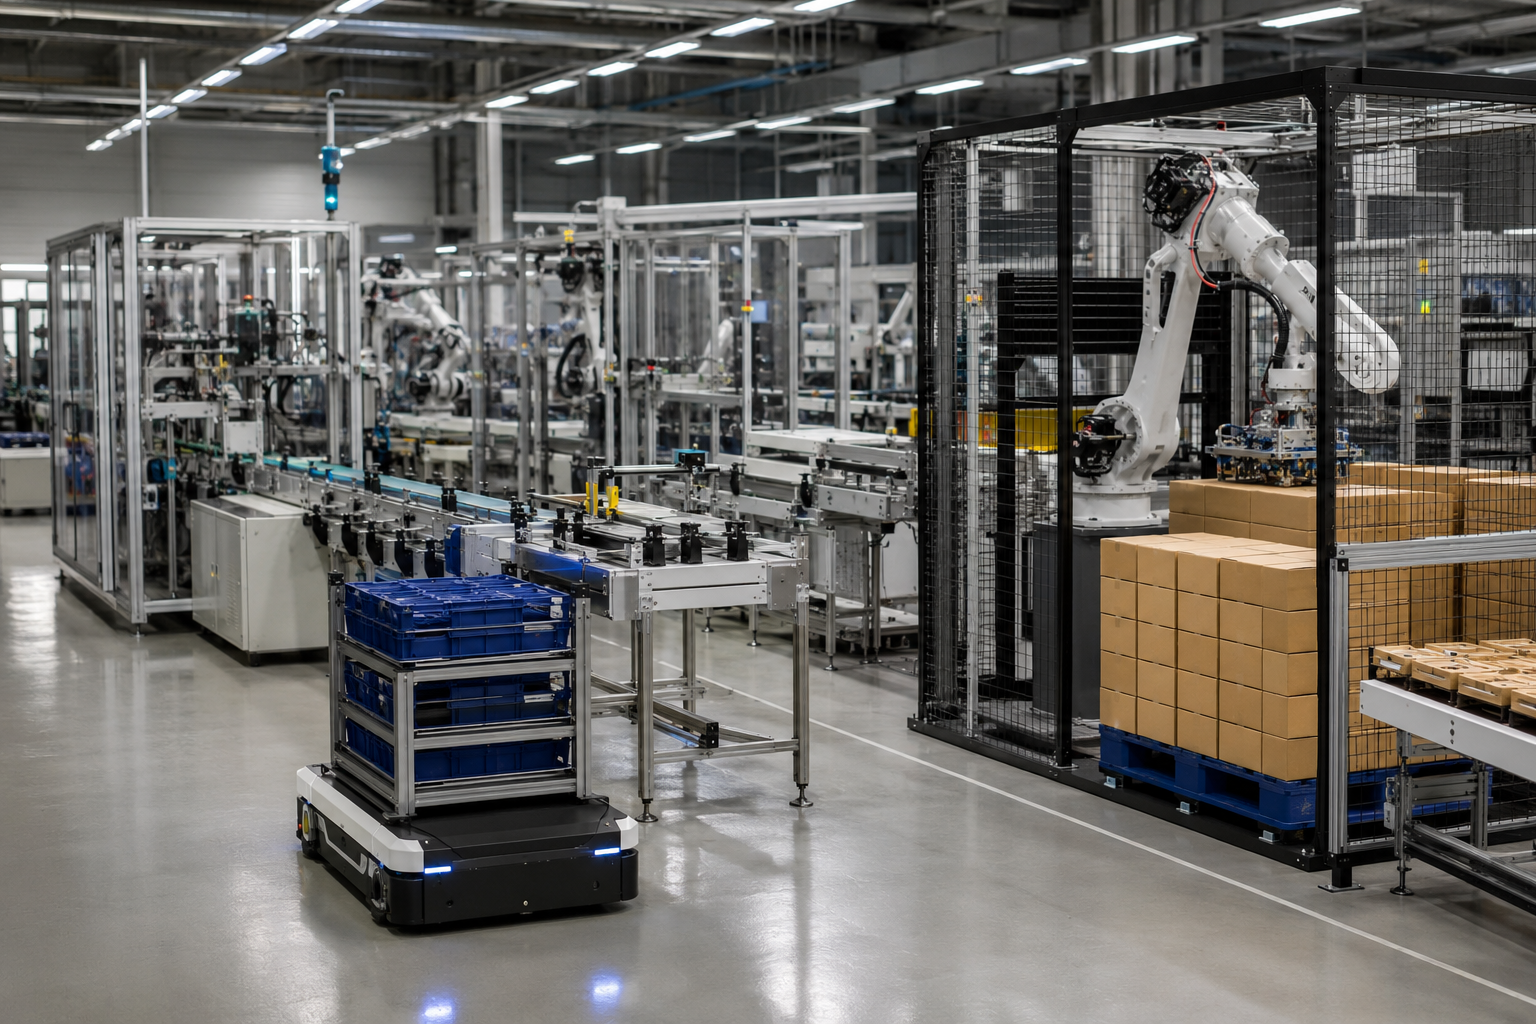
Automatización de extremo a extremo con alimentación por AGV, paletizado, trazabilidad MES y operación sin luces para un volumen alto y estable.
Qué protege la fecha de entrega
Todas las líneas de ZEUEE pasan las pruebas FAT en nuestras instalaciones antes del envío y las pruebas SAT después de la instalación; la puesta en marcha remota va seguida de la puesta en marcha en sitio. Como toda la cadena industrial permanece dentro de la empresa, los cambios de ingeniería se absorben sin el cuello de botella en el plazo de entrega que afecta a los integradores que subcontratan la fabricación (recomendaciones para proveedores del sector).
El riesgo para el plazo de entrega es real: por eso ZEUEE mantiene la fabricación internamente y realiza las pruebas FAT antes del envío, ya que un retraso en la integración puede causar meses de producción perdida. El costo exacto de una línea depende del número de estaciones, la profundidad de inspección, la tasa de producción objetivo y los requisitos del país de destino. Solicite una cotización a la medida e incluya los planos técnicos de la pieza y el volumen. El pedido mínimo y el plazo de entrega se cotizan según la configuración; el calendario desde el concepto hasta la puesta en marcha se confirma durante la etapa de pruebas FAT.
// SIGUIENTE_PASO
¿Su equipo ya definió las piezas y los volúmenes?
Solicite una cotización para una línea a la medida (RFQ) →
// UTILIDADES_DEL_SISTEMA: EVALUACIÓN
Herramientas de ingeniería y evaluación de líneas
[TOOL-01]
Calculadora del ROI y recuperación de la inversión de la línea
- FUNCIÓNJustificación financiera
- VARIABLESInversión de capital, mano de obra, tasa de producción
[TOOL-02]
Selector de etapa de madurez
- FUNCIÓNAlineación del nivel de automatización
- VARIABLESVolumen, combinación de modelos y variantes, rango de inversión de capital
[TOOL-03]
Estimador de ciclo y tasa de producción
- FUNCIÓNModelado del takt de las estaciones
- VARIABLESPiezas/min, ciclo objetivo
// DOCUMENTACIÓN_DEL_SISTEMA: BASE_DE_CONOCIMIENTOS
Preguntas frecuentes
El costo de la línea depende de la cantidad de estaciones, la profundidad de la inspección y el grado de operación sin supervisión: desde una celda independiente, pasando por una línea de 3–6 estaciones, hasta una línea totalmente no tripulada. En lugar de dar una cifra única que podría resultar engañosa, ZEUEE cotiza cada configuración según la pieza y el volumen de producción. Como referencia para la planificación, los proyectos de automatización de líneas completas suelen recuperar la inversión en 18–30 meses, y en las plantas con tres turnos, a menudo en menos de 12.
Sí. Su biblioteca de estaciones es modular y la capa de control PLC/HMI/MES está diseñada para conectarse con los equipos de las etapas anteriores y posteriores del proceso que ya utiliza. El alcance de la integración se define antes del montaje y se verifica mediante las pruebas de aceptación en sitio (SAT) en su planta.
Las líneas semintegradas y completas cambian de formato mediante la selección de recetas y el intercambio de estaciones modulares, en lugar de requerir un cambio completo de herramental. La visión artificial con IA permite que una sola línea maneje una amplia variedad de modelos; casos publicados en la prensa especializada documentan líneas que procesan hasta 40 variantes de producto, y ZEUEE incorpora el cambio de formato a la línea desde la etapa de configuración.
No, y se lo diremos cuando no lo sea. Para trabajos de bajo volumen y alta variedad, por debajo de aproximadamente 250,000 unidades/año por celda, una celda manual o con robot colaborativo suele ofrecer un menor costo total. Nuestra Maturity Curve permite determinar la etapa adecuada y recomienda automatizar primero el 20% de las piezas de mayor volumen.
Los equipos cuentan con certificación ISO 9001:2015; la seguridad de los robots y las celdas se ajusta a ISO 10218-1/2:2025 e ISO/TS 15066; el desempeño, a ISO 9283; y la conformidad CE, a los requisitos de exportación. Esta Export Compliance Crosswalk documenta qué normas se aplican en el mercado de destino.
Cada línea pasa por pruebas de aceptación en fábrica (FAT) antes del envío y pruebas de aceptación en sitio (SAT) después de la instalación. El servicio incluye puesta en marcha remota y en sitio, capacitación de operadores y soporte para piezas de repuesto. Nuestra cadena industrial interna respalda las órdenes de cambio y el mantenimiento.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






