Póngase en contacto con Zeyu lntelligent Industrial Company

Máquinas de ensamble automatizado: guía de compra 2026

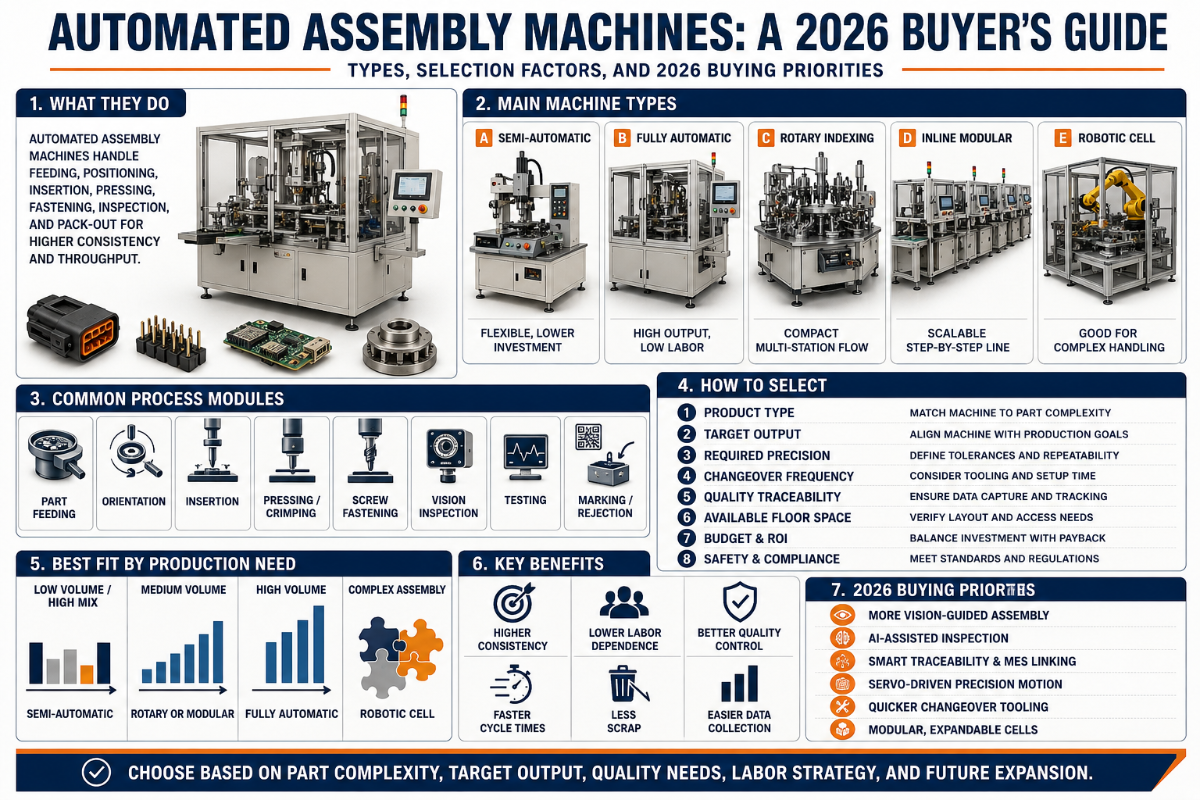
Máquinas de ensamble automatizado: tipos, componentes, costos y cómo elegir
Guía de compra para equipos de manufactura e ingeniería · Actualizada en junio de 2026
Las máquinas de ensamble automatizado son sistemas programables que unen componentes individuales para crear un producto terminado con poca o ninguna intervención humana: alimentan las piezas, las trasladan por una secuencia fija de estaciones, realizan el ensamble e inspeccionan cada unidad. Esta guía presenta los cuatro tipos de máquinas, sus costos y cómo elegir la que se adapte a su producto.
Especificaciones rápidas: máquina de ensamble automatizado típica
| Estaciones / ciclo | 4–15 estaciones; 2–8 segundos por indexado |
| Tasa de producción | 5–60 ensambles terminados por minuto |
| Espacio ocupado / potencia | Superficie y potencia: ~2.5–12 m²; 2.5–15 kW |
| Inversión de capital típica | $150,000–$500,000 (llave en mano, según la arquitectura) |
| Ideal para | Productos repetitivos con varias piezas y volumen anual de medio a alto |
Respuesta breve (resumen)
- Automatizar en exceso, y no automatizar lo suficiente, es el error más costoso: las líneas fijas penalizan una gran variedad de productos.
- Hay cuatro arquitecturas prácticas: indexado rotativo, en línea (sincrónico), celda robótica/flexible e híbrida.
- Compare las máquinas según la tasa de producción por dólar, no por el precio de etiqueta.
- El rendimiento a la primera determina la producción real más que el tiempo de ciclo nominal.
- La recuperación de la inversión suele tomar 12–24 meses; las combinaciones de variantes que requieren muchos cambios de formato alargan ese plazo.
¿Qué son las máquinas de ensamble automatizado?
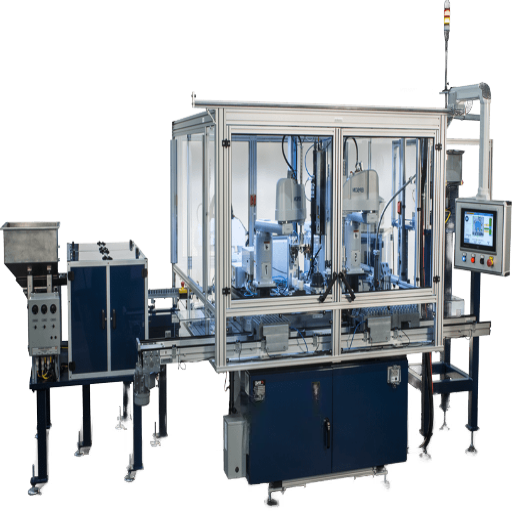 Las máquinas de ensamble automatizado son sistemas programables que unen componentes individuales para crear un producto terminado o semiterminado con poca o ninguna intervención humana. La máquina alimenta las piezas, las traslada por una secuencia fija de estaciones, realiza las tareas de ensamble —prensado, fijación, soldadura, dosificación o colocación— e inspecciona el resultado, sustituyendo los movimientos de ensamble manual que, de otro modo, repetiría una línea de operadores.
Su característica distintiva es que la secuencia del proceso está incorporada en el equipo, por lo que cada unidad se produce con la misma calidad y el mismo tiempo de ciclo. El Instituto Nacional de Estándares y Tecnología de Estados Unidos considera que este tipo de equipo es fundamental para la integración de sistemas en la manufactura inteligente.
Esto distingue a una máquina totalmente automatizada de una semiautomática, en la que un operador todavía carga, activa o descarga cada ciclo. Las celdas semiautomáticas son adecuadas para volúmenes menores y cambios de formato frecuentes; las máquinas de ensamble totalmente automatizadas justifican su costo cuando se produce el mismo producto en cantidades grandes y constantes. Tanto en las plantas automotrices como en las líneas de electrónica y las fábricas de dispositivos médicos, estas máquinas son la base de la producción en masa moderna. Al hacerse cargo de procesos de ensamble repetitivos, esta maquinaria aumenta la productividad en toda la línea de producción y estandariza el proceso de producción. Además, cada vez permite producir de forma flexible varios estilos de producto en una misma plataforma. Los ingenieros clasifican estos sistemas bajo categorías más amplias —automatización de líneas de ensamble, automatización industrial y automatización robótica—, pero todas describen el mismo cambio: pasar del trabajo manual y los trabajadores humanos a sistemas automatizados que se hacen cargo de las tareas repetitivas del ensamble moderno.
Cómo funciona una máquina de ensamble automatizado: componentes clave
Todas las máquinas de ensamble automatizado, sin importar su diseño, siguen el mismo ciclo: alimentación → transferencia → unión → inspección → rechazo o descarga. Es importante conocer los subsistemas porque el más débil —por lo general, el alimentador de piezas y no el robot— establece el límite real de la tasa de producción. En conjunto, estos subsistemas conforman el equipo de automatización que hace posible cualquier sistema de ensamble automatizado. La calidad de los sistemas de visión, en particular, determina tanto el control de calidad como la calidad del producto terminado. La manipulación guiada por visión es un campo activo de patentes. Consulte la patente estadounidense 9,259,844 sobre sistemas robóticos guiados por visión. A continuación se describen los componentes según su tipo, la función de cada uno y por qué determinan el éxito de un proyecto.| Subsistema | Tipo común / ejemplo | Función | Por qué es importante |
|---|---|---|---|
| Alimentador de piezas | Tazón vibratorio, alimentador flexible | Orienta y presenta piezas sueltas | Es la causa más común de cuellos de botella en la tasa de producción y de atascos |
| Sistema de transferencia / indexador | Mesa rotativa, transportador en línea | Traslada el ensamble entre estaciones | Determina el tiempo de ciclo y la cantidad de estaciones |
| Herramental en el extremo del brazo (EOAT) | Pinzas, vacío, nido | Sujeta y posiciona cada pieza | Determina la precisión de colocación y el esfuerzo necesario para los cambios de formato |
| Brazo robótico | Robot de 6 ejes, SCARA, cobot | Toma, colocación y unión flexibles | Aporta flexibilidad para las variantes a un costo mayor |
| Estación de unión | Prensa, atornillador, soldadora, dosificador | Realiza el ensamble propiamente dicho | Define la ventana del proceso y los límites de calidad |
| Visión artificial | Cámara 2D/3D, inspección con IA | Verifica presencia, posición y defectos | Determina el rendimiento a la primera y la trazabilidad |
| Sensores | De proximidad, de fuerza, fotoeléctricos | Confirman cada paso antes del siguiente | Evitan que se acumulen defectos en las etapas posteriores del proceso |
| Sistema de control | PLC, HMI, SCADA | Coordina toda la secuencia | Almacena la lógica, las recetas y la capa de datos |
| Rechazo / clasificación | Desviador, contenedor, carril | Retira los ensambles que no cumplen los requisitos | Evita que los defectos lleguen al inventario de productos terminados |
| Sistema de seguridad | Guardas, cortinas de luz, paros de emergencia | Protege a los operadores y cumple con la normativa | Obligatorio según ISO 10218 para celdas robóticas |
📐 Nota de ingeniería
Los alimentadores de tazón vibratorio ofrecen una orientación repetible cercana al 100%, pero se atascan en el accionamiento electromagnético cuando las piezas se enredan, tienen aceite o son casi simétricas. En la mayoría de los proyectos, el alimentador —y no el robot ni el indexador— es el componente que limita la producción sostenida. Por eso, reserve tiempo para desarrollar el alimentador (y un tazón de repuesto) antes de intentar reducir el tiempo de ciclo en otros puntos.
Las cuatro arquitecturas de máquinas: matriz de compatibilidad de 4 arquitecturas
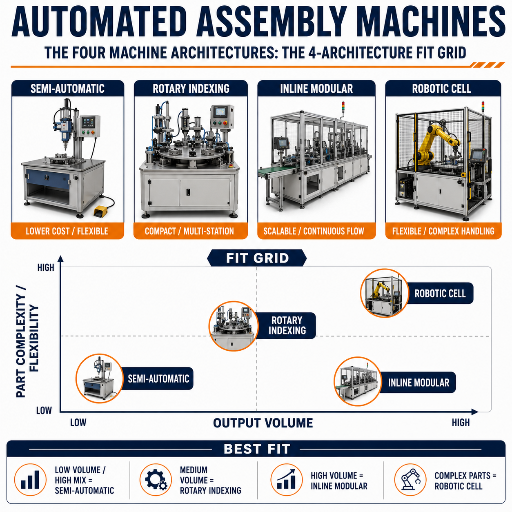 Las máquinas de ensamble automatizado se presentan en cuatro arquitecturas prácticas; elegir entre ellas es la decisión que más influye en el costo, la velocidad y la flexibilidad. Nuestra matriz de compatibilidad de 4 arquitecturas compara cada tipo de máquina según el tiempo de ciclo, la cantidad de estaciones, la flexibilidad para manejar variantes, la inversión de capital relativa y el volumen anual que permite recuperar la inversión. Léala de arriba hacia abajo según las necesidades de su producto, no según lo que un proveedor tenga disponible.
| Clase de arquitectura | Ciclo / estación | Flexibilidad para manejar variantes | Inversión de capital relativa | Volumen anual ideal |
|---|---|---|---|---|
| Indexado rotativo (mesa giratoria) | 2–8 s/indexado, 8–15 estaciones | Baja | $$ ($350K–$500K, clase de 4 estaciones) | Alto (1M+ piezas/año) |
| En línea / sincrónica | 3–12 s, muchas estaciones | Baja a media | $$$ | Alta, para ensambles más grandes |
| Celda robótica / flexible | 5–20 s, al ritmo del robot | Alta | $$–$$$ ($150K–$500K) | Medio, con varias variantes |
| Híbrida (indexador + robots) | Mixto | Media a alta | $$$ | Media a alta, para una familia de productos variados |
Los rangos de inversión de capital son cifras habituales de la industria y varían según el herramental, la inspección y el alcance de la integración.
Automatización fija, programable y flexible
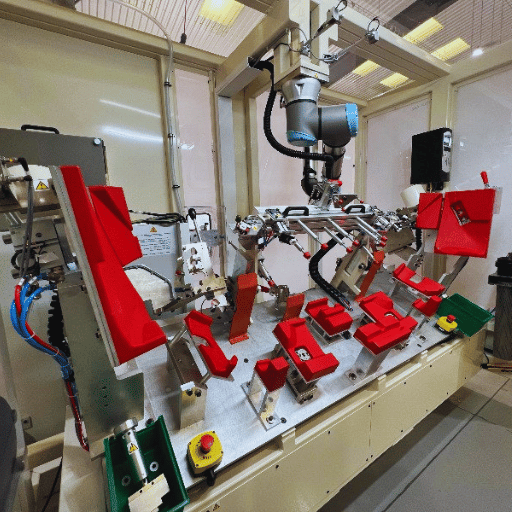 Detrás de las arquitecturas de las máquinas hay tres clases clásicas de automatización. Saber cuál va a adquirir evita los errores de especificación más costosos. La automatización fija incorpora la secuencia en el herramental —levas, engranajes y cableado— para alcanzar las tasas de producción más altas y el costo por pieza más bajo, pero no permite cambiar de producto sin reconstruir el sistema. La automatización programable produce lotes y se reprograma entre ellos, a cambio de una menor velocidad. La automatización flexible, una evolución de la programable, cambia entre estilos de piezas prácticamente sin perder tiempo de producción, según la taxonomía estándar que describe Britannica en su artículo sobre automatización de la manufactura. Estas soluciones abarcan desde líneas automatizadas rígidas hasta maquinaria de ensamble totalmente flexible; elegir la clase que responda a sus necesidades de producción evita que una máquina de ensamble automatizada se convierta en un error costoso. Los robots guiados por sensores pueden reemplazar ahora el herramental fijo a un menor costo, como describe la solicitud de patente estadounidense 2022/0371208.
✔ La automatización fija es la mejor opción cuando
- Se fabrica un producto, su diseño es estable y el volumen supera 1M+ unidades/año
- La prioridad es minimizar el costo por pieza
- El tiempo de ciclo debe ser lo más corto posible
⚠ La automatización flexible es la mejor opción cuando
- Se producen varias variantes en una misma línea
- Los diseños cambian cada año o la demanda es incierta
- Los cambios de formato frecuentes dejarían inactiva una línea fija
Robots y cobots en el ensamble
Los robots industriales y los robots colaborativos (cobots) hacen posible el ensamble flexible, y la diferencia entre ellos determina el diseño de seguridad y el presupuesto. Un robot industrial tradicional de seis ejes es rápido y potente, y requiere una celda con resguardo; un cobot es más lento y ligero, pero puede compartir el espacio con los operadores si se respetan los límites de fuerza y velocidad. En 2024, la electrónica se encontraba entre las industrias con más instalaciones nuevas de robots industriales, como parte de un récord de 542,000 unidades instaladas en todo el mundo ese año, según el informe World Robotics 2025 de IFR. Los sistemas robóticos modernos también se encargan de la manipulación de materiales entre estaciones; los vehículos de guiado automático (AGV) alimentan cada vez más las celdas con piezas, y la IA y el aprendizaje automático ahora guían la visión artificial que permite realizar ensambles avanzados con precisión.¿Qué son los robots colaborativos (cobots) y cómo se usan en el ensamble?
Los robots colaborativos están diseñados para trabajar junto a las personas sin resguardos completos y se basan en límites de fuerza, potencia y velocidad para mantener la seguridad en caso de contacto. En el ensamble, realizan tareas de atornillado, toma y colocación, dosificación y atención de máquinas en celdas demasiado pequeñas o con demasiadas variantes para justificar un robot con resguardo. Con la revisión de las normas de 2025, sus requisitos de seguridad se incorporaron a la norma principal de robots: ISO 10218-1:2025 integró la antigua especificación técnica ISO/TS 15066 y ahora se refiere a una «aplicación colaborativa» en lugar de un «robot colaborativo», porque solo el uso específico —y no el robot en sí— puede certificarse como colaborativo. La misma revisión añadió requisitos de ciberseguridad, por lo que una celda con cobot especificada hoy tiene obligaciones que no tenía una celda de 2011.«Los clientes piden el robot más rápido del área. Sin embargo, rara vez el robot es el factor limitante: suelen serlo el alimentador y los cambios de formato. Dimensionamos la celda según la alimentación confiable más lenta y agregamos un cobot solo cuando la flexibilidad para manejar variantes justifica su costo».
— Equipo de ingeniería de ZEUEE, sobre la especificación de la integración robótica para ensamble
Cómo elegir una máquina de ensamble automatizado: el indicador de tasa de producción por dólar
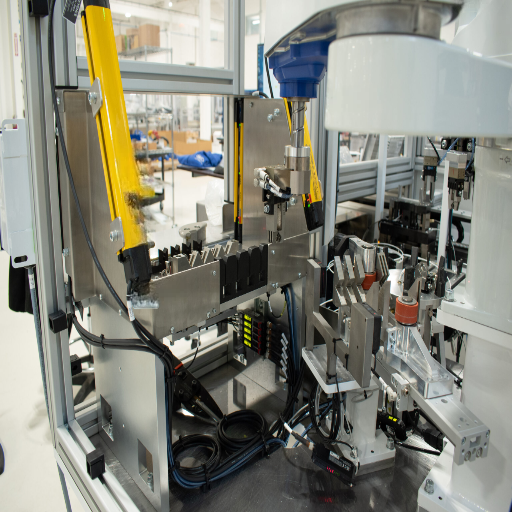 Elegir la máquina de ensamble automatizado adecuada depende de tres factores —el volumen anual, la complejidad de las piezas y la combinación de variantes— y de una métrica que los proveedores rara vez cotizan: la tasa de producción por dólar (TPD). La TPD es simplemente la cantidad anual de piezas buenas que produce una máquina dividida entre su costo total instalado; así se evita el error de comparar máquinas solo por el precio de etiqueta.
Una máquina más barata que produce menos piezas buenas puede costar más por unidad de producción real. Calcule la TPD de cada arquitectura candidata y, por lo general, la decisión correcta dejará de ser una cuestión de opinión. Este enfoque de producción por dólar refleja las directrices de costos de integración de sistemas que publica el NIST.
💡 Ejemplo de cálculo de TPD
Una línea rotativa de $400,000 que produce 1,500,000 piezas buenas al año alcanza una TPD de 3.75 piezas buenas por dólar al año. Una celda robótica de $300,000 que produce 600,000 piezas buenas al año alcanza 2.0. La línea rotativa tiene una TPD mayor para un único producto de alto volumen, hasta que el producto se divide en seis variantes. En ese momento, las pérdidas por cambios de formato (consulte la siguiente sección) reducen su cantidad efectiva de piezas buenas por debajo de la de la celda flexible.
Matriz de selección: ¿qué arquitectura se adapta a su producción?
| Si su situación es… | Elija | Porque |
|---|---|---|
| Un producto, 1M+/año, diseño estable | Rotativa o en línea (fija) | Menor costo por pieza, mayor TPD |
| 3–8 variantes, volumen medio | Celda robótica / flexible | Los cambios de formato casi nulos protegen la TPD |
| Volumen alto + pocas variantes | Híbrida (indexado + robots) | Velocidad de la máquina fija, flexibilidad donde se necesita |
| Volumen bajo o diseño sin validar | Celda semiautomática / con cobot | Aplace el herramental fijo hasta confirmar el volumen |
Ensamble semiautomático o totalmente automático: ¿cuál elegir?
Elija el ensamble semiautomático cuando los volúmenes sean moderados, el diseño siga cambiando o los cambios de formato sean frecuentes. Opte por el ensamble totalmente automático cuando se produzca un mismo producto en cantidades grandes y constantes. Pasar directamente a la automatización total con un producto de bajo volumen y muchas variantes es la forma clásica de comprar una máquina que nunca recuperará su costo. Una regla honesta de la planta es que, en entornos de alta variedad y bajo volumen o de talleres que aceptan trabajos por contrato, es difícil justificar la alimentación de piezas totalmente automatizada. Conviene más automatizar el proceso manual alrededor del operador: la persona se encarga de cargar y descargar, mientras la máquina realiza los pasos repetitivos propensos a errores.Cuánto cuestan las máquinas de ensamble automatizado y el costo oculto de los cambios de formato
Una máquina de ensamble automatizado llave en mano suele costar entre $150,000 y $500,000. Un sistema rotativo de cuatro estaciones cuesta alrededor de $350,000–$500,000, mientras que una celda robótica puede costar entre $150,000 y $500,000, según la carga útil, la visión artificial y el alcance de la integración. El herramental y la inspección explican la mayor parte de la diferencia entre un proyecto básico y uno complejo. La recuperación de la inversión se calcula con una fórmula sencilla: Recuperación de la inversión = costo total instalado ÷ beneficio neto anual. El beneficio neto es el ahorro en mano de obra más las mejoras en la tasa de producción y la calidad, menos los costos recurrentes. Las estimaciones de la industria sitúan la mayoría de los proyectos entre 12 y 24 meses; las celdas con cobot suelen alcanzar el ROI en 6–12 meses. Sin embargo, ese cálculo general oculta un costo que los folletos no mencionan: el costo de los cambios de formato.
El costo de los cambios de formato
Cada minuto que una línea fija dedica a cambiar entre variantes de producto es capacidad que usted pagó, pero no utilizó. El desperdicio de las primeras piezas después de una preparación añade un segundo costo oculto. Si produce seis variantes con ocho cambios de formato al día, de 15 minutos cada uno, pierde dos horas de una jornada de 16 horas: alrededor de un 12% de la capacidad. Ese costo nunca aparece en una hoja de cálculo de recuperación de la inversión basada en la «producción nominal». Cuantas más variantes procese con herramental rígido, mayor será este costo; por eso las líneas con alta variedad pasan a usar celdas flexibles, aunque la máquina fija parezca más barata por pieza.
💡 Ejemplo de cálculo de recuperación de la inversión
Una línea de $400,000 elimina tres puestos de operador en dos turnos. Si el costo laboral total es de aproximadamente $45,000 por puesto —una cifra coherente con los datos de compensación para empleadores de la Oficina de Estadísticas Laborales de Estados Unidos—, el ahorro es de unos $270,000 al año. Recuperación de la inversión ≈ $400,000 ÷ $270,000 ≈ 1.5 años (18 meses), antes de considerar el costo de los cambios de formato. Si se añade una pérdida del 12% de la capacidad efectiva por los cambios frecuentes, el plazo de la misma máquina supera los 20 meses. En cambio, una celda flexible que completa el cambio de formato en dos minutos se acerca más a la cifra original.
Aplicaciones en la industria: automotriz, electrónica, médica y de bienes de consumo
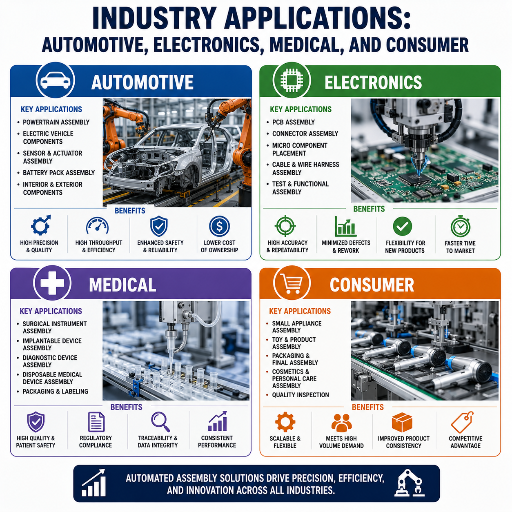 Las máquinas de ensamble automatizado se utilizan en todos los sectores de manufactura de alto volumen, pero cada industria prioriza un requisito diferente. La industria automotriz exige tiempos de ciclo cortos y durabilidad; la electrónica requiere precisión submilimétrica y actualmente es uno de los sectores con más instalaciones de robots; los dispositivos médicos necesitan compatibilidad con salas limpias y trazabilidad por unidad; los bienes de consumo exigen el menor costo por pieza. Cada fila a continuación resume lo que cada sector espera de la máquina.
| Industria | Ensambles típicos | Requisito principal |
|---|---|---|
| Automotriz / vehículos eléctricos | Conectores, sensores, módulos de batería | Tiempo de ciclo, durabilidad, trazabilidad |
| Electrónica / PCB | Componentes, microensambles | Precisión submilimétrica, alta velocidad (SCARA) |
| Dispositivos médicos | Jeringas, catéteres, equipos de diagnóstico | Sala limpia ISO 7/ISO 8, trazabilidad DHR |
| Bienes de consumo | Artículos de ferretería, electrodomésticos, juguetes | Menor costo por pieza, cambio de formato rápido |
Implementación: de la especificación al aumento de producción y el desplome del rendimiento a la primera
La construcción de una máquina de ensamble automatizado sigue una ruta predecible: especificación de requisitos del usuario (URS), concepto y diseño, construcción, pruebas de aceptación en fábrica (FAT), pruebas de aceptación en sitio (SAT), validación del proceso y aumento gradual de la producción. La mayoría de los retrasos se deben a requisitos poco especificados desde el inicio. Sin embargo, la métrica que debe guiar todo el proyecto no es el tiempo de ciclo, sino el rendimiento a la primera (FPY), y no tenerlo en cuenta provoca lo que llamamos el precipicio del rendimiento a la primera.
El precipicio del rendimiento a la primera
La puesta en marcha también debe cumplir los requisitos de seguridad de las máquinas, como las reglas de resguardo establecidas en la norma de resguardos para máquinas de OSHA, cuyo cumplimiento confirma una SAT exhaustiva. Por eso, la inspección y la confiabilidad de los alimentadores merecen tanto esfuerzo de especificación como el robot. La inspección óptica automática, el monitoreo de fuerza y un control disciplinado del proceso mantienen alto el porcentaje de aprobación a la primera (FPY) durante un cambio de formato y permiten que una línea se recupere rápidamente cuando una nueva configuración empieza a producir piezas defectuosas. Una máquina aprobada en la SAT con una meta real de FPY —y no solo con un tiempo de ciclo— es la que realmente permite recuperar la inversión. Tanto si se trata de una línea de ensamble totalmente automatizada como de una línea de ensamble en movimiento que alimenta el ensamble final, los beneficios de la automatización solo se concretan cuando se mantiene la aprobación a la primera.
La producción efectiva se calcula multiplicando la velocidad nominal por el rendimiento, por lo que las pérdidas de rendimiento se desploman mucho más rápido de lo que esperan los compradores. Como señalan los ingenieros de publicaciones especializadas, una máquina de pick and place rápida que produce 10% de defectos es menos eficiente que una más lenta con un FPY de 99%: la máquina «más rápida» entrega menos piezas conformes por hora y, además, genera retrabajo y desperdicio. Al comparar máquinas, multiplique la velocidad cotizada por un FPY realista antes de confiar en cualquier cifra de tasa de producción.
Panorama de la industria: qué cambia para los compradores en 2026
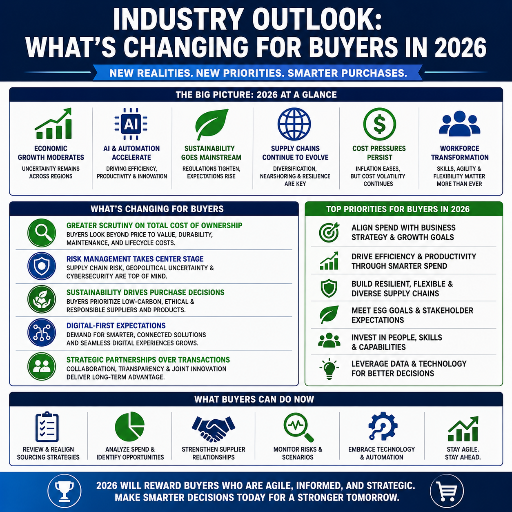 Para los compradores que planean automatizar en 2026, el factor decisivo ya no es la caída de los precios de los robots, sino la escasez estructural de mano de obra en la manufactura, que está redefiniendo qué se debe automatizar y cómo. A mediados de 2025, había más de 415,000 vacantes en el sector manufacturero de Estados Unidos, y los análisis de la industria proyectan que se necesitarán 3.8 millones de nuevos trabajadores de manufactura para 2033, con casi 1.9 millones de puestos en riesgo de quedar vacantes. Esa brecha, no un pronóstico del mercado, es lo que debe guiar la especificación: se están automatizando líneas para cubrir trabajos que no hay personas disponibles para realizar.
Hay un matiz importante —y es la realidad—: la automatización desplaza el cuello de botella en lugar de eliminarlo. Una encuesta de relocalización de manufactura de USA de 2025 encontró que los fabricantes de equipos originales (OEM) reubicarían aproximadamente 30% más de su producción si hubiera mano de obra calificada en el país. Sin embargo, el puesto más difícil de cubrir hoy en esos proyectos es el de ingeniero de automatización y control, quien programa y mantiene estas máquinas. En el aspecto técnico, dos tendencias refuerzan este cambio: la visión artificial impulsada por IA está reduciendo las tasas de desperdicio alrededor de 30% y haciendo viables las celdas flexibles que toleran variantes, mientras que ISO 10218-1:2025 consolida los requisitos de seguridad para robots colaborativos y agrega la ciberseguridad a la hoja de especificaciones. Como referencia de mercado, los analistas calculan que el mercado de automatización de ensamble alcanza decenas de miles de millones de dólares, con un crecimiento anual de un dígito alto; esto es solo contexto, no un motivo para comprar. Si planea una línea para 2026, la acción es concreta: diseñe ahora pensando en la flexibilidad de variantes y la visión en línea, y presupueste el talento en control necesario para operarla, porque no habrá trabajadores disponibles para volver al ensamble manual de líneas fijas.
Preguntas frecuentes
¿Qué son las máquinas de ensamble automatizado?
Ver respuesta
Las máquinas de ensamble automatizado son sistemas programables que unen componentes individuales para formar un producto terminado, con poca o ninguna intervención humana. Alimentan las piezas, las desplazan por una secuencia fija de estaciones, realizan el ensamble e inspeccionan cada unidad. Sustituyen los movimientos manuales repetitivos de una línea operada por personas y mantienen una calidad y un tiempo de ciclo uniformes en cualquier planta que fabrique el mismo producto a gran escala. Por eso, son la base de la manufactura repetitiva de alto volumen en las fábricas modernas.
¿Cuáles son los cuatro tipos de automatización?
Ver respuesta
La automatización de la manufactura suele dividirse en tres clases. La automatización fija utiliza herramental específico para lograr el mayor volumen, pero no permite cambiar de producto fácilmente; la automatización programable fabrica productos por lotes y se reprograma entre uno y otro; y la automatización flexible cambia entre variantes casi sin perder tiempo. Muchas guías añaden una cuarta clase: la automatización integrada o «inteligente», en la que las máquinas, los datos y el software de control se conectan en un solo sistema. En última instancia, el volumen de producción y la combinación de modelos y variantes deben determinar qué clase se adapta a su línea.
¿Cuál es la diferencia entre la automatización fija y la flexible?
Ver respuesta
La automatización fija incorpora la secuencia del proceso en el hardware para alcanzar la mayor velocidad y el menor costo por pieza, pero no permite cambiar de producto sin una reconstrucción costosa. En cambio, la automatización flexible puede alternar entre estilos de piezas prácticamente sin perder tiempo de producción. La automatización fija es adecuada para un solo producto de alto volumen; la flexible, para varias variantes en una misma línea.
¿Cuánto cuesta una máquina de ensamble automatizado?
Ver respuesta
La mayoría de las máquinas de ensamble automatizado llave en mano cuesta entre $150,000 y $500,000. Un sistema rotativo de cuatro estaciones suele costar entre $350,000–$500,000, y una celda robótica puede costar entre $150,000 y $500,000, según la cantidad de estaciones, la carga útil, la visión artificial y el alcance de la integración.
¿Existen fábricas totalmente automatizadas que operan sin personal?
Ver respuesta
Sí, existe la producción sin personal («lights-out»), pero es mucho menos común de lo que sugiere el marketing y funciona mejor en procesos acotados, estables y de alto volumen, donde las piezas se alimentan de manera confiable y la inspección detecta cada falla antes de que se agrave. La mayoría de las plantas «totalmente automatizadas» aún depende de personas para la configuración, los cambios de formato, el mantenimiento y la gestión de excepciones, porque los alimentadores se atascan, el herramental se desgasta y las variantes cambian con el tiempo. La producción sin personal es el resultado de un proceso maduro y bien caracterizado, no una compra que pueda activarse de un día para otro.
¿Cuánto tiempo toma diseñar y construir una máquina de ensamble a medida?
Ver respuesta
Una máquina de ensamble automatizado a medida suele requerir varios meses para pasar de una especificación de requisitos del usuario aprobada al diseño mecánico detallado, la fabricación y el ensamble, hasta convertirse en una línea de producción completamente validada que haya superado las pruebas de aceptación en fábrica y en sitio. Un documento de requisitos poco especificado es el mayor riesgo para cumplir ese plazo.
¿Está planeando una línea de ensamble automatizado?
ZEUEE diseña y construye máquinas de ensamble automatizado a medida —rotativas, en línea, robóticas e híbridas— con el respaldo de 20 años de experiencia y más de 10,000 proyectos entregados. Cuéntenos qué producto fabrica, su volumen y la combinación de modelos y variantes, y le recomendaremos la arquitectura adecuada.
Conozca nuestras máquinas de ensamble automatizado a medida →Por qué escribimos esta guía
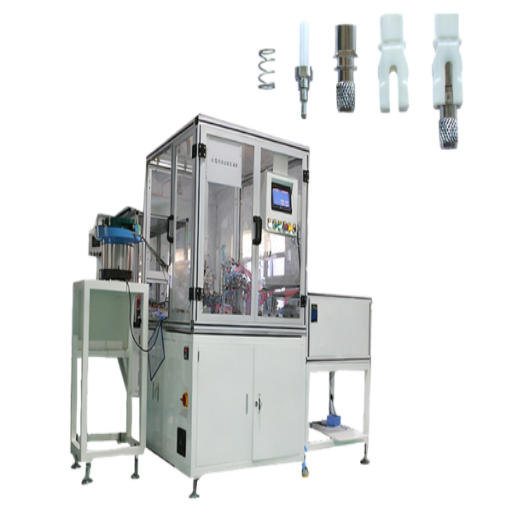
En ZEUEE, esta guía refleja dos décadas de experiencia en la construcción de máquinas de ensamble rotativas, en línea y robóticas, incluidos proyectos reales como nuestra máquina de ensamble de manijas (12 piezas por ciclo, cambio de formato de 15 minutos). Nos enfocamos en las decisiones que los proveedores suelen pasar por alto —la tasa de producción por dólar, el costo del cambio de formato y el rendimiento a la primera— porque esas son las cifras que determinan si una máquina permite recuperar la inversión. Revisado por el equipo técnico de ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd).
Referencias y fuentes
- Informe World Robotics 2025: robots industriales — Federación Internacional de Robótica (IFR)
- ISO 10218-1:2025 Robótica: requisitos de seguridad, Parte 1 — Organización Internacional de Normalización
- Encuesta sobre vacantes y rotación laboral (JOLTS) — Oficina de Estadísticas Laborales de Estados Unidos
- Patente de Estados Unidos 5,386,621: celda de ensamble flexible — USPTO a través de Google Patents
- Patente de Estados Unidos 9,259,844: sistema robótico guiado por visión — USPTO a través de Google Patents
- Solicitud de patente de Estados Unidos 2022/0371208: aparato de pinza robótica — USPTO a través de Google Patents
- Programa de planificación y control de operaciones de manufactura inteligente — Instituto Nacional de Estándares y Tecnología de Estados Unidos
- Norma de resguardos de máquinas — Administración de Seguridad y Salud Ocupacional de Estados Unidos
- ISO 10218 actualizada: preguntas frecuentes — Asociación para el Avance de la Automatización (A3)
- Automatización: aplicaciones en la manufactura — Encyclopædia Britannica
- Estudio sobre el impacto de la mano de obra manufacturera en Estados Unidos — Deloitte y The Manufacturing Institute
Artículos relacionados
- Construcción de máquinas de ensamble a medida: qué debe enviarnos para obtener una cotización
- Sistemas de inspección por visión artificial para mejorar el rendimiento a la primera
- Equipos de pruebas automatizadas para validación en línea
- Soluciones de fábrica inteligente e integración de datos
- Máquinas de ensamble de conectores para electrónica
- Industrias a las que servimos con automatización de ensamble
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






