Póngase en contacto con Zeyu lntelligent Industrial Company

Aplicaciones
Equipos de automatización para el ensamble electrónico en producción 3C, PCB y electrónica de precisión
ZEUEE diseña, construye y pone en marcha líneas de ensamble automatizado que convierten la producción de electrónica de consumo de alta variedad, conectores y PCB en resultados repetibles y trazables. Estas soluciones se desarrollan en una fábrica de automatización no estándar de 20,000 m² con más de 150 patentes.
Equipos de producción que abastecen a TE, Sumitomo, Foxconn, SONY, TCL y Corning confían en nosotros.
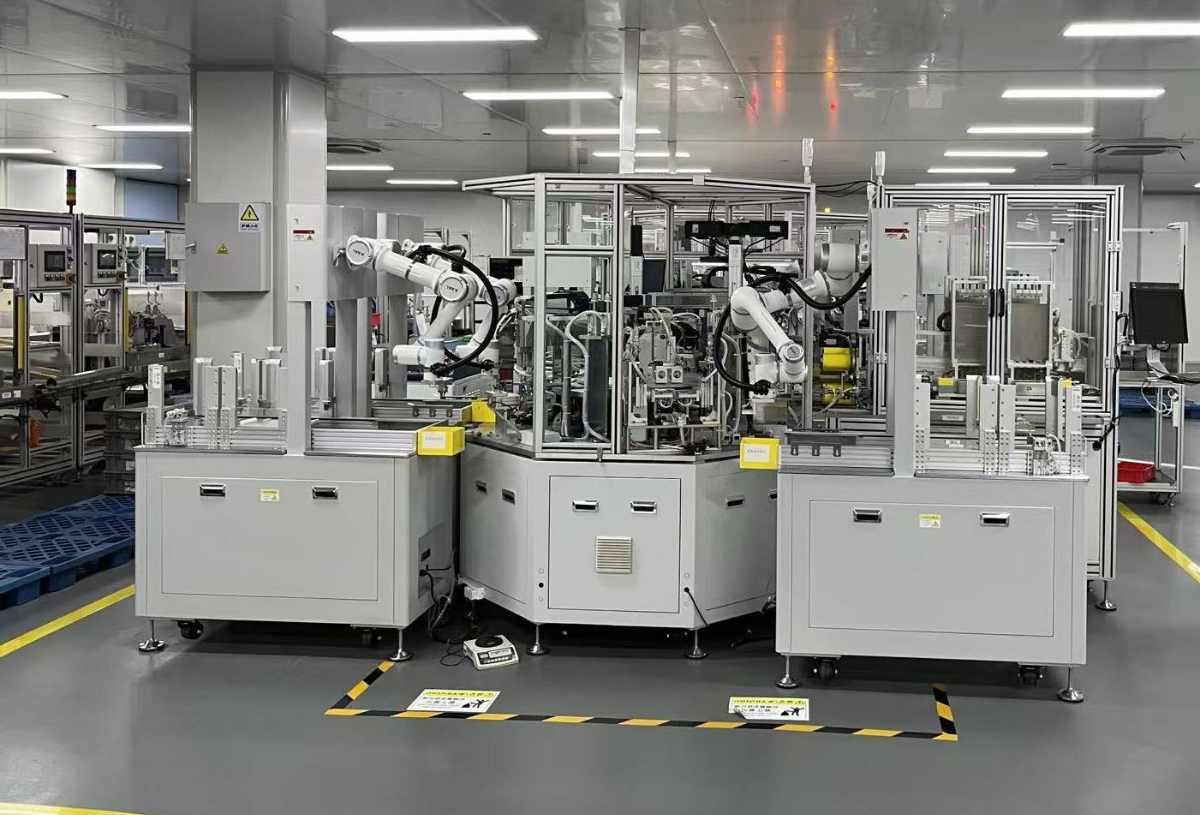
Especificaciones y escala del sistema
300–50,000
piezas/h por celda, según el modo
<0.05 mm
precisión de colocación (nivel de visión artificial)
ISO 9001:2015
fabricación gestionada bajo un sistema de calidad
150+
patentes de I+D
10,000+
líneas y proyectos entregados
30+
países atendidos
ZE-ANALYSIS // 2026
Para: Ingeniería · Compras · Operaciones
El costo real del ensamble manual y semiautomático de electrónica 3C
01
ECONOMÍA Y CUMPLIMIENTO
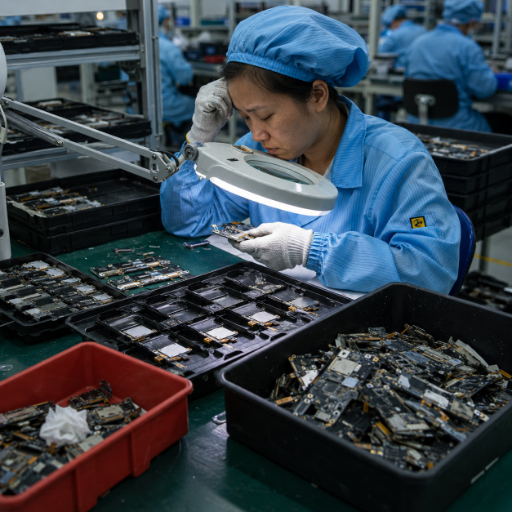
La automatización del ensamble electrónico rara vez falla por la máquina; falla por no hacer los cálculos antes de comprar. Una línea 3C que depende de la colocación manual de componentes acumula defectos: cada inserción omitida o conector desalineado se convierte en desperdicio, luego en horas de retrabajo y, después, en una posible reclamación de garantía. Al modelar la economía del ensamble, los costos de calidad y desperdicio suelen ser el segundo factor de valor más importante después de la mano de obra directa, porque la variabilidad de la manipulación manual se traduce directamente en pérdidas de rendimiento. La disciplina de gestión de calidad que permite controlar esas pérdidas está definida en ISO 9001.
02
ANÁLISIS DE CAUSA RAÍZ
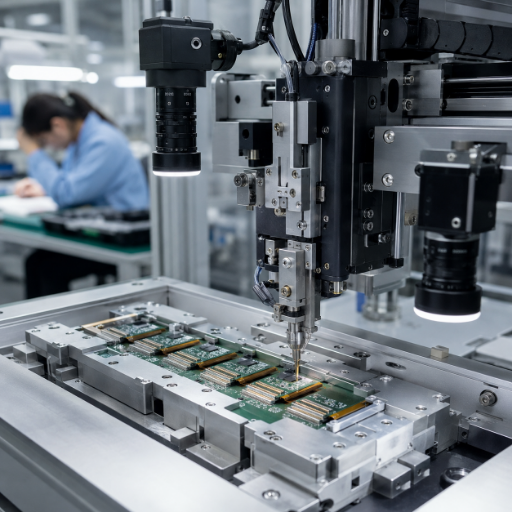
Esta es la versión franca del problema que muchas páginas de equipos omiten. El cuello de botella en la producción 3C no es la velocidad bruta, sino la variabilidad. Un operador capacitado coloca un conector flexible con paso de 0.4 mm con precisión a las 9 a. m., pero su precisión disminuye a la séptima hora. La causa raíz es la fatiga humana frente a la acumulación de tolerancias en carcasas moldeadas y sustratos que se desplazan durante el reflujo. Las tareas repetitivas que agotan al operador son precisamente las que una máquina repite sin desviarse. El ensamble automatizado elimina esa variabilidad del proceso: los sistemas de visión artificial localizan la carcasa del conector y ajustan la trayectoria de inserción en tiempo real, manteniendo la misma trayectoria desde la primera pieza hasta la millonésima. Esa es la diferencia entre una línea que alcanza un rendimiento a la primera del 95% y otra que se mantiene por encima del 99%.
03
ESTRATEGIA ADAPTABLE
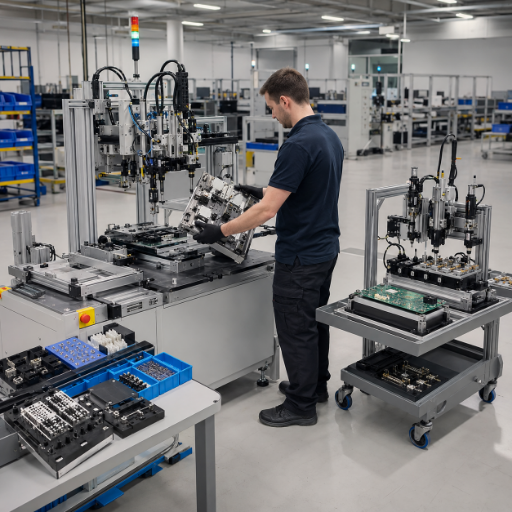
También conviene plantear claramente una idea contraintuitiva, porque impide que muchos compradores del sector 3C automaticen: se suele asumir que la electrónica de alta variedad y bajo volumen, con cambios de modelo cada trimestre, no se puede automatizar de forma rentable. La experiencia en planta demuestra lo contrario. El trabajo de alta variedad parece imposible de justificar solo cuando se intenta automatizar todo. La inversión se recupera al automatizar los pasos comunes del proceso que comparte una familia de productos —inserción, dosificación, atornillado y pruebas— con herramental de cambio rápido y parámetros controlados mediante recetas. ZEUEE diseña líneas siguiendo ese principio, por lo que una celda para conectores y otra para PCB pueden compartir la misma base modular.
Líneas de ensamble electrónico de ZEUEE y niveles de decisión para automatizar el ensamble 3C
ZEUEE construye soluciones de automatización no estándar: diseñamos la máquina de ensamble para su pieza, no al revés. Para electrónica de consumo, conectores, componentes eléctricos de precisión y PCB, nuestras soluciones de automatización combinan colocación de componentes, inserción robótica, dosificación de adhesivo, atornillado y pruebas en línea en un proceso de producción controlado. Se entregan como celda independiente, línea de producción SMT completa o línea de ensamble de PCB integrada a su planta actual, con una arquitectura integrada de SMT y ensamble documentada en la patente CN2904602Y. Diseñamos los sistemas de automatización en torno a su pieza, en vez de obligarlo a adaptarla a una máquina de catálogo.
Elegir el nivel equivocado sale caro: una línea sobredimensionada puede tardar años en recuperar la inversión, y las estaciones inactivas representan capital que no se recupera. Como el motivo estructural por el que se estancan las líneas 3C es la rotación de productos, ZEUEE diseña cada celda para el peor caso de cambio de formato, no para el mejor. Para compradores industriales de la UE y Estados Unidos que producen seis SKU de conectores con una base compartida, ZEUEE ha construido celdas que procesan los seis con herramental de cambio rápido en menos de 30 min, mantienen un rendimiento a la primera del 99% y reducen seis estaciones manuales a un operador. Es un resultado de fábrica que una máquina de catálogo no puede igualar. ZEUEE certifica cada línea según el takt medido antes del envío. La pregunta nunca es «¿necesita automatización?», sino «¿qué nivel de automatización se ajusta a este producto este año?». Respondemos con un marco de selección que aplicamos en cada cotización.
Niveles de decisión para automatizar el ensamble 3C
Cada nivel aumenta la tasa de producción y la repetibilidad, pero también los costos fijos y la disciplina requerida para los cambios de formato. El nivel adecuado es el más bajo que cumple sus objetivos de volumen y rendimiento; automatizar de más una línea de alta variedad es precisamente lo que lleva a invertir capital en cobots inactivos.
Como los distintos niveles comparten una base mecánica y de control modular, hoy puede especificarse una línea en el nivel 2 y actualizarla después hacia el nivel 5 a medida que madura el producto; no es necesario desechar la celda cuando aumenta el volumen. El MOQ indicativo para cada configuración es de una línea. El plazo de entrega de fabricación se cotiza según el número de estaciones y la complejidad del herramental (consulte la Guía de compras a continuación).
Comparación de clases de celdas de ensamble electrónico
Use esta tabla para asociar una clase de celda con su pieza antes de solicitar una cotización. Las cifras son rangos habituales de la industria; la tasa de producción exacta depende del tipo de componente, la complejidad de la placa y la configuración.
| Clase de celda | Principio de accionamiento | Producto 3C más adecuado | Flexibilidad de modelos | Operadores |
|---|---|---|---|---|
| Banco manual | Operador y dispositivo de sujeción | Conector para prototipos o de volumen muy bajo | Muy alta | 4–8 |
| Estación semiautomática única | Actuador con carga manual | Enchufe, toma o cable de volumen medio | Alta (cambio rápido) | 2–3 |
| Disco de indexado rotativo | Mesa indexada | Subensamble de interruptor o sensor | Media | 1 |
| Máquina de movimiento continuo | Sincronización por leva o servo | Terminal o contacto de alto volumen | Baja | 1 |
| Transferencia lineal con palés | Estaciones con transportador de palés | Ensamble de dispositivos en varios pasos | Media | 1–2 |
| Colocación SMT en línea | Colocación con pórtico o torreta | Colocación de componentes en PCB | Controlada mediante recetas | 1 |
| Celda robótica SCARA | Robot de 4 ejes | Colocación rápida de piezas o atornillado | Alta (reprogramable) | 1 |
| Celda robótica de 6 ejes | Robot de 6 ejes y visión artificial | Inserción de piezas de forma irregular u orientadas | Alta | 1 |
| Celda con robot colaborativo | Cobot, sin vallas | Inserción de alta variedad y bajo volumen | Muy alta | compartido |
| Estación de pruebas o AOI en línea | Inspección óptica automatizada | Cualquier PCBA | Controlada mediante recetas | 0 |
¿No sabe qué nivel se ajusta a su combinación de piezas?
Obtenga una estimación de tasa de producción y recuperación de la inversión →
Automatizado, semiautomático o manual: comparación de tasa de producción, rendimiento y mano de obra
La automatización se justifica con cifras, no con adjetivos. La siguiente tabla compara modos de ensamble en aplicaciones 3C habituales con cifras concretas, en lugar de etiquetas como alta, media o baja. El problema que aborda es específico: una línea manual de conectores que produce 300–600 piezas/h con 4–8 operadores no puede igualar el costo unitario de una celda automatizada que produce un orden de magnitud más con un operador. La brecha crece cada vez que cambia el personal.
Comparación de tasa de producción y rendimiento por modo de automatización y tipo de producto 3C
| Modo de ensamble | Aplicación 3C habitual | Tasa de producción | Rendimiento a la primera | Operadores por línea | Cambio de formato |
|---|---|---|---|---|---|
| Banco manual | Conector o cable de bajo volumen | 300–600 piezas/h | 95–98% | 4–8 | Minutos |
| Celda semiautomática | Enchufe o toma de volumen medio | 900–1,500 piezas/h | 98–99% | 2–3 | 15–30 min |
| Máquina de movimiento continuo | Terminal o contacto de alto volumen | 2,000–3,600 piezas/h | 99%+ | 1 | 30–60 min |
| Línea de indexado rotativo | Subensamble de interruptor o sensor | 1,500–2,800 piezas/h | 99%+ | 1 | Cambio rápido |
| Máquina de inserción automática | Componentes radiales o axiales | 20,000–40,000 componentes/h | 99%+ | 1 | Cambio de alimentador |
| Colocación SMT en línea | Colocación de componentes en PCB | hasta 50,000 componentes/h | 99.9%+ | 1 | Receta |
| Celda de inserción robótica | Componentes de orificio pasante o de forma irregular | 1,000–2,000 piezas/h | 99%+ | 1 | Reprogramación |
| Celda guiada por visión artificial | Cable flexible o FPC | 800–1,500 piezas/h | 99%+ | 1 | Receta |
| Línea completamente automatizada | Ensamble de productos de electrónica de consumo en caja | Al ritmo de la línea | 99%+ | 1–2 | Cambio de módulo |
| Prueba o AOI en línea | Cualquier PCBA | Al ritmo de la línea | detecta >99% de los defectos | 0 | Receta |
Nota de ingeniería
CPH (chips o componentes por hora) se aplica a máquinas de colocación e inserción de alta velocidad; piezas/h se aplica a celdas de ensamble de piezas discretas. Las cifras de rendimiento suponen verificación por visión artificial en la etapa de colocación. Sin inspección en línea, los mismos mecanismos funcionarán más rápido, pero dejarán pasar defectos. Para su línea, la comparación adecuada no es la fila más rápida, sino la que se ajusta a su tiempo takt con la menor cantidad de operadores y un tiempo de cambio de formato aceptable. Consulte las recomendaciones de manufactura de NIST para conocer la metodología de productividad detrás de estas comparaciones.
Lo que distingue una línea ZEUEE en esta tabla no es una fila en particular, sino que ZEUEE construye la línea adecuada para usted. El motivo estructural de la decepción con muchas cotizaciones es que los fabricantes venden la opción con las cifras más altas. La realidad es que una máquina de colocación de componentes que funciona a 50,000 componentes/h es la respuesta equivocada para una línea de seis SKU de conectores que cambia cada semana. Con una fábrica de 20,000 m², más de 150 patentes y más de 10,000 proyectos entregados, ZEUEE ha construido celdas en todos los niveles. Por eso sus ingenieros pueden indicar a compradores industriales de la UE y Estados Unidos cuándo el nivel 2 es mejor que el nivel 5. Además, ZEUEE certifica la línea elegida según un takt medido, no una cifra de catálogo. Una línea manual que no alcanza un rendimiento del 95% cuesta más con cada hora de operación.
¿Quiere comparar estas cifras con su línea actual?
Obtenga una estimación detallada de la tasa de producción y la recuperación de la inversión
Resultados de clientes en producción 3C, de conectores y de electrónica de precisión
Dos preguntas determinan una compra de automatización: ¿se recuperará la inversión y el fabricante ya lo ha hecho para alguien conocido? En veinte años, ZEUEE ha entregado más de 10,000 líneas y proyectos a equipos de producción que abastecen a TE, Sumitomo, Foxconn, SONY, TCL, Corning y LEGO, entre otros clientes de más de 30 países. Esa trayectoria importa porque el mayor riesgo oculto de la automatización en el extranjero no es la máquina, sino que el proveedor siga respondiendo durante la puesta en marcha.
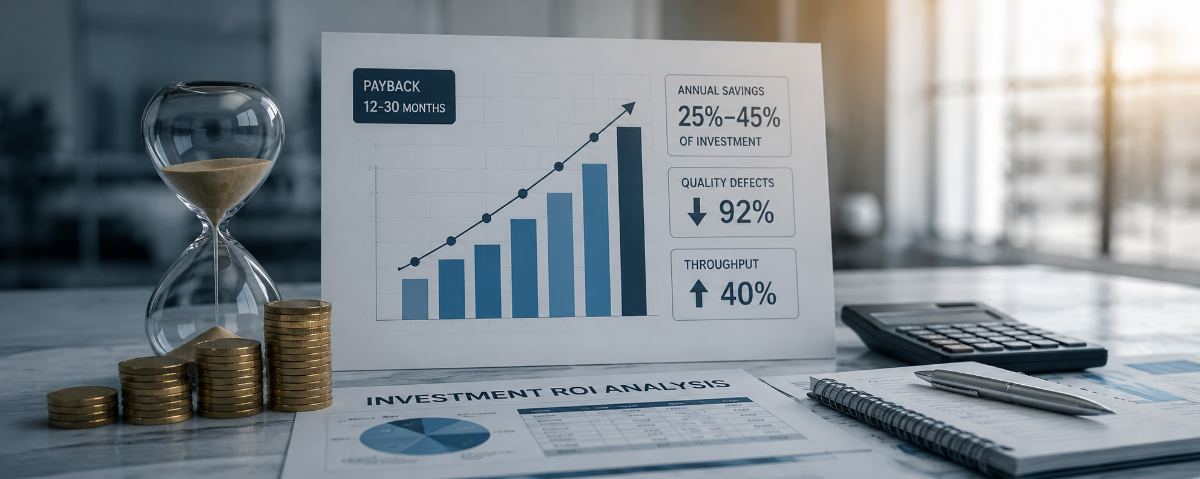
En cuanto a la recuperación de la inversión, las tendencias del sector están bien documentadas. Los proyectos integrales de automatización en la manufactura electrónica recuperan la inversión en 12–30 meses y generan ahorros anuales equivalentes al 25–45% de la inversión inicial. Un fabricante de productos electrónicos de tamaño mediano que invirtió en automatización robótica del ensamble informó que recuperó la inversión en 18 meses, gracias a una reducción del 92% en defectos de calidad y un aumento del 40% en la tasa de producción. Son cifras del sector, no una promesa específica de ZEUEE. La recuperación depende del costo de mano de obra, el volumen y el rendimiento de referencia; precisamente eso cuantifica una estimación de distribución de línea.
Los proyectos en otras áreas del sector muestran una tendencia similar: un fabricante tailandés de componentes para teléfonos inteligentes pasó de la manipulación manual con carros a una línea automatizada con transportador y absorbió un aumento de la demanda de electrónica de consumo sin incrementar la mano de obra en la misma proporción. Los fabricantes de semiconductores, electrónica y fotónica registraron un aumento del 18% en pedidos de robots en Q2 2025, lo que demuestra que los compradores ya hicieron estos cálculos. IEEE mantiene las normas de robótica industrial.
Precisión, visión artificial y trazabilidad: cómo la línea mantiene la calidad
Los compradores dudan de la automatización en el extranjero por un temor concreto: que la precisión de colocación y el rendimiento a la primera no se mantengan con componentes 3C miniatura. Es un temor razonable que se responde con equipos, no con adjetivos. Los sistemas modernos de colocación con pórtico y torreta mantienen una precisión inferior a 0.05 mm. Las líneas de ZEUEE alcanzan esa cifra al cerrar el ciclo con un sistema de visión artificial en el punto de colocación, en vez de confiar en un movimiento de lazo abierto.










01/10
Una línea que coloca rápido, pero inspecciona tarde, deja pasar defectos. Las líneas ZEUEE integran SPI, AOI y, cuando se requiere, inspección automatizada por rayos X, para detectar defectos en la estación donde se originan y no en la prueba final. La trazabilidad a nivel de componente vincula cada pieza colocada con su alimentador y lote, justo lo que solicitará en una auditoría un cliente automotriz (IATF 16949) o médico (ISO 13485). Las estaciones de colocación de componentes, dosificación de adhesivo y atornillado funcionan con parámetros de receta, por lo que un cambio de modelo solo requiere cargar otra receta, no reconstruir el equipo.
Los métodos de ensamble automatizado documentados públicamente reflejan esta misma arquitectura. Por ejemplo, hay líneas de ensamble de productos electrónicos patentadas que combinan la colocación SMT en etapas previas con ensamble, pruebas y embalaje en etapas posteriores del proceso en una sola línea controlada, así como sistemas automatizados de almacenamiento de cintas de componentes que alimentan los cabezales de colocación. La innovación no es un fin en sí misma: el proceso de producción está diseñado para medir la calidad de forma continua, no para confiar en que todo salga bien al final.
Siga la secuencia problema → causa → solución → comprobación. Un componente de conector o de placa de circuito pasa por la colocación mecánica y luego falla eléctricamente porque su carcasa se desplazó 0.1 mm: ese es el problema. La causa es la acumulación de tolerancias entre la carcasa moldeada, el sustrato y el movimiento térmico durante el reflujo. La colocación guiada por visión artificial lo resuelve: una cámara localiza la posición real de la carcasa y corrige la trayectoria de inserción en tiempo real, en vez de usar una coordenada fija. Este mismo método impulsa el ensamble automatizado de placas de circuito, donde la posición de los componentes se verifica ópticamente antes del reflujo. La comprobación se realiza con inspección en línea: inspección de pasta de soldadura (SPI) antes de colocar los componentes, inspección óptica automatizada (AOI) después y pruebas funcionales o por rayos X cuando la unión queda oculta. Cada estación registra los datos de trazabilidad para que un defecto pueda vincularse con una placa, un alimentador y una marca de tiempo.
Para: Compras (principal) · Operaciones (aprobación de presupuesto)
Guía de compras: plazo de entrega, integración, servicio posventa y factores de costo
Comprar según el precio de etiqueta es el error de automatización más costoso que puede cometer. A lo largo de diez años, el equipo más barato termina costando entre dos y tres veces más al contar el mantenimiento, las paradas y las pérdidas de eficiencia. Algunos equipos informan que ahorraron $50,000 por adelantado y perdieron $500,000 en costos operativos. El costo total de propiedad es la perspectiva adecuada, y es necesario controlarlo antes de emitir la orden de compra, no después de la primera avería.
Qué determina realmente el precio de una línea de ensamble 3C
01
VARIABLES
El costo de la línea depende de varias variables, no de un único precio de lista: la cantidad de estaciones (cuántos pasos del proceso se automatizan), las especificaciones del cambio de formato (el herramental de cambio rápido para una familia de productos cuesta más al inicio, pero se compensa con una mayor flexibilidad de modelos), el nivel de visión artificial e inspección (SPI, AOI y rayos X agregan costos y detectan defectos que podrían pasar inadvertidos), la clase de robot (cobot, SCARA o de 6 ejes) y el alcance de la integración (conexión con una línea SMT o un MES existente). Indíquenos esos cinco datos y recibirá una cotización rápida y precisa. Contacte a ZEUEE para solicitar una cotización detallada según los parámetros de su aplicación.
02
CRONOGRAMA
El plazo de entrega es la variable que más suelen subestimar los compradores y la que más les importa. En una encuesta de la revista ASSEMBLY, el 82% de los ingenieros clasificó el plazo de entrega como un factor importante al seleccionar un proyecto de automatización; solo la calidad y el soporte quedaron por encima. Según la complejidad, el plazo de entrega de las líneas personalizadas varía de unos meses a más de un año. Por eso, lo realista es definir el alcance con anticipación y solicitar una estimación del plazo según la cantidad de estaciones, en vez de suponer una fecha de catálogo. NIST establece la metodología para calcular el costo total de propiedad de los equipos de capital.
03
COSTOS INDIRECTOS
Hay dos costos ocultos que deben incluirse en el presupuesto. Primero, la puesta en marcha: la mayoría de las paradas imprevistas durante el primer año de un activo se deben a deficiencias en la puesta en marcha, como omitir una prueba funcional o no registrar una medición de referencia. Por eso, ZEUEE realiza la puesta en marcha según una lista de verificación de aceptación funcional. Segundo, la confiabilidad del proveedor: una entrega puntual superior al 95%, una respuesta rápida y documentación ISO 9001 distinguen a un socio de un proveedor ocasional. Solicite esas cifras a cualquier fabricante antes de firmar.
Herramientas de evaluación del ensamble electrónico y 3C
Preguntas frecuentes
¿De verdad se puede automatizar de forma rentable la producción 3C de alta variedad y bajo volumen?
Sí, cuando se automatiza el alcance adecuado. Automatizar cada paso de un producto que cambia con frecuencia rara vez resulta rentable; sí lo es automatizar los pasos comunes del proceso que comparte una familia de productos, como la inserción, la dosificación, el atornillado y las pruebas, con herramental de cambio rápido y parámetros definidos mediante recetas. La escalera de decisión anterior sirve para determinar ese alcance antes de invertir.
¿La línea se integrará con nuestra línea SMT existente?
Por lo general, sí. Las líneas ZEUEE son modulares: se conectan a una línea SMT en las etapas anteriores del proceso y a equipos de prueba en las etapas posteriores, o funcionan de manera independiente. Envíenos su distribución actual.
¿Qué precisión de colocación y rendimiento podemos esperar?
La colocación con visión artificial mantiene una precisión inferior a 0.05 mm, y las líneas con SPI/AOI en línea suelen alcanzar un rendimiento de 99%+ en la primera pasada una vez ajustada la receta. La cifra exacta depende del tipo de componente y de la complejidad de la placa; confirmamos estos datos durante la etapa de diseño de la distribución de la línea.
¿Cuál es el plazo de entrega?
Las líneas de ensamble personalizadas pueden tardar desde unos meses hasta más de un año, según la cantidad de estaciones y la complejidad del herramental. Dado que el 82% de los ingenieros considera el plazo de entrega un factor clave de selección, cotizamos el plazo según el alcance específico de su proyecto, en lugar de indicar una fecha genérica.
Son fabricantes de Shenzhen. ¿Cómo podemos confiar en la calidad y el soporte?
Es una pregunta válida. La respuesta honesta es que, cuando falla la automatización en el extranjero, rara vez se debe a la máquina; suele deberse a que el proveedor deja de responder durante la puesta en marcha, un riesgo que puede dejar varado el 100% de su proyecto. ZEUEE responde con documentación, no con garantías verbales: un sistema ISO 9001:2015, 150+ patentes y 10,000+ casos entregados desde una fábrica de 20,000 m²; clientes como TE, Sumitomo, Foxconn, SONY y Corning; e ingenieros de ZEUEE que realizan la puesta en marcha con una lista de verificación de aceptación funcional. Pregunte a cualquier fabricante por sus cifras de entregas a tiempo y tiempos de respuesta: ZEUEE las publica.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now






