Contatti Zeyu lntelligent Industrial Company

Macchina per contatti twist pin: guida completa alla produzione (2026)

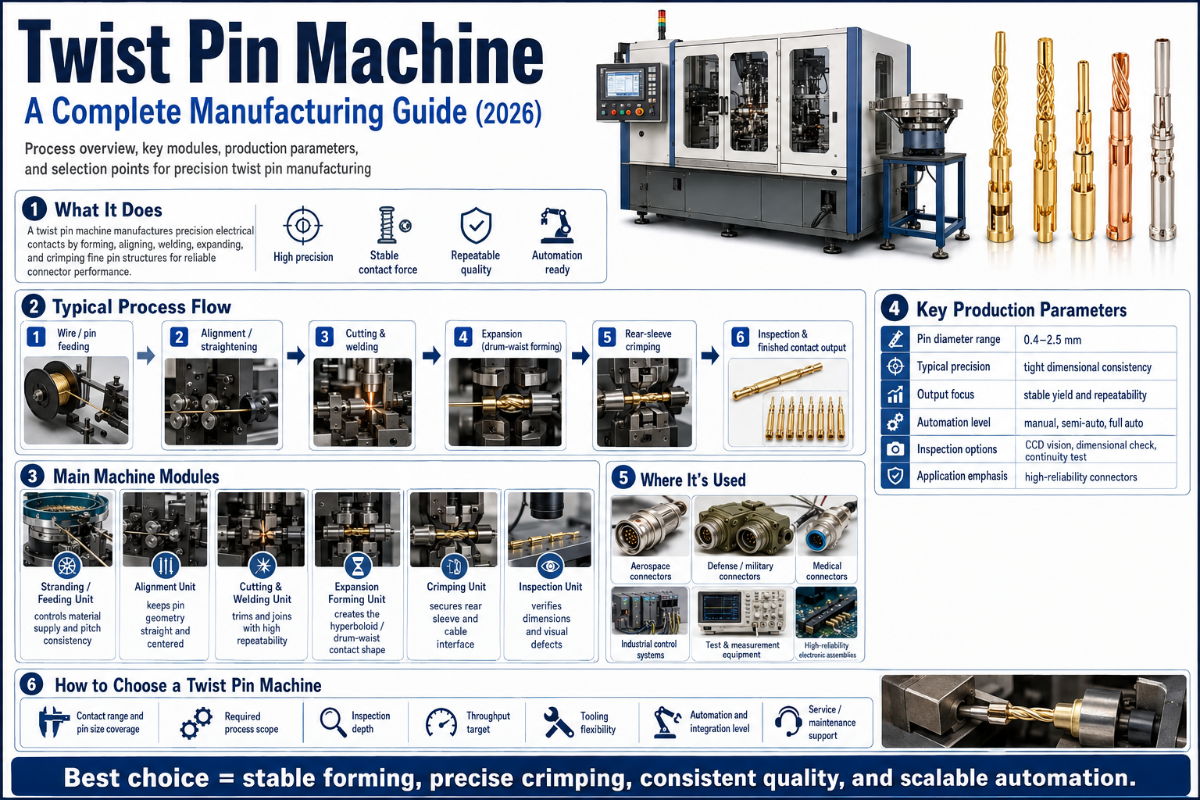
Guida completa alla produzione e all’approvvigionamento, per ingegneri, buyer e responsabili della pianificazione degli assemblaggi di contatti iperboloidali.
Macchina per contatti twist pin: come si producono i contatti iperboloidali (guida completa)
Con macchina per contatti twist pin si indica una famiglia di macchinari di precisione progettati per produrre contatti iperboloidali: componenti piccoli (con diametro da 0.2 a 0,8 mm e composti da 3 a 9 trefoli di filo di rame al berillio), ma fondamentali per connettori aerospaziali, per la difesa, RF e per sonde di test. Una macchina industriale per contatti twist pin è molto diversa dalle comuni viti sagomate vendute su Amazon per fissare i rivestimenti dei divani. È invece una linea automatica a sei stadi per trefolatura, taglio, saldatura, espansione, allineamento e controllo al 100% dei contatti elettrici. Questa guida illustra il funzionamento di questi macchinari, l’importanza della geometria iperboloidale, le configurazioni delle macchine, le norme pertinenti e i fattori da considerare nella scelta tra assemblaggio automatico e manuale.Specifiche rapide — parametri di riferimento della macchina per contatti twist pin
| Intervallo di diametro del filo | 0,2 – 0,8 mm |
| Numero di trefoli | 3 – 9 trefoli per contatto twist pin |
| Cadenza di trefolatura | 100 – 200 mm/min |
| Velocità di raddrizzatura | fino a 1.000 mm/min |
| Cadenza di taglio e saldatura | 12 – 15 pz/min |
| Cadenza di espansione (rigonfiamento) | 10 – 15 pz/min |
| Materiale principale | Rame al berillio C17200 (secondo ASTM B194) |
| Materiali alternativi | Bronzo fosforoso C5210, nichel al berillio C17510 |
| Rivestimento standard | Oro 0,5 – 2,5 µm su strato sottostante di nichel |
| Fasi di produzione | Linea automatica a 6 stadi (trefolatura → taglio → saldatura → espansione → allineamento → controllo) |
Che cos’è una macchina per contatti twist pin? Contatti twist pin industriali e per tappezzeria
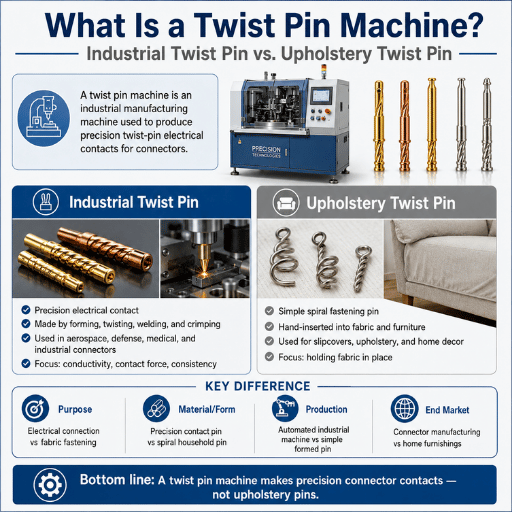 Cercando su Google “twist pin”, i primi risultati che si trovano, oltre seimila, riguardano articoli fai-da-te per tappezzeria, destinati a fissare lenzuola con angoli, cuscini per sedili e copridivani. Questa guida, però, non tratta questo argomento.
I “twist pin” industriali per connettori sono contatti elettrici conduttivi usati comunemente nei connettori ad alta affidabilità per applicazioni aerospaziali, militari, RF e con sonde di test. Ciascuno è una struttura complessa composta da più trefoli (in genere da 3 a 9) di filo di rame al berillio intrecciati e poi espansi meccanicamente nella parte centrale, così da formare una gabbia iperboloidale. Quando si accoppia con un pin nella presa del connettore, la struttura si flette e aderisce al contatto maschio lungo più linee di contatto, offrendo da 7 a 10 punti di contatto elettrico ridondanti, contro i 2 o 3 punti singoli di un contatto formato o stampato. Ne risulta un contatto molto resistente a urti e vibrazioni, in grado di sostenere molte migliaia di cicli di accoppiamento senza guasti.
Una “macchina per contatti twist pin” è quindi una linea automatica per produrre i “twist pin” (o contatti iperboloidali, come sono chiamati più propriamente): da bobine di filo nudo si ottengono componenti finiti attraverso 6 diverse fasi di produzione, pronti per essere assemblati nei connettori. Non si tratta dunque di una singola macchina, ma di sei o sette tipi diversi di macchine di processo combinati in una linea. Di seguito sono descritte le singole fasi, insieme a una panoramica delle norme di settore e dei criteri per scegliere tra linee automatiche, semiautomatiche e manuali.
💡 Breve precisazione
Poiché in questo testo il termine “twist pin” indica il contatto elettrico iperboloidale, formato da trefoli e destinato ai connettori, e non un fermaglio per tappezzeria, questa precisazione è rivolta sia ai lettori sia ai progettisti di macchine: tutti i riferimenti successivi a “twist pin” vanno intesi come contatti elettrici “twist pin”.
Tecnologia dei contatti iperboloidali: principi ingegneristici dei twist pin
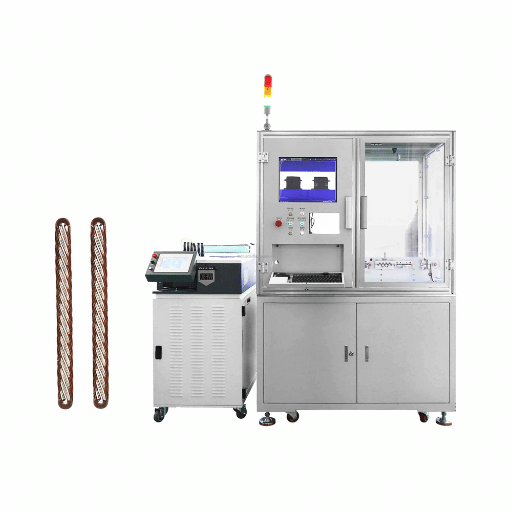 Per capire perché sia giustificata l’esistenza di una macchina automatica per contatti twist pin, può essere utile confrontare il comportamento meccanico ed elettrico di una presa iperboloidale con quello della tradizionale presa con contatti stampati.
Come funziona un contatto iperboloidale?
La geometria di un contatto stampato prevede che il contatto maschio venga stretto tra alcune sottili “lamelle” o “dita” metalliche. Ogni dito presenta una superficie di contatto minima con il contatto accoppiato; nella maggior parte dei progetti, ogni presa offre in totale forse da tre a cinque punti di contatto effettivi. Ogni punto può trasmettere una resistenza di circa 3 milliohm al primo accoppiamento, con correnti basse e in condizioni favorevoli; se non vi sono difetti significativi, la resistenza totale della presa è forse pari a 1 milliohm, nel migliore dei casi. Tuttavia, in presenza di vibrazioni o forti cicli termici, le superfici di contatto possono scorrere l’una rispetto all’altra anche di pochi micrometri: un fenomeno chiamato “fretting”. Anche senza movimenti macroscopici, la conducibilità elettrica può peggiorare a causa della formazione di ossidi sui contatti. Non è raro che la resistenza totale dei contatti delle prese stampate aumenti di un ordine di grandezza, passando da 3 milliohm a oltre 25 milliohm, dopo appena 500 cicli o meno, causando spesso guasti dovuti a interruzioni intermittenti del circuito. Le prese iperboloidali hanno una geometria diversa. Diversi fili sottili, i singoli trefoli del contatto twist pin, sono ancorati a entrambe le estremità e formati a elica, in modo che la parte centrale di ciascun filo si incurvi verso l’interno. Quando il pin di accoppiamento attraversa la presa, ogni filo si piega radialmente verso l’esterno in modo indipendente dagli altri. Si formano così 7-10 linee di contatto ridondanti: il guasto di un singolo trefolo non comporta il guasto del contatto. Le vibrazioni, invece, puliscono i contatti anziché comprometterne le prestazioni.
✔ Vantaggi dei contatti iperboloidali (twist pin)
- Resistenza agli urti fino a 500 G — 10× quella di un contatto stampato
- Vibrazioni continue a 200 G — 10× quelle di un contatto stampato
- 7-10 linee di contatto ridondanti rispetto a 2-3 punti di contatto singoli
- Resistenza di contatto stabile di circa 3 mΩ per tutta la durata degli accoppiamenti
- Oltre 10.000 cicli di accoppiamento con un aumento della resistenza inferiore al 2%
- Forza di inserimento circa dimezzata rispetto a un contatto stampato equivalente
⚠ Limiti da considerare
- Il costo di produzione per pin è superiore rispetto ai contatti stampati
- È necessario usare rame al berillio indurito per invecchiamento; la disponibilità del materiale può essere limitata
- Le linee di contatto richiedono una torsione precisa entro 0.5 (le attrezzature devono essere regolate)
- Per preservare la tensione elastica, la temperatura di esercizio ideale del contatto deve rimanere sotto 105 °C
- Per una corretta valutazione visiva sono necessari una CMM o un comparatore ottico
📐 Nota tecnica
La lavorazione di un contatto twist pin in rame al berillio C17200 indurito per invecchiamento consente di ottenere una forza di contatto da 0.5 a 1,5 oz per contatto, mantenendo la forza di contatto entro ±5 % per 10.000 cicli di accoppiamento e limitando la resistenza di contatto a <5 m complessivi. Il passo dell’elica deve essere mantenuto a circa 0.0005 inch e i trefoli a 0.001 inch: specifiche che richiedono la precisione di ogni fase della linea di produzione a sei stazioni di ZE.
“Nei contatti stampati, con i loro pochi punti di contatto, le vibrazioni prolungate causano guasti. Le apparecchiature fondamentali per la missione non possono rischiare che le loro funzioni essenziali vengano meno in ambienti operativi critici. Questi progetti prevedono più punti di contatto elettrico per prevenire guasti dovuti alle vibrazioni: per questo le prese iperboloidali sono diventate uno standard per le applicazioni Micro-D.” — Sintesi parafrasata da un documento tecnico Cinch Connectivity sull’ingegneria dei connettori aerospaziali
Il processo di produzione dei twist pin in 6 fasi
Una linea di assemblaggio ZEUEE per contatti twist pin completa comprende sei stazioni progettate per fasi specifiche. Ogni fase affronta un aspetto preciso del processo complessivo, perciò la velocità della linea è determinata dalla macchina con le prestazioni più basse.Come si producono i twist pin? Le sei stazioni spiegate
Dal filo grezzo di BeCu al prodotto finito, il flusso di processo della linea prevede le seguenti fasi di controllo:| Fase | Macchina | Cadenza produttiva | Parametro critico | Fase di controllo qualità |
|---|---|---|---|---|
| 1. Trefolatura | Macchina per la trefolatura dei twist pin | 100–200 mm/min | Passo dell’elica ±sub-degree, lunghezza di passo 0,5–3 × OD | Monitoraggio della tensione in linea |
| 2. Raddrizzatura e taglio | Macchina servo per il taglio | Raddrizzatura a 1.000 mm/min; taglio a 12–15 pz/min | Lunghezza di taglio ±0,05 mm | Misuratore laser della lunghezza |
| 3. Saldatura delle estremità | Macchina per la saldatura delle estremità dei twist pin | 12–15 pz/min | Concentricità del cordone di saldatura, assenza di porosità | Controllo ottico del cordone di saldatura |
| 4. Espansione (rigonfiamento) | Macchina per espansione e rigonfiamento | 10–15 pz/min | Diametro del rigonfiamento, profilo della sezione centrale iperboloidale | Controllo dimensionale con CMM |
| 5. Allineamento | Macchina di allineamento e raddrizzatura | Adeguata alla linea | Rettilineità del pin, allineamento delle estremità | Controllo della rettilineità con CCD |
| 6. Controllo | Sistema di controllo ottico CCD e laser | 100% in linea | Geometria, superficie, copertura del rivestimento | Scarto automatico e selezione in contenitori |
💡 Consiglio pratico — tempi di cambio formato
Le pubblicazioni di settore indicano che la regolazione di una delle 6 macchine comporta una perdita di 15 minuti di produzione, oltre alle 2 hr al giorno perse sull’intera linea per i soli cambi formato. Alcune raccomandano di adottare attrezzature che riducano i tempi di configurazione.
Scelta dei materiali: perché usare il rame al berillio per i twist pin
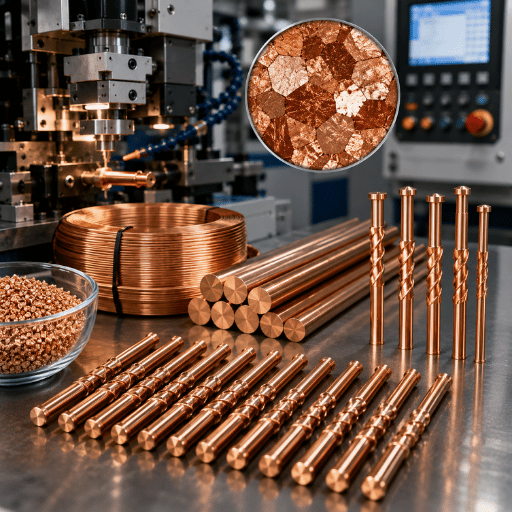 La scelta del materiale per un contatto twist pin non è estetica: determina direttamente il mantenimento della forza elastica, la conducibilità elettrica e il numero di cicli di accoppiamento che il contatto può sostenere. Circa il 95% della produzione industriale di twist pin utilizza tre leghe: rame al berillio C17200, bronzo fosforoso C5210 e nichel al berillio C17510. Ciascuna è associata a uno specifico gruppo di applicazioni.
| Proprietà | BeCu C17200 | Bronzo fosforoso C5210 | BeNi C17510 |
|---|---|---|---|
| Resistenza alla trazione (dopo trattamento termico) | 1.100–1.380 MPa | 700–900 MPa | 760–965 MPa |
| Conducibilità elettrica (% IACS) | 22–28% | 15–18% | 45–60% |
| Temperatura di esercizio | fino a ~105 °C | fino a ~100 °C | fino a ~200 °C |
| Mantenimento della forza elastica durante i cicli di accoppiamento | ±5% per oltre 10K cicli | ±10% per 5K cicli | ±5% a temperatura elevata |
| Costo relativo del materiale | Elevato | Moderato | Molto elevato |
| Norma di riferimento | ASTM B194 / B196 | ASTM B103 | ASTM B441 |
Criteri per scegliere il materiale in base all’applicazione
La tabella completa di confronto tra leghe è disponibile nel catalogo ZEUEE delle macchine di assemblaggio dei connettori per la linea a sei stazioni.
- Applicazioni RF commerciali standard, sonde di test e telecomunicazioni Classe 2 (IPC/WHMA-A-620E Classe 2): BeCu C17200 (lega dal costo standard) o bronzo fosforoso C5210 (lega economica)
- Strumentazione in servizio continuo ad alta temperatura (>105 C): BeNi C17510 (campo d’impiego del titanio); le leghe comuni tendono a deformarsi nel tempo
- Strumentazione ad alta densità di corrente e alta temperatura (>150 C): è essenziale BeCu C17200; le leghe tendono a deformarsi nel tempo
- Integrazione di alimentazione e RF in un sistema ibrido: BeCu C17200 come lega di riferimento; valutare uno strato sottostante d’argento se la densità di corrente supera 5 A per pin
Tipi di macchine per la trefolatura — perché la trefolatura dei twist pin è diversa da quella dei cavi
 È qui che molti progettisti di connettori sbagliano. Il termine “trefolatura” compare sia nella scheda tecnica di una macchina LAN a doppia torsione da 1.200 RPM sia in quella di una stazione di trefolatura per twist pin. Il principio meccanico è superficialmente simile — una bobina di raccolta ruota attorno a una bobina di alimentazione — ma la finestra di tolleranza ingegneristica è dieci volte più stretta. Una macchina per la trefolatura dei cavi non può produrre twist pin, anche se entrambe intrecciano meccanicamente il filo.
Le principali categorie di macchinari per la trefolatura includono macchine tubolari, planetarie, rigide, a doppia torsione e cordatrici. Ognuna si basa su una diversa geometria del conduttore ed è progettata da costruttori di linee automatiche per uso generico. Queste macchine lavorano con geometrie tipiche dei cavi: gruppi multifilo da 0,5-5 mm e oltre, lunghezze di passo da 8-25 D e velocità di linea da 50-200 m/min. I parametri critici sono la flessibilità del conduttore, la resistenza in corrente continua per chilometro e la riserva di trazione.
Una macchina per la trefolatura dei twist pin inverte tutti questi parametri.
| Dimensione | Macchina per la trefolatura dei cavi | Macchina per la trefolatura dei twist pin |
|---|---|---|
| Numero di trefoli per uscita | 7 / 19 / 37 / 61 (configurazione concentrica standard) | 3 – 9 (singolo twist pin) |
| Intervallo di diametro del filo | 0,5 – 5 mm (scala dei conduttori) | 0,2 – 0,8 mm (scala micrometrica) |
| Tolleranza del passo | ±5 – 10% (funzionale) | ±sub-degree (geometria del contatto) |
| Lunghezza di passo | 8 – 25 × OD | 0,5 – 3 × OD (l’angolo dell’elica è critico) |
| Velocità di linea | 50 – 200 m/min | 100 – 200 mm/min |
| Forma del prodotto in uscita | Bobina continua (chilometri) | Unità singole (mm + taglio) |
| Parametro critico del prodotto in uscita | Resistenza, flessibilità, resistenza alla trazione | Concentricità dell’elica, forza elastica |
| Finalità di progettazione | Conduttore di alimentazione e segnale | Struttura elastica del contatto |
⚠️ La vera differenza
Ecco perché i team di ingegneria che modificano una macchina per la trefolatura dei cavi LAN per produrre materiale per pin di connettori devono accettare due compromessi: una geometria del contatto che non può essere verificata con una CMM e una linea che non può completare un controllo ottico in linea al 100%, poiché il prodotto è continuo anziché composto da unità singole. La sequenza ZEUEE di trefolatura, taglio, saldatura ed espansione esiste proprio perché la trefolatura dei cavi non può garantire la precisione micrometrica del passo richiesta dai twist pin.
Nella trefolatura dei twist pin, la precisione del passo è di un ordine di grandezza superiore rispetto a quella della trefolatura dei cavi: l’uniformità sub-degree a 100-200 mm/min è il vero fattore competitivo, non solo la velocità del mandrino. Una cordatrice per cavi con mandrino a 1.200 RPM non può mantenere una precisione sub-degree del passo dell’elica su un trefolo da 0,3 mm: le dinamiche sono incompatibili e il sistema di raccolta è progettato per prodotti in lunghezze chilometriche, non millimetriche.
Specifiche MIL e norme di settore — quando i twist pin devono essere conformi
 La necessità che un twist pin sia conforme a una norma militare o aerospaziale dipende dall’applicazione finale dell’assemblaggio del connettore. Le norme prese in considerazione prevedono diversi livelli di qualifica: specifiche del connettore, specifiche dei materiali e specifiche di lavorazione; a queste si aggiungono i requisiti militari e aerospaziali. Nel procurement ricorrono soprattutto le seguenti norme:
Norme pertinenti per la produzione dei twist pin
La scelta tra le tre classi IPC/WHMA-A-620E determina la maggior parte degli esiti di procurement: la Classe 1 definisce i requisiti generali per i prodotti elettronici; la Classe 2 riguarda i prodotti per i settori delle comunicazioni, dei dati e delle apparecchiature telefoniche; la Classe 3 stabilisce requisiti di alta affidabilità per gli ambienti aerospaziale, medico e militare. La Classe 3 richiede registrazioni SPC, un ambiente di controllo con illuminazione minima di 1.000 lux e temperatura di colore da 3.000–5.000 K, nonché il rispetto dell'”Addendum militare e spaziale” per i componenti hardware esposti a cicli termici, urti e vibrazioni che sollecitano i componenti e gli assemblaggi destinati allo spazio.
- MIL-DTL-83513 (il connettore subminiaturizzato micro-D è un’applicazione classica dei twist pin).
- MIL-DTL-38999 (connettore circolare, intervallo di temperatura).
- MIL-DTL-55302 (connettore per cablaggio stampato).
- ASTM B194 (lamiera, foglio, nastro e barra laminata di rame al berillio).
- ASTM B196 (barre e tondini di rame al berillio: materiale di partenza per il filo dei twist pin).
- IPC/WHMA-A-620E, ottobre 2022 (“Requisiti per cablaggi e assemblaggi di cavi” definisce i livelli di controllo qualità per i prodotti elettronici, Classe 1, 2 o 3; vedi sotto).
- NASA INST-EEE-002 (impone contatti di tipo twist pin per le applicazioni micro-D critiche.
📐 Certificato di prova del materiale — campi essenziali
I requisiti aerospaziali e militari prevedono un rapporto di prova del materiale (MTR) certificato per ogni lotto, con la designazione della lega secondo le norme ASTM, la designazione del trattamento termico, la resistenza alla trazione (minima e massima), l’allungamento (%), la conducibilità elettrica (% IACS) e la tracciabilità del lotto (fornitore). In assenza di questi dati, il lotto verrà respinto secondo la procedura prevista per la Classe 3.
Produzione manuale o automatica dei twist pin — criteri di scelta
Quando un produttore di connettori valuta l’internalizzazione della produzione di twist pin, il calcolo fondamentale dell’investimento iniziale confronta la capacità di una macchina di produzione integrata a sei stadi con quella di altre soluzioni e metodi meno efficienti per soddisfare i requisiti dei clienti. L’equazione considera quattro variabili: • volume mensile • specificità delle tolleranze geometriche • costo del lavoro comprensivo di tutti gli oneri • costo dei problemi di qualità (produzione persa, rilavorazioni, resi dei clienti e richieste di garanzia).| Parametro | Manuale | Semiautomatico | Completamente automatico (6 stadi) |
|---|---|---|---|
| Cadenza produttiva sostenibile | 200 – 600 pz/giorno per operatore | 2.000 – 5.000 pz/giorno | 10–12 pz/min sostenuti ≈ 14K/giorno |
| Precisione del passo dell’elica | ±1 – 2° (dipende dall’operatore) | ±0.5° | ±sub-degree (servo + CCD) |
| Tasso di scarto | 2 – 4% | 0.5 – 1.5% | ~0,15% (CCD in linea al 100%) |
| Numero di operatori | 25 – 35 | 8 – 12 | 2 – 4 |
| Investimento iniziale | Basso (≈ $50K per le attrezzature) | Moderato ($120K – $250K) | $350K – $525K (integrazione inclusa) |
| Tempo di ritorno dell’investimento tipico | n/a | 24 – 36 mesi | 12 – 24 mesi (costo del lavoro + capacità) |
| Conformità alla Classe 3 | Difficile (variabilità tra lotti) | Possibile, con l’onere aggiuntivo degli audit | Integrata (SPC + documentazione) |
| Applicazione ideale | <10,000 pz/mese, specifiche poco rigorose | 10K – 50K pz/mese, Classe 2 | >50K pz/mese, Classe 3, militare/aerospaziale |
Regola decisionale rapida
Prima di accettare un preventivo, è utile conoscere due dati raccolti sul campo. Primo, i costi di integrazione sono regolarmente sottostimati: le pubblicazioni di settore riferiscono che nei primi progetti di automazione dei twist pin superano del 40% i preventivi delle macchine, soprattutto per via delle attrezzature e dell’ingegneria. Secondo, il costo effettivo per operatore è circa 1,5× la retribuzione base, una volta inclusi benefit, formazione e ricambio del personale. Nei mercati industrializzati, gli oneri complessivi sono stati in media di circa $30K all’anno per operatore: un dato che può ribaltare rapidamente il confronto di efficienza tra produzione manuale e automatica, più del solo ritorno sull’investimento delle macchine.
Per definire una linea su misura, i team di procurement possono scaricare la scheda tecnica completa dei twist pin con i dati di cadenza produttiva, ingombro e integrazione a livello di linea oppure richiedere un preventivo su misura per la propria linea di produzione dei twist pin.
Se occorrono >50.000 unità/mese, con tolleranze geometriche fino a <0.5 gradi sull’angolo dell’elica e il contratto richiede gli standard di qualità IPC/WHMA-A-620E Classe 3, una soluzione di assemblaggio automatico a più stadi può rivelarsi la scelta più economica. Per ~10,000-50,000 unità al mese e requisiti di Classe 2, può essere indicato un processo ibrido o semiautomatico. Sotto <10,000 pezzi/mese e in assenza di requisiti di alta affidabilità, i processi manuali con una rigorosa certificazione degli operatori resteranno probabilmente economicamente sostenibili.
Errori comuni nella produzione dei twist pin — lezioni dal campo
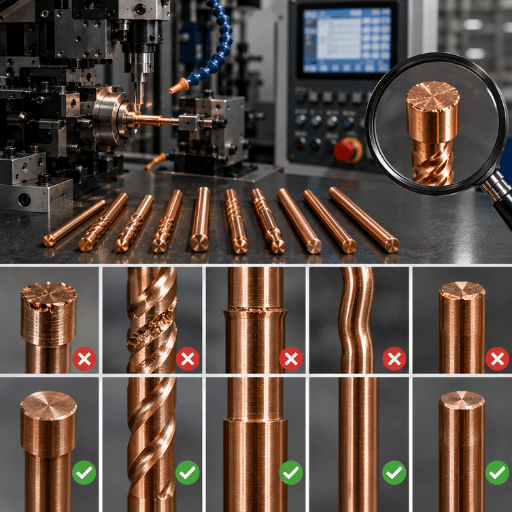 Queste sono le cinque cause principali dei difetti nella produzione di contatti twist pin: nessuna è deducibile dalla scheda tecnica e tutte emergono dopo la spedizione del primo lotto, quando l’ingegnere addetto alla qualifica dall’altra parte preleva 30 pin per esaminarne la sezione.
⚠️ Insidia 1: deriva del passo dell’elica dovuta all’usura dei cuscinetti del mandrino
I cuscinetti del mandrino possono richiedere da 18 a 24 mesi di produzione continuativa per usurarsi al punto da far uscire il passo dell’elica dall’intervallo inferiore a un grado. A quel punto, la geometria dei contatti non supera la misurazione CMM, anche se le stazioni di saldatura e di lavorazione del filo funzionano perfettamente. Soluzione: eseguire ogni giorno, a ogni turno, controlli CMM a campione sul risultato della cordatura, non solo sul pin finito. (Un articolo pubblicato su una rivista di settore indicava che, prima dell’automazione, gli scarti possono salire a un sorprendente 4% in questo ambito.)
⚠️ Insidia 2: trattamento termico incompleto del CuBe
Il CuBe C17200 deve essere indurito per invecchiamento in atmosfera controllata. Un invecchiamento insufficiente riduce la resistenza allo snervamento a trazione del 15% e accelera il decadimento della forza elastica; di conseguenza, il mantenimento della forza di contatto esce dall’intervallo di ±5% dopo 10.000 cicli di accoppiamento e i pin che inizialmente superano il controllo in seguito non superano le prove di durata. Mitigazione: richiedere che il certificato di collaudo del materiale indichi esplicitamente lo stato del trattamento termico (TF00, TH04, ecc.) e verificare un lotto campione misurando la durezza HRB o HV.
⚠️ Insidia 3: incoerenza dello spessore del rivestimento
Un rivestimento in oro inferiore a 50 in lascia che la base di nichel si corroda; uno spessore superiore a 100 in è uno spreco ed è soggetto a cricche in caso di flessioni ripetute. Fortunatamente, la maggior parte degli ingegneri di connettori sa già che la resistenza aumenta gradualmente da 3 m puliti a oltre 25 m dopo circa 500 cicli, se il rivestimento non è perfettamente uniforme: ciò si manifesta con connessioni inaffidabili nelle prese di test. Soluzione: misurare lo spessore del rivestimento con XRF su ogni lotto, non su ogni campione.
⚠️ Insidia 4: saldatura terminale non ermetica
Guasto La mancata tenuta ai gas della saldatura terminale della fase 3 permette all’ossigeno atmosferico di penetrare nel fascio di trefoli nel tempo. Ne consegue un aumento continuo della resistenza di contatto, anche in assenza di difetti visibili. Tra le soluzioni rientra la prova di tenuta con elio su un campione casuale di pin saldati, come complemento e non come sostituto dei controlli visivi o a raggi X.
⚠️ Insidia 5: il campionamento AQL sostituisce il controllo in linea al 100%
L’AQL non è sufficiente per le lavorazioni di classe 3. I difetti presenti nello 0,1% inferiore del lotto restano comunque critici per la missione. La soluzione è semplice e costosa: controllo dimensionale in linea al 100% con CCD/laser nella fase 6, con scarto automatico dei pezzi non conformi.
Alternativa: le dichiarazioni dei fornitori di «controllo al 100%» non sono utili se non sono accompagnate da risultati di controllo verificabili per ogni pin.Prospettive del settore: fattori trainanti della domanda di contatti twist pin nel periodo 2026–2028
Tre forze concomitanti stanno trainando la domanda di contatti twist pin nei settori aerospaziale, della difesa e dell’elettronica ad alta densità, e nessuna è speculativa. Sono già evidenti nei dati pubblici sulle dimensioni dei mercati e nelle scelte tecniche degli OEM aerospaziali per l’efficienza dei componenti di nuova generazione e i flussi di lavoro di controllo intelligente. Riduzione SWaP nel settore aerospaziale. Secondo Intel Market Research, il mercato dei connettori aerospaziali è cresciuto fino a circa US $3,26 billion nel 2025, rispetto ai US $3,51 billion previsti per il 2026. Si tratta di una crescita annua di circa 7,6%; al suo interno, la tendenza è ridurre i contatti stampati MIL-C-39029 e puntare maggiormente su prese iperboloidali ottimizzate per dimensioni, peso e potenza, in modo da soddisfare i nuovi requisiti delle missioni con CubeSat, SmallSat, UAV tattici e persino missioni spaziali con equipaggio. Le discussioni tecniche nel settore aerospaziale si concentrano sul design iperboloidale, la cui geometria autopulente resiste alle vibrazioni e previene i guasti più comuni, ossia la corrosione da fretting dei tradizionali contatti aerospaziali stampati e crimpati. Forte crescita nello spazio e nella difesa. Secondo Research and Markets, il mercato dei connettori ospeziali raggiungerà US $1,41 billion, rispetto a US $1,07 billion nel 2026 (CAGR del 7,1% fino al 2030). Considerando un ambito più ampio, si prevede che il mercato complessivo dei connettori per lo spazio e l’aerospaziale passerà da US $8,05 billion nel 2025 a US $15,02 billion nel 2035 (SNS Insider). Queste tendenze al rialzo favoriscono nettamente le tecnologie ad alta affidabilità con contatti twist pin e design iperboloidale rispetto ai più datati design stampati e crimpati. Processi più rigorosi con IPC/WHMA-A-620E. L’edizione di ottobre 2022 ha rafforzato i controlli per i processi di classe 3 IPC/WHMA-A-620, in particolare il controllo statistico di processo (SPC) documentato, l’illuminazione per l’ispezione e la tracciabilità completa di ogni elemento dell’assemblaggio. Di conseguenza, i clienti Tier-1 impongono questi controlli di processo e documentazione tramite ordini di acquisto, spingendo i fornitori di contatti twist pin verso linee automatizzate e SPC completo, anziché processi semiautomatici.
Se sta pianificando la capacità produttiva di contatti twist pin per il periodo 2026–2028
- Predisponga fin dal primo giorno la conformità alla classe 3 IPC/WHMA-A-620E. Aggiungere a posteriori le funzionalità SPC a una linea di classe 2 costa circa 2-3× il prezzo previsto per specificare la classe 3 nella configurazione iniziale della linea.
- Verifichi che la precisione del passo inferiore a un grado sia mantenuta durante la produzione con CuBe e bronzo fosforoso. Le tolleranze aerospaziali si restringono ogni anno con la miniaturizzazione guidata dai requisiti SWaP e i produttori di macchine che personalizzano i mandrini di cordatura per specifiche miscele di leghe stanno superando i concorrenti con linee generiche.
- Riservi capacità produttiva per le applicazioni 5G mmWave e per i veicoli elettrici a 800 V. I contatti iperboloidali stanno entrando in entrambi gli ambiti e il tempo di consegna di una nuova linea di produzione a sei stazioni è in genere compreso tra 60 e 180 giorni.
Domande frequenti
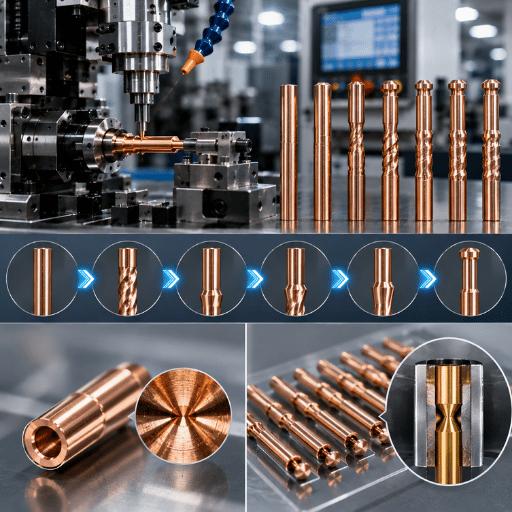
D: Qual è la differenza tra un contatto twist pin e un normale contatto crimpato?
Visualizza la risposta
I contatti twist pin sono contatti femmina iperboloidali realizzati con trefoli singoli avvolti a elica, per offrire ridondanza grazie all’accoppiamento su più linee con il pin maschio. I contatti femmina stampati stringono semplicemente il pin accoppiato tra 2 o 3 lamelle, offrendo solo pochi punti di contatto, spesso singoli o paralleli. La geometria multipunto dei contatti twist pin offre una resistenza alle vibrazioni e agli urti 10x superiore rispetto ai design semplici, con una durata fino a 5-20x maggiore in termini di cicli di accoppiamento.
D: Perché il rame al berillio è preferito per la produzione di contatti twist pin?
Visualizza la risposta
Il rame al berillio (BeCu C17200), dopo il trattamento termico, offre una resistenza alla trazione fino a 1.100-1.380MPa con una conducibilità del 22-28% IACS. Questa combinazione offre un’elevata resistenza allo snervamento e una conducibilità adeguata, consentendo una lunga durata utile fino a 10.000 cicli di accoppiamento o più.
D: Quante fasi comprende una linea completa per la produzione di contatti twist pin?
Visualizza la risposta
6. Cordatura/raddrizzatura/taglio/saldatura terminale/espansione/svasatura/raddrizzatura e controllo ottico al 100%, e così via, con 6 macchine e una linea di produzione totale per contatti twist pin; la cadenza della linea è determinata dalla fase collo di bottiglia (probabilmente l’espansione), pari a 10 – 15 pezzi/min, con riferimento alla panoramica precedente sulla linea di produzione in 6 fasi per i dettagli di ciascuna fase.
D: Una macchina per la cordatura di cavi LAN può produrre anche contatti twist pin?
Visualizza la risposta
No. Una macchina per la cordatura di cavi LAN è progettata per la geometria dei cavi multiconduttore: fili da 0,5 – 5mm, passo di cordatura 8-25 OD, velocità della linea 50-200m/min e uscita continua su bobina. Un contatto twist pin richiede fili da 0,2 – 0,8mm, passo di cordatura 0,5 -3OD, precisione del passo dell’elica inferiore a un grado e uscita discreta nell’ordine dei millimetri.
Né la dinamica né la configurazione di avvolgimento sono adatte a un’applicazione con contatti twist pin. Per l’elenco completo delle differenze, consulti il grafico precedente sulle macchine per la cordatura.
D: Quali norme si applicano ai contatti twist pin per uso militare e aerospaziale?
Visualizza la risposta
MIL-DTL-83513 (Micro-D), MIL-DTL-38999 (circolare, serie III, da -65 a +200 C), MIL-DTL-55302 (connettori montati su PCB); per il materiale di alimentazione in CuBe: ASTM B194 / B196. Per la qualità della produzione: IPC/WHMA-A-620E, classe 3. Il certificato di collaudo del materiale deve riportare: designazione della lega, condizione del trattamento termico, resistenza alla trazione, allungamento, conducibilità e identificazione per la tracciabilità del lotto. L’assenza di uno qualsiasi degli elementi sopra indicati costituisce una non conformità per la produzione di classe 3.
D: Qual è la cadenza produttiva tipica di una linea completamente automatizzata per contatti twist pin?
Visualizza la risposta
La nostra linea produce circa 10 – 12 pezzi al minuto in modo continuativo lungo le 6 stazioni, anche se la stazione di taglio e saldatura lavora a 12-15 pz/min e la stazione di espansione è classificata per 10-15 pz/min. Il funzionamento continuativo 24/7 produce circa 4.3 milioni di pin all’anno, senza considerare la manutenzione programmata o i cambi formato. Il collo di bottiglia effettivo dipende dalla lega lavorata e dalla frequenza con cui è necessario passare dal bronzo fosforoso al CuBe.
Informazioni su questa analisi
Sulla base degli oltre twenty anni di esperienza del team di ingegneria ZEUEE nella produzione di linee per contatti twist pin iperboloidali destinati agli OEM dei settori aerospaziale, della difesa e dei connettori RF, i parametri tipici si basano su macchinari che abbiamo installato con successo; i confronti delle prestazioni e dei prodotti derivano invece da schede tecniche di Cinch Connectivity, IEH Corp e Connector Supplier e da ricerche documentate, verificate con i nostri ingegneri (maggio 2026).
Riferimenti e fonti
- ASTM B194 — Specifica standard per piastre, lamiere, nastri e barre laminate in lega rame-berillio — ASTM International
- ASTM B196 — Specifica standard per barre e tondini in lega rame-berillio — ASTM International
- IPC/WHMA-A-620E — Requisiti e criteri di accettazione per assemblaggi di cavi e cablaggi (ottobre 2022) — IPC International e Wire Harness Manufacturers Association
- MIL-DTL-83513 — Connettori elettrici rettangolari microminiaturizzati — U.S. Defense Logistics Agency
- MIL-DTL-38999 — Connettori elettrici circolari miniaturizzati ad alta densità — U.S. Defense Logistics Agency
- MIL-DTL-55302 — Connettori per circuiti stampati — U.S. Defense Logistics Agency
- NASA INST-EEE-002 — Istruzioni per la selezione dei componenti EEE — NASA Goddard Space Flight Center
Articoli correlati
- Macchina ZEUEE per contatti twist pin — specifiche della linea di produzione completa — cadenza produttiva a sei stazioni, ingombro e dati di integrazione
- Catalogo ZEUEE delle macchine per l’assemblaggio di connettori — famiglie di macchinari per l’assemblaggio di connettori iperboloidali, stampati e crimpati
- Informazioni su ZEUEE — 20 anni nella produzione di contatti iperboloidali — esperienza ingegneristica, brevetti e base clienti OEM identificata
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






