Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina de contactos Twist Pin: guía completa de manufactura (2026)

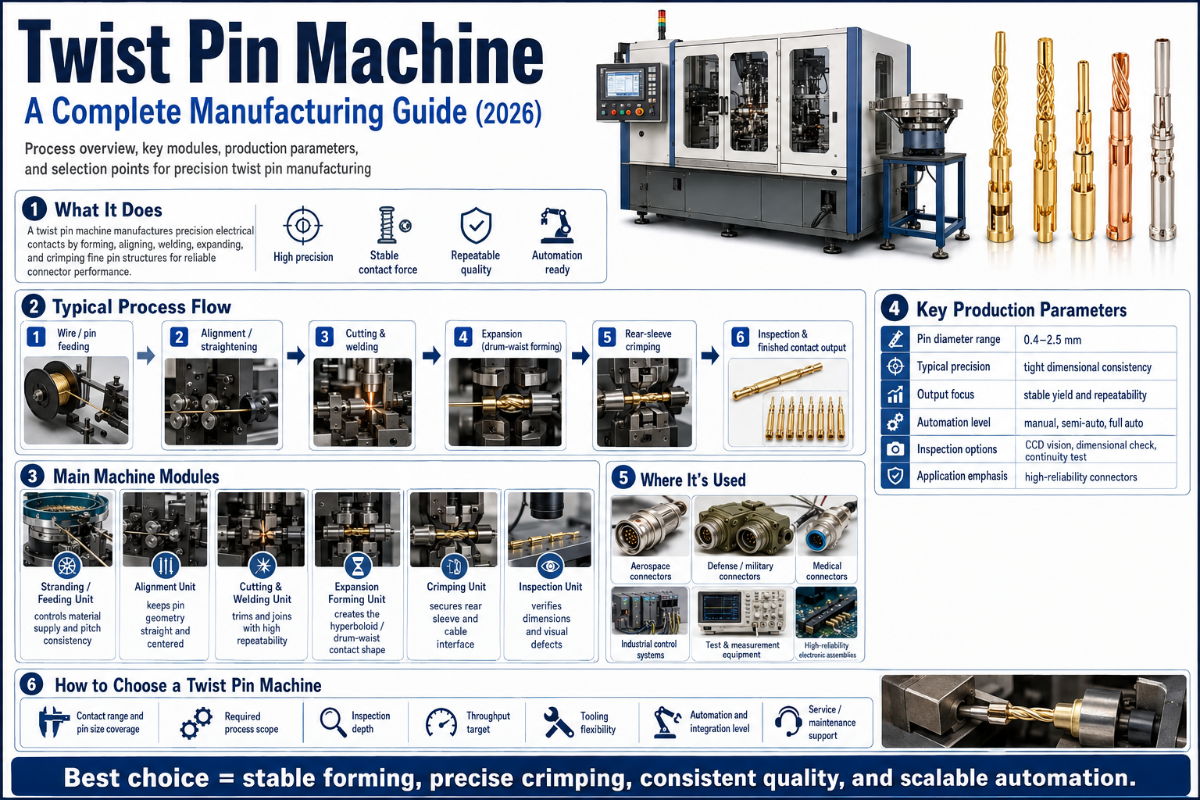
Guía completa de manufactura y abastecimiento para ingenieros, compradores y planificadores de ensambles de contactos hiperboloides.
Máquina de contactos Twist Pin: cómo se fabrican los contactos hiperboloides (guía completa)
Una máquina de contactos Twist Pin es una familia de equipos de precisión diseñados para fabricar contactos hiperboloides: componentes pequeños (de 0.2 a 0.8 mm de diámetro, con 3 a 9 hilos de cobre-berilio) y fundamentales para conectores aeroespaciales, de defensa, RF y de sondas de prueba. Una máquina industrial de contactos Twist Pin es muy distinta del omnipresente sujetador con forma de tornillo que se vende en Amazon para sujetar fundas de sofá. En realidad, se trata de una línea automatizada de seis etapas para trenzar, cortar, soldar, expandir, alinear e inspeccionar el 100% de los contactos eléctricos. Esta guía explica cómo funciona este equipo, la importancia de la geometría hiperboloide, las configuraciones de las máquinas, las normas pertinentes y los factores que intervienen al elegir entre ensamble automatizado y manual.Especificaciones rápidas: referencia de parámetros de la máquina de contactos Twist Pin
| Rango de diámetro del cable | 0.2 – 0.8 mm |
| Número de hilos | 3 – 9 hilos por contacto Twist Pin |
| Tasa de producción de trenzado | 100 – 200 mm/min |
| Velocidad de enderezado | hasta 1,000 mm/min |
| Tasa de producción de corte y soldadura | 12 – 15 piezas/min |
| Tasa de producción de expansión (abultamiento) | 10 – 15 piezas/min |
| Material principal | Cobre-berilio C17200 (según ASTM B194) |
| Materiales alternativos | Bronce fosforado C5210, níquel-berilio C17510 |
| Recubrimiento estándar | Oro de 0.5 – 2.5 µm sobre una capa base de níquel |
| Etapas de producción | Línea automatizada de 6 etapas (trenzado → corte → soldadura → expansión → alineación → inspección) |
¿Qué es una máquina de contactos Twist Pin? Contacto Twist Pin industrial frente a contacto Twist Pin para tapicería
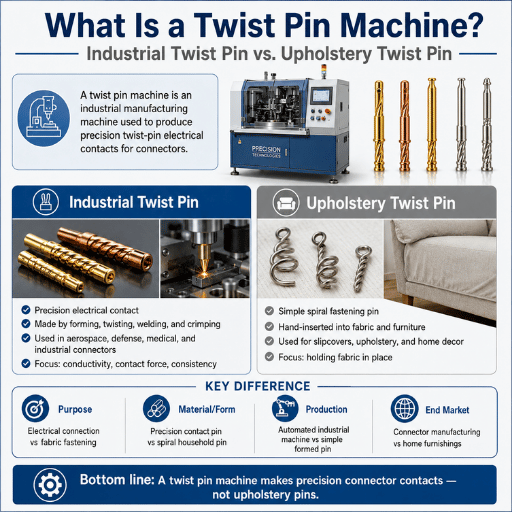 Al buscar “twist pin” en Google, lo primero que aparece son más de seis mil resultados de la categoría de artículos de ferretería para proyectos caseros: contactos Twist Pin para tapicería, que sirven para sujetar sábanas ajustables, cojines de asiento y fundas. Sin embargo, ese no es el tema de esta guía.
Los “contactos Twist Pin” industriales para conectores son elementos conductores de electricidad que se usan habitualmente en conectores de alta confiabilidad para aplicaciones aeroespaciales, militares, de RF y de sondas de prueba. Cada uno es una estructura compleja, formada por varios hilos (normalmente de 3 a 9) de cobre-berilio entrelazados y expandidos mecánicamente a mitad de su longitud para formar una jaula con forma de hiperboloide. Al acoplarse con un pin dentro de un conector hembra, la estructura se flexiona y abraza al contacto complementario a lo largo de varias líneas de contacto. Así ofrece de 7 a 10 puntos de contacto eléctrico redundantes, frente a los 2 o 3 puntos individuales de un contacto conformado o estampado. El resultado es un contacto muy resistente a los golpes y las vibraciones, capaz de soportar muchos miles de ciclos de acoplamiento sin fallar.
Por lo tanto, una “máquina de contactos Twist Pin” se define como una línea automatizada de equipos para fabricar “contactos Twist Pin” (también llamados contactos hiperboloides en el ámbito profesional), desde carretes de cable desnudo hasta piezas terminadas, mediante 6 etapas de producción distintas. No se trata de una sola máquina, sino de seis o siete tipos de máquinas de proceso combinadas en una línea. A continuación se describe cada etapa, seguida de un repaso de las normas del sector y de los aspectos que deben considerarse al elegir líneas automatizadas, semiautomatizadas o manuales.
💡 Aclaración rápida
En este texto, “contacto Twist Pin” se refiere al componente eléctrico de un conector, hecho con hilos trenzados y con forma hiperboloide, no a un sujetador para tapicería. Tanto lectores como diseñadores de máquinas deben tenerlo presente. Todas las menciones posteriores de “contacto Twist Pin” se refieren al contacto eléctrico.
Tecnología de contactos hiperboloides: la ingeniería detrás de los contactos Twist Pin
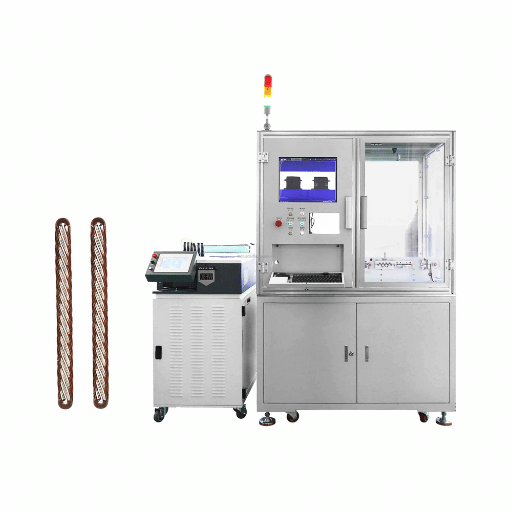 Para entender por qué se necesita una máquina de contactos Twist Pin automatizada, puede ser útil comparar el comportamiento mecánico y eléctrico de un conector hembra hiperboloide con el de su contraparte tradicional de contacto estampado.
¿Cómo funciona un contacto hiperboloide?
En un contacto estampado, la geometría se basa en sujetar el contacto macho entre unas pocas “láminas” o “dedos” de metal delgado. Cada dedo tiene una superficie de contacto mínima con el contacto complementario, lo que en la mayoría de los diseños proporciona quizás un total de tres a cinco puntos de contacto “reales” por conector hembra. Si cada punto de contacto transmite quizá solo unos 3 miliohmios de resistencia al acoplarse inicialmente y con baja corriente (suponiendo buenas condiciones), la resistencia total del conector hembra es quizá de 1 miliohmio, si no hay defectos importantes; en el mejor de los casos. Sin embargo, si el ensamble se somete a vibraciones o a ciclos de temperatura extremos, se sabe que las superficies de contacto pueden deslizarse entre sí incluso unos micrómetros, un fenómeno llamado “fretting”. Aunque no haya movimiento macroscópico, la conductividad eléctrica puede verse afectada por la formación de películas de óxido sobre los contactos. No es raro que la resistencia total de los contactos de conectores hembra estampados aumente en un orden de magnitud —de 3 miliohmios a más de 25 miliohmios— después de apenas 500 ciclos o menos, lo que a menudo provoca fallas de contacto por circuitos abiertos intermitentes. Los conectores hembra hiperboloides tienen una geometría distinta. Varios hilos delgados —los hilos individuales del contacto Twist Pin— se anclan en ambos extremos y se curvan en forma helicoidal, de modo que el punto medio de cada hilo se abulta hacia adentro. Cuando pasa el pin complementario, cada hilo se dobla radialmente hacia afuera y se desplaza de forma independiente de los demás. Se forman de 7 a 10 líneas de contacto redundantes, por lo que la falla de un solo hilo no implica que falle el contacto. Por el contrario, la vibración limpia los contactos en lugar de degradar su desempeño.
✔ Ventajas del contacto hiperboloide (Twist Pin)
- Tolerancia a golpes de hasta 500 G: 10× la de un contacto estampado
- Vibración continua de 200 G: 10× la de un contacto estampado
- De 7 a 10 líneas de contacto redundantes frente a 2 o 3 puntos de contacto individual
- Resistencia de contacto estable de ~3 mΩ durante toda la vida útil de acoplamiento
- Más de 10,000 ciclos de acoplamiento con un aumento de resistencia inferior al 2%
- Fuerza de inserción aproximadamente la mitad de la de un contacto estampado equivalente
⚠ Aspectos que se deben prever
- El costo de manufactura por pin es mayor que el de los contactos estampados
- Debe usarse cobre-berilio endurecido por envejecimiento; el suministro del material puede retrasarse
- Las líneas de contacto requieren un trenzado preciso dentro de 0.5 (es necesario ajustar el herramental)
- La temperatura ideal de operación del contacto se mantiene por debajo de 105 °C para preservar la tensión del resorte
- Se requiere una CMM o un comparador óptico para realizar una evaluación visual adecuada
📐 Nota de ingeniería
Al hacer pasar un contacto Twist Pin real por cobre-berilio C17200 endurecido por envejecimiento, se obtiene una fuerza de contacto de 0.5 a 1.5 oz por contacto, se mantiene la fuerza de contacto en ±5 % durante 10,000 ciclos de acoplamiento y se limita la resistencia total de contacto a <5 m. El paso de hélice debe mantenerse aproximadamente en 0.0005 inch y los hilos en 0.001 inch: especificaciones que requieren precisión en cada etapa de la línea de producción de seis estaciones de ZE.
“En los contactos estampados, que tienen pocos puntos de contacto, la vibración prolongada provoca fallas. Los equipos esenciales para la misión no pueden arriesgarse a que sus funciones críticas fallen en un entorno operativo crítico. Estos diseños tienen varios puntos de contacto eléctrico para evitar fallas por vibración, por eso los conectores hembra hiperboloides se han convertido en el estándar para aplicaciones Micro-D”. — Resumen de ingeniería de conectores aeroespaciales, parafraseado a partir de un documento técnico de Cinch Connectivity
El proceso de manufactura de contactos Twist Pin en 6 etapas
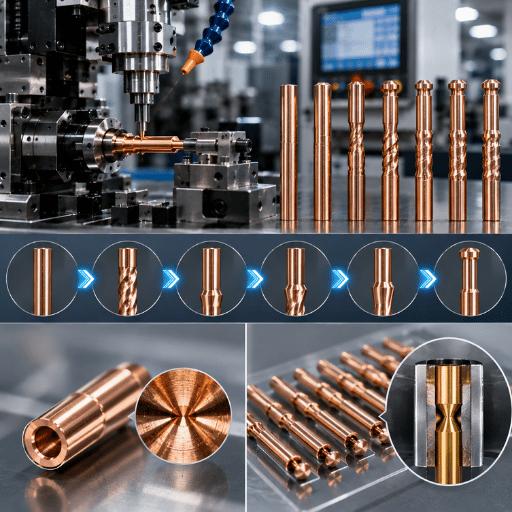
Una línea de ensamble de contactos Twist Pin de ZEUEE cuenta con seis estaciones diseñadas para tareas específicas. Cada etapa resuelve un aspecto concreto del desafío general, por lo que la máquina de menor desempeño determina la velocidad de la línea.¿Cómo se fabrican los contactos Twist Pin? Explicación de las seis estaciones
Desde el cable BeCu sin procesar hasta el producto terminado, el flujo de proceso de la línea pasa por estas etapas de inspección:| Etapa | Máquina | Tasa de producción | Parámetro crítico | Etapa de control de calidad |
|---|---|---|---|---|
| 1. Trenzado | Máquina trenzadora de contactos Twist Pin | 100–200 mm/min | Paso de hélice ±subgrado, longitud de paso 0.5–3 × OD | Monitoreo de tensión en línea |
| 2. Enderezado y corte | Máquina de corte con servo | Enderezado a 1,000 mm/min; corte a 12–15 piezas/min | Longitud de corte ±0.05 mm | Medidor láser de longitud |
| 3. Soldadura de extremos | Máquina de soldadura de extremos para contactos Twist Pin | 12–15 piezas/min | Concentricidad del cordón de soldadura, sin porosidad | Inspección óptica del cordón |
| 4. Expansión (abultamiento) | Máquina de expansión y abultamiento | 10–15 piezas/min | Diámetro del abultamiento, perfil de la cintura hiperboloide | Verificación dimensional con CMM |
| 5. Alineación | Máquina de alineación y enderezado | Sincronizada con la línea | Rectitud de los pines, alineación de los extremos | Verificación de rectitud con CCD |
| 6. Inspección | Inspector óptico CCD y láser | 100% en línea | Geometría, superficie y cobertura del recubrimiento | Rechazo automático y clasificación en contenedores |
💡 Consejo profesional: tiempo de cambio de formato
Publicaciones del sector señalan que cambiar la configuración de una de 6 máquinas supone perder 15 minutos de producción, además de las 2 hr al día que se pierden únicamente en cambios de formato de toda una línea de máquinas. Algunas recomiendan implementar herramental para reducir el tiempo de configuración.
Selección de materiales: por qué se usa cobre-berilio para los contactos Twist Pin
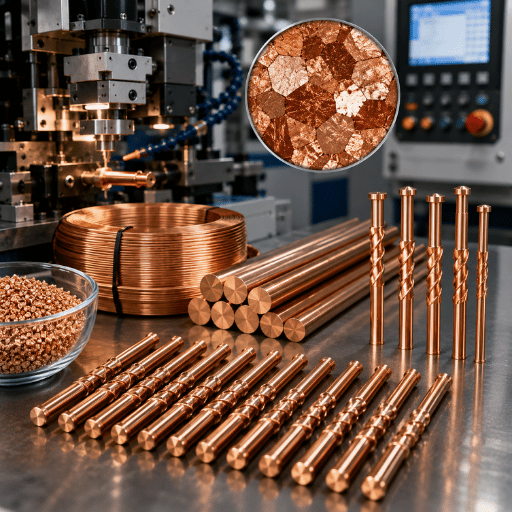 La elección del material de un contacto Twist Pin no es una decisión estética. Está estrechamente vinculada con la retención de la fuerza del resorte, la conductividad eléctrica y el número de ciclos de acoplamiento que resiste. Cerca del 95% de la producción industrial de contactos Twist Pin utiliza tres aleaciones: cobre-berilio C17200, bronce fosforado C5210 y níquel-berilio C17510. Cada una se asocia con un grupo de aplicaciones distinto.
| Propiedad | BeCu C17200 | Bronce fosforado C5210 | BeNi C17510 |
|---|---|---|---|
| Resistencia a la tracción (con tratamiento térmico) | 1,100–1,380 MPa | 700–900 MPa | 760–965 MPa |
| Conductividad eléctrica (% IACS) | 22–28% | 15–18% | 45–60% |
| Temperatura de servicio | hasta ~105 °C | hasta ~100 °C | hasta ~200 °C |
| Retención del resorte durante los ciclos de acoplamiento | ±5% durante más de 10K ciclos | ±10% durante 5K ciclos | ±5% a temperatura elevada |
| Costo relativo del material | Alto | Moderado | Muy alto |
| Norma de referencia | ASTM B194 / B196 | ASTM B103 | ASTM B441 |
Marco de decisión para la selección de material según la aplicación
En el catálogo de máquinas de ensamble de conectores de ZEUEE se incluye una referencia cruzada completa de aleaciones para toda la línea de seis estaciones.
- RF comercial estándar, sondas de prueba y telecomunicaciones Clase 2 (IPC/WHMA-A-620E Clase 2): BeCu C17200 (aleación de costo estándar) o bronce fosforado C5210 (aleación económica)
- Instrumentación de alta temperatura continua (>105 C): BeNi C17510 (ámbito de uso del titanio); las aleaciones ingenuas se deforman lentamente por fluencia
- Instrumentación de alta densidad de corriente y alta temperatura (>150 C): BeCu C17200 es esencial; las aleaciones se deforman por fluencia
- Consolidación híbrida de RF y potencia: BeCu C17200 como aleación base; considere una capa base de plata si la densidad de corriente supera 5 A por pin
Tipos de máquinas trenzadoras: por qué el trenzado de contactos Twist Pin ≠ el trenzado de cables
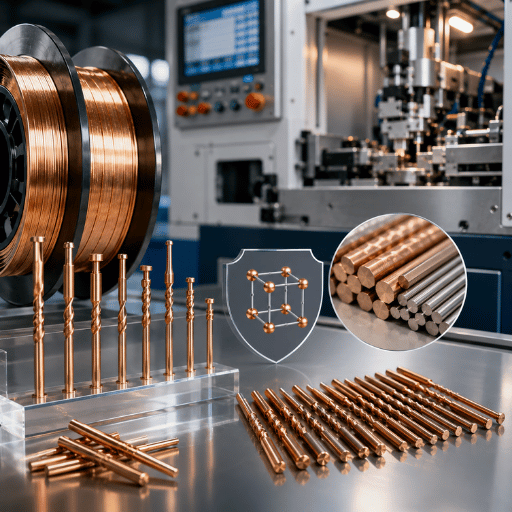 Aquí es donde muchos ingenieros de diseño de conectores se equivocan. La palabra “trenzado” aparece tanto en la ficha técnica de una máquina de doble torsión para cable LAN que funciona a 1,200 RPM como en la ficha técnica de una estación de trenzado de contactos Twist Pin. Aunque emplean un mecanismo superficialmente similar —un carrete de recogida gira alrededor de uno de suministro—, la ventana de tolerancia de ingeniería entre ambas es diez veces diferente. Una máquina trenzadora de cables no puede fabricar contactos Twist Pin, aunque en ambas se trence el cable mecánicamente.
Entre los grupos generales de equipos de trenzado se encuentran las máquinas trenzadoras tubulares, planetarias, rígidas y de doble torsión, además de las máquinas cableadoras por agrupamiento. Cada una se basa en una geometría de conductor diferente, diseñada por fabricantes de líneas automatizadas de propósito general. Todas se relacionan con geometrías de escala de cable: grupos de varios conductores de 0.5-5 mm o más, longitudes de paso de 8-25 D y velocidades de línea de 50-200 m/min. Las métricas críticas son la flexibilidad del conductor del cable, la resistencia de CC por kilómetro y la reserva de resistencia a la tracción.
Una máquina trenzadora de contactos Twist Pin invierte todos esos parámetros.
| Dimensión | Máquina trenzadora de cables | Máquina trenzadora de contactos Twist Pin |
|---|---|---|
| Número de hilos por salida | 7 / 19 / 37 / 61 (estándar concéntrico) | 3 – 9 (un contacto Twist Pin) |
| Rango de diámetro del cable | 0.5 – 5 mm (escala de conductor) | 0.2 – 0.8 mm (microescala) |
| Tolerancia del paso | ±5 – 10% (funcional) | ±subgrado (geometría del contacto) |
| Longitud de paso | 8 – 25 × OD | 0.5 – 3 × OD (el ángulo de hélice es crítico) |
| Velocidad de línea | 50 – 200 m/min | 100 – 200 mm/min |
| Forma de salida | Carrete continuo (kilómetros) | Unidad discreta (mm y corte) |
| Parámetro crítico de salida | Resistencia, flexibilidad y resistencia a la tracción | Concentricidad de la hélice, fuerza del resorte |
| Propósito del diseño | Conductor de potencia y señal | Estructura de resorte del contacto |
⚠️ La diferencia clave
Por eso, los equipos de ingeniería que adaptan una máquina trenzadora de cable LAN para producir material para pines de conectores solo consiguen dos resultados deficientes: una geometría de contacto que no pueden medir con CMM y una línea que nunca puede completar una inspección óptica en línea del 100%, porque el producto es continuo, no discreto. La línea integrada de trenzado, corte, soldadura y expansión de ZEUEE existe precisamente porque el trenzado de cables no puede producir los contactos Twist Pin discretos con el paso micrométrico de precisión que requieren.
La precisión del paso en el trenzado de contactos Twist Pin es un orden de magnitud mayor que en el trenzado de cables. La uniformidad subgrado a 100-200 mm/min es el verdadero diferenciador competitivo, no solo la velocidad del husillo. Una máquina trenzadora de cables que gira su husillo a 1,200 RPM no puede mantener una precisión subgrado del paso de hélice en un hilo de 0.3 mm: la dinámica es incompatible y el sistema de recogida está diseñado para producir tramos de kilómetros, no piezas discretas de milímetros.
Normas MIL y del sector: cuándo los contactos Twist Pin deben cumplirlas
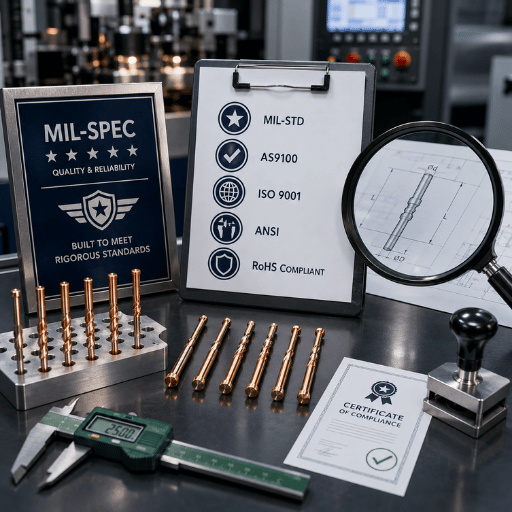 La necesidad de que un contacto Twist Pin cumpla con las normas militares o aeroespaciales depende del uso final del ensamble del conector. Las normas que se suelen mencionar tienen varios niveles de calificación: especificaciones del conector, del material y de mano de obra; por último, se aplica un anexo para el sector militar/aeroespacial. Estas normas aparecen con mayor frecuencia en las conversaciones sobre adquisiciones:
Normas pertinentes para la producción de contactos Twist Pin
La elección entre las tres clases de IPC/WHMA-A-620E determina la mayoría de los resultados de las adquisiciones: la Clase 1 define las normas generales para productos electrónicos; la Clase 2 abarca productos para los sectores de comunicaciones, datos y telefonía; y la Clase 3 establece requisitos de alta confiabilidad para entornos aeroespaciales, médicos y militares. La Clase 3 requiere registros de SPC, un entorno de inspección de al menos 1,000 lux con una temperatura de color de 3,000–5,000 K y el cumplimiento del “Anexo militar y espacial” para los componentes expuestos a ciclos térmicos, golpes y vibraciones que someten a tensión los componentes y ensambles destinados al entorno espacial.
- MIL-DTL-83513 (el conector subminiatura Micro-D es una aplicación clásica de contactos Twist Pin).
- MIL-DTL-38999 (conector circular, rango de temperatura).
- MIL-DTL-55302 (conector para cableado impreso).
- ASTM B194 (placa, lámina, tira y barra laminada de cobre-berilio).
- ASTM B196 (barra y varilla de cobre-berilio: proporciona la materia prima para el cable de los contactos Twist Pin).
- IPC/WHMA-A-620E, octubre de 2022 (“Requisitos para ensambles de arneses de cables y cables” define los niveles de control de calidad para productos electrónicos, Clase 1, 2 o 3; consulte a continuación).
- NASA INST-EEE-002 (exige contactos tipo Twist Pin para aplicaciones Micro-D críticas.
📐 Certificado de ensayo de laminación: campos críticos
Los requisitos aeroespaciales y militares incluyen un informe de pruebas de laminación (MTR) certificado para cada lote de material, que especifique la designación de la aleación según las normas ASTM, la designación del tratamiento térmico, la resistencia a la tracción (mínima y máxima), el alargamiento (%), la conductividad eléctrica (% IACS) y la trazabilidad del lote (proveedor). Sin esto, lo habitual es que se rechace el lote de Clase 3.
Producción manual frente a automatizada de contactos Twist Pin: marco de decisión
Cuando un fabricante de conectores evalúa la posibilidad de desarrollar capacidades para producir contactos Twist Pin, el cálculo fundamental de la inversión de capital compara la capacidad de una máquina de producción integrada de seis etapas y varios procesos con la de otras soluciones y métodos menos eficientes para satisfacer los requisitos de sus clientes. Estas son las cuatro variables de esa ecuación: • volumen mensual • nivel de exigencia de las tolerancias geométricas • costo laboral total • costo asociado con el rechazo por problemas de calidad (pérdida de producción, retrabajo, devoluciones de clientes y reclamos de garantía).| Parámetro | Manual | Semiautomatizado | Totalmente automatizado (6 etapas) |
|---|---|---|---|
| Tasa de producción sostenida | 200 – 600 piezas/día por operador | 2,000 – 5,000 piezas/día | 10–12 piezas/min sostenidas ≈ 14K/día |
| Precisión del paso de hélice | ±1 – 2° (depende del operador) | ±0.5° | ±subgrado (servo + CCD) |
| Tasa de desperdicio | 2 – 4% | 0.5 – 1.5% | ~0.15% (CCD en línea al 100%) |
| Cantidad de operadores | 25 – 35 | 8 – 12 | 2 – 4 |
| Inversión de capital inicial | Baja (herramental de ≈ $50K) | Moderada ($120K – $250K) | $350K – $525K (incluye integración) |
| Recuperación de la inversión habitual | n/a | 24 – 36 meses | 12 – 24 meses (mano de obra y capacidad) |
| Cumplimiento de Clase 3 | Difícil (variabilidad entre lotes) | Viable, con costos adicionales de auditoría | Integrado (SPC + documentación) |
| Opción más adecuada | <10,000 piezas/mes, especificación poco exigente | 10K – 50K piezas/mes, Clase 2 | >50K piezas/mes, Clase 3, militar/aeroespacial |
Regla rápida para decidir
Hay dos datos de campo que conviene conocer antes de aceptar una cotización. Primero, los costos de integración se subestiman de manera sistemática: publicaciones del sector informan que superan en 40% las cotizaciones de equipos para los primeros proyectos de automatización de contactos Twist Pin, y que el herramental y la ingeniería representan la mayor parte de esa diferencia. Segundo, el costo real por operador es aproximadamente 1.5× la tarifa salarial base una vez que se consideran las prestaciones, la capacitación y la rotación de personal. En mercados industrializados, los costos laborales totales han promediado alrededor de $30K al año por operador; una cifra que cambia el cálculo de eficiencia entre procesos manuales y automatizados más rápido que el retorno de la inversión en equipos por sí solo.
Para los equipos de adquisiciones que estén listos para definir el alcance de una línea personalizada, descargue la ficha técnica completa de los contactos Twist Pin para consultar datos sobre la tasa de producción, el espacio ocupado y la integración de toda la línea, o solicite una cotización personalizada para su línea de producción de contactos Twist Pin.
Si necesita producir >50,000 unidades/mes, con tolerancias geométricas de hasta <0.5 grados en el ángulo de hélice y el contrato exige las normas de calidad Clase 3 de IPC/WHMA-A-620E, la solución de ensamble automatizado de varias etapas puede ser la opción más económica. Para ~10,000-50,000 unidades al mes y posiblemente requisitos de Clase 2, un proceso híbrido o semiautomatizado puede ser adecuado. Con <10,000 piezas/mes y sin requisitos de alta confiabilidad, los procesos manuales con una certificación estricta de los operadores probablemente seguirán siendo viables desde el punto de vista económico.
Errores frecuentes en la manufactura de contactos Twist Pin: lecciones de campo
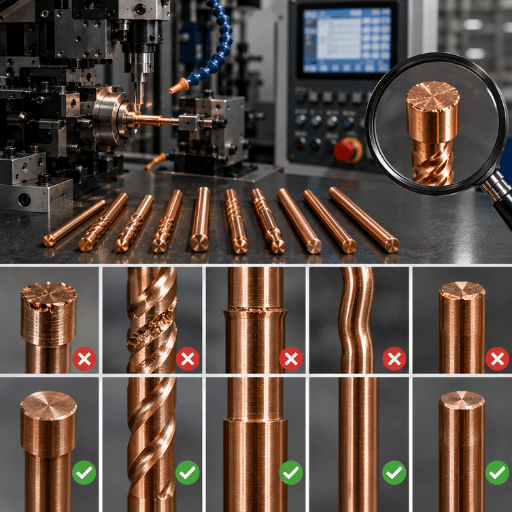 Estas son las cinco causas principales de fallas en la producción de contactos Twist Pin. Ninguna puede deducirse de la hoja de datos, y todas aparecen después de que se envía el primer lote y el ingeniero de calificación del cliente toma 30 pines para hacer cortes transversales.
⚠️ Error 1: desviación del paso de la hélice por desgaste de los rodamientos del husillo
Los rodamientos del husillo pueden soportar entre 18 y 24 meses de producción continua antes de desgastarse lo suficiente como para que el paso de la hélice supere el margen de menos de un grado. En ese punto, la geometría del contacto no supera la medición con CMM, aunque las estaciones de soldadura y cable funcionen sin problemas. Solución: implementar inspecciones CMM aleatorias diarias en cada turno sobre el resultado del trenzado, no solo sobre el pin terminado. (Un artículo de una revista especializada del sector indicó que el desperdicio puede llegar a un alarmante 4% en esta área antes de la automatización.)
⚠️ Error 2: tratamiento térmico incompleto del cobre-berilio
El BeCu C17200 debe endurecerse por envejecimiento en una atmósfera controlada. Un envejecimiento insuficiente reduce el límite elástico en 15% y acelera la pérdida de fuerza del resorte. Como resultado, la retención de la fuerza de contacto queda fuera del margen de ±5% durante 10,000 ciclos de acoplamiento, y los pines que al principio superan la inspección luego fallan las pruebas de resistencia. Mitigación: exigir que el Certificado de Ensayo de Fábrica indique explícitamente el estado del tratamiento térmico (TF00, TH04, etc.) y auditar un lote de muestra mediante mediciones de dureza HRB o HV.
⚠️ Error 3: espesor de recubrimiento inconsistente
Si el recubrimiento de oro tiene menos de 50 in, la capa inferior de níquel se corroe; si supera 100 in, se desperdicia material y es más probable que aparezcan grietas con la flexión repetida. Por suerte, la mayoría de los ingenieros de conectores ya sabe que la resistencia puede aumentar de 3 m en estado limpio a más de 25 m después de unos 500 ciclos si el recubrimiento no es completamente uniforme. Esto se manifiesta como una conexión poco confiable en el zócalo de prueba. Solución: medir el espesor del recubrimiento por XRF en cada lote, no en cada muestra.
⚠️ Error 4: soldadura terminal no hermética
Falla: si la soldadura terminal de la etapa 3 no es hermética, el oxígeno atmosférico puede penetrar el haz de filamentos con el tiempo. Esto aumenta cada vez más la resistencia de contacto, aunque no haya defectos visibles. Entre las soluciones está realizar pruebas de fugas con helio en una muestra aleatoria de pines soldados, como complemento y no como sustituto de las pruebas visuales o de rayos X.
⚠️ Error 5: sustituir la inspección en línea al 100% por muestreo AQL
El AQL es insuficiente para trabajos de clase 3. Las fallas que se encuentran en el 0.1% inferior del lote siguen siendo críticas para la misión. La solución es sencilla, pero costosa: inspección dimensional en línea al 100% con CCD/láser en la etapa 6 y rechazo automático de las piezas no conformes.
Alternativa: las declaraciones del proveedor sobre una «inspección al 100%» no son útiles si no van acompañadas de resultados de inspección verificables para cada pin.Panorama del sector: factores que impulsan la demanda de contactos Twist Pin entre 2026–2028
Tres fuerzas simultáneas impulsan la demanda de contactos Twist Pin en los sectores aeroespacial, de defensa y de electrónica de alta densidad, y ninguna es especulativa. Todas ya se reflejan en los datos públicos sobre el tamaño de los mercados y en las decisiones técnicas de los fabricantes aeroespaciales de equipos originales (OEM) para mejorar la eficiencia de los componentes de próxima generación y los flujos de trabajo de inspección inteligente. Reducción de SWaP en el sector aeroespacial. Según Intel Market Research, el mercado de conectores aeroespaciales creció hasta aproximadamente US $3.26 billion en 2025, frente a los US $3.51 billion previstos para 2026. Esto representa un crecimiento interanual de ~7.6%. Dentro de ese mercado, la tendencia apunta a menos contactos estampados MIL-C-39029 y más zócalos hiperboloides optimizados en tamaño, peso y potencia para responder a nuevos requisitos de misión en CubeSats, SmallSats, UAV tácticos e incluso vehículos espaciales tripulados. Los debates técnicos del sector aeroespacial se centran en el diseño hiperboloide, cuya geometría autolimpiante resiste las vibraciones y evita los modos de falla más comunes: la corrosión por fretting de los contactos aeroespaciales estampados y crimpados tradicionales. Alto crecimiento en los sectores espacial y de defensa. Según Research and Markets, el mercado de conectores espaciales alcanzará los US $1.41 billion, frente a los US $1.07 billion en 2026 (CAGR de 7.1% hasta 2030). En un ámbito más amplio, se prevé que el mercado general de conectores para el sector espacial y aeroespacial crezca de US $8.05 billion en 2025 a US $15.02 billion en 2035 (SNS Insider). Estas tendencias al alza favorecen claramente las tecnologías de contactos Twist Pin e hiperboloides de alta confiabilidad frente a los diseños estampados y crimpados más antiguos. Procesos más estrictos conforme a IPC/WHMA-A-620E. La liberación de octubre de 2022 reforzó los controles de los procesos de clase 3 de IPC/WHMA-A-620, en particular el control documental del proceso (SPC), la iluminación de inspección y la trazabilidad completa de cada elemento del ensamble. Por ello, los clientes Tier-1 exigen directamente estos controles de proceso y documentación mediante órdenes de compra. Esto lleva a los proveedores de contactos Twist Pin a adoptar líneas automatizadas y SPC completo, en lugar de procesos semiautomatizados.
Si está planificando la capacidad para contactos Twist Pin de 2026–2028
- Diseñe desde el primer día para cumplir con IPC/WHMA-A-620E clase 3. Adaptar una línea de clase 2 para incorporar capacidades de SPC cuesta aproximadamente 2-3× lo que cuesta especificar la clase 3 desde la configuración inicial de la línea.
- Verifique que la precisión del paso de la hélice, inferior a un grado, se mantenga al producir mezclas de BeCu y bronce fosforoso. Cada año se reducen los márgenes de tolerancia aeroespaciales debido a la miniaturización impulsada por SWaP, y los fabricantes de máquinas que personalizan los husillos de trenzado para mezclas de aleaciones específicas aventajan a los competidores con líneas genéricas.
- Reserve capacidad para aplicaciones 5G mmWave y EV 800 V. Los contactos hiperboloides ya se están incorporando a ambos campos, y el plazo de entrega de una nueva línea de producción de seis estaciones suele ser de 60 a 180 días.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre un contacto Twist Pin y un contacto crimpado convencional?
Ver respuesta
Los contactos de zócalo hiperboloides Twist Pin se fabrican con filamentos individuales enrollados helicoidalmente para ofrecer redundancia de contacto mediante el acoplamiento de varios puntos con el pin macho correspondiente. Los diseños de zócalo estampado simplemente sujetan el pin correspondiente entre 2 o 3 lengüetas sencillas, por lo que ofrecen pocos puntos de contacto, a menudo uno solo o varios en paralelo. La geometría multipunto de los contactos Twist Pin ofrece una resistencia a las vibraciones y los impactos 10x mayor que la de los diseños sencillos, y una vida útil de acoplamiento de hasta 5-20x más.
P: ¿Por qué se prefiere el cobre-berilio para fabricar contactos Twist Pin?
Ver respuesta
Después del tratamiento térmico, el cobre-berilio (BeCu C17200) ofrece una resistencia a la tracción de hasta 1,100-1,380 MPa y una conductividad de 22-28% IACS. Esta combinación proporciona un material con alto límite elástico y conductividad adecuada, que permite una larga vida útil durante 10,000 ciclos de acoplamiento o más.
P: ¿Cuántas etapas tiene una línea completa de producción de contactos Twist Pin?
Ver respuesta
6. Trenzado/Enderezado/corte/Soldadura terminal/Expansión/Abocardado/Enderezado e inspección óptica al 100%, entre otras operaciones. En total, son 6 máquinas en una línea de producción de contactos Twist Pin; la tasa de producción de la línea la determina la etapa cuello de botella (probablemente la expansión), con 10 – 15 piezas/min. Consulte la revisión anterior de la línea de producción de contactos Twist Pin de 6 etapas para conocer los detalles de cada etapa.
P: ¿Una máquina trenzadora para cable LAN también puede fabricar contactos Twist Pin?
Ver respuesta
No. Una máquina trenzadora para cable LAN está diseñada para cables con varios conductores: cables de 0.5 – 5mm, paso de cableado de 8-25 OD, velocidad de línea de 50-200m/min y salida continua en bobina. Un contacto Twist Pin requiere cables de 0.2 – 0.8mm, paso de cableado de 0.5 -3OD, precisión inferior a un grado en el paso de la hélice y una salida discreta del orden de milímetros.
Ni la dinámica ni la configuración del sistema de recogida son adecuadas para una aplicación Twist Pin. Compare las máquinas trenzadoras en la tabla anterior para ver la lista completa de diferencias.
P: ¿Qué normas se aplican a los contactos Twist Pin militares y aeroespaciales?
Ver respuesta
MIL-DTL-83513 (Micro-D), MIL-DTL-38999 (circular serie III, -65 a +200 C), MIL-DTL-55302 (conectores para montaje en PCB); para el material de partida de BeCu: ASTM B194 / B196. Para la ejecución de la producción: IPC/WHMA-A-620E clase 3. El Certificado de Ensayo de Fábrica debe incluir: designación de la aleación, condición térmica, resistencia a la tracción, elongación, conductividad e identificación para la trazabilidad del lote. La falta de cualquiera de los datos anteriores es una falla en la producción de clase 3.
P: ¿Cuál es la tasa de producción típica de una línea de contactos Twist Pin totalmente automatizada?
Ver respuesta
La tasa es de aproximadamente 10 – 12 piezas por minuto de manera continua a lo largo de la línea de 6 estaciones, aunque la estación de corte y soldadura opera a 12-15 piezas/min y la estación de expansión está clasificada para entre 10-15 piezas/min. Si funciona continuamente 24/7, la línea produce aproximadamente 4.3 millones de pines al año, sin contar el mantenimiento planificado ni los cambios de formato. El cuello de botella real depende de la aleación que se procese y de la frecuencia con que se deba cambiar la línea de bronce fosforoso a BeCu.
Acerca de este análisis
Este análisis se basa en más de veinte años de experiencia del equipo de ingeniería de ZEUEE en la producción de líneas de producción de contactos hiperboloides Twist Pin para fabricantes de equipos originales de conectores aeroespaciales, de defensa y RF. Los parámetros típicos corresponden a equipos que hemos puesto en servicio satisfactoriamente. Las comparaciones de rendimiento y productos se basan en documentos técnicos de Cinch Connectivity, IEH Corp y Connector Supplier, así como en investigaciones documentadas y verificadas con nuestros ingenieros (mayo de 2026).
Referencias y fuentes
- ASTM B194 — Especificación estándar para placas, láminas, tiras y barras laminadas de aleación de cobre-berilio — ASTM International
- ASTM B196 — Especificación estándar para barras y varillas de aleación de cobre-berilio — ASTM International
- IPC/WHMA-A-620E — Requisitos y criterios de aceptación para ensambles de cables y arneses de cables (octubre de 2022) — IPC International y Wire Harness Manufacturers Association
- MIL-DTL-83513 — Conectores eléctricos rectangulares microminiatura — Agencia de Logística de Defensa de Estados Unidos
- MIL-DTL-38999 — Conectores eléctricos circulares, miniatura y de alta densidad — Agencia de Logística de Defensa de Estados Unidos
- MIL-DTL-55302 — Conectores para cableado impreso — Agencia de Logística de Defensa de Estados Unidos
- NASA INST-EEE-002 — Instrucciones para la selección de piezas EEE — Centro de Vuelo Espacial Goddard de la NASA
Artículos relacionados
- Máquina Twist Pin de ZEUEE: especificaciones completas de la línea de producción — tasa de producción de seis estaciones, espacio ocupado y datos de integración
- Catálogo de máquinas de ensamble de conectores de ZEUEE — familias de equipos para ensamble de contactos hiperboloides, estampados y crimpados
- Acerca de ZEUEE: 20 años en la manufactura de contactos hiperboloides — trayectoria de ingeniería, patentes y cartera de clientes OEM identificados
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now





