Contatti Zeyu lntelligent Industrial Company

CERTIFICATA ISO 9001
Macchina per distendere e allineare fili twist pin
ZEUEE C49-ZY03-01: macchina automatica per distendere e allineare fili twist pin da 0,45mm
Questa macchina industriale raddrizzafili, progettata appositamente, alimenta filo twist pin da 0,45mm nel processo di produzione di connettori Nano-D, Micro-D e con contatti a iperboloide. Il ciclo alternato (avanti e indietro), con più rulli, elimina le tensioni interne e garantisce un risultato lineare uniforme: velocità di 4.5-5m/min costante, filo diritto, modulo manutenibile, rilevatore di rottura del filo e alimentazione a tensione costante. È progettata specificamente per connettori aeronautici, militari e medicali.
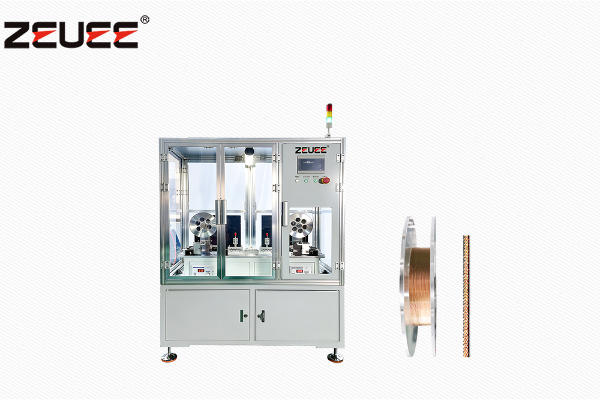
- Modello C49-ZY03-01
- Filo twist pin da 0,45mm
- Velocità 4,5–5 m/min
- Potenza 5 kW / 220V AC
- Aria 0,4–0,6 MPa
- Ingombro 1400×800×1850 mm
Perché il filo twist pin da 0,45mm non trattato riduce la resa dei connettori
I twist pin sono gli elementi di contatto all’interno dei connettori Nano-D e Micro-D impiegati nei settori spaziale, aerospaziale, della difesa e medicale. Sono minuscoli: nei Nano-D si usano fili da 30 o 32 AWG con un passo tra i pin di 0.025-inch (0,64mm); secondo l’interpretazione della norma MIL-DTL-32139 pubblicata da Omnetics su Connector Supplier, un connettore a 25 posizioni pesa circa 12 grammi e ha un volume pari a un ottavo di quello di un Micro-D.
Il filo destinato a diventare un twist pin parte da una bobina: la memoria della bobina, le tensioni residue della trafilatura e il ritorno elastico dopo il taglio producono un filamento curvo ed elastico, mentre serve un’asta perfettamente diritta con un comportamento allo snervamento prevedibile.
NASA-STD-8739.4
È proprio questo il tipo di guasto che la norma NASA-STD-8739.4 sulle lavorazioni dei cablaggi per il volo spaziale mira a prevenire nelle fasi a monte. Anche la letteratura brevettuale storica sui metodi di connessione tra fili sottili e pin (USPTO US 4039801) aveva già identificato questo fenomeno come causa principale della perdita di resa nell’assemblaggio dei pin per fili inferiori a 0,3mm.
Tipi di guasto nell’assemblaggio finale
Quando il filo prosegue lungo la linea e raggiunge l’assemblaggio finale con tensioni interne non controllate adeguatamente, alla stazione di collaudo del pannello possono verificarsi 3 tipi di guasto:
01
Una variazione di 0,1 mm nella curvatura del filo
può causare intermittenze quando il twist pin scorre nel contatto a iperboloide.
02
Il ritorno elastico del filo dopo l’inserimento
genera concentrazioni di tensione nella terminazione elettrica del pin; un’analisi del 2025 pubblicata da Hackaday sulla connessione twist la indica come sede molto comune di cricche da vibrazione.
03
La variazione del carico di snervamento del filo
all’interno del lotto determina prestazioni molto variabili nella pressa di ricalcatura. Chi accetta connessioni soggette a questi problemi accetta anche le richieste di garanzia dei committenti principali del settore satellitare; in pratica, non è affatto tollerante.
C49-ZY03-01: sistema di riduzione delle tensioni a monte
C49-ZY03-01 riduce le tensioni a monte, prima di qualsiasi stazione per la lavorazione del cavo che debba gestire il filo trattato, ad esempio per il taglio, la ricalcatura o l’inserimento. Come descritto, preleva il filo dal nastro di alimentazione, lo fa scorrere avanti e indietro con un sistema di riduzione delle tensioni basato sulla corsa, quindi lo fa passare attraverso due raddrizzafili multi-rullo consecutivi e ortogonali tra loro. Il controllo a retroazione della posizione chiude il circuito sia sull’ingresso originale dalla bobina di alimentazione sia sull’uscita dalle unità di raddrizzatura (controllori di tensione ad anello chiuso (CLC), interblocco per la rottura del filo).
Il filo in uscita è privo delle tensioni che altrimenti comprometterebbero la capacità dei connettori di rispettare la specifica di 200 cicli e 15 milliohm, secondo la specifica del filo MIL-DTL-32139 e l’interpretazione di Omnetics (2017).
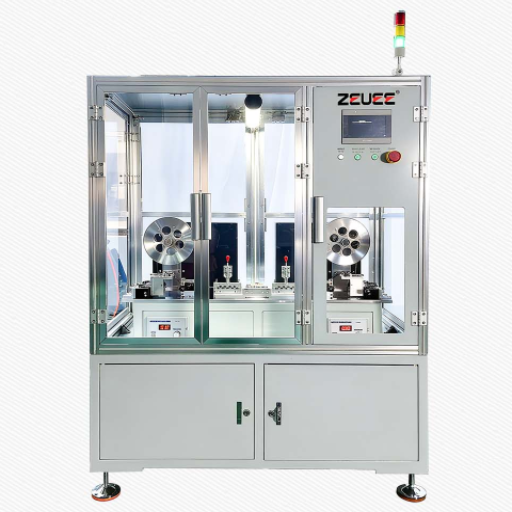
Architettura di allineamento multi-rullo
All’interno di C49-ZY03-01
Quattro innovazioni progettuali distinguono il semplice raddrizzamento del filo dalla produzione di filo con caratteristiche adatte ai twist pin. Tutte le specifiche riportate provengono da C49-ZY03-01, attualmente in consegna dal nostro stabilimento di Taihe, Jiangxi.
| Dimensioni (L×P×A) | 1400 × 800 × 1850 mm | Installazione a pavimento, ingombro per un operatore |
| Cadenza produttiva | 4,5–5 m/min | Velocità mantenuta con filo di diametro 0,45mm |
| Potenza nominale | 5 kW | Comprende azionamenti, servo di tensionamento e PLC di controllo |
| Pressione dell’aria | 0,4–0,6 MPa | Circuiti pneumatici di bloccaggio e frenatura |
| Tensione | 220 V AC, monofase | Disponibile nelle varianti 110V / 380V (OEM) |
| Intervallo del diametro del filo | 0,30 – 0,60 mm | Il valore di progetto è 0,45mm; per 0.30/0.60 occorre sostituire i rulli |
| Assi di allineamento | Orizzontale + verticale | Entrambi gli assi sono regolabili in linea tramite volantini micrometrici |
| Controllo della tensione | Ad anello chiuso | Elimina le variazioni di trazione e l’allungamento |
| Interblocco di sicurezza | Arresto automatico in caso di rottura del filo | Rileva la rottura in <200 ms e arresta i motori |
| Struttura | Sottoassiemi modulari | Il modulo di riduzione delle tensioni e le teste di allineamento sono rimovibili senza alterare l’allineamento del telaio |
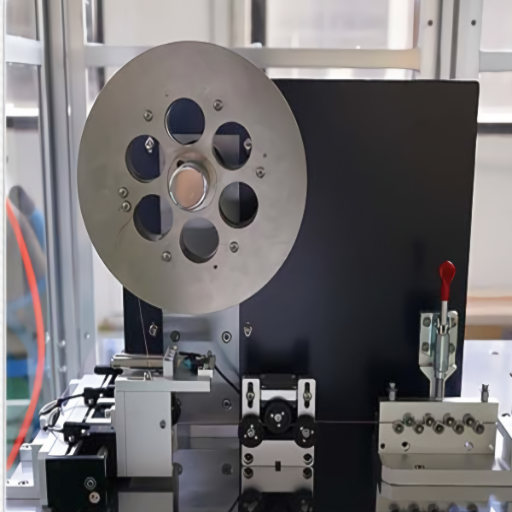
Alimentazione a tensione costante
I controlli di tensione servoazionati sono installati su ciascuna bobina di alimentazione e avvolgimento. Il filo viene tirato da una bobina all’altra mantenendo sempre la tensione impostata, così da prevenire il caratteristico movimento a scatti.
La tensione del filo viene misurata in tempo reale (è un valore misurato, non un’impostazione teorica); ogni valore fuori dall’intervallo ammesso arresta la linea per impedire che il filo difettoso prosegua nella produzione.
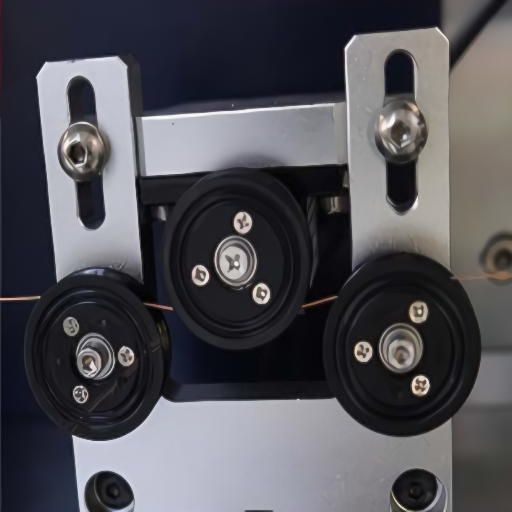
Allineamento ortogonale
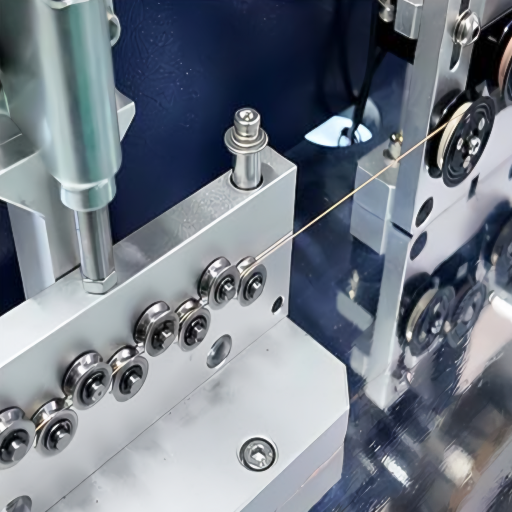
La raddrizzatura a rulli su un solo asse introduce un ritorno elastico nei fili sottili. C49-ZY03-01 deforma elasticamente il materiale tra serie di rulli orizzontali e verticali.
Il carico di deformazione cumulativo aumenta per fasi, selezionate appositamente per rame, ottone, bronzo fosforoso e leghe inox inferiori a 0,5 mm. Il filo mantiene la forma finale all’uscita del raddrizzafili.
Ciclo alternato (RSRC)
La maggior parte dei raddrizzafili lavora a passaggio singolo: il filo entra e avanza verso l’uscita contro i rulli. Per i fili inferiori a 0,5 mm questo processo non basta a eliminare le tensioni interne.
Quando un filo di questo tipo viene tagliato, le tensioni interne lo fanno «ritornare» verso la forma curva originale. RSRC è un processo in cui il filo attraversa ripetutamente avanti e indietro una fase di allineamento, finché le tensioni interne non si rilassano.
Manutenzione modulare
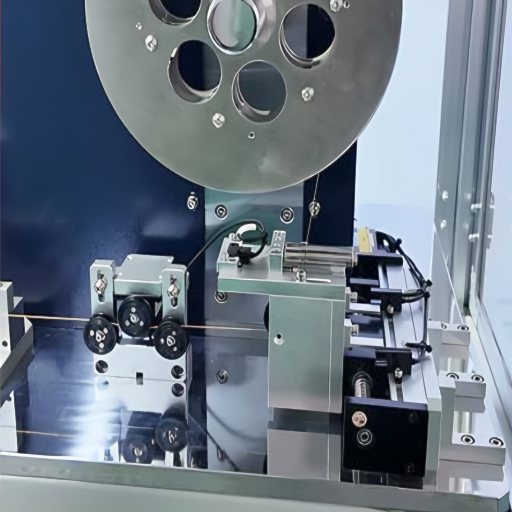
Le teste a rulli indipendenti all’interno dell’unità facilitano la manutenzione: non occorre rimuovere dal telaio altri moduli principali né interrompere il processo complessivo di lavorazione del filo.
La sostituzione di un rullo o il guasto di un cuscinetto restano circoscritti a un solo assieme, senza dover scollegare gli assiemi di tensionamento. Questa soluzione aumenta l’intervallo medio tra i guasti dei macchinari, poiché ogni riparazione riguarda un’area circoscritta.
Sistema pronto // Data Matrix
Matrice di riferimento tra tensioni e resa del filo twist pin da 0,45mm
La capacità di controllare le tensioni interne (l’«elasticità») del filo sottile si traduce direttamente in una migliore resa nell’assemblaggio dei pin e in valori migliori di resistenza di contatto e di altre specifiche nella fase di collaudo del connettore. La matrice seguente mostra le fasce di tensione interna mantenute dal nostro modulo RSRC, il relativo effetto sulla rettilineità del filo e le conseguenze sul prodotto connettore e sulla conformità alle specifiche durante la sua produzione. I limiti MIL-DTL-32139 sono tratti dalla specifica (DLA Land & Maritime) e dall’interpretazione per la progettazione dei connettori pubblicata su Connector Supplier (Bob Stanton, Omnetics, aprile 2017). La documentazione brevettuale dell’approccio di riduzione delle tensioni è disponibile presso USPTO US 4039801.
INDICATORI DI PRESTAZIONE: TENSIONI E RESA
Fascia di tensione residua
Rettilineità
Resa nell’assemblaggio dei pin
Conformità alla specifica del connettore
Uso finale tipico
Inferiore al valore obiettivo dopo RSRC
≤ 0,5 mm/m
≥ 99.0%
MIL-DTL-32139 Nano-D + MIL-DTL-38999 con contatto a iperboloide
Cablaggi per voli spaziali, avionica militare
Valore nominale dopo RSRC
0.5 – 1.0
97 – 99%
Lotti di produzione Nano-D MIL-DTL-32139
Elettronica per la difesa, carichi utili satellitari
Valore tipico con rulli a passaggio singolo
1.0 – 2.0
92 – 96%
Solo MIL-DTL-38999 (contatto a iperboloide meno stringente)
Connettori industriali e automotive
Memoria della bobina non controllata
2.0 – 4.0
85 – 92%
Solo connettori commerciali
Assiemi per elettronica di consumo e telecomunicazioni
Come trafilato (senza raddrizzatura)
> 4.0
< 85%
Non idoneo per contatti twist pin MIL-DTL
Lotto da scartare: riportare il filo sulla bobina
Fascia di tensione — rame
2–3cicli RSRC
15 mΩResistenza di contatto
Ricotto dolce, snerva prima. Nano-D per soli segnali.
Fascia di tensione — bronzo fosforoso
4–5cicli RSRC (critici)
200+cicli di accoppiamento
Mantiene l’elasticità. Twist pin MIL-DTL standard.
Fascia di tensione — inox 304
5–6cicli RSRC (estesi)
−55°C / +200°CTemperatura di esercizio
Massima elasticità. Settore aerospaziale ad alta temperatura.
Fascia di tensione — rame al berillio
4–5cicli RSRC
2.000+Connettori ad alto numero di cicli
Combinazione di elasticità e conducibilità. Connettori di prova riutilizzabili.
Questa tabella è uno strumento concreto che i nostri ingegneri applicativi usano per consigliare il diametro corretto del filo, il tipo di lega e il numero di cicli RSRC; non è teorica. Un appaltatore della difesa che deve fornire prodotti conformi a MIL-DTL-32139 non spedirebbe mai prodotti con una resa del 92%, perché una percentuale di resa così bassa basta a compromettere la redditività dell’azienda. Solo i produttori che rientrano nelle prime due righe possono fornire prodotti conformi a tale norma, e solo con un processo alternato di riduzione delle tensioni. Questo è un fattore determinante per l’acquisto e giustifica il costo del nostro prodotto.
La resa rispetto alla specifica sta diminuendo? Possiamo eseguire un’analisi su misura delle tensioni e della resa per il filo e la relativa lega.
Ciclo alternato di riduzione delle tensioni, passaggio singolo e pre-raddrizzatura manuale
I brevetti in questo ambito sono espliciti: si veda USPTO US 4039801 sui metodi di connessione tra fili sottili e pin. La regola empirica tradizionale sostiene che basti raddrizzare il filo a rulli con un solo passaggio. Per i fili inferiori a 0,5mm destinati a un contatto a iperboloide, però, non è sempre vero: il passaggio singolo lascia una memoria elastica che provoca un ritorno dopo il taglio.
Confronto dei processi — preparazione a monte del filo twist pin da 0,45mm
| Metodo | Cadenza produttiva | Rettilineità in uscita | Trattamento delle tensioni residue | Livello di competenza richiesto all’operatore | Resa a valle (tipica) |
|---|---|---|---|---|---|
| RSRC (C49-ZY03-01) | 4,5–5 m/min | ≤ 1,0 mm/m | Sì — ciclo progressivo | Basso (controllo ad anello chiuso) | 97–99% |
| Raddrizzatura rotativa / a rulli a passaggio singolo | 5–12 m/min | 1,0–2,0 mm/m | No — corregge solo la curvatura visibile | Medio | 92–96% |
| Pre-raddrizzatura manuale + taglio | ~0,3 m/min (collo di bottiglia) | 1,5–3,0 mm/m | No | Alto (manodopera specializzata) | 85–93% |
FIG 01. Analisi del processo
+
+
Cadenza produttiva effettiva e correlazioni con la resa
Il confronto della cadenza produttiva non è significativo se il filo non prosegue a valle rispettando la specifica. Il passaggio singolo è più veloce sulla scheda tecnica, ma con una resa dei pin del 92% la cadenza produttiva effettiva raggiunge in media al massimo il 96%, prima ancora della prima rilavorazione. C49-ZY03-01 sacrifica un paio di m/min di velocità effettiva, ma guadagna 5-7 punti percentuali di resa: per un connettore da $35 destinato a un committente principale della difesa, la questione è chiara.
Nessuna delle schede tecniche pubbliche dei raddrizzafili per fili inferiori a 1mm che abbiamo esaminato (Cliffeng-SAE 1006-1015; RMG-1,3-12,7mm; Novo Precision, servizio di terzi; WS-800-0,2-0,7mm rotativa e altre) riporta dati sulle tensioni residue o correlazioni con la resa dei pin. Riportano rettilineità e velocità: solo metà della storia.
Confronta la tua linea con un riferimento: ZEUEE può aiutarti a valutare il processo. Richiedi subito la tua valutazione.
Richiedi un preventivo immediato
SYS.LOC // Posizionamento
Dove si colloca C49-ZY03-01.
La letteratura brevettuale correlata, incluso il brevetto USPTO US 5730191 sugli utensili per raddrizzare connettori multipin, mostra che le stazioni a valle preservano lo stato meccanico definito a monte oppure ne pagano il prezzo in termini di resa.
Ecco perché è importante gestire entrambe le fasi con macchinari costruiti secondo le stesse tolleranze interne.
SYS.INT // Interfacciamento
Stessa disciplina di processo.
La raddrizzatura del filo e il processo di taglio e saldatura vengono eseguiti con la stessa disciplina nel controllo delle tolleranze di processo. Se il filo sottoposto a tensioni meccaniche entra nella stazione di taglio e saldatura con valori variabili, la variabilità a monte si somma a quella delle tolleranze di taglio a valle.
Applicare la stessa disciplina lungo il collegamento tra monte e valle è il presupposto strutturale per raggiungere gli obiettivi di resa dei pin nei connettori conformi alle specifiche MIL.
Il raddrizzafili a monte determina le prestazioni dell’intera linea. Tutto ciò che segue… dipende da esso.
La mappa delle fasi seguente fa riferimento alle linee di prodotto ZEUEE solo per contestualizzare i macchinari: gli elementi che determinano il processo nei prodotti a valle sono costruiti e assemblati esattamente con le stesse tolleranze.
Mappa ZEUEE per la preparazione del filo
PROC.SEQ 01-0601
A monte (questa fase)
Riduzione delle tensioni e allineamento del filo da 0,45mm
(C49-ZY03-01) produce filo diritto con tensioni ridotte, pronto per la fase successiva.
02
Fase intermedia
Taglio e saldatura dei twist pin
Il laser taglia a misura e salda senza discontinuità le estremità intrecciate al gambo pieno del pin.
03
Pin micro
Assemblaggio di twist pin Micro
Progettata per la realizzazione di contatti a iperboloide specificamente nel formato Micro-D.
04
Pin nano
Assemblaggio di twist pin Nano
Lavorazione di precisione per la produzione di Nano-D e la piena conformità alla specifica MIL-DTL-32139.
05
Integrazione
Assemblaggio di cavi con connettori
Installa saldamente i twist pin finiti negli alloggiamenti dei connettori per realizzare assiemi completi di cavi.
06
Finitura
Rivestimento degli anelli colorati dei contatti
Marcatura automatica delle bande colore MIL-DTL per garantire la piena conformità ai codici BIN M39029.
Aerospaziale, difesa e settore medicale — dove i twist pin da 0,45mm fanno la differenza
Sintesi esecutiva
Il twist pin è l’elemento di contatto che consente a un connettore Nano-D o Micro-D di racchiudere 51 pin in uno spazio più piccolo dell’unghia di un pollice, mantenendo la presa per un numero di cicli di accoppiamento che i connettori di consumo non raggiungono. La specifica MIL-DTL-32139, gestita da DLA Land & Maritime, definisce questa categoria; le applicazioni seguenti corrispondono ai clienti per cui è stata progettata C49-ZY03-01.
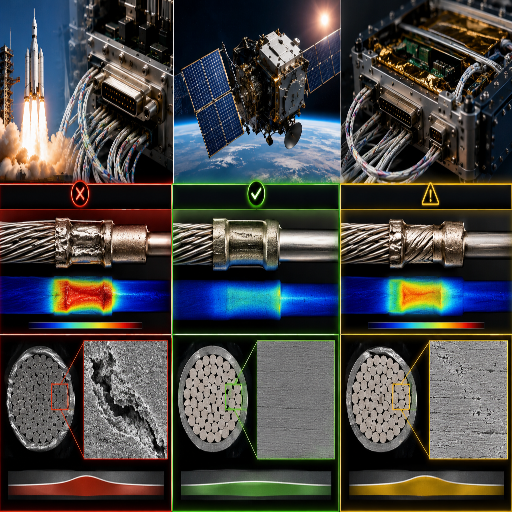
Settore aerospaziale e voli spaziali
Specifiche applicative
Gli assiemi di cavi conformi alle norme di lavorazione NASA-STD-8739.4 per hardware destinato ai voli spaziali impiegano connettori twist pin Nano-D e Micro-D nei carichi utili satellitari, nei rack strumentali e nei bus avionici. Le vibrazioni durante il lancio e i cicli termici in orbita sollecitano i pin con tensioni residue nella terminazione elettrica: è proprio il tipo di guasto che RSRC a monte è progettato per eliminare. I clienti che realizzano questi assiemi considerano l’intervallo di esercizio MIL-DTL-32139 da 55C a +200C un requisito inderogabile per la qualità del pretrattamento del filo.
Elettronica per la difesa
Specifiche applicative
I connettori MIL-DTL-32139 e MIL-DTL-38999 sono usati in schiere radar, bus sonar, telemetria dei sistemi d’arma e cablaggi per la guida dei missili. I committenti principali della difesa sottopongono ad audit la catena di fornitura a monte fino alla bobina di filo e vogliono vedere il controllo di processo nella fase di allineamento, non soltanto una scheda tecnica a fine linea. Il ciclo alternato è verificabile: il PLC registra il conteggio dei cicli e il registro della tensione, esportabili nel fascicolo qualità del cliente.
Dispositivi medici e diagnostica
Specifiche applicative
I telai di supporto per elettrocateteri impiantabili, i cavi di controllo per robotica chirurgica e gli assiemi multicanale per il monitoraggio dei pazienti impiegano la stessa architettura twist pin a filo sottile. Gli audit dei fornitori secondo ISO 13485 richiedono tracciabilità dei lotti e uno stato meccanico uniforme, entrambi supportati dal registro della tensione e dal cambio formato modulare di C49-ZY03-01. Le linee medicali richiedono intervalli di diametro del filo più ristretti (spesso 0.3 e 0,4mm); la sostituzione dei rulli consente il cambio formato in 15 minuti.
Strumenti di precisione e fotonica
Specifiche applicative
Dai dispositivi per l’allineamento delle fibre ottiche agli assiemi di schede sonda per semiconduttori e ai passanti per strumenti scientifici: ogni applicazione che preferisce un contatto a iperboloide a un pin stampato per la forza di accoppiamento e la durata dei cicli impiega un filo pretrattato secondo il metodo descritto nella matrice. La stessa configurazione C49-ZY03-01 può essere usata in tutte queste applicazioni: cambiano solo la lega, il diametro e il numero di cicli RSRC.
Queste applicazioni hanno in comune non il settore, ma il costo di un connettore guasto sul campo. Un committente aerospaziale non può permettersi di scoprire un pin difettoso dopo il lancio. Un cliente della difesa non può permetterselo dopo la messa in servizio. Un produttore di dispositivi medici non può permetterselo dopo l’impianto. Il pretrattamento del filo a monte riduce questi costi; C49-ZY03-01 è la stazione di produzione che lo rende possibile.
Produce secondo MIL-DTL-32139, MIL-DTL-38999 o ISO 13485? Fissi una consulenza di 15-min sulle specifiche con il nostro team di ingegneria applicativa.
Richiedi un preventivo immediatoGuida all’acquisto — tempi di consegna, opzioni OEM, ricambi e assistenza
Chi valuta C49-ZY03-01 la confronta con diverse alternative: da un raddrizzafili importato a passaggio singolo da $2.000 acquistabile su Amazon, fino a una cella europea per la lavorazione del filo da $200.000+. Il quadro di acquisto seguente illustra i fattori di costo e il costo totale; queste informazioni costituiscono la base per la richiesta di preventivo:
Desiderate una configurazione su misura? Richiedete un prezzo FOB in base al diametro del filo: inviateci i requisiti per ricevere un’offerta entro 5 giorni.
Richiedi un preventivo immediatoOrigine produttiva e certificazioni ZEUEE
La preparazione del filo installata a monte dell’assemblaggio dei pin del connettore dovrà funzionare per dieci anni o più. Anche il fornitore deve garantire un’attività di almeno pari durata. ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology) produce macchinari per l’automazione industriale. Fondata nel 2005, opera in questo settore da oltre un decennio. Ecco le credenziali di ZEUEE che rispondono alla vostra domanda sull’origine: chi è l’azienda, quali qualifiche possiede, chi si affida ai suoi prodotti e qual è il livello di progettazione ingegneristica:
Profilo produttivo e certificazioni ZEUEE
01
Fondata nel 2005: oltre due decenni di esperienza nella costruzione di macchinari per l’automazione
02
Stabilimento produttivo di 20.000 m a Taihe, Jiangxi, con sede centrale a Shenzhen
03
Oltre 120 dipendenti tra ricerca e sviluppo, produzione, controllo qualità e assistenza sul campo
04
Gestione della qualità: certificazione ISO 9001:2015
05
Portafoglio brevetti: oltre 32 brevetti per invenzione, oltre 68 brevetti per modello di utilità, oltre 150 brevetti complessivi in ricerca e sviluppo
06
Riconoscimenti: Impresa nazionale ad alta tecnologia; designazione di Specialized & Sophisticated Small Giant Enterprise; Impresa dimostrativa in materia di brevetti
07
Ruolo nel settore: vicepresidente della Guangdong Robot Association; membro del consiglio della Shenzhen High-Tech Industry Association; membro della China Intelligent Manufacturing Industry Alliance
08
Tra i clienti di lunga data figurano AVIC, China Shipbuilding, GAC Group, Corning USA, Hunter, TE, Sumitomo Japan, LEGO Denmark, TCL, SONY, Foxconn
09
Macchinari in funzione in oltre 30 paesi
10
Norme tecniche di riferimento: MIL-DTL-32139, MIL-DTL-38999, NASA-STD-8739.4, ISO 9001:2015
Archivio documentale










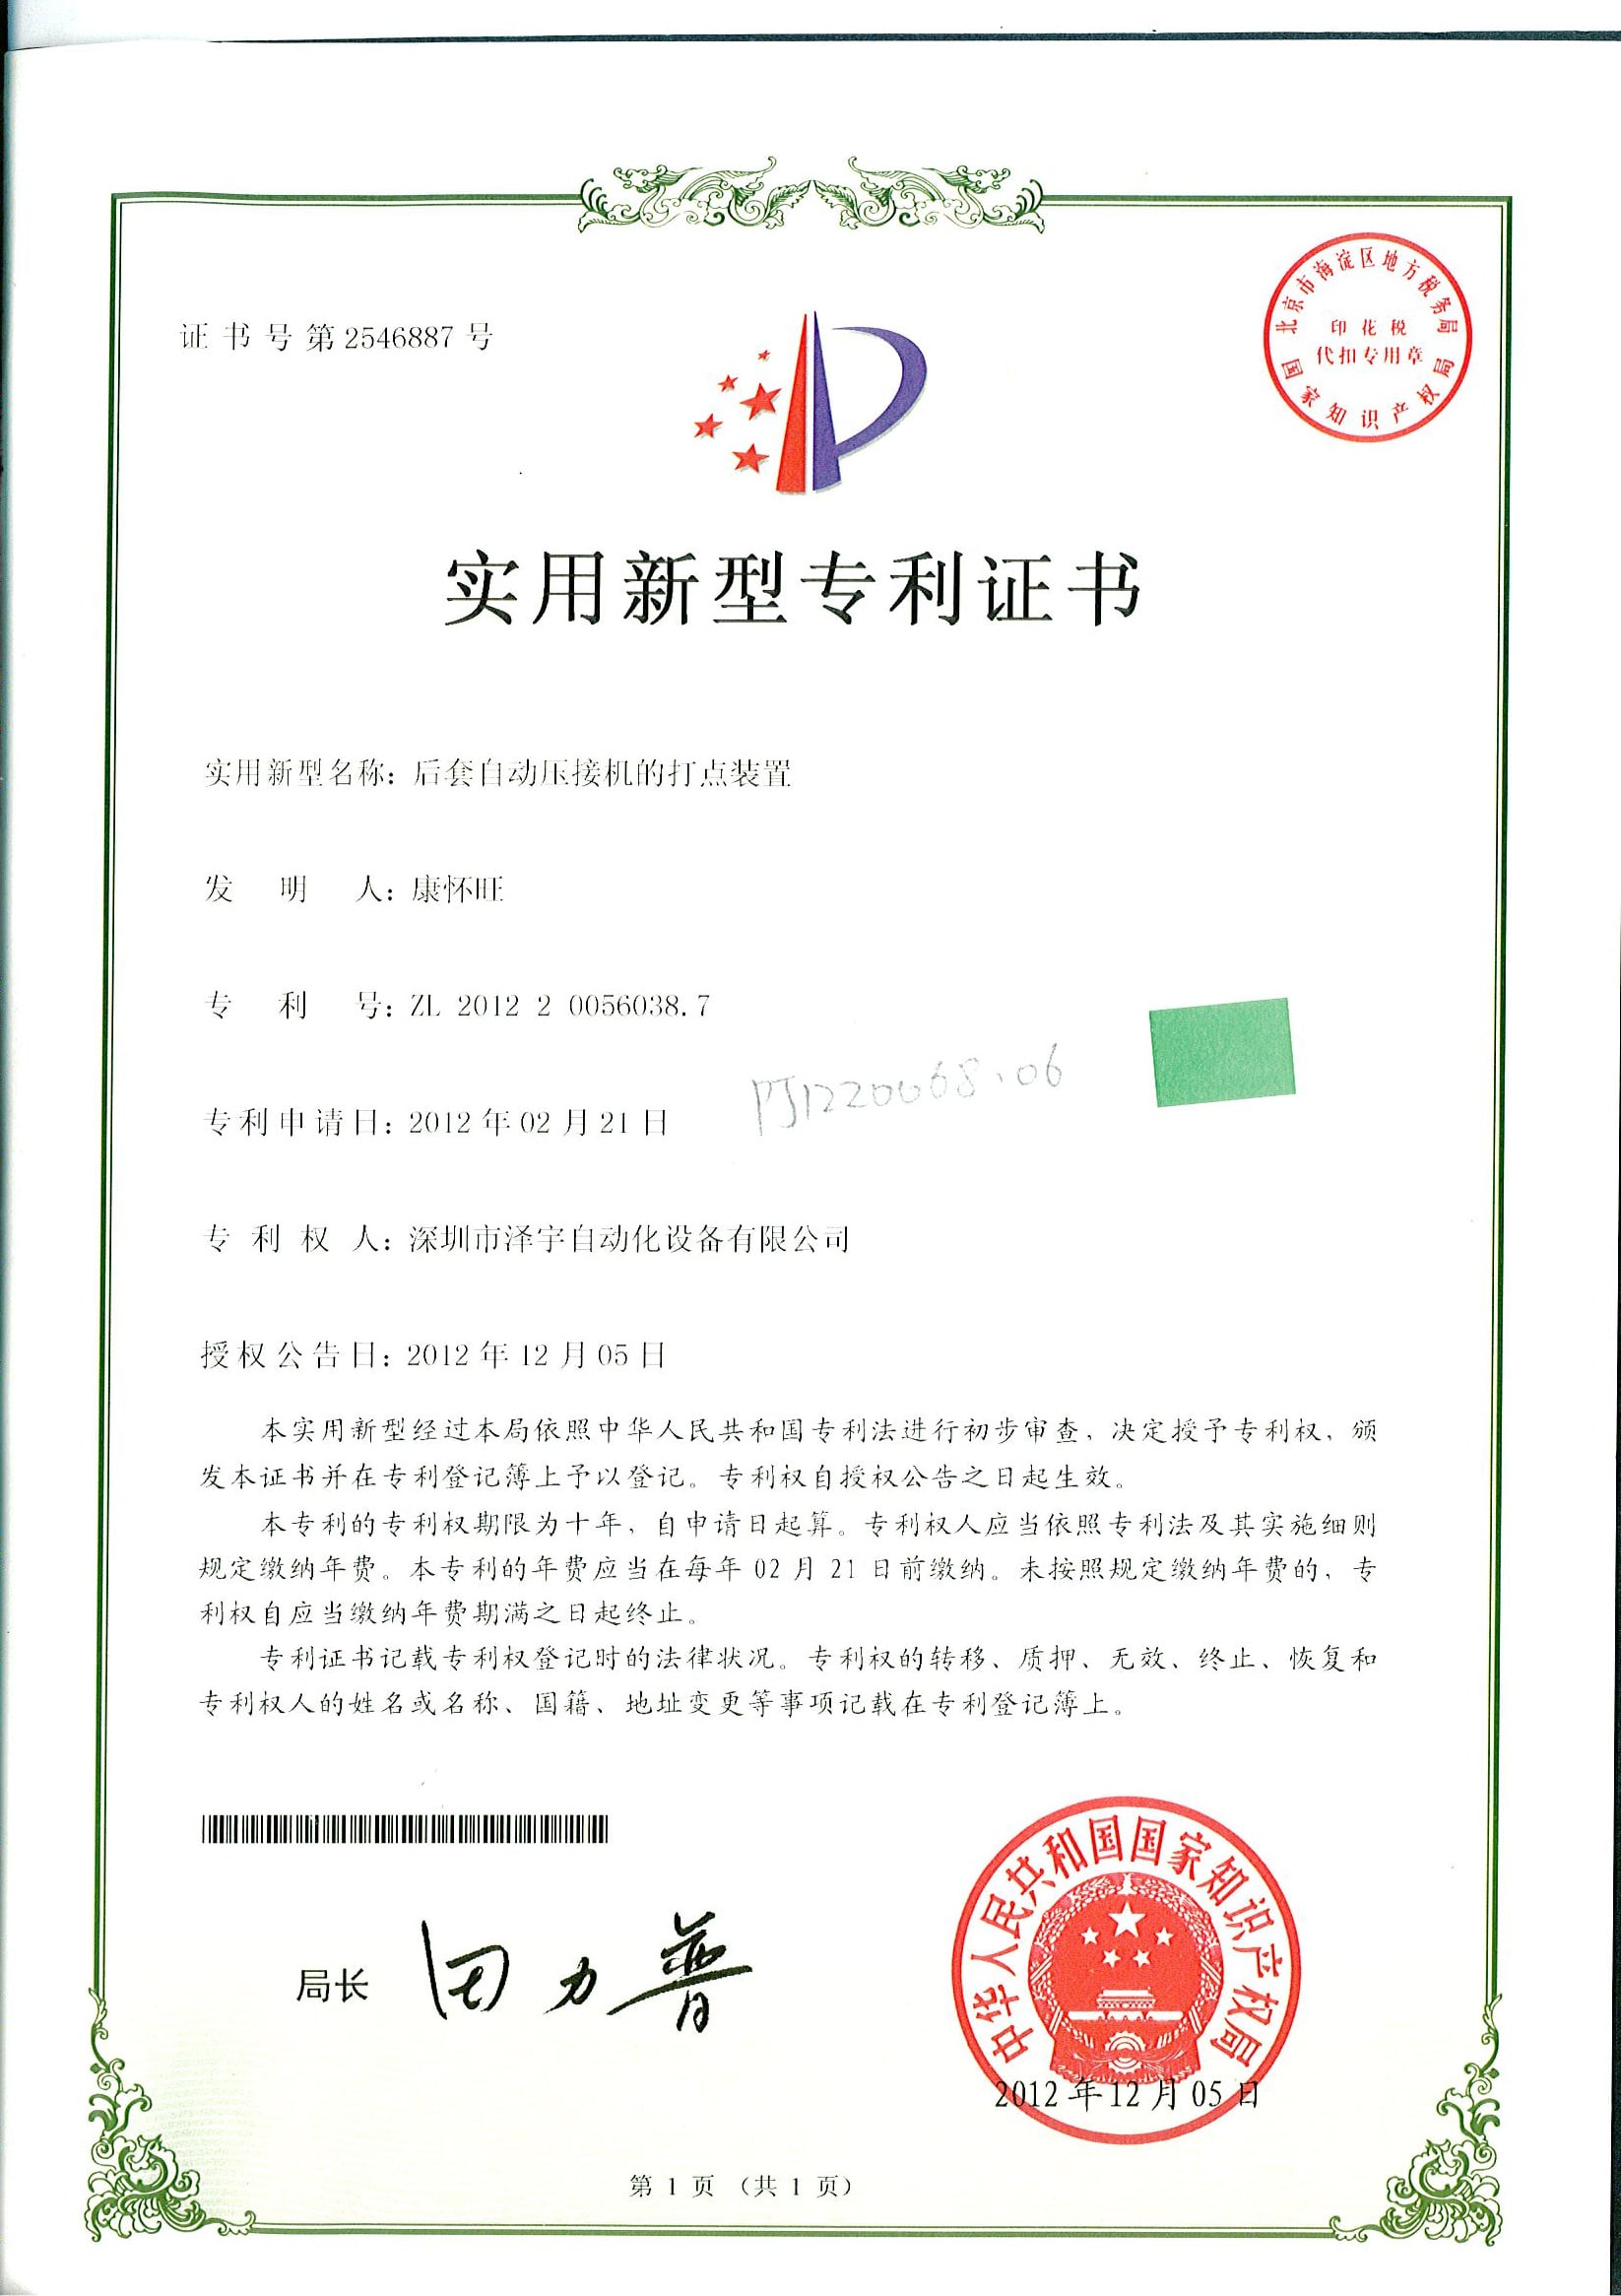
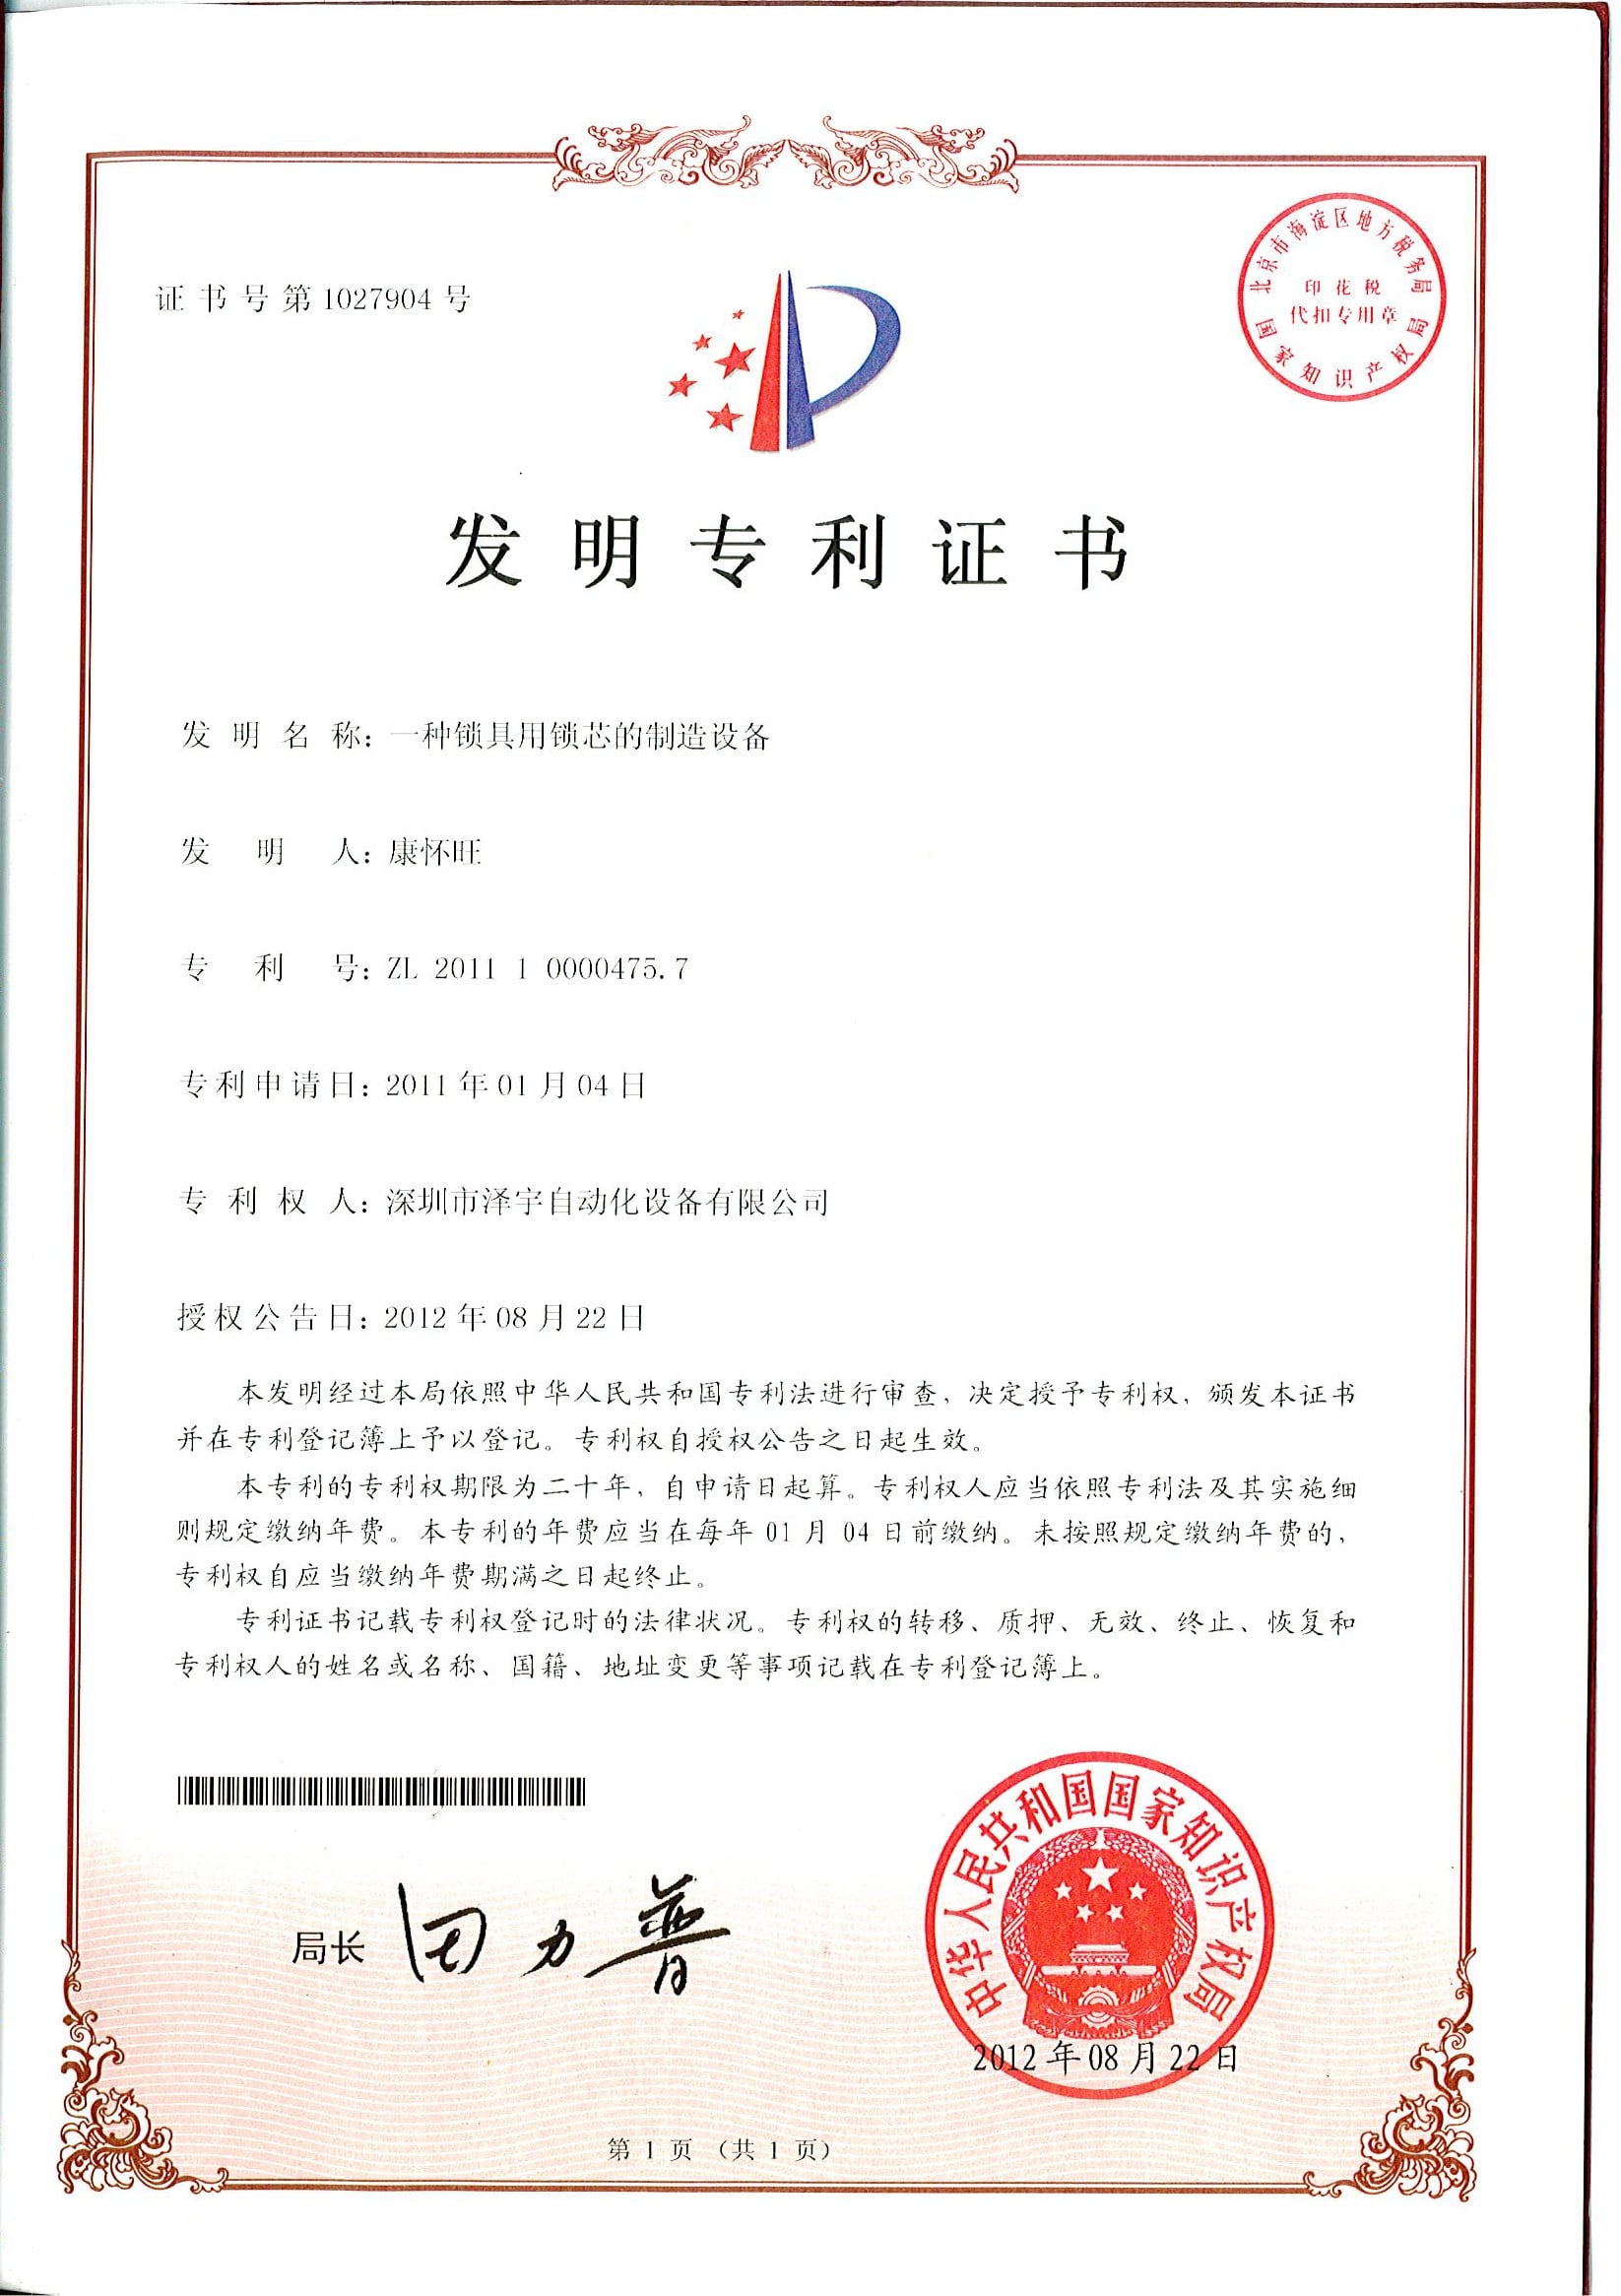
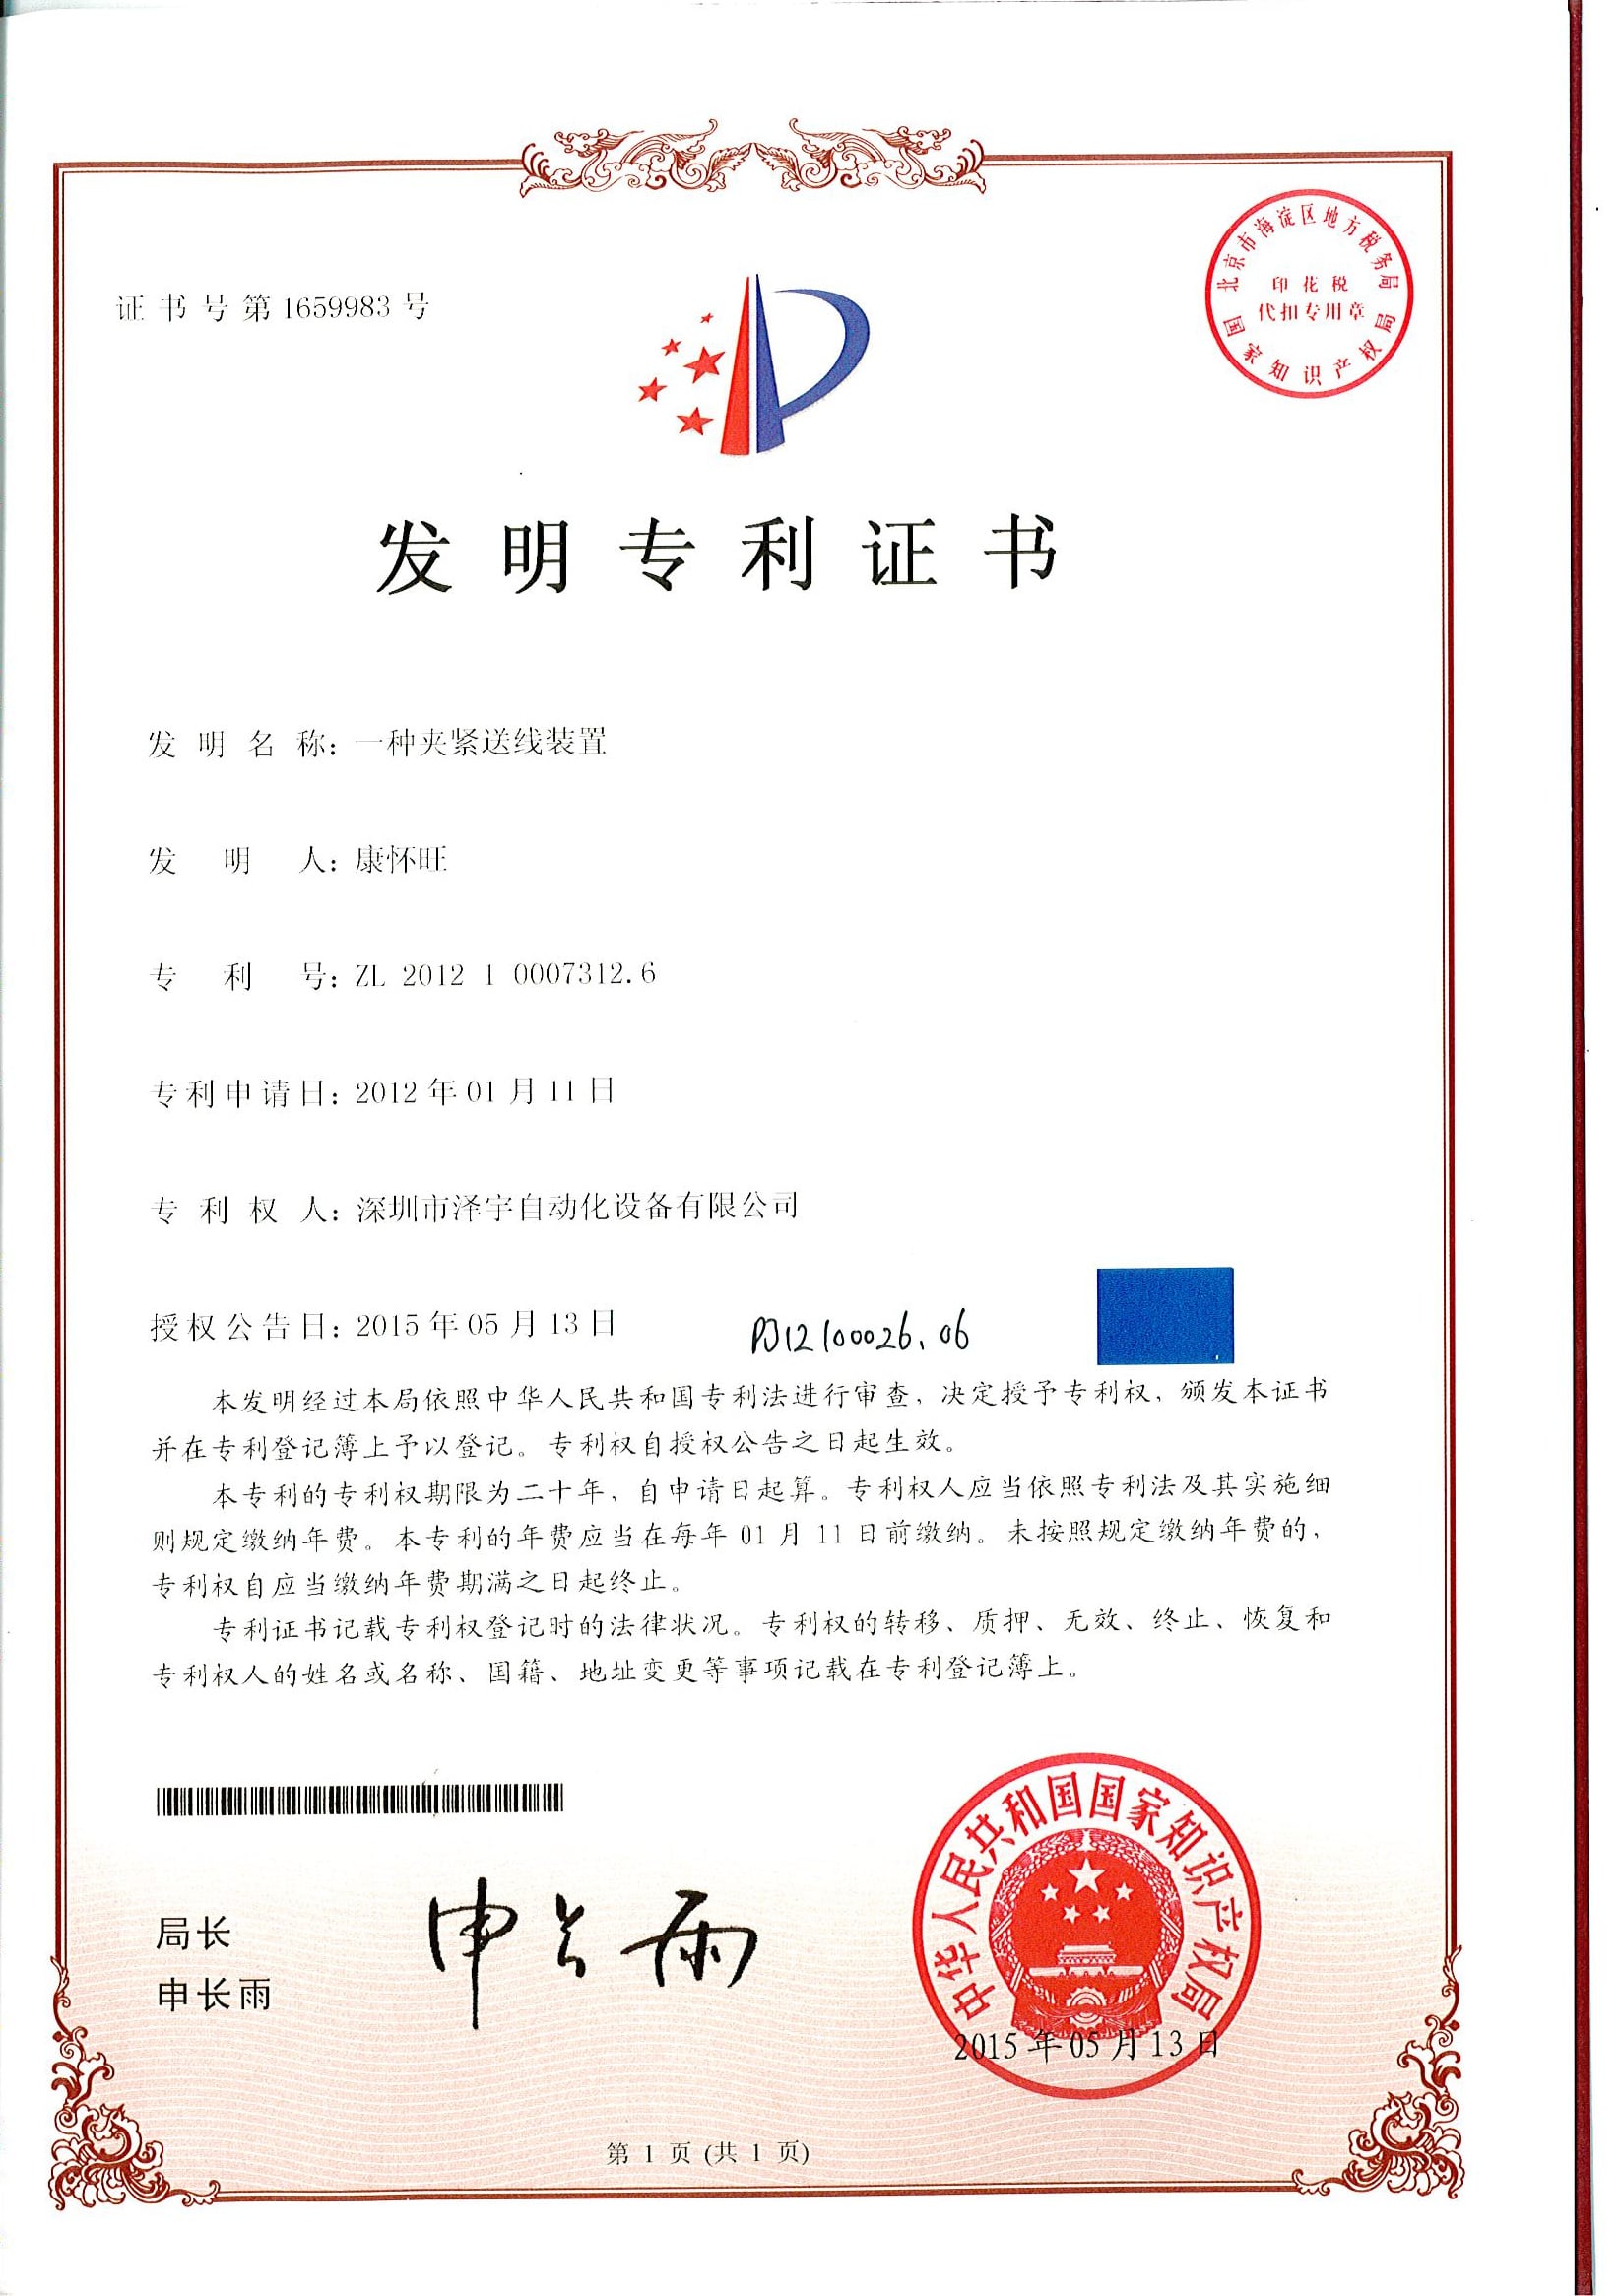


×
![]()
Strumenti di progettazione e ottimizzazione per la distensione delle tensioni dei twist pin
Analisi dei requisiti del filo e della lega
Selezionate i parametri qui sotto. La nostra logica ingegneristica calcola il numero consigliato di cicli di distensione alternati (RSRC), la tolleranza di rettilineità e le specifiche di conformità del connettore.
Stima del TCO per il miglioramento della resa: impatto della distensione a monte
Stimate il recupero annuo del margine lordo ottenuto dalla linea quando la distensione delle tensioni del filo passa da un processo a passaggio singolo a RSRC. I valori sono stime indicative basate sulla matrice tensione-resa; è disponibile una valutazione TCO personalizzata di livello Gold con i dati della vostra linea.
Checklist di conformità MIL-DTL: pretrattamento del filo per twist pin da 0,45mm
Selezionate ogni requisito soddisfatto dall’attuale linea di preparazione del filo a monte. Il punteggio indica il livello di preparazione all’audit secondo MIL-DTL-32139 per l’assemblaggio di twist pin Nano-D. Sono previsti otto requisiti: devono essere tutti superati per ottenere uno stato conforme alla produzione e pronto per l’audit.
FAQ: domande di acquisto e ingegneria poste dai clienti
[ 01 ]
Quali diametri del filo può lavorare il C49-ZY03-01?
Campo standard: da 0.30 a 0,60mm, con 0,45mm come valore nominale di progetto. Il cambio formato per diametri compresi nell’intervallo richiede circa 15 min e si esegue sostituendo l’intero set di rulli. Per ordini con diametri inferiori a 0,30mm o superiori a 0,60mm, queste configurazioni vengono gestite tramite OEM e spedite di conseguenza.
[ 02 ]
In che modo la distensione alternata delle tensioni differisce dalla raddrizzatura del filo a passaggio singolo?
Con la raddrizzatura a passaggio singolo, il filo viene fatto passare una volta attraverso il set di rulli di allineamento e il risultato viene accettato. Tuttavia, i fili con diametro inferiore a 0,5mm tendono a riavvolgersi dopo il taglio a causa della memoria elastica; il processo non offre sufficienti passaggi per ridurre le tensioni interne fino al punto di snervamento e alla successiva deformazione permanente. Il processo a corsa alternata (RSRC) fa avanzare e arretrare il filo attraverso i set di rulli di allineamento, accumulando i cicli di snervamento elastico e deformazione permanente necessari a ridurre adeguatamente le tensioni interne, affinché l’assemblaggio dei pin del connettore a valle non subisca deformazioni inaccettabili. Secondo le specifiche misurate, RSRC è sensibilmente più lento (fornisce solo circa 2 m/min quando è «impostato a specifica»), ma produce un filo accettabile per una macchina di assemblaggio dei pin del connettore; ciò consente una produzione più efficiente rispetto al risultato «con elevata memoria elastica» del processo a passaggio singolo, più rapido (fino a 5 m/min secondo le specifiche misurate).
[ 03 ]
Qual è il livello di tensione residua richiesto per l’assemblaggio di connettori secondo MIL-DTL-32139 o MIL-DTL-38999?
Quale specifica è applicabile? Il connettore a valle è il «riferimento definitivo»; in questo caso, per i nostri connettori Nano-D è richiesta la conformità a «200+ cicli e resistenza di contatto <15mΩ secondo MIL-DTL-32139». La matrice tensione-resa riportata sopra indica i valori ottimali richiesti dal sistema (rettilineità <1.0 mm/m con resa dell’assemblaggio dei pin pari al 97%). Ogni specifica lega presenta un comportamento specifico di riduzione e rilassamento delle tensioni, determinato durante il processo di ingegneria applicativa; viene fornita una curva dei cicli specifica per la lega a supporto dei vostri processi e delle attività di qualità.
[ 04 ]
Qual è la cadenza produttiva sostenibile con filo da 0,45mm rispetto a 0.50 o 0,30mm?
Con filo da 0,45mm, la cadenza produttiva sostenibile è di 4,5-5 m/min: il valore nominale di progetto. Con filo da 0,50mm si raggiunge il limite superiore di questo intervallo o lo si supera leggermente (il filo tollera una velocità maggiore con una minima perdita di allineamento). Con filo da 0,30mm si lavora al limite inferiore dell’intervallo, così che il ciclo RSRC possa effettuare ulteriori passaggi per consentire al filo più sottile di rilassarsi. I clienti che lavorano diametri diversi nella stessa giornata pianificano la sequenza in base ai cambi formato, non alle differenze di velocità.
[ 05 ]
La macchina lavora fili per twist pin in rame, ottone, bronzo fosforoso, rame al berillio e acciaio inossidabile?
Sì.
Queste cinque leghe costituiscono la gamma standard su cui è calibrata la matrice tensione-resa. Le specifiche del cliente richiedono che gli ingegneri applicativi OEM confermino i cicli RSRC e i valori di tensione adeguati alla lega specifica con il supporto di un ingegnere applicativo durante la definizione delle specifiche. Sono possibili lavorazioni di rame argentifero e fili medicali in nichel-titanio tramite consulenza OEM, previa esecuzione di prove in stabilimento.
Queste cinque leghe costituiscono la gamma standard su cui è calibrata la matrice tensione-resa. Le specifiche del cliente richiedono che gli ingegneri applicativi OEM confermino i cicli RSRC e i valori di tensione adeguati alla lega specifica con il supporto di un ingegnere applicativo durante la definizione delle specifiche. Sono possibili lavorazioni di rame argentifero e fili medicali in nichel-titanio tramite consulenza OEM, previa esecuzione di prove in stabilimento.
[ 06 ]
Qual è la fascia di prezzo FOB di ZEUEE e qual è il tempo di consegna standard?
Il prezzo FOB dipende dai sei fattori di ambito descritti sopra: intervallo dei diametri del filo (standard 0,30–0,60mm, estendibile tramite OEM), composizione della lega, variante di tensione, origine della spedizione, ambito della personalizzazione OEM e kit di ricambi. Il tempo di consegna rientra nell’intervallo tipico dei macchinari per l’automazione di livello produttivo realizzati secondo specifica; l’impegno formale è indicato nell’offerta. Non pubblichiamo un prezzo unico sul sito perché le configurazioni variano e una cifra che non tenga conto dei vostri requisiti rischierebbe di essere troppo ottimistica o eccessiva.
[ 07 ]
In che modo la distensione delle tensioni a monte influisce sulla resa dell’assemblaggio dei pin del connettore a valle?
L’esperienza dimostra, e la specifica MIL-DTL indica, che è possibile ottenere miglioramenti della resa di diversi punti percentuali riducendo le tensioni residue del filo del fornitore al di sotto dell’intervallo mostrato nel grafico seguente, dopo il processo RSRC. I risultati variano in base alla lega utilizzata, alla precisione del taglio e della saldatura a valle e ai parametri di controllo del prodotto. Le previsioni per ciascun cliente vengono elaborate sovrapponendo la mappa delle posizioni di stadio alla matrice tensione-resa, calibrata sulla lega e sulla specifica del connettore indicate dal cliente, e confrontandola con i dati delle precedenti produzioni C49-ZY03-01 nei nostri impianti Nano-D e Micro-D. Per le applicazioni Nano-D si stimano incrementi dal 2 al 5 per cento rispetto ai valori nominali attuali successivi al processo RSRC nell’intervallo illustrato; gli incrementi sono inferiori nelle applicazioni con solo rame e superiori per i connettori di prova in rame-berillio destinati a cicli elevati e ad applicazioni medicali.
[ 08 ]
Quale manutenzione richiede il meccanismo di allineamento multi-rullo?
La manutenzione di base di questa unità comprende la lubrificazione mensile dei cuscinetti della testa di allineamento, prove periodiche dei segnali di uscita dell’encoder di tensione e la sostituzione dei rulli guida del filo agli intervalli indicati nel kit ricambi. Le teste di allineamento sono componenti modulari; la rimozione o la sostituzione di un rullo guida del filo richiede meno di un turno e non comporta lo smontaggio del telaio né il ritensionamento delle catene di processo. Il tempo medio tra i guasti (MTBF) viene calcolato in base al tempo operativo totale della singola unità e comunicato al cliente nella documentazione di messa in servizio.
Ingegneria applicativa
Configura il C49-ZY03-01 per la tua linea di assemblaggio dei pin del connettore
Indicate i requisiti del filo (diametro e lega), la cadenza produttiva obiettivo e le specifiche del connettore: il nostro team di ingegneria applicativa invierà entro 5 giorni lavorativi un'offerta FOB pronta all'uso, comprensiva della configurazione e delle relative specifiche OEM, con spedizione nella data richiesta.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






