ติดต่อ Zeyu lntelligent Industrial Company

เครื่องคลายความเค้นทวิสต์พิน: คู่มือวิศวกรรม (2026)

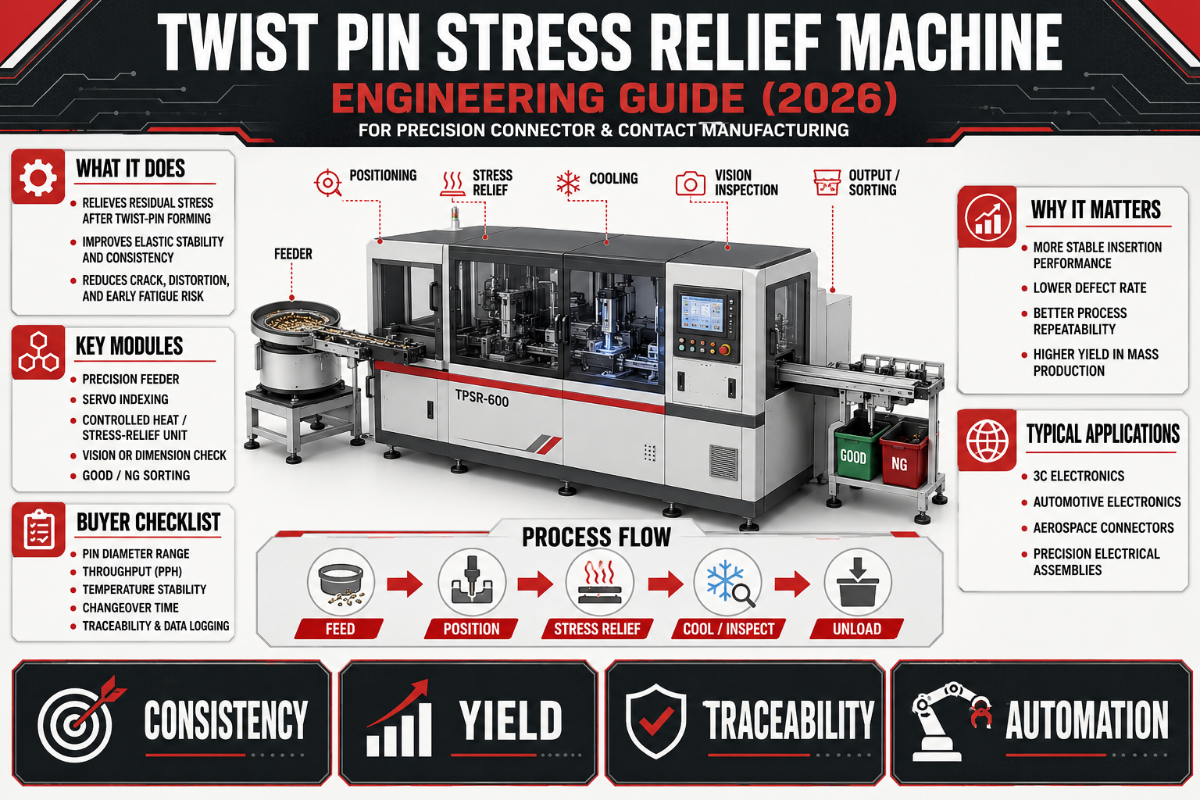
เครื่องคลายความเค้นทวิสต์พินเป็นหนึ่งในสถานีงานที่มักเกิดความเข้าใจผิดมากที่สุดในอุตสาหกรรมการผลิตคอนเน็กเตอร์ ส่วนหนึ่งเพราะคำนี้ไปพ้องกับอุปกรณ์ในอุตสาหกรรมอีกประเภทหนึ่งโดยสิ้นเชิง เมื่อค้นหาคำนี้ Google มักแสดงอุปกรณ์คลายความเค้นด้วยการสั่นสะเทือนสำหรับเหล็กเชื่อมเป็นส่วนใหญ่ อุปกรณ์ดังกล่าวแทบไม่เกี่ยวข้องกับหน้าสัมผัสความเที่ยงตรงสูงภายในคอนเน็กเตอร์ทรงกลมหรือสี่เหลี่ยม คู่มือนี้แยกความหมายทั้งสองด้าน อธิบายว่าการคลายความเค้นมีความหมายอย่างไรต่อหน้าสัมผัสลวดบิด และเสนอกรอบสำหรับตัดสินใจว่ากระบวนการผลิตของคุณจำเป็นต้องมีขั้นตอนนี้หรือไม่
สเปกโดยสรุป: การคลายความเค้นสำหรับหน้าสัมผัสทวิสต์พิน
| ประเภทกระบวนการ | การลดความเค้นตกค้าง (ความร้อน / การสั่นสะเทือน / ไครโอเจนิก / กลศาสตร์) |
| ชิ้นงานที่ใช้โดยทั่วไป | หน้าสัมผัสทวิสต์พิน (ไฮเพอร์โบลอยด์) — ลวด BeCu, ฟอสเฟอร์บรอนซ์ และ Ni-Cr-Ti-Al ที่ผ่านการขึ้นรูปเย็น |
| วิธีที่ใช้ทั่วไป | การอบชุบด้วยความร้อนต่ำกว่าจุดวิกฤต / การตกตะกอน (การบ่ม) ประมาณ 315°C สำหรับ CuBe |
| ตำแหน่งในสายการผลิต | หลังการขึ้นรูปลวด / ประกอบโครงลวด บริเวณลำดับขั้นตอนการชุบ |
| การทวนสอบ | การทดสอบแรงหน้าสัมผัส / การคงแรงยึดเกจ (IEC 60512), วัดความเค้นตกค้างด้วย XRD (ASTM E915) |
| เป้าหมาย | ทำให้แรงของหน้าสัมผัสสปริงคงที่ และต้านทานการคลายตัวของความเค้นตลอดอายุการใช้งาน |
เครื่องคลายความเค้นทวิสต์พินทำหน้าที่อะไรจริง ๆ (และเหตุใดชื่อนี้จึงทำให้เข้าใจผิด)
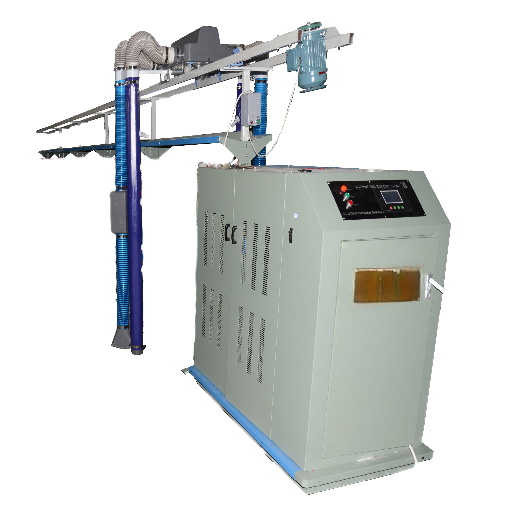
เครื่องคลายความเค้นทวิสต์พินทำกระบวนการควบคุมเพื่อลดความเค้นตกค้างที่สะสมอยู่ในหน้าสัมผัสคอนเน็กเตอร์แบบลวดบิด เพื่อให้หน้าสัมผัสคงแรงสปริงได้อย่างสม่ำเสมอหลังขึ้นรูป นี่คือความหมายในอุตสาหกรรมคอนเน็กเตอร์ ความสับสนเกิดจากคำเดียวกัน — “การคลายความเค้น” และ “เครื่องจักร” — ใช้อธิบายกระบวนการโลหะการที่มีชื่อเสียงอีกแบบหนึ่ง คือ การคลายความเค้นด้วยการสั่นสะเทือน (VSR) ซึ่งใช้เครื่องสั่นและเครื่องวัดความเร่งขับชิ้นงานเหล็กเชื่อมให้เข้าใกล้ความถี่เรโซแนนซ์ เพื่อคลายความเค้นในชิ้นงานประกอบขนาดใหญ่
สองกรณีนี้เป็นปัญหาคนละแบบ ชิ้นงานเชื่อมเป็นชิ้นงานขนาดใหญ่ ซึ่งมักรีดร้อนหรือหล่อขึ้นรูป ส่วนหน้าสัมผัสทวิสต์พินเป็นมัดลวดสปริงดึงเย็นที่มีน้ำหนักไม่ถึง 1 กรัม และมีหน้าที่ออกแรงต้านกลับอย่างคาดการณ์ได้ วิธีที่ใช้ได้ผลกับกรณีหนึ่งแทบใช้แทนกันกับอีกกรณีไม่ได้ ซึ่งเราจะกลับมาพูดถึงด้านล่าง เพราะประเด็นนี้หักล้างข้อสันนิษฐานที่ผู้ซื้อมักเข้าใจเกี่ยวกับคำนี้
ความเค้นตกค้าง 101: ซ่อนอยู่ตรงไหนในหน้าสัมผัสลวดบิด
ความเค้นตกค้างคือความเค้นภายในที่ยังคงอยู่ในชิ้นส่วนโลหะหลังเอาแรงขึ้นรูปจากภายนอกออกแล้ว ในหน้าสัมผัสทวิสต์พิน ความเค้นนี้เกิดจากการขึ้นรูปเย็น: ลวดถูกดึง รีดพัน และบิดเป็นโครงกรงไฮเพอร์โบลอยด์ ทุกขั้นตอนทำให้โลหะเสียรูปอย่างถาวรและสะสมพลังงานไว้ที่ขอบเกรน พลังงานสะสมนี้ไม่ได้อยู่นิ่ง เมื่อเวลาผ่านไปและอุณหภูมิเปลี่ยนแปลง จะผลักให้หน้าสัมผัสเข้าสู่สภาวะพลังงานต่ำกว่า ซึ่งหมายความว่ารูปทรงสปริงที่กำหนดไว้อย่างแม่นยำจะค่อย ๆ เปลี่ยนไป
นี่คือประเด็นที่เอกสารข้อมูลวัสดุส่วนใหญ่มักกล่าวถึงไม่ชัด ทองแดง-เบริลเลียมขึ้นรูปได้ความแข็งแรงจากทั้งการขึ้นรูปเย็นและการบ่มแข็งด้วยความร้อน ซึ่งทำให้เกิดเฟส γ′ (Cu₂Be) ที่มีอนุภาคละเอียด ตามข้อมูลของCopper Development Association ดังนั้นหน้าสัมผัสทวิสต์พินจึงผ่านประวัติทางความร้อนที่ออกแบบไว้แล้ว นี่คือเหตุผลที่สูตรการอบชุบแบบครอบจักรวาลใช้ไม่ได้: หากเพิ่มขั้นตอนคลายความเค้นแบบเดียวกับทุกชิ้นโดยไม่คำนึงถึงประวัตินี้ อาจลบล้างความแข็งแรงที่คุณลงทุนสร้างไว้
การอบอ่อนกับการคลายความเค้นต่างกันอย่างไร?
ทั้งสองกระบวนการใช้อุณหภูมิต่างกันและมีเป้าหมายคนละอย่าง การคลายความเค้นทำที่อุณหภูมิต่ำกว่าอุณหภูมิวิกฤตต่ำ (Ac1) เพื่อคลายความเค้นภายใน โดยยังคงโครงสร้างเกรนและความแข็งไว้เป็นส่วนใหญ่ ส่วนการอบอ่อนใช้อุณหภูมิสูงกว่า ทำให้เกรนตกผลึกใหม่และจงใจทำให้โลหะอ่อนลง หลักจำง่าย ๆ จากผู้เชี่ยวชาญด้านการอบชุบความร้อนคือ การอบคืนไฟทำหลังการชุบแข็ง ส่วนการคลายความเค้นทำหลังการขึ้นรูปเย็นเพื่อให้ชิ้นงานคงตัว สำหรับหน้าสัมผัสสปริง โดยทั่วไปต้องการกระบวนการที่อ่อนโยนกว่าและใช้อุณหภูมิต่ำกว่า เพราะการอบอ่อนเต็มรูปแบบจะทำลายคุณสมบัติสปริง
4 วิธีคลายความเค้น: ความร้อน การสั่นสะเทือน ไครโอเจนิก และกลศาสตร์
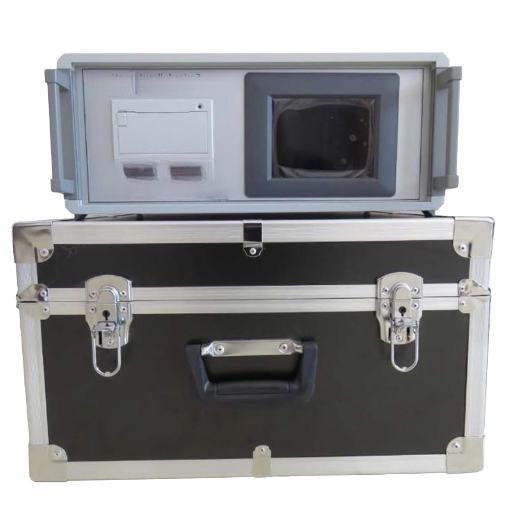
“การคลายความเค้น” ครอบคลุมวิธีการหลายแบบ ไม่ใช่เครื่องจักรชนิดเดียว อธิบายตามจริงคือ แต่ละวิธีเหมาะกับสภาพวัสดุที่ต่างกัน และวิธีที่เห็นในผลการค้นหามากที่สุดอย่างการสั่นสะเทือน กลับเหมาะกับหน้าสัมผัสความเที่ยงตรงสูงที่ผ่านการขึ้นรูปเย็นน้อยที่สุด เราไม่ได้กล่าวว่าการคลายความเค้นด้วยการสั่นสะเทือนไม่ได้ผลเลย งานวิจัยแสดงว่าการสั่นสะเทือนแอมพลิจูดต่ำสามารถทำให้ดิสโลเคชันเคลื่อนที่ภายใต้สนามความเค้นตกค้างและความเค้นวัฏจักรร่วมกันได้ แต่ข้อแลกเปลี่ยนมีอยู่จริง: โดยทั่วไป VSR ใช้ไม่ได้ผลกับวัสดุที่รีดเย็นอย่างหนักหรือชุบแข็งทั่วทั้งชิ้น ซึ่งตรงกับลักษณะของสปริงทวิสต์พิน
ตารางเปรียบเทียบข้อแลกเปลี่ยนของวิธีคลายความเค้น 9 แถว
| วิธีการ (ประเภทกระบวนการ) | พารามิเตอร์โดยทั่วไป | การลดความเค้น | ความเสี่ยงต่อหน้าสัมผัสสปริง | สภาวะที่เหมาะสมที่สุด |
|---|---|---|---|---|
| การคลายความเค้นด้วยความร้อนต่ำกว่าจุดวิกฤต | 600–675°C, เหล็กกล้าคาร์บอน | ประมาณ 90% ที่ 540°C (เหล็กกล้าผสม) | ร้อนเกินไปสำหรับสปริงทองแดง | ชิ้นงานเชื่อมเหล็ก / ชิ้นส่วนกลึง |
| การคลายความเค้นด้วยการตกตะกอน (การบ่ม) | ประมาณ 315°C, 2–3 h (CuBe) | ทำให้เกิดเฟส γ′ และคลายความเค้น | ต้องควบคุมไม่ให้บ่มเกินกำหนด | สปริงทวิสต์พิน CuBe |
| ปรับสมดุลความเค้น / อบคืนไฟ | 150–250°C, ระยะเวลาสั้น | คลายความเค้นได้บางส่วน อย่างอ่อนโยน | ความเสี่ยงต่ำ — คงสภาพการอบคืนไฟ | หน้าสัมผัสที่ชุบแล้วหรือเกือบเสร็จสมบูรณ์ |
| การคลายความเค้นด้วยการสั่นสะเทือน (VSR) | เรโซแนนซ์ประมาณ 3700 rpm | ประมาณ 50% ของการบิดเบือนจากความร้อน (ชิ้นงานเชื่อม) | ใช้ไม่ได้ผลกับลวดที่ผ่านการขึ้นรูปเย็น | ชิ้นงานเชื่อมเหนียวขนาดใหญ่ |
| การบำบัดด้วยความเย็นจัด | แช่ที่ −180°C | ทำให้ขนาดคงตัว | มีประโยชน์ต่อสปริงจำกัด | เหล็กกล้าทำเครื่องมือ / ชิ้นงานหล่อ |
| การยิงเม็ดโลหะ (เชิงกล) | ชั้นผิวที่มีความเค้นอัด | เพิ่มความเค้นตกค้างแบบอัด | อาจทำให้ลวดขนาดเล็กเสียรูป | พื้นผิวที่ต้องคำนึงถึงความล้า |
| การยิงด้วยเลเซอร์ (เชิงกล) | ชั้นความเค้นอัดที่ลึกกว่า | สูงและเฉพาะจุด | เกินความจำเป็นสำหรับหน้าสัมผัสขนาดเล็กมาก | โครงสร้างการบินและอวกาศ |
| การอบชุบแบบแยกส่วน / เฉพาะบริเวณ | บริเวณให้ความร้อนด้วยการเหนี่ยวนำเฉพาะจุด | ปรับแต่งแยกตามแต่ละบริเวณ | ความซับซ้อนของกระบวนการ | บริเวณยืดหยุ่นเทียบกับฐานยึด |
| การตั้งเชิงกล / การสร้างความเค้นล่วงหน้า | ควบคุมการดัดเกินระยะ | ทำให้สภาพสปริงคงตัว | ต้องใช้เครื่องมือการผลิตที่แม่นยำ | หน้าสัมผัสสปริงที่ขึ้นรูปแล้ว |
| ไม่คลายความเค้น (ค่าฐาน) | — | 0% | ความเสี่ยงต่อการลดลงสูงที่สุด | ความน่าเชื่อถือต่ำ ใช้ได้เฉพาะอุณหภูมิต่ำ |
พารามิเตอร์รวบรวมจากแหล่งข้อมูลในอุตสาหกรรมและมาตรฐานหลายแห่ง ค่าที่แน่นอนขึ้นอยู่กับโลหะผสม รูปทรง และสภาพการอบคืนไฟ ใช้ตารางนี้เป็นแนวทางเริ่มต้นเพื่อช่วยตัดสินใจ ไม่ใช่สูตรการผลิต
กระบวนการ VSR คืออะไร?
ในการคลายความเค้นด้วยการสั่นสะเทือน ซึ่งบางครั้งเรียกว่าการคลายความเค้นจากแรงสั่นสะเทือน ชิ้นงานจะถูกยึดบนแท่นรองรับแรง จากนั้นเครื่องสั่นแบบไม่สมดุลจะไล่ปรับความเร็วเพื่อหาจุดเรโซแนนซ์ และเครื่องวัดความเร่งจะติดตาม “การเพิ่มขึ้นของยอดสัญญาณ” ขณะที่ชิ้นงานสูญเสียความแข็งเกร็ง ซึ่งเป็นสัญญาณว่าความเค้นกำลังปรับการกระจาย ระบบบางชนิดเพิ่มพลังงานความถี่ย่อยที่ต่ำกว่าเรโซแนนซ์หลัก เพื่อให้เข้าถึงส่วนประกอบโลหะที่ยอดสัญญาณหลักตรวจไม่พบ อุปกรณ์แบรนด์ต่าง ๆ เช่น Meta-Lax นำแนวทางนี้มาใช้ในตลาด ในการสาธิตที่มีการอ้างถึงบ่อยครั้งและรายงานโดยผู้จำหน่ายอุปกรณ์ VSR (ใช้ประกอบความเข้าใจ ไม่ใช่ผลทดสอบอิสระ) มีรายงานว่าบล็อกเหล็กกล้าคาร์บอนต่ำบิดเบือนประมาณ 3 mm เมื่อไม่ผ่านการบำบัด ราว 1 mm หลังคลายความเค้นด้วยความร้อน และประมาณ 0.5 mm หลังทำ VSR หากตัวเลขนี้ถูกต้อง ผลที่ได้กับชิ้นงานเชื่อมก็น่าประทับใจ แต่กลไกนี้ทำงานกับความเครียดยืดหยุ่นในโลหะเหนียว ไม่ใช่ความเค้นจากการขึ้นรูปเย็นภายในสปริงลวดบิด
คลายความเค้นให้เหล็กกล้าไร้สนิมได้หรือไม่?
ได้ แต่มีข้อควรระวังที่สำคัญต่อฮาร์ดแวร์คอนเน็กเตอร์ เหล็กกล้าไร้สนิมออสเทนนิติกคลายความเค้นได้ที่อุณหภูมิต่ำกว่าประมาณ 480°C หรือสูงกว่า 900°C ช่วงอุณหภูมิระหว่างนั้นอาจทำให้เกรดที่ไม่มีการทำให้เสถียรเกิดเซนซิไทเซชันและทนการกัดกร่อนลดลง สำหรับเปลือกหรือแบ็กเชลล์สเตนเลสที่อยู่ใกล้หน้าสัมผัสทวิสต์พิน ข้อจำกัดนี้เป็นตัวกำหนดสูตรการอบชุบทั้งหมด และเป็นอีกเหตุผลที่การตั้งค่า “เครื่องคลายความเค้น” แบบเดียวแทบไม่เหมาะกับชุดประกอบที่ใช้วัสดุหลายชนิด
ทวิสต์พินและหน้าสัมผัสไฮเพอร์โบลอยด์: เหตุใดรูปทรงนี้จึงไวต่อความเค้น
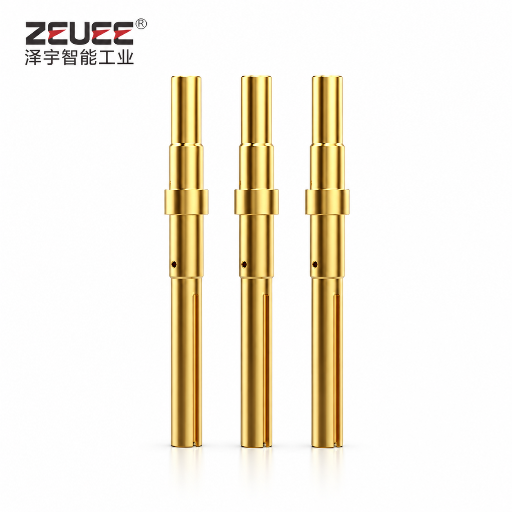
ทวิสต์พินไม่ใช่แผ่นหน้าสัมผัสปั๊มขึ้นรูป ตามที่อธิบายในสิทธิบัตรUSPTO US7909668B2 อินเทอร์เฟซทวิสต์พินใช้คานนำไฟฟ้า กระบอก และมัดลวดที่พันเป็นเกลียวแล้วเชื่อมเข้าด้วยกันด้วยการย้ำขั้ว ส่วนสปริงไฮเพอร์โบลิกแบบกรงที่เกี่ยวข้องจะจัดเรียงลวดสปริงให้เป็นไฮเพอร์โบลอยด์หมุนทรงแผ่นเดี่ยว ซึ่งโอบรอบพินคู่สัมผัสทุกพิน ลวดขนาดเล็กจำนวนมากช่วยกันรับแรง ทำให้หน้าสัมผัสทนต่อการเยื้องแนวและรองรับรอบการเสียบคู่จำนวนมากได้ แต่จะเป็นเช่นนั้นได้ก็ต่อเมื่อลวดแต่ละเส้นยังคงคุณสมบัติยืดหยุ่นตามที่ออกแบบไว้
นี่คือเหตุผลที่ความเค้นตกค้างมีผลต่อหน้าสัมผัสประเภทนี้มากกว่าขั้วต่อชิ้นใหญ่ ความเค้นภายในที่ไม่สม่ำเสมอตลอดแนวลวดขนาดเล็กหลายสิบเส้นทำให้แรงไม่สม่ำเสมอ และแรงที่ไม่สม่ำเสมอก็ทำให้เกิดจุดร้อน นอกจากนี้ “ทวิสต์พิน” ไม่ได้หมายถึงทองแดง-เบริลเลียมเสมอไป การออกแบบสำหรับอุณหภูมิสูง เช่น มัดเส้นลวด Ni-Cr-Ti-Al ในคำขอรับสิทธิบัตร US20170077617 มุ่งให้ใช้งานที่อุณหภูมิ 260°C ได้โดยเฉพาะ เพราะทวิสต์พิน CuBe ทั่วไปเกิดการคืบเมื่ออุณหภูมิสูง สูตรคลายความเค้นที่ถูกต้องจึงต้องอิงตามโลหะผสม ไม่ใช่ชื่อชิ้นส่วน
📐 หมายเหตุทางวิศวกรรม
สำหรับทองแดง-เบริลเลียม C17200 รอบการบ่มแข็งตามมาตรฐานคือประมาณ 315°C (600°F) เป็นเวลา 2–3 hours เพื่อให้เกิดเฟส γ′ การคลายความเค้นในสายการผลิตต้องควบคุมให้อยู่ต่ำกว่าช่วงอุณหภูมินี้อย่างปลอดภัย มิฉะนั้นอาจบ่มเกินกำหนด สูญเสียทั้งความแข็งแรงและแรงหน้าสัมผัสที่ต้องการรักษาไว้ ให้ระบุโปรไฟล์เวลาและอุณหภูมิในแบบหน้าสัมผัส แทนการเขียนเพียงว่า “คลายความเค้น”
นาฬิกานับถอยหลังการลดลงของแรงหน้าสัมผัส: ความเค้นตกค้างทำลายคอนเน็กเตอร์เมื่อเวลาผ่านไปอย่างไร
เรียกสิ่งนี้ว่านาฬิกานับถอยหลังการลดลงของแรงหน้าสัมผัส: การนับถอยหลังที่คาดการณ์ได้จาก “หน้าสัมผัสดี” ไปสู่ “ความขัดข้องเป็นครั้งคราว” ซึ่งเริ่มเดินเมื่อความเค้นตกค้างทำงานร่วมกับความร้อน ตัวขับเคลื่อนคือการคลายตัวของความเค้น งานศึกษา C17200 สำหรับชิ้นส่วนยืดหยุ่นของคอนเน็กเตอร์ในปี 2025 อธิบายกระบวนการเป็น 3 ระยะ ได้แก่ ช่วงแข็งตัวเริ่มต้น ช่วงลดลงอย่างรวดเร็วจากการสลายตัวของดิสโลเคชัน และช่วงลดลงช้าที่เกิดจากการเลื่อนตัวระหว่างเกรนเป็นหลัก อุณหภูมิทำให้นาฬิกาเดินเร็วขึ้น: การใช้งานหน้าสัมผัสใกล้อุณหภูมิการบ่มแข็งเดิมจะ “ย้อนกลับ” ผลของการอบชุบ ทำให้แรงสปริงลดลง
ทิศทางการเปลี่ยนแปลงเป็นประเด็นสำคัญ และช่วยอธิบายการเลือกวัสดุ ข้อมูลชุดหนึ่งเกี่ยวกับการคลายตัวของความเค้นในอุตสาหกรรมคอนเน็กเตอร์ระบุว่า หน้าสัมผัสทองแดง-เบริลเลียมยังคงรักษาแรงตามปกติไว้ได้เกือบทั้งหมดหลังสัมผัสอุณหภูมิ 105°C เป็นเวลานานมาก ขณะที่ฟอสเฟอร์บรอนซ์คลายตัวเร็วกว่ามาก โดยข้อมูลอุตสาหกรรมชี้ว่าอาจสูญเสียแรงหน้าสัมผัสไปมากภายในประมาณ 1,000 hours ที่ 105°C การคงแรงที่แน่นอนขึ้นอยู่กับสภาพการอบคืนไฟ ระดับความเค้น และรูปทรง ดังนั้นควรใช้กราฟที่เผยแพร่เป็นแนวโน้มโดยรวม ข้อสรุปเชิงปฏิบัติที่สอดคล้องกันจากหลายแหล่งคือ ทองแดง-เบริลเลียมรองรับอุณหภูมิได้สูงกว่า (ประมาณ 125°C เทียบกับประมาณ 105°C สำหรับฟอสเฟอร์บรอนซ์) และทนต่อการคลายตัวได้ดีกว่ามาก
⚠️ สถานการณ์จากหน้างาน
ผู้บูรณาการระบบอิเล็กทรอนิกส์ด้านกลาโหมรายหนึ่งพยายามหาสาเหตุของสัญญาณขาดหายเป็นครั้งคราวในคอนเน็กเตอร์วงกลมชนิดทนทาน ซึ่งจะขัดข้องหลังจากอุปกรณ์ทำงานจนร้อนเป็นเวลาหนึ่งชั่วโมงบนโต๊ะทดสอบการสั่นสะเทือนเท่านั้น. การทดสอบบนโต๊ะที่อุณหภูมิห้องไม่พบปัญหา. สาเหตุที่แท้จริงคือหน้าสัมผัสล็อตหนึ่งข้ามขั้นตอนคลายความเค้นหลังขึ้นรูปอย่างเหมาะสมไป เมื่อเผชิญทั้งความร้อนและการสั่นสะเทือน แรงสปริงก็คลายตัวจนต่ำกว่าค่าขั้นต่ำที่จำเป็นต่อการคงหน้าสัมผัสให้เสถียร. วิธีแก้ไม่ได้อยู่ที่การชุบทองให้ดีขึ้น แต่อยู่ที่การนำขั้นตอนคลายความเค้นกลับมาใช้เพื่อทำให้สปริงมีเสถียรภาพ ก่อนที่นาฬิกาจะเริ่มเดิน.
การคลายความเค้นกับการคลายแรงดึง: ไขความสับสนจากการค้นหา 1,900 ครั้ง
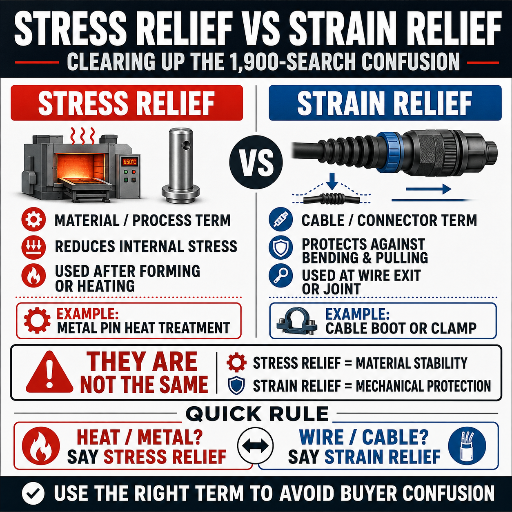
ค้นหา “การคลายแรงดึงของคอนเน็กเตอร์” แล้วจะพบการค้นหาในสหรัฐฯ ประมาณ 1,900 ครั้งต่อเดือน ซึ่งมากกว่าคำค้นเกี่ยวกับทวิสต์พินมาก และมีผลลัพธ์จำนวนมากเกี่ยวกับแคลมป์รัดสายและปลอกหุ้มสาย แต่สิ่งเหล่านี้เป็นคนละส่วนของคอนเน็กเตอร์ การคลายแรงดึงเป็นคุณลักษณะเชิงกลที่ส่วนท้ายของสายเคเบิล ได้แก่ ปลอก แคลมป์ หรือยางร้อยสาย ที่ช่วยกระจายแรงดึงหรือการหักงออย่างฉับพลันไปยังพื้นที่กว้างขึ้น เพื่อไม่ให้แรงไปถึงบริเวณการเข้าหัวสาย ดังที่แสดงในสิทธิบัตรเปลือกคอนเน็กเตอร์แบบคลายแรงดึง เช่น US5234358
ในทางกลับกัน การคลายความเค้นเป็นกระบวนการทางโลหะวิทยาที่ทำกับโลหะของหน้าสัมผัสภายใน ก่อนติดตั้งสายเคเบิลเป็นเวลานาน แม้แต่หน้าเว็บของผู้จำหน่ายและเครื่องมือค้นหาก็ยังใช้สองคำนี้ปะปนกัน ซึ่งเป็นสาเหตุโดยตรงที่ทำให้ข้อกำหนดผิดพลาด หลักจำง่าย ๆ คือ การคลายแรงดึงช่วยปกป้องสายเคเบิลจากสภาพแวดล้อมภายนอก ส่วนการคลายความเค้นช่วยปกป้องหน้าสัมผัสจากความเค้นภายในของตัวเอง
✔ การคลายความเค้น (คู่มือนี้)
- ทำงานกับโลหะหน้าสัมผัส (ความเค้นตกค้าง)
- ขั้นตอนกระบวนการทางความร้อน / เชิงกล
- ดำเนินการระหว่างการผลิตหน้าสัมผัส
- ปกป้องแรงสปริง / ความน่าเชื่อถือ
⚠ การคลายแรงดึง (คนละส่วน)
- ทำงานกับส่วนท้ายของสายเคเบิล
- ฮาร์ดแวร์ประเภทปลอก / แคลมป์ / ยางร้อยสาย
- ติดตั้งในขั้นตอนประกอบสายเคเบิล
- ปกป้องจุดเข้าหัวสายจากแรงดึง / การหักงอ
ภายในเครื่องคลายความเค้น: สถานีงาน เซนเซอร์ และระบบอัตโนมัติ
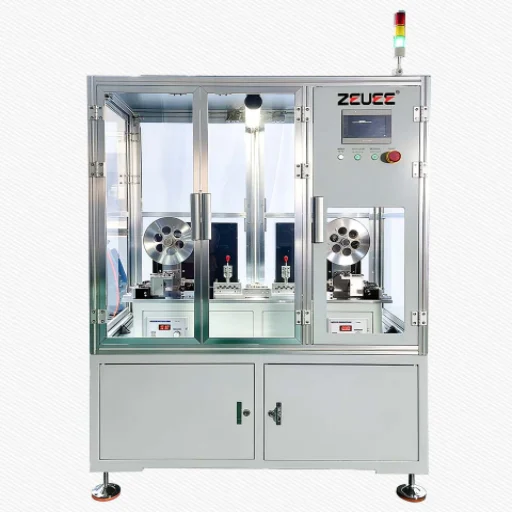
สำหรับหน้าสัมผัสทวิสต์พิน “เครื่องคลายความเค้น” มักหมายถึงสถานีงานให้ความร้อนแบบอินไลน์ มากกว่าเครื่องสั่นและเครื่องวัดความเร่งที่ชื่อนี้ทำให้นึกถึง สถานีนี้อยู่ในสายการผลิตหลังพันลวดและขึ้นรูปโครงกรง โดยควบคุมหน้าสัมผัสตามโปรไฟล์เวลาและอุณหภูมิอย่างเข้มงวด จากนั้นปล่อยให้เย็นลงอย่างคงที่ หัวใจสำคัญคือการควบคุมค่าคลาดเคลื่อน เพราะอุณหภูมิที่ใช้คลายความเค้นกับอุณหภูมิที่ทำให้สปริงทองแดง-เบริลเลียมบ่มเกินกำหนดอาจต่างกันเพียงไม่กี่สิบองศา
สายการผลิตที่ซับซ้อนขึ้นใช้การอบชุบด้วยความร้อนแบบแยกส่วน สิทธิบัตร US20030150531A1 อธิบายการอบอ่อนเฉพาะบริเวณด้วยการเหนี่ยวนำ เพื่อให้บริเวณหน้าสัมผัสที่ยืดหยุ่นทนต่อการคลายตัวของความเค้นได้ ขณะที่ฐานยึดยังคงความแข็งแรงไว้ เพราะการอบอ่อนทั้งชิ้นในเตาอบอาจช่วยลดการคลายตัว แต่ทำให้ความแข็งแรงโดยรวมลดลง ข้อแลกเปลี่ยนนี้ทำให้สายการผลิตคอนเน็กเตอร์จริงต้องควบคุมคุณสมบัติเฉพาะจุด แทนการใช้การตั้งค่าเดียวกับทั้งชิ้น (ข้อมูลเฉพาะเครื่องจักร ZEUEE ระบุตามข้อมูลที่ได้รับ ส่วนสูตรการผลิตที่แน่นอนควรระบุในแบบหน้าสัมผัส)
⚠️ ข้อสำคัญ: การจัดการเบริลเลียม
กระบวนการทางความร้อนใด ๆ ที่ใช้กับทองแดง-เบริลเลียมอาจก่อให้เกิดฝุ่นหรือควันที่มีเบริลเลียม OSHA 29 CFR 1910.1024 ระบุว่าการอบชุบด้วยความร้อนและการอบอ่อนเป็นหนึ่งในกระบวนการที่อาจต้องใช้มาตรการควบคุมพื้นที่ทำงานสำหรับเบริลเลียม ให้นำระบบระบายอากาศ การตรวจวัด และอุปกรณ์ป้องกันส่วนบุคคลมาพิจารณาเมื่อจัดตั้งสถานีคลายความเค้น CuBe ภายในโรงงาน เพราะสิ่งเหล่านี้เป็นส่วนหนึ่งของต้นทุนตลอดอายุการใช้งานที่แท้จริง ไม่ใช่สิ่งที่ค่อยนึกถึงภายหลัง
มาตรฐาน ข้อบกพร่อง และการทวนสอบ: วัดความเค้นที่มองไม่เห็น
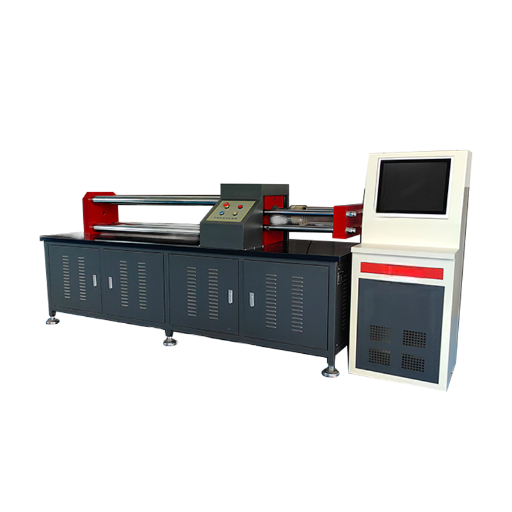
ความเค้นตกค้างมองไม่เห็น การทวนสอบจึงเป็นตัวแบ่งแยกโปรแกรมที่ทำได้ดีกับโปรแกรมที่เพียงหวังว่าจะได้ผล มีเกณฑ์อ้างอิง 2 ประการ: วัดความเค้นตกค้างได้โดยตรงด้วยการเลี้ยวเบนรังสีเอกซ์ตามASTM E915 ส่วนผลลัพธ์ในระดับคอนเน็กเตอร์ — สปริงยังออกแรงกดได้มากพอหรือไม่ — ตรวจสอบด้วยการทดสอบแรงหน้าสัมผัสและการคงแรงยึดเกจตามIEC 60512 (รวมถึงการทดสอบแรงคงเกจ IEC 60512-16-5) ส่วนฝีมือการย้ำและการประกอบสำหรับหน้าสัมผัสความน่าเชื่อถือสูงอยู่ภายใต้ข้อกำหนดของNASA-STD-8739.4
ทะเบียนข้อบกพร่องและสาเหตุของทวิสต์พิน
| ประเภทข้อบกพร่อง (อาการ) | สาเหตุจากความเค้นตกค้าง | แนวทางแก้ด้วยการคลายความเค้น |
|---|---|---|
| แรงเสียบ / ถอนต่ำที่อุณหภูมิห้อง | สปริงเสียรูปจากการขึ้นรูปและไม่เคยผ่านการทำให้คงตัว | คลายความเค้นต่ำกว่าจุดวิกฤตหลังขึ้นรูป |
| แรงลดลงเฉพาะเมื่อร้อน | คลายความเค้นใกล้อุณหภูมิการบ่มแข็ง | ระบุโลหะผสมใหม่ / ลดอุณหภูมิใช้งาน |
| ขาดการเชื่อมต่อเป็นครั้งคราวขณะสั่นสะเทือน | แรงไม่สม่ำเสมอตลอดแนวลวดขนาดเล็ก | คลายความเค้นให้สม่ำเสมอ พร้อมทดสอบแรง |
| ขนาดเปลี่ยนหลังอบชุบการชุบ | ความเค้นสะสมถูกปลดปล่อยเมื่อได้รับความร้อน | คลายความเค้นก่อนชุบขั้นสุดท้าย |
| ความต้านทานหน้าสัมผัสเพิ่มขึ้นในช่วงหลายเดือน | คลายตัวช้า แรงลดต่ำกว่าขีดจำกัด | ใช้โลหะผสมที่ทนต่อการคลายตัวได้ดีกว่า (CuBe) |
| รอยแตกบริเวณดัดลวด | ความเค้นตกค้างแบบดึงสูงสุด | คลายความเค้นก่อนนำไปใช้งาน |
| ความแข็งแรงลดลงหลังคลายความเค้น | บ่มเกินกำหนด / อบอ่อนมากเกินไป | ลดอุณหภูมิ / อบชุบแบบแยกส่วน |
| พฤติกรรมแต่ละล็อตไม่สม่ำเสมอ | ควบคุมเวลาและอุณหภูมิไม่ดี | ควบคุมและบันทึกโปรไฟล์ในสายการผลิต |
| เกิดความเสียหายจากการคืบเมื่อสูงกว่า 150°C | เลือกโลหะผสมไม่เหมาะกับอุณหภูมิใช้งาน | ระบบมัดเส้นลวดสำหรับอุณหภูมิสูง |
| การกัดกร่อนหลังคลายความเค้นสเตนเลส | ช่วงอุณหภูมิที่ทำให้เกิดเซนซิไทเซชัน | คลายความเค้นที่ต่ำกว่า 480°C / สูงกว่า 900°C |
จำเป็นต้องมีขั้นตอนคลายความเค้นหรือไม่? เกณฑ์ตัดสินความจำเป็น 5 ข้อ
โปรดประเมินหน้าสัมผัสของคุณด้วยเกณฑ์ตัดสินความจำเป็นในการคลายความเค้น 5 ข้อ ไม่ใช่ทุกโปรแกรมคอนเน็กเตอร์ที่ต้องมีสถานีคลายความเค้นเฉพาะ หากตอบ “ใช่” ตั้งแต่ 2 ข้อขึ้นไป ขั้นตอนนี้ก็ควรอยู่ในสายการผลิต
เกณฑ์ตัดสินความจำเป็นในการคลายความเค้น 5 ข้อ
- ความร้อนระหว่างใช้งาน:หน้าสัมผัสจะทำงานที่อุณหภูมิสูงกว่าประมาณ 85°C เป็นเวลานานหรือไม่? (การคลายตัวจะเร็วขึ้น)
- ระดับความน่าเชื่อถือ:เป็นงานการบินและอวกาศ การป้องกันประเทศ การแพทย์ หรือ EV ซึ่งไม่ยอมรับความขัดข้องระหว่างใช้งาน และการปฏิบัติงานเป็นไปตามมาตรฐาน เช่น NASA-STD-8739.4 หรือไม่?
- การขึ้นรูปเย็นอย่างหนัก:หน้าสัมผัสเป็นโครงกรงสปริงพันแน่นที่มีความเครียดจากการขึ้นรูปสูงหรือไม่?
- ความร้อนในขั้นตอนถัดไป:ชิ้นส่วนจะผ่านการอบหลังชุบหรือการรีโฟลว์ ซึ่งอาจปลดปล่อยความเค้นสะสมหรือไม่?
- อายุการใช้งานยาวนาน:การออกแบบกำหนดอายุการใช้งานไว้ที่ 10+ years หรือรองรับรอบการเสียบคู่จำนวนมากหรือไม่?
หากได้คะแนน 0–1 หน้าสัมผัส CuBe ที่บ่มอย่างถูกต้องและใช้งานที่อุณหภูมิปานกลางอาจไม่จำเป็นต้องมีขั้นตอนคลายความเค้นแยกต่างหาก หากได้ 2–3 คะแนน ควรทวนสอบด้วยการทดสอบแรงหน้าสัมผัสก่อนและหลังผ่านกระบวนการที่พิจารณา หากได้ 4–5 คะแนน การคลายความเค้นเป็นสิ่งจำเป็น และเป็นวิธีประกันความน่าเชื่อถือที่มีต้นทุนต่ำที่สุดในสายการผลิต
💡 สถานการณ์ด้านการจัดซื้อ
ผู้ซื้อที่จัดหาคอนเน็กเตอร์อุตสาหกรรมล็อตเล็กคัดค้านการเพิ่มสถานีคลายความเค้น โดยให้เหตุผลว่าปริมาณการผลิตต่ำ ใช้งานที่อุณหภูมิห้อง และคำนึงถึงต้นทุน เมื่อนำเกณฑ์มาประเมิน ชิ้นส่วนได้ 1 คะแนน เนื่องจากผ่านการขึ้นรูปเย็นไม่มาก ไม่มีความร้อนระหว่างใช้งาน และมีอายุใช้งานสั้น ทางเลือกที่เหมาะสมคือไม่เพิ่มขั้นตอนเฉพาะนี้ และกำหนดให้ใช้หน้าสัมผัสทองแดง-เบริลเลียมที่บ่มอย่างถูกต้อง หกเดือนต่อมา ผู้ซื้อรายเดิมเริ่มผลิตรุ่นสำหรับยานยนต์ที่ติดตั้งใต้ฝากระโปรง รุ่นนี้ได้ 4 คะแนนตามเกณฑ์ จึงเพิ่มสถานีเข้าไป ตระกูลชิ้นส่วนเดียวกัน แต่ตัดสินใจคนละแบบตามการใช้งาน ไม่ใช่ตามโบรชัวร์
“ข้อผิดพลาดที่เราพบบ่อยที่สุดคือมองการคลายความเค้นเป็นเพียงช่องให้ทำเครื่องหมาย อุณหภูมิที่ช่วยคลายความเค้นของหน้าสัมผัสฟอสเฟอร์บรอนซ์จะทำให้หน้าสัมผัสทองแดง-เบริลเลียมบ่มเกินกำหนด ส่วนเครื่องสั่นที่แก้ปัญหาชิ้นงานเชื่อมเหล็กแทบไม่ส่งผลต่อลวดสปริงดึงเย็น สูตรการผลิตต้องสอดคล้องกับโลหะผสมและรอบการทำงาน”
ทิศทางในอนาคตของวิศวกรรมความน่าเชื่อถือของหน้าสัมผัส
แนวโน้ม 2 ประการกำลังเปลี่ยนวิธีระบุข้อกำหนดการคลายความเค้น ประการแรก วิศวกรรมความเค้นตกค้างกำลังวัดผลเชิงปริมาณมากขึ้น งานวิจัยปี 2025 ใช้ ANOVA และการวิเคราะห์การถดถอยเพื่อปรับพารามิเตอร์การสั่นสะเทือนให้เหมาะสมกับเหล็ก EN31 และงานวิจัยที่ผ่านการประเมินโดยผู้ทรงคุณวุฒิเกี่ยวกับการคลายความเค้นด้วยการสั่นสะเทือนที่เผยแพร่เมื่อไม่นานนี้รายงานความแม่นยำในการพยากรณ์สูง (มากกว่า 90% ในงานศึกษาที่เผยแพร่) สำหรับความเค้นตกค้างหลังการบำบัด ทิศทางของอุตสาหกรรมกำลังมุ่งสู่การกำหนดช่วงกระบวนการจากข้อมูล แทนการใช้กฎคร่าว ๆ และในที่สุดแนวทางนี้จะไปถึงสายการผลิตหน้าสัมผัสคอนเน็กเตอร์
ประการที่สอง การย่อขนาดทำให้ขีดจำกัดแรงหน้าสัมผัสลดลงอย่างต่อเนื่อง ขณะที่อุณหภูมิใช้งานของ EV และฮาร์ดแวร์ข้อมูลความหนาแน่นสูงสูงขึ้น ส่งผลให้ระยะเผื่อระหว่าง “แรงเพียงพอ” กับ “แรงคลายต่ำกว่าเกณฑ์” แคบลง จึงทำให้ขั้นตอนคลายความเค้นและการทวนสอบสำคัญยิ่งขึ้น หากคุณกำลังวางแผนโปรแกรมปี 2026 ที่มีอุณหภูมิใช้งานสูง ให้ออกแบบการทดสอบแรงหน้าสัมผัสและช่วงการคลายความเค้นควบคู่กันตั้งแต่วันแรก การแก้ปัญหาความน่าเชื่อถือหลังได้รับชิ้นงานคืนจากหน้างานมีต้นทุนสูงกว่า
คำถามที่พบบ่อย
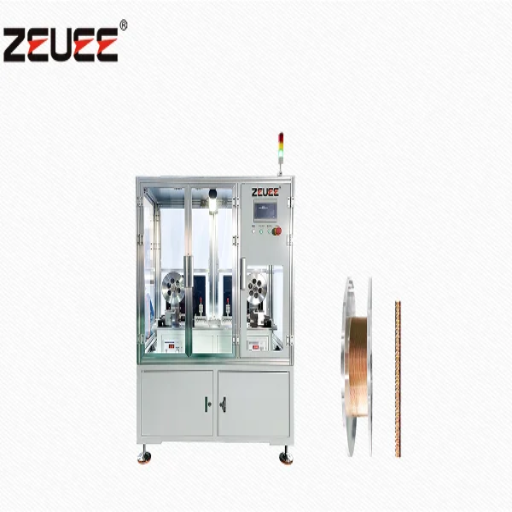
เครื่องคลายความเค้นทวิสต์พินคืออะไร?
ดูคำตอบ
นี่คือสถานีงานในการผลิตที่ช่วยลดความเค้นตกค้างซึ่งสะสมอยู่ในหน้าสัมผัสคอนเน็กเตอร์แบบลวดบิด (ไฮเพอร์โบลอยด์) หลังขึ้นรูปแล้ว ทำให้หน้าสัมผัสคงแรงสปริงได้อย่างสม่ำเสมอระหว่างใช้งาน สำหรับหน้าสัมผัสทองแดง-เบริลเลียม โดยทั่วไปเป็นกระบวนการทางความร้อนที่ควบคุมต่ำกว่าระดับการบ่มแข็ง ไม่ใช่อุปกรณ์สั่นสะเทือนที่มักปรากฏเมื่อค้นหาคำเดียวกันบนเว็บทั่วไป
การคลายความเค้นเหมือนกับการคลายแรงดึงหรือไม่?
ดูคำตอบ
ไม่เหมือนกัน และการสับสนระหว่างสองอย่างนี้เป็นข้อผิดพลาดในข้อกำหนดที่พบได้บ่อย การคลายความเค้นเป็นกระบวนการทางโลหะวิทยาที่ทำกับโลหะของหน้าสัมผัสเพื่อคลายความเค้นตกค้างภายใน ส่วนการคลายแรงดึงเป็นคุณลักษณะเชิงกลที่ส่วนท้ายของสายเคเบิล เช่น ปลอกหรือแคลมป์ ซึ่งช่วยปกป้องจุดเข้าหัวสายจากแรงดึงและการหักงอ อย่างหนึ่งปกป้องหน้าสัมผัสจากความเค้นภายในของตัวเอง อีกอย่างปกป้องสายเคเบิลจากสภาพแวดล้อมภายนอก
การคลายความเค้นทำให้ขนาดหรือการชุบของหน้าสัมผัสเปลี่ยนไปหรือไม่?
ดูคำตอบ
หากทำอย่างถูกต้อง การคลายความเค้นต่ำกว่าจุดวิกฤตจะช่วยให้ขนาดคงตัวแทนที่จะทำให้เสียรูป ซึ่งเป็นจุดประสงค์สำคัญ หากใช้อุณหภูมิไม่เหมาะสม อาจทำให้โลหะผสมบ่มเกินกำหนด สปริงอ่อนลง หรือผิวชุบเปลี่ยนสี ลำดับกระบวนการก็สำคัญ โรงงานหลายแห่งคลายความเค้นก่อนชุบขั้นสุดท้าย เพื่อป้องกันไม่ให้การอบหลังชุบในภายหลังปลดปล่อยความเค้นสะสมและทำให้รูปทรงเปลี่ยน
รอบการคลายความเค้นใช้เวลานานเท่าใด?
ดูคำตอบ
สำหรับทองแดง-เบริลเลียม รอบการบ่ม / คลายความเค้นโดยทั่วไปใช้เวลาประมาณ 2–3 hours ที่อุณหภูมิกำหนด และต้องควบคุมการลดอุณหภูมิด้วย
การลดความเค้นตกค้างที่เป็นไปได้จริงมีระดับเท่าใด?
ดูคำตอบ
ขึ้นอยู่กับวิธีการและวัสดุ การคลายความเค้นด้วยความร้อนในเหล็กกล้าผสมช่วยคลายความเค้นได้ประมาณ 90% ที่อุณหภูมิใกล้ 540°C ส่วนโลหะผสมทองแดง เป้าหมายไม่ได้อยู่ที่ตัวเลขเปอร์เซ็นต์ที่ดูโดดเด่นเท่าไร แต่อยู่ที่การทำให้แรงสปริงคงที่ เพื่อไม่ให้คลายตัวระหว่างใช้งาน ควรตรวจสอบด้วยการทดสอบแรงกดหน้าสัมผัส แทนการดูค่าความเค้นตกค้างเพียงค่าเดียว
การคลายความเค้นด้วยแรงสั่นสะเทือนเชื่อถือได้เพียงพอสำหรับคอนเน็กเตอร์การบินและอวกาศหรือไม่?
ดูคำตอบ
โดยทั่วไป ไม่เหมาะกับหน้าสัมผัสคอนเน็กเตอร์โดยตรง การคลายความเค้นด้วยแรงสั่นสะเทือนใช้กับความเครียดในช่วงยืดหยุ่นของชิ้นงานเชื่อมที่เหนียวและโครงสร้างขนาดใหญ่ แต่แม้แต่ในแวดวงงานโลหะก็ยังมีข้อกังขาเกี่ยวกับประสิทธิภาพเมื่อใช้กับลวดสปริงความแม่นยำสูงที่ผ่านการขึ้นรูปเย็น โครงการผลิตหน้าสัมผัสสำหรับการบินและอวกาศจึงเน้นกระบวนการทางความร้อนที่ควบคุมได้และการตรวจสอบแรงกดหน้าสัมผัสอย่างเข้มงวดแทน
ควรคลายความเค้นก่อนหรือหลังการชุบและการย้ำขั้วต่อ?
ดูคำตอบ
ตามหลักทั่วไป ควรคลายความเค้นในโลหะฐานหลังการขึ้นรูปและก่อนชุบขั้นสุดท้าย เพื่อป้องกันไม่ให้การอบหลังชุบในขั้นตอนถัดไปปลดปล่อยความเค้นตกค้างและทำให้รูปทรงสำเร็จผิดเพี้ยน ส่วนการเข้าหัวสายด้วยการย้ำเป็นอีกประเด็นหนึ่ง เนื่องจากการย้ำทำให้เกิดการขึ้นรูปเย็นเฉพาะจุด โครงการที่ต้องการความน่าเชื่อถือสูงจึงตรวจสอบลำดับกระบวนการทั้งหมด ได้แก่ ขึ้นรูป คลายความเค้น ชุบ และย้ำ โดยตรวจสอบแรงกดหน้าสัมผัสและความต้านทานเมื่อสิ้นสุดกระบวนการ แทนการสันนิษฐานว่าแต่ละขั้นตอนแยกจากกันได้ ควรพิสูจน์ลำดับที่เหมาะสมกับหน้าสัมผัสที่ใช้จริงโดยเฉพาะ ไม่ควรคัดลอกจากลำดับกระบวนการทั่วไป
กำลังระบุข้อกำหนดของสายการผลิตหน้าสัมผัสทวิสต์พิน และไม่แน่ใจว่าควรมีขั้นตอนคลายความเค้นหรือไม่?
ดูข้อมูลเครื่องคลายความเค้นทวิสต์พิน →เกี่ยวกับบทวิเคราะห์นี้
คู่มือนี้จัดทำขึ้นเพื่อคลี่คลายความสับสนเกี่ยวกับคำว่า “เครื่องคลายความเค้นทวิสต์พิน” ซึ่งการค้นหาส่วนใหญ่แสดงอุปกรณ์งานโลหะแบบสั่นสะเทือน แต่ความหมายในอุตสาหกรรมคอนเน็กเตอร์นั้นแตกต่างออกไป เรารวบรวมข้อมูลจากข้อมูลการคลายความเค้นของคอนเน็กเตอร์ แนวปฏิบัติในการอบชุบเบริลเลียมทองแดง และสิทธิบัตรทวิสต์พินของ USPTO ในกรณีที่ไม่สามารถตรวจสอบสูตรการทำงานของเครื่องจักรหรือข้อมูลการผลิตของ ZEUEE ได้อย่างอิสระ เราใช้ถ้อยคำที่ระบุเงื่อนไขแทนการแต่งตัวเลขขึ้นมา
เอกสารอ้างอิงและแหล่งข้อมูล
- จุลโครงสร้างและการอบชุบเบริลเลียมทองแดงCopper Development Association
- การคลายความเค้น: กลไก วัสดุ และอุณหภูมิConnector Supplier
- US7909668B2, หน้าสัมผัสที่มีจุดเชื่อมต่อแบบทวิสต์พินUSPTO
- US20180138623A1, โครงสร้างสปริงไฮเพอร์โบลอยด์แบบกรงUSPTO
- US20030150531A1, การอบชุบหน้าสัมผัสด้วยการเหนี่ยวนำแบบต่างระดับUSPTO
- 29 CFR 1910.1024, เบริลเลียมU.S. OSHA
- NASA-STD-8739.4, การย้ำขั้วต่อและการเชื่อมต่อสายเคเบิลNASA Technical Standards
- ASTM E915, การตรวจสอบความเค้นตกค้างด้วยการเลี้ยวเบนของรังสีเอกซ์ASTM International
- IEC 60512, วิธีทดสอบและการวัดคอนเน็กเตอร์International Electrotechnical Commission
- การคลายความเค้นด้วยแรงสั่นสะเทือนWikipedia
- การคลายความเค้นคืออะไร และทำไปเพื่ออะไร?Heat Treat Today
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






