Contatti Zeyu lntelligent Industrial Company

Guida alle macchine per connettori D-Sub e Micro-D: dal controllo di processo al FAT

Aggiornato ad agosto 2026
Una macchina per connettori D-Sub e Micro-D non è un’apparecchiatura universale. È un sistema di produzione definito per progetto, che prepara, presenta, unisce e ispeziona i componenti degli assemblaggi di connettori, scarta quelli non conformi e registra i dati secondo una definizione di prodotto controllata. I confini della macchina dipendono dal disegno tecnico, dal design dei contatti, dalle condizioni dei componenti in ingresso, dalle prove richieste, dalla gamma di varianti e dal piano di accettazione.
Macchina per connettori D-Sub e Micro-D: definire la revisione del prodotto, l’ambito delle stazioni, i segnali di processo, le prove sul prodotto e le evidenze conservate prima di selezionare i macchinari. Il completamento di un ciclo dimostra che il movimento è avvenuto; da solo, però, non dimostra che il connettore sia conforme.
Sintesi rapida del progetto
- Tipo di contenuto: guida alla produzione e alla validazione, non pagina per richiedere un preventivo
- Dati di partenza principali: disegni tecnici controllati, distinta base (BOM), revisione, campioni e matrice delle varianti
- Evidenze principali: segnali di processo e controlli specificati sul prodotto
- Limiti numerici: dipendono dal disegno tecnico, dalle specifiche e dalle prove
- Passaggio commerciale: pagina ZEUEE esistente dedicata alle soluzioni D-Sub e Micro-D
Punti chiave
- La famiglia del connettore non definisce il ciclo di produzione.
- D-Sub e Micro-D possono condividere alcune funzioni delle stazioni, ma la compatibilità dei macchinari va dimostrata con componenti rappresentativi.
- Forza, posizione e visione artificiale forniscono evidenze di processo; la conformità del prodotto richiede la caratteristica applicabile e il relativo metodo di prova.
- Un collaudo di accettazione in fabbrica efficace parte dalla specifica dei requisiti dell’utilizzatore, non da componenti dimostrativi scelti dal fornitore.
Quali funzioni copre davvero una macchina per connettori D-Sub e Micro-D
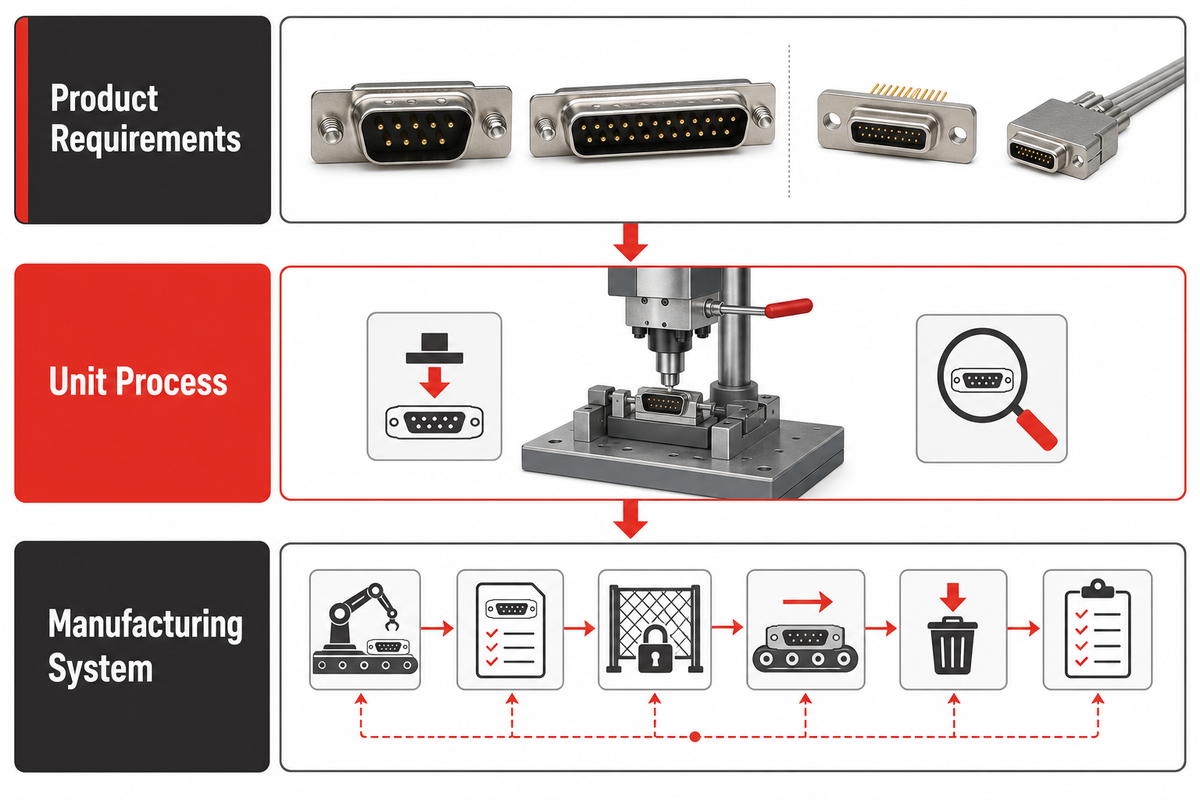
Un progetto produttivo per connettori D-Sub o Micro-D può riferirsi a 3 elementi distinti: il prodotto, un singolo processo o un sistema di produzione interconnesso. Separare questi livelli evita che un acquirente confronti una macchina per la formatura dei contatti con una stazione di inserimento dei contatti o con una linea completa, come se fossero la stessa offerta.
I requisiti del prodotto definiscono ciò che deve essere realizzato. Comprendono il disegno tecnico del connettore, i materiali approvati, la disposizione dei contatti, il metodo di terminazione, le caratteristiche dell’alloggiamento o del guscio, le marcature e le caratteristiche di accettazione. A livello di processo unitario, un’attività delimitata può includere la preparazione dei contatti, la crimpatura, la saldatura a stagno, l’inserimento, l’assemblaggio del guscio, il controllo visivo, le prove elettriche o la marcatura. A livello di sistema, i processi selezionati sono collegati tramite il trasferimento dei componenti, le ricette, gli interblocchi, la gestione degli scarti e i dati di tracciabilità.
| Livello | A quale domanda risponde | Evidenze necessarie | Errore se omesso |
|---|---|---|---|
| Prodotto connettore | Quali requisiti deve soddisfare l’assemblaggio finito? | Disegno tecnico, distinta base (BOM), revisione, specifica applicabile, piano di controllo | Si richiede un preventivo per una macchina generica senza aver definito il prodotto |
| Processo unitario | Quale operazione fisica o di controllo viene eseguita? | Condizioni di ingresso, caratteristica in uscita, attrezzatura e metodo di prova | Si presume che una sola stazione esegua operazioni non correlate |
| Sistema di produzione | Come vengono gestiti i componenti, le decisioni, gli scarti e i dati? | Mappa delle interfacce, logica delle ricette, campi di tracciabilità, percorso di contenimento | Le stazioni funzionano separatamente, ma la linea non è in grado di controllare il prodotto |
Che cos’è un connettore Micro-D?
Micro-D è una famiglia di connettori elettrici microminiaturizzati rettangolari con guscio polarizzato. MIL-DTL-83513 è la famiglia di specifiche ufficiali della difesa statunitense spesso associata ai prodotti Micro-D qualificati. Espressioni come «Micro D-Sub» o «mil-spec» sono abbreviazioni di ricerca, non definizioni complete di produzione. I connettori per cavo e le prese per scheda elettronica possono richiedere modalità di movimentazione e interfacce per le prove elettriche diverse, anche se appartengono alla stessa famiglia. I requisiti del connettore derivano dalla specifica; quest’ultima non prescrive una disposizione universale per l’automazione. Per dimensioni del guscio, fogli supplementari, terminazioni, codici articolo e domande sull’approvvigionamento, consultare la guida all’acquisto dei connettori Micro-D.
Punto decisionale: chiedere a ogni fornitore di indicare, per ciascun elemento quotato, se si tratta di attrezzature di prodotto, una stazione di processo unitario, infrastruttura condivisa della linea oppure un’operazione esclusa. Questa semplice classificazione evita molte controversie sull’ambito prima ancora di progettare il layout.
D-Sub e Micro-D a confronto: cosa cambia in fabbrica
La produzione di connettori D-Sub e Micro-D va confrontata in base alle conseguenze sui processi, non sostenendo semplicemente che una famiglia sia più grande, più piccola o migliore dell’altra. Passo, struttura dei contatti, accessibilità, riferimenti dell’alloggiamento, terminazione, schermatura e visibilità durante il controllo influiscono sulla presentazione dei componenti, sulle attrezzature, sulla scelta dei sensori e sulle evidenze necessarie dopo l’assemblaggio.
Gli assemblaggi D-Sub standard possono essere forniti con contatti sfusi o su bobina, alloggiamenti, gusci metallici, involucri posteriori, cavi, componenti per scheda elettronica o sottoassiemi parzialmente lavorati. I progetti Micro-D possono prevedere un diverso design dei contatti, accesso più limitato alle caratteristiche ad alta densità e limiti di movimentazione specifici del prodotto. Tuttavia, la denominazione della famiglia non chiarisce se i contatti debbano essere crimpati, saldati a stagno, pre-cablati, formati, inseriti, sovrastampati o forniti già montati. La risposta è nei disegni tecnici e nelle distinte base.
| Variabile di produzione | Conseguenza per la macchina | Evidenze da richiedere | Limite |
|---|---|---|---|
| Formato dei componenti in ingresso | Strategia di alimentazione con vibroalimentatore, vassoio, bobina, supporto o caricamento manuale | Campioni degli imballaggi e specifica delle condizioni in ingresso | Un vassoio campione pulito non dimostra che l’alimentazione in produzione sarà adeguata |
| Geometria dei contatti | Metodo di presa, guida, formatura, inserimento e rilevamento dei danni | Disegno aggiornato dei contatti e stato approvato dei materiali | Lo stile dei contatti non si può dedurre dal nome della famiglia |
| Riferimento dell’alloggiamento o del guscio | Posizione nell’alloggiamento, orientamento, traiettoria di avvicinamento e ripetibilità dell’attrezzatura | Schema dei riferimenti e catena delle tolleranze del disegno del prodotto | Una superficie estetica potrebbe non essere un riferimento funzionale |
| Metodo di giunzione | Crimpatura, saldatura a stagno, inserimento, formatura o operazione esterna | Specifica di processo e attrezzature approvate | Non si può presumere che tutte le varianti seguano lo stesso ciclo |
| Accessibilità per il controllo | Angolazione della telecamera, illuminazione, accesso della sonda, calibro o prova distruttiva su campione | Elenco delle caratteristiche e metodo di misurazione | La visibilità non dimostra la tenuta del contatto né le prestazioni elettriche |
| Cambio formato tra varianti | Componenti di cambio formato, ricette, calibri, verifiche e controllo degli accessi | Matrice delle varianti e sequenza di cambio formato prevista | Un telaio condiviso non garantisce che il processo comune sia stato validato |
Tutti i connettori D-Sub vengono lavorati allo stesso modo?
No. D-Sub indica una famiglia, non una singola ricetta di produzione. Le configurazioni a densità standard o elevata, con disposizione mista, montaggio su scheda, cablaggio, crimpatura o saldatura possono richiedere materiali in ingresso, attrezzature, accessi, controlli e regole di scarto diversi. I preventivi dovrebbero quindi specificare gli esatti assemblaggi e le revisioni inclusi, senza limitarsi a dichiarare «compatibile con D-Sub».
La scelta dei contatti richiede la stessa cautela. Se il progetto deve confrontare contatti twist pin, iperboloidali o stampati, è meglio gestire questa decisione in un percorso tecnico separato. La guida ZEUEE esistente sui tipi di contatti per connettori tratta questa scelta senza trasformare la guida alle macchine in una pagina duplicata di confronto tra prodotti.
Creare una matrice famiglia-stazione prima di scegliere i macchinari
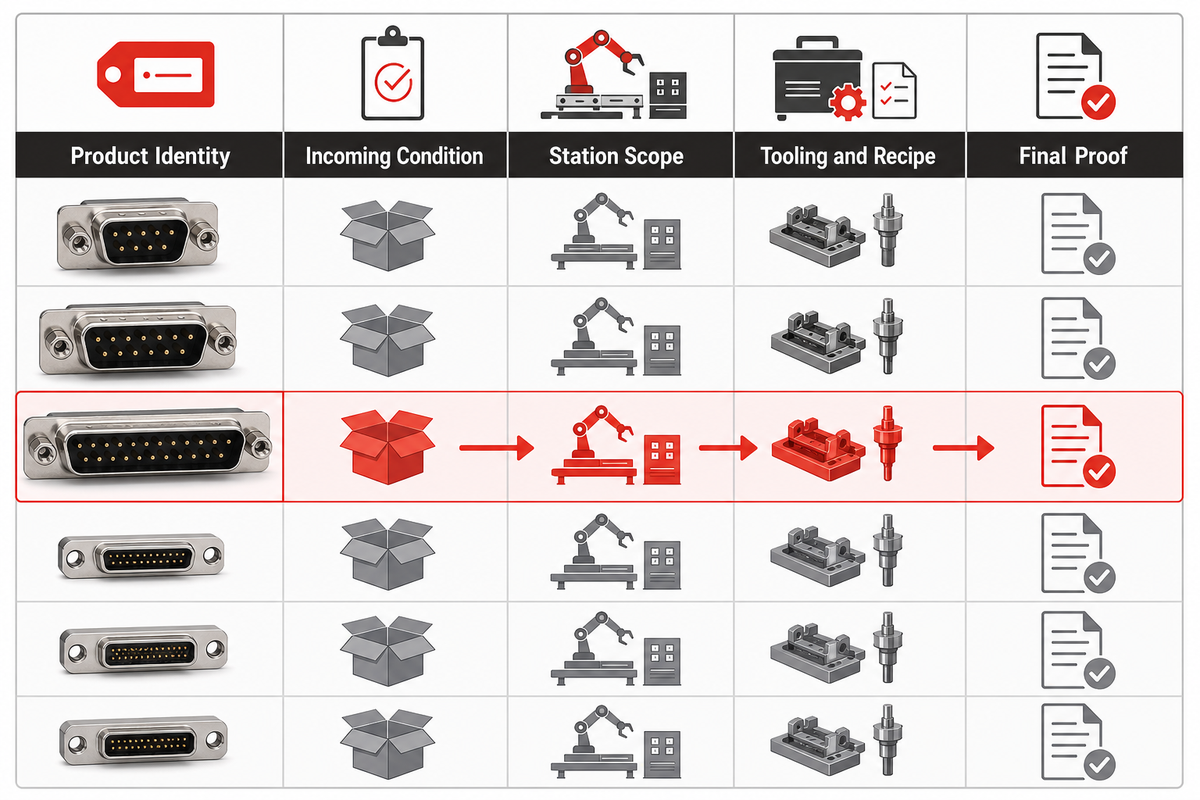
La matrice famiglia-stazione è una mappa controllata che associa ogni variante approvata del connettore alle operazioni, alle attrezzature, alle ricette, ai controlli e alle esclusioni richiesti. Indica dove è possibile condividere una stazione, dove serve una macchina dedicata e dove il fornitore non dispone ancora di evidenze sufficienti per sostenere l’una o l’altra ipotesi.
Partire dal disegno tecnico, non dalla brochure della macchina. Seguire il materiale dall’identificazione e dalla presentazione in ingresso attraverso la preparazione, la giunzione, l’inserimento in sede, il controllo, la conferma dello scarto e la creazione dei dati. Alcune fasi possono restare manuali o esterne. È accettabile, purché siano definite chiaramente l’interfaccia, il responsabile e le evidenze di accettazione.
| Campo della matrice | Cosa registrare | Perché influisce sulla progettazione | Evidenza durante la prova |
|---|---|---|---|
| Identità del prodotto | Famiglia, codice articolo, revisione del disegno tecnico e della distinta base (BOM) | Impedisce di usare la ricetta sull’assemblaggio sbagliato | Il dato di tracciabilità corrisponde al campione fisico |
| Condizioni dei componenti in ingresso | Imballaggio, orientamento, pulizia, lavorazioni preliminari, variazioni ammesse | Consente di controllare i rischi legati all’alimentazione e alla prevenzione degli errori | L’imballaggio rappresentativo della produzione viene alimentato senza manipolazioni speciali |
| Ambito delle stazioni | Operazioni obbligatorie, facoltative, manuali, esterne ed escluse | Evita lacune nascoste nel processo | Per ogni passaggio sono definiti ingresso e uscita accettati |
| Attrezzature e ricetta | Supporto di posizionamento, pinza, guida, applicatore, programma, calibro | Determina il cambio formato e la strategia di controllo | L’identificativo dell’attrezzatura e della ricetta viene conservato insieme ai risultati |
| Controllo in processo | Presenza, orientamento, posizione, forza, immagine, interblocco | Definisce il rilevamento e il contenimento immediati | Le condizioni conformi e quelle difettose note vengono distinte |
| Verifica finale | Caratteristica del prodotto e metodo di prova specificati | Distingue il completamento del processo dalla conformità | Il risultato è conforme al metodo di accettazione approvato |
| Elemento del cambio formato | Componente fisico di cambio formato, ricetta software, calibro, controllo del primo pezzo | Controlla il rischio di mescolare varianti | Il cambio formato viene eseguito e ricontrollato secondo il piano di prova |
| Fuori ambito | Operazioni e caratteristiche di competenza di altri | Evita di attribuire capacità non dimostrate | Il passaggio all’esterno e il responsabile sono documentati |
| Ipotesi da verificare | Presentazione, tolleranza, prova o interfaccia non dimostrate | Individua gli aspetti che possono ancora modificare costi e tempi | L’ipotesi è risolta, qualificata o accettata come limitazione |
Una sola macchina può gestire sia gli assemblaggi D-Sub sia quelli Micro-D?
Un’unica piattaforma può condividere controlli, telai, sistemi dati o alcune stazioni tra le 2 famiglie, ma questa è un’ipotesi da verificare, non un fatto scontato. I componenti rappresentativi devono dimostrare la presentazione, l’accessibilità delle attrezzature, la risoluzione dei sensori, la protezione delle ricette, il cambio formato, il controllo e la gestione degli scarti per ogni variante inclusa. Una famiglia non provata resta fuori dall’ambito validato.
In sintesi
Avere macchinari condivisi non equivale ad avere un processo condiviso e validato. Ogni matrice deve indicare quali varianti, stazioni, attrezzature, ricette, controlli e verifiche finali sono stati effettivamente dimostrati.
Usare una mappa di risalita dei difetti invece di regolare l’ultima stazione
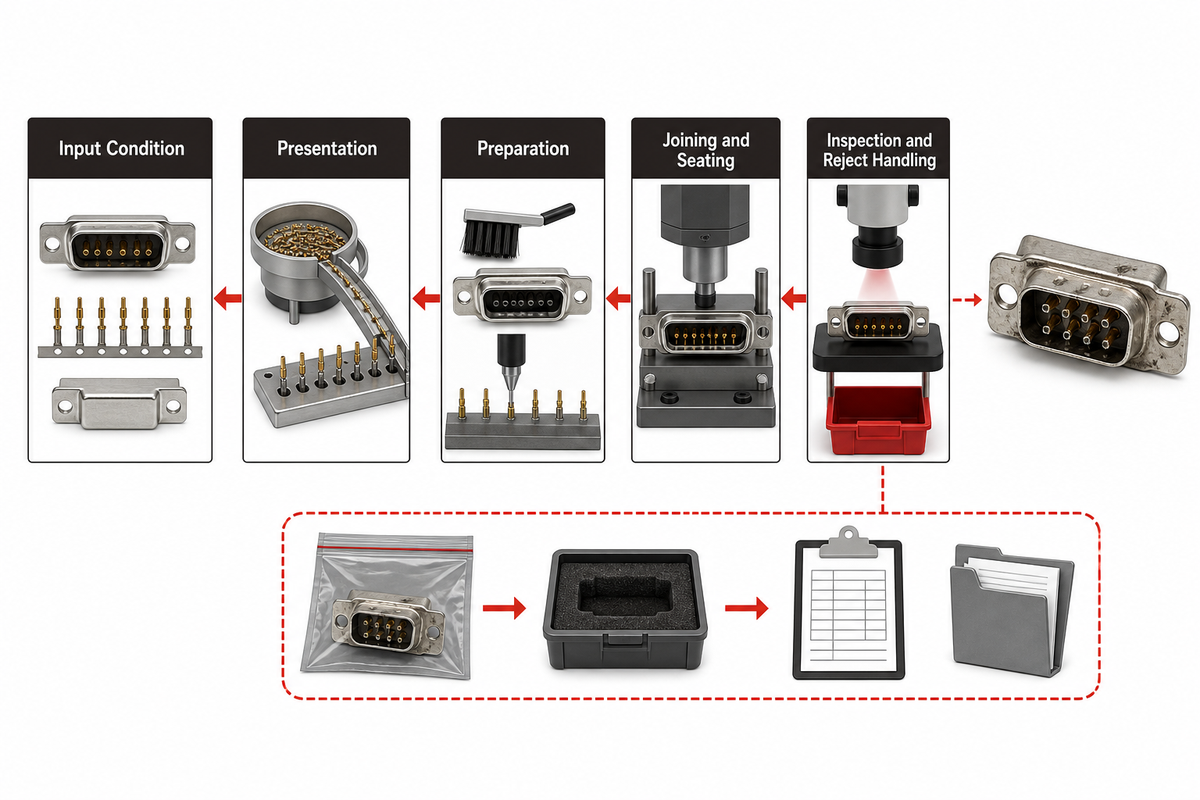
La mappa di risalita dei difetti parte da un’indicazione di difetto osservata e risale attraverso le condizioni in ingresso, la presentazione, la preparazione, la giunzione, l’inserimento in sede, il controllo e la gestione degli scarti. Serve per contenere il problema e risolverlo. La causa principale non si può dichiarare finché la condizione sospetta non viene riprodotta o confermata in altro modo.
Un contatto inserito troppo poco in profondità, per esempio, può dipendere da un riferimento errato dell’alloggiamento, da un contatto danneggiato, da una preparazione incompleta, dall’usura delle attrezzature, da un’ostruzione, da un limite di movimento o da una regola di controllo errata. Aumentare la forza di inserimento può nascondere un’indicazione di difetto e allo stesso tempo danneggiare il prodotto o l’attrezzatura. Per contenere il problema in modo più sicuro, conservare il campione difettoso, identificare il prodotto e i dati della ricetta, esaminare la traccia di processo e verificare la stazione sospetta con un metodo di prova approvato.
| Indicazione di difetto osservata | Controllare le fasi a monte | Evidenze di conferma | Non concludere sulla base di |
|---|---|---|---|
| Contatto mancante o errato | Identità del componente, uscita dell’alimentatore, orientamento, conferma del prelievo, ricetta | Dato di tracciabilità più immagine conservata o verifica fisica | Solo il segnale di ciclo completato |
| Contatto piegato o danneggiato | Condizioni in ingresso, percorso della guida, punto di presa, interferenze, gestione degli scarti | Controlli prima e dopo l’operazione e riproduzione controllata | Immagine finale della telecamera che non mostra la zona del danno |
| Contatto inserito troppo poco o troppo in profondità | Riferimento, impilamento dei componenti, posizione dell’attrezzatura, ostruzione, traccia di inserimento | Misurazione approvata della profondità o della posizione | Posizione finale dell’attuatore senza misurazione del prodotto |
| Terminazione debole | Identità del materiale, preparazione, attrezzatura e impostazione, usura, verifica del processo | Metodo di prova di tenuta o trazione specificato e campione tracciabile | Solo l’aspetto visivo |
| Errore di continuità | Contatto errato, danno, terminazione, inserimento incompleto, interfaccia di prova | Prova elettrica controllata e analisi fisica | Solo la traccia della forza meccanica |
| Contaminazione o detriti | Componenti in ingresso, attrezzature, movimentazione, pulizia, involucro, rilavorazione | Controllo rispetto al criterio di pulizia approvato | Un tempo di ciclo normale |
| Mancata corrispondenza tra dato e componente | Scanner, coda, selezione della ricetta, etichetta, rilavorazione e interfaccia dati | Verifica end-to-end con identità diverse mescolate | Una riga del database non associata al componente fisico |
Lo standard NASA per la qualità di esecuzione della crimpatura e dell’interconnessione dei dispositivi offre un modello di controllo utile: verificare il processo, conservare dati tracciabili, ispezionare il lavoro finito e considerare sospetta la produzione realizzata prima di una verifica non superata. Le regole per l’hardware di missione e i criteri numerici non sono limiti commerciali universali, ma il metodo di gestione delle evidenze è applicabile anche altrove.
Da fare
- Conservare il componente difettoso e il relativo dato di tracciabilità
- Controllare gli ingressi a monte prima di modificare l’ultima stazione
- Confermare una causa sospetta con il metodo approvato
- Isolare gli altri componenti realizzati nelle stesse condizioni sospette
Da evitare
- Aumentare la forza per far scomparire l’indicazione di un difetto di inserimento in sede
- Considerare un esito positivo della visione artificiale come prova di caratteristiche non visibili
- Mescolare gli scarti di messa a punto con gli scarti di produzione senza spiegazione
- Concludere l’indagine senza un risultato riproducibile
Distinguere i segnali di processo dalla conformità dei connettori
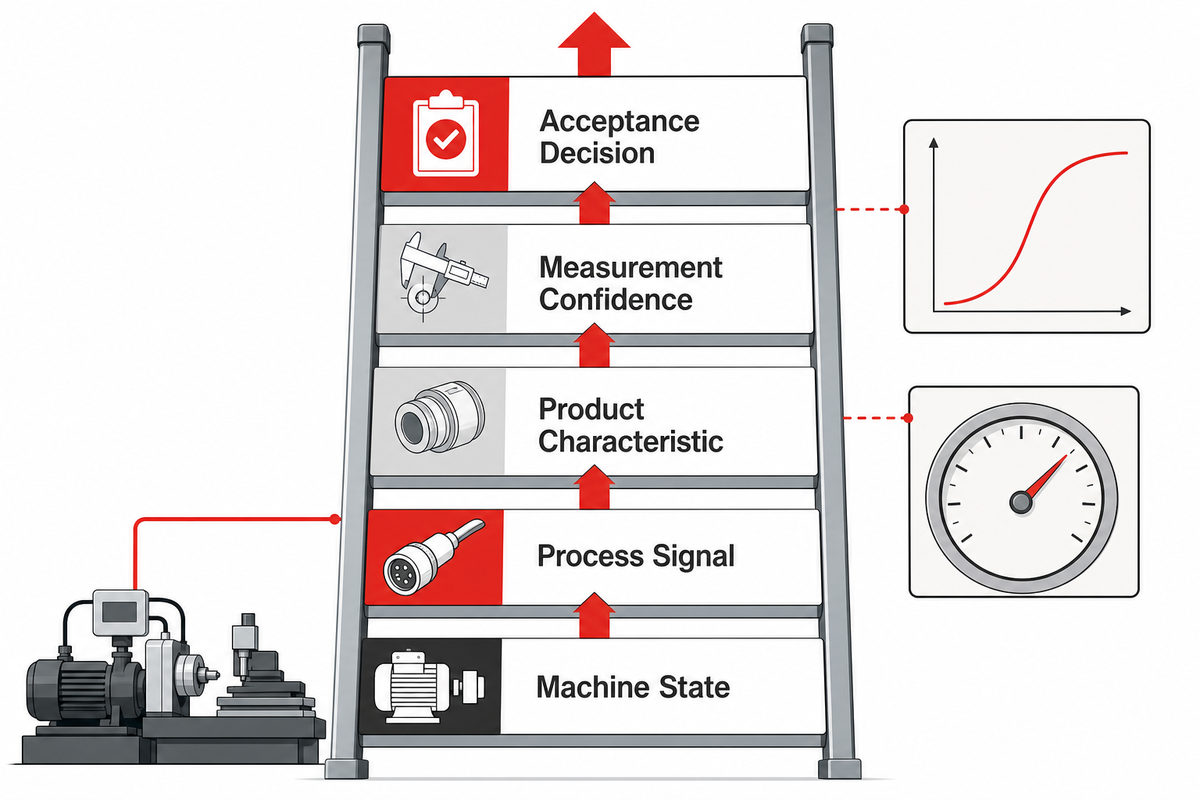
La scala dai segnali alla conformità distingue 5 livelli di evidenza: stato della macchina, segnale di processo, caratteristica del prodotto, affidabilità della misurazione e decisione di accettazione. Per passare al livello successivo serve una relazione definita tra i livelli. Una curva della forza può rivelare un cambiamento del processo, ma non può diventare implicitamente la prova di ogni requisito elettrico, dimensionale, di tenuta, schermatura o durata.
- Confermare lo stato della macchina — identificare la ricetta caricata, il prodotto, l’attrezzatura, gli interblocchi e la modalità operativa.
- Acquisire il segnale di processo — conservare il risultato pertinente relativo a forza, spostamento, tempo, corrente, coppia, immagine o posizione.
- Misurare la caratteristica del prodotto — applicare il controllo approvato per sede, tenuta, continuità, resistenza, dimensioni, marcatura o un altro risultato specificato.
- Qualificare l’affidabilità della misurazione — controllare lo stato di calibrazione o verifica, ripetibilità, riproducibilità, stabilità, campionamento e collegamento alla tracciabilità.
- Prendere la decisione di accettazione — confrontare il risultato con il disegno aggiornato, la specifica di dettaglio applicabile, il metodo approvato, il limite, la regola per ripetere la prova e il percorso di gestione.
La norma IEC 60512-1:2018 è particolarmente utile perché descrive un quadro generale per le prove e le misurazioni dei connettori, comprese la preparazione, le prove, i requisiti, la documentazione e la calibrazione. La pagina della norma chiarisce anche i confini: è la specifica di dettaglio del prodotto applicabile a definire le prove richieste, il livello di severità, i limiti consentiti e le eventuali procedure speciali.
La preparazione del sistema di misurazione è una questione distinta dalla capacità della macchina. Le indicazioni NIST Gauge R&R descrivono l’errore di misurazione in produzione in termini di ripetibilità, riproducibilità e stabilità. Se, nelle condizioni previste, il calibro non riesce a distinguere la variabilità del prodotto da quella di misurazione, il risultato non dovrebbe determinare l’accettazione solo perché viene visualizzato dalla macchina.
Nota tecnica
Specificare cosa dimostra ogni segnale, cosa non dimostra, chi è responsabile del limite di accettazione e come si collega il risultato al connettore fisico. Lasciare vuoti gli intervalli numerici finché le fonti approvate e le prove rappresentative non li avranno definiti.
| Evidenza | Cosa può dimostrare | Cosa non può dimostrare da sola | Responsabile dell’accettazione |
|---|---|---|---|
| Identità della ricetta e dell’attrezzatura | È stata selezionata la configurazione controllata corretta | Il prodotto è stato assemblato correttamente | Ingegneria di processo e qualità |
| Traccia forza-posizione | Andamento del processo e verifica dei limiti | Conformità elettrica, di tenuta o dimensionale | Responsabile del processo, con correlazione al prodotto |
| Esito della visione artificiale | Presenza, orientamento, posizione o regola di marcatura visibili | Condizioni nascoste dei contatti o prestazioni elettriche | Responsabile qualità della caratteristica visibile |
| Prova di continuità | Percorso elettrico definito nelle condizioni di prova | Tenuta meccanica o stabilità a lungo termine | Responsabile delle prove elettriche |
| Risultato della prova di tenuta o trazione | Caratteristica meccanica specificata per il campione sottoposto a prova | Ogni unità non sottoposta a prova, salvo che il piano consenta di estendere il risultato | Responsabile qualità prodotto e specifiche |
| Dato di tracciabilità | Collegamento tra prodotto, ricetta, attrezzatura, ora, risultato e disposizione | Accuratezza del metodo di misurazione | Responsabile del sistema qualità e dei dati |
Redigere la URS prima di progettare la prova campione e il FAT
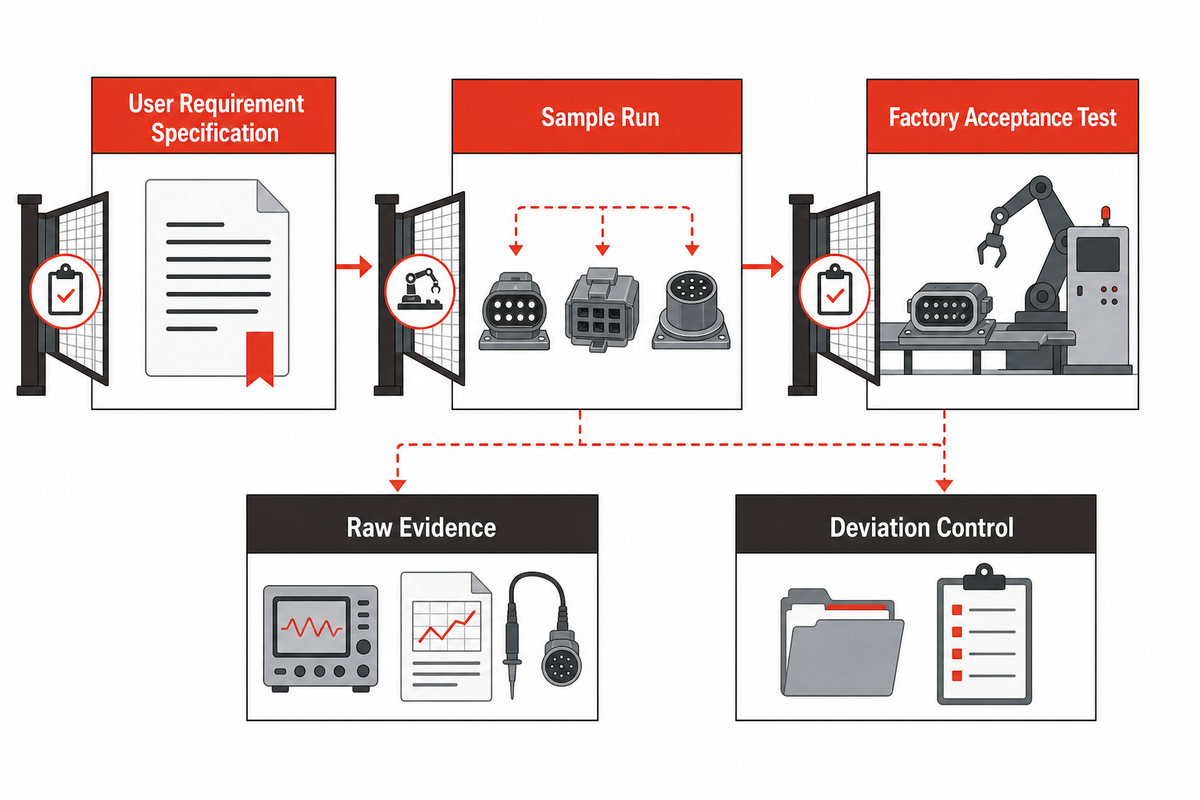
La specifica dei requisiti dell’utilizzatore (URS) dovrebbe definire il prodotto, le interfacce, gli obblighi di controllo e il metodo di accettazione prima di inviare i campioni rappresentativi. In seguito, la prova campione verifica i requisiti, mentre il Factory Acceptance Test registra se l’ambito concordato è stato superato. Invertire l’ordine trasforma la dimostrazione del fornitore in un evento di accettazione senza criteri definiti.
La URS non deve prescrivere ogni scelta di progettazione meccanica. Deve però identificare le revisioni controllate di disegni tecnici e distinte base, le varianti incluse, le condizioni dei componenti in ingresso, le operazioni richieste, le caratteristiche del prodotto, le norme tecniche o i metodi di prova applicabili, i campi di tracciabilità, le regole per scarti e rilavorazioni, le aspettative sul cambio formato, le utenze, i ruoli di accesso, la documentazione, la formazione, la manutenzione e i responsabili delle approvazioni.
Anche la selezione dei campioni richiede attenzione. Includere componenti di produzione normale e condizioni limite che i macchinari dovranno gestire. Considerare le varianti, gli imballaggi, i lotti e le condizioni in ingresso previsti. Accantonare materiale sufficiente per la messa a punto, la prova controllata, le ripetizioni motivate, i campioni da conservare e i campioni di prova sicuri, se consentiti dal piano qualità. Componenti ideali scelti dal fornitore non dimostrano una finestra di produzione che esclude le condizioni difficili, ma ammesse, dell’acquirente.
Nel progetto NIST peg-in-hole, gli ingressi e gli orientamenti registrati insieme a una regola specifica del progetto illustrano la struttura di una prova di inserimento esplicita. La soglia numerica della forza vale solo per quell’esperimento. Ciò che si può applicare altrove è la necessità di definire, prima di esaminare i risultati, le condizioni in ingresso, il segnale registrato, la definizione di completamento e l’esito.
| Campo del FAT | Domanda a cui rispondere | Dato da registrare | Problema se omesso |
|---|---|---|---|
| Prerequisiti | Disegni tecnici, componenti, attrezzature, software, calibri e utenze sono nelle condizioni concordate? | Elenco di preparazione firmato e identificativi delle revisioni | Non è possibile collegare i risultati a una configurazione controllata |
| Matrice dei campioni | Quali condizioni normali, limite e varianti sono rappresentate? | Elenco dei campioni tracciabili e sequenza delle prove | Una dimostrazione limitata viene scambiata per l’intero ambito |
| Criterio di superamento o mancato superamento | Quale fonte e quale metodo determinano ogni decisione? | Matrice di accettazione con responsabile e fonte dei limiti | I risultati vengono messi in discussione dopo la prova |
| Criterio di arresto | Quale evento interrompe la prova o mette a rischio la produzione? | Istruzioni approvate per il contenimento e l’escalation | I componenti sospetti continuano a essere sottoposti alla prova |
| Regola per ripetere la prova | Quando è valida una ripetizione e quale risultato sostituisce? | Motivo, autorizzazione, identità del campione, risultato originale e nuovo risultato | Ripetere selettivamente le prove nasconde l’instabilità |
| Verifica con componenti di scarto | I difetti noti e ammessi possono essere rilevati e contenuti? | Definizione del difetto di prova e gestione osservata | Non viene mai dimostrato che il controllo riconosca un difetto |
| Evidenze originali | È possibile risalire dal riepilogo a immagini, segnali, prove e identità? | Dati originali esportati e relativo riepilogo | Resta soltanto una dichiarazione di esito positivo |
| Gestione delle deviazioni | Chi può accettare una modifica al protocollo? | Deviazione, motivo, impatto, responsabile e disposizione | L’ambito della prova cambia senza responsabilità definite |
| Approvazione finale | Chi accetta i risultati e chi è responsabile delle azioni in sospeso? | Risultato firmato e registro delle azioni in sospeso | La spedizione procede con ipotesi ancora irrisolte |
Regola qualità: non chiedere al fornitore di «dimostrare che la macchina funziona» con una sola voce di verifica. Assegnare a ogni requisito un metodo di verifica, un formato per le evidenze, un responsabile e una regola di gestione. Così una dimostrazione soggettiva diventa un FAT verificabile.
Gestire la tracciabilità, il cambio formato e la nuova validazione dopo il passaggio di consegne
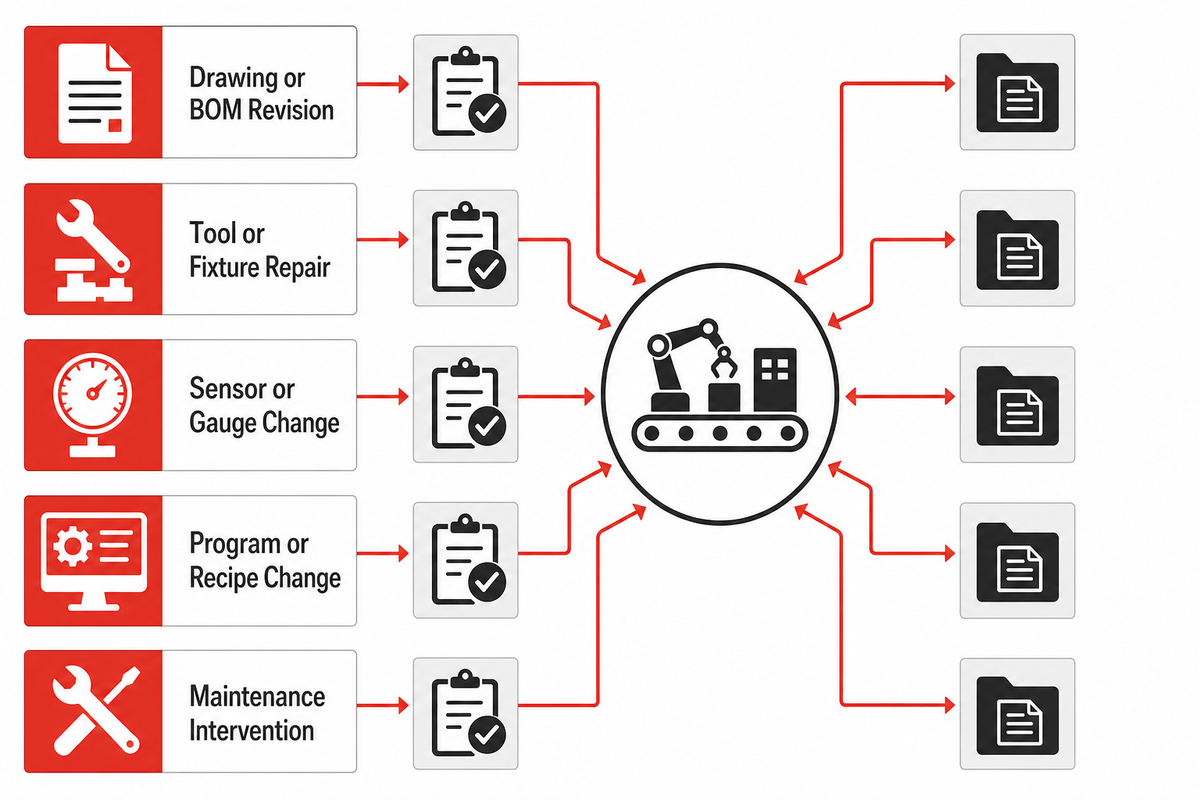
Il controllo della produzione continua anche dopo il FAT. La tracciabilità deve collegare il connettore fisico alla revisione del prodotto, al lotto in ingresso quando richiesto, all’attrezzatura, alla ricetta, al risultato del processo, all’esito del controllo, all’ora e alla disposizione. Il cambio formato deve proteggere questa relazione quando cambiano attrezzature, ricette, materiali, sensori o revisioni del prodotto.
Lo standard GSFC per l’accoppiamento dei connettori di volo offre un esempio circoscritto di controllo procedurale: formazione, preparazione delle attrezzature, controllo e registrazione delle operazioni di accoppiamento e disaccoppiamento sono considerate parte integrante dell’attività. La produzione commerciale comporta rischi e requisiti di conformità diversi, ma il principio è pertinente: un’operazione fisica senza identificazione, autorizzazione e controllo dei dati è difficile da verificare a posteriori.
| Modifica | Verifica prima dell’autorizzazione al rilascio | Evidenze da conservare | Possibile ambito della nuova validazione |
|---|---|---|---|
| Revisione del disegno tecnico o della distinta base | Impatto su accoppiamento, processo, caratteristiche, programma e attrezzature | Valutazione della modifica e revisione approvata | Stazioni interessate e controlli sul prodotto |
| Materiale in ingresso o fornitore | Presentazione, condizioni del materiale, tolleranze, pulizia | Identità del materiale qualificato ed esito della prova | Correlazione tra alimentazione, movimentazione, giunzione e controllo |
| Riparazione dell’attrezzatura o della maschera | Riferimento, superficie soggetta a usura, allineamento, impostazione, identificazione | Rapporto di riparazione, verifica ed esito sul primo pezzo | Caratteristiche di processo e prodotto dipendenti dall’attrezzatura |
| Modifica del sensore o del calibro | Campo, configurazione, software, correlazione delle misurazioni | Calibrazione o verifica e rapporto di correlazione | Affidabilità della misurazione e limiti decisionali |
| Modifica del programma o della ricetta | Movimenti, logica, limiti, dati e percorso degli scarti interessati | Versione, autorizzazione, esito della prova, piano di ripristino | Funzioni e interfacce modificate |
| Intervento di manutenzione | Componenti sostituiti, impostazioni modificate, protezioni e interblocchi | Controllo di manutenzione e autorizzazione al ritorno in produzione | Controlli di riavvio collegati all’intervento |
Quando è opportuno rinviare una linea dedicata ai connettori?
Rimandare la realizzazione di una linea dedicata se i disegni tecnici non sono definitivi, non è nota la variazione ammessa dei componenti in ingresso, i componenti non possono essere presentati in modo uniforme, mancano varianti previste nel set di campioni, le caratteristiche di accettazione non sono definite oppure nessun responsabile è stato designato per la gestione delle rilavorazioni e del contenimento. In queste condizioni non è possibile definire una specifica significativa della macchina; la situazione non migliora dopo aver costruito l’impianto.
Tra le possibili soluzioni provvisorie rientrano attrezzature manuali controllate, una dima semiautomatica, stazioni modulari, robotica flessibile, la stabilizzazione del processo del fornitore oppure una modifica del progetto per facilitarne l’assemblaggio. Un’elevata varietà di prodotti o bassi volumi, da soli, non determinano la scelta. La domanda decisiva è se la soluzione scelta possa gestire le varianti effettive e produrre le prove richieste dall’acquirente senza incorporare ipotesi ancora irrisolte in attrezzature dedicate.
Preparare un pacchetto di evidenze URS-FAT per confrontare i fornitori
Il pacchetto di evidenze URS-FAT riunisce requisiti, campioni, ipotesi dei fornitori, risultati delle prove e registrazioni di accettazione in un’unica catena controllata. Consente agli acquirenti di confrontare le proposte in base all’ambito coperto e alle prove fornite, anziché a descrizioni generiche delle capacità. I campi mancanti restano visibili come ipotesi aperte, invece di scomparire nel preventivo.
È possibile copiare i campi seguenti in una richiesta di offerta (RFQ). Sostituire ogni segnaposto con un valore specifico del progetto o con l’indicazione esplicita «non applicabile». Non chiedere un intervallo consigliato arbitrario quando il valore di riferimento deve provenire dal disegno, dalla specifica del prodotto, dal metodo di prova o da una prova convalidata.
Lista di controllo RFQ — copiare questi campi nella richiesta di offerta:
| Parametro | Valore specifico del progetto | Perché è importante | Come verificarlo |
|---|---|---|---|
| Ambito dei prodotti | Codici dei componenti, disegni tecnici, distinte base (BOM), revisioni | Definisce cosa devono produrre i macchinari | Elenco dei documenti controllati |
| Condizioni dei componenti in ingresso | Imballaggio, orientamento, pre-lavorazione, variazione ammessa | Determina la presentazione e la prevenzione degli errori | Eseguire prove con materiali rappresentativi della produzione |
| Operazioni incluse | Obbligatorie, facoltative, manuali, esterne, escluse | Definisce i confini del processo | Verifica delle stazioni e dei passaggi tra fasi |
| Caratteristiche qualitative | Caratteristica, fonte, metodo, limite, campionamento | Definisce le prove di conformità | Verifica della matrice di accettazione |
| Varianti e cambio formato | Matrice delle varianti, componenti di cambio formato, ricette di processo, controlli | Determina l’ambito condiviso e quello dedicato | Osservazione di un cambio formato rappresentativo |
| Tracciabilità | ID richiesti, segnali, prove, esportazioni, conservazione | Collega le evidenze al prodotto fisico | Verifica dell’identità da un’estremità all’altra |
| Prova su campioni e FAT | Campioni, precondizioni, esito positivo/negativo, nuova prova, arresto, approvazione | Evita rinegoziazioni dopo le prove | Protocollo approvato e registrazioni grezze |
| Documentazione per l’intero ciclo di vita | Manuali, backup, formazione, ricambi, manutenzione, controllo delle modifiche | Tutela il processo dopo il passaggio di consegne | Verifica della documentazione e del passaggio di consegne |
Una volta consolidato questo pacchetto di evidenze, consultare la soluzione ZEUEE per la linea di produzione di connettori D-Sub e Micro-D per conoscere le capacità specifiche dei macchinari e avviare una discussione commerciale. Mantenere questo passaggio nella pagina della soluzione evita che la guida concorra per la stessa intenzione di richiesta di preventivo.
Ha già a disposizione i disegni tecnici e campioni rappresentativi?
Invii le revisioni dei prodotti, la matrice delle varianti, le condizioni dei componenti in ingresso e le evidenze di accettazione proposte. Il team ZEUEE potrà quindi discutere un ambito di automazione ben definito, anziché una richiesta generica di una macchina.
Discutere l’ambito del progettoDomande frequenti
Quali sono le principali differenze di produzione tra i connettori D-Sub e Micro-D?
Le principali differenze riguardano la presentazione, la movimentazione dei contatti, i riferimenti di posizionamento, l’accesso per l’unione, il controllo, le attrezzature e il cambio formato, non una semplice classificazione per dimensioni.
Iniziare dai disegni tecnici controllati e dalle distinte base (BOM) di ciascun assemblaggio. I progetti D-Sub e Micro-D possono prevedere contatti diversi, riferimenti di posizionamento dell’alloggiamento o della calotta, modalità di terminazione elettrica, condizioni di accesso, imballaggi e prove di prodotto differenti. Queste differenze modificano l’alimentatore, la sede, la pinza, il percorso di guida, il campo visivo della telecamera, l’utensile di unione, il calibro, la ricetta di processo e il percorso di scarto. Le descrizioni generali della famiglia non definiscono una finestra di processo. I fornitori dovrebbero associare ogni revisione inclusa all’ambito delle stazioni e indicare quali componenti sono stati effettivamente usati per le attrezzature e il metodo di controllo proposti.
Tutti i connettori D-Sub vengono lavorati allo stesso modo?
No. D-Sub è una famiglia di connettori; il processo effettivo dipende dall’assemblaggio e dal piano di qualità.
No. Imballaggio, terminazione elettrica, accesso alle attrezzature, caratteristiche da controllare e prove finali possono variare. Ogni proposta dovrebbe elencare i codici esatti dei componenti, le revisioni, le operazioni incluse e quelle escluse.
Che cos’è un connettore Micro-D?
Micro-D identifica una famiglia di connettori elettrici rettangolari microminiaturizzati con calotta polarizzata.
MIL-DTL-83513 contiene requisiti specifici per i prodotti, spesso associati ai connettori Micro-D qualificati. Non definisce un’unica linea di produzione né un’impostazione universale della macchina. L’automazione dipende ancora dal design dei contatti, dalla terminazione elettrica, dalle condizioni dei componenti in ingresso, dai limiti indicati nei disegni, dal metodo di controllo e dall’ambito delle varianti.
Una sola macchina può gestire sia gli assemblaggi D-Sub sia quelli Micro-D?
È possibile, ma nell’ambito condiviso convalidato rientrano solo stazioni e varianti dimostrate.
È possibile. Controlli, dati, telai o singole operazioni possono essere condivisi. Le prove rappresentative devono comunque dimostrare la presentazione, l’accesso alle attrezzature, la risoluzione dei sensori, le ricette di processo, il cambio formato, i controlli del prodotto e la gestione degli scarti per ogni assemblaggio incluso.
Quali evidenze dovrebbe includere una FAT per una macchina di assemblaggio di connettori?
Evidenze FAT utili collegano precondizioni controllate e campioni tracciabili ai risultati grezzi e all’accettazione firmata.
Conservare l’elenco approvato dei prodotti e dei campioni, le condizioni dei componenti in ingresso, l’identificazione di utensile e ricetta di processo, i segnali grezzi del processo, i risultati delle prove di prodotto specificate, le verifiche di scarto, le deviazioni, le decisioni e l’approvazione. Prima della prova, definire i limiti di esito positivo/negativo e la relativa fonte, le regole di arresto e ripetizione della prova, il formato delle evidenze e i responsabili dell’approvazione. Registrare le ipotesi irrisolte in un elenco di azioni con un responsabile e una scadenza; non trasformarle in un’approvazione incondizionata né nasconderle nel rapporto riepilogativo.
Come è stata preparata questa guida
Questo articolo distingue la soluzione commerciale ZEUEE per D-Sub e Micro-D dalle evidenze tecniche di cui un acquirente ha bisogno prima di richiedere un preventivo. È stato preparato sulla base di fonti ufficiali aggiornate su connettori, criteri di esecuzione, misurazione e inserimento robotizzato, quindi confrontato con gli articoli ZEUEE esistenti su Micro-D e sui tipi di contatto, per evitare di duplicarne la funzione di orientamento nella scelta dei prodotti.
Per informazioni sull’identità dell’azienda e sull’ambito dell’automazione, consultare il profilo aziendale di ZEUEE.
Riferimenti e fonti
- Scheda della specifica MIL-DTL-83513; Defense Logistics Agency ASSIST
- Norma di esecuzione NASA-STD-8739,4A; National Aeronautics and Space Administration
- IEC 60512-1:2018; International Electrotechnical Commission
- Studi Gauge R&R; National Institute of Standards and Technology
- Dati Peg-in-Hole; National Institute of Standards and Technology
- Norma di accoppiamento per cavi e connettori di volo GSFC-STD-8013; NASA Goddard Space Flight Center
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






