ติดต่อ Zeyu lntelligent Industrial Company

คู่มือเครื่องจักรคอนเน็กเตอร์ D-Sub และ Micro-D: ตั้งแต่การควบคุมกระบวนการจนถึง FAT

อัปเดต สิงหาคม 2026
เครื่องจักรคอนเน็กเตอร์ D-Sub และ Micro-D ไม่ได้หมายถึงอุปกรณ์แบบเดียวที่ใช้ได้กับทุกกรณี แต่เป็นระบบการผลิตที่กำหนดตามโครงการ เพื่อเตรียม จัดวาง เชื่อมต่อ ตรวจสอบ คัดชิ้นงานที่ไม่ผ่าน และบันทึกข้อมูลตามข้อกำหนดผลิตภัณฑ์ที่ควบคุมไว้ ขอบเขตของเครื่องจักรขึ้นอยู่กับแบบทางวิศวกรรม การออกแบบหน้าสัมผัส สภาพชิ้นส่วนขาเข้า การทดสอบที่กำหนด ความหลากหลายของรุ่น และแผนการยอมรับ
เครื่องจักรคอนเน็กเตอร์ D-Sub และ Micro-D: กำหนดรุ่นผลิตภัณฑ์ ขอบเขตสถานีงาน สัญญาณกระบวนการ การทดสอบผลิตภัณฑ์ และหลักฐานที่ต้องเก็บรักษาก่อนเลือกเครื่องจักร การทำงานครบหนึ่งรอบยืนยันเพียงว่าเกิดการเคลื่อนไหวขึ้น แต่ไม่ได้ยืนยันด้วยตัวเองว่าคอนเน็กเตอร์เป็นไปตามข้อกำหนด
สรุปโครงการอย่างรวดเร็ว
- ลักษณะเนื้อหา: คู่มือการผลิตและการตรวจสอบยืนยัน ไม่ใช่หน้าขอใบเสนอราคาเครื่องจักร
- ข้อมูลหลักที่ต้องใช้: แบบทางวิศวกรรมที่ควบคุมแล้ว BOM รุ่นแก้ไข ตัวอย่าง และตารางรุ่นผลิตภัณฑ์
- หลักฐานหลัก: สัญญาณกระบวนการควบคู่กับการตรวจสอบผลิตภัณฑ์ตามที่กำหนด
- ขีดจำกัดเชิงตัวเลข: ขึ้นอยู่กับแบบทางวิศวกรรม ข้อกำหนด และการทดลอง
- ส่งต่อด้านการค้า: หน้าโซลูชัน D-Sub และ Micro-D ของ ZEUEE ที่มีอยู่
ประเด็นสำคัญ
- ชื่อกลุ่มคอนเน็กเตอร์ไม่ได้กำหนดเส้นทางการผลิต
- D-Sub และ Micro-D อาจใช้ฟังก์ชันของสถานีงานบางอย่างร่วมกันได้ แต่ต้องพิสูจน์ว่าเครื่องจักรร่วมรองรับได้ด้วยชิ้นส่วนตัวแทนการผลิต
- แรง ตำแหน่ง และแมชชีนวิชันเป็นหลักฐานของกระบวนการ ส่วนการยืนยันความสอดคล้องของผลิตภัณฑ์ต้องใช้คุณลักษณะและวิธีทดสอบที่เกี่ยวข้อง
- การทดสอบการยอมรับเครื่องจักรจากโรงงานที่มีประโยชน์ต้องเริ่มจากข้อกำหนดความต้องการของผู้ใช้ ไม่ใช่จากชิ้นงานสาธิตที่ซัพพลายเออร์เลือกเอง
ขอบเขตที่แท้จริงของเครื่องจักรคอนเน็กเตอร์ D-Sub และ Micro-D
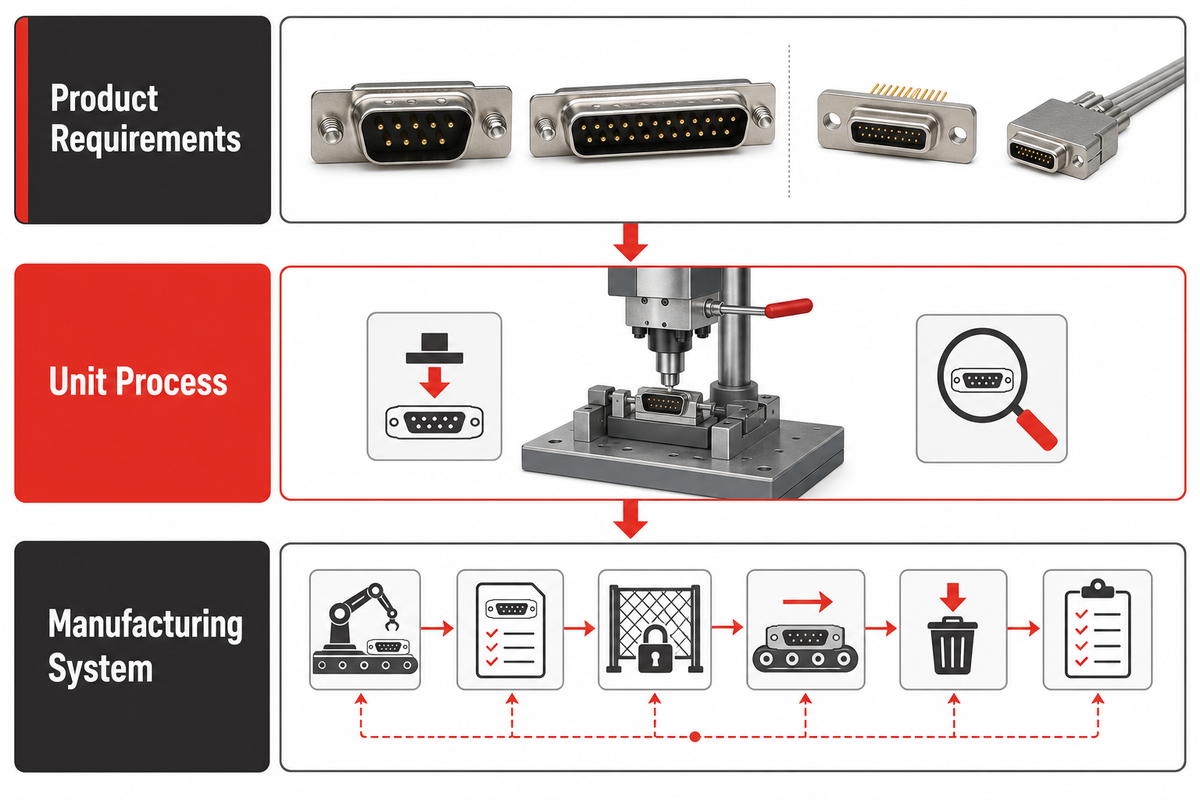
โครงการผลิต D-Sub หรือ Micro-D อาจหมายถึงสิ่งที่แตกต่างกัน 3 อย่าง ได้แก่ ผลิตภัณฑ์คอนเน็กเตอร์ กระบวนการย่อยหนึ่งขั้น หรือระบบการผลิตที่เชื่อมต่อกัน การแยกชั้นเหล่านี้ช่วยป้องกันไม่ให้ผู้ซื้อเปรียบเทียบเครื่องขึ้นรูปหน้าสัมผัสกับสถานีงานใส่หน้าสัมผัส หรือสายการผลิตทั้งสาย ราวกับเป็นข้อเสนอแบบเดียวกัน
ข้อกำหนดผลิตภัณฑ์ระบุสิ่งที่ต้องผลิต ซึ่งรวมถึงแบบคอนเน็กเตอร์ วัสดุที่อนุมัติ การจัดวางหน้าสัมผัส เส้นทางการเข้าหัวสาย คุณลักษณะของตัวเรือนหรือเปลือกโลหะ เครื่องหมาย และคุณลักษณะการยอมรับ ในระดับกระบวนการย่อย งานเฉพาะอาจรวมถึงการเตรียมหน้าสัมผัส การย้ำ การบัดกรี การใส่ การประกอบเปลือกโลหะ การตรวจสอบด้วยสายตา การทดสอบทางไฟฟ้า หรือการทำเครื่องหมาย ในระดับระบบ กระบวนการที่เลือกจะเชื่อมต่อกันผ่านการเคลื่อนย้ายชิ้นส่วน ชุดค่าพารามิเตอร์ อินเตอร์ล็อก การจัดการชิ้นงานที่ไม่ผ่าน และบันทึกการตรวจสอบย้อนกลับ
| ระดับ | คำถามที่ตอบ | หลักฐานที่ต้องใช้ | ข้อผิดพลาดหากไม่ระบุ |
|---|---|---|---|
| ผลิตภัณฑ์คอนเน็กเตอร์ | ชิ้นงานประกอบสำเร็จต้องเป็นไปตามข้อกำหนดใด | แบบทางวิศวกรรม BOM รุ่นแก้ไข ข้อกำหนดที่เกี่ยวข้อง และแผนการตรวจสอบ | เสนอราคาเครื่องจักรทั่วไปโดยยังไม่ระบุผลิตภัณฑ์ให้ชัดเจน |
| กระบวนการย่อย | ดำเนินการทางกายภาพหรือตรวจสอบอะไร | สภาพขาเข้า คุณลักษณะขาออก เครื่องมือ และวิธีทดสอบ | คาดว่าสถานีงานเดียวจะทำงานที่ไม่เกี่ยวข้องกันให้เสร็จทั้งหมด |
| ระบบการผลิต | ชิ้นส่วน การตัดสินใจ ชิ้นงานที่ไม่ผ่าน และบันทึกเคลื่อนย้ายอย่างไร | แผนผังอินเทอร์เฟซ ตรรกะของชุดค่าพารามิเตอร์ ฟิลด์การตรวจสอบย้อนกลับ และเส้นทางควบคุมชิ้นงานที่ไม่ผ่าน | สถานีงานทำงานแยกกัน แต่สายการผลิตควบคุมผลิตภัณฑ์ไม่ได้ |
คอนเน็กเตอร์ Micro-D คืออะไร
Micro-D เป็นตระกูลคอนเน็กเตอร์ไฟฟ้าทรงสี่เหลี่ยมขนาดไมโครมินิเอเจอร์ที่มีเปลือกกำหนดขั้ว MIL-DTL-83513 เป็นชุดข้อกำหนดด้านกลาโหมอย่างเป็นทางการของสหรัฐฯ ซึ่งมักเกี่ยวข้องกับผลิตภัณฑ์ Micro-D ที่ผ่านเกณฑ์ คำเรียกอย่าง “Micro D-Sub” หรือ “mil-spec” เป็นคำย่อที่ใช้ค้นหา ไม่ใช่ข้อกำหนดการผลิตที่สมบูรณ์ ปลั๊กสำหรับสายเคเบิลและเต้ารับ PCB อาจต้องใช้วิธีจัดการและอินเทอร์เฟซทดสอบวงจรที่ต่างกัน แม้จะอยู่ในตระกูลเดียวกัน ข้อกำหนดคอนเน็กเตอร์มาจากสเปก แต่ไม่ได้กำหนดผังระบบอัตโนมัติแบบเดียวสำหรับทุกกรณี ดูข้อมูลขนาดเปลือก แผ่นข้อกำหนดย่อย วิธีเข้าหัว หมายเลขชิ้นส่วน และการจัดหาซื้อได้ในคู่มือผู้ซื้อคอนเน็กเตอร์ Micro-Dโดยเฉพาะ
ประเด็นที่ต้องตัดสินใจ: ขอให้ซัพพลายเออร์ระบุรายการที่เสนอราคาแต่ละรายการว่าเป็นเครื่องมือเฉพาะผลิตภัณฑ์ สถานีกระบวนการย่อย โครงสร้างพื้นฐานร่วมของสายการผลิต หรือกระบวนการที่ไม่รวมอยู่ในขอบเขต การจัดประเภทเพียงข้อนี้ช่วยขจัดข้อโต้แย้งเรื่องขอบเขตก่อนเริ่มออกแบบผังได้หลายกรณี
D-Sub กับ Micro-D: สิ่งที่เปลี่ยนไปในพื้นที่การผลิต
ควรเปรียบเทียบการผลิต D-Sub กับ Micro-D โดยดูผลต่อกระบวนการ ไม่ใช่อ้างว่าตระกูลหนึ่งใหญ่กว่า เล็กกว่า หรือดีกว่าอย่างง่าย ระยะพิทช์ โครงสร้างหน้าสัมผัส การเข้าถึง จุดอ้างอิงของตัวเรือน วิธีเข้าหัว การป้องกันสัญญาณรบกวน และการมองเห็นขณะตรวจสอบ ล้วนส่งผลต่อการจัดวาง เครื่องมือ การเลือกเซ็นเซอร์ และหลักฐานที่ต้องใช้หลังการประกอบ
ชิ้นงานประกอบ D-Sub มาตรฐานอาจเข้ามาในรูปหน้าสัมผัสแยกชิ้น หน้าสัมผัสแบบม้วน ตัวเรือน เปลือกโลหะ ฝาครอบด้านหลัง สายเคเบิล ชิ้นส่วน PCB หรือชุดประกอบกึ่งสำเร็จรูป โครงการ Micro-D อาจใช้การออกแบบหน้าสัมผัสต่างออกไป มีพื้นที่เข้าถึงบริเวณคุณลักษณะความหนาแน่นสูงจำกัดกว่า และมีข้อจำกัดในการจัดการเฉพาะผลิตภัณฑ์ อย่างไรก็ตาม ชื่อกลุ่มผลิตภัณฑ์ยังไม่ได้บอกว่าหน้าสัมผัสผ่านการย้ำ บัดกรี เดินสายล่วงหน้า ขึ้นรูป ใส่ หุ้มขึ้นรูป หรือจัดส่งเป็นชิ้นส่วนแทรกสำเร็จแล้วหรือไม่ แบบทางวิศวกรรมและ BOM จะเป็นตัวระบุคำตอบ
| ตัวแปรการผลิต | ผลต่อเครื่องจักร | หลักฐานที่ควรขอ | ข้อจำกัด |
|---|---|---|---|
| รูปแบบชิ้นส่วนขาเข้า | แนวทางป้อนด้วยฟีดเดอร์ ถาด ม้วน ตัวพา หรือโหลดด้วยมือ | ตัวอย่างบรรจุภัณฑ์และข้อกำหนดสภาพขาเข้า | ถาดตัวอย่างที่สะอาดไม่ได้พิสูจน์การป้อนชิ้นงานจากบรรจุภัณฑ์จำนวนมาก |
| รูปทรงหน้าสัมผัส | วิธีจับ ยึดนำทาง ขึ้นรูป ใส่ และตรวจจับความเสียหาย | แบบหน้าสัมผัสฉบับปัจจุบันและสภาพวัสดุที่อนุมัติ | ไม่สามารถอนุมานรูปแบบหน้าสัมผัสจากชื่อกลุ่มผลิตภัณฑ์ได้ |
| จุดอ้างอิงของตัวเรือนหรือเปลือกโลหะ | ตำแหน่งแท่นจับ ทิศทาง เส้นทางการเคลื่อนเข้า และความสามารถในการทำซ้ำของฟิกซ์เจอร์ | ระบบจุดอ้างอิงและการสะสมค่าความคลาดเคลื่อนจากแบบผลิตภัณฑ์ | พื้นผิวที่มีไว้เพื่อความสวยงามอาจไม่ใช่จุดอ้างอิงเพื่อการทำงาน |
| เส้นทางการเชื่อมต่อ | การย้ำ การบัดกรี การใส่ การขึ้นรูป หรือกระบวนการภายนอก | ข้อกำหนดกระบวนการและเครื่องมือที่อนุมัติ | ไม่ควรเหมารวมว่าทุกรุ่นใช้เส้นทางเดียวกัน |
| การเข้าถึงเพื่อตรวจสอบ | มุมกล้อง แสง การเข้าถึงของโพรบ เกจ หรือการทดสอบชิ้นตัวอย่างแบบทำลาย | รายการคุณลักษณะและวิธีการวัด | การมองเห็นไม่ได้ยืนยันแรงยึดหรือสมรรถนะทางไฟฟ้า |
| การเปลี่ยนรุ่นการผลิต | ชิ้นส่วนเปลี่ยนรุ่น ชุดค่าพารามิเตอร์ เกจ การตรวจยืนยัน และการควบคุมการเข้าถึง | ตารางรุ่นผลิตภัณฑ์และลำดับการเปลี่ยนที่วางแผนไว้ | การใช้โครงเครื่องร่วมกันไม่ได้รับประกันว่ากระบวนการร่วมผ่านการตรวจสอบยืนยันแล้ว |
คอนเน็กเตอร์ D-Sub ทุกชนิดผ่านกระบวนการแบบเดียวกันหรือไม่
ไม่ใช่ D-Sub เป็นชื่อกลุ่มผลิตภัณฑ์ ไม่ใช่ชุดค่าพารามิเตอร์การผลิตเพียงแบบเดียว คอนฟิกูเรชันแบบความหนาแน่นมาตรฐาน ความหนาแน่นสูง ผังหน้าสัมผัสแบบผสม ติดตั้งบนแผงวงจร ใช้กับสายเคเบิล แบบย้ำ และแบบบัดกรี อาจต้องใช้วัสดุขาเข้า เครื่องมือ การเข้าถึง การตรวจสอบ และกฎคัดชิ้นงานที่ไม่ผ่านต่างกัน ดังนั้น ใบเสนอราคาควรระบุชุดประกอบและรุ่นแก้ไขที่ครอบคลุมอย่างชัดเจน แทนการระบุเพียงว่า “รองรับ D-Sub”
การเลือกหน้าสัมผัสก็ต้องใช้ความระมัดระวังเช่นกัน หากโครงการต้องเปรียบเทียบหน้าสัมผัสแบบทวิสต์พิน ไฮเพอร์โบลอยด์ หรือแบบปั๊มขึ้นรูป ให้แยกการตัดสินใจนี้ไว้ในแนวทางเทคนิคอีกส่วนหนึ่ง คู่มือประเภทหน้าสัมผัสคอนเน็กเตอร์ของ ZEUEE ที่มีอยู่จะช่วยพิจารณาทางเลือกนี้ โดยไม่ทำให้คู่มือเครื่องจักรซ้ำซ้อนกับหน้าการเปรียบเทียบผลิตภัณฑ์
จัดทำตารางเชื่อมโยงกลุ่มผลิตภัณฑ์กับสถานีงานก่อนเลือกเครื่องจักร
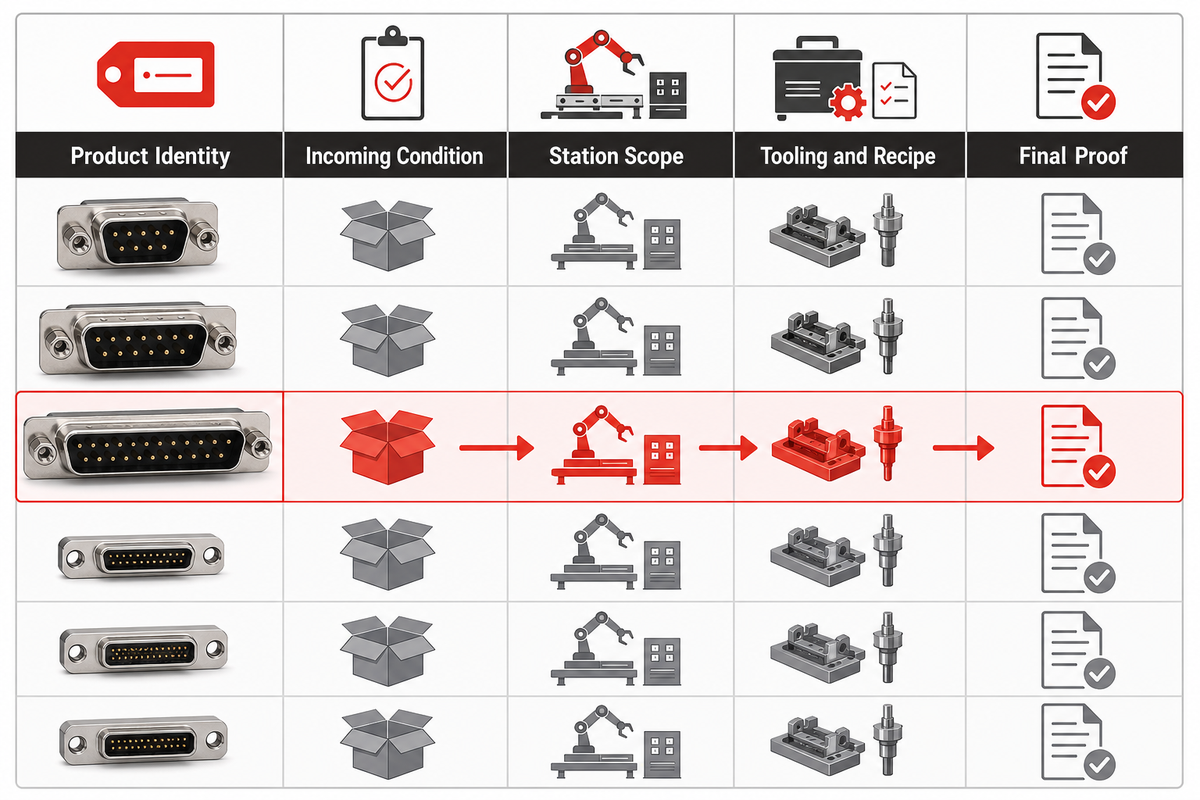
ตารางเชื่อมโยงกลุ่มผลิตภัณฑ์กับสถานีงานเป็นแผนผังควบคุมที่เชื่อมรุ่นคอนเน็กเตอร์ที่อนุมัติแต่ละรุ่นกับขั้นตอน เครื่องมือ ชุดค่าพารามิเตอร์ การตรวจสอบ และข้อยกเว้นที่ต้องกำหนด ตารางนี้แสดงให้เห็นว่าสถานีงานใดมีแนวโน้มใช้ร่วมกันได้ จุดใดต้องใช้ฮาร์ดแวร์เฉพาะ และจุดใดที่ซัพพลายเออร์ยังมีหลักฐานไม่เพียงพอที่จะยืนยันได้
เริ่มจากแบบทางวิศวกรรม ไม่ใช่โบรชัวร์เครื่องจักร ไล่ตามวัสดุตั้งแต่การระบุและการจัดวางขาเข้า ผ่านการเตรียม การเชื่อมต่อ การนั่งเข้าที่ การตรวจสอบ การยืนยันการคัดชิ้นงานที่ไม่ผ่าน และการสร้างบันทึก บางขั้นตอนอาจยังทำด้วยมือหรือดำเนินการภายนอกได้ หากระบุอินเทอร์เฟซ ผู้รับผิดชอบ และหลักฐานการยอมรับไว้อย่างชัดเจน
| ฟิลด์ในตาราง | สิ่งที่ต้องบันทึก | เหตุผลที่ส่งผลต่อการออกแบบ | หลักฐานระหว่างการทดลอง |
|---|---|---|---|
| ข้อมูลระบุผลิตภัณฑ์ | กลุ่มผลิตภัณฑ์ หมายเลขชิ้นส่วน รุ่นแก้ไขของแบบทางวิศวกรรมและ BOM | ป้องกันการใช้ชุดค่าพารามิเตอร์กับชุดประกอบที่ไม่ถูกต้อง | บันทึกการตรวจสอบย้อนกลับตรงกับตัวอย่างจริง |
| สภาพชิ้นส่วนขาเข้า | บรรจุภัณฑ์ ทิศทาง ความสะอาด งานที่ทำล่วงหน้า และความแปรผันที่ยอมรับได้ | ควบคุมความเสี่ยงจากฟีดเดอร์และการป้องกันข้อผิดพลาด | บรรจุภัณฑ์ตัวแทนการผลิตทำงานได้โดยไม่ต้องจัดการเป็นพิเศษ |
| ขอบเขตสถานีงาน | ขั้นตอนบังคับ ขั้นตอนเสริม ขั้นตอนทำด้วยมือ ขั้นตอนภายนอก และขั้นตอนที่ไม่รวมอยู่ในขอบเขต | ป้องกันช่องว่างของกระบวนการที่ซ่อนอยู่ | ทุกจุดส่งต่องานมีข้อมูลขาเข้าและขาออกที่ยอมรับแล้ว |
| เครื่องมือและชุดค่าพารามิเตอร์ | แท่นจับ กริปเปอร์ ตัวนำทาง อุปกรณ์จ่าย โปรแกรม เกจ | กำหนดกลยุทธ์การเปลี่ยนรุ่นการผลิตและการควบคุม | เก็บข้อมูลระบุเครื่องมือและชุดค่าพารามิเตอร์ไว้พร้อมผลลัพธ์ |
| การตรวจสอบระหว่างกระบวนการ | การมีอยู่ ทิศทาง ตำแหน่ง แรง ภาพ อินเตอร์ล็อก | กำหนดการตรวจจับและควบคุมชิ้นงานทันที | แยกสภาพที่ทราบว่าดีออกจากสภาพที่ทราบว่ามีข้อบกพร่องได้ |
| หลักฐานขั้นสุดท้าย | คุณลักษณะผลิตภัณฑ์และวิธีทดสอบที่กำหนด | แยกการทำกระบวนการให้เสร็จออกจากการยืนยันความสอดคล้อง | ผลลัพธ์สอดคล้องกับวิธีการยอมรับที่อนุมัติแล้ว |
| รายการเปลี่ยนรุ่นการผลิต | ชิ้นส่วนเปลี่ยนทางกายภาพ ชุดค่าพารามิเตอร์ซอฟต์แวร์ เกจ และการตรวจชิ้นงานแรก | ควบคุมความเสี่ยงจากการปะปนรุ่นผลิตภัณฑ์ | ดำเนินการเปลี่ยนรุ่นและตรวจซ้ำตามแผนการทดลอง |
| สิ่งที่ไม่อยู่ในขอบเขต | ขั้นตอนและคุณลักษณะที่มีผู้รับผิดชอบอยู่ที่อื่น | ป้องกันการสื่อว่ามีความสามารถโดยนัย | มีเอกสารระบุจุดส่งต่องานภายนอกและผู้รับผิดชอบ |
| สมมติฐานที่ยังเปิดอยู่ | การจัดวาง ค่าความคลาดเคลื่อน การทดสอบ หรืออินเทอร์เฟซที่ยังไม่ผ่านการพิสูจน์ | ระบุสิ่งที่ยังเปลี่ยนแปลงต้นทุนและกำหนดการได้ | ปิดสมมติฐาน ผ่านเกณฑ์ที่กำหนด หรือยอมรับเป็นข้อจำกัด |
เครื่องจักรเครื่องเดียวรองรับชุดประกอบ D-Sub และ Micro-D ได้หรือไม่
แพลตฟอร์มเดียวอาจใช้ระบบควบคุม โครงเครื่อง ระบบข้อมูล หรือสถานีงานที่เลือกไว้ร่วมกันได้ทั้ง 2 กลุ่ม แต่ข้อเสนอนี้ต้องทดสอบ ไม่ใช่ข้อเท็จจริงที่ถือว่าเป็นเช่นนั้นโดยอัตโนมัติ ต้องใช้ชิ้นส่วนตัวแทนพิสูจน์การจัดวาง การเข้าถึงเครื่องมือ ความละเอียดของเซ็นเซอร์ การป้องกันชุดค่าพารามิเตอร์ การเปลี่ยนรุ่น การตรวจสอบ และการจัดการชิ้นงานที่ไม่ผ่านสำหรับทุกรุ่นที่รวมอยู่ในขอบเขต รุ่นที่ยังไม่ได้ทดสอบยังไม่อยู่ในขอบเขตที่ผ่านการตรวจสอบยืนยัน
ประเด็นสำคัญ
การใช้ฮาร์ดแวร์ร่วมกันไม่ได้หมายความว่ากระบวนการร่วมผ่านการตรวจสอบยืนยันแล้ว ตารางแต่ละชุดต้องแสดงรุ่น สถานีงาน เครื่องมือ ชุดค่าพารามิเตอร์ การตรวจสอบ และหลักฐานขั้นสุดท้ายที่สาธิตจริง
ใช้แผนผังไล่ย้อนข้อบกพร่อง แทนการปรับสถานีงานสุดท้าย
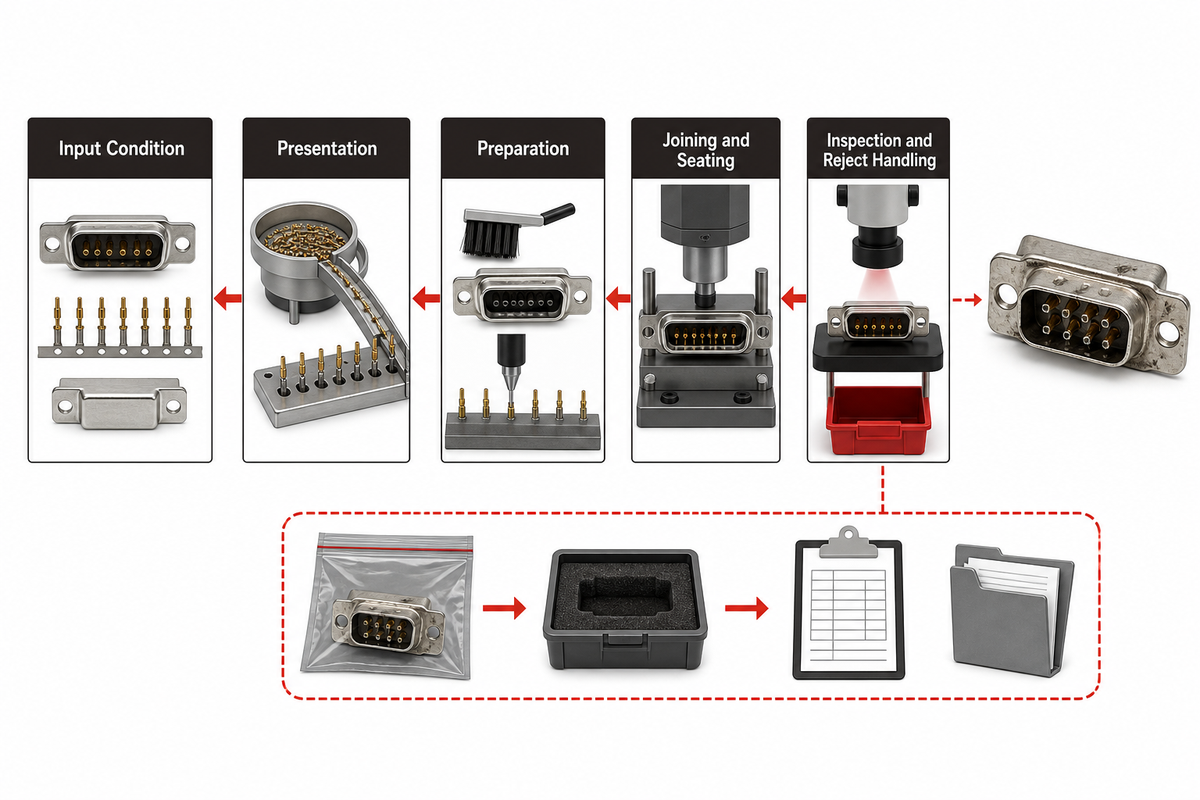
แผนผังไล่ย้อนข้อบกพร่องเริ่มจากสัญญาณที่พบว่ามีข้อบกพร่อง จากนั้นไล่ย้อนขึ้นไปตามสภาพขาเข้า การจัดวาง การเตรียม การเชื่อมต่อ การนั่งเข้าที่ การตรวจสอบ และการจัดการชิ้นงานที่ไม่ผ่าน จุดประสงค์คือควบคุมชิ้นงานและแก้ไขปัญหา ยังไม่ควรระบุสาเหตุรากจนกว่าจะทำให้สภาพที่สงสัยเกิดซ้ำหรือยืนยันได้ด้วยวิธีอื่น
ตัวอย่างเช่น หน้าสัมผัสที่ใส่ได้ไม่ลึกพออาจเกิดจากจุดอ้างอิงของตัวเรือนที่ไม่ถูกต้อง หน้าสัมผัสเสียหาย การเตรียมไม่ครบ เครื่องมือสึกหรอ มีสิ่งกีดขวาง ระยะการเคลื่อนที่จำกัด หรือกฎการตรวจสอบที่ให้ผลผิด การเพิ่มแรงใส่อาจซ่อนสัญญาณข้อบกพร่องอย่างหนึ่ง แต่ทำให้ผลิตภัณฑ์หรือเครื่องมือเสียหายได้ การควบคุมชิ้นงานอย่างปลอดภัยเริ่มจากเก็บรักษาตัวอย่างที่ไม่ผ่าน ระบุผลิตภัณฑ์และบันทึกชุดค่าพารามิเตอร์ ตรวจสอบข้อมูลกระบวนการ และยืนยันสถานีงานที่สงสัยด้วยวิธีทดสอบที่อนุมัติ
| สัญญาณข้อบกพร่องที่พบ | ตรวจสอบขั้นตอนก่อนหน้า | หลักฐานยืนยัน | อย่าสรุปจาก |
|---|---|---|---|
| หน้าสัมผัสขาดหรือผิดชนิด | ข้อมูลระบุชิ้นส่วน ผลลัพธ์จากฟีดเดอร์ ทิศทาง การยืนยันการหยิบ และชุดค่าพารามิเตอร์ | บันทึกการตรวจสอบย้อนกลับพร้อมภาพที่เก็บไว้หรือการตรวจชิ้นงานจริง | สัญญาณว่ารอบการทำงานเสร็จแล้วเพียงอย่างเดียว |
| หน้าสัมผัสงอหรือเสียหาย | สภาพขาเข้า เส้นทางนำทาง จุดจับ การรบกวน และการจัดการชิ้นงานที่ไม่ผ่าน | การตรวจสอบก่อนและหลัง พร้อมการทำให้เกิดซ้ำภายใต้การควบคุม | ภาพจากกล้องขั้นสุดท้ายที่มองไม่เห็นระนาบความเสียหาย |
| ใส่เข้าที่ตื้นหรือลึกเกินไป | จุดอ้างอิง ชั้นซ้อนชิ้นส่วน ตำแหน่งเครื่องมือ สิ่งกีดขวาง และข้อมูลการใส่ | การวัดความลึกหรือตำแหน่งตามวิธีที่อนุมัติ | ตำแหน่งสิ้นสุดการทำงานของแอกชูเอเตอร์โดยไม่มีการวัดผลิตภัณฑ์ |
| การเข้าหัวสายไม่แข็งแรง | ข้อมูลระบุวัสดุ การเตรียม เครื่องมือ/การตั้งค่า การสึกหรอ และการตรวจยืนยันกระบวนการ | วิธียึดหรือดึงตามที่กำหนด พร้อมตัวอย่างที่ตรวจสอบย้อนกลับได้ | ลักษณะภายนอกด้วยสายตาเพียงอย่างเดียว |
| การทดสอบความต่อเนื่องไม่ผ่าน | หน้าสัมผัสผิดชนิด ความเสียหาย การเข้าหัวสาย การนั่งเข้าที่ไม่ครบ และอินเทอร์เฟซทดสอบ | การทดสอบทางไฟฟ้าภายใต้การควบคุมร่วมกับการตรวจสอบทางกายภาพ | ข้อมูลแรงทางกลเพียงอย่างเดียว |
| การปนเปื้อนหรือเศษวัสดุ | ชิ้นส่วนขาเข้า เครื่องมือ การจัดการ การทำความสะอาด ตู้ครอบ และการแก้ไขงาน | ตรวจสอบตามเกณฑ์ความสะอาดที่อนุมัติ | เวลารอบการทำงานปกติ |
| ข้อมูลในบันทึกไม่ตรงกับชิ้นงาน | เครื่องสแกน คิว การเลือกชุดค่าพารามิเตอร์ ฉลาก งานแก้ไข และอินเทอร์เฟซข้อมูล | การทดสอบท้าทายตั้งแต่ต้นจนจบด้วยข้อมูลระบุชิ้นงานหลายแบบปะปนกัน | แถวข้อมูลในฐานข้อมูลที่ไม่ได้ผูกกับชิ้นงานจริง |
มาตรฐานฝีมือการทำงานของ NASA สำหรับการย้ำและฮาร์ดแวร์เชื่อมต่อถึงกันเป็นแนวทางควบคุมที่มีประโยชน์ ได้แก่ ตรวจยืนยันกระบวนการ เก็บรักษาบันทึกที่ตรวจสอบย้อนกลับได้ ตรวจสอบงานที่เสร็จแล้ว และถือว่างานผลิตก่อนการตรวจยืนยันที่ไม่ผ่านเป็นชิ้นงานต้องสงสัย กฎสำหรับฮาร์ดแวร์ภารกิจและเกณฑ์เชิงตัวเลขของมาตรฐานนี้ไม่ใช่ขีดจำกัดทางการค้าสากล แต่สามารถนำหลักการด้านหลักฐานไปประยุกต์ใช้ได้
ควรทำ
- เก็บรักษาชิ้นงานที่ไม่ผ่านและบันทึกการตรวจสอบย้อนกลับ
- ตรวจสอบข้อมูลขาเข้าของขั้นตอนก่อนหน้า ก่อนปรับสถานีงานสุดท้าย
- ยืนยันสาเหตุที่สงสัยด้วยวิธีที่อนุมัติ
- ควบคุมชิ้นงานอื่นที่ผลิตภายใต้สภาพต้องสงสัยเดียวกัน
ไม่ควรทำ
- เพิ่มแรงเพื่อให้สัญญาณข้อบกพร่องจากการนั่งเข้าที่หายไป
- ถือว่าผลผ่านจากแมชชีนวิชันเป็นหลักฐานยืนยันคุณลักษณะที่ซ่อนอยู่
- ปะปนเศษชิ้นงานจากการตั้งเครื่องกับชิ้นงานที่ถูกปฏิเสธจากการผลิตโดยไม่ทราบสาเหตุ
- ปิดการตรวจสอบโดยยังไม่มีข้อค้นพบที่ทำให้เกิดซ้ำได้
แยกสัญญาณกระบวนการออกจากความสอดคล้องของคอนเน็กเตอร์
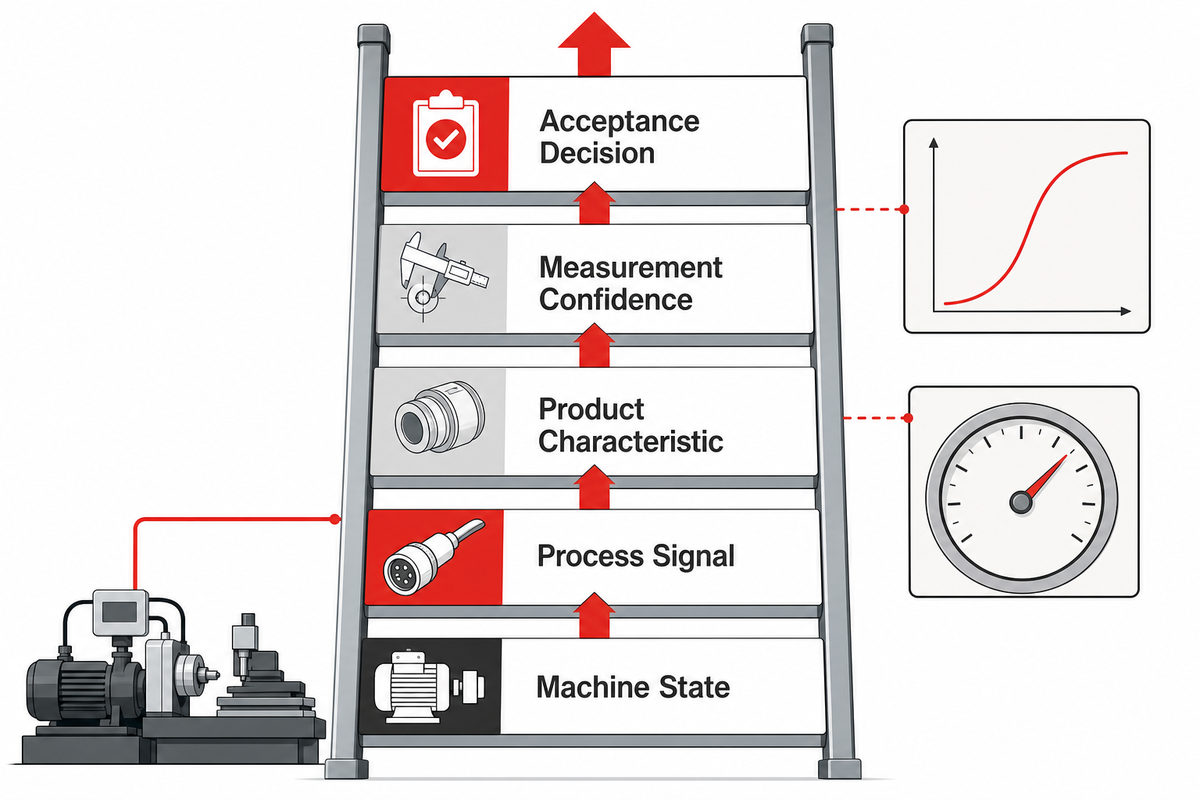
ลำดับชั้นจากสัญญาณสู่ความสอดคล้องแยกหลักฐานออกเป็น 5 ระดับ ได้แก่ สถานะเครื่องจักร สัญญาณกระบวนการ คุณลักษณะผลิตภัณฑ์ ความเชื่อมั่นของการวัด และการตัดสินยอมรับ การเลื่อนขึ้นไปแต่ละระดับต้องมีความสัมพันธ์ที่กำหนดไว้อย่างชัดเจน กราฟแรงอาจแสดงให้เห็นการเปลี่ยนแปลงของกระบวนการ แต่ไม่อาจใช้แทนหลักฐานของข้อกำหนดด้านไฟฟ้า มิติ แรงยึด การป้องกันสัญญาณรบกวน หรือความทนทานทุกข้อโดยไม่มีการระบุ
- ยืนยันสถานะเครื่องจักร — ระบุชุดค่าพารามิเตอร์ ผลิตภัณฑ์ เครื่องมือ อินเตอร์ล็อก และโหมดการทำงานที่โหลดอยู่
- บันทึกสัญญาณกระบวนการ — เก็บข้อมูลแรง ระยะเคลื่อนที่ เวลา กระแส แรงบิด ภาพ หรือตำแหน่งที่เกี่ยวข้อง
- วัดคุณลักษณะผลิตภัณฑ์ — ใช้การตรวจสอบที่อนุมัติสำหรับการนั่งเข้าที่ แรงยึด ความต่อเนื่อง ความต้านทาน มิติ เครื่องหมาย หรือผลลัพธ์อื่นที่ระบุ
- ตรวจสอบยืนยันความเชื่อมั่นของการวัด — ควบคุมสถานะการสอบเทียบหรือการตรวจยืนยัน ความสามารถในการทำซ้ำ ความสามารถในการทำซ้ำข้ามผู้วัด ความเสถียร การสุ่มตัวอย่าง และการเชื่อมโยงข้อมูลตรวจสอบย้อนกลับ
- ตัดสินการยอมรับ — เปรียบเทียบผลลัพธ์กับแบบทางวิศวกรรมฉบับปัจจุบัน ข้อกำหนดรายละเอียดที่เกี่ยวข้อง วิธีที่อนุมัติ ขีดจำกัด กฎการทดสอบซ้ำ และแนวทางจัดการผล
IEC 60512-1:2018มีประโยชน์เป็นพิเศษในเรื่องนี้ เพราะอธิบายกรอบทั่วไปสำหรับการทดสอบและการวัดคอนเน็กเตอร์ ซึ่งรวมถึงการเตรียม การทดสอบ ข้อกำหนด เอกสาร และบริบทการสอบเทียบ หน้าเผยแพร่มาตรฐานยังระบุขอบเขตไว้ชัดเจนว่า ข้อกำหนดเฉพาะของผลิตภัณฑ์ที่เกี่ยวข้องเป็นตัวกำหนดการทดสอบที่ต้องทำ ระดับความเข้มงวด ขีดจำกัดที่ยอมรับได้ และขั้นตอนพิเศษต่าง ๆ
ความพร้อมของระบบการวัดเป็นคนละประเด็นกับความสามารถของเครื่องจักร แนวทาง Gauge R&R ของ NISTอธิบายลักษณะความคลาดเคลื่อนของการวัดในกระบวนการผลิตผ่านความสามารถในการทำซ้ำ ความสามารถในการทำซ้ำข้ามผู้วัด และความเสถียร หากเกจแยกความแปรผันของผลิตภัณฑ์ออกจากความแปรผันของการวัดภายใต้เงื่อนไขที่ใช้งานจริงไม่ได้ ก็ไม่ควรใช้ผลควบคุมการยอมรับเพียงเพราะเครื่องจักรแสดงผลนั้น
หมายเหตุทางวิศวกรรม
ระบุว่าสัญญาณแต่ละรายการพิสูจน์อะไร ไม่ได้พิสูจน์อะไร ใครเป็นผู้รับผิดชอบขีดจำกัดการยอมรับ และจะเชื่อมโยงผลกับคอนเน็กเตอร์จริงอย่างไร เว้นช่องค่าตัวเลขไว้จนกว่าจะมีแหล่งข้อมูลที่อนุมัติและการทดลองกับชิ้นงานตัวแทนเพื่อกำหนดค่า
| หลักฐาน | ใช้สนับสนุนได้ | ใช้ยืนยันเพียงอย่างเดียวไม่ได้ | ผู้รับผิดชอบการยอมรับ |
|---|---|---|---|
| ข้อมูลระบุชุดค่าพารามิเตอร์/เครื่องมือ | เลือกการตั้งค่าที่ควบคุมอย่างถูกต้องแล้ว | ประกอบผลิตภัณฑ์ได้อย่างถูกต้อง | วิศวกรรมกระบวนการและคุณภาพ |
| ข้อมูลแรงเทียบกับตำแหน่ง | รูปแบบกระบวนการและการทดสอบขีดจำกัด | ความสอดคล้องด้านไฟฟ้า แรงยึด หรือมิติ | ผู้รับผิดชอบกระบวนการ โดยเชื่อมโยงกับผลของผลิตภัณฑ์ |
| ผลจากแมชชีนวิชัน | การมีอยู่ ทิศทาง ตำแหน่ง หรือกฎการตรวจสอบเครื่องหมายที่มองเห็นได้ | สภาพหน้าสัมผัสที่ซ่อนอยู่หรือสมรรถนะทางไฟฟ้า | ผู้รับผิดชอบด้านคุณภาพของคุณลักษณะที่มองเห็นได้ |
| การทดสอบความต่อเนื่อง | เส้นทางไฟฟ้าที่กำหนดภายใต้เงื่อนไขการทดสอบ | แรงยึดทางกลหรือความเสถียรระยะยาว | ผู้รับผิดชอบการทดสอบทางไฟฟ้า |
| ผลการทดสอบแรงยึดหรือแรงดึง | คุณลักษณะทางกลที่กำหนดสำหรับตัวอย่างที่ทดสอบ | หน่วยที่ไม่ได้ทดสอบทุกรายการ เว้นแต่แผนอนุญาตให้อ้างอิงผลได้ | ผู้รับผิดชอบคุณภาพผลิตภัณฑ์และข้อกำหนด |
| บันทึกการตรวจสอบย้อนกลับ | การเชื่อมโยงผลิตภัณฑ์ ชุดค่าพารามิเตอร์ เครื่องมือ เวลา ผลลัพธ์ และการจัดการผล | ความแม่นยำของวิธีการวัด | ผู้รับผิดชอบระบบคุณภาพและข้อมูล |
จัดทำ URS ก่อนออกแบบการทดลองผลิตและ FAT
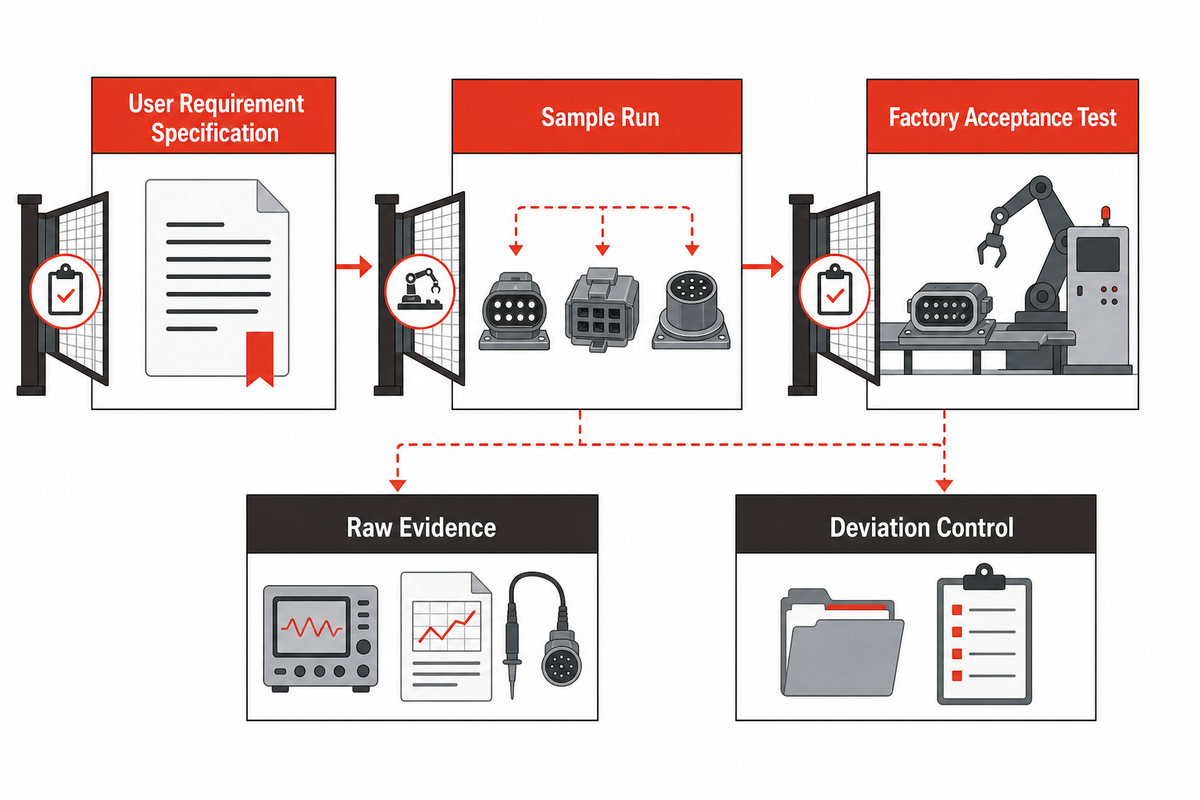
ข้อกำหนดความต้องการของผู้ใช้ควรกำหนดผลิตภัณฑ์ อินเทอร์เฟซ ภาระหน้าที่ด้านการควบคุม และวิธีการยอมรับก่อนส่งตัวอย่างตัวแทน จากนั้นการทดลองผลิตจะทดสอบข้อกำหนดเหล่านี้ ส่วนการทดสอบการยอมรับเครื่องจักรจากโรงงานจะบันทึกว่าขอบเขตที่ตกลงกันผ่านหรือไม่ การทำย้อนลำดับเช่นนี้ทำให้การสาธิตของซัพพลายเออร์กลายเป็นกิจกรรมยอมรับที่ไม่มีข้อกำหนดชัดเจน
URS ไม่จำเป็นต้องกำหนดทางเลือกด้านการออกแบบทางกลทุกรายการ แต่ต้องระบุรุ่นแก้ไขของแบบทางวิศวกรรมและ BOM ที่ควบคุม รุ่นผลิตภัณฑ์ที่รวมอยู่ สภาพชิ้นส่วนขาเข้า ขั้นตอนที่ต้องทำ คุณลักษณะผลิตภัณฑ์ มาตรฐานหรือวิธีทดสอบที่เกี่ยวข้อง ฟิลด์การตรวจสอบย้อนกลับ นโยบายการคัดชิ้นงานที่ไม่ผ่านและการแก้ไขงาน ความคาดหวังด้านการเปลี่ยนรุ่น สาธารณูปโภค บทบาทการเข้าถึง เอกสาร การฝึกอบรม การบำรุงรักษา และผู้รับผิดชอบอนุมัติ
การเลือกตัวอย่างต้องมีหลักเกณฑ์เช่นเดียวกัน รวมชิ้นส่วนจากการผลิตปกติและเงื่อนไขขอบเขตที่เครื่องจักรคาดว่าจะรองรับ ครอบคลุมรุ่นผลิตภัณฑ์ บรรจุภัณฑ์ ล็อต และสภาพขาเข้าที่ต้องการ กันวัสดุให้เพียงพอสำหรับการตั้งเครื่อง การเดินเครื่องภายใต้การควบคุม การทดสอบซ้ำที่มีเหตุผล ตัวอย่างที่ต้องเก็บรักษา และชิ้นงานทดสอบท้าทายอย่างปลอดภัยเมื่อแผนคุณภาพอนุญาต ชิ้นงานสภาพสมบูรณ์ที่ซัพพลายเออร์เลือกเองไม่สามารถกำหนดช่วงการผลิตที่ตัดเงื่อนไขยากแต่ยังอนุญาตของผู้ซื้อออกไปได้
ในโครงการทดสอบเสียบชิ้นงานลงรูของ NIST การบันทึกข้อมูลขาเข้าและทิศทางร่วมกับกฎเฉพาะโครงการแสดงโครงสร้างของการทดลองใส่ชิ้นงานที่กำหนดไว้อย่างชัดเจน เกณฑ์แรงเชิงตัวเลขใช้ได้เฉพาะการทดลองนั้น สิ่งที่นำไปประยุกต์ได้คือการกำหนดสภาพขาเข้า สัญญาณที่บันทึก นิยามการเสร็จสิ้น และผลลัพธ์ก่อนตรวจสอบผลการทดลอง
| หัวข้อ FAT | คำถามที่ต้องปิดประเด็น | บันทึกที่ต้องจัดทำ | ผลเสียหากไม่ระบุ |
|---|---|---|---|
| เงื่อนไขก่อนเริ่ม | แบบทางวิศวกรรม ชิ้นส่วน เครื่องมือ ซอฟต์แวร์ เกจ และสาธารณูปโภคอยู่ในสภาพตามที่ตกลงกันหรือไม่ | รายการตรวจสอบความพร้อมที่ลงนามแล้วและรหัสรุ่นแก้ไข | ไม่สามารถเชื่อมโยงผลลัพธ์กับการตั้งค่าที่ควบคุมไว้ได้ |
| ตารางตัวอย่าง | มีเงื่อนไขปกติ เงื่อนไขขอบเขต และรุ่นใดบ้างที่นำมาทดสอบ | รายการตัวอย่างที่ตรวจสอบย้อนกลับได้และลำดับการทดลอง | เข้าใจผิดว่าการสาธิตขอบเขตแคบครอบคลุมขอบเขตทั้งหมด |
| เกณฑ์ผ่าน/ไม่ผ่าน | ใช้แหล่งข้อมูลและวิธีใดควบคุมการตัดสินแต่ละข้อ | ตารางการยอมรับที่ระบุผู้รับผิดชอบและแหล่งที่มาของขีดจำกัด | เกิดข้อโต้แย้งเกี่ยวกับผลหลังการทดลอง |
| กฎการหยุด | เหตุการณ์ใดทำให้ต้องหยุดการทดลองหรือทำให้การผลิตมีความเสี่ยง | คำสั่งควบคุมชิ้นงานและยกระดับปัญหาที่อนุมัติแล้ว | ชิ้นงานต้องสงสัยยังคงผ่านการทดสอบต่อไป |
| กฎการทดสอบซ้ำ | กรณีใดจึงทดสอบซ้ำได้ และผลใหม่ใช้แทนผลใด | เหตุผล การอนุมัติ ข้อมูลระบุตัวอย่าง ผลเดิมและผลใหม่ | การเลือกทดสอบซ้ำเฉพาะบางรายการอาจซ่อนความไม่เสถียร |
| การทดสอบท้าทายการคัดชิ้นงานที่ไม่ผ่าน | ตรวจจับและควบคุมชิ้นงานท้าทายที่ทราบและยอมรับให้ใช้ได้หรือไม่ | นิยามการทดสอบท้าทายและผลการจัดการที่สังเกตได้ | ไม่เคยสาธิตว่าการตรวจสอบรู้จำข้อผิดพลาดได้ |
| หลักฐานดิบ | สามารถตรวจสอบย้อนจากบทสรุปไปยังภาพ สัญญาณ การทดสอบ และข้อมูลระบุชิ้นงานได้หรือไม่ | บันทึกดิบที่ส่งออกพร้อมบทสรุป | เหลือเพียงข้อความว่าผ่าน |
| การควบคุมข้อเบี่ยงเบน | ใครมีสิทธิ์ยอมรับการเปลี่ยนแปลงจากระเบียบการทดสอบ | ข้อเบี่ยงเบน เหตุผล ผลกระทบ ผู้รับผิดชอบ และการจัดการผล | ขอบเขตการทดสอบเปลี่ยนแปลงโดยไม่มีผู้รับผิดชอบ |
| การลงนามอนุมัติ | ใครยอมรับผลลัพธ์ และใครรับผิดชอบงานที่ยังเปิดอยู่ | ผลลัพธ์ที่ลงนามแล้วและทะเบียนงานที่ยังเปิดอยู่ | ดำเนินการจัดส่งทั้งที่ยังมีสมมติฐานที่ไม่ได้แก้ไข |
กฎด้านคุณภาพ: อย่าขอให้ซัพพลายเออร์ “พิสูจน์ว่าเครื่องจักรทำงานได้” เป็นรายการเดียว กำหนดวิธีตรวจยืนยัน รูปแบบหลักฐาน ผู้รับผิดชอบ และกฎการจัดการผลให้แต่ละข้อกำหนด วิธีนี้เปลี่ยนการสาธิตตามความเห็นส่วนบุคคลให้เป็น FAT ที่ตรวจสอบได้
ควบคุมการตรวจสอบย้อนกลับ การเปลี่ยนรุ่นการผลิต และการตรวจสอบยืนยันซ้ำหลังส่งมอบ
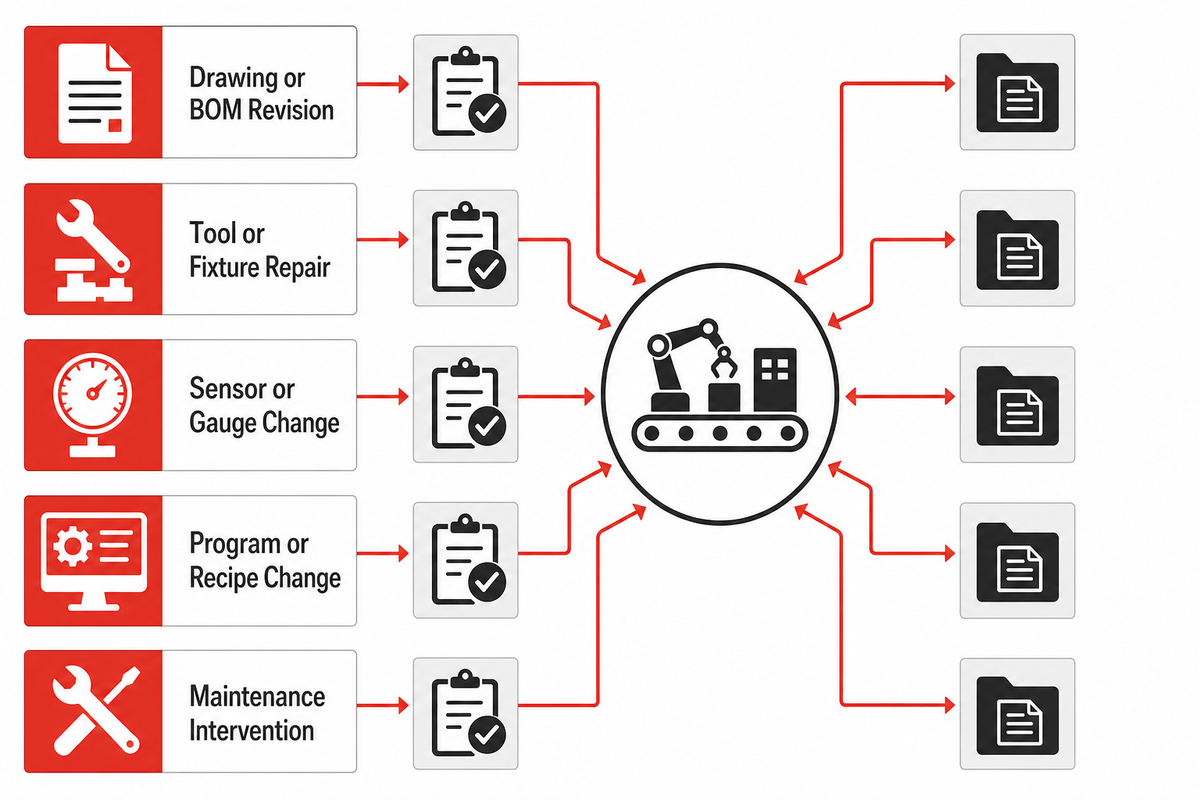
การควบคุมการผลิตยังดำเนินต่อหลัง FAT การตรวจสอบย้อนกลับต้องเชื่อมโยงคอนเน็กเตอร์จริงกับรุ่นผลิตภัณฑ์ ล็อตขาเข้าเมื่อจำเป็น เครื่องมือ ชุดค่าพารามิเตอร์ ผลกระบวนการ ผลตรวจสอบ เวลา และการจัดการผล จากนั้นการเปลี่ยนรุ่นการผลิตต้องรักษาความเชื่อมโยงดังกล่าวไว้เมื่อมีการเปลี่ยนฟิกซ์เจอร์ ชุดค่าพารามิเตอร์ วัสดุ เซ็นเซอร์ หรือรุ่นผลิตภัณฑ์
มาตรฐานการเชื่อมต่อคอนเน็กเตอร์ในงานการบินของ GSFCเป็นตัวอย่างที่มีขอบเขตชัดเจนของการควบคุมตามขั้นตอน โดยกำหนดให้การฝึกอบรม ความพร้อมของเครื่องมือ การตรวจสอบ และบันทึกการเชื่อมต่อ/ถอดแยกเป็นส่วนหนึ่งของการปฏิบัติงาน การผลิตเชิงพาณิชย์มีบริบทความเสี่ยงและข้อกำกับดูแลต่างกัน แต่หลักการยังเกี่ยวข้อง นั่นคือ การดำเนินการทางกายภาพที่ไม่มีการควบคุมข้อมูลระบุชิ้นงาน การอนุมัติ และบันทึก จะตรวจสอบย้อนหลังได้ยาก
| การเปลี่ยนแปลง | ทบทวนก่อนอนุมัติให้ผ่านไปยังกระบวนการถัดไป | หลักฐานที่ต้องเก็บรักษา | ขอบเขตที่อาจต้องตรวจสอบยืนยันซ้ำ |
|---|---|---|---|
| รุ่นแก้ไขของแบบทางวิศวกรรมหรือ BOM | ผลกระทบต่อความพอดี กระบวนการ คุณลักษณะ โปรแกรม และเครื่องมือ | การประเมินการเปลี่ยนแปลงและรุ่นแก้ไขที่อนุมัติแล้ว | สถานีงานและการตรวจสอบผลิตภัณฑ์ที่ได้รับผลกระทบ |
| วัสดุขาเข้าหรือซัพพลายเออร์ | การจัดวาง สภาพวัสดุ ค่าความคลาดเคลื่อน และความสะอาด | ข้อมูลระบุวัตถุดิบที่ผ่านเกณฑ์และผลการทดลอง | ความสัมพันธ์ระหว่างการป้อน การจัดการ การเชื่อมต่อ และการตรวจสอบ |
| การซ่อมเครื่องมือหรือฟิกซ์เจอร์ | จุดอ้างอิง พื้นผิวสึกหรอ การจัดแนว การตั้งค่า และข้อมูลระบุ | บันทึกการซ่อม การตรวจยืนยัน และผลตรวจชิ้นงานแรก | กระบวนการและคุณลักษณะผลิตภัณฑ์ที่ขึ้นอยู่กับเครื่องมือ |
| การเปลี่ยนเซ็นเซอร์หรือเกจ | ช่วงการวัด การตั้งค่า ซอฟต์แวร์ และความสัมพันธ์ของการวัด | บันทึกการสอบเทียบหรือการตรวจยืนยันและความสัมพันธ์ของการวัด | ความเชื่อมั่นของการวัดและขีดจำกัดการตัดสิน |
| การเปลี่ยนโปรแกรมหรือชุดค่าพารามิเตอร์ | การเคลื่อนไหว ตรรกะ ขีดจำกัด ข้อมูล และเส้นทางคัดชิ้นงานที่ได้รับผลกระทบ | รุ่น การอนุมัติ ผลการทดสอบ และแผนย้อนกลับ | ฟังก์ชันและอินเทอร์เฟซที่เปลี่ยนแปลง |
| การดำเนินการบำรุงรักษา | ชิ้นส่วนที่เปลี่ยน การตั้งค่าที่ถูกรบกวน การ์ดนิรภัย และอินเตอร์ล็อก | การตรวจสอบการบำรุงรักษาและการอนุมัติให้กลับไปผลิต | การตรวจสอบก่อนเริ่มเดินเครื่องที่เชื่อมโยงกับการดำเนินการบำรุงรักษา |
ควรเลื่อนการทำสายการผลิตคอนเน็กเตอร์เฉพาะทางออกไปเมื่อใด
ควรเลื่อนการทำสายการผลิตคอนเน็กเตอร์เฉพาะทางออกไป หากแบบทางวิศวกรรมยังไม่นิ่ง ยังไม่ทราบความแปรผันของวัตถุดิบขาเข้าที่ยอมรับได้ ไม่สามารถจัดวางชิ้นส่วนให้สม่ำเสมอได้ รุ่นที่ระบุว่ารวมอยู่ในขอบเขตยังไม่มีในชุดตัวอย่าง ยังไม่ได้กำหนดคุณลักษณะที่ใช้ตัดสินการยอมรับ หรือไม่มีผู้รับผิดชอบเส้นทางการแก้ไขงานและการควบคุมชิ้นงานที่มีปัญหา เงื่อนไขเหล่านี้ทำให้ยังจัดทำข้อกำหนดเครื่องจักรที่มีความหมายไม่ได้ และจะไม่จัดการได้ง่ายขึ้นหลังสร้างเครื่องจักรแล้ว
ทางเลือกชั่วคราวอาจเป็นการใช้เครื่องมือแบบควบคุมด้วยมือ ฟิกซ์เจอร์กึ่งอัตโนมัติ สถานีงานแบบโมดูลาร์ หุ่นยนต์ที่ปรับเปลี่ยนได้ การทำให้กระบวนการของซัพพลายเออร์มีเสถียรภาพ หรือการปรับแบบให้ง่ายต่อการประกอบ การมีรุ่นหลากหลายหรือปริมาณการผลิตต่ำเพียงอย่างเดียวไม่ได้เป็นตัวตัดสิน ประเด็นสำคัญคือแนวทางที่เลือกควบคุมรุ่นผลิตภัณฑ์จริงและสร้างหลักฐานตามที่ผู้ซื้อต้องการได้หรือไม่ โดยไม่ผูกข้อสมมติที่ยังไม่ได้ข้อยุติเข้ากับเครื่องมือการผลิตเฉพาะทาง
จัดทำชุดหลักฐาน URS-to-FAT เพื่อเปรียบเทียบซัพพลายเออร์
ชุดหลักฐาน URS-to-FAT เชื่อมโยงข้อกำหนด ตัวอย่าง ข้อสมมติของซัพพลายเออร์ ผลการทดลอง และบันทึกการยอมรับไว้ในลำดับข้อมูลที่ควบคุมได้ ช่วยให้ผู้ซื้อเปรียบเทียบข้อเสนอจากขอบเขตงานที่ครอบคลุมและหลักฐานที่แสดงได้ แทนการพิจารณาจากคำกล่าวกว้าง ๆ เรื่องความสามารถ ส่วนข้อมูลที่ขาดจะยังปรากฏเป็นข้อสมมติที่รอข้อยุติ ไม่ถูกซ่อนไว้ในใบเสนอราคา
คุณสามารถคัดลอกข้อมูลต่อไปนี้ไปใส่ใน RFQ ได้ ให้แทนที่ช่องตัวอย่างทุกช่องด้วยค่าที่เจาะจงกับโครงการ หรือระบุชัดเจนว่า “ไม่เกี่ยวข้อง” อย่าขอช่วงค่าที่แนะนำขึ้นเอง หากค่าที่ใช้บังคับต้องอ้างอิงจากแบบทางวิศวกรรม ข้อกำหนดผลิตภัณฑ์ วิธีทดสอบ หรือการทดลองที่ผ่านการตรวจสอบความถูกต้องของคุณ
รายการตรวจสอบ RFQ — คัดลอกข้อมูลต่อไปนี้ไปใส่ในคำขอใบเสนอราคา:
| พารามิเตอร์ | ค่าเฉพาะของโครงการ | เหตุผลที่สำคัญ | วิธีตรวจสอบ |
|---|---|---|---|
| ขอบเขตผลิตภัณฑ์ | หมายเลขชิ้นส่วน แบบทางวิศวกรรม BOM และฉบับแก้ไข | กำหนดว่าต้องผลิตชิ้นงานใด | รายการเอกสารควบคุม |
| สภาพชิ้นส่วนขาเข้า | บรรจุภัณฑ์ การวางแนว การเตรียมงานล่วงหน้า และความแปรผันที่ยอมรับได้ | ใช้กำหนดวิธีจัดวางชิ้นงานและการป้องกันข้อผิดพลาด | ทดลองเดินเครื่องด้วยวัตถุดิบที่เป็นตัวแทนการผลิตจริง |
| ขั้นตอนการทำงานที่รวมอยู่ในขอบเขต | ข้อบังคับ ทางเลือก แบบใช้แรงงานคน งานภายนอก และรายการที่ไม่รวม | กำหนดขอบเขตของกระบวนการให้ชัดเจน | ทบทวนสถานีงานและจุดส่งต่องาน |
| คุณลักษณะด้านคุณภาพ | คุณลักษณะ แหล่งอ้างอิง วิธีการ ขีดจำกัด และการสุ่มตัวอย่าง | กำหนดหลักฐานการเป็นไปตามข้อกำหนด | ทดสอบเมทริกซ์การยอมรับ |
| รุ่นผลิตภัณฑ์และการเปลี่ยนรุ่นการผลิต | เมทริกซ์รุ่นผลิตภัณฑ์ ชิ้นส่วนที่ต้องเปลี่ยน ชุดค่าพารามิเตอร์การผลิต และการตรวจสอบ | ใช้กำหนดขอบเขตงานที่ใช้ร่วมกันและงานเฉพาะ | สังเกตการเปลี่ยนรุ่นการผลิตที่เป็นตัวแทน |
| การตรวจสอบย้อนกลับ | ID สัญญาณ การทดสอบ การส่งออกข้อมูล และระยะเวลาเก็บรักษา | เชื่อมโยงหลักฐานกับผลิตภัณฑ์จริง | ทดสอบการระบุตัวตนตั้งแต่ต้นจนจบ |
| การทดลองผลิตและ FAT | ตัวอย่าง เงื่อนไขก่อนเริ่ม ผลผ่าน/ไม่ผ่าน การทดสอบซ้ำ การหยุด และการลงนามรับรอง | ป้องกันการเจรจาต่อรองหลังการทดสอบ | ระเบียบวิธีที่อนุมัติแล้วและบันทึกข้อมูลดิบ |
| เอกสารส่งมอบตลอดอายุการใช้งาน | คู่มือ สำรองข้อมูล การฝึกอบรม อะไหล่ การบำรุงรักษา และการควบคุมการเปลี่ยนแปลง | ช่วยรักษากระบวนการหลังส่งมอบ | ตรวจประเมินเอกสารและการส่งมอบ |
เมื่อชุดหลักฐานนี้มีข้อมูลครบถ้วนและมั่นคงแล้ว ให้พิจารณาโซลูชันสายการผลิตคอนเน็กเตอร์ D-Sub และ Micro-D ของ ZEUEE เพื่อดูความสามารถเฉพาะของเครื่องจักรและหารือด้านการค้า การส่งต่อไปยังหน้าโซลูชันช่วยให้คู่มือนี้ไม่ต้องแข่งขันเพื่อดึงดูดผู้ที่กำลังมองหาใบเสนอราคาเดียวกัน
เตรียมแบบทางวิศวกรรมและตัวอย่างที่เป็นตัวแทนไว้แล้วหรือยัง?
ส่งฉบับแก้ไขของผลิตภัณฑ์ เมทริกซ์รุ่นผลิตภัณฑ์ สภาวะขาเข้า และหลักฐานการยอมรับที่เสนอมา ทีมงาน ZEUEE จะได้หารือขอบเขตระบบอัตโนมัติที่ระบุชัดเจน แทนการขอเครื่องจักรแบบกว้าง ๆ
หารือขอบเขตโครงการคำถามที่พบบ่อย
ความแตกต่างสำคัญในการผลิตคอนเน็กเตอร์ D-Sub และ Micro-D มีอะไรบ้าง?
ความแตกต่างสำคัญอยู่ที่การจัดวางชิ้นงาน การจัดการหน้าสัมผัส จุดอ้างอิง การเข้าถึงเพื่อเชื่อมต่อ การตรวจสอบ เครื่องมือการผลิต และการเปลี่ยนรุ่นการผลิต ไม่ใช่แค่การจัดอันดับตามขนาด
เริ่มจากแบบทางวิศวกรรมและ BOM ฉบับควบคุมของชุดประกอบแต่ละแบบ โครงการ D-Sub และ Micro-D อาจใช้การออกแบบหน้าสัมผัส จุดอ้างอิงของตัวเรือนหรือเปลือกคอนเน็กเตอร์ วิธีการเข้าหัวสาย เงื่อนไขการเข้าถึง บรรจุภัณฑ์ และการทดสอบผลิตภัณฑ์ที่แตกต่างกัน ความแตกต่างเหล่านี้ส่งผลต่อชุดป้อนชิ้นงาน แท่นรองจับชิ้นงาน กริปเปอร์ แนวทางนำชิ้นงาน มุมมองกล้อง เครื่องมือเชื่อมต่อ เกจ ชุดค่าพารามิเตอร์การผลิต และเส้นทางคัดทิ้ง คำอธิบายระดับตระกูลผลิตภัณฑ์ไม่ได้ระบุช่วงกระบวนการที่ใช้ได้ ซัพพลายเออร์ควรจับคู่ฉบับแก้ไขทุกรายการที่รวมอยู่กับขอบเขตสถานีงาน และแสดงว่าชิ้นส่วนใดบ้างที่ใช้รองรับเครื่องมือการผลิตและวิธีตรวจสอบที่เสนอจริง
คอนเน็กเตอร์ D-Sub ทุกชนิดผ่านกระบวนการแบบเดียวกันหรือไม่
ไม่ใช่ คอนเน็กเตอร์ D-Sub เป็นตระกูลคอนเน็กเตอร์ ส่วนกระบวนการจริงขึ้นอยู่กับชุดประกอบและแผนคุณภาพ
ไม่เหมือนกัน บรรจุภัณฑ์ วิธีการเข้าหัวสาย การเข้าถึงเครื่องมือการผลิต คุณลักษณะที่ใช้ตรวจสอบ และการทดสอบขั้นสุดท้ายอาจแตกต่างกัน แต่ละข้อเสนอควรระบุหมายเลขชิ้นส่วน ฉบับแก้ไข ขั้นตอนการทำงานที่รวมอยู่ และรายการที่ไม่รวมไว้อย่างชัดเจน
คอนเน็กเตอร์ Micro-D คืออะไร
Micro-D หมายถึงตระกูลคอนเน็กเตอร์ไฟฟ้าทรงสี่เหลี่ยมขนาดไมโครมินิเอเจอร์ที่มีเปลือกกำหนดขั้ว
MIL-DTL-83513 ระบุข้อกำหนดเฉพาะของผลิตภัณฑ์ที่มักเกี่ยวข้องกับคอนเน็กเตอร์ Micro-D ที่ผ่านเกณฑ์ที่กำหนด มาตรฐานนี้ไม่ได้กำหนดสายการผลิตหรือค่าตั้งเครื่องจักรแบบเดียวที่ใช้ได้กับทุกกรณี ระบบอัตโนมัติยังขึ้นอยู่กับการออกแบบหน้าสัมผัส วิธีการเข้าหัวสาย สภาพวัตถุดิบขาเข้า ขีดจำกัดในแบบทางวิศวกรรม วิธีตรวจสอบ และขอบเขตรุ่นผลิตภัณฑ์
เครื่องจักรเครื่องเดียวรองรับชุดประกอบ D-Sub และ Micro-D ได้หรือไม่
อาจทำได้ แต่เฉพาะสถานีงานและรุ่นผลิตภัณฑ์ที่ผ่านการสาธิตเท่านั้นที่นับเป็นขอบเขตการใช้งานร่วมกันที่ผ่านการตรวจสอบความถูกต้องแล้ว
อาจทำได้ โดยอาจใช้ระบบควบคุม ข้อมูล โครงเครื่อง หรือขั้นตอนการทำงานบางรายการร่วมกันได้ แต่การทดลองด้วยชิ้นงานที่เป็นตัวแทนยังต้องพิสูจน์การจัดวางชิ้นงาน การเข้าถึงเครื่องมือการผลิต ความละเอียดของเซนเซอร์ ชุดค่าพารามิเตอร์การผลิต การเปลี่ยนรุ่นการผลิต การตรวจสอบผลิตภัณฑ์ และการจัดการชิ้นงานคัดทิ้งของชุดประกอบทุกรายการที่รวมอยู่
FAT ของเครื่องประกอบคอนเน็กเตอร์ควรมีหลักฐานอะไรบ้าง?
หลักฐาน FAT ที่มีประโยชน์ต้องเชื่อมโยงเงื่อนไขก่อนเริ่มที่ควบคุมไว้และตัวอย่างที่ตรวจสอบย้อนกลับได้ เข้ากับผลดิบและการยอมรับที่ลงนามรับรองแล้ว
เก็บรักษารายการผลิตภัณฑ์และตัวอย่างที่อนุมัติแล้ว สภาวะขาเข้า ข้อมูลระบุเครื่องมือและชุดค่าพารามิเตอร์การผลิต สัญญาณกระบวนการดิบ ผลการทดสอบผลิตภัณฑ์ตามข้อกำหนด การทดสอบการคัดทิ้ง รายการเบี่ยงเบน ผลการพิจารณา และการลงนามรับรอง ก่อนเริ่มการทดลอง ให้กำหนดเกณฑ์ผ่าน/ไม่ผ่านและแหล่งอ้างอิง กฎการหยุดและทดสอบซ้ำ รูปแบบหลักฐาน และผู้รับผิดชอบการอนุมัติ บันทึกข้อสมมติที่ยังไม่ได้ข้อยุติไว้ในทะเบียนติดตามการดำเนินการ พร้อมระบุผู้รับผิดชอบและกำหนดส่ง อย่าเปลี่ยนข้อสมมติเหล่านี้ให้เป็นผลผ่านโดยไม่มีเงื่อนไข หรือซ่อนไว้ในรายงานสรุป
วิธีจัดทำคู่มือนี้
บทความนี้แยกโซลูชันเชิงพาณิชย์ของ ZEUEE สำหรับ D-Sub และ Micro-D ออกจากหลักฐานทางวิศวกรรมที่ผู้ซื้อต้องใช้ก่อนขอใบเสนอราคา โดยจัดทำจากแหล่งข้อมูลทางการล่าสุดเกี่ยวกับคอนเน็กเตอร์ งานประกอบให้ได้คุณภาพ การวัด และการใส่ชิ้นงานด้วยหุ่นยนต์ จากนั้นทบทวนเทียบกับบทความเดิมของ ZEUEE เกี่ยวกับ Micro-D และประเภทหน้าสัมผัส เพื่อไม่ให้เนื้อหาซ้ำกับบทบาทในการช่วยเลือกผลิตภัณฑ์ของบทความเหล่านั้น
ดูข้อมูลเกี่ยวกับบริษัทและขอบเขตระบบอัตโนมัติได้ที่โปรไฟล์บริษัทของ ZEUEE
เอกสารอ้างอิงและแหล่งข้อมูล
- ข้อมูลข้อกำหนด MIL-DTL-83513; Defense Logistics Agency ASSIST
- มาตรฐานงานประกอบ NASA-STD-8739.4A; National Aeronautics and Space Administration
- IEC 60512-1:2018; คณะกรรมาธิการระหว่างประเทศว่าด้วยมาตรฐานสาขาอิเล็กโทรเทคนิค
- การศึกษาความสามารถในการวัดซ้ำและทำซ้ำ (Gauge R&R); สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ
- ข้อมูลการใส่พินลงในรู; สถาบันมาตรฐานและเทคโนโลยีแห่งชาติ
- มาตรฐานการจับคู่สายเคเบิลและคอนเน็กเตอร์สำหรับการบิน GSFC-STD-8013; NASA Goddard Space Flight Center
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






