Póngase en contacto con Zeyu lntelligent Industrial Company

Guía de máquinas para conectores D-Sub y Micro-D: del control del proceso a las pruebas de aceptación en fábrica (FAT)

Actualizado en agosto de 2026
Una máquina para conectores D-Sub y Micro-D no es un equipo universal. Es un sistema de manufactura definido para cada proyecto, que prepara, posiciona, une e inspecciona los ensambles de conectores, rechaza los que no cumplen y registra los resultados de acuerdo con una definición controlada del producto. El alcance de la máquina se determina a partir del plano, el diseño de los contactos, las condiciones de entrada, las pruebas requeridas, la combinación de variantes y el plan de aceptación.
Máquina para conectores D-Sub y Micro-D: defina la revisión del producto, el alcance de las estaciones, las señales del proceso, las pruebas del producto y la evidencia que se conservará antes de seleccionar el equipo. Completar un ciclo demuestra que hubo movimiento, pero por sí solo no demuestra que el conector cumpla los requisitos.
Resumen rápido del proyecto
- Enfoque del contenido: guía de manufactura y validación, no página de cotización de una máquina
- Datos de entrada principales: planos controlados, lista de materiales (BOM), revisión, muestras y matriz de variantes
- Evidencia principal: señales del proceso y las verificaciones especificadas del producto
- Límites numéricos: dependen del plano, las especificaciones y las pruebas
- Derivación comercial: página existente de soluciones D-Sub y Micro-D de ZEUEE
Puntos clave
- El nombre de una familia de conectores no determina la ruta de producción.
- Los conectores D-Sub y Micro-D pueden compartir algunas funciones de estación, pero el uso compartido del equipo debe comprobarse con piezas representativas.
- La fuerza, la posición y la visión artificial aportan evidencia del proceso; para demostrar la conformidad del producto se requiere la característica aplicable y su método de prueba.
- Las pruebas de aceptación en fábrica son útiles cuando parten de la especificación de requisitos del usuario, no de piezas de demostración elegidas por el proveedor.
Qué abarca realmente una máquina para conectores D-Sub y Micro-D
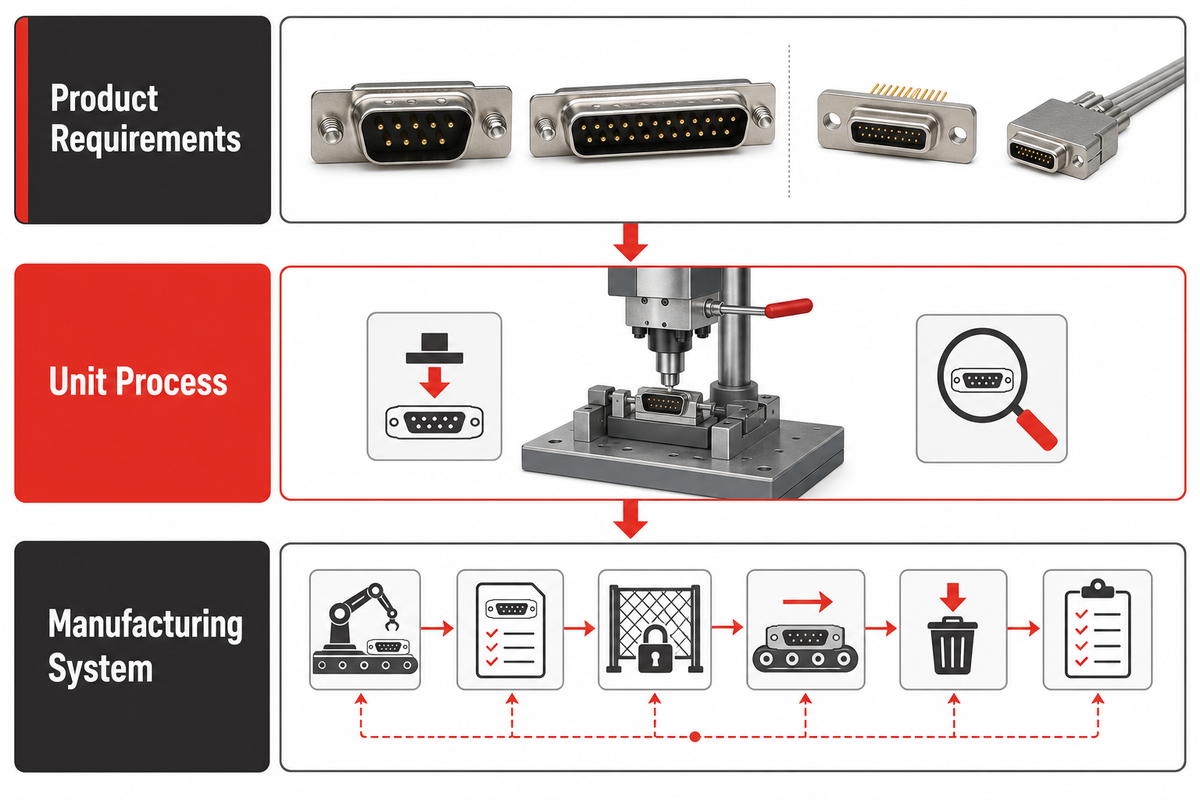
Un proyecto de producción de conectores D-Sub o Micro-D puede referirse a tres cosas distintas: el producto conector, un proceso unitario o un sistema de manufactura conectado. Separar estos niveles evita que un comprador compare una máquina para conformar contactos con una estación de inserción de contactos o una línea completa como si fueran la misma oferta.
Los requisitos del producto definen lo que se debe fabricar. Incluyen el plano del conector, los materiales aprobados, la disposición de los contactos, la ruta de terminación eléctrica, las características de la carcasa o el blindaje, las marcas y las características de aceptación. En el nivel del proceso unitario, una tarea delimitada puede incluir la preparación de contactos, el crimpado, la soldadura, la inserción, el ensamble de la carcasa, la inspección visual, las pruebas eléctricas o el marcado. En el nivel del sistema, los procesos seleccionados se conectan mediante la transferencia de piezas, las recetas, los enclavamientos, la gestión de rechazos y los registros de trazabilidad.
| Nivel | Pregunta que responde | Evidencia necesaria | Error si se omite |
|---|---|---|---|
| Producto conector | ¿Qué requisitos debe cumplir el ensamble terminado? | Plano, lista de materiales (BOM), revisión, especificación aplicable y plan de inspección | Se cotiza una máquina genérica para un producto que no está definido |
| Proceso unitario | ¿Qué operación física o de inspección se realiza? | Condición de entrada, característica de salida, herramienta y método de prueba | Se supone que una estación completa operaciones que no están relacionadas |
| Sistema de manufactura | ¿Cómo se mueven las piezas, las decisiones, los rechazos y los registros? | Mapa de interfaces, lógica de recetas, campos de trazabilidad y ruta de contención | Las estaciones funcionan por separado, pero la línea no puede controlar el producto |
¿Qué es un conector Micro-D?
Micro-D es una familia de conectores eléctricos rectangulares microminiatura con carcasa polarizada. MIL-DTL-83513 es la familia de especificaciones oficiales de defensa de Estados Unidos que suele asociarse con productos Micro-D calificados. Nombres como “Micro D-Sub” o “mil-spec” son términos abreviados de búsqueda, no definiciones completas de producción. Los conectores para cable y los receptáculos para placa de circuito impreso pueden requerir interfaces distintas de manipulación y prueba de circuitos, aunque pertenezcan a la misma familia. Los requisitos del conector provienen de la especificación; esta no prescribe una disposición universal de automatización. Para consultar tamaños de carcasa, hojas de especificaciones, terminaciones eléctricas, números de pieza y abastecimiento, use la guía de compra dedicada a conectores Micro-D.
Punto de decisión: pida a cada proveedor que identifique cada elemento cotizado como herramental del producto, estación de proceso unitario, infraestructura compartida de la línea u operación excluida. Esta única clasificación evita muchas disputas sobre el alcance antes de empezar a diseñar la distribución.
D-Sub y Micro-D: qué cambia en la planta
La manufactura de D-Sub y Micro-D debe compararse según sus consecuencias para el proceso, no con afirmaciones de que una familia es simplemente más grande, más pequeña o mejor. El paso entre contactos, su construcción, el acceso, la referencia de la carcasa, la terminación eléctrica, el blindaje y la visibilidad para inspección afectan la presentación, el herramental, la selección de sensores y la evidencia requerida después del ensamble.
Los ensambles D-Sub estándar pueden recibirse como contactos sueltos o en carrete, carcasas, cubiertas metálicas, cubiertas posteriores, cable, piezas para placa de circuito impreso o subensambles parcialmente terminados. Los proyectos Micro-D pueden usar otro diseño de contacto, tener menos espacio de acceso en las zonas de alta densidad y exigir límites específicos de manipulación. Sin embargo, el nombre de la familia no indica si los contactos se crimpan, se sueldan, vienen precableados, se conforman, se insertan, se sobremoldean o se suministran como un inserto terminado. Los planos y las listas de materiales (BOM) resuelven esa duda.
| Variable de manufactura | Implicación para la máquina | Evidencia que se debe solicitar | Limitación |
|---|---|---|---|
| Formato de las piezas recibidas | Estrategia de alimentación, bandeja, carrete, portapiezas o carga manual | Muestras del empaque y especificación de las condiciones de entrada | Una bandeja de muestras limpia no demuestra que la alimentación a granel funcione |
| Geometría del contacto | Método de sujeción, guiado, conformado, inserción y detección de daños | Plano vigente del contacto y condición aprobada del material | No se puede deducir el tipo de contacto por el nombre de la familia |
| Referencia de la carcasa | Ubicación y orientación del nido, trayectoria de aproximación y repetibilidad del dispositivo | Esquema de referencias y acumulación de tolerancias del plano del producto | Una superficie cosmética puede no servir como referencia funcional |
| Ruta de unión | Crimpado, soldadura, inserción, conformado u operación externa | Especificación del proceso y herramental aprobado | No se puede suponer que todas las variantes usen la misma ruta |
| Acceso para inspección | Ángulo de cámara, iluminación, acceso de la sonda, calibrador o prueba destructiva de muestras | Lista de características y método de medición | La visibilidad no demuestra la retención ni el desempeño eléctrico |
| Cambio de formato entre variantes | Piezas de cambio, recetas, calibradores, verificación y control de acceso | Matriz de variantes y secuencia de cambios prevista | Compartir el bastidor no garantiza que el proceso compartido esté validado |
¿Todos los conectores D-Sub se procesan de la misma manera?
No. D-Sub describe una familia, no una única receta de producción. Las configuraciones de densidad estándar o alta, disposición mixta, montaje en placa, cable, crimpado y soldadura pueden requerir materiales de entrada, herramientas, accesos, verificaciones y reglas de rechazo diferentes. Por eso, las cotizaciones deben identificar los ensambles y las revisiones exactos que incluyen, en lugar de indicar únicamente “compatible con D-Sub”.
La selección de contactos requiere la misma precaución. Si el proyecto debe comparar contactos Twist Pin, hiperboloides o estampados, mantenga esa decisión en una línea de trabajo técnica separada. La guía existente de ZEUEE sobre tipos de contactos para conectores abarca esa elección sin convertir esta guía de máquinas en una página duplicada de comparación de productos.
Elabore una matriz de familias y estaciones antes de elegir el equipo
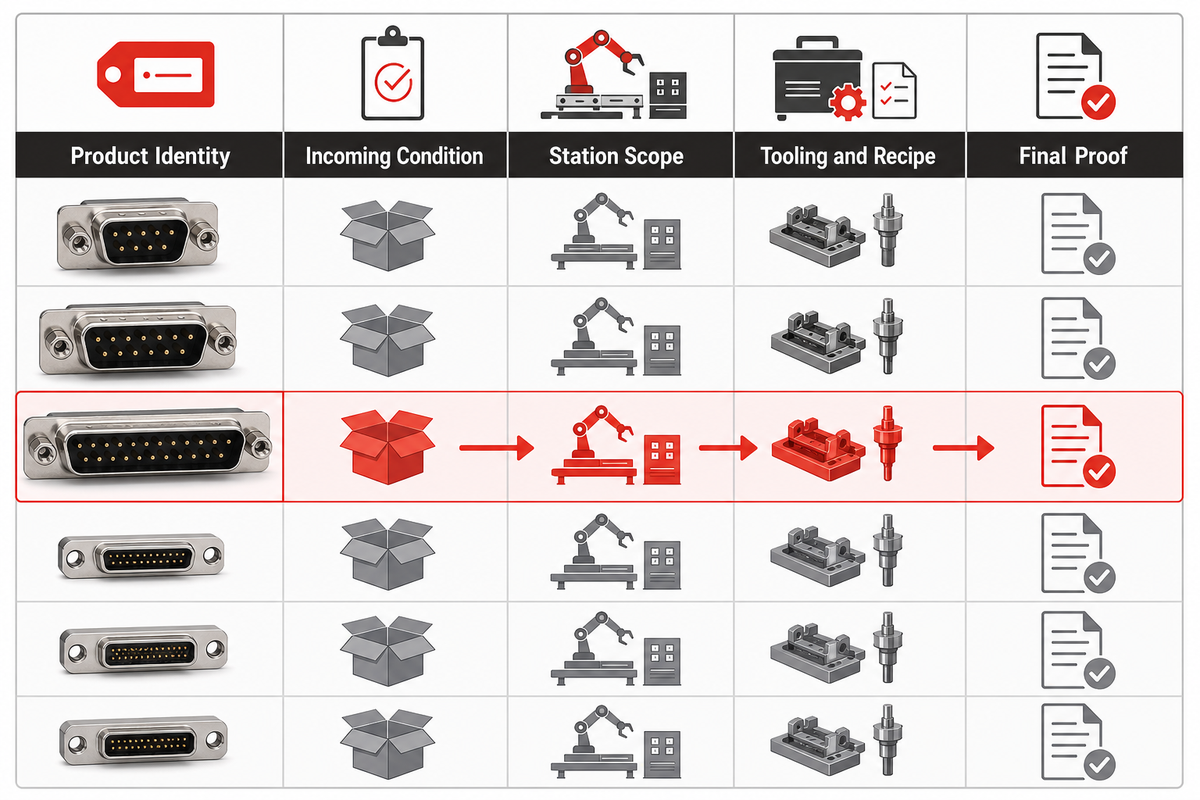
La matriz de familias y estaciones es un mapa controlado que vincula cada variante de conector aprobada con sus operaciones, herramental, receta, verificaciones y exclusiones requeridos. Permite identificar dónde es viable compartir una estación, dónde se necesita equipo dedicado y dónde el proveedor aún carece de evidencia suficiente para respaldar cualquiera de esas afirmaciones.
Empiece por el plano, no por el folleto de la máquina. Siga el material desde la identificación y presentación de entrada hasta la preparación, unión, asentamiento, inspección, confirmación del rechazo y creación del registro. Algunas etapas pueden seguir siendo manuales o externas. Eso es aceptable si se especifican claramente la interfaz, el responsable y la evidencia de aceptación.
| Campo de la matriz | Qué registrar | Por qué modifica el diseño | Evidencia durante la prueba |
|---|---|---|---|
| Identidad del producto | Familia, número de pieza, revisión del plano y de la lista de materiales (BOM) | Evita que se use una receta con el ensamble equivocado | El registro de trazabilidad corresponde a la muestra física |
| Condición de entrada | Empaque, orientación, limpieza, trabajo previo y variaciones permitidas | Controla el riesgo de alimentación y de error de ensamble | El equipo funciona con empaques representativos de producción sin manipulación especial |
| Alcance de las estaciones | Operaciones obligatorias, opcionales, manuales, externas y excluidas | Evita brechas ocultas en el proceso | Cada transferencia tiene una entrada y una salida aceptadas |
| Herramental y receta | Nido, pinza, guía, aplicador, programa y calibrador | Determina la estrategia de cambio de formato y control | La identidad de la herramienta y de la receta se conserva junto con los resultados |
| Verificación en proceso | Presencia, orientación, posición, fuerza, imagen y enclavamiento | Define la detección y contención inmediatas | Se distinguen las condiciones conocidas de piezas conformes y defectuosas |
| Evidencia final | Característica especificada del producto y método de prueba | Distingue entre la finalización del proceso y la conformidad | El resultado concuerda con el método de aceptación aprobado |
| Elemento del cambio de formato | Pieza física de cambio, receta de software, calibrador y verificación de la primera pieza | Controla el riesgo de mezclar variantes | El cambio de formato se ejecuta y se vuelve a verificar según el plan de pruebas |
| Fuera del alcance | Operaciones y características a cargo de otras áreas | Evita dar a entender que existen capacidades no confirmadas | Se documentan la transferencia externa y su responsable |
| Supuesto abierto | Presentación, tolerancia, prueba o interfaz sin demostrar | Identifica lo que aún puede modificar el costo y el cronograma | El supuesto se resuelve, se califica o se acepta como limitación |
¿Puede una máquina procesar ensambles D-Sub y Micro-D?
Una plataforma puede compartir controles, bastidores, sistemas de datos o algunas estaciones entre ambas familias, pero se trata de una propuesta que debe probarse, no de algo que pueda darse por hecho. Las piezas representativas deben demostrar la presentación, el acceso del herramental, la resolución de los sensores, la protección de recetas, el cambio de formato, la inspección y la gestión de rechazos para cada variante incluida. Una familia que no se haya probado queda fuera del alcance validado.
Conclusión clave
Compartir equipo no equivale a tener un proceso compartido y validado. Cada matriz debe indicar qué variantes, estaciones, herramientas, recetas, verificaciones y evidencias finales se demostraron realmente.
Use un mapa para rastrear defectos en lugar de ajustar la última estación
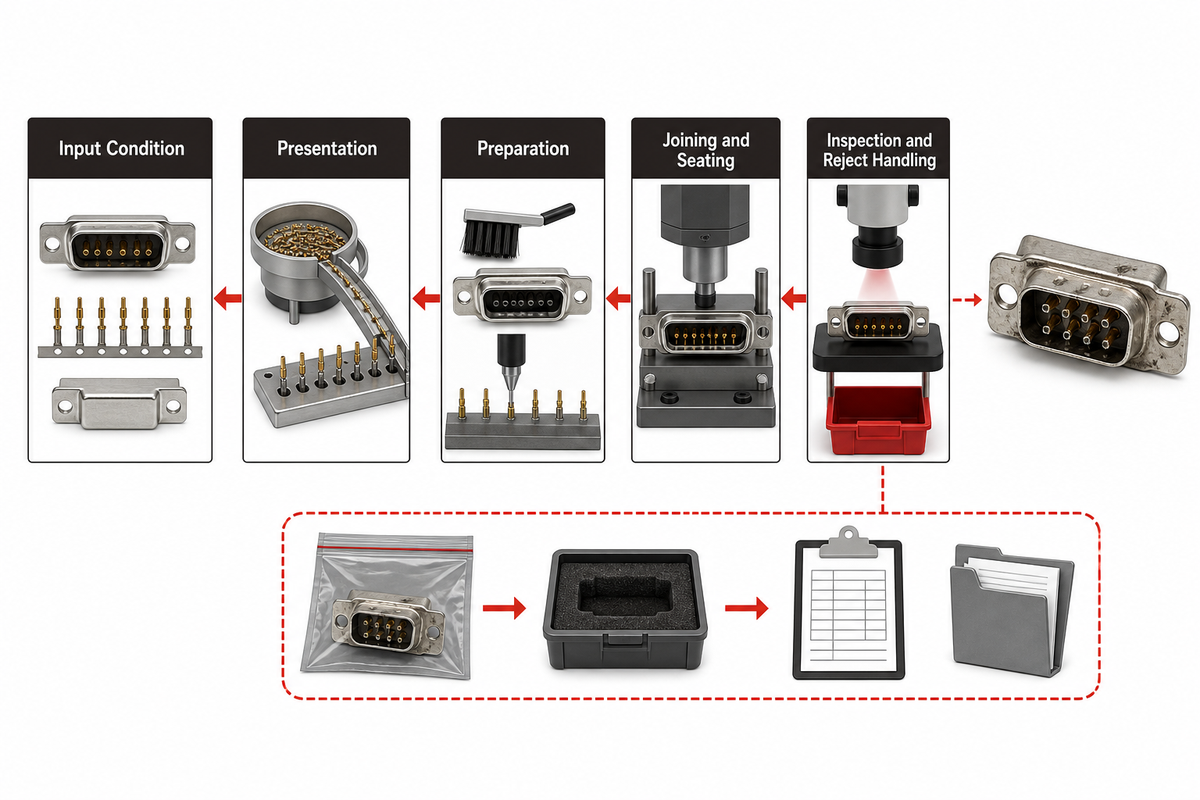
El mapa para rastrear defectos parte de una indicación de defecto observada y recorre el proceso en sentido inverso, desde el manejo de rechazos y la inspección hasta el asentamiento, la unión, la preparación, la presentación y la condición de entrada. Su objetivo es contener el problema e investigarlo. No determina la causa raíz hasta que la condición sospechada se reproduce o se confirma de otro modo.
Por ejemplo, un contacto poco insertado puede deberse a una referencia incorrecta de la carcasa, un contacto dañado, una preparación incompleta, desgaste del herramental, una obstrucción, un límite de movimiento o una regla de inspección incorrecta. Aumentar la fuerza de inserción puede ocultar una indicación de defecto y, al mismo tiempo, dañar el producto o la herramienta. Para contener el problema de forma segura, conserve la muestra fallida, identifique el producto y el registro de la receta, revise la trazabilidad del proceso y confirme la estación sospechosa con una prueba aprobada.
| Indicación de defecto observada | Verificación de etapas anteriores | Evidencia de confirmación | No concluir basándose únicamente en |
|---|---|---|---|
| Contacto faltante o incorrecto | Identidad de la pieza, salida del alimentador, orientación, confirmación de toma y receta | Registro de trazabilidad más imagen conservada o auditoría física | La señal de ciclo completo |
| Contacto doblado o dañado | Condición de entrada, trayectoria de guiado, punto de sujeción, interferencias y gestión de rechazos | Inspección antes y después, y reproducción controlada | Una imagen final de cámara que no muestra la zona del daño |
| Asentamiento poco profundo o excesivo | Referencia, apilamiento de piezas, posición de la herramienta, obstrucción y trazabilidad de inserción | Medición aprobada de profundidad o posición | La posición final del actuador sin medir el producto |
| Terminación eléctrica deficiente | Identidad del material, preparación, herramienta y ajuste, desgaste y verificación del proceso | Método especificado de retención o extracción y muestra trazable | La apariencia visual por sí sola |
| Falla de continuidad | Contacto equivocado, daño, terminación eléctrica, asentamiento incompleto e interfaz de prueba | Prueba eléctrica controlada e investigación física | Solo la trazabilidad de fuerza mecánica |
| Contaminación o residuos | Piezas recibidas, herramental, manipulación, limpieza, recinto y retrabajo | Inspección según el criterio de limpieza aprobado | Un tiempo de ciclo normal |
| Discrepancia entre el registro y la pieza | Escáner, cola, selección de receta, etiqueta, retrabajo e interfaz de datos | Prueba integral con identidades mezcladas | Una fila de la base de datos sin vínculo con la pieza física |
La norma de la NASA sobre calidad de mano de obra para crimpado e interconexión de componentes ofrece un patrón de control útil: verificar el proceso, conservar registros trazables, inspeccionar el trabajo terminado y tratar como sospechosa la producción realizada antes de una verificación fallida. Sus reglas para hardware de misión y sus criterios numéricos no son límites comerciales universales, pero su lógica de evidencia puede aplicarse en otros contextos.
Haga
- Conserve la pieza fallida y su registro de trazabilidad
- Revise los datos de entrada de las etapas anteriores antes de modificar la estación final
- Confirme la causa sospechada con el método aprobado
- Contenga otras piezas fabricadas bajo la misma condición sospechosa
No haga
- Aumentar la fuerza para hacer desaparecer la indicación de un defecto de asentamiento
- Tomar un resultado aprobado de visión artificial como prueba de características ocultas
- Mezclar el desperdicio de puesta a punto con rechazos de producción sin causa explicada
- Cerrar la investigación sin un hallazgo reproducible
Distinga las señales del proceso de la conformidad del conector
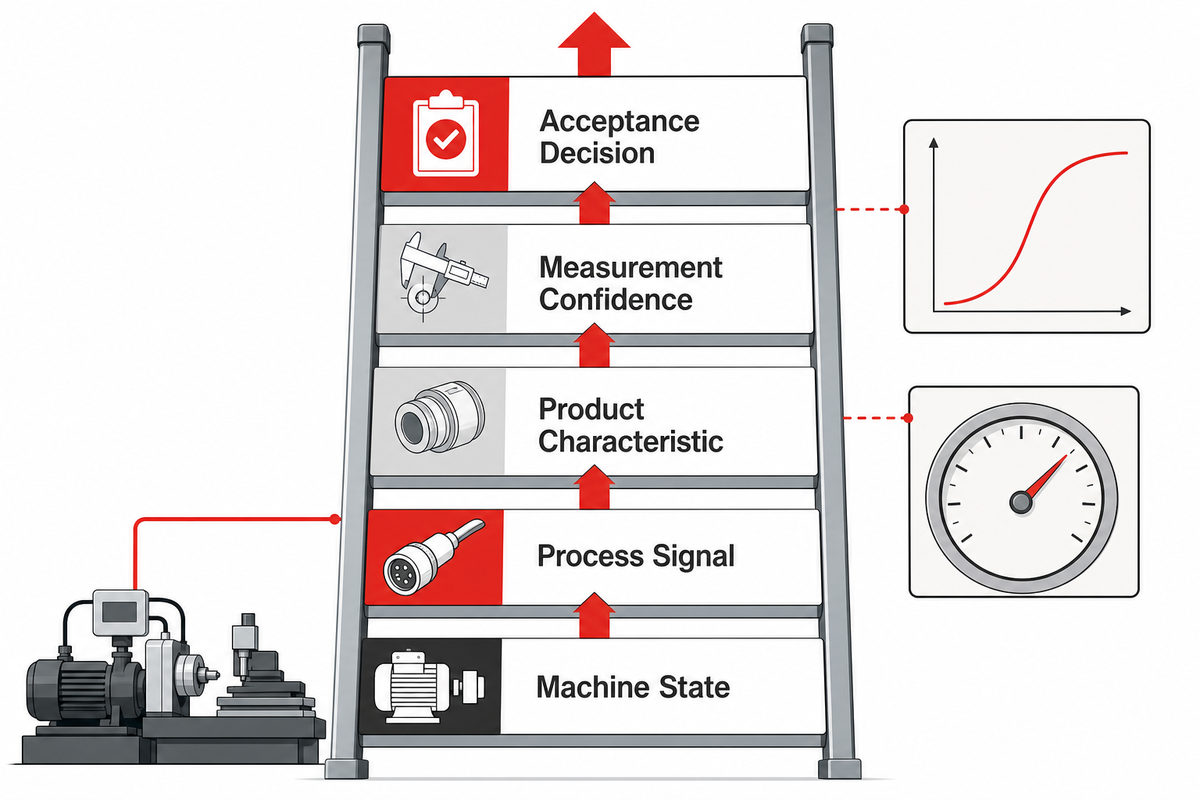
La escala de señales a conformidad distingue cinco niveles de evidencia: estado de la máquina, señal del proceso, característica del producto, confianza de la medición y decisión de aceptación. Para pasar de un nivel al siguiente se necesita una relación definida entre ambos. Una curva de fuerza puede revelar cambios en el proceso, pero no puede convertirse implícitamente en prueba de todos los requisitos eléctricos, dimensionales, de retención, blindaje o durabilidad.
- Confirme el estado de la máquina: identifique la receta cargada, el producto, la herramienta, los enclavamientos y el modo de operación.
- Registre la señal del proceso: conserve el resultado pertinente de fuerza, desplazamiento, tiempo, corriente, torque, imagen o posición.
- Mida la característica del producto: aplique la verificación aprobada para el asentamiento, la retención, la continuidad, la resistencia, las dimensiones, el marcado u otro resultado especificado.
- Califique la confianza de la medición: controle el estado de calibración o verificación, la repetibilidad, la reproducibilidad, la estabilidad, el muestreo y el vínculo de trazabilidad.
- Tome la decisión de aceptación: compare el resultado con el plano vigente, la especificación detallada aplicable, el método aprobado, el límite, la regla de repetición de prueba y la ruta de disposición.
La IEC 60512-1:2018 es especialmente útil en este caso porque describe un marco genérico para las pruebas y mediciones de conectores, que incluye preparación, pruebas, requisitos, documentación y contexto de calibración. Su página de publicación también deja claro el límite: la especificación detallada del producto correspondiente define las pruebas requeridas, el nivel de exigencia, los límites permitidos y cualquier procedimiento especial.
La preparación del sistema de medición es una cuestión aparte de la capacidad de la máquina. La guía de NIST sobre Gauge R&R caracteriza el error de medición en producción mediante la repetibilidad, la reproducibilidad y la estabilidad. Si el calibrador no puede distinguir la variación del producto de la variación de medición en las condiciones previstas, su resultado no debe controlar la aceptación solo porque la máquina lo muestre.
Nota de ingeniería
Especifique qué demuestra cada señal, qué no demuestra, quién es responsable del límite de aceptación y cómo se vincula el resultado con el conector físico. Deje en blanco los rangos numéricos hasta que la fuente aprobada y una prueba representativa los establezcan.
| Evidencia | Puede respaldar | No puede demostrar por sí sola | Responsable de aceptación |
|---|---|---|---|
| Identidad de la receta y la herramienta | Se seleccionó la configuración controlada correcta | El producto se ensambló correctamente | Ingeniería de procesos y calidad |
| Registro de fuerza y posición | Patrón del proceso y comprobación de límites | Conformidad eléctrica, de retención o dimensional | Responsable del proceso, con correlación con el producto |
| Resultado de visión artificial | Presencia visible, orientación, posición o regla de marcado | Condición oculta del contacto o desempeño eléctrico | Responsable de calidad de la característica visible |
| Prueba de continuidad | Trayectoria eléctrica definida en las condiciones de prueba | Retención mecánica o estabilidad a largo plazo | Responsable de las pruebas eléctricas |
| Resultado de retención o extracción | Característica mecánica especificada para la muestra sometida a prueba | Cada unidad que no se haya sometido a prueba, salvo que el plan permita inferir el resultado | Responsable de calidad del producto y de la especificación |
| Registro de trazabilidad | Vínculo entre producto, receta, herramienta, hora, resultado y disposición | Exactitud de un método de medición | Responsable del sistema de calidad y de los datos |
Redacte la especificación de requisitos del usuario antes de diseñar la corrida de muestras y las pruebas de aceptación en fábrica (FAT)
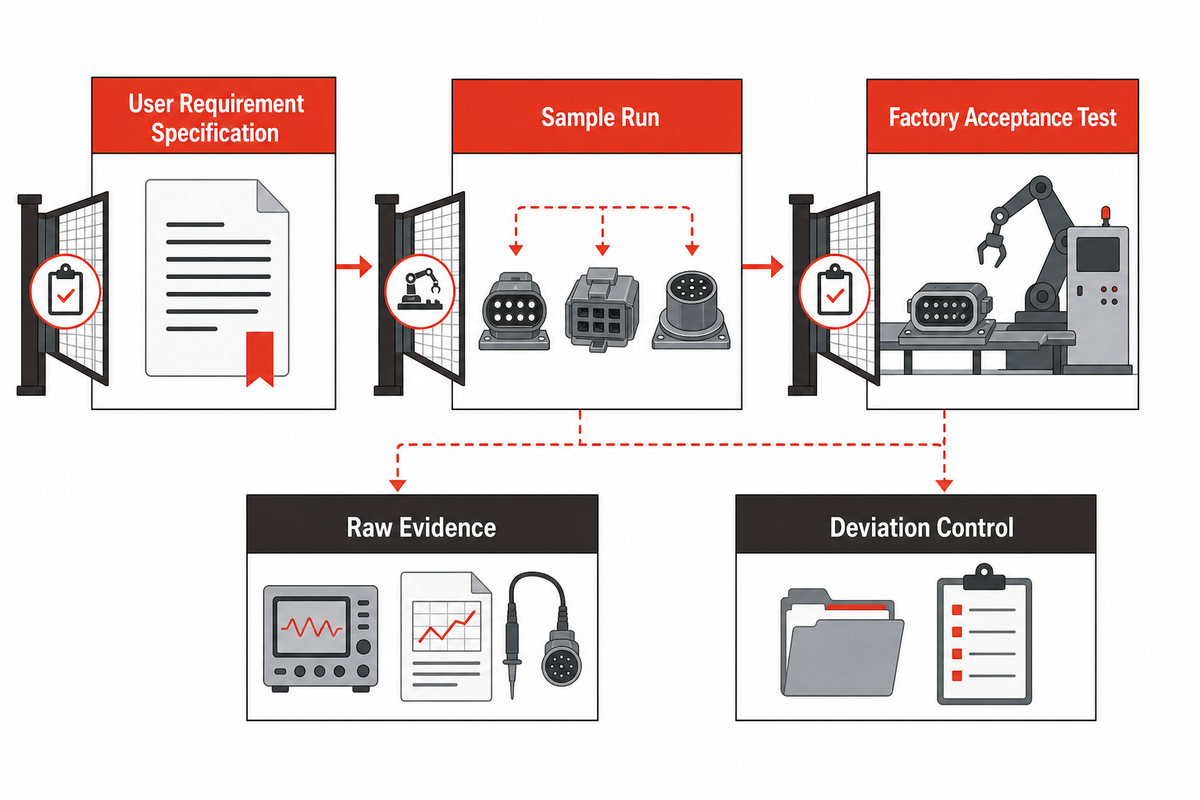
La especificación de requisitos del usuario (URS) debe definir el producto, las interfaces, las obligaciones de control y el método de aceptación antes de enviar las muestras representativas. Después, la corrida de muestras pone a prueba esos requisitos y las pruebas de aceptación en fábrica registran si se aprobó el alcance acordado. Invertir ese orden convierte una demostración del proveedor en un evento de aceptación sin definir.
La URS no tiene que especificar cada decisión de diseño mecánico. Sí debe identificar las revisiones controladas del plano y de la lista de materiales (BOM), las variantes incluidas, la condición de entrada de las piezas, las operaciones requeridas, las características del producto, las normas o métodos de prueba aplicables, los campos de trazabilidad, las políticas de rechazo y retrabajo, las expectativas de cambio de formato, los servicios necesarios, los roles de acceso, la documentación, la capacitación, el mantenimiento y los responsables de aprobación.
La selección de muestras requiere la misma disciplina. Incluya piezas de producción normal y las condiciones límite que se espera que el equipo pueda manejar. Cubra las variantes, los empaques, los lotes y las condiciones de entrada previstos. Reserve suficiente material para la puesta a punto, la corrida controlada, las repeticiones de prueba justificadas, las muestras conservadas y las piezas para pruebas de desafío seguras cuando el plan de calidad lo permita. Las piezas ideales seleccionadas por el proveedor no permiten establecer un intervalo de producción que excluya las condiciones difíciles que el comprador sí permite.
En el proyecto de NIST sobre inserción de pernos en orificios, el registro de los datos de entrada y las orientaciones junto con una regla específica del proyecto ilustran la estructura de una prueba de inserción explícita. Su umbral numérico de fuerza corresponde únicamente a ese experimento. Lo que puede aplicarse en otros casos es la necesidad de definir las condiciones de entrada, la señal registrada, el criterio de finalización y el resultado antes de revisar los datos.
| Campo de las pruebas de aceptación en fábrica (FAT) | Pregunta por resolver | Registro requerido | Consecuencia de omitirlo |
|---|---|---|---|
| Condiciones previas | ¿Los planos, las piezas, las herramientas, el software, los calibradores y los servicios están en el estado acordado? | Lista de preparación firmada e identificadores de revisión | No se pueden vincular los resultados con una configuración controlada |
| Matriz de muestras | ¿Qué condiciones normales, límite y de variantes se representan? | Lista de muestras trazables y orden de ejecución | Una demostración limitada se confunde con el alcance completo |
| Criterio de aprobación o rechazo | ¿Qué fuente y método rigen cada decisión? | Matriz de aceptación con responsable y fuente del límite | Los resultados se discuten después de la corrida |
| Criterio de interrupción | ¿Qué evento detiene la prueba o pone en riesgo la producción? | Instrucción aprobada de contención y escalamiento | Las piezas sospechosas siguen avanzando por la prueba |
| Regla para repetir la prueba | ¿Cuándo es válida una repetición y qué resultado sustituye? | Motivo, autorización, identidad de la muestra y resultado original y nuevo | La repetición selectiva de pruebas oculta la inestabilidad |
| Prueba de desafío de rechazo | ¿Se pueden detectar y contener los desafíos permitidos conocidos? | Definición del desafío y disposición observada | Nunca se demuestra que la inspección detecte la falla |
| Evidencia original | ¿Se pueden rastrear los resúmenes hasta las imágenes, señales, pruebas e identidades? | Registros originales exportados y resumen | Solo queda una declaración de aprobación |
| Control de desviaciones | ¿Quién puede aprobar un cambio con respecto al protocolo? | Desviación, motivo, impacto, responsable y disposición | El alcance de la prueba cambia sin que nadie se haga responsable |
| Aprobación final | ¿Quién acepta los resultados y quién se hace cargo de las acciones pendientes? | Resultado firmado y registro de acciones pendientes | El envío se realiza con supuestos sin resolver |
Regla de calidad: no pida al proveedor que incluya “demostrar que la máquina funciona” como un único punto. Asigne a cada requisito un método de verificación, formato de evidencia, responsable y regla de disposición. Así, una demostración subjetiva se convierte en pruebas de aceptación en fábrica auditables.
Controle la trazabilidad, el cambio de formato y la revalidación después de la entrega
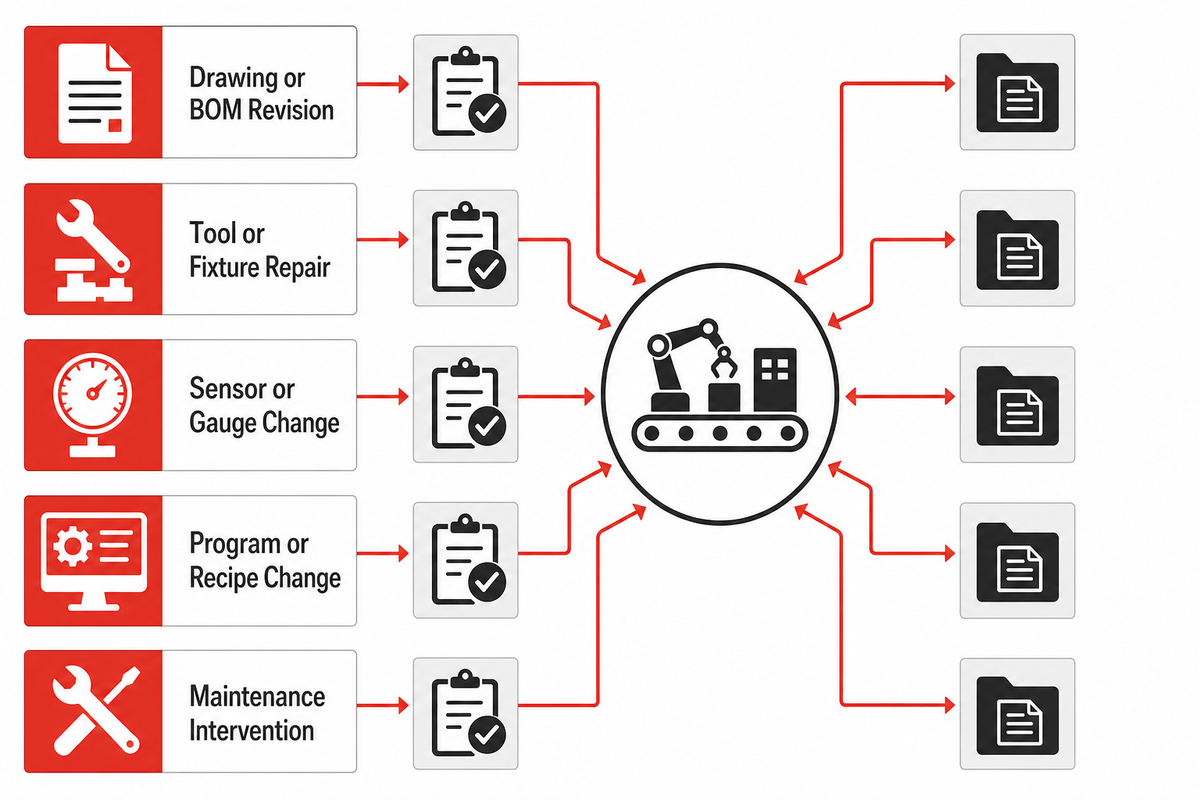
El control de producción continúa después de las pruebas de aceptación en fábrica. La trazabilidad debe vincular el conector físico con la revisión del producto, el lote de entrada cuando corresponda, la herramienta, la receta, el resultado del proceso, el resultado de inspección, la hora y la disposición. El cambio de formato debe proteger ese vínculo cuando cambien los dispositivos, las recetas, los materiales, los sensores o las revisiones del producto.
La norma de GSFC para el acoplamiento de conectores de vuelo ofrece un ejemplo de alcance acotado de control procedimental: la capacitación, la preparación de herramientas, la inspección y los registros de acoplamiento y desacoplamiento se consideran parte de la operación. La producción comercial tiene un contexto de riesgo y cumplimiento distinto, pero el principio es pertinente: una acción física sin control de identidad, autorización y registros es difícil de auditar más adelante.
| Cambio | Revisión antes de la liberación | Evidencia que se debe conservar | Posible alcance de la revalidación |
|---|---|---|---|
| Cambio de revisión del plano o de la lista de materiales (BOM) | Impacto en el ajuste, el proceso, las características, el programa y el herramental | Evaluación del cambio y revisión aprobada | Estaciones afectadas y verificaciones del producto |
| Cambio de material recibido o de proveedor | Presentación, condición del material, tolerancias y limpieza | Identidad del material calificado y resultado de la prueba | Correlación de alimentación, manipulación, unión e inspección |
| Reparación de herramienta o dispositivo | Referencia, superficie de desgaste, alineación, ajuste e identificación | Registro de reparación, verificación y resultado de la primera pieza | Características del proceso y del producto que dependen de la herramienta |
| Cambio de sensor o calibrador | Rango, configuración, software y correlación de medición | Registro de calibración o verificación y correlación | Confianza de la medición y límites de decisión |
| Cambio de programa o receta | Movimientos, lógica, límites, datos y ruta de rechazo afectados | Versión, autorización, resultado de prueba y plan de reversión | Funciones e interfaces modificadas |
| Intervención de mantenimiento | Piezas reemplazadas, ajustes modificados, protecciones y enclavamientos | Verificación de mantenimiento y liberación a producción | Verificaciones de reinicio vinculadas con la intervención |
¿Cuándo conviene posponer una línea dedicada a conectores?
Aplace una línea dedicada si los planos técnicos son inestables, se desconoce la variación permitida de entrada, no es posible presentar las piezas de manera uniforme, faltan variantes incluidas en el conjunto de muestras, no se han definido las características de aceptación o nadie es responsable del proceso de retrabajo y contención. Estas condiciones impiden elaborar una especificación de máquina significativa; no se resuelven después de fabricar el equipo.
Entre las posibles alternativas provisionales se encuentran el herramental manual controlado, un dispositivo semiautomático, estaciones modulares, robótica flexible, la estabilización del proceso del proveedor o un cambio de diseño para facilitar el ensamble. Un alto volumen de variantes o un bajo volumen de producción, por sí solos, no determinan la decisión. La pregunta clave es si la alternativa elegida puede controlar las variantes reales y generar las evidencias que necesita el comprador sin fijar en el herramental dedicado supuestos aún sin resolver.
Prepare un paquete de evidencias de RFQ a pruebas de aceptación en fábrica (FAT) para comparar proveedores
El paquete de evidencias de RFQ a pruebas de aceptación en fábrica (FAT) mantiene los requisitos, las muestras, los supuestos de los proveedores, los resultados de las pruebas y los registros de aceptación en una misma cadena controlada. Permite que los compradores comparen las propuestas según el alcance cubierto y las pruebas presentadas, en lugar de basarse en descripciones generales de capacidades. Los campos sin completar quedan visibles como supuestos pendientes, en vez de desaparecer dentro de una cotización.
Puede copiar los siguientes campos en una solicitud de cotización. Reemplace cada marcador de posición por un valor específico del proyecto o indique explícitamente «no aplica». No solicite un rango recomendado inventado cuando el valor aplicable deba provenir de su plano técnico, especificación del producto, método de prueba o ensayo validado.
Lista de verificación para la solicitud de cotización: copie estos campos en su solicitud:
| Parámetro | Valor específico del proyecto | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Alcance del producto | Números de pieza, planos técnicos, listas de materiales, revisiones | Define qué debe fabricar el equipo | Lista de documentos controlados |
| Condición de entrada | Empaque, orientación, preparación previa, variación permitida | Determina cómo se presentan las piezas y cómo se previenen errores | Realizar pruebas con suministros representativos de la producción |
| Operaciones incluidas | Obligatorias, opcionales, manuales, externas, excluidas | Define los límites del proceso | Revisión de estaciones y transferencias |
| Características de calidad | Característica, fuente, método, límite, muestreo | Define las evidencias de conformidad | Prueba de la matriz de aceptación |
| Variantes y cambios de formato | Matriz de variantes, piezas de cambio, recetas, verificaciones | Determina el alcance compartido y el dedicado | Cambio de formato representativo observado |
| Trazabilidad | Identificadores, señales, pruebas, exportaciones y conservación requeridos | Vincula las evidencias con el producto físico | Prueba de identificación de extremo a extremo |
| Corrida de muestras y pruebas de aceptación en fábrica (FAT) | Muestras, condiciones previas, aprobación o rechazo, repetición de pruebas, detención y aprobación final | Evita negociar después de las pruebas | Protocolo aprobado y registros originales |
| Entregables del ciclo de vida | Manuales, respaldos, capacitación, repuestos, mantenimiento, control de cambios | Protege el proceso después de la entrega | Auditoría de documentos y entrega |
Cuando este paquete de evidencias esté consolidado, revise la solución de ZEUEE para líneas de producción de conectores D-Sub y Micro-D para conocer las capacidades específicas del equipo y conversar sobre aspectos comerciales. Dirigir al lector a la página de la solución permite que esta guía no compita por la misma intención de cotización.
¿Ya tiene listos los planos técnicos y las muestras representativas?
Envíe las revisiones del producto, la matriz de variantes, las condiciones de entrada y las evidencias de aceptación propuestas. Así, el equipo de ZEUEE podrá conversar sobre un alcance de automatización definido, en lugar de una solicitud genérica de máquinas.
Converse sobre el alcance del proyectoPreguntas frecuentes
¿Cuáles son las principales diferencias de manufactura entre los conectores D-Sub y Micro-D?
Las principales diferencias están en la presentación de las piezas, la manipulación de contactos, las referencias de posicionamiento, el acceso para la unión, la inspección, el herramental y los cambios de formato; no se reducen a una simple clasificación por tamaño.
Comience con el plano técnico controlado y la lista de materiales de cada ensamble. Los proyectos D-Sub y Micro-D pueden usar diseños de contactos, referencias de posicionamiento de carcasas o cubiertas, métodos de terminación, condiciones de acceso, empaques y pruebas de producto diferentes. Estas diferencias modifican el alimentador, el nido, la pinza, la trayectoria de guiado, el campo de visión de la cámara, la herramienta de unión, el calibre, la receta y la ruta de rechazo. Las descripciones generales de una familia no definen una ventana de proceso. Los proveedores deben asignar cada revisión incluida al alcance de las estaciones y mostrar qué piezas respaldaron realmente el herramental y el método de inspección propuestos.
¿Todos los conectores D-Sub se procesan de la misma manera?
No. D-Sub es una familia de conectores; el proceso específico depende del ensamble y del plan de calidad.
No. El empaque, la terminación, el acceso del herramental, las características de inspección y las pruebas finales pueden variar. Cada propuesta debe enumerar los números de pieza exactos, las revisiones, las operaciones incluidas y las exclusiones.
¿Qué es un conector Micro-D?
Micro-D designa una familia de conectores eléctricos rectangulares, microminiatura y con carcasa polarizada.
MIL-DTL-83513 contiene requisitos específicos del producto que suelen asociarse con los conectores Micro-D calificados. No establece una línea de manufactura ni una configuración de máquina universal. La automatización sigue dependiendo del diseño de los contactos, la terminación, las condiciones de entrada, los límites del plano técnico, el método de inspección y el alcance de las variantes.
¿Puede una máquina procesar ensambles D-Sub y Micro-D?
Es posible, pero solo las estaciones y variantes demostradas forman parte del alcance compartido validado.
Es posible. Se pueden compartir los controles, los datos, los bastidores o algunas operaciones. Aun así, las pruebas representativas deben demostrar la presentación de las piezas, el acceso del herramental, la resolución de los sensores, las recetas, los cambios de formato, las verificaciones del producto y el manejo de rechazos para cada ensamble incluido.
¿Qué evidencias debe incluir una prueba de aceptación en fábrica (FAT) de una máquina de ensamble de conectores?
Las evidencias útiles de las pruebas de aceptación en fábrica (FAT) vinculan las condiciones previas controladas y las muestras trazables con los resultados originales y la aceptación firmada.
Conserve la lista aprobada de productos y muestras, las condiciones de entrada, la identificación de herramientas y recetas, las señales originales del proceso, los resultados de las pruebas especificadas del producto, las pruebas de rechazo, las desviaciones, las decisiones sobre estas y la aprobación final. Antes de la corrida, defina los límites de aprobación y rechazo y su fuente, las reglas para detener y repetir pruebas, el formato de las evidencias y los responsables de aprobarlas. Registre los supuestos pendientes en una lista de acciones con un responsable y una fecha límite; no los convierta en una aprobación incondicional ni los oculte en el informe resumido.
Cómo se preparó esta guía
Este artículo distingue la solución comercial de ZEUEE para D-Sub y Micro-D de las evidencias de ingeniería que necesita el comprador antes de solicitar una cotización. Se elaboró a partir de fuentes oficiales y actuales sobre conectores, calidad de mano de obra, medición e inserción robótica; después, se revisó frente a los artículos existentes de ZEUEE sobre Micro-D y tipos de contactos para evitar duplicar su función de orientar la selección de productos.
Para conocer la identidad de la empresa y el alcance de su automatización, consulte el perfil de ZEUEE.
Referencias y fuentes
- Registro de la especificación MIL-DTL-83513; Agencia de Logística de Defensa (DLA), ASSIST
- Norma de calidad de mano de obra NASA-STD-8739.4A; Administración Nacional de Aeronáutica y el Espacio (NASA)
- IEC 60512-1:2018; Comisión Electrotécnica Internacional
- Estudios Gage R&R; Instituto Nacional de Estándares y Tecnología
- Datos de ajuste de pasador en orificio; Instituto Nacional de Estándares y Tecnología
- Norma de acoplamiento de cables y conectores de vuelo GSFC-STD-8013; Centro de Vuelo Espacial Goddard de la NASA
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now





