Contatti Zeyu lntelligent Industrial Company

Produzione aerospaziale e della difesa: qualità, tracciabilità e automazione

Aggiornato ad agosto 2026
La produzione aerospaziale e della difesa comprende prodotti e sistemi realizzati per l’aviazione civile, lo spazio e i programmi di difesa. In fabbrica, la sfida principale non consiste nell’ottenere un’unica certificazione valida per tutti. I produttori devono individuare i requisiti di qualità, prodotto, contratto, sicurezza delle informazioni e controllo delle esportazioni effettivamente applicabili, quindi conservare le prove che dimostrano che la revisione approvata è stata realizzata con un processo controllato e accettata mediante un metodo di misurazione adeguato. La pianificazione si articola in quattro fasi: definire l’ambito dei requisiti, costruire la catena delle evidenze di produzione, scegliere l’automazione in base alle evidenze e ai rischi e concordare come dimostrare il risultato prima dell’autorizzazione al rilascio. Le configurazioni dei macchinari e le opzioni commerciali sono descritte nella pagina soluzioni di automazione per la produzione aerospaziale e della difesa di ZEUEE. Qui l’attenzione resta sugli aspetti di gestione della produzione.Nota sull’ambito: Questo articolo fornisce un quadro per la pianificazione della produzione e non sostituisce il disegno tecnico, il contratto, la base di approvazione, la norma tecnica autorizzata applicabile o la revisione di un professionista qualificato.
Cosa significa aerospaziale e difesa in fabbrica
Cosa si intende per aerospaziale e difesa?
Il settore aerospaziale comprende aeromobili, veicoli spaziali, sistemi correlati e relative catene di fornitura; la difesa comprende prodotti e servizi destinati a missioni di sicurezza nazionale. Alcuni programmi riuniscono entrambi gli ambiti, ma la denominazione non implica un unico insieme di regole di fabbrica. Un componente satellitare, un componente per aeromobili civili e un gruppo per la difesa terrestre possono seguire iter di approvazione diversi e avere clienti e controlli dei dati differenti. I requisiti di produzione variano in base al prodotto, al cliente, allo stato di approvazione, al contratto, alla destinazione e alle informazioni trattate durante il lavoro. Per un inquadramento generale, consulti la U.S. International Trade Administration; per gli obblighi in fabbrica, faccia riferimento ai documenti vincolanti del programma. Ne derivano tre conseguenze. I requisiti possono cambiare da un programma all’altro. Nel settore aerospaziale, i programmi di nuova produzione, acquisizione e revisione possono trasmettere alla stessa azienda fornitrice requisiti diversi: è quindi il fascicolo del programma, non la denominazione del settore, a dover guidare il piano di processo. Una caratteristica non rilevata o una revisione errata può avere conseguenze oltre la stazione in cui si è verificato il problema. Le evidenze devono inoltre restare interpretabili in caso di cambi di fornitore, manutenzione, rilavorazione e cicli di vita del prodotto lunghi.| Contesto del programma | Responsabile probabile | Conseguenza per la produzione | Domanda sulle evidenze |
|---|---|---|---|
| Progetto approvato | Autorità di progettazione o approvazione | Controllo delle revisioni e della configurazione | Quale definizione approvata ha guidato la realizzazione dell’unità? |
| Contratto con il cliente | Responsabili dei contratti e della qualità | Requisiti trasmessi a valle, registrazioni e notifiche | Quali clausole sono state trasmesse al processo e ai fornitori? |
| Dati controllati del programma | Responsabili della sicurezza e dei controlli commerciali | Accesso, trasferimento e confini dei sistemi | Chi può ricevere ciascun file e ciascuna registrazione? |
Definire i requisiti prima di progettare il processo
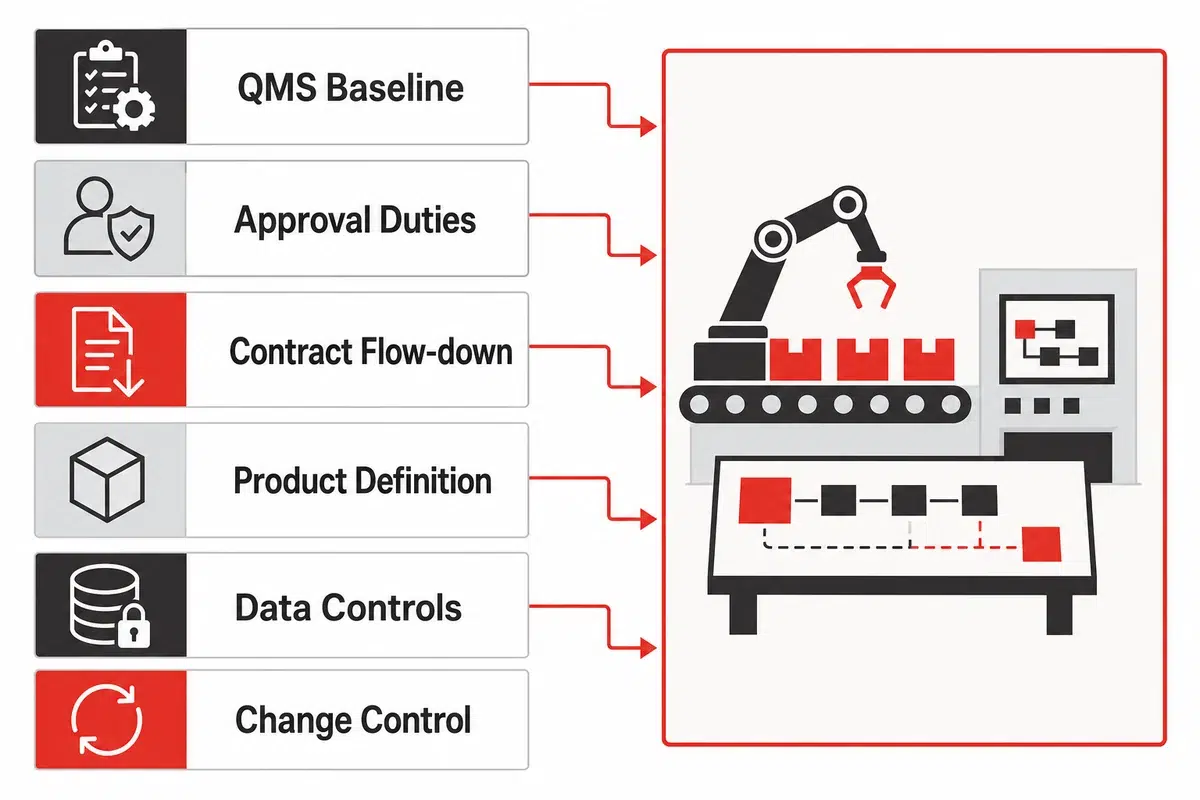
| Livello | Documento di riferimento | Responsabile che conferma l’ambito | Risultato per la produzione |
|---|---|---|---|
| Base del sistema di gestione della qualità | Impegni applicabili relativi al sistema di qualità | Responsabile della qualità | Procedure controllate e responsabilità |
| Obblighi di approvazione | Base di approvazione e regolamentazione | Responsabile dell’approvazione o della conformità normativa | Controlli e registrazioni richiesti |
| Requisiti contrattuali trasmessi a valle | Ordine di acquisto, clausole e documenti del cliente | Contratti e qualità del cliente | Obblighi relativi a fornitori, notifiche ed evidenze |
| Definizione del prodotto | Disegno tecnico, distinta base, modello, software e specifiche | Autorità di progettazione | Caratteristiche, limiti e revisioni approvate |
| Definizione del processo | Istruzioni di lavoro e metodi approvati | Ingegneria di produzione | Sequenza, parametri, attrezzature e controlli |
| Misurazione | Metodo di controllo o prova e criterio di accettazione | Qualità e metrologia | Metodo di misurazione, apparecchiature e responsabile della decisione |
| Sicurezza informatica | Contratto e inventario delle informazioni | Responsabili della sicurezza e dei contratti | Sistemi, utenti e percorsi di trasferimento approvati |
| Controlli commerciali | Ambito relativo ad articoli, attività, destinazioni e dati | Funzionario autorizzato o consulente qualificato | Limiti di trattamento e autorizzazione |
| Controllo delle modifiche | Regole per le modifiche e le notifiche del programma | Comitato interfunzionale per le modifiche | Criteri di revisione, riconvalida e autorizzazione al rilascio |
La certificazione AS9100 è richiesta a ogni fornitore del settore aerospaziale e della difesa?
Non esiste un obbligo universale. La necessità di certificazione dipende dalle regole di qualificazione del cliente, dai contratti, dallo stato di approvazione e dal mercato servito. Il riepilogo pubblico di IAQG illustra il ruolo del sistema di gestione della qualità; prima di decidere, verifichi i requisiti effettivamente trasmessi.Tradurre la garanzia di missione in una catena di evidenze di produzione
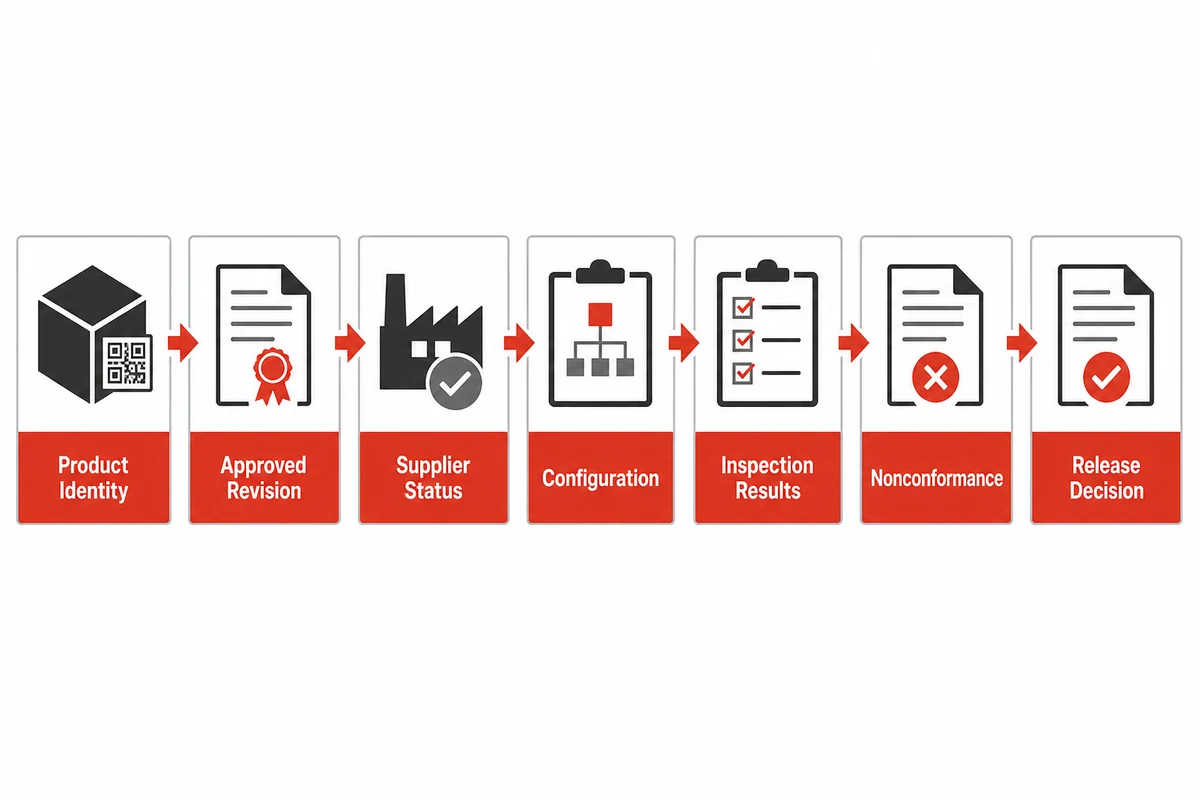
Catena delle evidenze di produzione
Per i richiedenti e i titolari di un certificato di produzione FAA, la norma 14 CFR 21.137 mostra come il controllo dei fornitori, il controllo dei processi di produzione, i controlli e le prove, la taratura, lo stato, gli articoli non conformi, le azioni correttive, le registrazioni e le non conformità sfuggite al controllo formino un sistema interconnesso. L’ambito limitato della norma è rilevante, ma il rapporto tra questi controlli offre un utile modello di riferimento.
- Identificare il prodotto, il numero di serie o il lotto e l’identità dei materiali o dei componenti applicabili.
- Associare l’unità alle revisioni approvate del disegno tecnico, della distinta base, del software e delle istruzioni di lavoro.
- Allegare, ove richiesto, le evidenze relative al fornitore, ai certificati e allo stato dei materiali in ingresso.
- Registrare le attrezzature, la ricetta di processo, i parametri di processo e lo stato delle apparecchiature pertinenti.
- Conservare, ove richiesto, l’identità dell’operatore o dell’autorizzazione e le marche temporali.
- Collegare i risultati dei controlli o delle prove all’identità delle apparecchiature di misurazione e al relativo stato di taratura o verifica.
- Collegare la non conformità, la revisione, la decisione, la rilavorazione, il nuovo controllo e l’autorizzazione al rilascio finale.
Evidenze del primo articolo e controllo continuo
Lo scopo pubblico di AS9102C è stabilire i requisiti di documentazione per l’ispezione del primo articolo. L’ispezione del primo articolo può dimostrare che i processi di pianificazione e produzione definiti hanno prodotto un articolo conforme ai requisiti specificati in quel momento. Il controllo continuo richiede comunque la gestione delle revisioni, processi stabili, misurazioni tarate o verificate, gestione delle eccezioni ed evidenze per le unità successive. L’accettazione del primo articolo non rende immutabili per sempre tutti i fornitori, gli utensili, le ricette o le condizioni di controllo.Progettare una tracciabilità che resista alle modifiche
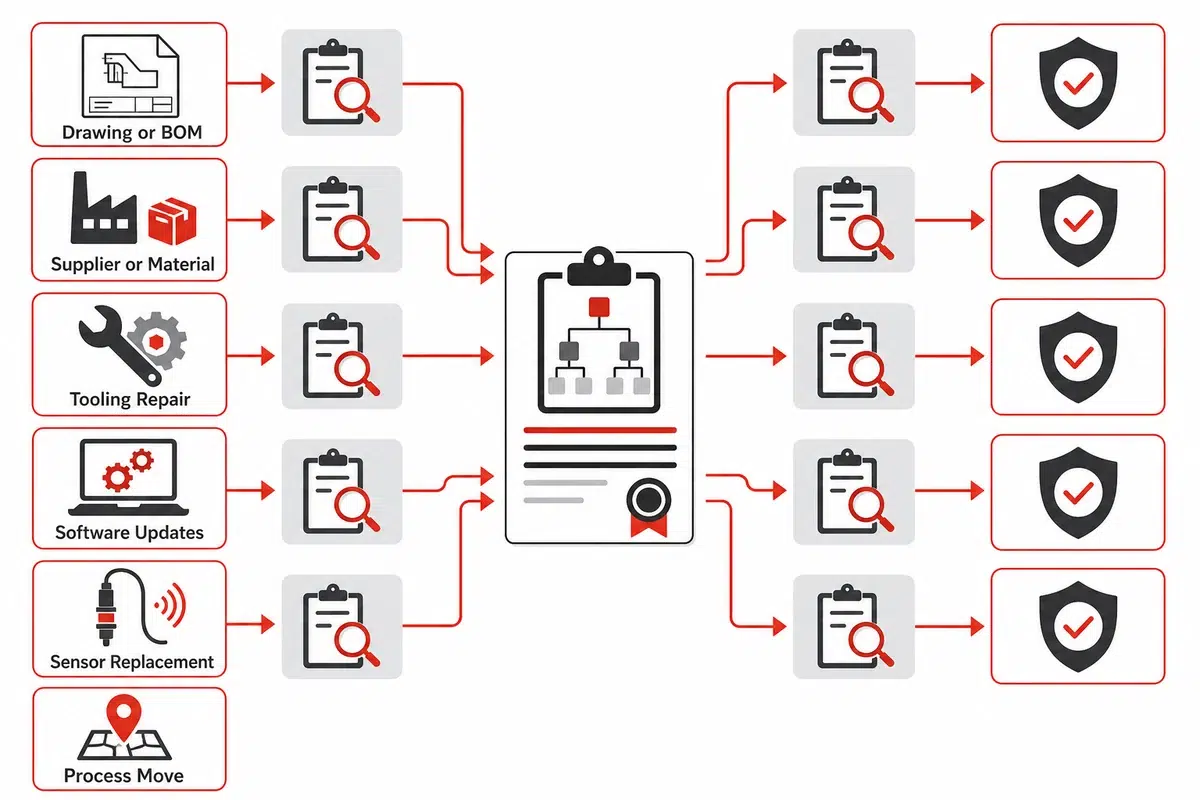
| Modifica | Responsabile della revisione | Evidenze interessate | Domanda di riconvalida |
|---|---|---|---|
| Revisione del disegno tecnico o della distinta base | Ingegneria di progettazione e di produzione | Programma, attrezzature, ricetta di processo, controlli | Quali caratteristiche o metodi sono cambiati? |
| Fornitore o materiale | Qualità dei fornitori | Approvazione, evidenze in ingresso, finestra di processo | La nuova fonte modifica il rischio o la convalida? |
| Utensile, sensore o software | Responsabili delle apparecchiature e della qualità | Configurazione, misurazione, risultati precedenti | Quali evidenze dimostrano prestazioni equivalenti? |
| Trasferimento del processo o manutenzione | Produzione e ingegneria di produzione | Configurazione, ambiente, capacità, autorizzazione al rilascio | Che cosa è stato modificato e che cosa occorre ricontrollare? |
Decidere cosa automatizzare con una matrice di evidenze e rischi
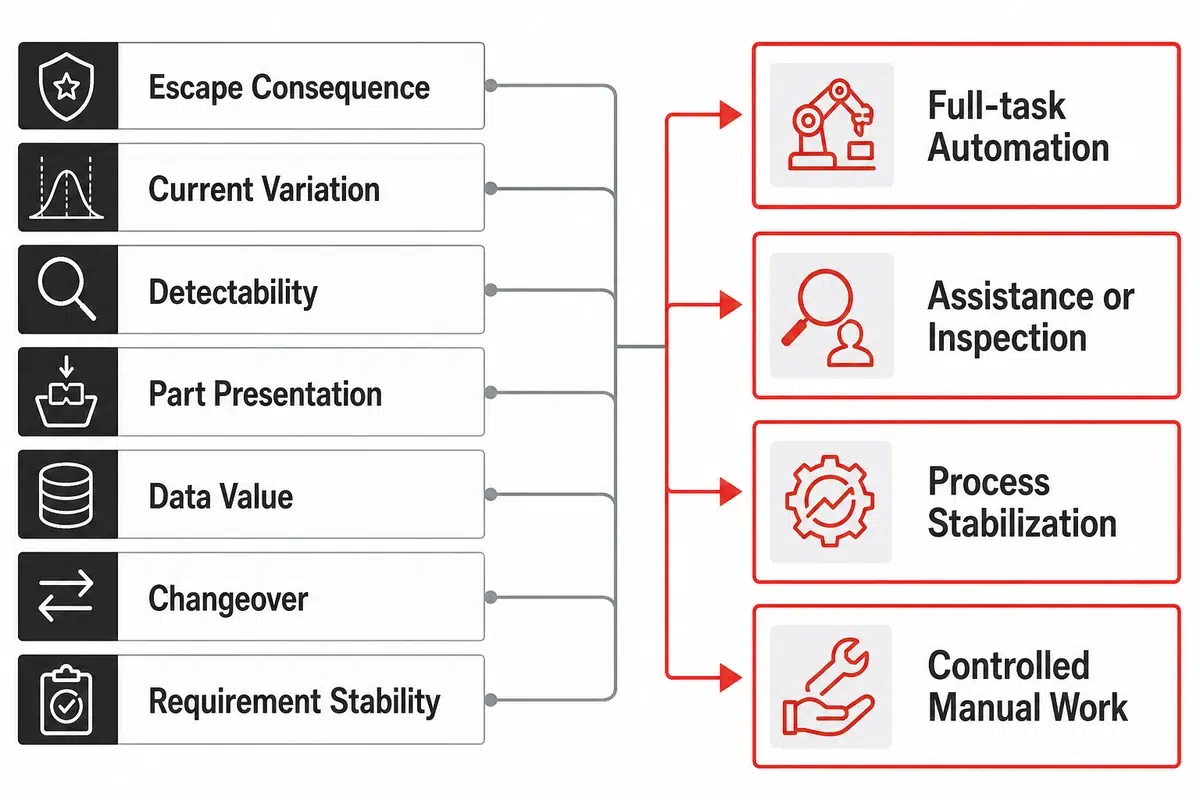
| Dimensione decisionale | Evidenze da esaminare | Segnale per procedere | Segnale per sospendere |
|---|---|---|---|
| Conseguenze di un difetto sfuggito al controllo | Analisi dei guasti e piano di controllo | Una caratteristica definita richiede una prevenzione o un rilevamento più efficaci | Le conseguenze e il criterio di accettazione non sono ancora chiari |
| Variabilità attuale | Modalità di difetto e storico del processo | Le principali fonti di variabilità sono note | Le condizioni in ingresso o di processo cambiano senza controllo |
| Rilevabilità | Copertura dei controlli in stazione e a valle | Il metodo è in grado di rilevare il guasto definito | Un’uscita del sensore viene considerata prova di accettazione senza correlazione |
| Presentazione del componente | Prove di riferimento, orientamento e movimentazione | La presentazione è ripetibile per le varianti approvate | La geometria o le condizioni impediscono un posizionamento affidabile |
| Valore dei dati | Esigenze di rilascio, contenimento e tracciabilità | L’automazione può conservare evidenze grezze verificabili | Rimarrà solo un segnale di esito positivo |
| Cambio formato | Matrice delle varianti e delle ricette | Ricette, attrezzature e accessi sono controllabili | La copertura delle varianti dipende da conoscenze non registrate degli operatori |
| Stabilità dei requisiti | Storico delle revisioni e decisioni di progettazione in sospeso | I criteri di accettazione e le interfacce sono stati approvati | Una macchina dedicata renderebbe fissi requisiti ancora irrisolti |
Quali processi di produzione aerospaziale automatizzare per primi?
Si inizi dalle operazioni ripetitive, misurabili e stabili, con conseguenze definite in caso di difetti sfuggiti al controllo e che attualmente producono evidenze deboli. L’automazione dell’intera attività è indicata quando la presentazione, il metodo e l’accettazione sono controllati. Se il giudizio umano resta essenziale, può essere preferibile automatizzare solo l’assistenza o il controllo. Se i requisiti o le condizioni in ingresso sono ancora soggetti a variazioni, occorre prima stabilizzare il processo. In ogni caso, definisca la registrazione originale che supporta il rilascio e il responsabile che esamina le eccezioni. Il tempo di ciclo e il risparmio di manodopera sono parametri aziendali validi, ma nessuno dei due dimostra che una cella proteggerà la qualità del prodotto. Una volta definita una logica decisionale solida, è possibile confrontare le architetture dei macchinari nella pagina dedicata alle soluzioni di automazione per la produzione aerospaziale e della difesa.Convalidare l’automazione, dai requisiti dell’utente all’accettazione
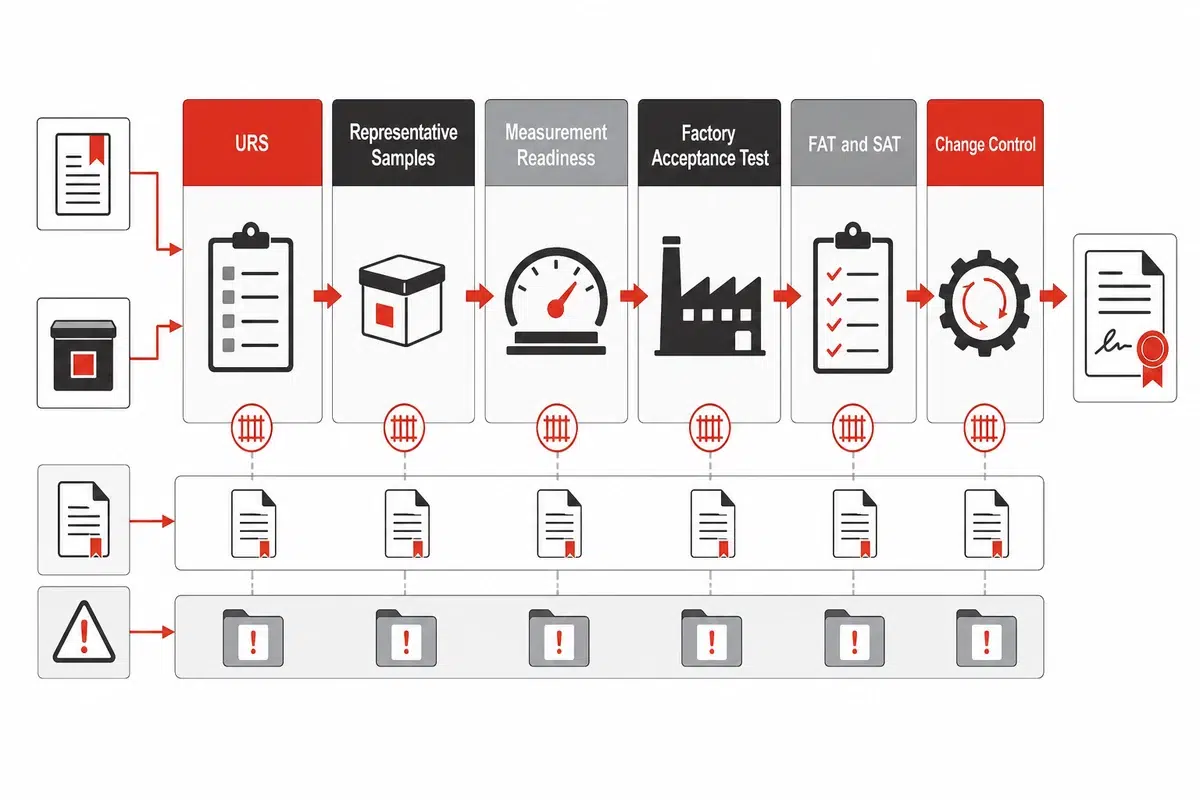
Percorso dai requisiti dell’utente all’accettazione
Una specifica dei requisiti dell’utente efficace copre le condizioni in ingresso, le varianti del prodotto, i limiti di processo, le prove, i percorsi di scarto e rilavorazione, l’accesso ai dati, le interfacce, la sicurezza, le utenze, la formazione, la manutenzione, la documentazione e i responsabili dell’accettazione. Il piano di campionamento dovrebbe includere le revisioni approvate e condizioni limite significative, non una serie comoda di componenti nominali. I campioni di prova possono essere utili se il loro stato è noto, il loro impiego è sicuro e lo scopo è concordato.
La preparazione alla misurazione non consiste solo nell’elencare uno strumento di misura. L’acquirente e il fornitore dovrebbero conoscere il metodo, l’identità delle apparecchiature, lo stato di taratura o verifica, la risoluzione o capacità pertinente, il formato dei risultati grezzi e l’autorità responsabile della decisione di accettazione o rifiuto. Le domande dettagliate sulla scelta delle apparecchiature sono trattate nella guida alle apparecchiature di prova automatizzate e nella guida ai sistemi di controllo visivo.
- Definire in modo vincolante la matrice approvata di prodotti e revisioni, i limiti del processo e le caratteristiche applicabili.
- Definire campioni normali, al limite e rappresentativi delle varianti, la loro provenienza e le eventuali esclusioni.
- Concordare il metodo di misurazione, lo stato delle apparecchiature e il responsabile di ogni decisione di accettazione.
- Definire i prerequisiti, la sequenza delle prove, le regole di arresto, scarto, ripetizione e gestione delle deviazioni per FAT e SAT.
- Associare le azioni in sospeso, le evidenze, le approvazioni e i criteri che attivano successive modifiche alla configurazione rilasciata.
Quali evidenze deve includere un FAT di automazione?
Registri i prerequisiti, il prodotto e la revisione approvati, la provenienza dei campioni, la configurazione, la sequenza delle prove, i risultati grezzi, le eccezioni, la decisione e i firmatari. La quantità di campioni e gli obiettivi di prestazione sono definiti dai requisiti del progetto, non da una regola generica per le macchine.Valutare un fornitore di automazione in base alle prove, non alle promesse
Chieda
- Ipotesi associate a responsabili identificati
- Evidenze grezze e procedure per le eccezioni
- Varianti approvate ed esclusioni
- Responsabilità relative a modifiche e riconvalida
Non consideri una prova
- Un video del solo ciclo nominale
- Un indicatore di esito positivo senza spiegazioni
- Una copertura di «tutti i componenti» non definita
- Una promessa di conformità senza input definiti
Controllare i dati di produzione nei diversi regimi di requisiti
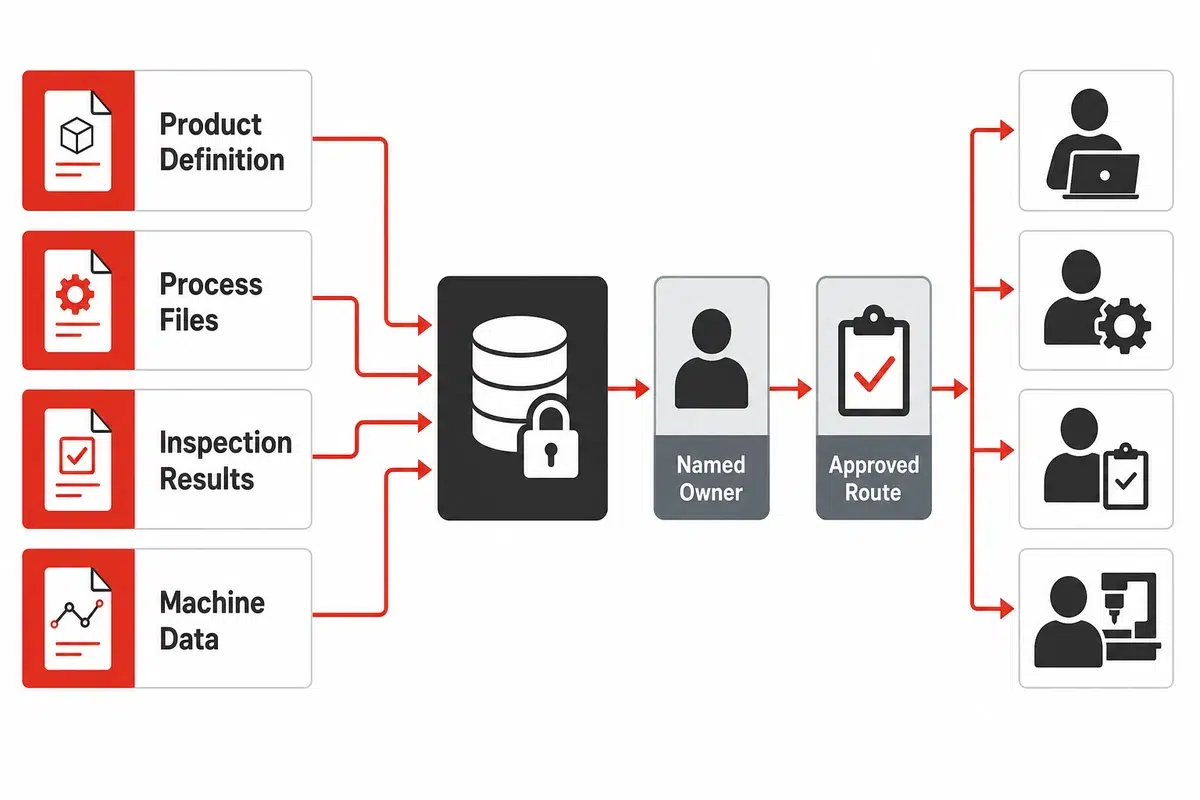
Usare il digital thread e l’IA quando migliorano le evidenze
Preparare un fascicolo di prontezza alla produzione
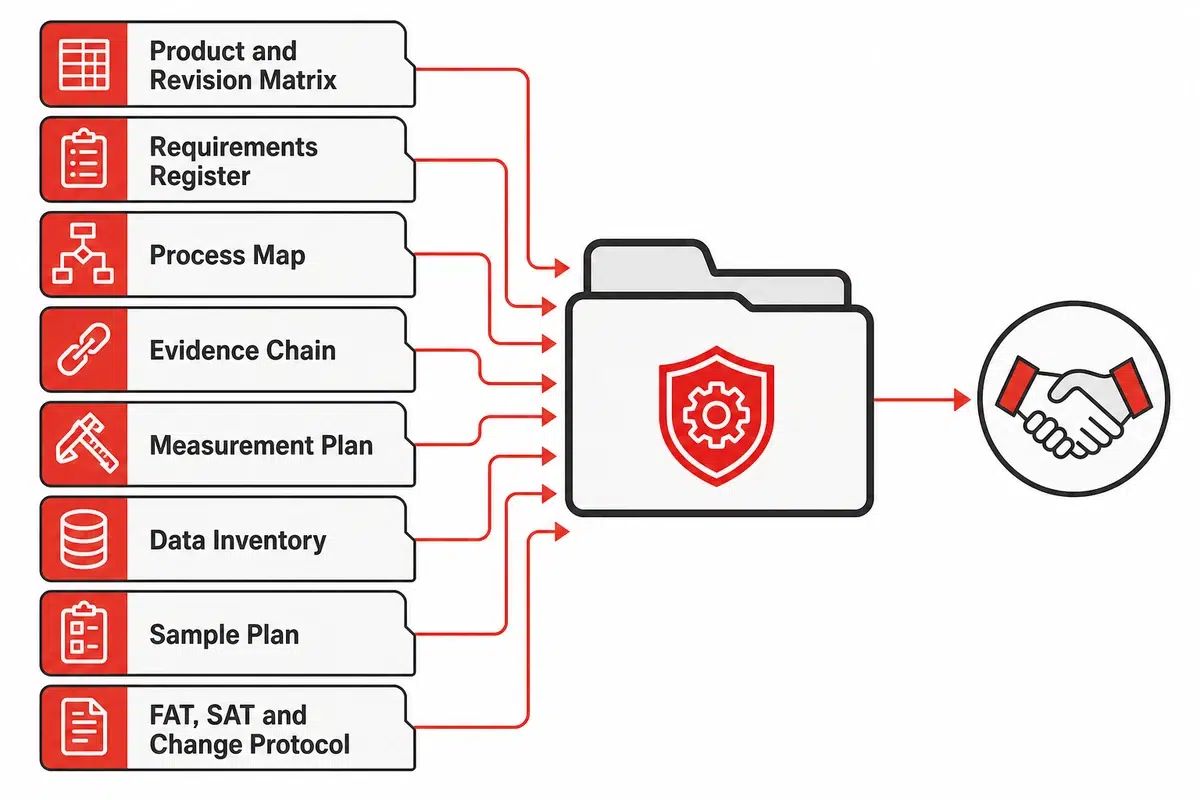
| Elemento | Revisione corrente o responsabile | Perché è importante | Metodo di verifica |
|---|---|---|---|
| Matrice del prodotto e delle revisioni | Autorità di progettazione | Definisce la copertura approvata | Revisione della configurazione |
| Registro dei requisiti | Responsabili interfunzionali | Separa ambito e autorità | Approvazione dei responsabili e verifica della tracciabilità |
| Mappa del processo e catena delle evidenze | Produzione e qualità | Mostra i controlli e i collegamenti tra le registrazioni | Verifica rispetto a registrazioni reali |
| Condizioni in ingresso e tassonomia dei difetti | Qualità dei fornitori | Impedisce che variabilità nascosta confluisca nel progetto preliminare | Revisione di campioni e difetti |
| Piano di misurazione | Responsabile della metrologia | Definisce come viene decisa l’accettazione | Verifica della preparazione del metodo e delle apparecchiature |
| Inventario dei dati e degli accessi | Responsabili della sicurezza e dei controlli commerciali | Sistema di controllo e limiti per i fornitori | Verifica dei percorsi e dei destinatari approvati |
| Requisiti dell’utente e piano di campionamento | Responsabile del progetto | Collega l’ambito a evidenze rappresentative | Tracciabilità di requisiti e campioni |
| Protocollo FAT, SAT e modifiche | Responsabili dell’accettazione | Definisce il rilascio e la riconvalida successiva | Esecuzione con testimoni e chiusura |
Parli del Suo progetto di produzione aerospaziale
Domande frequenti
Cosa si intende per aerospaziale e difesa?
Il settore aerospaziale comprende aeromobili, veicoli spaziali e sistemi correlati; la difesa comprende prodotti e servizi a supporto delle missioni di sicurezza nazionale. Le sovrapposizioni sono comuni, soprattutto quando le catene di fornitura dell’aviazione, dello spazio e della difesa condividono tecnologie o fornitori. Gli obblighi in fabbrica variano comunque in base al prodotto, al programma, all’approvazione, al contratto, al cliente, alla destinazione e alle informazioni controllate. Prima di definire un processo o un sistema, individui l’autorità responsabile di ciascun requisito e la registrazione che ne dimostrerà il rispetto.La certificazione AS9100 è richiesta a ogni fornitore del settore aerospaziale e della difesa?
Non automaticamente. La certificazione può essere necessaria in base alla qualificazione richiesta dal cliente, ai requisiti contrattuali trasmessi a valle, allo stato di approvazione e all’accesso al mercato. Il riepilogo di IAQG illustra lo scopo della norma; la decisione dipende dai requisiti effettivi del cliente e del contratto.Che cosa dovrebbe includere la tracciabilità nella produzione aerospaziale?
La tracciabilità dovrebbe collegare il prodotto, il numero di serie o il lotto alle revisioni approvate del disegno tecnico, della distinta base, del software e delle istruzioni di lavoro. Ove richiesto dal programma, includa lo stato del fornitore e dei materiali in ingresso, l’identità dei materiali, l’autorizzazione dell’operatore, le attrezzature, la ricetta di processo, i parametri di processo, i risultati dei controlli o delle prove, lo stato delle apparecchiature di misurazione, le non conformità, le decisioni e il rilascio. I campi esatti e i tempi di conservazione dipendono dal contratto e dalla base di approvazione. Senza questi collegamenti, il numero di serie identifica l’unità, ma non spiega perché sia stata accettata.Quali processi di produzione aerospaziale automatizzare per primi?
Dia la priorità ad attività ripetitive, misurabili e stabili, con conseguenze definite in caso di difetti sfuggiti al controllo e che producono evidenze attualmente deboli. Se gli input, la presentazione o i criteri di accettazione sono ancora da definire, stabilizzi il processo o automatizzi solo la parte controllata.Quali evidenze deve includere un FAT di automazione?
Iniziare dalle precondizioni: utenze, stato di sicurezza, software con autorizzazione al rilascio, ricetta di processo approvata e strumenti di misurazione pronti. Identificare ogni revisione del prodotto e ogni campione, compresi provenienza, ruolo ordinario o di confine ed eventuali esclusioni. Durante l’esecuzione, mantenere l’ordine delle prove e registrare le letture grezze, gli allarmi, le interruzioni, gli scarti, le ripetizioni delle prove e ogni intervento dell’operatore. Completare il verbale con la decisione relativa a ciascun requisito, le deviazioni, le azioni ancora aperte, i responsabili e le approvazioni. Il piano di accettazione del progetto definisce la quantità di campioni e i limiti prestazionali; il fornitore non dovrebbe inventare un valore universale per la dimostrazione.Riferimenti
- International Trade Administration: settore aerospaziale e della difesa
- IAQG: requisiti QMS 9100 per le organizzazioni del settore aeronautico, spaziale e della difesa
- 14 CFR 21.137: sistema qualità
- SAE: requisito AS9102 per l’ispezione del primo articolo nel settore aerospaziale
- NIST: digital thread per la produzione industriale
- NIST SP 800-171 Rev. 3
- 32 CFR Part 170: programma CMMC
- EAR Part 734: ambito di applicazione delle Export Administration Regulations
- 22 CFR 120.33: dati tecnici
Editore: Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd., l’azienda dietro ZEUEE.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






