Contatti Zeyu lntelligent Industrial Company

Guida alle macchine per l’assemblaggio di connettori ciechi: dalle tolleranze all’accettazione

Aggiornato ad agosto 2026
Una macchina per l’assemblaggio di connettori ciechi presenta, orienta, inserisce e assesta i componenti del connettore, ne controlla il risultato e registra i dati; in seguito, le due parti possono accoppiarsi senza allineamento visivo diretto. Le caratteristiche autoallineanti sono efficaci solo entro un inviluppo meccanico definito. Anche un progetto ben concepito richiede riferimenti controllati, un percorso di avvicinamento approvato, limiti di forza e posizione, controlli dei difetti e un metodo di accettazione basato su prove di produzione, specifico per la famiglia di connettori selezionata.
Questa guida tecnica aiuta a definire le evidenze da raccogliere prima di richiedere i macchinari. Quando i disegni tecnici, i componenti e i criteri di accettazione sono pronti, consultare la pagina della soluzione collegata per discutere della macchina specifica. Non esistono valori universali di forza d’inserimento, disallineamento ammesso, quantità di prova, cadenza produttiva o soglia di accettazione validi per tutti i connettori ciechi.
Dati di progetto da definire fin dall’inizio
- Revisioni dei disegni tecnici di connettori e contatti elettrici
- Riferimenti fissi e mobili lungo l’intero assemblaggio
- Varianti dei componenti approvate e condizioni dei componenti in ingresso
- Metodi di inserimento, assestamento, ritenzione e prova funzionale
- Registrazioni richieste, criteri di scarto e responsabili dell’approvazione
Che cosa automatizza davvero una macchina per l’assemblaggio di connettori ciechi
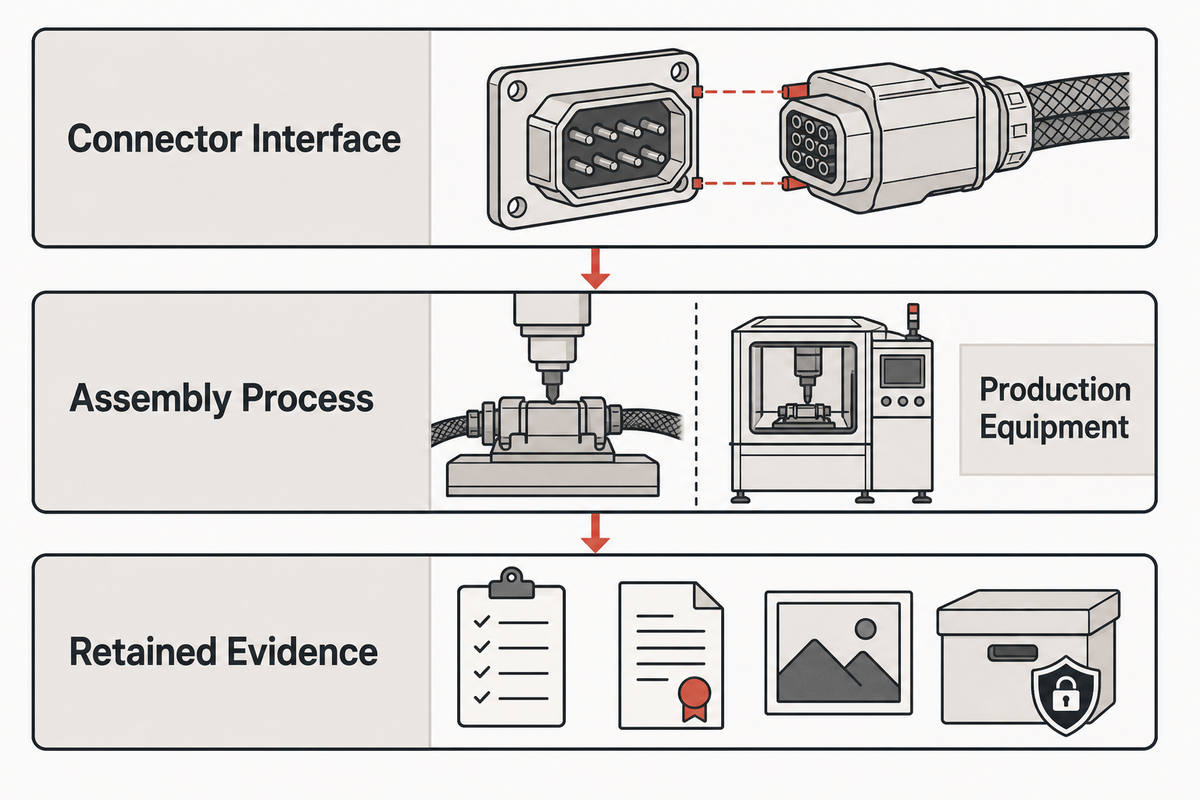
La macchina fa parte del processo di produzione industriale, non dell’interfaccia del connettore. Il suo compito è trasformare componenti sfusi o preterminati in un assemblaggio verificato attraverso cinque funzioni controllate: presentare il componente, verificarne identità e orientamento, inserirlo lungo un percorso definito, controllare il risultato e instradare separatamente gli assemblaggi conformi e quelli scartati.
I risultati di ricerca spesso confondono tre elementi. Il primo è un connettore cieco, un’interfaccia progettata per accoppiarsi quando l’operatore non può vedere direttamente né guidare manualmente entrambe le metà. Il secondo è un processo di assemblaggio, che installa contatti o elementi del connettore in alloggiamenti, pannelli, schede elettroniche o supporti. Il terzo è l’attrezzatura di produzione che controlla il processo di assemblaggio e conserva le relative evidenze. La norma IEC 60512 definisce metodi di prova e misurazione dei connettori; le prove e i limiti applicabili dipendono comunque dalla specifica del connettore e dal progetto.
- Presentazione — separare e fornire il componente corretto senza danneggiarlo.
- Orientamento — verificare codice del componente, codifica meccanica, polarità e direzione dei contatti.
- Inserimento — controllare allineamento, movimento, velocità, forza e posizione finale.
- Verifica — controllare le caratteristiche del prodotto previste dal piano di accettazione.
- Registrazione — associare all’assemblaggio la ricetta di processo, il risultato, il motivo dello scarto e le evidenze conservate.
Che cos’è un connettore cieco?
I connettori ciechi sono interfacce maschio-femmina progettate per accoppiarsi quando l’allineamento visivo diretto o la guida manuale sono limitati. Perni guida, inviti, gusci o supporti flottanti possono correggere un disallineamento iniziale entro limiti definiti, prima che i contatti sensibili si innestino completamente. Queste caratteristiche riducono il rischio di disallineamento, ma non lo eliminano. La geometria della macchina o del prodotto ospitante deve comunque posizionare le due metà entro il campo di cattura specificato per il connettore, proteggere le superfici di accoppiamento ed evitare di usare la forza d’inserimento per compensare errori nei riferimenti. Le famiglie di connettori differiscono per sequenza di guida, tipo di contatto, metodo di montaggio e requisiti di verifica.
Per orientarsi nella scelta dei metodi generali di inserimento dei contatti, è possibile iniziare dalla guida alla scelta delle macchine per l’inserimento di pin. Nei progetti con connettori ciechi si aggiunge un problema di allineamento a livello di sistema: quale elemento guida per primo e che cosa deve essere già allineato in quel momento?
Dalla catena delle tolleranze alla finestra d’inserimento
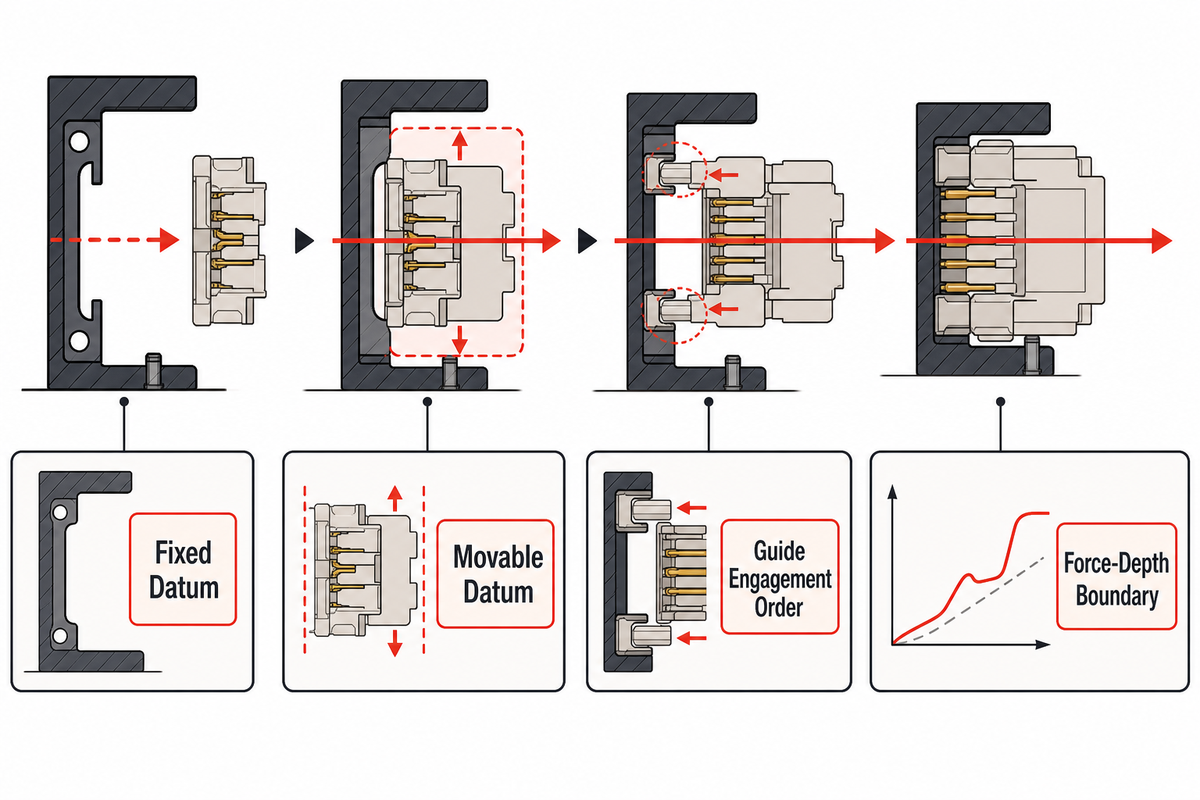
L’autoallineamento è un meccanismo di correzione entro limiti definiti, non una tolleranza aggiuntiva utilizzabile per qualsiasi attrezzatura e componente. I gruppi di progetto devono tracciare le variazioni che interessano l’alimentatore, la sede, l’alloggiamento, i contatti, le guide e l’attuatore fino all’assestamento finale. Solo allora è possibile definire una finestra di avvicinamento in cui le guide si innestano prima che carichi dannosi raggiungano i contatti funzionali.
La catena utile dei riferimenti si traccia così: posizione nell’alimentatore → riferimento di prelievo o trasferimento → riferimento della sede → posizione dell’alloggiamento → posizione dei contatti → innesto delle guide → assestamento finale. Le specifiche pubbliche delle interfacce per connettori ciechi mostrano perché l’allineamento va gestito a livello di sistema: un connettore può consentire libertà radiale e assiale, mentre la struttura circostante mantiene propri requisiti di allineamento e montaggio. Nei progetti reali, il disegno tecnico del fornitore selezionato resta il riferimento vincolante.
Che cos’è un connettore autoaccoppiante?
I connettori autoaccoppianti o autoallineanti usano la geometria o un montaggio cedevole per guidare le due metà verso la corretta posizione di accoppiamento una volta entrate in una zona di cattura definita. Questi termini non significano che le due metà possano avvicinarsi da qualsiasi angolazione o con qualsiasi disallineamento. Le guide devono innestarsi nella sequenza prevista e il disallineamento residuo deve rientrare nell’inviluppo pubblicato dal produttore del connettore. Nella progettazione della macchina, la domanda fondamentale non è se il connettore «fluttua», ma quale componente è flottante, rispetto a quale riferimento, in quale fase e come tale movimento viene verificato durante l’accettazione.
Inviluppo flottante-forza in 8 campi
La scheda dell’inviluppo flottante-forza evidenzia il collo di bottiglia nascosto tra l’allineamento nominale e la forza d’inserimento misurata. La geometria è responsabilità dell’ingegneria; il metodo per raccogliere le evidenze è responsabilità della qualità; la presentazione dei componenti è responsabilità della produzione; gli acquisti devono assicurarsi che i fornitori concorrenti quotino lo stesso perimetro. Compilare ogni campo usando disegni tecnici controllati, metodi di prova approvati o prove di produzione con presenza di un testimone.
| Campo dell’inviluppo | Evidenza di progetto | Decisione determinata | Se omesso |
|---|---|---|---|
| Riferimento fisso | Disegno dell’assemblaggio e dell’attrezzatura | Riferimento per sede e misurazione | Gli scostamenti non sono confrontabili |
| Riferimento mobile | Disegno tecnico del connettore e campione fisico | Punto in cui è consentito il movimento controllato | L’attrezzatura può impedire il movimento flottante previsto |
| Disallineamento iniziale X-Y | Catena delle tolleranze nelle condizioni peggiori | Zona di cattura richiesta | I campioni nominali nascondono le condizioni limite |
| Finestra di avvicinamento assiale | Disegno tecnico e studio del movimento | Inizio dell’innesto guidato | I contatti possono caricarsi prima delle guide |
| Tolleranza angolare | Catena di tolleranze del sistema e limite del fornitore | Movimento flottante della sede e percorso di avvicinamento | La forza aumenta per il motivo sbagliato |
| Sequenza d’innesto delle guide | Disegno in sezione e video della prova | Prevenzione delle collisioni | Gli elementi sensibili diventano guide |
| Limite forza-profondità | Metodo e campioni approvati | Arresto del processo e logica di scarto | Un inceppamento può sembrare un corretto assestamento |
| Definizione dell’assestamento finale | Requisito del prodotto e piano di misurazione | Segnale di accettazione | Il completamento del ciclo viene scambiato per una prova |
| Criteri di arresto | Analisi dei rischi e protocollo di prova | Protezione dei componenti e delle attrezzature | I carichi anomali proseguono senza controllo |
Nota tecnica: Non riprendere il valore di movimento flottante o l’intervallo di forza di un’altra serie di connettori. Montaggio, placcatura, numero di contatti, lubrificazione, temperatura, carico del cavo e variazioni cumulative della produzione industriale possono modificare il risultato. Se la catena di tolleranze del sistema supera la zona di cattura verificata del connettore, potrebbe essere necessario rendere più flessibile l’attrezzatura o modificare il progetto del prodotto prima di richiedere i macchinari.
Quali assemblaggi sono adatti a questo approccio di automazione?
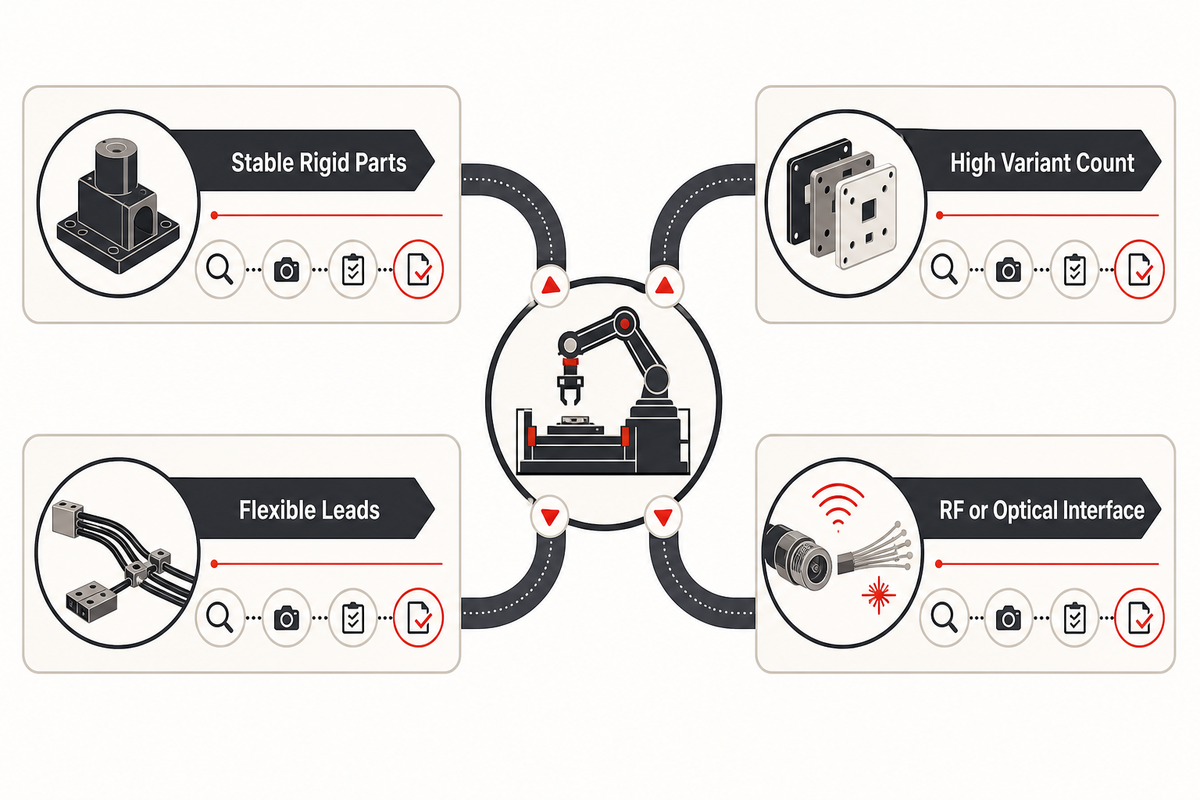
Una macchina dedicata è una soluzione plausibile quando i componenti possono essere presentati in modo ripetibile, l’assemblaggio dispone di riferimenti accessibili, le varianti del connettore condividono un processo gestibile e l’acquirente sa definire i criteri di conformità del risultato. Le denominazioni dei connettori — di potenza, di segnale, RF, in fibra ottica, circolari, rettangolari, da montare su scheda o con collegamento scheda-filo — non determinano da sole un’architettura di macchina comune.
La forma dei contatti modifica il processo. Contatti stampati sfusi, terminali crimpati, pin rigidi, matrici ad alta densità con più pin, interfacce RF e componenti in fibra ottica possono richiedere sistemi diversi di alimentazione e movimentazione, nonché requisiti diversi di pulizia, forza e controllo funzionale. Anche le prese montate su pannello e su scheda elettronica comportano differenze progettuali analoghe. Classificare le condizioni dei componenti in ingresso e le evidenze richieste sul prodotto prima di scegliere i meccanismi.
Tra gli esempi applicativi figurano un modulo innestabile per apparecchiature infrastrutturali di stazioni radio base, uno chassis per comunicazioni satellitari e altre apparecchiature di comunicazione sottoposte a manutenzione. Questi esempi indicano dove può presentarsi un accesso cieco, ma non dimostrano la compatibilità. Per il progetto effettivo, esaminare i contatti di potenza, i contatti di segnale, il sistema di bloccaggio, il montaggio su pannello, la temperatura di esercizio, i carichi su cavi o schede elettroniche ed eventuali sequenze di accoppiamento di più connettori.
| Condizione dell’assemblaggio | Implicazioni per la macchina | Evidenze da richiedere | Limite |
|---|---|---|---|
| Componenti rigidi stabili con riferimenti chiari | Possono essere adatte sedi convenzionali e un inserimento controllato | Disegni tecnici, campioni, studio dei riferimenti | Non dimostra l’accettazione dei contatti elettrici |
| Cavi preterminati o conduttori flessibili | Sono essenziali il controllo del cavo e una presentazione senza tensioni | Campo dei cavi, instradamento, condizioni di crimpatura | Il carico libero del cavo può disturbare l’allineamento |
| Elevato numero di varianti | La gestione delle ricette di processo e dei componenti di cambio formato può diventare predominante | Matrice delle varianti e previsioni | Una sola attrezzatura potrebbe non coprire tutte le famiglie |
| Interfaccia RF o ottica | I requisiti di pulizia e verifica funzionale ampliano il perimetro | Requisito di prova specifico dell’interfaccia | Il solo assestamento meccanico non è sufficiente |
| Geometria dei componenti in ingresso non controllata | A monte servono controlli o verifiche sul fornitore | Dati di capacità e campioni con difetti | L’automazione non può correggere condizioni di ingresso instabili |
Se il progetto esula dal ristretto ambito dell’assemblaggio di connettori ciechi, il selettore di macchine per connettori offre un percorso più ampio. Concludere la valutazione chiedendo una prova con campioni, senza presumere che una sola piattaforma sia adatta a ogni serie di connettori.
La sequenza alimentazione-orientamento-inserimento-verifica
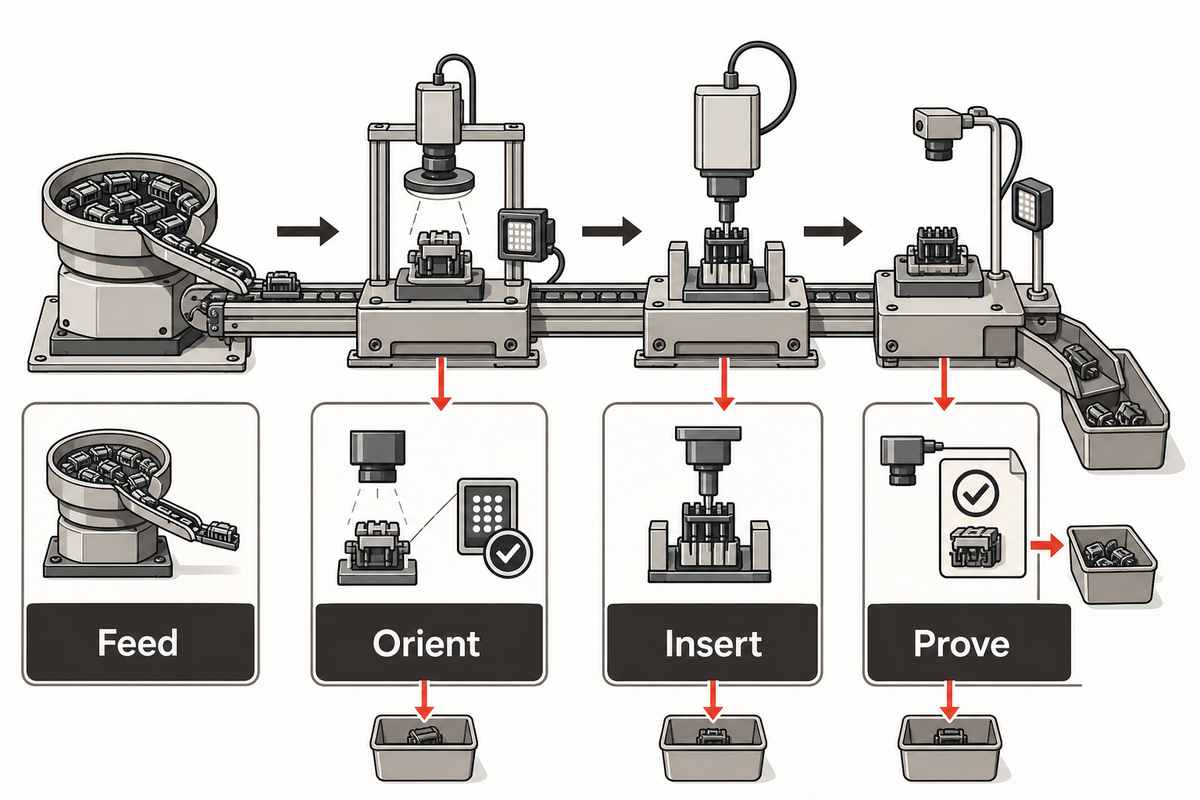
La prevenzione dei difetti diventa gestibile quando ogni stazione ha una condizione di ingresso, una modalità di guasto, un metodo di rilevamento, un percorso di scarto e una registrazione conservata chiaramente definiti. La sequenza in 4 fasi — alimentazione, orientamento, inserimento e verifica — mantiene collegate queste decisioni. I segnali di completamento del ciclo indicano che l’attuatore ha terminato il comando, ma non dimostrano la conformità del connettore.
- Alimentazione — fornire, separare e trasferire i componenti controllando carenze, doppi, contaminazione, deformazione e danni superficiali.
- Orientamento — verificare identità, polarità, codifica meccanica, direzione dei contatti e correttezza della ricetta di processo prima di consentire l’inserimento.
- Inserimento — controllare la posizione rispetto ai riferimenti, il percorso di avvicinamento, la forza, la profondità, la velocità, gli interblocchi e il comportamento in caso di arresto anomalo.
- Verifica — controllare l’assestamento, la presenza, l’orientamento, la ritenzione, le caratteristiche elettriche o ottiche, la tracciabilità e la separazione fisica dei pezzi scartati.
La copia di MIL-STD-1344A ospitata dalla NASA illustra la distinzione: la valutazione dei connettori si basa su metodi di prova e condizioni definiti per caratteristiche quali forze d’inserimento e di estrazione, ritenzione dei contatti, continuità e integrità meccanica. Le stazioni di produzione possono raccogliere segnali utili del processo, ma l’accettazione del prodotto deve comunque fare riferimento al requisito e al metodo applicabili.
| Fase | Difetto presente o introdotto | Rilevamento e azione di scarto | Evidenze conservate | Limite |
|---|---|---|---|---|
| Alimentazione | Componente mancante, doppio, mischiato, piegato o danneggiato | Controllo di presenza o visione artificiale; arresto o isolamento | Allarme dell’alimentatore, immagine, identità del componente | Un sensore potrebbe non rilevare danni superficiali nascosti |
| Orientamento | Codifica meccanica, polarità, direzione o ricetta errate | Verifica dell’identità e delle caratteristiche; impedire l’inserimento | Ricetta di processo, risultato del controllo, motivo dello scarto | Le varianti simili richiedono riferimenti controllati |
| Inserimento | Ingresso fuori asse, assestamento parziale, bloccaggio danneggiato, carico anomalo | Controllo del movimento e dei limiti di forza e profondità; arresto e quarantena | Tracciato, posizione finale, codice di arresto | Una curva di forza apparentemente normale non dimostra la conformità di ogni caratteristica |
| Verifica | Assestamento mancante, ritenzione insufficiente, circuito aperto, percorso di scarto errato | Controllo specifico del prodotto e conferma dello scarto | Misurazione, immagine, stato, identificativo dell’unità o del lotto | La copertura delle prove è limitata alle caratteristiche specificate |
Un errore comune consiste nell’aggiungere una telecamera dopo aver definito i meccanismi, per poi scoprire che il fermo critico o la posizione del terminale elettrico non sono visibili. Includere nel layout concettuale l’accesso per il controllo, l’illuminazione, lo spazio per gli strumenti di misura e la rimozione dei pezzi non conformi. Per i limiti di un’analisi separata del controllo, vedere l’automazione per il controllo dei connettori.
Da fare
- Associare ogni difetto noto a un punto di rilevamento
- Dimostrare che i pezzi scartati raggiungono una posizione controllata
- Conservare le evidenze necessarie per la diagnosi e l’autorizzazione al rilascio
Da evitare
- Usare il completamento dell’attuatore come criterio di accettazione del prodotto
- Presumere che un solo limite di forza rilevi ogni modalità di guasto
- Consentire che la rilavorazione manuale aggiri i controlli d’identità e le registrazioni di tracciabilità
Che cosa deve dimostrare la macchina, oltre al completamento del ciclo?
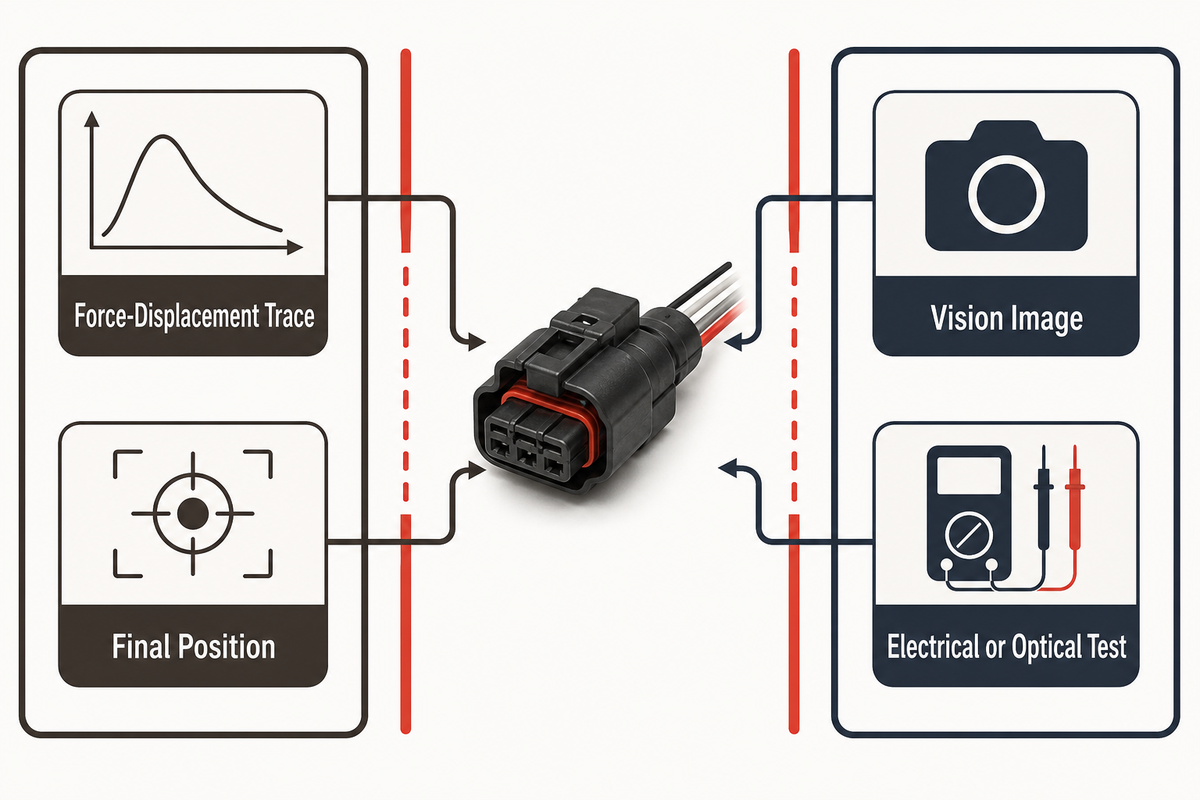
Un piano di accettazione deve distinguere le evidenze di processo da quelle del prodotto. Forza, movimento e segnali della stazione mostrano che cosa è accaduto all’interno della macchina. Assestamento, ritenzione, continuità elettrica, prestazioni RF o ottiche, conformità dimensionale e controlli dei danni dimostrano caratteristiche selezionate del prodotto. Nessuna delle due categorie di evidenze sostituisce automaticamente l’altra.
La norma EIA-710, ospitata dalla NASA, descrive prove delle interfacce dei connettori nell’ambito dei segnali ad alta velocità e specifica attrezzature, condizioni di prova e modalità di rendicontazione controllate. Per l’automazione, la lezione è mantenere chiaro il perimetro: scegliere evidenze corrispondenti alla funzione effettiva del connettore. Le curve di forza che rilevano un assestamento parziale possono essere utili senza dimostrare le prestazioni elettriche, RF o ottiche, né la ritenzione.
| Evidenza | Che cosa può mostrare | Che cosa non può dimostrare da sola | Responsabile dell’accettazione |
|---|---|---|---|
| Curva forza-spostamento | Variazione del carico lungo il percorso d’inserimento | Funzionalità elettrica, danni nascosti, tutte le caratteristiche di ritenzione | Ingegneria di processo con approvazione della qualità |
| Posizione finale o profondità | L’attuatore o una caratteristica ha raggiunto una posizione definita | Identità corretta del componente o connessione funzionale | Ingegneria di produzione e qualità |
| Immagine di visione artificiale | Presenza, orientamento o condizione superficiale visibili | Caratteristiche nascoste o integrità elettrica | Ingegneria della qualità |
| Controllo della ritenzione | Resistenza al carico di prova definito | Circuiti non misurati o dimensioni non correlate | Ingegneria del prodotto e della qualità |
| Prova elettrica o ottica | Caratteristiche funzionali definite sottoposte a prova nelle relative condizioni | Ogni difetto meccanico non coperto dalla prova | Ingegneria del prodotto e delle prove |
| Registro di ricette, lotti e scarti | Processo applicato e decisione presa sul prodotto | Conformità in assenza di misurazioni | Qualità e operations |
Anche l’incertezza di misurazione deve rientrare nella decisione. Non è possibile valutare correttamente i limiti se la risoluzione dello strumento, la taratura, la ripetibilità dell’attrezzatura, il punto di campionamento o le condizioni ambientali rendono ambiguo il risultato. Gli acquirenti dovrebbero specificare quali risultati autorizzano il rilascio di un componente, quali quello di un lotto e quali hanno solo valore diagnostico.
Protocollo di accettazione basato su movimento flottante, forza ed evidenze
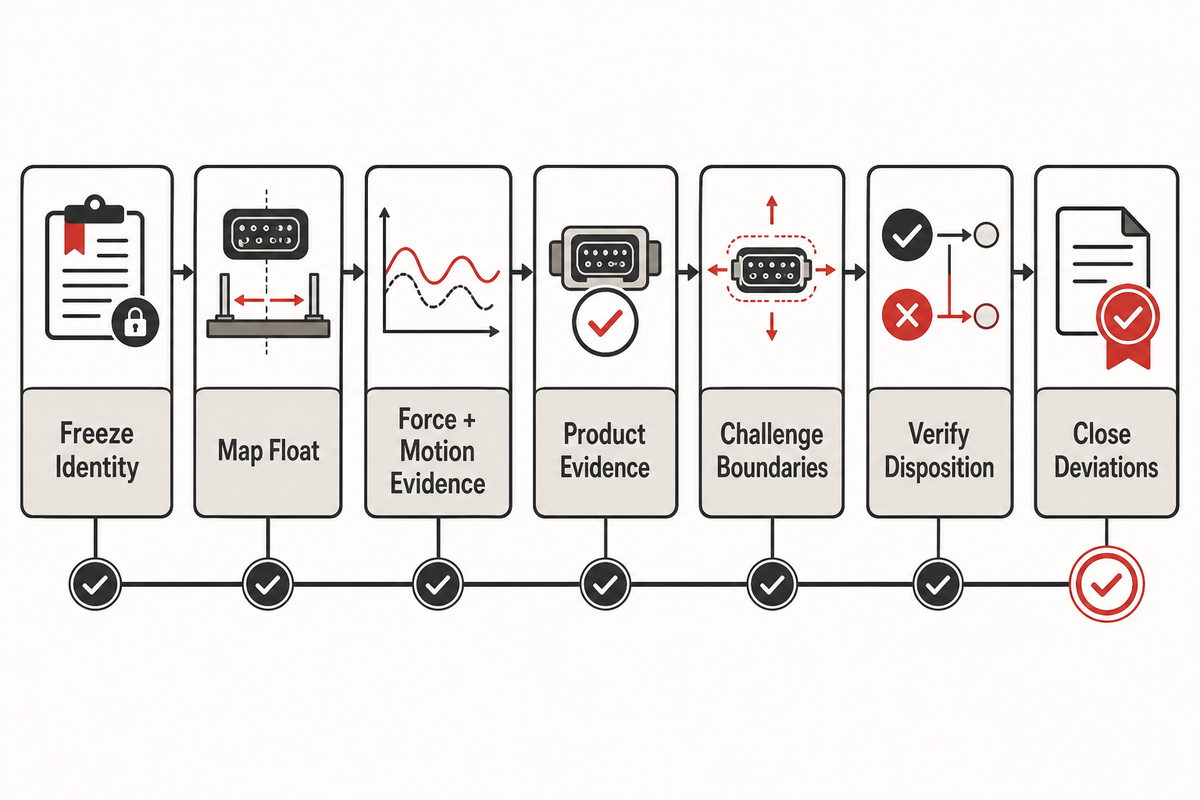
Le prove con campioni diventano una base solida per le decisioni quando acquirente e fornitore concordano sulla popolazione dei componenti in ingresso, sui limiti di misurazione, sulla risposta ai guasti, sulle registrazioni e sulle approvazioni prima della prima prova. Il protocollo di accettazione in 7 fasi, basato su movimento flottante, forza ed evidenze, riunisce queste decisioni affinché una dimostrazione senza intoppi su componenti nominali selezionati non sostituisca le evidenze sull’intero inviluppo di progetto approvato.
- Definire le revisioni — registrare le revisioni di disegni tecnici, distinta base, software, attrezzatura, ricetta di processo e metodo di prova.
- Mappare il movimento flottante — identificare i riferimenti fissi e cedevoli, le condizioni di avvicinamento peggiori, le varianti e i limiti dei componenti in ingresso.
- Definire le evidenze di forza e movimento — specificare i criteri applicabili per curve, posizione, tempo, attrezzatura, taratura, arresto e quarantena.
- Definire le evidenze del prodotto — selezionare controlli di assestamento, orientamento, ritenzione, caratteristiche elettriche, ottiche, immagini o dimensioni coerenti con i requisiti del prodotto.
- Verificare le condizioni limite — sottoporre a prova componenti approvati nelle condizioni limite e campioni con difetti deliberati, ove sia sicuro farlo, anziché usare soltanto componenti nominali per la dimostrazione.
- Verificare la gestione dell’esito — confermare l’instradamento dei pezzi conformi, l’isolamento degli scarti, i controlli di rilavorazione, le regole di ripetizione della prova e l’associazione delle registrazioni.
- Chiudere le deviazioni — documentare guasti, modifiche, prove ripetute, rischi residui e approvazioni dei responsabili.
La norma ISO 8092-2 riguarda definizioni e requisiti generali di prestazione per alcuni sistemi di connessione elettrica a bordo dei veicoli automotive; le norme IEC e i documenti militari citati sopra coprono ambiti e metodi diversi. Proprio per questo, il protocollo di prova con campioni deve indicare la specifica applicabile. «Provato secondo una norma sui connettori» è una descrizione incompleta senza documento, edizione, metodo, condizione e requisito applicabili.
Gli esempi basati su variabili sono più sicuri dei limiti inventati. Si supponga che una presa flottante possa muoversi rispetto al riferimento del pannello. Il gruppo di campioni per la prova includerebbe la revisione approvata del connettore, assemblaggi nominali e in condizioni limite concordate, un pannello o supporto controllato, un percorso di avvicinamento documentato, i limiti di arresto specificati dal fornitore, una catena di misurazione tarata, una prova del prodotto e la registrazione della decisione. Per superare la prova occorre soddisfare ogni campo concordato in anticipo, non soltanto completare l’inserimento.
La direzione dello stabilimento può dare priorità alla stabilità della produzione, l’ufficio finanziario all’esposizione di capitale e la qualità a una copertura di prova più ampia. Quotare lo stesso pacchetto di evidenze consente di risolvere queste esigenze contrastanti. Soluzioni più rapide che non distinguono un componente conforme e assestato da uno danneggiato o instradato in modo errato trasferiscono i costi alle fasi successive invece di eliminarli. Gli acquisti possono quindi confrontare le offerte in base a ciò che viene dimostrato, conservato ed escluso.
Requisiti d’integrazione e cambio formato
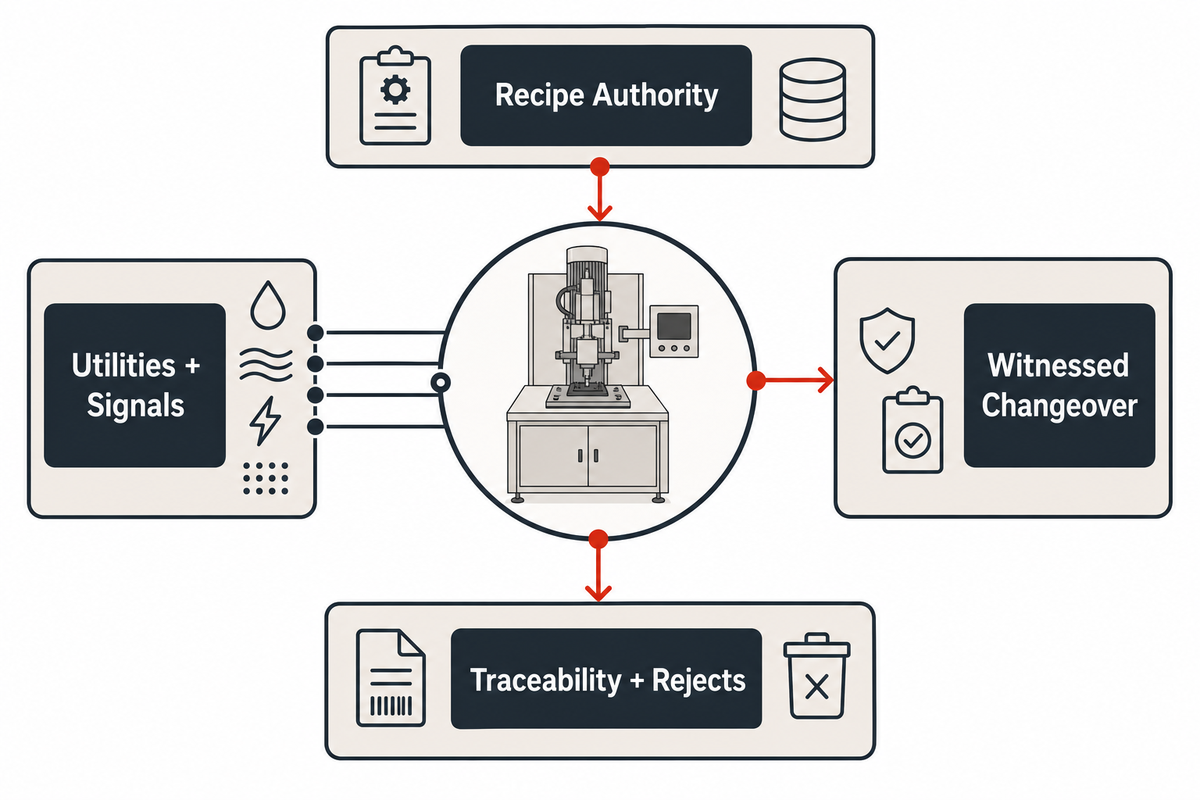
Le prestazioni d’inserimento costituiscono solo uno dei criteri di accettazione. I progetti pronti per la produzione devono definire i collegamenti a monte e a valle, le utenze, l’ingombro, le protezioni, l’accesso per gli operatori e la manutenzione, il rifornimento dei componenti, l’autorità sulle ricette di processo, i segnali di linea, la tracciabilità, la rimozione degli scarti, i componenti di cambio formato, i ricambi e il ripristino dopo un’interruzione. Le interfacce non definite causano contestazioni anche quando la stazione d’inserimento funziona.
Le attrezzature dedicate possono essere adatte a geometrie stabili e a una domanda sostenuta, ma una nuova variante può richiedere nuove sedi, guide di alimentazione, pinze, sensori, strumenti di misura o convalida del software. Le attrezzature configurabili riducono alcune modifiche hardware, ma richiedono di verificare la configurazione. Le celle flessibili possono gestire una gamma più ampia solo se movimentazione, accesso ai riferimenti, perimetro delle prove e convalida del cambio formato restano praticabili. Nessuna architettura è preferibile senza conoscere la matrice delle varianti e le evidenze richieste.
Preparare una scheda di controllo delle interfacce che specifichi ogni utenza e segnale, il responsabile, il limite fisico, lo stato normale, lo stato di guasto, il metodo di ripristino e il controllo di accettazione. Includere l’identità dei componenti in ingresso, quella delle unità in uscita, il caricamento della ricetta, la trasmissione dei risultati, lo stato del contenitore degli scarti, gli interblocchi di sicurezza e le registrazioni del ripristino manuale. L’approvazione della rete dello stabilimento può influire sulla progettazione dei dati e sui tempi, anche se non modifica la meccanica del connettore.
Per un quadro architetturale più ampio, consultare la guida alle macchine di assemblaggio di connettori. Per questo progetto, richiedere un cambio formato con testimone, che parta dalla variante precedente, segua le istruzioni controllate, verifichi l’attrezzatura e la ricetta installate, esegua i componenti di verifica concordati e registri l’approvazione al rilascio.
Quando non specificare una macchina dedicata
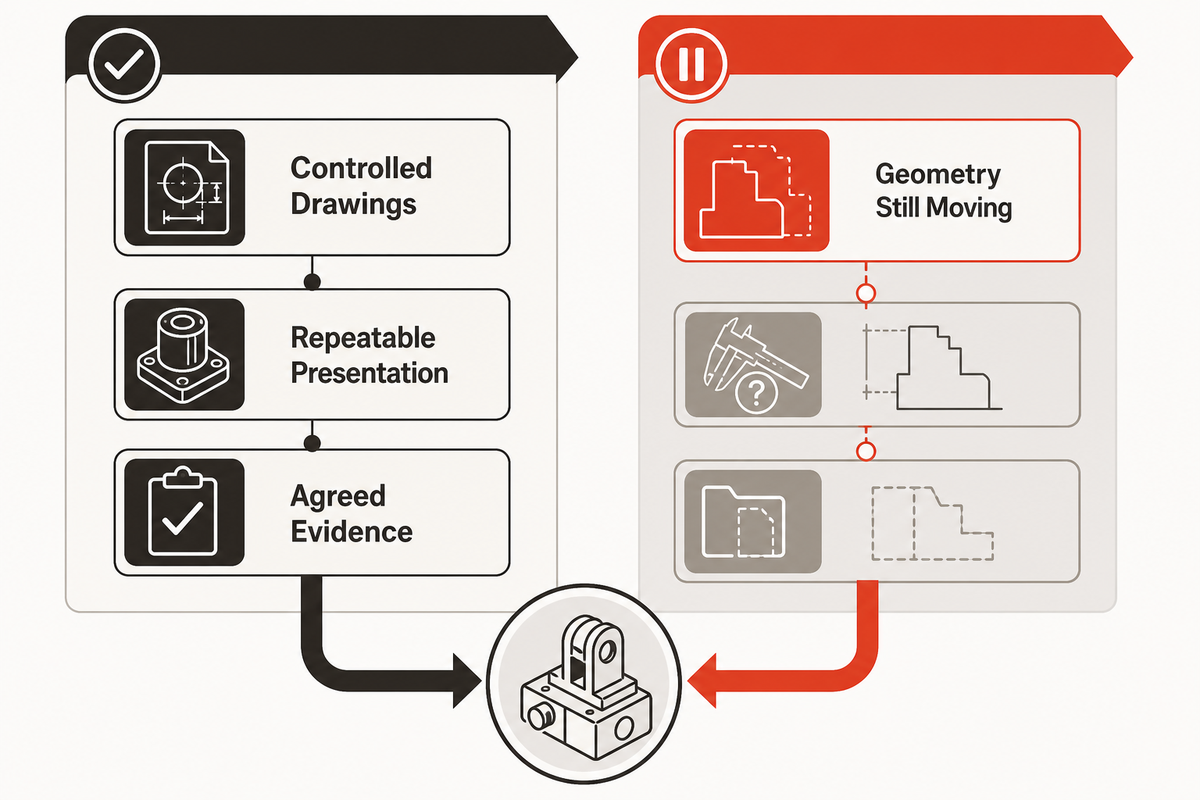
Sospendere l’acquisto di una macchina dedicata se la geometria del prodotto è ancora soggetta a modifiche, le tolleranze richieste non sono note, i componenti in ingresso non possono essere presentati in modo uniforme, le varianti impediscono l’uso di attrezzature ripetibili, manca l’accesso per il controllo o nessuno sa indicare quali evidenze autorizzano il rilascio di un assemblaggio. L’automazione fissa le ipotesi, che se instabili si ripresentano in seguito sotto forma di modifiche alle attrezzature, scarti falsi, difetti sfuggiti ai controlli e contestazioni sull’accettazione.
Una domanda ridotta o incerta può giustificare attrezzature manuali guidate, un’attrezzatura semiautomatica, stazioni modulari o il rinvio dell’automazione. Confrontare le opzioni manuali e automatiche in base alla capacità di controllare i rischi identificati, raccogliere le evidenze richieste, gestire le varianti e adattarsi alla maturazione del prodotto. Le modifiche di progettazione orientate all’assemblaggio possono essere più utili che chiedere a una macchina di compensare una catena di tolleranze esterna all’inviluppo del connettore.
Procedere quando
- Disegni tecnici, varianti e riferimenti sono sotto controllo
- I componenti possono essere presentati e identificati in modo ripetibile
- Le evidenze richieste per il prodotto e il processo sono concordate
- È possibile realizzare e sottoporre a prova campioni nelle condizioni peggiori
Sospendere quando
- La revisione del prodotto cambia durante la quotazione
- Ci si aspetta che il movimento flottante del connettore compensi una catena di tolleranze del sistema sconosciuta
- È specificata la cadenza produttiva, ma non l’accettazione
- I percorsi di scarto e rilavorazione non sono controllati ai fini della tracciabilità
Preparare una richiesta di offerta basata sulle evidenze
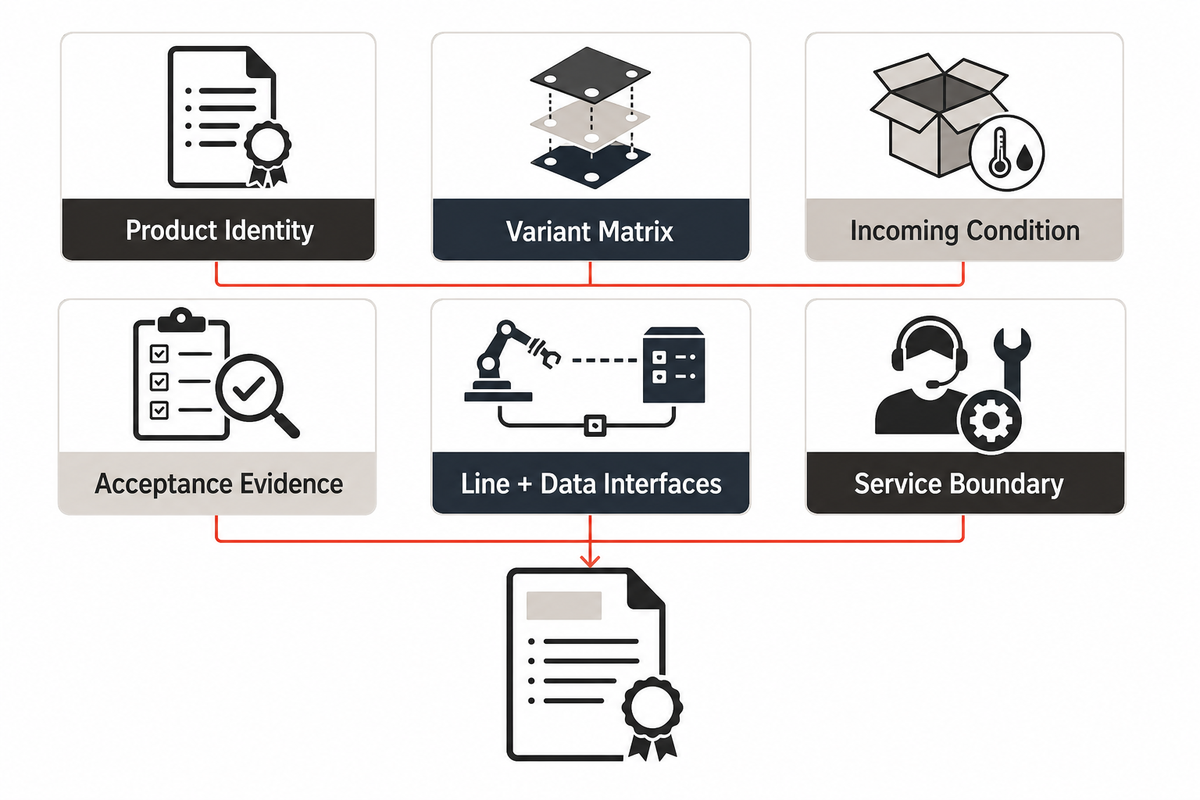
Una richiesta di offerta (RFQ) comparabile definisce input, limiti e prove. Inviare i disegni aggiornati, la distinta base (BOM) e lo stato delle revisioni, campioni fisici, una matrice delle varianti, le condizioni dei componenti in ingresso, le ipotesi su domanda e produzione, le definizioni dei difetti, i requisiti di prova, le interfacce con la linea, le regole di tracciabilità, le aspettative sul cambio formato e il protocollo di accettazione. Chiedere a ogni offerente di dichiarare le esclusioni e le lacune nelle prove.
Richiesta di offerta basata sulle prove — copiare questi campi nella richiesta di preventivo:
| Parametro | Valore specifico del progetto | Perché è importante | Come verificarlo |
|---|---|---|---|
| Identità del prodotto | Codici dei componenti, disegni tecnici, distinta base (BOM) e revisioni | Evita preventivi basati su una configurazione obsoleta | Registro dei documenti sotto controllo |
| Matrice delle varianti | Varianti approvate e future, caratteristiche condivise e differenze | Definisce l’ambito delle attrezzature, della ricetta di processo e del cambio formato | Risposta del fornitore sulla copertura di ciascuna variante |
| Condizioni dei componenti in ingresso | Imballaggio, orientamento, disposizione dei cavi, pulizia, difetti ammessi | Definisce i limiti di alimentazione e controllo | Campioni provenienti da lotti rappresentativi |
| Gioco e approccio | Riferimenti, scostamento, angolo, sequenza di guida, posizionamento finale | Definisce i requisiti di attrezzaggio e movimento | Inviluppo gioco-forza e prova |
| Prove di accettazione | Controlli di processo e prodotto, metodi, limiti, registrazioni | Distingue il completamento del ciclo dalla conformità | Protocollo e rapporto con verifica presenziata |
| Base di calcolo della produzione | Mix, turni, rifornimento, tempo di prova, ipotesi sul cambio formato | Rende comparabili le dichiarazioni sulla capacità produttiva | Prova cronometrata con esclusioni dichiarate |
| Interfacce della linea e dei dati | Servizi, segnali, sicurezza, rete, identificativi, conservazione dei dati | Previene lacune nell’integrazione | Prova di controllo delle interfacce |
| Ambito del servizio | Formazione, ricambi, componenti di cambio formato, documentazione, ambito di risposta | Chiarisce le responsabilità lungo il ciclo di vita | Registro delle forniture e delle accettazioni |
La revisione delle offerte dovrebbe uniformare la risposta di ciascun fornitore rispetto a questa tabella. Per ogni campo, indicare «incluso», «escluso», «a carico dell’acquirente», «soggetto a convalida su campione» oppure «non ancora comprovato». Questo approccio consente al responsabile dello stabilimento di individuare i rischi per i tempi, al reparto qualità di trovare le lacune nei controlli e all’ufficio acquisti di evitare confronti tra cadenze nominali basate su ipotesi diverse.
Per un progetto pronto a passare dalla pianificazione delle prove alla valutazione dei macchinari, esaminare una soluzione per l’assemblaggio di connettori a innesto cieco. Gli ingegneri del team di ingegneria dell’automazione ZEUEE possono valutare i componenti forniti, i disegni, le varianti e i criteri di accettazione. È comunque necessaria la convalida sul progetto effettivo; questa pagina non dimostra che una qualsiasi famiglia di connettori possa funzionare senza una verifica dei campioni.
Discutete le prove del vostro assemblaggio di connettori
Domande frequenti
Quali sono alcuni esempi di connettori a innesto cieco?
Tra gli esempi figurano interfacce guidate di potenza e segnale, connettori flottanti per schede o pannelli, interfacce multipolari circolari e rettangolari, connettori RF a innesto cieco e alcune interfacce ottiche. Si tratta di famiglie di processo, non di un’unica specifica di macchina. Prima di scegliere il metodo di assemblaggio, occorre esaminare per ogni progetto la geometria effettiva delle guide, i contatti elettrici, il montaggio, i requisiti di pulizia, i carichi sui cavi o sui circuiti stampati e le prove di accettazione.
Dove vengono utilizzati i connettori a innesto cieco?
Le interfacce a innesto cieco si usano quando moduli, rack, pannelli o altri assiemi devono collegarsi nonostante l’accesso o la visibilità limitati. Il contesto applicativo modifica il piano di accettazione: collegamenti di potenza e segnale, percorsi RF e ottici, ambienti automotive e moduli manutenibili possono richiedere prove diverse in materia di condizioni ambientali, ritenzione, continuità, pulizia, tracciabilità e durata degli accoppiamenti. Le specifiche del connettore e del sistema determinano quali prove sono applicabili.
Che cosa sono i connettori RF a innesto cieco?
I connettori RF a innesto cieco sono interfacce a radiofrequenza progettate per accoppiarsi con una guida diretta limitata, spesso grazie a una geometria di invito o a un montaggio cedevole che compensa un disallineamento specificato. Il corretto posizionamento meccanico non garantisce automaticamente la conformità del percorso RF. I team di progetto devono definire la gamma di frequenze applicabile, l’interfaccia, il montaggio, l’allineamento, la pulizia, le condizioni di inserimento e le prove RF richieste, senza riutilizzare limiti di un’altra serie.
Come si verifica la forza di inserimento durante una prova su campioni?
Utilizzare una catena di misurazione calibrata, il dispositivo di fissaggio e il profilo di movimento approvati, componenti rappresentativi e limiti specifici del progetto per la forza in funzione della posizione. Registrare la traccia, l’esito dell’arresto, l’identità del componente, lo stato dei macchinari e i controlli finali del prodotto; la sola forza non autorizza il rilascio dell’assieme.
Quali informazioni inviare con una richiesta di offerta?
Inviare i disegni controllati dei connettori e dei contatti elettrici, le revisioni della distinta base (BOM), campioni rappresentativi, una matrice delle varianti, le condizioni di imballaggio e dei componenti in ingresso, il mix di produzione, la base di calcolo della produzione richiesta, i difetti noti, i controlli e le prove funzionali, i requisiti di tracciabilità, i servizi, le interfacce della linea, le aspettative sul cambio formato, i vincoli di sicurezza e accesso, le aspettative di assistenza e una bozza del protocollo di prova sui campioni. Indicare quali valori sono approvati e quali richiedono ancora prove da parte del fornitore. Chiedere agli offerenti di contrassegnare ogni requisito come incluso, escluso, a carico dell’acquirente o soggetto a una prova su campione, e di specificare poi quali prove saranno conservate per l’accettazione. L’assenza di informazioni su revisioni, riferimenti, prove o accettazione porta gli offerenti a preventivare attività diverse e rende inaffidabili i confronti di prezzo e tempi di consegna. Anche macchine simili in apparenza possono prevedere limiti diversi per dispositivi di fissaggio, controlli, dati, cambio formato e assistenza.
Riferimenti e fonti
- IEC 60512-1: Connettori per apparecchiature elettriche ed elettroniche — Prove e misurazioni
- MIL-STD-1344A: Metodi di prova per connettori elettrici
- EIA-710: Norme tecniche sulle prestazioni elettriche per connettori backplane ad alta velocità e alta densità
- ISO 8092-2: Veicoli stradali — Connessioni per cablaggi elettrici di bordo
- Specifica di allineamento dei connettori a innesto cieco ngVLA
Nota di revisione: Il team tecnico di Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd ha verificato l’ambito ingegneristico e i limiti delle fonti. La configurazione finale della macchina e i criteri di accettazione dipendono dall’applicazione.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






