Contatti Zeyu lntelligent Industrial Company

Guida alla macchina per l’inserimento di pin: 7 verifiche per la RFQ
Guida alla macchina per l'inserimento di pin: rischi della finestra di processo, verifiche della forza, scelta dell'alimentatore, tracciabilità e dati RFQ per definire l'automazione su misura.

Guida all’automazione dell’assemblaggio di connettori
Una macchina per l’inserimento di pin alimenta e posiziona automaticamente i pin, li inserisce a pressione in un componente e ne controlla il corretto posizionamento, insieme ai contatti conformi o ad altri terminali elettrici. Questa guida illustra la finestra di processo e i criteri di acquisto di queste macchine, senza sostituire la definizione di una macchina su misura o la discussione di un preventivo.
Che cos’è una macchina per l’inserimento di pin?
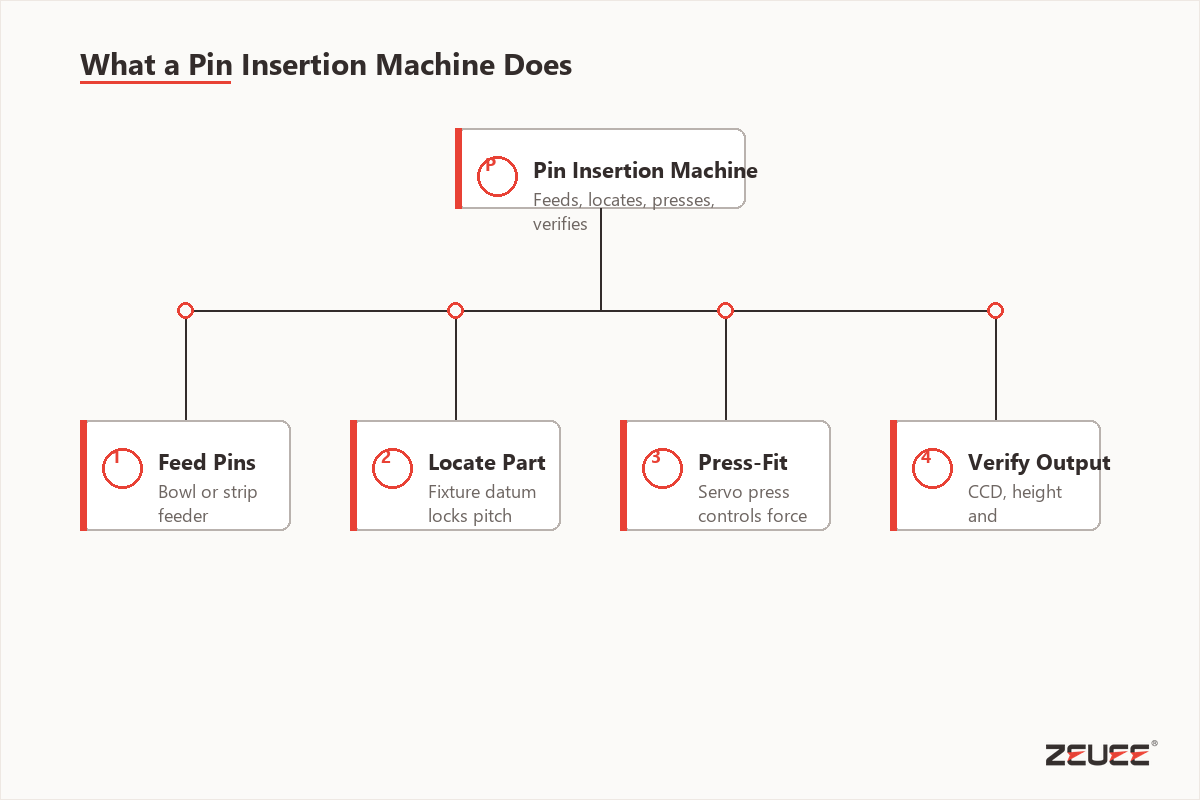
Una macchina per l’inserimento di pin è una stazione di assemblaggio che inserisce a pressione pin in un PCB, un alloggiamento per connettori, un telaio portacontatti, un telaio per bobine o componenti simili, con allineamento preciso e controllo della forza. Per chi acquista, la domanda non è semplicemente: può inserire un pin? Occorre capire se mantiene la finestra di processo del press-fit con componenti reali, tolleranze effettive e cambi di produzione.
Verifica per l’acquirente: Il rischio nascosto è un problema di attrezzatura o alimentatore che sembra un problema della macchina, perché il primo lotto di campioni è troppo uniforme. Per l’assemblaggio automotive o la revisione delle attrezzature di produzione, gli ingegneri ZEUEE possono confrontare lotti di campioni, una verifica del riferimento da 10 mm e un ciclo di controllo di 30 sec con procedure di revisione certificate ISO 9001 per lavorazioni di precisione.
Per i connettori press-fit, il riferimento tecnico di base è la pratica di connessione press-in senza saldatura. La norma IEC 60352-5:2020 descrive le connessioni press-in come una terminazione elettrica inserita nel foro di una scheda tramite una zona press-in idonea e include metodi di prova e indicazioni pratiche per connessioni elettriche stabili.
L’ambito dell’automazione è molto più ampio: il NIST inquadra le attività di robotica per i sistemi di produzione in termini di prestazioni, sicurezza, flessibilità, autonomia e facilità di implementazione. Nel caso dell’inserimento di pin, ciò significa che prima di aggiungere una nuova macchina alla linea verranno valutati l’alimentatore, l’attrezzatura, la testa di inserimento, i sensori e il sistema di tracciabilità.
Ciclo di inserimento dei pin in 4 fasi
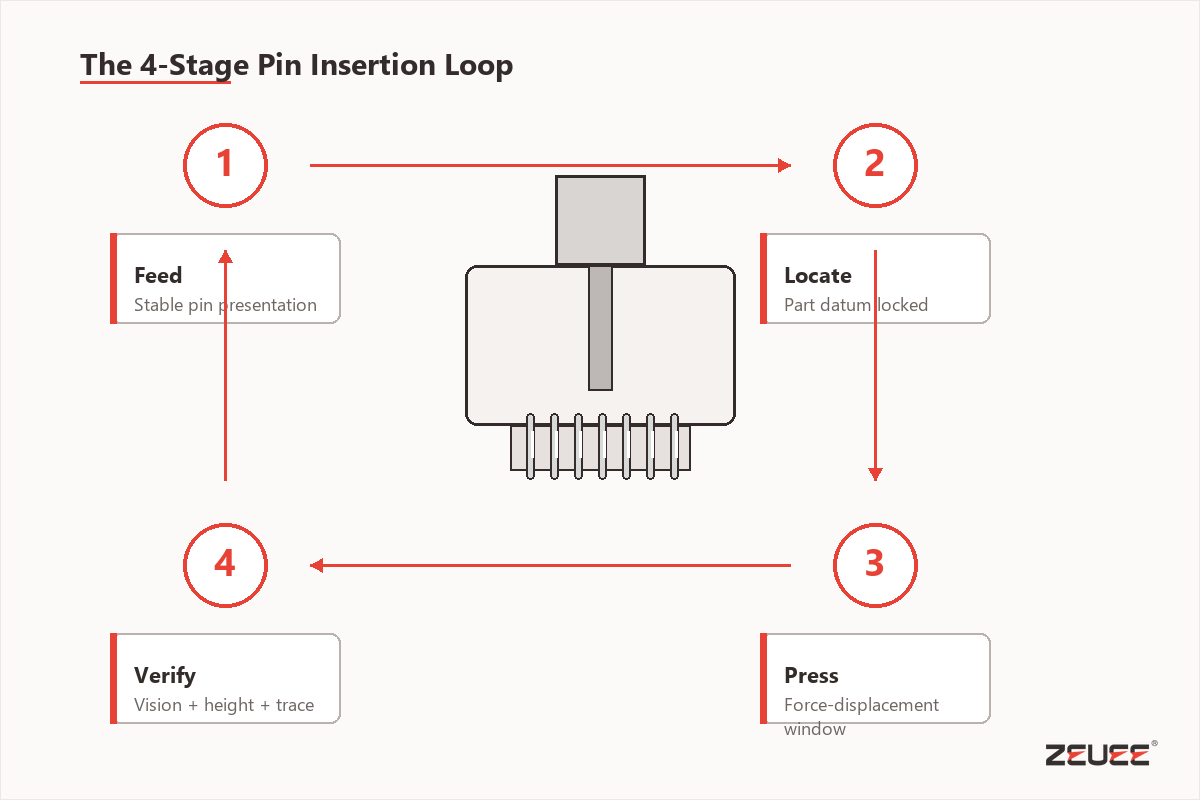
Il ciclo di inserimento dei pin in 4 fasi: come scegliere la macchina. Alimentare il pin. Sostenere saldamente il componente. Pressare entro la finestra di forza. Eseguire il controllo. Ogni elemento del processo influisce sugli altri e, se una fase non funziona correttamente, i difetti spesso emergono in quella successiva.
Verifica dell’alimentatore: Un problema frequente è considerare alimentazione, supporto, pressatura e controllo come stazioni separate, quando la causa principale è strutturale. In un’applicazione di assemblaggio in produzione, gli ingegneri ZEUEE esaminano i rischi dell’alimentatore, la precisione dell’attrezzatura, la documentazione ISO 9001 e un ciclo di prova di 30 sec prima di valutare la velocità della linea.
1. AlimentazioneOrdinare o presentare i pin da bobina, alimentatore vibrante, tubo, vassoio o alimentatore su misura evitando accumuli di bave, orientamento errato o trasferimenti soggetti a inceppamenti.
2. StabilizzazioneSostenere il PCB, l’alloggiamento in plastica o il supporto in modo che la posizione del foro e il riferimento del componente non si spostino durante l’azionamento.
3. PressaturaUsare una testa di inserimento pin, un utensile o un attuatore per controllare la corsa, la velocità e la forza di inserimento richiesta.
4. VerificaControllare altezza del pin, presenza, polarità, curva forza-spostamento e dati di tracciabilità prima che il componente prosegua.
Per esempio, un alimentatore difettoso può creare interruzioni che costringono una testa di inserimento ad alta velocità ad attendere. Un’attrezzatura poco rigida può introdurre vibrazioni e far sembrare instabile una testa di inserimento che funziona correttamente, come mostra il grafico della forza. Saltare il controllo in pressatura può inviare pin piegati ad altre fasi di prova più costose, come il test funzionale, dove la rilavorazione costa molto di più.
Inserimento di pin manuale, semiautomatico o completamente automatico
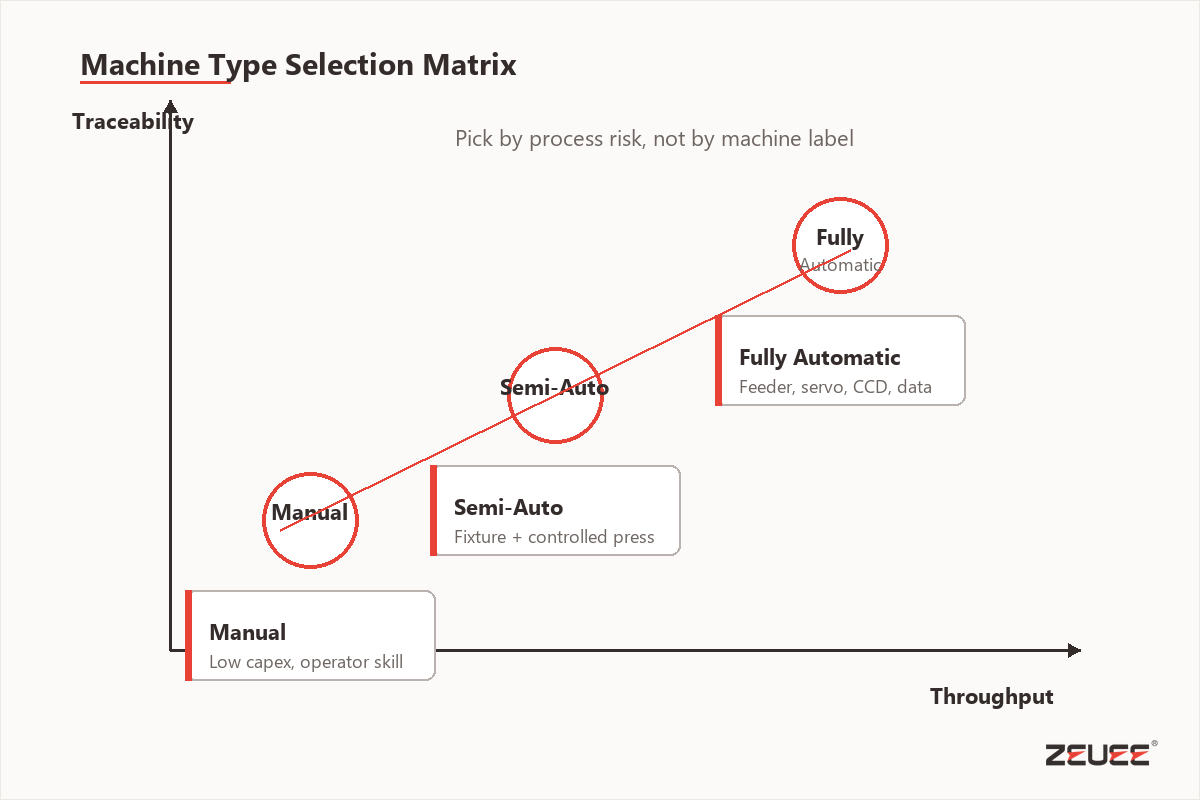
Per il lavoro può essere adatta una pressa manuale, una stazione semiautomatica o un sistema completamente automatico. La scelta dipende da come si classificano i requisiti produttivi: volumi, varianti, robustezza del processo, controllo in linea o tracciabilità.
Verifica dell’automazione: Il compromesso non riguarda manuale e automatico: il rischio concreto è ottenere risultati incoerenti perché è stato scelto il livello di automazione sbagliato. Per l’assemblaggio automotive, elettronico o OEM, gli ingegneri ZEUEE confrontano la precisione dell’attrezzatura, i registri di revisione ISO 9001 e una prova di cambio formato di 1 hour prima di consigliare una categoria di macchina.
| Metodo | Applicazione ideale | Ruolo dell’operatore | Livello di controllo | Rischio principale |
|---|---|---|---|---|
| Utensile manuale per l’inserimento di pin o pressa da banco | Prototipi, riparazioni, produzioni a basso volume, geometrie semplici dei pin | Elevato. L’operatore percepisce l’allineamento e controlla ogni inserimento. | Di solito visivo o con strumenti di misura dopo l’inserimento. | Variabilità tra operatori e affaticamento durante le lavorazioni ripetitive. |
| Sistema semiautomatico per l’inserimento di pin | Volumi medi, cambi formato frequenti, automazione parziale dell’alimentatore | Carica i componenti, avvia l’azionamento e può intervenire sugli allarmi. | Si possono aggiungere controlli di presenza, altezza e, in misura limitata, della forza. | I limiti dell’attrezzatura o dell’alimentatore possono passare inosservati se il tempo ciclo è accettabile. |
| Macchine completamente automatiche per l’inserimento di pin | Produzione stabile ad alto volume, assemblaggio PCB in linea, linea di assemblaggio di connettori | Monitora lo stato della macchina e rifornisce il materiale. | Sono praticabili il controllo forza-spostamento, il controllo CCD, il codice a barre e la tracciabilità. | Gli input difettosi si moltiplicano rapidamente se la finestra di processo non è stata convalidata. |
Bead Electronics sottolinea correttamente che, nel contesto dei suoi connettori press-fit, l’assemblaggio manuale non è incompatibile con l’automazione. Componenti di piccole dimensioni, bassi volumi o variabilità che richiede l’interpretazione dell’operatore possono ancora essere assemblati a mano o con semplici ausili, anziché con una macchina completa. Si inizi valutando i rischi dell’assemblaggio, poi si scelgano i macchinari.
Finestra di processo del press-fit
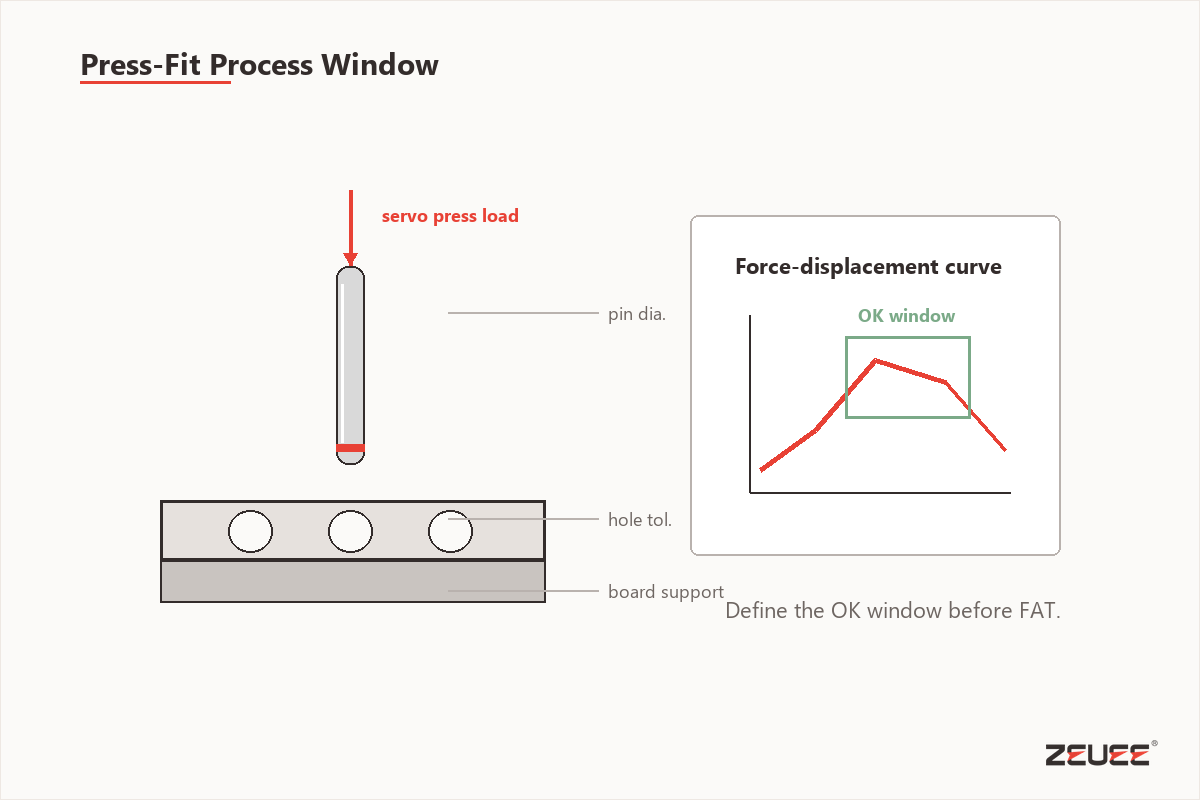
La finestra di processo del press-fit è l’intervallo operativo accettabile per dimensioni e forma del pin, tolleranza del foro, spessore e supporto della scheda, placcatura, corsa della pressa e forza applicata. Garantisce una connessione elettrica affidabile senza danneggiare la scheda né causare variazioni eccessive di sollecitazione o ritenzione.
| Variabile | Verifiche prima della progettazione della macchina | Perché è importante | Riferimento per le evidenze |
|---|---|---|---|
| Diametro del pin e zona press-fit | Dimensione nominale, campo di tolleranza, forma della sezione conforme, finitura della placcatura | Piccole differenze geometriche modificano la forza di inserimento necessaria. | Ambito e definizione della connessione press-in secondo IEC 60352-5:2020 |
| Tolleranza del foro e stratificazione della scheda | Foratura, placcatura, spessore del rame, materiale, punti di supporto | Le variazioni del foro modificano la forza di inserimento e il comportamento di ritenzione. | Gli aggiornamenti di IEC 60352-5:2020 includono spessore del rame e grafici della forza |
| Supporto della scheda o dell’alloggiamento | Riferimento dell’attrezzatura, piastra di supporto, rigidezza locale, posizionamento del componente | La flessione può piegare i pin o far sembrare instabile un attuatore che funziona correttamente. | Assembly Magazine tratta l’allineamento di PCB e connettori |
| Corsa e velocità | Altezza iniziale, altezza finale, velocità di avvicinamento, velocità di pressatura, percorso di ritorno | Lo stesso pin può comportarsi diversamente al variare della velocità e del supporto. | Circuits Assembly riporta prove di inserimento a 100 mm/s |
| Profilo della forza di inserimento | Forza di picco, curva forza-distanza, forza finale, prova di estrazione o di ritenzione | La forma della curva della forza rivela fori sottodimensionati o ostruiti, pin piegati o posizionati male. | Circuits Assembly riporta un adattamento del modello del 96,4% per i fattori della forza di inserimento |
| Metodo di verifica | Altezza del pin, pin mancante, polarità, CCD, conferma con sensore, collegamento al codice a barre | La verifica trasforma una stazione di inserimento in un processo di produzione controllato. | Autosplice elenca opzioni per la misurazione della forza, il codice a barre e la protezione degli utensili |
| Cambio formato | Numero di varianti, sostituzione dell’alimentatore, cambio utensile, gestione delle ricette di processo | Una macchina veloce con cambi formato lenti può vanificare i vantaggi attesi in termini di produttività. | FUJI evidenzia la versatilità e la manutenzione tra gli aspetti da considerare nell’automazione |
| Tracciabilità | ID del componente, ID della ricetta di processo, registrazione della forza, motivo dell’allarme, intervento dell’operatore | La tracciabilità aiuta a distinguere le derive del materiale da quelle della macchina. | Il NIST inquadra l’automazione della produzione attorno alla scienza della misurazione |
| Limiti della rilavorazione | Reinserimento consentito, controllo dopo la rilavorazione, cronologia della scheda | Regole generiche sono meno efficaci delle evidenze misurate di ritenzione e forza. | Circuits Assembly riporta che, nel suo insieme di dati, l’entità della rilavorazione non era il fattore dominante |
Forse il risultato più sorprendente di uno studio di Circuits Assembly sui processi di rilavorazione dei connettori press-fit è che fattori come il tipo di pin e le dimensioni del foro incidevano sulle curve della forza di inserimento più della ripetuta rilavorazione degli assemblaggi difettosi. Ciò non riduce l’importanza del profilo della forza di inserimento, ma evidenzia quanto sia utile garantire una buona qualità dei componenti nelle fasi a monte.
Dati tecnici di riferimento per la definizione preliminare
Questi non sono dati sulle prestazioni delle macchine ZEUEE. Sono riferimenti pubblici ricavati da fonti su macchinari e prove press-fit, utili al team per porre domande più mirate prima di definire un sistema per l’inserimento di pin.
| Riferimento | Valore riportato | Come usarlo nella discussione della RFQ |
|---|---|---|
| Esempio di area di inserimento Autosplice | 250 mm × 250 mm | Confrontare con le dimensioni effettive della sede del componente e con la corsa necessaria. |
| Riferimento al ciclo Autosplice | 0.7 sec/componente | Verificare che alimentatore, controllo e scarico tengano il passo con l’inserimento. |
| Riferimento alle utenze Autosplice | 6 bar aria | Confermare la capacità e la stabilità della pressione dell’aria compressa disponibile in fabbrica. |
| Riferimento elettrico Autosplice | Scheda tecnica aggiornata specifica del fornitore | Prima di approvare il layout, confermare con il fornitore tensione, frequenza, corrente, categoria di sicurezza e requisiti elettrici regionali. |
| Riferimento all’ingombro Autosplice | Disegno aggiornato specifico del fornitore | Confrontare con il disegno aggiornato l’ingombro della macchina, l’accesso per la manutenzione, lo spazio di carico del materiale e la gestione degli scarti. |
| Riferimento alle prove di inserimento di Circuits Assembly | Contesto dello studio pubblicato | Distinguere il contesto delle prove di laboratorio dal tasso di accettazione in produzione. |
| Modello della forza di inserimento di Circuits Assembly | 96.4% | Mostra perché è opportuno misurare le variabili relative a pin, scheda e foro. |
| Quota di varianza della forza di inserimento riportata | 84%, 9%, 4%, 3%, 0% | Ricordare che raramente una sola variabile spiega tutti i guasti. |
| Quota di varianza della forza di ritenzione riportata | 60%, 21%, 7%, 7%, 5% | Chiedere al fornitore come convaliderà la ritenzione dopo l’inserimento e la rilavorazione. |
Mappa di 7 modalità di guasto
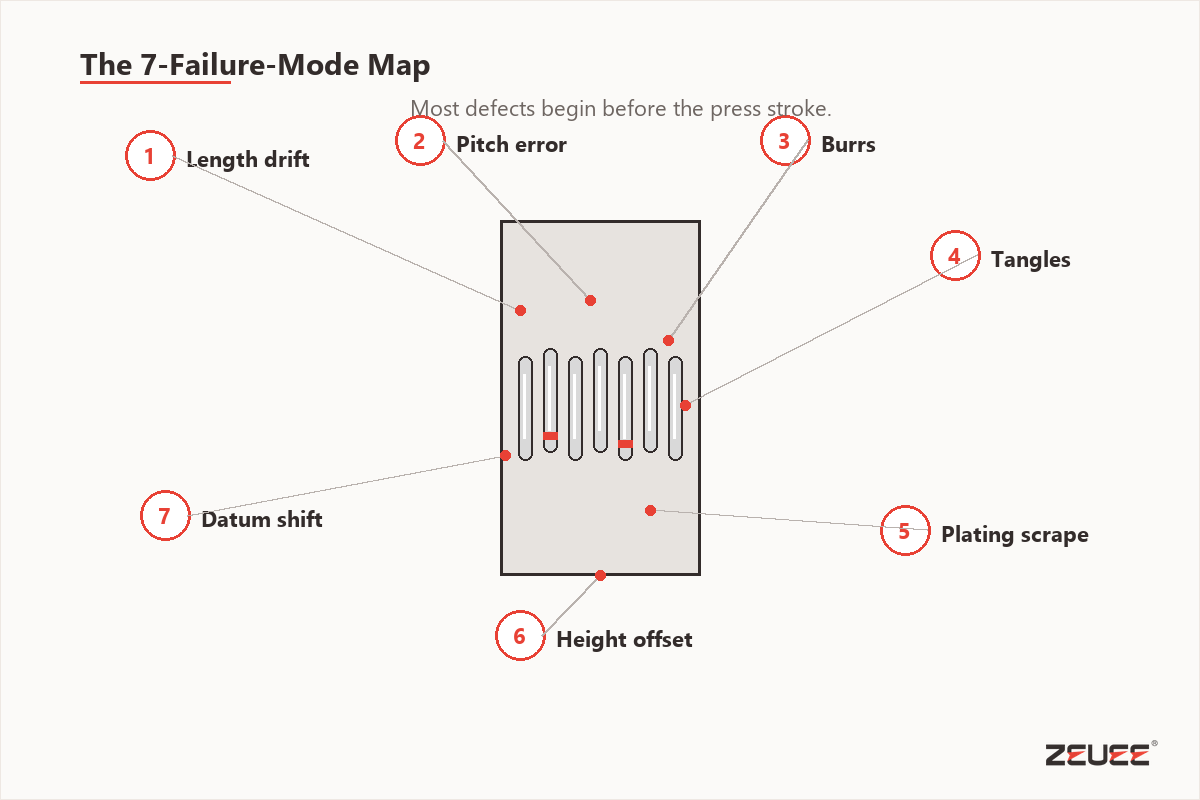
La mappa di 7 modalità di guasto è una tabella per la risoluzione dei problemi che causano perdite di resa nell’inserimento di pin. Collega i difetti visibili al componente, all’alimentatore, alle attrezzature, all’attrezzatura di supporto o alla fase di verifica più probabilmente responsabili.
Verifica dei difetti: La mappatura dei difetti è inefficace se bave, deriva del passo o problemi di allineamento vengono registrati solo come conteggio degli scarti. Gli ingegneri ZEUEE usano controlli su campioni, revisioni di attrezzature di precisione, tracciabilità ISO 9001 e una verifica del riferimento da 10 mm per distinguere in produzione i problemi degli utensili da quelli dei materiali.
| Modalità di guasto | Sintomo comune | Probabile origine del problema | Verifica pratica |
|---|---|---|---|
| 1. Lunghezze dei pin incoerenti | Altezza finale non uniforme o inserimento incompleto | Materiale in ingresso, processo di taglio, presentazione nell’alimentatore | Misurare la lunghezza dei pin prima di attribuire il problema all’attuatore. |
| 2. Deriva del passo | Il pin non è allineato con il foro o con una caratteristica dell’alloggiamento | Nastro portapin, tensione della bobina, indicizzazione, riferimento dell’attrezzatura | Controllare il passo all’uscita dell’alimentatore e nel punto di inserimento. |
| 3. Bave | Forza di inserimento elevata, foro graffiato, inserimento parziale | Taglio del pin, placcatura, controllo del materiale in ingresso | Aggiungere il controllo di campioni in ingresso e allarmi sulla curva della forza. |
| 4. Avvolgimento aggrovigliato o irregolare | Inceppamento dell’alimentatore o pin saltato | Bobina, tubo, alimentatore vibrante, guida di trasferimento | Eseguire prove del solo alimentatore prima delle prove della macchina completa. |
| 5. Estremità tagliate bruscamente | Graffi sulla placcatura o danni alla scheda | Condizione dell’estremità del pin e utensile di inserimento | Esaminare al microscopio la geometria del taglio. |
| 6. Graffi sulla placcatura | Instabilità elettrica o ritenzione insufficiente | Dimensioni del foro, finitura del pin, percorso di pressatura, supporto della scheda | Confrontare la curva della forza con il controllo dopo l’inserimento. |
| 7. Disallineamento tra foro e pin | Pin piegati, alloggiamento incrinato, PCB scartato dopo l’inserimento dei pin | Progettazione dell’attrezzatura, usura degli utensili, tolleranza della scheda, strategia dei riferimenti | Verificare la ripetibilità del riferimento prima di aumentare la forza di pressatura. |
| 8. Verifica mancante | I componenti difettosi arrivano al test elettrico | Piano dei sensori, copertura CCD, progettazione della tracciabilità | Definire i criteri di accettazione e scarto prima di acquistare l’automazione. |
| 9. Ricetta di processo errata | Componenti conformi vengono scartati dopo il cambio formato | Controllo della ricetta, selezione dell’operatore, collegamento al codice a barre | Associare e bloccare la ricetta, il numero del componente e l’ID dell’utensile. |
Diverse di queste modalità di guasto corrispondono a problemi sul campo segnalati da Bead Electronics, tra cui variazioni della lunghezza dei pin, problemi di passo, bave, avvolgimenti, estremità tagliate bruscamente e graffi sulla placcatura. La conclusione è chiara: se la causa principale è la presentazione nell’alimentatore, la qualità del componente o l’allineamento del foro, una macchina che pressa con più forza può peggiorare la qualità.
Catena dei colli di bottiglia dall’alimentazione alla forza
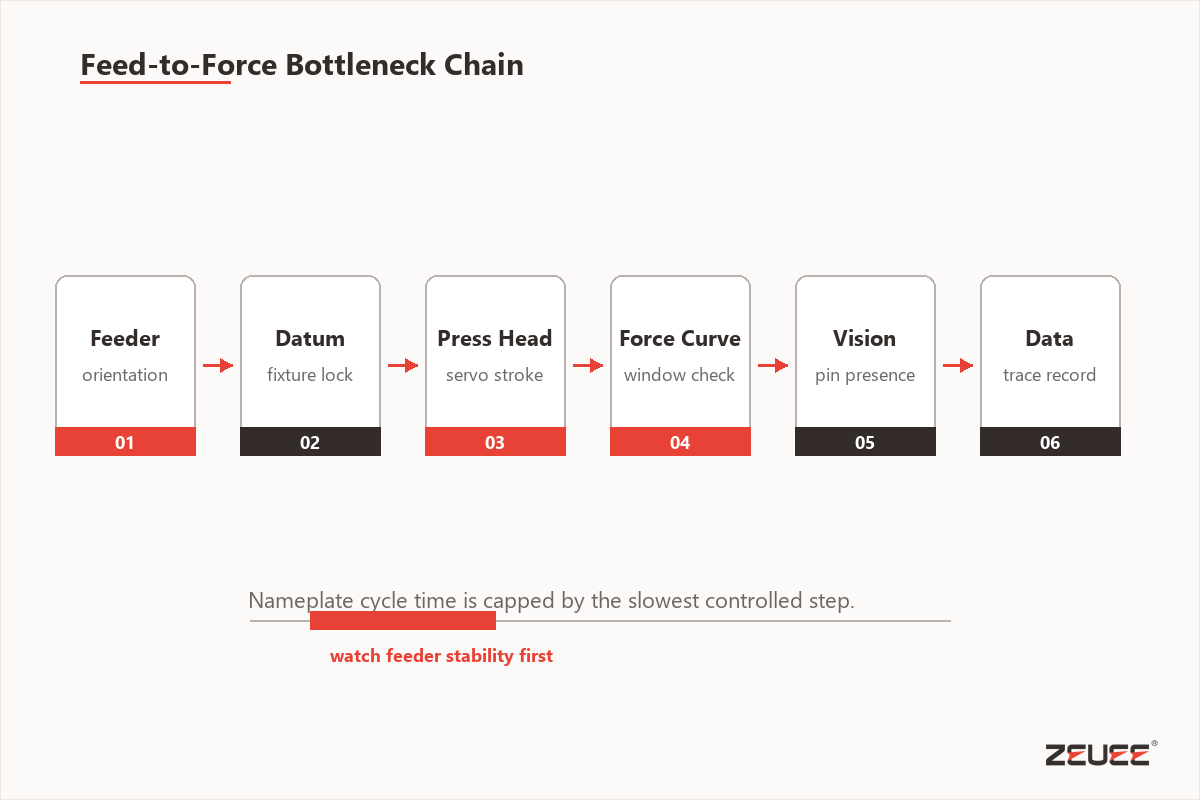
Catena dei colli di bottiglia dall’alimentazione alla forza. Il tempo ciclo effettivo di un sistema per l’inserimento di pin è limitato dall’operazione stabile più lenta tra alimentazione del materiale, posizionamento del componente, azionamento della testa di inserimento, verifica della forza e scarico dell’assemblaggio completato. La velocità nominale dichiarata vale solo quando la catena è stabile.
Verifica del ciclo: Un ritardo nascosto si presenta spesso quando l’alimentatore o l’attrezzatura non riescono a sostenere la velocità di pressatura dichiarata. In pratica, gli ingegneri ZEUEE verificano il flusso di assemblaggio in produzione con attrezzature di alta precisione, registri ISO 9001, un ciclo di controllo di 30 sec e almeno 1 hour di alimentazione stabile del materiale.
Le pagine dei macchinari mostrano spesso le opzioni della macchina, come area di inserimento, numero di teste, protezione degli utensili, scansione dei codici a barre, controllo remoto, verifica della forza e configurazione in linea. Questi dettagli sono utili, ma non raccontano tutto. Una macchina con un attuatore rapido può restare ferma in attesa che vengano risolti gli inceppamenti dell’alimentatore. Il posizionamento manuale prolungato dell’attrezzatura può non soddisfare i requisiti di produzione. Se la verifica richiede troppo tempo, può limitare la cadenza produttiva alla velocità del controllo. Un alimentatore vibrante può far sembrare rapide le macchine automatiche per l’inserimento di pin durante una dimostrazione, ma la metrica di produzione accettata dovrebbe essere il numero di assemblaggi conformi all’ora, non i cicli al secondo.
Regola pratica: Valutare il tempo ciclo in base alla produzione stabile di componenti accettati, non soltanto alle corse al secondo. Per misurare l’efficienza produttiva, il denominatore è il numero di assemblaggi conformi, non i movimenti dell’attuatore.
Prima di finalizzare la configurazione della macchina, i team di progettazione dovrebbero eseguire prove dell’alimentatore, dell’attrezzatura e della finestra di forza. Un sistema modulare per l’inserimento di pin può essere utile nei cambi formato tra famiglie di prodotti, ma solo se attrezzature e ricette si regolano rapidamente senza introdurre nuovi fermi.
Analisi delle curve della forza e controllo in linea
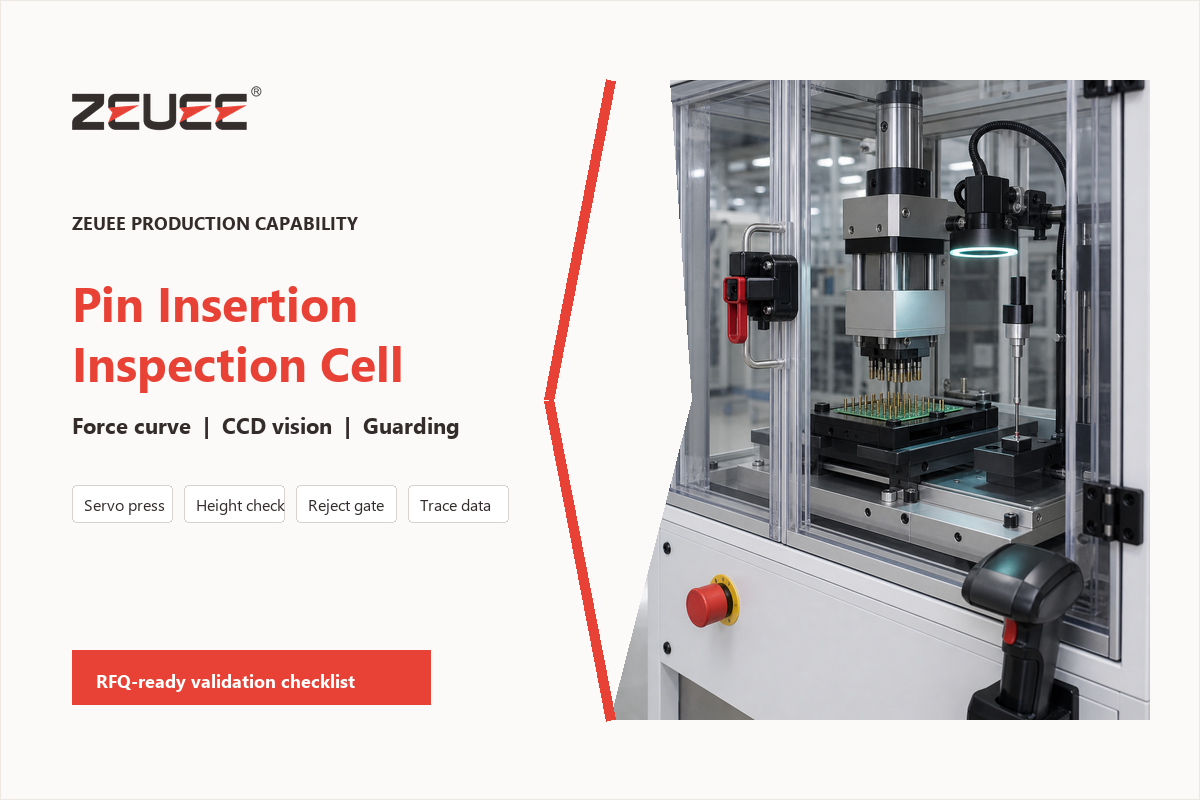
L’analisi delle curve della forza trasforma i dati forza-spostamento in decisioni. Invece di limitarsi a misurare la forza di picco, la stazione valuta la forma della curva, l’altezza finale e l’esito del controllo per decidere se accettare, scartare o rilavorare il componente, oppure avviare ulteriori verifiche.
Verifica del controllo: I dati sulla forza sono prove poco solide se nel piano di campionamento manca l’analisi delle cause. Per l’assemblaggio di PCB o la produzione automotive, gli ingegneri ZEUEE affiancano alle note sulle fonti dei test pubblicati verifiche di precisione dell’attrezzatura, procedure di revisione ISO 9001 e un ciclo di controllo visivo di 30 sec. Per una linea di circuiti stampati, specificare se il sistema di monitoraggio della forza di inserimento registra la forza di picco, la forma della curva, l’altezza finale e la tracciabilità a livello di stazione.
| Segnale | Che cosa può indicare | Azione probabile |
|---|---|---|
| Forza bassa, altezza finale corretta | Possibile foro sovradimensionato o ritenzione insufficiente | Rivedere la tolleranza del foro e il piano delle prove di ritenzione. |
| Forza elevata prima del posizionamento | Bava, foro sottodimensionato, percorso ostruito, angolazione del pin | Fermare la macchina e controllare pin, foro e guida degli utensili. |
| Calo improvviso della forza | Pin piegato, scheda danneggiata, slittamento dell’attrezzatura | Scartare il componente e controllare la superficie di supporto. |
| Forza di picco corretta, altezza finale errata | Impostazione della corsa o riferimento errato | Controllare la ricetta, il riferimento e la configurazione della testa di inserimento. |
| Curva corretta, immagine del pin mancante | Incongruenza tra sensore e alimentatore | Confrontare il risultato CCD con il conteggio dell’alimentatore. |
| Pin presente, polarità errata | Errore di orientamento nell’alimentatore o nel trasferimento | Aggiungere un controllo dell’orientamento prima dell’azionamento. |
| Allarmi ripetuti dopo il cambio formato | Utensile errato, ricetta errata, variante non corrispondente | Associare e bloccare codice a barre, ID dell’utensile e ricetta. |
| Deriva lenta durante un turno | Usura degli utensili, contaminazione dell’alimentatore, cambio del lotto di materiale | Analizzare l’andamento dei dati sulla forza per lotto e intervallo di manutenzione. |
| Forza corretta, test elettrico non superato | Zona di contatto, placcatura, scheda danneggiata, problema a valle | Abbinare i dati sulla forza alle evidenze elettriche e visive. |
Ricerche recenti sulle macchine per l’inserimento continuo di pin integrano nel modello della macchina sensori di pressione, spostamento e forza-spostamento. Questi studi affrontano una domanda importante per il cliente: «Il fornitore fornirà solo l’azionamento meccanico oppure anche dati di controllo utili per diagnosticare i guasti?»
Verifiche di sicurezza delle macchine e delle norme tecniche
Una stazione per l’inserimento di pin è una macchina di produzione alimentata, non un semplice processo di controllo qualità. Gli acquirenti statunitensi dovrebbero includere nel piano di accettazione ripari, accesso al punto di lavoro, rimozione degli inceppamenti, accesso per la manutenzione e isolamento delle energie.
Verifica della sicurezza: È costoso correggere i rischi di sicurezza dopo l’installazione, perché ripari, porte di accesso e procedure per rimuovere gli inceppamenti influiscono sul layout della macchina. Prima del FAT, gli ingegneri ZEUEE possono esaminare l’accesso all’attrezzatura di produzione, le posizioni precise degli arresti, la documentazione ISO 9001, una prova protetta di 15 min e una simulazione di manutenzione di 15 min.
La norma OSHA 1910.212 riguarda i «requisiti generali per tutte le macchine». In particolare, richiede ripari per proteggere operatori e lavoratori nelle vicinanze dai pericoli, tra cui il punto di lavoro, i punti di trascinamento, le parti rotanti e il materiale proiettato. In una cella per l’inserimento di pin occorre quindi considerare ripari, interblocchi, comandi a due mani, accesso per il carico del materiale e procedure per rimuovere gli inceppamenti senza esporre mani o altre parti del corpo a zone pericolose.
La norma OSHA 1910.147 riguarda separatamente gli interventi di assistenza e manutenzione. Disciplina il controllo delle energie pericolose durante queste attività, anche quando un dipendente rimuove o esclude un riparo oppure accede al punto di lavoro. È rilevante per gli inceppamenti dell’alimentatore, i cambi utensile, le regolazioni dell’attrezzatura e la manutenzione ordinaria.
Per i connettori elettrici ad alta affidabilità, non si dovrebbe considerare IEC 60352-5:2020 come unico riferimento per l’accettazione. La pagina di IPC sulle norme tecniche per il settore automotive e la mobilità elettrica indica che IPC-9797 è una norma press-fit per applicazioni automotive e altre applicazioni ad alta affidabilità, mentre IPC-HDBK-9798 è il manuale relativo a questa norma. Verificare con il cliente finale quale famiglia di norme tecniche disciplina accettazione, rilavorazione ed evidenze di qualificazione.
Limiti dell’ambito: IEC 60352-5:2020 si concentra sulle connessioni press-in con una terminazione elettrica inserita in un foro della scheda. Per alloggiamenti in plastica, telai portacontatti, telai per bobine, applicazioni con pin a molla e altre applicazioni che non riguardano schede, occorrono verifiche specifiche di ritenzione, attrezzatura e affidabilità, anziché applicare ipotesi valide per i PCB. Per l’accettazione, aggiungere alla revisione di sicurezza una prova di produzione protetta di 15 min e una simulazione di accesso per la manutenzione di 15 min.
Idoneità dell’applicazione per tipo di assemblaggio
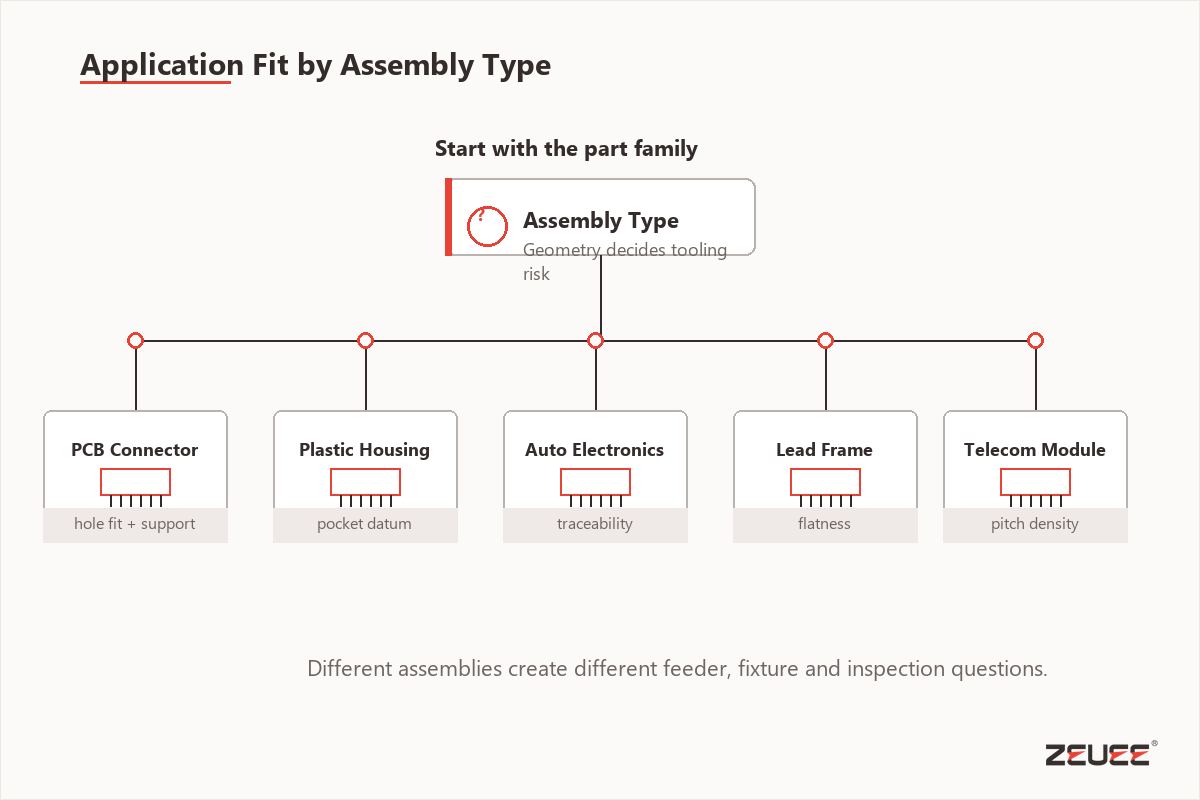
Progettare una macchina automatica per l’inserimento di pin nei connettori per PCB è diverso dal progettare una stazione per inserire pin elastici in alloggiamenti di plastica, telai per bobine, telai porta-contatti o dispositivi elettronici automotive. La stessa parola «pin» può indicare elementi diversi, con esigenze specifiche di alimentazione, bloccaggio, controllo e compatibilità.
Verifica dell’applicazione: L’errore è supporre che ogni applicazione con pin utilizzi la stessa attrezzatura di fissaggio o la stessa testa di inserimento. Per applicazioni automotive, medicali, elettroniche e di produzione OEM, gli ingegneri ZEUEE confrontano disegni tecnici dei campioni, attrezzature di precisione, procedure di verifica ISO 9001, limiti di accesso di 10 mm e un controllo di verifica di 30 s.
| Tipo di assemblaggio | Domanda tipica sull’inserimento dei pin | Implicazioni per le attrezzature | Priorità di controllo |
|---|---|---|---|
| Schede a circuiti stampati | Il foro della scheda, la zona press-fit e la piastra di supporto riescono a mantenere stabile la finestra di processo? | Il supporto della scheda e il monitoraggio della forza sono essenziali. | Altezza del pin, curva della forza e danni alla scheda. |
| Alloggiamenti di connettori in plastica | L’alloggiamento si deformerà, si creperà o si sposterà durante l’inserimento? | Sono importanti il riferimento di posizionamento dell’attrezzatura e l’azionamento controllato. | Posizione del terminale, ritenzione e danni all’alloggiamento. |
| Elettronica automotive | La stazione può garantire la tracciabilità e verifiche ripetibili? | Diventano importanti la lettura del codice a barre, il blocco della ricetta di processo e la registrazione dei controlli. | Tracciabilità dei lotti e contenimento dei difetti. |
| Moduli per telecomunicazioni ed elettronica | È possibile controllare pin di lunghezze diverse o un’elevata densità di contatti? | Attrezzatura di precisione, stabilità della testa di inserimento dei pin e gestione delle varianti. | Presenza, spaziatura, altezza e limiti di forza. |
| Telai per bobine e telai porta-contatti | I supporti sottili o flessibili possono mantenere la stabilità sotto sforzo? | Il supporto localizzato e il trasferimento delicato diventano fattori determinanti nella progettazione. | Posizione, piegatura e assestamento finale. |
| Applicazioni con pin elastici o spine elastiche | Il componente viene pressato in un foro meccanico anziché in un foro per contatti elettrici? | Servono logiche diverse per utensile di inserimento, azionamento e ritenzione. | Profondità, perpendicolarità e ritenzione meccanica. |
L’attività brevettuale indica inoltre che i miglioramenti delle macchine per l’inserimento di pin sono ancora in corso. Una ricerca su Google Patents datata 2024 restituisce «Macchina per l’inserimento di pin con gruppo di spinta del pin», a conferma della continua evoluzione della progettazione dei meccanismi di alimentazione, pressatura e posizionamento.
Fattori che incidono sul prezzo senza trasformare la pagina in un preventivo
Il prezzo di una macchina per l’inserimento di pin dipende meno dalla parola chiave utilizzata e più dalla cella di produzione di cui fa parte: complessità dell’alimentatore, progettazione dei pin, numero di stazioni, complessità dei controlli, cadenza produttiva richiesta, obiettivo di tempo per il cambio formato e capacità di integrazione dei dati. Una stima generica senza i disegni tecnici appropriati e campioni di pin probabilmente non sarà utile.
Verifica dei costi: Il rischio di un preventivo aumenta quando il problema nascosto riguarda variazioni dell’alimentatore, usura dell’attrezzatura di fissaggio o dati di controllo mancanti. Gli ingegneri ZEUEE possono trasformare la discussione sui costi in un piano di prova per l’assemblaggio in produzione, con disegni di precisione, procedure di verifica ISO 9001, una prova con campioni di 1 ora e un controllo di 30 s sulla gestione degli scarti.
Per l’ufficio acquisti, la domanda pertinente non è «Qual è la macchina automatica per l’inserimento di pin più economica?». La domanda chiave è: «Quali fattori di costo del sistema si possono eliminare prima che il fornitore inizi la progettazione?». Una stazione di base per l’inserimento di un singolo pin in un singolo componente ha un profilo di costo molto diverso da quello di una linea di produzione su vasta scala, con numerose teste, controllo CCD completo, analisi forza-spostamento, selezione dei componenti difettosi e registrazione dei dati di produzione nel MES.
- Complessità dell’alimentazione: (ad es. bobine, tubi, vassoi, alimentatori a tazza, componenti con orientamento misto, presenza di bave o terminali fragili)
- Tolleranze tra pin e foro: (tolleranze più strette richiedono un controllo più preciso delle attrezzature, delle forze di pressatura e della convalida del processo)
- Numero di stazioni: (inserimento in un singolo punto rispetto all’inserimento in più punti su una PCB o su varianti multiple del prodotto)
- Livello di controllo: (ad es. visivo, altezza e presenza dei pin, verifica della polarità, analisi della curva della forza, prove a campione della forza di ritenzione e tracciabilità dei lotti)
- Metodo di cambio formato: (ad es. sostituzione manuale delle attrezzature in produzioni a bassa varietà rispetto a utensili modulari e gestione delle ricette di processo per frequenti variazioni di prodotto)
- Integrazione nell’ambiente di fabbrica: (ad es. protocollo SMEMA, connettività MES, lettura dei codici a barre, output dei dati, gestione dei contenitori degli scarti e spazio disponibile a pavimento)
Le discussioni sui costi più efficaci partono dalla riduzione dei rischi. Se un fornitore richiede disegni tecnici, campioni di pin, specifiche delle tolleranze dei materiali, una cadenza produttiva obiettivo e criteri di controllo specifici prima di formulare un preventivo, in genere dimostra un approccio ingegneristico serio, non una semplice pressione commerciale. Prima ancora di installare una macchina per l’inserimento di pin, le procedure di prova di accettazione dovrebbero definire chiaramente l’output atteso di pezzi conformi, i protocolli di gestione degli scarti, chi installerà le protezioni e le attrezzature di fissaggio e quali tipi di dati verranno esaminati dopo il primo ciclo di produzione.
Requisiti per preparare una richiesta di offerta
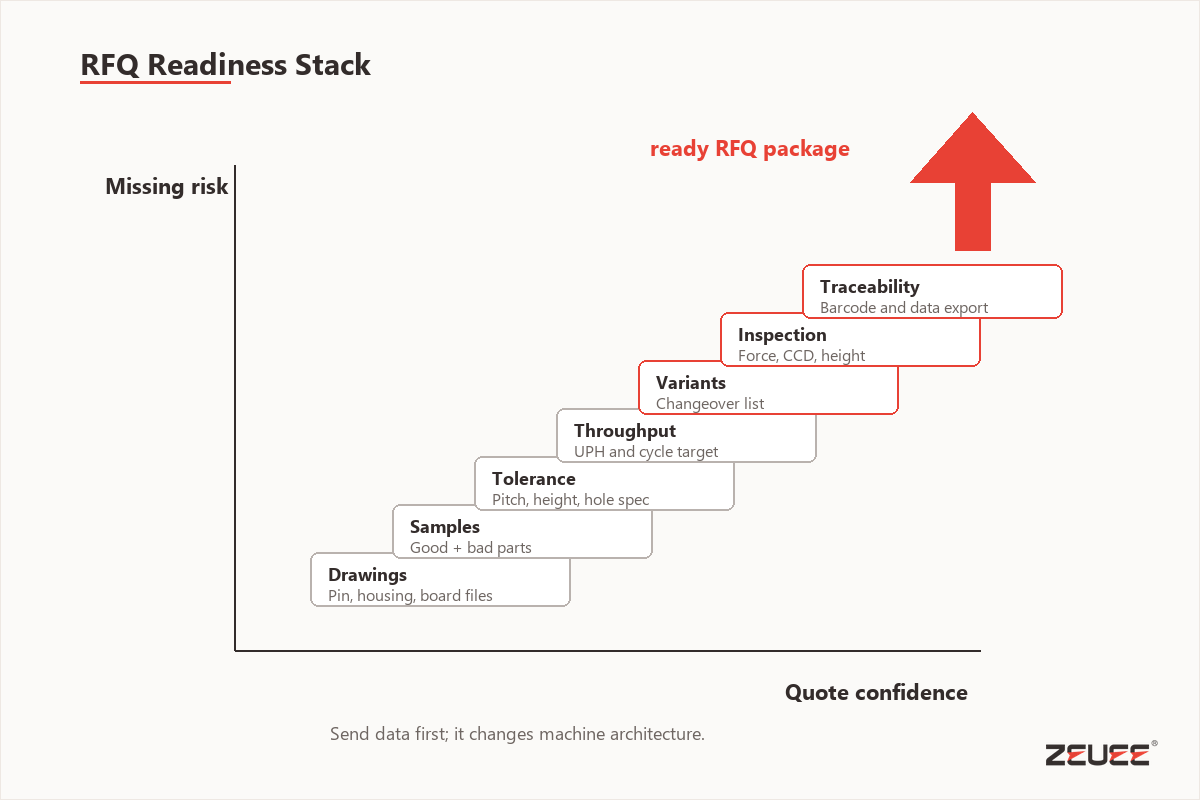
Requisiti per preparare una richiesta di offerta: il pacchetto di informazioni necessario a un fornitore di automazione per stabilire se un progetto richiede una semplice attrezzatura manuale, una stazione semiautomatica, una cella modulare o una linea di produzione completamente integrata.
Verifica della richiesta di offerta: La lacuna nella richiesta di offerta non riguarda la documentazione, ma il controllo dei rischi: dati mancanti su tolleranze, campioni o controlli possono indirizzare il progetto nella direzione sbagliata. Gli ingegneri ZEUEE avviano la definizione del progetto usando disegni tecnici, esame di campioni di precisione, tracciabilità ISO 9001, un riferimento di posizionamento di 10 mm e un’ipotesi di ciclo di 30 s.
Le verifiche di ingegneria applicativa di ZEUEE iniziano di norma con disegni tecnici, materiale del pin, tolleranza del foro, cadenza produttiva obiettivo, metodo di controllo, limiti al cambio formato e tracciabilità. Se queste informazioni mancano nella richiesta, un preventivo rapido può discostarsi molto dalle reali esigenze del processo.
| Dati da includere nella richiesta di offerta | Cosa inviare | Cosa consentono di definire |
|---|---|---|
| Disegno del componente | Disegno tecnico di PCB, alloggiamento, supporto o componente con riferimenti di posizionamento e tolleranze | Progettazione dell’attrezzatura di fissaggio e metodo di supporto |
| Specifiche del pin | Diametro, lunghezza, zona press-fit, materiale, rivestimento e imballaggio del pin | Alimentatore, utensile di inserimento e intervallo di forza |
| Dati del foro o dell’asola | Dimensione nominale, tolleranza, rivestimento, spessore e materiale della scheda | Finestra di processo e piano di controllo |
| Campioni | Pezzi conformi, pezzi noti come difettosi, bobine o confezioni campione | Prove degli alimentatori e verifica dei limiti dei difetti |
| Obiettivo di produzione | Pezzi all’ora, turni, fermo macchina accettabile, obiettivo di resa | Configurazione manuale, semiautomatica o completamente automatizzata |
| Mix di varianti | Numero di SKU, frequenza dei cambi formato, famiglie di pin condivise | Strategia per utensili modulari e ricette di processo |
| Regole di controllo | Altezza dei pin, pin mancante, polarità, curva della forza, ritenzione, prova elettrica | Requisiti per sensori, CCD e acquisizione dei dati |
| Vincoli dello stabilimento | Spazio a pavimento, alimentazione elettrica, aria, interfacce a monte e a valle | Configurazione autonoma o in linea e ambito dell’integrazione |
| Esigenze di tracciabilità | Codice a barre, MES, registrazione della forza, registrazione degli allarmi, accesso dell’operatore | Architettura dei dati e prova di accettazione di 30 min a regime stabile |
Prospettive del settore: dalla pressatura dei pin alla misurazione del processo
L’evoluzione concreta dell’inserimento automatico di pin non consiste nel pressarli più rapidamente. Si passa invece da un inserimento meccanico a un processo «misurato», con feedback sulla forza di inserimento, verifica tramite visione artificiale, ricette di processo, tracciabilità e diagnostica migliorata, mentre aumentano i volumi di produzione di connettori ed elettronica.
Verifica delle tendenze: Il rischio futuro è acquistare velocità senza misurazione, perché i problemi di produzione richiedono comunque evidenze. Per l’assemblaggio elettronico e la produzione automotive, gli ingegneri ZEUEE collegano attrezzature di precisione, registrazioni delle verifiche ISO 9001, note di riferimento sulle condizioni delle prove pubblicate e obiettivi di verifica di 30 s a dati macchina tracciabili.
Gli stessi temi discussi da FUJI a proposito del suo nuovo robot automatico di inserimento mettono in luce le preoccupazioni di quasi tutti i team di produzione: tempi ristretti, carenza di manodopera, timori legati alla manutenzione e necessità di un’automazione della produzione flessibile. Per questo oggi molti acquirenti chiedono informazioni su cambio formato, disponibilità operativa e compatibilità del sistema tanto quanto sull’inserimento di pin ad alta velocità.
È importante anche il contesto della norma. IEC 60352-5:2020 non dovrebbe essere trattata come un marchio da inserire in qualsiasi paragrafo, ma come uno spunto per chiedersi se il fornitore sappia realizzare connessioni press-in, quale sia il metodo di prova più adatto, quale comportamento si osservi durante l’estrazione e come gestire concretamente la zona di contatto.
Quando passare da un utensile o da una pressa da banco a una soluzione su misura
Quando la destrezza dell’operatore non basta più a controllare la forza, l’allineamento, il tempo di ciclo, i controlli o la tracciabilità, è il momento di passare da un utensile manuale o da banco a una soluzione automatizzata. In genere, il segnale è la perdita ripetuta di resa, un output incostante o esigenze di produzione crescenti che richiedono una rapidità di verifica impossibile da ottenere con un controllo manuale.
Verifica del passaggio: Se si passa all’automazione troppo tardi, il rischio è accumulare scarti costosi; se lo si fa troppo presto, il problema potrebbe dipendere ancora dall’attrezzatura di fissaggio o dal materiale. Prima di consigliare un’automazione su misura, gli ingegneri ZEUEE confrontano evidenze dell’assemblaggio in produzione, dati di campioni di precisione, procedure di verifica ISO 9001, una prova pilota di 1 ora e un obiettivo di controllo di 30 s.
Ha già i disegni tecnici, i campioni dei componenti, l’obiettivo di produzione e criteri di controllo chiari? Non è il momento di consultare un articolo generico. Scopra la soluzione ZEUEE per l’inserimento di pin, confronti le macchine per l’assemblaggio di connettori correlate e l’automazione per contatti iperboloidali, quindi consulti le competenze produttive di ZEUEE prima di preparare i requisiti per la richiesta di offerta.
Serve una verifica ingegneristica prima di definire una macchina?
Invii i disegni tecnici dei connettori, i campioni di pin, la cadenza produttiva obiettivo, i criteri di controllo, le varianti del prodotto e i limiti per il cambio formato. Prima di iniziare a definire nel dettaglio la macchina, ZEUEE verificherà se il progetto è adatto a un’attrezzatura manuale, a una cella semiautomatica o a una linea completamente automatizzata per l’inserimento di pin. In questo modo la discussione resterà legata ai componenti reali, anziché a una richiesta generica di catalogo.
Richieda una verifica del processo di inserimento di pinDomande frequenti
Che cos’è una macchina per l’inserimento di pin?
Visualizza la risposta
Una macchina per l’inserimento di pin alimenta, posiziona, pressa e verifica automaticamente pin o terminali elettrici su una scheda a circuiti stampati, in un alloggiamento di connettore, in un telaio porta-contatti o in un telaio per bobine. Le apparecchiature con assistenza manuale dipendono ancora dall’operatore, mentre i sistemi semiautomatici e completamente automatizzati aggiungono alimentazione controllata, controlli della forza di inserimento, verifica dell’altezza, ricette per il cambio formato e tracciabilità, per una produzione ripetibile.
Una macchina per l’inserimento di pin è la stessa cosa di un utensile per l’inserimento di pin?
Visualizza la risposta
No. Un utensile per l’inserimento di pin è in genere azionato a mano, montato su una pressa o basato su un’attrezzatura di fissaggio, ed è destinato a piccoli lotti, prototipi, riparazioni o interventi di assistenza. Una macchina per l’inserimento di pin è un sistema di produzione controllato, con alimentazione, testa di inserimento, attrezzature, rilevamento della forza, controlli tramite visione artificiale, gestione degli scarti e acquisizione dei dati, quando la necessità di ripetibilità, la cadenza produttiva e i rischi per la qualità superano i limiti della movimentazione manuale.
Come scegliere tra inserimento di pin manuale, semiautomatico o completamente automatico?
Visualizza la risposta
Valuti i rischi di produzione prima di considerare la denominazione della macchina. L’inserimento manuale dei pin è adatto a volumi ridotti, prototipi con molte varianti o applicazioni in cui la sensibilità dell’operatore è fondamentale e l’uso di apparecchiature automatiche rischia di danneggiare i pin. Le macchine semiautomatiche funzionano bene per volumi medi quando l’automazione dell’alimentazione o dell’azionamento è utile ma i cambi formato sono frequenti. I sistemi completamente automatici sono ideali per produzioni regolari e ad alto volume, in cui cadenza produttiva, tracciabilità e controlli giustificano i costi aggiuntivi di attrezzature, alimentatori, controlli e integrazione.
Quali sono le cause di una forza di inserimento elevata o dei pin piegati?
Visualizza la risposta
Una forza di inserimento elevata o pin piegati indicano un problema nella finestra di processo. Tra le cause tipiche figurano bave, pin troppo grande, foro troppo piccolo, rivestimento del foro difettoso, spostamento dell’alloggiamento o dell’attrezzatura di fissaggio, errori di riferimento, trasferimento disallineato e testa di inserimento non perpendicolare al componente. La soluzione non consiste sempre nell’applicare più forza. Valuti prima i pin, i fori, i supporti e i dati forza-spostamento.
Quali informazioni inviare prima di chiedere un preventivo per una macchina per l’inserimento di pin?
Visualizza la risposta
Invii i disegni tecnici dei componenti, le specifiche dei pin, le dimensioni e le tolleranze dei fori, campioni dei componenti, il tempo di ciclo obiettivo, le varianti del prodotto, i limiti di scarto accettabili, i criteri di controllo, il formato di imballaggio e le esigenze di tracciabilità o di interfacciamento con lo stabilimento. In caso di difetti, includa foto e campioni difettosi. Queste informazioni consentono agli ingegneri di valutare la complessità dell’alimentatore e delle attrezzature, le esigenze di monitoraggio della forza, il numero di stazioni e il piano per i cambi formato.
Riferimenti e fonti
- Pagina ufficiale della pubblicazione IEC 60352-5:2020
- Elenco delle norme EN IEC 60352-5:2020
- Voce ANSI per IEC 60352-5:2020
- Robotica NIST
- Circuits Assembly: rilavorazione di connettori press-fit ad alta velocità di nuova generazione
- OSHA 1910.212: requisiti generali per tutte le macchine
- OSHA 1910.147: controllo delle energie pericolose
- Pagina IPC sulle norme automotive e per la mobilità elettrica
- Sistemi di inserimento Autosplice
- Bead Electronics: problemi delle macchine automatiche di inserimento
- Discussione su connettori press-fit su Electronics StackExchange
- Tendenze dei robot automatici di inserimento FUJI
- Assembly Magazine: i connettori press-fit si montano senza saldatura
- Google Patents: macchina per l’inserimento di pin CN221947579U
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






