Contatti Zeyu lntelligent Industrial Company

Guida alle macchine per l’assemblaggio di cablaggi: struttura, tipologie e scelta

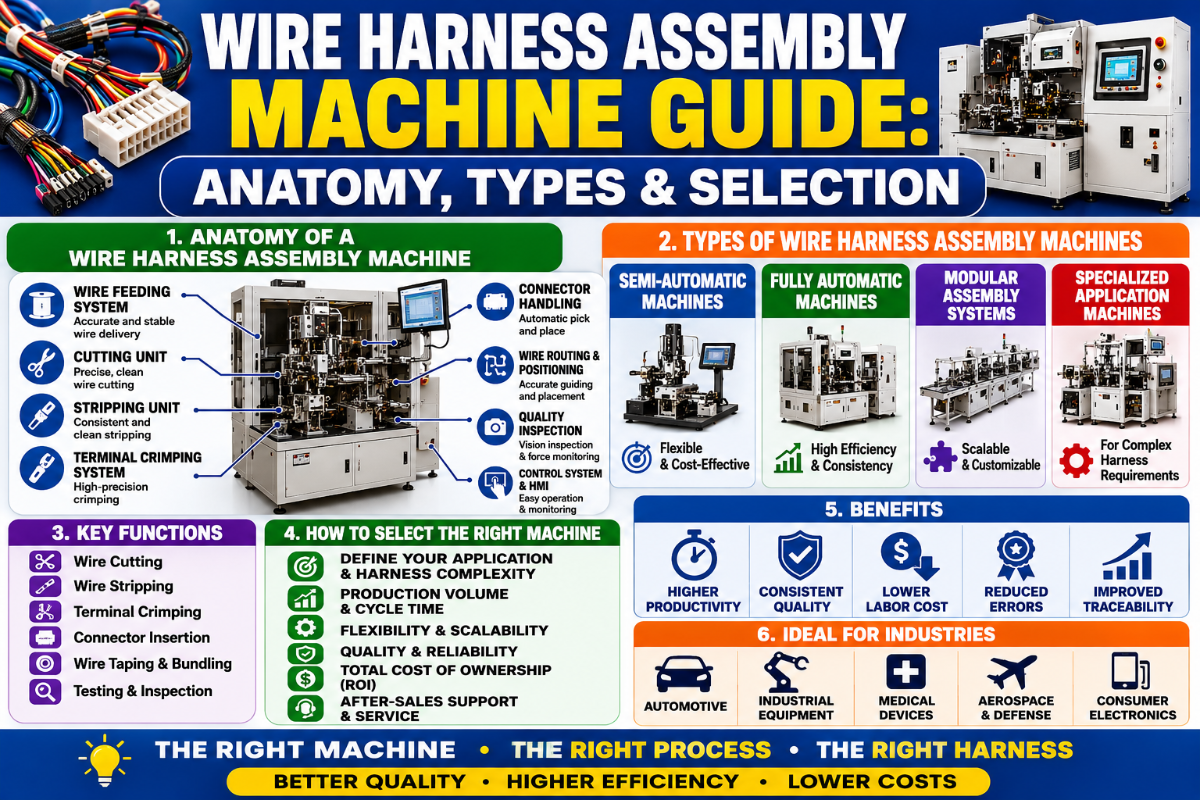
La guida completa alle macchine per l’assemblaggio di cablaggi: struttura, tipologie, norme e criteri di scelta
Una macchina per l’assemblaggio di cablaggi riunisce in un’unica sequenza coordinata le fasi di taglio, spelatura, crimpatura, inserimento e collaudo, che un tempo richiedevano giorni di lavoro manuale specializzato. Nei volumi elevati, può fare la differenza tra un tasso di difettosità medio del settore del 12% e una linea ai vertici del settore con lo 0,1% di difetti. Questa guida illustra i moduli della macchina, i quattro livelli di automazione, la norma IPC/WHMA-A-620 che disciplina ogni crimpatura, un metodo di selezione in cinque domande, il calcolo del tempo di ritorno dell’investimento e le prospettive del mercato dei macchinari trainato dai veicoli elettrici fino al 2030.
Specifiche rapide
| Funzione della macchina | Taglio → spelatura → crimpatura → marcatura → inserimento → collaudo automatici dei segmenti di cablaggio |
| Intervallo di produzione | Da 200 a oltre 10.000 unità di cablaggio per turno (in base al livello) |
| Sezione del cavo | Da 0.13 a 6 mm² tipica; da 0.05 a 35 mm² estesa |
| Settori serviti | Automotive / EV, aerospaziale, medicale, elettronica 3C, nuove energie, macchinari industriali |
| Norma di riferimento | IPC/WHMA-A-620 (Rev E 2022 attuale; Rev F pubblicata nel 2025) |
| Fascia di prezzo tipica | US $16K (stazione singola entry-level) – oltre US $800K (cella modulare) |
Che cos’è una macchina per l’assemblaggio di cablaggi?
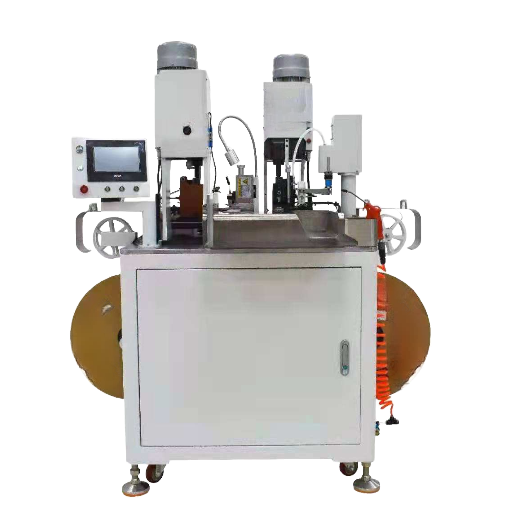
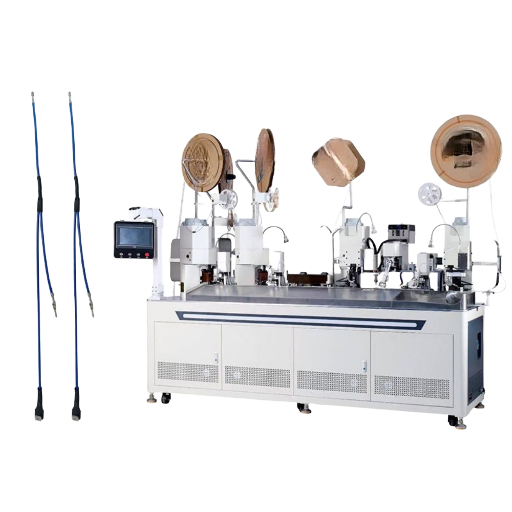
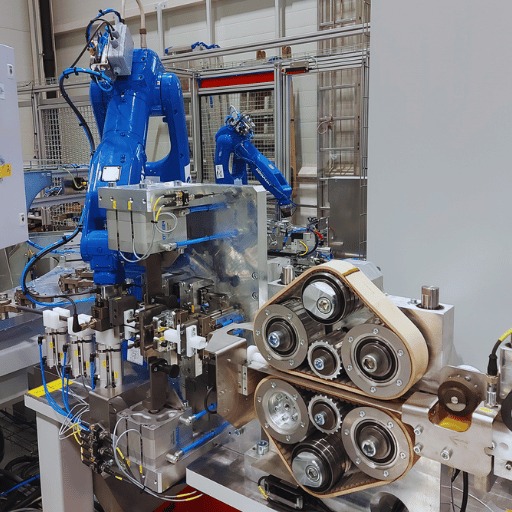 Le macchine per l’assemblaggio di cablaggi automatizzano l’unione di cavi isolati, terminali e connettori in un fascio di cavi finito. Nella configurazione completamente automatica, un’unica macchina misura e taglia ogni conduttore alla lunghezza richiesta, spella l’isolante, applica un terminale con crimpatura, marca il cavo, lo inserisce nel corpo del connettore ed esegue una prova di continuità: tutto in un’unica sequenza guidata. Nel complesso, queste fasi sostituiscono una linea di produzione manuale composta da stazioni e operatori.
Nel 2025, le vendite globali di macchine e macchinari per cablaggi hanno raggiunto circa US $103,52 billion e si prevede che cresceranno a un tasso annuo composto del 7,2% fino al 2033, secondo i dati di mercato pubblicati nel 2025. Il passaggio alle architetture per veicoli elettrici da 400V e 800V, il costante aumento del numero di sensori ADAS (sistemi avanzati di assistenza alla guida) e l’inflazione del costo del lavoro nei tradizionali poli produttivi sono i tre fattori che spingono gli acquirenti a passare dalle postazioni manuali alle macchine integrate.
Che cos’è l’assemblaggio di cablaggi?
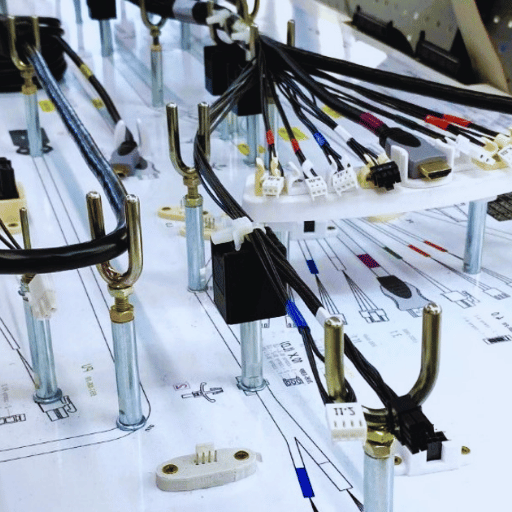
L’assemblaggio di cablaggi è un processo strutturato che consiste nel disporre diversi conduttori elettrici isolati lungo un percorso definito all’interno di una delle molte configurazioni possibili di cablaggio, terminare ciascuna estremità con una crimpatura o una saldatura dolce e legare il fascio affinché possa trasmettere potenza o segnali tra due o più punti di un veicolo, aeromobile, macchina o apparecchio. La differenza principale rispetto all’assemblaggio di cavi riguarda la geometria: un cablaggio si dirama e viene legato, mentre un cavo assemblato di solito segue un unico percorso rettilineo. Entrambi i processi condividono gli stessi criteri di crimpatura e accettazione previsti dalla norma IPC/WHMA-A-620.Panoramica della struttura della macchina per cablaggi: 7 moduli funzionali
Esaminiamo i moduli della macchina per cablaggi qui sotto: un acquirente dovrebbe poter confrontare ciascun modulo con la relativa voce nella scheda tecnica del fornitore. Una scheda che nasconde uno di questi moduli dietro la vaga promessa di «integrazione completa» è da considerarsi incompleta. La scomposizione in moduli è in linea con il brevetto USPTO 9.257.808 (produzione integrata in lotti di cablaggi con assemblaggio a doppio accumulo intermedio).| Tipo di modulo | Funzione | Specifiche tipiche | Difetto possibile in assenza del modulo |
|---|---|---|---|
| 1. Taglio del cavo | Taglia ciascun conduttore alla lunghezza programmata | Tolleranza sulla lunghezza ±0,5 mm, intervallo da 0.5 a 6 mm² | Le variazioni di lunghezza causano il 12-18% dei costi di rilavorazione dei cablaggi automotive |
| 2. Spelatura | Rimuove l’isolante da entrambe le estremità senza intaccare i trefoli di rame | Lunghezza di spelatura ±0,3 mm; tolleranza di taglio dei trefoli ≤2% | I danni all’isolante causano difetti di continuità in presenza di vibrazioni |
| 3. Crimpatura | Applica il terminale con una forza controllata e registra l’altezza della crimpatura | Campionamento del monitoraggio della forza a 1.000 Hz, forza di estrazione secondo la classe IPC | Tasso di difettosità della crimpatura manuale 0,5 – 1,2% (rispetto a 0,03 – 0,08% con crimpatura automatica) |
| 4. Marcatura del cavo | La marcatura laser o a getto d’inchiostro riporta il numero del circuito / ID del componente | ≥10 caratteri per cavo, inchiostro resistente ai raggi UV o incisione laser | Installazione nella posizione errata durante l’assemblaggio a valle |
| 5. Inserimento del connettore | Inserisce il terminale crimpato nella cavità del corpo del connettore | ≤1,2 s per inserimento (doppio lato), da 24 a 36 tipi di cavo per cella | Il disallineamento dei terminali è la seconda categoria di difetti più frequente dopo la crimpatura |
| 6. Collaudo | Controllo in linea della continuità, prova hi-pot e controllo della forza di estrazione | Collaudo del 100% delle crimpature; forza di estrazione secondo la tabella IPC per le classi 1/2/3 | Difetti di continuità sul campo che sfuggono al controllo visivo |
| 7. Fascettatura e scarico | Applica nastro, guaine o fascette al cablaggio finito e lo deposita in un vassoio | Guaina trecciata, tubo termorestringente e guaina spiralata secondo IPC Rev F | Il cablaggio non fissato si danneggia durante il trasporto e richiede rilavorazioni a valle |
| 8. Esportazione dati / SCADA | Esporta al MES i dati di forza di crimpatura e altezza per ciascun terminale, insieme ai risultati dei test | OPC UA, MQTT o REST API; registro di tracciabilità del 100% dei terminali | Esito negativo degli audit cliente quando non è possibile documentare i dati del monitoraggio della forza |
| 9. Interfaccia operatore | Interfaccia uomo-macchina (HMI) touchscreen per selezionare i programmi, gestire gli allarmi e approvare il primo pezzo | Interfaccia utente multilingue, display da 15″+, accessi differenziati per operatore e supervisore | Gli errori di programmazione possono passare inosservati durante il cambio formato; vengono spediti cablaggi con lunghezze errate |
«Quando gli acquirenti si concentrano solo sul tempo ciclo della crimpatrice, trascurano il potenziale di risparmio più ampio. I risparmi maggiori vengono dai moduli di collaudo e inserimento dei connettori: è lì che hanno origine i guasti sul campo e dove il monitoraggio automatico della forza rileva in tempo reale il 94% dei difetti, contro circa il 65% con gli utensili manuali.»
📐 Nota tecnica
Abbinare il modulo di crimpatura a un monitoraggio della forza ad anello chiuso, con campionamento a 1 kHz o superiore. Una deriva dell’altezza di crimpatura di 0,05 mm corrisponde a una perdita di forza di estrazione sufficiente a non rispettare i criteri di accettazione IPC Classe 3; senza monitoraggio, gli operatori non possono rilevarla.
Tipi di macchine in base al livello di automazione: quattro livelli
 Le macchine per cablaggi non costituiscono un’unica categoria. Si distinguono in quattro livelli, adatti a volumi di produzione e complessità dei cablaggi diversi. Questo schema a quattro livelli è in linea con le indicazioni del programma Smart Manufacturing di NIST sull’automazione industriale, che distingue celle di produzione manuali, semiautomatiche, automatiche e completamente integrate. La scelta del livello sbagliato è il motivo di insoddisfazione più frequentemente segnalato dagli acquirenti del settore.
| Livello | Cadenza produttiva | Prezzo tipico (USD) | Applicazione ideale |
|---|---|---|---|
| 1. Banco manuale e crimpatrice manuale | Da 50 a 200 / turno | $500 – $3,000 | Prototipi, officine di riparazione, cablaggi aerospaziali su misura a basso volume |
| 2. Stazioni semiautomatiche | Da 300 a 1.500 / turno | $8,000 – $50,000 | Produzione mista di volume medio, aftermarket automotive, elettrodomestici |
| 3. Macchina automatica per singolo processo | Da 1.500 a 5.000 / turno | $60,000 – $250,000 | Automotive Tier 1/2, elettrodomestici, macchinari industriali |
| 4. Cella di automazione modulare | Da 5.000 a oltre 10.000 / turno | $300,000 – $800,000+ | Produzione EV ad alto volume, linee aerospaziali certificate, connettori per nuove energie |
✔ Vantaggi delle macchine completamente automatiche
- Tasso di difettosità 0,03 – 0,08% rispetto a 0,5 – 1,2% con il lavoro manuale
- Ciclo ≤1,2 s per inserimento nelle celle a doppio lato
- Monitoraggio della forza ad anello chiuso sul 100% delle crimpature
- Il ruolo dell’operatore passa dalla produzione alla supervisione
⚠️ Limiti delle macchine completamente automatiche
- Costi elevati di cambio formato per produzioni miste ad alto mix e basso volume
- Un investimento in conto capitale di $300K – $800K è difficile da giustificare sotto le 1.500 unità/giorno
- I cablaggi aerospaziali complessi e ramificati richiedono ancora la disposizione manuale
- I connettori speciali possono superare i limiti dell’inviluppo di inserimento automatico
I tre tipi di cablaggio che la macchina dovrà lavorare
Prima di confermare un’offerta per una macchina, verificare che possa lavorare le tre famiglie di cablaggi effettivamente prodotte. Le incompatibilità sono fonte di costose rilavorazioni scoperte in ritardo. Questa classificazione è documentata in brevetti di macchinari, come USPTO 9.536.641 (metodo di produzione di cablaggi automobilistici ad alta tensione), che distingue le costruzioni a fascio aperto, con guaina protettiva e sigillate o intrecciate.Quali sono i tre tipi di cablaggio?
Nel settore automotive, industriale e aerospaziale si riconoscono tre famiglie di cablaggi. Per produrre correttamente ciascuna configurazione occorre una diversa configurazione della macchina: fascio aperto (fasci legati o avvolti con nastro, senza guaina esterna, usati all’interno di involucri), cablaggi con guaina protettiva (tubo termorestringente, guaina trecciata o condotto rigido, usati dove sussiste il rischio di abrasione o esposizione a sostanze chimiche; la norma IPC/WHMA-A-620 Rev F ha ampliato i relativi criteri di accettazione nel 2025) e cablaggi sigillati o intrecciati (coppie intrecciate per l’integrità del segnale e connettori sigillati per assemblaggi con grado di protezione IP, comuni nei veicoli elettrici ad alta tensione e nel vano motore).| Tipo di cablaggio | Applicazione | Configurazione richiesta della macchina |
|---|---|---|
| Fascio aperto | Interno di involucri, quadri elettrici, elettrodomestici | Modulo standard di crimpatura e nastratura; accettazione IPC Classe 1 / 2 |
| Con guaina / manicotto | Vano motore, macchinari industriali, ambienti gravosi | Modulo termorestringente e alimentatore per guaina trecciata secondo le clausole IPC Rev F |
| Sigillato / intrecciato | Veicoli elettrici ad alta tensione, aerospaziale, automotive con grado di protezione IP | Formatura di coppie intrecciate, inserimento di connettori sigillati, forza di estrazione IPC Classe 3 |
Settori che utilizzano macchine per l’assemblaggio di cablaggi
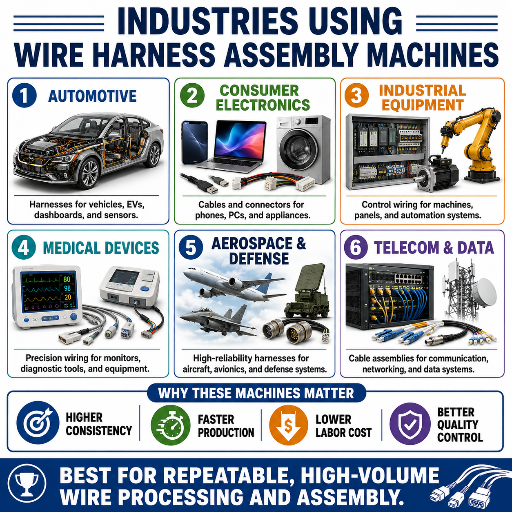 Sei settori principali rappresentano la maggior parte della capacità installata di macchine per la produzione di cablaggi. Ciascuno richiede una diversa combinazione di moduli, una classe IPC adeguata e un intervallo di cadenza produttiva specifico.
Automotive e veicoli elettrici — È il segmento con la spesa più elevata. Un veicolo modello 2025 dotato di ADAS di livello 2+ richiede almeno 15 cablaggi aggiuntivi dedicati ai sensori rispetto a una versione base; il solo modulo centrale ADAS richiede un cablaggio con oltre 200 pin di ingresso/uscita. Le architetture EV da 800V richiedono connettori sigillati e conformità ai requisiti di forza di estrazione della Classe 3.
Elettronica aerospaziale — Accettazione di Classe 3 in tutte le fasi, con il sistema qualità AS9100C applicato in aggiunta alla norma IPC/WHMA-A-620. Per i complessi cablaggi ramificati restano necessarie le lavorazioni ibride con disposizione manuale lungo la fusoliera.
Dispositivi medicali — Classe 3 ad alta affidabilità, con tracciabilità completa della forza di crimpatura per ciascun terminale. La selezione dei moduli dipende dalla necessità di guaine sterilizzabili e isolanti biocompatibili.
Apparecchi elettronici 3C — Produzione mista di volume medio, assemblaggi a nastro e coassiali, spesso con accettazione di Classe 2. La velocità di cambio formato conta più della cadenza produttiva massima.
Nuove energie (solare / BESS / ricarica) — Connettori ad alta corrente, conduttori di sezione maggiore, da 4 a 35 mm², e terminazioni sigillate. Un segmento in crescita, trainato dalle stesse tendenze di elettrificazione dei veicoli elettrici.
Macchinari industriali e robotica — Cablaggi per impieghi gravosi con guaine resistenti agli agenti chimici e resistenza ai movimenti ripetitivi. È comune l’uso dedicato alla Classe 2.
Scheda rapida sulla conformità alla norma IPC/WHMA-A-620 per chi acquista macchine
 Se un fornitore non è in grado di associare ogni dichiarazione della propria scheda tecnica a una clausola della norma IPC/WHMA-A-620, è meglio considerare la scheda materiale di marketing. La scheda rapida sulla conformità IPC/WHMA-A-620 riportata sotto descrive le cinque clausole più importanti per valutare una macchina.
La revisione E (ottobre 2022) è tuttora la versione più diffusa nella produzione: 338 pagine e oltre 700 fotografie a colori che distinguono, per ogni crimpatura, giunzione e terminazione, le condizioni accettabili dagli indicatori di processo e dai difetti. La revisione F (2025) rende più rigorosi in particolare quattro aspetti: regole più chiare per gli assemblaggi misti che combinano circuiti di Classe 2 e Classe 3 nello stesso cablaggio; tabelle aggiornate sulla forza di estrazione e indicazioni sulle sezioni trasversali delle crimpature; criteri visivi perfezionati per distinguere gli indicatori di processo dai difetti; nuovi criteri di accettazione per tubi termorestringenti, guaine trecciate, condotti e guaine spiralate.
| Ambito della clausola IPC | Funzione della macchina che assicura la conformità | Difetto possibile in assenza della funzione | Accettazione di Classe 1/2/3 |
|---|---|---|---|
| Forza e altezza di crimpatura | Monitoraggio della forza ad anello chiuso con campionamento ≥1 kHz, encoder per l’altezza di crimpatura | Una crimpatura insufficiente si sfila sotto vibrazione; una crimpatura eccessiva recide i trefoli | Per la Classe 3 è richiesto un campionamento del 100% |
| Prova della forza di estrazione | Stazione in linea per la prova della forza di estrazione con tabella preimpostata specifica per classe | Difetti di continuità sul campo non rilevati con il controllo visivo | Classe 3 = valori minimi più elevati secondo la tabella IPC |
| Tolleranza ai danni da spelatura | Profondità di spelatura programmabile ±0,3 mm, taglio dei trefoli ≤2% | Un’incisione nell’isolante si propaga con la flessione e causa un’interruzione intermittente | La Classe 2 è più rigorosa della Classe 1 |
| Prova di continuità | Stazione in linea per controllare la continuità e svolgere la prova hi-pot sul 100% dei pezzi | Circuiti aperti inviati alla fase di assemblaggio successiva | È richiesto un campionamento del 100% per tutte le classi |
| Rivestimenti protettivi (Rev F) | Modulo termorestringente, alimentatore per guaina trecciata, alimentazione del condotto | La guaina si spacca, il tubo termorestringente non recupera completamente la forma, il condotto è esposto all’abrasione | Nuovi criteri di accettazione Rev F per tutte e tre le classi |
Quanto costa la certificazione IPC 620?
La formazione IPC/WHMA-A-620 Certified IPC Specialist (CIS) per operatori costa US $400 – $900 a persona per un corso di 3 – 5 giorni tenuto da un Master IPC Trainer accreditato. La ricertificazione, ogni due anni, costa circa la metà. L’adozione a livello di stabilimento costa di più: circa US $20.000 – $80.000, includendo ricalibrazione delle macchine, aggiornamento della documentazione, formazione di auditor interni e acquisto della norma IPC. Considerare la certificazione un programma pluriennale, non una singola voce di costo.
📐 Nota tecnica
Per valutare macchine destinate a un programma di Classe 3, richiedere l’esportazione dei dati dal monitoraggio della forza ad anello chiuso. Le indicazioni della norma IPC/WHMA-A-620 Rev F sulle sezioni trasversali delle crimpature presuppongono la disponibilità di dati verificabili: se la macchina esegue il monitoraggio ma non esporta la scheda dati, l’operatore non può dimostrare la conformità durante un audit cliente.
Albero decisionale in 5 domande per scegliere una macchina per cablaggi
 Prima di richiedere un’offerta, valutare le macchine candidate con l’albero decisionale in 5 domande per la scelta di una macchina per cablaggi. Lo schema collega cinque parametri di acquisto a uno dei quattro livelli di automazione descritti in precedenza.
- Volume annuo. Sotto i 50.000 cablaggi finiti all’anno, prevalgono il livello 1 manuale e il livello 2 semiautomatico. Tra 50.000 e 200,000 unità, una macchina automatica di livello 3 per singolo processo offre un buon tempo di ritorno dell’investimento. Oltre 200,000 unità, le celle modulari di livello 4 sono il requisito minimo.
- Mix di tipi di cablaggio. Uno o due tipi di cablaggio stabili per trimestre favoriscono macchine dedicate di livello 3. Cinque o più tipi, con volumi variabili, favoriscono le macchine semiautomatiche di livello 2 con attrezzature a cambio rapido.
- Intervallo di sezioni del cavo. Se l’80% della produzione rientra nell’intervallo da 0.5 a 2,5 mm², è adatta una cella standard di livello 3. Per sezioni inferiori a 0,13 mm² (elettronica a filo sottile) o superiori a 6 mm² (batterie / potenza), specificare una cella di livello 4 con intervallo esteso.
- Classe IPC richiesta. Classe 1: sono accettabili i livelli 1 o 2. Classe 2: livello 2 con monitoraggio della forza minimo documentato. Classe 3: le uniche opzioni sono il livello 3 o 4 con prova della forza di estrazione sul 100% dei pezzi ed esportazione dei dati.
- Frequenza del cambio formato. Se è previsto più di un cambio prodotto per turno, dare priorità a una macchina semiautomatica con cambio rapido degli utensili rispetto a una macchina automatica ad alta cadenza produttiva. Se i cambi sono meno frequenti di una volta per turno, dare priorità alla cadenza produttiva.
| Profilo | Livello consigliato |
|---|---|
| Meno di 50k/anno, mix elevato, Classe 1 / 2 | Stazioni semiautomatiche di livello 2 |
| Da 50k a 200k/anno, mix ridotto, Classe 2 / 3 | Macchina automatica per singolo processo di livello 3 |
| Oltre 200k/anno, veicoli elettrici ad alta tensione, Classe 3 | Cella di automazione modulare di livello 4 |
| Aerospaziale, cablaggi ramificati con ≥80 circuiti, Classe 3 | Cella di livello 4 e disposizione manuale ibrida |
ROI e costo totale di proprietà: quando conviene automatizzare
Il calcolo del tempo di ritorno dell’investimento per l’acquisto di una macchina per cablaggi si basa su quattro componenti. Valutarle tutte prima di firmare un ordine d’acquisto permette di prendere una decisione consapevole. Questo schema in quattro componenti è in linea con le indicazioni sugli investimenti nella produzione industriale pubblicate nei dati occupazionali del Bureau of Labor Statistics degli Stati Uniti relativi agli addetti all’assemblaggio di cablaggi, che forniscono il riferimento per i costi del lavoro.
Scheda di calcolo del tempo di ritorno: quattro componenti
Il tempo di ritorno dell’investimento va da 18 a 36 mesi per le macchine di livello 3 per singolo processo e da 24 a 48 mesi per le celle modulari di livello 4. I programmi con requisiti di audit di Classe 3 spesso giustificano più rapidamente l’acquisto di una cella, perché l’alternativa — documentare manualmente la forza di estrazione di ogni terminale con un campionamento del 100% — comporta costi di manodopera che l’automazione elimina del tutto.
- Riduzione del personale — moltiplicare il numero di operatori sostituiti dalla macchina per il costo annuo complessivo (retribuzione, benefit e costi generali dello stabilimento, circa US $35K – $85K per operatore a seconda della località). Una cella modulare sostituisce 4 – 8 operatori su una linea a due turni.
- Riduzione dei costi dei difetti — nella produzione manuale mista, il tasso medio di difettosità del settore si attesta intorno al 12%; le celle automatiche con monitoraggio della forza ad anello chiuso raggiungono valori compresi tra 0.03 e 0,08%. Per un programma annuo da 200.000 unità e un costo di rilavorazione per cablaggio di US $3 – $7, il risparmio va da US $35.000 a US $165.000 all’anno.
- Costi del cambio formato — le linee manuali perdono da 15 a 45 minuti per ogni cambio prodotto; una linea semiautomatica con attrezzature a cambio rapido punta a restare sotto i 6 minuti. Moltiplicare i minuti risparmiati per il costo operativo della linea al minuto.
- Investimento e assistenza — l’investimento in conto capitale va da US $60K (macchina di livello 3 per singolo processo) a oltre US $800K (cella modulare di livello 4). Occorre inoltre prevedere ogni anno dal 10 al 15% per contratti di assistenza, ricambi e riqualificazione degli operatori.
📐 Nota tecnica
Calcolare il costo del lavoro complessivo per operatore, non soltanto la retribuzione. Una macchina di livello 3 per singolo processo a Querétaro che sostituisce 5 operatori retribuiti US $14/hour consente di risparmiare circa US $145K all’anno su due turni, includendo benefit, supervisione e costi generali dello stabilimento. È molto più dei US $58K calcolati considerando solo le retribuzioni: il dato da presentare per ottenere l’approvazione del consiglio di amministrazione.
Difetti comuni, ruolo dell’operatore e controllo qualità
 Cinque categorie di difetti rappresentano la maggior parte dei guasti sul campo nei cablaggi prodotti su queste linee. La tipologia dei difetti corrisponde alla classificazione delle modalità di guasto documentata nel brevetto USPTO 5.740.602 (sistema di assemblaggio di cablaggi), che indica i danni all’isolamento, il disallineamento dei terminali e i difetti di continuità come categorie predominanti. La crimpatura è all’origine delle prime tre modalità di guasto; l’inserimento e le prove causano le ultime due.
| Difetto | Contromisura della macchina | Criterio di accettazione IPC 620 |
|---|---|---|
| Danni all’isolamento durante la spelatura | Profondità di spelatura programmabile, sensore di usura della lama | ≤2% dei trefoli tagliati, nessuna incisione dell’isolante oltre il limite previsto dalla classe |
| Crimpatura con forza insufficiente | Monitoraggio della forza ad anello chiuso + encoder dell’altezza di crimpatura | Forza di estrazione secondo la tabella IPC per le Classi 1/2/3 |
| Disallineamento dei terminali | Controllo dell’orientamento dei terminali mediante visione artificiale durante l’inserimento | Controllo visivo al 100% secondo la classe IPC |
| Errore nella lunghezza di spelatura | Feedback dell’encoder di lunghezza dopo la spelatura | Tolleranza sulla lunghezza di spelatura: ±0,3 mm |
| Difetto di continuità | Stazione di prova in linea al 100% della continuità e della rigidità dielettrica (hi-pot) | Per le Classi 2/3 è richiesto un campionamento al 100% |
Prospettive del settore 2025 – 2030 — tabella di marcia per l’automazione dei veicoli elettrici a 800V
Gli acquirenti dovrebbero pianificare in funzione di quattro punti di svolta tra il 2025 e il 2030, illustrati nella roadmap sull’automazione dei veicoli elettrici a 800V riportata di seguito. Ogni riga rappresenta un elemento da considerare per gli acquirenti tra il 2025 e il 2030. Ogni riga associa un fattore trainante del mercato all’impatto sulla linea di cablaggio e all’azione conseguente per l’acquirente.| Indicatore | Fattore trainante | Impatto sulla linea di produzione dei cablaggi | Azione per l’acquirente |
|---|---|---|---|
| Riferimento iniziale 2025 | Mercato di macchine e macchinari per cablaggi: US $103.52B, CAGR del 7,2% | I moduli ADAS richiedono ormai cablaggi con 200+ pin nei veicoli di fascia intermedia | Verificare che le celle attuali siano compatibili con l’ingombro dei connettori da 200+ pin |
| Svolta dei veicoli elettrici 2027 | L’architettura a 800V diventa lo standard nei portafogli dei costruttori OEM | La domanda di connettori sigillati e sezioni dei conduttori maggiori (10 – 35 mm²) aumenta rapidamente | Specificare celle modulari a raggio esteso con modulo di inserimento per connettori sigillati |
| Picco del reshoring 2028 | La capacità produttiva di cablaggi in Messico cresce grazie all’USMCA; aumentano gli aggiornamenti delle linee semiautomatiche | Nelle nuove installazioni, la domanda di Tier 2 / 3 supera quella di Tier 4 | Pianificare una transizione graduale invece di passare direttamente a Tier 4 |
| Cella standard nel 2030 | Le celle modulari con monitoraggio della forza diventano il requisito di riferimento per la Classe 3 | La crimpatura manuale viene esclusa dai programmi di Classe 3 presso i principali OEM | Stipulare in anticipo un contratto di assistenza di 5 anni per garantire la continuità della fornitura dei ricambi |
“Gli analisti del settore che seguono il mercato dei macchinari per cablaggi indicano costantemente l’architettura dei veicoli elettrici a 800V come il principale fattore di spesa in conto capitale nel 2026, ma il segnale più interessante è un altro. Le celle ibride con disposizione finale manuale restano la soluzione standard per cablaggi con oltre 80 circuiti, e questa tendenza difficilmente invertirà la rotta prima del 2030.”
Domande frequenti
D: Che cosa fa un operatore addetto all’assemblaggio di cablaggi?
Visualizza la risposta
L’operatore di una linea di assemblaggio di cablaggi conduce la macchina di assemblaggio, carica le bobine di cavo e le strisce di terminali, monitora i dashboard per il controllo della forza ad anello chiuso, interviene in caso di allarme e approva i registri dei controlli del primo pezzo e in corso di produzione secondo lo standard di accettazione IPC/WHMA-A-620. Con il passaggio dai banchi manuali alle celle completamente automatiche, il ruolo richiede sempre meno manualità e sempre più capacità di interpretare i dati.
D: Qual è la differenza tra l’assemblaggio di cavi e l’assemblaggio di cablaggi?
Visualizza la risposta
Gli assemblaggi di cavi sono normalmente costituiti da un singolo tratto rettilineo di uno o più conduttori, con terminazioni elettriche a entrambe le estremità. Un cablaggio si dirama verso più estremità, raggruppa i fasci lungo percorsi definiti e comprende connettori, nastratura e rivestimenti protettivi. Entrambi seguono i criteri di accettazione IPC/WHMA-A-620, ma per i cablaggi servono tavole di layout, moduli di diramazione e sequenze di prova più lunghe.
D: Come valutare un produttore di cablaggi o un fornitore di macchine?
Visualizza la risposta
Ponga tre domande dirette. Primo: il fornitore può esportare i dati del monitoraggio della forza ad anello chiuso per ogni terminale? Secondo: la macchina soddisfa i requisiti della classe IPC/WHMA-A-620 effettivamente necessaria (Classe 2 o Classe 3)? Terzo: il fornitore può indicare tre clienti di riferimento nel suo settore e con volumi produttivi simili ai suoi? Eviti i fornitori che rispondono con formule vaghe come «soluzioni su misura».
D: Quanto tempo richiede la configurazione di una macchina completamente automatica per cablaggi?
Visualizza la risposta
La messa in servizio iniziale di una linea monoprocesso completamente automatica di Tier 3 richiede 4 – 8 settimane dalla consegna alla realizzazione dei primi articoli, compresa la formazione degli operatori. Per le celle modulari di Tier 4 occorrono 8 – 16 settimane.
D: Le macchine per l’assemblaggio di cablaggi possono lavorare cablaggi ad alta tensione per veicoli elettrici a 800V?
Visualizza la risposta
Sì, con alcune limitazioni. Le macchine standard di Tier 3 lavorano conduttori fino a circa 6 mm², sufficienti per la maggior parte dei circuiti di segnale e di alimentazione a bassa tensione. Per i cablaggi della batteria e del motore dei veicoli elettrici a 800V, con terminazioni sigillate da 10 – 35 mm², specificare una cella modulare di Tier 4 a raggio esteso, con inserimento di connettori sigillati, prove di forza di estrazione secondo IPC Classe 3 e gestione delle guaine arancioni per alta tensione. Prima di impegnarsi, verificare che l’elenco delle referenze del fornitore includa almeno un programma per veicoli elettrici di Tier 1 e chiedere se la cella è compatibile con la specifica famiglia di connettori usata sulla propria piattaforma: Aptiv HV280, Rosenberger H-MTD o Yazaki HV. Le attrezzature di inserimento non sono intercambiabili tra le diverse famiglie e un preventivo per la famiglia sbagliata può comportare in seguito un costoso aggiornamento.
D: Quanto dura la formazione per la certificazione IPC/WHMA-A-620?
Visualizza la risposta
La formazione a livello operatore per diventare Certified IPC Specialist (CIS) dura 3 – 5 giorni; quella a livello istruttore per Certified IPC Trainer (CIT) richiede altri 2 – 3 giorni, oltre a un esame di prova didattica. La ricertificazione è richiesta ogni due anni. L’adozione a livello di stabilimento, compresi la documentazione, la formazione degli auditor interni e la ricalibrazione delle macchine, porta la durata complessiva del programma a 6 – 12 mesi.
Configuri una macchina di assemblaggio di cablaggi per il suo programma
Si rivolga a un tecnico ZEUEE per definire i volumi, la classe IPC richiesta e la tipologia di cablaggi. Progettiamo macchine per soddisfare i criteri di accettazione della Classe 3 e accompagniamo ogni linea con dati documentati esportabili dal sistema di monitoraggio della forza.
Richieda un preventivo per la configurazione →Informazioni sull’analisi
Questa guida si basa sui 20 anni di installazioni di sistemi di automazione per cablaggi di ZEUEE in oltre 30 paesi e su più di 10.000 progetti industriali documentati dal 2005, oltre che sull’esame delle clausole IPC/WHMA-A-620 Rev E e Rev F, sui dati di mercato del 2025 di Assembly Magazine e ResearchAndMarkets e sui benchmark dei tassi di difettosità pubblicati da analisti del settore dei cablaggi. Quando non è stato possibile ricondurre un dato a una fonte pubblicata, la cifra è stata omessa invece di essere stimata.
Riferimenti e fonti
- IPC/WHMA-A-620 Revisione E — Norma per i requisiti e l’accettazione degli assemblaggi di cavi e cablaggi — IPC International
- IPC/WHMA-A-620F 2025: assemblaggi di cavi e cablaggi — ANSI
- Il mercato dei cablaggi automotive continua a crescere — Assembly Magazine, 2025
- Tendenze e prospettive globali per i macchinari di produzione di cablaggi 2026 – 2031 — ResearchAndMarkets
- Individuare 60 potenziali errori nella progettazione di cavi per macchinari e cablaggi — Cableteque
- WHMA/IPC pubblica IPC/WHMA-A-620 Rev E — Wiring Harness News
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






