Contatti Zeyu lntelligent Industrial Company

Come scegliere un produttore di macchine per l’inserimento di twist pin e isolatori

Aggiornato a settembre 2026
I produttori di macchine per l’inserimento di twist pin e isolatori realizzano macchinari che pressano contatti twist pin iperboloidali negli alloggiamenti dei connettori e inseriscono gli isolatori nelle rispettive cavità. Non appartengono a un unico settore. Quattro tipi diversi di aziende risponderanno alla stessa richiesta di offerta, e le differenze emergono dai documenti molto prima che dalla macchina. Una dichiarazione di trasparenza: questo articolo è pubblicato da ZEUEE, produttore di questi macchinari, quindi l’elenco include anche chi lo pubblica, dichiarandolo in tutti i punti pertinenti. Quello che segue è un metodo di selezione, non una classifica. Ogni voce della tabella è stata verificata sulla pagina online del rispettivo fornitore il 2 settembre 2026; quando una pagina non riporta un’informazione, la voce indica non specificato.
Come è stato compilato l’elenco e chi lo ha realizzato
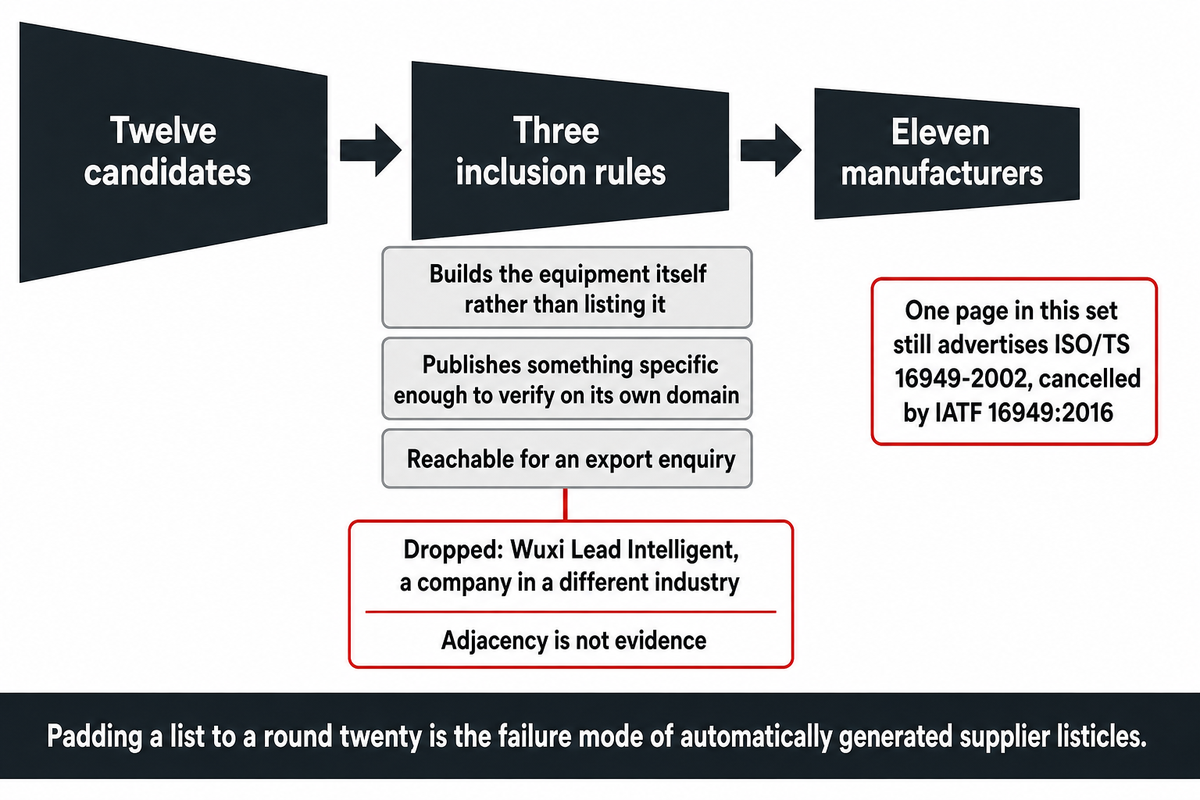
In questo articolo sono presentati undici produttori, selezionati tra dodici candidati in base a tre criteri: l’azienda deve realizzare direttamente macchinari per inserimento e assemblaggio, anziché limitarsi a inserirli in un elenco; deve pubblicare sul proprio dominio informazioni abbastanza specifiche da poter essere verificate; deve essere raggiungibile per una richiesta commerciale dall’estero. I candidati previsti erano dodici. Uno è stato escluso.
Il dodicesimo candidato era Wuxi Lead Intelligent. Era entrato nella rosa perché compariva accanto a un concorrente effettivo tra le aziende simili suggerite da un social network professionale. L’analisi dei prodotti reali — dispositivi per l’avvolgimento di batterie al litio, brevetti per il cambio bobina e una linea di produzione di stringatrici fotovoltaiche da 16.000 celle all’ora annunciata nel 2026 — ha rivelato che opera in un altro settore. La vicinanza non è una prova, quindi l’elenco si ferma a undici invece di essere gonfiato fino a venti. È proprio questo il difetto degli elenchi di fornitori generati automaticamente con cui questa pagina compete. Anche i riferimenti alle norme tecniche restano privi di verifica: una pagina di un produttore incluso nell’elenco dichiara ancora la conformità alla ISO/TS 16949-2002, edizione sostituita nel 2009 e poi abrogata con l’introduzione della IATF 16949:2016.
Cosa afferma e cosa non afferma questo articolo
- Nessun fornitore è stato classificato, valutato con un punteggio o ordinato in base alla qualità. L’ordine segue gli archetipi.
- Non sono riportati prezzi, perché nessuno degli undici produttori pubblica un prezzo nelle pagine di prodotto esaminate.
- L’ambito è quello dei macchinari industriali. Un utensile manuale per l’inserimento di pin o un kit di estrazione per le rilavorazioni sono acquisti diversi e non rientrano in questa analisi. Lo stesso vale per una macchina pick-and-place per la tecnologia a montaggio superficiale o a foro passante: popola una scheda a circuito stampato, non una cavità per connettore, e le prove di accettazione sono di conseguenza diverse.
- Ogni specifica è citata dalla pagina del produttore e nella tabella è indicato l’URL.
- ZEUEE è valutata secondo gli stessi criteri degli altri dieci: la sua pagina di prodotto è un’autodescrizione ed è indicata come tale.
La classificazione per archetipi: quattro aziende molto diverse risponderanno alla richiesta di offerta
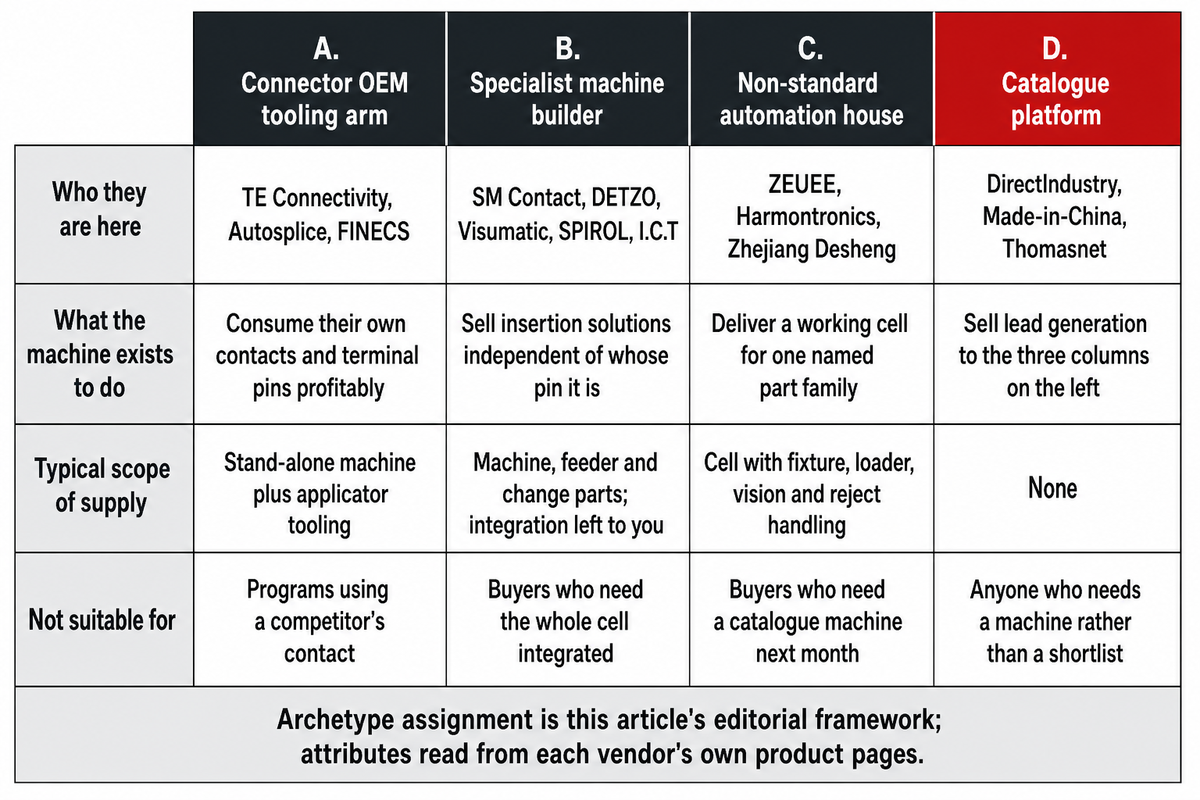
La classificazione per archetipi distingue i fornitori di macchine per inserimento in base a quattro modelli aziendali: produttori di connettori che realizzano attrezzature per inserire i propri contatti; produttori specializzati di macchine, indipendenti dal tipo di contatto; aziende di automazione non standard che progettano una cella attorno al componente del cliente; piattaforme di cataloghi che non producono nulla. Preventivi che sembrano differire di quattro volte nel prezzo spesso riguardano quattro prodotti diversi. Lo stesso criterio descritto sopra vale per tutte le pagine citate da qui in avanti, inclusa quella di ZEUEE.
Prima di confrontare i numeri, vale la pena classificare le offerte in questo modo, perché ogni archetipo risponde a una domanda diversa. Un produttore di connettori preventiva il costo dell’applicazione dei propri contatti. Uno specialista preventivala testa di inserimento, un alimentatore e i diversi formati di pin compatibili con le attrezzature. Un’azienda di automazione preventivala un segmento completo di linea di assemblaggio, comprensivo della maschera, del sistema di carico e dello scivolo per gli scarti del cliente, progettato per sincronizzarsi con le stazioni a monte e a valle. In questo caso l’automazione serve sia a ridurre gli scarti e le variazioni di posizionamento, sia a contenere il costo del posizionamento manuale: ridurre il lavoro manuale è la parte semplice del caso aziendale, mentre dimostrare la qualità di ogni giunzione è quella più difficile. Lo stesso ragionamento vale per i macchinari correlati, come mostra il confronto tra i produttori di macchine per l’assemblaggio di maniglie; la guida generale alle macchine è disponibile nella pagina sulle macchine per l’inserimento di pin.
| Dimensione decisionale | A. Divisione attrezzature del produttore di connettori | B. Produttore specializzato di macchine | C. Azienda di automazione non standard | D. Piattaforma di cataloghi |
|---|---|---|---|---|
| Aziende incluse | TE Connectivity, Autosplice, FINECS | SM Contact, DETZO, Visumatic, SPIROL, I.C.T | ZEUEE, Harmontronics, Zhejiang Desheng | DirectIndustry, Made-in-China, Thomasnet |
| Scopo effettivo della macchina | Utilizzare con profitto i propri contatti e pin terminali | Vendere soluzioni di inserimento indipendenti dal produttore del pin | Fornire una cella funzionante per una determinata famiglia di componenti | Generare contatti commerciali per le tre categorie a sinistra |
| Fornitura tipica | Macchina autonoma con attrezzature applicatrici; gamma di teste modulari | Macchina, alimentatore e componenti di cambio formato; integrazione a carico del cliente | Cella con maschera, sistema di carico, visione artificiale e gestione degli scarti | Nessuna |
| Pin saldati a livello di scheda elettronica (assemblaggio di PCB, linee SMT) | Competenza principale; copre sia le terminazioni press-fit sia quelle da saldare | In genere sì; I.C.T e SM Contact sono specializzati principalmente in PCB | Possibile, ma non è il motivo per cui si sceglie questo fornitore | Non applicabile |
| Alloggiamenti dei connettori e inserimento degli isolatori | Coperto, come applicazione non basata su PCB | Offerta mista: DETZO tratta bobine e connettori, mentre il catalogo pubblicato di SPIROL non include contatti elettrici | Motivo dell’esistenza di questo archetipo | Non applicabile |
| Compatibilità dei contatti tra fornitori | La più limitata: i componenti compatibili provengono in gran parte dal loro catalogo | La più ampia: per progettazione, non dipende da uno specifico tipo di contatto | Qualsiasi specifica indicata dal cliente, con progettazione dedicata a ogni progetto | Non applicabile |
| Cambio formato e versatilità nella produzione ad alta varietà | Dipende dal kit di attrezzature; cambio rapido entro la gamma di formati dei pin compatibili | Buona, ed è di solito l’argomento di vendita | Progettata per il mix di produzione dichiarato dal cliente | Non applicabile |
| Ricambi e assistenza effettivi | Rete globale di produzione e ricambi, in genere la più estesa tra le quattro | Regionale; verificare quale filiale interverrà effettivamente | Molto variabile; spesso i costi delle trasferte all’estero sono a carico del cliente | Nessuna |
| Prove che forniranno senza contestazioni | Schede tecniche e dichiarazioni sulla gestione della qualità; disponibili registrazioni della forza | Prove su campioni e video; i valori di cadenza pubblicati sono disomogenei | Pezzi di prova realizzati secondo i disegni tecnici del cliente — l’unico fornitore dell’elenco a pubblicare un dato indica da 3.000 a 5.000 pezzi | Solo testi promozionali |
| Non adatto a | Programmi che utilizzano contatti della concorrenza o alloggiamenti non presenti nel loro catalogo | Clienti che necessitano di una cella completa integrata e non dispongono di risorse interne per la progettazione | Clienti che necessitano il mese prossimo di una macchina a catalogo con prezzi dei ricambi pubblicati | Chiunque abbia bisogno di una macchina, anziché di una rosa di fornitori |
Fonte: dati rilevati sulle pagine di prodotto dei singoli fornitori il 2 settembre 2026. L’assegnazione agli archetipi è il criterio editoriale adottato in questo articolo.
Inserimento di pin e posizionamento degli isolatori: cosa copre davvero ciascun produttore
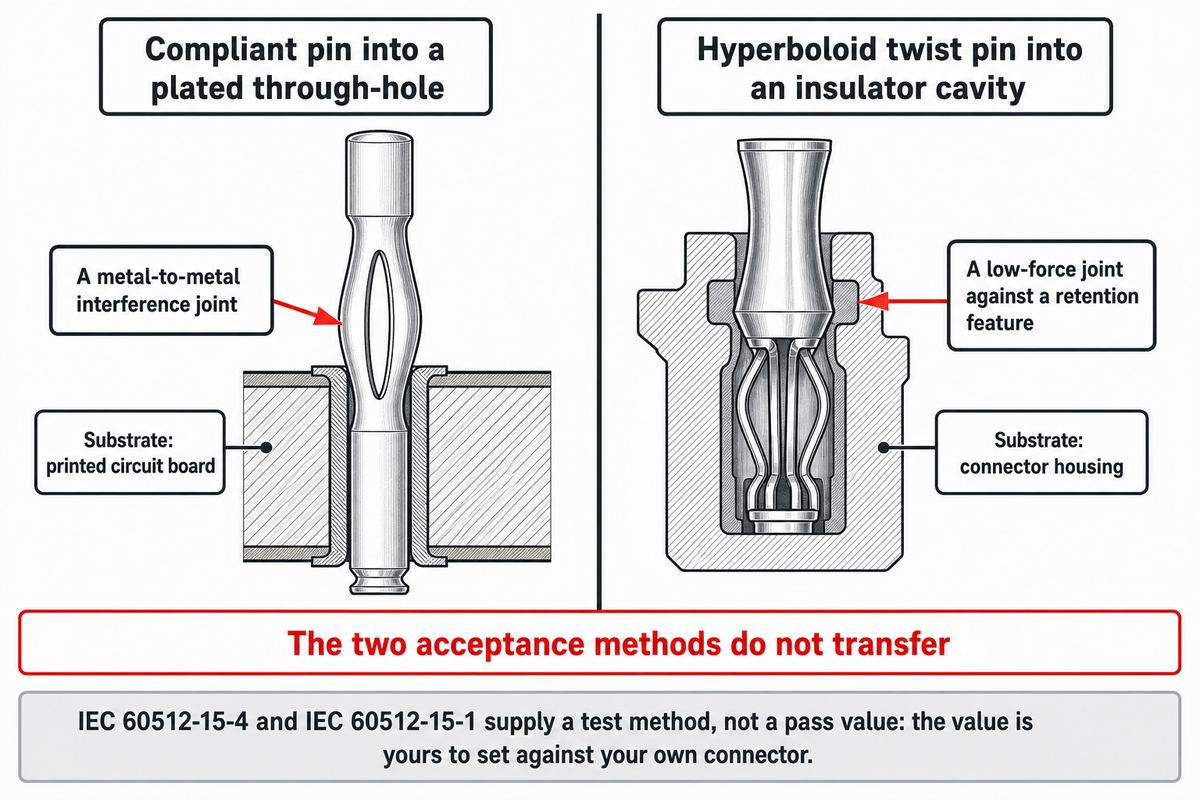
Una macchina per l’inserimento negli alloggiamenti dei connettori differisce da una macchina per PCB per il componente su cui opera, non per la velocità di movimento. La pressatura di un contatto conforme in un foro passante metallizzato su una scheda a circuito stampato crea una giunzione metallo-metallo a interferenza. Il posizionamento di un contatto twist pin iperboloidale nella cavità di un isolatore crea invece una giunzione a bassa forza contro un elemento di ritegno; i due metodi di accettazione non sono intercambiabili. Gli archetipi indicano chi risponde alla richiesta di offerta; questa sezione descrive l’effetto del prodotto sul componente del cliente, applicando lo stesso criterio alle pagine di ciascun fornitore.
Questa distinzione determina la rosa dei fornitori, che il prodotto finale sia un cablaggio automotive, un connettore aerospaziale o un componente per l’elettronica di consumo. Per questo la tabella seguente riporta le informazioni per ciascun fornitore, usando le sue stesse parole. Le specifiche mancanti sono indicate come non specificate, anziché essere dedotte. Soltanto uno degli undici produttori, specializzato in elementi di fissaggio meccanici, pubblica un valore della forza di inserimento; sei pagine non menzionano la forza in alcuna forma e otto non pubblicano la cadenza.
| Produttore | Archetipo / sede centrale | Componente su cui opera | Cadenza pubblicata | Verifica indicata nella pagina | Limite per chi cerca una macchina per twist pin |
|---|---|---|---|---|---|
| TE Connectivity | A · US/IE | Entrambi: lavorazione di PCB e inserimento di pin nei connettori | P4 fino a 3.3 (4) cicli al secondo; P550 5+ corse/secondo con passo di 30 mm | Monitoraggio della forza di inserimento opzionale; tracciabilità del cambio formato su P8 | Il monitoraggio della forza è un optional e il valore massimo dichiarato conta le corse, non i pezzi verificati |
| Autosplice | A · US/DE | Principalmente PCB; attrezzature disponibili anche per substrati in plastica, ceramica e metallo | MicroSert fino a 3 al secondo; MiniSert 12.000 all’ora con passo di 5,08 mm; AIS 6000 fino a 0.2 sec/inserimento | Visione artificiale per correggere gli errori dei PCB; sensori di fine bobina; rilevamento della continuità opzionale | La visione artificiale rileva l’inclinazione della scheda, non l’integrità della giunzione; la misurazione della forza di inserimento è opzionale |
| SM Contact | B · Francia, fondata nel 1986 | PCB sui modelli PININSERT 2100 e 3200; PCB o componenti in plastica su 2100 XL | Non specificata per nessuna delle tre macchine | Controllo qualità in linea e tracciamento dei difetti; controllo laser di componenti e pin | Nessuna cadenza e nessuna forza pubblicate; entrambi i valori vanno quindi richiesti in preventivo |
| DETZO | B · Taiwan | Connettori e rocchetti per bobine | Non specificata; capacità indicata come 1, 4, 8 o 12 stazioni (DSW-IP01–IP12) | Controllo servo della profondità e della posizione di inserimento; monitoraggio attivo della pressione, opzionale | Riferimento a norme tecniche industriali non identificate per perpendicolarità e passo, impossibili da verificare |
| Harmontronics | C · Cina, SH 688022 | Entrambi, su linee separate: assemblaggio di pin su PCB e assemblaggio di connettori a pettine | Non specificata nella pagina del profilo; modello di macchina indicato: PA800-PCB | ISO 9001; FMEA; sistema di controllo qualità end-to-end | Le specifiche pubbliche sono limitate; le prove consistono in referenze di clienti, non in dati |
| Zhejiang Desheng | C · Cina, dal 2009 | Alloggiamenti per connettori automotive; alimentazione, piegatura, assemblaggio e rilevamento | 20–30 pz/min | Rilevamento automatico, definito nella frase successiva come rilevamento della presenza del materiale | Il rilevamento è affidato a un sensore nella tramoggia, non verifica la giunzione; l’alimentazione pneumatica di 0.5 ±0,1 MPa non indica la forza di inserimento |
| FINECS | A · Giappone, Toyama | Pin terminali inseriti in componenti non specificati, per i clienti dei propri pin terminali | Non specificata; la scheda tecnica di FINESERT Pro è disponibile solo dopo il download | Non specificata | Nessun dato è verificabile senza contattare l’azienda; la macchina serve la sua attività di produzione dei pin |
| I.C.T | B · Cina | Fori per PCB; modello I.C.T-S4020, con un modello radiale affine per condensatori e resistori | Non specificata in questa pagina | Precisione di allineamento mantenuta al cambio del modello di prodotto; riduzione delle variazioni dovute all’operatore | Ambito limitato ai PCB; non è dichiarata alcuna capacità di lavorare isolatori o alloggiamenti per connettori |
| SPIROL | B · US | Elementi di fissaggio meccanici: spine elastiche avvolte e scanalate, spine di centraggio, boccole, inserti | Non specificata; in questo settore si indicano i valori della forza, non la cadenza | Monitoraggio opzionale della forza, rilevamento dei pin, presenza del componente tramite laser e livello dei pin nel tubo di alimentazione | Il catalogo pubblicato non comprende contatti elettrici: è il settore sbagliato, nonostante l’identica espressione |
| Visumatic | B · US | Perni con punta dentata, pin in acciaio, push-pin, elementi di fissaggio automotive a forma di abete | Non specificata | I sensori di posizione del punzone verificano la corsa e la profondità di inserimento; un sensore distinto conferma l’alimentazione | Ambito limitato agli elementi di fissaggio meccanici, ma il metodo di verifica basato sulla posizione è un buon riferimento |
| ZEUEE | C · Cina, Shenzhen, fondata nel 2005 | Inserimento del twist pin nella cavità dell’isolatore del connettore — la categoria specifica | Non pubblicata; definita in preventivo per famiglia di componenti | Monitoraggio della forza ad anello chiuso con verifica della profondità di inserimento prima dell’autorizzazione al rilascio; la pagina dell’azienda lo descrive come dotazione standard su tutte le macchine, non opzionale | Editore di questo articolo; la pagina è un’autodescrizione e non costituisce una prova indipendente |
Ogni voce è stata verificata sulla pagina collegata il 2 settembre 2026. «Non specificato» significa che la pagina non fornisce il dato, non che la capacità sia assente.
Analisi dei produttori
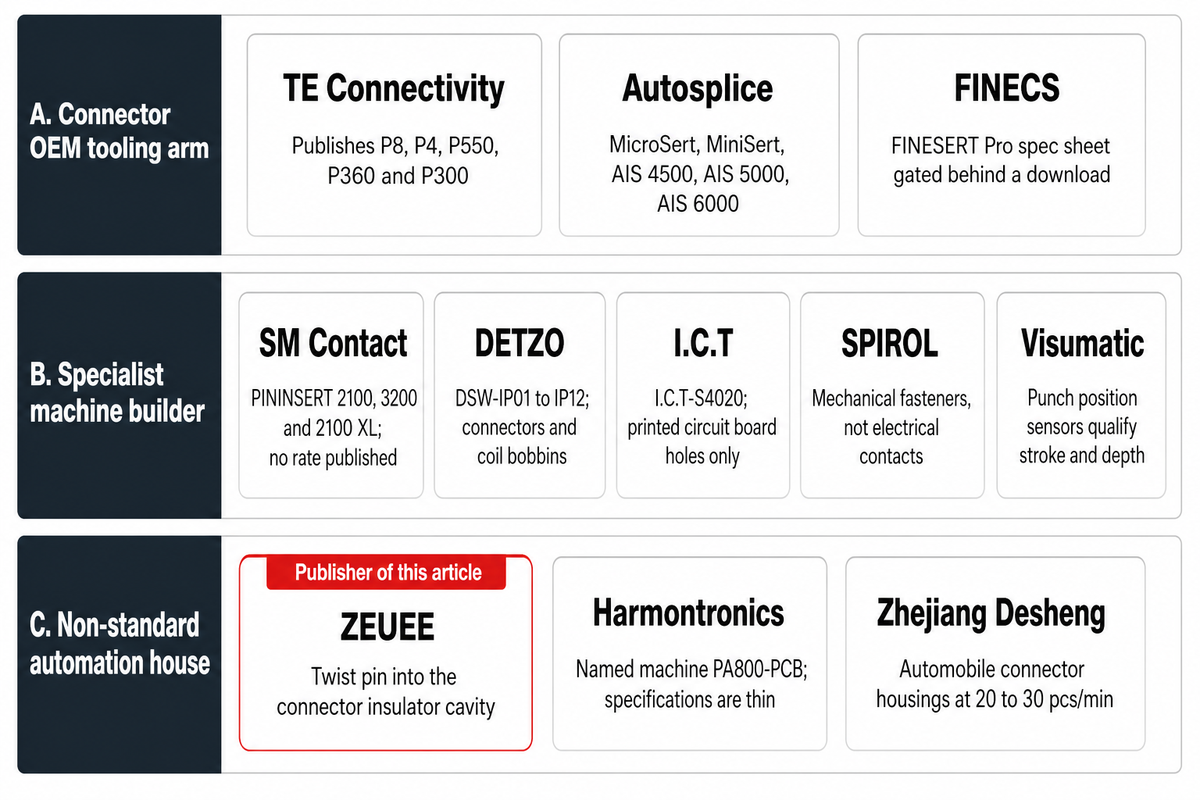
Ogni scheda seguente riporta un dato specifico verificabile, l’archetipo di appartenenza e il limite che il cliente dovrebbe considerare nel preventivo. Nessuna scheda attribuisce al fornitore capacità che non dichiara, e l’ordine segue la classificazione per archetipi, non un giudizio sulla qualità. Quando una pagina non riporta un dato, la scheda lo segnala, secondo lo stesso criterio applicato nella tabella precedente.
TE Connectivity
Divisione attrezzature di un produttore di connettori con il portafoglio pubblicato più ampio tra quelli esaminati, che copre le diverse applicazioni della categoria, dalla lavorazione di schede all’inserimento di pin nei connettori: P8, P4, P550, P360 e P300. La cadenza è pubblicata in due forme: fino a 3.3 (4) cicli al secondo per P4 e 5+ corse al secondo con passo di 30 mm per P550. Limite: il monitoraggio della forza di inserimento è un’opzione, installata, secondo le parole di TE, su richiesta per molte applicazioni automotive.
Autosplice
Anche produttore di componenti, come dichiara esplicitamente: realizza a livello globale macchine flessibili per l’inserimento di pin su PCB, con attrezzature compatibili anche con substrati in plastica, ceramica e metallo. Il dato pubblicato più specifico riguarda MiniSert: 12.000 all’ora con passo di 0.2 pollici (5,08 mm); AIS 4500 e 5000 sono dichiarate rispettivamente a 0.7 sec per pin e 1.0 sec per terminale, mentre AIS 6000 arriva a 0.2 sec per inserimento con precisione di ±0,03 mm. MicroSert dichiara una ripetibilità di 0.001 pollici (0,0254 mm), una misurazione diversa dalla precisione di ±0.001 pollici indicata per MiniSert; i due dati non vanno confrontati direttamente. Limite: i valori che dipendono dal passo non sono direttamente confrontabili con quelli degli altri produttori.
SM Contact
Specialista francese dal 1986, con filiali in Cina, Estonia e Spagna; realizza soluzioni su misura per connettori, PCB, telai di bobine, trasformatori e telai portacontatti. Il dato verificabile riguarda il processo, non un valore numerico: l’azienda dichiara di iniziare ogni progetto dalla progettazione del pin. Limite: nessuna delle pagine di PININSERT 2100, 2100 XL o 3200 indica la cadenza o la forza, quindi per confrontarle serve un preventivo.
DETZO
Produttore taiwanese specializzato nell’avvolgimento, con soluzioni per connettori e rocchetti per bobine nella gamma servo DSW-IP01–DSW-IP12. Il monitoraggio attivo della pressione, disponibile come optional, rileva in tempo reale la forza di inserimento per prevenire danni al rocchetto o deformazioni dei pin. Limite: la capacità è indicata tramite la configurazione delle stazioni, non come cadenza, e le norme tecniche citate per perpendicolarità e passo non sono identificate.
Harmontronics
Azienda cinese di automazione fondata nel 2007, anno in cui ha sviluppato la sua prima macchina ad alta velocità per l’inserimento di pin; quotata sul mercato STAR nel 2019. Le referenze dei clienti sono il dato specifico verificabile: l’azienda dichiara di servire TE, Aptiv, Bosch, Continental e Yazaki; un elemento verificabile da terzi è la serie di premi fornitori assegnati da TE dal 2017 e dal 2021 al 2025. Limite: le pagine pubbliche riportano pochissimi dati sulle macchine, quindi la verifica deve basarsi sulle referenze.
Zhejiang Desheng
Azienda con sede a Yueqing, attiva dal 2009 specificamente nel settore dei connettori automotive; una macchina integra alimentazione, piegatura, assemblaggio e rilevamento. La cadenza pubblicata è di 20–30 pz al minuto, con pressione di esercizio di 0.5 ±0,1 MPa. Limite: il rilevamento descritto nella pagina riguarda la presenza del materiale nell’alimentatore e non fornisce informazioni sulla giunzione.
FINECS
Produttore giapponese di pin terminali con sede a Toyama, vende FINESERT Pro per inserire i pin terminali nei componenti in modo automatico e continuo; specifica che la macchina è destinata, con le sue parole, ai clienti dei propri pin terminali. Questa dichiarazione d’intenti descrive l’archetipo con insolita chiarezza ed è l’unico elemento della pagina che un cliente può verificare senza assistenza. Limite: la scheda tecnica è accessibile solo dopo il download, quindi non è possibile verificare alcun dato prima di contattare l’azienda.
I.C.T
Produttore cinese di macchine SMT: I.C.T-S4020 esegue l’inserimento di terminali, posizionando i componenti nei fori dei PCB; un modello radiale affine gestisce condensatori, resistori, LED, transistor e mini-interruttori. L’azienda dichiara di mantenere la precisione di allineamento anche quando cambia il modello del prodotto. Limite: l’ambito è limitato ai circuiti stampati; non è dichiarata alcuna capacità relativa a isolatori o alloggiamenti per connettori.
SPIROL
Specialista statunitense nell’installazione di pin meccanici. Il catalogo pubblica un dato che nessun produttore del settore elettrico riporta: i valori della forza delle macchine, da 0,9 kN per PM, passando per 1,3 kN, 6,7 kN e 8 kN, fino a 22,2 kN per PMX. È l’unica gamma di forze pubblicata in questo elenco, trascritta dalla pagina del catalogo. Le opzioni di rilevamento sono raggruppate tra gli accessori che migliorano le prestazioni, non tra le dotazioni standard. Limite decisivo: le spine elastiche avvolte e le boccole non sono contatti elettrici, quindi questa azienda appartiene a una diversa rosa di fornitori.
Visumatic
Produttore statunitense di sistemi automatici di fissaggio per perni con punta dentata, pin in acciaio, push-pin ed elementi di fissaggio automotive a forma di abete; sul proprio sito li definisce macchine automatiche per l’inserimento di pin. L’architettura di verifica è il dettaglio specifico da prendere a modello: i sensori di posizione del punzone verificano la corsa e la profondità di inserimento, mentre un sensore distinto conferma il trasferimento dell’elemento di fissaggio. Limite: anche in questo caso si tratta di elementi di fissaggio meccanici, non di contatti; la separazione tra i due sensori è però un requisito che ogni cliente di questa categoria dovrebbe richiedere.
ZEUEE
Editore di questo articolo e azienda di automazione del terzo archetipo: fondata nel 2005 a Shenzhen, con una sede operativa di 20.000 m² a Taihe, Jiangxi, aggiunta nel 2020, 120+ dipendenti e certificato di gestione della qualità ISO 9001:2015. Su richiesta forniremo l’ente di certificazione e il numero del certificato: è esattamente ciò che il livello più alto della scala sopra invita a chiederci. La pagina della macchina per l’inserimento di twist pin e isolatori descrive l’alimentazione del contatto iperboloidale nella cavità dell’isolatore, l’applicazione della forza sotto monitoraggio ad anello chiuso e la verifica della profondità di inserimento prima dell’autorizzazione al rilascio. Limite, applicato a noi stessi: la pagina è un’autodescrizione; il cliente dovrebbe richiederci gli stessi documenti richiesti agli altri fornitori della tabella.
Esistono produttori statunitensi di macchine per l’inserimento di twist pin e isolatori?
Tre degli undici produttori hanno sede negli Stati Uniti: Autosplice, SPIROL e Visumatic. TE Connectivity svolge attività di progettazione negli Stati Uniti, ma la società madre ha sede in Irlanda. Solo Autosplice e TE lavorano con contatti elettrici. SPIROL e Visumatic producono macchinari per elementi di fissaggio meccanici, che condividono le parole di ricerca, ma nessuna delle applicazioni. I clienti che necessitano di assistenza nazionale per la lavorazione degli alloggiamenti dei connettori hanno poche alternative; prima di parlare dei tempi di consegna dovrebbero chiedere a ogni fornitore statunitense quale dei due tipi di giunzione è stato considerato nella progettazione dei macchinari.
Cosa fa meglio un piccolo produttore di macchine per inserimento rispetto a uno grande?
Due aspetti: rapidità nel gestire i cambi formato e accesso diretto all’ufficio tecnico. Uno specialista o un’azienda di automazione riprogetta di solito un’attrezzatura per una famiglia di componenti durante un ciclo di costruzione, e spesso è possibile parlare direttamente con l’ingegnere che l’ha progettata. I grandi produttori di connettori offrono l’opposto: ampia disponibilità di ricambi tramite una rete globale, sistemi di qualità documentati e documentazione di audit in grado di superare le ispezioni. Nei programmi dei settori regolamentati, la documentazione è in genere più importante. I programmi con elevata varietà e frequenti nuovi connettori tendono ad avere esigenze opposte, pagando però il prezzo di una copertura di assistenza più limitata.
La scala delle prove in 9 livelli: cosa richiedere invece di fidarsi della scheda tecnica
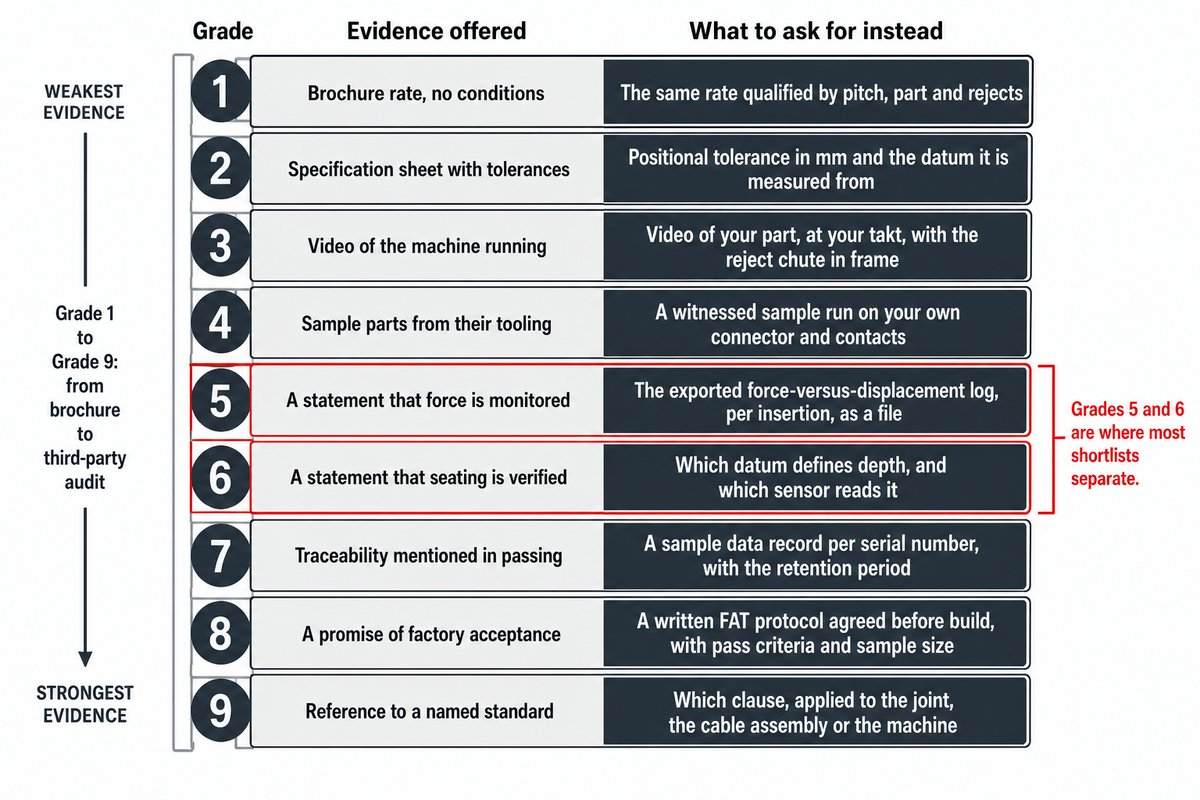
Per queste apparecchiature non esiste una norma tecnica di qualificazione a livello di macchina. La ricerca presso gli enti di normazione restituisce criteri di accettazione per il cablaggio assemblato finito e per il processo di crimpatura, ma nulla che qualifichi la macchina di inserimento in sé. Per questo gli acquirenti devono definire l’accettazione sulla base di prove a livello di giunzione e di un protocollo scritto.
Questa assenza è il dato più utile dell’intero articolo e va precisata. IPC/WHMA-A-620 è la norma di accettazione per i cablaggi assemblati, cioè per il prodotto, non per l’apparecchiatura. NASA-STD-8739.4 disciplina la crimpatura e la qualità di esecuzione dei cavi e dei cablaggi di interconnessione: riguarda il processo, non la macchina. Chiedere a un fornitore di macchine di inserimento di certificarsi rispetto a una di queste norme significa richiedere la conformità a un documento che non descrive la macchina. A dimostrarne le prestazioni servono evidenze concrete; la scala seguente le ordina.
«Le macchine di fascia alta possono essere dotate di monitoraggio della forza di inserimento … su richiesta, come avviene in molte applicazioni automotive».
— pagina prodotto di TE Connectivity sulle macchine per l’inserimento di pin singoli
Questa frase va letta come un dato utile agli acquisti, non come testo promozionale. Il monitoraggio della forza fornisce una prova per ogni componente che la giunzione è stata realizzata correttamente e viene venduto come opzione su richiesta del cliente. Tutti e 4 i fornitori indipendenti che menzionano il monitoraggio della forza — TE, Autosplice, DETZO e SPIROL — lo offrono come optional. Se non lo si specifica, la macchina produce componenti ma non fornisce prove.
| Livello | Evidenza fornita | Cosa richiedere in alternativa | Cosa rivela un rifiuto |
|---|---|---|---|
| 1 | Cadenza dichiarata nella brochure, senza condizioni | La stessa cadenza, precisando passo, componente e inclusione o meno degli scarti | Il dato indica il numero di corse, non il tempo ciclo |
| 2 | Scheda tecnica con tolleranze | Tolleranza di posizione in mm e riferimento da cui viene misurata | La precisione è stata misurata sulla testa, non sul contatto elettrico inserito |
| 3 | Video della macchina in funzione | Video della macchina sul vostro componente, al vostro ritmo di produzione e con lo scivolo degli scarti visibile | Il componente mostrato è più semplice del vostro |
| 4 | Campioni lavorati con le loro attrezzature | Prova osservata sul vostro connettore e sui vostri contatti elettrici | La compatibilità con i vostri componenti non è stata dimostrata |
| 5 | Dichiarazione che la forza viene monitorata | File esportato con il registro forza-spostamento per ogni inserimento | Il monitoraggio è segnalato da una spia, ma non viene registrato |
| 6 | Dichiarazione che il corretto posizionamento è verificato | Quale riferimento definisce la profondità e quale sensore la misura | La verifica riguarda la presenza del componente nell’alimentatore, a monte della giunzione |
| 7 | Riferimento generico alla tracciabilità | Esempio di record dei dati per numero di serie, con periodo di conservazione | I record sono disponibili solo sulla macchina |
| 8 | Promessa di accettazione in fabbrica | Protocollo FAT scritto e concordato prima della costruzione, con criteri di superamento e dimensione del campione | L’accettazione sarà negoziata dopo che avrete speso il denaro |
| 9 | Riferimento a una norma tecnica specifica | Quale clausola si applica e a cosa: alla giunzione, al cablaggio assemblato o alla macchina | La norma disciplina un altro ambito e nessuno lo aveva verificato |
È tra i livelli 5 e 6 che si separano la maggior parte dei fornitori selezionati. Le indicazioni tecniche su come viene monitorata la forza di inserimento si trovano nella guida della macchina, non in questa sede.
L’accettazione dovrebbe basarsi su prove a livello di giunzione, perché esistono prove sul risultato anche se non esistono prove sulla macchina. IEC 60512-15-4 (forza di inserimento, rilascio ed estrazione del contatto) e IEC 60512-15-1 (ritenzione del contatto in un inserto) forniscono un metodo di prova, non un valore di superamento: spetta a voi definire tale valore in base al vostro connettore. È questa la formulazione corretta di ciò che molte pagine dei fornitori riassumono con il termine “conforme”. La precisione di inserimento dipende dalla giunzione e dal processo produttivo che la realizza, non dalla sola testa; per questo, dopo l’installazione, l’ottimizzazione del processo spesso produce risultati migliori rispetto a una macchina più veloce.
Abbinare ogni domanda alla relativa evidenza: come redigere la RFQ
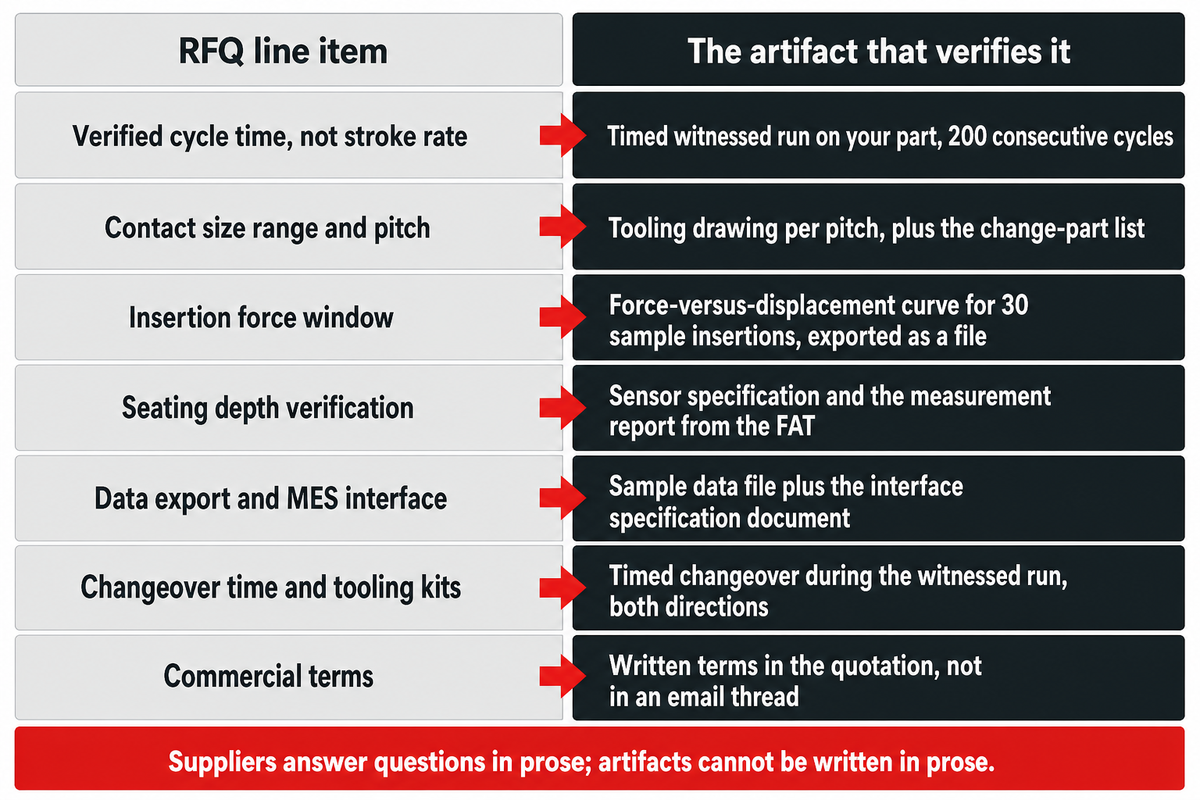
L’abbinamento tra domande ed evidenze affianca ogni domanda all’evidenza che fornisce la risposta: è questo che lo distingue da un normale questionario. I fornitori rispondono alle domande a parole. Le evidenze, invece, non si possono formulare a parole: richiederne una significa ottenere un file oppure una motivazione, e in entrambi i casi si ricavano informazioni utili.
Indicate le vostre esigenze produttive direttamente nella richiesta e inviate insieme la tabella seguente, senza rimandare a un successivo scambio. Per una selezione preliminare più ampia prima della valutazione tecnica, potete partire dalla checklist generale per la selezione dei fornitori e aggiungere queste voci specifiche per le apparecchiature di inserimento. Copiate senza modifiche le 4 colonne nella richiesta di preventivo.
Checklist RFQ — copiate queste voci nella richiesta di preventivo:
| Parametro | Intervallo consigliato | Perché è importante | Come verificarlo |
|---|---|---|---|
| Tempo ciclo verificato, non numero di corse | Indicate l’obiettivo in secondi per componente verificato, in genere da 0.2 a 3,0 s | Le cadenze pubblicate vanno da 0.2 sec/inserimento a 30 pz/min e non includono gli scarti | Prova cronometrata e osservata sul vostro componente, per 200 cicli consecutivi |
| Intervallo dimensionale e passo dei contatti | Dichiarate tutti i passi utilizzati, fino a 5,08 mm o inferiore | 2 dei valori di cadenza più elevati pubblicati sono validi solo per un passo specifico | Disegno tecnico dell’attrezzatura per ogni passo, più elenco dei componenti di cambio formato |
| Intervallo della forza di inserimento | Limite superiore e inferiore in newton, definiti in base ai dati del vostro connettore | I contatti twist pin iperboloidali sono caratterizzati da una bassa forza di inserimento; il limite superiore protegge l’isolante | Curva forza-spostamento per 30 inserimenti campione, esportata in un file |
| Verifica della profondità di inserimento | Tolleranza di posizione in mm rispetto a un riferimento specificato | La profondità è definita da un arresto di riferimento; la sola forza non basta a provarla | Specifiche del sensore e rapporto di misurazione della FAT |
| Esportazione dei dati e interfaccia MES | Record per ogni inserimento, conservato per almeno 12 mesi | Senza esportazione, il monitoraggio della forza è una spia, non tracciabilità | File di esempio con i dati e documento con le specifiche dell’interfaccia |
| Tempo di cambio formato e kit di attrezzature | Obiettivo: meno di 15 minuti per un cambio all’interno della stessa famiglia | Nella produzione ad alta varietà, i cambi formato incidono più del tempo ciclo | Cambio formato cronometrato durante la prova osservata, in entrambe le direzioni |
| Condizioni commerciali | Tempi di costruzione, copertura della garanzia e responsabilità per le spese di trasferta dell’assistenza all’estero | Solo 1 fornitore su 11 pubblica le condizioni; gli altri le comunicano solo su richiesta | Condizioni scritte nel preventivo, non in una serie di email |
Un esempio pubblicato rende concrete le condizioni dell’ultima voce. Zhejiang Desheng indica tempi di costruzione da 60 a 90 giorni lavorativi, richiede campioni fisici e disegni tecnici 2D e 3D prima di preparare un preventivo, fornisce da 3.000 a 5.000 componenti di prova e offre una garanzia di un anno che esclude i ricambi, addebitando al cliente tutte le spese di assistenza post-vendita all’estero. Queste condizioni potrebbero fare al caso vostro oppure no, ma sono dichiarate. 10 degli 11 produttori non specificano nulla di paragonabile: il confronto si svolge quindi tra un insieme di condizioni trasparenti e 10 situazioni sconosciute.
Requisiti di integrazione e utenze che gli acquirenti dimenticano fino alla settimana dell’installazione
Se la macchina deve lavorare in linea anziché in modo autonomo, i vincoli del sito vanno inclusi nella RFQ, non nel rapporto di messa in servizio. Tensione e fase di alimentazione, qualità dell’aria compressa, ingombro a terra, altezza del trasportatore, handshake SMEMA e protocollo PLC o MES influiscono sul preventivo; dichiararli in anticipo costa meno che aggiungerli in un secondo momento.
| Requisito | Cosa indicare nella RFQ | Cosa succede se non lo si specifica |
|---|---|---|
| Alimentazione elettrica | Tensione, fase e frequenza nella posizione prevista — Autosplice dichiara 400 V / 50 Hz / 16 A e aria a 6 bar per il modello AIS 4500 | Il trasformatore compare nella fattura della messa in servizio |
| Aria compressa | Pressione e grado di essiccazione al punto di allacciamento; per esempio, 0.5 ±0,1 MPa secondo le specifiche di Desheng | Gli attuatori pneumatici escono dai limiti di tolleranza e la profondità di inserimento varia |
| Ingombro e accessibilità | Lunghezza e larghezza disponibili e spazio libero in mm per la manutenzione, in base agli ingombri degli armadi pubblicati: nella gamma AIS di Autosplice si va da 1170 × 1010 mm del modello a testa singola AIS 4500 a 3025 × 1650 mm del modello AIS 5000 in linea con trasportatore | Arriva una macchina lunga 2,0 m per uno spazio di 1,6 m nel layout |
| Interfaccia del trasportatore | Altezza di trasporto in mm, direzione di avanzamento ed eventuale necessità di segnalazione compatibile con SMEMA | Senza una tavola elevatrice, non è possibile inserire la cella nella linea di produzione |
| Controllo e dati | Marca del PLC, protocollo di rete e record MES necessario per ogni componente | La tracciabilità dovrà essere aggiunta in un secondo momento, in genere a carico vostro |
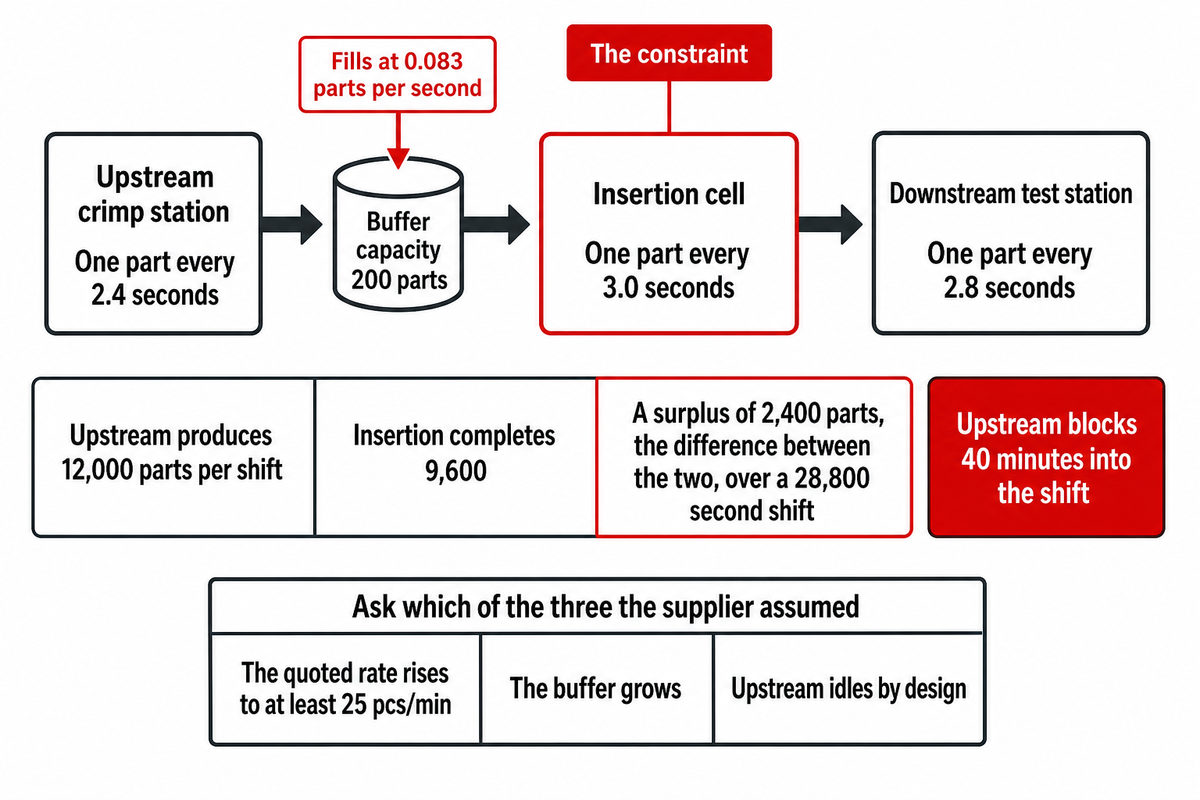
| Cadenza a monte e a valle | Tempo ciclo delle stazioni adiacenti e capacità dell’accumulo intermedio disponibile | La macchina più veloce dello stabilimento resta senza componenti o blocca la produzione: si veda il calcolo seguente |
Esempio di calcolo del bilanciamento delle cadenze. Consideriamo un fornitore che dichiara da 20 a 30 pz/min e usiamo il valore più prudenziale: 20 pz/min equivalgono a un componente ogni 3.0 secondi. Supponiamo che la stazione di crimpatura a monte fornisca un componente ogni 2.4 secondi e che la stazione di prova a valle ne accetti uno ogni 2.8 secondi. Con un ciclo di 3,0 s, l’inserimento diventa il vincolo: la stazione a monte produce con 0,6 s di anticipo per componente. In un turno di 8 ore, pari a 28.800 secondi, la stazione a monte produce 12.000 componenti, mentre la cella di inserimento ne completa 9.600; si accumulano così 2.400 componenti in eccedenza, che devono essere collocati da qualche parte. L’accumulo intermedio si riempie al ritmo di 1 ÷ 2.4 − 1 ÷ 3.0 = 0.083 componenti al secondo; una capacità di 200 componenti si esaurisce quindi dopo 2.400 secondi e la stazione a monte si blocca 40 minuti dopo l’inizio del turno. La cadenza dichiarata deve salire ad almeno 25 pz/min (2,4 s), oppure va aumentata la capacità dell’accumulo, oppure la stazione a monte deve fermarsi intenzionalmente. Chiedete quale delle 3 ipotesi ha considerato il fornitore, perché il preventivo si basa su una di esse.
La disponibilità di ricambi nella vostra area geografica riduce i tempi di fermo con molta più affidabilità di qualsiasi promessa di prestazioni affidabili riportata in una brochure. Questo tipo di lavoro sulle interfacce è uno degli aspetti del progetto che si trasferiscono peggio da un fornitore all’altro, ecco perché conta il profilo del fornitore: un’azienda di automazione lo include nel preventivo, mentre un produttore di componenti spesso non lo fa. Quando il progetto riguarda un’intera linea invece di una sola stazione, le stesse domande si estendono alla gamma di macchine per l’assemblaggio di connettori e, a valle, alle macchine per l’assemblaggio di fili e cavi.
Dove si verificano gli errori nella selezione dei fornitori
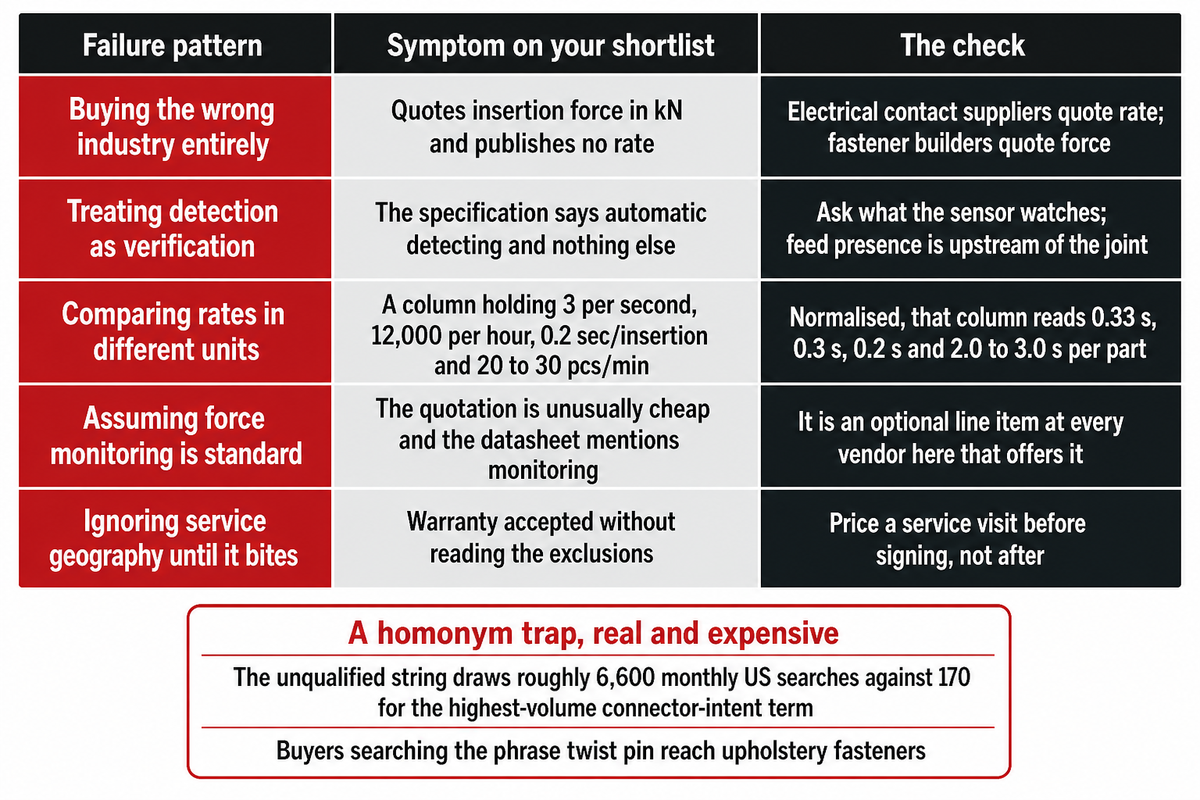
Cinque errori ricorrenti causano la maggior parte dei problemi in questo settore, e 4 sono individuabili prima di emettere un ordine. Riconoscerli richiede un’ora per rivedere i fornitori selezionati; ignorarli può costare un ciclo di costruzione. Per ciascuno, i controlli da fare si trovano dove indicato nella sezione precedente: nella pagina pubblicata dal fornitore, nell’ambito delle interfacce e nell’area di disponibilità dei ricambi.
Cinque errori ricorrenti e il controllo che permette di individuarli
- Errore 1 — scegliere un settore industriale del tutto sbagliato. Segnale: il fornitore indica la forza di inserimento in kN e non pubblica la cadenza. Controllo: produttori di macchine per elementi di fissaggio meccanici come SPIROL e Visumatic indicano la forza perché un perno elastico viene pressato in un accoppiamento metallico con interferenza. I fornitori di contatti elettrici indicano la cadenza. Una selezione che mescola entrambi i tipi confronta macchine non confrontabili.
- Errore 2 — scambiare il rilevamento per la verifica. Segnale: la specifica dice “rilevamento automatico” e non aggiunge altro. Controllo: chiedete cosa monitora il sensore. Il monitoraggio della presenza del componente nell’alimentatore è a monte della giunzione e prova soltanto che il materiale era disponibile.
- Errore 3 — confrontare cadenze espresse in unità diverse. Segnale: una colonna del foglio di calcolo riporta 3 al secondo, 12.000 all’ora, 0.2 sec/inserimento e da 20 a 30 pz/min. Controllo: convertite i valori in secondi per componente verificato al vostro passo: la colonna diventa 0,33 s, 0,3 s, 0,2 s e da 2.0 a 3,0 s per componente, con una variabilità di 15x nascosta dalle unità originali. Chiedete a ogni fornitore se il valore include scarti e cambi formato.
- Errore 4 — dare per scontato che il monitoraggio della forza sia di serie. Segnale: il preventivo è insolitamente basso e la scheda tecnica menziona il monitoraggio. Controllo: per tutti i fornitori che lo offrono, il monitoraggio è una voce opzionale. Specificatelo esplicitamente, con esportazione dei dati, altrimenti non sarà incluso.
- Errore 5 — ignorare la copertura geografica dell’assistenza finché non diventa un problema. Segnale: garanzia accettata senza leggerne le esclusioni. Controllo: almeno un fornitore dichiara chiaramente che le spese di assistenza post-vendita all’estero sono a carico del cliente e che i ricambi non sono inclusi nella garanzia di un anno. Chiedete il costo di un intervento prima di firmare, non dopo.
Una trappola dovuta a un termine ambiguo, con conseguenze concrete e costose. Chi cerca la frase “twist pin” trova elementi di fissaggio per tappezzeria. I dati sulle parole chiave di terze parti raccolti per questo articolo indicano circa 6.600 ricerche mensili negli Stati Uniti per la frase senza ulteriori specifiche, rispetto alle 170 del termine con maggiore volume e intento relativo ai connettori nello stesso insieme. Il quadro è ancora più netto considerando l’intera raccolta, datata 2026-09-02: 27 termini ambigui totalizzano 59.960 ricerche mensili, mentre i 10 termini principali relativi alla categoria di macchine ne totalizzano 500. Il volume di ricerca è associato alla stringa, non al significato: il dato non dimostra una domanda di pin per tappezzeria, ma che la frase rimanda a imbottiti e arredi prima che ai connettori. La ricerca della sola espressione “contact insertion” restituisce attrezzature per la produzione di lenti a contatto. Le conseguenze per l’approvvigionamento sono concrete: una richiesta di preventivo inviata tramite il modulo generico di una directory raggiungerà fornitori che realizzano un prodotto del tutto diverso e che risponderanno cortesemente, facendo perdere 2 settimane. Nella prima riga di ogni richiesta indicate contatto iperboloidale, isolante del connettore e serie del connettore: l’incongruenza sarà subito evidente.
Cosa sta cambiando nell’approvvigionamento di queste macchine (2026)
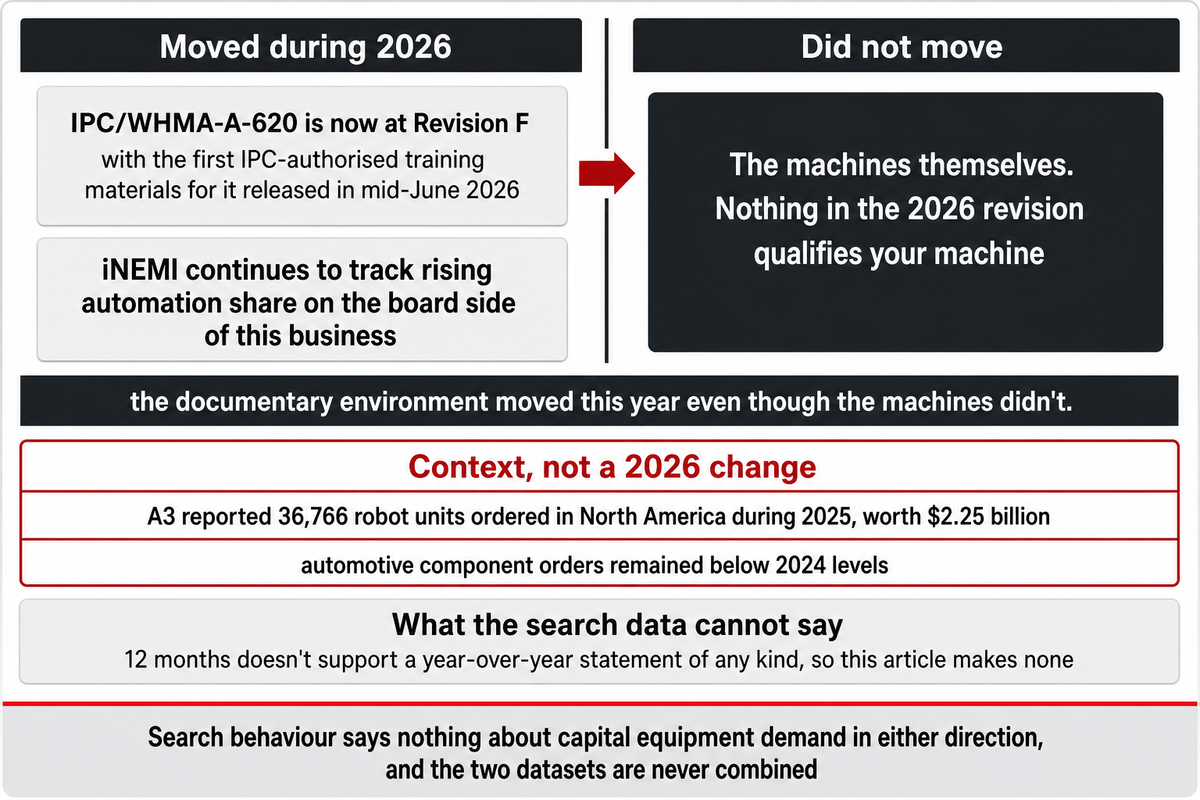
Gli acquirenti dovrebbero ora richiedere come voce separata il record dei dati per ogni inserimento, invece di lasciarlo come optional, perché quest’anno è cambiato il quadro documentale, anche se le macchine sono rimaste invariate. È l’unica modifica da introdurre prima del prossimo rinnovo e non costa nulla aggiungerla a una RFQ che inviereste comunque.
Sono cambiate 2 cose. IPC/WHMA-A-620 è ora alla revisione F e i primi materiali formativi autorizzati da IPC sono stati rilasciati a metà giugno 2026. È un aggiornamento rilevante perché l’ispezione in accettazione del cliente farà riferimento alla revisione corrente per il cablaggio assemblato finito, anche se la norma non qualifica la macchina. Nel frattempo, la roadmap iNEMI per la tecnologia press-fit continua a rilevare una quota crescente di automazione sul lato delle schede elettroniche, dove si colloca il lavoro sui pin conformi.
Per la domanda di macchinari, occorre citare l’associazione che raccoglie i dati. A3 ha riferito che in Nord America nel 2025 sono stati ordinati 36.766 robot, per un valore di $2,25 miliardi: un aumento del 6,6% delle unità e del 10,1% del fatturato su base annua, considerando lo stesso gruppo di rilevazioni. L’analisi dei segmenti è più importante del dato complessivo: gli ordini di componenti automotive sono rimasti al di sotto dei livelli del 2024, mentre l’attività degli OEM automotive è migliorata. L’assemblaggio di connettori e contatti elettrici si trova quindi in ritardo rispetto alla ripresa, non al suo interno.
Una precisazione sull’affidabilità dei dati di ricerca, spesso usati impropriamente negli articoli dei fornitori. Questo progetto dispone di 12 mesi di storico delle parole chiave per 35 termini correlati; un periodo di 12 mesi non consente di fare dichiarazioni su variazioni annue, quindi questo articolo non ne fa. I dati consentono un’osservazione più limitata: negli ultimi 9 mesi, tutti e 4 i termini relativi alle macchine per cui è possibile un’analisi hanno registrato valori inferiori, ma con volumi da 20 a 170 ricerche mensili, gli arrotondamenti per fascia sono così ampi da rendere irrilevante la variazione. Il comportamento di ricerca non fornisce indicazioni sulla domanda di macchinari, né positive né negative; i 2 insiemi di dati di questa sezione non vengono mai combinati.
Una misurazione delle risposte degli assistenti stessi, dato che sempre più acquirenti partono da lì. Alla domanda del 2 settembre 2026, ChatGPT (GPT-4o mini) ha restituito 6 fonti citate per la domanda sui migliori produttori, 3 per quella sul prezzo e nessuna per quella su come sceglierne uno; Perplexity ne ha restituite 19 per ciascuna delle 3 domande. Una risposta con poche fonti riflette la scarsità di prove pubblicate sul web aperto, non un elenco breve di fornitori: consultate le pagine dei fornitori.
Domande frequenti
D: Chi produce macchine per l’inserimento di pin twist e isolanti?
Per questo articolo sono stati selezionati 11 produttori, suddivisi in 3 gruppi: produttori di connettori, tra cui TE Connectivity, Autosplice e FINECS; costruttori specializzati di macchine, tra cui SM Contact, DETZO e I.C.T; e aziende di automazione non standard, tra cui ZEUEE, Harmontronics e Zhejiang Desheng.
I produttori di connettori inclusi nell’elenco sono TE Connectivity, Autosplice e FINECS. I costruttori specializzati sono SM Contact, DETZO, I.C.T, SPIROL e Visumatic; gli ultimi 2 lavorano però con elementi di fissaggio meccanici, non con contatti elettrici. Le aziende di automazione sono ZEUEE, Harmontronics e Zhejiang Desheng. Solo alcune si occupano specificamente del posizionamento degli isolanti, come indicato per ciascun fornitore nella tabella comparativa precedente, sulla base delle pagine pubblicate dalle rispettive aziende.
D: Quanto costa una macchina per l’inserimento di pin twist e isolanti?
Nessuno degli 11 produttori esaminati pubblica un prezzo sulle pagine prodotto. Gli annunci su marketplace e directory talvolta indicano una cifra, ma è il prezzo richiesto per una configurazione specifica, non un prezzo di listino comparabile. Il costo dipende dall’ambito di fornitura, non dalla classe della macchina: una testa autonoma con un kit di attrezzature è un acquisto diverso da una cella completamente automatizzata.
In questa categoria il prezzo dipende dall’ambito di fornitura, non dalla classe della macchina. Una testa autonoma con un kit di attrezzature e una cella completamente automatizzata per alti volumi, dotata di visione artificiale, attrezzatura di fissaggio, caricatore e gestione degli scarti, sono acquisti diversi. Prima di ricevere il preventivo è possibile definire l’ambito di fornitura: numero di stazioni, passi da coprire, inclusione del monitoraggio della forza e dell’esportazione dei dati, nonché responsabilità per le spese di trasferta relative alla messa in servizio. Una volta definiti questi elementi, i preventivi diventano confrontabili anche senza un prezzo di listino pubblicato.
D: Un pin twist per connettori è uguale a un pin twist per tappezzeria?
No. Un contatto twist pin per connettori è un contatto a gabbia di fili iperboloidale; un twist pin per tappezzeria è un elemento di fissaggio per mobili: hanno in comune solo l’espressione. Senza altre specificazioni, il termine di ricerca rimanda all’arredamento imbottito, ed è per questo che le richieste inviate alle directory finiscono così spesso nel settore sbagliato.
La stringa senza specificazioni genera circa 6.600 ricerche mensili negli Stati Uniti, con bassa concorrenza: per questo le directory generiche dei fornitori propongono facilmente aziende di arredamento imbottito. Le conseguenze per l’approvvigionamento sono concrete, non teoriche: le richieste inviate tramite i moduli delle directory raggiungono il settore sbagliato e ricevono comunque una risposta. Specificare fin dalla 1ª riga il tipo di contatto, la serie del connettore e il materiale dell’isolatore elimina l’ambiguità prima che costi 2 settimane.
D: Mi serve una macchina per l’inserimento di pin su PCB o una macchina per alloggiamenti di connettori?
La scelta dipende dal giunto, non dalla macchina: inserire pin a pressione nelle schede a circuito stampato e inserire contatti elettrici nelle cavità di un isolatore sono processi diversi, con prove di accettazione diverse.
Le macchine di assemblaggio PCB di Autosplice, I.C.T e SM Contact sono destinate ai fori metallizzati passanti, dove il risultato dipende dall’interferenza e dal supporto della scheda. L’assemblaggio negli alloggiamenti dei connettori posiziona un contatto contro un elemento di ritenzione applicando una forza ridotta: il rischio è danneggiare l’isolatore, non applicare una forza insufficiente. Diversi fornitori coprono entrambe le applicazioni con linee di prodotto separate: chiedete quindi a quale linea si riferisce il preventivo.
D: Eberhard e TE sono gli unici marchi affermati di macchine per l’inserimento di pin?
No: i risultati di ricerca danno troppo risalto a 2 nomi, mentre almeno 11 produttori pubblicano informazioni verificabili sulle proprie macchine per l’inserimento, distribuiti su 3 continenti. I costruttori in Giappone, Taiwan, Francia e Cina spesso pubblicano dettagli più specifici rispetto ai marchi più noti.
In questa categoria la notorietà del marchio dipende più dal budget di marketing che dalle capacità, e i riquadri con le risposte generate dall’IA per queste query si basano molto su poche pagine: la risposta di ChatGPT alla ricerca dei migliori produttori cita 6 domini. Nella tabella di confronto qui sopra compaiono costruttori in Giappone, Taiwan, Francia e Cina, le cui informazioni pubblicate sono spesso più specifiche di quelle dei marchi più noti: per esempio, le cadenze qualificate in base al passo di Autosplice e il monitoraggio opzionale della pressione in tempo reale di DETZO. Valutate i risultati documentati, non la notorietà.
D: Cosa dovrebbe includere un test di accettazione in fabbrica per una cella di inserimento?
Un protocollo scritto, concordato prima della costruzione, che specifichi la dimensione del campione, il tempo ciclo verificato, la profondità di inserimento rispetto a un riferimento e i dati della forza esportati. Concordate il protocollo al momento dell’ordine, non alla consegna: un test redatto dopo che la macchina è stata costruita tende a descrivere ciò che la macchina già fa.
Includete un cambio formato cronometrato in entrambe le direzioni e definite i criteri di superamento con valori numerici, non con aggettivi.
D: Quanto tempo serve per costruire una macchina di inserimento su misura?
1 degli 11 pubblica una stima: da 60 a 90 giorni lavorativi, pari a circa 3-4 mesi di calendario contando i fine settimana.
La finestra pubblicata riguarda la costruzione vera e propria, non il lavoro preliminare. Lo stesso fornitore richiede campioni fisici e disegni tecnici 2D e 3D prima di formulare un preventivo e fornisce da 3.000 a 5.000 componenti di prova durante la messa a punto: entrambe le attività aggiungono settimane che non rientrano nei tempi di costruzione dichiarati. Pianificate di conseguenza: di solito sono l’invio dei campioni e l’autorizzazione al rilascio dei disegni a determinare la data di consegna più dei tempi della fabbrica. Per una cella con visione artificiale, una maschera su misura e un’interfaccia MES, prevedete tempo aggiuntivo per la convalida interna dopo il test di accettazione in fabbrica: la macchina non può entrare nella linea di produzione finché la funzione qualità non ha approvato i dati che produce. Chiedete a ogni fornitore di indicare separatamente i tempi di costruzione e quelli di messa a punto: un’unica stima complessiva nasconde quale delle 2 fasi è a rischio.
Consigli per la scelta finale
Per prima cosa, individuate la categoria di fornitore più adatta alla vostra situazione; poi applicate i criteri di verifica a quelli rimasti. Ecco una sintesi.
| La vostra situazione | Punto di partenza | Prima verifica |
|---|---|---|
| Produzione ad alto volume su 1 famiglia di connettori, con contatti di un unico fornitore | Divisione di attrezzature OEM per connettori | Verificate che il monitoraggio e l’esportazione della forza siano inclusi nel preventivo, non dati per scontati |
| Produzione ad alta varietà con contatti di diversi fornitori | Costruttore specializzato di macchine | Un cambio formato cronometrato su 2 codici dei vostri componenti |
| Alloggiamento non standard oppure una cella anziché una macchina | Azienda specializzata in automazione non standard | Provate i componenti sui vostri disegni prima di autorizzare la costruzione |
| Settore regolamentato con audit dei clienti | Qualunque sia la categoria, scegliete un fornitore che esporti i dati per ogni inserimento | Un file di dati di esempio e il relativo periodo di conservazione |
| Competenze interne di ingegneria limitate, sede remota | Un fornitore con assistenza locale, indipendentemente dalla categoria | Condizioni scritte per trasferte e ricambi, incluse nel preventivo |
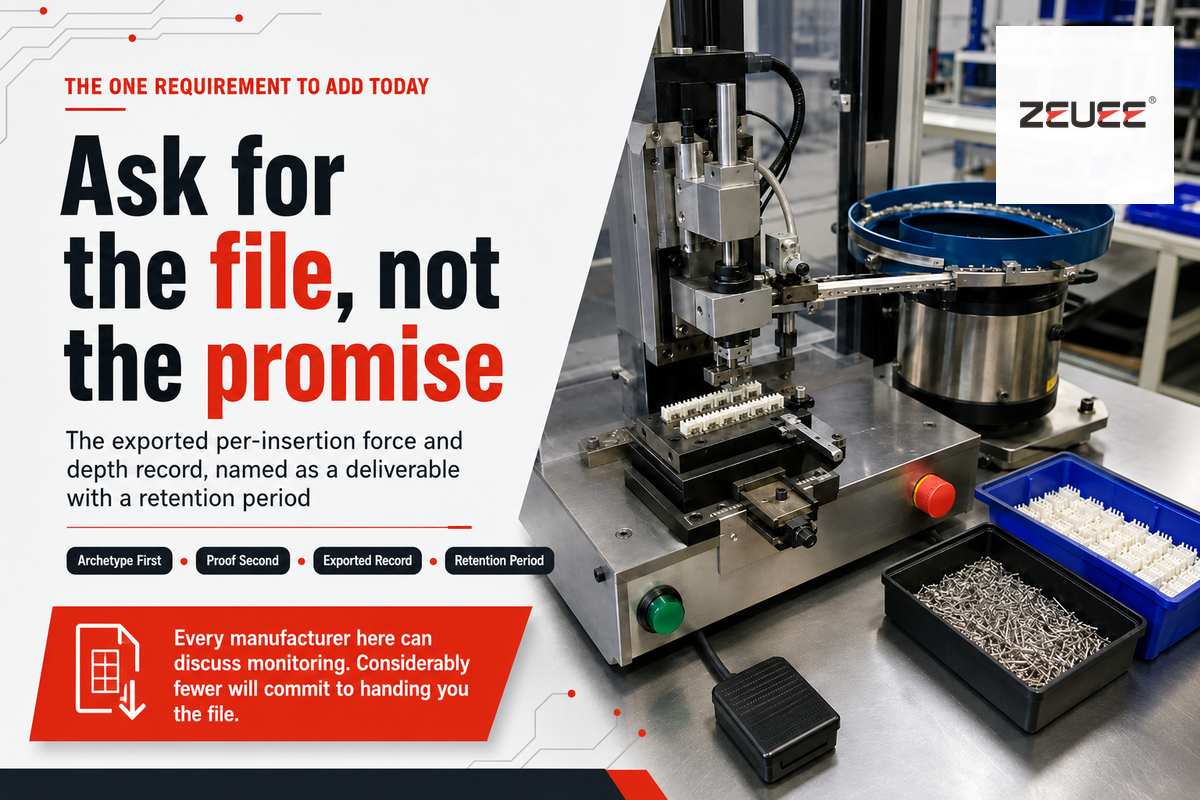
Qualunque sia la colonna più adatta, aggiungete oggi un requisito: indicare come fornitura il rapporto esportato di forza e profondità per ogni inserimento, con il relativo periodo di conservazione. Tutti i produttori qui considerati possono parlare di monitoraggio. Molti meno si impegnano a consegnare il file.
Informazioni sull’analisi
ZEUEE costruisce macchine per l’inserimento di twist pin e isolatori; il confronto include quindi l’editore stesso e applica gli stessi criteri di verifica anche a ZEUEE. Ogni dato dei fornitori qui riportato è stato consultato sulla pagina online del produttore il 2 settembre 2026 ed è citato, non riassunto; quando una pagina non specifica un dato, la voce indica «non specificato». I valori che dipendono dal vostro connettore, come gli intervalli della forza di inserimento, la tolleranza di posizionamento e il tempo ciclo, sono presentati come metodo anziché come valore, perché nessun fornitore può stabilirli al posto vostro.
Riferimenti e fonti
- IPC/WHMA-A-620, Requisiti e criteri di accettazione per assemblaggi di cavi e cablaggi — IPC (Revisione F attuale, 2026)
- NASA-STD-8739.4, Crimpatura, interconnessione di cavi, cablaggi e fili — Standard tecnici NASA
- US3955414A, Apparecchiatura per l’inserimento dei contatti — riferimento del fermo di posizionamento e della flangia di ritenzione
- US7775841B2, Contatto elettrico iperboloidale — caratteristica di bassa forza di inserimento
- Roadmap della tecnologia press-fit di iNEMI — International Electronics Manufacturing Initiative
- Statistiche sugli ordini di robot in Nord America nel 2025 — A3, Association for Advancing Automation
- Macchine per l’inserimento di pin singoli — TE Connectivity
- Sistemi di inserimento — Autosplice
- Macchine per l’inserimento di pin — SM Contact
- Tecnologia di installazione dei pin — SPIROL
- Inserimento automatico di pin — Visumatic
- Macchina automatica per l’inserimento e l’assemblaggio di pin per connettori — Zhejiang Desheng
Chiedete il file, non una promessa
Fondata nel 2005, ZEUEE costruisce macchine per l’assemblaggio di connettori e l’inserimento ed è 1 degli 11 produttori esaminati qui sopra, valutata con gli stessi criteri degli altri 10. Inviate il disegno del connettore, la distinta dei pin e il takt time previsto, e indicate come fornitura il rapporto esportato di forza e profondità.
Inviateci il disegno del connettore e la distinta dei pin → Richiedete una revisione del processo di inserimentoPERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






