Contatti Zeyu lntelligent Industrial Company

Linea di assemblaggio di connettori ottici per la produzione automatizzata di connettori in fibra ottica
Linea configurabile di macchine per l’assemblaggio di connettori in fibra ottica ZEUEE: dalla fibra nuda alle fasi di spelatura, taglio netto, dosaggio della resina epossidica, polimerizzazione, lucidatura e test IL/RL. È progettata per le aziende di assemblaggio che richiedono una geometria uniforme della superficie terminale per connettori LC, SC, FC e MPO, senza aumentare il personale operativo.
Richieda un preventivo per la linea
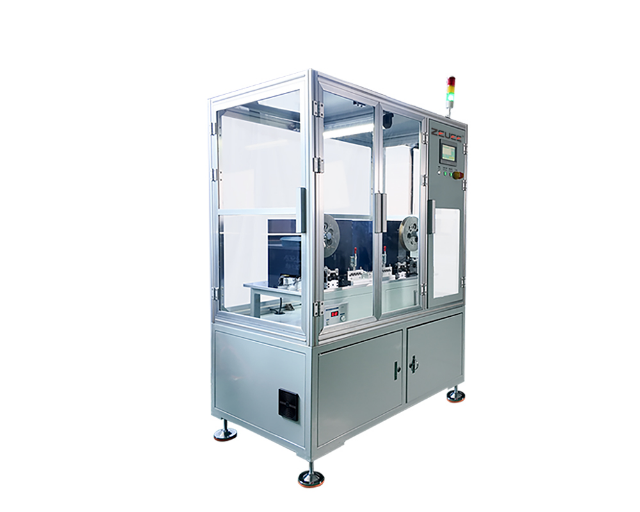
Soluzioni di assemblaggio automatico: prestazioni, processo e conformità
10
Stazioni: spelatura → taglio netto → dosaggio epossidico → polimerizzazione → lucidatura → controllo → test IL/RL
7–25 mm
Raggio di curvatura della superficie terminale conforme a Telcordia GR-326
<0.05 mm
Offset dell’apice (<50 µm) secondo GR-326 / IEC 61755
LC·SC·FC·MPO
Compatibilità con connettori e superfici terminali UPC e APC
+25%
Incremento tipico della resa rispetto al 60–70% dei processi manuali (dati di settore)
ISO 9001:2015
ZEUEE certificata · 30+ paesi · 10.000+ impianti realizzati
Una linea di assemblaggio di connettori ottici sostituisce le file di micrometri azionati a mano che ancora dominano questo settore. Oggi oltre il 75% dei componenti in fibra ottica viene assemblato manualmente, ma questo approccio ha raggiunto i suoi limiti: variabilità da un operatore all’altro, resa manuale ferma al 60–70% e tempi di consegna sempre più lunghi, mentre cresce la domanda di assemblaggi MPO trainata dai data center hyperscale. ZEUEE realizza la linea di produzione che colma questo divario e indica con trasparenza dove l’automazione conviene e dove no.
Perché l’assemblaggio manuale dei connettori in fibra ottica raggiunge un limite e quando conviene una linea
La sfida principale
Ecco la risposta onesta alla domanda sull’automazione, quella che le aziende di assemblaggio si pongono davvero. Un connettore in fibra ottica è l’estremità di un cavo ottico sottoposta a terminazione elettrica, lucidatura e test: il punto in cui un nucleo da 9 micron deve entrare in contatto con un altro nucleo da 9 micron, con uno spazio quasi nullo. Ottenere questo contatto a mano richiede tempo, e i dati lo confermano: l’assemblaggio manuale dei connettori raggiunge una resa al primo passaggio del 60–70%, con risultati che variano in base all’operatore in turno. È un problema che i sistemi automatici di terminazione e controllo dei connettori cercano di risolvere da decenni, già dal brevetto US6466310.
Capacità e domanda
È la domanda a trasformare questo inconveniente in un vero vincolo. Un singolo server GPU con otto acceleratori richiede circa 128 cavi patch MPO e, fino al 2025, la domanda di fibra ottica per data center è cresciuta di circa il 76% su base annua. La capacità di assemblaggio non ha tenuto il passo e i tempi di consegna si avvicinano a un anno. Non basta assumere altro personale quando gli operatori esperti nella lucidatura sono già difficili da trovare.
Quando conviene automatizzare
Una linea di assemblaggio di connettori ottici risolve insieme i problemi di volume e uniformità: ogni stazione applica la stessa pressione, lo stesso tempo di permanenza e la stessa soglia di controllo a ogni ciclo. Il compromesso, però, è reale e non lo nascondiamo: l’automazione rigida e completa è conveniente solo per processi maturi con volumi superiori a 100.000 unità l’anno. La maggior parte delle aziende di assemblaggio gestisce volumi inferiori e un mix elevato di prodotti. Per questo ZEUEE progetta la linea con stazioni riconfigurabili anziché con un’unica macchina fissa, adattandola al mix di connettori invece di costringere il cliente ad adeguare la produzione alla macchina.
Scenario di settore
Si consideri un’azienda di assemblaggio conto terzi che si è costruita una reputazione lucidando a mano connettori SC. Quando due operatori senior addetti alla lucidatura vanno in pensione nello stesso trimestre, la resa al primo passaggio cala, non esiste una procedura documentata da trasmettere ai nuovi assunti e gli ordini arretrati si accumulano mentre loro imparano il lavoro. È questo il costo nascosto dietro il dato sulla resa: le competenze se ne vanno con il personale e il processo ne risente. Che si gestisca un’azienda di assemblaggio regionale o si fornisca un cliente industriale che si sta preparando a un programma hyperscale, l’esposizione è la stessa.
All’interno della linea: 10 stazioni, dalla fibra nuda al connettore testato
Destinatari: ufficio tecnico (principale) · acquisti (valutazione RFQ)Gli ingegneri del settore descrivono l’automazione dell’assemblaggio della fibra come più complessa di quella dei componenti rigidi, perché la fibra ottica flessibile è difficile da movimentare e non esiste un unico processo di assemblaggio standardizzato per tutte le famiglie di connettori. ZEUEE affronta la sfida come ci si aspetta da un costruttore di sistemi di automazione su misura: ogni processo ha una stazione dedicata, che può essere aggiunta, rimossa o riattrezzata in base al lavoro. Saper assemblare a mano un cavo in fibra ottica è una cosa; farlo su larga scala mantenendo uniforme la geometria della superficie terminale è un’altra. È in questo divario che la linea dimostra il proprio valore. La descrizione che segue illustra un processo completo per fibra monomodale; per connettori rapidi o pigtail si utilizza una sequenza più breve.
Flusso ZEUEE di terminazione dei connettori in 10 stazioni
-
#Funzione della stazioneParametro di riferimentoControllo qualità in linea
-
1
Alimentazione e taglio del cavo
Svolgimento dalla bobina e taglio a misuraTolleranza sulla lunghezza (mm)Misuratore di lunghezza -
2
Spelatura della guaina e del rivestimento tampone
Rimozione di guaina, trefolo e rivestimentoLunghezza di spelatura, integrità della fibraControllo con visione artificiale -
3
Pulizia
Rimozione di sporco, olio e particellePulizia (NASA-STD-8739.5)Scansione per il controllo della pulizia ottica -
4
Taglio netto della fibra
Taglio perpendicolare dell’estremità della fibra nudaAngolo di taglioControllo dell’angolo con visione artificiale -
5
Dosaggio della resina epossidica
Dosaggio e iniezione dell’adesivo nella ferrulaVolume, rapporto di miscelazionePeso del dosaggio -
6
Inserimento e polimerizzazione
Inserimento della fibra nella ferrula e polimerizzazione termicaTemperatura di polimerizzazione (°C), tempoRegistro del profilo di polimerizzazione -
7
Crimpatura e assemblaggio
Montaggio del corpo, della guaina e del dispositivo antistrappoForza di crimpaturaTracciamento della forza -
8
Lucidatura
Lucidatura con pellicola in più fasi fino alla finitura PC/UPC/APCPressione, tempo di permanenza, granulometria della pellicolaControllo della superficie terminale con visione artificiale -
9
Controllo interferometrico
Misurazione della geometria della superficie terminaleRaggio 7–25 mm, apice <0.05 mmInterferometro 3D -
10
Test IL / RL
Misurazione della perdita di inserzione e della perdita di ritornoSoglie di superamento del test IL / RLTest ottico e selezione
Dalla bobina del cavo a un connettore che supera il controllo interferometrico e il test ottico: l’intera sequenza, il parametro che regola ogni fase e il controllo in linea che individua un difetto prima che raggiunga la stazione successiva.
Matrice decisionale: quale configurazione della linea è adatta al lavoro
-
Profilo di produzioneVolume / annoMix di connettoriConfigurazione consigliataLucidatura
-
Prototipi con mix elevato / settore militare e aerospaziale
< 20,000LC · SC · FC · STSemiautomatica, carico manuale1–2 -
Cavi patch a volume medio
20,000–100,000LC · SC duplexLinea modulare, controllo condiviso2–4 -
Una sola famiglia ad alto volume
> 100,000LC simplex o MPOLinea completa, IL/RL in linea4–6 -
Programma MPO per data center
> 100,000MPO / MT a 12–24 fibreLinea dedicata a MPO4–8
La polimerizzazione termica della resina epossidica nella ferrula avviene in genere a 85–120 °C per 30–60 min; solo in seguito inizia la lucidatura. Le stazioni da 8 a 10 sono quelle in cui si determina gran parte delle controversie sulla qualità, ma sono anche quelle in cui la macchina supera più nettamente il lavoro manuale. Una dima di lucidatura contiene da 12 a 24 connettori a fibra singola, e alcune ne ospitano fino a 72, applicando a ciascuno la stessa pressione e lo stesso tempo di permanenza. Per questo la lucidatura automatica è ormai considerata una necessità, non un lusso, per ogni azienda di assemblaggio che punta a specifiche rigorose. L’approccio riprende processi documentati in brevetti USPTO come US8824849B2 (polimerizzazione epossidica, taglio e lucidatura su pallet) e nel brevetto 2024 di Senko relativo alla dima di lucidatura US20240033879A1.
Poiché lo stesso telaio gestisce una settimana connettori LC simplex e quella successiva connettori MPO a 24 fibre, la linea risponde al problema della flessibilità che la stampa specializzata indica spesso come ostacolo a una maggiore automazione. Per la maggior parte dei produttori di assemblaggi di cavi in fibra ottica, questo conta più della velocità massima: gli ordini cambiano continuamente e non riguardano un unico codice prodotto stabile.
Automatico o manuale: resa, perdita di inserzione e cadenza produttiva
Destinatari: ufficio tecnico + direzione · acquisti (costi)
Uniformità delle prestazioni
La fiducia in una linea per connettori dipende dalla capacità di mantenere costanti la geometria della superficie terminale e le prestazioni ottiche, turno dopo turno. È qui che gli acquirenti si chiedono, a ragione, se un costruttore cinese di sistemi di automazione possa garantire la stessa uniformità attesa da un marchio premium di lucidatrici. La risposta corretta è confrontare parametri misurati, non aggettivi. Ecco quindi i dati che determinano se un connettore supera o meno il controllo.
Scenario di produzione
Si consideri un’azienda di assemblaggio per telecomunicazioni che produce cavi patch SC/APC per un progetto FTTx. Sulle postazioni manuali, l’offset dell’apice dell’operatore del terzo turno supera la tolleranza di 50 micron, la perdita di ritorno non supera il controllo in accettazione del cliente e un’intera bobina di cavi finiti viene messa in quarantena giorni dopo la spedizione. Sulla linea, la stazione nove rileva lo stesso scostamento già sulla ferrula: si scarta un pezzo, anziché mettere in quarantena un lotto. Questa è la differenza che l’uniformità può fare per un produttore di assemblaggi di cavi in fibra ottica con margini ridotti. Dalle aziende di assemblaggio piccole e medie agli acquirenti dell’UE che richiedono fornitori approvati, la linea consente ai clienti ZEUEE di mantenere la specifica, senza che un audit del cliente si trasformi in un richiamo.
-
ParametroManuale / da bancoLinea automatica ZEUEEPerché è importante
-
Resa al primo passaggio
60–70%Punta all’incremento del +25% riportato nel settoreLa rilavorazione è un costo nascosto -
Raggio di curvatura della superficie terminale
Dipende dall’operatore7–25 mm (intervallo GR-326)Controlla la forza di contatto fisico -
Offset dell’apice
Varia in base alla pressione manualeinferiore a 0,05 mm (inferiore a 50 µm)Mantiene il nucleo a contatto -
Uniformità della lucidatura
1 connettore / ciclo, variabile12–72 / dima, pressione uniformeRipetibilità all’interno di un lotto -
Cadenza produttiva
Ore per lottoFino a ~10× (linea di classe Corning)Risponde ai picchi della domanda MPO -
Dipendenza dall’operatore
Elevata — vincolata alle competenzeVincolata al processo e registrataResiste al ricambio del personale
I dati riportati sopra sono riferimenti di settore, non misurazioni specifiche ZEUEE. Corning ha ridotto con l’assemblaggio automatico il tempo necessario per realizzare un connettore da ore a minuti, ottenendo un aumento della cadenza produttiva di circa dieci volte; inoltre, il passaggio da processi manuali meno recenti ha incrementato la resa produttiva di circa il 25%. I risultati effettivi dipendono dalla famiglia di connettori e dalla fibra in ingresso: per questo ogni linea viene sottoposta a una prova di accettazione sui componenti del cliente prima dell’approvazione finale. La terminazione automatica dei connettori con controllo in linea della superficie terminale è documentata nei brevetti (vedere US6733184).
“Non vendiamo solo velocità. In un lavoro con MPO a 24 fibre, il vantaggio è che la stazione nove rileva un offset dell’apice fuori tolleranza prima che il connettore raggiunga il test ottico: si scarta una ferrula, non un assemblaggio finito. È così che migliora davvero la resa.”
Tipi di connettore e geometrie delle superfici terminali gestiti dalla linea
Destinatari: ufficio tecnico · acquisti
Geometria della superficie terminale
Chiedersi come assemblare connettori in fibra ottica di famiglie diverse significa chiedersi se una sola linea può gestire l’intero catalogo. La geometria della superficie terminale è regolata dagli stessi 3 parametri Telcordia GR-326, qualunque sia il corpo del connettore: raggio di curvatura, offset dell’apice e altezza della fibra, misurati secondo IEC 61300-3-16/17/23. Tra le famiglie cambiano il diametro della ferrula, il sistema di fissaggio e il profilo della superficie terminale: piatta APC o bombata UPC.
Difficoltà legate alla crescita del catalogo
Le difficoltà emergono quando il catalogo si amplia. Un’azienda del settore militare e aerospaziale che oggi lucida ferrule SMA per fibre di grande diametro, domani connettori LC duplex e il trimestre successivo un lotto MPO a 24 fibre si trova davanti a una scelta difficile: acquistare una macchina distinta per ogni famiglia o trasferire i volumi in eccesso alle postazioni manuali, dove la resa resta ferma al 60–70%. Un’azienda per cui abbiamo valutato il progetto indicava tempi di consegna di otto settimane per i lavori MPO, perché l’unica cella di lucidatura era occupata da ordini ST legacy. Una linea che si riattrezza per passare da una famiglia all’altra, senza richiedere una macchina dedicata per ciascuna, permette di accettare ordini che altrimenti andrebbero rifiutati. Gli ingegneri ZEUEE attrezzano ogni famiglia di connettori per rispettare la stessa specifica della superficie terminale: è questo che interessa a un acquirente industriale quando un unico audit deve coprire connettori LC, SC e MPO nello stesso ordine d’acquisto.
Tabella di compatibilità dei tipi di connettore
Le famiglie di connettori per cui la linea è attrezzata, la classe di ferrula gestita, il tipo di lucidatura previsto per la superficie terminale e le applicazioni nei programmi di assemblaggio reali.
-
Tipo di connettoreClasse di ferrulaLucidatura della superficie terminaleNumero di fibreProgramma tipico
-
LC
Ceramica da 1,25 mmUPC / APCSimplex / duplexCavi patch per data center -
SC
Ceramica da 2,5 mmUPC / APCSimplex / duplexFTTx, telecomunicazioni -
FC
Ceramica da 2,5 mmUPC / APCSimplexTest e misurazione -
ST
Ceramica da 2,5 mmPC / UPCSimplexLegacy / industriale -
MPO / MT
MT rettangolarePiatta / APC multifibra12 / 24 fibre800G / infrastruttura hyperscale -
MU
Ceramica da 1,25 mmUPC / APCSimplexTelecomunicazioni ad alta densità -
E2000
Ceramica da 2,5 mmAPCSimplexMetro / CATV -
SMA / fibra di grande diametro
Metallo / specifiche militariPiatta / PCSimplexSettore militare e aerospaziale, sensori -
Pigtail / connettore rapido
MistoPrelucidato / da campoSimplexAssemblaggi di cavi in fibra ottica su misura
NASA-STD-8739,5A definisce i criteri di lavorazione per il controllo successivo alla lucidatura: requisiti della superficie terminale, condizioni della ferrula e pulizia. Le stazioni di visione artificiale e interferometria della linea sono progettate per rispettare criteri di accettazione di questo tipo. Quando un ordine di assemblaggi in fibra preterminati comprende connettori di famiglie diverse sullo stesso cavo, la linea può essere riattrezzata per passare da una famiglia all’altra senza un cambio formato completo: è questo il significato pratico del processo di produzione flessibile richiesto dal settore.
Risultati in produzione: manodopera, resa al primo passaggio e tempo di ritorno dell’investimento
Quanto vale un assemblaggio di cavi in fibra ottica dopo aver considerato le rilavorazioni che non compaiono mai nel preventivo? È la domanda a cui una linea deve rispondere per un responsabile di stabilimento. Il parametro da valutare è il costo totale per connettore conforme, non il prezzo iniziale della macchina.
60–80%
Riduzione dei costi di manodopera riportata con l’automazione
+25%
Incremento della resa rispetto al valore di riferimento del 60–70% manuale
~10×
Incremento della cadenza produttiva (linea di classe Corning)
$23–29
Costo per componente riportato, processo semiautomatico a carico manuale, in base al numero di turni
I dati sono medie di settore riportate da Assembly Magazine e non garanzie basate su misurazioni ZEUEE. Per un’operazione semiautomatica con carico manuale è stato riportato un costo di $29 per componente su un turno, $24 su due e $23 su tre: più a lungo lavora la linea, più diminuisce il costo per connettore.
Rendiconto della resa al primo passaggio
Dove si risparmia davvero: ogni punto percentuale di resa al primo passaggio recuperato evita di rilucidare, ripetere il test o scartare un connettore.
Per 1.000 connettori
Manuale @ 65%
Automatico @ 90%
Recuperati
Conformi al primo passaggio
650
900
+250
Rilavorazione / scarto
350
100
−250
Quota di manodopera dedicata alla rilavorazione
Elevata
Bassa
60–80% in meno
Orizzonte di recupero dell’investimento: dal manuale all’automatico
Il tempo di ritorno dell’investimento dipende dai volumi, non da aspettative irrealistiche. Sotto una soglia annua effettiva, una linea semiautomatica è un acquisto più conveniente di una linea completa; sapremo indicarle da quale parte della soglia si trova.
L’orizzonte di recupero dell’investimento dipende dalla soglia di 100.000 unità l’anno indicata dai dati di settore. Al di sopra, una linea completa in linea recupera rapidamente il costo grazie alla manodopera e alla resa. Al di sotto, una configurazione semiautomatica modulare mantiene la stessa qualità della superficie terminale senza richiedere un investimento che non si riuscirebbe ad ammortizzare. Indicare a un acquirente una linea più piccola è un modo per costruire fiducia in questo settore.
Destinatari: acquisti (principale) · ufficio tecnico (applicabilità)
Norme tecniche e conformità di riferimento per la linea
Per l’ufficio acquisti, le norme tecniche in base a cui è progettata una linea fanno la differenza tra una dichiarazione e un impegno concreto. Un fornitore di programmi per la difesa che non può presentare dati sulla superficie terminale secondo GR-326 e registri di controllo secondo NASA-STD-8739.5 non perde solo una discussione: perde il contratto, spesso dopo mesi di qualifica. Progettare la linea in conformità a norme tecniche specifiche permette di chiarire rapidamente la situazione durante un audit del cliente in stabilimento: è ciò che un acquirente industriale del settore difesa o datacom deve vedere prima che venga emesso un ordine d’acquisto. ZEUEE progetta le stazioni di terminazione e controllo dei connettori secondo criteri di accettazione riconosciuti per la fibra ottica, anziché basarsi su procedure interne.










01/10
Telcordia GR-326
Geometria della superficie terminale dei connettori monomodali: raggio 7–25 mm, offset dell’apice <50 µm, altezza della fibra.
IEC 61300-3-16/17/23
Metodi di misurazione della geometria della superficie terminale; gradi di contatto fisico IEC 61755-3.
NASA-STD-8739,5A
Criteri di lavorazione per la terminazione della fibra ottica: lucidatura, controllo della superficie terminale, pulizia.
ISO 9001:2015
Sistema di gestione della qualità ZEUEE; status di impresa National High-Tech e Sp-Inn (SRDI).
Sono gli stessi riferimenti citati nel settore: SENKO e Promet Optics basano entrambi i criteri di accettazione della superficie terminale su GR-326 e sulla serie di misurazioni IEC 61300; la letteratura IEEE collega direttamente la geometria della superficie terminale alle prestazioni del connettore; ISO 9001:2015 disciplina il relativo sistema qualità (iso.org). Allineare la linea a queste norme significa che un connettore che supera il controllo qui lo supererà anche in accettazione presso il cliente.
Acquisti, fattori di prezzo, tempi di consegna, installazione e formazione
Preventivo e strategia di prezzo
Una linea per connettori è un investimento configurato su misura, non un codice prodotto da catalogo: un unico prezzo di listino sarebbe più fuorviante che utile. Il preventivo dipende da pochi fattori. Chiarirli fin dall’inizio aiuta i produttori di assemblaggi di cavi in fibra ottica a pianificare l’anno di produzione.
Tempi di consegna e impegno
Gli acquirenti restano delusi quando un fornitore indica un prezzo preciso e tempi brevi, poi l’installazione slitta e la linea rimane ferma, senza messa in servizio, mentre gli ordini si accumulano. Un programma per un data center che ha prenotato una linea MPO per l’aumento di produzione nel Q3 non può permettersi imprevisti di messa in servizio nel Q4. ZEUEE include nell’impegno la configurazione della linea, la finestra di installazione e la prova di accettazione, così i rischi per la pianificazione sono visibili prima della firma, non dopo.
Fattori che determinano il preventivo
01
Numero di stazioni e ambito del processo
Una cella di lucidatura e test a 3 stazioni costa molto meno di una linea completa a 10 stazioni.
02
Numero di famiglie di connettori incluse
Le attrezzature per una sola famiglia LC sono più semplici di quelle di una linea che gestisce anche MPO/MT.
03
Livello di approfondimento del controllo
Influisce sulla configurazione: aggiungere interferometria 3D in linea e selezione IL/RL aumenta sia le capacità sia i costi.
04
Obiettivo di cadenza produttiva
dimensiona la linea, poiché la capacità delle attrezzature e il parallelismo delle stazioni aumentano in base al volume annuo.
05
Integrazione
collegamento ai sistemi di dosaggio, polimerizzazione o MES esistenti.
I tempi di consegna lungo la filiera della fibra ottica si sono allungati perché i progetti su scala hyperscale assorbono capacità produttiva; il consiglio pratico è quindi prenotare in anticipo uno slot di produzione, anziché inseguire un numero di settimane indicato a preventivo che l'intero settore fatica a rispettare. I design flessibili dei connettori, che semplificano l'automazione, sono essi stessi un ambito brevettuale attivo (US11899250), così come gli strumenti di linea correlati. Ogni linea ZEUEE include l'installazione, una prova di accettazione sui vostri componenti e la formazione degli operatori, oltre all'assistenza per i componenti soggetti a usura.
Contatti ZEUEE per un preventivo dettagliato basato sulla vostra gamma di connettori e sui volumiPrestazioni e moduli di implementazione della linea per connettori ottici
Calcolatore del tempo di ritorno dell'investimento: da manuale ad automatico
CONFIGURATORE DI SISTEMA
Avvia il calcolatore →
Configuratore della linea per connettori ottici
ARCHITETTURA DELLA LINEA
Configura la linea di assemblaggio →
Verifica delle specifiche della geometria della superficie terminale
METROLOGIA e CONFORMITÀ
Avvia la verifica delle specifiche →
Domande frequenti: linea di assemblaggio di connettori ottici
Perché è così difficile automatizzare l'assemblaggio dei connettori in fibra ottica?
La fibra flessibile è più difficile da movimentare rispetto a un componente rigido e non esiste un'unica ricetta di assemblaggio standardizzata valida per tutte le famiglie di connettori; perciò le attrezzature che funzionano con una ferrula LC non si adattano automaticamente a una MT a 24 fibre. È proprio questa frammentazione a spiegare perché la maggior parte dell'assemblaggio venga ancora eseguita a mano e perché la stampa specializzata continui a chiedere macchinari riconfigurabili e predisposti per l'automazione, anziché una macchina fissa. Il design ZEUEE basato su stazioni risponde a questa esigenza trattando ogni processo come un modulo da riconfigurare, invece di sostituire l'intera linea.
Una sola linea può gestire le diverse configurazioni dei nostri connettori?
Sì, una sola struttura può essere configurata per LC, SC, FC, ST e MPO sostituendo le attrezzature e le ricette di lucidatura.
Come si possono ridurre i costi e migliorare la qualità dei connettori?
Recuperando la resa al primo passaggio. Passare da una base manuale del 60–70% al miglioramento del +25% riportato per l'automazione significa dover rilucidare, sottoporre a nuove prove o scartare meno connettori, con una riduzione del 60–80% della manodopera per le rilavorazioni.
I nostri volumi sono sufficienti a giustificare una linea completa?
L'automazione completa in linea è generalmente conveniente oltre i 100.000 connettori all'anno. Sotto questa soglia, una soluzione modulare semiautomatica mantiene la stessa geometria della superficie terminale senza richiedere un investimento di capitale che non riuscireste ad ammortizzare; vi indicheremo la soluzione più adatta.
Quale qualità della superficie terminale può mantenere la linea?
Raggio di curvatura entro l'intervallo 7–25 mm previsto da GR-326 e scostamento del vertice inferiore a 0,05 mm (50 µm), verificati con interferometria in linea prima della prova ottica. I valori effettivi vengono confermati durante una prova di accettazione sui vostri connettori.
La linea può soddisfare la domanda di MPO dei data center hyperscale?
Sì. Una configurazione dedicata agli MPO è progettata per ferrule MT a 12 e 24 fibre e, poiché la stessa struttura gestisce anche le vostre lavorazioni LC e SC tra un lotto MPO e l'altro, la linea rimane operativa senza pause tra i programmi. Considerato quanto si sono allungati i tempi di consegna della fibra lungo la filiera, prenotare in anticipo uno slot di produzione è la scelta più realistica.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






