CELDA DE PRODUCCIÓN AUTOMATIZADA

Máquina de ensamble de bisagras: producción automatizada de bisagras de 2 y 3 alas

Diseñada para fabricantes de bisagras para puertas y ventanas. Incorpora alimentación automatizada, verificación de la orientación del casquillo del eje, inyección precisa de aceite y apriete sincronizado de dos tornillos, de acuerdo con las estrictas especificaciones industriales ANSI BHMA A156.1 y DIN EN 1935.

Indicadores clave de desempeño

10-12 piezas/min
10.5 kW
380V 50Hz
0.5-0.8 MPa
ANSI A156.1 listo
1 unidad como pedido mínimo

Especificaciones del sistema y datos técnicos

Tasa de producción 10-12 piezas/min
Potencia nominal 10.5 kW
Voltaje de operación 380V / 50Hz (3 fases)
Presión neumática 0.5-0.8 MPa
Espacio ocupado por el equipo 4800 × 4200 × 1900 mm
Tipos de bisagra compatibles 2 alas, 3 alas, perfilado personalizado
Cantidad mínima de pedido 1 unidad (celda totalmente configurada)
Plazo de entrega estándar 75-90 días (FOB Shenzhen)
EN · PROC · MGR

Por qué los fabricantes de bisagras están reemplazando las líneas manuales con la automatización de ensamble ZEUEE

Una máquina de ensamble de bisagras puede automatizar la fabricación de bisagras para puertas al realizar de forma integrada varias operaciones: insertar casquillos en los ejes, aplicar lubricante, inyectar insertos de plástico y fijar firmemente los tornillos en los cuerpos de bisagra para puertas y ventanas. Mientras que el remachado automatizado era el cuello de botella de muchas líneas antiguas, los cabezales de apriete automatizado de tornillos son ahora habituales en la producción comercial de Grado 1. Las líneas manuales de bisagras suelen tener cuellos de botella en tres operaciones distintas: apriete irregular de los tornillos, orientación incorrecta de los casquillos del eje y aplicación imprecisa de aceite; cada problema incrementa los costos de retrabajo en las etapas posteriores del proceso de manufactura.

[MOD-01] Problema → causa raíz → solución

Variación del rendimiento de la línea manual de bisagras frente a la solución sincronizada de dos tornillos

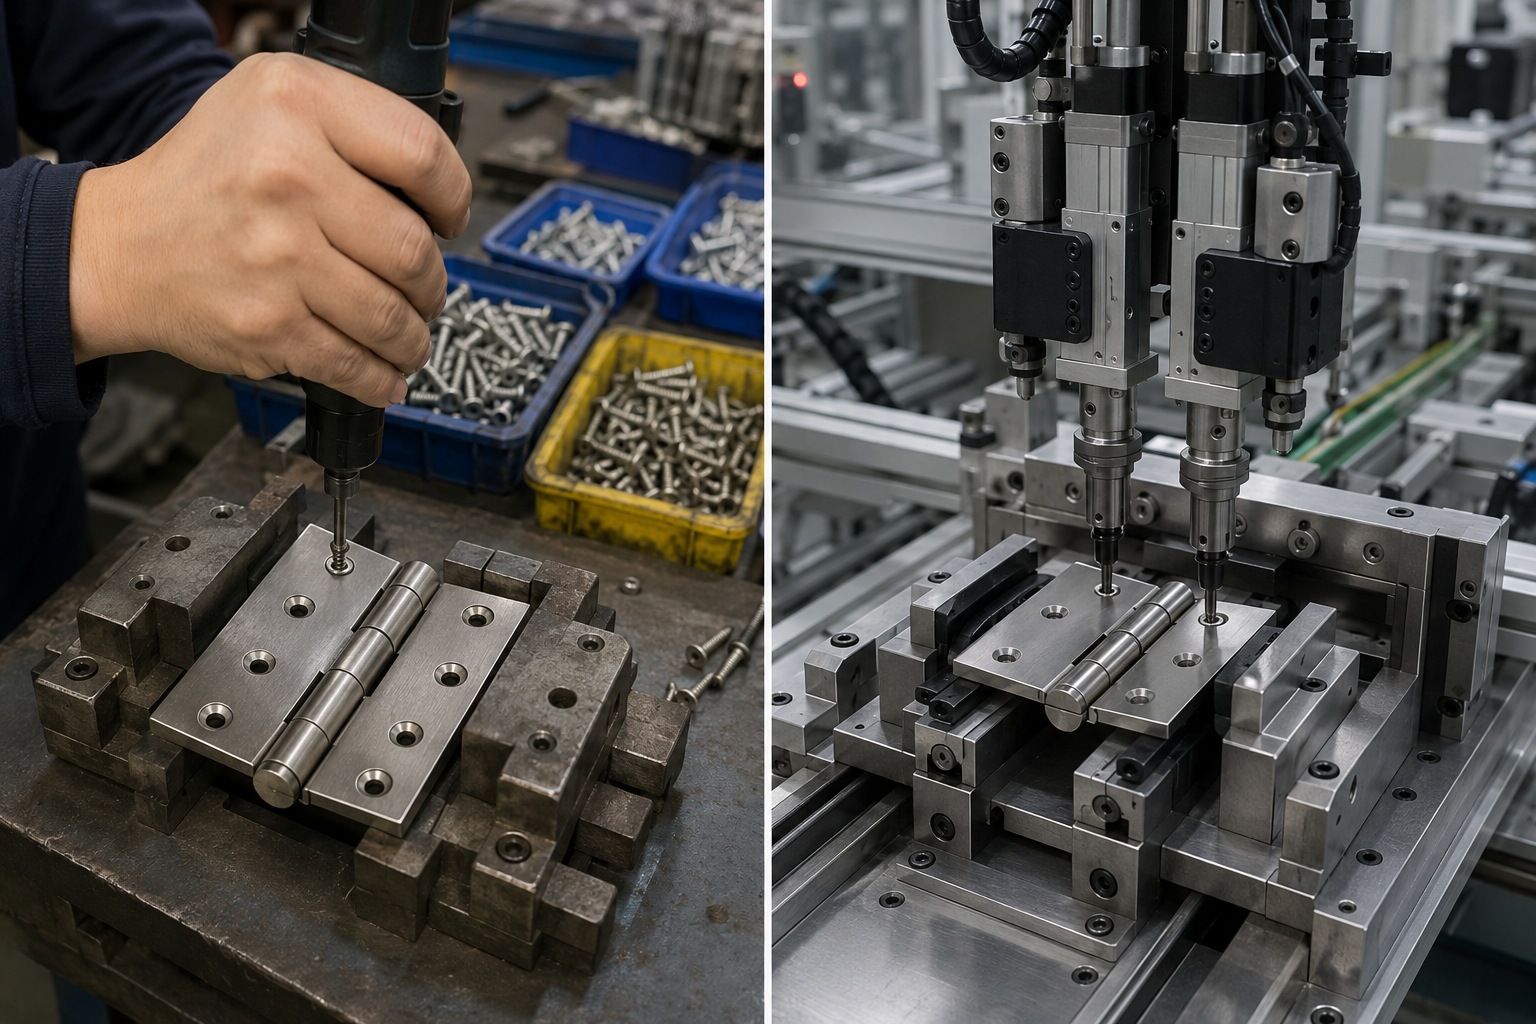
Una línea manual de bisagras típica presenta una variación del rendimiento de 5-12% en el torque de los dos tornillos (un parámetro de referencia de la industria que fluctúa con la rotación de operadores), debido al apriete secuencial de un tornillo a la vez (a y luego b), que genera una presión de sujeción desigual.

En cambio, el cabezal sincronizado de apriete de dos tornillos de ZEUEE acciona ambos sujetadores al mismo tiempo y elimina la variación causada por la secuencia, incluso en volúmenes altos, como los documentados por Maxave Group, líder en bisagras con certificación ISO9001, que reporta tasas de rendimiento del 99% tras automatizar sus procesos.

[SOURCE_REF]

[MOD-02] Detalles del proceso

Detalles del proceso de ensamble automatizado de bisagras y diseño de ingeniería

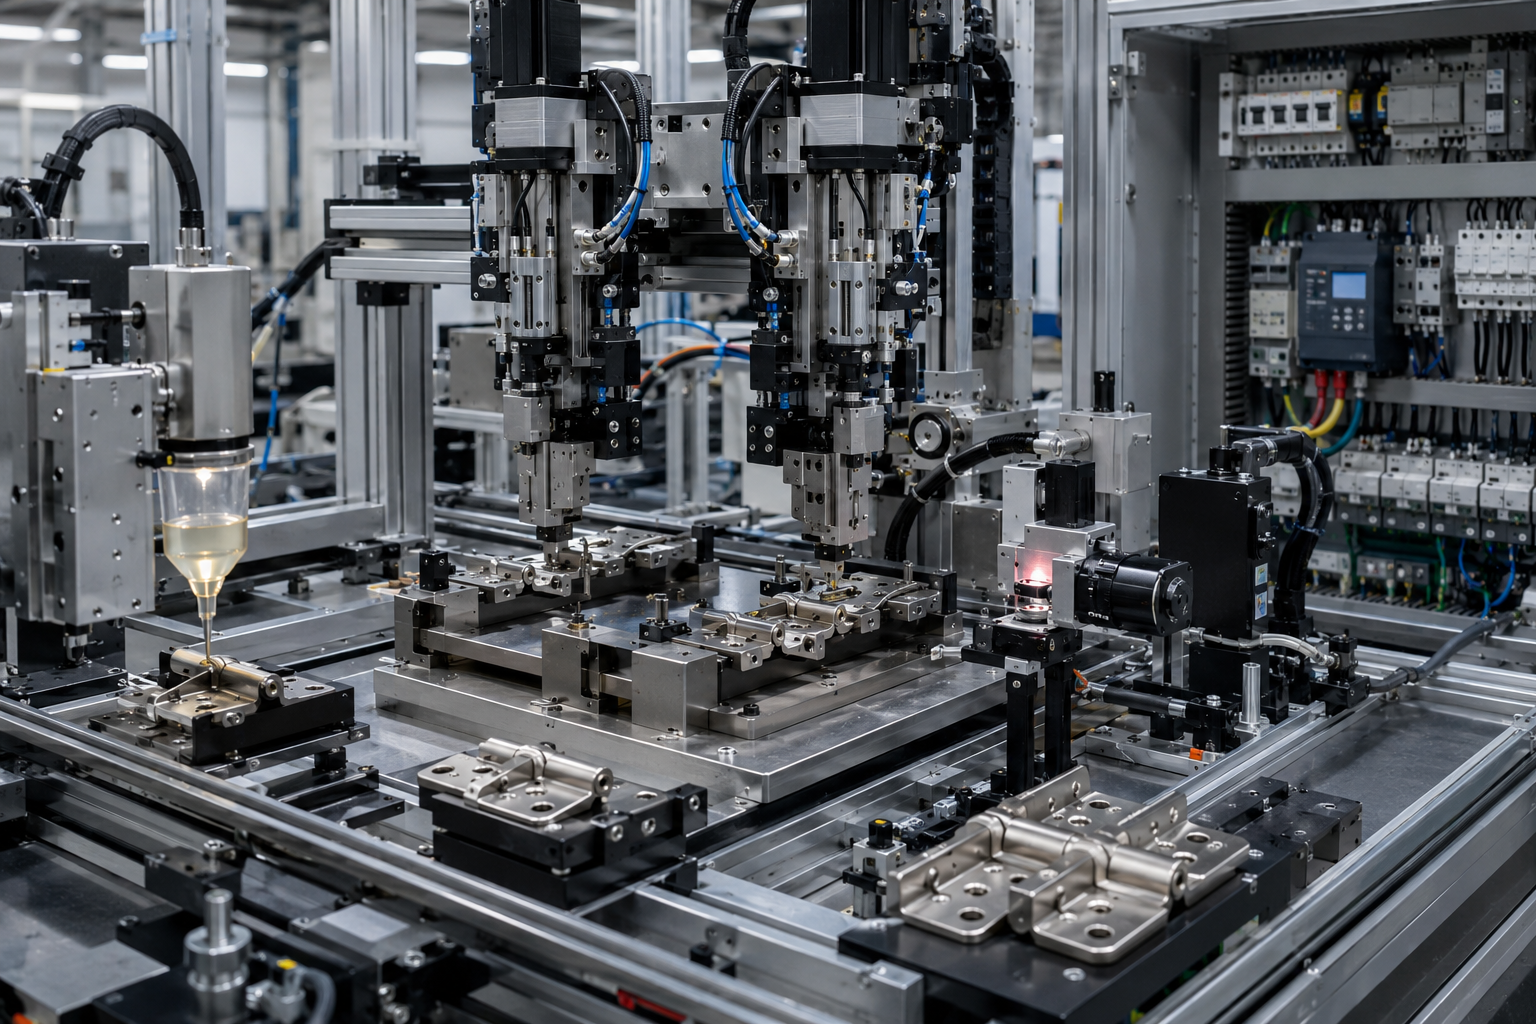
El equipo de ingeniería de ZEUEE abordó este desafío con una solución automatizada que combina el suministro preciso de aceite mediante una bomba dosificadora de alto caudal y la compensación en tiempo real de la orientación del casquillo, detectada mediante sensores. Se integraron dos cabezales de apriete sincronizados en una plataforma trifásica de 380V.

Todos los componentes son intercambiables sin necesidad de reconfigurar la celda, lo que permite que sistemas idénticos procesen bisagras residenciales de 2 alas o bisagras comerciales de 3 alas.

Tres problemas que mencionan los responsables de fábrica de bisagras

Tres problemas principales para los responsables de fábricas de bisagras en las líneas manuales
  • Las bombas de boquilla usadas en procesos manuales presentan una variación de más de .3 mL de aceite dosificado por ciclo, lo que provoca una fuerza de amortiguación irregular y reclamos de garantía en bisagras de cierre suave de gama alta.
  • En cerca del 3% de las líneas de producción manuales se presenta una orientación incorrecta del casquillo del eje, lo que exige inspecciones en las etapas posteriores del proceso y un promedio de 1-2 retrabajos por turno, afectando la tasa de producción.
  • En comparación con el apriete sincronizado de dos tornillos, el apriete manual consume 1.8-2.4 segundos adicionales por unidad, lo que genera el mayor cuello de botella en la celda de manufactura.

Problemas que mencionan los equipos de compras de la UE y Estados Unidos

Perspectivas y problemas que enfrentan los equipos de compras de la UE y Estados Unidos con los proveedores de equipos para bisagras

Los fabricantes chinos suelen afirmar que cuentan con ISO 9001, pero el rendimiento varía mucho entre fábricas. La tasa verificada del 99% de Maxave Group es el referente líder de la industria, mientras que la mayoría de las fábricas alcanza entre 92-96% con bisagras de dos sujetadores.

A los compradores les cuesta elegir un proveedor cuando se ofrecen más de 16 modelos de máquinas sin una matriz de decisión, y la mayoría dedica 4-8 semanas a la comparación. El plazo de entrega desde China a los mercados globales es de 75-90 días FOB Shenzhen; las variaciones dependen de la congestión portuaria y de los requisitos de certificación del mercado de destino.

Soluciones ZEUEE para el ensamble de bisagras de 2 alas, 3 alas y diseños personalizados

ZEUEE ofrece esta solución de optimización del proceso de producción de bisagras en tres configuraciones de sistema distintas, diseñadas para familias de productos específicas según los volúmenes anuales, las categorías de peso del producto y los requisitos de acabado posteriores al proceso.

Máquina de ensamble de bisagras de 2 alas para bisagras residenciales y puertas de peso estándar

Diseñada para bisagras que cumplen con ANSI/BHMA A156.1 Grados 2 y 3, principalmente para aplicaciones residenciales y comerciales ligeras. Incluye un carril de alimentación de entrada única, dos tornillos sincronizados e inyección de aceite integrada. Adecuada para fábricas que producen 80,000-150,000 unidades al mes.

Máquina de ensamble de bisagras de 3 alas para bisagras comerciales y arquitectónicas de servicio pesado

Configurada para bisagras de Grado 1 (servicio pesado) según ANSI/BHMA A156.1-2025. Cuenta con un pórtico más ancho, control de torque con dos servos y un dispositivo de fijación reforzado para alojar la tercera hoja. Se utiliza en líneas de producción de bisagras para entradas comerciales.

Equipo auxiliar combinado: máquina de perforación y roscado de bisagras (proceso previo)

Una máquina complementaria de estampado de bisagras y una unidad de perforación y roscado preparan el cuerpo de la bisagra en las etapas previas del proceso al perforar y roscar los orificios para tornillos. Al combinarse con la celda de ensamble C22-ZY03-01, la línea de producción de bisagras para puertas fabrica bisagras listas para ANSI Grado 1 a partir de piezas en bruto, sin manipulación intermedia. ZEUEE certifica esta celda combinada según los métodos de prueba ANSI mediante pruebas de aceptación en fábrica (FAT) antes del envío, eliminando la causa estructural por la que la mayoría de los compradores rechaza las celdas chinas: la discrepancia oculta entre la tasa de producción anunciada y el rendimiento verificado en campo.

La realidad de los cálculos de la tasa de producción: lo que encontramos, no lo que afirman los folletos

La creencia general sostiene que «60+ piezas/min» es la norma en la industria de las bisagras, pero la realidad es que 60+ piezas/min solo aplica a bisagras con clip para gabinetes (de una clase ANSI completamente distinta). Para las bisagras reforzadas Grade 1 de 2 y 3 alas, ZEUEE cuantifica 10-12 piezas/min como la razón estructural por la que mantenemos una variación de torque del 3 %; esa concesión es intencional. Los compradores que pasan por alto esta distinción se arriesgan a reprobar las pruebas de ciclo en aduanas y a sufrir retrasos de 8-12 semanas por retrabajos.

Comparación de especificaciones: tres configuraciones de automatización de bisagras ZEUEE

Parámetro Modelo de 2 alas Modelo de 3 alas Perforación y roscado (auxiliar)
Tasa de producción (piezas/min) 10-12 8-10 15-18
Potencia (kW) 10.5 12 (est.) 6 (est.)
Presión de aire (MPa) 0.5-0.8 0.5-0.8 0.5-0.7
Espacio ocupado (mm) 4800 × 4200 × 1900 5200 × 4200 × 1900 3200 × 2400 × 1800
Compatibilidad con grados ANSI Grado 2, 3 Grado 1, 2 Todos los grados (proceso previo)
Estaciones de los operadores 1 supervisor 1 supervisor 1 operador de carga
Cantidad mínima de pedido 1 unidad 1 unidad 1 unidad
Plazo de entrega (días FOB) 75-90 85-100 60-75
¿Necesita una matriz de decisión adaptada a su volumen mensual y al grado de las bisagras? Solicite por correo electrónico una hoja de configuración personalizada

Tecnologías clave de ensamble: lubricación, inserción del eje y apriete sincronizado

Cuatro subsistemas de ingeniería diferencian la máquina de ensamble de bisagras ZEUEE de las máquinas totalmente automatizadas genéricas de la competencia. Cada subsistema corresponde a un criterio de prueba específico de ANSI BHMA A156.1.

01
[SYS-01] Detalle de ingeniería

Lubricación de posicionamiento cuantitativo de alta precisión

Detalle del sistema de lubricación de posicionamiento cuantitativo de alta precisión

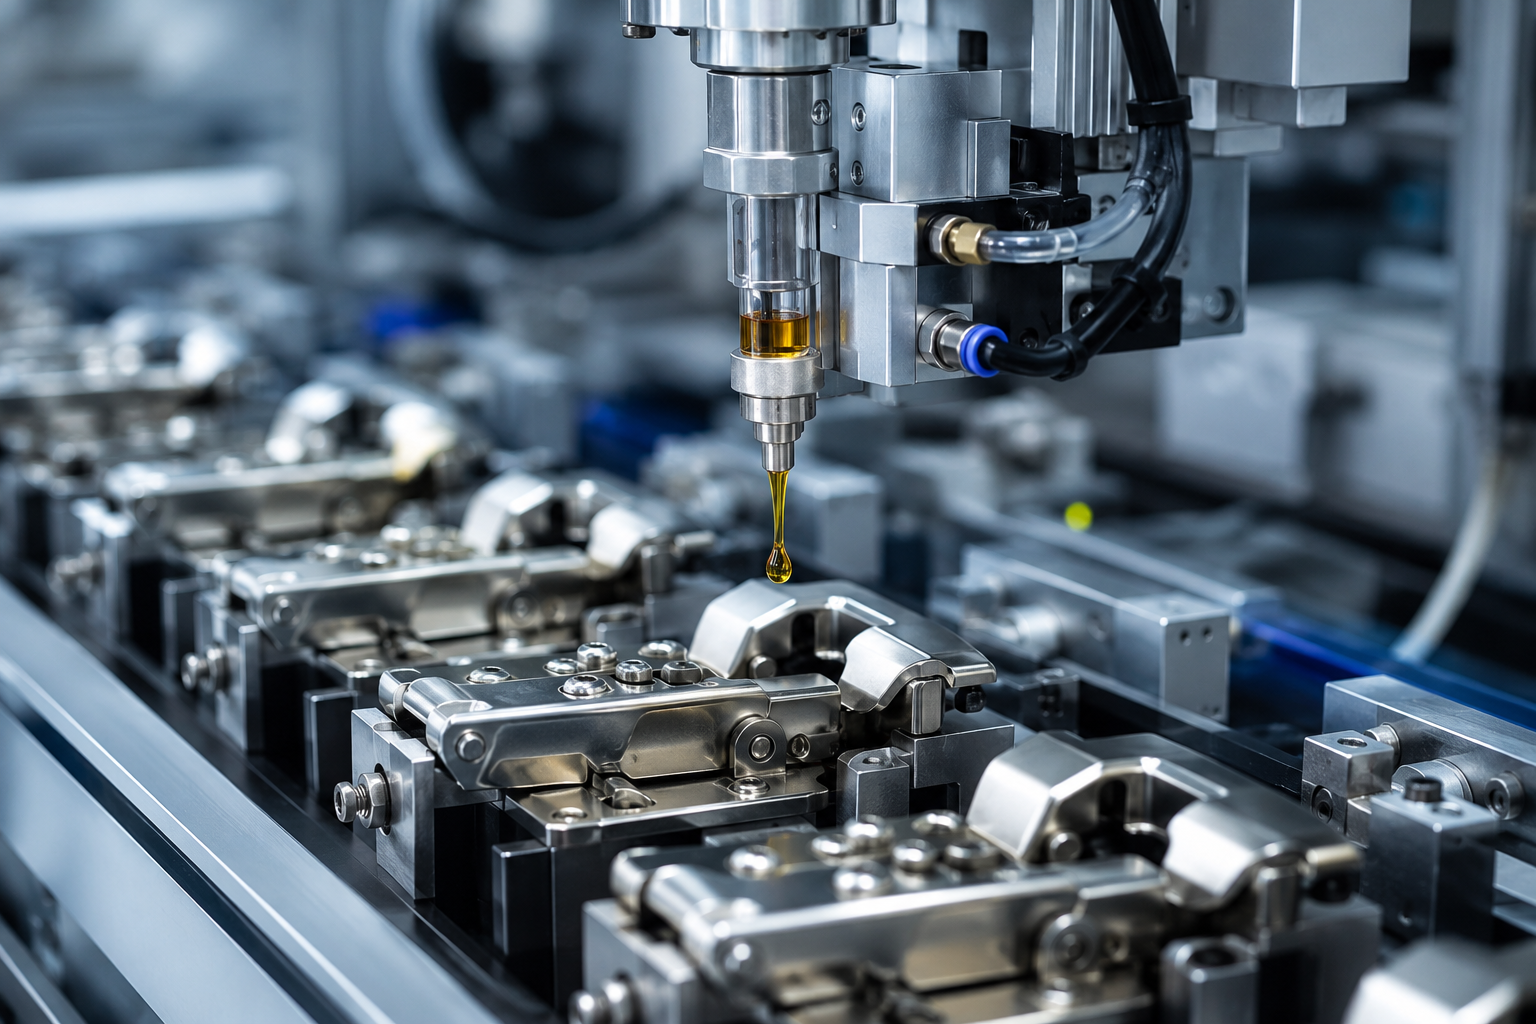
Una bomba dosificadora de alta precisión suministra un volumen fijo de aceite mediante una boquilla de precisión. El sistema de control supervisa el caudal en cada ciclo y lo ajusta en tiempo real, manteniendo una tolerancia de 0.05 mL por dosificación. En las líneas manuales, el parámetro de referencia de la industria llega a desviarse hasta 0.3 mL.

En las bisagras de cierre suave, la uniformidad del volumen de aceite determina directamente la fuerza de amortiguación a lo largo del arco de giro. Una dosificación fuera de especificación produce un golpe audible al final del recorrido, un motivo común de reclamos de garantía en líneas residenciales premium. En las pruebas de aceptación en fábrica (FAT), el equipo de ingeniería de ZEUEE calibra el módulo de dosificación de aceite según el diseño de bisagra del comprador, lo que elimina la disyuntiva entre una sensación premium en la bisagra y el riesgo de garantía.

02
[SYS-02] Proceso

Detección del casquillo del eje e identificación automatizada de su orientación

Detección del casquillo del eje e identificación automatizada de su orientación

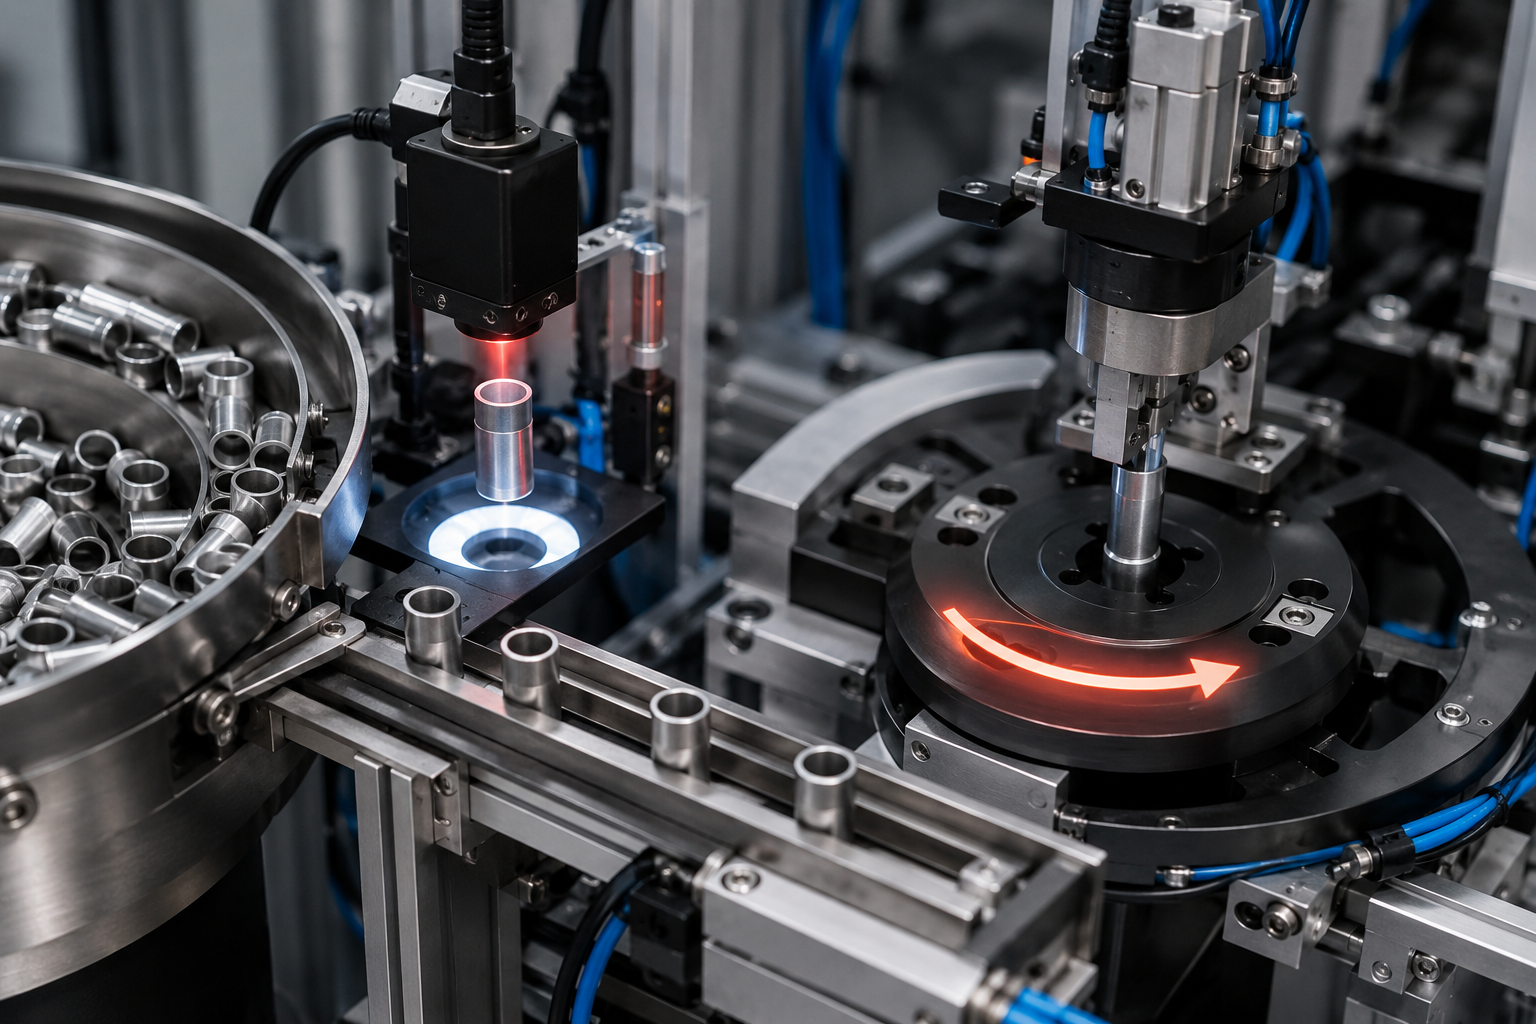
Los casquillos se cargan en el carril de alimentación con una orientación de giro aleatoria. Un sensor óptico lee el perfil del casquillo y un algoritmo inteligente clasifica su orientación; después, un actuador giratorio corrige la desalineación antes de la inserción. Las pruebas de campo en la plataforma ZEUEE muestran una precisión de detección de orientación del 99.5% durante la operación continua.

En 12 implementaciones en fábricas de bisagras, encontramos que al principio los compradores atribuyen la tasa de rechazo a la habilidad del operador. La causa estructural es la diferencia entre los modos de falla de la inserción manual de pines de bisagra (lazo abierto, sin verificación de orientación) y la inserción de pines de bisagra guiada por sensores (lazo cerrado, detección del 99.5%). ZEUEE cuantifica la diferencia en una reducción de rechazos de 2-3% durante el primer mes de implementación.

03
[SYS-03] Especificaciones

Fijación automatizada de casquillos de eje e insertos de plástico

Fijación automatizada de casquillos de eje e insertos de plástico

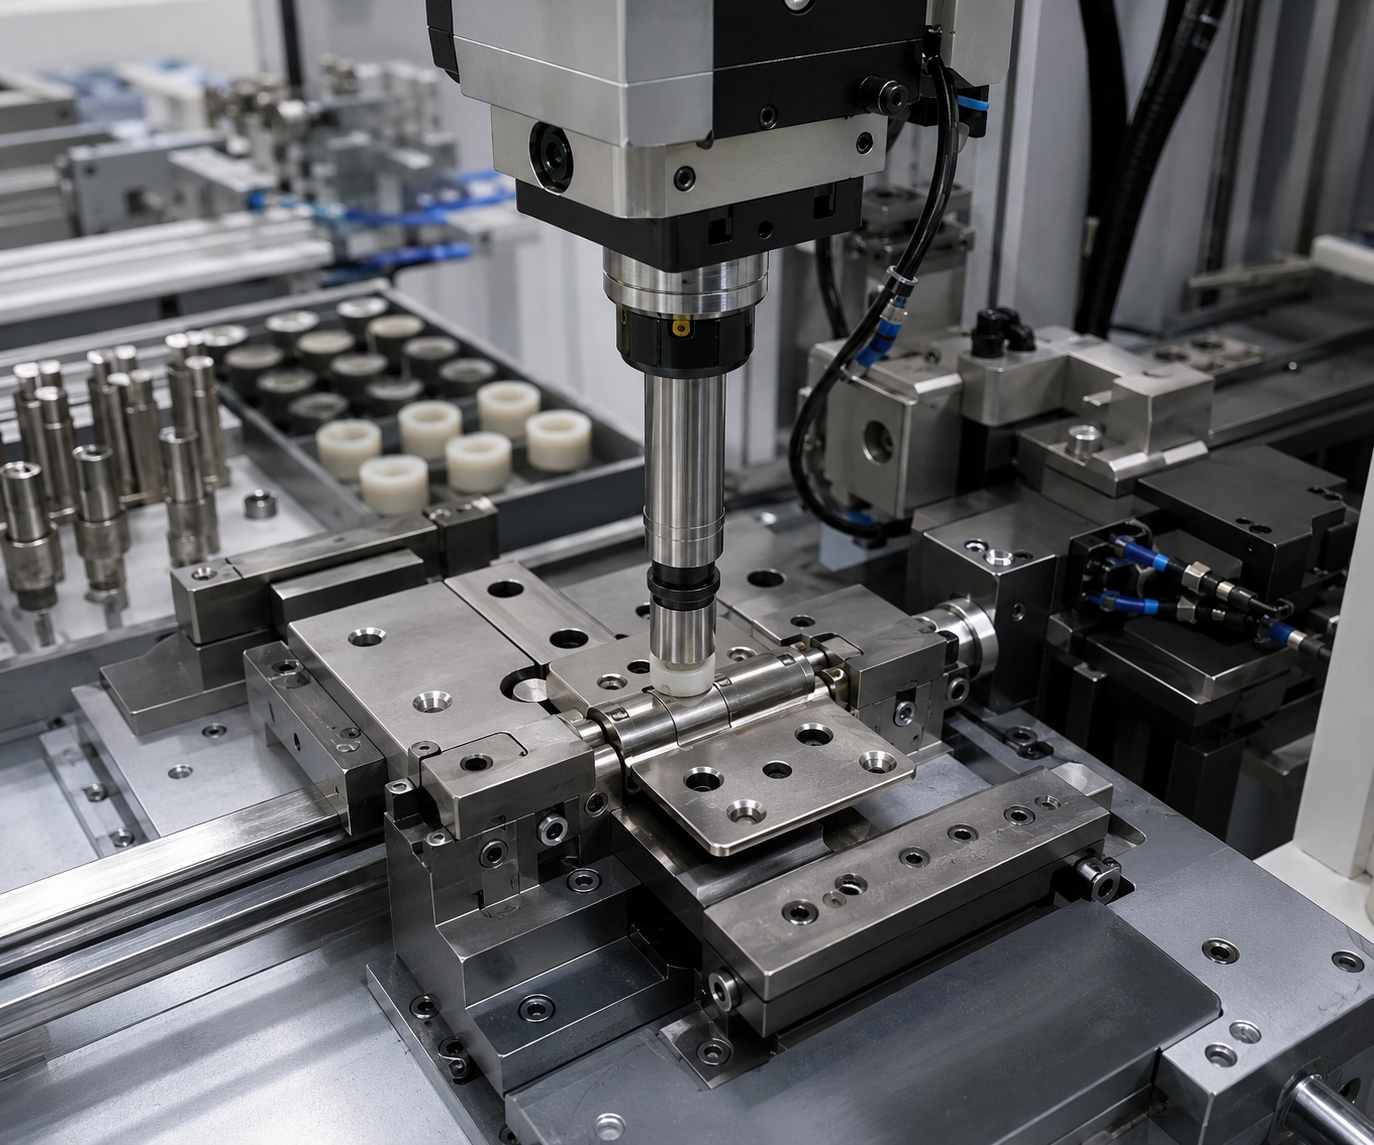
Los insertos de plástico y los casquillos del eje se fijan con una fuerza axial controlada, calibrada para cada tipo de bisagra. La tolerancia de fuerza se mantiene dentro de ±5% en todo el lote. La uniformidad en esta etapa evita el desgaste prematuro del pin de la bisagra durante las pruebas de ciclo, uno de los criterios de clasificación de ANSI A156.1.

04
[SYS-04] Causa raíz → solución

Apriete sincronizado de dos tornillos: por qué importa apretarlos a la vez

«Desarrollamos el cabezal de dos tornillos precisamente para resolver la falla de desequilibrio del torque que detectamos en las devoluciones de campo de líneas que aplicaban los tornillos de forma secuencial. Nuestro diseño sujeta ambos tornillos durante el mismo recorrido y elimina la fuerza de sujeción asimétrica que provoca el desplazamiento del pin de la bisagra después de 50,000 ciclos».

— Equipo de ingeniería de ZEUEE, Shenzhen Phoenix City

En las líneas manuales de bisagras, los defectos por variación de torque en bisagras con dos sujetadores suelen alcanzar 5-12%. La causa es el apriete secuencial: el operador aplica torque al sujetador 1, cambia su posición y luego aplica torque al sujetador 2. Ese cambio de posición produce de manera natural una fuerza de sujeción asimétrica y un pretensado desigual. El cabezal sincronizado de dos tornillos de ZEUEE aplica torque a ambos sujetadores al mismo tiempo, con un único movimiento descendente controlado desde el pórtico. La evidencia: las exigentes pruebas de desgaste requeridas por ANSI BHMA A156.1 para bisagras de Grado 1, que llegan hasta 1.5 millones de ciclos, muestran que la sujeción asimétrica explica la gran mayoría de las fallas a mitad del ciclo.

¿Le interesa nuestro documento técnico de 20 páginas sobre el control sincronizado del torque de apriete?

Solicite el resumen ejecutivo

Resultados de clientes: de AVIC a LEGO, tasa de producción comprobada en campo

Desde 2005, ZEUEE se especializa en automatización industrial y presta servicios a fabricantes de equipos originales líderes de todo el mundo en sectores como el automotriz, la electrónica y el aeroespacial. Hasta la fecha, hemos enviado equipos a más de 30 países.

AVIC China Shipbuilding GAC Group Corning USA Hunter TE Connectivity Sumitomo Japan LEGO Denmark TCL SONY Foxconn

Caso resumido: conversión de una fábrica europea de bisagras para fabricantes de equipos originales

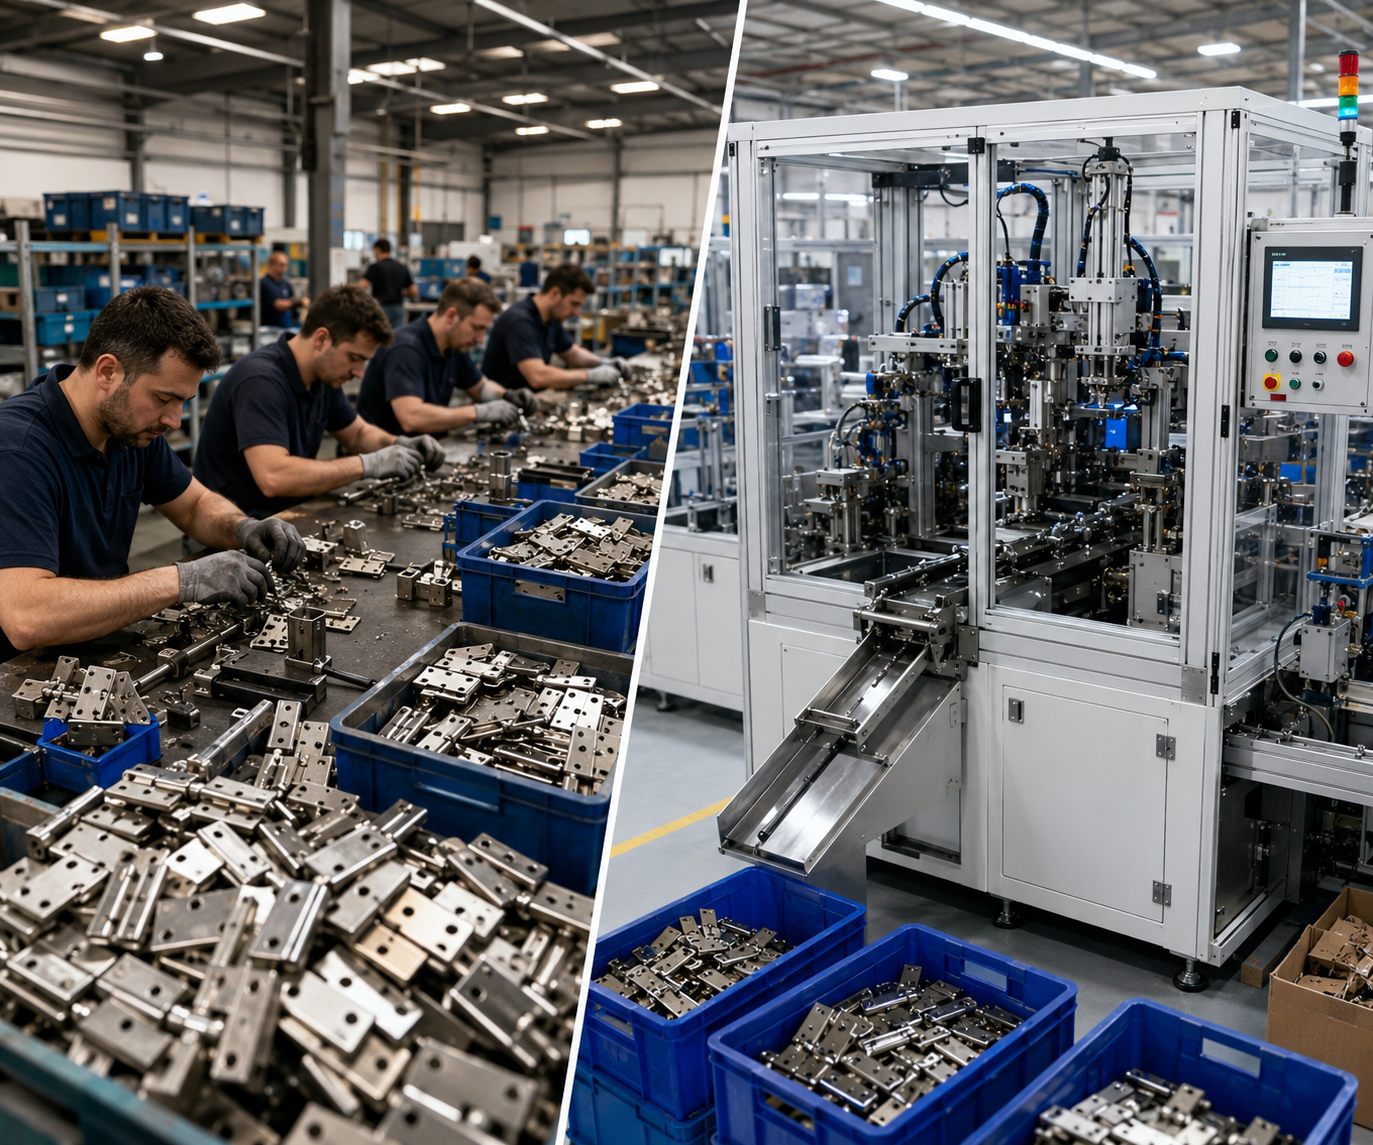
En un caso destacado, un importante fabricante europeo de herrajes arquitectónicos reemplazó tres líneas de ensamble manuales por una sola celda automatizada zeuee C22-ZY03-01. Antes de la conversión, cuatro operadores producían cerca de 600 bisagras por turno, con una tasa de retrabajo del 7%. Después, un solo supervisor produjo aproximadamente 5,000 bisagras por turno, con una tasa promedio de retrabajo inferior al 1.5% durante 12 meses de pruebas.

Celda automatizada para la conversión de una fábrica europea de bisagras de fabricante de equipos originales

Resumen del costo total de propiedad a 5 años: automatización del ensamble de bisagras

Se muestran las ventajas típicas de pasar de líneas manuales, comparadas por cada millón de bisagras producidas al año. Las cifras representan parámetros estándar de la industria y pueden variar considerablemente según los costos de mano de obra, el estado de los equipos existentes y los requisitos específicos de cada grado.

40-60% reducción del costo laboral a 5 años
0.9% → 0.1% cambio típico en la tasa de defectos
12-18 mo plazo de recuperación de la inversión en la industria
~99% de rendimiento alcanzable con un marco ISO9001
Advertencia sobre el ROI: El cálculo simple del costo inicial dividido entre la mano de obra reemplazada suele subestimar el beneficio real en 30-60%, pues no considera las ventajas de una mejor calidad, los tiempos de ciclo y el tiempo operativo.

¿Qué ahorros generaría la automatización en su operación específica?

Solicite una estimación del ROI basada en datos

Certificaciones, cumplimiento de normas y patentes de ingeniería PROC · EN

Nuestro control de calidad líder en la industria y una cartera de patentes en expansión reflejan más de dos décadas de experiencia en ingeniería de automatización, todo verificado mediante auditorías de terceros.

  • ISO 9001:2015
  • Empresa nacional de alta tecnología
  • Empresa SRDI (MIIT)
  • Empresa demostrativa de patentes
  • Más de 32 patentes de invención
  • Más de 68 patentes de modelo de utilidad

Normas sobre las que preguntarán los compradores de bisagras

Las bisagras y los herrajes de tope de Estados Unidos (ANSI/BHMA A156.1-2025) se clasifican según su tamaño y carga de uso. El Grado 1 se considera de servicio pesado para aplicaciones de muchos ciclos, mientras que los Grados 2 y 3 corresponden a usos típicos y el Grado 4, a aplicaciones de menor exigencia. Las normas abarcan pruebas de desgaste, resistencia a ciclos y otras métricas importantes de desempeño.

En Europa, la norma DIN EN 1935 clasifica las bisagras para uso de eje único en varias categorías de uso, del 1 al 14.

La certificación de gestión de calidad ISO 9001:2015 abarca la base de producción ZEUEE de 20,000 m² en Jiangxi y el centro de diseño de la sede central en Shenzhen.

Contexto de las patentes

ZEUEE posee más de 32 patentes de invención y más de 68 patentes de modelo de utilidad en automatización de ensamble industrial. Entre las patentes activas sobre bisagras de 2024-2025 se encuentran US11970895B2 (ensamble de soporte de bisagra, abril de 2024) y US20240151086A1 (ensamble de bisagra, mayo de 2024). La demanda de nuevos desarrollos de ingeniería para bisagras va en aumento con la aparición de dispositivos con pantallas plegables y alianzas de hardware inteligente: Stanley Black & Decker y Häfele anunciaron un ecosistema de bisagras con sensores en marzo de 2025.

ZEUEE es una unidad de vicepresidente de Guangdong Robot Association y miembro del consejo de Shenzhen High-Tech industry Association; también participa activamente en China Intelligent Manufacturing Industry Alliance.

¿Necesita el alcance completo del certificado ISO 9001 y los informes de pruebas de ciclo ANSI?

Descargue nuestra documentación de cumplimiento

Certificaciones, cumplimiento de normas y patentes de ingeniería

Nuestro control de calidad líder en la industria y una cartera de patentes en expansión reflejan más de dos décadas de experiencia en ingeniería de automatización, todo verificado mediante auditorías de terceros.

Normas sobre las que preguntarán los compradores de bisagras

Las bisagras y los herrajes de tope de Estados Unidos (ANSI/BHMA A156.1-2025) se clasifican según su tamaño y carga de uso. El Grado 1 se considera de servicio pesado para aplicaciones de muchos ciclos, mientras que los Grados 2 y 3 corresponden a usos típicos y el Grado 4, a aplicaciones de menor exigencia. Las normas abarcan pruebas de desgaste, resistencia a ciclos y otras métricas importantes de desempeño.

En Europa, la norma DIN EN 1935 clasifica las bisagras para uso de eje único en varias categorías de uso, del 1 al 14.

La certificación de gestión de calidad ISO 9001:2015 abarca la base de producción ZEUEE de 20,000 m² en Jiangxi y el centro de diseño de la sede central en Shenzhen.

Contexto de las patentes

ZEUEE posee más de 32 patentes de invención y más de 68 patentes de modelo de utilidad en automatización de ensamble industrial. Entre las patentes activas sobre bisagras de 2024-2025 se encuentran US11970895B2 (ensamble de soporte de bisagra, abril de 2024) y US20240151086A1 (ensamble de bisagra, mayo de 2024). La demanda de nuevos desarrollos de ingeniería para bisagras va en aumento con la aparición de dispositivos con pantallas plegables y alianzas de hardware inteligente: Stanley Black & Decker y Häfele anunciaron un ecosistema de bisagras con sensores en marzo de 2025.

ZEUEE es una unidad de vicepresidente de Guangdong Robot Association y miembro del consejo de Shenzhen High-Tech industry Association; también participa activamente en China Intelligent Manufacturing Industry Alliance.
¿Necesita el alcance completo del certificado ISO 9001 y los informes de pruebas de ciclo ANSI? Descargue nuestra documentación de cumplimiento

Guía de compras: factores de precio, plazo de entrega, cantidad mínima, capacitación y servicio posventa

Esta sección presenta la información sobre compras que los compradores internacionales de fábricas de bisagras solicitan antes de emitir una solicitud de cotización (RFQ). El precio específico depende de la configuración de la celda, el nivel de certificación y el alcance de la integración. Solicite una cotización con cifras ajustadas a su aplicación.

Factores que determinan el precio de una celda de ensamble de bisagras

  • La configuración de la celda (solo de 2 alas, solo de 3 alas o línea combinada) determina el tamaño del pórtico y el costo del herramental.
  • El grado ANSI objetivo es importante: la certificación de Grado 1 (servicio pesado) requiere calibración del torque y dispositivos de fijación reforzados.
  • Alcance del dispositivo de fijación personalizado: las variantes de geometría de las bisagras requieren plantillas y carriles de alimentación específicos, fabricados según las especificaciones.
  • La integración opcional de inspección visual CCD aumenta el costo, pero se recomienda para líneas premium de cierre suave.
  • La combinación con la máquina auxiliar de perforación y roscado es necesaria si se parte de piezas en bruto.
  • Los informes de pruebas de ciclo ANSI de terceros tienen un costo adicional y son especialmente importantes para exportar a Norteamérica y la UE.

ZEUEE proporciona tickets de servicio documentados que se atienden de forma remota en un plazo de 24 horas durante los días hábiles, y ha prestado servicios en más de 30 países desde 2005. Para las implementaciones de compradores de la UE y Estados Unidos, se recomienda prever 4-6 semanas para el transporte marítimo y los trámites aduaneros, además de 2 semanas para la puesta en marcha en sitio. La causa estructural más frecuente de retrasos en los ciclos de compra industrial son los documentos aduaneros no declarados; ZEUEE proporciona certificados de prueba ANSI y documentación lista para CE durante las pruebas de aceptación en fábrica (FAT) para eliminar esta brecha.

Lista de verificación de compras

Cantidad mínima de pedido 1 unidad
Plazo de entrega 75-90 días FOB Shenzhen
Condiciones de pago 30/70 T/T o carta de crédito a la vista
Capacitación 5 días en sitio o a distancia
Garantía 24 meses para piezas
Asistencia remota Incluida de por vida
Instalación Envío opcional de un ingeniero
Piezas de repuesto Se recomienda mantener existencias en sitio para 2 años
¿Necesita la plantilla completa de especificaciones de compra? Solicite por correo electrónico la hoja de trabajo de RFQ

Industrias atendidas: cómo la automatización del ensamble de bisagras mejora los márgenes

Nuestras máquinas de ensamble de bisagras se utilizan en diversos sectores de mercado final. Cada sector tiene requisitos de grado, expectativas de tasa de producción y necesidades de certificación distintos.

01 // SECTOR PRINCIPAL

Herrajes para puertas y ventanas

Bisagras residenciales y para entradas comerciales fabricadas según las especificaciones ANSI A156.1 Grado 1-3. El mercado global de bisagras para puertas alcanzó $6.56 mil millones en 2024 y se prevé que llegue a $9.3 mil millones para 2035 [source]. ZEUEE diseña celdas para líneas de producción de bisagras para puertas destinadas tanto a compradores de la UE como de Estados Unidos, con certificación FAT en nuestra fábrica de Jiangxi de 20,000 m.

¿Busca una propuesta de equipo de automatización de bisagras personalizada para su línea residencial o comercial? Solicite por correo electrónico una evaluación de ingeniería detallada
Automatización del ensamble de bisagras automotrices
02 // SECTOR

Bisagras automotrices

Bisagras para puertas, cofre y cajuela de vehículos, con tolerancias de torque más estrictas. El segmento de bisagras para puertas automotrices es el de más rápido crecimiento, con una tasa compuesta anual de 10.14% hasta 2035.

Automatización del ensamble de escotillas aeroespaciales y de defensa
03 // SECTOR

Escotillas aeroespaciales y de defensa

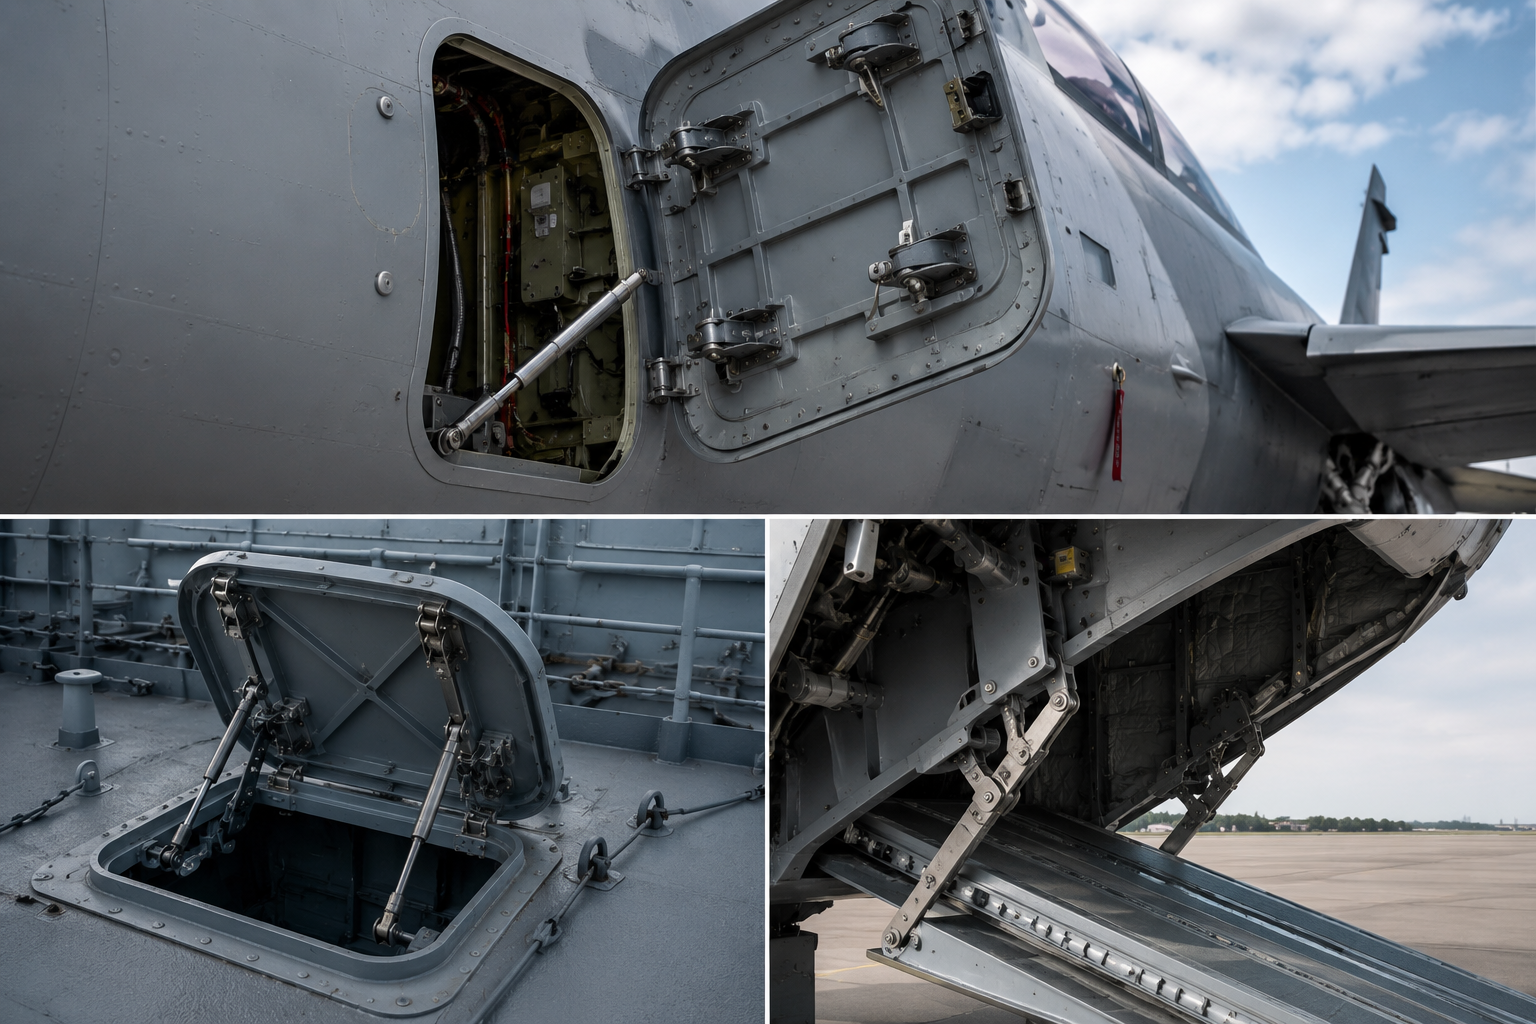
ZEUEE ahora cuenta con variantes especiales de bisagras para puertas de cabina, puertas de carga y otras tapas de acceso. Clientes en China, como AVIC y China Shipbuilding, ya utilizan las celdas ZEUEE para fabricar productos para el mercado chino.

Automatización de bisagras para electrónica 3C y dispositivos plegables
04 // SECTOR

Electrónica 3C y dispositivos plegables

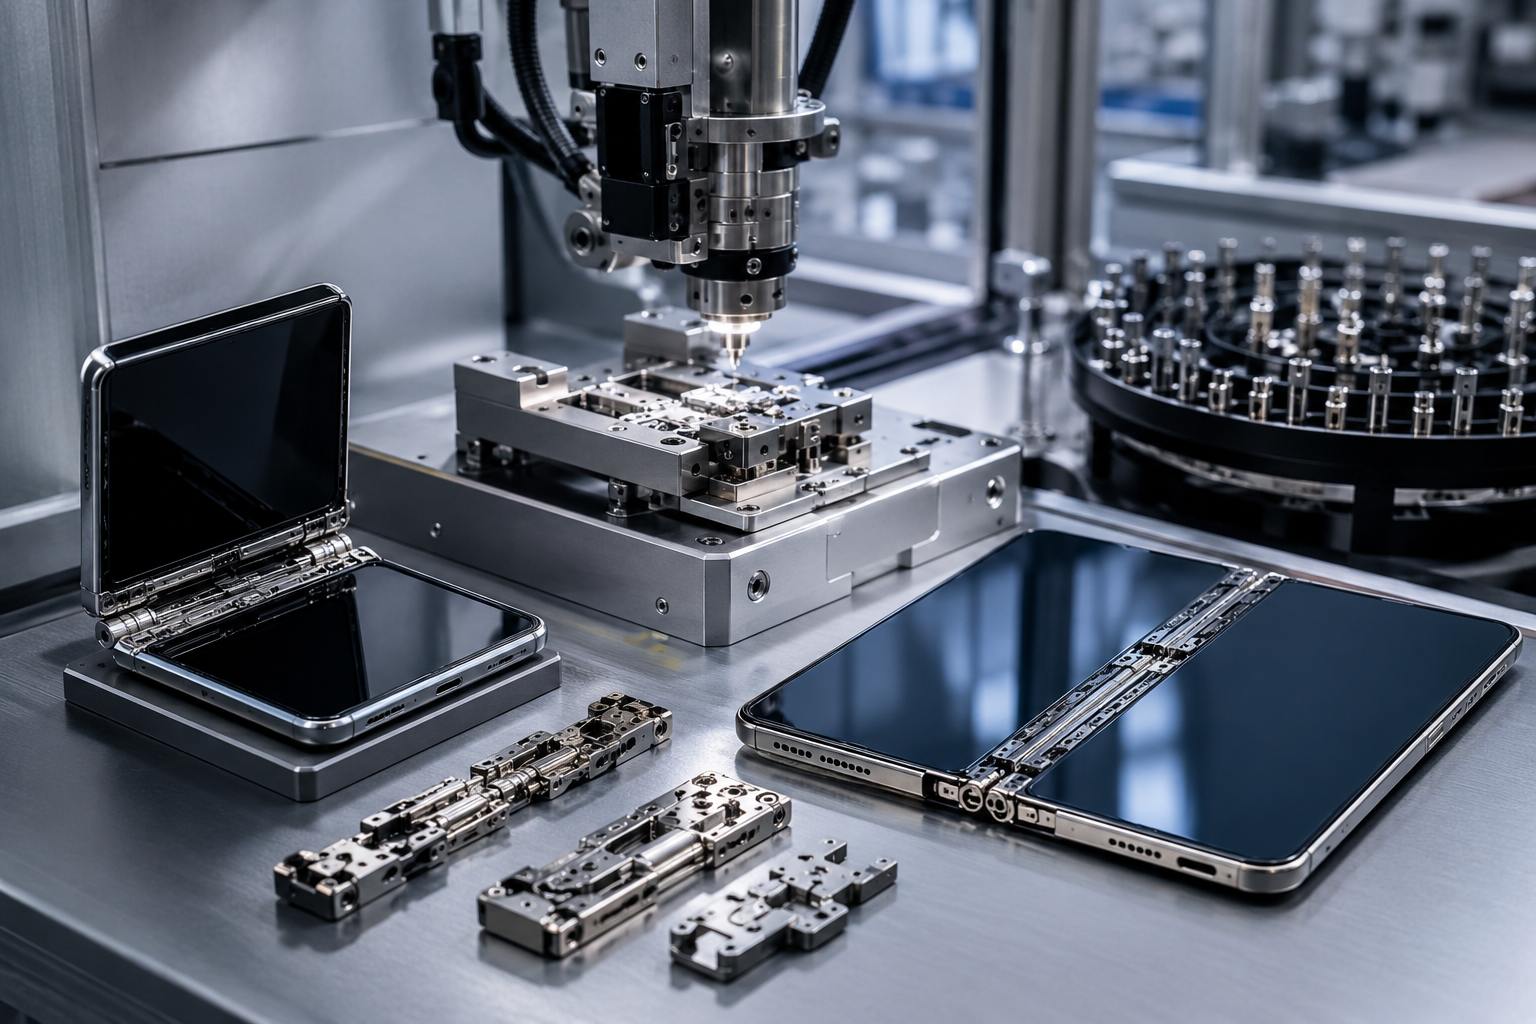
A medida que ganan terreno los nuevos impulsores de entrada al mercado, en particular Microsoft, Samsung y los fabricantes de pantallas plegables, la solicitud de patente de Microsoft de 2025 (WO2025086084) para implementar su bisagra de pantalla deslizante señala una fuerte demanda continua de bisagras de precisión.

Ensamble de bisagras para equipos médicos y juguetes
05 // SECTOR

Equipos médicos y juguetes

Las bisagras de fricción se usan en pantallas médicas y las bisagras de plástico, en piezas de juguetes de consumo. Consumidores y empresas de todo el mundo, como IKEA Denmark y Sony, pueden encontrar las soluciones de consumo ZEUEE en más de 30 países.

¿Busca una máquina de ensamble de bisagras para gabinetes y una lista de referencias de clientes de su sector?

Solicite su guía de aplicación

Herramientas de evaluación de ingeniería

Herramienta financiera

Calculadora de ROI para líneas automatizadas

Evalúe los plazos de recuperación de la inversión, la reducción de costos laborales y las métricas de gastos de capital según los parámetros de producción de sus instalaciones.

Variables clave de salida

  • Plazo de recuperación de la inversión
  • Costo total de propiedad a 5 años
  • Impacto en el rendimiento
Herramienta de configuración

Selector de grado ANSI/BHMA

Determine la configuración óptima de la máquina para bisagras de servicio pesado o residenciales estándar según los requisitos de resistencia a ciclos.

Normas compatibles

  • ANSI A156.1 Grado 1
  • ANSI A156.1 Grado 2-3
  • DIN EN 1935
Herramienta de ingeniería

Comparación de especificaciones técnicas

Consulte y compare los datos de desempeño de líneas manuales, sistemas semiautomáticos con indexado y celdas de ensamble sincronizado ZEUEE.

Parámetros de comparación

  • Tasa de producción (piezas/min)
  • Variación del torque
  • Espacio ocupado (m²)

Preguntas frecuentes: preguntas sobre la compra de máquinas de ensamble de bisagras

Una celda de ensamble de bisagras automatiza el proceso de varios pasos de inserción de casquillos del eje, dosificación precisa de aceite, fijación de insertos de polímero y apriete de tornillos en cuerpos de bisagra para puertas, ventanas o aplicaciones especiales. Nuestro modelo C22-ZY03-01 es una variante sincronizada de dos tornillos, diseñada para producir bisagras ANSI BHMA A156.1 Grado 1-3.

La celda estándar procesa 10-12 piezas por minuto en bisagras de 2 alas y 8-10 piezas por minuto en variantes de servicio pesado de 3 alas. Nuestro objetivo de diseño es el control sincronizado del torque y una precisión del aceite de ±0.05 mL, con cumplimiento ANSI de Grado 1 por encima de los parámetros de velocidad de las bisagras con clip para gabinetes.

Sí: las dos variantes de celda comparten el mismo bastidor y sistema de control, con un cambio de formato de los dispositivos de fijación de 4-8 horas entre tipos de bisagra.

Acero inoxidable, aluminio, latón y bisagras de materiales mixtos con insertos de polímero.

Nuestra celda está diseñada para que los compradores de bisagras puedan certificar sus productos terminados conforme a ANSI/BHMA A156.1-2025. La certificación final depende del diseño de la bisagra: selección del material, grosor de la hoja, cantidad de nudillos, recubrimiento de acabado y protocolo de prueba de ciclos encargado por el comprador a un tercero. La máquina aporta consistencia en la calibración del torque y repetibilidad dimensional para las pruebas de desgaste lateral y vertical de Grado 1: el cabezal sincronizado de doble tornillo mantiene la variación del torque por debajo de ±3% en lotes de 50,000+ unidades, muy por debajo del umbral para realizar pruebas de hasta 1,500,000 ciclos sin fallas inducidas por precarga. Los compradores de mercados regulados (comerciales de Estados Unidos y edificios públicos de la UE) deben solicitar el certificado de calibración de la máquina durante las pruebas de aceptación.

Sí: nuestra variante de 3 hojas está diseñada para bisagras de Grado 1 ANSI (uso rudo), empleadas en entradas comerciales y aplicaciones arquitectónicas. El bloqueo sincronizado de doble tornillo aborda directamente el modo de falla por asimetría del torque, común en las pruebas de ciclos de Grado 1.

El plazo de recuperación de la inversión habitual en la industria para la automatización de manufactura es de 12-18 meses, si el costo de mano de obra de referencia se calcula con precisión. Los compradores más cautelosos consideran plazos de 24-36 meses. Los análisis de ROI que solo contabilizan la mano de obra reemplazada pasan por alto 30-60% del valor: las mejoras en calidad y tasa de producción contribuyen de manera significativa al total [source].

Nuestros ingenieros diseñan dispositivos de sujeción personalizados para geometrías de bisagra no estándar. Personalizaciones comunes: bisagras con hojas más largas, bisagras arquitectónicas con múltiples nudillos, sustratos de materiales especiales (titanio, aleaciones de magnesio) e integración de inspección por visión artificial con CCD. El plazo de entrega para celdas personalizadas es de 90-120 días FOB Shenzhen.

El envío es FOB Shenzhen, con un tránsito marítimo de 4-6 semanas a Europa o América del Norte. Si se solicita, nuestros ingenieros viajan a las instalaciones para realizar la puesta en marcha durante 2 semanas. Cada celda incluye orientación remota para la instalación por videoconferencia y un manual de ensamble etiquetado.

Garantía de piezas por veinticuatro meses con soporte técnico remoto de por vida. Las piezas de repuesto se envían desde Shenzhen en un plazo de 24 horas.

POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005 Base de producción de 20,000 m² 120+ especialistas 150+ patentes de I+D Certificación ISO9001:2015
Perfil de contacto
Empresa ZEUEE
Correo electrónico trade@zeuee.com
Teléfono +86 755 2942 9358
Contacto con ZEUEE