Entre em contato com a Zeyu lntelligent Industrial Company

Automação industrial ZEUEE · Desde 2005
Máquina de contatos HYPCON
Máquina HYPCON para montagem de contatos hiperboloides: produção automatizada de conectores de alta confiabilidade
A máquina HYPCON para montagem de contatos hiperboloides fabrica os contatos fêmea de cesto de fios dos quais dependem conectores militares, aeroespaciais, para EV e médicos: enrola fios de mola em uma gaiola hiperboloide precisa, encaixa a luva e verifica cada peça com inspeção CCD em linha. Um único projeto de contato suporta até 260 A e resiste a 100.000 ciclos de acoplamento; sua linha precisa reproduzir essa geometria sem desvios, peça após peça.
Certificação ISO 9001:2015
Marcação CE
150+ patentes
20 anos · 30+ países
A confiança de AVIC · TE · Sumitomo · Foxconn
Dois resultados que os compradores costumam pedir primeiro: um contato consistente que atenda aos limites de vibração da MIL-DTL-38999 e uma linha que se pague ao substituir a montagem manual do cesto. Projetamos a máquina com base no desenho técnico do seu contato, não em uma peça fixa de catálogo.
Ideal para: fabricantes de conectores e montadores contratados que produzem contatos fêmea hiperboloides para programas de defesa, aeroespaciais, de energia para EV e de interconexão médica.
HYPCON em resumo
0,4–6,12 mm
Faixa de diâmetros de pinos da família de contatos
100,000
Ciclos de acoplamento por contato acabado
(em comparação com ~5.000 típicos)
(em comparação com ~5.000 típicos)
CCD
Inspeção em linha da contagem de fios e do encaixe
1,0–1,27 mm
Distância entre centros para plataformas de alta densidade
Por que a produção de contatos hiperboloides falha — e como a HYPCON resolve o problema
01
A falha causada por microvibrações
Veja a falha que a maioria das equipes enfrenta antes de falar conosco. Um contato estampado ou produzido em torno automático parece bom na bancada, mas perde o revestimento de ouro sob microvibrações no campo: a conexão ainda apresenta continuidade, mas o desgaste por fretting já iniciou a contagem regressiva para uma reivindicação de garantia. O contato hiperboloide resolve isso com uma gaiola de fios de mola que envolvem o pino ao longo de vários caminhos lineares de contato. Assim, a conexão se mantém mesmo quando alguns fios perdem o contato por um microssegundo durante choques e vibrações (connector supplier.com). Essa resistência ao fretting e à degradação do sinal explica por que esse projeto é usado em ambientes exigentes — ferroviário, depois defesa e, em seguida, médico — desde que François Bonhomme o patenteou em 1956. Fabricantes consolidados, como a Smiths Interconnect, desenvolveram linhas inteiras de conectores com tecnologia de contato hiperboloide — a família Hypertac é a mais conhecida; a ZEUEE fabrica a máquina que produz o contato.
02
O desafio da produção e a automação
O desafio está na produção. A capacidade de corrente depende de três variáveis — diâmetro do pino, quantidade de fios e diâmetro dos fios — e todas precisam permanecer dentro de limites rigorosos para que a capacidade não varie. Ao formar a gaiola manualmente, surge a inconsistência que reduz o rendimento em um contato de sinal de 0,4 mm. A máquina HYPCON para montagem de contatos hiperboloides mantém o ângulo e a quantidade de fios sob controle servo e, em seguida, uma estação CCD rejeita qualquer peça com fio ausente ou mal encaixado antes de chegar à luva. O próprio método de fabricação do contato está bem documentado em patentes concedidas, como a US 7,775,841, que descreve o posicionamento de fios soltos em um mandril dentro do corpo antes da fixação permanente — exatamente a etapa que a HYPCON automatiza.
03
Auditoria industrial e conformidade com FAT
Para compradores industriais — os compradores da UE e dos EUA que realizam auditorias de clientes antes de emitir um pedido de compra —, essa é a diferença que importa. Um contato que passa na bancada, mas falha entre −65 °C e +125 °C, custa muito mais do que a própria peça. A ZEUEE projeta a linha para eliminar essa variação, em vez de apenas inspecioná-la, e certifica o resultado segundo a ISO 9001 e a marcação CE. Esse é o diferencial: a ZEUEE não envia um índice de rendimento que não consiga reproduzir com o seu contato, e cada máquina sai da fábrica da ZEUEE após um teste de aceitação documentado (FAT), com cobertura de garantia. Quase 100% das devoluções de campo de produtos militares são avaliadas exatamente nessa faixa de temperatura.
“Dizemos a mesma coisa a todos os clientes na primeira conversa: a especificação do contato não é a parte difícil — o desafio é mantê-la ao longo de um milhão de peças. A máquina se justifica na estação CCD, onde identifica a gaiola defeituosa em cada dez mil peças que passaria despercebida a olho nu.”
A máquina HYPCON: modelos, configuração e tabela de seleção de máquinas de montagem de contatos com 9 especificações
A HYPCON é fornecida como uma plataforma configurável, não como um código SKU fixo, pois um contato de sinal médico de 0,4 mm e um contato de potência para EV de 6,12 mm exigem etapas diferentes de alimentação, conformação e soldagem. Dimensionamos a máquina de acordo com o desenho técnico do contato e o volume desejado. Antes de comparar duas máquinas — nossas ou de um concorrente —, veja os 9 parâmetros que realmente determinam se uma linha manterá as especificações do seu contato. Peça a todos os fornecedores que informem os 9 por escrito.
| Nº. | Parâmetro de especificação | Por que determina o rendimento | O que pedir ao fornecedor |
|---|---|---|---|
| 1 | Faixa de diâmetro do pino/contato | Define o ferramental de alimentação e conformação; raramente uma máquina atende a toda a faixa, do sinal à potência | Diâmetro mínimo–máximo em mm (por exemplo, 0,4–6,12 mm) |
| 2 | Controle da quantidade de fios | A quantidade de fios determina a capacidade de corrente; variações resultam em contatos rejeitados | Como a quantidade é mantida e verificada a cada ciclo |
| 3 | Ângulo dos fios/geometria da gaiola | O ângulo hiperboloide determina a força de inserção e a área de contato | Conformação servo ou por came; índice de repetibilidade |
| Nº. | Parâmetro de especificação | Por que determina o rendimento | O que pedir ao fornecedor |
|---|---|---|---|
| 4 | Inspeção em linha | Identifica fios ausentes ou mal encaixados antes da montagem da luva | CCD ou visão de máquina? Registro de rejeições? |
| 5 | Taxa de produção | É usada no cálculo do payback em relação à montagem manual | Tempo de ciclo no tamanho do seu contato, não no melhor cenário |
| 6 | Método de montagem da luva/terminação elétrica | Encaixe sob pressão, crimpagem ou soldagem a laser afetam a durabilidade | Qual método é usado e quais dados de validação estão disponíveis |
| Nº. | Parâmetro de especificação | Por que determina o rendimento | O que pedir ao fornecedor |
|---|---|---|---|
| 7 | Tempo de troca de formato | Linhas com vários produtos dependem de trocas rápidas de ferramental | Minutos por troca de formato; com ou sem ferramentas |
| 8 | Espaço ocupado e potência | Adequação ao espaço e às utilidades disponíveis na fábrica | C×L×A em mm, kW, tensão de alimentação, pressão do ar |
| 9 | Conformidade com normas | Compradores dos setores de defesa e médico auditam a linha, não apenas a peça | Construção conforme a ISO 9001, marcação CE, rastreabilidade |
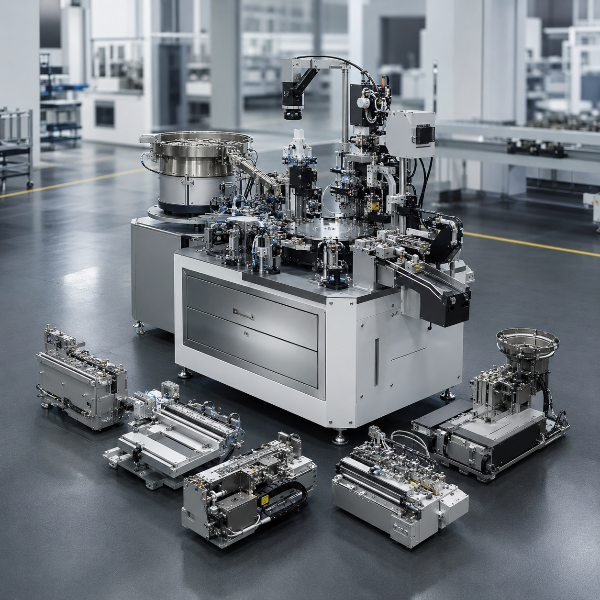
Configuração da plataforma
Na HYPCON, os parâmetros 1–4 são configurados de acordo com o seu desenho técnico, e os parâmetros 5–9 são documentados na ficha de especificações emitida para cada máquina. O tempo de ciclo é informado para o tamanho do seu contato, e não como um melhor cenário promocional, pois um contato de sinal de 0,4 mm e um contato de potência de 6,12 mm não operam na mesma taxa. Projetos mais recentes de contatos com diâmetro reduzido — veja a US 9,490,562 da QA Technology, cerca de 20% menor que os contatos fêmea antigos — também alteram o ferramental de conformação, e levamos isso em conta na cotação.
Pergunte a um responsável de compras de uma fabricante regional de equipamento original (OEM) o que costuma inviabilizar um negócio de máquinas e ouvirá a mesma resposta: um parâmetro oculto que ninguém definiu e que só aparece na inspeção de recebimento, depois do investimento. Como essa lacuna é estrutural, a ZEUEE quantifica os 9 parâmetros em cada máquina e os certifica — com teste de aceitação de fábrica (FAT) documentado, cobertura de garantia e validação ISO 9001 e CE entre −65 °C e +125 °C — para compradores industriais da UE e dos EUA que realizam auditorias antes de assinar. Quase todas as divergências sobre especificações que vimos se resumem a um número que nunca foi registrado — quase 100% delas.
HYPCON versus montagem manual versus máquinas de inserção de pinos em placas de circuito impresso: matriz de métodos de produção de contatos hiperboloides
Muitas vezes, os compradores colocam no mesmo grupo uma máquina automática de inserção de pinos ou uma máquina genérica de montagem de conectores e a montagem de contatos hiperboloides, embora cada uma resolva um problema diferente. Uma máquina de inserção de pinos em placas de circuito impresso pressiona pinos acabados em uma placa; a máquina para contatos hiperboloides fabrica o próprio contato fêmea — a gaiola de fios, a luva e a terminação elétrica. Essa distinção importa ao comparar cotações, por isso a apresentamos diretamente. E vale abandonar logo uma suposição: os contatos hiperboloides já não são a opção volumosa. A geração atual de diâmetro reduzido tem dimensões próximas às de peças usinadas em torno automático, com diâmetro cerca de 20% menor (US 9.490.562).
| Método de produção | Consistência dos contatos | Taxa de produção em comparação com a montagem manual | Resultado em ciclos de acoplamento | Mais indicado para |
|---|---|---|---|---|
| Montagem manual do cesto | Dependente do operador; variação na quantidade de fios | Referência (1×) | Varia conforme o operador | Protótipos/volumes muito baixos |
| Máquina de inserção de pinos em placas de circuito impresso (categoria TE/Visumatic) | Alta — mas insere pinos acabados, não fabrica o contato | Alta | N/A — processo inadequado | Montagem de placas, não fabricação de contatos |
| Máquina HYPCON para montagem de contatos hiperboloides | Controle servo dos fios + rejeição por CCD | Consistente, adequada a vários turnos | Reproduz o projeto de 100.000 ciclos | Produção de contatos fêmea hiperboloides |
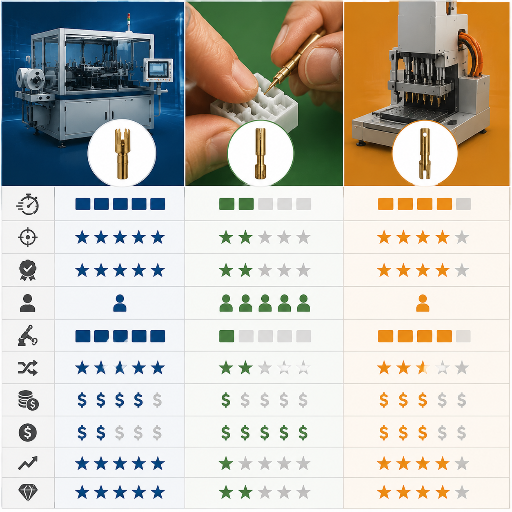
Produção de contatos fêmea hiperboloides
Para um fabricante de conectores, a última linha é a que importa. Não afirmaremos que a taxa de produção é múltipla da sua linha manual antes de vermos o seu contato e produzirmos uma amostra: um número confiável de tempo de ciclo depende da geometria, e um fornecedor que promete “10× mais rápido” sem ver a peça está fazendo uma suposição. Quanto às normas, os contatos fabricados por essas máquinas são usados em conectores MIL-DTL-38999 Series III, com capacidade nominal de 260 A DC e faixa de −65 °C a +125 °C; o processo de fabricação segue a ISO 9001:2015 (iso.org).
Os compradores industriais e os montadores contratados regionais com quem trabalhamos apontam o mesmo risco: escolher a classe de processo errada e arcar com isso por anos. Como essa decisão é estrutural, a ZEUEE projeta a recomendação em torno da sua peça, não do nosso catálogo, e a respalda com um teste de aceitação de fábrica (FAT) documentado e cobertura de garantia validados conforme a ISO 9001 e a marcação CE entre −65 °C e +125 °C.
O diferencial: a ZEUEE não promete uma taxa de produção múltipla antes de fabricar o seu contato, mesmo que uma chamada de 200% acelerasse a venda.
Resultados de produção: curva de ROI entre taxa de produção e rendimento dos contatos
A questão do investimento chega a todas as mesas: uma linha de montagem de contatos hiperboloides se justifica em comparação com a montagem manual atual das gaiolas? A resposta depende do volume e da taxa de refugo, mas os cálculos publicados sobre automação são consistentes o bastante para servir de base ao planejamento.
12-30
meses
meses
200-500
%
%
Avalie sua linha
Use o mix específico dos seus contatos e a taxa de refugo na nossa planilha de ROI de engenharia.
Solicite uma cotação imediataSequência HYPCON de montagem do cesto à luva em 5 etapas
Como cada contato é fabricadoEngenharia
Esse é um processo que os concorrentes que vendem máquinas de inserção de pinos em placas de circuito impresso não conseguem executar, por isso vale mostrar como funciona. A fabricação de um contato fêmea hiperboloide não se resume a uma estampagem: fios soltos são montados em uma gaiola hiperboloide de uma única lâmina, que depois é fixada em um corpo — método documentado em patentes concedidas, incluindo US 7.191.518 e US 5,326,289. A HYPCON executa o processo em 5 etapas controladas:
-
Etapa 01
Alimentação e contagem dos fios
Os fios de mola são alimentados e contados na quantidade exata exigida pela capacidade de corrente do contato, variável que mais costuma apresentar desvios quando controlada manualmente.
-
Etapa 02
Conformação da gaiola no mandril
Os fios são posicionados em um mandril no ângulo hiperboloide que determina a força de inserção e a área de contato.
-
Etapa 03
Encaixe da luva interna
A gaiola conformada é encaixada na luva interna, mantendo a geometria hiperboloide de uma única lâmina.
-
Etapa 04
Terminação elétrica e fixação
As extremidades dos fios são fixadas ao corpo por encaixe sob pressão, crimpagem ou soldagem a laser, conforme a especificação de durabilidade.
-
Etapa 05
Verificação por CCD
Uma estação de visão de máquina verifica a quantidade de fios e o encaixe, registra qualquer rejeição e libera apenas contatos aprovados para as etapas posteriores do processo.
A etapa 5 é a mais subestimada pelos compradores. Um fio curto ainda permite o acoplamento, mas causa falha prematura no campo. Detectá-lo na máquina, e não na inspeção de recebimento do cliente, é o que diferencia um processo escalável de um que gera devoluções.
Na fábrica, essa sequência separa um fabricante de contatos que passa em uma auditoria de defesa de outro que não passa. Como cada rejeição identificada na etapa 5 representa uma economia estrutural, a ZEUEE configura a lógica CCD para o seu contato e a comprova em um teste de aceitação de fábrica (FAT) antes de a máquina sair da fábrica. Para os compradores industriais e montadores regionais que atendem à ISO 9001 e à marcação CE entre −65 °C e +125 °C, o registro de rejeições é o que garante a aprovação na auditoria — e a ZEUEE o certifica, para que o único fio mal encaixado por trás de quase 100% das devoluções de campo não seja enviado.
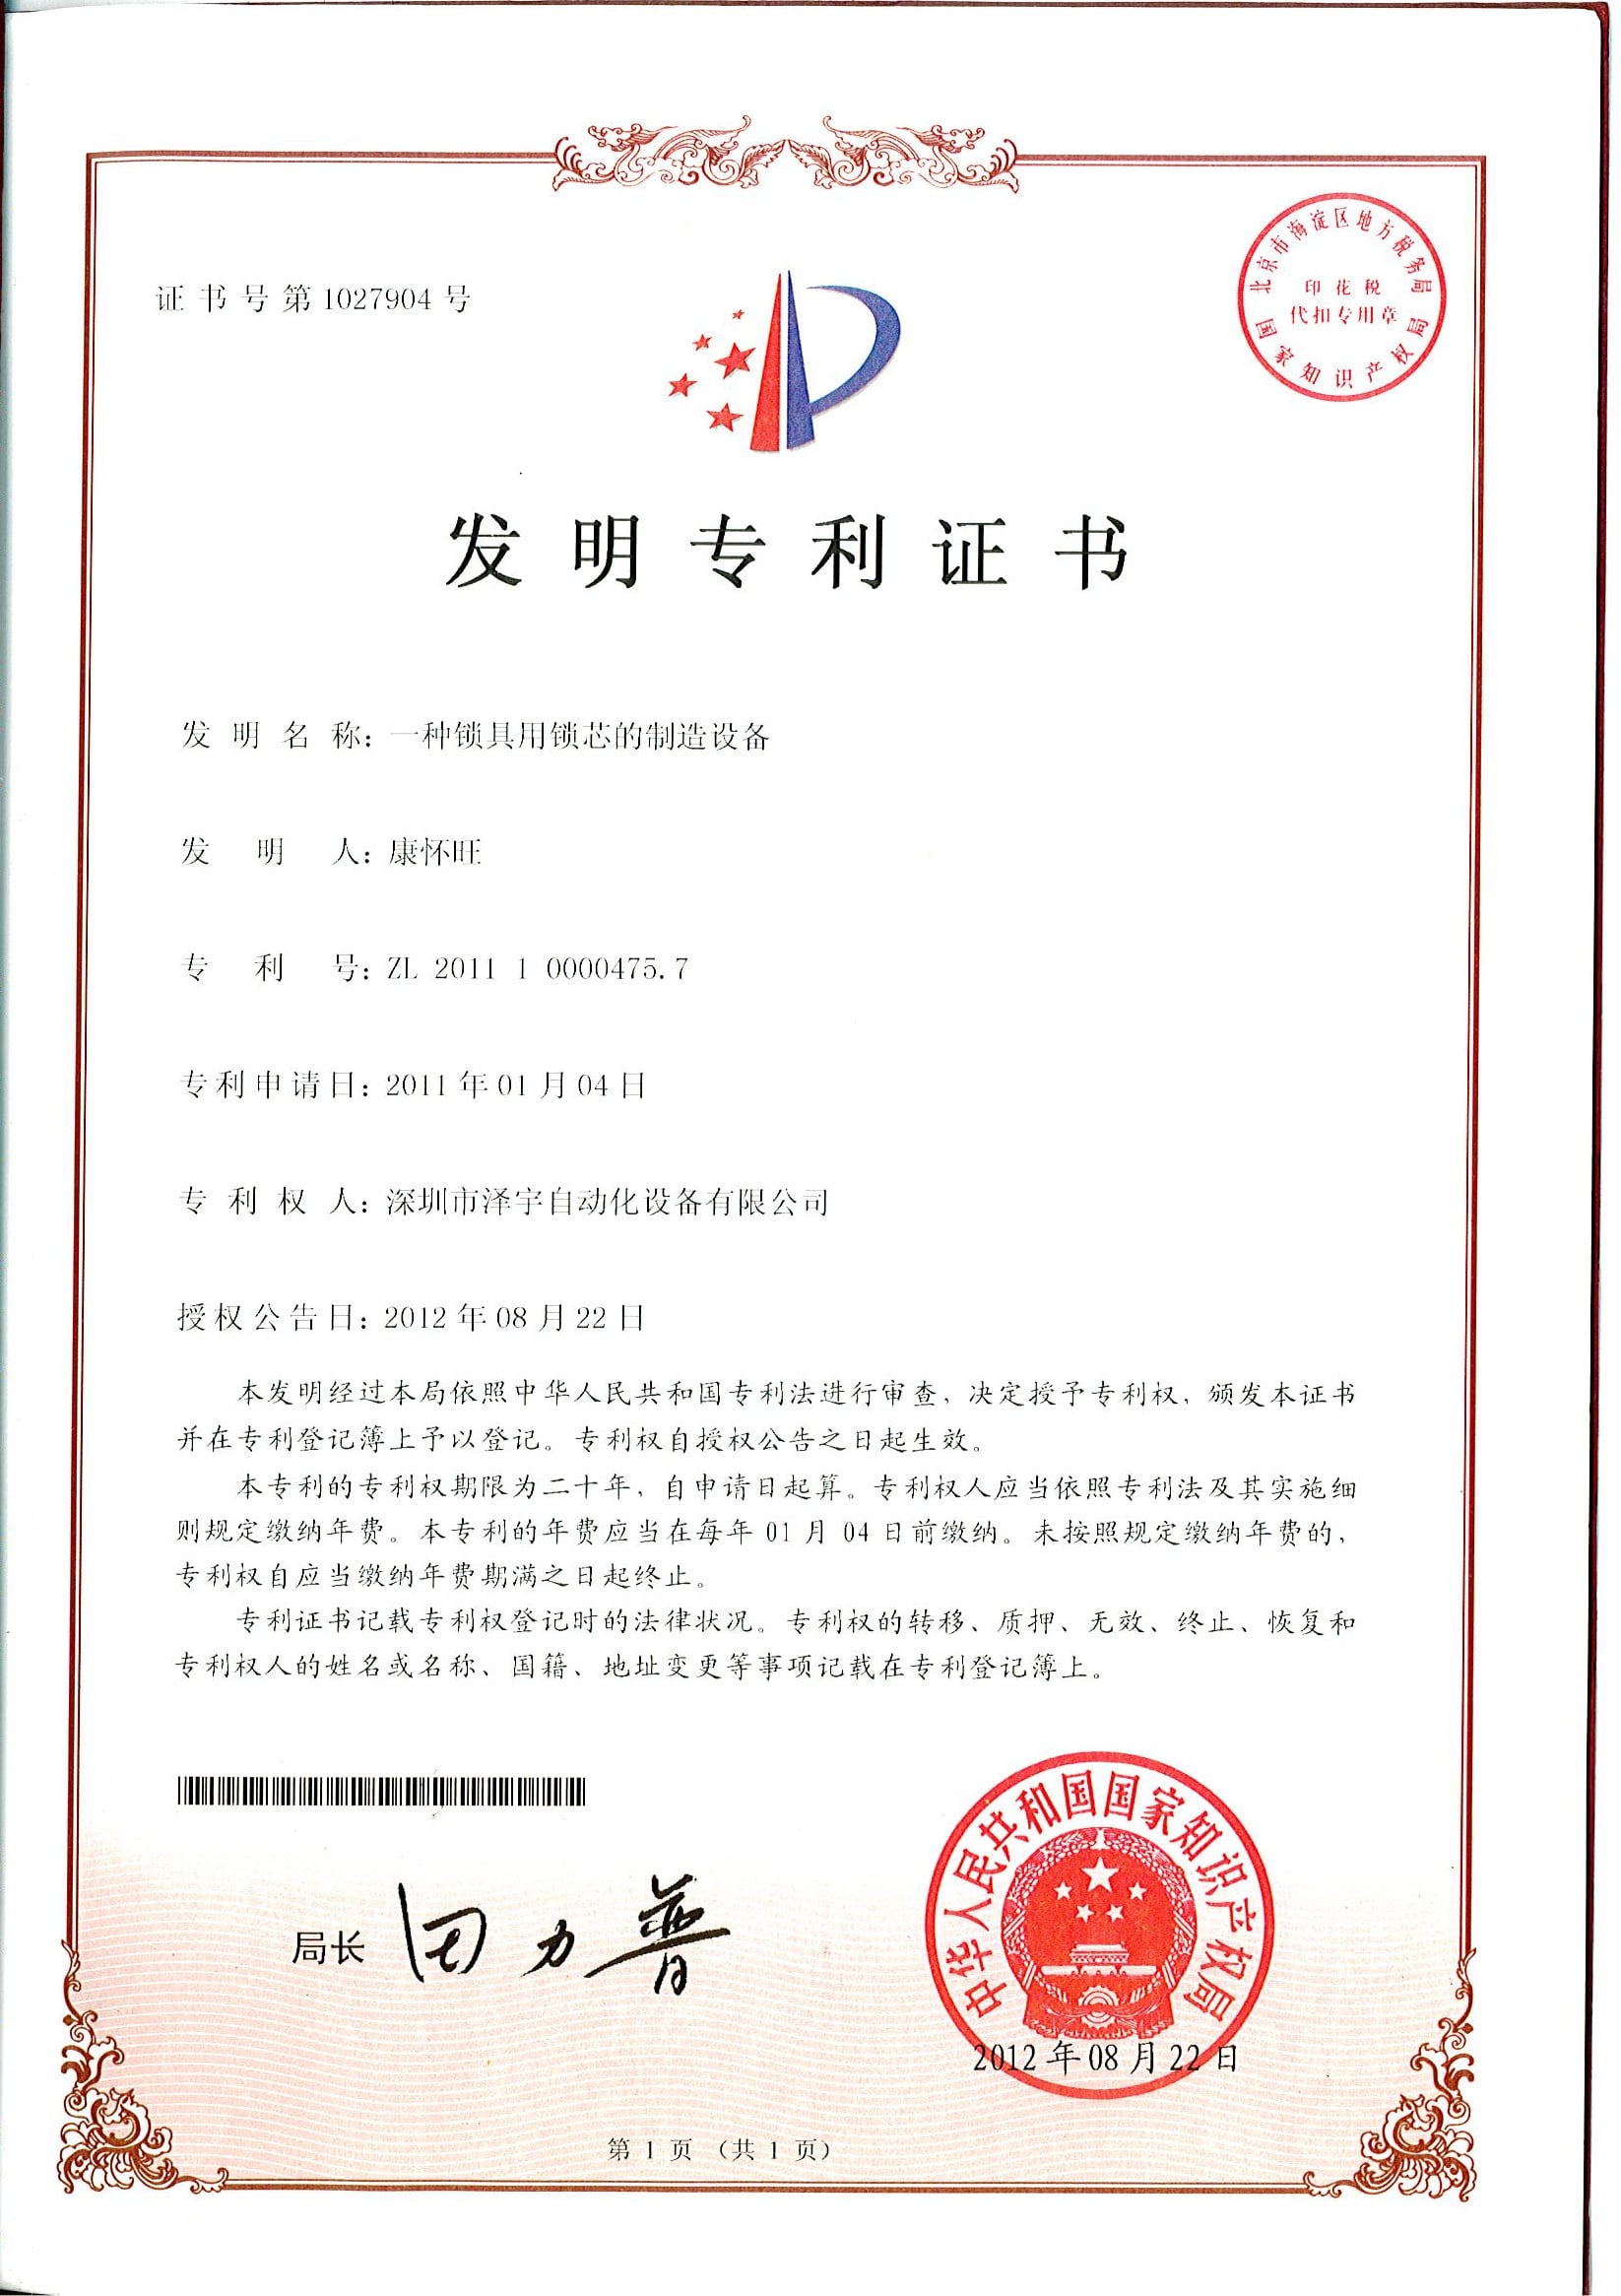
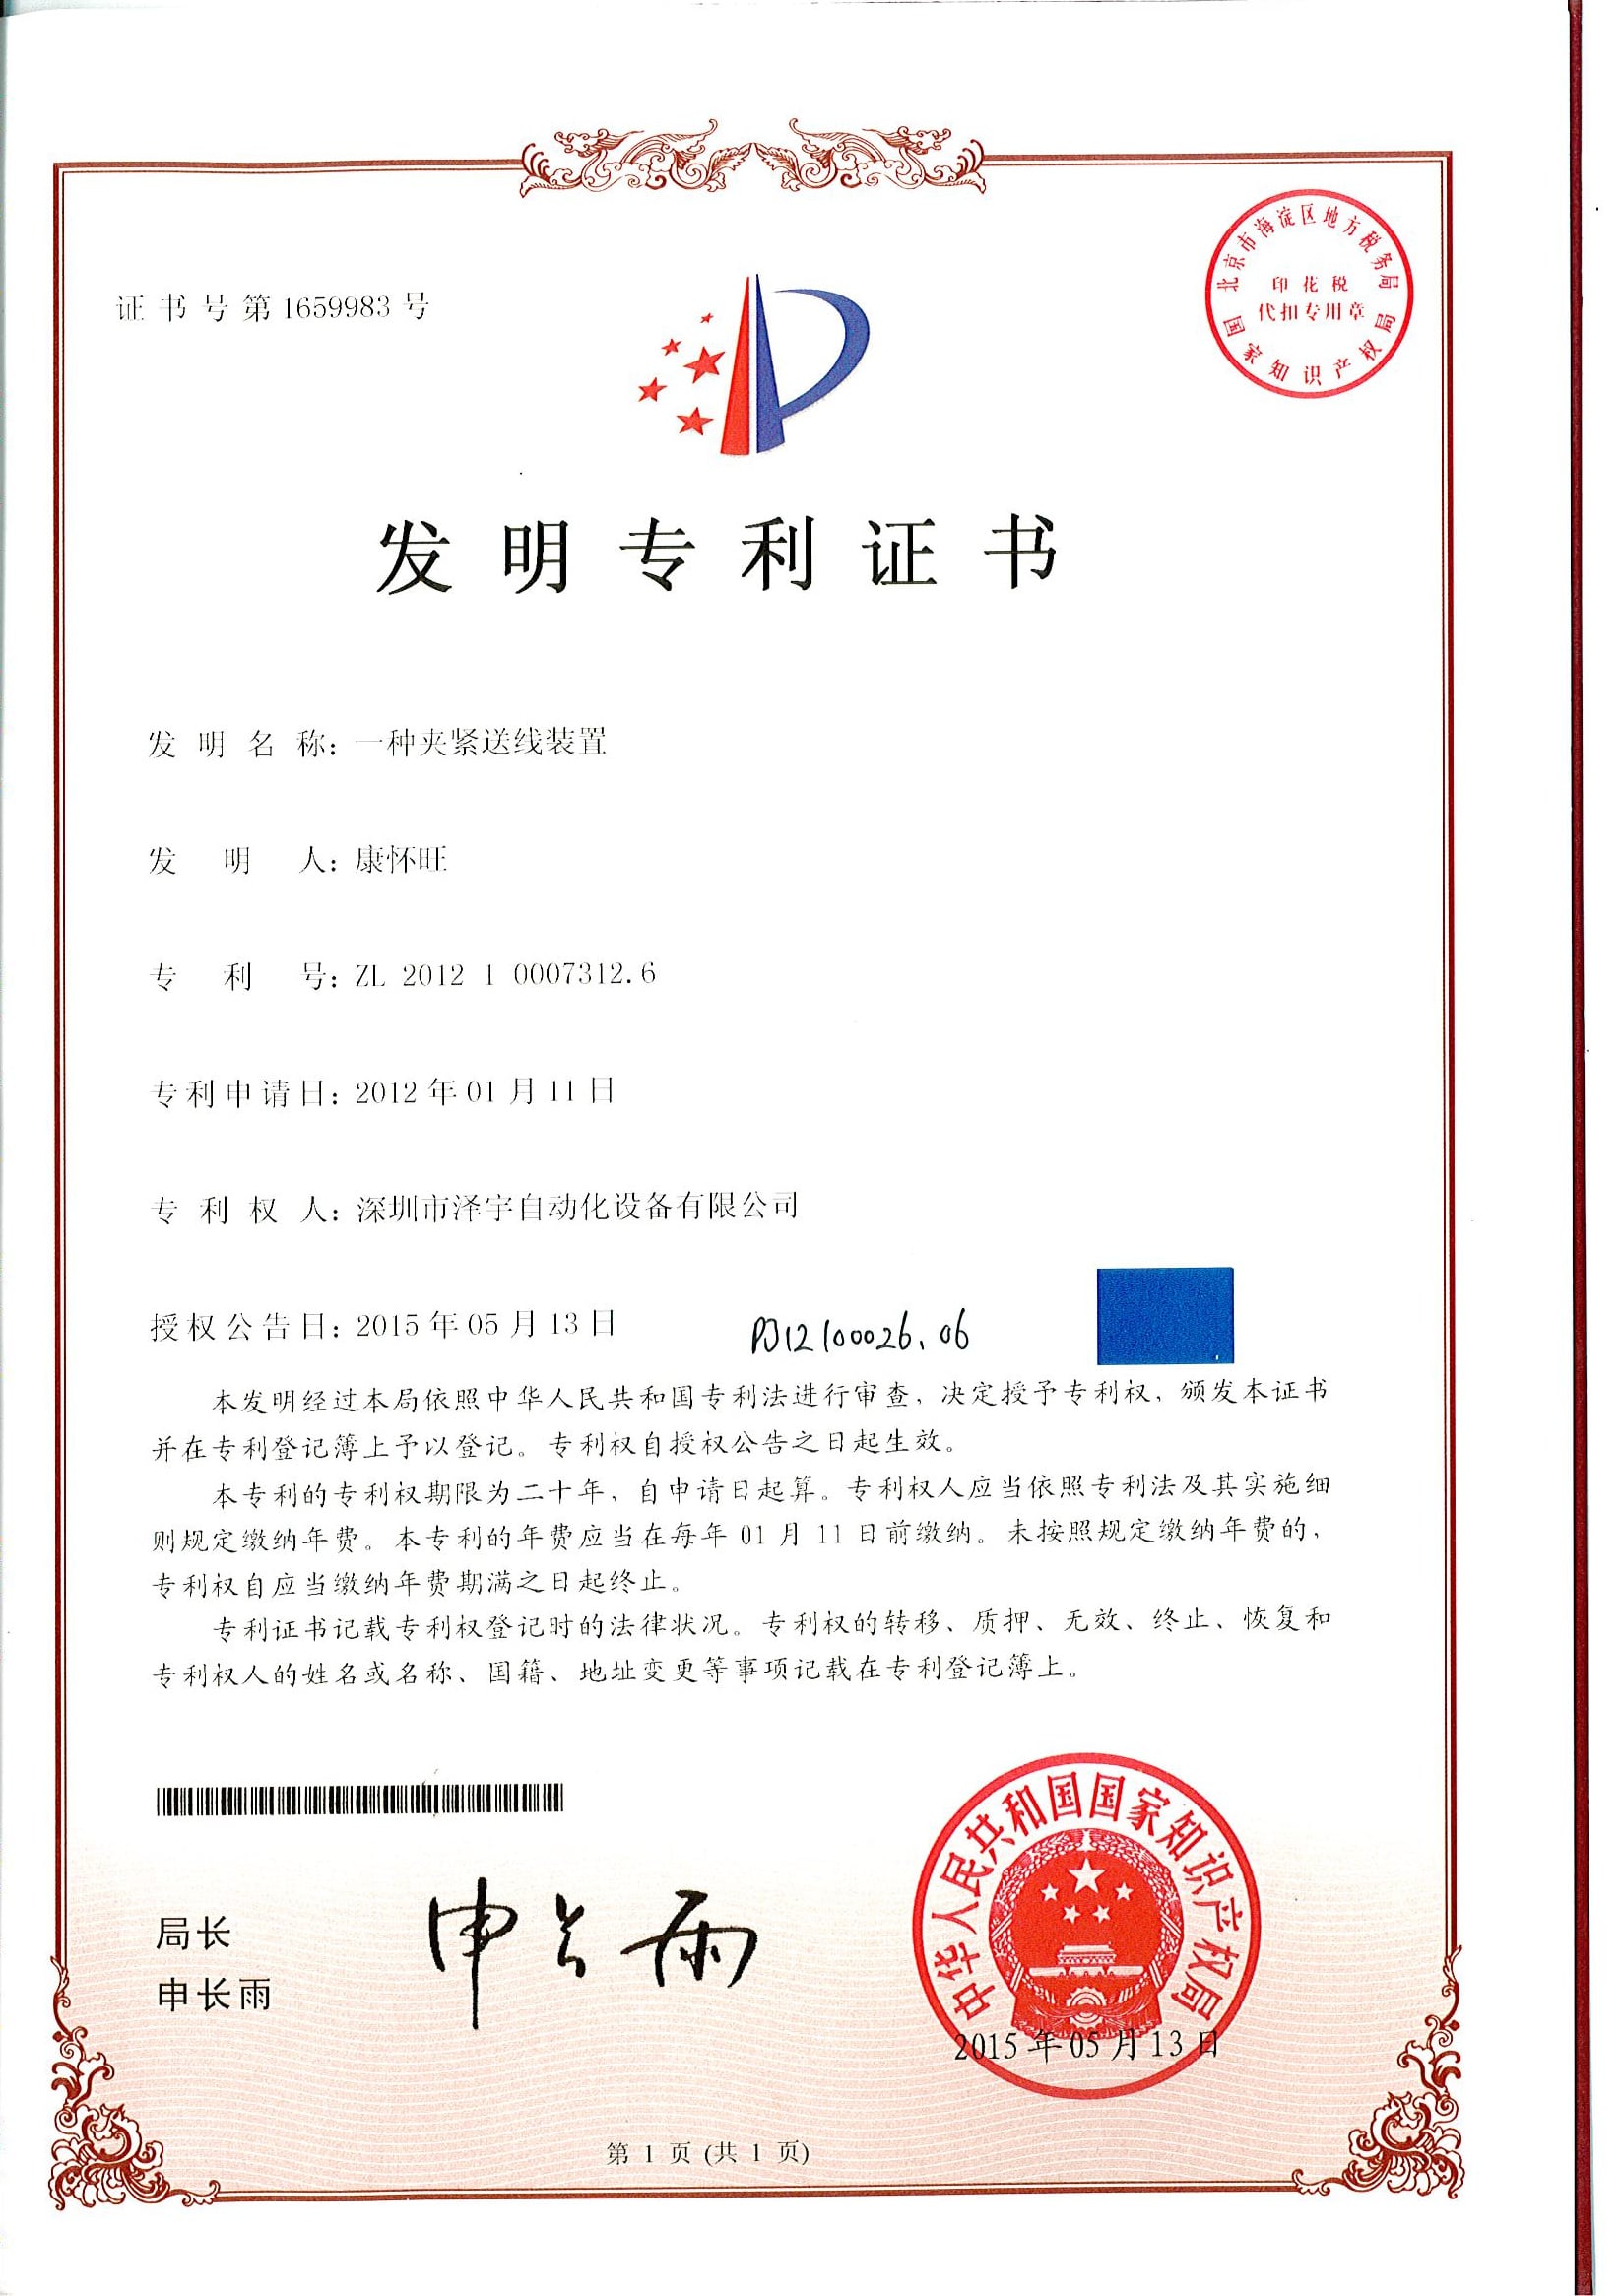
Certificações, patentes e credenciais de engenharia
O risco de trabalhar com um novo fornecedor é real, e preferimos entregar a documentação de auditoria a pedir que confie na nossa palavra. Os compradores dos setores de defesa e médico avaliam a linha que fabrica a peça, não apenas a peça; veja o que respalda uma máquina HYPCON e o que podemos fornecer mediante solicitação.
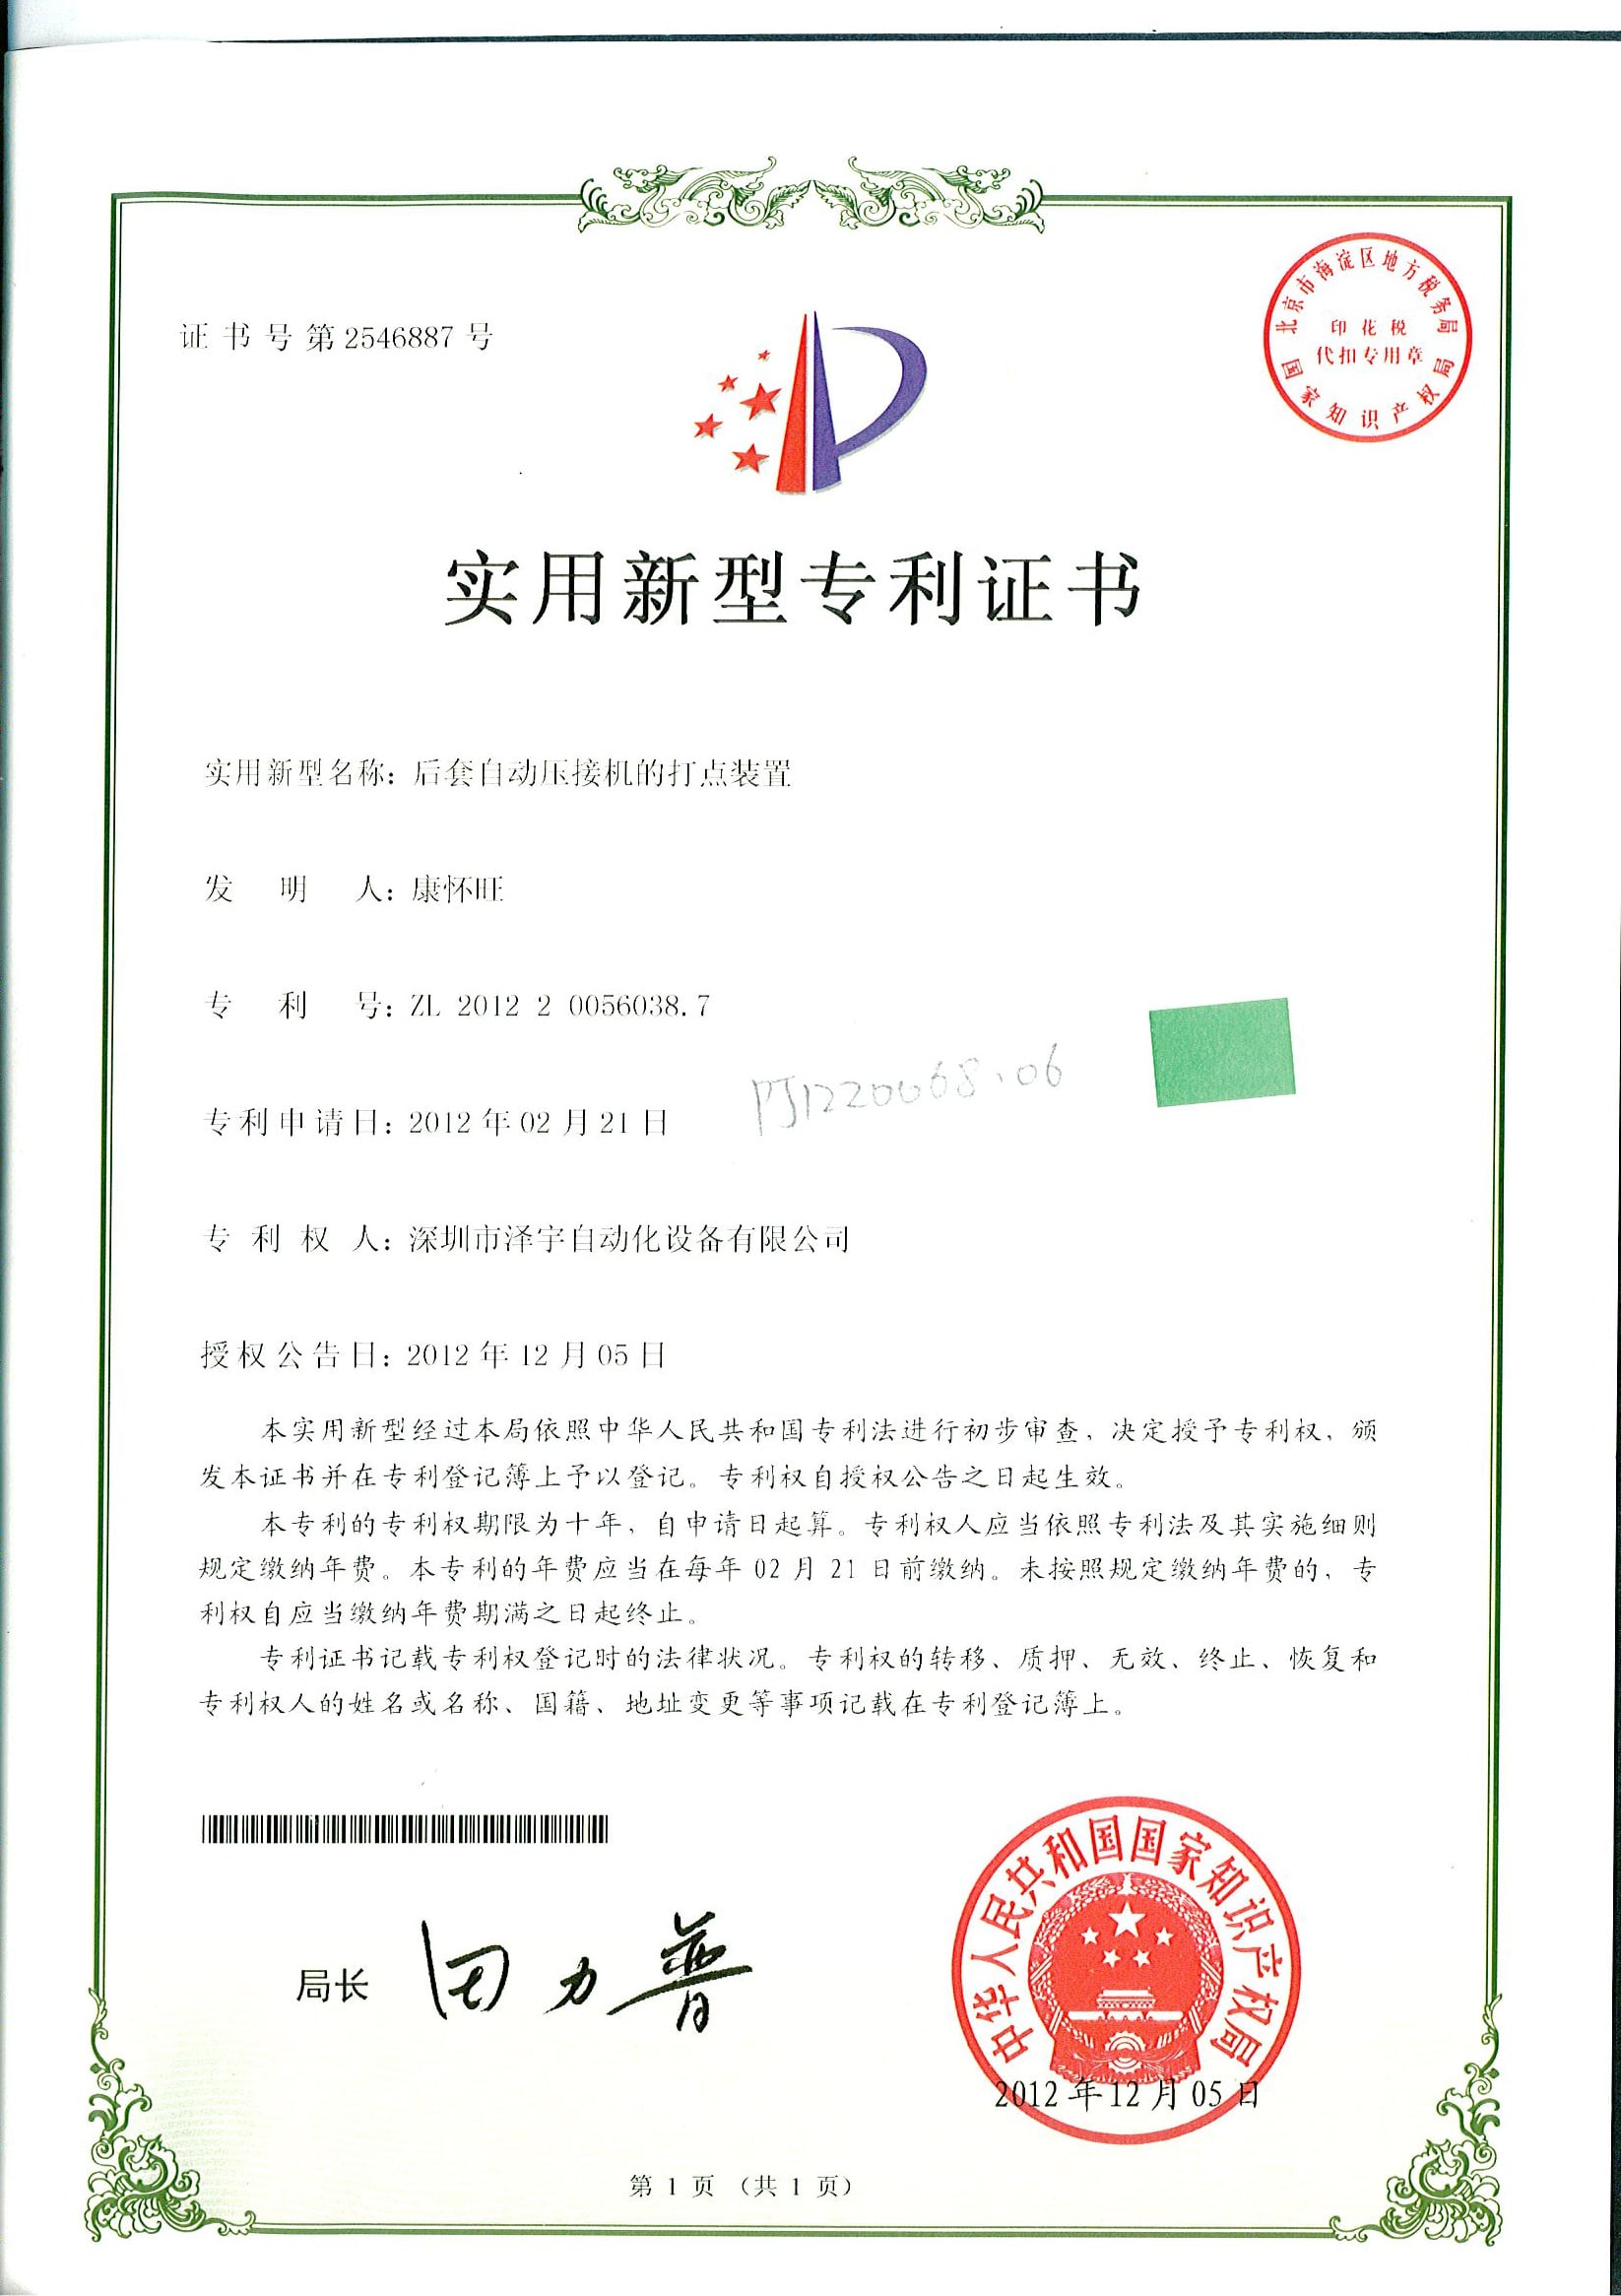
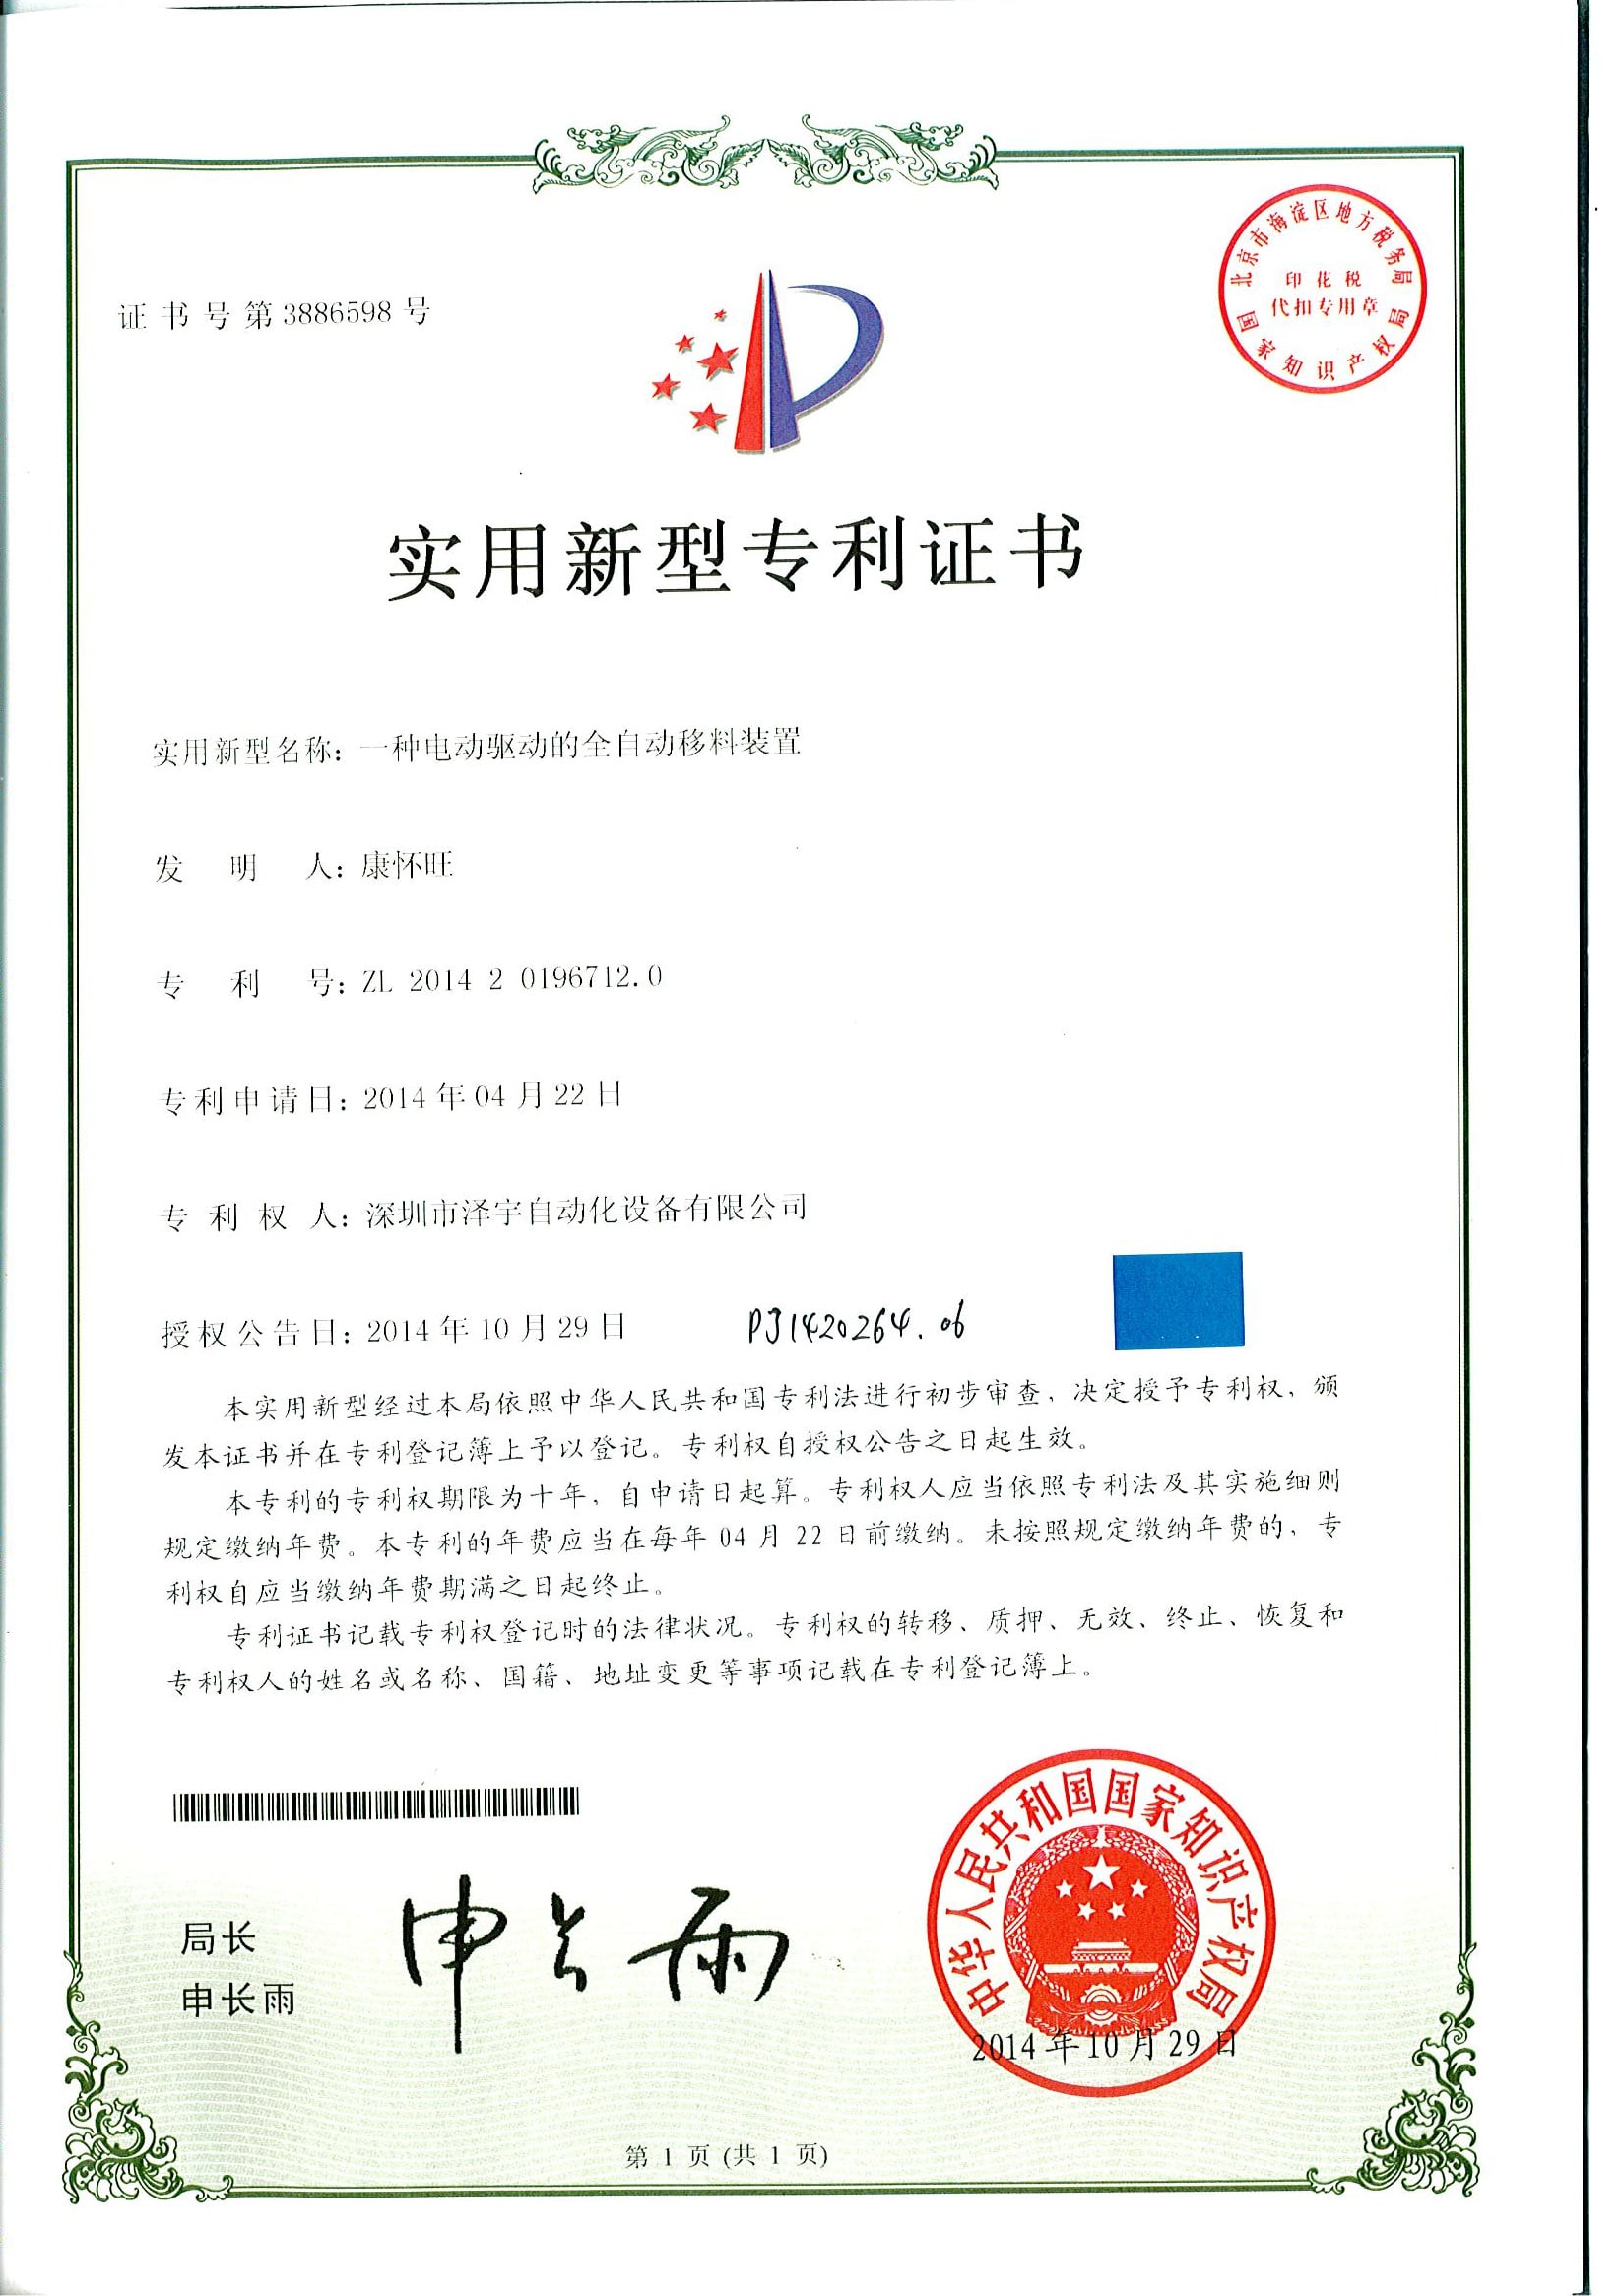
Vinte anos fabricando máquinas de automação não padronizadas levaram nossos equipamentos à AVIC, China Shipbuilding, GAC, Corning, TE, Sumitomo, LEGO, SONY e Foxconn em mais de 30 países — empresas que realizam auditorias antes de comprar. Esses mesmos contatos hiperboloides estão em equipamentos de missão crítica: circuitos de alimentação para partida do motor do F-35, desfibriladores vestíveis e entradas de recarga de conectores de alta potência para EV, onde a confiabilidade em campo é verificada com base em dados de interconexão publicados pelo IEEE (ieee.org). Em um projeto HYPCON, fornecemos antecipadamente o certificado do sistema de qualidade, a documentação CE e os relatórios de ensaios de terceiros — documentos solicitados por equipes de compras criteriosas, mas que muitos fornecedores demoram a entregar.
Isso é especialmente importante para quem já teve uma experiência ruim: o comprador industrial ou responsável de compras da UE ou dos EUA que confiou em um certificado e depois enfrentou uma reprovação na auditoria do cliente. Como a confiança nesse nível depende de documentação, não de declarações, a ZEUEE entrega os arquivos ISO 9001 e CE e o registro do teste de aceitação de fábrica (FAT) antes do pedido. A ZEUEE certifica por escrito o desempenho da linha entre −65 °C e +125 °C, faixa que determina quase 100% das qualificações de defesa, sem pedir que você confie apenas na documentação de auditoria.
Arquivo de documentação de auditoria
CLIQUE PARA AMPLIAR · ROLAGEM AUTOMÁTICA ATIVA
DOC.01

DOC.02

DOC.03
DOC.04

DOC.05

DOC.06

DOC.07

DOC.08

DOC.09

DOC.10

DOC.11
DOC.12
DOC.13
DOC.14
INSTALAÇÃO

INSTALAÇÃO

×
![Documento de auditoria ampliado]()
Guia de compras: fatores de preço, prazo de entrega e suporte pós-venda
A maioria das páginas de máquinas dessa categoria oculta todos os valores até você preencher um formulário. Não existe um preço único para uma linha configurável, mas podemos explicar com clareza o que influencia o valor para que você possa planejar o orçamento antes da conversa. A cotação da HYPCON depende destes fatores, sem mistério:
FATOR 01
Tamanho e mix dos contatos
Contatos de sinal (0,4 mm) e de potência (6,12 mm) exigem etapas diferentes de conformação e soldagem.
FATOR 02
Nível de automação
Célula independente, semiautomática ou totalmente automática em linha com alimentadores.
FATOR 03
Nível de inspeção
Apenas contagem de fios por CCD ou inclusão de verificações de força e resistência.
FATOR 04
Meta de taxa de produção
Conformação com cabeçote simples ou múltiplo para volumes maiores.
FATOR 05
Normas e documentação
A rastreabilidade para os setores de defesa e médico acrescenta etapas de validação.
// LOGÍSTICA E PRAZO DE ENTREGA
// RISCO E CONFORMIDADE
Ferramentas de avaliação da produção e do ROI
Calculadora de ROI da automação de linhas de contatos
Estime o payback da migração da montagem manual de contatos hiperboloides para uma linha HYPCON. Use seus dados e referências publicadas sobre automação.
Acesse a calculadora de ROI
Lista de verificação de fornecedores com 9 especificações
Marque o que cada fornecedor informou por escrito. Uma cotação completa responde aos 9 itens — as lacunas são onde o rendimento cai sem ser percebido.
Veja a lista de verificação de fornecedores
Seletor de métodos de produção de contatos
Três perguntas para ajudar você a escolher entre montagem manual, automatizada ou contatos HCS estampados — antes de investir em ferramental.
Iniciar seletor de método
// FICHA TÉCNICA PARA COMPRAS
Perguntas frequentes: dúvidas de compradores sobre máquinas de montagem de contatos hiperboloides
Estas são as perguntas com que compradores industriais e equipes regionais de compras iniciam a conversa — e a resposta honesta é que uma resposta errada aqui representa um risco oculto, pelo qual você paga mais tarde. Como os riscos são estruturais, a ZEUEE responde a cada pergunta com base no seu contato e na auditoria do seu cliente — ISO 9001 e CE, −65 °C a +125 °C, sob um teste de aceitação de fábrica (FAT) documentado — em vez de recorrer a uma especificação genérica, e a ZEUEE certifica o que declara.
Norma de conformidade
100% PRONTO PARA AUDITORIA
Quase 100% desses pontos voltam a aparecer na análise de engenharia, por isso os registramos por escrito agora.
Ela fabrica o próprio contato — a gaiola de fios, a luva e a terminação elétrica. Uma máquina de inserção de pinos em placas de circuito impresso apenas prensa pinos prontos na placa. É uma máquina completamente diferente.
Essa família de contatos abrange desde contatos de sinal de aproximadamente 0,4 mm até contatos de potência de 6,12 mm. Uma máquina é configurada para uma faixa dentro desse intervalo, e não para cobrir toda a gama, pois o ferramental de alimentação e conformação é diferente. Envie o desenho técnico do contato para dimensionarmos a configuração construtiva do produto.
A confiabilidade vem da geometria hiperboloide — com vários caminhos lineares de contato que se mantêm sob choque — e da consistência na quantidade e no ângulo dos fios. Os contatos fabricados dessa forma são usados em conectores MIL-DTL-38999 Series III, especificados para 260 A DC e −65 °C a +125 °C. Reproduzir essa geometria a cada ciclo é função da máquina, e o estágio de rejeição por CCD garante isso.
Às vezes, a resposta honesta é “ainda não”. Estudos publicados sobre automação indicam payback em aproximadamente 12–30 meses quando uma linha substitui o trabalho manual, mas, em volumes muito baixos, uma célula independente ou semiautomática pode ser mais adequada do que um sistema totalmente integrado à linha. Nossa planilha de ROI calcula os números com os seus dados antes de recomendarmos uma configuração — e indica claramente se, por enquanto, o trabalho manual ainda é a melhor opção.
É uma pergunta justa e merece uma resposta clara. Shenzhen é o principal centro de onde sai a maior parte desses sistemas de automação; por isso, estar sediados aqui encurta os prazos de fornecimento de peças e atendimento, em vez de alongá-los — a proximidade da cadeia de suprimentos é uma vantagem para você. Cada configuração construtiva tem um prazo de entrega por escrito, acordado antes do pedido, e nossos engenheiros dão suporte às instalações remotamente e no local. Além disso, a documentação ISO 9001:2015 e CE, junto com os relatórios de ensaios de terceiros, é fornecida antecipadamente. É exatamente isso que uma equipe de compras criteriosa deve solicitar de qualquer fornecedor — nacional ou estrangeiro — antes de emitir um pedido de compra.
Sim — e essa flexibilidade é importante, pois os contatos hiperboloides estampados em bobinas agora alcançam desempenho comparável ao dos contatos torneados e usinados, com menor custo. A HYPCON configura os estágios de conformação e terminação elétrica de acordo com a construção do contato escolhida por você, sem limitar você a um único método.
Como este guia foi elaborado
Os dados sobre a física dos contatos neste guia — 100.000 ciclos de acoplamento, a família de 0,4–6,12 mm, as classificações MIL-DTL-38999 e a patente de diâmetro reduzido — vêm de fontes publicadas do setor e de patentes citadas acima, não de material de marketing. A taxa de produção, a precisão de posicionamento e a área ocupada pela HYPCON são definidas para cada configuração construtiva; por isso, informamos esses dados na ficha técnica da máquina, em vez de divulgar um número de destaque que não podemos garantir para o seu contato. Se algum dado desta página não estiver nas referências, nós o identificamos como configurável e indicamos onde solicitar uma cotação.
— Grupo de automação de contatos ZEUEE
Pronto para montar sua linha de contatos hiperboloides?
Envie o desenho técnico do seu contato — dimensionaremos uma configuração HYPCON, calcularemos o ROI e informaremos o prazo de entrega por escrito.
Solicite uma cotaçãoPOR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
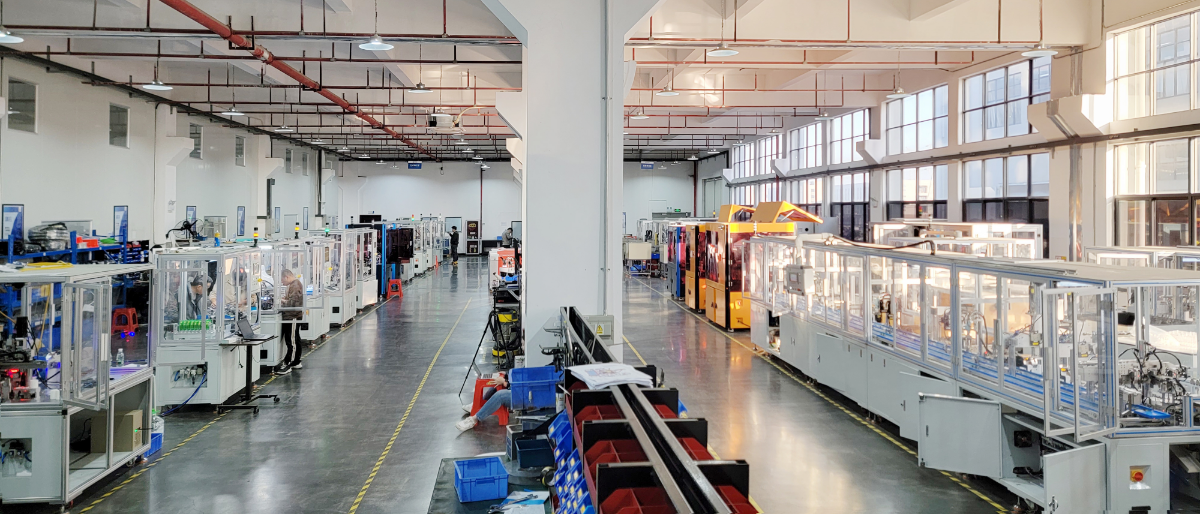
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






