Kontaktieren Sie Zeyu lntelligent Industrial Company

ZEUEE-Industrieautomatisierung · Seit 2005
HYPCON-Maschine zur Kontaktmontage
HYPCON-Montagemaschine für Hyperboloidkontakte: automatisierte Fertigung für hochzuverlässige Steckverbinder
Die HYPCON-Montagemaschine für Hyperboloidkontakte fertigt die Drahtkörbe für Buchsenkontakte, auf die Steckverbinder für Militärtechnik, Luft- und Raumfahrt, Elektrofahrzeuge und Medizintechnik angewiesen sind: Sie wickelt Federdrähte zu einem präzisen hyperboloidförmigen Käfig, setzt die Hülse ein und prüft jedes Teil inline mit CCD. Ein Kontaktdesign hält bis zu 260 A stand und übersteht 100.000 Steckzyklen; Ihre Fertigungslinie muss diese Geometrie Teil für Teil ohne Abweichung reproduzieren.
Zertifiziert nach ISO 9001:2015
CE-gekennzeichnet
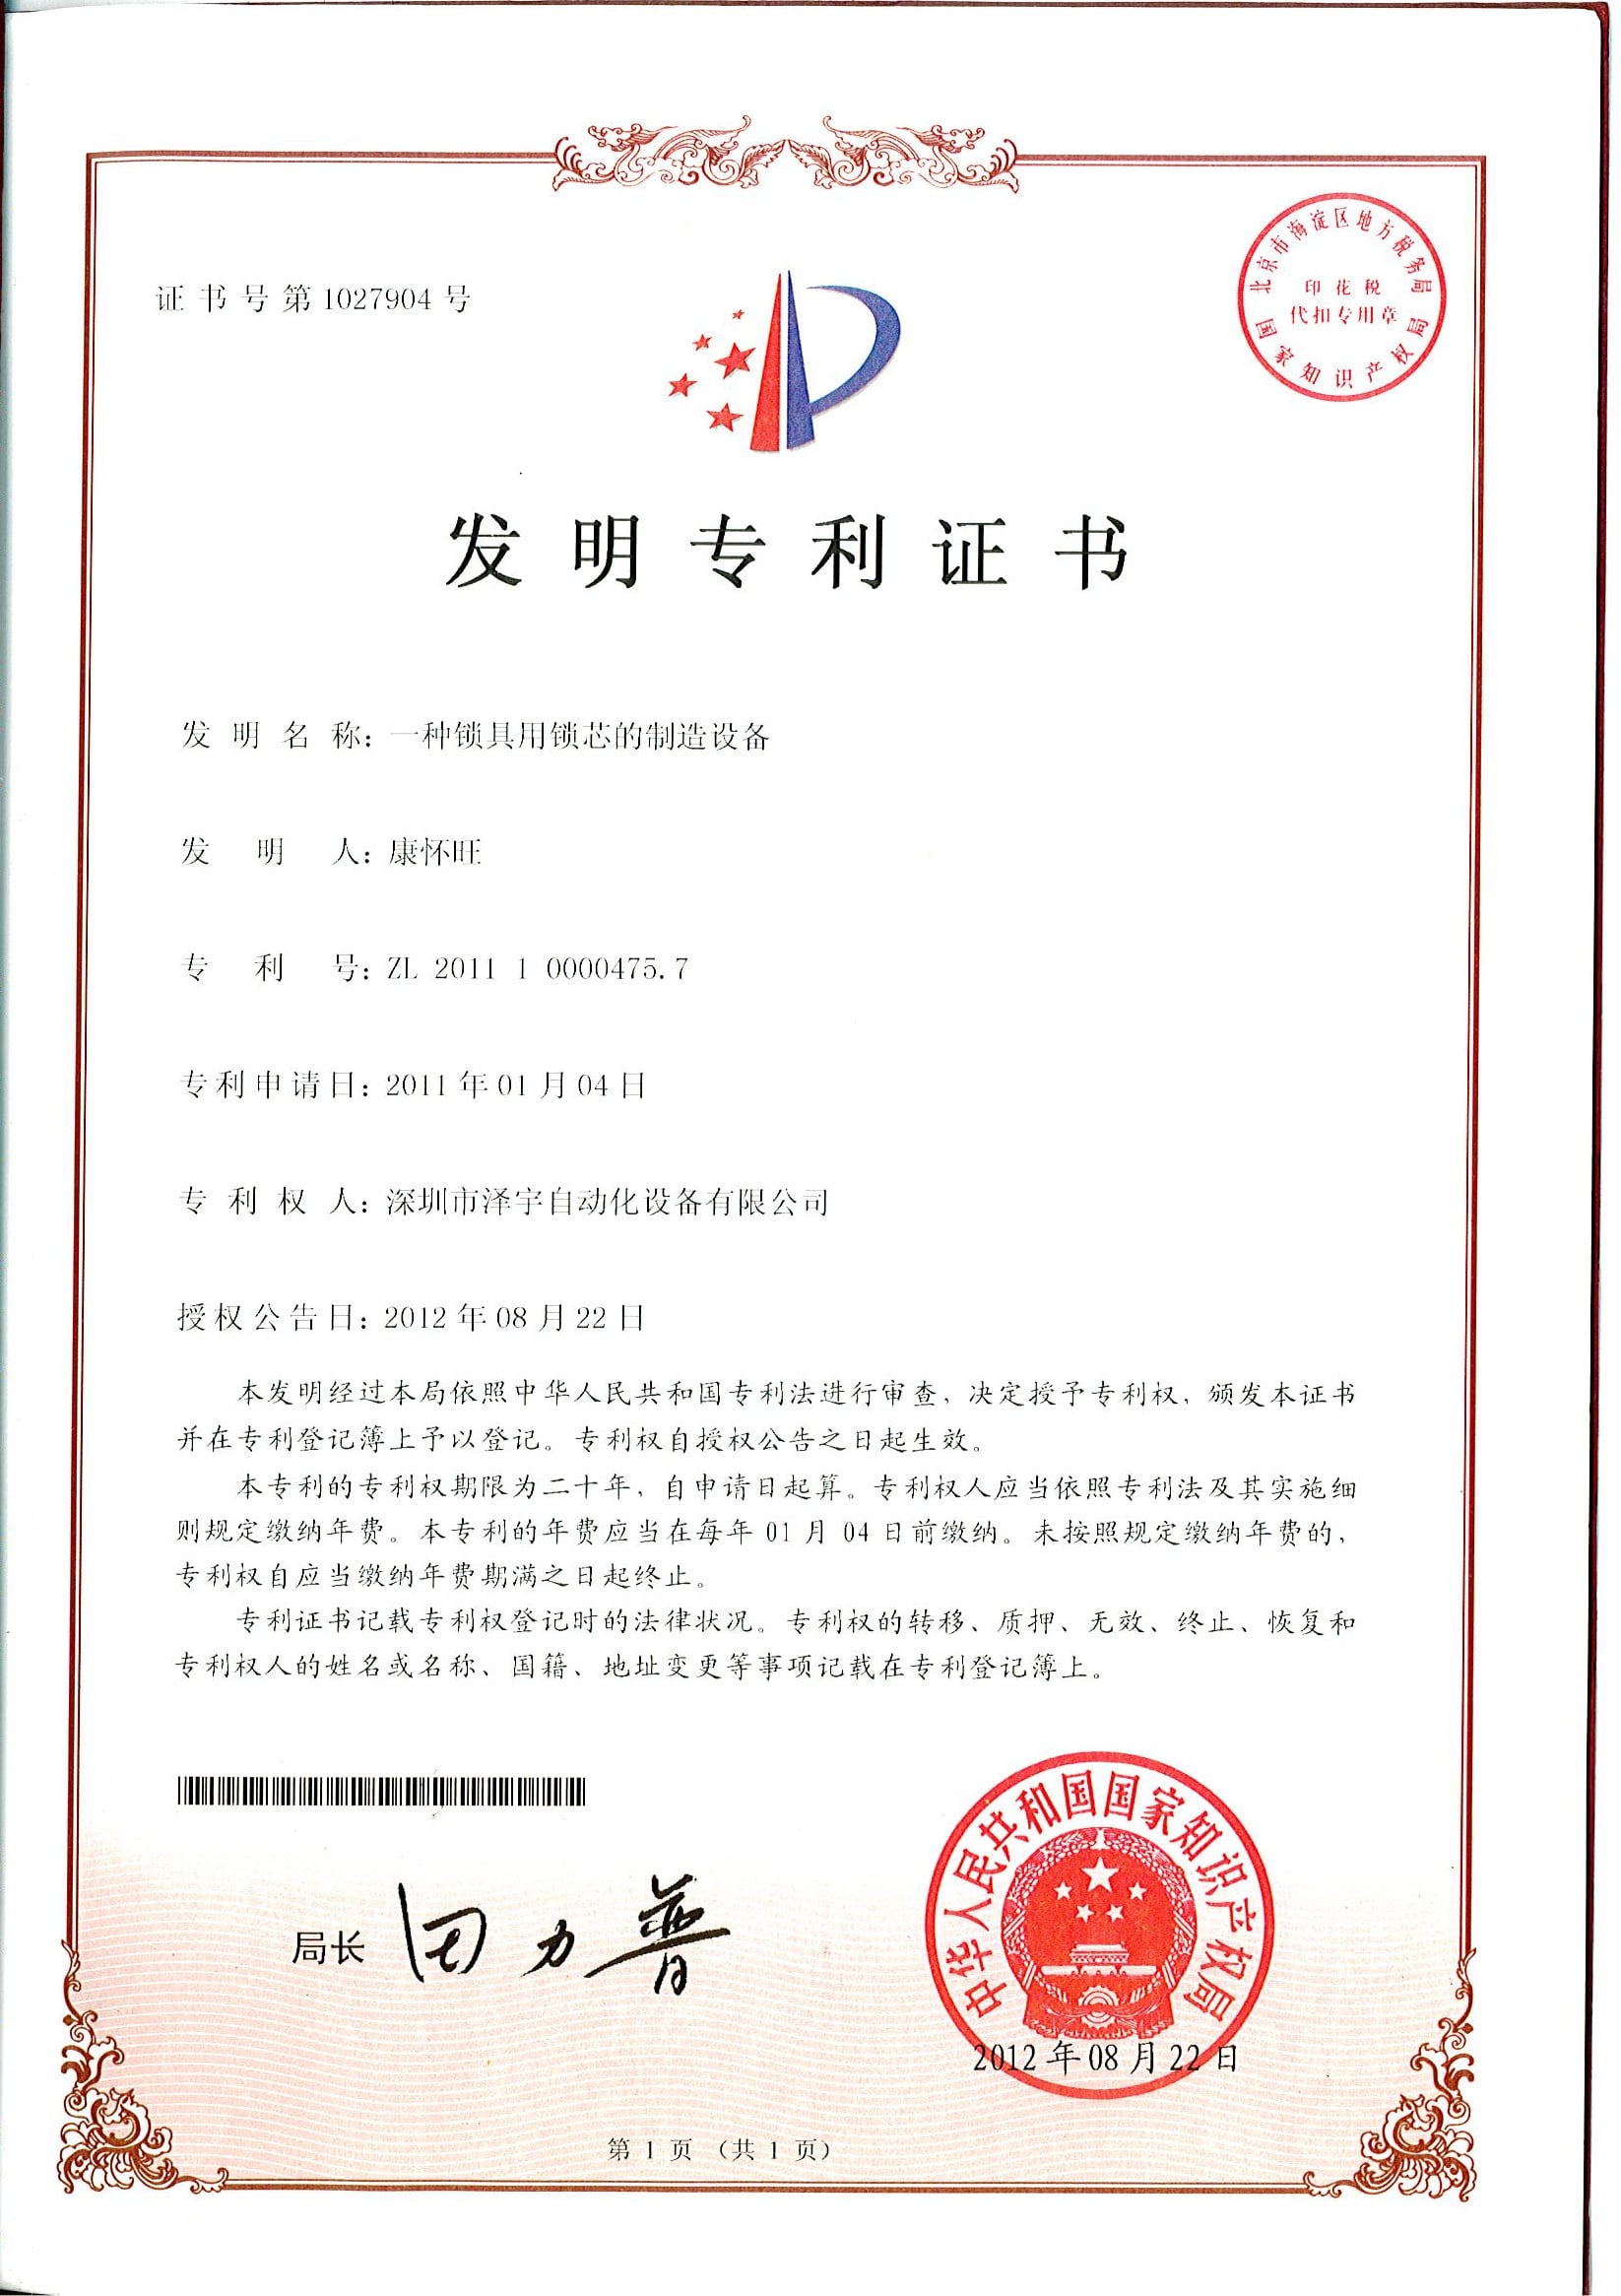
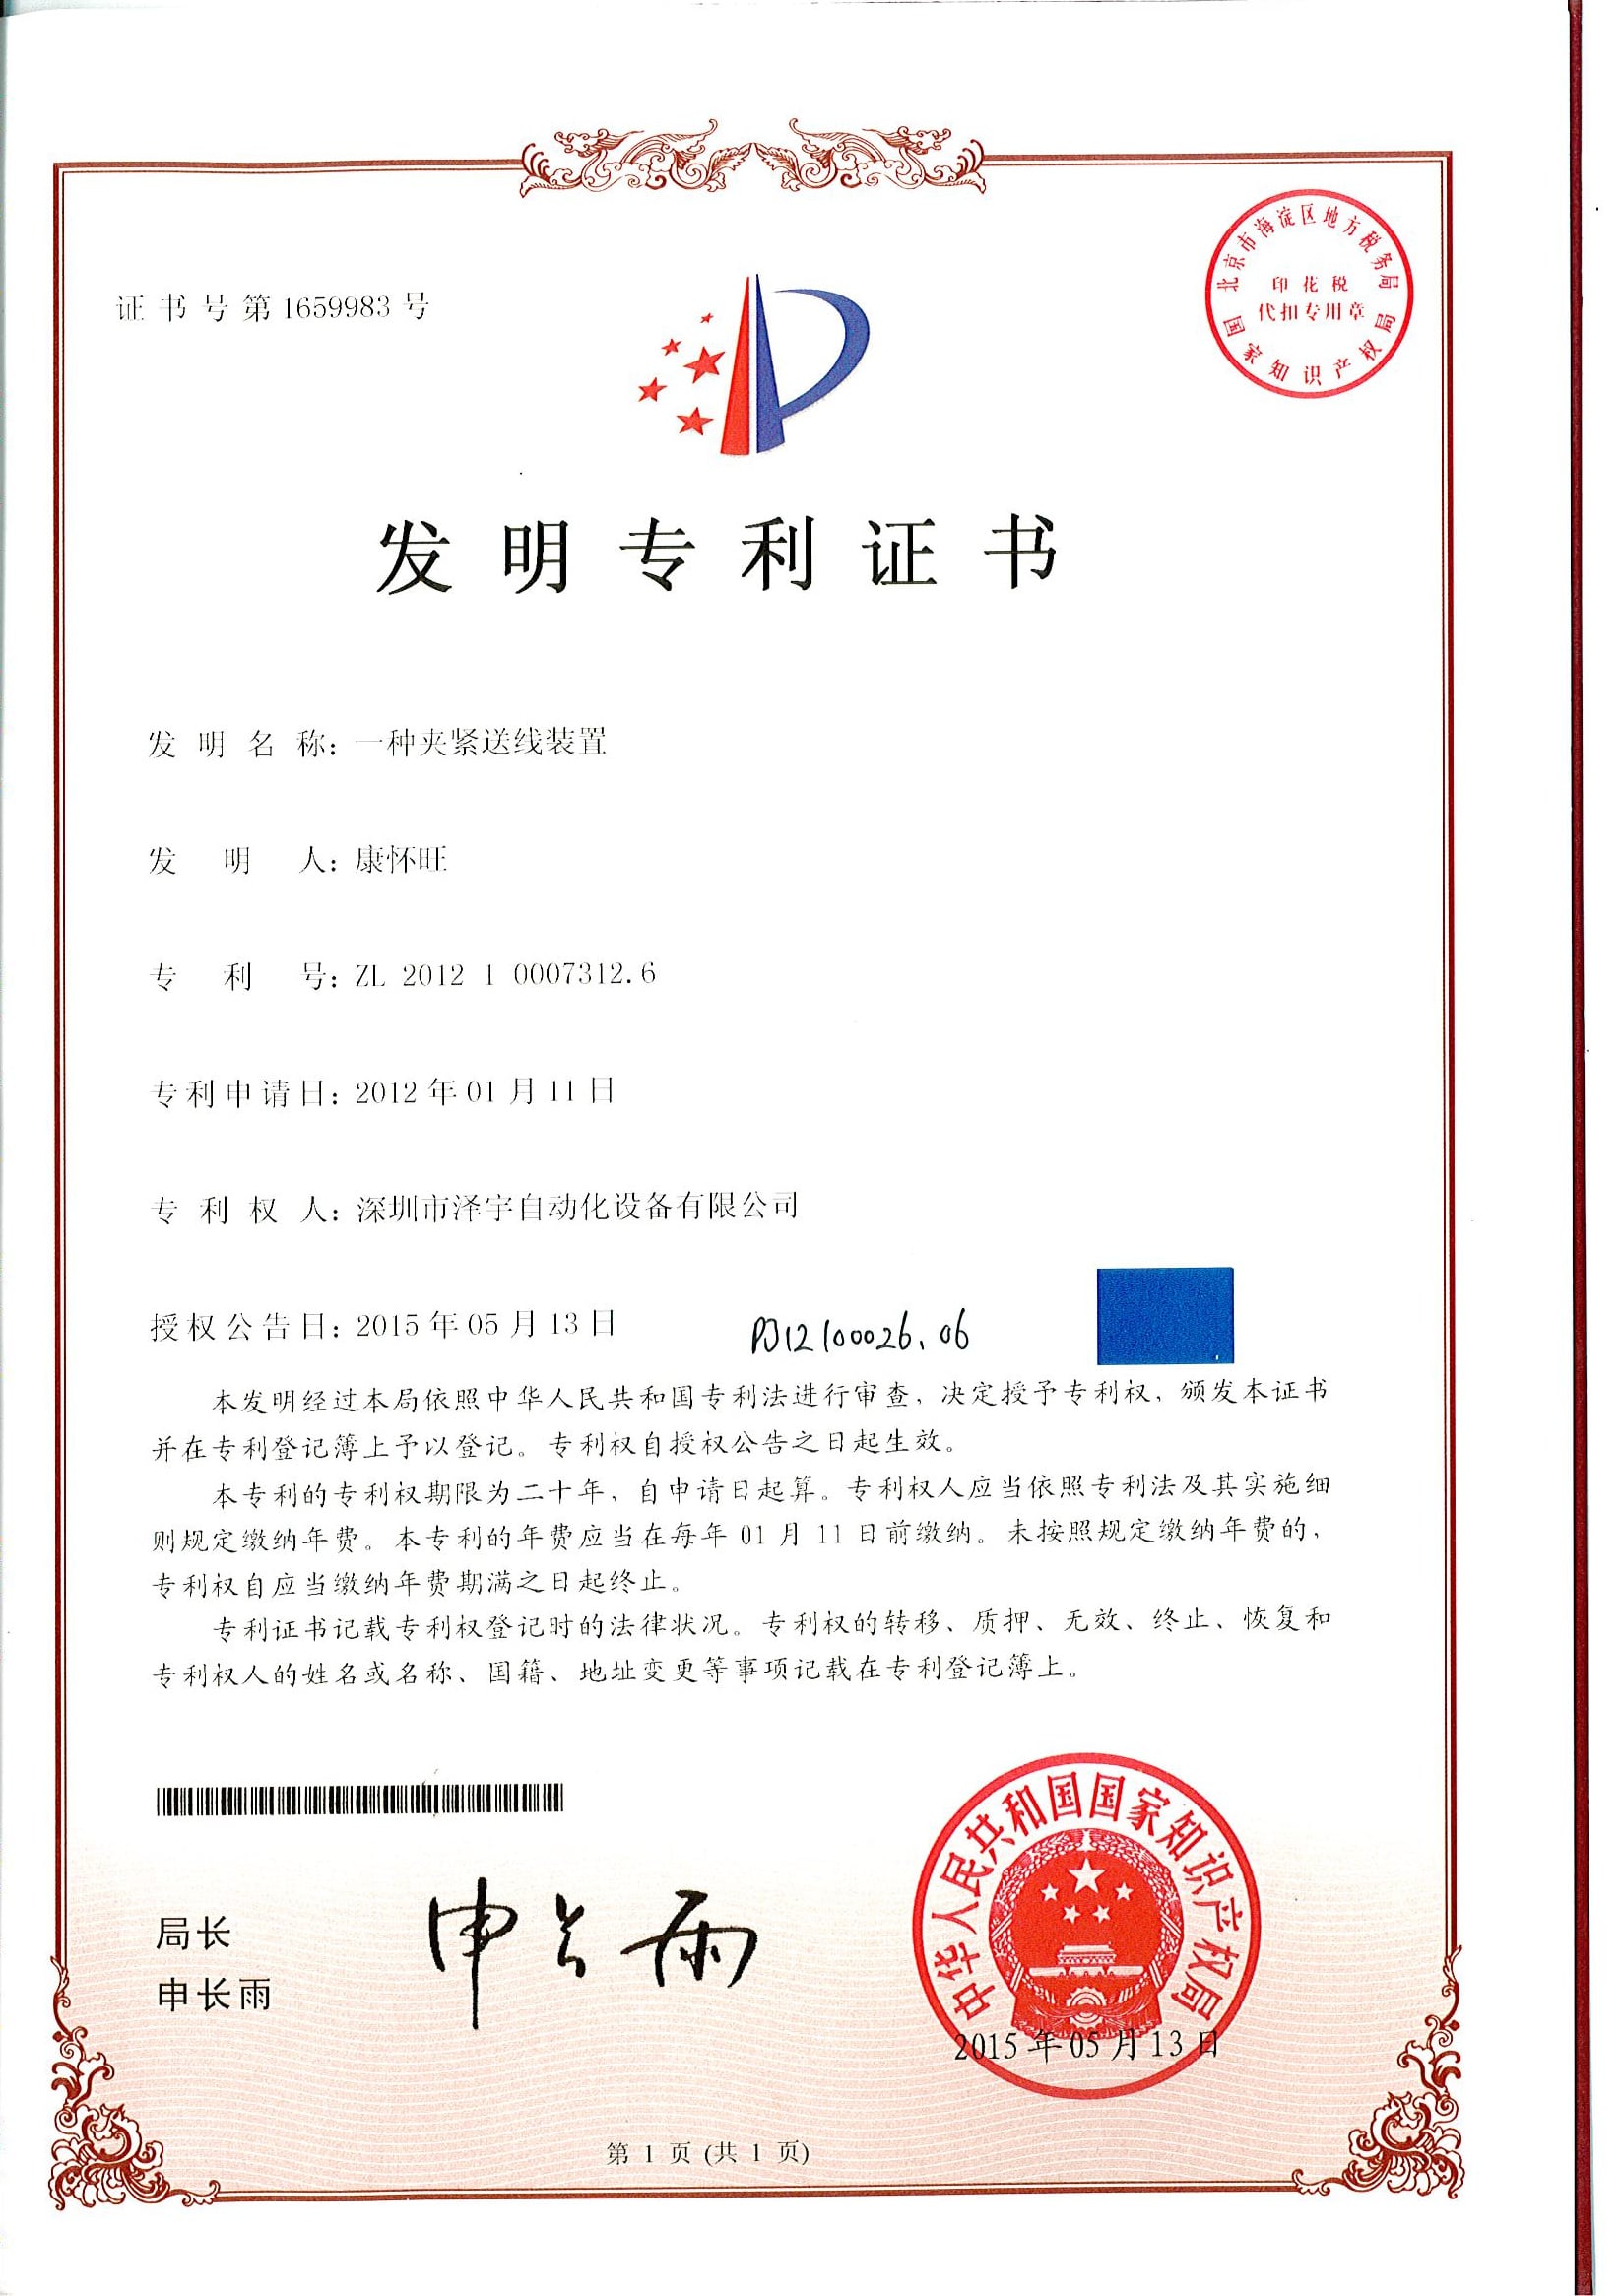
150+ Patente
20 Jahre · 30+ Länder
Vertrauen von AVIC · TE · Sumitomo · Foxconn
Zwei Ergebnisse stehen bei Interessenten ganz oben: ein reproduzierbarer Kontakt, der die Vibrationsgrenzwerte nach MIL-DTL-38999 einhält, und eine Fertigungslinie, die sich durch den Ersatz der manuellen Drahtkorbmontage amortisiert. Wir bauen die Maschine nach Ihrer Kontaktzeichnung, nicht für ein festes Katalogteil.
Ideal für: Steckverbinderhersteller und Auftragsfertiger, die Buchsenkontakte mit Hyperboloidkäfig für Anwendungen in der Verteidigung, Luft- und Raumfahrt, Elektroenergie und Medizintechnik fertigen.
HYPCON auf einen Blick
0,4–6,12 mm
Kontaktstiftdurchmesser im gesamten Kontaktsortiment
100,000
Steckzyklen pro fertigem Kontakt
(im Vergleich zu typischen ~5.000)
(im Vergleich zu typischen ~5.000)
CCD
Inline-Prüfung von Drahtanzahl und Sitz
1,0–1,27 mm
Rastermaß für Plattformen mit hoher Kontaktdichte
Warum die Fertigung von Hyperboloidkontakten scheitert – und wie HYPCON Abhilfe schafft
01
Die Schwachstelle bei Mikrovibrationen
Das ist der Fehler, mit dem die meisten Teams konfrontiert werden, bevor sie uns anrufen. Ein gestanzter oder auf einer Drehautomatenmaschine gefertigter Kontakt sieht auf dem Prüfstand einwandfrei aus, verliert dann aber im Einsatz unter Mikrovibrationen seine Goldbeschichtung. Die Verbindung ist weiterhin geschlossen, doch der Fretting-Verschleiß hat die Garantiefrist bereits in Gang gesetzt. Ein Hyperboloidkontakt begegnet diesem Problem mit einem Käfig aus Federdrähten, die den Kontaktstift entlang vieler linearer Kontaktpfade umschließen. So bleibt die Verbindung bestehen, selbst wenn bei Stoß und Vibration einige Drähte für eine Mikrosekunde den Kontakt verlieren (connector supplier.com). Diese Beständigkeit gegen Fretting und Signalverschlechterung erklärt, warum das Design seit seiner Patentierung durch François Bonhomme im Jahr 1956 in anspruchsvollen Umgebungen eingesetzt wird: zunächst im Schienenverkehr, dann in der Verteidigung und schließlich in der Medizintechnik. Etablierte Hersteller wie Smiths Interconnect haben ganze Steckverbinderreihen auf Hyperboloidkontakttechnik aufgebaut; am bekanntesten ist die Hypertac-Familie. ZEUEE baut die Maschine zur Fertigung dieser Kontakte.
02
Die Herausforderung der Fertigung und die Automatisierung
Die Herausforderung liegt in der Fertigung. Die Strombelastbarkeit hängt von drei Variablen ab – Kontaktstiftdurchmesser, Drahtanzahl und Drahtdurchmesser – und alle drei müssen enge Toleranzen einhalten, sonst verändert sich die Belastbarkeit. Werden die Käfigdrähte von Hand gewickelt, entstehen Abweichungen, die bei einem 0,4 mm-Signalkontakt die Ausbeute beeinträchtigen. Die HYPCON-Montagemaschine für Hyperboloidkontakte hält Drahtwinkel und Drahtanzahl servogesteuert ein. Anschließend weist eine CCD-Station jedes Teil mit fehlendem oder falsch sitzendem Draht zurück, bevor es die Hülse erreicht. Das Kontaktierungsverfahren selbst ist in erteilten Patenten wie US 7,775,841 dokumentiert. Dort wird beschrieben, wie lose Drähte vor ihrer dauerhaften Befestigung auf einem Dorn im Gehäuse ausgerichtet werden – genau diesen Schritt automatisiert HYPCON.
03
Industrielle Audits und FAT-Konformität
Für Einkäufer im Industriebereich – darunter Abnehmer aus der EU und den USA, die vor einer Bestellung ein Kundenaudit durchführen – ist genau diese Lücke entscheidend. Ein Kontakt, der auf dem Prüfstand besteht und dann bei −65 °C bis +125 °C versagt, kostet weit mehr als das Teil selbst. ZEUEE konstruiert die Fertigungslinie so, dass diese Abweichungen vermieden werden, anstatt sie durch zusätzliche Prüfungen auszugleichen, und zertifiziert das Ergebnis nach ISO 9001 und CE. Das ist unser Unterscheidungsmerkmal: ZEUEE gibt keine Ausbeute an, die sich für Ihren Kontakt nicht reproduzieren lässt. Jede Maschine verlässt das ZEUEE-Werk nach einer dokumentierten Werksabnahme (FAT) und mit Garantie. Fast 100 % der Rückläufer aus Militäreinsätzen werden genau in diesem Temperaturbereich beurteilt.
„Wir sagen jedem Kunden beim ersten Gespräch dasselbe: Die Kontaktspezifikation ist nicht die schwierige Aufgabe – sie über eine Million Teile hinweg einzuhalten, ist es. Die Maschine macht sich an der CCD-Station bezahlt, denn dort erkennt sie den einen Käfig unter zehntausend, der dem menschlichen Auge entgangen wäre.“
Die HYPCON-Maschine: Modelle, Konfiguration und Auswahltabelle für Montagemaschinen mit 9 Spezifikationen
HYPCON ist eine konfigurierbare Plattform und keine feste SKU, denn ein 0,4 mm-Medizinsignalkontakt benötigt andere Zuführ-, Umform- und Schweißstufen als ein 6,12 mm-Elektroenergiekontakt. Wir legen die Maschinengröße anhand Ihrer Kontaktzeichnung und Ihres Produktionsvolumens fest. Bevor Sie zwei Maschinen vergleichen – unsere oder die eines Wettbewerbers –, sollten Sie diese neun Parameter heranziehen. Sie entscheiden tatsächlich darüber, ob eine Fertigungslinie Ihre Kontaktspezifikation einhält. Verlangen Sie von jedem Anbieter alle neun Angaben schriftlich.
| Nr. | Spezifikationsparameter | Warum der Parameter über die Ausbeute entscheidet | Welche Angaben Sie vom Anbieter verlangen sollten |
|---|---|---|---|
| 1 | Kontaktstift-/Kontaktdurchmesserbereich | Legt Zuführung und Umformwerkzeuge fest; eine Maschine deckt selten den gesamten Bereich von Signal- bis Leistungskontakten ab | Minimaler und maximaler Durchmesser in mm (z. B. 0,4–6,12 mm) |
| 2 | Kontrolle der Drahtanzahl | Die Drahtanzahl bestimmt die Strombelastbarkeit; Abweichungen führen zu Ausschusskontakten | Wie die Drahtanzahl pro Zyklus eingehalten und geprüft wird |
| 3 | Drahtwinkel / Käfiggeometrie | Der Hyperboloidwinkel bestimmt Einsetzkraft und Kontaktfläche | Servogesteuerte oder kurvengesteuerte Umformung; Angabe zur Wiederholgenauigkeit |
| Nr. | Spezifikationsparameter | Warum der Parameter über die Ausbeute entscheidet | Welche Angaben Sie vom Anbieter verlangen sollten |
|---|---|---|---|
| 4 | Inline-Prüfung | Erkennt fehlende oder falsch sitzende Drähte vor der Hülsenmontage | CCD oder Bildverarbeitung? Protokollierung der Ausschussteile? |
| 5 | Durchsatz | Grundlage für die Amortisationsrechnung im Vergleich zur manuellen Montage | Zykluszeit bei Ihrer Kontaktgröße, nicht im Bestfall |
| 6 | Hülse / Kontaktierungsverfahren | Einpressen, Crimpen oder Laserschweißen wirken sich auf die Haltbarkeit aus | Welches Verfahren wird eingesetzt und welche Validierungsdaten liegen vor? |
| Nr. | Spezifikationsparameter | Warum der Parameter über die Ausbeute entscheidet | Welche Angaben Sie vom Anbieter verlangen sollten |
|---|---|---|---|
| 7 | Umrüstzeit | Bei Fertigungslinien mit mehreren Produkten entscheiden schnelle Werkzeugwechsel über Erfolg oder Misserfolg | Minuten pro Umrüstung; werkzeuglos oder nicht? |
| 8 | Aufstellfläche und Energieversorgung | Passend zu Platzangebot und Medienversorgung in Ihrer Fertigung | L×B×H in mm, kW, Versorgungsspannung, Luftdruck |
| 9 | Einhaltung von Normen | Abnehmer aus der Verteidigung und Medizintechnik auditieren die Fertigungslinie, nicht nur das Teil | Fertigung nach ISO 9001, CE-Kennzeichnung, Rückverfolgbarkeit |
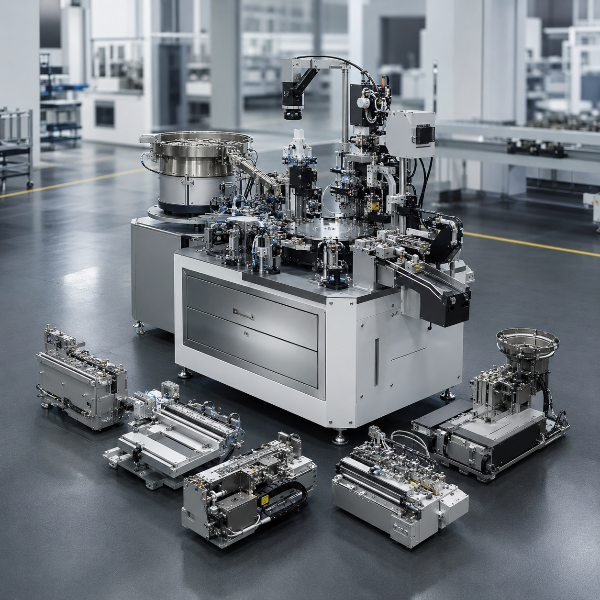
Plattformkonfiguration
Bei HYPCON werden die Parameter 1–4 nach Ihrer Zeichnung konfiguriert; die Parameter 5–9 sind im Datenblatt dokumentiert, das wir für jede Maschine ausstellen. Die Zykluszeit wird für Ihre Kontaktgröße angegeben, statt mit einem Bestwert zu werben, denn ein 0,4 mm-Signalkontakt und ein 6,12 mm-Leistungskontakt lassen sich nicht mit derselben Geschwindigkeit fertigen. Neuere Kontaktdesigns mit reduziertem Durchmesser – siehe QA Technology’s US 9,490,562, etwa 20 % kleiner als ältere Buchsenkontakte – erfordern ebenfalls andere Umformwerkzeuge. Das berücksichtigen wir bereits bei der Angebotserstellung.
Fragt man den Einkaufsleiter eines regionalen Erstausrüsters, woran ein Maschinengeschäft scheitert, lautet die Antwort oft: an einem nicht festgelegten Parameter, der sich erst bei der Wareneingangsprüfung nach der Investition bemerkbar macht. Da diese Lücke systembedingt ist, beziffert ZEUEE alle neun Parameter für jede Maschine und bestätigt sie – mit einer dokumentierten Werksabnahme (FAT), Garantie und Validierung nach ISO 9001 und CE über den Bereich von −65 °C bis +125 °C – für Industriekunden aus der EU und den USA, die vor der Vertragsunterzeichnung auditieren. Nahezu jeder Spezifikationsstreit, den wir erlebt haben, geht auf eine nicht schriftlich festgehaltene Zahl zurück – das trifft auf fast 100 % dieser Fälle zu.
HYPCON im Vergleich zur manuellen Montage und zu PCB-Kontaktstifteinsetzmaschinen: Vergleichsmatrix der Fertigungsverfahren für Hyperboloidkontakte
Einkäufer setzen automatische Kontaktstifteinsetzmaschinen und allgemeine Montagemaschinen für Steckverbinder oft mit der Montage von Hyperboloidkontakten gleich, obwohl diese drei Verfahren unterschiedliche Aufgaben erfüllen. Eine PCB-Kontaktstifteinsetzmaschine presst fertige Kontaktstifte in eine Leiterplatte; die Maschine für Hyperboloidkontakte fertigt den Buchsenkontakt selbst – den Drahtkäfig, die Hülse und die Kontaktierung. Dieser Unterschied ist wichtig beim Angebotsvergleich, deshalb stellen wir ihn klar dar. Auch eine Annahme sollten Sie gleich zu Beginn überdenken: Hyperboloidkontakte sind nicht mehr die klobige Option. Die heutige Generation mit reduziertem Durchmesser kommt beim Bauraum nahezu an gedrehte Kontakte heran und ist rund 20 % kleiner im Durchmesser (US 9.490.562).
| Fertigungsverfahren | Kontaktkonstanz | Durchsatz im Vergleich zur manuellen Fertigung | Ergebnis bei den Steckzyklen | Geeignet für |
|---|---|---|---|---|
| Manuelle Drahtkorbmontage | Abhängig vom Bediener; Abweichungen bei der Drahtanzahl | Ausgangswert (1×) | Abhängig vom Bediener | Prototypen / sehr kleine Stückzahlen |
| PCB-Kontaktstifteinsetzmaschine (Klasse TE / Visumatic) | Hoch – setzt jedoch fertige Kontaktstifte ein und fertigt keine Kontakte | Hoch | Nicht zutreffend – falsches Verfahren | Leiterplattenmontage, keine Kontaktfertigung |
| HYPCON-Montagemaschine für Hyperboloidkontakte | Servogesteuerte Drahtführung + CCD-Ausschleusung | Konstant, für mehrere Schichten geeignet | Reproduziert das Design mit 100.000 Steckzyklen | Fertigung von Hyperboloid-Buchsenkontakten |
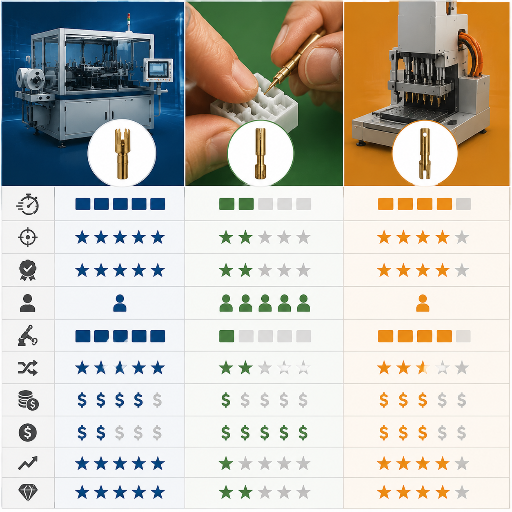
Fertigung von Hyperboloid-Buchsenkontakten
Für Steckverbinderhersteller zählt die unterste Zeile. Wir nennen keinen Durchsatzfaktor gegenüber Ihrer manuellen Fertigung, bevor wir Ihren Kontakt gesehen und ein Muster gefertigt haben. Eine ehrliche Zykluszeit hängt von Ihrer Geometrie ab; wer vor Ansicht des Teils pauschal „10× schneller“ verspricht, rät nur. Die von diesen Maschinen gefertigten Kontakte kommen in Steckverbindern der Serie III nach MIL-DTL-38999 zum Einsatz, die für 260 A DC und −65 °C bis +125 °C ausgelegt sind. Der Fertigungsprozess wird nach ISO 9001:2015 geführt (iso.org).
Industriekunden und regionale Auftragsfertiger, mit denen wir zusammenarbeiten, nennen hier dasselbe Risiko: die falsche Prozessklasse auszuwählen und jahrelang dafür zu bezahlen. Da diese Entscheidung weitreichende Folgen hat, richtet ZEUEE die Empfehlung nach Ihrem Bauteil statt nach unserem Katalog aus und steht dafür mit einer dokumentierten Werksabnahme (FAT) und Garantie ein, validiert nach ISO 9001 und CE bei −65 °C bis +125 °C.
Das Unterscheidungsmerkmal: ZEUEE verspricht keinen höheren Durchsatz, bevor die Maschine Ihren Kontakt gefertigt hat – selbst dann nicht, wenn ein Werbeversprechen von 200 % den Verkauf schneller abschließen würde.
Fertigungsergebnisse: Amortisationskurve von Kontaktdurchsatz und Ausbeute
Die Investitionsfrage stellt sich jedem Entscheider: Lässt sich eine Fertigungslinie für Hyperboloidkontakte gegenüber der heutigen manuellen Käfigwicklung wirtschaftlich rechtfertigen? Ehrlich gesagt hängt die Antwort von Produktionsvolumen und Ausschussquote ab – doch die veröffentlichten Berechnungen zur Automatisierung sind konsistent genug, um als Planungsgrundlage zu dienen.
12-30
Mon.
Mon.
200-500
%
%
Bewerten Sie Ihre Fertigungslinie
Berechnen Sie Ihren spezifischen Produktmix und Ihre Ausschussquote mit unserem Arbeitsblatt zur technischen Amortisationsbewertung.
Sofortiges Angebot anfordernDie 5-stufige HYPCON-Montagefolge vom Drahtkorb bis zur Hülse
So wird jeder Kontakt gefertigt – technische Entwicklung
Das können Wettbewerber, die Einsetzmaschinen für Leiterplattenkontakte anbieten, nicht leisten, deshalb zeigen wir Ihnen gern den Prozess. Ein Hyperboloid-Buchsenkontakt entsteht nicht durch einen einzigen Stanzvorgang: Lose Drähte werden zu einem hyperboloidförmigen Käfig aus einer Lage geformt und anschließend in einem Gehäuse fixiert – ein Verfahren, das unter anderem in den erteilten Patenten US 7.191.518 und US 5,326,289 dokumentiert ist. HYPCON führt den Prozess in fünf kontrollierten Stufen aus:
-
Stufe 01
Drahtzuführung und -zählung
Federdrähte werden zugeführt und auf die genaue Anzahl gezählt, die für die gewünschte Strombelastbarkeit erforderlich ist – ein Parameter, der bei manueller Arbeit besonders häufig abweicht.
-
Stufe 02
Formung des Käfigs auf dem Dorn
Die Drähte werden auf einem Dorn im Hyperboloidwinkel ausgerichtet, der Einsetzkraft und Kontaktfläche bestimmt.
-
Stufe 03
Einsetzen der Innenhülse
Der geformte Käfig wird in die Innenhülse eingesetzt, die seine einschichtige Hyperboloidgeometrie fixiert.
-
Stufe 04
Kontaktierung und Befestigung
Die Drahtenden werden je nach Haltbarkeitsspezifikation durch Einpressen, Crimpen oder Laserschweißen am Gehäuse befestigt.
-
Stufe 05
CCD-Prüfung
Eine Bildverarbeitungsstation prüft die Drahtanzahl und den Sitz, protokolliert Ausschussteile und gibt nur Gutkontakte für die nachfolgenden Prozessschritte frei.
Stufe 5 wird von Einkäufern oft unterschätzt. Ein zu kurzer Draht lässt sich noch stecken; im Einsatz versagt er jedoch vorzeitig. Wird er direkt an der Maschine erkannt statt erst bei der Wareneingangsprüfung des Kunden, macht das den Unterschied zwischen einem skalierbaren Prozess und einer Quelle für Rückläufer aus.
In der Fertigung entscheidet diese Abfolge darüber, ob ein Kontaktfertiger ein Verteidigungsaudit besteht oder daran scheitert. Da jedes in Stufe 5 erkannte Ausschussteil eine dauerhafte Einsparung bedeutet, richtet ZEUEE die CCD-Logik auf Ihren Kontakt aus und weist sie vor dem Verlassen des Werks bei einer Werksabnahme (FAT) nach. Für Industriekunden und regionale Auftragsfertiger mit Anforderungen nach ISO 9001 und CE bei −65 °C bis +125 °C ist das Ausschussprotokoll der entscheidende Auditnachweis. ZEUEE zertifiziert es, damit der einzelne falsch sitzende Draht, der für fast 100 % der Rückläufer im Feld verantwortlich ist, nicht ausgeliefert wird.
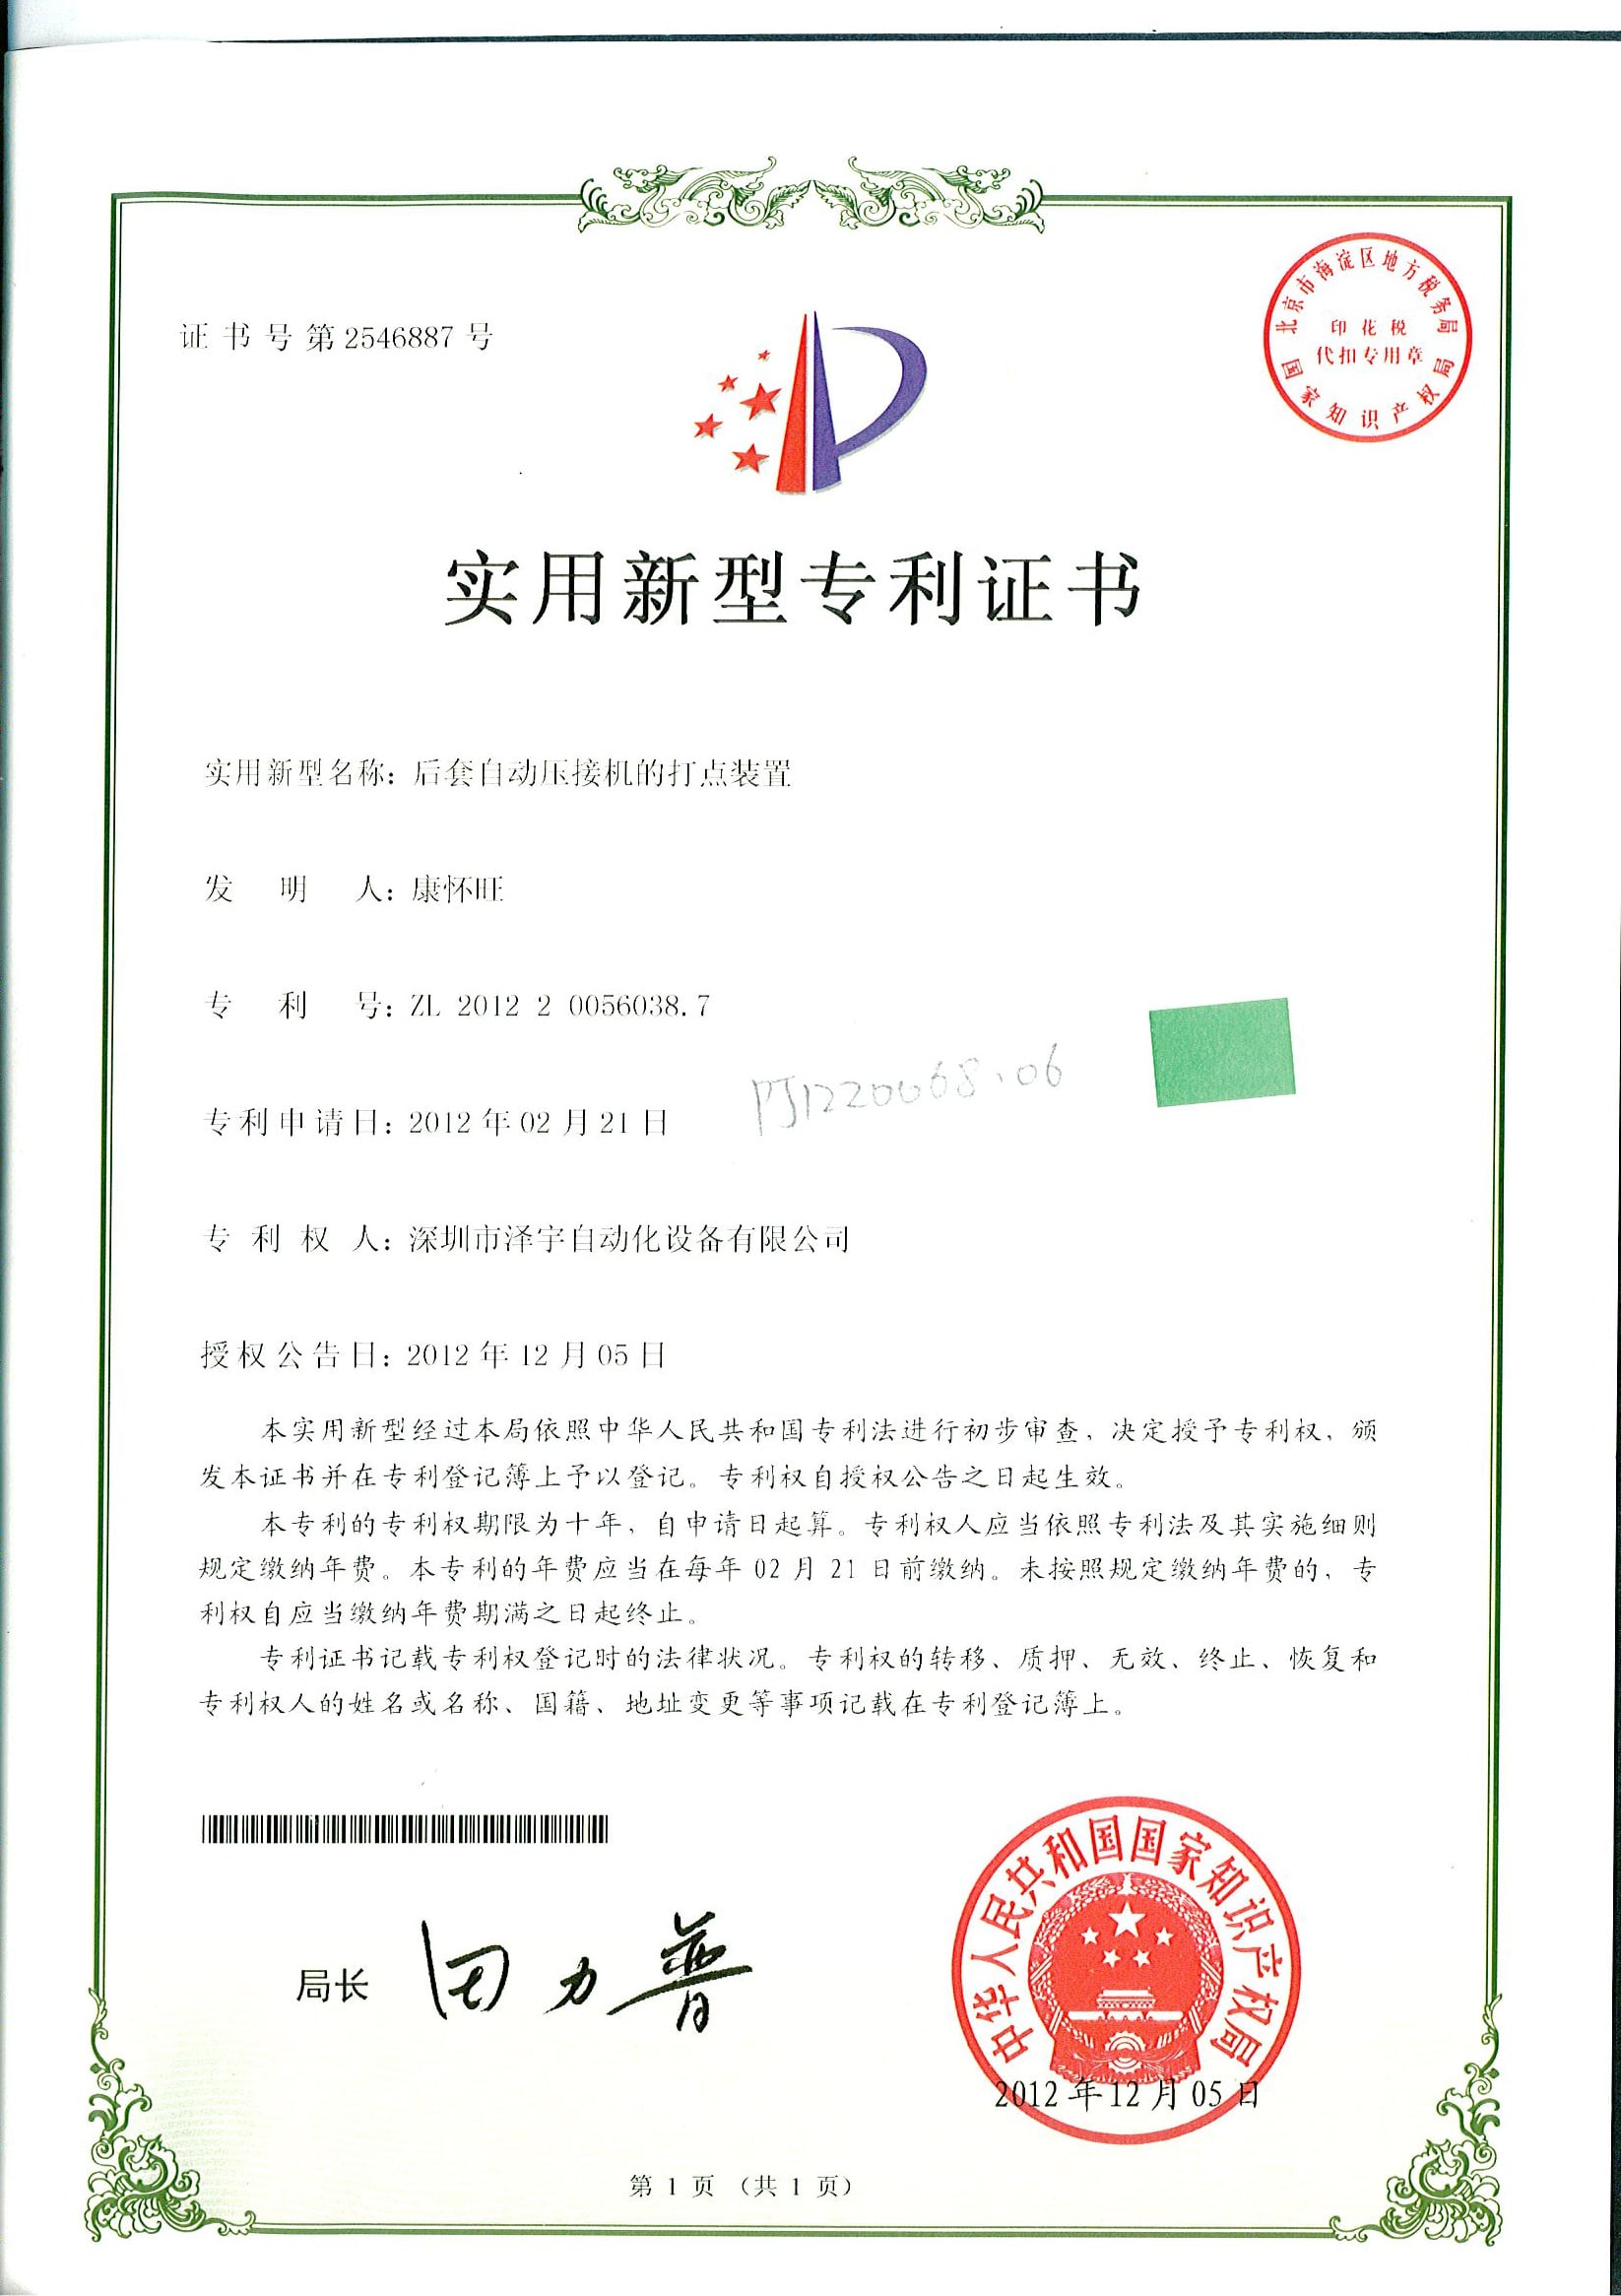
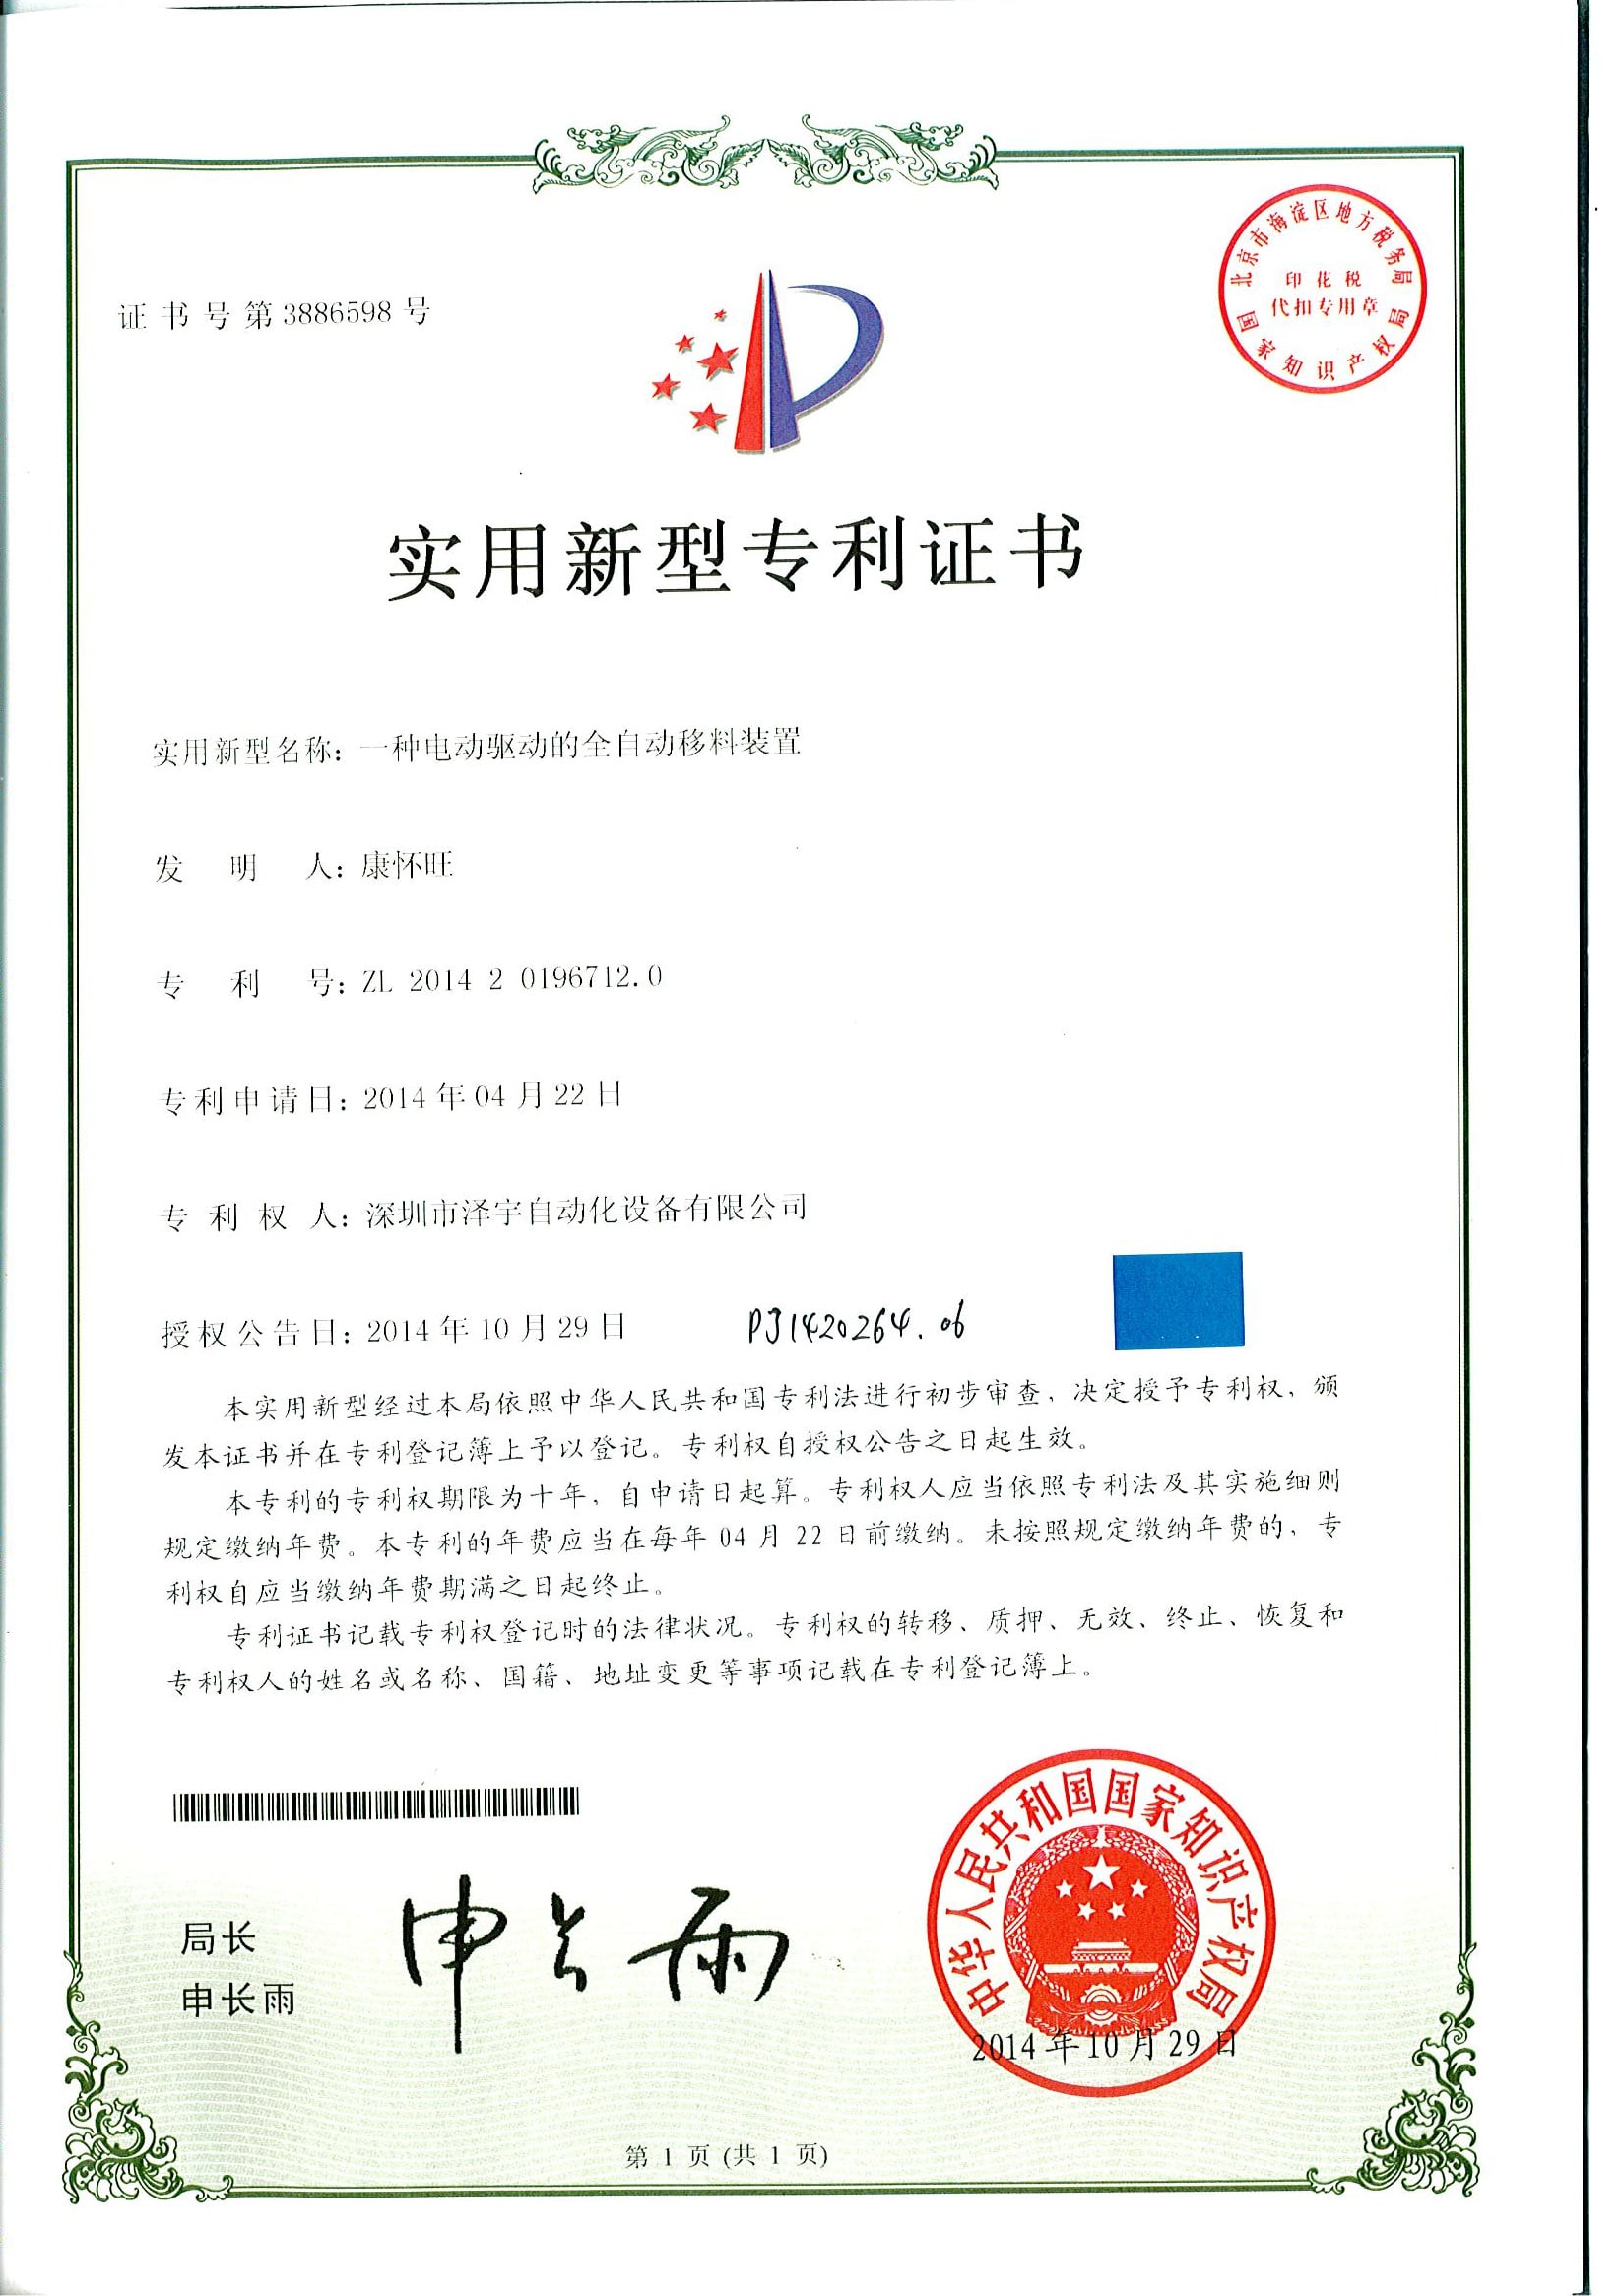
Zertifizierungen, Patente und technische Qualifikationen
Das Risiko bei einem neuen Lieferanten ist real. Wir legen Ihnen lieber die Auditunterlagen vor, als Sie um einen Vertrauensvorschuss zu bitten. Abnehmer aus der Verteidigung und Medizintechnik prüfen die Fertigungslinie, auf der ein Teil hergestellt wird, und nicht nur das Teil selbst. Hier erfahren Sie, welche Nachweise eine HYPCON-Maschine stützen und welche wir auf Anfrage bereitstellen.
20 Jahre Erfahrung mit kundenspezifischer Automatisierung haben unsere Anlagen zu AVIC, China Shipbuilding, GAC, Corning, TE, Sumitomo, LEGO, SONY und Foxconn in 30+ Ländern gebracht – Kunden, die vor dem Kauf auditieren. Dieselben Hyperboloidkontakte kommen in missionskritischer Technik zum Einsatz: in Strompfaden für den Triebwerksstart der F-35, in tragbaren Defibrillatoren und in Ladeanschlüssen für Hochleistungs-Elektrofahrzeuge. Dort wird die Zuverlässigkeit im Einsatz anhand veröffentlichter IEEE-Daten zu Verbindungstechnik geprüft (ieee.org). Bei einem HYPCON-Projekt stellen wir das Qualitätszertifikat, die CE-Dokumentation und Prüfberichte unabhängiger Dritter von Anfang an bereit – Unterlagen, die ein sorgfältiges Einkaufsteam anfordert und auf die viele Lieferanten nur zögerlich reagieren.
Das ist besonders wichtig für Einkäufer, die bereits schlechte Erfahrungen gemacht haben – etwa Industriekunden oder Einkaufsleiter in der EU und den USA, die einem Zertifikat vertraut und später ein Kundenaudit nicht bestanden haben. Vertrauen auf diesem Niveau wird dokumentiert, nicht bloß behauptet. Daher übergibt ZEUEE die Unterlagen zu ISO 9001 und CE sowie das Protokoll der Werksabnahme (FAT) vor der Bestellung. ZEUEE dokumentiert schriftlich die Leistung der Fertigungslinie bei −65 °C bis +125 °C, dem Temperaturbereich, in dem fast 100 % der Qualifizierung für Verteidigungsanwendungen entschieden werden, und verlangt von Ihnen nicht, dem Auditnachweis blind zu vertrauen.
Archiv der Auditnachweise
ZUM VERGRÖSSERN KLICKEN · AUTOMATISCHES SCROLLEN AKTIV
DOK.01

DOK.02

DOK.03
DOK.04

DOK.05

DOK.06

DOK.07

DOK.08

DOK.09

DOK.10

DOK.11
DOK.12
DOK.13
DOK.14
WERK

WERK

×
![Vergrößertes Auditdokument]()
Einkaufsleitfaden: Preisfaktoren, Lieferzeit und Kundendienst
Auf den meisten Maschinenseiten dieser Kategorie werden alle Zahlen erst angezeigt, nachdem Sie ein Formular ausgefüllt haben. Für eine konfigurierbare Fertigungslinie gibt es keinen Einheitspreis. Wir können aber offen darlegen, welche Faktoren den Preis beeinflussen, damit Sie schon vor dem Gespräch budgetieren können. Das HYPCON-Angebot richtet sich nach diesen Faktoren und nicht nach einem Geheimnis:
FAKTOR 01
Kontaktgröße und Produktmix
Signal- (0,4 mm) und Leistungskontakte (6,12 mm) erfordern unterschiedliche Umform- und Schweißstufen.
FAKTOR 02
Automatisierungsgrad
eigenständige Fertigungszelle, halbautomatische Anlage oder vollautomatische Inline-Fertigung mit Zuführsystemen.
FAKTOR 03
Prüfumfang
Nur CCD-Prüfung der Drahtanzahl oder zusätzlich Kraft- und Widerstandsprüfungen.
FAKTOR 04
Angestrebter Durchsatz
Einzel- oder Mehrkopf-Umformung für höhere Stückzahlen.
FAKTOR 05
Normen und Dokumentation
Die Rückverfolgbarkeit für Verteidigungs- und Medizinanwendungen erfordert zusätzlichen Validierungsaufwand.
// LOGISTIK UND LIEFERZEIT
// RISIKO UND KONFORMITÄT
Tools zur Bewertung von Fertigung und Amortisation
Rechner zur Amortisation der Kontaktfertigungslinie
Schätzen Sie die Amortisation beim Wechsel von der manuellen Fertigung von Hyperboloidkontakten zu einer HYPCON-Fertigungslinie. Der Rechner verwendet Ihre Zahlen und veröffentlichte Richtwerte zur Automatisierung.
Amortisationsrechner aufrufen
Checkliste mit 9 Spezifikationen für Anbieter
Markieren Sie, welche Angaben die Anbieter schriftlich gemacht haben. Ein vollständiges Angebot beantwortet alle neun Punkte – fehlende Angaben sind Stellen, an denen die Ausbeute unbemerkt sinkt.
Anbieter-Checkliste ansehen
Auswahlhilfe für Kontaktfertigungsverfahren
Drei Fragen helfen Ihnen, vor einer Investition in Werkzeuge zwischen manueller und automatisierter Montage oder gestanzten HCS-Kontakten zu wählen.
Produktionsmethode auswählen
// FAKTENBLATT FÜR DEN EINKAUF
FAQ: Fragen von Käufern zu Hyperboloid-Kontaktmontagemaschinen
Mit diesen Fragen beginnen Industrieeinkäufer und regionale Einkaufsteams häufig das Gespräch – und eine falsche Antwort birgt ein verstecktes Risiko, für das Sie später bezahlen. Da viel auf dem Spiel steht, beantwortet ZEUEE jede Frage anhand Ihres Kontakts und des Audits durch Ihren Kunden – mit ISO 9001 und CE, −65 °C bis +125 °C sowie einer dokumentierten Werksabnahmeprüfung (FAT) – statt mit einer allgemeinen Spezifikation. ZEUEE bestätigt die Angaben durch entsprechende Nachweise.
Konformitätsnorm
100 % AUDITBEREIT
Fast 100 % dieser Punkte kommen bei der technischen Prüfung erneut auf. Deshalb halten wir sie bereits jetzt schriftlich fest.
Die Maschine fertigt den Kontakt selbst – Drahtkäfig, Hülse und Kontaktierung. Eine PCB-Kontaktstift-Bestückungsmaschine presst dagegen lediglich fertige Kontaktstifte in eine Leiterplatte. Das ist eine völlig andere Maschine.
Diese Kontaktfamilie reicht von Signalkontakten mit etwa 0,4 mm bis zu Leistungskontakten mit 6,12 mm. Eine Maschine wird für einen Teilbereich dieser Spanne konfiguriert, nicht für die gesamte Bandbreite, da sich die Zuführ- und Umformwerkzeuge unterscheiden. Teilen Sie uns Ihre Kontaktzeichnung mit, dann stimmen wir die Ausführung darauf ab.
Die Zuverlässigkeit beruht auf der Hyperboloid-Geometrie – zahlreichen linearen Kontaktpfaden, die auch bei Stößen halten – sowie einer gleichbleibenden Anzahl und Ausrichtung der Drähte. Auf diese Weise gefertigte Kontakte kommen in Steckverbindern der Serie III nach MIL-DTL-38999 zum Einsatz, die für 260 A DC und −65 °C bis +125 °C ausgelegt sind. Aufgabe der Maschine ist es, diese Geometrie in jedem Zyklus exakt zu reproduzieren. Dafür sorgt die CCD-Ausschussprüfung.
Manchmal lautet die ehrliche Antwort: „Noch nicht.“ Veröffentlichte Automatisierungsstudien zeigen eine Amortisation innerhalb von etwa 12–30 Monaten, wenn eine Fertigungslinie manuelle Arbeit ersetzt. Bei sehr kleinen Produktionsmengen eignet sich jedoch möglicherweise eine eigenständige oder halbautomatische Fertigungszelle besser als ein vollständig integriertes Inline-System. Mit unserem ROI-Arbeitsblatt berechnen wir Ihre Zahlen, bevor wir eine Konfiguration empfehlen – und weisen klar darauf hin, wenn die manuelle Fertigung vorerst weiterhin die bessere Lösung ist.
Eine berechtigte Frage, die eine klare Antwort verdient. Shenzhen ist der wichtigste Standort, von dem aus die meisten dieser Automatisierungssysteme ausgeliefert werden. Unser Standort hier verkürzt daher die Wege für Ersatzteile und Service, statt sie zu verlängern – die Nähe zur Lieferkette ist ein Vorteil für Sie. Für jede Ausführung wird vor der Bestellung eine schriftlich vereinbarte Lieferzeit festgelegt. Bei der Installation unterstützen unsere Ingenieure sowohl aus der Ferne als auch vor Ort. Außerdem erhalten Sie ISO 9001:2015- und CE-Dokumentation sowie Prüfberichte unabhängiger Dritter vorab. Genau diese Unterlagen sollte ein sorgfältiges Einkaufsteam vor einer Bestellung von jedem Zulieferer verlangen – ob im Inland oder im Ausland.
Ja – diese Flexibilität ist wichtig, denn gestanzte Hyperboloid-Kontakte auf Rollen erreichen inzwischen eine mit gedrehten, spanend gefertigten Kontakten vergleichbare Leistung bei geringeren Kosten. HYPCON konfiguriert die Umform- und Kontaktierungsstationen passend zur gewählten Kontaktausführung, sodass Sie nicht auf ein einziges Verfahren festgelegt sind.
So haben wir diesen Leitfaden erstellt
Die Angaben zur Kontaktphysik – 100.000 Steckzyklen, die Kontaktfamilie von 0,4–6,12 mm, die Nennwerte nach MIL-DTL-38999 und das Patent zum verringerten Durchmesser – stammen aus den oben zitierten Fachpublikationen und Patentquellen, nicht aus Werbetexten. Durchsatz, Positioniergenauigkeit und Stellfläche von HYPCON werden für jede Ausführung individuell festgelegt. Deshalb geben wir diese Werte im Datenblatt der Maschine an, statt eine allgemeine Kennzahl zu veröffentlichen, für die wir bei Ihrem Kontakt nicht einstehen können. Angaben auf dieser Seite, die nicht durch Quellen belegt sind, haben wir als konfigurierbar gekennzeichnet und mit dem Hinweis versehen, ein Angebot anzufordern.
— ZEUEE Contact Automation Group
Möchten Sie Ihre Fertigungslinie für Hyperboloid-Kontakte aufbauen?
Senden Sie uns Ihre Kontaktzeichnung. Wir legen eine HYPCON-Ausführung passend dazu aus, berechnen die Amortisation und nennen Ihnen eine schriftlich bestätigte Lieferzeit.
Angebot anfordernWARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
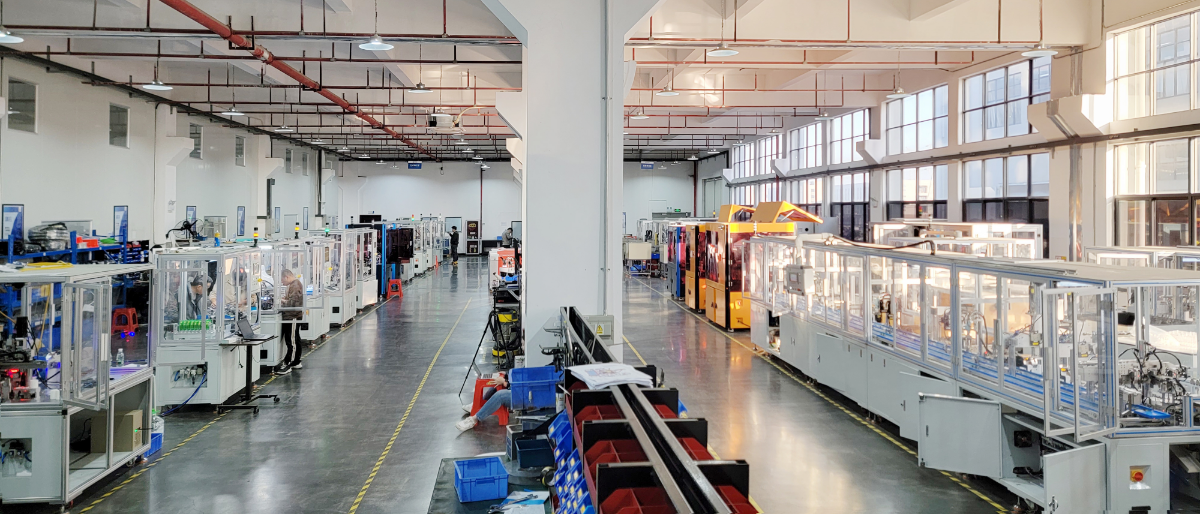
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren






