ติดต่อ Zeyu lntelligent Industrial Company

ระบบอัตโนมัติอุตสาหกรรม ZEUEE · ตั้งแต่ปี 2005
เครื่องประกอบหน้าสัมผัส HYPCON
เครื่องประกอบหน้าสัมผัสไฮเพอร์โบลอยด์ HYPCON: ระบบผลิตอัตโนมัติสำหรับคอนเน็กเตอร์ความน่าเชื่อถือสูง
เครื่องประกอบหน้าสัมผัสไฮเพอร์โบลอยด์ HYPCON ผลิตหน้าสัมผัสเต้ารับแบบตะกร้าลวดที่ใช้ในคอนเน็กเตอร์มาตรฐานทางทหาร การบินและอวกาศ รถยนต์ไฟฟ้า และการแพทย์ โดยพันลวดสปริงให้เป็นโครงกรงไฮเพอร์โบลอยด์ที่แม่นยำ ใส่ปลอกเข้าตำแหน่ง และตรวจสอบชิ้นงานทุกชิ้นด้วย CCD ระหว่างสายการผลิต การออกแบบหน้าสัมผัสแบบหนึ่งรองรับกระแสได้สูงสุด 260 A และทนต่อรอบการเสียบคู่ 100,000 รอบ สายการผลิตของคุณจึงต้องผลิตรูปทรงดังกล่าวซ้ำได้โดยไม่คลาดเคลื่อนในทุกชิ้นงาน
ได้รับการรับรอง ISO 9001:2015
ได้รับเครื่องหมาย CE
สิทธิบัตร 150+ ฉบับ
20 ปี · 30+ ประเทศ
ได้รับความไว้วางใจจาก AVIC · TE · Sumitomo · Foxconn
สิ่งที่ผู้ซื้อสอบถามเป็นอันดับแรกมี 2 ข้อ ได้แก่ หน้าสัมผัสที่ผลิตซ้ำได้ตามข้อจำกัดการสั่นสะเทือนของ MIL-DTL-38999 และสายการผลิตที่คืนทุนได้จากการทดแทนการประกอบตะกร้าลวดด้วยมือ เราออกแบบเครื่องจักรตามแบบหน้าสัมผัสของคุณ ไม่ได้ยึดกับชิ้นส่วนในแค็ตตาล็อกที่กำหนดไว้ตายตัว
เหมาะสำหรับ: ผู้ผลิตคอนเน็กเตอร์และผู้รับจ้างประกอบที่ผลิตหน้าสัมผัสเต้ารับไฮเพอร์โบลอยด์สำหรับโครงการด้านกลาโหม การบินและอวกาศ ระบบจ่ายไฟรถยนต์ไฟฟ้า และการเชื่อมต่อทางการแพทย์
ภาพรวม HYPCON
0.4–6.12 mm
ช่วงเส้นผ่านศูนย์กลางพินที่รองรับในตระกูลหน้าสัมผัส
100,000
รอบการเสียบคู่ต่อหน้าสัมผัสสำเร็จรูป
(เทียบกับค่าทั่วไปประมาณ 5,000 รอบ)
(เทียบกับค่าทั่วไปประมาณ 5,000 รอบ)
CCD
ตรวจสอบจำนวนลวดและการเข้าตำแหน่งระหว่างสายการผลิต
1.0–1.27 mm
ระยะห่างระหว่างจุดศูนย์กลางสำหรับแพลตฟอร์มความหนาแน่นสูง
ปัญหาที่ทำให้การผลิตหน้าสัมผัสไฮเพอร์โบลอยด์สะดุด — และวิธีที่ HYPCON แก้ไข
01
ช่องว่างที่ทำให้เกิดความเสียหายจากการสั่นสะเทือนระดับจุลภาค
นี่คือปัญหาที่ทีมส่วนใหญ่พบก่อนติดต่อเรา หน้าสัมผัสแบบปั๊มหรือกลึงด้วยเครื่องสกรูอาจดูปกติเมื่อทดสอบบนโต๊ะ แต่ชั้นชุบทองกลับสึกจากการสั่นสะเทือนระดับจุลภาคเมื่อใช้งานจริง การเชื่อมต่อยังคงแสดงว่าต่อเนื่อง แต่การสึกหรอจากการเสียดสีเริ่มนับถอยหลังไปสู่การเคลมประกันแล้ว หน้าสัมผัสไฮเพอร์โบลอยด์แก้ปัญหานี้ด้วยโครงกรงที่ทำจากลวดสปริงพันรอบพิน โดยมีแนวสัมผัสเชิงเส้นหลายแนว จึงยังคงยึดเกาะได้แม้ลวดบางเส้นขาดการสัมผัสชั่วขณะระดับไมโครวินาทีจากแรงกระแทกและการสั่นสะเทือน (connector supplier.com) ความทนทานต่อการสึกหรอจากการเสียดสีและการเสื่อมของสัญญาณนี้ทำให้มีการใช้งานรูปแบบดังกล่าวในสภาพแวดล้อมที่ท้าทาย ทั้งระบบราง กลาโหม และการแพทย์ ตั้งแต่ François Bonhomme จดสิทธิบัตรในปี 1956 ผู้ผลิตที่มีชื่อเสียง เช่น Smiths Interconnect สร้างสายผลิตภัณฑ์คอนเน็กเตอร์ทั้งกลุ่มโดยใช้เทคโนโลยีหน้าสัมผัสไฮเพอร์โบลอยด์ ซึ่งตระกูล Hypertac เป็นที่รู้จักมากที่สุด ส่วน ZEUEE ผลิตเครื่องจักรสำหรับผลิตหน้าสัมผัสนี้
02
ข้อจำกัดในการผลิตและระบบอัตโนมัติ
ข้อจำกัดอยู่ที่การผลิต พิกัดกระแสขึ้นอยู่กับตัวแปร 3 ประการ ได้แก่ เส้นผ่านศูนย์กลางพิน จำนวนลวด และเส้นผ่านศูนย์กลางลวด ทั้ง 3 ค่าต้องอยู่ในขีดจำกัดที่เข้มงวด มิฉะนั้นพิกัดจะคลาดเคลื่อน การพันโครงกรงด้วยมือทำให้เกิดความไม่สม่ำเสมอ ซึ่งลดอัตราผ่านเกณฑ์ของหน้าสัมผัสสัญญาณขนาด 0.4 mm เครื่องประกอบหน้าสัมผัสไฮเพอร์โบลอยด์ HYPCON ควบคุมมุมและจำนวนลวดด้วยเซอร์โว จากนั้นสถานีงาน CCD จะคัดทิ้งชิ้นงานที่ลวดขาดหรือเข้าตำแหน่งไม่ถูกต้องก่อนถึงขั้นตอนใส่ปลอก วิธีผลิตหน้าสัมผัสนี้มีการบันทึกไว้อย่างชัดเจนในสิทธิบัตรที่ได้รับอนุมัติ เช่น US 7,775,841 ซึ่งอธิบายการจัดแนวลวดที่แยกจากกันบนแมนเดรลภายในตัวเรือนก่อนยึดให้ถาวร ซึ่งเป็นขั้นตอนเดียวกับที่ HYPCON ทำให้เป็นระบบอัตโนมัติ
03
การตรวจประเมินอุตสาหกรรมและการปฏิบัติตามข้อกำหนด FAT
สำหรับผู้ซื้อภาคอุตสาหกรรม โดยเฉพาะผู้ซื้อใน EU และ US ที่ตรวจประเมินซัพพลายเออร์ก่อนออกใบสั่งซื้อ ประเด็นสำคัญคือหน้าสัมผัสที่ผ่านการทดสอบบนโต๊ะ แต่กลับใช้งานไม่ได้ในช่วง −65 °C ถึง +125 °C เพราะมีค่าใช้จ่ายสูงกว่าราคาชิ้นส่วนมาก ZEUEE ออกแบบสายการผลิตให้ขจัดความแปรปรวนแทนการตรวจคัดชิ้นงานภายหลัง และรับรองผลตาม ISO 9001 และ CE จุดแตกต่างคือ ZEUEE จะไม่ระบุตัวเลขอัตราผ่านเกณฑ์ที่ไม่สามารถผลิตซ้ำได้กับหน้าสัมผัสของคุณ และเครื่องจักรทุกชุดผ่านการทดสอบการยอมรับที่โรงงาน (FAT) พร้อมความคุ้มครองตามการรับประกันและเอกสารบันทึกครบถ้วน ก่อนออกจากโรงงาน ZEUEE การคืนสินค้าจากภาคสนามตามมาตรฐานทางทหารเกือบ 100% ได้รับการประเมินในช่วงอุณหภูมินี้โดยเฉพาะ
“เราบอกลูกค้าทุกคนเหมือนกันในการคุยครั้งแรกว่า ข้อกำหนดของหน้าสัมผัสไม่ใช่เรื่องยาก สิ่งที่ยากคือการรักษาข้อกำหนดนั้นให้คงที่ตลอดการผลิตหนึ่งล้านชิ้น เครื่องจักรพิสูจน์ความคุ้มค่าที่สถานีงาน CCD ซึ่งคัดแยกโครงกรงที่มีข้อบกพร่อง 1 ชิ้นในทุก 10,000 ชิ้น ซึ่งสายตามนุษย์อาจมองข้ามไป”
เครื่องจักร HYPCON: รุ่น การกำหนดค่า และตารางเลือกเครื่องประกอบหน้าสัมผัสตามข้อกำหนด 9 รายการ
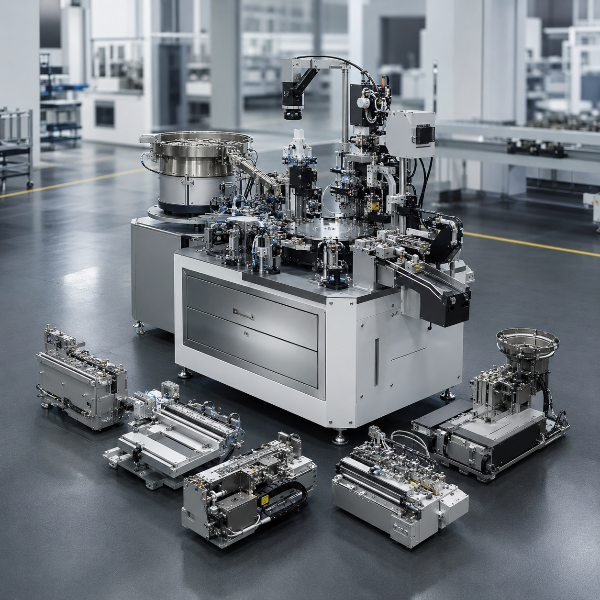
HYPCON เป็นแพลตฟอร์มที่กำหนดค่าได้ ไม่ใช่ SKU แบบตายตัว เพราะหน้าสัมผัสสัญญาณทางการแพทย์ขนาด 0.4 mm และหน้าสัมผัสจ่ายไฟรถยนต์ไฟฟ้าขนาด 6.12 mm ต้องใช้ขั้นตอนป้อนชิ้นงาน ขึ้นรูป และเชื่อมที่ต่างกัน เรากำหนดขนาดเครื่องจักรตามแบบหน้าสัมผัสและปริมาณการผลิตเป้าหมายของคุณ ก่อนเปรียบเทียบเครื่องจักร 2 เครื่อง ไม่ว่าจะเป็นของเราหรือคู่แข่ง ต่อไปนี้คือพารามิเตอร์ 9 รายการที่ใช้ตัดสินจริงว่าสายการผลิตจะรักษาข้อกำหนดของหน้าสัมผัสได้หรือไม่ ขอให้ผู้ขายทุกรายระบุทั้ง 9 รายการเป็นลายลักษณ์อักษร
| ลำดับที่ | พารามิเตอร์ข้อกำหนด | เหตุผลที่ส่งผลต่ออัตราผ่านเกณฑ์ | ข้อมูลที่ควรขอจากผู้ขาย |
|---|---|---|---|
| 1 | ช่วงเส้นผ่านศูนย์กลางพิน/หน้าสัมผัส | กำหนดการป้อนชิ้นงานและเครื่องมือขึ้นรูป เครื่องจักรหนึ่งเครื่องแทบไม่ครอบคลุมตั้งแต่หน้าสัมผัสสัญญาณไปจนถึงหน้าสัมผัสจ่ายไฟ | เส้นผ่านศูนย์กลางต่ำสุด–สูงสุดเป็น mm (เช่น 0.4–6.12 mm) |
| 2 | การควบคุมจำนวนลวด | จำนวนลวดเป็นตัวกำหนดพิกัดกระแส หากคลาดเคลื่อน หน้าสัมผัสจะถูกคัดทิ้ง | วิธีควบคุมและตรวจสอบจำนวนในแต่ละรอบการทำงาน |
| 3 | มุมลวด / รูปทรงเรขาคณิตของโครงกรง | มุมไฮเพอร์โบลอยด์กำหนดแรงในการใส่และพื้นที่สัมผัส | การขึ้นรูปด้วยเซอร์โวหรือแคม พร้อมค่าความสามารถในการทำซ้ำ |
| ลำดับที่ | พารามิเตอร์ข้อกำหนด | เหตุผลที่ส่งผลต่ออัตราผ่านเกณฑ์ | ข้อมูลที่ควรขอจากผู้ขาย |
|---|---|---|---|
| 4 | การตรวจสอบระหว่างสายการผลิต | ตรวจจับลวดที่ขาดหรือเข้าตำแหน่งไม่ถูกต้องก่อนประกอบปลอก | ใช้ CCD หรือแมชชีนวิชัน มีบันทึกการคัดทิ้งหรือไม่ |
| 5 | อัตราการผลิต | ใช้คำนวณการคืนทุนเมื่อเทียบกับการประกอบด้วยมือ | เวลาต่อรอบการทำงานตามขนาดหน้าสัมผัสของคุณ ไม่ใช่กรณีที่ดีที่สุด |
| 6 | วิธีใส่ปลอก / การเข้าหัวสาย | การอัดประกอบ การย้ำ หรือการเชื่อมเลเซอร์ส่งผลต่อความทนทาน | ใช้วิธีใด และมีข้อมูลยืนยันผลอย่างไร |
| ลำดับที่ | พารามิเตอร์ข้อกำหนด | เหตุผลที่ส่งผลต่ออัตราผ่านเกณฑ์ | ข้อมูลที่ควรขอจากผู้ขาย |
|---|---|---|---|
| 7 | เวลาเปลี่ยนรุ่นการผลิต | สายการผลิตหลายรุ่นขึ้นอยู่กับความรวดเร็วในการเปลี่ยนเครื่องมือการผลิต | ใช้เวลากี่นาทีต่อการเปลี่ยนรุ่น ต้องใช้เครื่องมือหรือไม่ |
| 8 | พื้นที่ติดตั้งและกำลังไฟ | ขนาดและระบบสาธารณูปโภคเหมาะกับพื้นที่โรงงานของคุณ | ยาว×กว้าง×สูงเป็น mm, kW, แรงดันไฟฟ้าจ่าย, แรงดันลม |
| 9 | การสอดคล้องกับมาตรฐาน | ผู้ซื้อด้านกลาโหม/การแพทย์ตรวจประเมินสายการผลิต ไม่ใช่แค่ชิ้นส่วน | การผลิตตาม ISO 9001 เครื่องหมาย CE และการตรวจสอบย้อนกลับ |
การกำหนดค่าแพลตฟอร์ม
สำหรับ HYPCON พารามิเตอร์ 1–4 จะกำหนดตามแบบของคุณ ส่วนพารามิเตอร์ 5–9 จะจัดทำเป็นเอกสารในเอกสารข้อกำหนดที่ออกให้สำหรับการผลิตแต่ละชุด เราระบุเวลาในแต่ละรอบการทำงานตามขนาดหน้าสัมผัสของคุณ แทนการใช้ตัวเลขกรณีดีที่สุดเพื่อพาดหัว เพราะหน้าสัมผัสสัญญาณขนาด 0.4 mm และหน้าสัมผัสจ่ายไฟขนาด 6.12 mm ไม่ได้ผลิตด้วยอัตราเดียวกัน การออกแบบหน้าสัมผัสรุ่นใหม่ที่มีเส้นผ่านศูนย์กลางลดลง เช่น สิทธิบัตร US 9,490,562 ของ QA Technology ซึ่งมีขนาดเล็กกว่าเต้ารับรุ่นเก่าประมาณ 20% ยังส่งผลต่อเครื่องมือขึ้นรูป เราจึงนำมาคำนวณตั้งแต่ตอนเสนอราคา
ลองถามหัวหน้าฝ่ายจัดซื้อของ OEM ในภูมิภาคว่าอะไรทำให้การซื้อเครื่องจักรสะดุด คำตอบที่ได้มักเหมือนกัน คือพารามิเตอร์ที่ซ่อนอยู่และไม่มีใครระบุให้ชัด จนมาปรากฏตอนตรวจรับสินค้าหลังจ่ายเงินไปแล้ว ช่องว่างนี้เกิดจากโครงสร้างของกระบวนการ ZEUEE จึงระบุค่าพารามิเตอร์ทั้ง 9 รายการสำหรับเครื่องจักรทุกชุดและรับรองค่าเหล่านั้น ด้วยการทดสอบการยอมรับที่โรงงาน (FAT) พร้อมเอกสารการรับประกัน และ การรับรองตาม ISO 9001 และ CE ในช่วง −65 °C ถึง +125 °C เพื่อรองรับผู้ซื้อภาคอุตสาหกรรมใน EU และ US ที่ตรวจประเมินก่อนลงนาม ข้อโต้แย้งเรื่องข้อกำหนดเกือบทั้งหมดที่เราพบมีสาเหตุมาจากตัวเลขที่ไม่เคยระบุเป็นลายลักษณ์อักษร คิดเป็นเกือบ 100%
HYPCON เทียบกับการประกอบด้วยมือและเครื่องใส่พิน PCB: ตารางเปรียบเทียบวิธีผลิตหน้าสัมผัสไฮเพอร์โบลอยด์
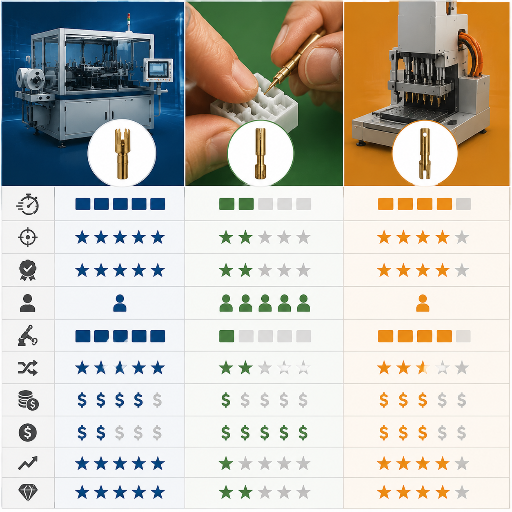
ผู้ซื้อมักมองว่าเครื่องใส่พินอัตโนมัติหรือเครื่องประกอบคอนเน็กเตอร์ทั่วไปทำงานเหมือนกับการประกอบหน้าสัมผัสไฮเพอร์โบลอยด์ ทั้งที่ทั้ง 3 แบบแก้ปัญหาคนละอย่าง เครื่องใส่พิน PCB ใช้อัดพินสำเร็จรูปลงบนแผงวงจร ส่วนเครื่องจักรไฮเพอร์โบลอยด์ผลิตหน้าสัมผัสเต้ารับเอง ทั้งโครงกรงลวด ปลอก และการเข้าหัวสาย ความแตกต่างนี้สำคัญเมื่อเปรียบเทียบใบเสนอราคา เราจึงแสดงรายละเอียดไว้อย่างชัดเจน อีกข้อสันนิษฐานที่ควรปรับตั้งแต่ต้นคือ หน้าสัมผัสไฮเพอร์โบลอยด์ไม่ได้มีขนาดใหญ่เทอะทะอีกต่อไป รุ่นเส้นผ่านศูนย์กลางลดลงในปัจจุบันมีขนาดใกล้เคียงกับชิ้นงานที่กลึงด้วยเครื่องสกรู และมีเส้นผ่านศูนย์กลางเล็กลงประมาณ 20% (US 9,490,562)
| วิธีการผลิต | ความสม่ำเสมอของหน้าสัมผัส | อัตราการผลิตเทียบกับการผลิตด้วยมือ | ผลการทดสอบรอบการเสียบคู่ | เหมาะกับงาน |
|---|---|---|---|---|
| การประกอบตะกร้าลวดด้วยมือ | ขึ้นอยู่กับผู้ปฏิบัติงาน จำนวนลวดอาจคลาดเคลื่อน | ค่าฐาน (1×) | แตกต่างตามผู้ปฏิบัติงาน | งานต้นแบบ / ปริมาณการผลิตต่ำมาก |
| เครื่องใส่พิน PCB (กลุ่ม TE / Visumatic) | สูง — แต่ใส่พินสำเร็จรูป ไม่ได้ผลิตหน้าสัมผัส | สูง | ไม่เกี่ยวข้อง — เป็นกระบวนการคนละประเภท | ประกอบแผงวงจร ไม่ใช่ผลิตหน้าสัมผัส |
| เครื่องประกอบหน้าสัมผัสไฮเพอร์โบลอยด์ HYPCON | ควบคุมลวดด้วยเซอร์โว + คัดทิ้งด้วย CCD | สม่ำเสมอ รองรับการทำงานหลายกะ | ผลิตซ้ำตามการออกแบบที่รองรับ 100,000 รอบ | การผลิตหน้าสัมผัสเต้ารับไฮเพอร์โบลอยด์ |
การผลิตหน้าสัมผัสเต้ารับไฮเพอร์โบลอยด์
สำหรับผู้ผลิตคอนเน็กเตอร์ แถวล่างสุดคือตัวชี้วัดสำคัญ เราจะไม่อ้างอัตราการผลิตที่สูงกว่าสายการผลิตแบบใช้มือของคุณจนกว่าจะได้เห็นหน้าสัมผัสและทดลองผลิตตัวอย่าง ตัวเลขเวลาต่อรอบการทำงานที่ตรงไปตรงมาต้องอิงกับรูปทรงของชิ้นงาน ผู้ขายที่ระบุว่า “เร็วกว่า 10×” โดยยังไม่เห็นชิ้นงานกำลังคาดเดา สำหรับมาตรฐาน หน้าสัมผัสที่ผลิตด้วยเครื่องจักรเหล่านี้ถูกนำไปใช้ในคอนเน็กเตอร์ MIL-DTL-38999 Series III ซึ่งรองรับไฟ DC 260 A และอุณหภูมิ −65 °C ถึง +125 °C กระบวนการผลิตควบคุมตาม ISO 9001:2015 (iso.org)
ผู้ซื้อภาคอุตสาหกรรมและผู้รับจ้างประกอบในภูมิภาคที่เราทำงานด้วยต่างกังวลเรื่องเดียวกัน คือเลือกประเภทกระบวนการผิดและต้องแบกรับผลจากการตัดสินใจนั้นไปอีกหลายปี การตัดสินใจนี้มีผลต่อโครงสร้างการผลิต ZEUEE จึงออกแบบคำแนะนำตามชิ้นส่วนของคุณ ไม่ใช่แค็ตตาล็อกของเรา พร้อมรับรองผลด้วยการทดสอบการยอมรับที่โรงงาน (FAT) ที่จัดทำเป็นเอกสาร และความคุ้มครองตามการรับประกัน ซึ่งตรวจสอบตาม ISO 9001 และ CE ในช่วง −65 °C ถึง +125 °C
จุดแตกต่างคือ ZEUEE จะไม่อ้างอัตราการผลิตที่สูงกว่าก่อนทดลองผลิตหน้าสัมผัสของคุณ แม้การชูตัวเลข 200% จะช่วยปิดการขายได้เร็วกว่า
ผลการผลิต: กราฟผลตอบแทนจากการลงทุนตามอัตราการผลิตและอัตราผ่านเกณฑ์ของหน้าสัมผัส
คำถามเรื่องเงินลงทุนเป็นสิ่งที่ทุกคนต้องพิจารณา สายการประกอบหน้าสัมผัสไฮเพอร์โบลอยด์จะคุ้มค่าหรือไม่ เมื่อเทียบกับการใช้พนักงานพันโครงกรงในปัจจุบัน ตอบตามตรงว่า ขึ้นอยู่กับปริมาณการผลิตและอัตราของเสีย แต่ข้อมูลการคำนวณระบบอัตโนมัติที่เผยแพร่มีความสม่ำเสมอพอสำหรับใช้วางแผน
ข้อมูลตัวเลขของอุตสาหกรรมแสดงอะไรบ้าง
เปลี่ยนสายการผลิตทั้งชุด
- เงินลงทุน US$475,000
- ทดแทน 3 กะ
- ลดต้นทุนแรงงาน ~US$60K ต่อคน
- ผลตอบแทนต่อปี ~US$325,000
- ระยะเวลาคืนทุน ~1.5 ปี
ยกระดับเซลล์การประกอบ
- เงินลงทุน US$150,000
- ทดแทนผู้ปฏิบัติงาน 2 คน
- ผลตอบแทนต่อปี ผันแปร
- ระยะเวลาคืนทุน ~2 ปี
* หมายเหตุ: โดยทั่วไปค่าบำรุงรักษาอยู่ที่ 3–8% ของราคาเครื่องจักรต่อปี (ตัวอย่างคำนวณจากแนวทางการประเมินผลตอบแทนจากการลงทุนในระบบอัตโนมัติ)
ตัวเลขเหล่านี้เป็นค่าเฉลี่ยของอุตสาหกรรมจากงานศึกษาระบบอัตโนมัติที่เผยแพร่ต่อสาธารณะ ไม่ใช่การรับประกันเฉพาะของ ZEUEE ผลลัพธ์ของคุณขึ้นอยู่กับสัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ อัตราของเสีย และรูปแบบการทำงานเป็นกะ ซึ่งเป็นข้อมูลที่แบบคำนวณผลตอบแทนจากการลงทุนของเรานำมาประเมิน
สำหรับสายการผลิตไฮเพอร์โบลอยด์ ปัจจัยที่ส่งผลมากกว่าการลดแรงงานมักเป็นการลดของเสีย ทุกโครงกรงที่สถานีงาน CCD คัดทิ้งก่อนประกอบปลอกคือชิ้นส่วนที่คุณไม่ต้องนำไปผลิตต่อ ชุบผิว และจัดส่ง แล้วพบว่าไม่ผ่านการตรวจประเมิน นี่คือจุดที่กราฟอัตราการผลิตเทียบกับอัตราผ่านเกณฑ์เริ่มเป็นประโยชน์ต่อคุณ: ผลิตได้เร็วขึ้นและสะอาดขึ้นในขั้นตอนเดียว
12-30
เดือน
เดือน
200-500
%
%
ประเมินสายการผลิตของคุณ
นำสัดส่วนและความหลากหลายของรุ่นผลิตภัณฑ์ รวมถึงอัตราของเสียของคุณมาประเมินด้วยแบบคำนวณผลตอบแทนจากการลงทุนทางวิศวกรรมของเรา
รับใบเสนอราคาทันทีลำดับการประกอบตะกร้าลวดเข้ากับปลอก 5 ขั้นตอนของเครื่อง HYPCON
วิธีประกอบหน้าสัมผัสแต่ละชิ้นทางวิศวกรรม
นี่คือขั้นตอนที่คู่แข่งผู้ขายเครื่องใส่พินระดับแผงวงจรทำไม่ได้ จึงควรแสดงให้เห็นอย่างละเอียด การผลิตหน้าสัมผัสเต้ารับไฮเพอร์โบลอยด์ไม่ได้ทำด้วยการปั๊มเพียงครั้งเดียว แต่ประกอบลวดแต่ละเส้นให้เป็นโครงกรงไฮเพอร์โบลอยด์แบบแผ่นเดี่ยว ก่อนยึดให้แน่นเข้ากับตัวเรือน วิธีนี้มีการบันทึกไว้ในสิทธิบัตรที่ได้รับอนุมัติหลายฉบับ รวมถึง US 7,191,518 และ US 5,326,289 เครื่อง HYPCON ทำงานผ่าน 5 ขั้นตอนที่ควบคุมไว้ดังนี้
-
ขั้นตอน 01
ป้อนและนับลวด
ป้อนและนับลวดสปริงให้ได้จำนวนที่พิกัดกระแสของคุณต้องการอย่างแม่นยำ ซึ่งเป็นตัวแปรที่มักคลาดเคลื่อนเมื่อทำด้วยมือ
-
ขั้นตอน 02
ขึ้นรูปโครงกรงบนแมนเดรล
จัดแนวลวดบนแมนเดรลตามมุมไฮเพอร์โบลอยด์ ซึ่งกำหนดแรงในการใส่และพื้นที่สัมผัส
-
ขั้นตอน 03
ใส่ปลอกชั้นในเข้าตำแหน่ง
ใส่โครงกรงที่ขึ้นรูปแล้วลงในปลอกชั้นใน โดยคงรูปทรงไฮเพอร์โบลอยด์แบบแผ่นเดี่ยวไว้
-
ขั้นตอน 04
เข้าหัวสายและยึดให้แน่น
ยึดปลายลวดเข้ากับตัวเรือนด้วยการอัดประกอบ การย้ำ หรือการเชื่อมเลเซอร์ตามข้อกำหนดด้านความทนทานของคุณ
-
ขั้นตอน 05
ตรวจสอบด้วย CCD
สถานีงานแมชชีนวิชันตรวจสอบจำนวนลวดและการเข้าตำแหน่ง บันทึกชิ้นงานที่ถูกคัดทิ้ง และอนุมัติให้เฉพาะหน้าสัมผัสที่ผ่านเกณฑ์คุณภาพไปยังกระบวนการถัดไป
ขั้นตอน 5 เป็นขั้นตอนที่ผู้ซื้อมักประเมินความสำคัญต่ำเกินไป ลวดที่สั้นไปเพียงเส้นเดียวยังเสียบคู่ได้ตามปกติ แต่จะเสียก่อนกำหนดเมื่อใช้งานจริง การตรวจจับข้อบกพร่องที่เครื่องจักร แทนที่จะปล่อยให้ไปพบตอนตรวจรับสินค้าของลูกค้า คือความแตกต่างระหว่างกระบวนการที่ขยายกำลังการผลิตได้กับกระบวนการที่ทำให้เกิดการคืนสินค้า
ในสายการผลิต ลำดับขั้นตอนนี้เป็นตัวแยกผู้ผลิตหน้าสัมผัสที่ผ่านการตรวจประเมินด้านการป้องกันออกจากผู้ผลิตที่พลาดการตรวจประเมินและไม่ผ่าน เนื่องจากชิ้นงานที่ถูกคัดทิ้งในขั้นตอนที่ 5 แต่ละชิ้นช่วยลดต้นทุนเชิงโครงสร้าง วิศวกร ZEUEE จึงออกแบบตรรกะ CCD ให้เหมาะกับหน้าสัมผัสของคุณ และพิสูจน์ผลด้วยการทดสอบการยอมรับจากโรงงาน (FAT) ก่อนเครื่องจักรออกจากโรงงาน สำหรับผู้ซื้อภาคอุตสาหกรรมและผู้ประกอบชิ้นงานในภูมิภาคที่ดำเนินงานตาม ISO 9001 และ CE ในช่วง −65 °C ถึง +125 °C บันทึกการคัดทิ้งนี้คือสิ่งที่ช่วยให้ผ่านการตรวจประเมิน — และ ZEUEE รับรองบันทึกดังกล่าว เพื่อไม่ให้สายไฟที่เข้าที่ผิดตำแหน่งเพียงเส้นเดียวซึ่งเป็นสาเหตุของการส่งคืนจากการใช้งานภาคสนามเกือบ 100% ถูกจัดส่งออกไป
การรับรอง สิทธิบัตร และคุณสมบัติทางวิศวกรรม
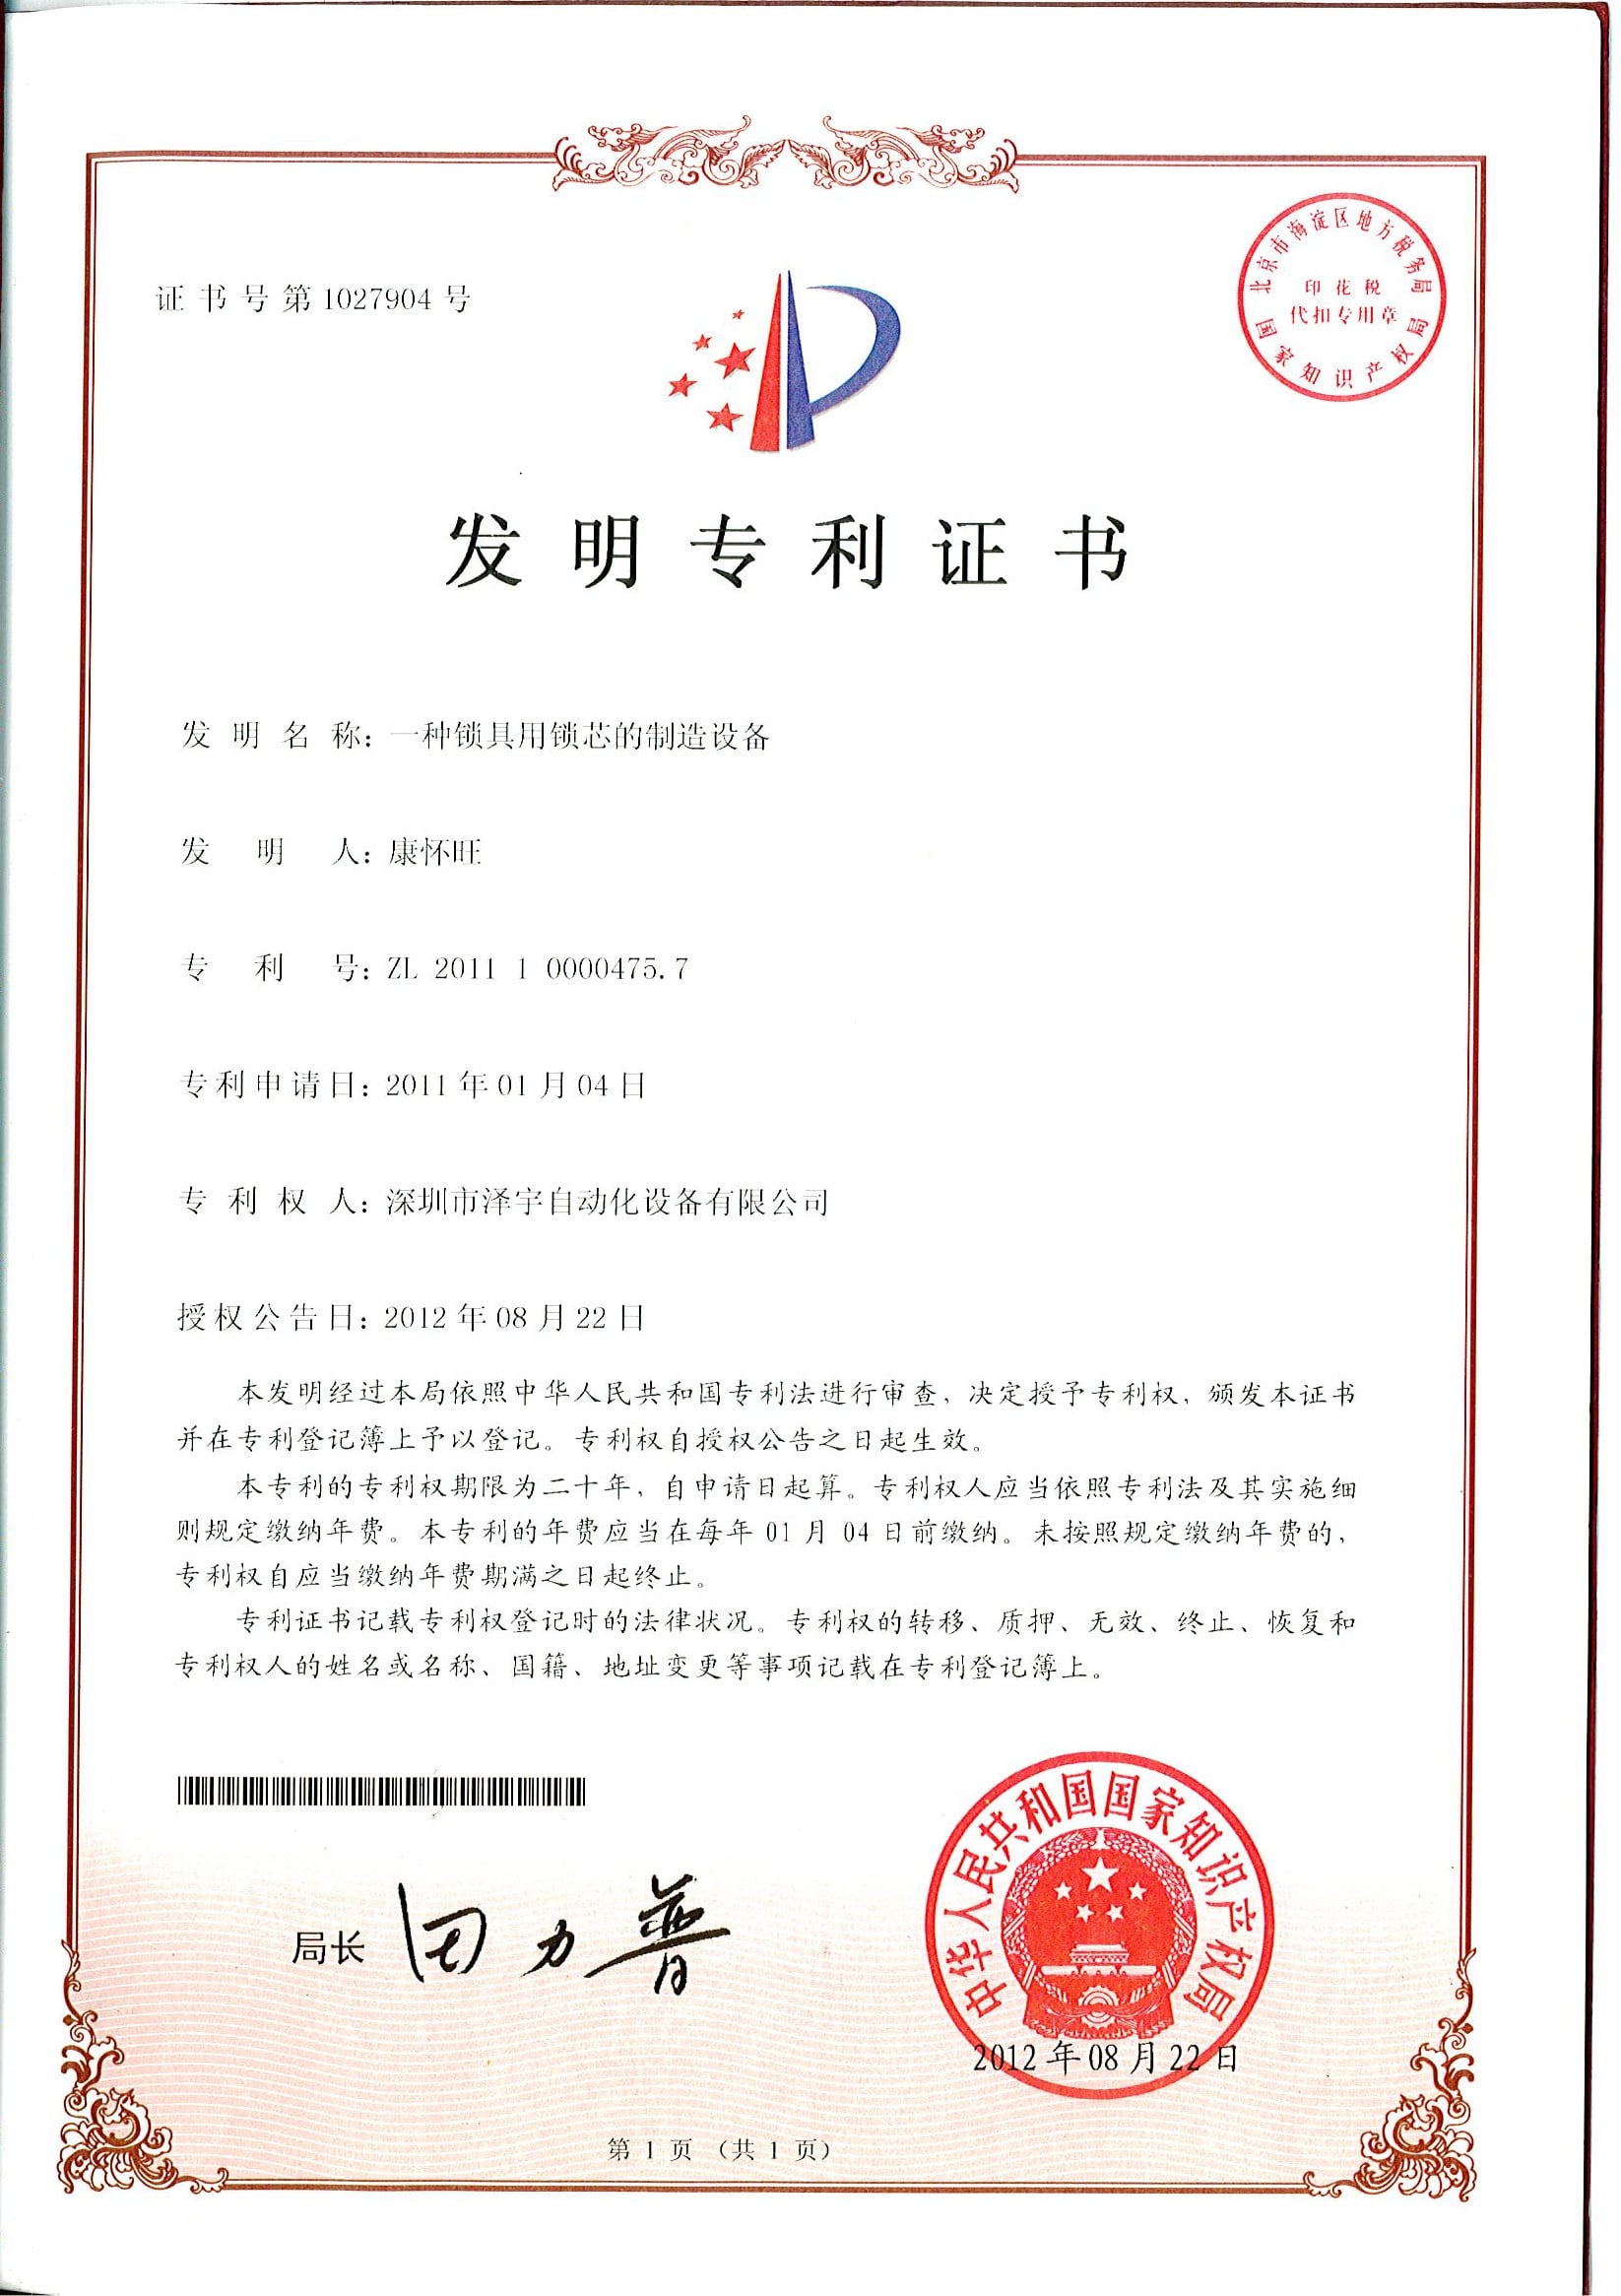
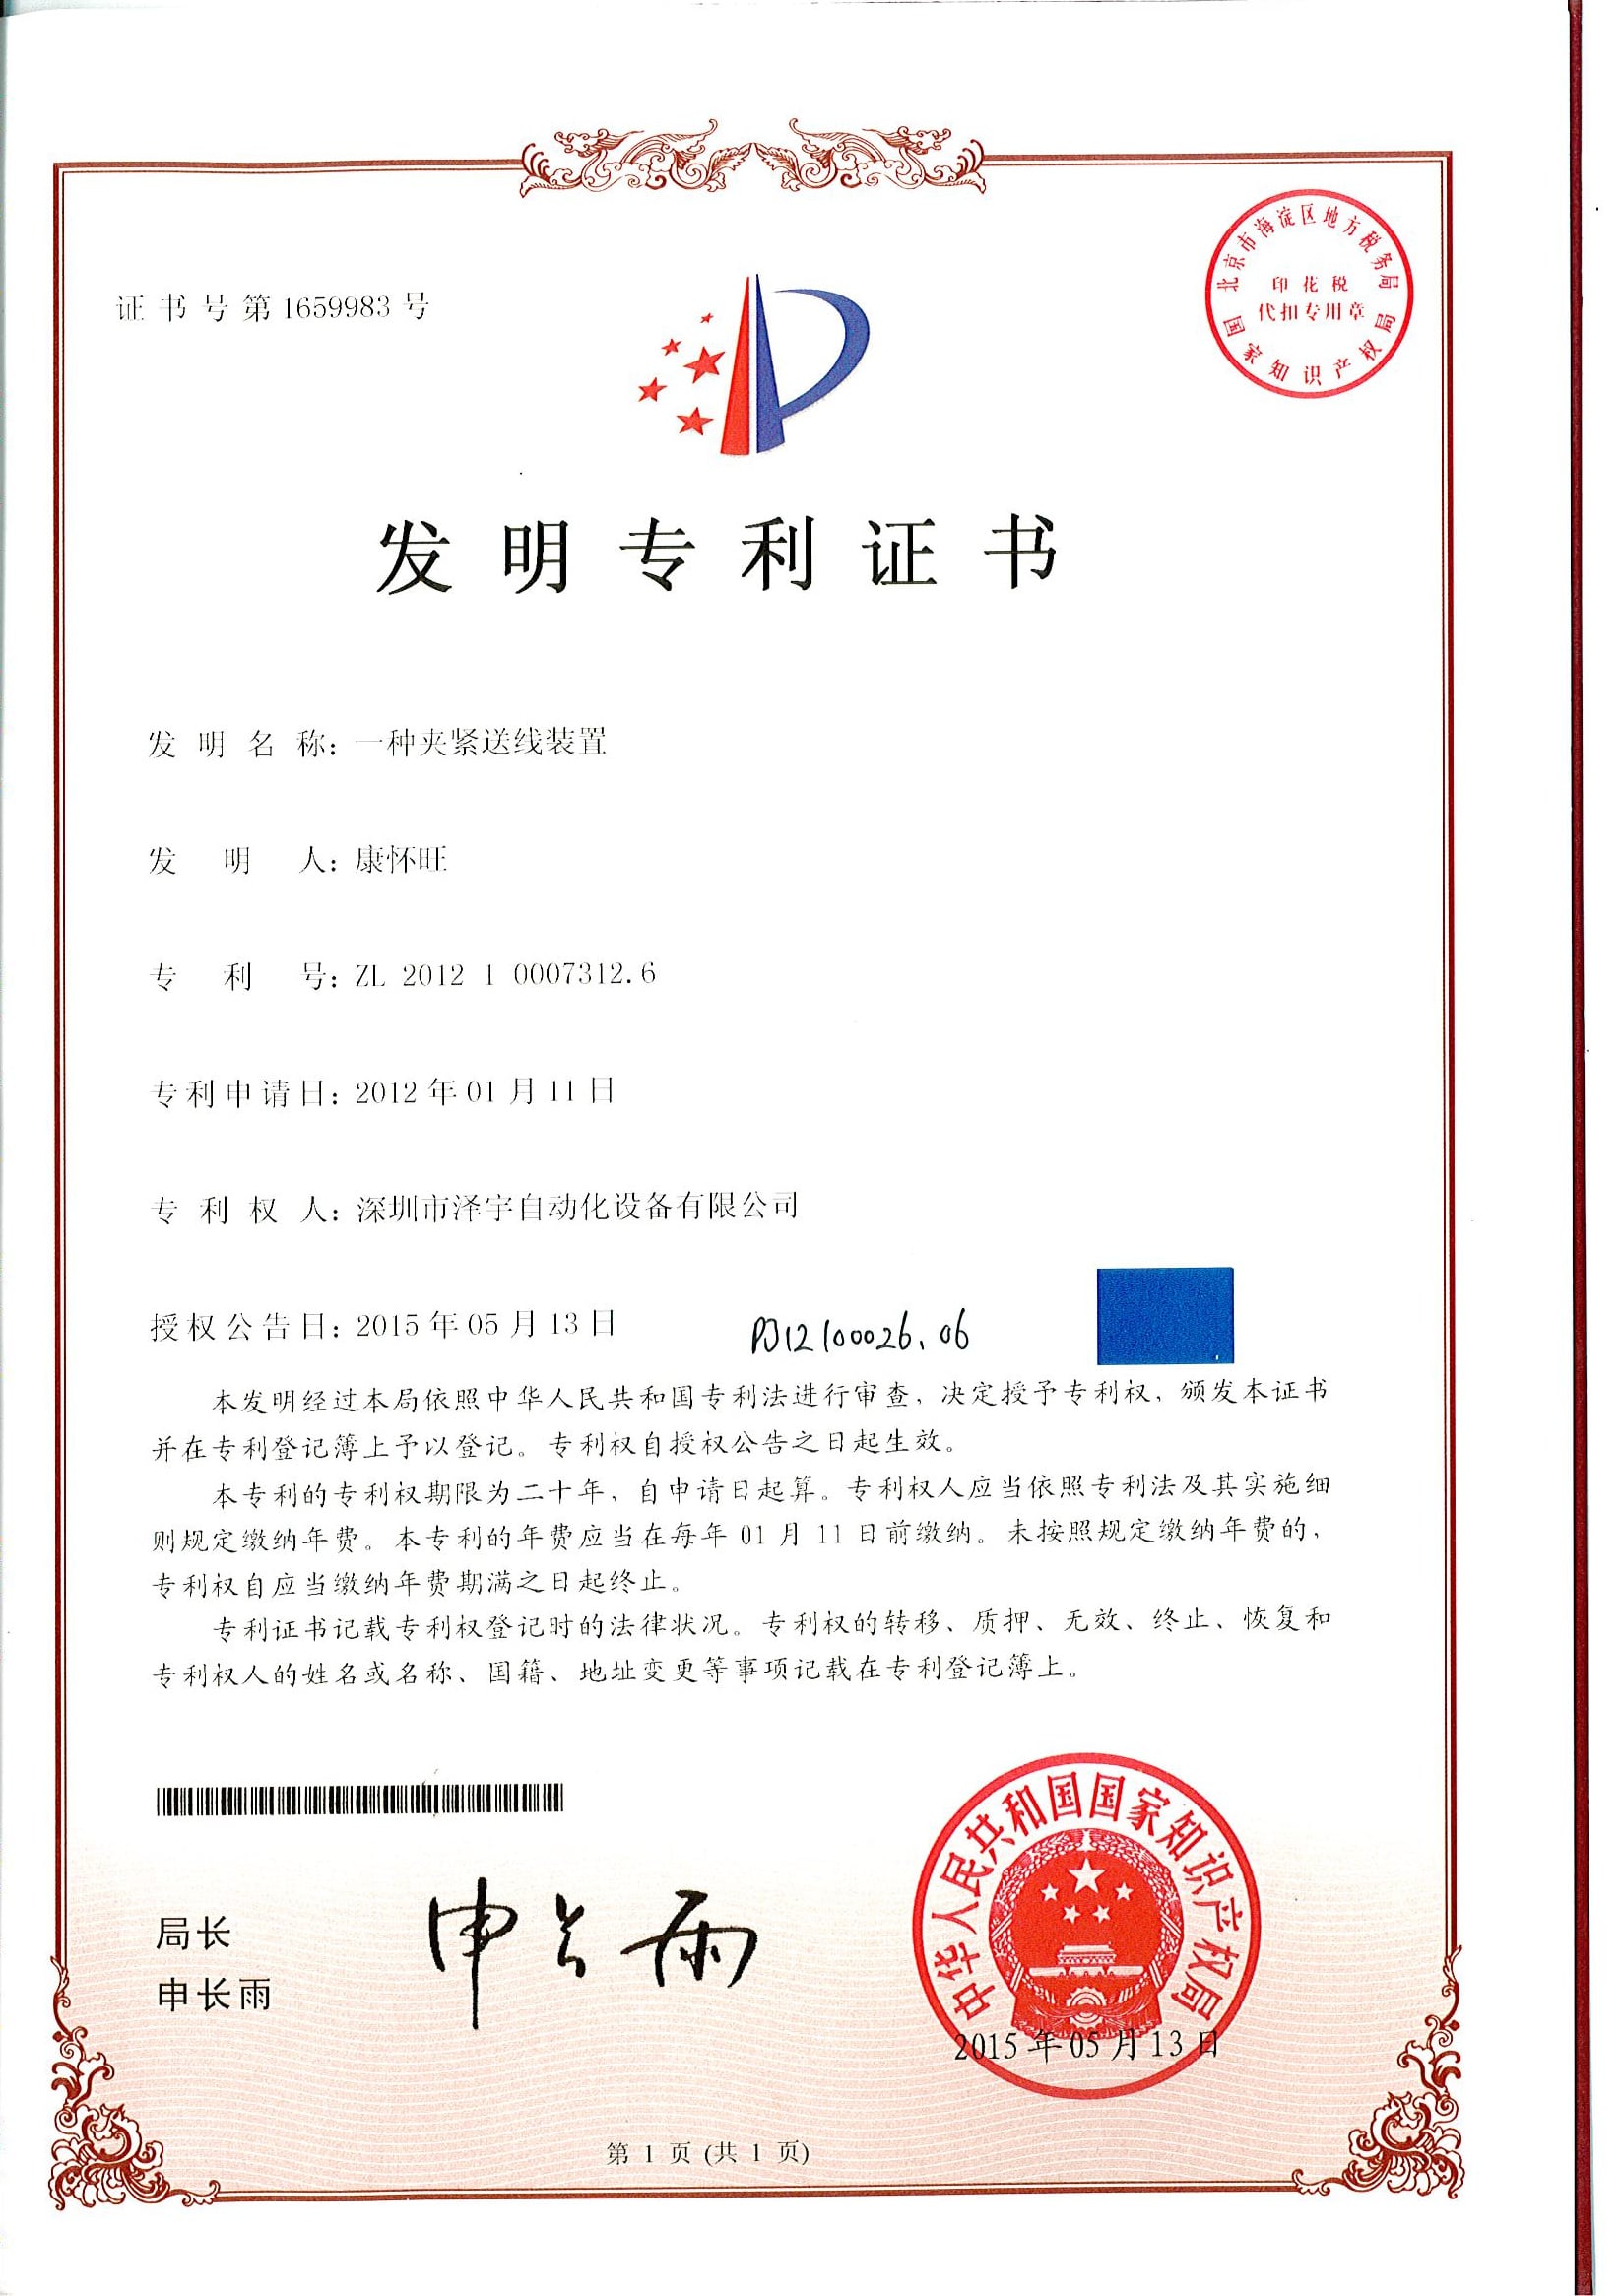
ความเสี่ยงจากซัพพลายเออร์รายใหม่เป็นเรื่องจริง และเราอยากส่งมอบเอกสารสำหรับการตรวจประเมินให้คุณ มากกว่าขอให้เชื่อคำพูดของเรา ผู้ซื้อด้านกลาโหมและการแพทย์ตรวจประเมินสายการผลิตที่ผลิตชิ้นส่วน ไม่ใช่แค่ตัวชิ้นส่วน ต่อไปนี้คือเอกสารสนับสนุนเครื่อง HYPCON และเอกสารเพิ่มเติมที่เราจัดทำให้ได้เมื่อร้องขอ
ประสบการณ์ 20 ปีในการผลิตระบบอัตโนมัติแบบไม่มาตรฐานทำให้อุปกรณ์ของเราได้รับการใช้งานโดย AVIC, China Shipbuilding, GAC, Corning, TE, Sumitomo, LEGO, SONY และ Foxconn ใน 30+ ประเทศ ลูกค้ากลุ่มนี้มักตรวจประเมินก่อนซื้อ หน้าสัมผัสไฮเพอร์โบลอยด์แบบเดียวกันยังใช้ในอุปกรณ์สำคัญต่อภารกิจ เช่น เส้นทางจ่ายไฟสำหรับสตาร์ตเครื่องยนต์ F-35 เครื่องกระตุกหัวใจแบบสวมใส่ และช่องชาร์จคอนเน็กเตอร์ไฟฟ้ากำลังสูงของรถยนต์ไฟฟ้า โดยตรวจสอบความน่าเชื่อถือภาคสนามเทียบกับข้อมูลการเชื่อมต่อระหว่างอุปกรณ์ที่เผยแพร่โดย IEEE (ieee.org) สำหรับโครงการ HYPCON เราจัดเตรียมใบรับรองระบบคุณภาพ เอกสาร CE และรายงานทดสอบจากหน่วยงานภายนอกไว้ให้ล่วงหน้า ซึ่งเป็นเอกสารที่ทีมจัดซื้อจริงจังต้องการ แต่ซัพพลายเออร์จำนวนมากกลับดำเนินการล่าช้า
เรื่องนี้สำคัญที่สุดสำหรับผู้ซื้อที่เคยได้รับผลกระทบมาแล้ว ไม่ว่าจะเป็นผู้ซื้อภาคอุตสาหกรรมหรือหัวหน้าฝ่ายจัดซื้อใน EU และ US ที่เชื่อถือใบรับรอง แล้วต้องรับผลจากการไม่ผ่านการตรวจประเมินของลูกค้า เพราะความเชื่อมั่นในระดับนี้ต้องมีเอกสารยืนยัน ไม่ใช่แค่คำกล่าวอ้าง ZEUEE จึงส่งมอบเอกสาร ISO 9001 และ CE พร้อมบันทึกการทดสอบการยอมรับที่โรงงาน (FAT) ก่อนรับคำสั่งซื้อ ZEUEE รับรองเอกสารว่าระบบสายการผลิตทำงานได้ในช่วง −65 °C ถึง +125 °C ซึ่งเป็นช่วงอุณหภูมิที่ใช้ตัดสินการรับรองด้านกลาโหมเกือบ 100% และไม่ขอให้คุณเชื่อเอกสารการตรวจประเมินโดยไม่มีหลักฐาน
คลังเอกสารการตรวจประเมิน
คลิกเพื่อขยาย · เปิดการเลื่อนอัตโนมัติ
DOC.01

DOC.02

DOC.03
DOC.04

DOC.05

DOC.06

DOC.07

DOC.08

DOC.09

DOC.10

DOC.11
DOC.12
DOC.13
DOC.14
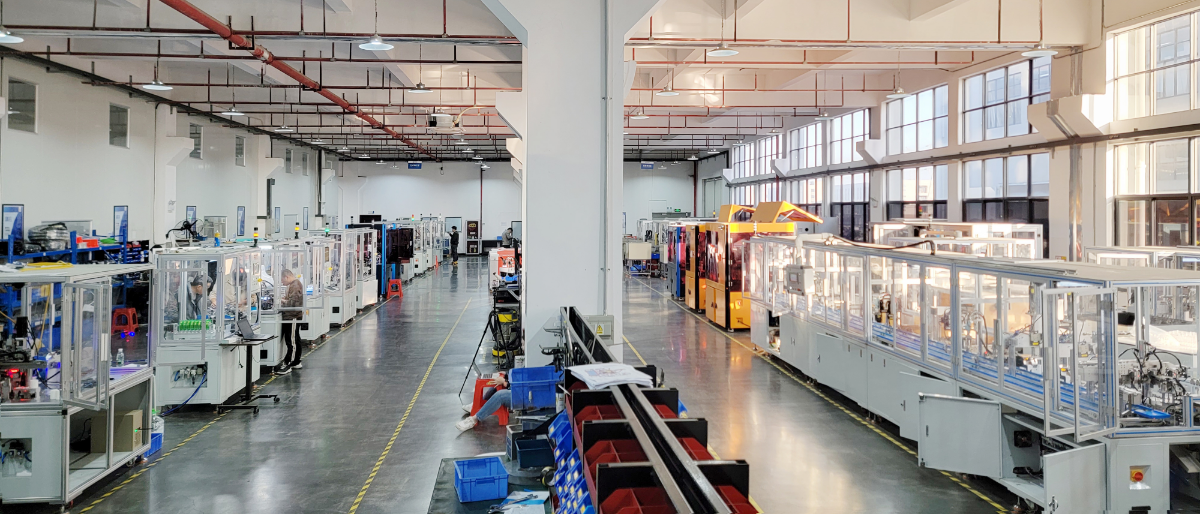
สถานที่ผลิต

สถานที่ผลิต

×
![เอกสารการตรวจประเมินที่ขยายแล้ว]()
คู่มือการจัดซื้อ: ปัจจัยด้านราคา ระยะเวลาส่งมอบ และบริการหลังการขาย
หน้าเครื่องจักรส่วนใหญ่ในหมวดนี้ไม่แสดงตัวเลขใด ๆ จนกว่าคุณจะกรอกแบบฟอร์ม ไม่มีราคาตายตัวสำหรับสายการผลิตที่กำหนดค่าได้ แต่เราระบุปัจจัยที่ส่งผลต่อราคาให้ชัดเจนได้ เพื่อให้คุณวางงบประมาณก่อนพูดคุย ใบเสนอราคา HYPCON ขึ้นอยู่กับปัจจัยเหล่านี้ ไม่ใช่เรื่องลึกลับ:
ปัจจัย 01
ขนาดและสัดส่วนหน้าสัมผัส
หน้าสัมผัสสัญญาณ (0.4 mm) และหน้าสัมผัสจ่ายไฟ (6.12 mm) ต้องใช้ขั้นตอนขึ้นรูปและเชื่อมที่แตกต่างกัน
ปัจจัย 02
ระดับระบบอัตโนมัติ
เซลล์งานแบบแยกเดี่ยว กึ่งอัตโนมัติ หรืออัตโนมัติเต็มรูปแบบในสายการผลิตพร้อมชุดป้อนชิ้นงาน
ปัจจัย 03
ระดับการตรวจสอบ
ตรวจนับลวดด้วย CCD อย่างเดียว หรือเพิ่มการตรวจแรงและความต้านทาน
ปัจจัย 04
เป้าหมายอัตราการผลิต
ขึ้นรูปด้วยหัวเดียวหรือหลายหัวเพื่อเพิ่มปริมาณการผลิต
ปัจจัย 05
มาตรฐานและเอกสาร
ข้อกำหนดการตรวจสอบย้อนกลับสำหรับงานด้านกลาโหมและการแพทย์เพิ่มขั้นตอนการตรวจสอบยืนยัน
// โลจิสติกส์และระยะเวลาส่งมอบ
// ความเสี่ยงและการปฏิบัติตามข้อกำหนด
เครื่องมือประเมินการผลิตและผลตอบแทนจากการลงทุน
เครื่องคำนวณผลตอบแทนจากการลงทุนระบบอัตโนมัติสำหรับสายการผลิตหน้าสัมผัส
ประเมินระยะเวลาคืนทุนจากการเปลี่ยนการประกอบหน้าสัมผัสไฮเพอร์โบลอยด์แบบใช้มือมาเป็นสายการผลิต HYPCON โดยใช้ตัวเลขของคุณร่วมกับเกณฑ์มาตรฐานระบบอัตโนมัติที่เผยแพร่แล้ว
เข้าใช้เครื่องคำนวณผลตอบแทนจากการลงทุน
รายการตรวจสอบผู้ขายตามข้อกำหนด 9 รายการ
ทำเครื่องหมายตามข้อมูลที่ผู้ขายแต่ละรายระบุไว้เป็นลายลักษณ์อักษร ใบเสนอราคาที่ครบถ้วนต้องตอบครบทั้ง 9 รายการ ช่องว่างคือจุดที่ทำให้อัตราผ่านเกณฑ์ลดลงโดยไม่รู้ตัว
ดูรายการตรวจสอบผู้ขาย
เครื่องมือเลือกวิธีผลิตหน้าสัมผัส
3 คำถามเพื่อช่วยคุณเลือกการประกอบแบบใช้แรงงานคน การประกอบอัตโนมัติ หรือ HCS แบบปั๊มขึ้นรูป ก่อนลงทุนกับเครื่องมือการผลิต
เริ่มเลือกวิธีการผลิต
// เอกสารข้อมูลสำหรับฝ่ายจัดซื้อ
คำถามที่พบบ่อย: คำถามจากผู้ซื้อเครื่องประกอบหน้าสัมผัสไฮเพอร์โบลอยด์
คำถามเหล่านี้คือสิ่งที่ผู้ซื้อภาคอุตสาหกรรมและทีมจัดซื้อระดับภูมิภาคมักถามเป็นอันดับแรก และคำตอบที่ตรงไปตรงมาคือ การได้รับคำตอบผิดอาจซ่อนความเสี่ยงที่คุณต้องจ่ายในภายหลัง เนื่องจากผลกระทบมีความสำคัญต่อโครงสร้าง ZEUEE จึงตอบแต่ละข้อโดยอ้างอิงหน้าสัมผัสและการตรวจประเมินจากลูกค้าของคุณ ทั้ง ISO 9001 และ CE, −65 °C ถึง +125 °C ภายใต้การทดสอบการรับรองจากโรงงาน (FAT) ที่มีเอกสารบันทึก แทนการใช้ข้อกำหนดทั่วไป และ ZEUEE รับรองข้อมูลที่ระบุไว้
มาตรฐานการปฏิบัติตามข้อกำหนด
พร้อมรับการตรวจประเมิน 100%
เกือบ 100% ของประเด็นเหล่านี้จะกลับมาในการทบทวนทางวิศวกรรม เราจึงระบุไว้เป็นลายลักษณ์อักษรตั้งแต่ตอนนี้
เครื่องจักรนี้ประกอบหน้าสัมผัสขึ้นเอง ทั้งโครงลวด ปลอก และการเข้าหัวสาย ส่วนเครื่องใส่พิน PCB ทำหน้าที่กดพินสำเร็จรูปลงบนแผงวงจร เป็นเครื่องจักรคนละประเภทกันโดยสิ้นเชิง
หน้าสัมผัสตระกูลนี้มีขนาดตั้งแต่หน้าสัมผัสสัญญาณประมาณ 0.4 mm ไปจนถึงหน้าสัมผัสกำลัง 6.12 mm เครื่องจักรแต่ละเครื่องจะกำหนดค่าให้รองรับช่วงหนึ่งในพิสัยนี้ แทนที่จะครอบคลุมทั้งพิสัย เนื่องจากชุดป้อนและเครื่องมือการผลิตสำหรับขึ้นรูปแตกต่างกัน โปรดส่งแบบหน้าสัมผัสมาให้เรา เพื่อกำหนดขนาดชุดประกอบให้ตรงตามแบบ
ความน่าเชื่อถือมาจากรูปทรงไฮเพอร์โบลอยด์ ซึ่งมีแนวสัมผัสเชิงเส้นจำนวนมากที่ยังคงยึดเกาะได้เมื่อเกิดแรงกระแทก รวมถึงจำนวนและมุมของเส้นลวดที่สม่ำเสมอ หน้าสัมผัสที่ผลิตด้วยวิธีนี้ใช้งานในคอนเน็กเตอร์ MIL-DTL-38999 Series III ซึ่งรองรับพิกัด 260 A DC และ −65 °C ถึง +125 °C หน้าที่ของเครื่องจักรคือทำซ้ำรูปทรงดังกล่าวในทุกรอบการทำงาน โดยมีสถานีคัดทิ้ง CCD ควบคุมให้เป็นไปตามข้อกำหนด
บางครั้งคำตอบที่ตรงไปตรงมาคือ “ยังไม่ถึงเวลา” งานศึกษาด้านระบบอัตโนมัติที่เผยแพร่ระบุว่าคืนทุนได้ในราว 12–30 เดือน เมื่อสายการผลิตเข้ามาทดแทนแรงงานคน แต่หากปริมาณการผลิตต่ำมาก เซลล์การผลิตแบบแยกเดี่ยวหรือกึ่งอัตโนมัติอาจเหมาะกว่าระบบอินไลน์เต็มรูปแบบ แบบคำนวณ ROI ของเราจะนำตัวเลขของคุณมาคำนวณก่อนเสนอการกำหนดค่า และจะแจ้งให้ชัดเจนหากในตอนนี้การทำงานด้วยแรงงานคนยังคุ้มค่ากว่า
เป็นคำถามที่สมควรได้รับคำตอบอย่างตรงไปตรงมา ไม่ใช่การบ่ายเบี่ยง เซินเจิ้นเป็นศูนย์กลางที่ใช้จัดส่งระบบอัตโนมัติส่วนใหญ่ การตั้งฐานอยู่ที่นี่จึงช่วยให้การจัดหาอะไหล่และการให้บริการรวดเร็วขึ้น ไม่ใช่ล่าช้าลง เพราะความใกล้ชิดกับห่วงโซ่อุปทานเป็นข้อได้เปรียบของคุณ ทุกชุดประกอบมีการระบุระยะเวลาส่งมอบเป็นลายลักษณ์อักษรและตกลงกันก่อนสั่งซื้อ วิศวกรของเราพร้อมสนับสนุนการติดตั้งทั้งทางไกลและที่หน้างาน นอกจากนี้ เรายังจัดส่งเอกสาร ISO 9001:2015 และ CE พร้อมรายงานผลการทดสอบจากหน่วยงานภายนอกให้ล่วงหน้า ซึ่งเป็นข้อมูลที่ทีมจัดซื้อที่รอบคอบควรขอจากซัพพลายเออร์ทุกราย ไม่ว่าจะอยู่ในประเทศหรือต่างประเทศ ก่อนออกใบสั่งซื้อ
ได้ และความยืดหยุ่นนี้มีความสำคัญ เพราะปัจจุบันหน้าสัมผัสไฮเพอร์โบลอยด์แบบปั๊มขึ้นรูปที่บรรจุบนม้วนทำประสิทธิภาพได้ใกล้เคียงกับหน้าสัมผัสแบบกลึง โดยมีต้นทุนต่ำกว่า HYPCON กำหนดค่าขั้นตอนการขึ้นรูปและการเข้าหัวสายให้ตรงกับโครงสร้างหน้าสัมผัสที่คุณเลือก จึงไม่จำกัดให้ใช้วิธีการผลิตแบบใดแบบหนึ่ง
แนวทางการจัดทำคู่มือนี้
ข้อมูลด้านฟิสิกส์ของหน้าสัมผัสในหน้านี้ ได้แก่ 100,000 รอบการเสียบต่อ ขนาดตระกูล 0.4–6.12 mm พิกัดตาม MIL-DTL-38999 และสิทธิบัตรหน้าสัมผัสเส้นผ่านศูนย์กลางลดลง ล้วนอ้างอิงจากแหล่งข้อมูลอุตสาหกรรมและสิทธิบัตรที่เผยแพร่และอ้างไว้ข้างต้น ไม่ใช่ข้อความทางการตลาด อัตราการผลิต ความแม่นยำในการจัดตำแหน่ง และขนาดพื้นที่ติดตั้งของ HYPCON กำหนดตามแต่ละชุดประกอบ เราจึงระบุไว้ในเอกสารข้อกำหนดของเครื่องจักร แทนการพิมพ์ตัวเลขพาดหัวที่เราไม่อาจรับรองได้สำหรับหน้าสัมผัสของคุณ หากตัวเลขใดในหน้านี้ไม่มีอยู่ในเอกสารอ้างอิง เราจะระบุว่าปรับเปลี่ยนได้ตามการกำหนดค่า และแนะนำให้ขอใบเสนอราคา
— กลุ่มระบบอัตโนมัติสำหรับหน้าสัมผัส ZEUEE
พร้อมสร้างสายการผลิตหน้าสัมผัสไฮเพอร์โบลอยด์แล้วหรือยัง?
ส่งแบบหน้าสัมผัสของคุณมาให้เรา แล้วเราจะกำหนดขนาดชุดประกอบ HYPCON คำนวณ ROI และระบุระยะเวลาส่งมอบเป็นลายลักษณ์อักษร
ขอใบเสนอราคาเหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015






