Contatti Zeyu lntelligent Industrial Company

Sistemi per linee di produzione robotizzate: linee di assemblaggio automatico chiavi in mano su misura
Progettiamo, realizziamo e mettiamo in servizio linee di produzione robotizzate complete: non una serie di macchine che il vostro team deve ancora collegare.
10–13
Pz/min per cella convalidata
6
Tipologie di stazione, un unico integratore
±0,01mm
Classe di ripetibilità della pressa servo
ISO 9001
Realizzazione certificata: 2015
10.000+
Linee e celle realizzate
30+
Paesi serviti
Il divario d’integrazione: perché le linee «automatizzate» dipendono ancora dalle persone
Quando si parla di una linea di produzione robotizzata, si intende un processo integrato a più stazioni, in cui alimentazione, movimentazione, assemblaggio o pressatura e controllo con visione artificiale e smistamento operano insieme come un unico sistema, anziché come macchine indipendenti. Negli impianti che molte aziende definiscono automatizzati, spesso si trovano isole di macchine collegate da un operatore che sposta i prodotti da una stazione all’altra. Sono questi passaggi manuali a ridurre la cadenza produttiva e la costanza dei risultati, aumentando al contempo i costi di manodopera.
-
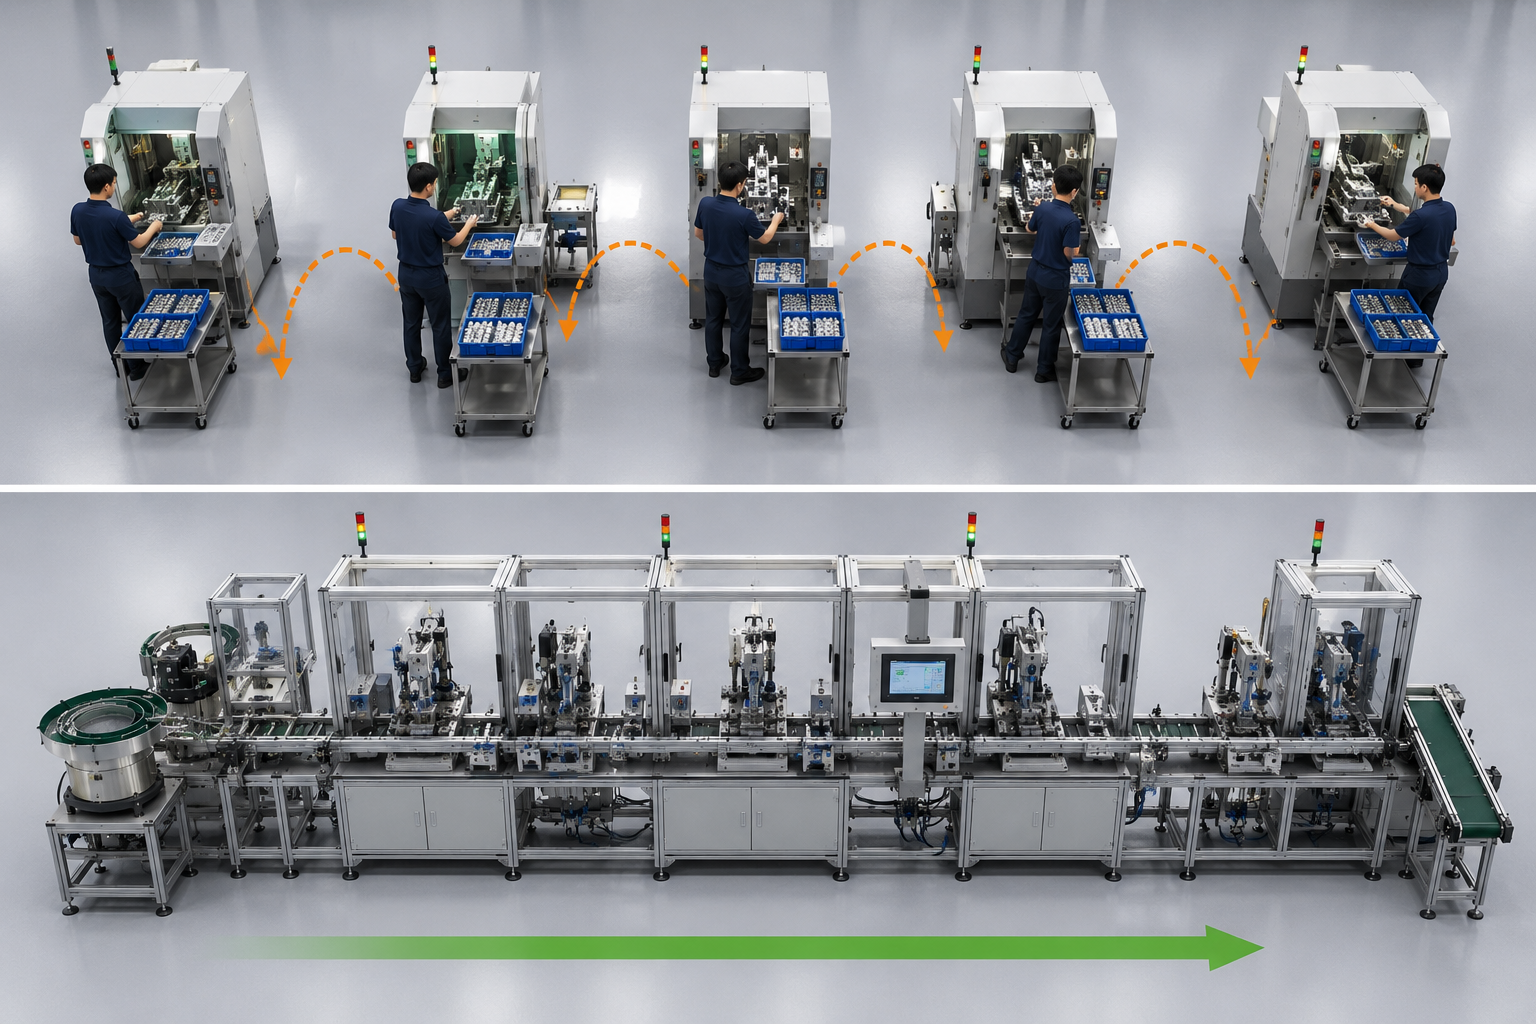
Macchine isolate
In condizioni ideali, ogni macchina è rapida di per sé; quando però gli operatori spostano i prodotti avanti e indietro, a risentirne è la velocità potenziale della linea.
-
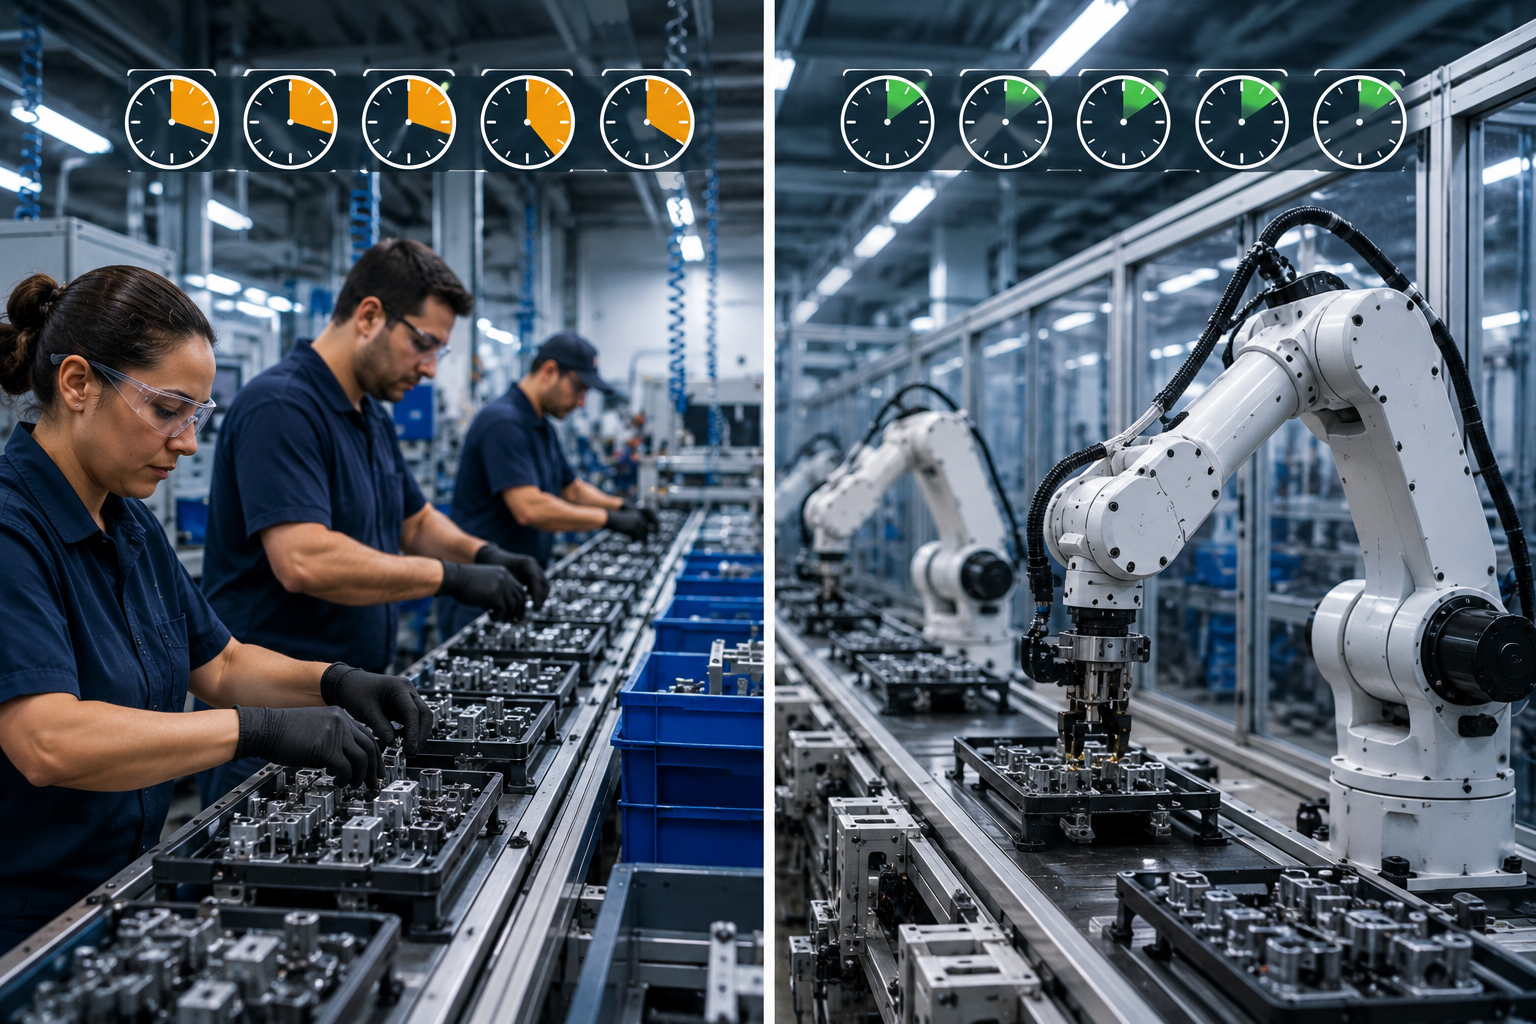
Tempo di ciclo variabile
A ogni turno si perdono secondi in misura variabile a causa della movimentazione manuale.
-
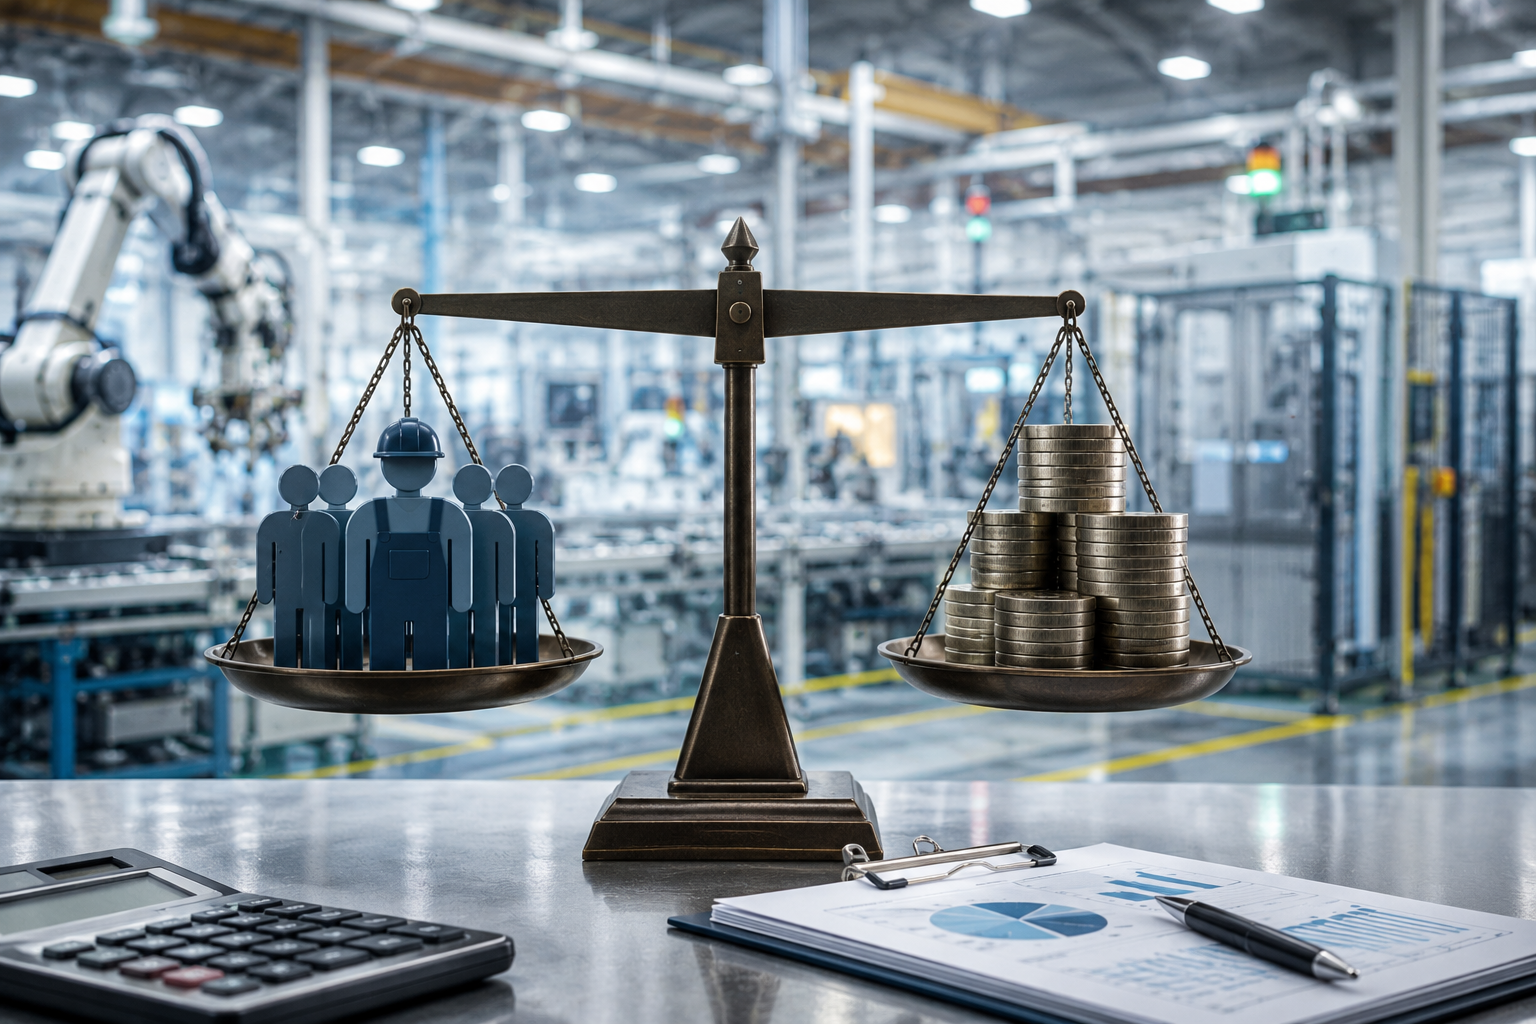
Costi di manodopera nascosti
Considerando benefit, straordinari e ricambio del personale, sostituire un operatore esperto in prima linea costa $10.000–$40.000 (sondaggio 2024 su oltre 300 responsabili HR del settore manifatturiero negli Stati Uniti).
Affidate i compiti ripetitivi e monotoni dell’assemblaggio a una macchina: ripete lo stesso ciclo di lavoro senza variazioni e aumenta la produttività della linea oltre i livelli raggiungibili con banchi manuali. Un robot non resta mai inattivo e la linea non deve attendere che un operatore prenda una decisione, perché ogni stazione robotizzata esegue un’unica operazione.
ZEUEE colma questo divario: il collo di bottiglia non sono le macchine, ma il passaggio manuale dei prodotti. ZEUEE progetta l’intera linea, ogni stazione, i trasferimenti tra stazioni, il sistema di controllo e il FAT (collaudo di accettazione in fabbrica), tutto sotto lo stesso tetto. Nel resto di questa pagina illustreremo come si progetta una linea di questo tipo, quanto costa gestirla e come convalidiamo ogni affermazione.
Le sue discipline robotiche si basano su norme tecniche pubblicate in materia di sicurezza e operatività.
[DOC-SYS-04] MATURITÀ DELL’AUTOMAZIONE
Curva di maturità dell’automazione di linea ZEUEE in 4 fasi
Ecco ciò che molti integratori non dicono sull’automazione completa: non è sempre la soluzione migliore. Per produzioni a basso volume e alta varietà, una linea completamente automatizzata può costare più di una cella con operatori e robot collaborativi. Il punto di pareggio economico per l’automazione completa si raggiunge intorno a 250K unità/anno per cella (fonte: eBots Assembly Automation Guide).
Se si rinuncia alla fase di allestimento, la linea rischia di restare ferma a causa di un articolo lento e di scarso valore: un costo differito che la progettazione ZEUEE elimina, perché è la maturità, non il numero di robot, a determinare il tempo di ritorno dell’investimento di 18 mesi indicato nel grafico sopra.
// DEPLOYMENT_STRATEGY
La curva di maturità dell’automazione di linea ZEUEE in 4 fasi serve a individuare il livello più adatto alla vostra attività e a farlo evolvere solo quando i dati economici lo giustificano, fornendo anche un’indicazione sul miglior punto di partenza. Un consiglio tipico di ZEUEE è:
«Conviene iniziare automatizzando selettivamente il 20 percento dei codici articolo che rappresenta l’80 percento dei volumi, per poi ampliare il progetto.»
[MATRIX-DAT] INDICE_CAPACITÀ_LINEA
| Fase di maturità | Operatori per cella | Costanza del ciclo | Volume ideale | Fascia tipica di investimento in conto capitale | Collocazione della visione artificiale/MES |
|---|---|---|---|---|---|
| 0 · Banco manuale | 3–6 | Variabilità ±30%+ | <1k/anno, alta varietà | Minima | Nessuna |
| 1 · Macchina singola | 2–4 | ±15% | 1k–50k/anno | Bassa | Solo sensore puntuale |
| 2 · Celle isolate | 1–3 (trasferimento) | ±10% | 50k–250k/anno | Media | Visione artificiale per cella |
| 3 · Linea semi-integrata | 1 (supervisione) | ±3–5% | 250k–1M/anno | Medio-alta | Visione artificiale in linea + scambio di segnali con il PLC |
| 4 · Linea completamente non presidiata | 0 (monitoraggio) | ±1–2% | >1M/anno, mix stabile | Massima | Visione artificiale completa con AI + MES + tracciabilità |
| Livello aggiuntivo di automazione selettiva | variabile | — | qualsiasi (articoli 20/80) | scalabile | visione artificiale sulle linee automatizzate |
// SYS-ARCH: CONFIGURATIONS
Configurazioni delle linee di produzione robotizzate: stazioni, celle e linee complete EN · PROC
Una linea di produzione robotizzata ZEUEE è composta da moduli di stazione intercambiabili, così da poterla riconfigurare quando cambia il mix produttivo. Questo approccio modulare, con stazioni disposte in sequenza lungo l’intero processo, rispecchia i metodi descritti nei brevetti pubblicati, come USPTO WO2016100220A1, che illustra stazioni robotizzate disposte una dopo l’altra lungo una linea, ciascuna dotata di robot multiassiali e utensili terminali specifici per il compito.
[MOD-01]
I sei moduli di stazione
-
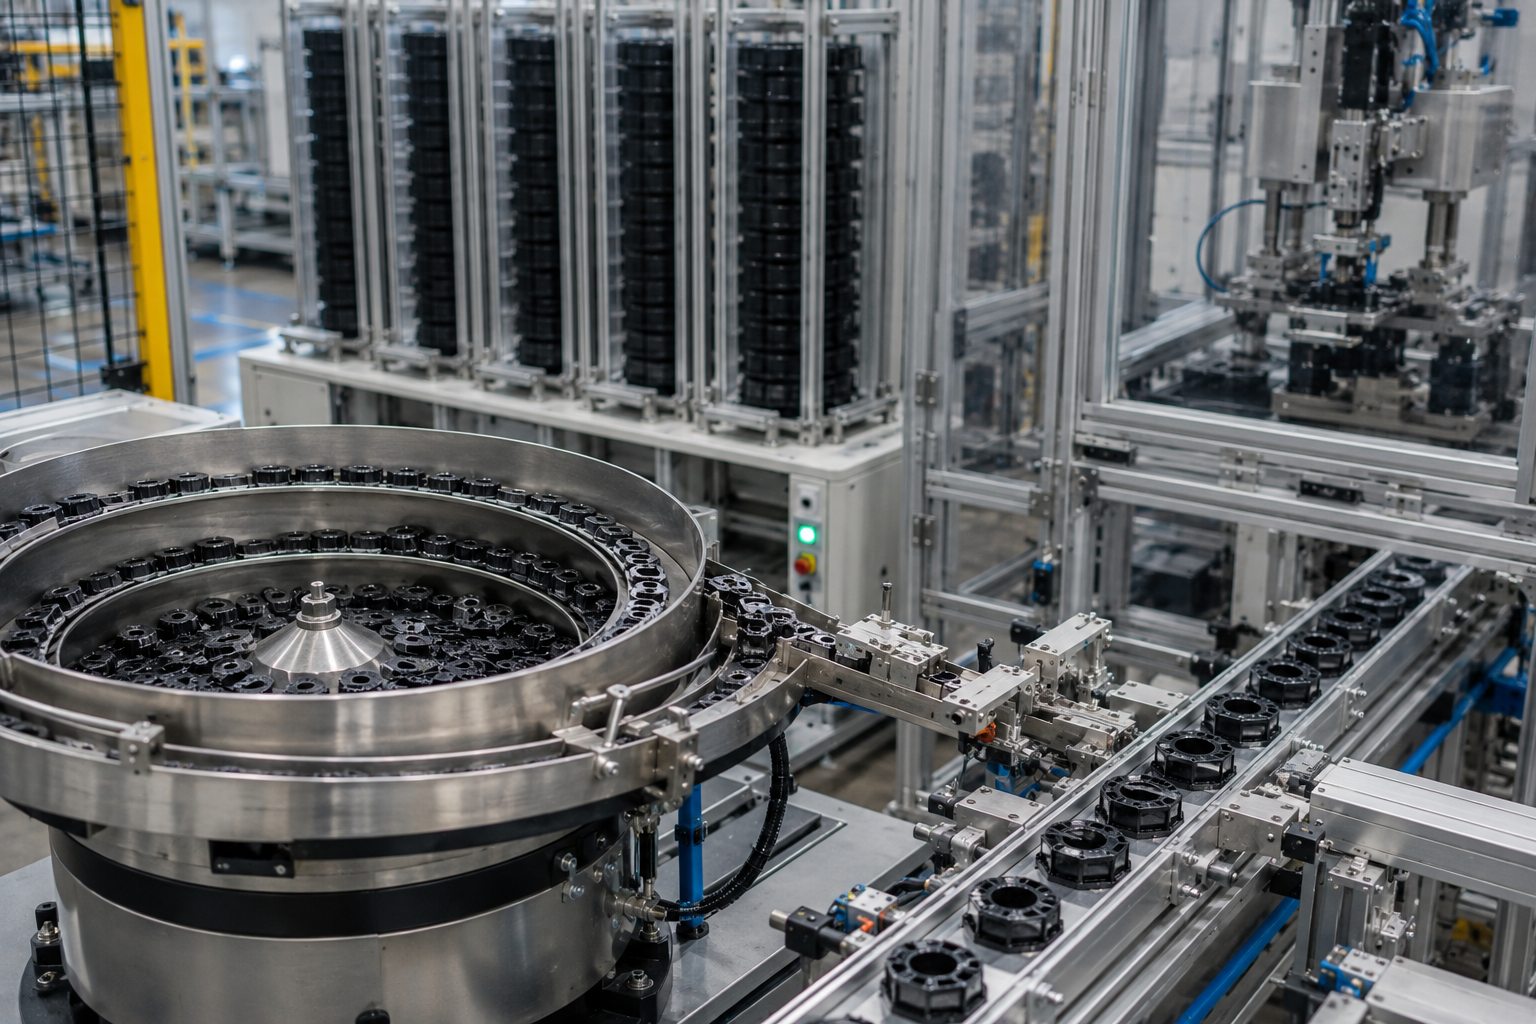 01. Alimentazione con tramoggia vibrante Orienta e separa i componenti sfusi; il magazzino di alimentazione consente fino a 3 ore di funzionamento senza presidio.
-
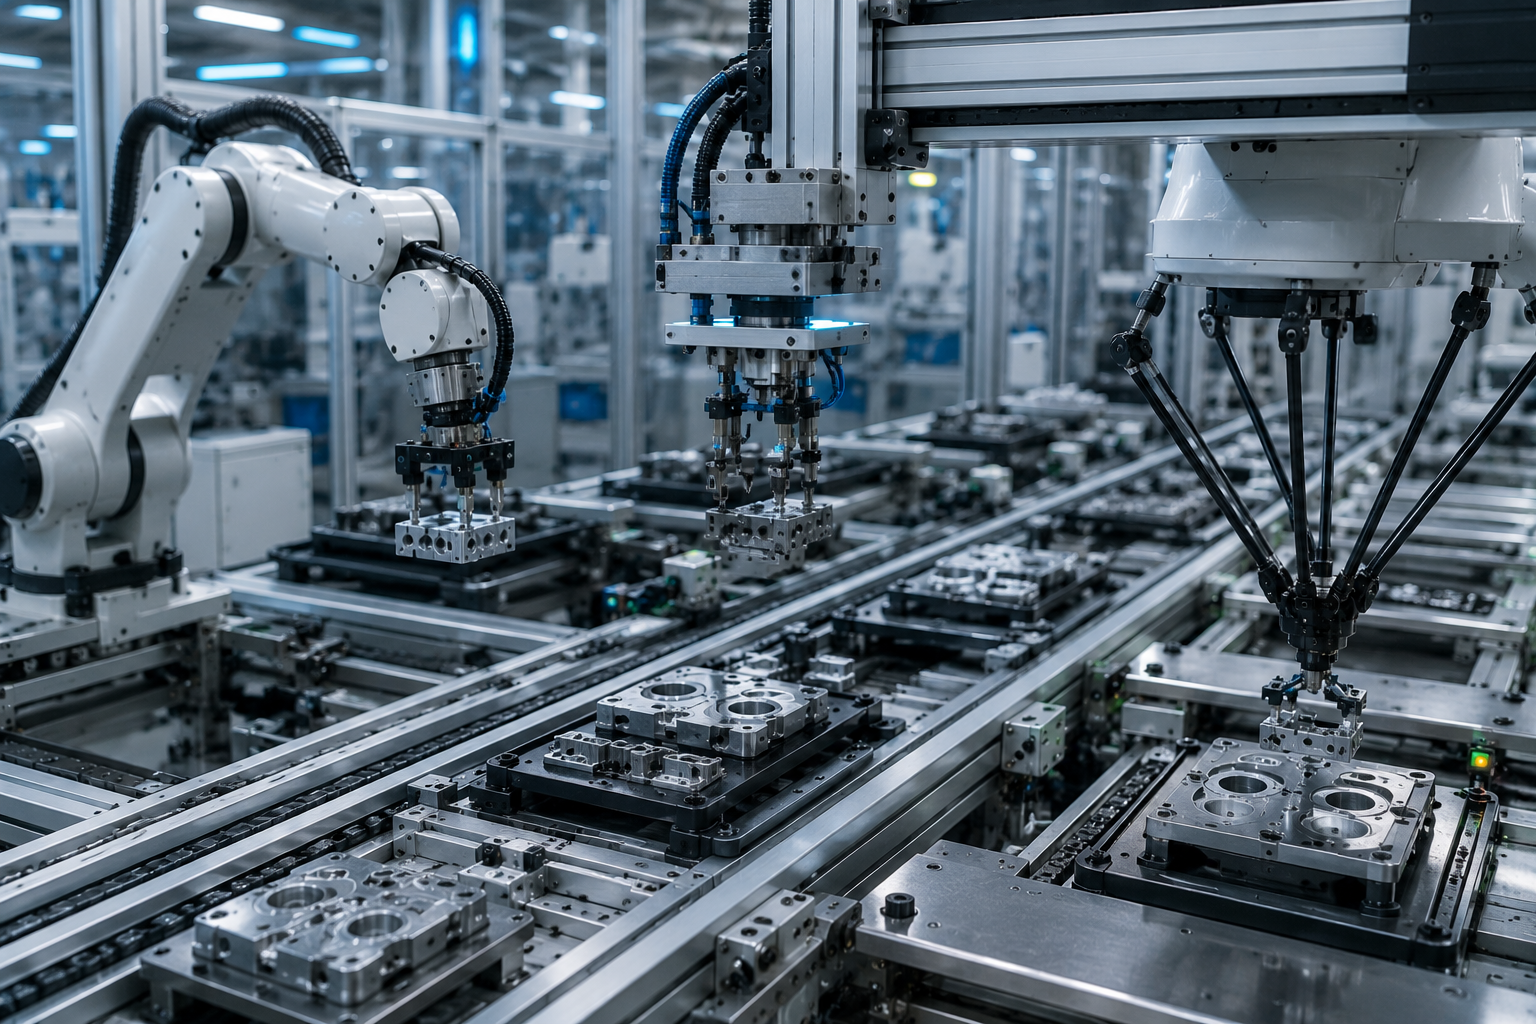 02. Trasferimento e movimentazione Sistemi pick-and-place e trasferimenti multiassiali spostano i componenti da una stazione all’altra senza operatori.
-
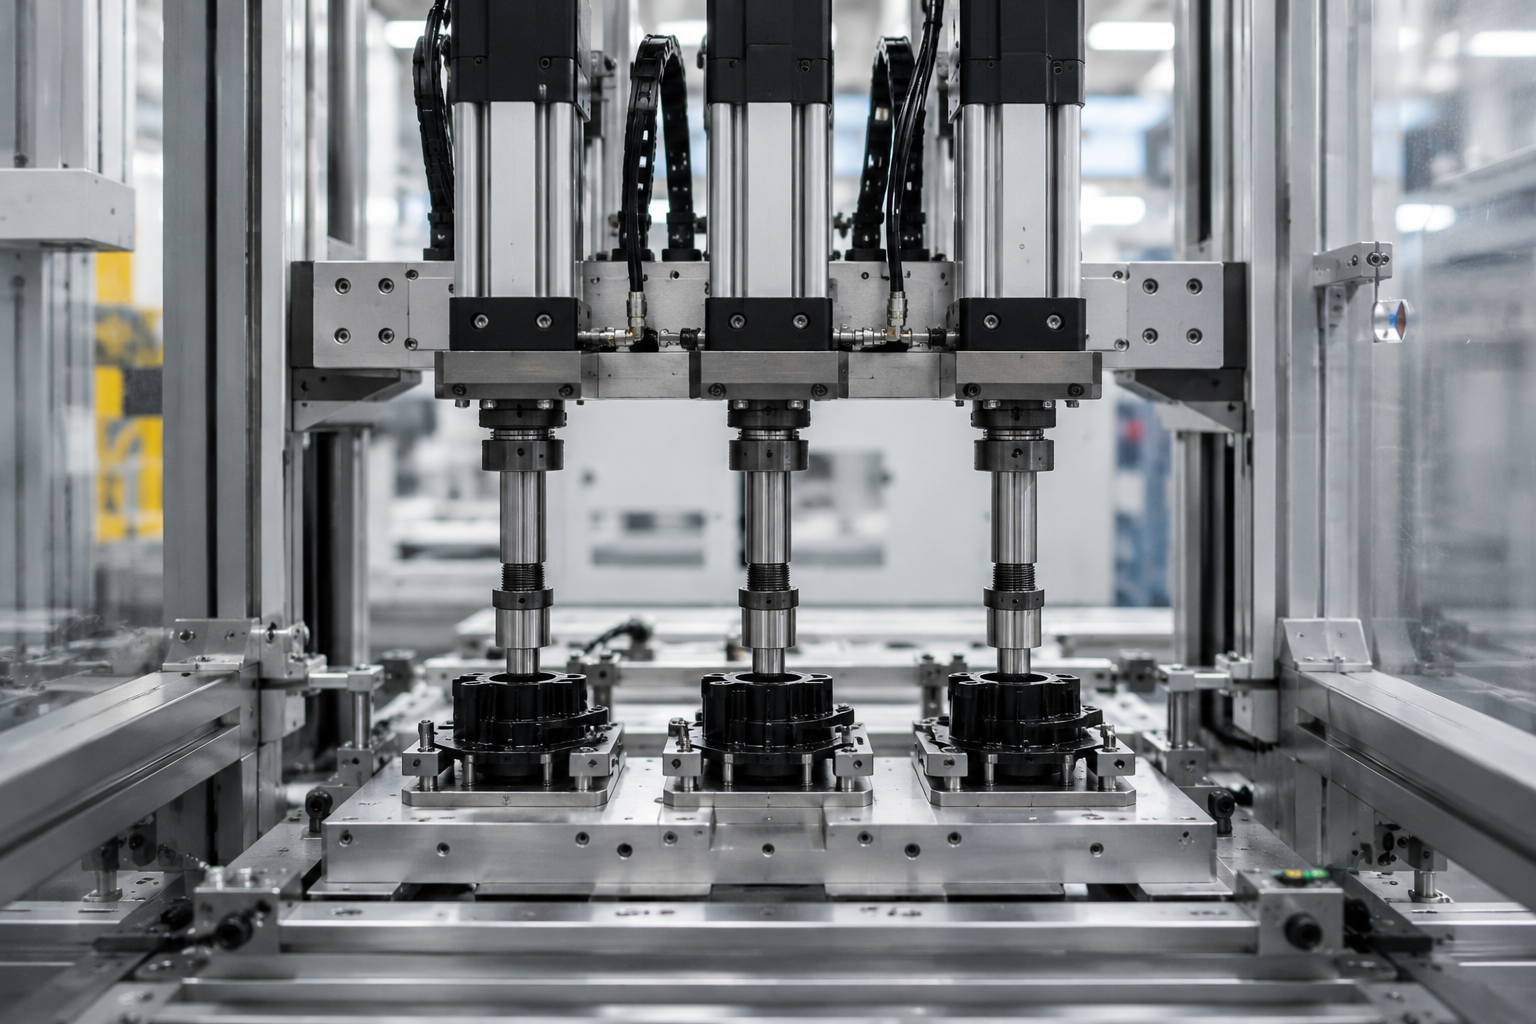 03. Pressatura servo Corsa e forza programmabili per un assemblaggio ripetibile; la cella Spirakam pressa 3 componenti simultaneamente.
-
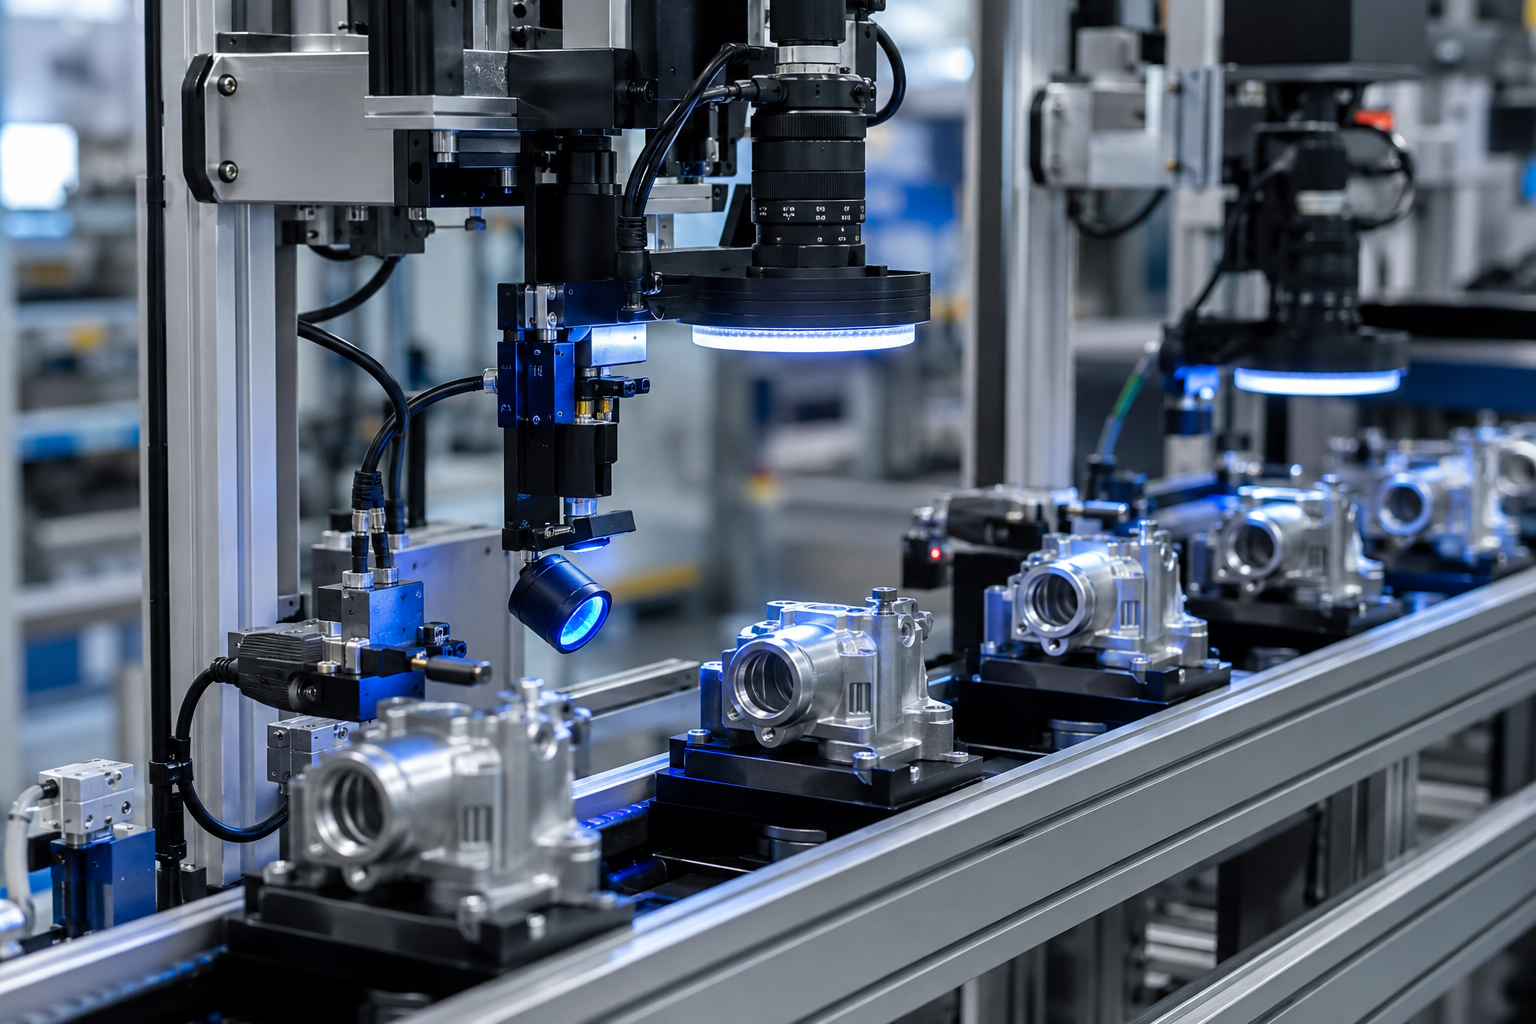 04. Controllo con visione artificiale Sistemi di visione avanzati e sensori di spostamento controllano ogni unità direttamente in linea.
-
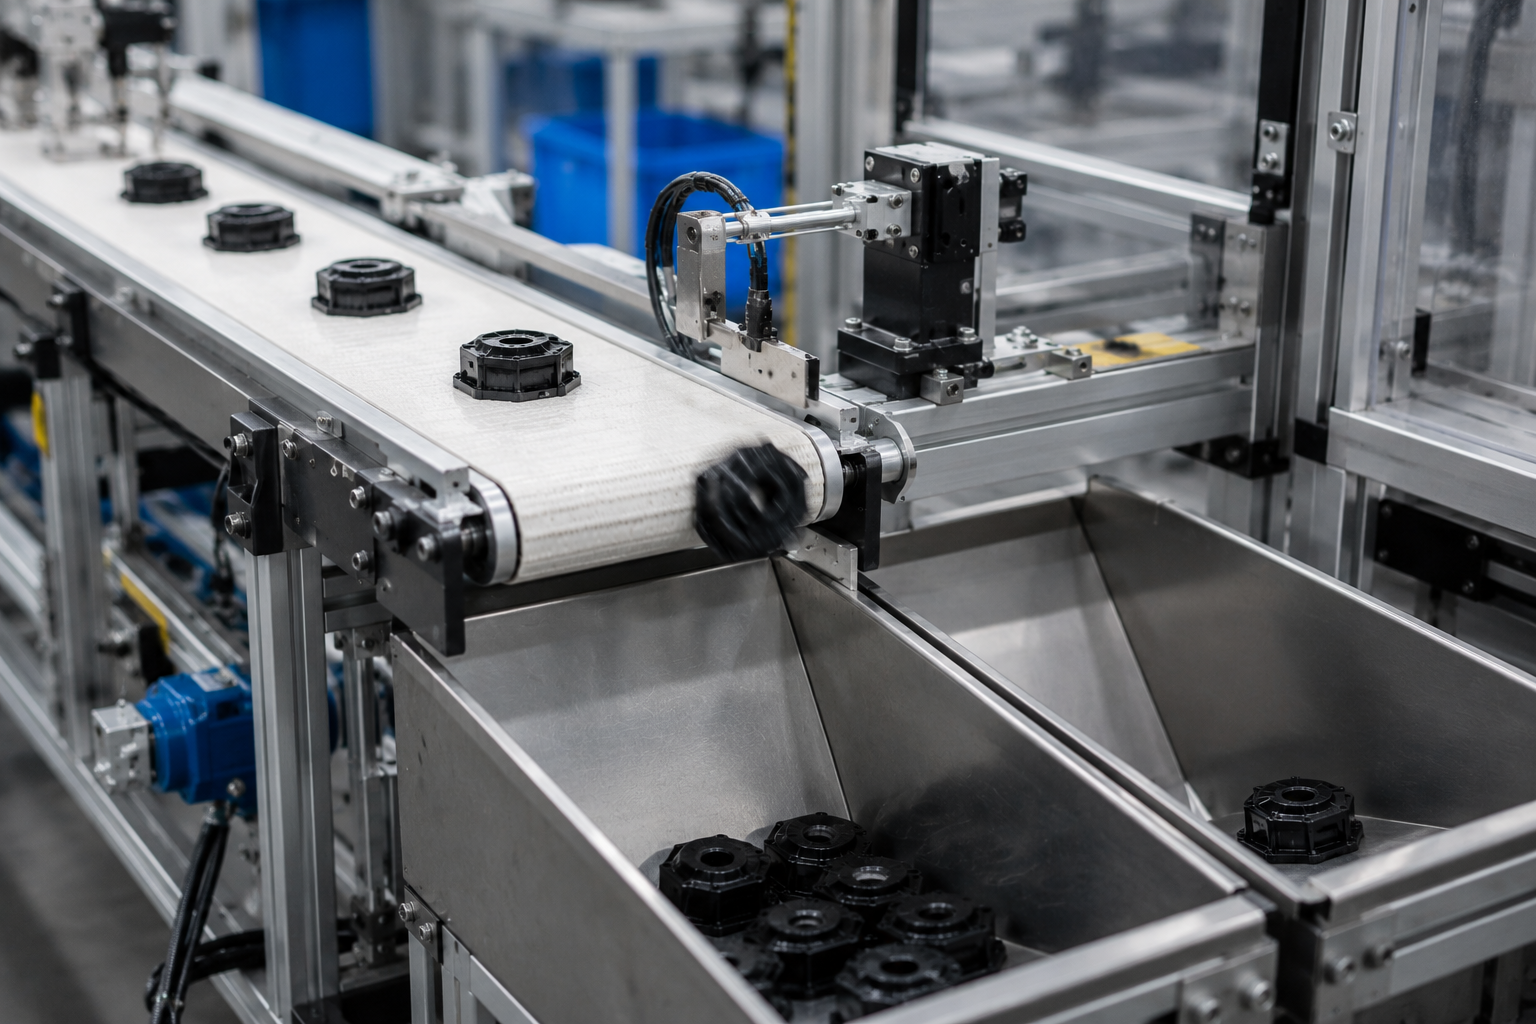 05. Smistamento Separazione automatica dei prodotti conformi da quelli scartati sul nastro di scarico.
-
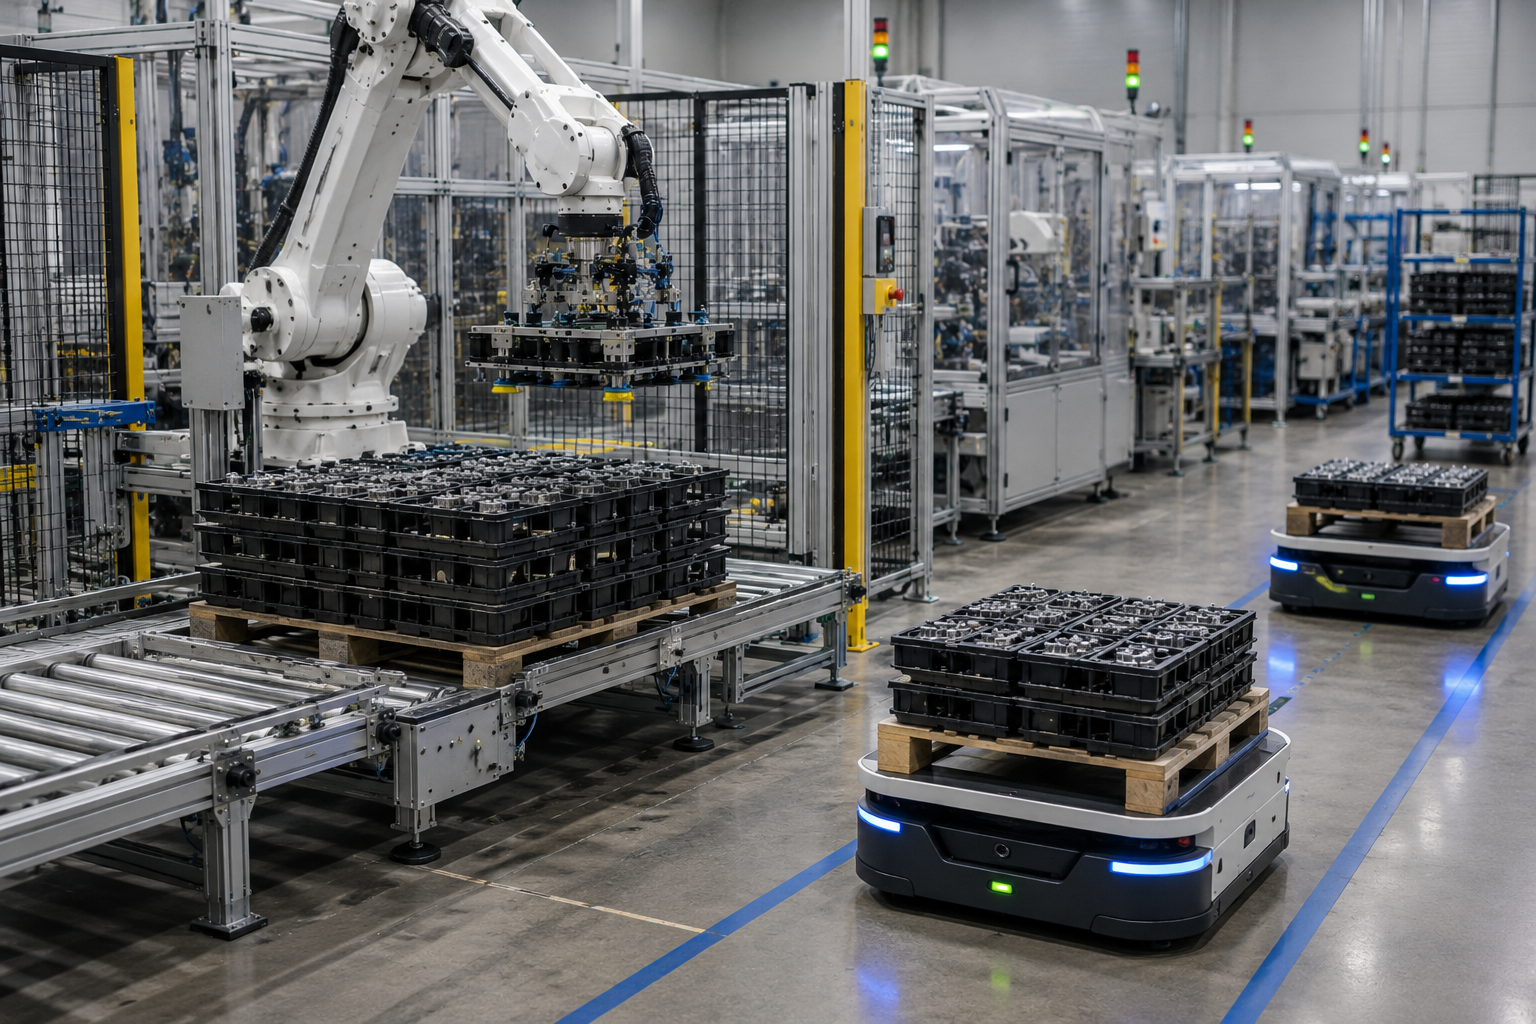 06. Pallettizzazione e AGV Impilamento a fine linea e consegna autonoma dei componenti a bordo linea (cfr. USPTO US20180276595A1).
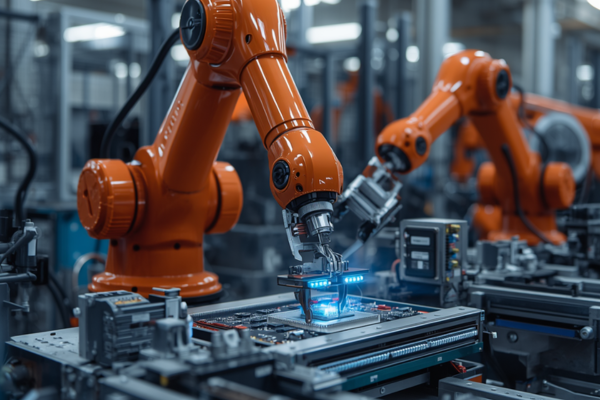
Un livello di controllo composto da PLC, HMI, controllo del movimento e tracciabilità MES collega le stazioni in un’unica linea. La visione artificiale è il pilastro del controllo qualità: il controllo guidato dall’AI riduce di oltre 90% gli errori d’ispezione e verifica ogni unità senza pause dovute alla fatica; nelle applicazioni sul campo, il controllo assistito dall’AI ha ridotto i controlli del ciclo da 60 secondi a 5 secondi per unità (Standard Bots). L’algoritmo di visione con AI segnala i componenti fuori tolleranza prima che avanzino; se la linea deve anche saldare, come accade spesso nel settore automotive e nella produzione di componenti per auto, è possibile inserire una stazione di saldatura nello stesso telaio modulare.
[CELL-SPEC]
Cella convalidata — Spirakam C40-ZY02-01 (DATI_UTENTE)
Assemblaggio con pressatura di componenti maschio e femmina in lega di zinco. Alimentazione con tramoggia vibrante → alimentazione da magazzino → la movimentazione preleva 3 componenti → pressatura servo simultanea di 3 componenti → controllo dimensionale con sensore di spostamento → scarico su nastro con smistamento dei prodotti conformi e scartati.
Cadenza produttiva
10–13 pz/min
Pressatura simultanea
3 componenti/ciclo
Ingombro
1400 × 900 × 1850 mm
Potenza
2 kW
Aria / tensione
0,4–0,6 MPa / 220V AC
Controllo qualità in linea
Sensore di spostamento, 100% dei componenti
Accumulo intermedio
≈3 ore senza presidio
[MATRIX-02]
Progressione della cadenza produttiva della linea
Questa progressione mostra il contributo di ogni livello di stazione alla velocità, le variabili controllate e l’intervallo di specifica secondo cui ZEUEE realizza le linee. Gli ingegneri la consultano dall’alto verso il basso per dimensionare una linea in base al tempo di ciclo desiderato.
| Livello della stazione | Cadenza tipica | Specifica principale | Controllo | Funzione di controllo qualità |
|---|---|---|---|---|
| Alimentazione vibrante | fino a 120 ppm | orientamento >99% | PLC + sensore | rilevamento degli inceppamenti |
| Trasferimento / movimentazione | in linea con il takt della linea | posizionamento ±0,05 mm | controllo del movimento | verifica della posizione |
| Pressatura servo | 10–13 ppm/linea | forza programmabile | azionamento servo | controllo della curva di forza |
| Visione artificiale | ogni unità | >90% di riduzione degli errori | sistema di visione | scarto dei componenti difettosi |
| Controllo qualità dimensionale | 100% in linea | precisione micrometrica | sensore + HMI | controllo dimensionale |
| Smistamento | velocità della linea | conforme/scartato | logica PLC | separazione |
| Pallettizzazione | fino alla cadenza della linea | portata 7–30 kg | braccio robotico | integrità dell’imballaggio |
| Alimentazione AGV | continua | autonoma | controllo della flotta | nessuna interruzione per mancanza di componenti |
| MES / tracciabilità | in tempo reale | registro per unità | livello MES | tracciabilità completa delle verifiche |
Le stazioni di assemblaggio robotizzate come queste lavorano a una velocità da 2–10× superiore a quella manuale, con tassi di difettosità inferiori a 0,1% nelle configurazioni SCARA, a sei assi e collaborative. Una singola linea può gestire più famiglie di prodotti: un caso pubblicato dalla stampa di settore (ASSEMBLY Magazine) documenta una linea modulare che gestisce fino a 40 varianti e quintuplica la cadenza produttiva. Quando una linea rende meno del previsto, il divario è di solito dovuto a passaggi manuali incostanti tra le stazioni. ZEUEE fornisce la logica di trasferimento e i controlli dei sensori in linea, perché la velocità di una stazione dipende dall’affidabilità dell’alimentazione a monte. Questi dati diventano rilevanti solo se confrontati con i costi, tema della prossima sezione.
// NEXT_ACTION
Vuole adattare la linea al suo componente e al tempo di ciclo desiderato?
Consulti i nostri ingegneri →
Integrazione di linea completa, macchina singola o lavoro manuale: l’economia della scelta
La vera domanda negli acquisti raramente è «quale robot?»; piuttosto, «quale configurazione garantisce il tempo di ritorno dell’investimento più breve per i nostri volumi?». Gli acquirenti temono che una linea chiavi in mano sembri più conveniente nel preventivo, ma nasconda costi d’integrazione e assistenza post-vendita rispetto a quelli di un integratore conosciuto. Per un confronto serio servono dati quantificati, non aggettivi.
| Parametro | Banco manuale | Macchina singola | Linea completamente integrata |
|---|---|---|---|
| Ciclo (per pezzo) | valore di riferimento 1× | 2–4× più veloce | 4–10× più veloce |
| Operatori per turno | 4–6 | 2–3 | 0–1 |
| Tasso di difettosità | 1–3% | 0.3–0.8% | <0.1% |
| Controllo in linea | campione | per cella | visione artificiale + sensore al 100% |
| Cambio formato | riattrezzaggio manuale | sostituzione della dima | ricetta di processo + stazione modulare |
| Tempo di ritorno tipico | n/d | 12–18 mesi | 18–30 mesi (turni 3-shift <12 mesi) |
Le stime del ROI complessivo, che includono i costi d’investimento della linea, indicano in genere tempi di ritorno di 18-30 mesi e risparmi annui continuativi pari al 25-45% dell’investimento iniziale. Gli impianti che lavorano continuamente su 3 turni possono recuperare l’investimento in meno di un anno.
Gli acquirenti temono che un preventivo troppo basso nasconda costi di configurazione e manutenzione post-vendita. Poiché l’intera linea di assemblaggio, FAT incluso, è progettata e costruita in un unico stabilimento ISO 9001:2015 anziché essere affidata all’esterno, il processo d’ingegneria integrato ZEUEE elimina i rischi legati a questi costi nascosti.
Risultati comprovati in fabbrica: una cella di pressatura servo a 3 posizioni e un portafoglio di clienti leader
[ENG-STATEMENT]
«Abbiamo progettato, assemblato e integrato in un unico sistema non solo le presse, ma anche l’alimentatore, il sensore di controllo in linea e lo smistatore, anziché fornire una serie di macchine scollegate che il cliente dovrebbe collegare e mettere a punto nel proprio stabilimento. Questa differenza distingue una nuova linea che lavora a 10 to 13 parti al minuto fin dal primo giorno da una che richiede settimane di regolazioni.»— Team di ingegneria ZEUEE
Questa cella Spirakam C40-ZY02-01 dimostra il rigore d’integrazione descritto sopra. La cella pressa simultaneamente tre componenti in lega di zinco a ogni ciclo, ottenendo una cadenza di pressatura effettiva tripla rispetto a quella standard; il sensore di spostamento controlla ogni componente individualmente e ne conferma la precisione dimensionale, mentre il nastro di uscita separa automaticamente i componenti in base alla qualità rilevata dal sensore, senza alcuna valutazione umana. I problemi ricorrenti legati a risultati incostanti e scarti non rilevati nelle stazioni di pressatura manuali vengono eliminati in modo proattivo: il controllo dimensionale, invece di essere aggiunto in un secondo momento, è integrato nella cella fin dalla progettazione.
Come può un’azienda che opera in un altro Paese acquistare un sistema prodotto a migliaia di chilometri di distanza, apparentemente lontano da casa? Perché dietro ai macchinari spediti in tutto il mondo c’è un fornitore industriale affermato e affidabile, noto praticamente a ogni produttore di attrezzature complesse e prodotti assemblati. Da oltre due decenni ZEUEE realizza soluzioni di automazione per aziende in più di 30 Paesi, tra cui importanti nomi del settore come AVIC, China Shipbuilding, GAC Group, Corning (USA), TE, Sumitomo (Japan), LEGO (Denmark), SONY, Foxconn e TCL. Dalla fondazione dell’azienda sono state realizzate e vendute oltre 10.000 linee.
Le linee ZEUEE rispettano gli obiettivi di qualità e tempi di consegna grazie soprattutto a un fattore: la produzione è interamente interna all’azienda, in uno stabilimento di 20.000 metri quadrati che copre l’intero processo industriale, dall’ideazione alla fornitura di macchinari certificati. Le indicazioni riconosciute nel settore sono chiare: i fornitori che producono internamente garantiscono iterazioni più rapide, una migliore qualità di produzione e tempi di consegna molto più brevi rispetto a chi affida la fabbricazione a terzi (guida alla qualificazione dei fornitori PEKO).
La vostra applicazione richiede questo livello di competenza nella produzione industriale?
Prenoti una chiamata di 20 minuti per un audit della linea →
// SECTOR_MATRIX_09
Configurazioni delle linee per settore: dall’elettronica 3C alle nuove energie
Le diverse applicazioni di questi settori richiedono configurazioni specifiche delle stazioni di assemblaggio e quindi linee differenti. Per ciascun settore industriale, l’albero decisionale delle configurazioni di linea per 6 settori indica come la configurazione ottimale si confronta con quelle più comuni, quali stazioni potrebbero essere più adatte, la cadenza produttiva prevista e le principali complessità ingegneristiche. Individuate il vostro settore nel diagramma per avviare il confronto.
| Settore | Tipologia di linea consigliata | Stazioni fondamentali | Obiettivo tipico del ciclo | Sfida principale |
|---|---|---|---|---|
| Elettronica 3C | Semi-integrata | Visione artificiale + pick-and-place | 2–5 s/unità | Cambio formato per variante |
| Componenti per auto | Linea completa | Pressa servo + tracciabilità | 10–13 ppm | Costanza della forza |
| Ferramenta per porte e finestre | Da celle isolate a semi-integrata | Pressatura e smistamento | 8–15 ppm | Componenti di dimensioni diverse |
| Elettronica/elettrico di precisione | Linea completa | Visone artificiale e controllo qualità con sensori | 100% per unità | Tolleranze micrometriche |
| Dispositivi medici | Linea completa + MES | Visione artificiale + tracciabilità completa | convalidato | Audit / tracciabilità del lotto |
| Nuove energie | Completamente non presidiata | AGV + pallettizzazione | continua | Cadenza produttiva su larga scala |
| Giocattoli | Celle isolate | Alimentazione + pressatura | alta varietà | Variazioni stagionali dei volumi |
| Magazzinaggio / logistica | Gestita da AGV | AGV + pallettizzazione | continua | Instradamento flessibile |
| Elettronica aerospaziale | Linea completa + MES | Visione artificiale + tracciabilità | convalidato | Obiettivo di zero difetti |
// QA_COMPLIANCE_MATRIX
Certificazioni, brevetti e conformità per l’esportazione PROC · EN
Un certificato non verificabile costituisce un rischio concreto per gli acquisti: la distanza tra lo standard dichiarato e quello verificato può causare un’interruzione delle attività di controllo qualità e la cessazione dell’acquisto. Per questo ZEUEE certifica secondo le norme tecniche concordate e fornisce la relativa documentazione. I team acquisti che hanno già avuto problemi chiedono il certificato, non una promessa. ZEUEE opera secondo lo standard di gestione della qualità ISO 9001:2015 e garantisce la sicurezza dei robot e delle celle in conformità alle norme tecniche vigenti sulla sicurezza robotica: ISO 10218-1/2:2025 per sistemi e celle robotizzati, ISO/TS 15066 per la collaborazione tra robot e persone, ISO 9283 per le prestazioni e la ripetibilità dei manipolatori.
ISO 9001:2015
Gestione della qualità
Impresa high-tech nazionale
Status aziendale
Oltre 150 brevetti
32 invenzioni · 68 modelli di utilità
CE
Conformità per l’esportazione
[TBL_CROSSWALK]
Prospetto di conformità per l’esportazione
Per verificare la conformità della linea in ogni mercato, associamo le norme tecniche ai requisiti del Paese di destinazione tramite il prospetto di conformità per l’esportazione, così gli acquirenti sanno cosa stanno acquistando prima di firmare l’ordine d’acquisto (PO). È il documento unico di cui gli acquisti hanno bisogno per la vostra business unit.
| Mercato | Norma di sicurezza | Prestazioni / compatibilità elettromagnetica | Riferimento per la qualità |
|---|---|---|---|
| UE / Regno Unito | ISO 10218-1/2:2025, CE | IEC 61000 (compatibilità elettromagnetica) | ISO 9001:2015 |
| Nord America | Allineamento a ISO 10218 e UL | Prestazioni ISO 9283. | ISO 9001:2015 |
| Celle collaborative | ISO/TS 15066 | ISO 9283 | ISO 9001:2015 |
| Asia-Pacifico | Riferimento di base ISO 10218 | Compatibilità elettromagnetica locale | ISO 9001:2015 |
// DOC_REQUEST
La vostra azienda ha bisogno del pacchetto completo di norme tecniche per la propria regione?
Richieda la documentazione completa sulla conformità →
// COMMERCIAL_SPEC
Guida agli acquisti: fasce di prezzo, tempi di consegna e assistenza post-vendita
Ecco come vengono determinati i prezzi delle linee ZEUEE: non ci limitiamo a una generica pagina «richiedi un preventivo», come fanno molti integratori. Il prezzo varia in base alla fascia; i tre fattori determinanti sono il numero di stazioni, l’ambito del controllo e le ore di funzionamento senza presidio.
Fascia iniziale
Cella autonoma
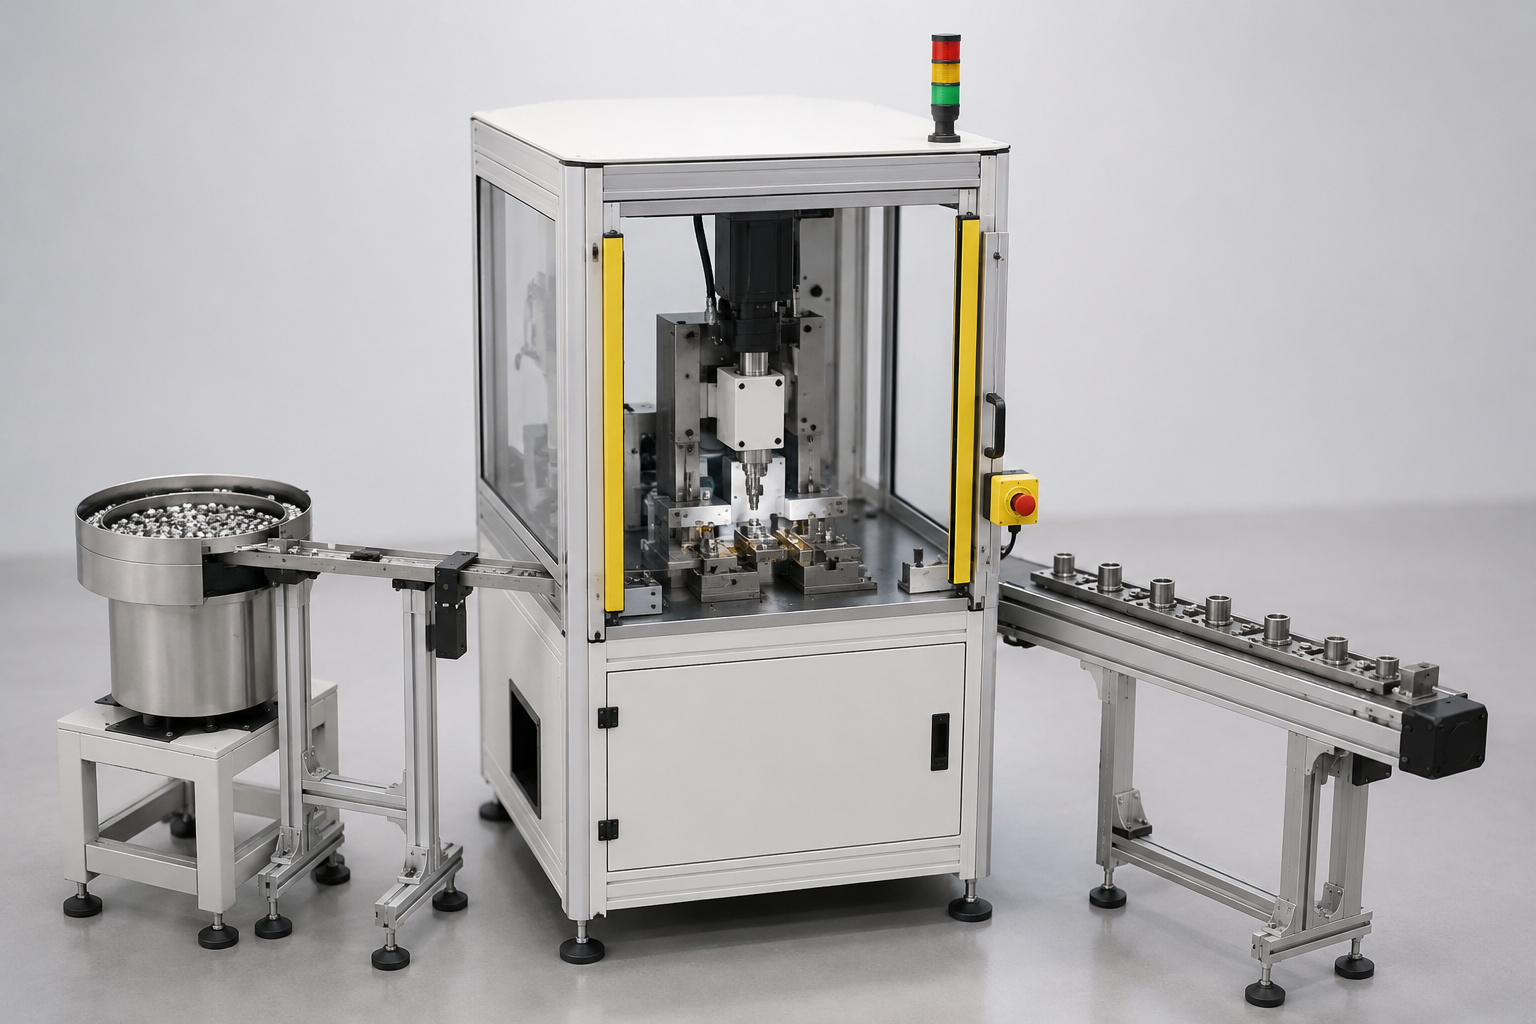
Una singola funzione, per esempio una cella di pressatura o di visione artificiale, con alimentazione e scarico. È la soluzione più rapida da implementare e ideale per progetti pilota prima di investire su scala di linea.
Fascia intermedia
Linea a più stazioni
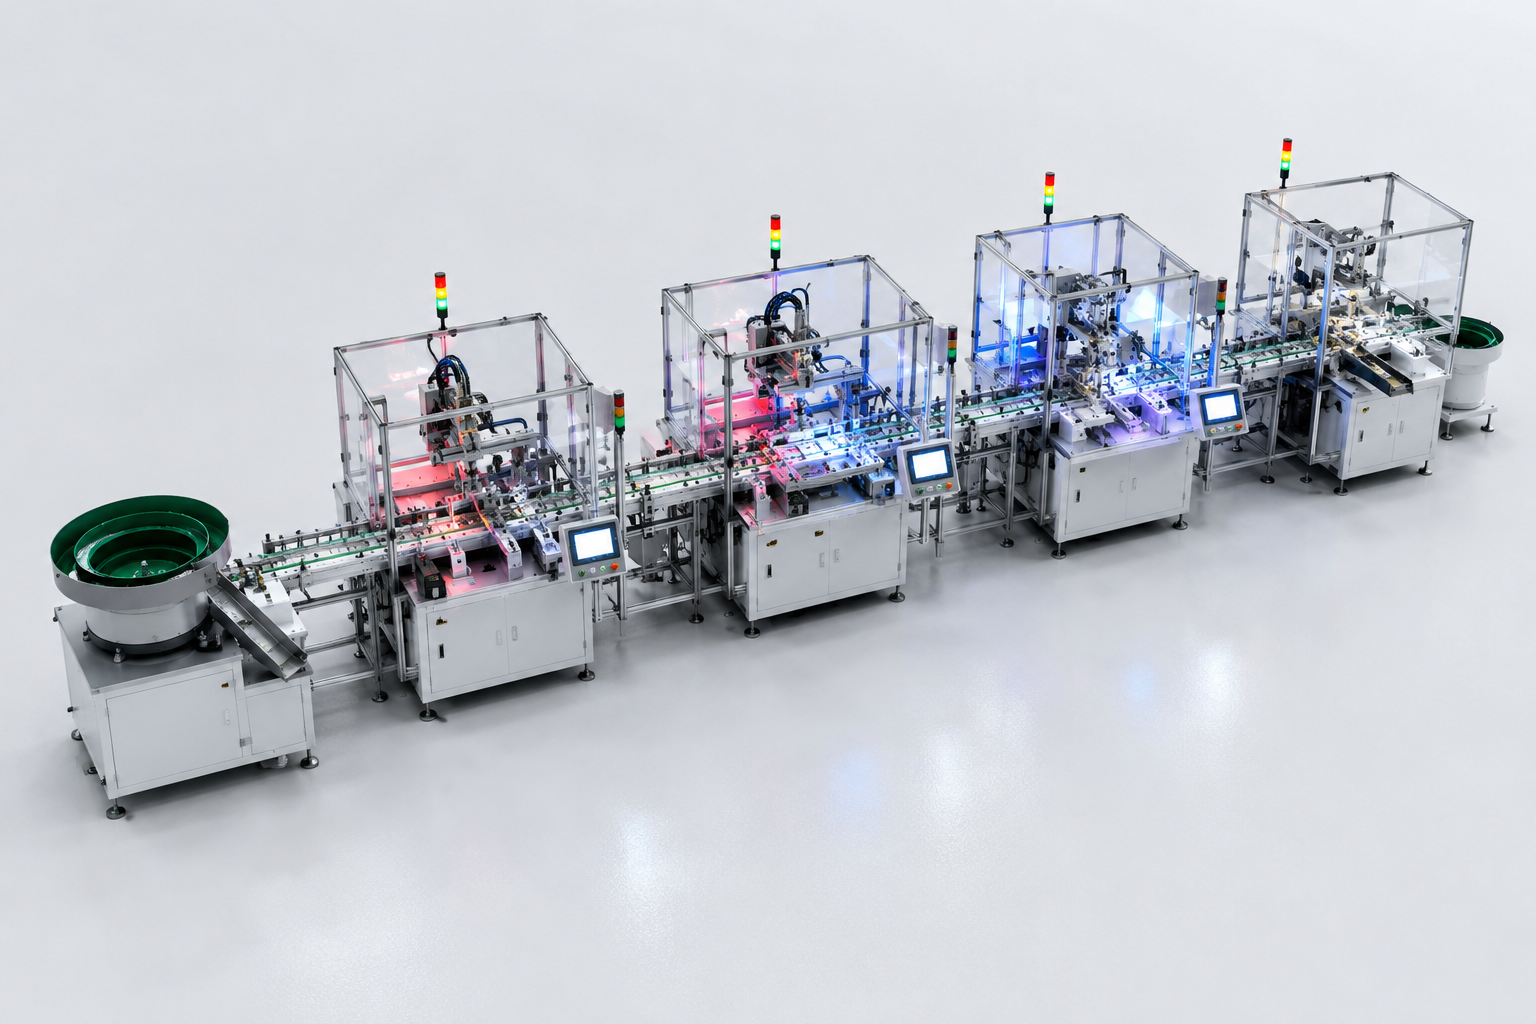
3–6 stazioni collegate, con visione artificiale in linea, scambio di segnali con il PLC e smistamento. Configurazione tipica per 250k–1M unità/anno.
Fascia chiavi in mano
Linea completa non presidiata
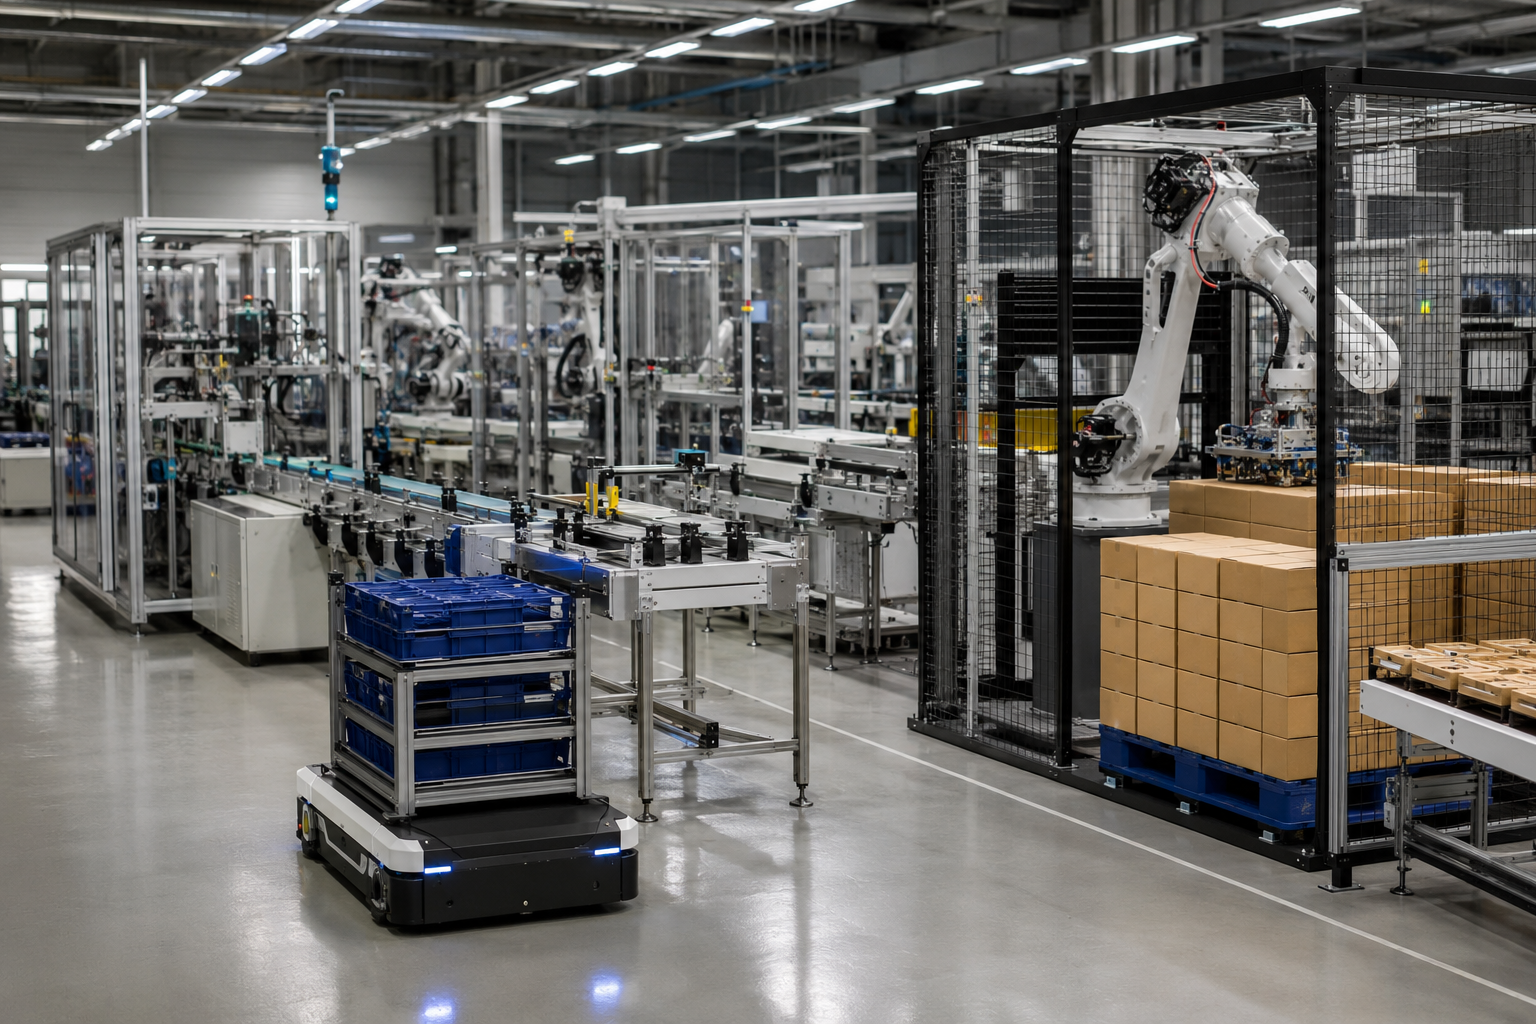
Automazione completa dall’inizio alla fine, con alimentazione tramite AGV, pallettizzazione, tracciabilità MES e possibilità di funzionamento a luci spente per volumi elevati e stabili.
Come viene tutelata la data di consegna
Ogni linea ZEUEE supera il FAT presso il nostro stabilimento prima della spedizione e il SAT dopo l’installazione; la messa in servizio avviene da remoto e poi in loco. Poiché l’intera filiera industriale resta interna, le modifiche ingegneristiche vengono gestite senza i ritardi nei tempi di consegna che bloccano gli integratori che esternalizzano la fabbricazione (indicazioni dei fornitori di settore).
Il rischio legato ai tempi di consegna è reale: per questo ZEUEE mantiene la fabbricazione interna e svolge il FAT prima della spedizione; un ritardo nell’integrazione può causare mesi di perdita produttiva. Per un importo preciso, il costo della linea dipende dal numero di stazioni, dalla profondità del controllo, dalla cadenza produttiva desiderata e dalla conformità richiesta nel Paese di destinazione. Richiedete un preventivo su misura, allegando il disegno del componente e i volumi previsti. MOQ e tempi di consegna sono indicati per ogni configurazione; il calendario dall’ideazione alla messa in servizio viene confermato in fase di FAT.
// NEXT_STEP
Il vostro team dispone dei disegni dei componenti e dei volumi?
Richieda un preventivo per una linea su misura (RFQ) →
// SYS-UTILITIES: EVALUATION
Strumenti di progettazione e valutazione delle linee
[TOOL-01]
Calcolatore del ROI e del tempo di ritorno della linea
- FUNZIONEGiustificazione economica
- VARIABILIInvestimenti in conto capitale, manodopera, cadenza produttiva
[TOOL-02]
Selettore della fase di maturità
- FUNZIONEAllineamento del livello di automazione
- VARIABILIVolume, mix, fascia d’investimento in conto capitale
[TOOL-03]
Stimatore della cadenza produttiva e del ciclo
- FUNZIONEModellazione del takt time della stazione
- VARIABILIPz/min, ciclo desiderato
// SYS-DOC: KNOWLEDGE_BASE
Domande frequenti
Il costo della linea varia in base al numero di stazioni, alla profondità del controllo e al grado di funzionamento non presidiato: da una singola cella indipendente, a una linea multistazione da 3–6 stazioni, fino a una linea completamente non presidiata. Invece di fornire un unico importo fuorviante, ZEUEE formula un preventivo per ogni configurazione in base al componente e ai volumi richiesti. Come riferimento per la pianificazione, i progetti di automazione dell’intera linea raggiungono in genere il tempo di ritorno dell’investimento in 18–30 mesi; negli stabilimenti con tre turni, spesso in meno di 12.
Sì. La libreria di stazioni è modulare e il livello di controllo PLC/HMI/MES è progettato per interfacciarsi con i macchinari a monte e a valle già in uso. L’ambito dell’integrazione viene definito prima della costruzione e verificato durante il SAT presso il vostro stabilimento.
Le linee semi-integrate e complete eseguono il cambio formato selezionando una ricetta di processo e sostituendo le stazioni modulari, senza dover riconfigurare tutte le attrezzature. La visione artificiale basata sull’IA consente a una singola linea di gestire un’ampia gamma di varianti; casi documentati dalla stampa di settore descrivono linee in grado di produrre fino a 40 varianti, e ZEUEE integra il cambio formato nella progettazione della linea fin dalla fase di configurazione.
No, e vi diremo quando non lo è. Per produzioni a basso volume e alta varietà, inferiori a circa 250.000 unità/anno per cella, una cella manuale o con robot collaborativo spesso comporta un costo totale inferiore. La nostra Maturity Curve individua la fase più adatta e consiglia di automatizzare prima il 20% dei componenti con i volumi più elevati.
I sistemi sono certificati ISO 9001:2015; la sicurezza di robot e celle è conforme a ISO 10218-1/2:2025 e ISO/TS 15066, le prestazioni a ISO 9283, e la conformità CE è prevista per l’esportazione. Questa matrice di conformità per l’esportazione documenta quali norme tecniche si applicano al mercato di destinazione.
Ogni linea viene sottoposta a FAT prima della spedizione e a SAT dopo l’installazione, con messa in servizio da remoto e in loco, formazione degli operatori e assistenza per i ricambi. La nostra filiera industriale interna supporta le modifiche agli ordini e la manutenzione.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






