ติดต่อ Zeyu lntelligent Industrial Company

คู่มือผู้ซื้อเครื่องจักรประกอบอัตโนมัติปี 2026

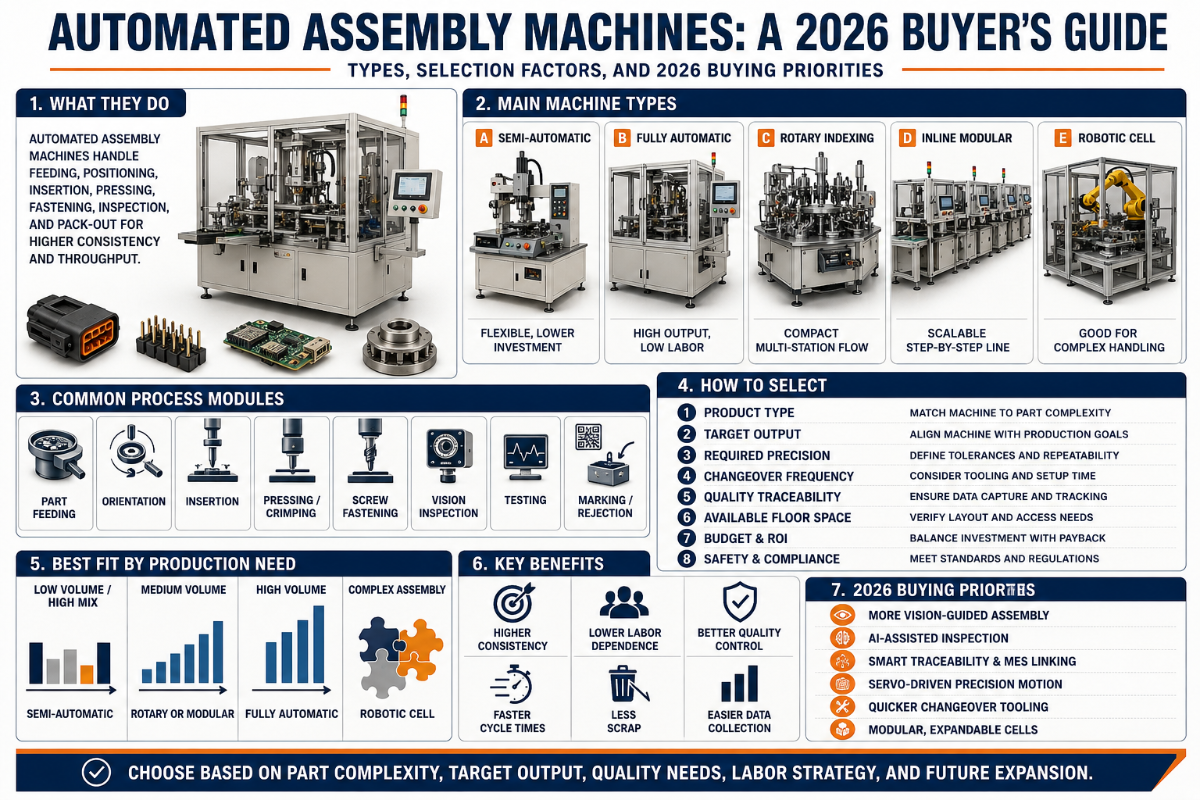
เครื่องจักรประกอบอัตโนมัติ: ประเภท ส่วนประกอบ ต้นทุน และวิธีเลือก
คู่มือสำหรับทีมผลิตและวิศวกรรม · อัปเดตมิถุนายน 2026
เครื่องจักรประกอบอัตโนมัติคือระบบที่ตั้งโปรแกรมได้ ใช้ประกอบชิ้นส่วนให้เป็นผลิตภัณฑ์สำเร็จรูปโดยแทบไม่ต้องอาศัยการทำงานของคนหรือไม่ต้องอาศัยเลย — ตั้งแต่ป้อนชิ้นส่วน เคลื่อนย้ายผ่านสถานีงานตามลำดับที่กำหนด ประกอบชิ้นงาน ไปจนถึงตรวจสอบแต่ละชิ้น คู่มือนี้ครอบคลุมเครื่องจักร 4 ประเภท ต้นทุน และวิธีเลือกเครื่องที่เหมาะกับผลิตภัณฑ์ของคุณ
ข้อมูลจำเพาะโดยสังเขป: เครื่องจักรประกอบอัตโนมัติทั่วไป
| สถานีงาน / รอบการทำงาน | 4–15 สถานีงาน; 2–8 วินาทีต่อจังหวะเคลื่อนตำแหน่ง |
| อัตราการผลิต | ชุดประกอบสำเร็จ 5–60 ชิ้นต่อนาที |
| พื้นที่ติดตั้ง / กำลังไฟฟ้า | ประมาณ 2.5–12 m²; 2.5–15 kW |
| เงินลงทุนเริ่มต้นโดยทั่วไป | $150,000–$500,000 (ระบบพร้อมใช้งาน ขึ้นอยู่กับสถาปัตยกรรมระบบ) |
| เหมาะที่สุดสำหรับ | ผลิตภัณฑ์ที่มีหลายชิ้นส่วนและต้องประกอบซ้ำในปริมาณการผลิตรายปีระดับปานกลางถึงสูง |
สรุปสั้น ๆ (TL;DR)
- การใช้ระบบอัตโนมัติมากเกินไปคือความผิดพลาดที่มีต้นทุนสูงที่สุด — สายการผลิตแบบตายตัวมีต้นทุนสูงเมื่อมีผลิตภัณฑ์หลากหลาย
- สถาปัตยกรรมที่ใช้งานได้จริงมี 4 แบบ ได้แก่ ระบบหมุนเปลี่ยนตำแหน่ง ระบบอินไลน์ (ซิงโครนัส) เซลล์หุ่นยนต์/แบบยืดหยุ่น และระบบไฮบริด
- เปรียบเทียบเครื่องจักรด้วยอัตราการผลิตต่อดอลลาร์ (Throughput-per-Dollar) ไม่ใช่ราคาตั้ง
- อัตราผ่านครั้งแรกเป็นตัวกำหนดผลผลิตจริง มากกว่าเวลาในรอบการทำงานตามป้ายสเปก
- โดยทั่วไปใช้เวลา12–24 เดือนในการคืนทุน; การผลิตรุ่นที่ต้องเปลี่ยนงานบ่อยทำให้ระยะเวลายืดออกไป
เครื่องจักรประกอบอัตโนมัติคืออะไร?
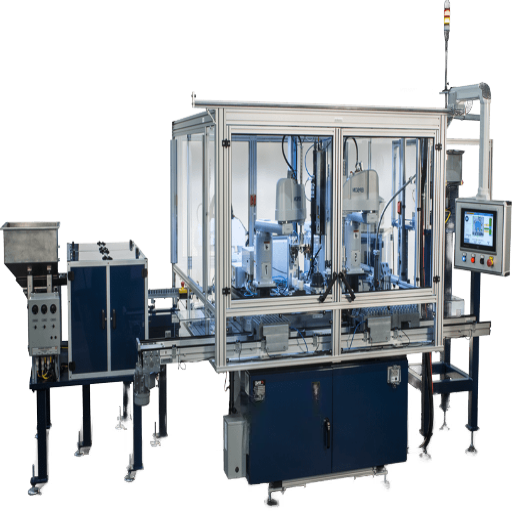 เครื่องจักรประกอบอัตโนมัติคือระบบที่ตั้งโปรแกรมได้ ใช้ประกอบชิ้นส่วนให้เป็นผลิตภัณฑ์สำเร็จรูปหรือกึ่งสำเร็จรูปโดยแทบไม่ต้องอาศัยการทำงานของคนหรือไม่ต้องอาศัยเลย เครื่องจักรจะป้อนชิ้นส่วน เคลื่อนย้ายผ่านสถานีงานตามลำดับที่กำหนด ทำงานประกอบ เช่น กด ยึด เชื่อม จ่ายสาร หรือวางชิ้นส่วน แล้วตรวจสอบผลลัพธ์ โดยทำงานแทนการประกอบด้วยมือซ้ำ ๆ ที่ผู้ปฏิบัติงานในสายการผลิตต้องทำ
ลักษณะสำคัญคือ ลำดับกระบวนการถูกกำหนดไว้ในอุปกรณ์ ทำให้ได้คุณภาพและรอบการทำงานที่สม่ำเสมอในทุกชิ้นงาน สถาบันมาตรฐานและเทคโนโลยีแห่งชาติของสหรัฐอเมริกา (National Institute of Standards and Technology) มองว่าอุปกรณ์ประเภทนี้เป็นองค์ประกอบหลักของการบูรณาการระบบในการผลิตอัจฉริยะ
คุณสมบัตินี้ทำให้เครื่องจักรอัตโนมัติเต็มรูปแบบแตกต่างจากเครื่องจักรกึ่งอัตโนมัติ ซึ่งผู้ปฏิบัติงานยังต้องป้อนชิ้นงาน สั่งเริ่ม หรือขนถ่ายชิ้นงานในแต่ละรอบ เซลล์กึ่งอัตโนมัติเหมาะกับปริมาณการผลิตที่น้อยกว่าและการเปลี่ยนรุ่นการผลิตที่เกิดขึ้นบ่อย ส่วนเครื่องจักรประกอบอัตโนมัติเต็มรูปแบบคุ้มค่าการลงทุนเมื่อผลิตสินค้ารุ่นเดิมในปริมาณมากและต่อเนื่อง ไม่ว่าจะเป็นโรงงานยานยนต์ สายการผลิตอิเล็กทรอนิกส์ หรือโรงงานผลิตอุปกรณ์การแพทย์ เครื่องจักรเหล่านี้ล้วนเป็นหัวใจของการผลิตจำนวนมากสมัยใหม่ การรับช่วงกระบวนการประกอบที่ต้องทำซ้ำช่วยเพิ่มผลิตภาพตลอดสายการผลิตและทำให้กระบวนการผลิตเป็นมาตรฐาน อีกทั้งยังรองรับการผลิตที่ยืดหยุ่นมากขึ้น โดยสามารถผลิตสินค้าหลายรูปแบบบนแพลตฟอร์มเดียว วิศวกรอาจจัดระบบเหล่านี้ไว้ภายใต้หัวข้อกว้าง ๆ เช่น ระบบอัตโนมัติในสายการประกอบ ระบบอัตโนมัติในอุตสาหกรรม และระบบอัตโนมัติด้วยหุ่นยนต์ แต่ทั้งหมดล้วนหมายถึงการเปลี่ยนจากแรงงานคนและผู้ปฏิบัติงาน ไปสู่ระบบอัตโนมัติที่รับช่วงงานซ้ำ ๆ ในการประกอบสมัยใหม่
เครื่องจักรประกอบอัตโนมัติทำงานอย่างไร: ส่วนประกอบหลัก
ไม่ว่าเครื่องจักรประกอบอัตโนมัติจะมีรูปแบบใด ก็ทำงานตามวงจรเดียวกัน ได้แก่ ป้อนชิ้นส่วน → เคลื่อนย้าย → ประกอบ → ตรวจสอบ → คัดทิ้งหรือนำชิ้นงานออก การทำความเข้าใจระบบย่อยมีความสำคัญ เพราะระบบที่อ่อนแอที่สุด ซึ่งมักเป็นชุดป้อนชิ้นส่วน ไม่ใช่หุ่นยนต์ จะเป็นตัวกำหนดเพดานอัตราการผลิตจริง ระบบย่อยเหล่านี้รวมกันเป็นอุปกรณ์ระบบอัตโนมัติที่อยู่เบื้องหลังระบบประกอบอัตโนมัติทุกระบบ โดยคุณภาพของระบบแมชชีนวิชันมีผลอย่างยิ่งต่อทั้งการควบคุมคุณภาพและคุณภาพของผลิตภัณฑ์สำเร็จรูป เทคโนโลยีการจัดการชิ้นงานด้วยการนำทางจากระบบวิชันยังเป็นหัวข้อที่มีการจดสิทธิบัตรอย่างต่อเนื่อง ดูสิทธิบัตรสหรัฐอเมริกา 9,259,844 ว่าด้วยระบบหุ่นยนต์ที่นำทางด้วยระบบวิชัน ด้านล่างนี้คือส่วนประกอบแต่ละประเภท หน้าที่ และเหตุผลที่ส่วนประกอบเหล่านั้นมีผลต่อความสำเร็จของการสร้างเครื่องจักร| ระบบย่อย | ประเภท / ตัวอย่างที่พบบ่อย | หน้าที่ | ความสำคัญ |
|---|---|---|---|
| ชุดป้อนชิ้นส่วน | รางป้อนแบบชามสั่น, ชุดป้อนแบบยืดหยุ่น | จัดแนวและป้อนชิ้นส่วนที่วางแยกกัน | เป็นจุดคอขวดของอัตราการผลิตและสาเหตุชิ้นงานติดขัดที่พบบ่อยที่สุด |
| ชุดเคลื่อนย้าย / ชุดเปลี่ยนตำแหน่ง | จานหมุน, สายพานลำเลียงอินไลน์ | เคลื่อนย้ายชิ้นงานประกอบระหว่างสถานีงาน | กำหนดรอบการทำงานและจำนวนสถานีงาน |
| เครื่องมือปลายแขนหุ่นยนต์ (EOAT) | กริปเปอร์, ระบบสุญญากาศ, ฟิกซ์เจอร์รองรับชิ้นงาน | จับยึดและจัดตำแหน่งชิ้นส่วนแต่ละชิ้น | กำหนดความแม่นยำในการวางชิ้นส่วนและเวลาในการเปลี่ยนรุ่นการผลิต |
| แขนหุ่นยนต์ | หุ่นยนต์ 6 แกน, SCARA, โคบอท | หยิบ วาง และประกอบได้อย่างยืดหยุ่น | เพิ่มความยืดหยุ่นในการผลิตหลายรุ่น แต่มีต้นทุนสูงขึ้น |
| สถานีงานประกอบ | เครื่องกด, ไขควงไฟฟ้า, เครื่องเชื่อม, เครื่องจ่ายสาร | ทำงานประกอบจริง | กำหนดช่วงการทำงานของกระบวนการและขีดจำกัดด้านคุณภาพ |
| แมชชีนวิชัน | กล้อง 2D/3D, การตรวจสอบด้วย AI | ตรวจสอบว่าชิ้นส่วนมีอยู่จริง อยู่ในตำแหน่งถูกต้อง และมีข้อบกพร่องหรือไม่ | ช่วยเพิ่มอัตราผ่านครั้งแรกและการตรวจสอบย้อนกลับ |
| เซนเซอร์ | พร็อกซิมิตี, แรง, โฟโตอิเล็กทริก | ยืนยันความถูกต้องของแต่ละขั้นตอนก่อนเริ่มขั้นตอนถัดไป | ป้องกันไม่ให้ข้อบกพร่องสะสมไปยังขั้นตอนปลายทาง |
| ระบบควบคุม | PLC, HMI, SCADA | ประสานงานลำดับการทำงานทั้งหมด | จัดเก็บลอจิก ชุดค่าพารามิเตอร์การผลิต และชั้นข้อมูล |
| การคัดทิ้ง / คัดแยก | ชุดเปลี่ยนทิศทาง, ถัง, ช่องทาง | นำชิ้นงานประกอบที่ไม่ผ่านเกณฑ์ออก | ป้องกันไม่ให้ข้อบกพร่องปะปนกับสินค้าสำเร็จรูปในคลัง |
| ระบบความปลอดภัย | การ์ดนิรภัย, ม่านแสง, ปุ่มหยุดฉุกเฉิน | ปกป้องผู้ปฏิบัติงานและเป็นไปตามข้อกำหนด | ข้อกำหนด ISO 10218 สำหรับเซลล์หุ่นยนต์ |
📐 หมายเหตุทางวิศวกรรม
ชุดป้อนแบบชามสั่นจัดแนวชิ้นส่วนซ้ำได้เกือบ 100% แต่ชิ้นส่วนจะติดขัดบริเวณชุดขับแม่เหล็กไฟฟ้าเมื่อพันกัน มีน้ำมัน หรือมีรูปทรงเกือบสมมาตร ในเครื่องจักรส่วนใหญ่ ชุดป้อนชิ้นส่วน ไม่ใช่หุ่นยนต์หรือชุดเปลี่ยนตำแหน่ง เป็นส่วนประกอบที่จำกัดผลผลิตต่อเนื่อง ดังนั้นควรเผื่อเวลาพัฒนาชุดป้อน (และเตรียมชามสำรอง) ก่อนเร่งลดรอบการทำงานของส่วนอื่น
สถาปัตยกรรมเครื่องจักร 4 แบบ: ตารางเลือกสถาปัตยกรรมให้เหมาะกับงาน
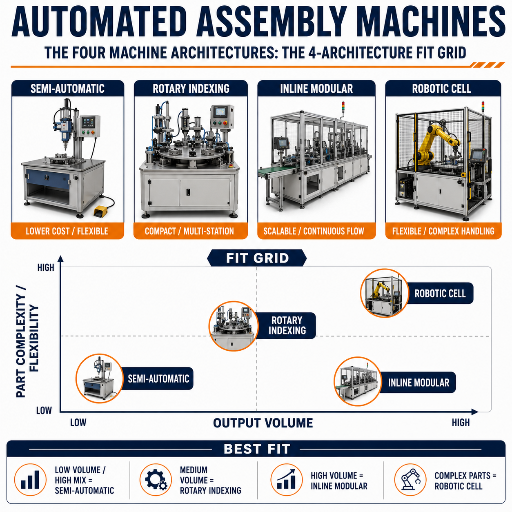 เครื่องจักรประกอบอัตโนมัติมีสถาปัตยกรรมที่ใช้งานได้จริง 4 แบบ และการเลือกแบบที่เหมาะสมเป็นการตัดสินใจเดียวที่ส่งผลต่อทั้งต้นทุน ความเร็ว และความยืดหยุ่น ตารางเลือกสถาปัตยกรรมให้เหมาะกับงาน 4 แบบด้านล่างจับคู่ประเภทเครื่องจักรกับรอบการทำงาน จำนวนสถานีงาน ความยืดหยุ่นในการผลิตหลายรุ่น เงินลงทุนโดยเปรียบเทียบ และปริมาณการผลิตรายปีที่ทำให้คุ้มทุน ให้พิจารณาจากบนลงล่างตามความต้องการของผลิตภัณฑ์ ไม่ใช่ตามประเภทเครื่องจักรที่ผู้ขายมี
| ประเภทสถาปัตยกรรม | รอบการทำงาน / สถานีงาน | ความยืดหยุ่นในการผลิตหลายรุ่น | เงินลงทุนโดยเปรียบเทียบ | ปริมาณการผลิตรายปีที่เหมาะสม |
|---|---|---|---|---|
| ระบบหมุนเปลี่ยนตำแหน่ง (จานหมุน) | 2–8 s/จังหวะ, 8–15 สถานีงาน | ต่ำ | $$ ($350K–$500K, ระดับ 4 สถานีงาน) | สูง (1M+ ชิ้น/ปี) |
| อินไลน์ / ซิงโครนัส | 3–12 s, สถานีงานจำนวนมาก | ต่ำ–ปานกลาง | $$$ | สูง เหมาะกับชุดประกอบขนาดใหญ่ |
| เซลล์หุ่นยนต์ / เซลล์แบบยืดหยุ่น | 5–20 s, ขึ้นอยู่กับจังหวะของหุ่นยนต์ | สูง | $$–$$$ ($150K–$500K) | ปานกลาง เหมาะกับการผลิตหลายรุ่น |
| ไฮบริด (ชุดเปลี่ยนตำแหน่ง + หุ่นยนต์) | ผสมผสาน | ปานกลาง–สูง | $$$ | ปานกลาง–สูง เหมาะกับผลิตภัณฑ์หลายรุ่นในตระกูลเดียวกัน |
ช่วงเงินลงทุนเป็นตัวเลขทั่วไปในอุตสาหกรรม และเปลี่ยนแปลงตามขอบเขตของเครื่องมือการผลิต การตรวจสอบ และการบูรณาการระบบ
ระบบอัตโนมัติแบบตายตัว แบบตั้งโปรแกรมได้ และแบบยืดหยุ่น
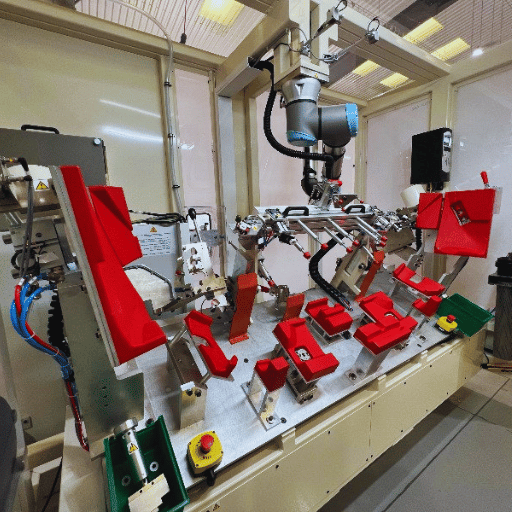 ภายใต้สถาปัตยกรรมเครื่องจักรมีระบบอัตโนมัติแบบดั้งเดิมอยู่ 3 ประเภท การรู้ว่ากำลังเลือกซื้อแบบใดช่วยป้องกันข้อผิดพลาดด้านข้อกำหนดที่มีต้นทุนสูงที่สุด ระบบอัตโนมัติแบบตายตัวกำหนดลำดับการทำงานไว้ในฮาร์ดแวร์ เช่น ลูกเบี้ยว เฟือง และสายไฟ จึงให้ปริมาณการผลิตสูงสุดและต้นทุนต่อชิ้นต่ำสุด แต่ไม่สามารถเปลี่ยนผลิตภัณฑ์ได้หากไม่สร้างระบบใหม่ ระบบอัตโนมัติแบบตั้งโปรแกรมได้ผลิตสินค้าเป็นชุดและตั้งโปรแกรมใหม่ระหว่างชุด โดยแลกความเร็วกับความสามารถในการเปลี่ยนงาน ส่วนระบบอัตโนมัติแบบยืดหยุ่นซึ่งพัฒนาต่อยอดจากระบบที่ตั้งโปรแกรมได้ สามารถสลับระหว่างรูปแบบชิ้นส่วนโดยแทบไม่เสียเวลาการผลิต ตามการจัดประเภทมาตรฐานที่อธิบายไว้ในข้อมูลของ Britannica เกี่ยวกับระบบอัตโนมัติในการผลิต โซลูชันระบบอัตโนมัติเหล่านี้มีตั้งแต่สายการผลิตอัตโนมัติแบบตายตัวไปจนถึงเครื่องจักรประกอบอัตโนมัติที่ยืดหยุ่นเต็มรูปแบบ การเลือกประเภทให้ตรงกับความต้องการในการผลิตช่วยป้องกันไม่ให้เครื่องประกอบอัตโนมัติกลายเป็นการลงทุนที่ผิดพลาด เซนเซอร์นำทางหุ่นยนต์สามารถใช้แทนเครื่องมือการผลิตแบบตายตัวได้ในต้นทุนที่ต่ำลง ตามที่อธิบายไว้ในคำขอรับสิทธิบัตรสหรัฐอเมริกา 2022/0371208
✔ ระบบอัตโนมัติแบบตายตัวเหมาะเมื่อ
- ผลิตสินค้ารุ่นเดียว แบบผลิตภัณฑ์คงที่ ปริมาณ 1M+ ชิ้น/ปี
- ให้ความสำคัญกับต้นทุนต่อชิ้นที่ต่ำที่สุด
- ต้องลดรอบการทำงานให้สั้นที่สุด
⚠ ระบบอัตโนมัติแบบยืดหยุ่นเหมาะเมื่อ
- ผลิตสินค้าหลายรุ่นร่วมกันบนสายการผลิตเดียว
- มีการเปลี่ยนแบบทุกปี หรือคาดการณ์ความต้องการได้ยาก
- การเปลี่ยนรุ่นการผลิตบ่อยครั้งทำให้สายการผลิตแบบตายตัวต้องหยุดรอ
หุ่นยนต์และโคบอทในการประกอบ
หุ่นยนต์อุตสาหกรรมและหุ่นยนต์ทำงานร่วมกับคน (โคบอท) ช่วยให้การประกอบแบบยืดหยุ่นเป็นไปได้ และความแตกต่างระหว่างทั้งสองประเภทเป็นตัวกำหนดการออกแบบความปลอดภัยและงบประมาณ หุ่นยนต์อุตสาหกรรมแบบ 6 แกนทั่วไปทำงานรวดเร็ว แข็งแรง และต้องมีรั้วกั้น ส่วนโคบอททำงานช้ากว่าและมีน้ำหนักเบากว่า แต่ใช้พื้นที่ร่วมกับผู้ปฏิบัติงานได้ภายใต้ข้อจำกัดด้านแรงและความเร็ว ในปี 2024 อุตสาหกรรมอิเล็กทรอนิกส์เป็นหนึ่งในอุตสาหกรรมที่ติดตั้งหุ่นยนต์อุตสาหกรรมใหม่มากที่สุด โดยเป็นส่วนหนึ่งของสถิติการติดตั้งทั่วโลกที่ 542,000 หน่วยในปีนั้น ตามรายงานIFR World Robotics 2025 ระบบหุ่นยนต์สมัยใหม่ยังจัดการขนถ่ายวัสดุระหว่างสถานีงานด้วย ขณะที่ยานพาหนะนำทางอัตโนมัติ (AGV) ถูกนำมาใช้ป้อนชิ้นส่วนให้เซลล์มากขึ้น และปัจจุบัน AI กับแมชชีนเลิร์นนิงช่วยนำทางระบบวิชันเพื่อให้การประกอบขั้นสูงมีความแม่นยำหุ่นยนต์ทำงานร่วมกับคน (โคบอท) คืออะไร และนำมาใช้ในงานประกอบอย่างไร?
หุ่นยนต์ทำงานร่วมกับคนคือหุ่นยนต์ที่ออกแบบมาให้ทำงานเคียงข้างคนได้โดยไม่ต้องมีการ์ดนิรภัยปิดล้อมเต็มรูปแบบ โดยจำกัดแรง กำลัง และความเร็วเพื่อให้ปลอดภัยเมื่อสัมผัสกัน ในงานประกอบ หุ่นยนต์เหล่านี้ทำงานขันสกรู หยิบและวาง จ่ายสาร และดูแลเครื่องจักรในเซลล์ที่มีพื้นที่เล็กเกินไปหรือมีผลิตภัณฑ์หลายรุ่นเกินกว่าจะคุ้มกับการใช้หุ่นยนต์ที่มีรั้วกั้น ในการปรับปรุงมาตรฐานปี 2025 ข้อกำหนดด้านความปลอดภัยของหุ่นยนต์ประเภทนี้ถูกรวมไว้ในมาตรฐานหุ่นยนต์หลักแล้ว: ISO 10218-1:2025 รวมข้อกำหนดทางเทคนิค ISO/TS 15066 ฉบับเดิมเข้าไว้ และใช้คำว่า “การใช้งานร่วมกับคน” แทน “หุ่นยนต์ทำงานร่วมกับคน” เพราะการรับรองเป็นการใช้งานร่วมกับคนทำได้เฉพาะการใช้งานรูปแบบนั้น ไม่ใช่ตัวหุ่นยนต์เอง การปรับปรุงครั้งเดียวกันยังเพิ่มข้อกำหนดด้านความมั่นคงปลอดภัยทางไซเบอร์ ดังนั้นเซลล์โคบอทที่ระบุข้อกำหนดในปัจจุบันจึงมีภาระหน้าที่ที่เซลล์ในยุค 2011 ไม่มี“ลูกค้ามักถามหาหุ่นยนต์ที่เร็วที่สุดในห้อง แต่หุ่นยนต์แทบไม่ใช่ข้อจำกัด ชุดป้อนชิ้นส่วนกับการเปลี่ยนรุ่นการผลิตต่างหากที่เป็นตัวจำกัด เราออกแบบเซลล์โดยยึดอัตราการป้อนที่ช้าที่สุดแต่เชื่อถือได้เป็นหลัก แล้วจึงเพิ่มโคบอทเฉพาะจุดที่ความยืดหยุ่นในการผลิตหลายรุ่นคุ้มกับต้นทุนจริง ๆ”
— ทีมวิศวกรรม ZEUEE ว่าด้วยการกำหนดข้อกำหนดสำหรับการบูรณาการระบบประกอบด้วยหุ่นยนต์
วิธีเลือกเครื่องจักรประกอบอัตโนมัติ: เกณฑ์อัตราการผลิตต่อดอลลาร์
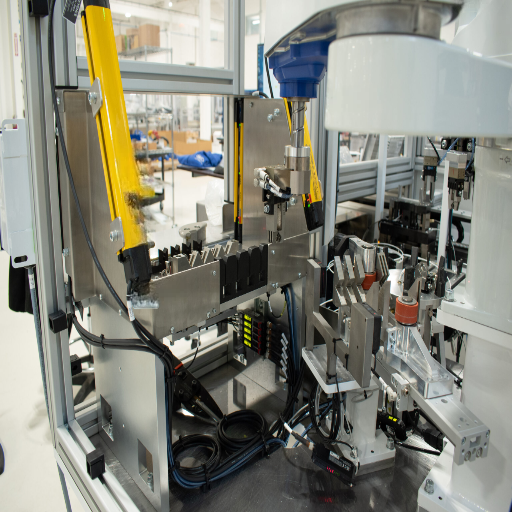 การเลือกเครื่องจักรประกอบอัตโนมัติที่เหมาะสมขึ้นอยู่กับปัจจัย 3 ประการ ได้แก่ ปริมาณการผลิตรายปี ความซับซ้อนของชิ้นส่วน และความหลากหลายของรุ่น พร้อมตัวชี้วัดหนึ่งค่าที่ผู้ขายแทบไม่ระบุ: อัตราการผลิตต่อดอลลาร์ (TPD) TPD คำนวณจากจำนวนชิ้นส่วนที่ผ่านเกณฑ์คุณภาพซึ่งเครื่องจักรผลิตได้ต่อปี หารด้วยต้นทุนรวมของเครื่องจักร เพื่อหลีกเลี่ยงการเปรียบเทียบเครื่องจักรจากราคาตั้งเพียงอย่างเดียว
เครื่องจักรที่ราคาถูกกว่าแต่อัตราผ่านชิ้นงานต่ำกว่า อาจมีต้นทุนต่อหน่วยของผลผลิตจริงสูงกว่า การคำนวณ TPD สำหรับสถาปัตยกรรมแต่ละแบบช่วยให้ตัดสินใจได้ชัดเจนโดยไม่ต้องอาศัยความคิดเห็น แนวทางพิจารณาผลผลิตต่อดอลลาร์นี้สอดคล้องกับคำแนะนำด้านต้นทุนการบูรณาการระบบที่เผยแพร่โดยNIST
💡 ตัวอย่างการคำนวณ TPD
สายการผลิตระบบหมุนราคา $400,000 ที่ผลิตชิ้นงานผ่านเกณฑ์คุณภาพ 1,500,000 ชิ้นต่อปี มีค่า TPD เท่ากับ 3.75 ชิ้นที่ผ่านเกณฑ์คุณภาพต่อดอลลาร์ต่อปี เซลล์หุ่นยนต์ราคา $300,000 ที่ผลิตชิ้นงานผ่านเกณฑ์คุณภาพ 600,000 ชิ้นต่อปี มีค่าเท่ากับ 2.0 สายการผลิตระบบหมุนจึงได้เปรียบด้าน TPD เมื่อผลิตสินค้ารุ่นเดียวในปริมาณสูง จนกระทั่งผลิตภัณฑ์แยกเป็น 6 รุ่น ซึ่งการสูญเสียเวลาจากการเปลี่ยนรุ่นการผลิต (หัวข้อถัดไป) ทำให้จำนวนชิ้นงานผ่านเกณฑ์คุณภาพที่ผลิตได้จริงต่ำกว่าเซลล์แบบยืดหยุ่น
ตารางเลือกเครื่องจักร: สถาปัตยกรรมแบบใดเหมาะกับการผลิตของคุณ?
| หากสถานการณ์ของคุณคือ… | ตัวเลือก | เหตุผล |
|---|---|---|
| สินค้ารุ่นเดียว 1M+/ปี แบบผลิตภัณฑ์คงที่ | ระบบหมุนหรืออินไลน์ (แบบตายตัว) | ต้นทุนต่อชิ้นต่ำที่สุดและ TPD สูงที่สุด |
| 3–8 รุ่น ปริมาณการผลิตปานกลาง | เซลล์หุ่นยนต์ / เซลล์แบบยืดหยุ่น | แทบไม่เสียเวลาจากการเปลี่ยนรุ่นการผลิต จึงรักษา TPD ไว้ได้ |
| ปริมาณการผลิตสูง + มีผลิตภัณฑ์ไม่กี่รุ่น | ไฮบริด (ชุดเปลี่ยนตำแหน่ง + หุ่นยนต์) | ได้ความเร็วจากระบบตายตัวและมีความยืดหยุ่นในจุดที่ต้องการ |
| ปริมาณการผลิตน้อยหรือแบบผลิตภัณฑ์ยังไม่ผ่านการพิสูจน์ | เซลล์กึ่งอัตโนมัติ / เซลล์โคบอท | เลื่อนการลงทุนในเครื่องมือการผลิตแบบตายตัวออกไปจนกว่าจะยืนยันปริมาณการผลิตได้ |
ควรเลือกการประกอบแบบกึ่งอัตโนมัติหรืออัตโนมัติเต็มรูปแบบ?
เลือกการประกอบแบบกึ่งอัตโนมัติเมื่อปริมาณการผลิตไม่มาก แบบผลิตภัณฑ์ยังเปลี่ยนแปลง หรือมีการเปลี่ยนรุ่นการผลิตบ่อย และเลือกแบบอัตโนมัติเต็มรูปแบบเมื่อผลิตสินค้ารุ่นเดียวในปริมาณมากและต่อเนื่อง การเลือกใช้ระบบอัตโนมัติเต็มรูปแบบทันทีสำหรับผลิตภัณฑ์ปริมาณน้อยแต่มีหลายรุ่นเป็นวิธีคลาสสิกในการซื้อเครื่องจักรที่ไม่เคยคืนทุน หลักเกณฑ์ตรงไปตรงมาจากหน้างานคือ สำหรับการผลิตที่มีความหลากหลายสูงแต่ปริมาณต่ำ หรืองานรับจ้างผลิตตามคำสั่ง การป้อนชิ้นส่วนอัตโนมัติเต็มรูปแบบมักไม่คุ้มค่า ทางเลือกที่ดีกว่าคือทำให้กระบวนการทำงานด้วยมือรอบผู้ปฏิบัติงานเป็นระบบอัตโนมัติ โดยให้คนทำหน้าที่ป้อนและนำชิ้นงานออก ขณะที่เครื่องจักรจัดการขั้นตอนซ้ำ ๆ ที่เสี่ยงต่อข้อผิดพลาดต้นทุนของเครื่องจักรประกอบอัตโนมัติ — และต้นทุนแฝงจากการเปลี่ยนรุ่นการผลิต
โดยทั่วไป เครื่องจักรประกอบอัตโนมัติแบบพร้อมใช้งานมีราคาระหว่าง $150,000 ถึง $500,000 โดยระบบหมุน 4 สถานีงานมีราคาประมาณ $350,000–$500,000 ส่วนเซลล์หุ่นยนต์มีราคาตั้งแต่ $150,000 ถึง $500,000 ขึ้นอยู่กับน้ำหนักบรรทุก กล้องแมชชีนวิชัน และขอบเขตการบูรณาการระบบ เครื่องมือการผลิตและการตรวจสอบเป็นปัจจัยหลักที่ทำให้ราคาระหว่างเครื่องจักรพื้นฐานกับเครื่องจักรซับซ้อนแตกต่างกัน คำนวณระยะเวลาคืนทุนได้จากสูตรง่าย ๆ คือ ระยะเวลาคืนทุน = ต้นทุนติดตั้งทั้งหมด ÷ ผลประโยชน์สุทธิต่อปี โดยผลประโยชน์สุทธิคือค่าแรงที่ประหยัดได้ บวกผลได้จากอัตราการผลิตและคุณภาพ แล้วหักค่าใช้จ่ายต่อเนื่อง ประมาณการในอุตสาหกรรมระบุว่าโครงการส่วนใหญ่คืนทุนภายใน 12 ถึง 24 เดือน ส่วนเซลล์โคบอทมักคืนทุนได้ภายใน 6–12 เดือน อย่างไรก็ตาม ตัวเลขที่ดูเข้าใจง่ายนี้ซ่อนต้นทุนหนึ่งไว้ ซึ่งโบรชัวร์มักไม่กล่าวถึง นั่นคือ ต้นทุนแฝงจากการเปลี่ยนรุ่นการผลิต
ต้นทุนแฝงจากการเปลี่ยนรุ่นการผลิต
ทุกนาทีที่สายการผลิตแบบตายตัวใช้ไปกับการสลับรุ่นผลิตภัณฑ์ คือกำลังการผลิตที่คุณจ่ายเงินซื้อแต่ไม่ได้ใช้ และของเสียจากชิ้นงานล็อตแรกหลังตั้งเครื่องก็เป็นต้นทุนแฝงอีกอย่างหนึ่ง หากผลิต 6 รุ่นและเปลี่ยนรุ่นวันละ 8 ครั้ง ครั้งละ 15 นาที จะเสียเวลา 2 ชั่วโมงจากวันทำงาน 16 ชั่วโมง หรือคิดเป็นต้นทุนแฝงด้านกำลังการผลิตราว 12% ซึ่งไม่ปรากฏในตารางคืนทุนที่คำนวณจาก “ผลผลิตตามป้ายสเปก” เมื่อเพิ่มจำนวนรุ่นที่ผลิตด้วยเครื่องมือการผลิตแบบตายตัว ต้นทุนแฝงนี้ก็สูงขึ้น นี่คือเหตุผลที่สายการผลิตที่มีสินค้าหลากหลายมักหันไปใช้เซลล์แบบยืดหยุ่น แม้เครื่องจักรแบบตายตัวจะดูมีต้นทุนต่อชิ้นต่ำกว่า
💡 ตัวอย่างการคำนวณระยะเวลาคืนทุน
สายการผลิตราคา $400,000 ช่วยลดตำแหน่งผู้ปฏิบัติงานได้ 3 ตำแหน่งใน 2 กะ เมื่อคิดต้นทุนแรงงานรวมประมาณ $45,000 ต่อตำแหน่ง ซึ่งเป็นตัวเลขที่สอดคล้องกับข้อมูลค่าตอบแทนพนักงานจากสำนักงานสถิติแรงงานสหรัฐฯ จะประหยัดได้ประมาณ $270,000 ต่อปี ระยะเวลาคืนทุน ≈ $400,000 ÷ $270,000 ≈ 1.5 ปี (18 เดือน) — ก่อนคิดต้นทุนแฝงจากการเปลี่ยนรุ่นการผลิต หากหักกำลังการผลิตจริง 12% จากการเปลี่ยนรุ่นบ่อย เครื่องจักรเดียวกันจะคืนทุนช้ากว่า 20 เดือน ขณะที่เซลล์แบบยืดหยุ่นซึ่งเปลี่ยนรุ่นได้ภายใน 2 นาทีจะมีระยะเวลาใกล้เคียงกับตัวเลขเดิมมากกว่า
การใช้งานในอุตสาหกรรม: ยานยนต์ อิเล็กทรอนิกส์ การแพทย์ และสินค้าอุปโภคบริโภค
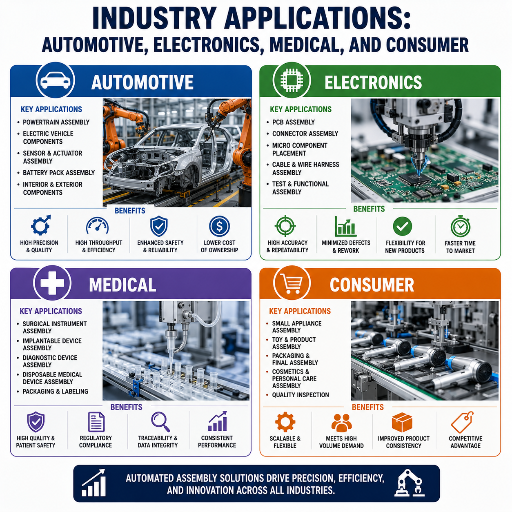 เครื่องจักรประกอบอัตโนมัติใช้ในทุกภาคการผลิตปริมาณสูง แต่แต่ละอุตสาหกรรมให้ความสำคัญกับข้อกำหนดต่างกัน อุตสาหกรรมยานยนต์ต้องการรอบการทำงานที่รวดเร็วและความทนทาน อุตสาหกรรมอิเล็กทรอนิกส์ต้องการความแม่นยำระดับต่ำกว่ามิลลิเมตรและเป็นหนึ่งในอุตสาหกรรมชั้นนำด้านการติดตั้งหุ่นยนต์ ส่วนอุปกรณ์การแพทย์ต้องรองรับการใช้งานในห้องสะอาดและตรวจสอบย้อนกลับได้ถึงระดับชิ้นงาน ขณะที่สินค้าอุปโภคบริโภคต้องการต้นทุนต่อชิ้นต่ำที่สุด แต่ละแถวด้านล่างสรุปข้อกำหนดที่ภาคอุตสาหกรรมต้องการจากเครื่องจักร
| อุตสาหกรรม | ชุดประกอบทั่วไป | ข้อกำหนดหลัก |
|---|---|---|
| ยานยนต์ / EV | คอนเน็กเตอร์ เซนเซอร์ โมดูลแบตเตอรี่ | รอบการทำงาน ความทนทาน การตรวจสอบย้อนกลับ |
| อิเล็กทรอนิกส์ / PCB | ส่วนประกอบ ชุดประกอบขนาดเล็ก | ความแม่นยำระดับต่ำกว่ามิลลิเมตร ความเร็วสูง (SCARA) |
| อุปกรณ์การแพทย์ | กระบอกฉีดยา สายสวน อุปกรณ์วินิจฉัย | ห้องสะอาด ISO 7/ISO 8, การตรวจสอบย้อนกลับด้วย DHR |
| สินค้าอุปโภคบริโภค | ฮาร์ดแวร์ เครื่องใช้ไฟฟ้า ของเล่น | ต้นทุนต่อชิ้นต่ำที่สุด เปลี่ยนรุ่นการผลิตได้รวดเร็ว |
การติดตั้งใช้งาน: จากข้อกำหนดสู่การเพิ่มกำลังการผลิต และจุดเปลี่ยนสำคัญของอัตราผ่านครั้งแรก
การสร้างเครื่องประกอบอัตโนมัติมีขั้นตอนที่คาดการณ์ได้ ได้แก่ ข้อกำหนดความต้องการของผู้ใช้ (URS) การพัฒนาแนวคิดและออกแบบ การสร้างเครื่อง การทดสอบการยอมรับจากโรงงาน (FAT) การทดสอบการยอมรับ ณ สถานที่ติดตั้ง (SAT) การตรวจสอบความถูกต้องของกระบวนการ และการเพิ่มกำลังการผลิต โดยความล่าช้าของกำหนดการส่วนใหญ่มักมีสาเหตุมาจากการระบุข้อกำหนดไม่ครบถ้วนตั้งแต่ต้น อย่างไรก็ตาม ตัวชี้วัดที่ควรใช้กำกับโครงการทั้งหมดไม่ใช่รอบการทำงาน แต่คืออัตราผ่านครั้งแรก (FPY) และการมองข้ามตัวชี้วัดนี้ทำให้เกิดสิ่งที่เราเรียกว่า “หน้าผาอัตราผ่านครั้งแรก”
หน้าผาอัตราผ่านครั้งแรก
การทดสอบเดินเครื่องและส่งมอบยังต้องผ่านข้อกำหนดความปลอดภัยของเครื่องจักร เช่น กฎการติดตั้งอุปกรณ์ป้องกันตาม มาตรฐาน OSHA ด้านอุปกรณ์ป้องกันเครื่องจักร ซึ่งการทดสอบ SAT อย่างละเอียดจะช่วยยืนยันได้ ด้วยเหตุนี้ การตรวจสอบและความน่าเชื่อถือของชุดป้อนชิ้นงานจึงควรได้รับการระบุข้อกำหนดอย่างละเอียดไม่น้อยกว่าหุ่นยนต์ การตรวจสอบด้วยระบบแมชชีนวิชันอัตโนมัติ การตรวจติดตามแรง และการควบคุมกระบวนการอย่างเป็นระบบ ช่วยรักษา FPY ให้อยู่ในระดับสูงระหว่างการเปลี่ยนรุ่นการผลิต และช่วยให้สายการผลิตกลับมาทำงานได้อย่างรวดเร็วเมื่อการตั้งค่าใหม่เริ่มทำให้เกิดชิ้นงานเสีย เครื่องจักรที่ผ่านการอนุมัติ ณ SAT โดยมีเป้าหมาย FPY ที่ชัดเจน ไม่ใช่เพียงตัวเลขรอบการทำงาน คือเครื่องจักรที่ทำให้เกิดการคืนทุนได้จริง ไม่ว่าจะเป็นสายการประกอบอัตโนมัติเต็มรูปแบบหรือสายการประกอบแบบเคลื่อนที่ที่ป้อนชิ้นงานเข้าสู่การประกอบขั้นสุดท้าย ประโยชน์จากระบบอัตโนมัติจะเกิดขึ้นได้ก็ต่อเมื่อรักษาอัตราผ่านครั้งแรกไว้ได้
ผลผลิตจริงคำนวณจากความเร็วตามพิกัดคูณด้วยอัตราผ่านเกณฑ์ ดังนั้นการสูญเสียจากอัตราผ่านเกณฑ์ที่ลดลงจึงส่งผลรุนแรงเร็วกว่าที่ผู้ซื้อมักคาดไว้ ดังที่วิศวกรในสื่ออุตสาหกรรมกล่าวไว้ เครื่องหยิบและวางที่ทำงานเร็วแต่ผลิตชิ้นงานบกพร่อง 10% มีประสิทธิภาพต่ำกว่าเครื่องที่ช้ากว่าแต่ทำงานด้วย FPY 99% เพราะเครื่องที่ “เร็วกว่า” ส่งชิ้นส่วนที่ผ่านเกณฑ์คุณภาพได้น้อยกว่าต่อชั่วโมง และยังเพิ่มงานแก้ไขกับเศษวัสดุที่ต้องทิ้งด้วย เมื่อเปรียบเทียบเครื่องจักร ให้คูณความเร็วที่เสนอด้วยค่า FPY ที่เป็นไปได้จริงก่อนเชื่ออัตราการผลิตที่ระบุ
แนวโน้มอุตสาหกรรม: สิ่งที่เปลี่ยนไปสำหรับผู้ซื้อใน 2026
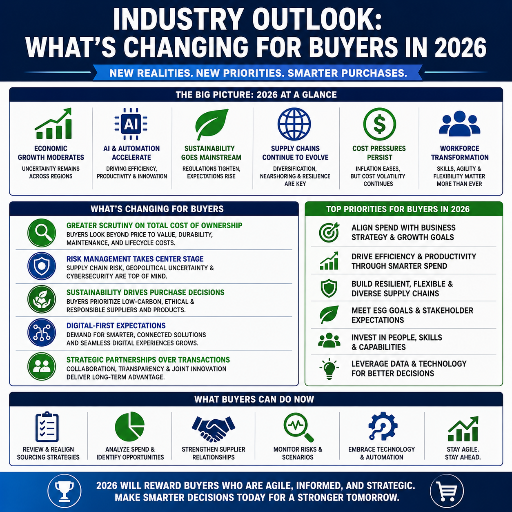 สำหรับผู้ซื้อที่วางแผนใช้ระบบอัตโนมัติใน 2026 ปัจจัยชี้ขาดไม่ได้อยู่ที่ราคาแบบหุ่นยนต์ที่ลดลงอีกต่อไป แต่อยู่ที่การขาดแคลนแรงงานภาคการผลิตเชิงโครงสร้าง ซึ่งกำลังเปลี่ยนแปลงสิ่งที่ควรนำระบบอัตโนมัติมาใช้และวิธีการใช้งาน ในช่วงกลางปี 2025 สหรัฐอเมริกามีตำแหน่งงานภาคการผลิตว่างมากกว่า 415,000 ตำแหน่ง และบทวิเคราะห์อุตสาหกรรมคาดการณ์ว่าภายใน 2033 จะต้องการแรงงานภาคการผลิตใหม่ 3.8 ล้านคน โดยมีตำแหน่งงานเกือบ 1.9 ล้านตำแหน่งที่เสี่ยงไม่มีผู้เข้าทำงาน ช่องว่างนี้ต่างหาก ไม่ใช่การคาดการณ์ตลาด ที่ควรเป็นตัวขับเคลื่อนการกำหนดข้อกำหนดของคุณ สายการผลิตกำลังถูกนำระบบอัตโนมัติมาใช้เพื่อรองรับงานที่ไม่มีคนพร้อมทำ
ข้อควรเข้าใจที่สำคัญและตรงไปตรงมาคือ ระบบอัตโนมัติทำให้จุดคอขวดย้ายตำแหน่ง แทนที่จะขจัดออกไป ผลสำรวจ USA Reshoring Survey ปี 2025 พบว่า OEM จะย้ายการผลิตกลับประเทศเพิ่มขึ้นราว 30% หากมีแรงงานทักษะในประเทศเพียงพอ แต่ตำแหน่งที่จ้างยากที่สุดในการย้ายฐานการผลิตกลับประเทศขณะนี้คือวิศวกรระบบอัตโนมัติและระบบควบคุม ซึ่งเขียนโปรแกรมและบำรุงรักษาเครื่องจักรเหล่านี้ ในด้านเทคนิค มี 2 ปัจจัยที่ช่วยหนุนแนวโน้มนี้ ได้แก่ ระบบแมชชีนวิชันที่ขับเคลื่อนด้วย AI ช่วยลดอัตราชิ้นงานเสียได้ราว 30% และทำให้เซลล์การผลิตที่ยืดหยุ่นและรองรับผลิตภัณฑ์หลายรุ่นใช้งานได้จริง ขณะที่ ISO 10218-1:2025 รวมข้อกำหนดความปลอดภัยของหุ่นยนต์ร่วมปฏิบัติงานไว้ด้วยกัน และเพิ่มความปลอดภัยทางไซเบอร์เข้าไว้ในเอกสารข้อกำหนด สำหรับบริบทตลาด นักวิเคราะห์ประเมินมูลค่าตลาดระบบอัตโนมัติสำหรับงานประกอบไว้ที่ระดับหลายหมื่นล้านดอลลาร์ โดยเติบโตต่อปีในอัตราเลขหลักเดียวระดับสูง ซึ่งเป็นเพียงข้อมูลประกอบทิศทางตลาด ไม่ใช่เหตุผลในการซื้อ หากคุณกำลังวางแผนสายการผลิตสำหรับ 2026 แนวทางที่ทำได้ทันทีคือ ออกแบบให้รองรับความยืดหยุ่นของรุ่นผลิตภัณฑ์และระบบแมชชีนวิชันในสายการผลิตตั้งแต่ตอนนี้ พร้อมจัดสรรงบประมาณสำหรับบุคลากรด้านระบบควบคุมที่จะดูแลการทำงาน เพราะจะไม่มีแรงงานที่เคยประกอบสายการผลิตแบบตายตัวด้วยมือให้กลับไปพึ่งพาอีกแล้ว
คำถามที่พบบ่อย
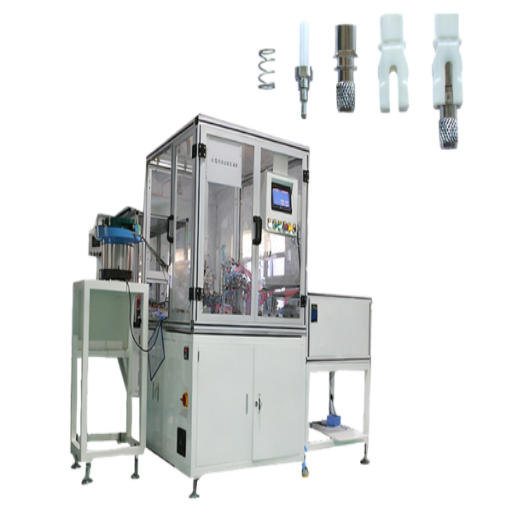
เครื่องประกอบอัตโนมัติคืออะไร?
ดูคำตอบ
เครื่องประกอบอัตโนมัติคือระบบที่ตั้งโปรแกรมได้ ใช้ประกอบชิ้นส่วนแต่ละชิ้นเข้าด้วยกันเป็นผลิตภัณฑ์สำเร็จรูปโดยแทบไม่ต้องมีคนเข้ามาแทรกแซง ระบบจะป้อนชิ้นส่วน เคลื่อนย้ายผ่านสถานีงานตามลำดับที่กำหนด ทำการประกอบ และตรวจสอบชิ้นงานแต่ละชิ้น เครื่องเหล่านี้เข้ามาแทนที่การทำงานซ้ำ ๆ ด้วยมือของผู้ปฏิบัติงานในสายการผลิต และควบคุมคุณภาพกับรอบการทำงานให้สม่ำเสมอในโรงงานที่ผลิตสินค้าชนิดเดียวกันในปริมาณมาก จึงเป็นแกนหลักของการผลิตซ้ำปริมาณมากในโรงงานสมัยใหม่
ระบบอัตโนมัติมี 4 ประเภทอะไรบ้าง?
ดูคำตอบ
โดยทั่วไป ระบบอัตโนมัติในการผลิตแบ่งออกเป็น 3 ประเภท ได้แก่ ระบบอัตโนมัติแบบตายตัว ซึ่งใช้เครื่องมือการผลิตที่ออกแบบเฉพาะสำหรับการผลิตปริมาณสูงสุด แต่ปรับเปลี่ยนผลิตภัณฑ์ได้ยาก ระบบอัตโนมัติแบบตั้งโปรแกรมได้ ซึ่งผลิตสินค้าเป็นชุดและตั้งโปรแกรมใหม่ระหว่างการผลิตแต่ละชุด และระบบอัตโนมัติแบบยืดหยุ่น ซึ่งเปลี่ยนไปผลิตผลิตภัณฑ์หลายรุ่นได้โดยแทบไม่เสียเวลา หลายคู่มือเพิ่มประเภทที่ 4 คือระบบอัตโนมัติแบบบูรณาการหรือ “อัจฉริยะ” ซึ่งเชื่อมโยงเครื่องจักร ข้อมูล และซอฟต์แวร์ควบคุมเป็นระบบเดียว โดยปริมาณการผลิตและสัดส่วนความหลากหลายของรุ่นผลิตภัณฑ์เป็นปัจจัยตัดสินว่าประเภทใดเหมาะกับสายการผลิตของคุณ
ระบบอัตโนมัติแบบตายตัวกับแบบยืดหยุ่นต่างกันอย่างไร?
ดูคำตอบ
ระบบอัตโนมัติแบบตายตัวกำหนดลำดับกระบวนการไว้ในฮาร์ดแวร์ เพื่อให้ได้ความเร็วสูงสุดและต้นทุนต่อชิ้นต่ำที่สุด แต่ไม่สามารถเปลี่ยนผลิตภัณฑ์ได้หากไม่ปรับสร้างเครื่องใหม่ซึ่งมีค่าใช้จ่ายสูง ส่วนระบบอัตโนมัติแบบยืดหยุ่นเปลี่ยนไปผลิตชิ้นงานรูปแบบอื่นได้โดยแทบไม่เสียเวลาการผลิต ระบบแบบตายตัวเหมาะกับผลิตภัณฑ์ชนิดเดียวในปริมาณมาก ส่วนระบบแบบยืดหยุ่นเหมาะกับผลิตภัณฑ์หลายรุ่นบนสายการผลิตเดียวกัน
เครื่องประกอบอัตโนมัติมีราคาเท่าไร?
ดูคำตอบ
เครื่องประกอบอัตโนมัติแบบครบวงจรส่วนใหญ่มีราคาระหว่าง $150,000 ถึง $500,000 โดยระบบจานหมุน 4 สถานีงานมักอยู่ในช่วง $350,000–$500,000 ส่วนเซลล์หุ่นยนต์มีราคาตั้งแต่ $150,000 ถึง $500,000 ขึ้นอยู่กับจำนวนสถานีงาน น้ำหนักบรรทุก ระบบแมชชีนวิชัน และขอบเขตการบูรณาการระบบ
มีโรงงานที่ทำงานอัตโนมัติเต็มรูปแบบโดยไม่ต้องเปิดไฟหรือไม่?
ดูคำตอบ
มีการผลิตแบบไม่ต้องมีคนควบคุม (lights-out) หรือแบบอัตโนมัติเต็มรูปแบบอยู่จริง แต่พบได้น้อยกว่าที่การตลาดกล่าวอ้างมาก และเหมาะที่สุดกับกระบวนการที่มีขอบเขตแคบ มีเสถียรภาพ และผลิตปริมาณสูง ซึ่งป้อนชิ้นส่วนได้อย่างเชื่อถือได้และตรวจจับข้อผิดพลาดได้ทุกจุดก่อนที่ปัญหาจะลุกลาม โรงงานส่วนใหญ่ที่เรียกว่า “อัตโนมัติเต็มรูปแบบ” ยังคงต้องพึ่งพาคนในการตั้งค่า การเปลี่ยนรุ่นการผลิต การบำรุงรักษา และการจัดการกรณีผิดปกติ เพราะชุดป้อนชิ้นงานอาจติดขัด เครื่องมือการผลิตสึกหรอ และรุ่นผลิตภัณฑ์เปลี่ยนไปตามเวลา การผลิตแบบไม่ต้องมีคนควบคุมเป็นผลลัพธ์ของกระบวนการที่พัฒนาเต็มที่และมีข้อมูลลักษณะการทำงานชัดเจน ไม่ใช่สิ่งที่ซื้อมาแล้วเปิดใช้งานได้ทันทีตั้งแต่วันแรก
การออกแบบและสร้างเครื่องประกอบตามสั่งใช้เวลานานเท่าไร?
ดูคำตอบ
โดยปกติเครื่องประกอบอัตโนมัติตามสั่งต้องใช้เวลาหลายเดือน ตั้งแต่ได้รับอนุมัติข้อกำหนดความต้องการของผู้ใช้ ผ่านการออกแบบทางกลโดยละเอียด การผลิต และการประกอบ จนเป็นสายการผลิตที่ผ่านการตรวจสอบความถูกต้องครบถ้วนและผ่านการทดสอบการยอมรับทั้งที่โรงงานและ ณ สถานที่ติดตั้ง เอกสารข้อกำหนดที่ระบุรายละเอียดไม่ครบถ้วนเป็นความเสี่ยงสำคัญที่สุดต่อกำหนดการนี้
กำลังวางแผนสายการประกอบอัตโนมัติอยู่หรือไม่?
ZEUEE ออกแบบและสร้างเครื่องประกอบอัตโนมัติตามสั่ง ทั้งแบบจานหมุน แบบอินไลน์ แบบหุ่นยนต์ และแบบไฮบริด พร้อมประสบการณ์ 20 ปีและโครงการที่ส่งมอบแล้วกว่า 10,000 โครงการ แจ้งผลิตภัณฑ์ ปริมาณการผลิต และสัดส่วนความหลากหลายของรุ่นผลิตภัณฑ์ของคุณ เพื่อให้เราช่วยกำหนดสถาปัตยกรรมระบบที่เหมาะสม
ดูเครื่องประกอบอัตโนมัติตามสั่ง →เหตุผลที่เราเขียนคู่มือนี้
คู่มือนี้สะท้อนประสบการณ์ 2 ทศวรรษของ ZEUEE ในการสร้างเครื่องประกอบแบบจานหมุน แบบอินไลน์ และแบบหุ่นยนต์ รวมถึงเครื่องที่สร้างใช้งานจริง เช่น เครื่องประกอบด้ามจับ (12 ชิ้นต่อรอบการทำงาน เปลี่ยนรุ่นการผลิตภายใน 15 นาที) เราให้ความสำคัญกับประเด็นการตัดสินใจที่ผู้ขายมักละเลย ได้แก่ อัตราการผลิตต่อเงินลงทุน ภาระต้นทุนจากการเปลี่ยนรุ่นการผลิต และอัตราผ่านครั้งแรก เพราะตัวเลขเหล่านี้เป็นตัวตัดสินว่าเครื่องจักรจะคืนทุนได้หรือไม่ ตรวจทานโดยทีมเทคนิคของ ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd).
เอกสารอ้างอิงและแหล่งข้อมูล
- รายงาน World Robotics 2025 — หุ่นยนต์อุตสาหกรรม — International Federation of Robotics (IFR)
- ISO 10218-1:2025 หุ่นยนต์ — ข้อกำหนดด้านความปลอดภัย ส่วนที่ 1 — International Organization for Standardization
- การสำรวจตำแหน่งงานว่างและการเปลี่ยนงาน (JOLTS) — U.S. Bureau of Labor Statistics
- สิทธิบัตรสหรัฐฯ 5,386,621 — เซลล์ประกอบแบบยืดหยุ่น — USPTO ผ่าน Google Patents
- สิทธิบัตรสหรัฐฯ 9,259,844 — ระบบหุ่นยนต์นำทางด้วยแมชชีนวิชัน — USPTO ผ่าน Google Patents
- คำขอสิทธิบัตรสหรัฐฯ 2022/0371208 — อุปกรณ์จับยึดสำหรับหุ่นยนต์ — USPTO ผ่าน Google Patents
- โครงการวางแผนและควบคุมการปฏิบัติงานด้านการผลิตอัจฉริยะ — U.S. National Institute of Standards and Technology
- มาตรฐานด้านอุปกรณ์ป้องกันเครื่องจักร — U.S. Occupational Safety and Health Administration
- คำถามที่พบบ่อยเกี่ยวกับ ISO 10218 ฉบับปรับปรุง — Association for Advancing Automation (A3)
- ระบบอัตโนมัติ — การใช้งานในภาคการผลิต — Encyclopædia Britannica
- การศึกษาผลกระทบของแรงงานภาคการผลิตในสหรัฐฯ — Deloitte & The Manufacturing Institute
บทความที่เกี่ยวข้อง
- การสร้างเครื่องประกอบตามสั่ง — ข้อมูลที่ควรส่งมาเพื่อขอใบเสนอราคา
- ระบบตรวจสอบด้วยแมชชีนวิชันเพื่อเพิ่มอัตราผ่านครั้งแรก
- อุปกรณ์ทดสอบอัตโนมัติสำหรับการตรวจสอบความถูกต้องในสายการผลิต
- โซลูชันโรงงานอัจฉริยะและการบูรณาการข้อมูล
- เครื่องประกอบคอนเน็กเตอร์สำหรับงานอิเล็กทรอนิกส์
- อุตสาหกรรมที่เราให้บริการด้วยระบบอัตโนมัติสำหรับงานประกอบ
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015





