Contatti Zeyu lntelligent Industrial Company

Come confrontare i produttori di sistemi automatici per il controllo dei connettori

I produttori di sistemi automatici per il controllo dei connettori possono essere costruttori di macchine, integratori di sistemi, fornitori di sistemi di controllo, fornitori di piattaforme di visione artificiale o specialisti di metrologia che forniscono macchinari o servizi di ingegneria per il controllo automatico dei connettori. Non tutti offrono lo stesso perimetro. Un’azienda può costruire la macchina completa, un’altra integrare telecamere e controlli, mentre una terza fornisce soltanto il livello di visione artificiale o di misurazione. Una selezione iniziale utile parte dal ruolo del fornitore, dalle prove pubbliche specifiche per i connettori, dalle responsabilità d’integrazione e dal piano di accettazione, non da un’etichetta immotivata come «miglior fornitore».
Informativa dell’editore
ZEUEE pubblica questo articolo ed è inclusa tra i fornitori individuati. L’inclusione significa che è stata trovata una fonte pubblica pertinente ai connettori. Non significa che un fornitore sia stato sottoposto a verifica indipendente, classificato, approvato o collaudato sui vostri componenti.
Risposta diretta: distinguete i costruttori di macchine complete, gli integratori di sistemi, le piattaforme di visione artificiale, i fornitori di sistemi di controllo e gli specialisti di metrologia prima di confrontare i fornitori. Attribuite ogni dichiarazione pubblica al suo autore, indicate come sconosciute le prove mancanti e fornite a ogni candidato lo stesso brief per campioni, interfacce, misurazioni e accettazione.
Punto chiave
La documentazione pubblica sui connettori consente di includere un fornitore nella fase di ricerca.
Le prove comparabili, osservate nelle vostre condizioni, consentono di includerlo nella selezione finale.
Distinguere il ruolo del fornitore prima di confrontare le dichiarazioni
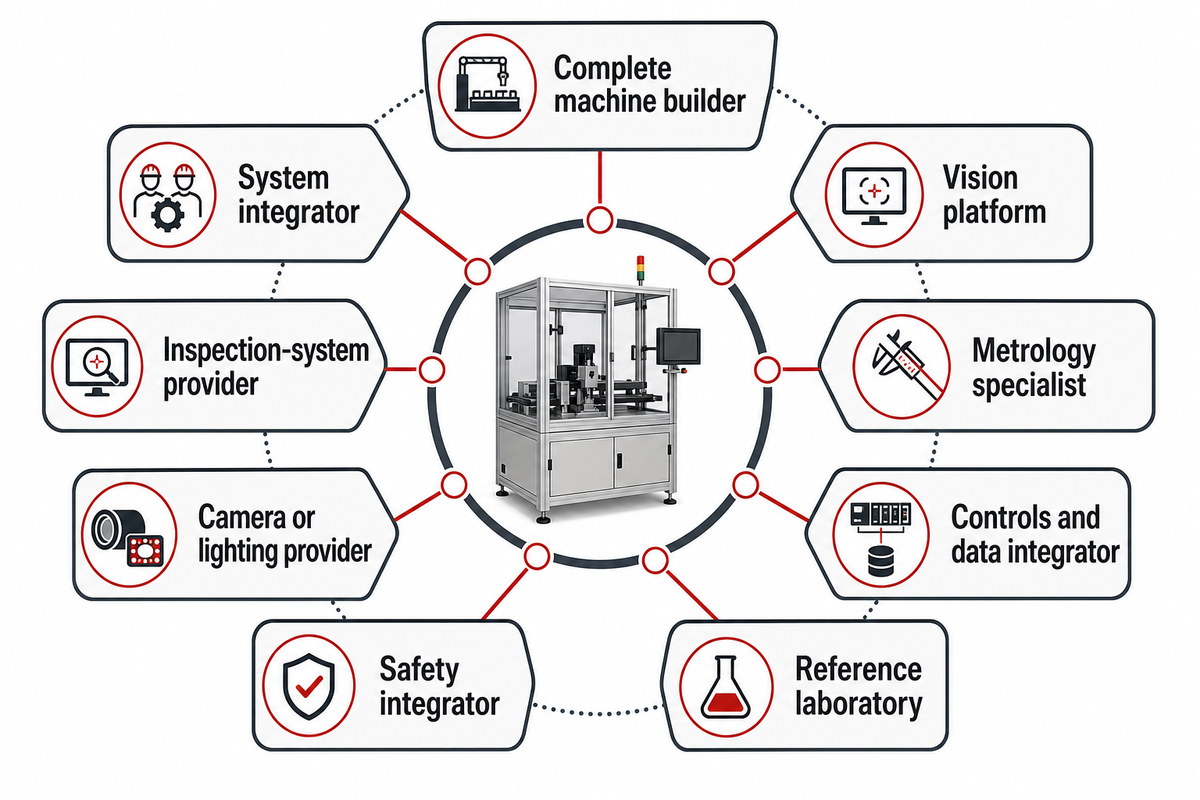
Un progetto di controllo dei connettori può coinvolgere diversi tipi di fornitori; distinguerne i ruoli rende comparabili le prove osservate. La mappa dei ruoli indica di cosa può occuparsi un’azienda, cosa deve essere fornito da un’altra parte e a quale soggetto assegnare contrattualmente la firma del risultato di accettazione complessivo. Le pagine dei risultati di ricerca spesso confondono questi confini usando termini come «soluzione» o «sistema».
I costruttori di macchine possono occuparsi della presentazione dei componenti, delle attrezzature, del movimento, dei controlli, del controllo, dello scarto, delle protezioni e della messa in servizio. Gli integratori di sistemi possono combinare diversi fornitori attorno a una linea esistente. Un’azienda che fornisce una piattaforma di visione artificiale può fornire hardware di acquisizione immagini e software, lasciando altrove l’alimentazione, il movimento e l’accettazione complessiva.
Mappa dei fornitori in 9 categorie
| Tipo di fornitore | Responsabilità tipiche | Responsabilità non evidenti | Prima domanda di verifica |
|---|---|---|---|
| Costruttore di macchine complete | Dalla movimentazione allo scarto e al passaggio alla linea | Servizi e contenimento a valle a carico dell’acquirente | Chi si assume la responsabilità del risultato complessivo in fabbrica e in stabilimento? |
| Integratore di sistemi | Ingegneria applicativa per diverse tecnologie | Garanzie di terzi e responsabilità finale | Quali interfacce ed eccezioni sono escluse? |
| Piattaforma di visione artificiale | Acquisizione di immagini, algoritmi, software e hardware selezionato | Alimentazione, controlli, protezioni e percorso di scarto | L’offerta riguarda una piattaforma, un sottosistema o una cella? |
| Fornitore di sistemi di controllo | Pacchetto definito di rilevamento e misurazione | Copertura dei componenti e integrazione nella produzione | Quali geometrie e condizioni operative sono state verificate? |
| Specialista di metrologia | Misurazione dimensionale od ottica riferibile | Movimentazione, integrazione del ciclo e gestione dei risultati | Quali incertezza e regola di conformità si applicano? |
| Fornitore di telecamere o illuminazione | Componenti ottici e supporto applicativo | Formazione completa dell’immagine e comportamento della macchina | Chi convalida la catena ottica installata? |
| Integratore di controlli e dati | PLC, dati di produzione, registrazioni e segnali di sincronizzazione | Validità del controllo e contenimento fisico | Chi garantisce la coerenza tra risultato e scarto? |
| Integratore per la sicurezza | Controllo dei rischi e implementazione delle protezioni | Capacità del processo e accettazione della qualità | Quali pericoli e norme tecniche rientrano nel perimetro? |
| Laboratorio di riferimento | Misurazione o classificazione indipendente di riferimento | Automazione in linea e gestione dei componenti in produzione | Come verranno trasferiti alla linea i risultati di riferimento? |
Tradurre il linguaggio di ricerca in requisiti
Le espressioni di ricerca descrivono problemi che si sovrappongono, non categorie standardizzate di macchinari. Produzione di connettori, processi di produzione dei connettori, processo di produzione, sistemi di produzione, settori produttivi e qualità della produzione forniscono il contesto di fabbrica. Non definiscono chi è responsabile della stazione di controllo.
Termini come assemblaggio di connettori, assemblaggio automatico di connettori, assemblaggio automatico, assemblaggio di cavi, connettore automatico, stampaggio a iniezione e stampaggio si riferiscono solitamente a operazioni a monte. Chiedete se il controllo parte da contatti e pin sfusi, da un alloggiamento stampato, da connettori elettrici finiti o da un componente installato in un sistema elettrico.
Anche per i macchinari stessi, sistema di controllo dei connettori, controllo automatico dei connettori elettrici, controllo dei connettori elettrici, controllo dei connettori, controllo di pin, connettori e cavi, processo di controllo e flussi di lavoro per il controllo dei connettori richiedono comunque la definizione dei confini della stazione. «Controllo dedicato» può indicare una macchina autonoma o una ricetta dedicata in un sistema multiapplicazione. L’espressione, da sola, non chiarisce le responsabilità d’integrazione.
La terminologia dei difetti deve diventare una tassonomia controllata. Rilevamento dei difetti, rilevare i difetti, pin piegati, rilevare pin piegati, disallineamento e contatti elettrici dei connettori indicano possibili controlli, ma il sistema deve rilevare ogni condizione in base a un riferimento concordato. Dichiarazioni come «connettori vari» o «tutti i connettori» non sono misurabili finché non viene elencata la famiglia di prodotti approvata con le relative varianti.
Anche la terminologia delle tecnologie richiede una definizione precisa. Controllo con visione artificiale, visione artificiale automatizzata, controllo multicamera, elaborazione delle immagini, elaborazione avanzata delle immagini, visione con IA, controllo con IA, controllo dei connettori con IA e modelli di IA descrivono metodi possibili. Alta risoluzione, elevata precisione, controllo avanzato, tecnologie di controllo, controllo dimensionale, controllo delle fibre e sonde di controllo richiedono unità, condizioni, calibrazione e una grandezza misurata definita.
Infine, le dichiarazioni commerciali sulla qualità richiedono una verifica basata su prove. Controllo qualità, garanzia della qualità, ispezione della qualità, qualità dei connettori, controllo della qualità dei connettori, affidabilità dei connettori, connettore affidabile e affidabilità e prestazioni indicano risultati o programmi, non specifiche dei sensori. I sistemi di automazione possono aiutare i produttori a ridurre alcuni controlli manuali, ma nessun fornitore può garantire che ogni connettore soddisfi ogni requisito senza una popolazione definita e un piano di prova.
I produttori di componenti per connettori costituiscono una categoria completamente distinta. Fatturato, quota di mercato o notorietà del marchio non dimostrano che un’azienda sia in grado di progettare e accettare una cella automatizzata di controllo. Classificate il ruolo del fornitore prima di confrontare le capacità dichiarate.
Selezione iniziale di fornitori di sistemi di controllo dei connettori basata su prove pubbliche
Il seguente elenco in ordine alfabetico identifica i fornitori con documentazione pubblica pertinente ai connettori. Non rappresenta né una mappa completa del mercato né una classifica delle capacità. Ogni riga riporta il ruolo dichiarato dal fornitore, il tipo di prova pubblica e il principale aspetto che resta da verificare.
I dati commerciali e accademici si riferiscono esclusivamente all’applicazione e alle condizioni indicate. Mostrano quali informazioni possono comparire nella documentazione pubblica, ma non consentono di stilare una classifica comparativa dei fornitori.
| Fornitore | Ruolo dichiarato e prove pubbliche sui connettori | Stato delle prove | Non verificato pubblicamente |
|---|---|---|---|
| Chromasens | Sistema per il controllo 3D dei pin dei connettori segnalato dalla stampa di settore, con telecamera e configurazione ottica attribuite | Esempio applicativo pubblico | Tassi di errore, disponibilità, trasferibilità e confini della cella completa non verificati indipendentemente |
| HAHN Automation Group | Articolo aziendale che descrive la movimentazione coordinata dei connettori, l’assemblaggio, il controllo, le varianti e i dati di produzione | Dichiarazione ufficiale sulle capacità e sulle applicazioni | Registrazione di accettazione comparabile per il connettore di un nuovo acquirente |
| Overview.ai | Piattaforma di visione artificiale basata sull’intelligenza artificiale, presentata per il controllo di connettori e assemblaggi di schede a circuito stampato | Dichiarazione ufficiale sulle capacità | Meccanica completa, controlli di linea, protezioni e risultati misurati indipendentemente |
| UnitX | Piattaforma di visione artificiale e acquisizione immagini con esempi di difetti nei connettori e opzioni chiavi in mano descritte dal fornitore | Dichiarazione ufficiale sulle capacità e caso aziendale quantificato | Trasferibilità a connettori, finiture, lotti, illuminazione e condizioni di fabbrica diversi |
| Zebra | Software di visione artificiale industriale e telecamere per misurazione dimensionale, colore, codici e applicazioni multicamera sui connettori | Descrizione ufficiale di un caso d’uso | Responsabilità sulla cella completa non definita; la pagina indirizza gli acquirenti ai partner |
| ZEUEE | Architettura aziendale di una cella completa, comprendente alimentazione, più stazioni di controllo, gestione degli scarti, controlli e tracciabilità | Dichiarazione ufficiale di capacità specifica per i connettori | Precisione, decisioni errate, disponibilità, accettazione del cliente e trasferibilità tra componenti non verificati indipendentemente |
Per esempio, una pubblicazione commerciale attribuisce a Chromasens una risoluzione di 30 μm, un intervallo in altezza di 8,22 mm e un campo visivo di 105 mm per un sistema per pin di connettori. Questi dati descrivono quella configurazione. La pagina non fornisce campioni controllati, tassi di falsi positivi o falsi negativi, né risultati osservati sulla produzione a lungo termine.
Un caso di studio aziendale di UnitX riporta un test di ripetibilità su 7.000 componenti, 0% di falsi positivi, non più di 0,8% di falsi negativi e acquisizione al volo a 1 m/s per una specifica applicazione con connettori; il risultato non è stato riprodotto indipendentemente. HAHN riporta un caso diverso con 24 pin, 6 varianti e un ciclo di 25 s. Le differenze tra componenti, perimetri e condizioni impediscono di usare questi dati per classificare le aziende.
30 μmRisoluzione dichiarata da Chromasens
105 mmCampo visivo dichiarato da Chromasens
7.000 componentiCaso di ripetibilità aziendale di UnitX
25 sCiclo applicativo aziendale di HAHN
Anche i dati accademici dipendono dalle condizioni specifiche. Un abstract KCI riporta 1.020 immagini, 20 epoche, una precisione di previsione del 99,25% e fino a 72.000 classificazioni/h per uno studio su pin di connettori basato su video. L’articolo Springer del 2026 riporta risultati offline diversi per due insiemi di dati specifici di prodotto, ottenuti con la GPU indicata dagli autori. L’articolo dichiara esplicitamente di non sostenere che vi sia stata un’implementazione completa in produzione o una generalizzazione ampia tra domini diversi.
Usare la griglia delle prove specifiche per i connettori
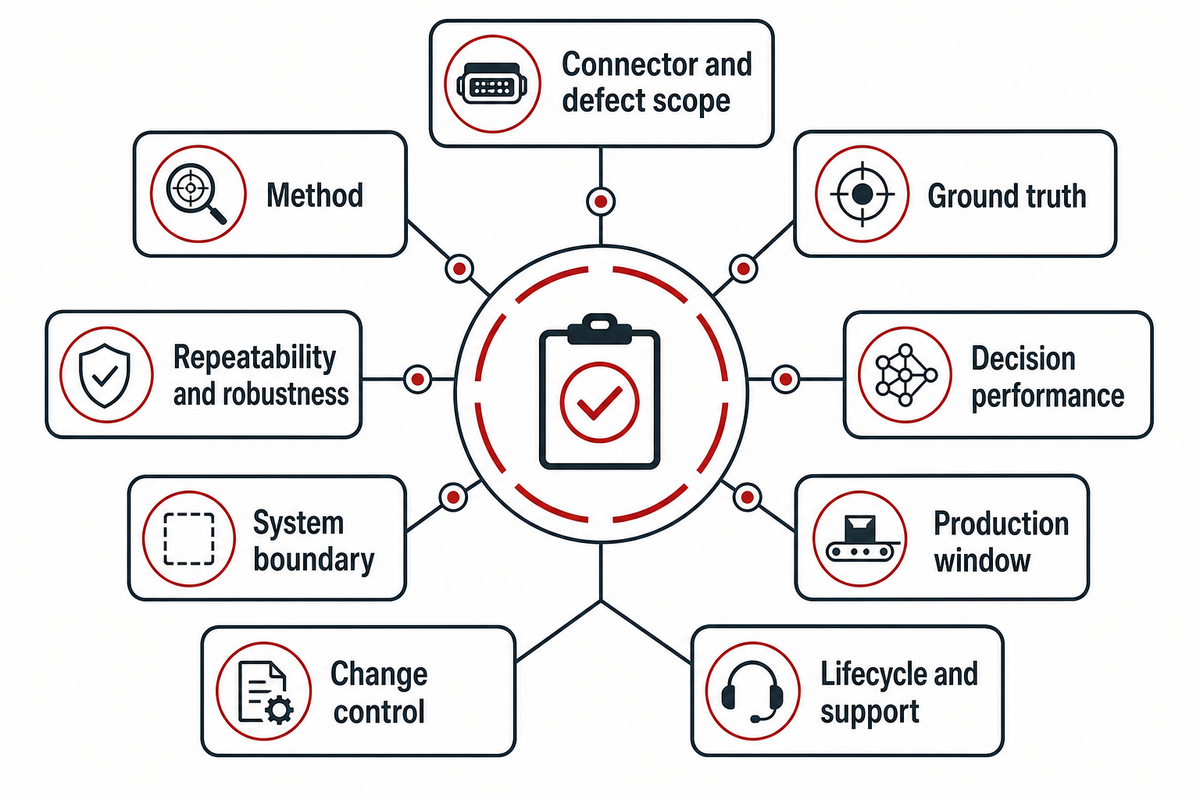
Partendo dai dati pubblici disponibili, la griglia delle prove specifiche per i connettori trasforma le brochure in campi semplici e verificabili, senza inventare punteggi. Compilate un campo solo quando è supportato da una fonte o da un test osservato. Se non ci sono prove, «Non verificato pubblicamente» è più utile di una deduzione presentata con sicurezza.
I campi della griglia relativi a verità di riferimento, ripetibilità e monitoraggio riflettono le problematiche indicate nelle linee guida NIST su validità e affidabilità; tali linee guida non certificano alcun fornitore o risultato di produzione.
| Campo | Informazioni da registrare | Elementi che rendono attendibili le prove |
|---|---|---|
| Ambito dei connettori e dei difetti | Famiglia, varianti, finiture, tassonomia dei difetti, variazioni accettabili | Disegni tecnici controllati e registro dei campioni etichettati |
| Metodo | Inquadratura, illuminazione, sensore, algoritmo, misurazione, gestione del risultato | Registrazione della configurazione collegata alla ricetta sottoposta a test |
| Verità di riferimento | Chi ha classificato ciascun componente e come sono stati risolti i disaccordi | Metodo di riferimento calibrato e prove conservate |
| Ripetibilità e robustezza | Lotti, turni, modalità di presentazione, illuminazione, movimento, superfici, cambi formato | Prove ripetute in tutte le condizioni operative approvate |
| Prestazioni decisionali | Falsi positivi, falsi negativi, difetti sfuggiti, incertezza, banda di guardia | Denominatori, soglie e regole decisionali definiti in anticipo |
| Confini del sistema | Alimentazione, attrezzatura, controllo, scarto, tracciabilità, protezione, ripristino, assistenza | Matrice delle responsabilità e test combinato osservato |
| Finestra di produzione | Flusso dei componenti, arresti, riavvii, condizioni ambientali ed eventi di contenimento | Registrazione di una prova osservata con cronologia degli eventi e dei risultati |
| Controllo delle modifiche | Revisioni di ricetta, modello, illuminazione, software, soglie e accessi | Registrazione delle modifiche approvate con prove di convalida e ripristino |
| Ciclo di vita e assistenza | Backup, ripristino, ricambi, formazione, accesso e responsabilità delle escalation | Prova di ripristino, registrazione del passaggio di consegne e perimetro contrattuale dell’assistenza |
Etichette di affidabilità delle dichiarazioni pubbliche
Usate cinque etichette visibili: dichiarazione ufficiale sulle capacità, esempio applicativo pubblico, dato quantificato, confermato indipendentemente e non verificato pubblicamente. Le etichette descrivono lo stato delle prove, non la qualità del fornitore. Anche i fornitori capaci possono mantenere riservato un dato specifico o non averlo verificato.
Fare
- Associare ogni numero al soggetto che lo dichiara e alle condizioni pertinenti.
- Chiedere come sono stati stabiliti la verità di riferimento e il livello d’incertezza.
- Lasciare come sconosciuti i campi privi di prove.
- Confrontare lo stesso connettore e gli stessi confini del sistema.
Da evitare
- Considerare una pagina del fornitore come una convalida indipendente.
- Applicare alla linea di produzione la precisione ottenuta in uno studio accademico.
- Usare le dimensioni aziendali come prova delle prestazioni sui connettori.
- Presentare fornitori diversi come una classifica di produttori.
Preparare una selezione iniziale di 6 campioni, quindi definire a parte l’accettazione
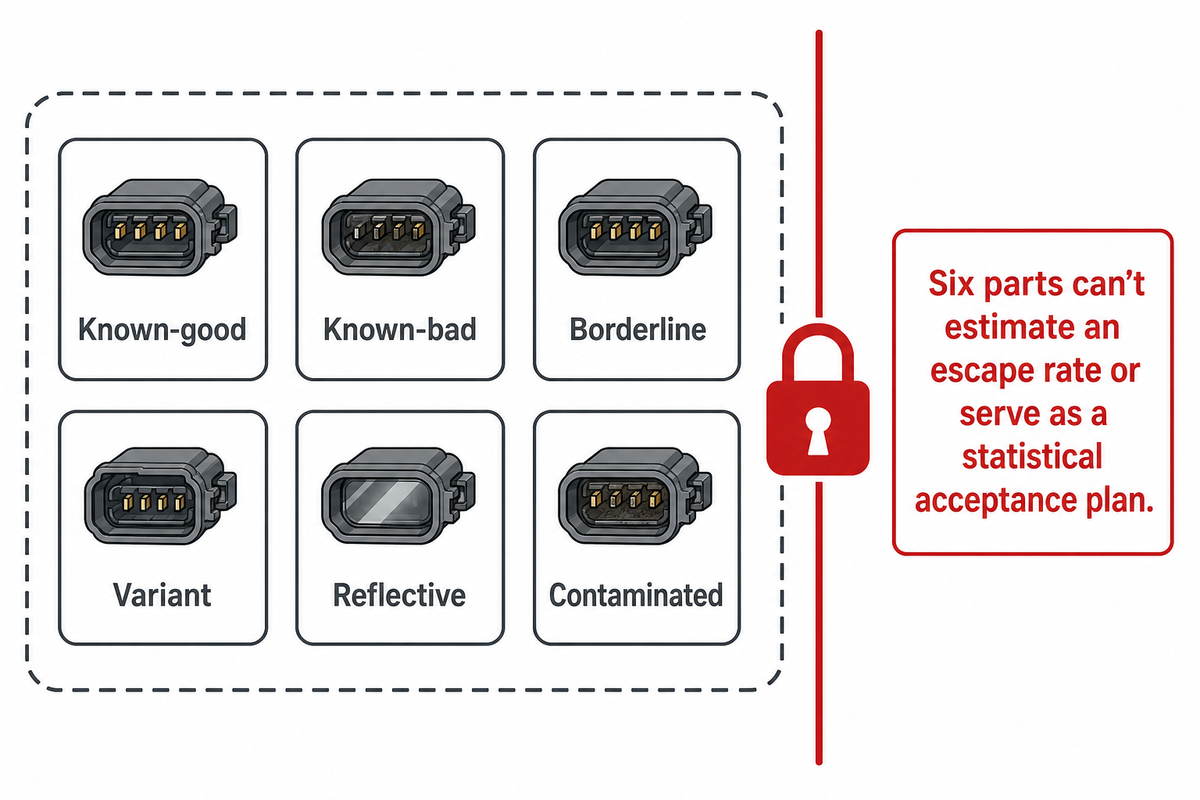
Invece di classificare i fornitori, la selezione iniziale di 6 campioni comprende un componente conforme, uno difettoso, uno al limite, una variante, uno riflettente e uno contaminato, per evidenziare lacune evidenti nella copertura o nella presentazione. È un brief esplorativo per la selezione dei fornitori. Sei componenti non bastano a stimare il tasso di difetti sfuggiti né a definire un piano statistico di accettazione.
| Campione | Aspetto da verificare | Dati da conservare |
|---|---|---|
| Conforme noto | Aspetto normale e percorso di accettazione previsto | Identità di riferimento, ricetta, risultato grezzo, esito |
| Difettoso noto | Difetto confermato e percorso di contenimento | Origine del difetto, metodo di riferimento, prove di scarto |
| Al limite | Comportamento in prossimità di un limite controllato | Valore misurato, incertezza, regola decisionale |
| Variante | Confini di ricetta, attrezzature e cambio formato | Revisione del componente, identificativo della ricetta, registrazione delle modifiche |
| Riflettente | Sensibilità della superficie e dell’illuminazione | Finitura, orientamento, illuminazione, esposizione |
| Contaminato | Materiale estraneo o risposta della superficie frontale | Definizione del contaminante, immagine di riferimento, risultato |
La Nota tecnica NIST 2045, pubblicata nel 2019, spiega che un esperimento binario di superamento o mancato superamento richiede una soglia di prestazione definita in anticipo, un rischio decisionale accettabile, una dimensione del campione e un criterio di accettazione. Anche la panoramica ufficiale aggiornata ISO 2859-1:2026 descrive piani di campionamento lotto per lotto basati sull’AQL, non una regola universale basata su sei articoli.
Dopo la fase esplorativa, definite il vero piano di accettazione in fabbrica e presso il sito in base alla popolazione approvata, al rischio decisionale, alla prevalenza dei difetti, alle regole d’indipendenza, alle condizioni ripetute e alla logica di superamento o mancato superamento stabilita in anticipo. Una dimostrazione impeccabile su 6 componenti non deve mai diventare una garanzia implicita per la produzione.
Tenere separate le prove visive, dimensionali e di prestazione
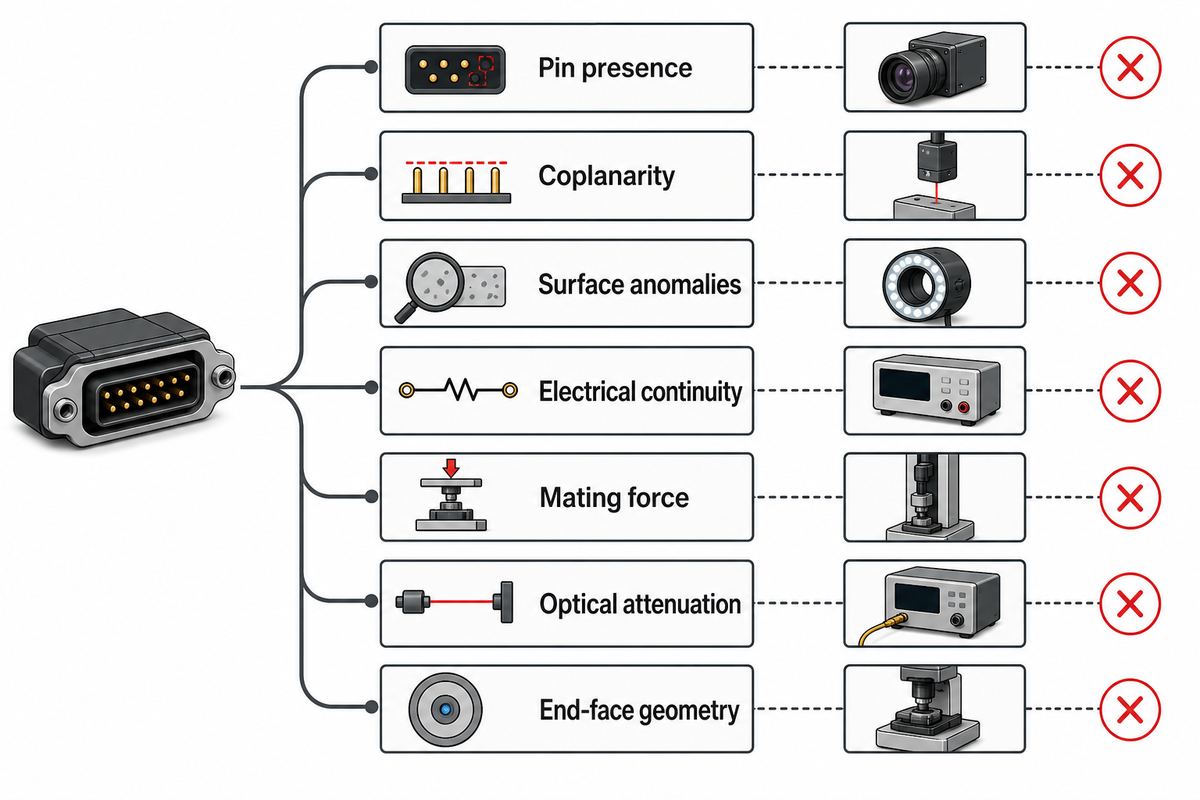
Poiché il piano di accettazione comprende più delle sole prove con telecamera, un’immagine nitida dimostra soltanto ciò che il metodo configurato è in grado di osservare e valutare nelle condizioni testate. Presenza dei pin, coplanarità, anomalie superficiali, continuità elettrica, forza di accoppiamento, attenuazione ottica e geometria della superficie frontale sono grandezze misurate diverse. Possono richiedere riferimenti, strumenti, incertezze e limiti specifici del prodotto differenti.
L’ambito pubblico della norma IEC 61300-3-35:2022 precisa che il controllo visivo della superficie frontale è aggiuntivo e non sostituisce le misurazioni dell’attenuazione, della perdita di ritorno o dei parametri della superficie frontale. Lo stesso principio vale anche oltre le fibre: un esito positivo della visione artificiale non dimostra automaticamente la tenuta meccanica, le prestazioni elettriche o il rispetto di ogni altro requisito di conformità.
Consultate la guida introduttiva ai metodi con telecamera per informazioni generali su telecamere, illuminazione, visione bidimensionale e tridimensionale e metodi basati su regole o intelligenza artificiale. Per scegliere un fornitore, chiedete quale specifica di prodotto regola ciascun test e come il sistema gestisce l’incertezza in prossimità dei limiti dimensionali.
Verificare responsabilità per integrazione, tracciabilità, cambio formato e ciclo di vita
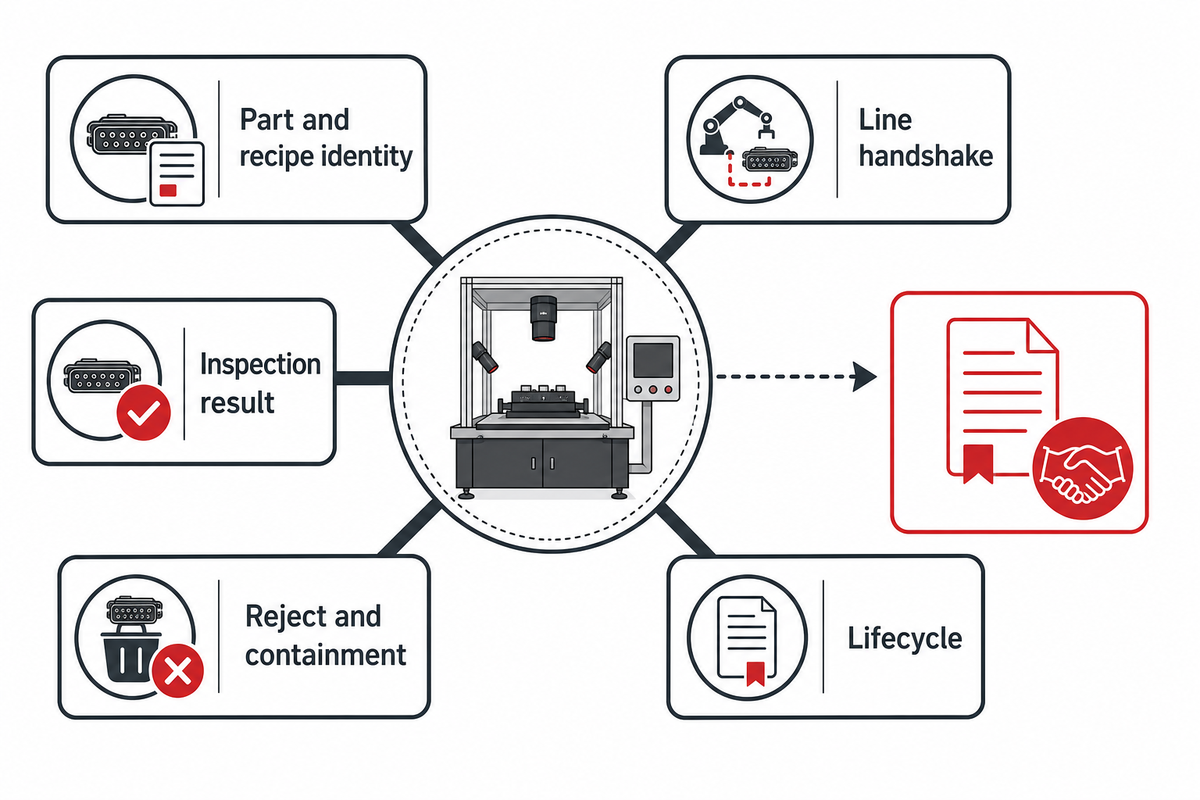
Un sottosistema di controllo dei connettori diventa un macchinario di produzione solo quando hanno un responsabile designato gli attivatori, l’identità del componente, le ricette, il movimento, i risultati, lo scarto, la tracciabilità, i guasti, il ripristino, i backup, gli accessi e l’assistenza. Anche una dimostrazione riuscita con una telecamera può lasciare indefinito, dal punto di vista commerciale, il perimetro della linea nel suo insieme.
Usate NIST SP 800-82 Rev. 3 come riferimento per gli aspetti di sicurezza dei sistemi di controllo industriale relativi ad accessi, assistenza remota, backup e ripristino; non sostituisce l’accettazione del controllo.
| Perimetro | Prove richieste al fornitore | Verifica in fase di accettazione | Responsabile da designare nel contratto |
|---|---|---|---|
| Identità del componente e della ricetta | Mappa degli identificativi e delle revisioni | Verifica di componente e ricetta errati | Assegnazione: acquirente / costruttore / integratore |
| Risultato del controllo | Valore grezzo, soglia, immagine, data e ora | Risultati noti: conforme, non conforme, al limite e non valido | Assegnazione: fornitore del sistema di controllo |
| Scarto e contenimento | Percorso fisico e logica degli stati | Contenitore pieno, percorso bloccato, nuovo controllo, esclusione | Assegnazione: costruttore della macchina |
| Sincronizzazione con la linea | Definizione dei segnali e degli stati | Segnali in ritardo, mancanti, duplicati e in conflitto | Assegnazione: integratore generale |
| Ciclo di vita | Backup, ripristino, accessi, ricambi, formazione, assistenza | Prova di ripristino e test delle escalation di assistenza | Assegnazione: parte contrattuale |
Uniformare la richiesta di offerta senza inventare parametri di riferimento
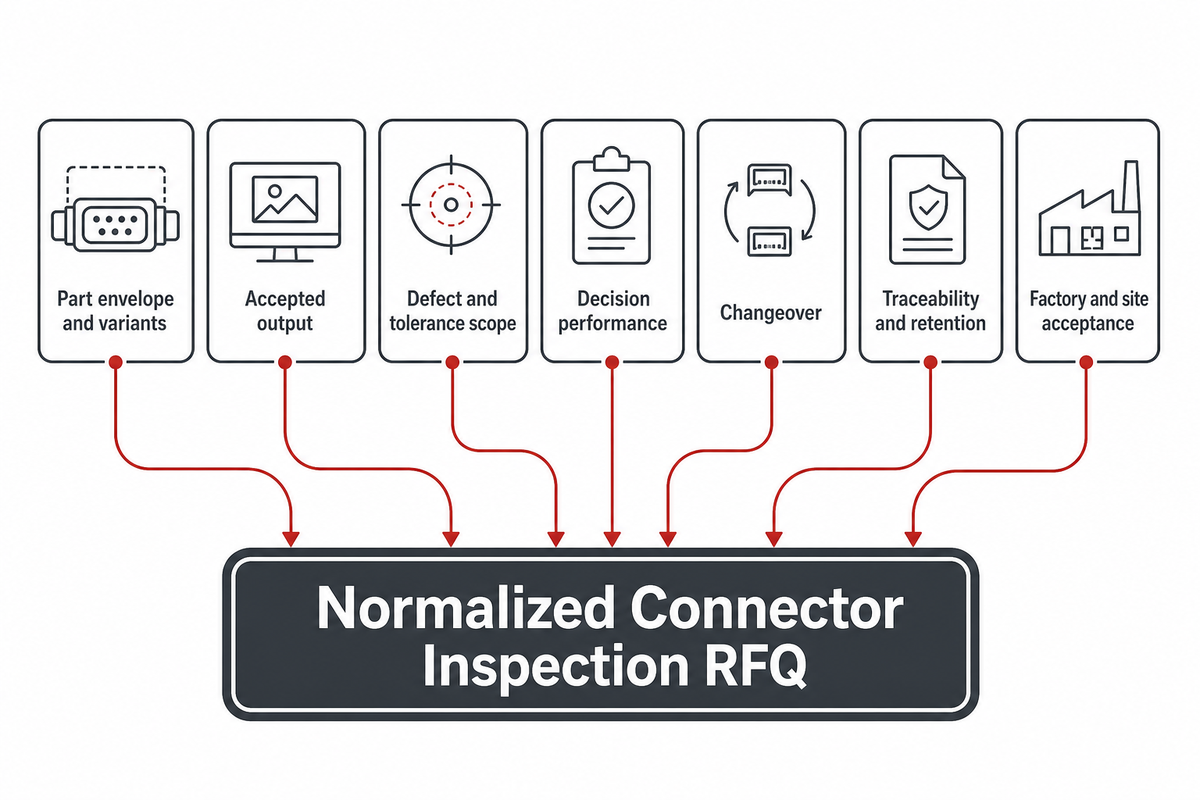
I confini di sicurezza e ripristino devono comparire nella stessa base tecnica congelata inviata a tutti i fornitori selezionati. Confrontate inclusioni, esclusioni, condizioni, impegni relativi alle prove e perimetri dell’assistenza in modo chiaro. Le dichiarazioni su prezzi più bassi o consegne più rapide non sono utili ai fini decisionali se un’offerta comprende una telecamera e un’altra va dall’alimentazione fino allo scarto tracciabile.
Copiate i campi seguenti nella lista di controllo dei dati per il preventivo. La colonna «intervallo» usa intenzionalmente unità e limiti definiti dall’acquirente, anziché valori universali ipotetici.
Lista di controllo per la richiesta di offerta — copiate questi campi nella richiesta di preventivo:
| Parametro | Intervallo consigliato | Perché è importante | Come verificarlo |
|---|---|---|---|
| Ingombro e varianti del componente | Valori minimo e massimo in millimetri definiti dall’acquirente; tutte le revisioni approvate | Determina i sistemi di alimentazione, l’ottica, le attrezzature, le ricette e il cambio formato | Esame dei disegni tecnici e registro dei campioni etichettati |
| Produzione accettata | Componenti accettati al minuto durante un intervallo di misurazione definito in minuti | Distingue la produzione conforme dal semplice movimento della macchina | Prova osservata con registrazione dei fermi e degli scarti |
| Ambito dei difetti e delle tolleranze | Ogni difetto e il relativo limite in millimetri o micrometri, definiti dal disegno tecnico | Evita una promessa generica di «controllo» | Piano di campionamento con difetti noti e campioni al limite |
| Prestazioni decisionali | Limiti definiti dall’acquirente per falsi positivi e falsi negativi, con relativi denominatori | Evidenzia il rischio di contenimento e di scarti ingiustificati | Insieme di dati di accettazione in cieco, definito in anticipo |
| Cambio formato | Tutte le varianti approvate; tempo di cambio formato in minuti | Evidenzia il lavoro necessario per ricette, attrezzature e verifiche | Cambio formato osservato tra varianti definite |
| Tracciabilità e conservazione | Campi richiesti e periodo di conservazione in giorni definito dall’acquirente | Gestisce richiami, diagnosi e titolarità dei dati | Esportazione dei dati, ripristino e revisione degli accessi |
| Accettazione in fabbrica e presso il sito | Definire separatamente condizioni, soglie, campioni, testimoni e registrazioni | Evita che un esito positivo in fabbrica implichi l’integrazione presso il sito | Procedura firmata e registro delle deviazioni |
Chiedete a ciascun fornitore di indicare i prodotti di terzi, le licenze software, gli articoli forniti dall’acquirente, i servizi, le responsabilità per le protezioni, le ipotesi relative al mercato di destinazione, la documentazione, la formazione, i ricambi, l’accesso remoto e i tempi di risposta dell’assistenza. Gli aspetti non definiti devono rimanere visibili durante la revisione commerciale. Per una linea ottica completa, usate la guida all’assegnazione delle responsabilità per la linea di assemblaggio per assegnare il controllo insieme alle responsabilità di assemblaggio.
Il ruolo di ZEUEE e le prove di progetto ancora necessarie
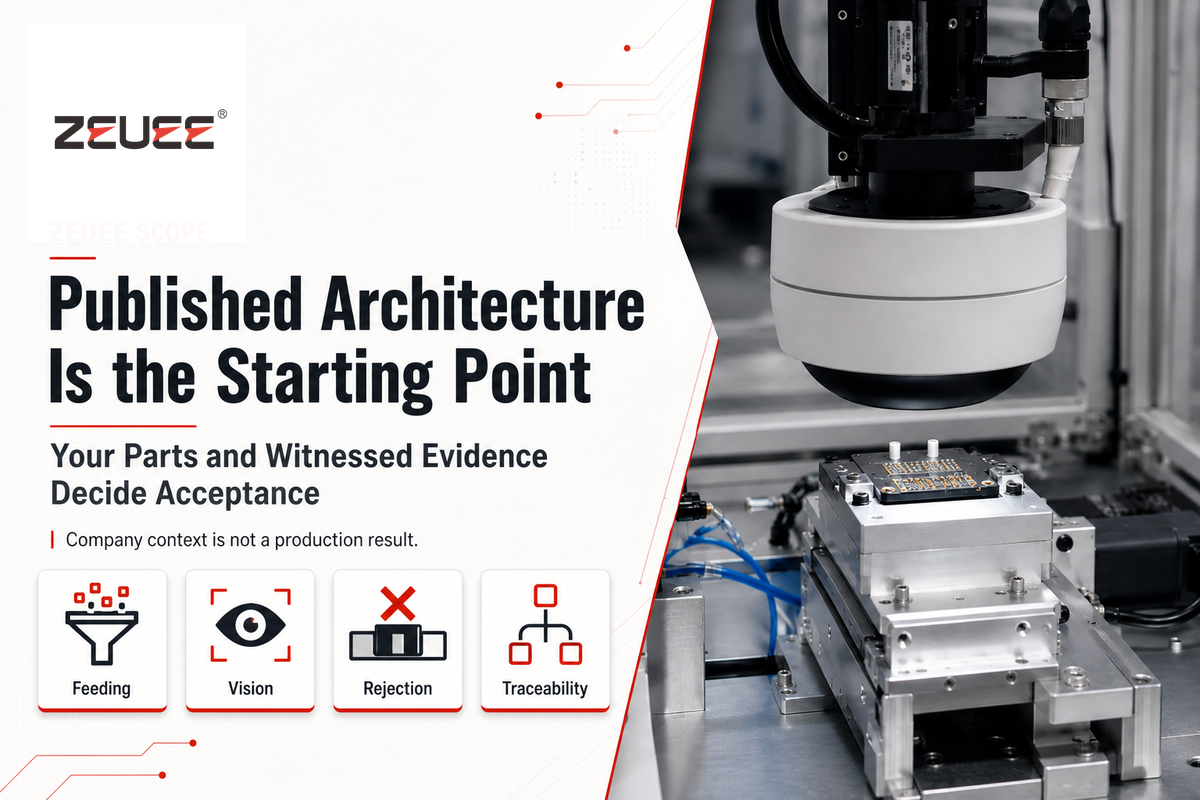
ZEUEE si presenta come integratore di sistemi automatici per il controllo completo dei connettori. La pagina aziendale descrive alimentazione e indicizzazione, visione dall’alto e laterale, profilometria tridimensionale opzionale, controllo delle superfici, scarto automatico, controlli, trasferimento dei dati di produzione e tracciabilità. Si tratta di dichiarazioni pubbliche sulle capacità, non di risultati di produzione verificati indipendentemente.
ZEUEE è stata fondata nel 2005 e ha sede a Shenzhen. Questi dati sull’azienda forniscono soltanto il contesto dell’editore. Brevetti generici, certificazioni, dimensioni dell’azienda, nomi di clienti, numero di progetti e presenza geografica non dimostrano precisione nel controllo dei connettori, cadenza produttiva, disponibilità o accettazione sulla linea dell’acquirente.
Gli acquirenti possono esaminare l’architettura pubblicata della cella di controllo, quindi richiedere un progetto specifico per i propri componenti e prove osservate. La proposta deve specificare le responsabilità di ZEUEE, i parametri di prestazione ancora da dimostrare e il modo in cui l’accettazione finale sarà distinta dai campioni usati nelle prime prove esplorative.
Trasformate i vostri campioni in un brief di controllo comparabile
Inviate a ZEUEE disegni tecnici controllati, campioni etichettati, definizioni dei difetti, interfacce di linea, requisiti dei dati e aspettative di accettazione per una valutazione ingegneristica con perimetro definito.
Richiedere una valutazione del controllo dei connettori10 domande da porre prima di selezionare un fornitore
Usate lo stesso riferimento per ruolo, campione, difetto, interfaccia, dati e accettazione per ogni candidato. Le domande seguenti trasformano questi campi in un colloquio con il fornitore, così che ogni risposta possa essere confrontata con la proposta scritta e con le prove osservate, anziché essere considerata una dichiarazione commerciale a sé stante. Le domande sulla verità di riferimento, sui test rappresentativi, sull’affidabilità e sul monitoraggio possono essere verificate consultando le linee guida NIST su validità e affidabilità.
- Quale ruolo di fornitore intendete assumere e chi è responsabile del risultato di accettazione complessivo?
- Indicate le famiglie di connettori, le finiture, le modalità di presentazione e le classi di difetti che avete effettivamente testato.
- Come vengono definiti, calibrati, esaminati e conservati i dati di riferimento?
- Descrivete le prove di ripetibilità, riproducibilità e robustezza ottenute su lotti e turni diversi.
- Definite i falsi positivi, i falsi negativi, i risultati non validi e le decisioni sui casi al limite.
- Elencate i controlli visivi, dimensionali, elettrici, meccanici o ottici che non rientrano nel perimetro.
- Chi è responsabile dell’alimentazione, delle attrezzature, dei controlli, dello scarto, delle protezioni, della tracciabilità e della sincronizzazione con la linea?
- Spiegate come vengono controllati ricette, modifiche, backup, accesso degli utenti, conservazione dei dati e ripristino.
- Indicate separatamente le condizioni di accettazione in fabbrica e presso il sito che saranno oggetto di verifica e registrazione.
- Individuate gli obblighi di assistenza, ricambi, formazione, software e terze parti che restano validi dopo l’accettazione finale.
Domande frequenti
Che cos’è un produttore di sistemi automatici per il controllo dei connettori?
Visualizza la risposta
Un produttore di sistemi automatici per il controllo dei connettori fornisce almeno una parte dei macchinari o dei servizi di ingegneria necessari per controllare automaticamente i connettori. Il termine può indicare un costruttore di macchine complete, un integratore di sistemi, un fornitore di piattaforme di visione artificiale, un fornitore di sistemi di controllo o uno specialista di metrologia. Prima di considerare un’azienda fornitrice di una cella completa, verificate chi è responsabile della movimentazione dei componenti, del rilevamento, dei controlli, dello scarto, dei dati, delle protezioni, dell’accettazione e dell’assistenza.
Come si confrontano i produttori di sistemi automatici per il controllo dei connettori?
Visualizza la risposta
Confrontare i fornitori sulla base di un unico insieme controllato di requisiti. Registrare la famiglia di connettori, il difetto o la misurazione, il metodo di controllo, il metodo di verifica rispetto al riferimento, le condizioni dei campioni, le regole per le decisioni errate, l’incertezza, le interfacce con la linea, lo scarto, la tracciabilità, il cambio formato, la titolarità dei dati, le protezioni e le responsabilità dell’assistenza. Indicare come non verificato pubblicamente ogni campo privo di dati. Le pagine pubbliche sulle capacità dei fornitori aiutano a individuarli, mentre per qualificarli servono registrazioni comparabili e verificate sul campo.
Un marchio di sistemi di visione artificiale può fornire una cella completa per il controllo dei connettori?
Visualizza la risposta
A volte, ma il marchio di una telecamera o di un software non è automaticamente responsabile di una cella di produzione completa. Il progetto può richiedere anche alimentazione dei pezzi, attrezzature di fissaggio, movimentazione, controlli, protezioni, meccanismi di scarto, ricette di processo, tracciabilità, ripristino e accettazione in stabilimento. Chiedere al fornitore di precisare i confini della propria fornitura e di indicare ogni terza parte coinvolta. Inserire nel preventivo la responsabilità complessiva dell’integrazione e dell’accettazione, senza dedurla dalla parola «soluzione».
Un test su sei campioni è sufficiente per accettare un sistema di controllo?
Visualizza la risposta
No. Sei pezzi scelti appositamente perché diversi possono rivelare lacune evidenti nella copertura, nella presentazione, nelle ricette, nell’illuminazione e nei criteri decisionali, ma non permettono di stabilire un tasso di difetti non rilevati né un risultato di accettazione universale. Un piano regolamentato richiede una popolazione definita, una selezione rappresentativa e indipendente, una regola di successo, una soglia di prestazione, un livello di rischio decisionale accettabile, una logica per la dimensione del campione e criteri di accettazione o rifiuto definiti in anticipo. Dovrebbe inoltre includere lotti ripetuti, turni, varianti, pezzi al limite, falsi positivi, falsi negativi, risultati non validi e le effettive condizioni della linea che il fornitore ha accettato di supportare.
Cosa dovrebbe inviare un acquirente per la valutazione di campioni di connettori?
Visualizza la risposta
Inviare disegni tecnici controllati e campioni identificati come conformi, difettosi, al limite, varianti, riflettenti e contaminati, insieme alle modalità di presentazione, alla cadenza, all’esito atteso, alle misurazioni di riferimento e alle registrazioni richieste. Specificare quali pezzi possono essere sacrificati e come garantire la tracciabilità dei risultati.
Trasparenza della ricerca
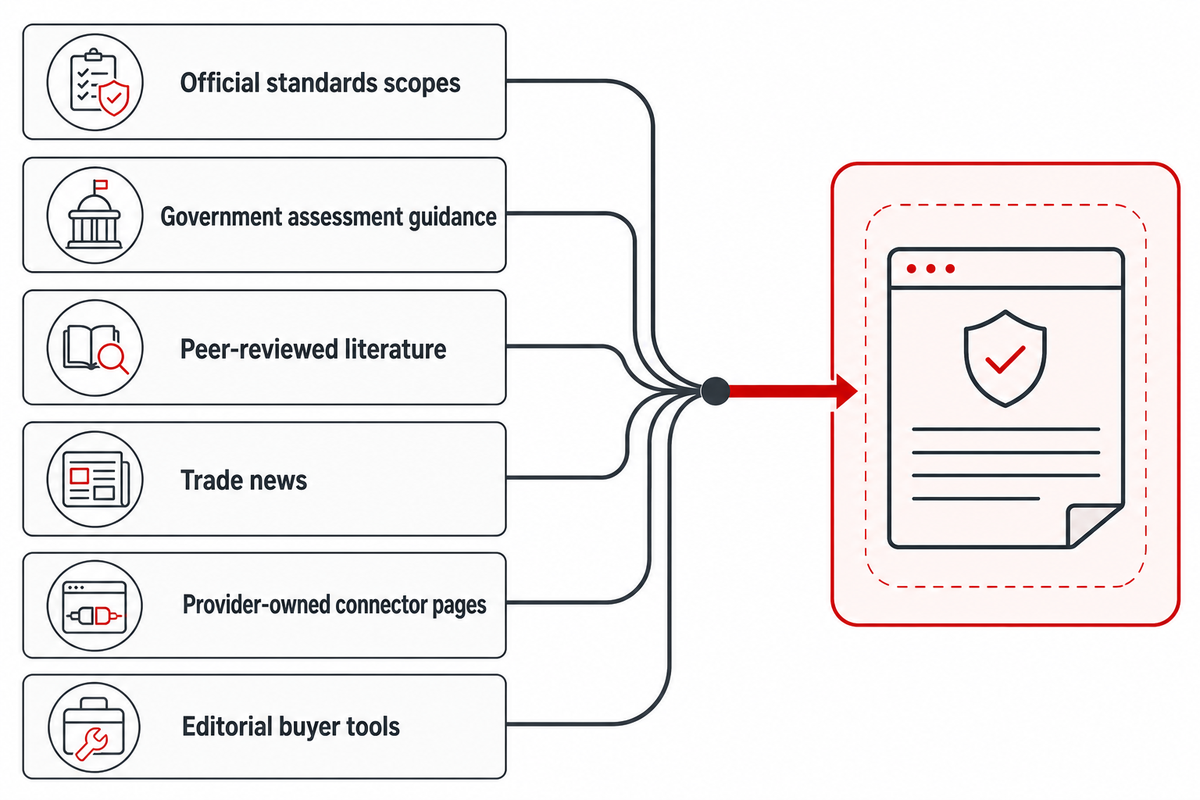
Queste indicazioni si basano sugli ambiti ufficiali delle norme tecniche IEC e ISO, sulle linee guida governative per la valutazione, sulla letteratura sottoposta a revisione paritaria, sulle notizie di settore, sulle pagine dei fornitori dedicate ai connettori e sui dati aziendali di prima parte. La mappa dei ruoli dei fornitori, la griglia delle prove specifiche per connettore, le etichette di affidabilità delle dichiarazioni pubbliche e il set esplorativo di sei campioni sono strumenti editoriali per gli acquirenti. Non si afferma alcuna classificazione dei fornitori, risultato privato di un cliente, prezzo, tempo di consegna, accuratezza, tolleranza, cadenza produttiva, certificazione, relazione o valore di accettazione universale inventati.
Riferimenti e fonti
- Risorse del NIST AI Risk Management Framework: validità, affidabilità, test rappresentativi e monitoraggio
- Nota tecnica NIST 2045: soglie di prestazione per risposte binarie, dimensione del campione e rischio decisionale
- Panoramica pubblica ufficiale di ISO 2859-1:2026 sul campionamento per attributi lotto per lotto basato sull’AQL
- Ambito ufficiale pubblico di IEC 61300-3-35:2022 per il controllo visivo delle superfici terminali dei connettori in fibra ottica
- Machine Vision and Applications: studio e limiti del controllo ottico automatico specifico per prodotto
- Caso di studio di UnitX sul controllo delle superfici dei connettori e condizioni di prova dichiarate
- Scheda KCI: rilevamento basato sull’intelligenza artificiale dell’inserimento errato dei pin nei connettori industriali
- Vision Systems Design: descrizione attribuita al sistema Chromasens per il controllo dei pin dei connettori
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati




Di tendenza






