Contatti Zeyu lntelligent Industrial Company

Linea di assemblaggio connettori PCB: guida tecnica completa a inserimento pin, press-fit, AOI e confezionamento

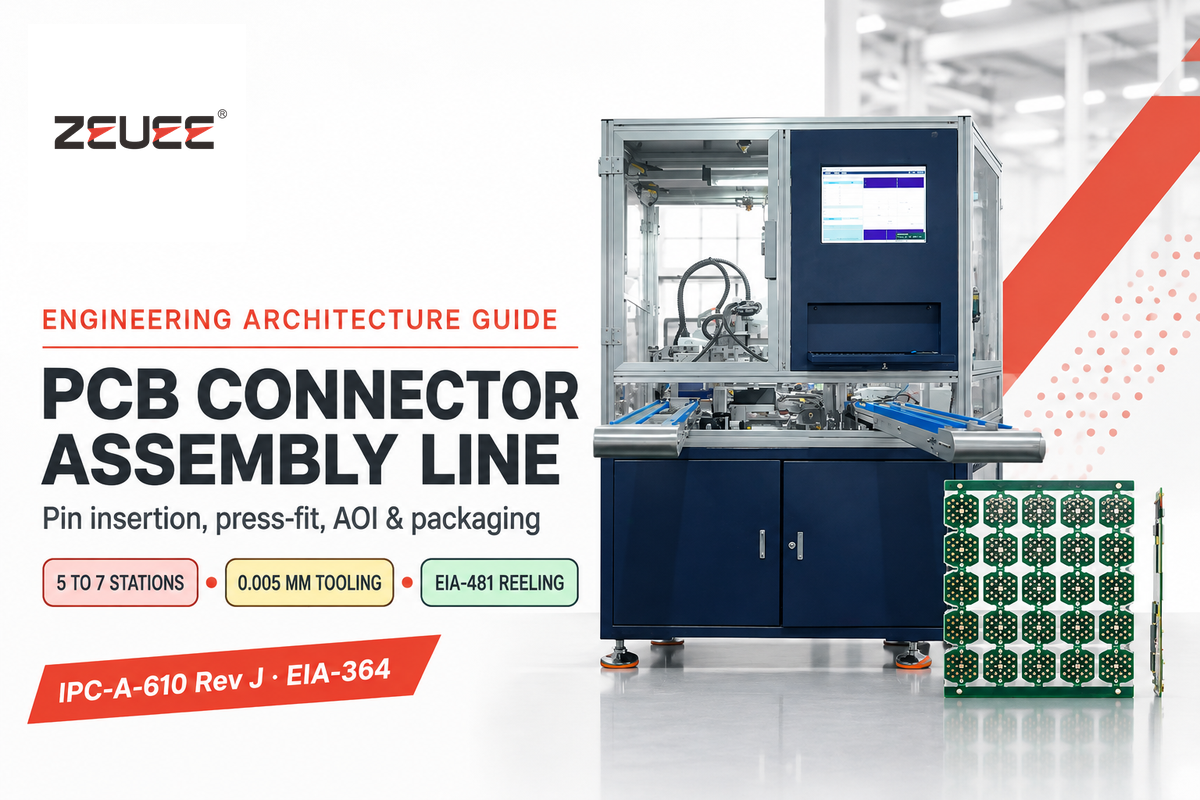
Una linea di assemblaggio connettori PCB impiega da 5 a 7 stazioni sincronizzate per inserire pin o contatti maschio con precisione di 0,005 mm e chiudere connettori finiti ad alta velocità. Le linee modulari coordinano alimentazione dei contatti, taglio del supporto portante, ribaditura di ritenuta, ispezione ottica, test Hi-Pot e nastratura in bobina EIA-481.
Molti ingegneri confondono le linee di automazione per l’assemblaggio di schede PCB con le linee automatiche a monte dedicate ai connettori. Sebbene entrambe servano la filiera della produzione elettronica, risolvono problemi ingegneristici differenti. Le linee per componenti producono header e prese uniformi capaci di reggere la successiva rifusione e il montaggio press-fit senza corpi del connettore deformati né giunzioni deboli.
Negli stabilimenti industriali e automotive si registra un forte aumento degli investimenti in linee per connettori da circuito stampato. Secondo i report di mercato di Bishop & Associates, le vendite globali di connettori sono cresciute del 14,7% nel 2025, aggiungendo oltre USD 12,7 billion di espansione in Asia. Allo stesso tempo, l’analisi sui connettori PCB di Future Market Insights prevede che i ricavi dei connettori dedicati su scheda saliranno da USD 13,8 billion nel 2025 a USD 19,7 billion entro il 2035 con un CAGR del 3,6%. Questa guida esamina scelta dei polimeri, meccanica press-fit, topologie di trasferimento, soglie IPC-A-610 Rev J ed EIA-364, calcolo dimensionamento OEE e preparazione FAT.
Di Cherry · Aggiornato a novembre 2026
Sintesi ingegneristica rapida: linee componenti vs. PCBA su scheda
- Le linee scheda popolano circuiti stampati nudi, mentre le linee componenti inseriscono terminali elettrici stampati nei corpi del connettore stampati a iniezione e confezionano bobine EIA-481.
- Il poliestere PBT caricato vetro flette tra 182 e 204°C e cede in rifusione IR, mentre LCP e PPS caricati vetro reggono 260°C per 10 secondi.
- Tra l’inserimento pin e il test elettrico Hi-Pot, l’AOI in linea isola i pin piegati. I pezzi scartati consumano tempo ciclo prezioso di collaudo.
- Per attrezzaggi delle cavità per modulo e quotazione impianti, consulti la nostra soluzione chiavi in mano per linea di assemblaggio connettori PCB.
In che modo una linea automatizzata di assemblaggio connettori PCB differisce dal montaggio PCBA su scheda?
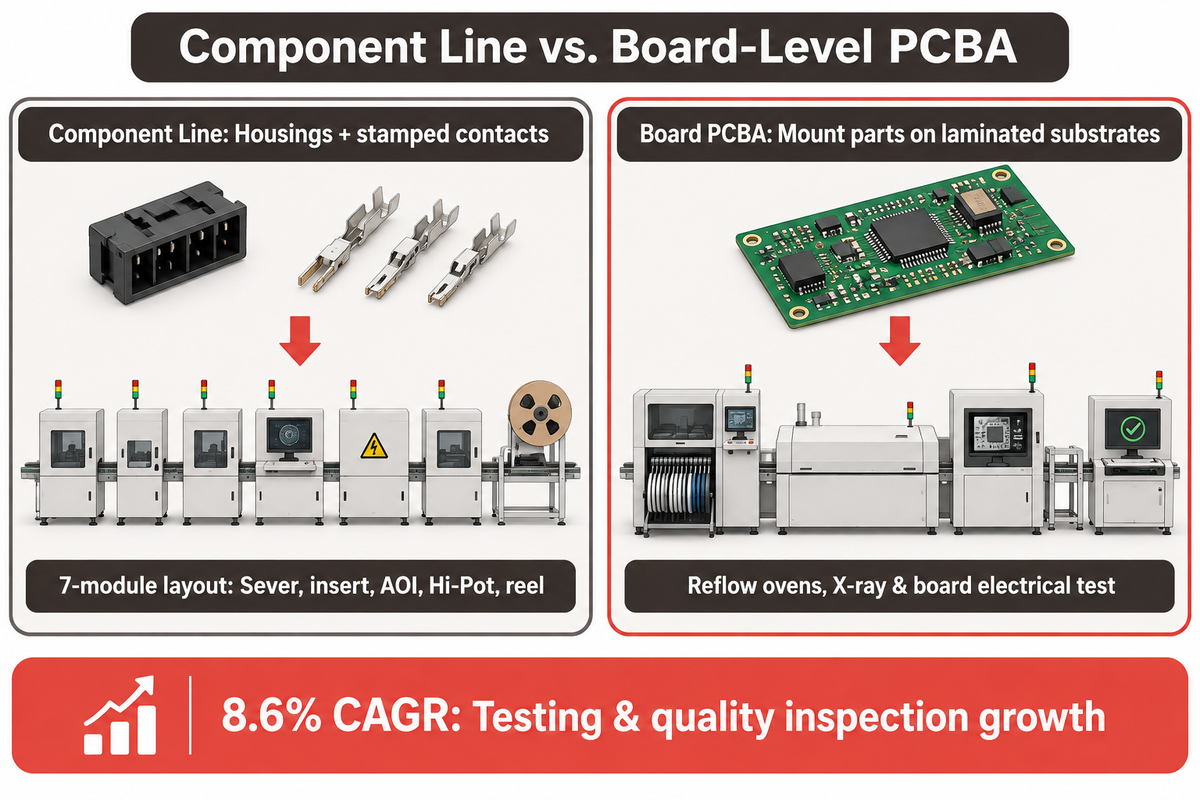
Una linea automatizzata di assemblaggio connettori PCB realizza componenti discreti di interconnessione partendo da terminali elettrici stampati e corpi del connettore stampati a iniezione, mentre l’assemblaggio PCBA monta elettronica finita su substrati laminati. Lo stabilimento di assemblaggio trasferisce poi le schede finite attraverso forni automatici di rifusione e stazioni di ispezione a raggi X in linea per il test elettrico.
Guide online fuorvianti accorpano l’assemblaggio di schede elettroniche (PCBA) con l’automazione dei componenti e la progettazione PCB. La nostra analisi dei principali tutorial online (PCBWay e Jaycon Systems) riguardava progettazione PCB, preparazione distinta base (BOM) e servizi di montaggio schede. Nessuno spiega come gli stabilimenti di componenti trancino nastri di contatto in bronzo fosforoso, spingano i pin in cavità strette o verifichino la ritenuta assiale prima di spedire le bobine finite a una linea SMT.
Una linea connettori inizia dopo che presse a iniezione e tranciatura hanno completato i grezzi. Le materie prime comprendono corpi in plastica, schermature metalliche e clip di ritenuta. Nel processo di assemblaggio a monte, moduli automatizzati tagliano i pin dai nastri portanti in ottone e inseriscono i contatti nei corpi. Le stazioni a valle controllano la coplanarità tramite AOI e rigidità dielettrica, applicando cappucci per vuoto prima dell’imballo in bobina per la scheda finita.
Come mostra il layout di linea di produzione a 7 moduli di ZEUEE, i ponti di ispezione operano in linea tra fasi meccaniche ed elettriche anziché a fine lotto. Gli investimenti di mercato riflettono questo orientamento alla verifica in linea. Secondo la ricerca sull’automazione di assemblaggio di Fortune Business Insights, la domanda globale di automazione dell’assemblaggio ha raggiunto USD 35,63 billion nel 2025, è salita a USD 38,01 billion nel 2026 ed è prevista a USD 66,91 billion entro il 2034 con un CAGR del 7,3%. L’Asia-Pacifico deteneva una quota del 50,09% nel 2025, mentre collaudo e ispezione qualità guidano la crescita con un CAGR dell’8,6%, davanti ai sistemi di visione all’8,1%.
Quali architetture e materiali dei connettori PCB determinano i moduli di linea?
Progettazione e costruzione dei sistemi di automazione di assemblaggio dipendono soprattutto da tre fattori: la temperatura di distorsione della resina del corpo del connettore, il passo tra gli assi dei pin e lo spessore delle pareti del modulo. Le configurazioni spaziano da connettori a foro passante (thru-hole), header SMT e SMD, connettori edge-card, blocchi RF e telai DIP su passi da 2,54 mm, 2,00 mm e 1,27 mm, lasciando pareti sottili tra le cavità.
Le scelte sui processi di saldatura a valle precedono l’automazione in base alla geometria meccanica del pin e al profilo degli distanziali. I connettori passanti utilizzano terminali rigidi a sezione quadra abbinati a distanziali rigidi per favorire la risalita dello stagno nella saldatura a onda. I componenti SMT richiedono coplanarità stretta lungo lunghe file ad ala di gabbiano per garantire il contatto di tutti i conduttori. I connettori press-fit evitano del tutto la saldatura sfruttando spalle di spinta spesse e zone elastiche a barilotto ad alta tenuta meccanica. Si mantengano gli ingombri inferiori coerenti con le attrezzature di posizionamento da rifusione dell’assemblaggio scheda.
Perché i corpi del connettore in LCP e PA9T reagiscono all’inserimento automatico dei pin diversamente dal PBT?
LCP e PA9T caricati vetro superano profili di rifusione senza piombo da 235°C a 260°C senza imbarcamenti, mentre il PBT standard caricato vetro rammollisce e si deforma oltre 204°C. Lo studio di Connector Supplier sulla deformazione termica in saldatura evidenzia che i forni senza piombo da 235°C a 260°C amplificano la differenza di dilatazione termica tra pin in rame e plastiche stampate. Le resine ad alta temperatura mantengono stabile la posizione reale del pin durante il processo SMT, preservando connessioni elettroniche affidabili su schede complesse.
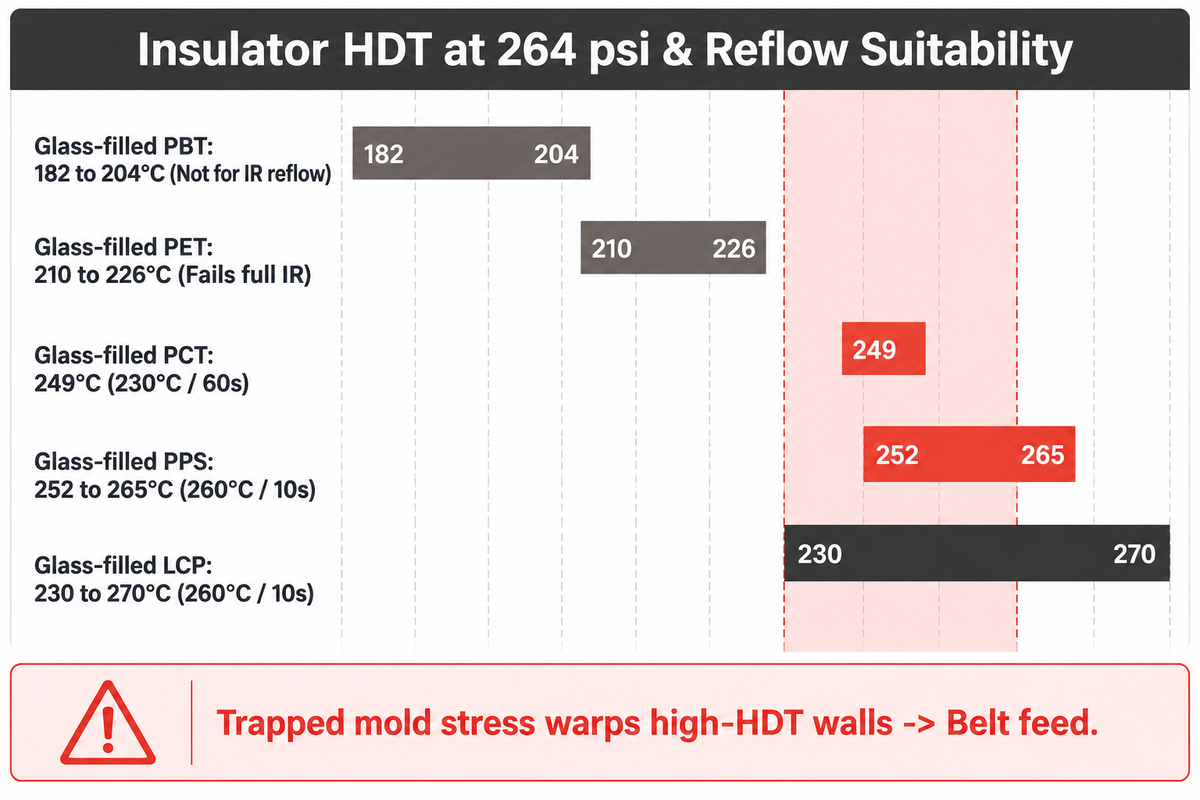
I dati termici del manuale plastiche SMT di Samtec fissano confini precisi sotto carico di 264 psi. Il poliestere PBT convenzionale caricato vetro ha una temperatura di distorsione termica (HDT) di 182–204°C ed è classificato non idoneo alla rifusione IR. Analogamente il PET caricato vetro da 210–226°C cede in piena esposizione IR. Al contrario, il PCT caricato vetro raggiunge 249°C (230°C per 60 secondi), il PPS caricato vetro arriva a 252–265°C (260°C per 10 secondi) e l’LCP caricato vetro copre 230–270°C (260°C per 10 secondi).
La fisica della resina cambia il modo in cui i sistemi di alimentazione dei pezzi e i punzoni interagiscono in reparto con i corpi del connettore. LCP e PPS consentono pareti sottili che diventano però molto fragili agli urti sugli spigoli vivi prodotti dalle tazze vibranti. Al contempo, poliammidi come PA9T o PA66 assorbono umidità ambientale prima dell’assemblaggio. Con cavità fragili o umide, l’inserimento a secco dei pin può fessurare i setti divisori.
Benché i valori HDT nominali non prevedano sempre l’imbarcamento residuo post-saldatura, Samtec segnala che resine con HDT superiore possono deformarsi più di resine a HDT inferiore per tensioni residue di stampaggio e posizione del punto di iniezione. Sezioni asimmetriche si rilassano contraendosi in modo disomogeneo nel forno di rifusione. Le linee automatiche per connettori contrastano questo rischio con alimentazione delicata su nastro, centraggio guidato delle cavità e misurazione della planarità dei terminali sull’intero lotto dopo l’inserimento.
| Tipologia connettore e livello architettura | Grado tipico di isolante | HDT a 264 psi (°C) / Classe rifusione | Vincolo primario di stampaggio e alimentazione | Modulo richiesto sulla linea di assemblaggio |
|---|---|---|---|---|
| Tipo 1: Header passante per saldatura a onda | Poliestere PBT caricato vetro | 182–204°C / Solo onda (non rifusione IR) | Pareti flessibili tollerano guide rapide da tazza vibrante | Tazza vibrante + inseritore a banda con camma rotativa |
| Tipo 2: Header maschio SMT ala di gabbiano | LCP caricato vetro | 230–270°C / 260°C per 10 s | Imbarcamento anisotropo da tensioni residue di stampo | Alimentatore a nastro con visione + controllo coplanarità AOI 3D |
| Tipo 3: Header ad angolo retto alta temperatura | Poliammide PA9T ad alta Tg | Idoneo a rifusione senza piombo | Assorbe umidità ambientale prima della pressatura | Tramoggia a essiccazione + formatore rotativo a 90° |
| Tipo 4: Mezzanino micro-passo 1,27 mm | LCP caricato vetro | 230–270°C / 260°C per 10 s | Setti di cavità sottilissimi si crepano all’urto di bave | Punzone di taglio da 0,005 mm + navetta ottica di passo |
| Tipo 5: Presa scheda-scheda alta potenza | PPS caricato vetro | 252–265°C / 260°C per 10 s | Elevata rigidità aumenta fragilità dei ganci elastici | Guida lineare rivestita + caricatore vassoi presa morbida |
| Tipo 6: Centralina ECU automotive press-fit elastica | PA9T o PCT caricato vetro | 249°C (PCT) / Press-fit senza saldatura | Forza totale di inserimento fino a 600 lbs / 60 pin | Servopressa F(x) ad anello chiuso + incudine inferiore |
| Tipo 7: Zoccolo edge-card DIMM / PCIe | LCP o PCT caricato vetro | 230–270°C / classificato 230–260°C | Fessure lunghe e strette torcono senza bloccaggio centrale | Sede di posizionamento a doppio riferimento + servo-inseritore multifila |
| Tipo 8: Blocco I/O metallico schermato | PPS caricato vetro + schermatura in ottone | 252–265°C / 260°C per 10 s | Ganci di ritenuta sfalsati assialmente celano semi-sedute | Formatura guscio + saldatura laser + AOI multi-angolo |
| Tipo 9: Header EV sigillato ad alta tensione | PA9T / PBT + guarnizione epossidica | Saldatura a onda o selettiva / resinato | Distanza di isolamento richiede sigillatura priva di bolle | Resinatura epossidica + sonda Hi-Pot correlata |
| Tipo 10: Lotto prototipo ad alto mix di varianti | Stecche miste PCT / PA9T | Dipendente dal profilo 230–260°C | Piccoli lotti penalizzano cambi meccanici su tavola a torretta | Cella programmabile X-Y SCARA / inserimento servo |
Meccanica di inserimento pin, taglio portante e press-fit elastico
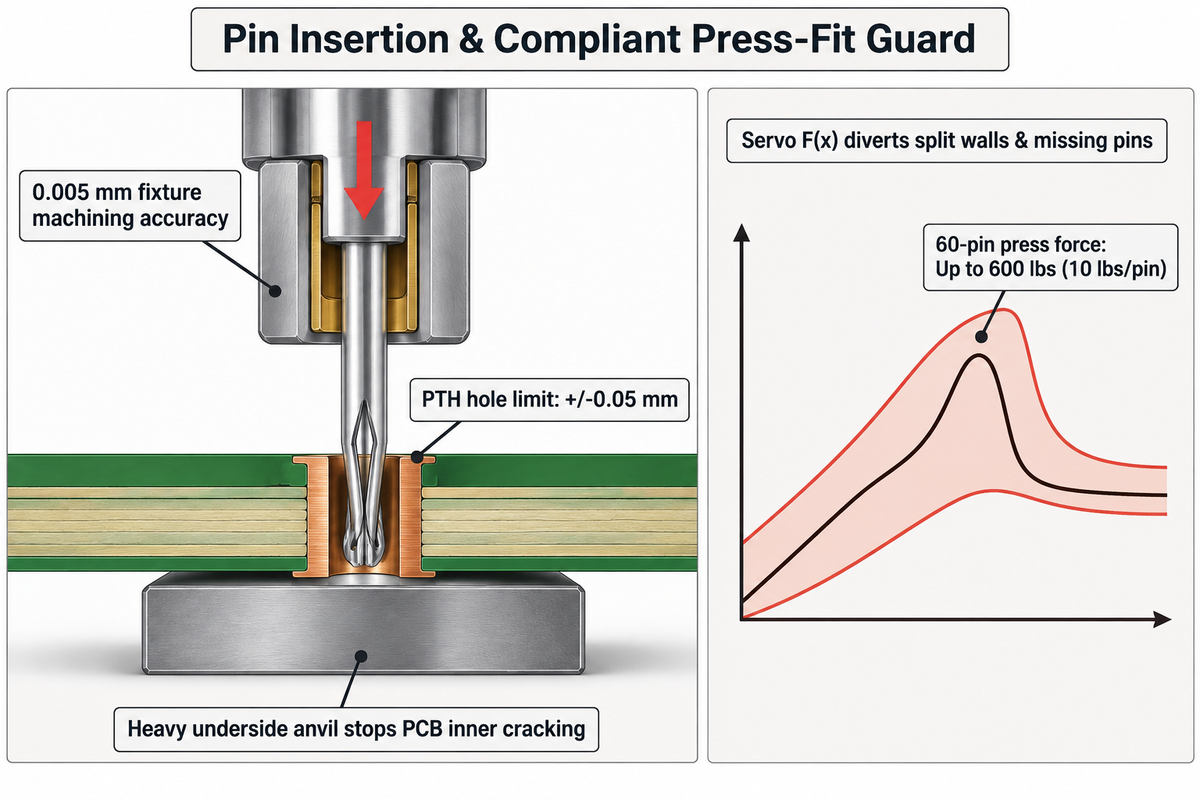
I terminali elettrici in ottone o bronzo fosforoso sono trattenuti nel corpo del connettore da una coda a saldare o press-fit insieme a una lama di accoppiamento e a un arpionismo di ritenuta. Una linea di produzione personalizzata alimenta un nastro continuo stampato di contatti attraverso una matrice di tranciatura insieme al corpo del connettore.
I connettori a passo ridotto esigono lavorazioni a tolleranza stretta. Punzoni usurati lasciano piccole bave sulle punte dei pin. Se un pin con bava entra in una cavità da 1,27 mm, può raschiare le pareti del corpo del connettore. I trucioli si incastrano sotto i contatti, provocano guasti e fanno perdere la posizione reale ai pin.
La precisione degli attrezzaggi elimina bave in punta ed errori cumulativi di passo su header lunghi multipin. Presso lo stabilimento ZEUEE di Taihe, maschi di stampo e attrezzature di posizionamento per pin vengono rettificati con tolleranze di 0,005 mm. Boccole di guida temprate impediscono la flessione dei pin sottili durante la corsa di inserimento. Controlli di polarità ottici o meccanici impediscono inoltre l’ingresso di contatti errati in corpi codificati.
Header ad angolo retto e moduli automotive sigillati aggiungono fasi dedicate di piega e giunzione lungo la linea di produzione. Dopo l’inserimento assiale diritto del pin, una camma piega la coda del contatto formando una curva a 90 gradi. I blocchi sigillati possono integrare una linguetta per chiusura tramite saldatura laser. Nei modelli con sigillatura epossidica, stazioni di resinatura completano la guarnizione ambientale.
Quando i connettori PCB ad alta densità richiedono pin press-fit elastici invece di code a saldare?
Le schede ad alta densità richiedono pin press-fit elastici quando backplane multistrato automotive, ad alta frequenza o di potenza non tollerano shock termici da saldatura a onda o secondi cicli di rifusione. L’architettura di connessione press-fit di TE Connectivity distingue i pin rigidi pieni dai terminali elastici come i contatti a cruna d’ago ACTION PIN. Le lamelle elastiche si comprimono radialmente contro il foro metallizzato creando una giunzione a tenuta di gas.
Il consenso tecnico su Electronics StackExchange sui limiti press-fit raccomanda forature con tolleranza prossima a +/-0,05 mm e supporto inferiore obbligatorio della scheda. Secondo le linee guida di deformazione di San Francisco Circuits, pressare un connettore da 60 pin raggiunge 600 lbs di forza totale, pari a 10 lbs per pin. Senza robusti incudini di supporto direttamente sotto l’impronta del connettore, le schede multistrato flettono e crepano le piazzole interne in rame.
La pressatura servo ad anello chiuso protegge le plastiche delicate da rotture ed evita danni ai costosi laminati durante l’assemblaggio. In tempo reale, il monitoraggio forza-spostamento della servopressa traccia la curva di carico in ogni millimetro di corsa. Teste di spinta temprate eseguono l’inserimento meccanico con arresti ripetibili e messa a punto minima. Un pin mancante, una parete plastica spaccata o un foro PTH stretto superano l’inviluppo di forza e deviano automaticamente il pezzo difettoso.
Due difetti latenti principali nel press-fit derivano da pratiche improprie di officina. Fori PTH con profilo a clessidra su PCB spesse riducono l’area elastica di contatto causando aperture intermittenti sotto vibrazione. Peggio ancora, se un operatore interviene con stagno per colmare il gioco, la lega penetra nella fessura, annulla la molla elastica e provoca fragilità permanente. Brevetti come l’assemblaggio automatizzato di terminali CN121642705A impiegano controlli analoghi per evitare danni nascosti.
| Elemento della catena di tolleranza | Stazione di controllo della linea | Meccanismo fisico | Difetto a valle | Protezione / calibro in linea |
|---|---|---|---|---|
| Bava in punta al taglio del portante | Matrice progressiva di tranciatura nastro | Il gioco lama determina il filo di bava | Trucioli plastici raschiati dentro la cavità | Telecamera telecentrica laterale 2D e contatore corse matrice |
| Accoppiamento per interferenza dell’arpione | Maschio di stampo + stelo servo | Nervature maggiorate spaccano l’LCP sottile | Setti divisori crepati o sfilamento pin | Inviluppo forza di inserimento F(x) ad anello chiuso |
| Deriva passo su più file | Tavola servo X-Y di inserimento | Gioco encoder deriva sulle lunghe campate | Il conduttore manca la piazzola di pasta EMS | Verifica laser inferiore della posizione reale |
| Finitura zona elastica | Placcatura terminale e attrezzaggio | Stagnatura estetica rovina il recupero elastico | Circuito aperto latente dopo shock termico | Supporto incudine inferiore + audit a trazione |
| Clip secondaria di blocco | Stazione di bloccaggio terminale | Spostamento assiale cela linguette semi-agganciate | Il contatto arretra durante l’innesto | Controllo telecamera multi-angolo (DE102024136228A1) |
Topologie di trasferimento: tavola rotante a camme vs. inserimento servo vs. pallet lineare
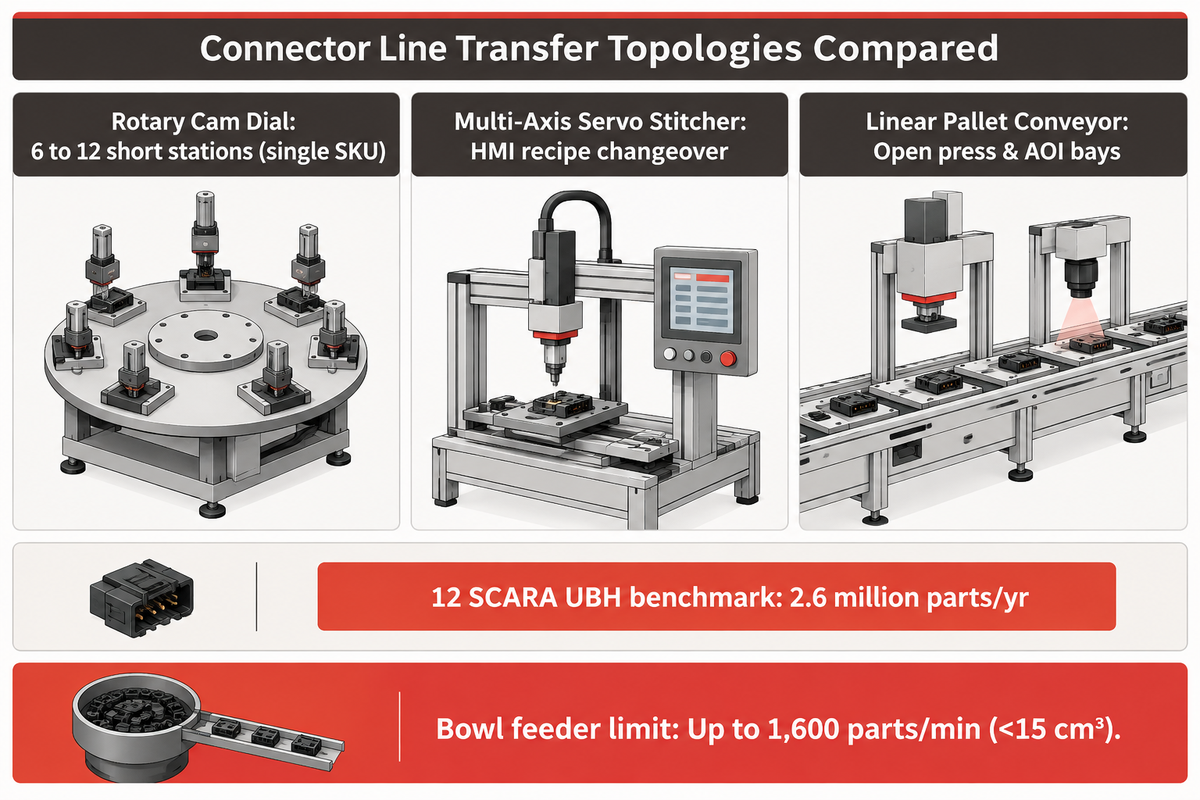
La topologia di trasferimento determina produttività della macchina, ingombro a terra, tempi di cambio formato e ispezionabilità in reparto. Le configurazioni di linea per connettori includono tavole rotanti a camme, inseritori servo programmabili e convogliatori lineari a pallet. Scegliere la topologia coerente con il mix di codici riduce colli di bottiglia meccanici e fermi attrezzaggio.
Le tavole rotanti a camme offrono la massima cadenza grezza su famiglie singole stabili con 6–12 stazioni compatte. Il moto a divisione è guidato da camme a usura minima con arresti ripetibili. Semplici header diritti da 2 a 10 pin si adattano facilmente alla tavola rotante. Tuttavia, la circonferenza limita le stazioni attrezzabili e pressature da 600 lb generano coppia sui cuscinetti centrali.
I convogliatori lineari separano il numero di moduli dal diametro della tavola, risultando ideali per grandi blocchi press-fit e prese schermate pesanti. Come illustrano le guide all’integrazione presse su Assembly Magazine, i nastri trasportano agevolmente telai a C sotto le presse isolando le vibrazioni a monte. Le baie aperte ospitano inoltre moduli di saldatura laser, ponti ottici 3D e deviatori bloccati per gli scarti.
Gli inseritori robotici multiasse e servo prevalgono in produzioni ad alto mix e bassi volumi dove conta il cambio ricetta rapido. Un caso automobilistico documentato nello studio sui connettori UBH di Assembly Magazine utilizza 12 robot SCARA su stazioni modulari per produrre 2,6 million di connettori elettrici l’anno. Nell’assemblaggio connettori, sette SCARA prelevano contatti metallici dalle guide mentre cinque SCARA montano i portanti dei corpi. L’indicizzazione software supera le camme fisse nella gestione di mappe cavità variabili. Chi progetta layout dedicati può confrontare le architetture nella nostra guida alle macchine personalizzate di assemblaggio connettori e nella guida alle macchine per connettori automotive.
La velocità di alimentazione dei pezzi limita spesso l’intera linea indipendentemente dal sistema di trasporto. Secondo la guida di IQS Directory sui sistemi di alimentazione a tazza vibrante, le tazze gestiscono minuteria pulita (sotto 15 cm³) fino a 1.600 pezzi al minuto, ma non sono adatte a ogni caso. I terminali in striscia possono aggrovigliarsi nelle tazze vibranti; negli inseritori, il taglio continuo da bobina portante elimina gli incastri. Per parti fragili in LCP è preferibile un sistema guidato da visione per evitare strappi o abrasioni da nastro.
| Attributo di linea | Tavola rotante a camme | Inseritore servo multiasse | Linea lineare a pallet |
|---|---|---|---|
| Impiego produttivo ideale | Alti volumi di una singola famiglia SKU | Alto mix multifila e passo variabile | Linee complesse chiavi in mano multimodulo |
| Azionamento inserimento | Punzone meccanico a camma e slitta | Testa di inserimento servo X-Y programmabile | Inserimento da bobina continua + servopresse |
| Velocità di cambio formato | Richiede sostituzione meccanica delle sedi di posizionamento | Ricetta di passo da pannello HMI in pochi minuti | Pallet portanti a sgancio rapido + stazioni modulari |
| Capacità di alta forza | Limiti da bassi a medi sul cuscinetto tavola | Carichi moderati di inserimento pin | Pieni carichi su telaio a C, incudine e press-fit |
| Spazio per test e visione | Settori angolari ristretti per stazione | Testa ottica compatta post-inserimento | Baie illimitate per AOI, Hi-Pot e nastratura |
Come specificare in linea AOI, coplanarità, ritenuta pin e soglie Hi-Pot secondo IPC-A-610 ed EIA-364?
Una metrologia rigorosa in linea adotta le revisioni IPC vigenti: IPC-A-610 Rev J (marzo 2024), J-STD-001 Rev J (aprile 2024), J-STD-002 Rev E (novembre 2017) e IPC-7530 Rev B (gennaio 2025). Scelta la topologia rotativa, servo o lineare, la metrologia supporta i controlli su ogni pallet. Citare le edizioni aggiornate evita criteri di audit obsoleti alle stazioni automatiche.
La precisione del capitolato evita costose contestazioni in accettazione con i terzisti elettronici. Il confronto classi IPC di Agility Tech chiarisce che IPC-A-610 riguarda le Classi 1, 2 e 3 di accettabilità degli assemblati su scheda, mentre IPC/WHMA-A-620 si applica ai soli cablaggi. Richiamare una generica conformità IPC in richiesta d’offerta senza indicare classe e tolleranze a disegno genera contenziosi sugli scarti.
La verifica elettrica si fonda sulle procedure consolidate della serie di prova per connettori EIA-364. Specifiche costruttive quali le specifiche connettori EP-II di TE Connectivity e la specifica Molex PS-47346-001-001 richiamano i due test dielettrici cardine. Richiedono la prova EIA-364-20 di rigidità dielettrica (tenuta 1 minuto) ed EIA-364-21 di resistenza di isolamento (500 V CC per 2 minuti). Queste specifiche prevedono inoltre prove secondo EIA-364-23 (resistenza di contatto a basso livello) ed EIA-364-37 (forza di contatto).
Le linee in produzione continua affrontano un limite netto di tempo di permanenza alle stazioni elettriche. Fermare una linea rotante o a pallet ad alta velocità per 60 secondi o 2 minuti per singolo connettore abbatterebbe la cadenza. Gli ingegneri accelerano il controllo dielettrico in linea applicando tensioni di screening maggiori solo dopo aver validato curve di correlazione rispetto al test di qualifica da 60 secondi EIA-364-20. Verifichi la copertura delle stazioni con il nostro strumento di checklist conformità IPC ed EIA.
Perché i capitolati macchina devono ancorare le soglie di scarto ai disegni del connettore anziché a regole generiche IPC-A-610?
Le soglie di scarto dell’impianto devono derivare dal disegno approvato del connettore, poiché IPC-A-610 valuta giunti saldati su scheda montata e non geometria del componente sciolto, forza di ritenuta o riferimenti di coplanarità. I manuali generici trascurano posizione reale, imbarcamento del corpo del connettore e profondità dell’arpione. Tolleranze di visione ancorate al disegno intercettano i difetti all’origine e non dopo la rifusione.
L’analisi di ZuchTech sulla coplanarità dei connettori PCB dimostra che la planarità ammessa sui terminali dipende da passo, lunghezza dei conduttori e spessore della pasta saldante EMS. Pin sottili ad ala di gabbiano su depositi sottili di pasta ammettono scostamenti verticali molto più stretti rispetto a header da 2,54 mm. Ogni limite di ispezione visiva e allarme AOI deve ancorarsi ai riferimenti del disegno cliente approvato.
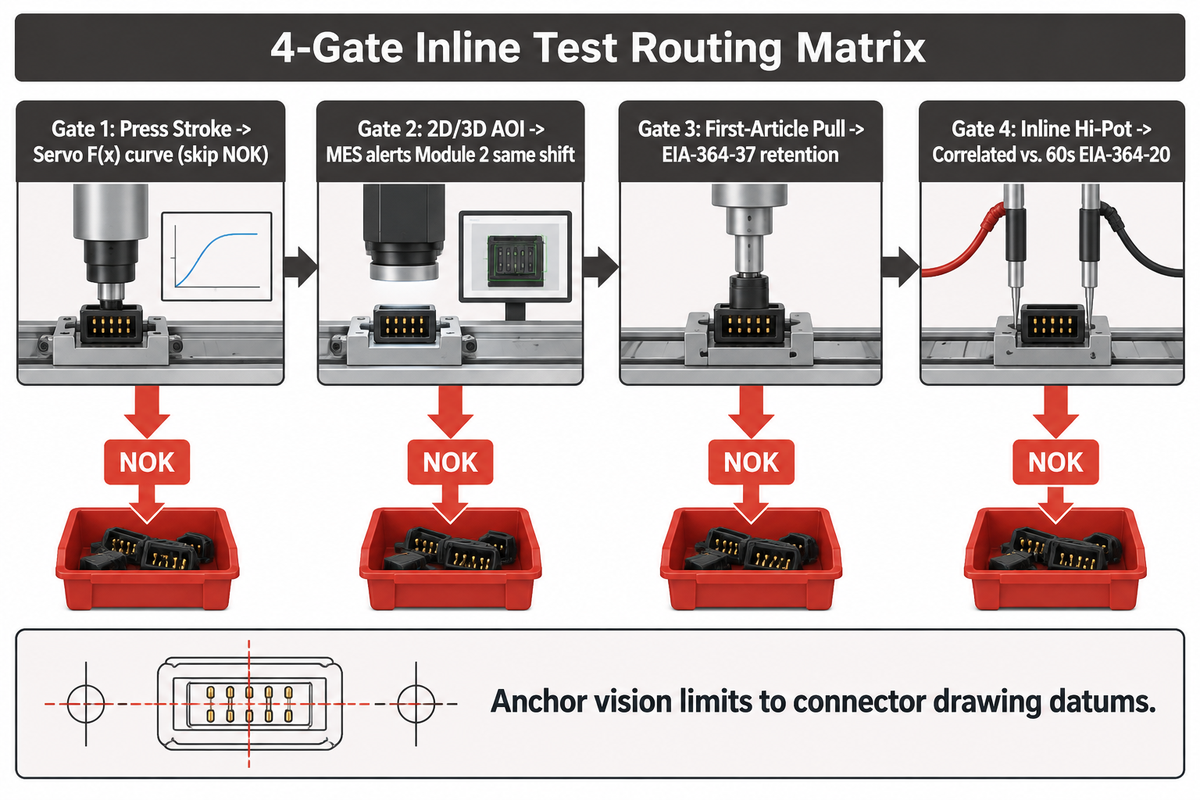
Gli stabilimenti più avanzati implementano questa matrice strutturata di instradamento test in linea a 4 porte per evitare sia difetti non rilevati sia falsi scarti.
| Sequenza porta | Tecnologia di rilevamento | Grandezza misurata | Norma o riferimento guida | Regola di scarto e tracciabilità |
|---|---|---|---|---|
| Porta 1: Corsa pressa | Curva di carico servo F(x) | Forza di picco e arresto corsa | Inviluppo forza da disegno connettore | Segnala pallet NOK; salta sonda elettrica |
| Porta 2: AOI 2D/3D | CCD multi-angolo + altezza laser | Coplanarità, posizione reale, blocco gancio | Riferimento pezzo e ottica multi-angolo | Devia scarto; MES avvisa Modulo 2 nello stesso turno |
| Porta 3: Trazione primo pezzo | Dinamometro digitale da banco | Ritenuta assiale pin e forza innesto | EIA-364-37 / registro primo pezzo | Metti lotto in quarantena se cala la ritenuta |
| Porta 4: Hi-Pot in linea | Hi-Pot correlato e continuità | Cortocircuito, pin aperto, scarica | EIA-364-20 / EIA-364-21 / EIA-364-23 | Blocca contenitore NOK prima della bobina |
Come dimensionano gli stabilimenti celle semiautomatiche rispetto a linee chiavi in mano tramite OEE e FPY?
Un corretto dimensionamento definisce disponibilità e resa a un dato livello qualitativo sui tre gradi di automazione: banchi manuali, inseritori modulari semiautomatici e celle automatiche in linea. Raggiungere i volumi di turno richiede di integrare le rese di stazione incluse AOI in linea e Hi-Pot. Confronti il ritorno sull’investimento per turno nel nostro calcolatore di dimensionamento automatico vs. manuale e nello strumento selettore livello linea.
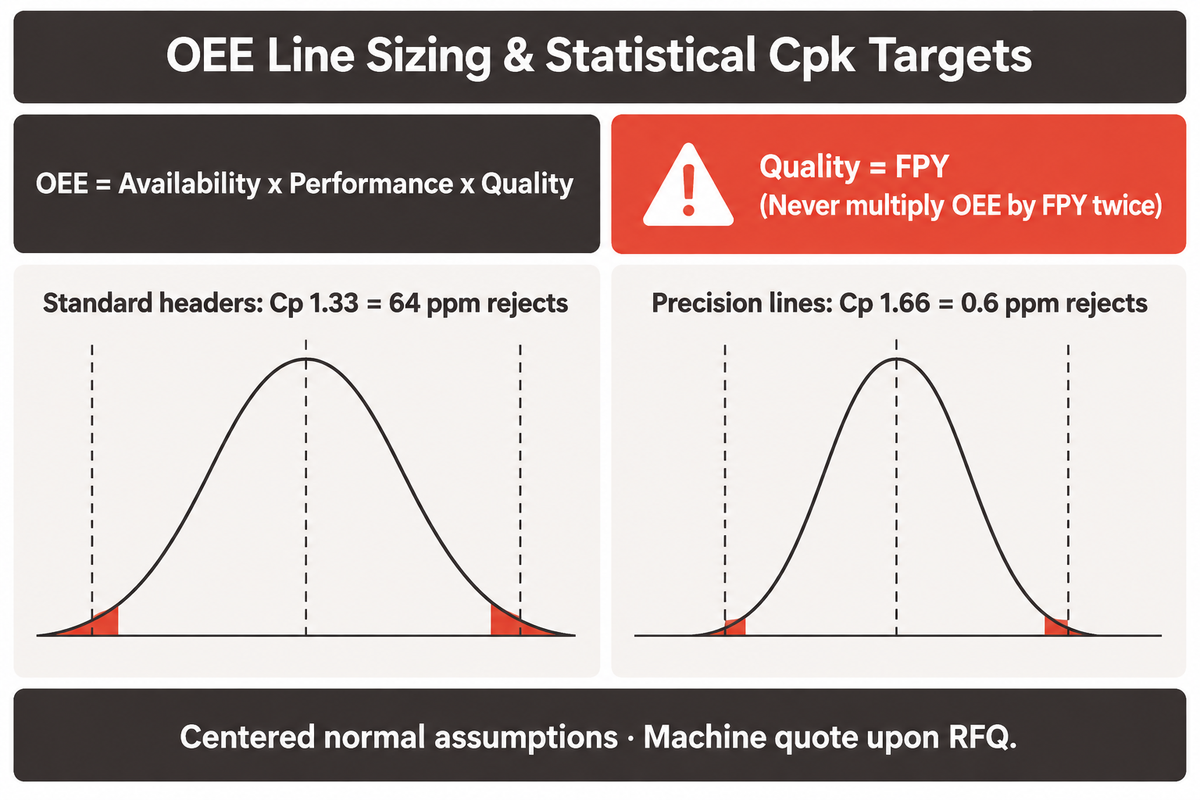
Gli uffici acquisti devono evitare un errore di calcolo ricorrente nel modellare l’Efficienza Generale degli Impianti (OEE). Le formule standard pongono OEE pari a Disponibilità per Prestazione per Qualità. Il consenso tecnico su formule First Pass Yield (FPY) e OEE chiarisce che Qualità equivale a pezzi conformi su pezzi totali escludendo le rilavorazioni. Pertanto Qualità coincide con FPY e non va moltiplicata un’altra volta per FPY, pena il doppio conteggio degli scarti e il sovradimensionamento delle macchine.
Esistono più modi per collegare i difetti d’impianto alla capacità di processo. La capacità statistica di processo lega direttamente la variabilità macchina alla difettosità verso il cliente, fissata entro un limite accettabile. La Sezione 6.1.6 del Manuale Capacità di Processo NIST definisce la capacità bilaterale Cpk = minimo tra (USL – media)/3s o (media – LSL)/3s. Su distribuzioni normali centrate, Cp 1.33 limita gli scarti a 64 parti per milione (ppm), mentre Cp 1.66 scende a 0,6 ppm.
Utilizzi questo Registro di dimensionamento netto per turno per confrontare celle semiautomatiche e sistemi automatici prima della quotazione:
| Fattore della formula di dimensionamento | Inserimento semiautomatico + QC manuale | Linea in linea chiavi in mano a 7 moduli | Regola ingegneristica di riferimento |
|---|---|---|---|
| Alimentazione nominale / ciclo di lavorazione linea | Limitata dal carico manuale dei corpi; le tazze raggiungono 1.600 pezzi/min solo su parti semplici | Taglio continuo da bobina sincronizzato su 7 moduli (passo 0,5–5,08 mm) | Modellare sui colli di bottiglia, mai sul picco del solo alimentatore |
| Tempo pianificato di lavoro per turno | Minuti netti programmati di esercizio per turno | Minuti netti programmati di esercizio per turno | Escludere avviamento turno e pause programmate |
| Fattore di disponibilità | Influenzato da ricarica vassoi e cadenza operatore | Influenzato da giunzioni bobina e incastri sulle guide | Rapporto tra tempo effettivo di marcia e minuti pianificati |
| Efficienza prestazionale | Sensibile al ritmo di carico dell’operatore | Ritmo stabile da camma meccanica o divisione servo | Rapporto tra tempo ciclo ideale per pezzi prodotti e tempo marcia |
| Tasso di qualità (pari a FPY) | Piegature da manipolazione rilevate tardi in QC a lotti | AOI ed F(x) in linea intercettano pin difettosi in turno | Senza rilavorazione vale direttamente Qualità = FPY |
| OEE netto effettivo | Disponibilità x Prestazione x Qualità | Disponibilità x Prestazione x Qualità | Non moltiplicare mai OEE per FPY una seconda volta |
| Obiettivo capacità FAT | Controlli a trazione su campione di lotto per turno | Stabilità normale centrata verso Cp 1.33 (64 ppm) o Cp 1.66 (0,6 ppm) | Prezzi e UPH netti quotati su specifica progetto (RFQ) |
Due vincoli ingegneristici rigorosi governano i risultati di dimensionamento. Previsioni teoriche quali 0,6 ppm a Cp 1.66 valgono solo per distribuzioni normali centrate e stabili. Date tali condizioni, prezzi finali macchina e tempi di consegna vengono quotati su progetto tramite RFQ.
Cappucci pick-and-place a fine linea, confezionamento nastro-bobina EIA-481 e ricerca guasti
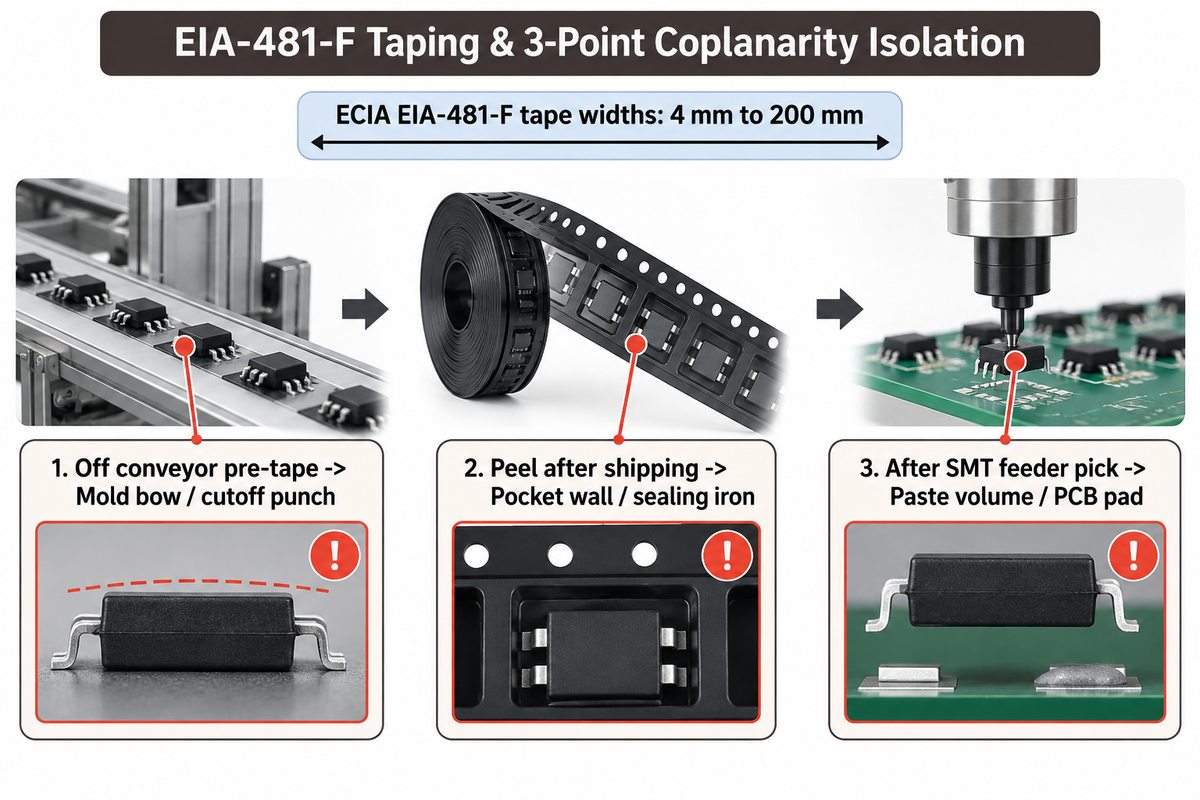
Il confezionamento di fine linea preserva la planarità del connettore per le macchine SMT a valle su larghezze portanti ECIA EIA-481-F (norma attiva 2024) da 4 mm a 200 mm. La protezione dei connettori nel trasporto dipende da posa precisa del cappuccio e sigillatura pulita del nastro. Le linee applicano automaticamente pad sottovuoto Kapton o cappucci pick-and-place sui componenti SMT prima di termosaldare i bordi alveolo.
Nell’architettura a 7 moduli ZEUEE, l’AOI in linea verifica ogni header subito dopo l’inserimento dei terminali elettrici e prima dei contatti elettrici Hi-Pot. I pezzi non conformi vengono espulsi all’istante mentre la diagnostica MES allerta i tecnici del Modulo 2 nel medesimo turno, proteggendo sonde di test e bobine da derive cumulative degli stampi.
Come causano fermi alla nastratura a valle gli incastri sulle guide e le bave di taglio?
Incastri sulle guide del sistema di alimentazione dei pezzi e bave di taglio interrompono il flusso continuo nastro-bobina disallineando nervature dei corpi, raschiando plastica dalle cavità e piegando le code prima dell’ingresso negli alveoli. Terminali aggrovigliati bloccano guide vibranti e teste di passo abbattendo la produttività. Le bave possono inoltre interrompere la continuità della termosaldatura.
Quando gli stabilimenti EMS a valle riscontrano giunti saldati aperti alle estremità dopo rifusione, la ricerca guasti deve seguire la verifica di coplanarità in tre punti validata nel flusso di affidabilità ZuchTech:
- Controllare connettori sfusi all’uscita del nastro prima della posa cappuccio o sigillatura EIA-481 per isolare imbarcamento da stampaggio, punzoni irregolari o sedi di pressatura forzate.
- Estrarre i connettori dalle bobine sigillate dopo simulazione trasporto per isolare pareti alveolo strette e barre saldanti surriscaldate.
- Ispezionare gli header subito dopo l’avanzamento nastro e la presa dell’ugello SMT per valutare volumi di pasta saldante e piazzole PCB anziché correggere la planarità del connettore.
Costruttori di macchine vs. OEM di componenti: pacchetto dati RFQ e preparazione Cpk per FAT
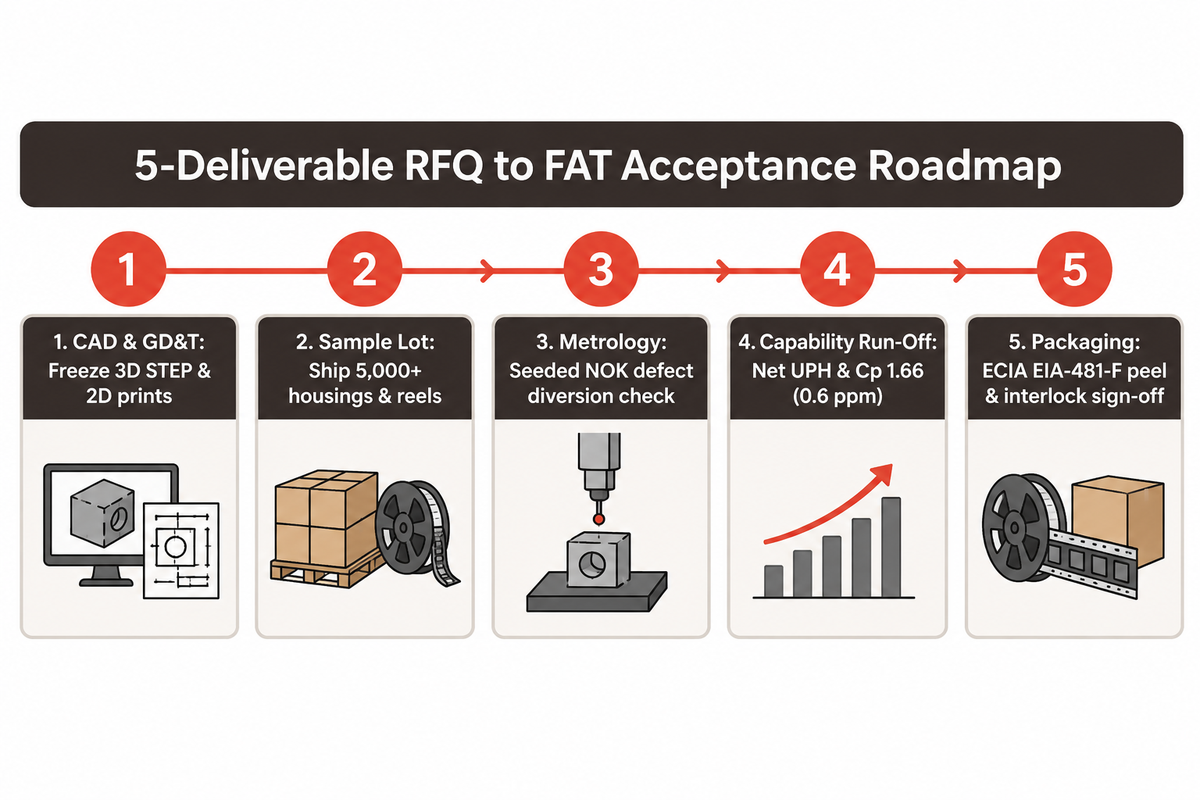
Collaudi di accettazione in fabbrica (FAT) affidabili nascono da disegni completi e scambio campioni tra OEM dei componenti e costruttore di automazione prima di lavorare l’acciaio. Prevenire bave di tranciatura e difetti di coplanarità parte da tavole congelate e bobine campione concordate nel pacchetto RFQ. Avviamenti ritardati derivano di norma da file CAD incoerenti, campioni manuali privi di bave reali di stampo o specifiche elettriche mancanti. Fissare le responsabilità tecniche in fase RFQ garantisce consegne puntuali e qualifica al primo turno.
La capacità manifatturiera interna distingue i costruttori di macchine per connettori dai semplici integratori. Fondata nel 2005, ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) opera in uno stabilimento di 20.000 m² a Taihe, Jiangxi, con 120+ ingegneri e tecnici. Forte di certificazione ISO 9001:2015, conformità CE, 150+ brevetti (32 d’invenzione e 68 modelli di utilità) e installazioni in 30+ Paesi, le nostre officine lavorano maschi critici e attrezzature di posizionamento con precisione di 0,005 mm.
Allinei questi cinque documenti fin dall’avvio del progetto per accelerare riesame costruttivo e collaudo FAT.
| Documento / deliverable di progetto | Input OEM componenti | Ambito costruttore macchina | Soglia approvazione FAT |
|---|---|---|---|
| Modelli CAD e disegni di riferimento | Congelare modelli 3D STEP e tavole 2D GD&T | Lavorare sedi di riferimento e boccole guida pin | Zero conflitti di riferimento tra stampo e attrezzatura |
| Lotto campioni di produzione | Inviare 5.000+ corpi stampati e bobine tranciate | Tarare tazze vibranti, guide e matrici di taglio | Zero incastri di alimentazione su prova prolungata |
| Specifica metrologica e collaudo | Definire Classe IPC, ritenuta e durata Hi-Pot | Integrare ottica AOI, servo F(x) e Hi-Pot | Campioni master con difetto noto deviati nel vano NOK |
| Corsa di capacità di processo | Approvare piano campionamento e regole turno | Eseguire turno continuo ed esportare log SPC | Centrare UPH netto quotato e Cp 1.66 (0,6 ppm) |
| Imballaggio e sicurezza | Confermare nastro ECIA EIA-481-F ed etichette MES | Verificare forza di pelatura e interblocchi hardware | Certificato FAT firmato che autorizza la spedizione |
Configuri la sua linea automatizzata di assemblaggio connettori PCB con ZEUEE
Invii disegni STEP dei connettori, specifiche delle bandelle terminali e cadenza netta di turno al team ingegneristico ZEUEE. I nostri ingegneri definiranno l’architettura delle stazioni, integreranno controllo AOI e Hi-Pot e forniranno una quotazione FAT dedicata.
Richiedere valutazione ingegneristica di linea Esplorare soluzioni chiavi in mano
Domande frequenti sulle linee di assemblaggio connettori PCB
Qual è la differenza tra una linea di assemblaggio connettori PCB e il montaggio SMT PCBA?
Una linea per componenti fabbrica il connettore stesso, mentre SMT PCBA salda componenti finiti su schede nude.
L’automazione per componenti alimenta contatti tranciati in ottone o bronzo fosforoso, taglia il portante, inserisce i pin nei corpi stampati, controlla coplanarità delle code e continuità elettrica e sigilla i connettori in bobine ECIA EIA-481-F. Al contrario, una linea SMT su scheda stende pasta saldante con stencil e monta chip e connettori finiti su PCB in rame.
Quale polimero isolante rende meglio per connettori PCB saldati a rifusione a 260°C?
LCP caricato vetro (HDT 230–270°C), PPS (252–265°C) e PA9T superano senza problemi la rifusione senza piombo a 260°C.
Secondo i manuali termici Samtec a 264 psi di carico, LCP caricato vetro (230–270°C) e PPS (252–265°C) mantengono in modo affidabile la geometria dei pin durante picchi di rifusione senza piombo a 260°C per 10 secondi. Il poliestere PBT standard caricato vetro flette tra 182 e 204°C ed è classificato non adatto alla rifusione IR, restando confinato soprattutto ai connettori passanti saldati a onda.
Quale obiettivo Cpk devono soddisfare i collaudi FAT sulle quote critiche del connettore?
Le linee automotive e a passo fine richiedono Cp o Cpk >= 1.66 (0,6 ppm), mentre i connettori generici accettano 1.33 (64 ppm).
In condizioni normali centrate secondo la Sezione 6.1.6 del NIST Engineering Statistics Handbook, una capacità di processo Cp 1.33 corrisponde a 64 scarti teorici per milione su finestre bilaterali. Portare la precisione degli attrezzaggi automatizzati a Cp 1.66 riduce il rischio di difetto su passo pin, altezza di seduta e forza di ritenuta fino a 0,6 ppm.
Perché l’ispezione AOI in linea deve collocarsi tra inserimento pin e test elettrico Hi-Pot?
Controllare subito gli header dopo l’inserimento meccanico intercetta i terminali piegati prima che pezzi difettosi raggiungano le delicate sonde Hi-Pot.
Un’AOI precoce devia contatti divaricati e trucioli plastici prima del contatto elettrico, proteggendo gli aghi a molla Hi-Pot e avvisando i tecnici del Modulo 2 nello stesso turno.
Perché nel dimensionare le linee non bisogna moltiplicare l’OEE per il First Pass Yield?
Il fattore Qualità nell’OEE standard include già il First Pass Yield quando è esclusa la rilavorazione manuale fuori linea.
L’OEE è pari a Disponibilità per Prestazione per Qualità. Senza rilavorazioni fuori linea, Qualità corrisponde già a FPY; moltiplicare due volte per FPY eleva al quadrato gli scarti e gonfia il budget macchine.
Come prevengono le linee automatizzate danni ai connettori press-fit elastici e ai fori metallizzati della PCB?
I costruttori abbinano servopresse ad anello chiuso con finestre continue forza-spostamento e incudini rigide di supporto sotto PCB.
Poiché inserire un connettore elastico a 60 pin può richiedere fino a 600 lbs di forza, il controllo della servopressa monitora la spinta su ogni millimetro di corsa. Qualsiasi nervatura spaccata, pin mancante o foro sottodimensionato fa scattare istantaneamente la finestra F(x) in tempo reale. Supporti inferiori fresati su misura eliminano la flessione della PCB impedendo cricche negli strati interni in rame, mentre i tecnici evitano sempre stagnature estetiche o saldature manuali sulle zone elastiche.
Come devono preparare gli acquirenti il pacchetto dati RFQ per una linea chiavi in mano?
Inviare modelli 3D STEP congelati, tavole 2D GD&T, soglie di collaudo EIA-364, specifiche nastro EIA-481 e lotti di prova di produzione.
Confini tecnici chiari prevengono ritardi prima di fresare blocchi matrice in acciaio e sedi di posizionamento. Includere riferimenti di coplanarità congelati, cadenza oraria netta obiettivo, classe IPC richiesta e parametri validati di correlazione Hi-Pot rispetto alle regole EIA-364-20. Spedire sufficienti corpi stampati di serie e bobine di contatti tranciati consente al costruttore di provare giochi degli alimentatori, stabilità di taglio progressivo e corse statistiche Cpk su materiali reali prima della firma FAT.
Fonti e riferimenti
- Global Electronics Association (IPC), Tabella revisioni documenti IPC (IPC-A-610 Rev J, J-STD-001 Rev J, J-STD-002 Rev E, IPC-7530 Rev B).
- National Institute of Standards and Technology (NIST), Engineering Statistics Handbook Sezione 6.1.6: Capacità di processo (Cpk e PPM).
- Electronic Components Industry Association (ECIA), ECIA EIA-481-F (2024): Nastratura SMD su supporto goffrato da 4 mm a 200 mm.
- TE Connectivity, Specifica di prodotto connettori EP-II (EIA-364-20 DWV ed EIA-364-21 IR) e Tecnologia Press-Fit e pin elastici.
- Molex, Specifica di prodotto PS-47346-001-001 (Prove elettriche e ritenuta EIA-364).
- Samtec Processing Engineering, Manuale SMT: Matrice deflessione termica e rifusione plastiche isolanti.
- Agility Tech, Valutazione Classi 1, 2 e 3 secondo IPC-A-610, IPC/WHMA-A-620 e J-STD-001.
- San Francisco Circuits, Affidabilità dei connettori Press-Fit e soglie di deformazione PCB.
- ZuchTech Engineering, Prove di coplanarità connettori PCB e affidabilità giunti saldati.
- Connector Supplier / Bishop & Associates, Il mercato globale dei connettori cresce del 14,7% nel 2025 e Il problema della deformazione in saldatura.
- Assembly Magazine, I robot automatizzano l’assemblaggio di connettori automotive e Integrazione delle presse nei sistemi di assemblaggio.
- Fortune Business Insights & Future Market Insights, Previsioni mercato automazione assemblaggio (2025-2034) e Prospettive mercato connettori PCB (2025-2035).
- Kistler & IQS Directory, Monitoraggio forza-spostamento per servopresse compatte e Linee guida portata sistemi di alimentazione a tazza vibrante.
- Fonti brevettuali e tecniche, DE102024136228A1, CN121642705A, Consenso Press-Fit su Electronics StackExchange e Consenso OEE e FPY su r/LeanManufacturing.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza