Contatti Zeyu lntelligent Industrial Company

Certificazione QMS ISO 9001
Macchina per la crimpatura di contatti twist pin
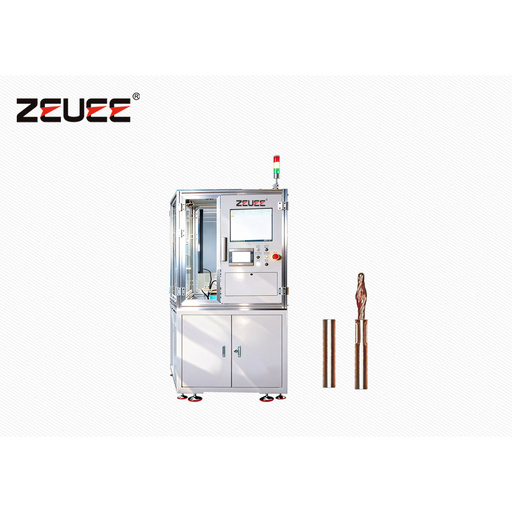
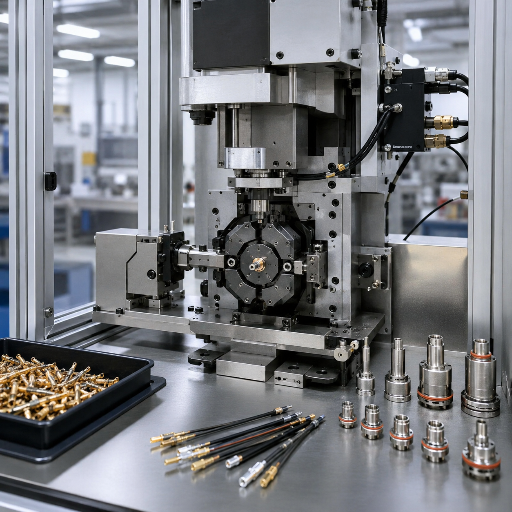
Macchina per la crimpatura di contatti twist pin — crimpatura automatica a 4 punti con controllo CCD
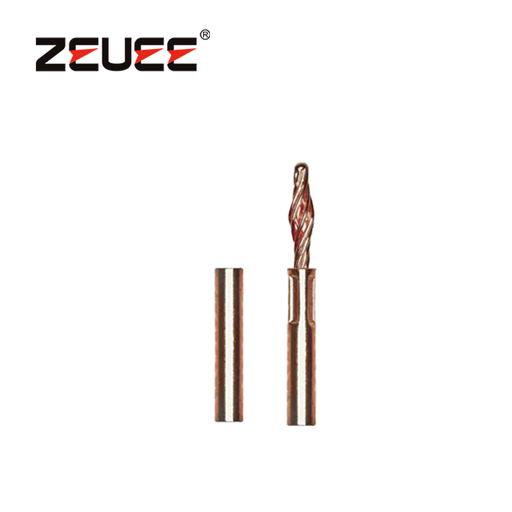
I contatti twist pin richiedono una crimpatura prevista nei requisiti dagli ingegneri NASA, una condizione su cui gli ingegneri aerospaziali non transigono. La macchina automatica ZEUEE 0.45 esegue crimpature a tenuta ermetica a 4 punti, con concentricità verificata tramite CCD, a una cadenza di 10-13 pezzi al minuto.
Geometria di crimpatura a 4 punti
Controllo CCD a 3 assi
Fare clic per scambiare
10–13
Pezzi al minuto
±5 µm
Precisione di classe visione artificiale
220 V
CA / 2 kW
ISO 9001
Certificazione QMS
Perché le crimpature standard non sono adatte ai pin micro-rettangolari e come risolve il problema la nostra macchina per contatti twist pin
Una macchina per la crimpatura di contatti twist pin non è un utensile di crimpatura generico.
I contatti twist pin, conformi alla specifica NASA INST-EEE-002 e composti da fili multipli avvolti a elica per connettori Micro-D, presentano due criticità che le apparecchiature ordinarie non erano progettate per gestire: l’asimmetria della crimpatura, che compromette la tenuta ermetica durante i cicli termici, e i micromovimenti relativi della zona di contatto.
01
Per il vostro team acquisti la scelta è più semplice:
non «la crimpatura a quattro punti è superiore alla crimpatura a due punti?» La decisione della NASA di renderla lo standard per i connettori Micro-D ad alta affidabilità è già stata presa per Lei nella NASA INST-EEE-002.
La domanda è semplicemente come ottenere questo risultato: quale macchina può contenere fisicamente la geometria della matrice a 4 punti, verificare la concentricità sulla linea di assemblaggio e fornire un rapporto di crimpatura tracciabile da un auditor AS9100.
Come osserva Cinch Connectivity nel documento sui connettori MIL-DTL-83513: «L’integrità della crimpatura pone un’ulteriore difficoltà. Poiché i contatti stampati sono realizzati in lamiera sottile sagomata, ottenere una crimpatura affidabile e a tenuta ermetica, soprattutto nelle dimensioni miniaturizzate, è difficile. Alcuni produttori compensano aggiungendo processi secondari, come la saldatura a punti, che aumenta la complessità e introduce potenziali punti di guasto».
02
La nostra macchina 0.45 per la crimpatura di contatti twist pin risolve il problema in un unico passaggio.
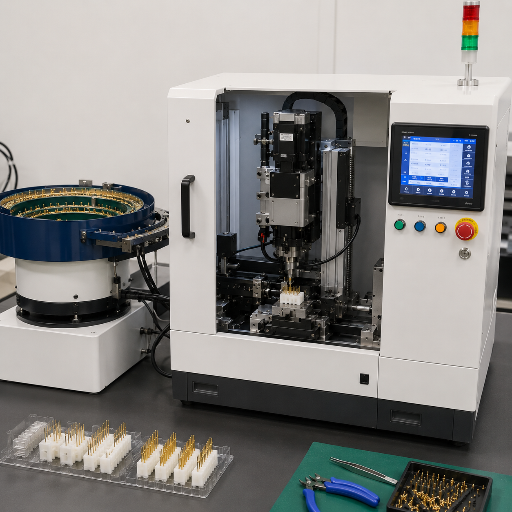
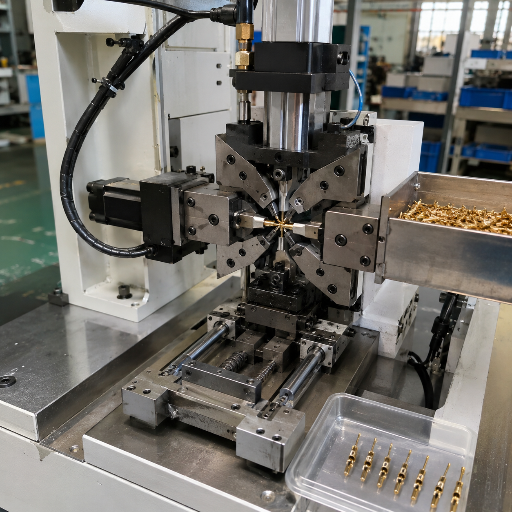
Le bussole di rame e i contatti twist pin, alimentati da tramogge vibranti, vengono guidati simultaneamente in una tavola rotante di assemblaggio da due tramogge a oscillazione indipendente.
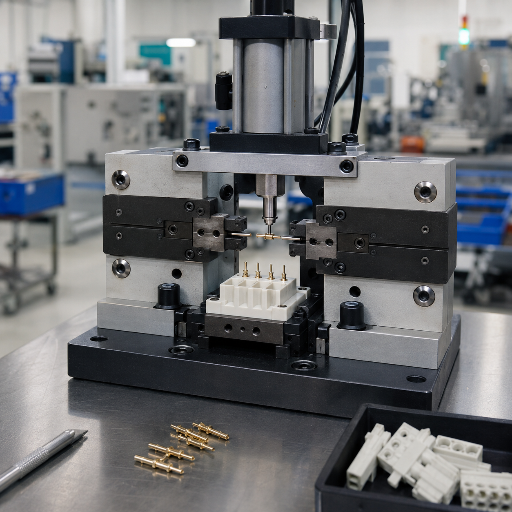
Quattro stazioni di attrezzaggio applicano simultaneamente una forza radiale verso l’esterno sul barilotto di crimpatura; un modulo di visione CCD integrato ne verifica dimensioni, lunghezza e concentricità prima di indirizzare i componenti verso gli scivoli dei pezzi conformi o non conformi. Per l’assemblaggio dei cavi a valle, questo significa contenere le rilavorazioni: ogni componente fornito soddisfa i requisiti documentali del vostro ufficio acquisti, con verifica individuale.
Lo stesso principio di crimpatura vale per l’assemblaggio dei contatti twist pin: applicata tramite una matrice a 4 punti, l’elica si deforma uniformemente attorno al proprio asse, preservando le caratteristiche che rendono utili questi contatti.
Macchina ZEUEE 0.45 per la crimpatura di contatti twist pin — specifiche e configurazione
La macchina si integra facilmente nei normali ambienti di automazione industriale ed è ideale per realizzare celle dedicate alla crimpatura di contatti twist pin. Le unità base sono progettate per gestire contatti Micro-D e geometrie micro-rettangolari simili; le stazioni di attrezzaggio aggiuntive e le tramogge vibranti vengono selezionate in base alla richiesta di preventivo (RFQ). (Se siete responsabili degli acquisti, consultate la pagina X, esaminate la matrice decisionale e poi tornate qui).
Tabella delle specifiche standard
| Parametro | Valore | Note |
|---|---|---|
| Codice modello | C49-ZY06-01 | Macchina automatica 0.45 per la crimpatura di contatti twist pin |
| Capacità produttiva | 10–13 pezzi / minuto | A regime, 600–780 pezzi / ora |
| Metodo di crimpatura | Crimpatura radiale a 4 punti | Forza simultanea da 4 stazioni temprate |
| Controllo in linea | Sistema di visione CCD | Concentricità · lunghezza · dimensioni della crimpatura |
| Alimentazione dei materiali | Doppia tramoggia vibrante | Canali separati per bussola di rame e contatto twist pin |
| Dima di assemblaggio | Indicizzazione rotativa | Allineamento della bussola sul pin prima della crimpatura |
| Potenza nominale | 2 kW | Attuatori servo e pneumatici |
| Tensione di alimentazione | 220 V CA | 50 / 60 Hz; 110 V disponibile su richiesta |
| Pressione dell’aria | 0,4–0,6 MPa | Aria compressa industriale standard; consigliato un regolatore senza olio |
| Dimensioni (L × P × H) | 1.100 × 900 × 1.850 mm | Cella singola a pavimento |
| Selezione dei pezzi non conformi | Separazione automatica nei contenitori | Porta pneumatica per pezzi conformi / non conformi / da ricontrollare |
| Obiettivo di conformità | Geometria di crimpatura MIL-DTL-83513 | Attrezzature configurate in base alla famiglia di pin |
Matrice decisionale — quando questa configurazione è adatta
| Profilo applicativo | Intervallo del diametro del pin | Volume annuale | Configurazione consigliata |
|---|---|---|---|
| Contatto twist pin Micro-D MIL-DTL-83513 | 0,040–0,060 in | 50k–500k pezzi / anno | 0.45 standard + attrezzature Micro-D |
| Contatto twist pin Nano-D MIL-DTL-32139 | 0,025–0,040 in | 20k–200k pezzi / anno | 0.45 + micro-attrezzature su misura (RFQ) |
| Assemblaggio di cavi aerospaziali civili | 0,045–0,080 in | 100k+ pezzi / anno | 0.45 + opzione a doppia stazione |
| Interconnessione per dispositivi medici | 0,030–0,0055 in | 10k–100k pezzi / anno | 0.45 standard + opzione operatore con protezione ESD |
| Lotto di ricerca e sviluppo / qualifica | Qualsiasi misura nell’intervallo | <5k / anno | Modalità di override manuale + memoria programmi |
Nota tecnica — sincronizzazione delle tramogge vibranti
Le nostre due tramogge vibranti oscillano in modo indipendente e sono regolate in base alla velocità di alimentazione richiesta da ciascun componente: da un lato le leggere bussole di rame, dall’altro i contatti twist pin curvi. La dima non rilascia i componenti alle stazioni di attrezzaggio finché entrambe le tramogge non ne confermano la presenza: un interblocco hardware che elimina i frequenti guasti dovuti alla «bussola mancante», comuni nei sistemi adattati o con una sola tramoggia. Il ciclo di crimpatura dei pin per connettori inizia solo dopo aver verificato la concentricità di tutti e 4 i punti, condizione essenziale per applicare una forza bilanciata senza deformare l’elica.
Lavorazione del cavo a monte — taglio, spelatura e stagnatura
La crimpatura del cavo per i contatti twist pin inizia prima ancora che il pin raggiunga la stazione di crimpatura. In una cella di lavorazione dei cavi aerospaziali, il cavo passa in sequenza attraverso il taglio, la spelatura (stagnatura facoltativa, stagno) e infine la preparazione dell’anello o del terminale, tutte operazioni a monte della macchina di crimpatura. La nostra macchina 0.45 per la crimpatura di contatti twist pin si collega direttamente a una macchina standard per il taglio dei cavi (standard).
Ad esempio, con le normali operazioni di taglio e spelatura dei cavi, nonché di lavorazione dei cavi elettrici, la stazione di crimpatura può ricevere un cavo pre-Pohikoped, da terminare nell’intervallo di sezione corretto, generalmente tra 22 e 32 AWG per le operazioni di crimpatura dei terminali Micro-D. La macchina automatica per la lavorazione dei cavi a monte controlla le lunghezze di taglio e spelatura in base alla memoria dei programmi.
I produttori di celle dedicate all’assemblaggio dei cavi abbinano comunemente la macchina di crimpatura a macchine separate per la spelatura e a linee specializzate per la stagnatura. Per applicazioni meno gravose si può usare un applicatore da banco, alimentando direttamente la matrice di crimpatura da una bobina; per la produzione industriale ad alto volume, consigliamo in genere macchine separate per taglio, spelatura e crimpatura. I principali fornitori europei, nordamericani e giapponesi di apparecchiature a monte compatibili rispettano gli stessi standard di sezioni dei cavi e tolleranze di lunghezza richiesti dalla 0.45; le loro apparecchiature si integrano perfettamente nelle nostre linee di lavorazione dei cavi, senza bisogno di sostituire quelle esistenti.
Accessori opzionali e guaine
La dotazione standard comprende il set di matrici per crimpatura a 4 punti, due tramogge vibranti, il modulo di visione CCD integrato e l’interfaccia operatore touch screen. Tra gli accessori disponibili figurano attrezzature aggiuntive per guaine termorestringenti a valle, monitor di forza di crimpatura come secondo livello di protezione dagli errori oltre al sistema di visione, un prealimentatore automatico di cavi per operazioni ad alto volume con alimentazione da bobina e il meccanismo di azionamento. Tutti gli accessori sono quotati su richiesta (consultare la guida agli acquisti qui sotto).
Confronto delle prestazioni tra crimpatura a 4 punti, a 2 punti ed esagonale
La geometria della matrice di crimpatura determina le prestazioni in base a tre fattori: quanto uniformemente la forza viene distribuita sul barilotto del contatto, quanta parte del rame si deforma attorno ai trefoli del cavo e se il giunto risultante crea una tenuta ermetica efficace. (In sintesi per gli acquisti: usare i dati EN + MGR, concentrando la raccomandazione sul valore aziendale). Di seguito è presentato un confronto tra la crimpatura a 4 punti (geometria della nostra macchina), quella a 2 punti e quella esagonale per l'assemblaggio aerospaziale e della difesa, in termini di resistenza di contatto, sensibilità alle vibrazioni e integrità del giunto crimpato. I dati sulle prestazioni riflettono le informazioni pubblicate da Cinch sui contatti (Micro-D Technology Analysis) e la nostra tabella di corrispondenza con la specifica MIL-DTL-83513, suddivisa per fornitore di connettori.
Crimpatura a 2 punti
Punti di distribuzione della forza2
Resistenza di contatto tipica~8 mΩ¹
Resistenza agli urti50 G¹
Resistenza alle vibrazioni20 G¹
Crimpatura a tenuta ermetica per micro-pinDifficile¹
Mantenimento della geometria elicoidaleDeformazione asimmetrica
Intervallo AWG adatto (twist pin)22–28
Norme tecniche riconosciuteTerminali UL
Conformità a NASA INST-EEE-002Non per Micro-D
Crimpatura esagonale
Punti di distribuzione della forza6
Resistenza di contatto tipica~5 mΩ
Resistenza agli urti~150 G
Resistenza alle vibrazioni~80 G
Crimpatura a tenuta ermetica per micro-pinLimitata
Mantenimento della geometria elicoidaleCompressione eccessiva
Intervallo AWG adatto (twist pin)22–26
Norme tecniche riconosciuteBussole IPC
Conformità a NASA INST-EEE-002Non per Micro-D
Crimpatura a 4 punti
Punti di distribuzione della forza4 (radiali, simultanei)
Resistenza di contatto tipica~3 mΩ¹
Resistenza agli urti500 G¹
Resistenza alle vibrazioni200 G¹
Crimpatura a tenuta ermetica per micro-pinProgettata per
Mantenimento della geometria elicoidaleRadiale uniforme
Intervallo AWG adatto (twist pin)22–32
Norme tecniche riconosciuteMIL-DTL-83513 / 32139
Conformità a NASA INST-EEE-002Richiesta²
«I contatti twist pin offrono una resistenza di contatto inferiore, tipicamente di circa 3 mΩ rispetto agli 8 mΩ dei connettori M83513 standard. Questa affidabilità riduce al minimo il degrado del segnale e favorisce prestazioni prevedibili, anche quando le superfici si ossidano o si usurano».
La geometria della matrice a 4 punti è importante per il modo in cui sono costruiti i contatti twist pin. Più trefoli — sette o più nella configurazione standard — di filo ad alta conducibilità sono avvolti a formare un'elica di precisione, con rame-berillio dorato sullo strato esterno. Una crimpatura a 2 punti schiaccia i lati opposti del fascio elicoidale. Si ottiene un contatto elettrico, ma la geometria multipunto che definisce l'integrità dei contatti twist pin viene compromessa. La crimpatura esagonale comprime eccessivamente il fascio, rischia di spezzare i trefoli esterni e deforma la guaina al punto da compromettere la tenuta ermetica. La nostra geometria a 4 punti applica una forza radiale bilanciata su tutti i lati del fascio di fili, preserva la forma elicoidale sotto forza costante e produce tenute ermetiche conformi ai valori di resistenza agli urti di 500 G e alle vibrazioni di 200 G pubblicati da Cinch per i connettori Dura-Con.
Implicazioni per l'azienda
La crimpatura a 4 punti della terminazione elettrica del cavo è necessaria ogni volta che il corpo del connettore è destinato a un programma soggetto ad audit AS9100D o a qualifica NASA. Che si esegua l'assemblaggio su corpi Micro-D Cinch Dura-Con, Glenair, ITT Cannon o Axon', il lato del cavo richiede una crimpatura a 4 punti per la qualifica. La nostra macchina viene fornita di serie con questo set di matrici.
Qualità verificata tramite CCD — controllo di concentricità, lunghezza e dimensioni della crimpatura
Con il controllo e la verifica dimensionale, la crimpatura passa da una geometria di processo a un sistema di produzione monitorabile.
Invece di affidarsi alla speranza che i pezzi siano posizionati correttamente, è possibile documentarne le dimensioni grazie al sistema di visione CCD sulla stazione di assemblaggio della macchina. (Prospettiva acquisti EN: dettagli operativi; MGR: tracciabilità)
Offriamo il nostro modulo CCD per il controllo sulla macchina 0.45: misura tre dimensioni del pin crimpato, ossia la concentricità tra corpo del contatto e cavo, la lunghezza finale della crimpatura e il diametro esterno del barilotto. Tutte devono rientrare nella tolleranza specificata; altrimenti il pin viene inviato al contenitore degli scarti e registrato. Il ciclo di misurazione richiede meno di .0425 secondi, quindi il controllo è già integrato nella cadenza produttiva di 10-13 pezzi al minuto.
Per fare un confronto, i nostri sistemi CCD operano nello stesso intervallo dimensionale di altri fornitori di primo piano, molti dei quali lavorano nell'ordine dei micrometri o dei submicrometri.
Ad esempio, Kistler descrive un sistema di visione con sette parametri dimensionali e precisione di .005mm; i prodotti Averna per macchine industriali possono misurare centinaia di pezzi al minuto con precisione spesso nell'ordine dei micrometri o dei submicrometri. Ecco perché il nostro sistema di visione distingue una bussola di rame posizionata correttamente da una inserita 0,050 mm più in profondità.
Perché misurare tre dimensioni invece di una
La sola forza di crimpatura, il tipico parametro d'ingresso monodimensionale di molti vecchi Ketalars, non consente di capire se l'utensile è arrivato a fondo corsa e ha centrato il contatto. I controlli di lunghezza verificano che il cavo sia della misura corretta, ma non rivelano l'ovalizzazione del barilotto. La misurazione della sola concentricità della crimpatura conferma la simmetria del pezzo, ma non garantisce che il pin si inserisca e funzioni correttamente nell'isolatore in plastica. Solo il nostro sistema CCD tridimensionale misura tutti questi parametri e altri ancora, fornendo un dato completo per ogni pin prima di dichiarare il pezzo conforme.
Una citazione del nostro cliente più esigente: «Ciò che un auditor AS9100 verifica non è la scheda tecnica, ma i registri di crimpatura. Se un lotto appena completato riporta solo 3 eventi non conformi su un totale di 1.200 pezzi, con i relativi registri degli scarti documentati, la riunione di qualifica può durare 30 minuti anziché 3 giorni».
Come vengono utilizzati a valle i dati CCD
Andamento del tasso di scarto dei lotti, suddiviso per turno, famiglia di pin e operatore.
Rilevamento precoce delle derive nel processo di crimpatura per aiutare a prevedere l'usura degli utensili e individuare i parametri che si avvicinano ai limiti di tolleranza prima che incidano sulla resa produttiva.
Evidenze per gli audit AS9100, con registrazioni verificabili associate a specifici lotti di produzione, come richiesto dai punti 8.1.3 (controllo della produzione e del processo) e 8.5.1 (controllo della produzione e dell'erogazione dei servizi).
Dati per l'ispezione del primo articolo (FAI): le stesse misurazioni dimensionali alimentano i rapporti FAI AS9102 senza dover ripetere la misurazione con uno strumento separato.
Applicazioni — aerospaziale, difesa, strumenti di precisione e dispositivi medici
I contatti twist pin vengono impiegati dove i contatti stampati non sono adatti. La macchina è progettata per lo stesso ambito operativo: programmi ad alta affidabilità in cui i connettori micro-rettangolari trasportano segnali mission-critical.
Sistemi aerospaziali e satellitari
Avionica, carichi utili per comunicazioni satellitari, elettronica di bordo. I corpi Micro-D MIL-DTL-83513 dotati di contatti twist pin resistono a temperature da -55C a +125C, a urti di 500 G e a vibrazioni di 200 G: l'ambito operativo delle fasi di lancio e inserimento in orbita. I programmi aerospaziali civili utilizzano la stessa famiglia di connettori con requisiti di crimpatura simili, in particolare nell'ambito dei programmi di qualità EN 9100.
Difesa missilistica e macchinari militari
Sistemi di guida, radar, comunicazioni protette. Gli audit dei fornitori secondo AS9100D ed EN 9100 richiedono registri documentati delle crimpature, prodotti automaticamente dal modulo CCD. La geometria compatta dei pin consente configurazioni di connettori ad alta densità nell'elettronica dei veicoli e dei sistemi d'arma.
Aerospaziale
Difesa
Strumenti di precisione e apparecchiature geofisiche
Le attrezzature di prova che richiedono migliaia di cicli di accoppiamento, la strumentazione per pozzi esposta a temperature elevate e vibrazioni e i sistemi di misurazione da laboratorio si affidano tutti alla geometria ridondante dei contatti twist pin per mantenere una bassa resistenza di contatto per lunghi periodi di servizio. ConnectorSupplier documenta l'adozione della famiglia di connettori MIL-DTL-83513 nelle apparecchiature geofisiche e petrolifere per pozzi, oltre alla sua storica applicazione in ambito aerospaziale militare.
Dispositivi medici
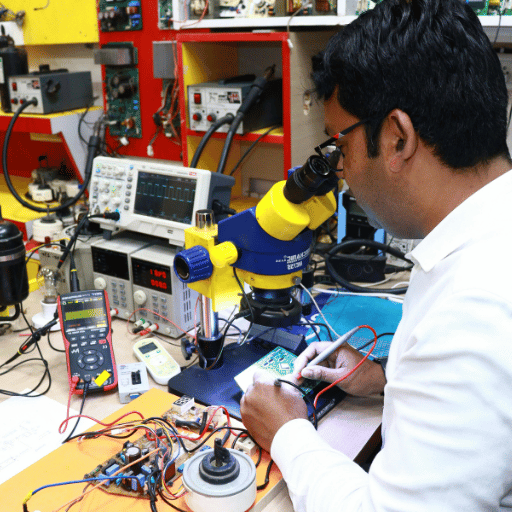
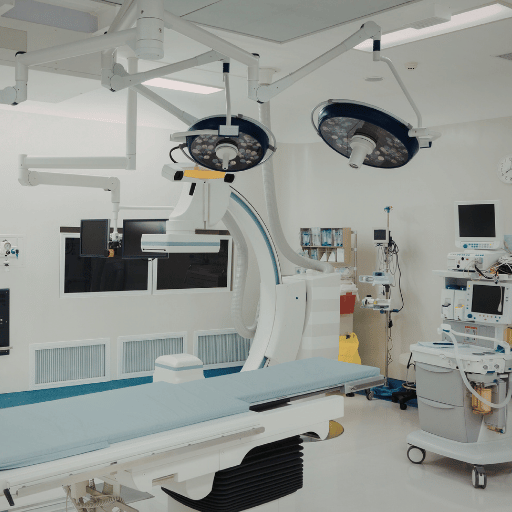
Dispositivi impiantabili, robotica chirurgica, sistemi di diagnostica per immagini. La resistenza alle vibrazioni e ai cicli termici è altrettanto importante in sala operatoria e negli ambienti ambulatoriali; la ridondanza dei contatti che rende i twist pin interessanti per l'aerospaziale soddisfa anche i requisiti di affidabilità medica, dove le interruzioni di connessione sono inaccettabili.
Strumenti
Medicina
Elenco dei clienti — aziende industriali con cui abbiamo collaborato
AVIC
CSIC
GAC Group
Corning USA
Hunter
TE
Sumitomo
LEGO Danimarca
TCL
SONY
Foxconn
Norme tecniche e conformità — MIL-DTL-83513, NASA INST-EEE-002, AS9100D
I team acquisti che leggono questa sezione si pongono una domanda: questo fornitore può superare un audit di qualifica? La risposta è documentata qui sotto.
Tabella di corrispondenza delle norme
| Norma | Ambito | Rilevanza per questa macchina |
|---|---|---|
| MIL-DTL-83513 | Specifiche per connettori Micro-D (DLA / DoD) | Famiglia di corpi connettore per cui sono progettate le nostre attrezzature di crimpatura. Passo dei contatti .050 in / 1,3 mm; durata di accoppiamento ≥500 cicli; ritenzione del contatto ≥5 lb. |
| MIL-DTL-32139 | Specifiche per connettori Nano-D | Famiglia di pin più piccoli nella stessa classificazione micro-rettangolare; opzione con attrezzature su misura. |
| NASA INST-EEE-002 | Guida NASA alla selezione dei componenti EEE | Prescrive l'impiego di contatti twist pin nei connettori Micro-D per hardware mission-critical. La nostra crimpatura a 4 punti garantisce l'integrità dei contatti richiesta da NASA.² |
| NASA-STD-8739,4A | Pratiche di crimpatura per hardware spaziale | Definisce i valori minimi di resistenza alla trazione della crimpatura e le modalità di guasto. Il controllo CCD fornisce il registro dimensionale di ogni singolo pezzo richiesto da questa norma.⁶ |
| AS9100D / EN 9100 | QMS aerospaziale (qualifica dei fornitori) | I registri dei controlli CCD soddisfano i requisiti §8.1.3 (controllo della produzione) e §8.5.1 (tracciabilità della produzione). |
| AS9102 | Ispezione del primo articolo (FAI) | I dati CCD tridimensionali si integrano direttamente nei rapporti FAI, senza misurazioni separate. |
| IPC/WHMA-A-620 | Assemblaggio di cavi e cablaggi | Norma industriale di accettazione delle crimpature; la crimpatura a 4 punti soddisfa i requisiti del profilo di crimpatura di Classe 3 (alta affidabilità). |
| MIL-STD-1344 (Metodo 2005) | Metodo di prova alle vibrazioni | Riferimento di base per il confronto tra la resistenza alle vibrazioni di 20 G dei contatti stampati e quella di 200 G dei twist pin.¹ |
Profilo di qualifica del fornitore ZEUEE
QMS ISO 9001:2015
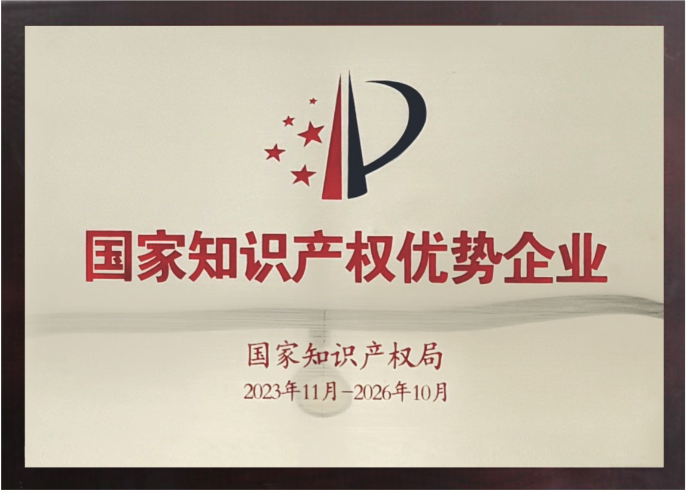
Impresa nazionale ad alta tecnologia
PMI specializzata (SRDI)
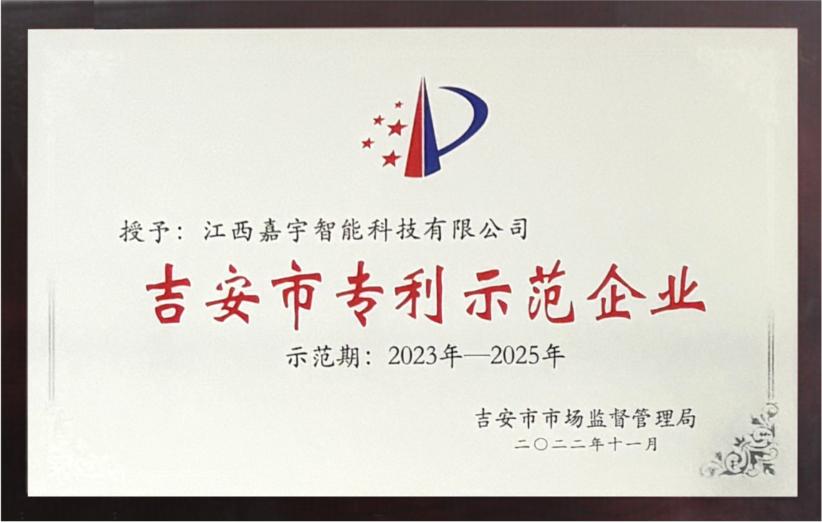
Impresa dimostrativa in materia di brevetti
32+ brevetti per invenzione
68+ brevetti per modello di utilità
Unità vicepresidente della Guangdong Robot Association
Unità membro CIMIA
01 / 10
Espandi


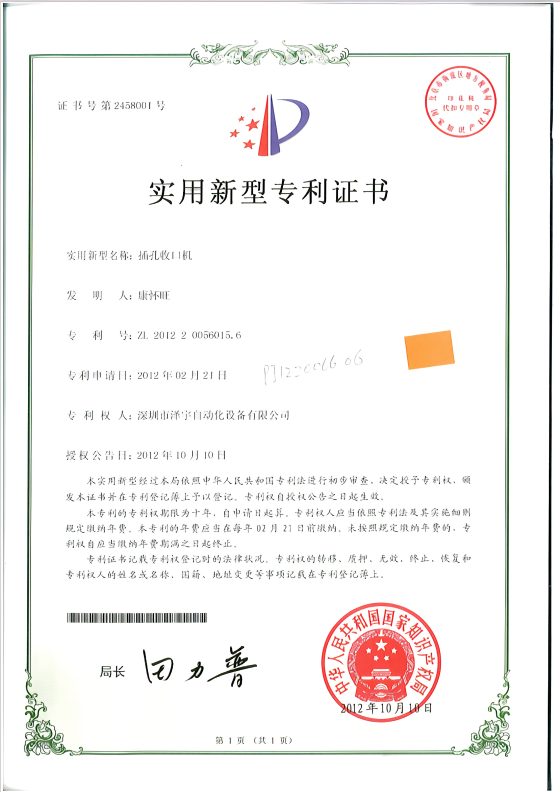
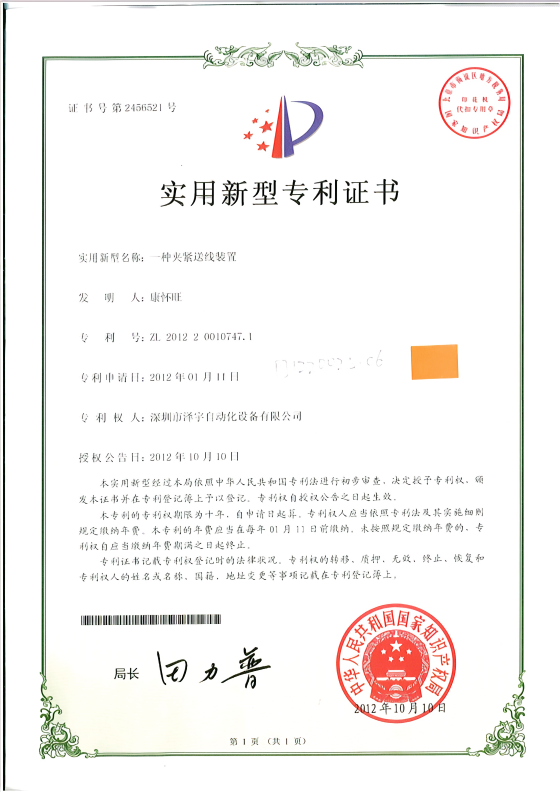
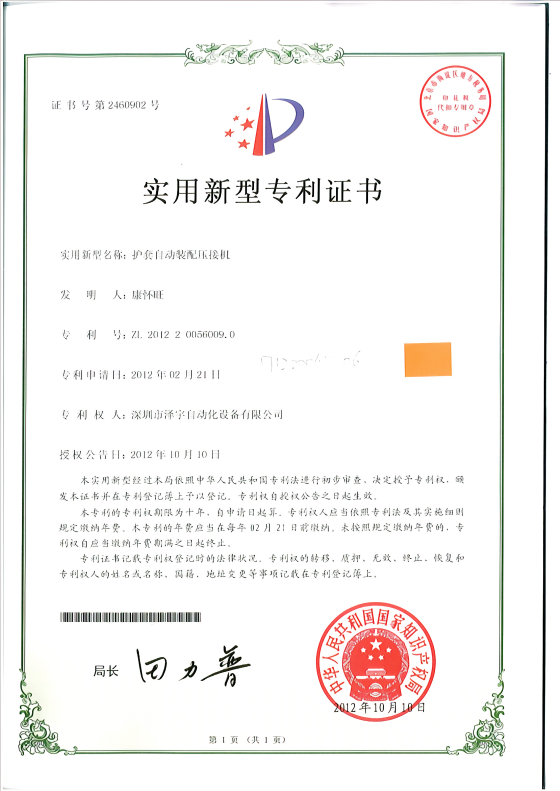
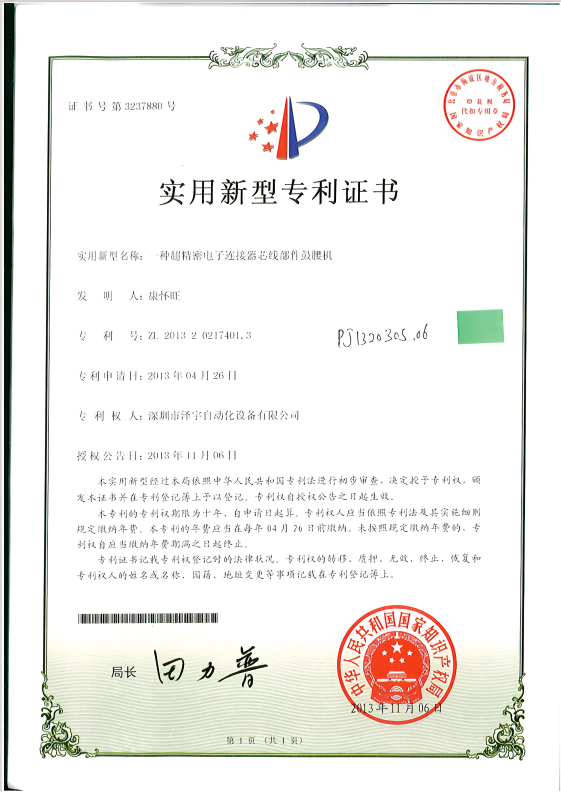
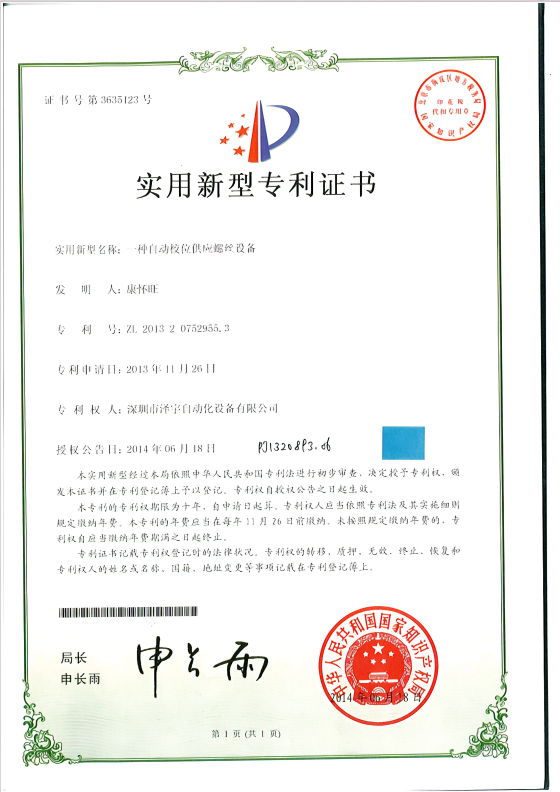
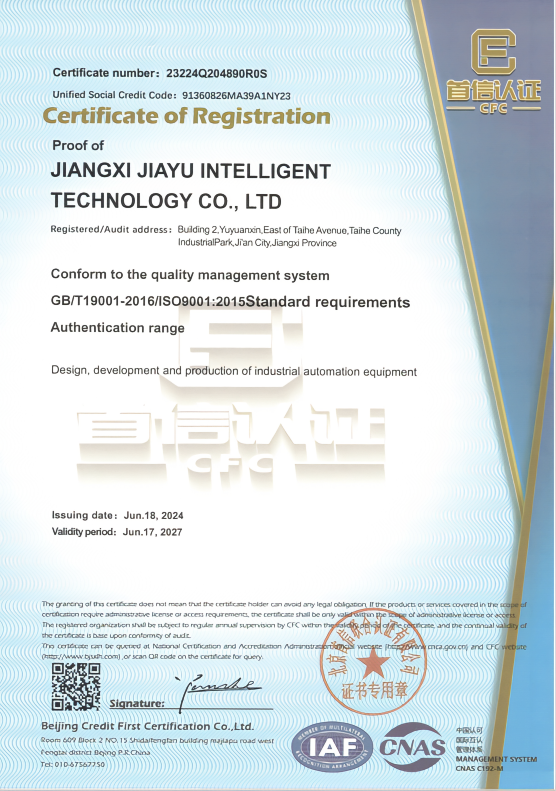
L'esperienza negli audit dei fornitori aerospaziali documenta il tema centrale di questa sezione. KLINGER IGI, che fornisce consulenza ai programmi aerospaziali, di difesa ed elettronici sulla conformità AS9100D, scrive: «Quando i team acquisti valutano se un fornitore è in grado di soddisfare questi requisiti, la certificazione AS9100D semplifica notevolmente la valutazione». Caton connector ribadisce il trasferimento di responsabilità alla base del requisito: «Siete responsabili della qualità del fornitore...», ed è per questo che la qualifica del fornitore non può essere delegata.
ZEUEE opera secondo ISO 9001:2015 e fornisce apparecchiature per l'automazione industriale a programmi che a loro volta sottopongono ad audit i propri fornitori a valle. Il nostro portafoglio brevetti (32+ brevetti per invenzione + 68+ brevetti per modello di utilità) e i vent'anni di attività fanno parte della documentazione dei rischi tecnici che i team acquisti compilano prima dell'inizio della qualifica ingegneristica.
Guida agli acquisti — configurazione, tempi di consegna, garanzia e assistenza post-vendita
Dalla pagina di un fornitore, i team acquisti si aspettano tre informazioni: una fornitura configurabile, tempi di consegna chiari e condizioni di assistenza post-vendita valide anche al momento della prima richiesta in garanzia. Questa sezione risponde a tutti e tre i punti senza presentare le apparecchiature come un prodotto a catalogo disponibile a magazzino.
ROI e TCO: perché la crimpatura automatizzata interna consente di recuperare l'investimento
Questa sezione tratta ciò che possiamo documentare, non ciò che possiamo promettere. Le percentuali di ROI non supportate da dati pubblicati dei clienti sono ipotesi; il TCO basato sull'economia del settore (ad esempio, sui riferimenti citati di seguito) è un'analisi tecnica.
Considerazioni sul costo totale di proprietà
01
50–65%
del costo totale dell'assemblaggio dei cavi è costituito dai materiali: il solo rame rappresenta il 30–50%. Ogni riduzione dell'1% del tasso di scarti si traduce in risparmi cumulativi sulla principale voce di costo.⁹
02
~5 µm
La precisione dimensionale di classe CCD, alla velocità di produzione, elimina i ricontrolli dimensionali manuali nelle fasi successive.⁴
03
7+
punti di contatto indipendenti per ciascun contatto twist pin: una ridondanza che riduce il rischio di guasti sul campo nei programmi aerospaziali pluridecennali.¹
Riferimenti ai dati del settore: consultare Riferimenti e fonti dei dati, voci 1, 4, 9.
Crimpatura interna o assemblaggio di cablaggi esternalizzato
Tra i fattori ricorrenti citati per descrivere le difficoltà della produzione esternalizzata figurano «le difficoltà di accesso, nelle strutture interne, a macchinari automatizzati per la crimpatura, la spelatura o l'applicazione dei terminali... e gli elevati costi del personale tecnico qualificato».
La macchina di crimpatura per contatti twist pin 0.45 ha in gran parte rimosso la difficoltà di accesso a questi macchinari. L'acquisto consente invece di mantenere internamente la proprietà intellettuale, la tracciabilità e la cadenza produttiva.
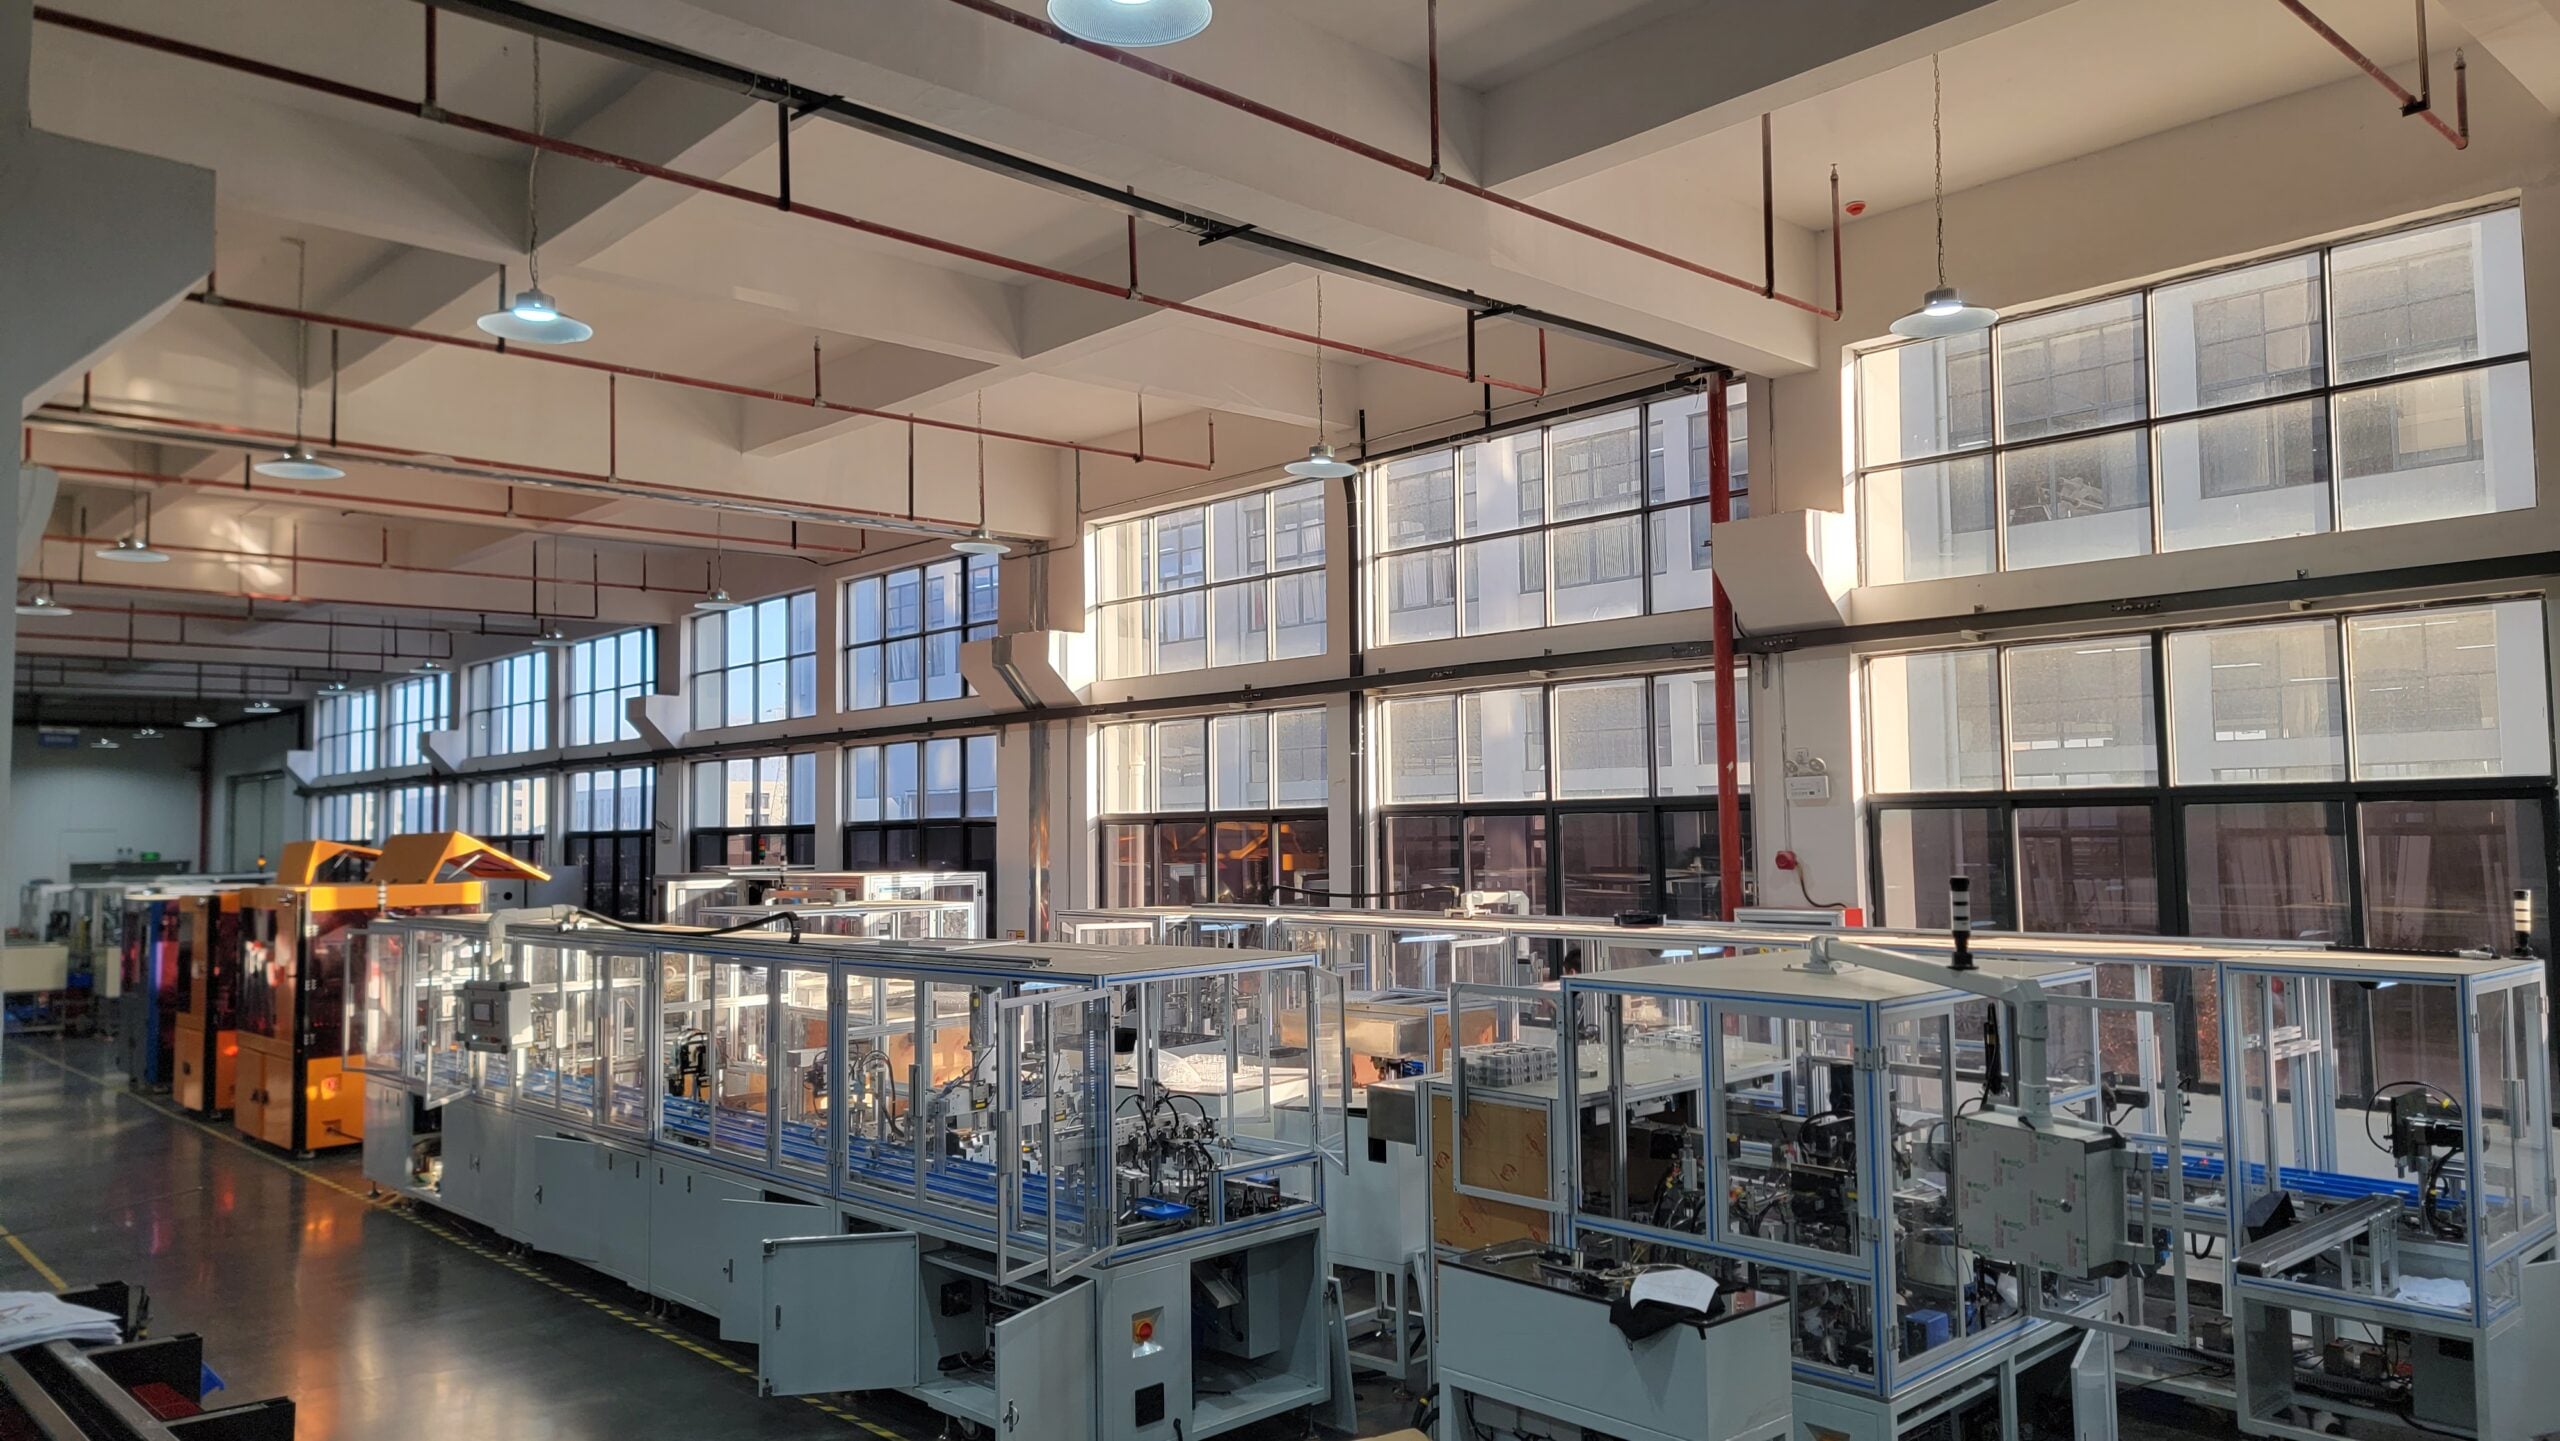
Macchina ad alte prestazioni per la crimpatura di contatti twist pin
Strumenti interattivi di progettazione per la macchina di crimpatura twist pin
01
Selettore di compatibilità delle attrezzature per twist pin
Abbinate la specifica del pin alla configurazione ZEUEE 0.45 più adatta. Inviate i risultati al nostro team di progettazione con un clic per ricevere una richiesta di preventivo personalizzata.
Esplora lo strumento
02
Calcolatore del ROI e del risparmio sui materiali in base al tasso di scarti
Stima il recupero annuo sui materiali ottenibile riducendo il tasso di scarti di crimpatura con la crimpatura a quattro punti verificata da CCD.
Calcola il ROI
03
Confronto tra geometrie di crimpatura: 2 punti, esagonale e 4 punti
Selezionate un metodo per vedere come la distribuzione della forza influisce sulla resistenza di contatto, sulla resistenza alle vibrazioni e sull'integrità della crimpatura dei contatti twist pin. Dati tratti da Cinch Connectivity (2025) e dalla specifica MIL-DTL-83513.
Visualizza il confronto
Domande frequenti
Quali sono le opzioni di attrezzatura per la macchina? Un contatto twist pin è composto da più trefoli (in genere sette) di filo (solitamente lo strato esterno è in rame-berillio placcato oro), avvolti in un'elica di precisione per consentire 7+ contatti separati durante l'accoppiamento. Per questo motivo, la norma NASA INST-EEE-002 richiede contatti twist pin nei connettori Micro-D. La crimpatura a quattro punti sul gruppo comprime il contatto con precisione senza appiattirlo.
Una macchina standard lavora a una cadenza compresa tra 10 e 13 pezzi al minuto, ovvero tra 600 e 780 pezzi all'ora, includendo il controllo; si presuppone che la finestra di controllo della crimpatura sia già considerata nel tempo ciclo della macchina, compreso il controllo dimensionale.
La nostra macchina standard è compatibile con i pin twist pin Micro-D MIL-DTL-83513 con diametro compreso tra 0,040–0,060 inch. Per Nano-D (MIL-DTL-32139), applicazioni aerospaziali civili di dimensioni maggiori o famiglie di connettori su misura, inviateci il disegno tecnico del pin e prepareremo un preventivo per le attrezzature specifiche per l'applicazione.
Le serie di matrici a quattro punti e il sistema a quattro punti della macchina sono conformi ai requisiti delle norme NASA INST-EEE-002 per i contatti twist pin Micro-D e sono dimensionati per crimpare i pin twist pin della famiglia di connettori MIL-DTL-83513. Per verificare la conformità della crimpatura a livello di programma per il corpo del connettore e il filo specifici del programma, servono i registri del controllo dimensionale forniti dalla macchina durante la qualifica delle attrezzature, che dimostrano il rispetto dei requisiti specifici.
Sì, il modulo CCD standard integrato rileva la concentricità, la lunghezza e il diametro del corpo di crimpatura di ogni pezzo. I registri possono essere forniti in formato CSV standard e interfacciati direttamente con i sistemi MES. Sono progettati per supportare la norma AS9100D, in particolare nelle aree di audit 8.1.3 e 8.5.1.
Il monitoraggio della forza di crimpatura non è sufficiente: indica solo che le matrici sono chiuse, non che il contatto twist pin sia entrato nell'attrezzatura senza deformare l'involucro esterno, né che sia centrato e della lunghezza corretta. Inoltre, non fornisce dati adeguati per rilevare se la bava di crimpatura sia stata piegata oltre le tolleranze passando attraverso una matrice aperta, invece di essere lavorata con un processo a matrice chiusa. Durante un audit potrebbe essere richiesto di fornire le dimensioni specifiche di ogni crimpatura, non un grafico della forza.
La macchina viene spedita direttamente dalla Cina secondo i tempi standard. I set di attrezzature su misura e alcune attrezzature aggiuntive richiedono tempi di progettazione e convalida. In base alla geometria del pin e dell'attrezzatura, l'evasione dell'ordine può richiedere fino a 8 settimane dopo l'ordine dell'opzione su misura; i tempi saranno verificati al momento dell'invio dell'ordine.
Sì. La messa in servizio da remoto è inclusa; la messa in servizio in sede, la formazione e l'installazione sono disponibili con un costo aggiuntivo.
Le opzioni di attrezzatura includono un alimentatore vibrante, che richiede macchinari aggiuntivi. È disponibile un sistema standard a cambio rapido con 1 attrezzatura, che consente di passare a una nuova famiglia di attrezzature in circa 45 mins.
I principali componenti soggetti a usura per la lavorazione automatizzata dei cavi ZEUEE sono gli elementi delle matrici di crimpatura, l'anello CCD e le guarnizioni pneumatiche. ZEUEE definisce la manutenzione preventiva delle matrici di crimpatura a quattro punti in base al numero di cicli di funzionamento, anziché al tempo trascorso (come indicato nel manuale d'uso), e ha riscontrato che i normali sistemi di filtraggio dell'aria di fabbrica sono sufficienti a mantenere ridotte le scorte di componenti soggetti a usura. ZEUEE tiene ricambi di qualità per le riparazioni presso il proprio stabilimento di Shenzhen; gli articoli critici arrivano in genere entro 7 giorni via cargo aereo.
Sì. Sebbene la matrice di crimpatura e la terminazione elettrica del cavo ZEUEE non siano direttamente soggette al limite sullo stagno previsto dalla MIL-DTL-83513, la restrizione si applica se, nella lavorazione a monte dei cavi stagnati, vengono impiegati materiali per i contatti dei connettori con un contenuto di stagno superiore al 3 percento e la specifica MIL-DTL-83513 è richiesta per tali elementi. La MIL-DTL-83513 stabilisce che, in tutte le applicazioni, i materiali dei connettori possono contenere al massimo il 3 percento di stagno in peso; lo stagno puro è escluso a causa dei rischi di crescita dei whisker di stagno nelle applicazioni spaziali e militari di lunga durata.
La configurazione standard della macchina include una garanzia su parti e manodopera per un periodo specificato; per le attrezzature è previsto un diverso programma di usura, fornito separatamente. I componenti soggetti a usura specificati da ZEUEE, inclusi gli elementi delle matrici di crimpatura, i LED di visione CCD e le guarnizioni pneumatiche, sono venduti come materiali di consumo; gli intervalli di sostituzione consigliati sono indicati nel manuale d'uso.
Scelga una delle seguenti tre opzioni:
1) Esamini le nostre schede tecniche per la progettazione
2) Prenoti una consulenza di 30 minuti con il nostro team di progettazione applicativa per discutere della compatibilità e delle opzioni di interfaccia
3) Invii, in base a un NDA, un campione rappresentativo dei lotti di crimpatura al team di progettazione applicativa ZEUEE, che lo sottoporrà a prove sulla nostra configurazione di test; riceverà il registro dei controlli risultante insieme ai risultati.
Tra i produttori di connettori qualificati MIL-DTL-83513 e i fornitori di macchine di assemblaggio figurano TE Connectivity, Cinch Connectivity Solutions (Bel Fuse), Glenair e ITT Cannon, oltre ad altri operatori della filiera dei connettori; il segmento dell'assemblaggio comprende inoltre vari fornitori occidentali e asiatici. Per scegliere tra questi produttori occorre valutare il costo totale di proprietà (TCO) su un periodo di 5 anni, includendo il costo dei macchinari, la messa in servizio, i materiali di consumo per le attrezzature, i ricambi e l'assistenza post-vendita. Nella valutazione dei team acquisti che confrontano ZEUEE con i concorrenti occidentali rientrano anche i due decenni di esperienza di ZEUEE nell'automazione industriale, i numerosi brevetti per invenzione (32+) e l'ampia clientela internazionale (30+ paesi).
Pronti a definire le specifiche della macchina di crimpatura per twist pin 0.45?
Ci invii i disegni tecnici dei pin e i volumi annui; il nostro team di progettazione applicativa le proporrà una configurazione, una stima dei tempi di consegna e un foglio di calcolo del TCO personalizzato per il suo programma.
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Di tendenza






