Kontaktieren Sie Zeyu lntelligent Industrial Company

Nach ISO 9001 zertifiziertes Qualitätsmanagementsystem
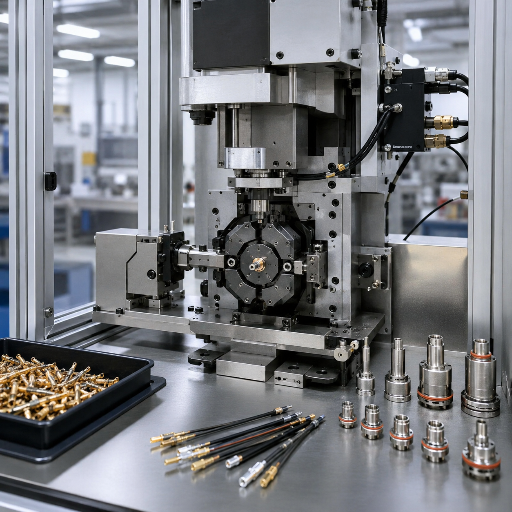
Crimpmaschine für Twist-Pin-Kontakte
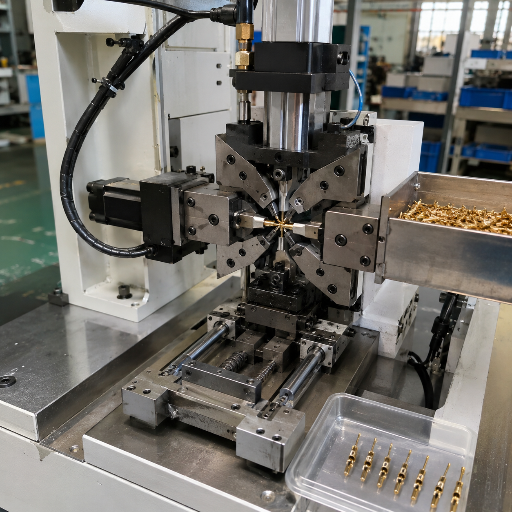
Crimpmaschine für Twist-Pin-Kontakte — automatische 4-Punkt-Crimpung mit CCD-Prüfung
Twist-Pin-Kontakte erfordern eine Crimpung, die NASA-Ingenieure in ihren Anforderungen festschreiben und auf die Luft- und Raumfahrtingenieure nicht verzichten. Die automatisierte Maschine 0.45 von ZEUEE erzeugt gasdichte 4-Punkt-Crimpverbindungen mit CCD-geprüfter Konzentrizität und verarbeitet 10-13 Teile pro Minute.
4-Punkt-Crimpgeometrie
CCD-Prüfung in 3 Achsen
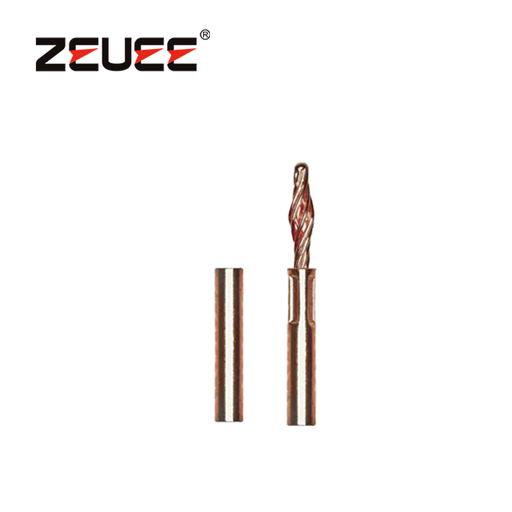
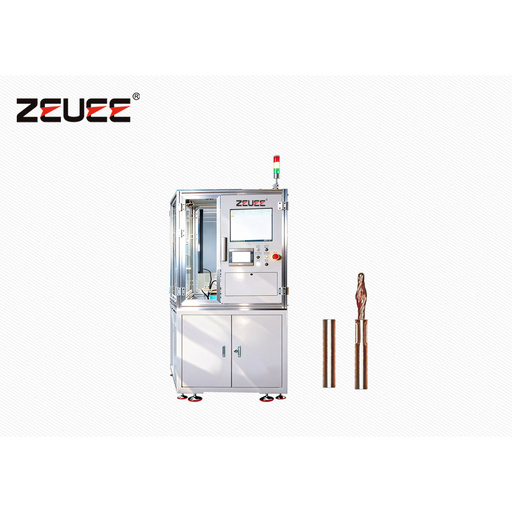
Zum Wechseln klicken
10–13
Stück / Minute
±5 µm
Genauigkeit auf Bildverarbeitungsniveau
220 V
AC / 2 kW
ISO 9001
Zertifiziertes Qualitätsmanagementsystem
Warum herkömmliches Crimpen bei rechteckigen Mikro-Kontaktstiften versagt – und wie unsere Crimpmaschine für Twist-Pin-Kontakte Abhilfe schafft
Eine Crimpmaschine für Twist-Pin-Kontakte ist kein gewöhnliches Crimpwerkzeug.
Twist-Pin-Kontakte gemäß NASA INST-EEE-002 – mehrdrähtige, wendelförmig gewickelte Kontakte für Micro-D-Steckverbinder – versagen in zwei Punkten, die gewöhnliche Maschinen nicht berücksichtigen mussten: Eine asymmetrische Crimpung beeinträchtigt bei Temperaturwechseln die Gasdichtheit, und die Kontaktzonen bewegen sich relativ zueinander.
01
Für Ihr Einkaufsteam stellt sich eine einfachere Frage:
nicht „Ist die 4-Punkt-Crimpung der 2-Punkt-Crimpung überlegen?“ Die Entscheidung der NASA, sie für hochzuverlässige Micro-D-Steckverbinder zum Standard zu machen, ist mit NASA INST-EEE-002 bereits gefallen.
Die Frage ist nur, wie Sie das umsetzen: Welche Maschine kann die 4-Punkt-Matrizengeometrie aufnehmen, die Konzentrizität an der Montagelinie prüfen und einen Crimpbericht bereitstellen, der für AS9100-Auditoren rückverfolgbar ist?
Wie Cinch Connectivity in seinem Beitrag zu Steckverbindern nach MIL-DTL-83513 hervorhob: „Die Integrität der Crimpverbindung stellt eine zusätzliche Herausforderung dar. Da gestanzte Kontakte aus dünnem, geformtem Metall bestehen, ist eine zuverlässige, gasdichte Crimpverbindung besonders bei Miniaturgrößen schwer zu erzielen. Einige Hersteller gleichen dies durch zusätzliche Prozessschritte wie Punktschweißen aus, was sowohl die Komplexität als auch die Zahl potenzieller Fehlerstellen erhöht.“
02
Unsere Crimpmaschine 0.45 für Twist-Pin-Kontakte löst diese Aufgabe in einem einzigen Arbeitsgang.
Kupferhülsen und Twist-Pin-Kontakte werden über zwei unabhängig schwingende Schwingförderer zugeführt und gleichzeitig in eine rotierende Montagevorrichtung geleitet.
Vier Werkzeugstationen üben gleichzeitig radialen Druck auf den Crimpbereich aus. Ein integriertes CCD-Bildverarbeitungsmodul prüft anschließend Abmessungen, Länge und Konzentrizität, bevor es die Teile den Gutteil- oder Ausschussrutschen zuführt. Für die nachgelagerte Kabelmontage bedeutet das: Nacharbeit bleibt begrenzt. Alle Teile erfüllen die Nachweisanforderungen Ihrer Einkaufsabteilung und werden für jede einzelne gelieferte Komponente geprüft.
Dasselbe Argument gilt für die Montage von Twist-Pin-Kontakten: Bei einer 4-Punkt-Matrize verformt sich die Wendel gleichmäßig um ihre Achse. So bleibt erhalten, was Twist-Pin-Kontakte überhaupt erst so nützlich macht.
Crimpmaschine ZEUEE 0.45 für Twist-Pin-Kontakte — Spezifikationen und Konfiguration
Die Maschine lässt sich problemlos in standardisierte Fabrikautomatisierungen integrieren und eignet sich ideal für dedizierte Fertigungszellen zum Crimpen von Twist-Pin-Kontakten. Basismaschinen sind für Micro-D- und ähnliche rechteckige Mikro-Kontaktgeometrien ausgelegt. Zusätzliche Werkzeugstationen und Schwingförderer werden gemäß RFQ angeboten. (Wenn Sie für den Einkauf zuständig sind: Rufen Sie Seite X auf, sehen Sie sich die Entscheidungsmatrix an und kehren Sie anschließend hierher zurück.)
Tabelle mit Standardspezifikationen
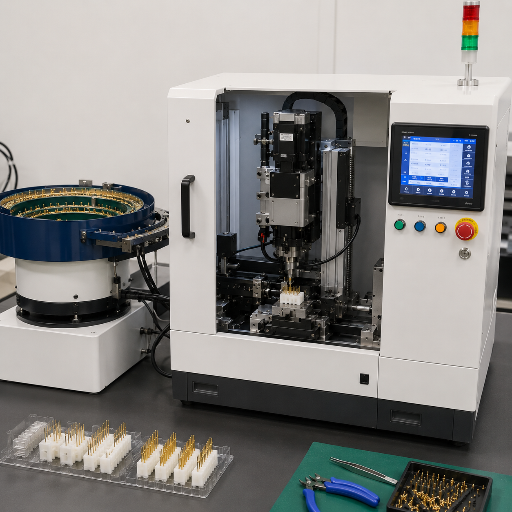
| Parameter | Wert | Hinweise |
|---|---|---|
| Modellcode | C49-ZY06-01 | Automatische Crimpmaschine 0.45 für Twist-Pin-Kontakte |
| Produktionskapazität | 10–13 Stück / Minute | Im eingeschwungenen Betrieb, 600–780 Stück / Stunde |
| Crimpverfahren | Radiale 4-Punkt-Crimpung | Gleichzeitige Krafteinwirkung durch 4 gehärtete Stationen |
| Inline-Prüfung | CCD-Bildverarbeitungssystem | Konzentrizität · Länge · Crimpabmessungen |
| Materialzuführung | Zwei Schwingförderer | Separate Zuführkanäle für Kupferhülse und Twist-Pin-Kontakt |
| Montagevorrichtung | Drehindexierung | Ausrichtung der Hülse über dem Kontaktstift vor dem Crimpen |
| Nennleistung | 2 kW | Servo- und Pneumatikantriebe |
| Versorgungsspannung | 220 V AC | 50 / 60 Hz; 110 V auf Anfrage erhältlich |
| Luftdruck | 0,4–0,6 MPa | Standardmäßige Druckluftversorgung; ölfreier Druckregler empfohlen |
| Abmessungen (L × B × H) | 1.100 × 900 × 1.850 mm | Bodenstehende Einzelzelle |
| Ausschusssortierung | Automatische Trennung in Behälter | Pneumatische Weiche für Gutteile / Ausschuss / Nachprüfung |
| Konformitätsziel | Crimpgeometrie nach MIL-DTL-83513 | Werkzeuge passend zur jeweiligen Kontaktstiftfamilie konfiguriert |
Entscheidungsmatrix — Für welche Anwendungen ist diese Konfiguration geeignet?
| Anwendungsprofil | Durchmesserbereich der Kontaktstifte | Jahresvolumen | Empfohlene Konfiguration |
|---|---|---|---|
| Twist-Pin-Kontakte für MIL-DTL-83513 Micro-D | 0,040–0,060 in | 50k–500k Teile / Jahr | Standardausführung 0.45 + Micro-D-Werkzeuge |
| Twist-Pin-Kontakte für MIL-DTL-32139 Nano-D | 0,025–0,040 in | 20k–200k Teile / Jahr | 0.45 + kundenspezifische Mikro-Werkzeuge (RFQ) |
| Kabelmontage für die zivile Luft- und Raumfahrt | 0,045–0,080 in | 100k+ Teile / Jahr | 0.45 + Option mit zwei Stationen |
| Steckverbinder für Medizingeräte | 0,030–0,0055 in | 10k–100k Teile / Jahr | Standardausführung 0.45 + Option mit ESD-geschütztem Bediener |
| Fertigungslose für Forschung und Entwicklung / Qualifizierung | Jeder Wert innerhalb des Bereichs | <5k / Jahr | Manueller Übersteuerungsmodus + Programmspeicher |
Technischer Hinweis — Synchronisierung der Schwingförderer
Unsere beiden Schwingförderer arbeiten unabhängig voneinander und sind auf die jeweils benötigte Förderrate abgestimmt: leichte Kupferhülsen auf der einen Seite, gebogene Twist-Pin-Kontakte auf der anderen. Die Montagevorrichtung gibt Teile erst an die Werkzeugstationen frei, wenn beide Förderer das Vorhandensein der Teile bestätigt haben. Diese Hardware-Verriegelung verhindert die häufigen Fehler durch „fehlende Hülse“, die bei nachgerüsteten oder Einzelförderer-Konstruktionen auftreten. Der Crimpzyklus für die Steckverbinderkontakte beginnt erst, wenn die Konzentrizität aller vier Crimppunkte bestätigt ist – genau die Voraussetzung für eine ausgewogene Krafteinwirkung ohne Verformung der Wendel.
Vorgelagerte Kabelverarbeitung — Schneiden, Abisolieren und Verzinnen
Das Crimpen der Kabel für Twist-Pin-Kontakte beginnt bereits, bevor der Kontakt überhaupt die Crimpstation erreicht. In einer Fertigungszelle für Kabel in der Luft- und Raumfahrt durchläuft das Kabel nacheinander das Schneiden, Abisolieren (optionales Verzinnen) und schließlich die Vorbereitung des Rings bzw. Anschlusskontakts – alles vorgelagert zur Crimpmaschine. Unsere Crimpmaschine 0.45 für Twist-Pin-Kontakte wird direkt an standardmäßige Kabelschneidemaschinen angebunden (Standard).
Bei einer standardmäßigen Kabelschneide- und Abisoliermaschine sowie der Kabelverarbeitung kann die Crimpstation beispielsweise vorkonfektionierte Kabel aufnehmen, die mit dem passenden Kabelquerschnitt abgeschlossen werden. Bei Crimpvorgängen für Micro-D-Anschlusskontakte liegt dieser üblicherweise zwischen 22 und 32 AWG. Die vorgelagerte automatische Kabelverarbeitungsmaschine steuert anhand des Programmspeichers sowohl die Schnitt- als auch die Abisolierlänge.
Hersteller spezialisierter Fertigungszellen für die Kabelmontage kombinieren die Crimpmaschine häufig mit separaten Abisoliermaschinen und speziellen Verzinnungslinien. Für Anwendungen mit geringerem Durchsatz kann ein Tischgerät die Crimpmatrize direkt von einer Vorratsspule beschicken. Für die Fertigung großer Stückzahlen empfehlen wir separate Maschinen zum Schneiden, Abisolieren und Crimpen. Kompatible vorgelagerte Anlagen europäischer, nordamerikanischer und japanischer Anbieter arbeiten mit denselben Kabelquerschnitten und Längentoleranzen, die für die 0.45 erforderlich sind. Sie lassen sich nahtlos in unsere bestehenden Kabelverarbeitungslinien integrieren, sodass keine Anlagen ersetzt werden müssen.
Optionales Zubehör und Schrumpfschläuche
Zur Standardausstattung gehören unser 4-Punkt-Crimpmatrizensatz, zwei Schwingförderer, ein integriertes CCD-Bildverarbeitungsmodul und ein Touchscreen-HMI. Als Zubehör sind zusätzliche Ausrüstung für nachgelagerte Schrumpfschläuche, Crimpkraftüberwachung als zweite Fehlerabsicherung neben der Bildverarbeitung, eine automatische Kabelzuführung für große Stückzahlen mit Spulenzuführung sowie der Betätigungsmechanismus erhältlich. Sämtliches Zubehör wird auf Anfrage angeboten (siehe den Einkaufsleitfaden weiter unten).
4-Punkt-Crimpung im Vergleich zu 2-Punkt- und Sechskantcrimpung — Leistungsvergleich
Drei grundlegende Faktoren bestimmen die Leistung je nach Crimpmatrizen-Geometrie: wie gleichmäßig die Kraft auf den Crimpbereich des Anschlusskontakts verteilt wird, wie viel Kupfermaterial sich in die Litzen verformt und ob die Verbindung eine wirksame gasdichte Abdichtung bildet. (Fazit für Einkäufer: Verwenden Sie EN- und MGR-Daten, richten Sie die Empfehlung aber am geschäftlichen Nutzen aus.) Im Folgenden werden die 4-Punkt-Crimpung (Geometrie unserer Maschine) sowie 2-Punkt- und Sechskantcrimpung für Montageanwendungen in Luft- und Raumfahrt sowie Verteidigung hinsichtlich Kontaktwiderstand, Vibrationsanfälligkeit und Integrität der Crimpverbindung verglichen. Die Leistungswerte basieren auf den veröffentlichten Kontaktdaten von Cinch (Micro-D Technology Analysis) und unserem Abgleich mit der Spezifikation MIL-DTL-83513 (nach Steckverbinderlieferant).
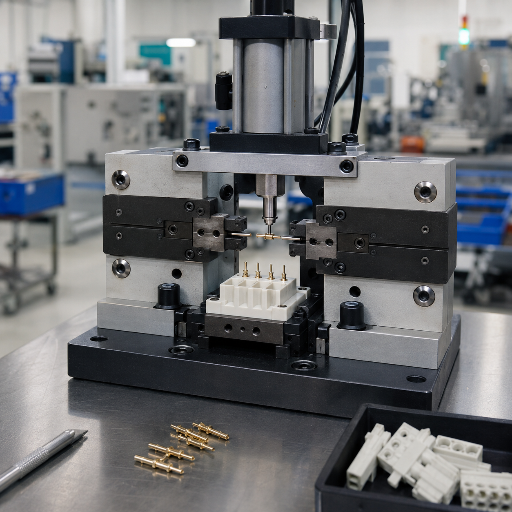
2-Punkt-Crimpung
Punkte der Kraftverteilung2
Typischer Kontaktwiderstand~8 mΩ¹
Stoßfestigkeit50 G¹
Vibrationsfestigkeit20 G¹
Gasdichte Crimpung bei Mikro-KontaktstiftenSchwierig¹
Erhalt der WendelgeometrieAsymmetrische Verformung
Geeigneter AWG-Bereich (Twist-Pin)22–28
Anerkannte NormenUL-Anschlusskontakte
Abnahme nach NASA INST-EEE-002Nicht für Micro-D
Sechskantcrimpung
Punkte der Kraftverteilung6
Typischer Kontaktwiderstand~5 mΩ
Stoßfestigkeit~150 G
Vibrationsfestigkeit~80 G
Gasdichte Crimpung bei Mikro-KontaktstiftenBegrenzt
Erhalt der WendelgeometrieÜbermäßige Kompression
Geeigneter AWG-Bereich (Twist-Pin)22–26
Anerkannte NormenIPC-Aderendhülsen
Abnahme nach NASA INST-EEE-002Nicht für Micro-D
4-Punkt-Crimpung
Punkte der Kraftverteilung4 (radial, gleichzeitig)
Typischer Kontaktwiderstand~3 mΩ¹
Stoßfestigkeit500 G¹
Vibrationsfestigkeit200 G¹
Gasdichte Crimpung bei Mikro-KontaktstiftenDafür ausgelegt
Erhalt der WendelgeometrieGleichmäßige radiale Krafteinwirkung
Geeigneter AWG-Bereich (Twist-Pin)22–32
Anerkannte NormenMIL-DTL-83513 / 32139
Abnahme nach NASA INST-EEE-002Erforderlich²
„Twist-Pin-Kontakte bieten einen geringeren Kontaktwiderstand, typischerweise etwa 3 mΩ gegenüber 8 mΩ bei herkömmlichen Steckverbindern nach M83513. Diese Zuverlässigkeit minimiert Signalverschlechterungen und sorgt für berechenbare Leistung, auch wenn Oberflächen oxidieren oder verschleißen.“
Die Geometrie der 4-Punkt-Matrize ist entscheidend, weil sie auf die Bauweise von Twist-Pin-Kontakten abgestimmt ist. Mehrere Litzen – bei der Standardausführung sieben oder mehr – aus hochleitfähigem Draht werden zu einer präzisen Wendel gewickelt, deren äußere Lage aus vergoldeter Berylliumkupferlegierung besteht. Eine 2-Punkt-Crimpung quetscht zwei gegenüberliegende Seiten dieses Wendeldrahtbündels zusammen. So entsteht zwar ein elektrischer Kontakt, doch die für die Integrität von Twist-Pin-Kontakten maßgebliche Mehrpunktkontakt-Geometrie wird zerstört. Eine Sechskantcrimpung komprimiert das Bündel zu stark, kann die äußeren Litzen brechen und verformt den Mantel so weit, dass die gasdichte Abdichtung gefährdet ist. Unsere 4-Punkt-Geometrie übt ausgewogene radiale Kraft auf alle Seiten des Drahtbündels aus, erhält die Wendelgeometrie auch bei anhaltender Krafteinwirkung und erzeugt gasdichte Verbindungen, die den von Cinch für seine Dura-Con-Steckverbinder veröffentlichten Werten von 500 G Stoßfestigkeit und 200 G Vibrationsfestigkeit entsprechen.
Geschäftlicher Nutzen
Bei der Kabelkontaktierung ist eine 4-Punkt-Crimpung erforderlich, wenn der Steckverbinderkörper in einem nach AS9100D auditierten oder von der NASA geprüften Programm eingesetzt wird. Unabhängig davon, ob Sie Cinch Dura-Con-, Glenair-, ITT Cannon- oder Axon'-Micro-D-Steckverbinderkörper montieren: Für die Kabelseite ist zur Qualifizierung eine 4-Punkt-Crimpung erforderlich. Unsere Maschine wird standardmäßig mit diesem Matrizensatz geliefert.
CCD-geprüfte Qualität — Prüfung von Konzentrizität, Länge und Crimpabmessungen
Mit Maßprüfung und Verifikation wird das Crimpen von einer reinen Prozessgeometrie zu einem transparenten Produktionsprozess.
Bei der alternativen Prüfmethode wird darauf vertraut, dass die Teile richtig positioniert sind. Mit der CCD-Bildverarbeitung an der Montagestation unserer Maschine lassen sich stattdessen Messnachweise erfassen. (Käuferperspektive: Umsetzung im Detail; MGR: Rückverfolgbarkeit)
Für die Prüfung an der Maschine 0.45 bieten wir unser CCD-Modul an. Es misst drei Abmessungen am gecrimpten Kontaktstift: die Konzentrizität von Kontaktkörper und Kabel, die fertige Crimplänge sowie den Außendurchmesser des Crimpbereichs. Liegen diese Werte nicht innerhalb der vorgegebenen Toleranz, wird der Kontaktstift aussortiert und erfasst. Der gesamte Messzyklus dauert weniger als .0425 Sekunden. Damit ist die Prüfung bereits in den Durchsatz von 10-13 Teilen pro Minute integriert.
Zum Vergleich: Unsere CCD-Systeme arbeiten im selben Messbereich wie die Systeme anderer führender Anbieter, von denen viele im Mikro- bis Submikrometerbereich messen.
Kistler beschreibt beispielsweise ein Bildverarbeitungssystem mit sieben Messparametern und einer Genauigkeit von .005mm. Industrielle Anlagen von Averna können Hunderte von Teilen pro Minute mit einer Genauigkeit im Mikro- bis Submikrometerbereich messen. Deshalb kann unser Bildverarbeitungssystem erkennen, ob eine Kupferhülse korrekt sitzt oder 0,050 mm tiefer eingesetzt wurde.
Warum drei Abmessungen statt einer?
Die Crimpkraft (der typische einzelne Messwert älterer Ketalars) zeigt Ihnen nicht, ob das Werkzeug bis zum Anschlag gefahren ist und den Kontakt zentriert hat. Längenprüfungen stellen sicher, dass das Kabel die richtige Länge hat, sagen aber nichts über die Ovalität des Crimpbereichs aus. Nur die Messung der Crimpkonzentrizität bestätigt ein symmetrisches Teil – jedoch nicht unbedingt, dass sich der Kontaktstift korrekt in den Kunststoff-Isolierkörper einsetzen lässt und dort funktioniert. Nur unser dreidimensionales CCD-System erfasst all diese Merkmale und mehr und liefert für jeden Kontaktstift einen vollständigen Datensatz, bevor ein Teil als Gutteil eingestuft wird.
Ein Zitat unseres anspruchsvollsten Kunden: „Ein AS9100-Auditor will nicht Ihr Datenblatt sehen, sondern Ihre Crimpaufzeichnungen. Wurde gerade ein Fertigungslos abgeschlossen und weist es bei insgesamt 1.200 Teilen nur 3 Ausschussereignisse mit dokumentierten Ausschussaufzeichnungen auf, kann das Qualifizierungsgespräch 30 Minuten statt 3 Tage dauern“.
Wie CCD-Daten in nachgelagerte Prozesse einfließen
Entwicklung der Ausschussquote je Fertigungslos, einschließlich Auswertung nach Schicht, Kontaktstiftfamilie und Bediener.
Früherkennung von Abweichungen im Crimpprozess zur besseren Vorhersage von Werkzeugverschleiß. So lässt sich erkennen, wenn sich Parameter den Toleranzgrenzen nähern, bevor die Ausbringung beeinträchtigt wird.
Nachweise für AS9100-Audits: verifizierbare Aufzeichnungen, die bestimmten Fertigungslosen zugeordnet sind, wie in 8.1.3 (Produktions- und Prozesslenkung) und 8.5.1 (Lenkung der Produktion und Dienstleistungserbringung) gefordert.
Daten für die Erstmusterprüfung (FAI): Dieselben Messwerte fließen in AS9102-FAI-Berichte ein, ohne dass eine separate Messung erforderlich ist.
Anwendungen — Luft- und Raumfahrt, Verteidigung, Präzisionsinstrumente und Medizingeräte
Twist-Pin-Kontakte kommen dort zum Einsatz, wo gestanzte Kontakte versagen. Die Maschine ist für denselben Einsatzbereich ausgelegt: hochzuverlässige Programme, in denen rechteckige Mikro-Steckverbinder missionskritische Signale übertragen.
Luft- und Raumfahrt sowie Satellitensysteme
Avionik, Satellitenkommunikationsnutzlasten und Bordelektronik. Mit Twist-Pin-Kontakten bestückte Micro-D-Steckverbinderkörper nach MIL-DTL-83513 halten einem Temperaturbereich von -55C bis +125C, 500 G Stoß und 200 G Vibration stand – den Einsatzbedingungen bei Start und Einschuss in die Umlaufbahn. In Programmen der zivilen Luft- und Raumfahrt wird dieselbe Steckverbinderfamilie mit ähnlichen Crimpanforderungen eingesetzt, insbesondere im Rahmen von Qualitätsprogrammen nach EN 9100.
Raketenabwehr und militärische Ausrüstung
Lenksysteme, Radar und sichere Kommunikation. Lieferantenaudits nach AS9100D und EN 9100 verlangen dokumentierte Crimpaufzeichnungen, die das CCD-Modul automatisch erstellt. Die kompakte Geometrie der Kontaktstifte ermöglicht hochdichte Steckverbinderanordnungen in der Elektronik von Fahrzeugen und Waffensystemen.
Luft- und Raumfahrt
Verteidigung
Präzisionsinstrumente und geophysikalische Ausrüstung
Prüfvorrichtungen, die Tausende Steckzyklen erfordern, Bohrlochmessgeräte für erhöhte Temperaturen und Vibrationen sowie Labormesssysteme sind darauf angewiesen, dass die redundante Kontaktgeometrie der Twist-Pin-Kontakte über lange Einsatzzeiten einen niedrigen Kontaktwiderstand gewährleistet. ConnectorSupplier dokumentiert den Einsatz der Steckverbinderfamilie nach MIL-DTL-83513 in geophysikalischen Anwendungen sowie in Bohrloch- und Öl- und Gasanlagen neben ihrem etablierten Einsatz in der militärischen Luft- und Raumfahrt.
Medizingeräte
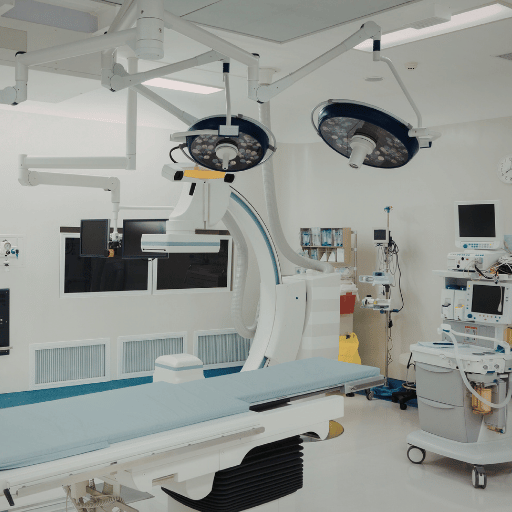
Implantierbare Geräte, chirurgische Robotik und diagnostische Bildgebungssysteme. Die Beständigkeit gegenüber Vibrationen und Temperaturwechseln ist im Operationssaal ebenso wichtig wie im ambulanten Bereich. Die redundante Kontaktierung, die Twist-Pin-Kontakte für die Luft- und Raumfahrt attraktiv macht, erfüllt auch die Zuverlässigkeitsanforderungen der Medizintechnik, wo zeitweise Unterbrechungen nicht akzeptabel sind.
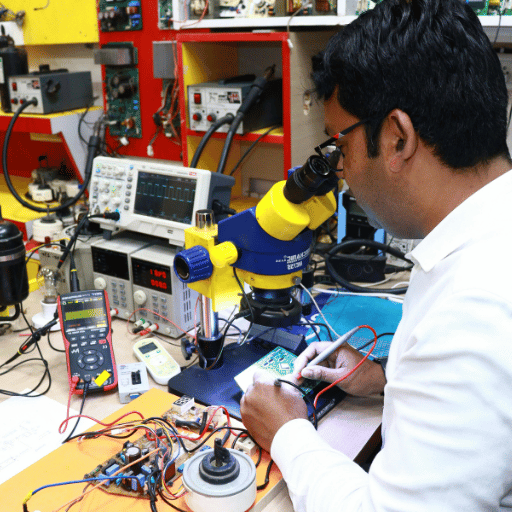
Instrumente
Medizintechnik
Kundenübersicht — Industrieunternehmen, mit denen wir zusammenarbeiten
AVIC
CSIC
GAC Group
Corning USA
Hunter
TE
Sumitomo
LEGO Denmark
TCL
SONY
Foxconn
Normen und Konformität — MIL-DTL-83513, NASA INST-EEE-002, AS9100D
Einkaufsteams, die diesen Abschnitt lesen, stellen eine Frage: Besteht dieser Lieferant ein Lieferantenqualifizierungsaudit? Die Antwort ist im Folgenden dokumentiert.
Normenabgleich
| Norm | Geltungsbereich | Bedeutung für diese Maschine |
|---|---|---|
| MIL-DTL-83513 | Spezifikation für Micro-D-Steckverbinder (DLA / DoD) | Steckverbinderfamilie, für die unsere Crimpwerkzeuge ausgelegt sind. Kontaktabstand .050 in / 1,3 mm; Steckzyklen ≥500; Haltekraft der Kontakte ≥5 lb. |
| MIL-DTL-32139 | Spezifikation für Nano-D-Steckverbinder | Kleinere Kontaktstiftfamilie derselben Kategorie rechteckiger Mikro-Steckverbinder; Option für kundenspezifische Werkzeuge. |
| NASA INST-EEE-002 | NASA-Leitfaden zur Auswahl von EEE-Bauteilen | Schreibt Twist-Pin-Kontakte für Micro-D in missionskritischer Hardware vor. Unsere 4-Punkt-Crimpung liefert die von der NASA geforderte Kontaktintegrität.² |
| NASA-STD-8739,4A | Crimpverfahren für Raumfahrthardware | Legt Mindestwerte für die Auszugskraft gecrimpter Verbindungen und Fehlerarten fest. Die CCD-Prüfung liefert den von dieser Norm geforderten Maßdatensatz für jedes einzelne Teil.⁶ |
| AS9100D / EN 9100 | Qualitätsmanagementsystem für die Luft- und Raumfahrt (Lieferantenqualifizierung) | CCD-Prüfaufzeichnungen erfüllen die Anforderungen aus §8.1.3 (Produktionslenkung) und §8.5.1 (Rückverfolgbarkeit der Produktion). |
| AS9102 | Erstmusterprüfung (FAI) | Die dreidimensionalen CCD-Daten lassen sich ohne separate Messung direkt in FAI-Berichte integrieren. |
| IPC/WHMA-A-620 | Montage von Kabeln und Kabelbäumen | Branchenübliche Abnahmenorm für Crimpverbindungen; die 4-Punkt-Crimpung erfüllt die Anforderungen an das Crimpprofil der Klasse 3 (hohe Zuverlässigkeit). |
| MIL-STD-1344 (Methode 2005) | Prüfverfahren für Vibrationen | Referenzwert für den Vergleich der Vibrationsfestigkeit: 20 G bei gestanzten Kontakten gegenüber 200 G bei Twist-Pin-Kontakten.¹ |
ZEUEE-Lieferantenqualifizierungsprofil
Qualitätsmanagementsystem nach ISO 9001:2015
Nationales Hightech-Unternehmen
Spezialisiertes KMU (SRDI)
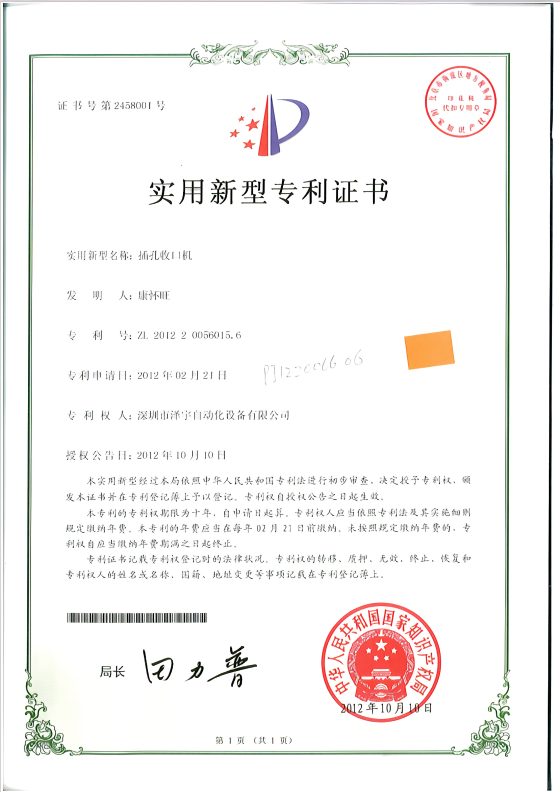
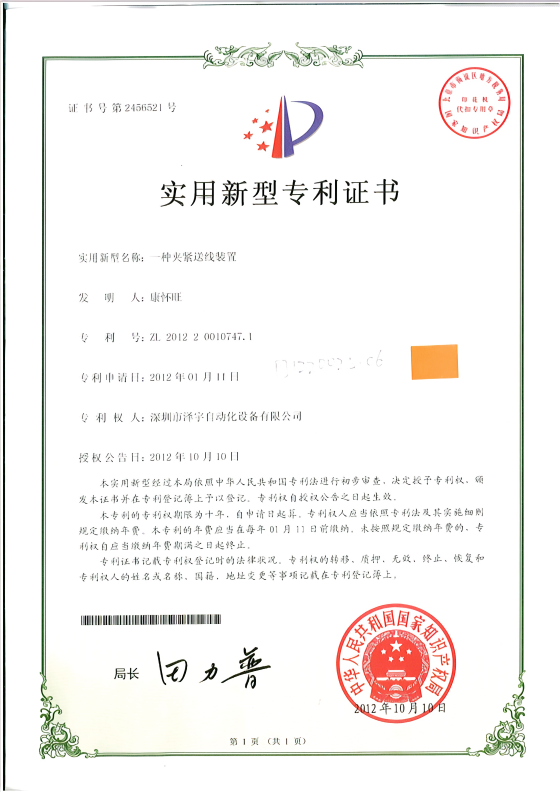
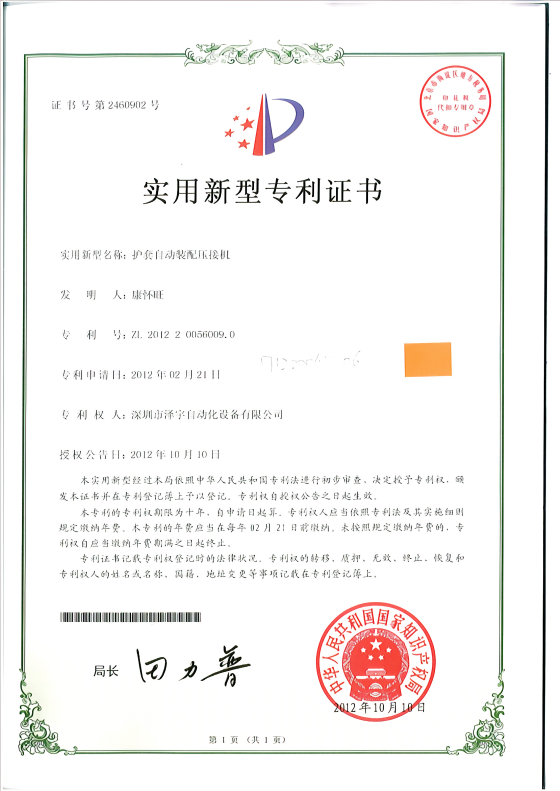
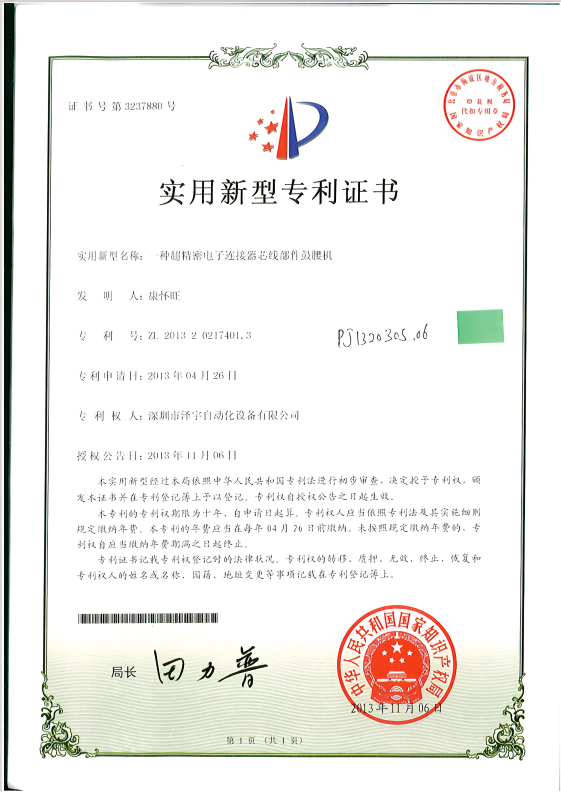
Patentdemonstrationsunternehmen
32+ Erfindungspatente
68+ Gebrauchsmusterpatente
Vizepräsident der Guangdong Robot Association
Mitglied der CIMIA
01 / 10
Aufklappen


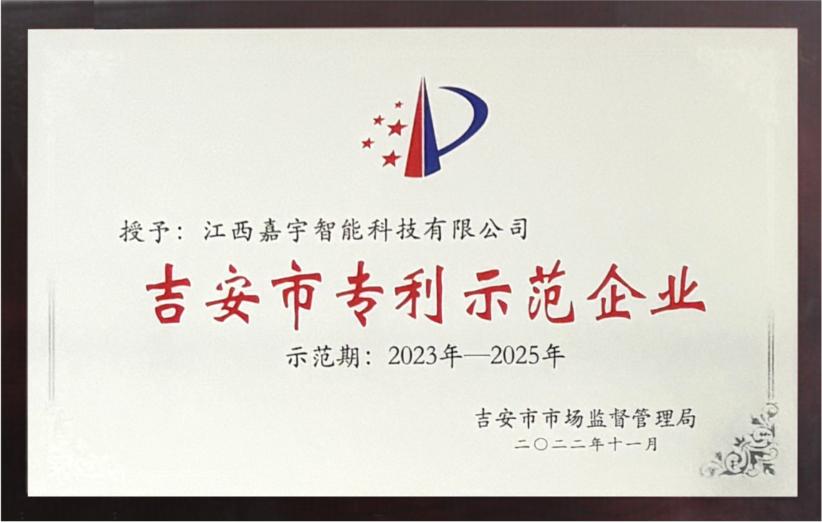
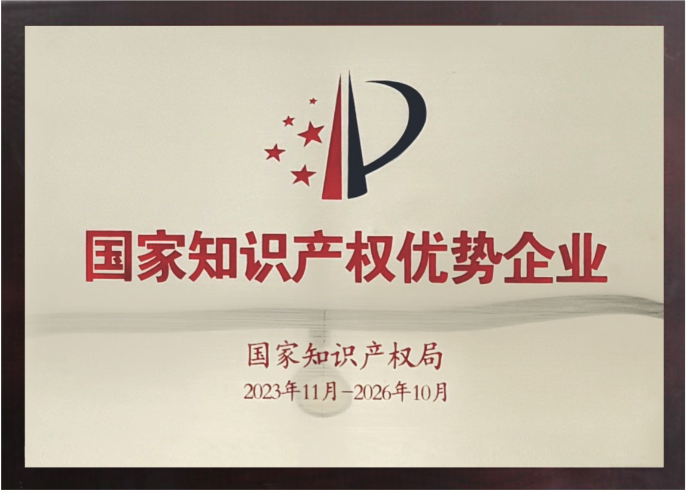
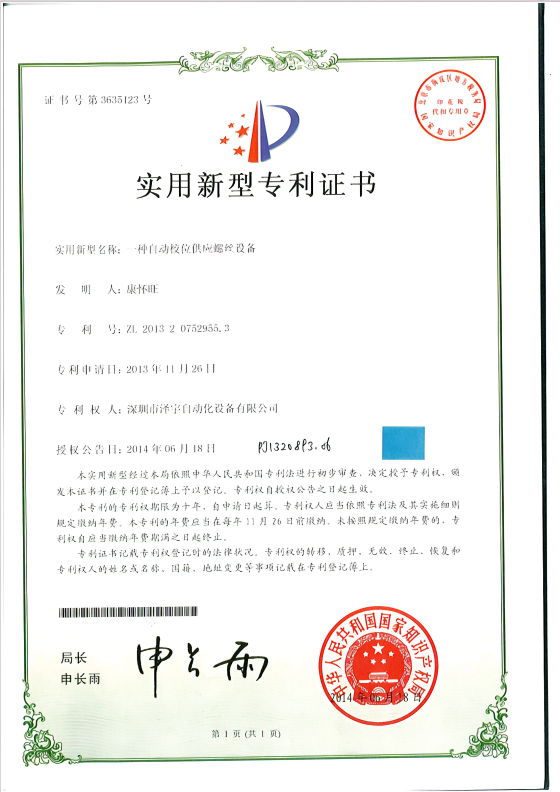
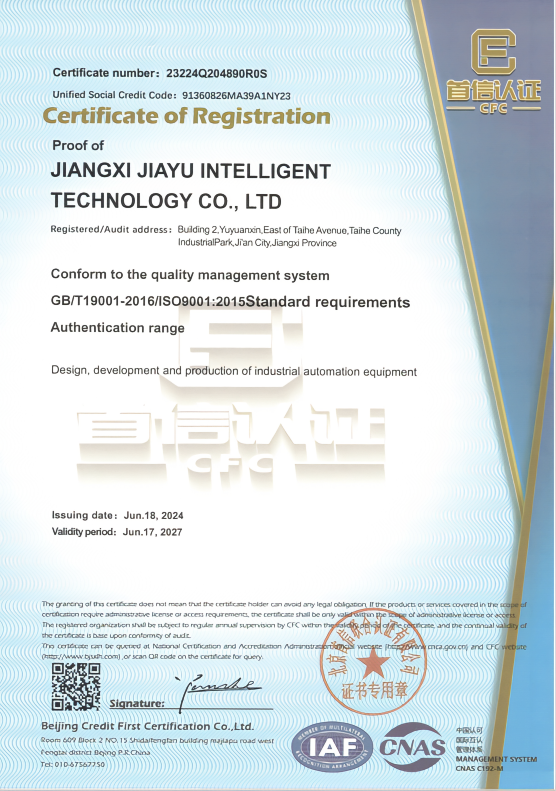
Erfahrung mit Lieferantenaudits in der Luft- und Raumfahrt zeigt, worum es in diesem Abschnitt wirklich geht. KLINGER IGI, das Programme in den Bereichen Luft- und Raumfahrt, Verteidigung sowie Elektronik zur Konformität mit AS9100D berät, schreibt: „Wenn Einkaufsteams beurteilen, ob ein Lieferant diese Anforderungen erfüllen kann, verkürzt eine AS9100D-Zertifizierung die Bewertung erheblich.“ Caton connector unterstreicht die zugrunde liegende Verantwortungsübertragung, die diese Anforderung begründet: „Sie sind für die Qualität des Lieferanten verantwortlich ...“ Deshalb kann die Lieferantenqualifizierung nicht delegiert werden.
ZEUEE arbeitet nach ISO 9001:2015 und liefert Anlagen für die industrielle Automatisierung an Programme, die ihrerseits nachgelagerte Lieferanten auditieren. Unser Patentportfolio (32+ Erfindungspatente + 68+ Gebrauchsmusterpatente) und unsere zwanzigjährige Betriebserfahrung fließen in die technische Risikobewertung ein, die Einkaufsteams vor Beginn der technischen Qualifizierung erstellen.
Einkaufsleitfaden — Konfiguration, Lieferzeit, Garantie und Kundendienst
Einkaufsteams erwarten von einer Lieferantenseite drei Dinge: einen konfigurierbaren Lieferumfang, klare Angaben zur Lieferzeit und Kundendienstbedingungen, die auch beim ersten Garantiegespräch Bestand haben. Dieser Abschnitt beantwortet alle drei Fragen, ohne so zu tun, als wäre die Anlage ein ab Lager verfügbares Standardprodukt.
Rahmenwerk zu Preisfaktoren
Die 0.45-Twist-Pin-Crimpmaschine ist anwendungsspezifisch, daher wäre ein Festpreis irreführend. Folgende Faktoren fließen in ein Angebot ein:
- Kontaktstiftfamilie – MIL-DTL-83513 Micro-D, MIL-DTL-32139 Nano-D oder kundenspezifische Geometrie. Kundenspezifische Werkzeuge erfordern zusätzlichen Entwicklungs- und Validierungsaufwand.
- Konfiguration des Schwingförderers – Ausgelegt auf eine einzelne Kontaktstiftfamilie oder auf mehrere Familien mit schnellem Umrüsten. Die Ausführung für mehrere Familien ermöglicht kürzere Umrüstzeiten, erhöht jedoch die Investitionskosten.
- CCD-Prüfpaket – Die standardmäßige 3-Achs-Prüfung (Konzentrizität, Länge und Außendurchmesser) ist enthalten; optional sind eine Crimpkraftüberwachung oder die Integration einer Ausziehprüfung verfügbar.
- Integration in die Fertigungszelle – Als eigenständige Lösung oder mit MES-Integration und Datenprotokollierung in Ihrer Rückverfolgbarkeitsdatenbank für die Luft- und Raumfahrt.
- Bedienerschulung und Inbetriebnahme – Die Inbetriebnahme aus der Ferne ist enthalten; die Inbetriebnahme und Schulung vor Ort werden auf Anfrage separat angeboten.
- Dokumentationspaket – Die grundlegende Betriebsanleitung ist enthalten; das vollständige FAI-/AS9100-Auditpaket mit zertifizierten Materialberichten wird separat angeboten.
Wenden Sie sich an ZEUEE, um ein detailliertes Angebot zu erhalten, das auf Ihre spezifische Kontaktstiftfamilie, Ihr Volumen und Ihre Integrationsanforderungen abgestimmt ist.
Lieferzeit und Lieferung
- Standardkonfigurationen – Die Lieferzeiten ab Werk werden für die Basismaschine in Wochen statt in Monaten angegeben (kundenspezifische Werkzeuge verlängern die Lieferzeit).
- Kundenspezifische Werkzeuge – Werkzeuge für eine bestimmte Kontaktstiftfamilie erfordern zusätzliche Entwicklungs- und Validierungszeit; der genaue Zeitbedarf wird bei der Angebotserstellung bestätigt.
- Seefracht und Inbetriebnahme – Werden separat berechnet und berücksichtigt. ZEUEE hat industrielle Automatisierungsanlagen in über 30 Länder geliefert.
Garantie und Ersatzteile
Fragen für Ihre Angebotsanfrage
- Garantieumfang für die Maschine im Vergleich zu den anwendungsspezifischen Werkzeugen.
- Inhalt des Ersatzteilpakets und Lieferzeit für Nachbestellungen.
- Verschleißteilliste (Crimpmatrize, CCD-LED, Pneumatikdichtungen) mit empfohlenen Austauschintervallen.
- Vereinbarungen zur Ferndiagnose (häufig enthalten, abhängig von den SLAs).
- Verfügbarkeit von Serviceeinsätzen vor Ort in Ihrer Region.
ROI und TCO – warum sich das Crimpen im eigenen Betrieb amortisiert
In diesem Abschnitt geht es darum, welche Aussagen wir belegen können, nicht welche wir versprechen können. Angaben zum ROI in Prozent ohne veröffentlichte Kundendaten sind Spekulation; eine TCO-Betrachtung auf Grundlage der Branchenökonomie (etwa der nachstehend angeführten Quellen) ist eine technische Berechnung.
Überlegungen zu den Gesamtbetriebskosten
01
50–65%
der Gesamtkosten für die Kabelkonfektion entfallen auf Material – allein Kupfer macht 30–50 % aus. Jede Senkung der NG-Rate um 1 % wirkt sich auf die größte Kostenposition aus und summiert sich.⁹
02
~5 µm
Die Maßgenauigkeit auf CCD-Niveau bei Produktionsgeschwindigkeit macht eine nachgelagerte manuelle Nachmessung überflüssig.⁴
03
7+
unabhängige Kontaktstellen pro Twist-Pin-Kontakt – diese Redundanz verringert das Risiko von Feldausfällen bei Luft- und Raumfahrtprogrammen mit einer Laufzeit von mehreren Jahrzehnten.¹
Quellen zu Branchendaten – siehe „Quellen und Datengrundlagen“, Punkte 1, 4, 9.
Crimpen im eigenen Betrieb oder ausgelagerte Kabelkonfektion
Zu den wiederkehrenden Faktoren, die bei der Beschreibung von Schwierigkeiten mit der ausgelagerten Fertigung genannt werden, zählen „Probleme beim Zugang zu automatisierten Crimp-, Abisolier- oder Anschlussmaschinen in den eigenen Betriebsstätten … hohe Arbeitskosten für geschulte Techniker“.
Die 0.45-Twist-Pin-Crimpmaschine hat den Zugang zu solchen Maschinen inzwischen weitgehend erleichtert. Damit spricht nun vieles dafür, durch den Kauf die Kontrolle über geistiges Eigentum, Rückverfolgbarkeit und Durchsatz im eigenen Betrieb zu behalten.
Hochleistungs-Crimpmaschine für Twist-Pin-Kontakte
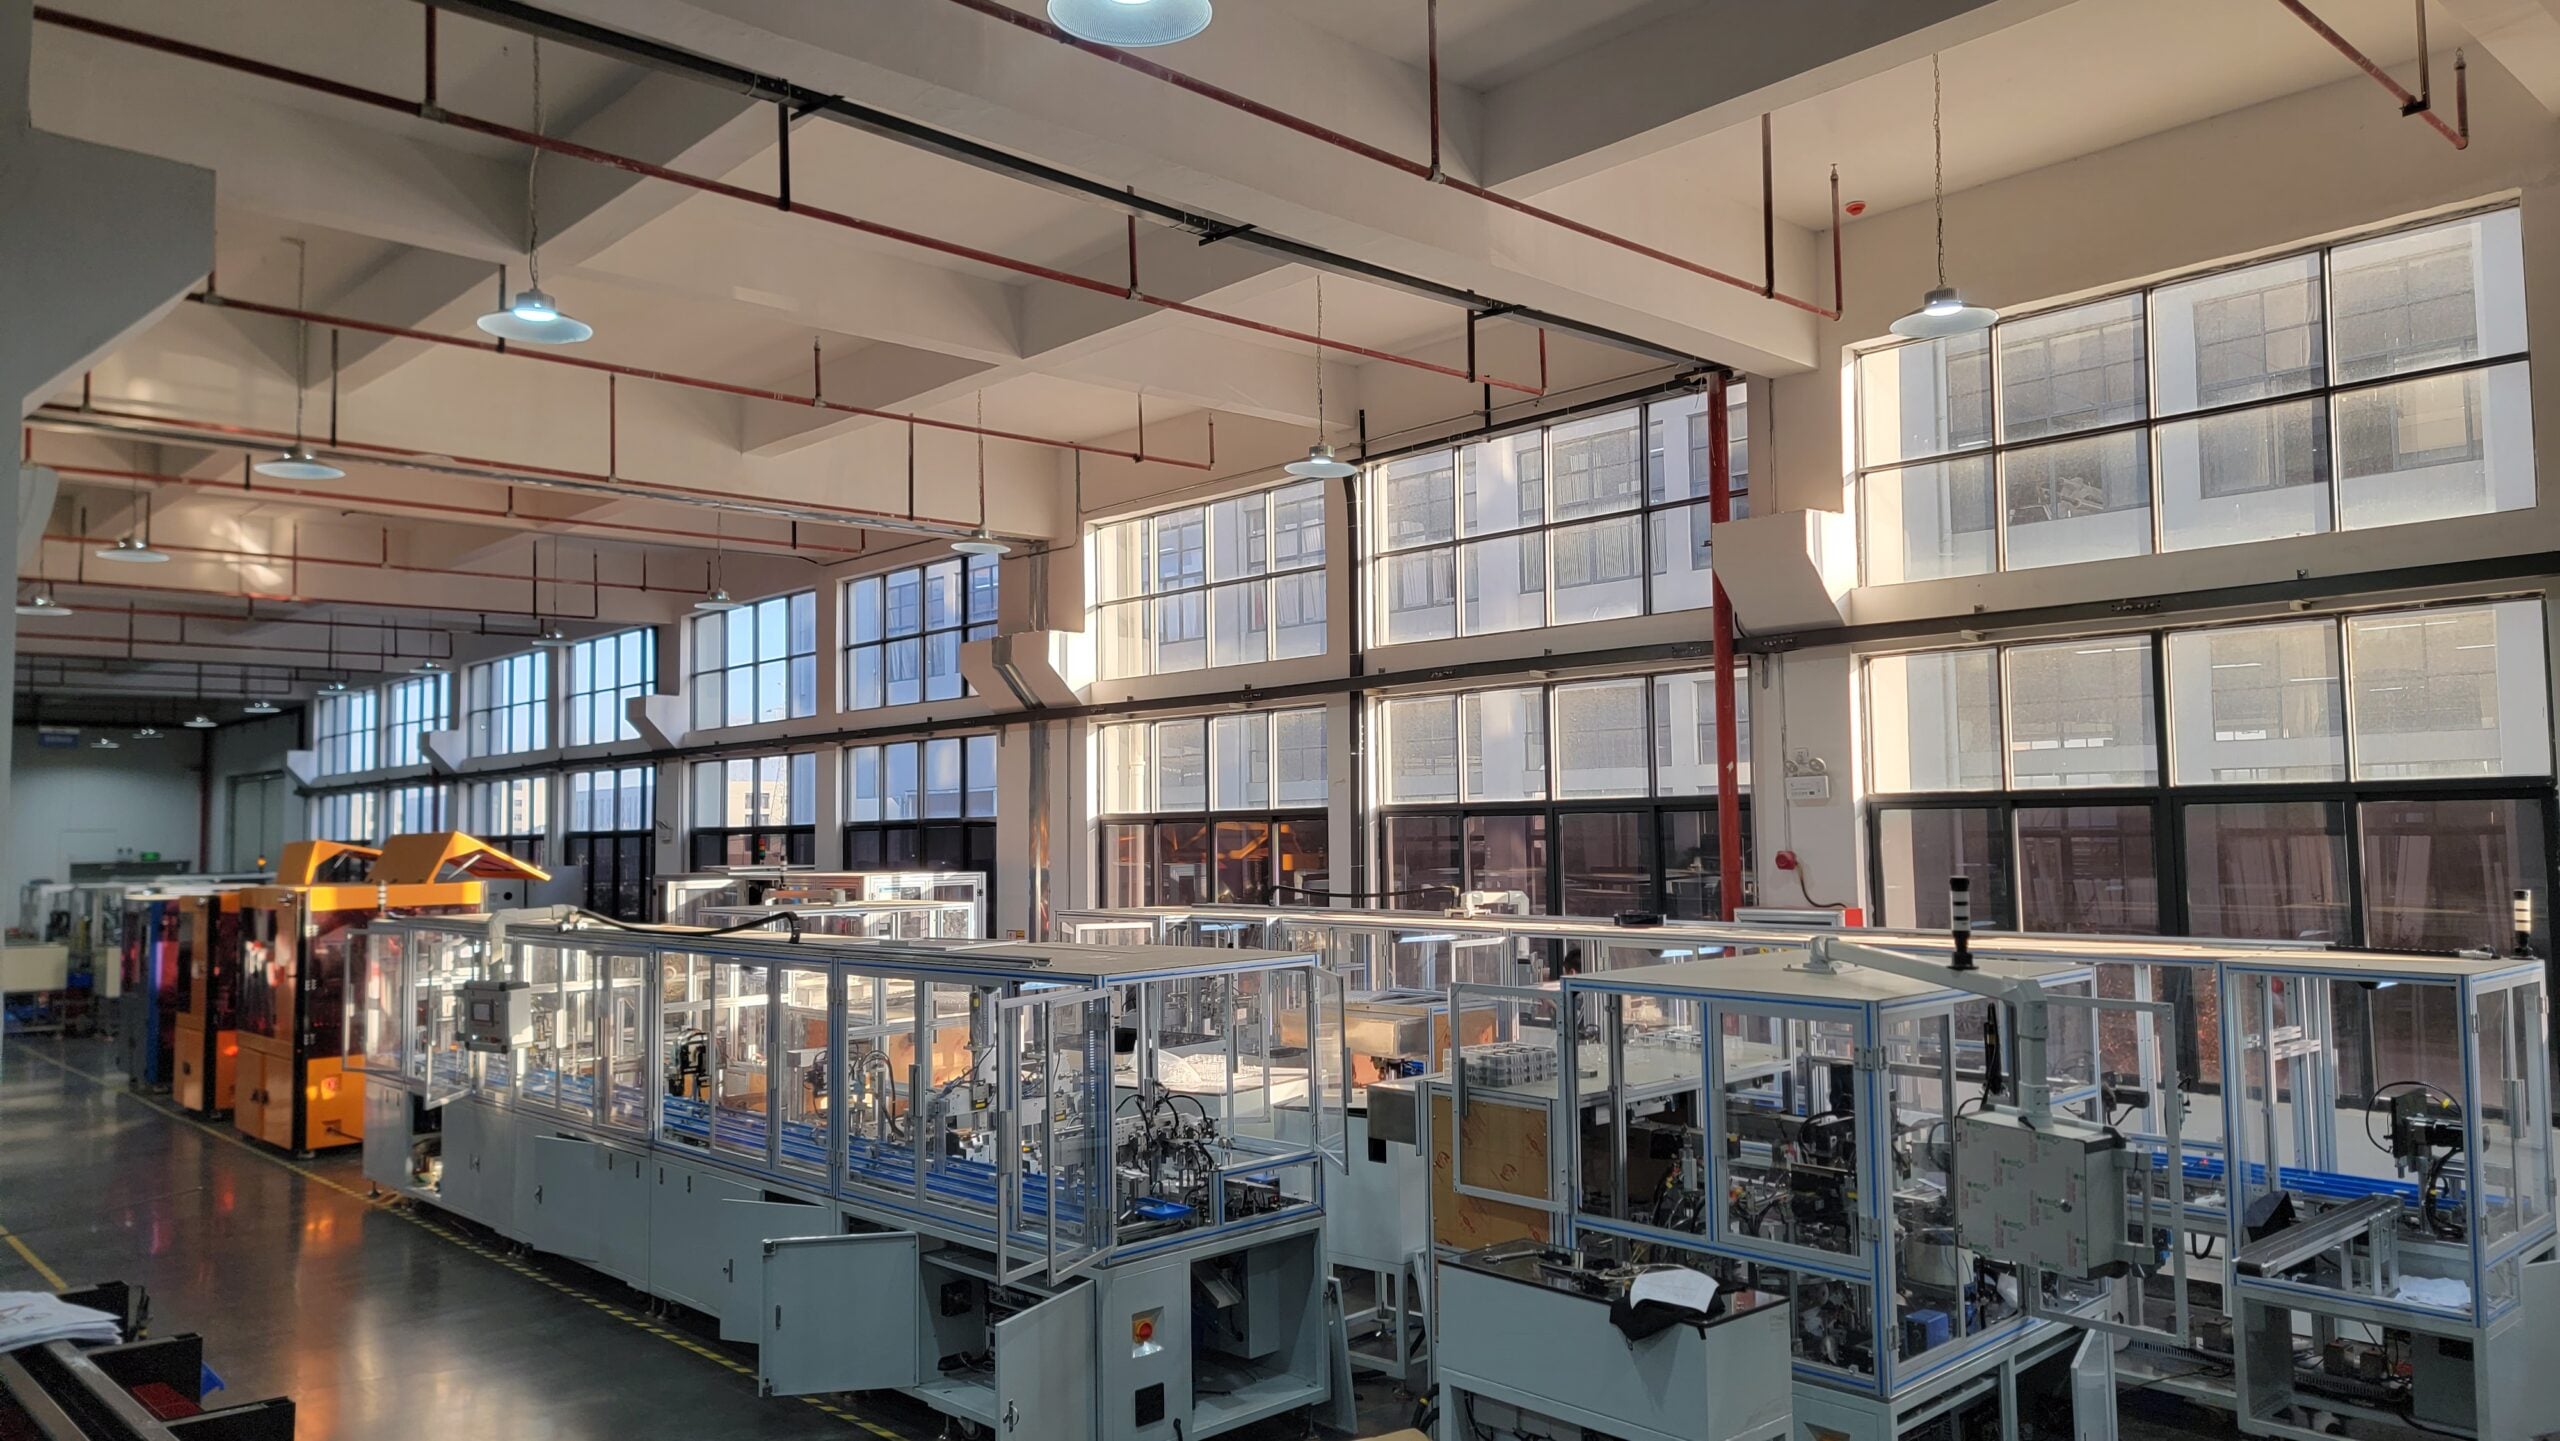
Interaktive Engineering-Tools für die Twist-Pin-Crimpmaschine
01
Auswahlhilfe zur Werkzeugkompatibilität für Twist-Pin-Kontakte
Ordnen Sie Ihrer Kontaktstiftspezifikation die passende ZEUEE-0.45-Konfiguration zu. Senden Sie die Angaben mit einem Klick an unser Engineering-Team, um eine maßgeschneiderte Angebotsanfrage zu stellen.
Tool erkunden
02
ROI- und Materialeinsparungsrechner für die NG-Rate
Schätzen Sie die jährlichen Materialeinsparungen, die sich durch eine niedrigere Crimp-NG-Rate mit CCD-geprüftem Vierpunktcrimpen erzielen lassen.
ROI berechnen
03
Vergleich der Crimpgeometrien – 2-Punkt, Sechskant und 4-Punkt
Klicken Sie auf ein Verfahren, um zu sehen, wie sich die Kraftverteilung auf den Kontaktwiderstand, die Vibrationsbeständigkeit und die Crimpintegrität von Twist-Pin-Kontakten auswirkt. Die Daten stammen von Cinch Connectivity (2025) und aus der Spezifikation MIL-DTL-83513.
Vergleich anzeigen
Häufig gestellte Fragen
Welche Optionen gibt es für die Werkzeuge der Maschine? Ein Twist-Pin-Kontakt besteht aus mehreren (typischerweise sieben) Drahtlitzen (üblicherweise ist die äußere Lage aus vergoldetem Berylliumkupfer), die zu einer präzisen Helix gewickelt sind und beim Stecken 7+ getrennte Kontaktstellen ermöglichen. Aus diesem Grund schreibt NASA INST-EEE-002 Twist-Pin-Kontakte für Micro-D-Steckverbinder vor. Das Crimpen in der Vierpunktgeometrie an der Baugruppe komprimiert sie präzise, ohne sie abzuflachen.
Eine Standardmaschine verarbeitet einschließlich Prüfung 10 bis 13 Teile pro Minute oder 600 bis 780 Teile pro Stunde. Dabei wird vorausgesetzt, dass das Prüfzeitfenster für den Crimp bereits in der Zykluszeit der Maschine berücksichtigt ist; die Maßprüfung ist darin enthalten.
Unsere Standardmaschine verarbeitet Twist-Pin-Kontakte des Typs MIL-DTL-83513 Micro-D im Durchmesserbereich von 0,040–0,060 inch. Für Nano-D (MIL-DTL-32139), größere zivile Anwendungen in der Luft- und Raumfahrt oder kundenspezifische Steckverbinderfamilien senden Sie uns Ihre Kontaktstiftzeichnung; wir erstellen Ihnen ein Angebot für anwendungsspezifische Werkzeuge.
Die Vierpunkt-Matrizensätze der Maschine und ihr Vierpunktsystem entsprechen den Anforderungen der Normen für Micro-D-Twist-Pin-Kontakte gemäß NASA INST-EEE-002 und sind zugleich für das Crimpen von Twist-Pin-Kontakten der Steckverbinderfamilie MIL-DTL-83513 ausgelegt. Um die Konformität des Crimps auf Programmebene mit dem jeweiligen Steckverbindergehäuse und Kabel nachzuweisen, sind die Maßprüfprotokolle erforderlich, die die Maschine während der Werkzeugqualifizierung erstellt, um Ihre spezifischen Anforderungen zu belegen.
Ja, das standardmäßig integrierte CCD-Modul erfasst für jedes Teil die Konzentrizität sowie Länge und Durchmesser des Crimprohrs. Die Protokolle können als standardmäßige CSV-Dateien bereitgestellt und direkt an MES-Systeme angebunden werden. Sie wurden zur Unterstützung von AS9100D entwickelt, insbesondere für die Auditbereiche 8.1.3 und 8.5.1.
Die Crimpkraftüberwachung ist nicht ausreichend; sie zeigt lediglich an, dass die Matrizen geschlossen sind, nicht aber, ob der Twist-Pin in das Werkzeug gelangt ist, ohne seine Außenhülle zu verformen, oder ob er zentriert war und die Länge stimmte. Außerdem liefert sie keine ausreichenden Daten, wenn der Crimpwiderhaken außerhalb der Maßvorgaben verbogen wurde, weil er durch eine offene statt durch eine geschlossene Matrize geführt wurde. Bei einem Audit kann verlangt werden, dass Sie konkrete Maße für jeden Crimp vorlegen, nicht ein Kraftdiagramm.
Die Maschine wird nach einem üblichen Zeitplan direkt aus China geliefert. Kundenspezifische Werkzeugsätze und zusätzliche Werkzeuge erfordern weiteren Entwicklungs- und Validierungsaufwand. Je nach Geometrie des Kontaktstiftwerkzeugs kann die Lieferung nach Bestellung der kundenspezifischen Option bis zu 8 Wochen dauern; die Lieferzeit wird bei der Auftragseinreichung bestätigt.
Ja. Die Inbetriebnahme aus der Ferne ist in den Zusatzkosten für Inbetriebnahme, Schulung und Installation vor Ort enthalten.
Zu den Werkzeugoptionen gehört ein Schwingförderer, für den zusätzliche Ausrüstung erforderlich ist. Als Standard ist ein Schnellwechsel für 1 Werkzeug verfügbar, mit dem Sie in geschätzt 45 Minuten auf eine neue Werkzeugfamilie umrüsten können.
Die wichtigsten Verschleißteile für die automatisierte Kabelverarbeitung von ZEUEE sind Crimpmatrizenelemente, der CCD-Ring und Pneumatikdichtungen. ZEUEE legt den vorbeugenden Wartungsplan für seine Vierpunkt-Crimpmatrize anhand der Anzahl der Arbeitszyklen statt anhand der Betriebszeit fest (die Empfehlung steht in der Betriebsanleitung). Nach bisherigen Erfahrungen reichen übliche Fabrikluftfiltersysteme aus, um den Ersatzteilbestand an Verschleißteilen gering zu halten. ZEUEE lagert qualitativ hochwertige Ersatzteile für Reparaturen am Standort Shenzhen; wichtige Teile treffen üblicherweise innerhalb von 7 Tagen per Luftfracht ein.
Ja. Die Crimpmatrize und die elektrische Kontaktierung von ZEUEE unterliegen zwar nicht direkt der Zinnbeschränkung aus MIL-DTL-83513, die Beschränkung gilt jedoch, wenn im Rahmen einer vorgelagerten Kabelverarbeitung mit verzinnten Komponenten Steckverbinderkontakte mit einem Zinngehalt von über 3 Prozent verwendet werden und für diese Elemente Steckverbinder nach MIL-DTL-83513 vorgeschrieben sind. MIL-DTL-83513 legt fest, dass Steckverbindermaterialien bei allen Anwendungen höchstens 3 Prozent Zinn nach Gewicht enthalten dürfen; reines Zinn ist wegen der Gefahr von Zinnwhiskern bei lang andauernden Anwendungen in der Raumfahrt und im Militär ausgeschlossen.
Die Standardkonfiguration der Maschine umfasst eine Garantie auf Teile und Arbeitsleistungen für eine festgelegte Dauer; für Werkzeuge gilt ein abweichender Verschleißplan, der separat bereitgestellt wird. Von ZEUEE spezifizierte Verschleißteile wie Crimpmatrizenelemente, CCD-Bildverarbeitungs-LEDs und Pneumatikdichtungen werden als Verbrauchsmaterial verkauft. Die empfohlenen Austauschintervalle sind in der Betriebsanleitung angegeben.
Bitte wählen Sie eine dieser drei Möglichkeiten:
1) Sehen Sie sich unsere technischen Spezifikationsblätter für das Engineering an
2) Vereinbaren Sie ein 30-minütiges Gespräch mit unserem Anwendungstechnikteam, um die Eignung und Schnittstellenoptionen zu besprechen
3) Senden Sie uns unter NDA ein repräsentatives Muster Ihrer Crimp-Chargen, damit das Anwendungstechnikteam von ZEUEE es auf unserer Testkonfiguration prüfen kann; Sie erhalten das daraus hervorgehende Prüfprotokoll als Teil unserer Ergebnisse.
Zu den für MIL-DTL-83513 qualifizierten Steckverbinderherstellern und Anbietern von Montageausrüstung zählen unter anderem TE Connectivity, Cinch Connectivity Solutions (Bel Fuse), Glenair und ITT Cannon sowie zahlreiche weitere Unternehmen in der Steckverbinderlieferkette und verschiedene westliche und asiatische Anbieter im Bereich Montagetechnik. Für die optimale Auswahl unter diesen Herstellern müssen die Gesamtbetriebskosten (TCO) über einen Zeitraum von 5 Jahren bewertet werden. Dazu zählen Ausrüstungskosten, Inbetriebnahme, Werkzeugverbrauchsmaterialien, Ersatzteile und Kundendienst. Auch ZEUEEs zwei Jahrzehnte Erfahrung mit industrieller Automatisierung, zahlreiche Erfindungspatente (32+) und ein umfangreicher internationaler Kundenstamm (30+ Länder) fließen in die Beschaffungsanalyse ein, wenn Teams ZEUEE mit westlichen Wettbewerbern vergleichen.
Bereit, die 0.45-Twist-Pin-Crimpmaschine zu spezifizieren?
Senden Sie uns Ihre Kontaktstiftzeichnungen und Ihr Jahresvolumen. Unser Anwendungstechnikteam erstellt daraufhin einen Konfigurationsvorschlag, eine Schätzung der Lieferzeit und ein TCO-Berechnungsblatt, das auf Ihr Programm zugeschnitten ist.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






