Contatti Zeyu lntelligent Industrial Company
Macchina per l’assemblaggio di connettori in fibra ottica: ambito e produttività

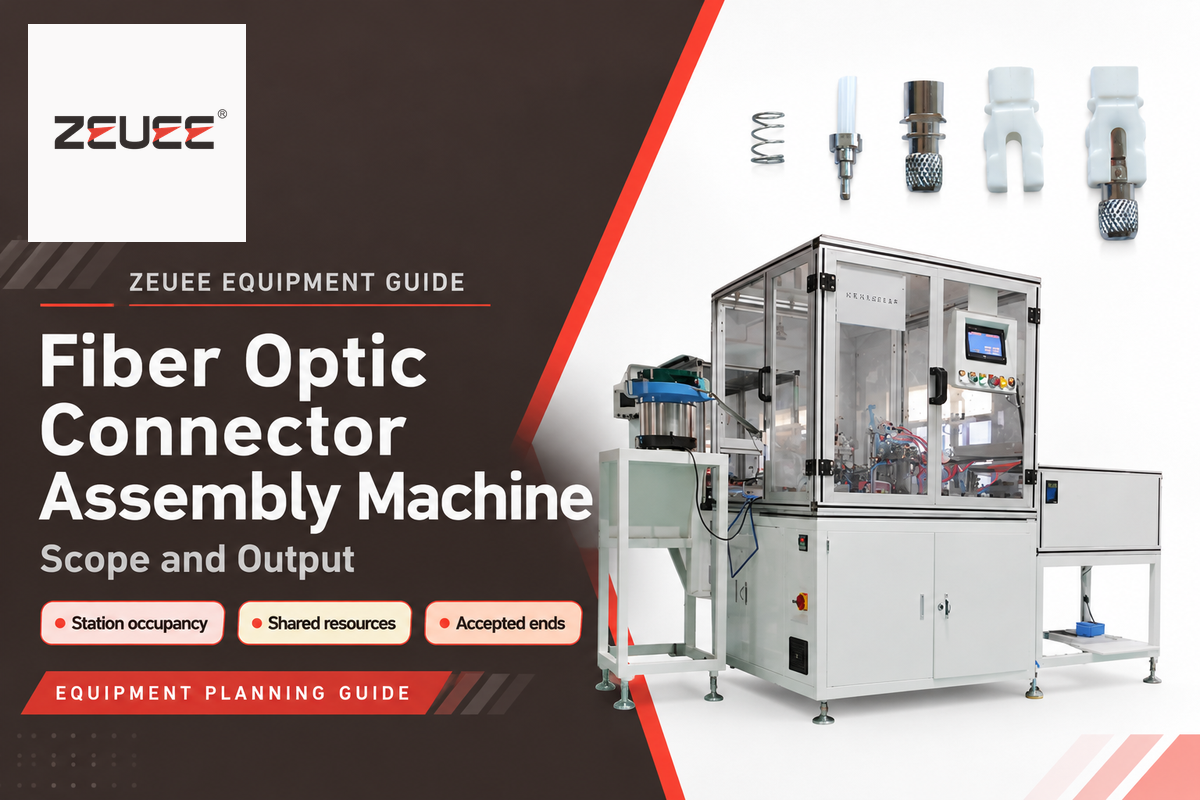
Una macchina per l’assemblaggio di connettori in fibra ottica può automatizzare operazioni sui componenti, terminare una fibra ottica all’interno di una ferrula o coordinare più stazioni di produzione. Questa guida si concentra sull’ambito delle attrezzature e sulla produzione conforme: spiega come l’occupazione delle stazioni, le risorse condivise e l’abbinamento dei prodotti incidano sulla capacità effettiva. Chiarire subito questi confini evita di scambiare una rapida operazione meccanica per la produzione di un cavo in fibra ottica completo e collaudato.
Aggiornato a ottobre 2026 · Di Cherry
Il processo in breve
- Prodotto: componenti per connettori, estremità terminate o cordoni finiti.
- Processo: incollaggio e lucidatura, giunzione meccanica o giunzione a fusione.
- Qualità: condizioni della superficie, geometria e prestazioni ottiche.
- Unità di capacità: estremità di connettori conformi per periodo di produzione definito.
Una macchina per l’assemblaggio di connettori in fibra ottica esegue una fase definita della produzione dei connettori. Il processo di terminazione determina le stazioni necessarie. La produzione effettiva conta le estremità che superano i test concordati.
Punti chiave
- Un’immagine nitida della faccia terminale e una connessione ottica a bassa perdita sono misurazioni diverse.
- I connettori prelucidati possono essere collegati con giunzione meccanica o a fusione.
- L’occupazione dei lotti può incidere più del tempo di attesa individuale più lungo.
- Per un cordone duplex servono quattro estremità conformi, con connettori separati a entrambe le estremità.
A cosa serve una macchina per l’assemblaggio di connettori in fibra ottica?
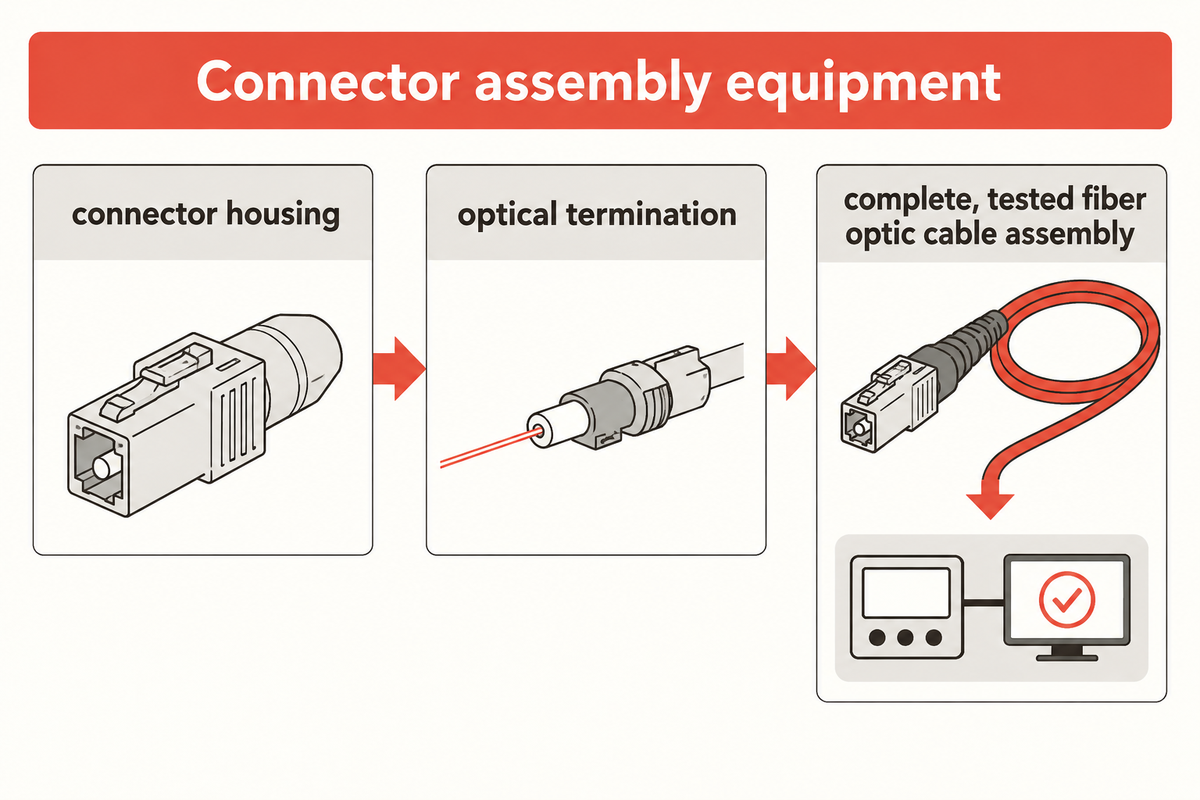
Le attrezzature per l’assemblaggio dei connettori alimentano, posizionano e uniscono componenti specifici secondo una sequenza controllata. La fornitura può fermarsi all’assemblaggio del corpo del connettore, proseguire fino alla terminazione ottica o comprendere una linea coordinata. La descrizione della produzione deve indicare il prodotto finito e le operazioni che vengono ancora eseguite altrove in fabbrica.
Come funziona una macchina per l’assemblaggio di connettori in fibra ottica?
La macchina utilizza attrezzature di posizionamento per collocare i componenti, attuatori per eseguire l’operazione di giunzione e controlli per verificare la sequenza. Una stazione meccanica può assemblare una molla e un corpo attorno a una ferrula. La terminazione ottica richiede anche la preparazione e il collegamento della fibra; un processo con adesivo prevede poi la polimerizzazione e la lucidatura prima dei controlli finali.
Questa distinzione cambia la pianificazione della produzione. Un sistema automatico di alimentazione dei pezzi può assemblare rapidamente i gusci dei connettori mentre la lucidatrice a valle attende un lotto adeguato. L’interfaccia ottica richiede comunque un controllo di processo dedicato. La guida alla terminazione dei connettori della Fiber Optic Association distingue la terminazione con adesivo, le interfacce preparate in fabbrica e il collegamento tramite giunzione.
Qual è il ruolo delle giuntatrici a fusione e dei connettori prelucidati?
Le giuntatrici a fusione uniscono fibre di vetro. I connettori prelucidati, invece, hanno già un’interfaccia di accoppiamento finita. La fibra in ingresso può essere collegata a tale interfaccia con una giunzione meccanica oppure mediante fusione a un breve codino. Pertanto, «prelucidato» descrive l’interfaccia, non il metodo di collegamento.
Per le installazioni FTTH, un connettore assemblato sul campo viene collegato nel luogo dell’installazione. Alcuni connettori rapidi utilizzano uno spezzone di fibra interno e un gel di adattamento dell’indice di rifrazione. Anche un connettore ad assemblaggio rapido richiede una preparazione e una manipolazione della fibra compatibili. La spiegazione dei connettori splice-on della FOA descrive sia le versioni meccaniche sia quelle a fusione.
Si consideri una squadra di manutenzione che sostituisce due estremità LC su un cavo installato. La squadra ha bisogno di un kit di attrezzi per la terminazione adatto al processo di riparazione scelto, di accesso al cavo danneggiato e di un metodo per valutare la riparazione. Una fabbrica che produce ordini ripetuti deve affrontare un problema diverso: controllare la preparazione, l’identificazione dei materiali, il flusso dei lotti e i test per un intero turno. Un kit compatto da campo può risolvere il problema della riparazione. Per aumentare la produzione serve un processo che mantenga il flusso di lavoro tra le stazioni. Considerare entrambe le attività come lo stesso compito di «assemblaggio dei connettori» nasconde le attrezzature e il lavoro necessari.
Regola sull’ambito: una riparazione di due estremità e un ordine di produzione continuativa condividono un’interfaccia ottica, ma hanno confini di fornitura diversi. Identificare i materiali in ingresso e in uscita prima di confrontare i tempi ciclo: il ciclo di assemblaggio del corpo del connettore termina prima ancora che inizi il processo di terminazione ottica.
Adattare il processo di assemblaggio alla famiglia di connettori
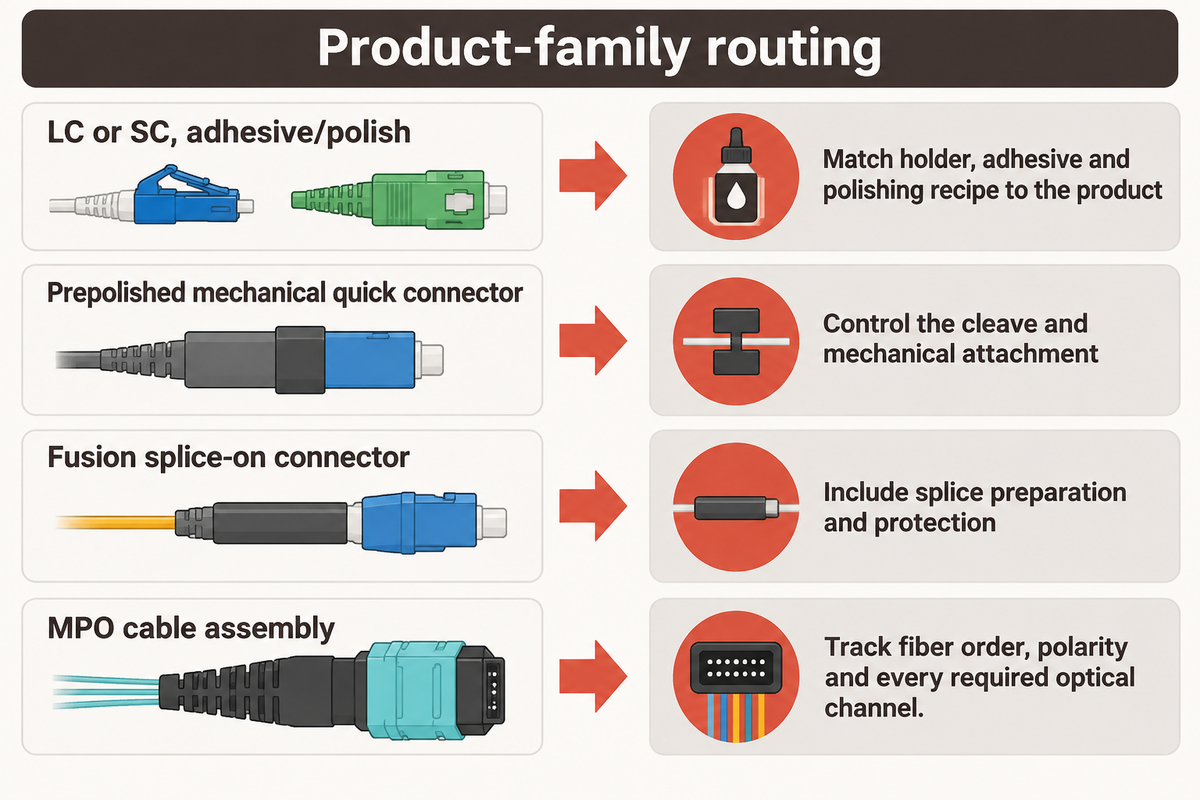
I connettori delle diverse famiglie variano per supporto, gestione della fibra e metodi di misurazione. LC e SC utilizzano ferrule cilindriche singole, mentre MPO dispone più fibre in una matrice rettangolare. Il passaggio a un’altra famiglia può quindi modificare il carico di preparazione e di collaudo, oltre al componente trattenuto nell’attrezzatura di posizionamento della macchina.
Il Connector Identifier della FOA indica un diametro della ferrula di 1,25 mm per LC e di 2,5 mm per SC. Queste dimensioni spiegano una differenza nelle attrezzature, ma non costituiscono una specifica completa di compatibilità. Nella ricetta rientrano anche la geometria del corpo del connettore, la struttura del cavo e il tipo di interfaccia lucidata richiesto.
| Prodotto | Caratteristica del processo | Conseguenza per la pianificazione |
|---|---|---|
| LC o SC, incollaggio e lucidatura | Fibra incollata all’interno di una ferrula singola | Abbinare supporto, adesivo e ricetta di lucidatura al prodotto |
| Connettore rapido meccanico prelucidato | La fibra in ingresso si accoppia a uno spezzone prefinito in fabbrica | Controllare il taglio della fibra e il collegamento meccanico |
| Connettore splice-on a fusione | Fibra in ingresso unita a un codino terminato in fabbrica | Includere la preparazione e la protezione della giunzione |
| Assemblaggio di cavi MPO | Più fibre terminate in un’unica matrice | Tenere traccia dell’ordine delle fibre, della polarità e di tutti i canali ottici richiesti |
Anche le fibre monomodali e multimodali incidono sulla configurazione dei test ottici. Un’interfaccia APC monomodale ha un angolo definito sulla superficie finita; un’interfaccia PC presenta una superficie di contatto con una forma diversa. Il supporto deve posizionare correttamente l’interfaccia. La corrispondenza del guscio esterno non garantisce che il supporto e la ricetta siano adatti al componente.
Le istruzioni di assemblaggio del produttore del connettore restano la procedura operativa di riferimento per quel connettore. L’approfondimento sulla lucidatura di Cabling Installation & Maintenance spiega perché kit e materiali di consumo possano variare anche all’interno dello stesso stile di connettore. Le procedure sul campo del 2005 non devono essere copiate come ricetta di produzione attuale.
Regola di conteggio: un cordone simplex con un connettore a ciascuna estremità ha due estremità fisiche. Un cordone duplex con connettori LC separati ne ha quattro. Un cavo trunk MPO può avere due estremità fisiche e molti canali ottici. Per assegnare i tempi di collaudo e pianificare il cambio di famiglia, mantenere distinti questi conteggi.
Rilevare l’occupazione delle stazioni prima di dimensionare la macchina
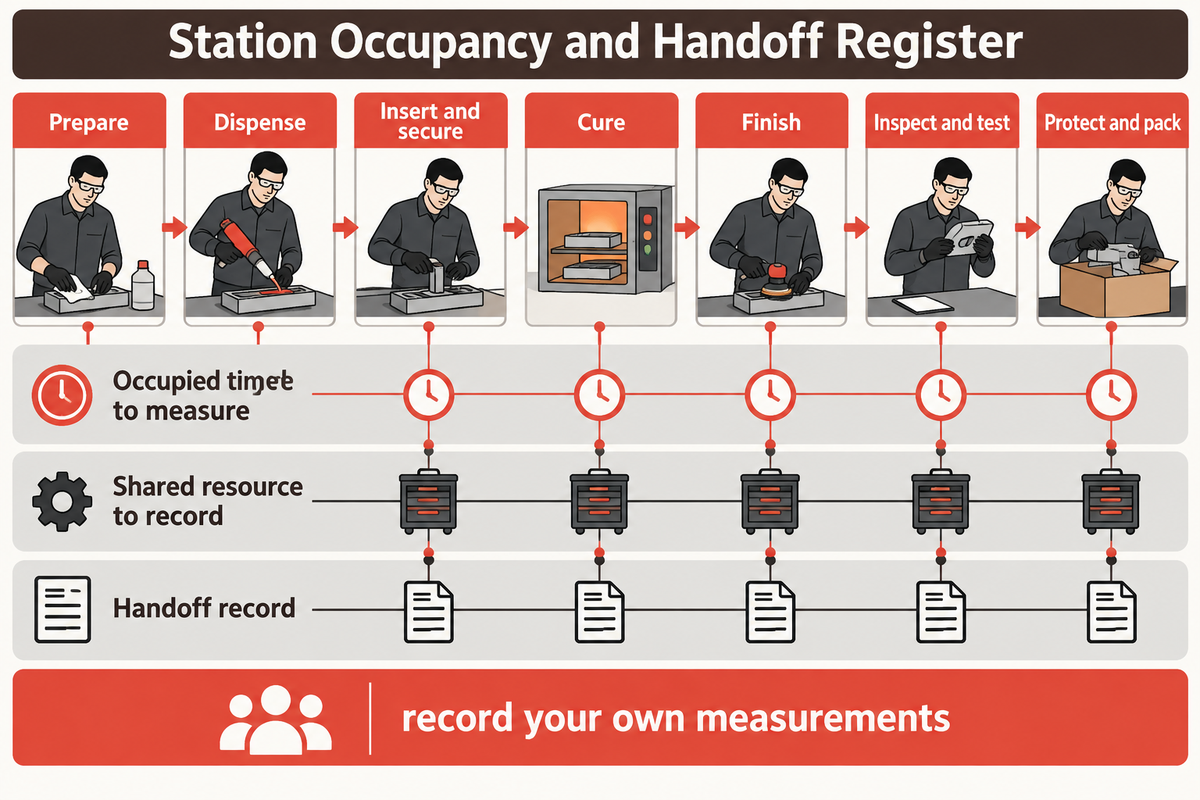
Un processo di assemblaggio conpossidico e lucidatura fissa la fibra preparata in una ferrula, polimerizza l’adesivo e rifinisce la superficie di accoppiamento prima di verificare il risultato. L’automazione può coprire alcune operazioni o collegare più stazioni. Il lavoro è suddiviso in sette fasi di pianificazione; il tipo di connettore e le istruzioni per l’adesivo definiscono la ricetta dettagliata.
Registro dell’occupazione delle stazioni e dei passaggi di consegna
| Operazione | Tempo di occupazione da misurare | Risorsa condivisa da registrare | Dati del passaggio di consegna |
|---|---|---|---|
| Preparazione | Tempo di preparazione e caricamento per estremità | Presenza dell’operatore e attrezzi di preparazione | Lunghezza preparata, identificazione del prodotto e ora di disponibilità |
| Dosaggio | Ciclo completo di dosaggio e ricarica | Dosatore e operatore condivisi con altre attività | Lotto di adesivo, limite di durata utile e ora di arrivo |
| Inserimento e fissaggio | Tempo di assemblaggio e caricamento per estremità | Attrezzatura di posizionamento per l’inserimento e presenza dell’operatore | Identificazione del componente e ora di completamento |
| Polimerizzazione | Ciclo completo del lotto in macchina | Posizioni di polimerizzazione utilizzabili e circolazione dei vassoi | Identificazione del lotto, ora di caricamento e ora di rilascio |
| Finitura | Tutti i passaggi di lucidatura, il caricamento e il rientro dell’attrezzatura di posizionamento | Lucidatrice, attrezzature di posizionamento e presenza dell’operatore | Identificazione della ricetta, rilascio dell’attrezzatura e ora di disponibilità |
| Ispezione e collaudo | Tutti i canali e le direzioni richiesti, incluse le ripetizioni | Telecamera, interferometro, sistema di collaudo e operatore condiviso | Risultati originali, motivo della ripetizione e identificazione dell’estremità conforme |
| Protezione e imballaggio | Tempo per protezione, identificazione e imballaggio per cordone | Addetto all’imballaggio e materiali disponibili | Identificazione del cordone abbinato e ora di rilascio |
Questo registro editoriale di pianificazione richiede dati misurati; non è una specifica della macchina. Usare i tempi di occupazione e il carico delle risorse condivise per verificare il calcolo della capacità. Per la sequenza di dosaggio dell’adesivo, finitura e ispezione, consultare la nostra guida al processo di assemblaggio dei connettori, stazione per stazione.
La preparazione rimuove uno specifico rivestimento polimerico o buffer. Non rimuove il rivestimento di vetro. Questo dettaglio è importante perché una fibra ottica danneggiata può superare la manipolazione e guastarsi in una fase successiva del processo. La durata utile dell’adesivo e le condizioni di polimerizzazione dipendono dalle istruzioni del materiale effettivo, non da una temperatura universale copiata da un altro assemblaggio.
Anche il taglio della fibra ha due significati. Un taglierino di precisione prepara una faccia per la giunzione o per un’interfaccia meccanica prelucidata. Rimuovere la fibra in eccesso da un connettore con adesivo polimerizzato è un’operazione precedente alla lucidatura e si tratta di un’attività diversa. Jim Hayes spiega la distinzione nell’articolo sul taglio della fibra pubblicato da Electrical Contractor nel 2003; i prezzi e le stime di resa storici non sono assunti di produzione in questa sede.
La stabilità dell’attrezzatura di posizionamento è importante durante la lucidatura, perché il supporto mantiene la ferrula contro la superficie di finitura. La scelta del film, il supporto e le operazioni di caricamento agiscono insieme. Un maggior numero di passaggi può rimuovere più materiale senza ottenere la geometria richiesta. Collegare la ricetta al disegno del connettore rende tracciabile una modifica del processo quando il risultato finale cambia.
Regola di processo: in fabbrica è possibile raggruppare le operazioni, ma i registri devono comunque collegare la fibra preparata, il lotto di adesivo e la ricetta di lucidatura all’estremità collaudata. L’accorpamento delle stazioni cambia la movimentazione, ma non elimina il lavoro fisico né i relativi controlli di qualità. Rilevare i tempi di occupazione, le risorse condivise e l’identificazione nei passaggi di consegna prima di confrontare le cadenze delle stazioni.
Perché l’ispezione della faccia terminale, la geometria e i test di attenuazione sono diversi
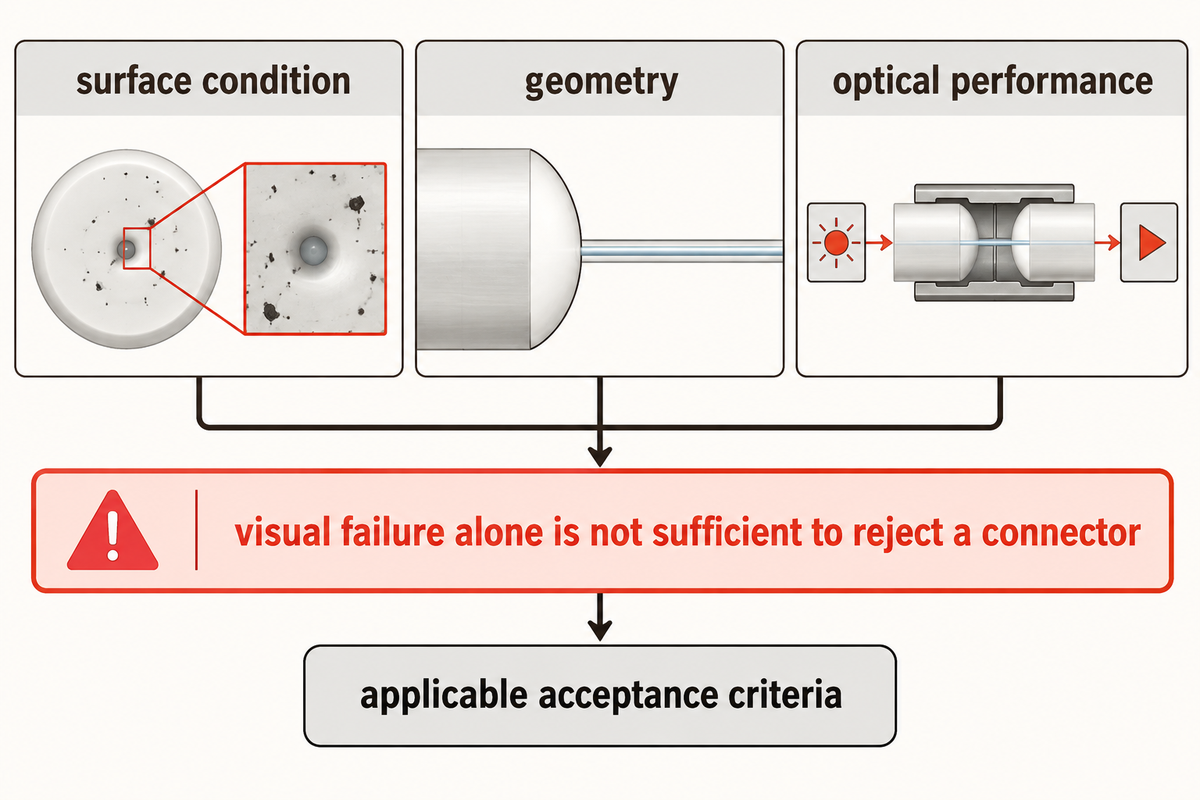
L’ispezione della faccia terminale valuta le condizioni della superficie, mentre una misurazione geometrica valuta la forma del contorno dell’interfaccia. I test ottici valutano la potenza trasmessa o riflessa secondo configurazioni definite. Una decisione di produzione affidabile si basa sulla combinazione dei controlli applicabili. Una fotografia della superficie non fornisce le stesse informazioni di una misurazione delle prestazioni ottiche.
«L’ispezione visiva si aggiunge alla misurazione dei parametri prestazionali, quali attenuazione e perdita di ritorno, e non la sostituisce»
Un «esito visivo» serve a mettere da parte il componente per la pulizia e una nuova ispezione. La decisione finale si basa sulle prestazioni ottiche e sui criteri di accettazione applicabili. Lo stesso riepilogo pubblico IEC afferma che un esito visivo negativo, da solo, non basta per rifiutare un connettore. Un «blocco di processo» in fabbrica e il «rifiuto del prodotto finale» sono decisioni diverse.
Per le ferrule sferiche PC/APC, la IEC 61300-3-47 descrive la misurazione interferometrica della geometria della faccia terminale. Per le geometrie rettangolari multifibra è previsto un metodo distinto. Una normale immagine di ispezione non sostituisce direttamente la misurazione della curvatura, della posizione della fibra o di altri attributi geometrici richiesti.
Anche i risultati ottici richiedono di definire l’accoppiamento. La IEC 61300-3-4 tratta i metodi di misurazione dell’attenuazione; la IEC 61300-3-34 tratta la distribuzione statistica e l’attenuazione media di connettori accoppiati casualmente. Il superamento del test rispetto a un connettore di riferimento designato risponde a una domanda diversa dalle prestazioni con accoppiamento casuale. Registrare il metodo insieme al risultato.
Si consideri un responsabile della qualità che rileva un aumento degli esiti visivi negativi dopo una modifica dell’attrezzatura di posizionamento. La pulizia e una nuova ispezione permettono di distinguere la contaminazione libera dai segni persistenti. Tuttavia, alcuni segni rimangono. Le misurazioni geometriche mostrano quindi se la superficie di accoppiamento ha superato i limiti di forma specificati per il prodotto. I controlli ottici permettono di valutare la connessione nella configurazione di riferimento concordata. Se i risultati dei controlli ottici non concordano con quelli delle misurazioni geometriche, modificare la soglia della telecamera per risolvere la discrepanza non ne elimina la causa. Il responsabile può confrontare il lotto interessato con la produzione precedente, ispezionare l’attrezzatura e conservare le letture originali. Poiché ogni controllo valuta un aspetto diverso del problema, l’indagine deve intervenire sul difetto osservato invece di concentrarsi sulla stazione che lo ha segnalato per prima.
Anche i test iniziali di produzione sono diversi dalla qualificazione ambientale. La IEC 61753-1 collega le categorie prestazionali ai test, ai livelli di severità e agli ambienti di servizio. Il superamento dei test di produzione non dimostra le prestazioni ambientali a lungo termine. I dettagli dell’accettazione con test alla presenza delle parti interessate sono trattati nella nostra procedura di accettazione delle linee per connettori ottici, anziché essere ripetuti qui in un secondo manuale di accettazione.
Regola di misurazione: quattro estremità LC conformi sono utili per produrre cordoni duplex solo se restano associati alle rispettive identità e ai criteri di collaudo. Registrare la configurazione ottica e tutti i controlli insieme al conteggio delle estremità. Immagine, misura geometrica e valore di attenuazione descrivono ciascuno un aspetto diverso del prodotto.
Contare le estremità conformi prima di dichiarare la produzione
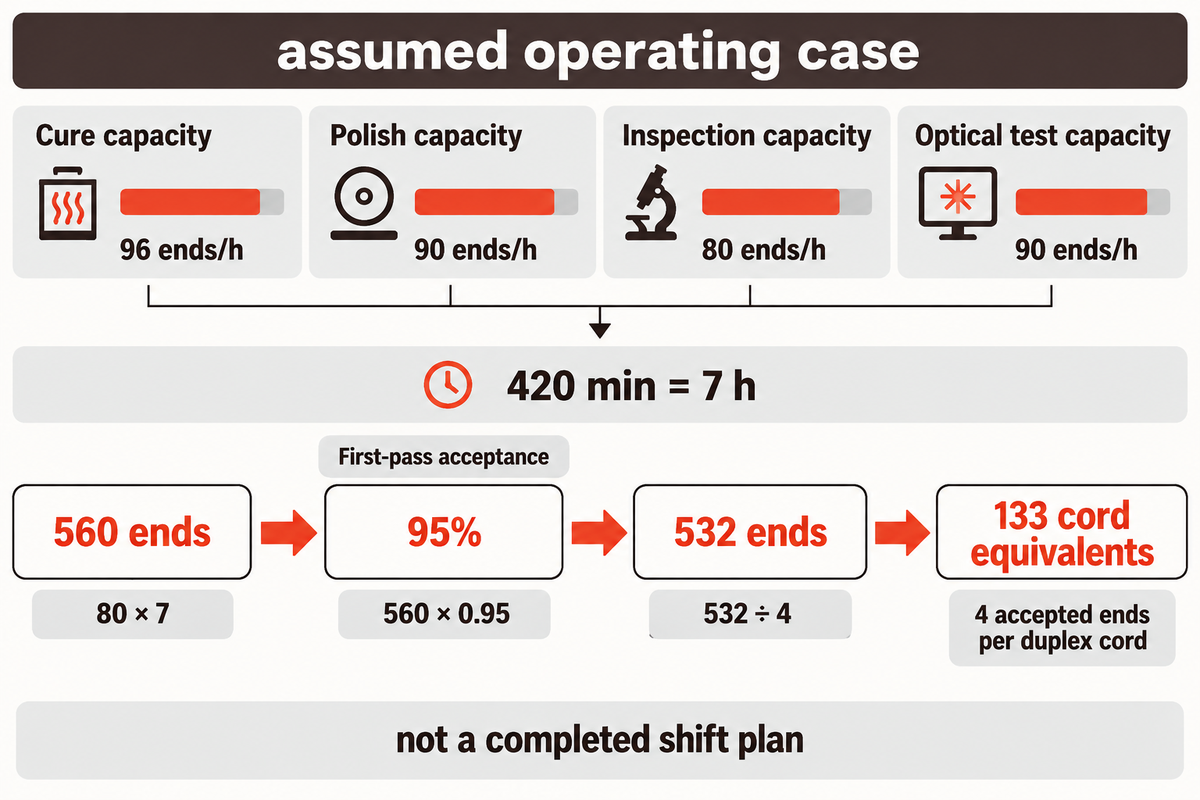
La capacità di estremità conformi si basa su un’unità di prodotto e un’unità di tempo. Occorre poi considerare le risorse limitanti e l’accettazione al primo passaggio. Estremità di connettori, cordoni completi e canali ottici richiedono conteggi diversi. Inoltre, il limite di capacità in condizioni stazionarie differisce dalla quantità effettivamente completabile e rilasciabile durante un turno di durata definita.
Registro della capacità di estremità conformi
Il registro della capacità di estremità conformi converte il carico delle stazioni in estremità accettate al primo passaggio e tiene conto dell’abbinamento dei cordoni finiti e dei requisiti di rilascio.
Esempio: si ipotizzi un turno di 480 minuti con 60 minuti di fermate programmate, che lascia 420 minuti, pari a 7 ore. Un lotto di polimerizzazione contiene 24 estremità per un ciclo complessivo di 15 minuti di occupazione. La lucidatura tratta 18 estremità in 12 minuti. L’ispezione richiede 45 secondi per estremità; il pacchetto di test ottici richiesto ne richiede 40. Tutte le cadenze includono il caricamento e le ripetizioni necessarie per l’operazione, ma escludono le fermate programmate.
| Voce del registro | Calcolo | Risultato | Come utilizzarlo |
|---|---|---|---|
| Periodo programmato | Turno previsto | 480 min | Usare lo stesso periodo per ogni risorsa |
| Fermate programmate | Tempo previsto | 60 min | Sottrarre una sola volta |
| Tempo netto di produzione | 480 − 60 | 420 minuti = 7 ore | Base per il limite di capacità |
| Capacità di polimerizzazione | 24 ÷ 15 × 60 | 96 estremità/h | Usare il tempo di occupazione del lotto e le posizioni disponibili |
| Capacità di lucidatura | 18 ÷ 12 × 60 | 90 estremità/h | Conteggiare l’intero processo di lucidatura |
| Capacità di ispezione | 3,600 ÷ 45 | 80 estremità/h | Cadenza di stazione ipotizzata più bassa |
| Capacità di collaudo ottico | 3,600 ÷ 40 | 90 estremità/h | Includere tutti i canali e le direzioni richiesti |
| Limite di avviamenti a regime | 80 × 7 | 560 estremità | Verificare i limiti delle risorse condivise e della pianificazione |
| Accettazione al primo passaggio | Resa complessiva di produzione e collaudo prevista | 95% | Applicare una sola volta allo stesso gruppo di ingresso |
| Limite di estremità accettate al primo passaggio | 560 × 0.95 | 532 estremità | Conteggiare gli esiti positivi prima di recuperare eventuali rilavorazioni |
| Equivalenti di cordoni duplex | 532 ÷ 4 | 133 equivalenti di cordone | Abbinare le estremità ai cordoni effettivi prima di dichiarare le unità finite |
Il ciclo di polimerizzazione di 15 minuti è più lungo di un’ispezione di 45 secondi, ma la sua capacità di lavorazione in lotti paralleli è maggiore. Il modello di lotti paralleli di Alfieri e colleghi distingue la durata del lotto dalla sua capacità finita. Le ipotesi di pianificazione del modello suggeriscono di esaminare i tempi di caricamento e completamento, anziché confrontare soltanto i tempi di attesa.
Se le stazioni partono vuote, deve trascorrere del tempo prima che la prima estremità arrivi all’ispezione. L’ultimo lotto, se riempito solo in parte, può terminare dopo la fine del turno. Un operatore condiviso, la carenza di attrezzature di posizionamento e le rilavorazioni possono ridurre ulteriormente il risultato. Il calcolo di 532 estremità è un limite ipotetico di risorse accettate al primo passaggio a regime, non un piano completo per il turno.
133 equivalenti di cordone non corrispondono necessariamente a 133 cordoni abbinati e completati. Alcune estremità conformi possono appartenere a lotti o cavi di lunghezze diverse. Un’estremità non conforme può impedire di completare il cordone a cui appartengono le altre. La resa al primo passaggio, la resa finale dopo le rilavorazioni e il rilascio dei cordoni finiti devono quindi essere registrati separatamente.
Regola di capacità: a 80 estremità/h per 7 ore nette, il limite ipotetico delle risorse è di 560 avviamenti e 532 estremità accettate al primo passaggio al 95%. Un piano d’ordine completo deve includere i tempi dei lotti, il lavoro condiviso e l’abbinamento di 4 estremità conformi per cordone duplex. Le riduzioni per disponibilità e resa vanno applicate una sola volta.
Quali operazioni automatizzare per prime?
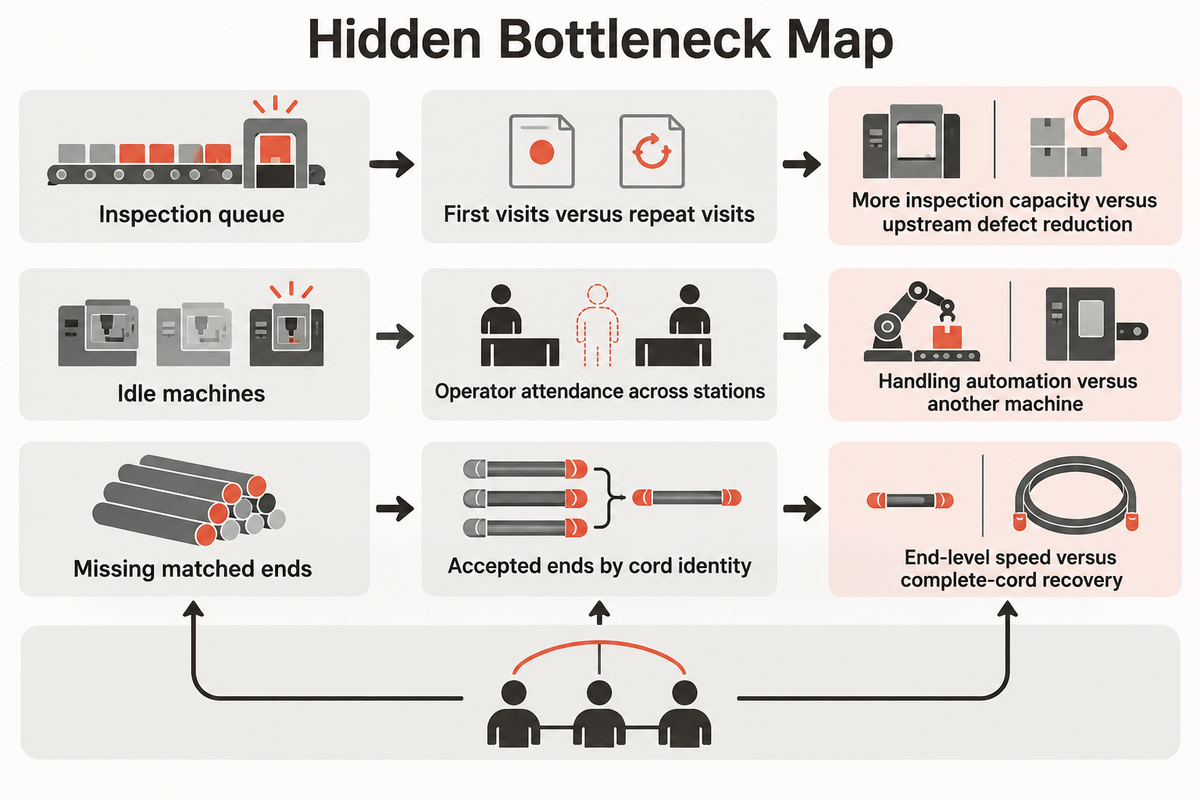
Automatizzare l’operazione con il vincolo o il difetto ricorrente più rilevante per la produzione effettiva del mix di prodotti previsto. Confrontare il tempo di occupazione della macchina con il lavoro dell’operatore e il carico dei nuovi test prima di selezionare le attrezzature. Migliorare una stazione con capacità in eccesso può non modificare il numero di cordoni finiti e aggiungere costi e attività di integrazione non necessari.
La ricerca del NIST sui sistemi di produzione con più tipologie di lavoro analizza la produttività e i colli di bottiglia in funzione del mix di prodotti. Lo studio riguarda l’assemblaggio automobilistico, quindi offre un principio di pianificazione, non un riferimento di capacità per connettori in fibra ottica. Un mix di prodotti ottici diversi richiede un proprio modello di carico misurato.
Nel registro ipotetico, il tempo di polimerizzazione da solo non aumenta il limite di 80 estremità/h imposto dall’ispezione. Un responsabile della produzione potrebbe quindi valutare per prima l’automazione dell’ispezione. Il reparto qualità potrebbe rilevare che le carenze nel dosaggio causano i difetti ripetuti. A quel punto, il reparto finanziario si trova davanti a due proposte diverse: aumentare la capacità di ispezione oppure ridurre il lavoro aggiuntivo che vi arriva. La misurazione successiva più utile è la ripartizione tra prime ispezioni e ripetizioni, seguita dal tempo operatore per ciascun percorso. Il confronto può indicare di intervenire su un’operazione precedente, anche se l’ispezione ha attualmente la cadenza nominale più bassa. La decisione di acquisto si basa sul vincolo nascosto, non sul ciclo macchina più lungo e appariscente.
Mappa dei colli di bottiglia nascosti
La mappa dei colli di bottiglia nascosti distingue la stazione in cui si forma la coda dalla risorsa o dal lavoro ripetuto che la genera.
| Vincolo osservato | Prossima misurazione | Decisione da modificare |
|---|---|---|
| Coda di polimerizzazione | Posizioni utilizzabili e tempo di occupazione del lotto | Più posizioni o un diverso programma di caricamento |
| Coda di lucidatura | Occupazione dell’intero processo e circolazione delle attrezzature di posizionamento | Aumentare la capacità di lucidatura o rendere disponibili più attrezzature di posizionamento |
| Coda di ispezione | Prime ispezioni e ripetizioni | Aumentare la capacità di ispezione o ridurre i difetti a monte |
| Coda di collaudo | Canali, direzioni e riconnessioni per prodotto | Gestione dei test o ipotesi errata sull’unità di misura |
| Macchine inattive | Presenza dell’operatore nelle diverse stazioni | Automazione della movimentazione o un’altra macchina |
| Perdite dovute ai cambi di produzione | Modifiche della ricetta in base alla sequenza effettiva degli ordini | Raggruppamento dei lotti o attrezzature dedicate |
| Estremità abbinate mancanti | Estremità conformi per identificativo del cordone | Velocità per estremità o recupero dei cordoni completi |
| Congestione dovuta alle rilavorazioni | Carico delle ripetizioni con causa codificata | Correzione della causa principale o aumento della capacità di ripetizione dei test |
| Arretrato all’imballaggio | Prodotto finito in attesa di protezione e identificazione | Movimentazione a fine linea o accelerazione delle operazioni a monte |
La definizione del processo deve precedere il confronto tra fornitori. Una volta chiariti il vincolo e la famiglia di prodotti, selezionare un produttore di linee per connettori ottici diventa una decisione di approvvigionamento distinta e basata su un ambito definito.
In sintesi
Nel caso ipotetico di ispezione a 80 estremità/h, accelerare la polimerizzazione non aumenta la produzione a regime finché non cambia il carico o la capacità di ispezione. Misurare le ripetizioni e il lavoro condiviso prima di scegliere la prossima operazione da automatizzare.
Ricondurre i difetti più comuni al processo che li ha generati
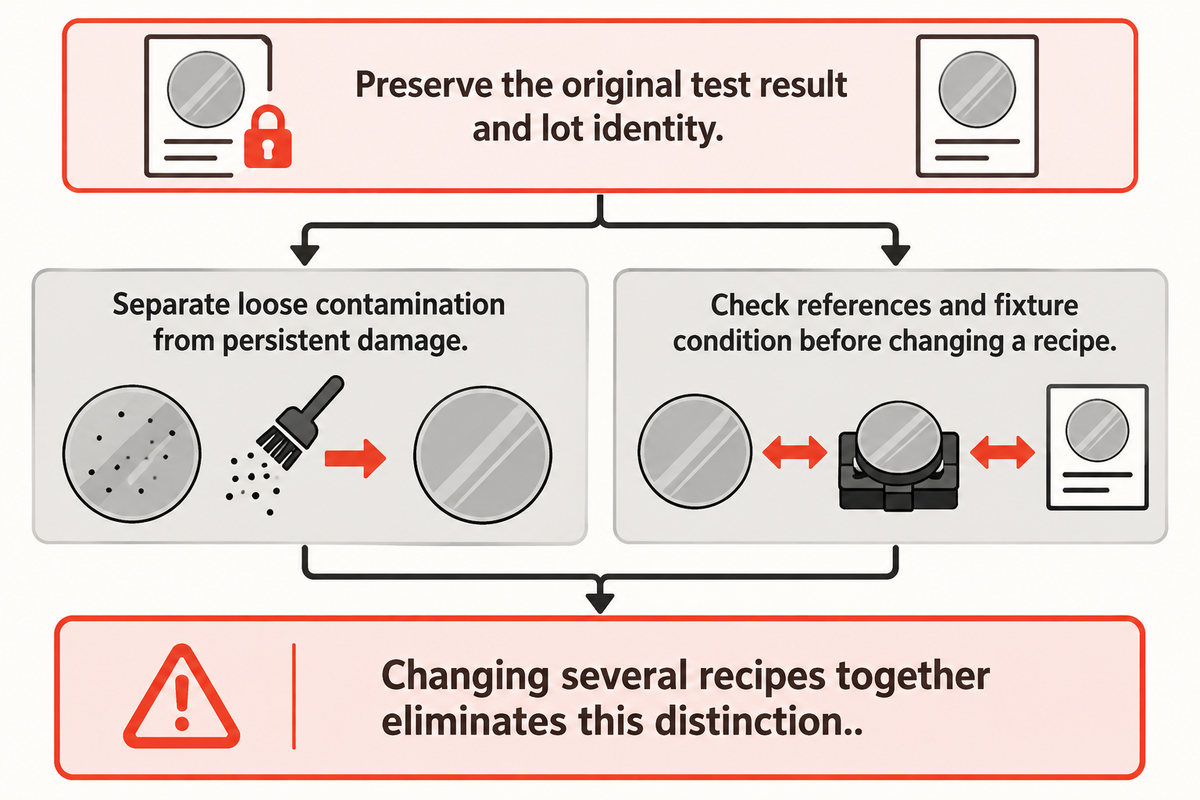
La valutazione dei difetti inizia distinguendo le condizioni del componente dalla configurazione di misurazione, per poi risalire alla preparazione, all’incollaggio, alla finitura e alla manipolazione. Modificare più ricette contemporaneamente elimina questa distinzione. Conservare il risultato originale e confrontarlo con un riferimento noto prima di regolare un’operazione che potrebbe incidere sul resto del lotto.
Perché la mia macchina per l’assemblaggio di connettori in fibra ottica non funziona?
Un guasto ottico può avere diverse cause, tra cui l’alimentazione dei pezzi, il posizionamento e le condizioni del materiale, oltre alla configurazione dei test e della lucidatura. Il primo passo consiste nel controllare la stazione e il difetto osservato al momento dell’arresto. In caso di guasti ottici, ispezionare e pulire le superfici di accoppiamento, quindi confrontare la configurazione di misura prima di modificare l’adesivo o i parametri di lucidatura.
Uno studio del NIST sugli scostamenti del misuratore di potenza indotti dai connettori ha dimostrato che le proprietà di riflessione del connettore e del rilevatore possono influenzare le letture. L’esperimento del 2006 illustra un meccanismo da considerare; la variazione misurata non costituisce una tolleranza per le attuali apparecchiature di produzione.
La lucidatura eccessiva merita una verifica specifica. Nell’articolo tecnico di Mike A. Reed sui connettori lucidati eccessivamente si spiega come il vetro possa risultare incassato rispetto a una ferrula in ceramica. L’articolo supporta la verifica del materiale rimosso, invece di presumere che una lucidatura più intensa migliori sempre la superficie terminale. Per qualsiasi rilavorazione, attenersi alla ricetta di processo qualificata per il prodotto.
Da fare
- Conservare il risultato del test originale e l’identificazione del lotto.
- Distinguere la contaminazione libera dai danni persistenti.
- Controllare i riferimenti e le condizioni dell’attrezzatura di posizionamento prima di modificare una ricetta di processo.
Da evitare
- Continuare a lucidare una superficie terminale che non supera il controllo senza verificarne la geometria.
- Conteggiare una ripetizione del test come una nuova terminazione prodotta.
- Combinare diverse modifiche di processo nella stessa indagine.
Gli operatori devono saper riconoscere i danni alla fibra, manipolarla mantenendo la pulizia e sapere quando interrompere il processo. Una telecamera può classificare un’immagine, ma la risposta deve comunque prevedere una procedura definita per la pulizia, una nuova ispezione o un’indagine sul processo. Registrazioni accurate permettono al reparto qualità di distinguere un problema relativo a un lotto di materiale da un’attrezzatura di posizionamento usurata.
Regola di gestione dei guasti: Un cavo duplex ha quattro estremità fisiche, ciascuna delle quali può essere sottoposta a verifica separatamente. Associare ogni estremità non conforme al cavo e al risultato originale; sostituire il dato con l’esito positivo di una nuova prova nasconde le perdite al primo passaggio e impedisce al team di individuare l’operazione che ha generato il lavoro aggiuntivo.
Prospettive di settore: mantenere aggiornati i metodi di misurazione della geometria
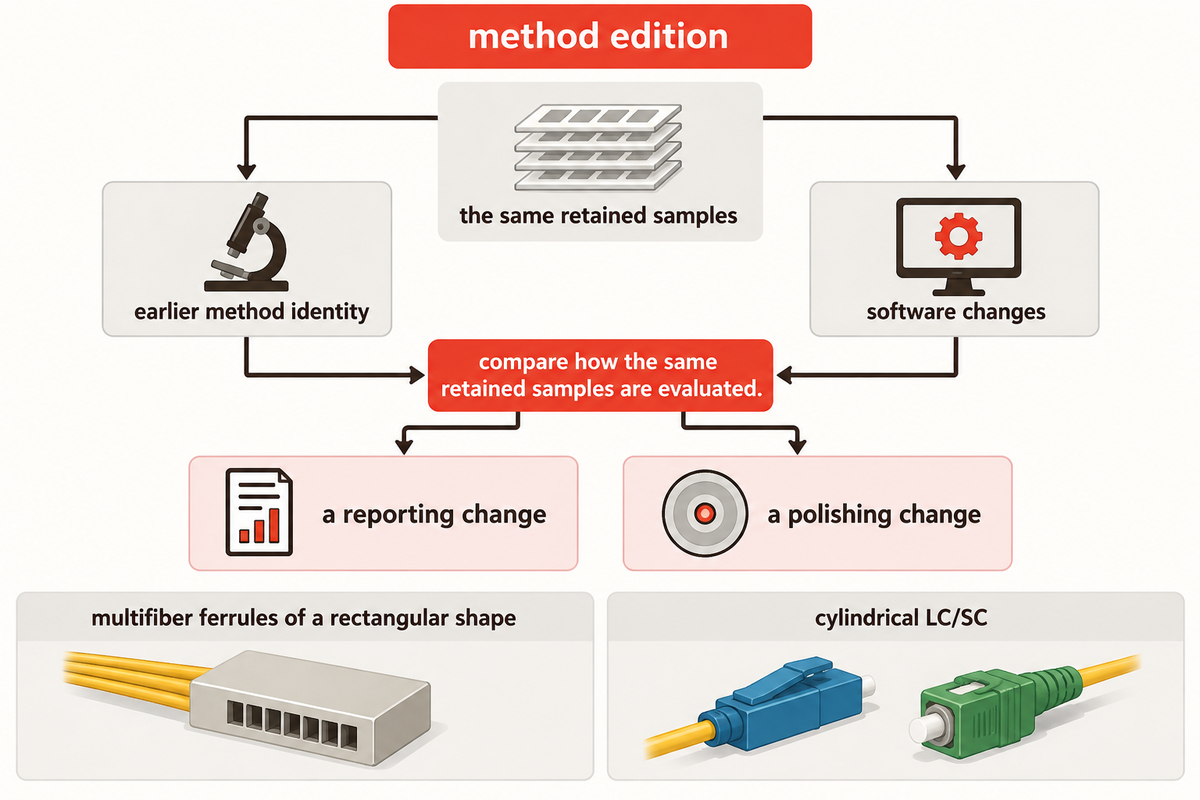
Nel 2026, l’identificazione del metodo diventa un aspetto pratico dell’integrazione. Una fabbrica che aumenta il numero di fibre o cambia il software di misura ha bisogno di rapporti che identifichino la famiglia di connettori, la ricetta di processo e l’edizione del metodo. L’aggiornamento di questi documenti consente ai clienti di distinguere una modifica alla definizione del metodo da una modifica al prodotto fabbricato.
Il catalogo IEC indica come data di IEC 61300-3-30:2026 il 27 luglio 2026. L’elenco delle modifiche pubblicato aggiunge aree di interesse per MT-16 e MT-32 e tabelle dei parametri dei limiti geometrici per ferrule a 16, 24 e 32 fibre. Il metodo riguarda ferrule multifibra di forma rettangolare. Per le misure delle ferrule cilindriche LC/SC si applica il metodo appropriato per le ferrule cilindriche.
Per un team di produzione, l’azione chiave consiste nel collegare la ricetta di misura al disegno del prodotto e al modello del rapporto. Mantenendo l’identificazione del metodo precedente, occorre confrontare la valutazione degli stessi campioni conservati dopo una modifica del software; così il reparto qualità può distinguere una modifica alla reportistica da una modifica alla lucidatura. L’ufficio acquisti può includere nell’ambito dell’integrazione il metodo richiesto e la famiglia di prodotti supportata, senza considerare la pubblicazione di un nuovo metodo come una qualificazione automatica della linea.
Questo lavoro di integrazione comprende le utenze e il flusso dei materiali. Mantenere i requisiti effettivi di alimentazione elettrica e aria della stazione, la disposizione degli scarti di fibra e il percorso dalla lucidatura all’ispezione in ambiente pulito e all’imballaggio protetto. Identificare i lotti di adesivo e le fibre preparate. Un’interfaccia finita pulita perde il proprio vantaggio se il materiale non protetto attraversa un’area di preparazione sporca.
Questo percorso descrive l’integrazione del layout e dei controlli. Una stazione compatta che richiede frequenti caricamenti manuali può richiedere più presenza dell’operatore di una configurazione per lotti più grandi. Il layout più adatto a lavorare ordini ripetitivi di una sola famiglia può differire da quello necessario per ordini che comprendono articoli LC e MPO. La composizione degli ordini da lavorare determina la disposizione delle stazioni.
Regola di integrazione: passare da una ferrula rettangolare a 16 fibre a una a 32 fibre modifica l’array e il numero di canali gestiti. Mantenere associati alla ricetta il metodo di misurazione della geometria, le registrazioni dei canali e il percorso dei materiali. Nello storico di produzione, un aggiornamento software deve poter essere distinto da una modifica del prodotto.
Domande frequenti
Una macchina per l’assemblaggio di connettori è la stessa cosa di una giuntatrice a fusione?
Una macchina per l’assemblaggio di connettori e una giuntatrice a fusione svolgono funzioni diverse, anche se una linea di produzione con giunzione sul connettore può utilizzare entrambe.
Una giuntatrice unisce fibre di vetro preparate. La connettorizzazione dota un cavo di un’interfaccia di accoppiamento rimovibile, con il corpo del connettore, i sistemi di ritenzione e la protezione necessari. Una fabbrica può lucidare l’interfaccia dopo l’incollaggio con adesivo oppure collegare la fibra in ingresso a un pigtail già finito in fabbrica. I confini del processo determinano quali apparecchiature fanno parte della linea e quali controlli restano a valle.
Una singola linea può gestire connettori LC, SC e MPO?
Una linea può servire più famiglie se gli utensili, i sistemi di manipolazione e di misura supportano ogni percorso di prodotto definito.
LC e SC hanno ferrule di diametro diverso, mentre MPO integra un array di fibre in una ferrula rettangolare. I soli supporti non bastano a gestire tutte le variazioni. Anche la preparazione, la lucidatura, la misurazione della geometria e la gestione dei canali ottici richiedono la configurazione corretta. Ricette di processo distinte per ciascun prodotto e una sequenza di cambio formato misurata rendono visibile il carico di lavoro condiviso della linea prima di pianificare gli ordini di produzione.
Una fabbrica deve usare la resina epossidica per ogni connettore?
No. I percorsi con incollaggio e lucidatura, connettori meccanici prelucidati e connettori con giunzione a fusione integrata fissano le fibre in modi diversi.
Il percorso è determinato dalla struttura del connettore selezionato. Un prodotto prelucidato ha un’interfaccia ottica già finita in fabbrica, quindi il collegamento della fibra in ingresso non richiede di ripetere la lucidatura. Il fissaggio meccanico e quello a fusione richiedono poi ciascuno preparazione e protezione specifiche. Per un connettore con adesivo, l’adesivo prescritto e il ciclo di polimerizzazione restano parte del processo, non sono passaggi facoltativi.
L’ispezione visiva sostituisce il test di perdita di inserzione?
No. L’ispezione visiva descrive le condizioni della superficie; il test di perdita di inserzione misura la trasmissione ottica secondo una configurazione di prova specificata.
La pulizia e una nuova ispezione consentono di gestire la contaminazione. Se i difetti persistono, sono necessari i controlli geometrici e ottici applicabili; la decisione finale deve rispettare i requisiti di prestazione e accettazione specificati.
Le estremità dei connettori equivalgono ai cordoni patch finiti?
No. Le estremità dei connettori conteggiano il lavoro di terminazione; i cordoni patch finiti conteggiano gli assemblaggi completi che soddisfano i requisiti di rilascio.
Un cordone patch simplex ha 2 estremità connesse. Un cordone patch duplex con connettori separati a entrambe le estremità ne ha 4. Un cavo trunk MPO può avere comunque 2 estremità fisiche, anche se ciascuna contiene più canali in fibra. Dividere la capacità di estremità accettate per il numero di estremità appropriato consente di ottenere gli equivalenti in cordoni. Per determinare l’output effettivo dei prodotti finiti occorre inoltre associare le estremità accettate allo stesso cordone, completare tutti i controlli richiesti per ciascun canale e conservare la corretta identificazione del prodotto. Gli esiti positivi dopo la rilavorazione devono restare distinguibili dall’accettazione al primo passaggio, così produzione e finanza utilizzano la stessa definizione di output.
Si utilizzano ancora macchine per l’assemblaggio di connettori in fibra ottica?
Sì. La produzione dei connettori utilizza operazioni dedicate e stazioni automatizzate, mentre per la terminazione sul campo si usano anche utensili portatili.
Un utensile progettato per terminare in modo semplice e rapido singole fibre sul campo è destinato a un carico di lavoro diverso da quello di una linea di fabbrica. L’applicazione determina i confini delle apparecchiature necessarie.
Quali informazioni includere nella prima discussione sul processo?
Iniziare dal disegno del connettore, dal percorso di terminazione, dalla composizione dei prodotti, dalla definizione dell’output accettato e dal periodo di produzione previsto.
Includere la struttura del cavo, il tipo di lucidatura, il numero di fibre, la configurazione del test ottico e le registrazioni di produzione richieste. Descrivere la coda di lavorazione attuale e distinguere i primi passaggi dalle rilavorazioni. Una misurazione del carico di lavoro dell’operatore aiuta a separare il tempo macchina dalla presenza dell’operatore. Se l’obiettivo sono cordoni finiti, specificare il numero di estremità e come vengono registrati l’abbinamento e il rilascio. Queste informazioni forniscono una base concreta alla discussione ingegneristica: l’operazione da automatizzare, i prodotti che deve gestire e l’output che il processo a valle deve sostenere. Inoltre, forniscono alla finanza un’unità coerente per valutare la capacità effettiva.
Presentare un processo definito al prossimo incontro
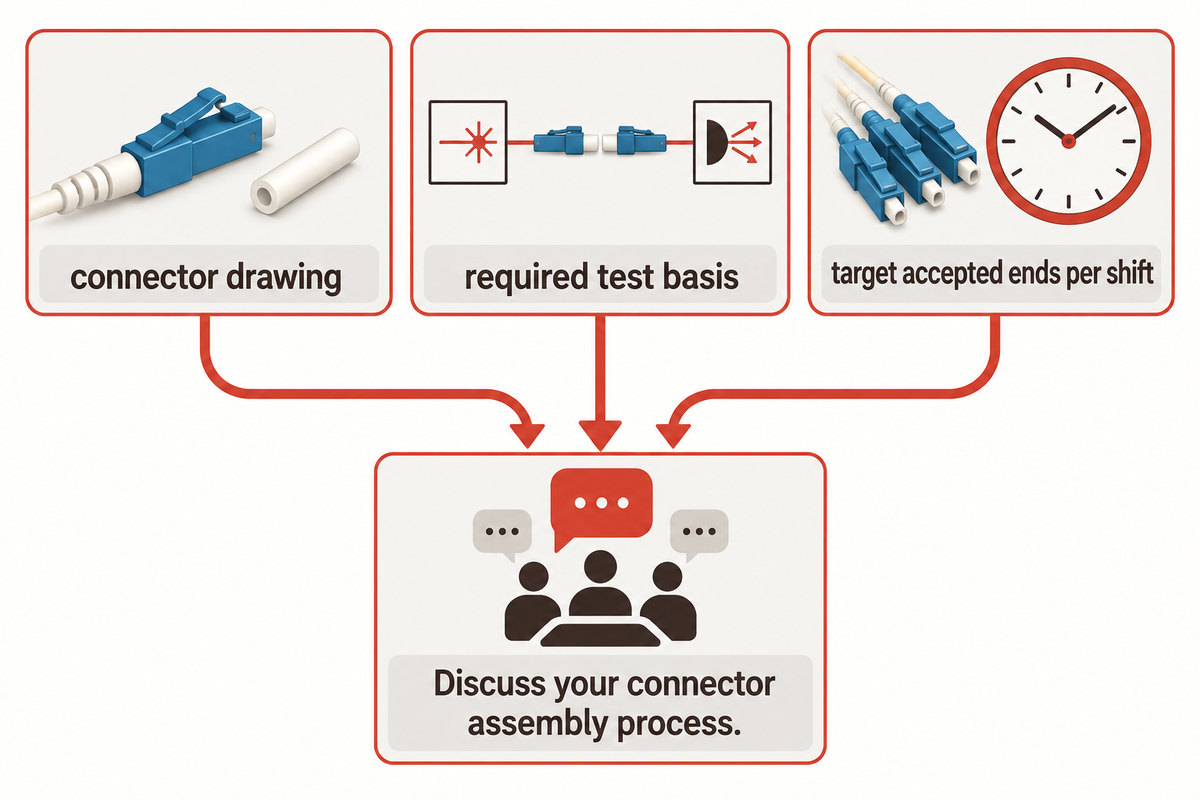
Utilizzare una mappa di processo per definire il lavoro, quindi compilare il registro della capacità con i dati misurati relativi alla composizione degli ordini prevista. Per un progetto di apparecchiature, esaminare la soluzione con macchina per l’assemblaggio di connettori in fibra ottica e portare all’incontro il disegno del connettore, i criteri di prova richiesti e l’obiettivo di estremità accettate per turno.
Discutere il processo di assemblaggio dei connettori
Pubblicato da ZEUEE, reparto tecnico e produzione. Questa guida combina riferimenti tecnici pubblici con un esempio di capacità chiaramente identificato; non include casi studio di fabbriche clienti. Le istruzioni del prodotto e gli standard di accettazione concordati regolano la produzione.
Riferimenti e fonti
- Fiber Optic Association: riferimento per la terminazione dei connettori
- Fiber Optic Association: connettori con giunzione meccanica e a fusione integrata
- Fiber Optic Association: identificazione dei connettori
- Cabling Installation & Maintenance: lucidare alla perfezione, 2005
- Fiber Optic Association: indicazioni sulla terminazione con adesivo e lucidatura
- Electrical Contractor: Jim Hayes sul taglio di precisione, 2003
- International Electrotechnical Commission: IEC 61300-3-35:2022, ispezione visiva
- International Electrotechnical Commission: IEC 61300-3-47, geometria sferica
- International Electrotechnical Commission: IEC 61300-3-4, attenuazione
- International Electrotechnical Commission: IEC 61300-3-34, attenuazione per accoppiamento casuale
- International Electrotechnical Commission: IEC 61753-1, categorie di prestazione
- Alfieri et al.: modello di pianificazione con lotti paralleli, preprint 2020
- National Institute of Standards and Technology: composizione dei prodotti e colli di bottiglia, 2018
- National Institute of Standards and Technology: scostamenti del misuratore indotti dai connettori, 2006
- Cabling Installation & Maintenance: Mike A. Reed sulla lucidatura eccessiva, 1995
- International Electrotechnical Commission: IEC 61300-3-30:2026, geometria rettangolare
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati
Di tendenza