Póngase en contacto con Zeyu lntelligent Industrial Company
Máquina de ensamble de conectores de fibra óptica: alcance y producción

Una máquina de ensamble de conectores de fibra óptica realiza funciones como automatizar el ensamble de componentes del conector, terminar una fibra óptica dentro de una férula o coordinar varias estaciones de producción. Esta guía se centra en el alcance del equipo y la producción aceptada: cómo la ocupación de las estaciones, los recursos compartidos y la compatibilidad del producto modifican la capacidad útil. Aclarar primero estos límites evita confundir una operación mecánica rápida con la producción de un cable de fibra óptica ensamblado y probado por completo.
Actualizado en octubre de 2026 · Por Cherry
Resumen del proceso
- Producto: componentes del conector, extremos terminados o cordones terminados.
- Proceso: adhesivo y pulido, empalme mecánico o empalme por fusión.
- Calidad: estado de la superficie, geometría y rendimiento óptico.
- Unidad de capacidad: extremos de conector aceptados por período de producción definido.
Una máquina de ensamble de conectores de fibra óptica realiza una parte definida de la producción de conectores. El proceso de terminación determina qué estaciones se necesitan. La producción útil cuenta los extremos que superan las pruebas de producción acordadas.
Puntos clave
- Una imagen nítida de la cara del extremo y una conexión óptica de baja pérdida corresponden a mediciones distintas.
- Los conectores prepulidos pueden usar fijación mecánica o por fusión.
- La ocupación por lote puede importar más que el mayor tiempo de espera individual.
- Se necesitan cuatro extremos aceptados para un cordón dúplex con conectores independientes en ambos extremos.
¿Qué hace una máquina de ensamble de conectores de fibra óptica?
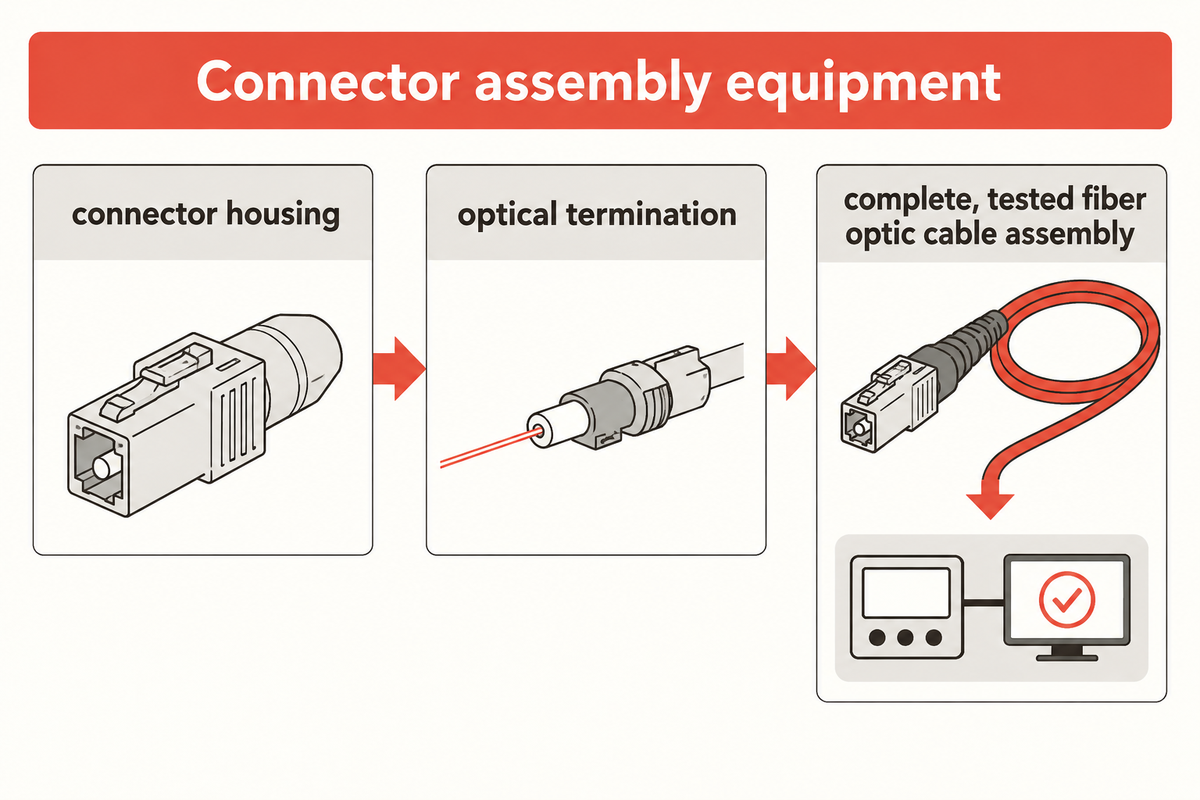
El equipo de ensamble de conectores alimenta, posiciona y une componentes específicos siguiendo una secuencia controlada. El alcance suministrado puede limitarse a la carcasa del conector, continuar hasta la terminación óptica o abarcar una línea coordinada. La descripción de la producción debe identificar el producto terminado y las operaciones que todavía se realizan en otras áreas de la fábrica.
¿Cómo funciona una máquina de ensamble de conectores de fibra óptica?
Una máquina usa dispositivos de sujeción para ubicar las piezas, actuadores para realizar la unión y controles para verificar la secuencia. Una estación mecánica podría ensamblar un resorte y una carcasa alrededor de una férula. La terminación óptica añade la preparación y fijación de la fibra; en un proceso con adhesivo, después se requiere curado y pulido antes de las comprobaciones finales.
Esta distinción cambia la planificación de la producción. Un alimentador automático de piezas puede ensamblar rápidamente las carcasas de los conectores mientras la máquina de pulido posterior espera a tener un lote adecuado. La interfaz óptica sigue necesitando su propio control de proceso. La referencia de terminación de conectores de la FOA distingue entre terminación con adhesivo, interfaces preparadas en fábrica y fijación mediante empalme.
¿Qué función cumplen las fusionadoras y los conectores prepulidos?
Las fusionadoras unen fibras de vidrio. Sin embargo, los conectores prepulidos ya tienen una interfaz de acoplamiento terminada. La fibra entrante puede unirse a esa interfaz mediante un empalme mecánico o un empalme por fusión con una coleta corta. Por lo tanto, «prepulido» describe la interfaz, no el método de fijación.
Para una instalación FTTH, un conector de ensamble en campo se fija en el lugar de instalación. Algunos diseños de conectores rápidos usan una fibra corta interna y gel adaptador de índice. Aun así, un conector de ensamble rápido requiere una preparación y manipulación compatibles de la fibra. La explicación de la FOA sobre conectores con empalme integrado describe las variantes mecánicas y por fusión.
Considere un equipo de mantenimiento que reemplaza dos extremos LC de un cable instalado. El equipo necesita un juego de herramientas de terminación compatible con el proceso de reparación elegido, acceso al cable dañado y un método para evaluar la reparación. Una fábrica que atiende pedidos repetidos enfrenta otro problema: debe controlar la preparación, la identificación de materiales, el movimiento de los lotes y las pruebas durante todo un turno. Un kit compacto para trabajo en campo puede resolver la reparación. Para ampliar la producción, se necesita un proceso que mantenga el flujo de trabajo entre estaciones. Tratar ambas tareas como el mismo trabajo de «ensamble de conectores» oculta el equipo y la mano de obra necesarios.
Regla de alcance: Una reparación de dos extremos y un pedido de producción continua comparten una interfaz óptica, pero sus límites de equipo son distintos. Identifique los materiales de entrada y salida antes de comparar los tiempos de ciclo: el ciclo de ensamble de la carcasa termina antes de que siquiera comience el proceso de terminación óptica.
Adapte el proceso de ensamble a la familia de conectores
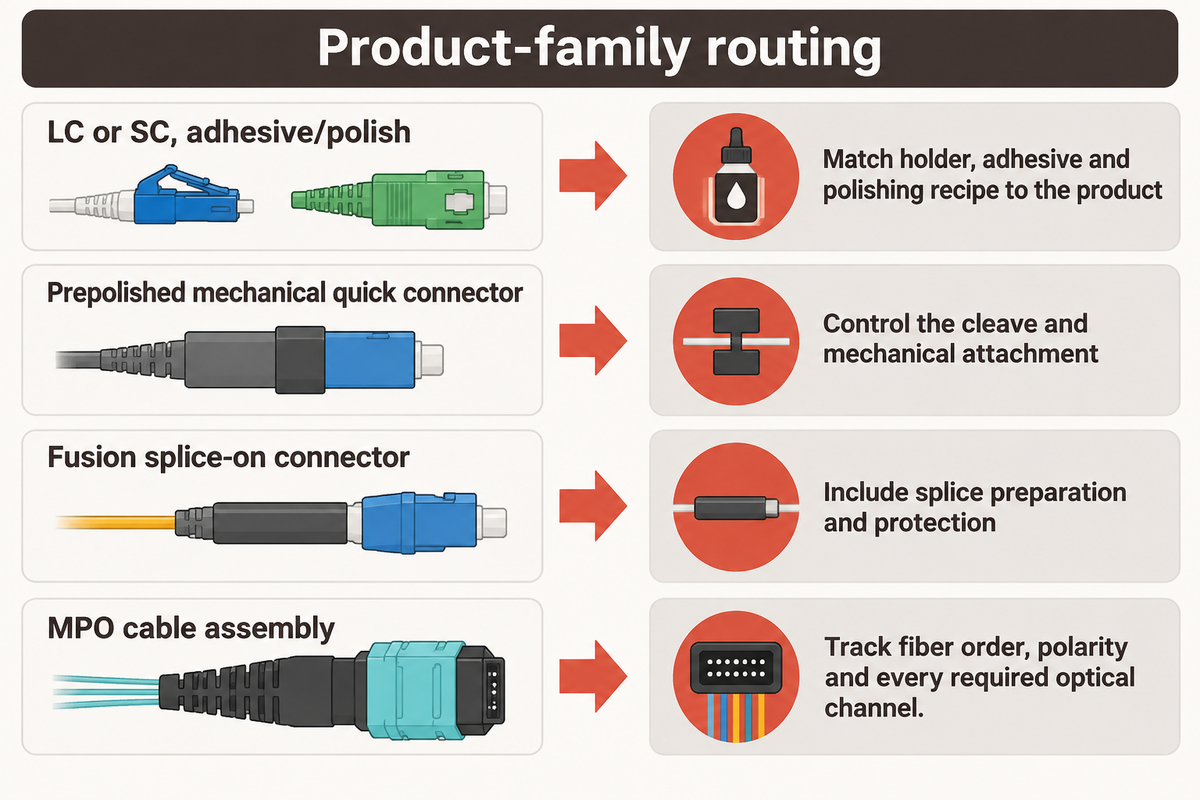
Los conectores de cada familia difieren en sus diseños de sujeción, manipulación de fibra y medición. Los conectores LC y SC usan férulas cilíndricas individuales, mientras que el MPO dispone varias fibras en una matriz rectangular. Por ello, un cambio de familia puede modificar la carga de trabajo de preparación y prueba, además de la pieza que sujeta el dispositivo de la máquina.
El identificador de conectores de la FOA indica un diámetro de férula de 1.25 mm para LC y de 2.5 mm para SC. Esas dimensiones explican una diferencia en las herramientas, pero no constituyen una especificación completa de compatibilidad. La geometría de la carcasa, la construcción del cable y la interfaz pulida requerida también deben formar parte de la receta.
| Producto | Característica del proceso | Consecuencia para la planificación |
|---|---|---|
| LC o SC, adhesivo y pulido | Fibra adherida dentro de una férula individual | Adapte el soporte, el adhesivo y la receta de pulido al producto |
| Conector rápido mecánico prepulido | La fibra entrante se une a una fibra corta terminada en fábrica | Controle el corte de la fibra y la fijación mecánica |
| Conector con empalme por fusión | La fibra entrante se une a una coleta terminada en fábrica | Incluya la preparación y la protección del empalme |
| Ensamble de cable MPO | Varias fibras se terminan en una matriz | Lleve el control del orden de las fibras, la polaridad y cada canal óptico requerido |
Los tipos de fibra monomodo y multimodo también influyen en la configuración de las pruebas ópticas. Una interfaz APC monomodo tiene un ángulo de acabado; una interfaz PC usa una superficie de contacto con otra forma de cara del extremo. El soporte debe ubicar la interfaz correcta. Que la carcasa exterior coincida no significa que el soporte y la receta sean adecuados para la pieza.
Las instrucciones de ensamble del fabricante del conector siguen siendo las instrucciones de operación para ese conector. El análisis de herramientas de la sección de pulido de Cabling Installation & Maintenance explica por qué los kits y consumibles pueden variar incluso dentro de un mismo estilo de conector. Los procedimientos de campo de 2005 no deben copiarse como una receta actual de fábrica.
Regla de conteo: Un cordón simplex con un conector en cada extremo tiene dos extremos físicos de conector. Un cordón dúplex con conectores LC independientes tiene cuatro. Un troncal MPO puede tener dos extremos físicos y muchos canales ópticos. Al asignar tiempo de prueba y planificar un cambio de familia, mantenga separados estos conteos.
Registre la ocupación de las estaciones antes de dimensionar la máquina
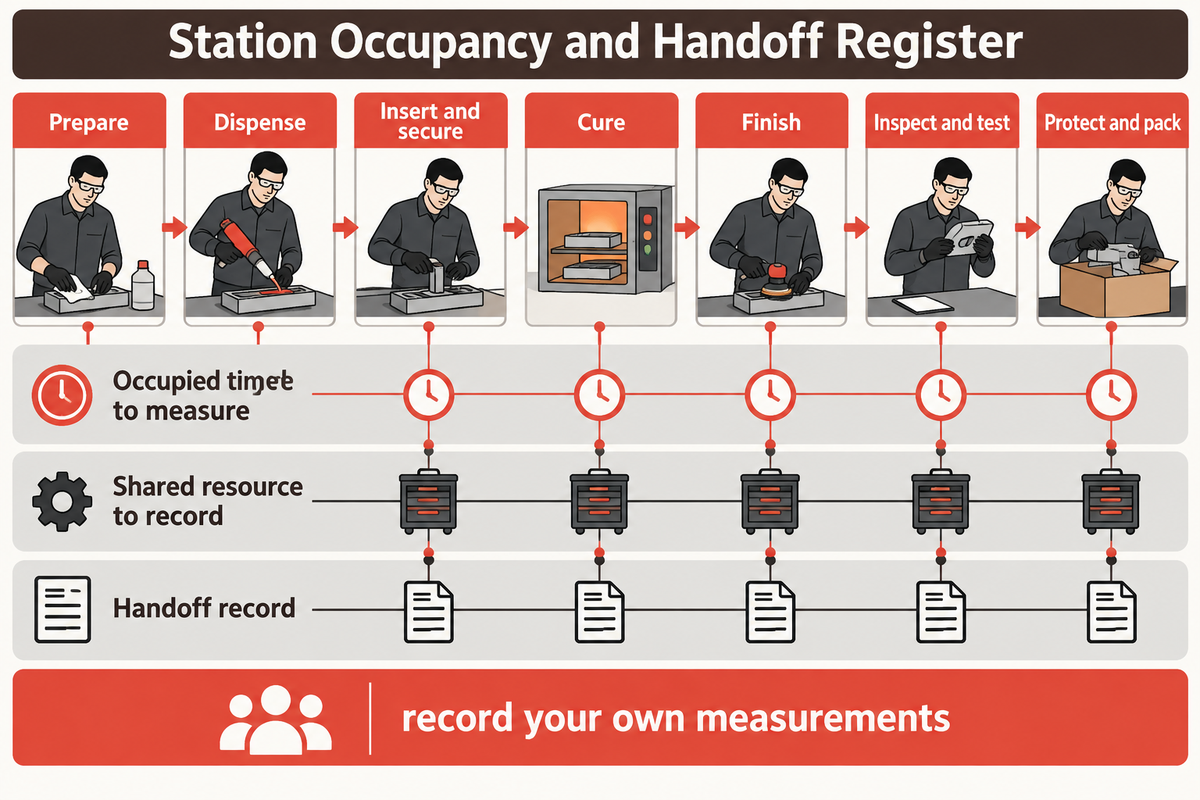
Un proceso de ensamble con epoxi y pulido fija la fibra preparada en una férula, cura el adhesivo y termina la cara de acoplamiento antes de comprobar el resultado. La automatización puede abarcar operaciones seleccionadas o conectar varias estaciones. El trabajo se agrupa en siete etapas de planificación; los conectores y las instrucciones del adhesivo determinan la receta detallada.
Registro de ocupación y transferencia entre estaciones
| Operación | Tiempo de ocupación que se debe medir | Recurso compartido que se debe registrar | Registro de transferencia |
|---|---|---|---|
| Preparación | Tiempo de preparación y carga por extremo | Presencia del operador y herramientas de preparación | Longitud preparada, identidad del producto y hora de disponibilidad |
| Dosificación | Ciclo completo de dosificación y recarga | Dosificador y operador compartidos con otras tareas | Lote de adhesivo, límite de vida útil y hora de llegada |
| Inserción y fijación | Tiempo de ensamble y carga por extremo | Dispositivo de sujeción para inserción y presencia del operador | Identidad de la pieza y hora de finalización |
| Curado | Ciclo completo de ocupación del lote | Posiciones de curado utilizables y circulación de bandejas | Identidad del lote, hora de carga y hora de liberación |
| Acabado | Todas las pasadas de pulido, la carga y el retorno del dispositivo de sujeción | Pulidora, dispositivos de sujeción y presencia del operador | Identidad de la receta, liberación del dispositivo y hora de disponibilidad |
| Inspección y prueba | Todos los canales y sentidos requeridos, y las visitas repetidas | Cámara, interferómetro, equipo de prueba y operador compartido | Resultados originales, motivo del retrabajo e identidad del extremo aceptado |
| Protección y empaque | Tiempo de protección, identificación y empaque por cordón | Operador de empaque y materiales disponibles | Identidad del cordón emparejado y hora de liberación |
Este registro editorial de planificación solicita datos medidos; no es una especificación de máquina. Use el tiempo de ocupación y la demanda de recursos compartidos para comprobar el cálculo de capacidad. Para consultar la secuencia de adhesivo, acabado e inspección, vea nuestra guía del proceso de ensamble de conectores estación por estación.
La preparación retira un recubrimiento o búfer de polímero específico. No retira el revestimiento de vidrio. Este detalle importa porque una fibra óptica dañada puede resistir la manipulación y fallar más adelante en el proceso. La vida útil de trabajo del adhesivo y las condiciones de curado deben seguir las instrucciones del material utilizado, en lugar de una temperatura universal copiada de otro ensamble.
El corte de la fibra también tiene dos significados. Un cortador de precisión para fibra prepara una cara para empalmarla o para una interfaz mecánica prepulida. Retirar el exceso de fibra de un conector con adhesivo ya curado es un paso previo al pulido y una tarea distinta. Jim Hayes explica esta diferencia en el artículo de 2003 de Electrical Contractor sobre el corte de fibra; sus precios históricos y estimaciones de rendimiento no se usan aquí como supuestos de producción.
La estabilidad del dispositivo de sujeción importa durante el pulido porque el soporte posiciona la férula contra la superficie de acabado. La selección de la película, el soporte y el trabajo de carga actúan en conjunto. Más pasadas pueden retirar más material sin producir la geometría requerida. Vincular la receta al plano del conector permite rastrear un cambio de proceso cuando cambia el resultado final.
Regla del proceso: Una fábrica puede agrupar operaciones, pero los registros deben seguir vinculando la fibra preparada, el lote de adhesivo y la receta de pulido con el extremo probado. La integración de estaciones cambia la manipulación; no elimina el trabajo físico ni sus controles de calidad. Registre el tiempo de ocupación, los recursos compartidos y la identidad de las piezas transferidas antes de comparar las tasas de las estaciones.
Por qué difieren la inspección de la cara del extremo, la geometría y las pruebas de pérdida
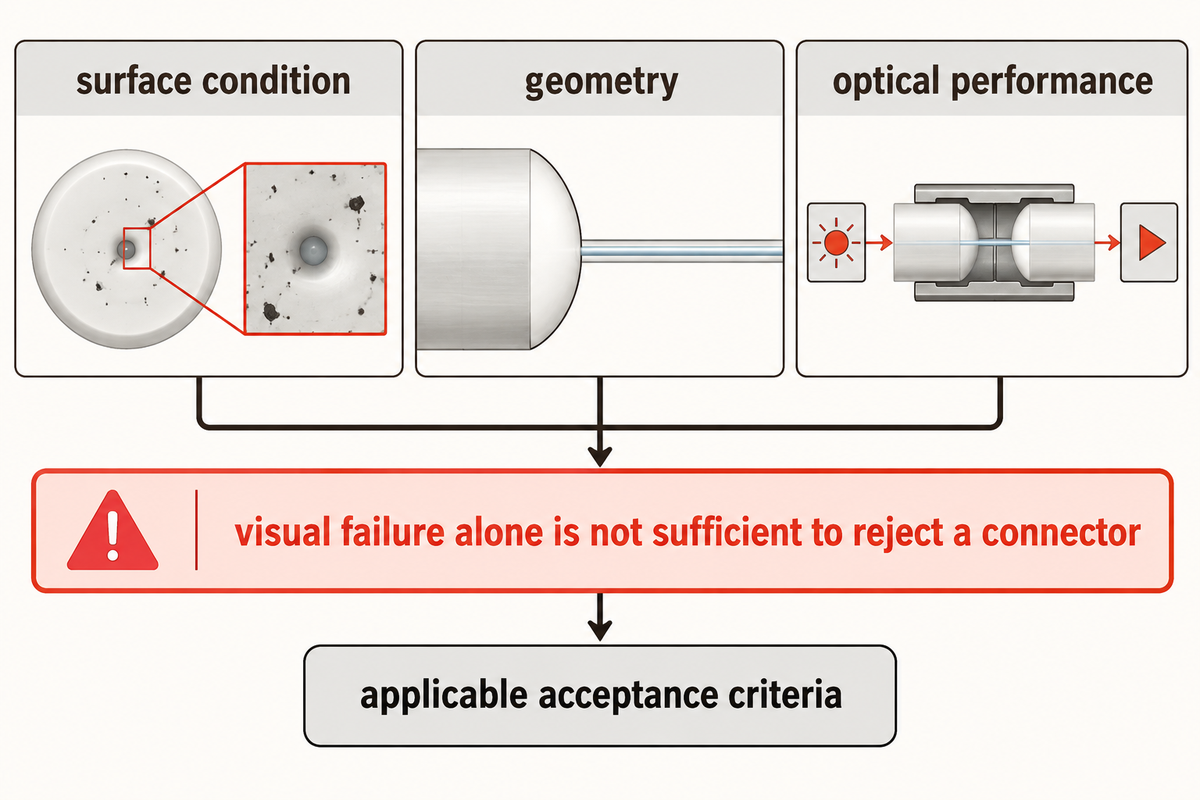
La inspección de la cara del extremo evalúa el estado de una superficie, y una medición geométrica evalúa la forma del contorno de la interfaz. Las pruebas ópticas evalúan la potencia transmitida o reflejada en condiciones definidas. Una decisión de producción confiable combina las comprobaciones aplicables. Una fotografía de la superficie no proporciona la misma información que una medición del rendimiento óptico.
“La inspección visual complementa la medición de parámetros de rendimiento, como la atenuación y la pérdida de retorno, y no la sustituye”
Un «hallazgo visual» se usa para retener la pieza, limpiarla y volver a inspeccionarla. La disposición final se determina según el rendimiento óptico y los criterios de aceptación aplicables. El mismo resumen público de IEC indica que una falla visual por sí sola no basta para rechazar un conector. La «retención del proceso» en fábrica y el «rechazo del producto final» son decisiones distintas.
Para férulas PC/APC esféricas, IEC 61300-3-47 describe la medición interferométrica de la geometría de la cara del extremo. La geometría rectangular de fibra múltiple cuenta con un método aparte. Una imagen de inspección común no sustituye directamente la medición de la curvatura, la posición de la fibra ni otros atributos geométricos requeridos.
Los resultados ópticos también necesitan una definición de acoplamiento. IEC 61300-3-4 aborda los métodos de atenuación; IEC 61300-3-34 aborda la distribución estadística y la atenuación media de conectores acoplados al azar. Aprobar con respecto a un conector de referencia designado responde a una pregunta distinta de la que responde el rendimiento con acoplamiento aleatorio. Registre el método junto con el resultado.
Considere a un ingeniero de calidad que detecta un aumento de fallas visuales después de cambiar un dispositivo de sujeción. La limpieza y una nueva inspección permiten distinguir la contaminación suelta de las marcas persistentes. Sin embargo, algunas marcas permanecen. Las mediciones geométricas muestran entonces si la superficie de acoplamiento se ha salido de la forma especificada para el producto. Las comprobaciones ópticas permiten evaluar la conexión según la disposición de referencia acordada. Si los resultados ópticos no coinciden con los resultados geométricos, cambiar el umbral de la cámara para corregir la discrepancia no resolvería la causa raíz del problema. El ingeniero puede comparar el lote afectado con la producción anterior, inspeccionar el dispositivo de sujeción y conservar las lecturas originales. Como cada comprobación evalúa un aspecto distinto del problema, la investigación debe responder a la falla observada en lugar de centrarse en la estación que primero la detectó.
Las pruebas iniciales de producción también difieren de la calificación ambiental. IEC 61753-1 relaciona las categorías de rendimiento con pruebas, severidades y entornos de servicio. Aprobar una prueba de producción no demuestra el rendimiento ambiental a largo plazo. La aceptación detallada con testigos se aborda en nuestras comprobaciones de aceptación de líneas de conectores ópticos, en lugar de repetir aquí un segundo manual de aceptación.
Regla de medición: Cuatro extremos LC aceptados solo se convierten en trabajo útil para cordones dúplex cuando se mantienen vinculadas sus identidades y la base de las pruebas. Registre la disposición óptica y todas las comprobaciones junto con el conteo de extremos. Una imagen, un resultado geométrico y un valor de pérdida describen aspectos distintos del producto.
Cuente los extremos de conector aceptados antes de cotizar la producción
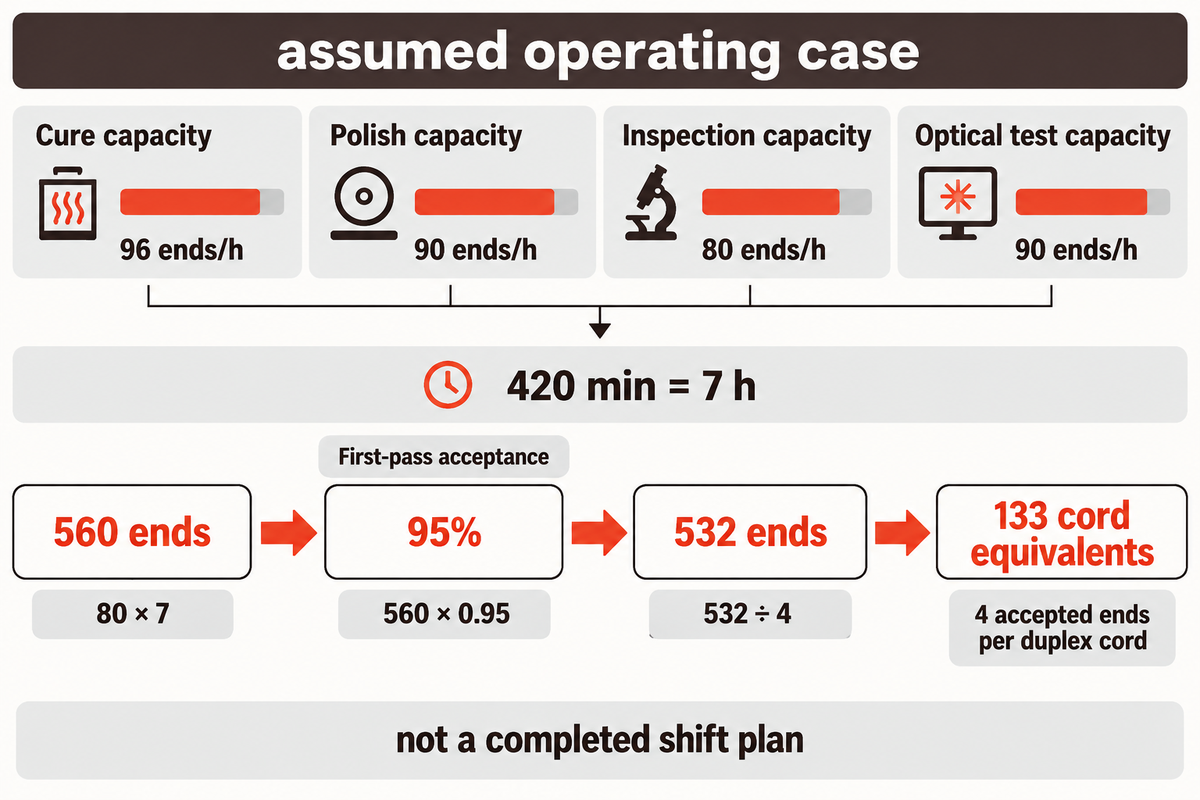
La capacidad de extremos aceptados se basa en una unidad de producto y una unidad de tiempo. Después, considere los recursos limitantes y la aceptación a la primera. Los extremos de conector, los cordones completos y los canales ópticos requieren conteos distintos. También hay que distinguir entre el límite de capacidad en condiciones estables y la cantidad real que puede completarse y liberarse durante un turno de duración finita.
Registro de capacidad de extremos aceptados
El registro de capacidad de extremos aceptados convierte la carga de las estaciones en extremos aceptados a la primera y mantiene los requisitos de emparejamiento y liberación de los cordones terminados.
Ejemplo: Suponga un turno de 480 minutos con 60 minutos de paros programados, que dejan 420 minutos o 7 horas. Un lote de curado admite 24 extremos durante un ciclo de ocupación total de 15 minutos. El pulido procesa 18 extremos en 12 minutos. La inspección tarda 45 segundos por extremo; el paquete de pruebas ópticas requerido tarda 40 segundos por extremo. Todas las tasas incluyen la carga y las visitas repetidas necesarias para la operación, y excluyen los paros programados.
| Dato del registro | Cálculo | Resultado | Cómo usarlo |
|---|---|---|---|
| Período programado | Turno indicado | 480 min | Use el mismo período para todos los recursos |
| Paros programados | Tiempo previsto | 60 min | Reste una sola vez |
| Tiempo neto de producción | 480 − 60 | 420 minutos = 7 horas | Base para el límite de capacidad |
| Capacidad de curado | 24 ÷ 15 × 60 | 96 extremos/h | Use el tiempo de ocupación del lote y las posiciones utilizables |
| Capacidad de pulido | 18 ÷ 12 × 60 | 90 extremos/h | Cuente todo el proceso de pulido |
| Capacidad de inspección | 3,600 ÷ 45 | 80 extremos/h | Tasa supuesta más baja entre las estaciones |
| Capacidad de prueba óptica | 3,600 ÷ 40 | 90 extremos/h | Incluya todos los canales y sentidos requeridos |
| Límite de inicio en estado estable | 80 × 7 | 560 extremos | Compruebe los límites de recursos compartidos y programación |
| Aceptación a la primera | Rendimiento combinado de producción y pruebas indicado | 95% | Aplíquelo una sola vez al mismo grupo de entrada |
| Límite de extremos aceptados a la primera | 560 × 0.95 | 532 extremos | Cuente los aprobados antes de recuperar piezas mediante retrabajo |
| Equivalentes de cordón dúplex | 532 ÷ 4 | 133 equivalentes de cordón | Empareje los extremos según los cordones reales antes de informar las unidades terminadas |
El ciclo de curado de 15 minutos es más largo que una inspección de 45 segundos, pero su capacidad por lotes en paralelo es mayor. El modelo de lotes en paralelo de Alfieri y sus colaboradores distingue entre la duración de los lotes y su capacidad finita. Sus supuestos de programación son un buen motivo para analizar los tiempos de carga y finalización en vez de comparar únicamente los tiempos de espera.
Si las estaciones comienzan vacías, debe transcurrir cierto tiempo antes de que el primer extremo llegue a inspección. El último lote, si queda parcialmente lleno, puede terminar después del turno. Un operador compartido, la falta de dispositivos de sujeción y el retrabajo pueden reducir aún más el resultado. El cálculo de 532 extremos es un límite supuesto de recursos para la aceptación a la primera en estado estable, no un plan de turno completado.
133 equivalentes de cordón no necesariamente significan 133 cordones emparejados y terminados. Algunos extremos aceptados pueden corresponder a cables de distintas longitudes o lotes. Un extremo rechazado puede dejar sin uso los otros extremos del mismo cordón. Por ello, el rendimiento a la primera, el rendimiento final después del retrabajo y la liberación de cordones terminados deben registrarse por separado.
Regla de capacidad: A 80 extremos/h durante 7 horas netas, el límite supuesto de recursos es de 560 inicios y 532 extremos aceptados a la primera al 95%. Un plan de pedido terminado debe incluir el tiempo por lote, la mano de obra compartida y el emparejamiento de 4 extremos aceptados por cordón dúplex. Las deducciones por disponibilidad y rendimiento se aplican una sola vez.
¿Qué operaciones conviene automatizar primero?
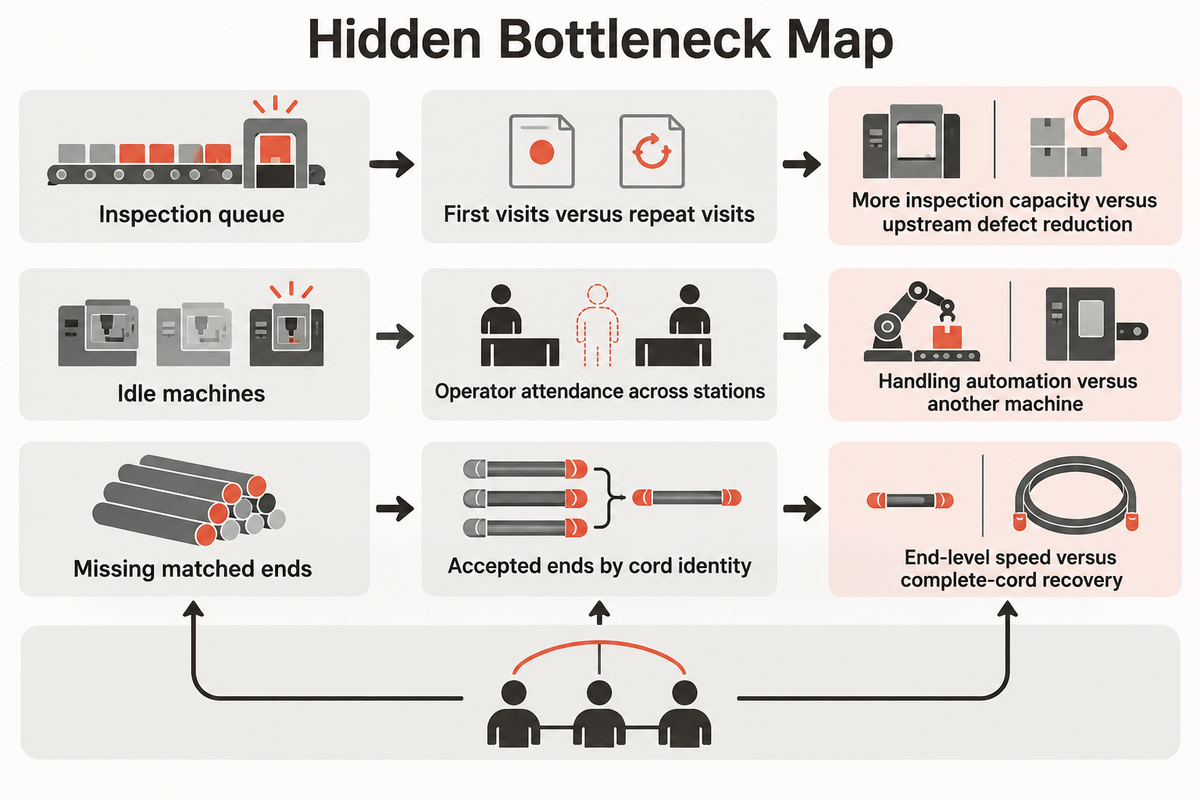
Automatice la operación con la restricción más importante o el defecto recurrente que limita la producción útil para la combinación de productos prevista. Compare la ocupación de la máquina con el trabajo del operador y la demanda de nuevas pruebas antes de seleccionar el equipo. Mejorar una estación con capacidad excedente puede no cambiar la cantidad de cordones terminados y añadir costos y trabajo de integración innecesarios.
La investigación de NIST sobre sistemas de producción con múltiples trabajos analiza la tasa de producción y los cuellos de botella en función de la combinación de productos. El estudio trata sobre ensamble automotriz, por lo que ofrece un principio de planificación, no un parámetro de referencia para conectores de fibra. Una combinación de productos ópticos distintos debe tener su propio modelo de carga basado en mediciones.
En el registro proyectado, el tiempo de curado por sí solo no eleva el límite de 80 extremos/h fijado por la inspección. Por lo tanto, un gerente de producción podría considerar primero automatizar la inspección. El área de calidad podría determinar que las fallas repetidas se deben a deficiencias en la dosificación. Finanzas tendría entonces dos propuestas distintas: añadir capacidad de inspección o reducir el trabajo adicional que llega a inspección. La siguiente medición útil es la proporción entre primeras inspecciones y visitas repetidas, seguida del tiempo del operador para cada proceso. Esa comparación puede favorecer una operación anterior, aunque la inspección tenga actualmente la tasa nominal más baja. La decisión de compra se toma teniendo en cuenta el cuello de botella oculto, en lugar del ciclo más largo y evidente de una máquina.
Mapa de cuellos de botella ocultos
El mapa de cuellos de botella ocultos distingue la estación donde se forma una cola del recurso o retrabajo que la provoca.
| Restricción observada | Qué medir a continuación | Decisión que cambia |
|---|---|---|
| Cola de curado | Posiciones utilizables y tiempo de ocupación del lote | Más posiciones o un programa de carga diferente |
| Cola de pulido | Ocupación de todo el proceso y circulación de dispositivos de sujeción | Más capacidad de pulido o disponibilidad de dispositivos de sujeción |
| Cola de inspección | Primeras visitas y visitas repetidas | Más capacidad de inspección o menos defectos en etapas anteriores |
| Cola de pruebas | Canales, sentidos y reconexiones por producto | Manipulación para las pruebas o un supuesto inadecuado sobre la unidad de conteo |
| Máquinas inactivas | Presencia del operador en varias estaciones | Automatización de la manipulación o una máquina adicional |
| Pérdidas por cambio de formato | Cambios de receta según la secuencia real de pedidos | Agrupación por lotes o equipo dedicado |
| Faltan extremos emparejados | Extremos aceptados según la identidad del cordón | Velocidad por extremo o recuperación de cordones completos |
| Congestión por retrabajo | Carga de repeticiones clasificada por motivo | Corrección de la causa raíz o más capacidad para repetir pruebas |
| Acumulación de trabajo de empaque | Producto terminado a la espera de protección e identificación | Manipulación al final de la línea o trabajo más rápido en etapas anteriores |
La definición del proceso debe preceder a la comparación de proveedores. Una vez que se aclaran la restricción y la familia de productos, seleccionar un fabricante de líneas de conectores ópticos se convierte en una decisión de abastecimiento independiente y con un alcance definido.
Conclusión clave
En el caso supuesto de inspección a 80 extremos/h, acelerar el curado no aumenta la producción estable mientras no cambie la carga o la capacidad de inspección. Mida el retrabajo y la mano de obra compartida antes de elegir la siguiente operación que se automatizará.
Relacione los defectos comunes con su proceso de origen
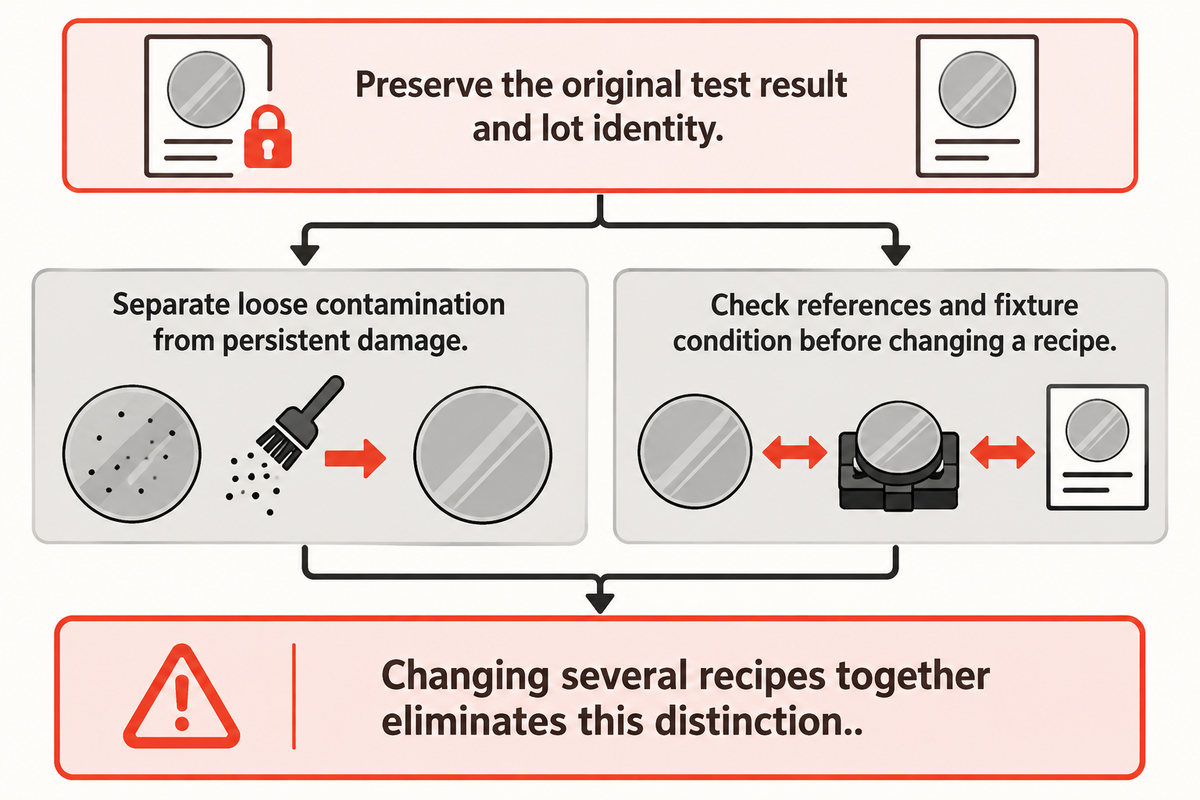
La clasificación inicial de defectos separa el estado de la pieza de la configuración de medición y sigue el proceso desde la preparación hasta la unión, el acabado y la manipulación. Cambiar varias recetas a la vez elimina esta distinción. Conserve el resultado original y compárelo con una referencia conocida antes de ajustar una operación que podría afectar al resto del lote.
¿Por qué no funciona mi máquina de ensamble de conectores de fibra óptica?
Las fallas ópticas pueden deberse a varias causas, entre ellas la alimentación, el asentamiento y el estado del material, así como la configuración de prueba y pulido. El primer paso es revisar la estación y el defecto observado en el punto donde se detuvo el proceso. Ante fallas ópticas, inspeccione y limpie las superficies de acoplamiento; después, compare la configuración de medición antes de cambiar el adhesivo o los ajustes de pulido.
Un estudio de NIST sobre los desplazamientos de las lecturas del medidor de potencia causados por los conectores demostró que las propiedades de reflexión del conector y del detector pueden afectar las lecturas. El experimento de 2006 explica un mecanismo que conviene tener en cuenta; la variación medida no constituye una tolerancia para los equipos de producción actuales.
El pulido excesivo merece una revisión aparte. El artículo técnico de Mike A. Reed sobre conectores con pulido excesivo explica cómo el vidrio puede quedar hundido con respecto a una férula cerámica. Esto respalda investigar la remoción de material, en lugar de suponer que pulir más siempre mejora la cara del extremo. Para cualquier retrabajo, utilice la receta aprobada del producto.
Haga
- Conserve el resultado original de la prueba y la identificación del lote.
- Distinga la contaminación suelta del daño persistente.
- Revise las referencias y el estado del dispositivo de sujeción antes de cambiar una receta.
No haga
- Siga puliendo un extremo que no cumple sin revisar su geometría.
- Cuente una repetición de la prueba como si fuera un extremo nuevo fabricado.
- Combine varios cambios del proceso en una sola investigación.
Los operadores deben reconocer los daños en la fibra, manipularla manteniendo la limpieza y saber cuándo detener el proceso. Una cámara puede clasificar una imagen, pero la respuesta aún necesita un procedimiento definido para limpiar, volver a inspeccionar o investigar el proceso. Los buenos registros permiten al área de calidad distinguir un problema del lote de material de un dispositivo de sujeción desgastado.
Regla para fallas: Un cordón dúplex tiene cuatro extremos físicos que pueden investigarse por separado. Mantenga cada extremo fallido vinculado al cordón y a su resultado original; reemplazar el registro por un resultado aprobado en una repetición oculta las pérdidas de aprobación a la primera e impide que el equipo localice la operación que generó el trabajo adicional.
Perspectivas del sector: mantenga actualizados los métodos geométricos
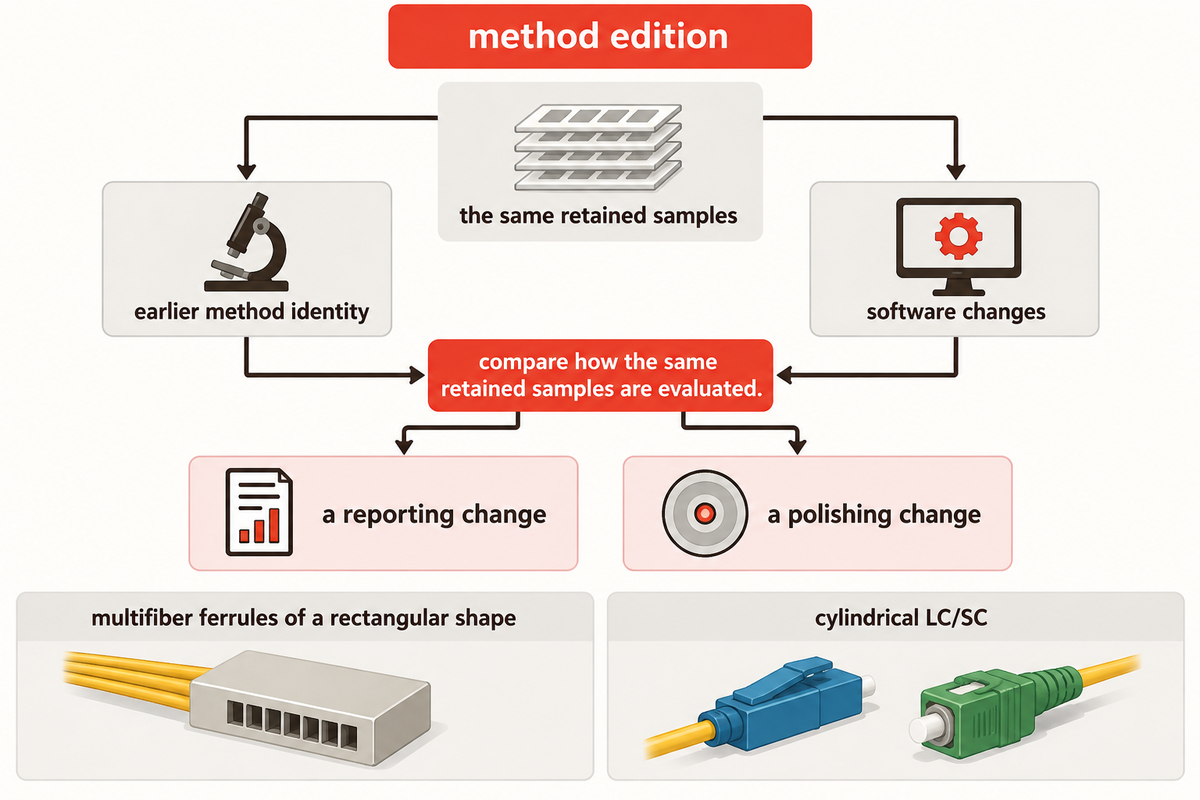
En 2026, la identificación del método se convierte en un aspecto práctico de la integración. Una fábrica que agrega fibras o cambia el software de medición necesita informes que identifiquen la familia del conector, la receta y la edición del método. Sin embargo, actualizar esos documentos permite a los clientes distinguir un cambio en la definición del método de un cambio en el producto fabricado.
El catálogo de IEC fecha IEC 61300-3-30:2026 el 27 de julio de 2026. La lista de cambios publicada agrega regiones de interés compatibles con MT-16 y MT-32, así como tablas de parámetros de límites geométricos para férulas de 16, 24 y 32 fibras. El método se aplica a férulas de fibra múltiple de forma rectangular. Para medir las férulas cilíndricas LC/SC, se sigue el método correspondiente a las férulas cilíndricas.
Desde la perspectiva de un equipo de producción, la acción clave es vincular la receta de medición con el plano del producto y la plantilla del informe. Al conservar la identificación del método anterior, compare cómo se evalúan las mismas muestras retenidas cuando cambia el software; así, el área de calidad puede distinguir un cambio en los informes de un cambio en el pulido. Compras puede incluir en el alcance de integración el método requerido y la familia de productos compatible, sin considerar que la publicación de un método nuevo califica automáticamente la línea.
Este trabajo de integración incluye los servicios y el flujo de materiales. Mantenga los requisitos reales de energía y aire en cada estación, la disposición de los restos de fibra y la ruta desde el pulido hasta la inspección en condiciones limpias y el empaque protegido. Mantenga identificados los lotes de adhesivo y las fibras preparadas. Una interfaz terminada y limpia pierde su ventaja si el material sin protección pasa por un área de preparación sucia.
Esta ruta describe la integración de la distribución de planta y los controles. Una estación compacta que requiere carga manual frecuente puede demandar más atención del operador que una configuración por lotes más grande. La distribución más adecuada para procesar repetidamente un pedido de una sola familia puede diferir de la necesaria para procesar pedidos que incluyen productos LC y MPO. La combinación de pedidos que desea procesar determina la disposición de las estaciones.
Regla de integración: cambiar de una férula rectangular de 16 fibras a una de 32 fibras modifica el arreglo y la cantidad de canales administrados. Conserve junto con la receta la identificación del método geométrico, los registros de canales y la ruta de materiales. En el historial de producción, debe poder distinguirse una actualización de software de un cambio de producto.
Preguntas frecuentes
¿Una máquina de ensamble de conectores es lo mismo que una fusionadora?
Una máquina de ensamble de conectores y una fusionadora realizan trabajos distintos, aunque una ruta de producción con empalme sobre conector puede utilizar ambas.
Una fusionadora une fibras de vidrio preparadas. La terminación con conectores proporciona al cable una interfaz de acoplamiento desmontable, con la carcasa, la retención y la protección necesarias. En una fábrica, esa interfaz puede pulirse después de adherirla, o la fibra entrante puede conectarse a un latiguillo terminado de fábrica. Los límites del proceso determinan qué equipos forman parte de la ruta y qué verificaciones se realizan en las etapas posteriores.
¿Una sola línea puede procesar conectores LC, SC y MPO?
Una línea puede atender varias familias si sus herramientas, sistemas de manipulación y medición admiten cada ruta de producto definida.
Los conectores LC y SC tienen diámetros de férula distintos, mientras que los MPO incorporan un arreglo de fibras en una férula rectangular. Los soportes, por sí solos, no resuelven todos los cambios. La preparación, el pulido, la medición geométrica y la manipulación de canales ópticos también requieren la configuración adecuada. Las recetas de producto independientes y una secuencia de cambio de formato medida permiten conocer la carga de trabajo de la línea compartida antes de programar los pedidos de producción.
¿Una fábrica tiene que usar epoxi en todos los conectores?
No. Las rutas con adhesivo y pulido, de conexión mecánica con pulido previo y de empalme por fusión sobre conector conectan las fibras de distintas maneras.
La construcción seleccionada del conector define la ruta. Un producto con pulido previo tiene una interfaz óptica terminada de fábrica, por lo que conectar la fibra entrante no requiere repetir esa operación de pulido. La conexión mecánica y la conexión por fusión requieren luego su propia preparación y protección. En un conector con adhesivo, el adhesivo especificado y el ciclo de curado siguen siendo parte del proceso; no son pasos opcionales.
¿La inspección visual reemplaza la prueba de pérdida de inserción?
No. La inspección visual describe el estado de la superficie; la prueba de pérdida de inserción mide la transmisión óptica según una configuración de prueba especificada.
La limpieza y la reinspección permiten tratar la contaminación. Los hallazgos persistentes requieren las verificaciones geométricas y ópticas aplicables; la disposición final debe cumplir los requisitos especificados de desempeño y aceptación.
¿Los extremos de los conectores equivalen a latiguillos terminados?
No. El conteo de extremos de conectores contabiliza el trabajo de terminación; el de latiguillos terminados contabiliza los ensambles completos que cumplen los requisitos de liberación.
Un latiguillo simplex tiene dos extremos conectados. Un latiguillo dúplex con conectores separados en ambos extremos tiene cuatro. Un cable troncal MPO puede tener solo dos extremos físicos, aunque cada uno contenga varios canales de fibra. Divida la capacidad de extremos aprobados entre la cantidad de extremos correspondiente solo para obtener equivalentes de latiguillo. La producción real de latiguillos terminados también requiere emparejar esos extremos aprobados con el mismo latiguillo, completar todas las verificaciones de canales requeridas y conservar la identificación correcta del producto. Los resultados aprobados después del retrabajo deben poder distinguirse de los aprobados a la primera, para que producción y finanzas utilicen la misma definición de producción.
¿Se siguen usando máquinas para el ensamble de conectores de fibra óptica?
Sí. La manufactura de conectores utiliza operaciones específicas y estaciones automatizadas, mientras que la terminación en campo también utiliza herramientas portátiles.
Una herramienta diseñada para realizar terminaciones sencillas y rápidas de fibras individuales en campo atiende una carga de trabajo distinta a la de una línea de fábrica. La aplicación determina los límites del equipo.
¿Qué información conviene incluir en la primera conversación sobre el proceso?
Empiece por el plano del conector, la ruta de terminación, la combinación de productos, la definición de producción aprobada y el período de producción previsto.
Incluya la construcción del cable, el tipo de pulido, la cantidad de fibras, la configuración de la prueba óptica y los registros de producción requeridos. Describa la cola de trabajo actual y distinga las primeras pasadas del retrabajo. Medir la carga de trabajo del operador ayuda a separar el tiempo de máquina del tiempo de atención. Si el objetivo son latiguillos terminados, indique cuántos extremos tienen y cómo se registran el emparejamiento y la liberación. Esa información da una base concreta a la conversación de ingeniería: la operación que se automatizará, los productos que deberá procesar y la producción que deberá sostener el proceso circundante. También proporciona a finanzas una unidad uniforme para evaluar la capacidad útil.
Presente un proceso definido en la próxima conversación
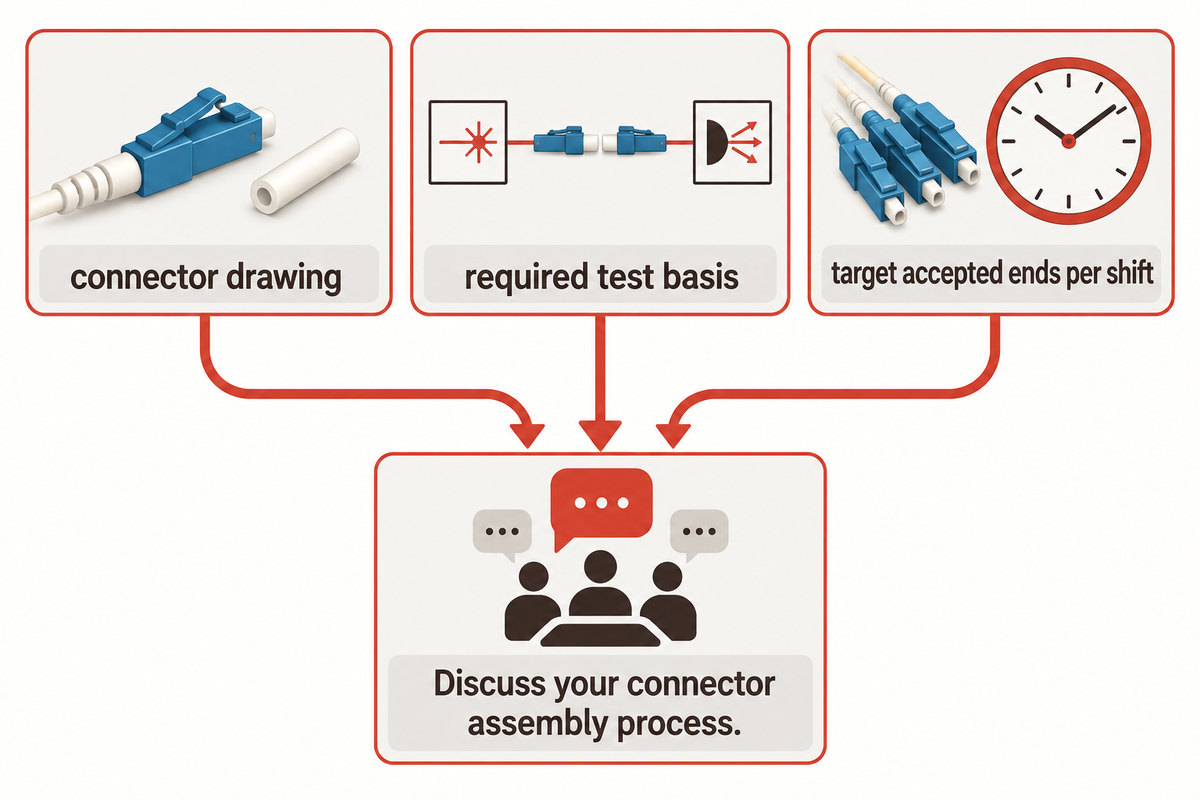
Utilice un mapa de proceso para definir el trabajo y, luego, complete el registro de capacidad con datos medidos de la combinación de pedidos prevista. Para un proyecto de equipos, revise la solución de máquina de ensamble de conectores de fibra óptica y lleve a la reunión el plano del conector, la base de prueba requerida y el objetivo de extremos aprobados por turno.
Converse sobre su proceso de ensamble de conectores
Publicado por el equipo de ingeniería y manufactura de ZEUEE. Esta guía combina referencias técnicas públicas con un ejemplo de capacidad claramente identificado; no incluye estudios de caso de fábricas de clientes. Las instrucciones del producto y las normas de aceptación acordadas rigen la producción.
Referencias y fuentes
- Fiber Optic Association: referencia sobre terminación de conectores
- Fiber Optic Association: conectores mecánicos y de empalme por fusión sobre conector
- Fiber Optic Association: identificador de conectores
- Cabling Installation & Maintenance: pulir a la perfección, 2005
- Fiber Optic Association: consejos para terminaciones con adhesivo y pulido
- Electrical Contractor: Jim Hayes sobre el corte de fibras, 2003
- International Electrotechnical Commission: IEC 61300-3-35:2022, inspección visual
- International Electrotechnical Commission: IEC 61300-3-47, geometría esférica
- International Electrotechnical Commission: IEC 61300-3-4, atenuación
- International Electrotechnical Commission: IEC 61300-3-34, atenuación con acoplamiento aleatorio
- International Electrotechnical Commission: IEC 61753-1, categorías de desempeño
- Alfieri et al.: modelo de programación de lotes en paralelo, prepublicación de 2020
- National Institute of Standards and Technology: combinación de productos y cuellos de botella, 2018
- National Institute of Standards and Technology: desplazamientos del medidor causados por conectores, 2006
- Cabling Installation & Maintenance: Mike A. Reed sobre el pulido excesivo, 1995
- International Electrotechnical Commission: IEC 61300-3-30:2026, geometría rectangular
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas
Trending now