Kontaktieren Sie Zeyu lntelligent Industrial Company
Micro-Twist-Pin-Maschine: Kontaktphysik, Toleranzkontrolle und Linienauslegung

Eine Micro-Twist-Pin-Maschine fertigt miniaturisierte schraubenförmige Berylliumkupfer-Kontaktbündel für Steckverbinder in der Luft- und Raumfahrt, Verteidigung, Medizintechnik und Tiefbohrtechnik. Diese Maschine presst keine geraden, massiven Leiterplatten-Stiftleisten ein. Innerhalb einer automatisierten Montagelinie verseilt das System feine Legierungsdrähte, verschweißt beide Enden per Laser, formt die elastische Federwölbung und crimpt die Hülsen.
Aktualisiert im November 2026 · Technische Prozessreferenz
Kurzspezifikationen
| Maßgebende Steckverbindernormen | MIL-DTL-83513H Amend 2 (0.050 in / 1,27 mm) und MIL-DTL-32139B (.025 in / 0,64 mm) |
| Typische Drahtarchitektur | 7-Draht-BeCu-Bündel (oder 7 äußere Federlitzen um einen 3-Draht-Kupferkern); ZEUEE-Fertigungszellen decken 3–9 Litzen ab (0.2 bis 0,8 mm Gesamtdurchmesser) |
| Zentrale mechanische Grenzwerte | Max. 10 oz Steckkraft pro Kontakt; min. 5 lb Haltekraft; min. 500 Steckzyklen (MIL-DTL-83513) |
| Elektrische und dynamische Grenzwerte | 28 mΩ (SAE AS22759/11) oder 32 mΩ (SAE AS22759/33) max. Übergangswiderstand an 26 AWG Litzenleitung der Kontaktgröße 24; 25 mΩ Massivleiter (Table VI); ≤ 1 µs Unterbrechung |
| Modulare Linienarchitektur | 6 Stationen: JY01-01 Verseilen, JY01-02 Richten, JY01-03 Trennen/Schweißen, JY01-04 Taillenformen, JY01-05 Gehäusecrimpen, JY01-06 Drahtcrimpen |
Die automatisierte Fertigung von Micro-Twist-Pins basiert auf einer Konzentrizität der Taillenwölbung im Submillimeterbereich über alle Prozessschritte hinweg: Verseilen, Laser-Spitzenschweißen, Taillenformen und Vierpunkt-Crimpen. Eine geschlossene Inline-CCD-Prüfung überwacht Maßtoleranzen, während zerstörende Auszugsprüfungen die Schweiß- und Crimpfestigkeit verifizieren, bevor konfektionierte Steckverbinder gesonderte QPL-Qualifikationsprüfungen nach MIL-DTL-83513 und MIL-DTL-32139 durchlaufen. Kurze Laserpulse im Millisekundenbereich schützen die Wärmeeinflusszone in der Legierung C17200.
Was eine Micro-Twist-Pin-Maschine tatsächlich herstellt
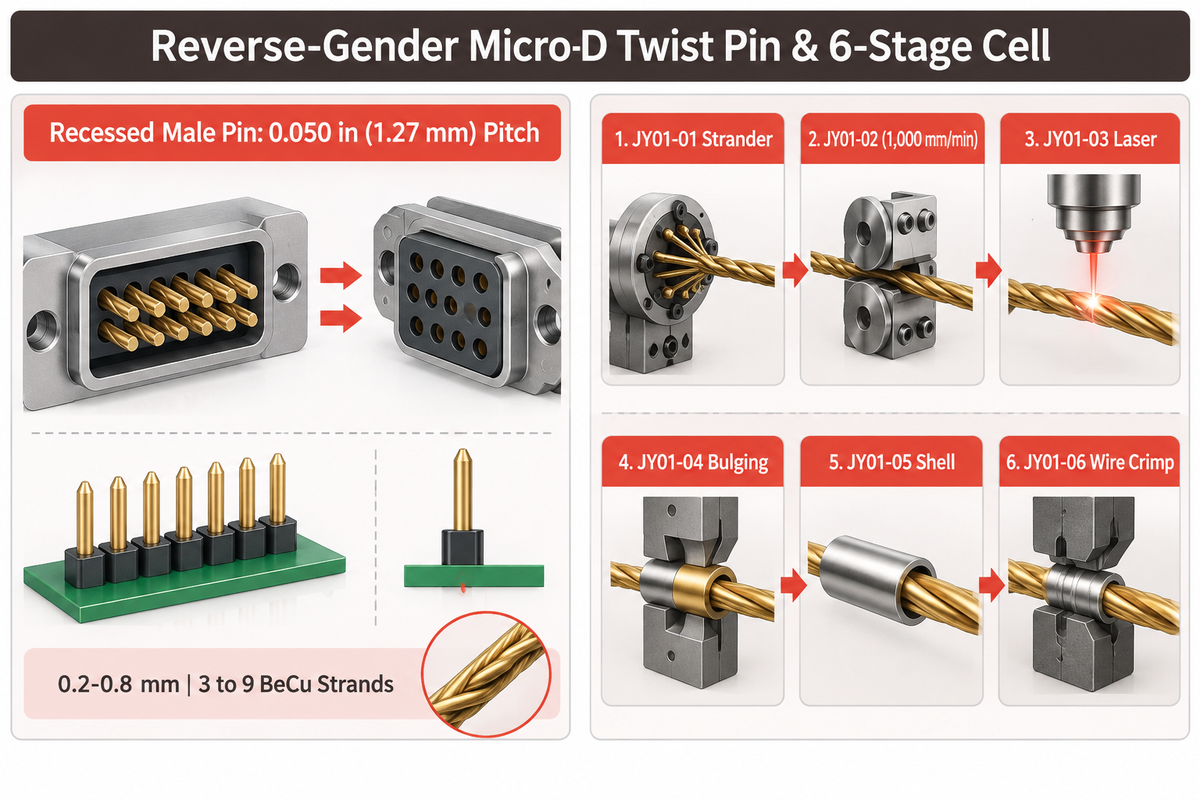
Eine Twist-Pin-Maschine verdrillt ein siebendrähtiges Berylliumkupfer-Bündel (BeCu) oder sieben äußere Federlitzen um einen dreidrähtigen Kupferkern, um Steckkontakte für Micro-D-Steckverbinder im Rastermaß 0.050 in (1,27 mm) herzustellen. Auf der Produktseite von ZEUEE ist eine 6-Stationen-Architektur dokumentiert (JY01-01 bis JY01-06; 0,2–0,8 mm über 3–9 Berylliumkupferlitzen). Einkäufer können die Modulspezifikationen direkt auf der Seite zur automatisierten Micro-Twist-Pin-Maschinenlinie von ZEUEE prüfen.
Der Leitfaden von ConnectorSupplier zu MIL-DTL-83513 beschreibt, wie Twist-Pin-Kontakte durch das Verschweißen von sieben Federdrähten gefertigt werden. Nach der Fertigung greift der Kontaktstift in eine Buchse ein, sodass sich die äußeren Drähte unter axialer Stauchung radial gegen die Buchsenbohrung wölben. Diese mehrlinige Kontaktabstreifung hält den Widerstand selbst unter dynamischer Luftfahrtbelastung niedrig.
MIL-DTL-83513 kehrt zudem die zurückgesetzte Gehäusegeometrie im Vergleich zu herkömmlichen D-Subminiatur-Steckverbindern mit 2,77 mm Rastermaß um. Dabei liegt der nachgiebige männliche Twist-Pin zum mechanischen Schutz vertieft im Stiftisolator. Die starre rohrförmige Buchse ragt über die Isolatorwand hinaus.
Einkäufer müssen zudem vor der endgültigen Auslegung einer Anlagenspezifikation zwischen männlichen Twist-Pins und echten Hyperboloid-Buchsen unterscheiden. ConnectorSupplier definiert die Hyperboloid-Kontakttechnologie als eine Buchsenhülse, die einen schräg gespannten Drahtkorb um einen massiven männlichen Kontaktstift bildet. Bei Micro- und Nano-Steckverbindern (Micro-D und Nano-D) sitzt das mehrdrähtige Federelement hingegen im männlichen Kontaktstift. Anbieter von Automatisierungsanlagen fassen beide Federstrukturen teils gemeinsam unter dem Begriff Hyperboloid zusammen.
Kontakt-Fertigungslinie vs. Einpressmaschine für starre Leiterplattenstifte
| Anlagenkategorie | Vormaterial & Legierungsklasse | Primäres Umformungsmodell | Resultierender Bauteiltyp |
|---|---|---|---|
| 1. Integrierte Sechs-Maschinen-Twist-Pin-Zelle | 0,2 mm bis 0,8 mm Bündelbereich (3–9 BeCu-Litzen) | Kontinuierliches Verseilen, Schweißen, Taillenformen und Hülsencrimpen | Vertiefte männliche Kontaktstifte nach MIL-DTL-83513 / 32139 |
| 2. Wendel-Drahtverseilmaschine (Typ JY01-01) | BeCu-Außenfederdrähte + zentraler Kupferkerndraht | Mehrspulen-Magnetspannungsabzug und Schlaglängen-Verdrillung | Kontinuierlich gewickelte Wendelrohlings-Spulen |
| 3. Spannungsarm-Richtmaschine (Typ JY01-02) | Kontinuierliche gewickelte Litzenrohlinge aus C17200 | Inline-Spannungsrichten bis 1.000 mm/min (ZEUEE JY01-02 Spezifikation) | Drallneutrale, gerichtete Stiftrohlinge |
| 4. Beidseitiger Laserschneider & -schweißer (Modell JY01-03) | 0,2 mm bis 0,8 mm gescherte Twist-Pin-Rohlinge | Hartmetall-Scherenschnitt + schutzgasgeschützte beidseitige Kugelschweißung | Dicht spitzenverschweißte Stift-Vorrohlinge |
| 5. Servo-Taillenformmaschine (Typ JY01-04) | 0,2 mm bis 0,8 mm geschweißte Bündel (ggü. 0.0016, 0.0033, 0.0050 in Patentwendeln) | Geregelte gegenläufige Servo-Spannbacke (270-Grad-Hub laut US6584677B2) | Männlicher Twist-Pin-Kontakt mit elastischer Taillenwölbung |
| 6. Gehäuse-Bestücker & Crimper (Typ JY01-05) | Geformte BeCu-Federkontaktstifte & Isolator-Steckergehäuse | Robotergestützte Bestückung + koaxiale CCD-Lageprüfung | Im Steckergehäuse verriegelte Kontaktstift-Arrays |
| 7. Abisolier- & Crimpeinheit für Anschlussleitungen (Klasse JY01-06) | Litzenleitung + Crimphülsen | Abisolieren + Vierpunkt-Kerbcrimpen nach SAE AS22520 | Konfektionierte Leitungsbaugruppen |
| 8. Einpressmaschine für starre Leiterplattenstifte (Through-Hole) | Steifer Messing- oder Phosphorbronze-Stiftleistendraht | Ablängen und vertikales mechanisches Einpressen in Leiterplatten-Durchkontaktierungen | Durchsteck-Leiterplattenstifte |
| 9. Pneumatischer Kassetten-Optiksortierer (Sortierklasse) | Geformte BeCu-Twist-Pins (0,0077 g 4-Wölbungs-Kontaktstift laut US6584677B2) | Druckluftrohr-Zuführung + Mehrwinkel-CCD-Lageprüfung | Ausgerichtete Gut-/Schlecht-Magazinkassetten |
Die Verwechslung von Einpresssystemen für starre Leiterplattenstifte mit Twist-Pin-Anlagen stört Automatisierungsbudgets frühzeitig. Handelsübliche Einpressautomaten setzen starre Vierkant-Stiftleisten in metallisierte Leiterplatten ein. Solche Maschinen verseilen weder Drähte, noch verschmelzen sie Spitzenkuppeln oder formen elastische Wölbungen. Der erste Prozess in der Kontaktfertigung besteht in der Herstellung der Schraubenfeder. Erst danach können Bestückungsautomaten den Kontaktstift im Steckergehäuse setzen.
Wie arbeitet eine Micro-Twist-Pin-Maschine in der Fertigung nach MIL-DTL-83513?
Eine Twist-Pin-Fertigungszelle arbeitet sequenziell über sechs spezialisierte Stationen anstatt in einer einzelnen Stanzpresse. Zunächst verdrillt ein Mehrspulen-Verseiler (JY01-01) äußere BeCu-Federlitzen um einen oder mehrere Kupferkerndrähte, skalierbar von 3 bis 9 Litzen auf ZEUEE-Anlagen. Im zweiten Schritt zieht eine Inline-Richteinheit bei ZEUEE JY01-02 die Spulenkrümmung vor dem Abscheren der Rohlinge mit bis zu 1.000 mm/min plan.
Drittens schmilzt das beidseitige Laserschweißen (JY01-03) beide Schnittenden auf und formt sie unter Schutzgas zu glatten Kugelköpfen. Viertens klemmt ein Servo-Taillenformmodul (JY01-04) zwei axiale Spannhülsen und verdreht ein Ende gegenläufig, um die Wölbung zu erzeugen. Fünftens setzt ein vierachsiger Gehäuse-Bestücker und Crimper (JY01-05) die Kontakte unter optischer Prüfung in die Steckergehäuse ein. Sechstens isoliert eine robotische Crimpeinheit (JY01-06) Anschlussleitungen ab und führt Vierpunkt-Kerbvercrimpungen unter CCD-Prüfung aus.
Normen MIL-DTL-83513 und MIL-DTL-32139 zur Stiftgeometrie
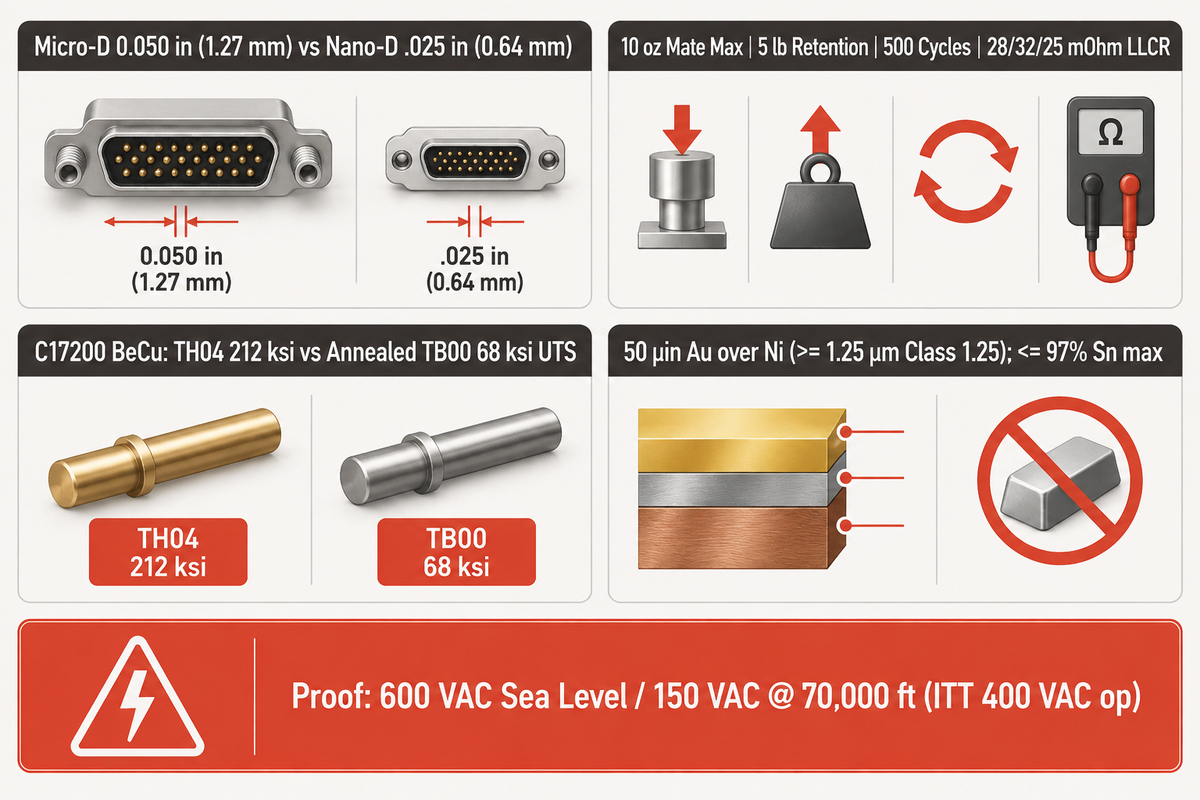
Zwei aktive DLA-Verteidigungsnormen definieren exakte Rastermaße und mechanische Grenzwerte für automatisierte Linien. MIL-DTL-83513 Revision H Amendment 2 regelt Micro-D-Kontakte im Rastermaß 0.050 in (1,27 mm) bei maximal 10 oz Steckkraft. Sie schreibt außerdem eine axiale Mindesthaltekraft von 5 lb vor. MIL-DTL-32139 Revision B Amendment 3 halbiert hingegen das Mittenrastermaß auf .025 in (0,64 mm) für Nano-D-Steckverbinder.
Die bloße Prüfung von Drahtmaßen ohne Qualifikationskontext führt zu fehlgeschlagenen QPL-Audits. Gemäß MIL-DTL-83513H, dokumentiert im Ingenieurleitfaden von Military Embedded, umfassen Kontakte der Größe 24 acht Polbilder von 9 bis 100 Pins. Qualifizierte Kontakte müssen 500 Steckzyklen überstehen, und die Steckverbinder sind für -55 °C bis +125 °C spezifiziert. Unter Vibration darf der Durchgang bei 100 mA Prüfstrom nicht länger als 1 Mikrosekunde abreißen. Tabelle VI der MIL-DTL-83513H begrenzt den maximalen Durchgangswiderstand (LLCR) von Kontakten der Größe 24 auf 28 mΩ bei 26 AWG Litzen nach SAE AS22759/11, 32 mΩ nach SAE AS22759/33 und 25 mΩ bei Massivleitern der Größen 24–25 AWG.
BeCu-Drahtlegierung und Kalibrierung der Maschinenwerkzeuge
Geknetetes Berylliumkupfer C17200 liefert den Elastizitätsmodul für diese Temperaturwechsel. Laut dem Datenblatt der Copper Development Association für C17200 enthält diese Legierung 1,80–2,00 % Beryllium und weist bei 68 °F eine Leitfähigkeit von 22 % IACS auf. Ausgehärteter TH04-Draht erreicht typische 212 ksi Zugfestigkeit und 195 ksi Streckgrenze. Weichgeglühter TB00-Draht fällt dagegen auf 68 ksi Zugfestigkeit und 28 ksi Streckgrenze ab. Unkontrollierte Schweißwärme entfestigt die Federwölbung und mindert die Kontakthaltekraft.
Bei der Oberflächenveredelung entstehen in der Beschaffung militärischer Steckverbinder zwei häufige Spezifikationsfehler. Wie ConnectorSupplier zu den Werkstoffgrenzwerten der MIL-DTL-83513 berichtet, ist Reinzinn mit über 97 % Zinn-Massenanteil untersagt. Schutzlacke können Zinn-Whisker bei engen 0,64 mm Isolationsabständen nicht aufhalten. In jeder zinnbasierten Beschichtung sind mindestens 3 Prozent Blei als Legierungsbestandteil vorgeschrieben.
Zweitens herrscht häufig Verwirrung bei den Schichtdicken militärischer und industrieller Normen. Valence Surface Technologies erläutert zu ASTM B488, dass jede Klasse ein absolutes Mindestschichtmaß angibt. Es handelt sich nicht um Chargenmittelwerte über galvanisierte Trommelware. Unterhalb von Class 5.0 (5,0 µm / ~200 µin) fordert ASTM eine Nickel-Unterschicht auf Kupfersubstraten. Zu beachten ist, dass ASTM Class 1.0 (1,0 µm) dünner ausfällt als MIL-DTL-45204 Type II Class 1 (~50 µin / 1,27 µm).
| Technischer Parameter | Micro-D (MIL-DTL-83513H) | Nano-D (MIL-DTL-32139B) | Standard-D-Sub-Referenz |
|---|---|---|---|
| Kontaktmitten-Rastermaß | 0.050 in (1,27 mm) | .025 in (0,64 mm) | 0.109 in (typisch 2,77 mm) |
| Typische Polzahlen | 9, 15, 21, 25, 31, 37, 51, 100 Pins | 9–51 Kontakte (Miniaturbauform) | 9–50+ zweireihige Gehäuse |
| Maximale Steckkraft | ≤ 10 oz pro Kontakt; ≥ 0,5 oz Mindesthaltekraft | Größenskalierter niedrigerer Grenzwert | Gleitpassung aus Massivstift und Buchse |
| Mindest-Kontakthaltekraft | ≥ 5 lb axiale Prüflast | Gemäß QPL-Isolatorgeometrie | Standard-Halteclip-Sicherung |
| Mindest-Steckzyklenfestigkeit | Min. 500 Steckzyklen | Gemäß Detailnormblatt | Gewerbliche Gleitzyklus-Einstufung |
| Kontaktwiderstandsspezifikation | 28 mΩ (SAE AS22759/11) oder 32 mΩ (26 AWG, SAE AS22759/33) max. LLCR an Größe-24-Leitungen; 25 mΩ Massivleiter (Table VI) | Größenskalierter Grenzwert nach EIA-364-23 | Applikationsbezogener Spannungsabfall |
| Betriebstemperatur | -55 °C bis +125 °C Standard | Bis +200 °C bei Sonderausführungen | Durch Isolierstoffpolymer begrenzt |
| Vergoldungsnorm | MIL-DTL-45204 Type II Class 1 (~50 µin Au / Ni; kein Ag) | ASTM B488 Type II Class 1.25 / Ni | Industrielle Dünnvergoldung |
| Reinzinn-Grenzwert | ≤ 97 % Sn max (≥ 3 Prozent Pb erforderlich) | Whiskerfreie Legierungsbeschichtung | Matt- oder Glanzzinn zulässig |
Prüfspannungsgrenze für die Qualifikation: MIL-DTL-83513 nennt 600 VAC auf Meereshöhe und 150 VAC in 70.000 ft Höhe als Kurzzeit-Spannungsfestigkeitsprüfungen. Diese Werte sind keine dauerhaften Betriebsspannungsgrenzen. Unabhängig davon vermerkt Military Embedded, dass ITT für seine kommerzielle MDM-Leiterplattenfamilie eine Betriebsnennspannung von 400 VAC spezifiziert, getrennt von der Spannungsfestigkeitsprüfung. Konstruktive Kriech- und Luftstrecken um 0.050 in (1,27 mm) Micro-D-Rastermaße müssen gegenüber den Grenzen auf Meereshöhe und in 70.000 ft Höhe konservativ ausgelegt bleiben.
Wie Verseilen, Laserschweißen und Taillenformen zusammenwirken
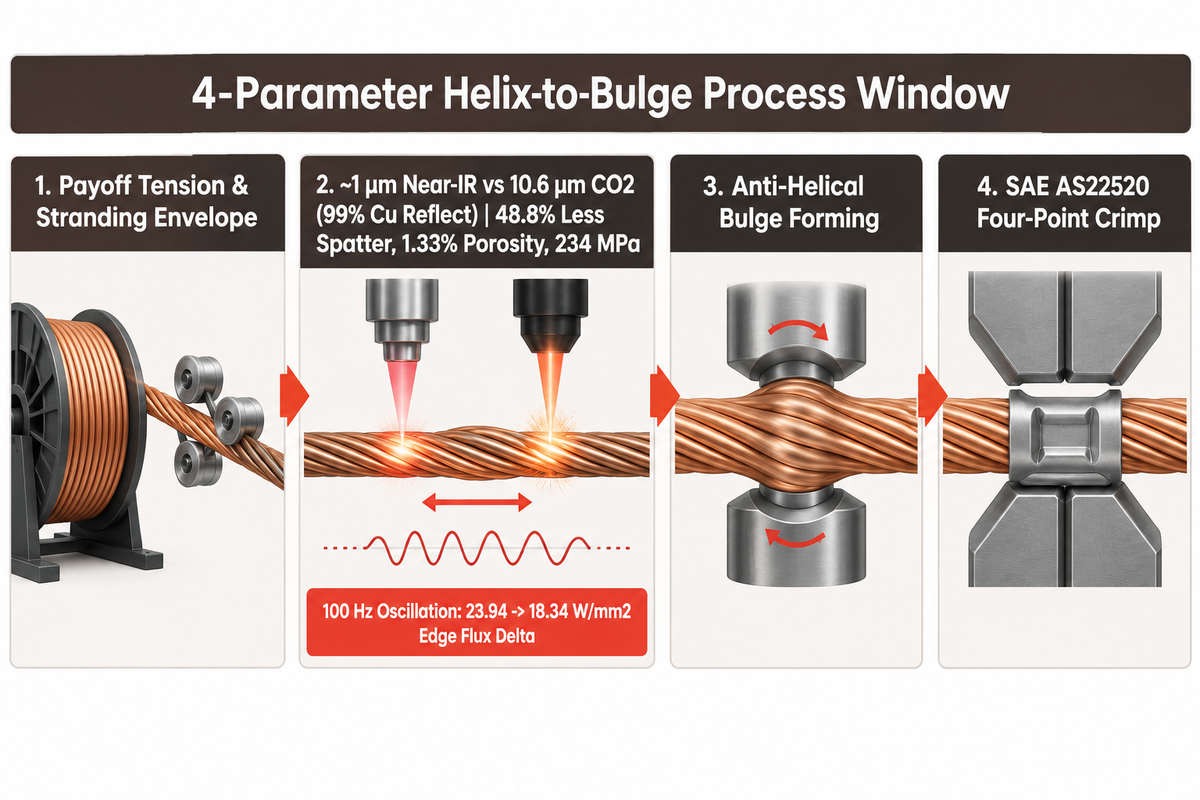
Kontaktfederkraft und Symmetrie der Taillenwölbung entstehen über vier serielle Stationen hinweg, nicht erst in der Taillenformpresse allein. Drahtabzugsspannung, thermisches Richten, beidseitiges Spitzenschweißen und Servo-Taillenformen verändern allesamt die Endgeometrie. Wer eine Station isoliert betrachtet, übersieht die eigentliche physikalische Ursache späterer Montagefehler.
Twist-Pins versagen, wenn die schraubenförmigen Litzen ungleichmäßig verrutschen oder in einer breiten Wärmezone an Festigkeit verlieren. Die frühe Bauform im IBM-Patent US3258736A wickelte äußere Windungen um einen Mittelkern mit leicht verstemmten Enden, die nach dem Einsetzen in die Leiterplatte abgetrennt wurden. Ein modernes Wendelbündel schlingt hingegen vergoldete Berylliumkupfer-Außenlitzen über einen Kern und verschweißt beide Enden. Axiale Stauchung drückt diese Drähte nach außen, sodass sie wie parallele Blattfedern wirken.
Moderne Umformzellen ersetzen unregelmäßiges manuelles Verdrillen durch synchronisierte Bewegungssteuerung. Für gestapelte Leiterplatten-Z-Achsen-Kontaktstifte beschreibt das Medallion-Tech-Patent US6584677B2 die Formung feiner Wendeln mit Abmessungen um 0.0016, 0.0033 und 0.0050 in. Zwei beabstandete Spannbacken greifen das Drahtbündel und drehen sich gegenläufig über einen kontinuierlichen 270-Grad-Hub. Formschlüssige Klemmung begrenzt Torsionsschlupf und hält Vier-Wölbungs-Abstände innerhalb von 0.002 in Toleranz.
Im Vier-Wölbungs-Beispiel von Medallion Tech US6584677B2 wiegen fertige Kontaktstifte jeweils rund 0.0077 Gramm. Abwurfbehälter verheddern die leichten Federn, wodurch Knoten entstehen, die die Kontaktspitzen verbiegen. Das zum Sortieren fertiger Pins eingesetzte pneumatische Kassettensortiersystem verhindert Kollisionen, indem es die Kontaktstifte durch geführte Indexkanäle leitet.
Da reines Kupfer rund 99 % der 10,6 µm CO2-Laserenergie reflektiert, nutzt das Spitzenschweißen von Twist-Pins gepulste Nd:YAG- oder Faserlaser im nahen Infrarotbereich (~1 µm). Selbst bei Nahinfrarot-Wellenlängen erfordern die Reflexion und Wärmeleitfähigkeit von Kupfer eine kontrollierte Strahldynamik zur Stabilisierung des Schmelzbads. Eine ScienceDirect-Studie zum Kupferschweißen von 2023 verglich kreisförmige „O“-förmige Oszillationsbahnen mit geraden Punktlinien auf 1,5 mm Kupfer. Kreisförmige Bahnen reduzierten Spritzer um 48,8 % und senkten die innere Porosität auf 1,33 % (38 % linearer Schweißungen). Die Schweißnähte behielten 234 MPa Zugfestigkeit und erreichten 97,5 % des Grundwerkstoffs.
Auch die Amplitude der Strahloszillation unterliegt strengen thermischen Grenzen, die Prozessteams nicht überschreiten dürfen. Eine Übersichtsarbeit vom September 2026 im Journal of Materials Processing Technology bestätigt, dass eine größere Amplitude nicht immer optimal ist. Obwohl 100 Hz Strahloszillation die Flussdichte-Differenz zwischen Rand und Mitte von 23,94 W/mm2 auf 18,34 W/mm2 senkte, verringert übermäßige Amplitude die Einschweißtiefe. Zu große Auslenkung hinterlässt zudem Verweilwärme am Umkehrpunkt des Strahls und begünstigt Kantenrisse.
Metallurgische Prüfungen zeigen, warum kurze Pulsdauern für Federn aus der Legierung C17200 entscheidend sind. Eine Studie zum gepulsten Nd:YAG-Schweißen an weichgeglühtem 0,2 mm Cu-Be-Blech untersuchte den Festigkeitsabfall im Zusammenspiel mit dem vorherigen Auslagerungsverhalten. Mit ausdrücklichem Verweis auf Zalkind und Moreno (1999) zu Elektronenstrahlschweißungen an C17200 härtet das Nachauslagern die Wärmeeinflusszone stark aus, während inkohärente CuBe-Ausscheidungen verhindern, dass die Schmelzzone eine vergleichbare Härte erreicht. Millisekundenpulse halten die Wärmeeinflusszone schmal. Ohne kurze Pulse erleiden Cu-Be-Schweißnähte Versprödung in der Wärmeeinflusszone, Elastizitätsverlust und geringere Federkraft.
4-Parameter-Prozessfenster von Wendel bis Wölbung
Das folgende 4-Parameter-Prozessfenster von Wendel bis Wölbung ordnet jeden vorgelagerten Parameter seinem nachgelagerten Ausfallrisiko am Kontakt zu.
| Prozessparameter | Primärer Regelmechanismus | Vorgelagerte Abhängigkeit | Nachgelagertes Ausfallrisiko |
|---|---|---|---|
| 1. Litzen-Abzugsspannung & Schlaglänge | Einzel-Magnetspanner + Inline-Laser-Außendurchmesser-Messgerät | Eigenspannung der Rohspule & Sauberkeit der Drahtoberfläche | Ungleiche Litzenlänge biegt die Wölbung beim Taillenformen aus der Achse |
| 2. Spannungsarm-Richten & Scherenschnitt | Abgestimmte Hartmetall-Spannzangenbuchsen (Richtmaschine bis 1.000 mm/min) | Konstante Wendelschlaglänge aus der Verseilungsstation | Schergrat oder aufgespreizte Litzenspitze stört die Kuppelsymmetrie der Schweißung |
| 3. Beidseitiger Laser-Schmelzpuls | Schutzgasstrom + abgestimmte Oszillationsfrequenz / Millisekunden-Puls | Ölfreier, enger Litzenkontakt an der Scherfläche | Breite Wärmeeinflusszone erweicht C17200-Federelastizität; übergroße Schweißperle klemmt in Hülse |
| 4. Servo-Taillenformen & Crimpen | Gegenläufiger 270-Grad-Servo-Spanner + 4-Punkt-Crimpen nach SAE AS22520 | Zentrierte Endschweißungen zur Übertragung des Stauchdrehmoments | Eingedrückter Bogen senkt Trennkraft unter 0,5 oz Mindestwert; Spitzenbruch |
Prozessfall – BeCu-Schweißversprödung und HAZ-Unterschiede: Mousavi und Niknejad (2010) berichteten bei gepulsten Schweißungen an weichgeglühtem 0,2 mm UNS-C17200-Blech über geringere Zugfestigkeit als im Grundwerkstoff. Die Zugfestigkeit des Schweißguts fiel unter die der weichgeglühten Basislegierung ab, da während der Erstarrung die CuBe-Phase ausscheidet. Korngrenzen in der Wärmeeinflusszone (HAZ) neben der Schmelzlinse verflüssigten sich. Bei Elektronenstrahl-Schweißungen an C17200 nach Zalkind und Moreno (1999) steigerte das Nachauslagern die HAZ-Härte deutlich über die des Schweißguts. Dadurch entstand eine Bruchebene durch das Schweißgut. Miniaturisierte Twist-Pins benötigen eine enge Pulskontrolle und präzises Draht-Spannungsarmrichten vor dem Umformen, um gerissene Kuppeln beim Taillenformen zu vermeiden.
Nach der Twist-Pin-Montage und dem Taillenformen folgt die Hülsenverriegelung der Vierpunkt-Kerbgeometrie nach SAE AS22520. Gleichmäßige Rohlingslängen halten Hülsen sauber in präzisen Crimpbacken ausgerichtet. Ingenieure können Details zum beidseitigen Laserschweißen in unserem Leitfaden zum Twist-Pin-Trennen und Laserschweißen nachlesen.
Twist-Pin vs. gestanzte, gedrehte und Pogo-Kontakte
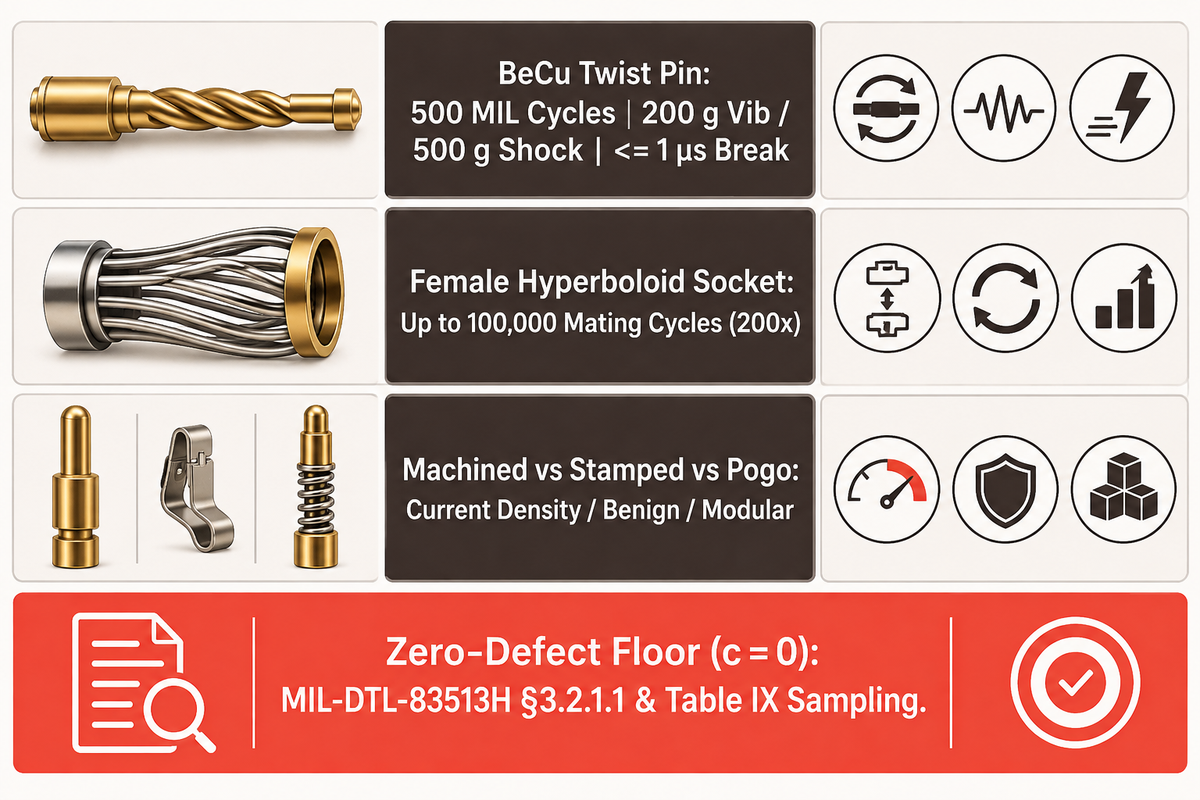
Kontaktgeometrien, die in 0,64–1,27 mm Luft- und Raumfahrt-Steckverbindern unter hohem Schock und starker Vibration optimal arbeiten, sind schraubenförmige Berylliumkupfer-Twist-Pins; sie bieten besseren Durchgang als gestanzte, gedrehte oder Pogo-Kontakte, führen aber nicht zwangsläufig zu längerer Lebensdauer. Die Auswahl der Kontaktgeometrie muss von der Wirtschaftlichkeit der Fabrikautomatisierung getrennt werden. Die Geometrieauswahl wägt Zielwerte von 500 bis 100.000 Steckzyklen und Vibrationsgrenzen ab, während Automatisierungsbudgets darauf abzielen, MIL-DTL-83513H-Audits mit c = 0 ohne manuelle Nacharbeit zu bestehen.
Zwei verbreitete Fehlschlüsse verzerren Lieferantenbewertungen im Netz. Der erste nimmt an, mehr Kontaktpunkte seien niedrigeren Stiftbauformen pauschal überlegen. Der zweite behauptet, Betriebe müssten jährlich fünf Millionen Kontakte fertigen, um den Prozess zu automatisieren. Beide Annahmen sind in technischen Bewertungen unzutreffend. Qualifikationsdaten aus der Luft- und Raumfahrt widerlegen beide.
Weibliche Hyperboloid-Backplane-Buchsen erreichen bis zu 100.000 Steckzyklen, das 200-Fache der Standardvorgabe von 500 Zyklen bei einem Twist-Pin nach MIL-DTL-83513. Hochstrom-Leistungsleitungen nutzen massive gedrehte Kontaktstifte für konstante Stromdichte. Einfache Industriegehäuse verwenden dagegen kostengünstige Stanzkontakte bei geringer mechanischer Stoßbelastung. Laut veröffentlichten ZEUEE-Produktspezifikationen zielen fertige BeCu-Twist-Pin-Kontakte auf 200 g Vibration und 500 g Schockfestigkeit ohne Mikrosekunden-Unterbrechungen.
Das Warten auf Fünf-Millionen-Stückzahlen ignoriert zudem die Annahmeregeln der Verteidigungs-Stichprobenprüfung. MIL-DTL-83513H §3.2.1.1 schreibt statistische Prozesslenkung nach SAE EIA-557 und Einhaltung von MIL-STD-790 vor. Nicht kontinuierliche Lose müssen Stichproben nach Table IX bei null zulässigen Fehlern (c = 0) bestehen. Einen Wölbungsabstand von 0.002 in manuell unter Stereomikroskopen zu halten erzeugt fortlaufend Nacharbeitsausschuss. Variantenreiche Verteidigungs- und Medizintechnikfertiger setzen modulare Fertigungszellen ein, um c = 0 Audits sicher zu bestehen, ohne teuren BeCu-Federdraht zu verschwenden.
| Merkmal | Schraubenförmiger Twist-Pin (Männliche Feder) | Weibliche Hyperboloid-Buchse | Gestanzt & geformt | Massiver Drehkontaktstift | Federkontaktstift (Pogo) |
|---|---|---|---|---|---|
| Geometrie des Federelements | Schraubenförmige BeCu-Außenlitzen über Kupferkerndraht | Weiblicher schräggespannter Drahtkorb | Gestanzte flache Kupferlegierungs-Biegezungen | Massiv gedrehter Messing-/BeCu-Stift; geschlitzte Buchse | Innenliegende Schraubenfeder + verschiebbarer Stößel |
| Typisches Rastermaß | 0,64 mm (Nano-D) bis 1,27 mm (Micro-D) | 1,27 mm+ Rund- und Einschub-Backplanes | Standard-Leiterplatten- und Kabelbaugruppen | 1,27 mm+ D-Sub & Leistungsanschlüsse | 1,27–2,54 mm Blind-Mate-Kontaktflächen |
| Nenn-Steckzyklenfestigkeit | ≥ 500 Zyklen MIL-Mindestwert | Bis zu 100.000 Steckzyklen | Kommerzieller Einsatz mit geringer Zyklenzahl | ≥ 500 Zyklen (höhere Steckkraft) | Hochzyklische Andock-Prüfvorrichtungen |
| Schock- & Vibrationsfestigkeit | ≤ 1 µs MIL-Durchgangsprüfung (ZEUEE-Ziel 200 g / 500 g) | Hohe Fretting-Sicherheit (mehrlinig) | Niedrig (Flachzungen öffnen bei Resonanz) | Mittel (Reibkorrosion bei Mikrobewegungen) | Empfindlich gegen seitliche Vibrationsunterbrechung |
| Automatisierungsprozess der Anlage | 6-Maschinen-Linie: Verseilen, Laserschweißen, Taillenformen, Crimpen | Präzisions-Drahteinfädelung & Hülsenverpressen | Schnellläufer-Folgeverbundstanzen | Langdrehen auf CNC + Kragen-Schlitzen | Langdrehen + Federmontage |
| Eignung für HF & Tiefbohrtechnik | Hoch (geschützt zurückgesetzter Stift in rauen Tiefbohrwerkzeugen) | Hoch (Backplanes mit geringer Steckkraft) | Gering bei dauerhafter Stoßbelastung | Stark bei koaxialen/Leistungs-HF-Innenleitern | Nur für Spannvorrichtungs- und Andock-Prüfverbindungen |
| Wann nicht geeignet | Reinzinn >97 % Sn oder preisgünstige Standardelektronik | Extrem dünne 0,64 mm Nano-D-Hülsenwände | Luftfahrt- oder Tiefbohrwerkzeuge nach MIL-DTL-83513 | Schmale hochpolige Gehäuse (51+ Pins) mit geringer Steckkraft | Abgedichtete MIL-Leitungssteckverbinder mit seitlicher Querbelastung |
Inline-CCD-Messtechnik und Ursachenrückverfolgung von Fehlermodi
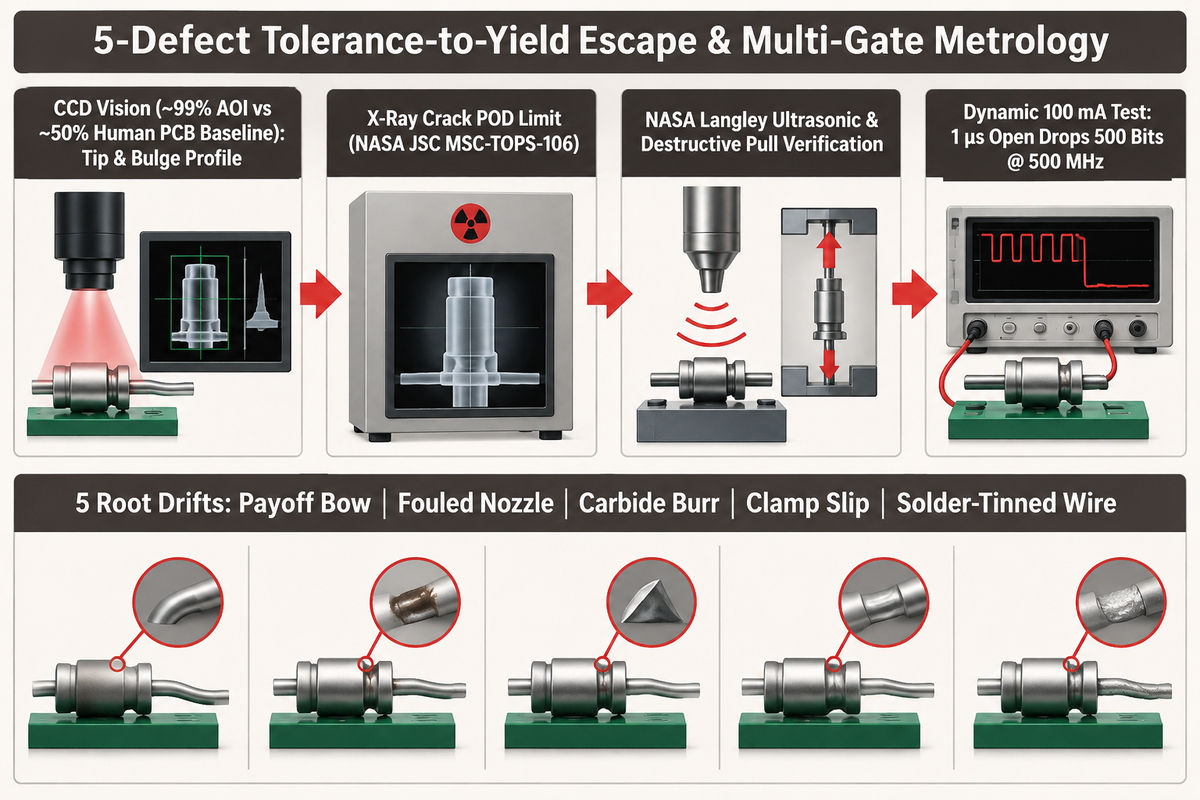
CCD-Bildverarbeitungssysteme erkennen verbogene Spitzen, außermittige Schweißungen und gespreizte Litzen. In AOI-Benchmarks für Leiterplatten von Electronic Design erreicht die automatisierte optische Prüfung bis zu 99 % Erkennungsquote gegenüber rund 50 % bei manueller Mikroskopie. Dennoch bleiben Oberflächenkameras bei verdeckten Schweißporen im Inneren und Haarrissen in Vierpunkt-Crimpungen sichtlinienbedingt blind.
Kameras vermeiden Ermüdung der Bedieneraugen bei wiederkehrenden Kleinteilen. Don Miller erläutert in Electronic Designs AOI-vs.-Röntgen-Analyse, dass eine 1.3-Megapixel-CMOS-Kamera über ein Sichtfeld von 32 mm × 25,6 mm eine Pixelgröße von 25 µm liefert. Diese Kameraauflösung von 25 µm genügt für typische Leiterplatten-Oberflächenfehler, während die Messung einer 0.002 in (~51 µm) Taillen-Exzentrizität eine stärkere telezentrische Vergrößerung erfordert. Dennoch kann Auflicht die metallische Schmelzdichte unter der Goldschicht nicht durchleuchten.
Auch eine Standard-Röntgenprüfung stößt bei der Risserkennung an Grenzen, solange sie nicht auf die konkrete Fehlergeometrie kalibriert wird:
„Aktuelle Röntgenverfahren bieten eine ausreichende Kontrolle zur Erkennung volumetrischer Fehler, liefern jedoch keine hohe Erkennungswahrscheinlichkeit (POD), und die Empfindlichkeit für Risserkennung lässt sich nicht zuverlässig nachweisen.“
Qualifizierte Kontaktlinien kombinieren daher automatisierte CCD-Prüfungen mit zerstörenden Zugprüfungen und trockenen Durchgangsmessungen. Ultraschall-Crimpprüfungen der NASA Langley bestätigen, dass reine Sichtprüfungen die Auszugsfestigkeit nicht belegen und fehlende Litzen im Inneren von Crimphülsen übersehen. Ebenso zeigt Lectromecs Forschung zum Kontaktwiderstand, dass statische Tischmessgeräte kurze Vibrationsunterbrechungen vollständig verfehlen. Lectromec veranschaulicht, dass eine 1-Mikrosekunden-Unterbrechung bei einem 500 MHz-Signal 500 Bits verwirft. MIL-DTL-83513 §4.5.14 überwacht dynamischen Durchgang bei mindestens 100 mA Prüfstrom.
Warum besteht eine Micro-Twist-Pin-Maschine Steckkraft- oder Konzentrizitätsprüfungen nicht?
Steckkraftfehler und Spitzenexzentrizität gehen meist auf vier mechanische Abweichungen zurück: ungleiche Spulenabzugsspannung, verschmutzte Schutzgasdüsen, verschlissene Hartmetall-Scherklingen und Schlupf in der gegenläufigen Spannbacke. Abzugsdrifts krümmen Drahtrohlinge vor dem Laserschweißen, und verunreinigte Gasdüsen versetzen die aufgeschmolzene Kugel aus der Mitte. Abgenutzte Matrizen hinterlassen Schergrate, und Backenschlupf quetscht die Federwölbung ein.
Instandhaltungs- und Prozessteams grenzen Fehler mithilfe der folgenden Matrix schneller auf ihre Ursache ein, als sämtliche Servo-Regelkreise neu zu justieren.
| Fehlermodus | Beobachtetes Fehlerbild | Verursachende Stationsgröße | Erkennungs- & Prüfgate gegen Durchrutschen |
|---|---|---|---|
| 1. Litzenspreizung / Korbbildung | Lose Außenlitzen spreizen am hinteren Ende oder an der Spitze auf | Stumpfes Scherblattspiel oder fehlende hintere Laserverriegelung | Telezentrische Außendurchmesser-Spitzenwarnung vor dem Taillenformen |
| 2. Exzentrische Schweißkugel | Spitzenmitte weicht über die Hülsenfasen-Freigängigkeit hinaus ab | Außermittiger Glasfaserfokus oder ungleichmäßiger Backenverschleiß | Koaxiale Gegenlicht-Silhouettenprüfung an Station JY01-03 |
| 3. HAZ-Entfestigung der Wölbung | Kontaktstift steckt nach Wärmeeintrag zu weich (<0,5 oz Trennkraft) | Zu lange Laserverweilzeit glüht TH04-Draht Richtung TB00 weich | Mechanische Lehren-Trennkraftprüfung & kürzerer Millisekunden-Puls |
| 4. Hülsen-Auszugsversagen | Leiter zieht bei 5 lb Zugprüfung glatt aus der Hülse | Übercrimpung mit Litzenkerbung oder unvollständiger Einführtiefe | AS22520 Gut/Schlecht-Lehre + zerstörende Chargen-Zugprüfung |
| 5. Verdeckte Mikrosekunden-Unterbrechungen | Statischer LLCR unauffällig, doch dynamische Durchgangsprüfung versagt | Poröse Schweißspitze unter der Oberfläche oder versprödeter vorverzinnter Kern | Vibrationsunterbrechung nach EIA-364-28 + LLCR nach EIA-364-23 |
Warum Crimpungen an vorverzinnten Litzen brechen: Wenn Bediener Anschlussleitungen vor dem Crimpen verzinnen, brechen Litzen bei Vibrationstests häufig direkt hinter der Crimphülse. Ingenieure in den EEVblog-Technikdiskussionen verweisen darauf, dass NASA-STD-8739.4 §4.3.4 diesen Punkt regelt.
„Das Crimpen von … Litzenleitungen, die weichgelötet vorverzinnt wurden, ist untersagt.“
Flüssiges Lot steigt durch Kapillarwirkung in die Kupferfilamente auf und bildet eine spröde Kerbspannungsspitze nahe dem Vierpunkt-Kerb. Verträge mit Bezug auf das IPC/WHMA-A-620 Space Addendum verbieten diese Praxis strikt.
Modellierung der Erstausbeute und Auslegung der Linienkapazität
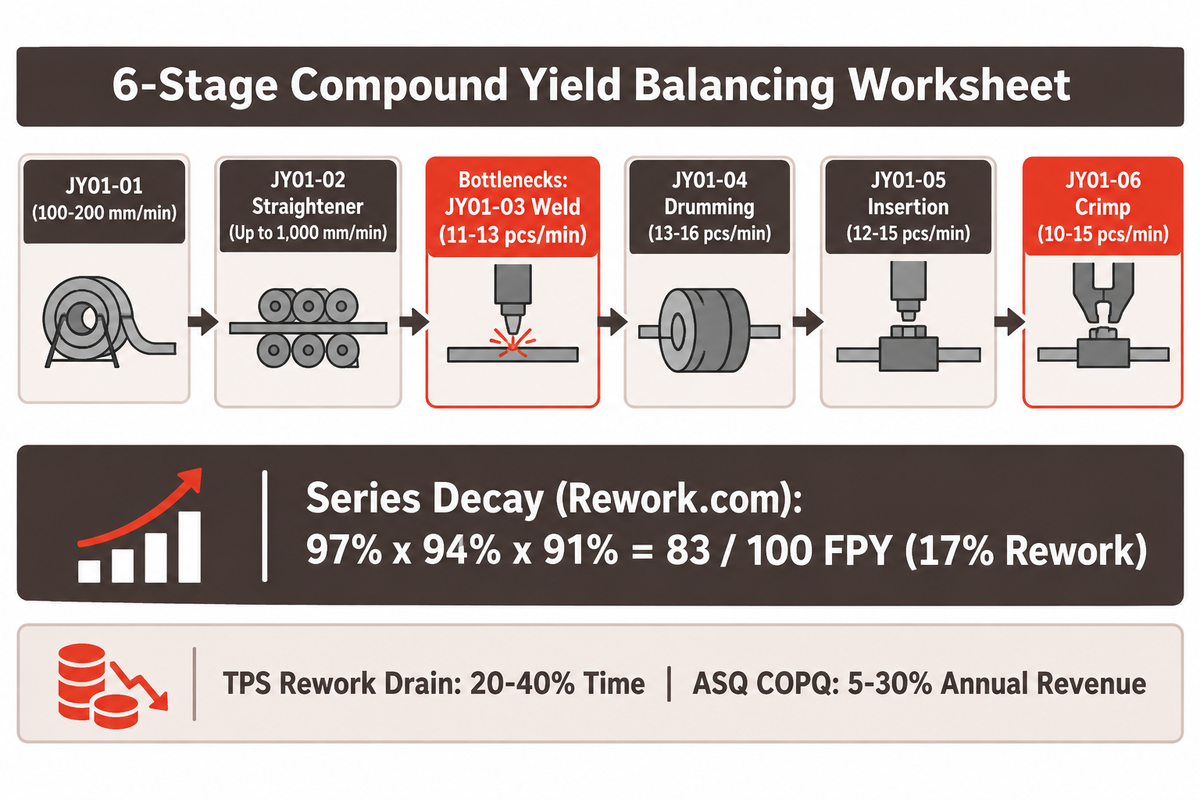
In der Fertigung wird die tatsächliche Zellenkapazität durch zwei Größen begrenzt: die kumulierte Erstausbeute (RTY) und die Taktzeit der langsamsten Station. Wer kumulativen Ausschuss über serielle Stationen ignoriert, überschätzt die reale Schichtausbringung. Bei der Auslegung der Maschinenkapazität muss Ausschuss eingerechnet werden, um Investitionsmittel für Werkzeuge und Vorrichtungen optimal einzusetzen.
Wie Rework.com in seiner Ausbeute-Analyse zeigt, täuschen hohe Einzelstufen-Ausbeuten eine falsche Sicherheit vor. Die kumulierte Erstausbeute multipliziert die Bestehensquoten aller Stationen miteinander (RTY = FPY_1 × FPY_2 × … × FPY_n). Rework.com belegt dies anhand einer dreistufigen Kette aus 97 %, 94 % und 91 %, die insgesamt nur 83 % liefert (lediglich 83 Gutteile pro 100 gestarteter Einheiten). Studien zum Toyota-Produktionssystem bei Rework.com (Liker, 2004) zeigen, dass Nacharbeitsschleifen bis zu 20–40 % der verfügbaren Fertigungszeit binden, während die ASQ die Kosten schlechter Qualität auf 5–30 % des jährlichen Fertigungsumsatzes schätzt.
Lohnt sich eine automatisierte Micro-Twist-Pin-Maschine auch für kleine bis mittlere Stückzahlen?
Ja, automatisierte Fertigungszellen amortisieren sich bereits bei moderaten Stückzahlen. Die Amortisationszeit wird positiv, sobald manuelle Nacharbeit, Ausschuss und Prüfaufwand für Null-Fehler-Abnahmen die modulare Werkzeugabschreibung übersteigen. Käufer können eine Sechs-Maschinen-Linie schrittweise aufbauen, statt alle Stationen auf einmal zu erwerben. Die gezielte Vorab-Automatisierung des beidseitigen Laserschweißens oder des Servo-Taillenformens senkt den Kontaktausschuss sofort.
Zur Kapazitätsplanung dient das folgende 6-Stufen-Ausbeute-Bilanzierungsblatt, verankert an den veröffentlichten Taktgeschwindigkeiten der Sechs-Maschinen-Linie von ZEUEE. Die Spitzengeschwindigkeit von Richtmaschinen (bis zu 1.000 mm/min) bestimmt nicht den Zellendurchsatz; begrenzend wirken die diskreten Stationen Laserschweißen (11–13 Stück/min) und Drahtcrimpen (10–15 Stück/min).
| Stationsfolge | Veröffentlichte Anlagengeschwindigkeit (ZEUEE) | Primäre Prozessregelung | Rolle beim RTY-Engpass in Serie |
|---|---|---|---|
| 1. Verseilen (JY01-01) | 100–200 mm/min kontinuierlicher Abzug | Laser-Außendurchmesser-Sensor + Magnetspannung | Speist vorgelagerte Rohlingskonzentrizität in die Linie ein |
| 2. Spannungsarm-Richten (JY01-02) | Bis 1.000 mm/min Linearvorschub | Glasfaser-Anschlag + Spannungsabbau | Puffert schneller als diskrete Taktschritte; kein Engpass |
| 3. Trennen & beidseitiges Laserschweißen (JY01-03) | 11–13 Stück/min diskreter Takt | Schutzgasschweißung + CCD-Spitzenauswurf | Primärer thermischer Taktengpass; steuert Folgeprozesse |
| 4. Servo-Taillenformen (JY01-04) | 13–16 Stück/min getaktetes Umformen | Piezo-Zuführung + CCD-Wölbungsprüfung | Überwacht geformte Wölbungsgeometrie (0.002 in Abstandsreferenz laut US6584677B2); scheidet Fehlrohlinge aus |
| 5. Gehäuse-Bestückung & Crimpen (JY01-05) | 12–15 Stück/min robotergestütztes Setzen | 4-Achs-Roboter + CCD-Größensortierung | Schützt Stiftfluchtung beim Einführen in die Kunststoffkammern |
| 6. Leitungs-Abisolieren & Crimpen (JY01-06) | 10–15 Stück/min Leitungskonfektionierung | Servo-Geber + Mehrwinkel-CCD | Zweiter Engpass beim Anschlusscrimpen; letztes serielles FPY-Gate |
| Dokumentierte Kettenrechnung (Rework.com) | 97 % × 94 % × 91 % Stufenausbeuten | Multiplikative FPY-Kette | 83 / 100 Gutteile im Erstdurchlauf (17 % kumulative Nacharbeit) |
Die tatsächliche Netto-Schichtausbringung spiegelt sowohl den langsamsten Maschinentakt (10–15 Stück/min oder 11–13 Stück/min) als auch kumulierte Serienausschüsse wider. Verluste in einer verketteten Linie steigen, wenn Drahtdurchmesser-Wechsel zusätzliche Umrüstungen der Spannzangen und Kamera-Rekalibrierungen erfordern.
Kostentreiber für Linieninvestition und Abgrenzung der Lieferzeiten
Öffentliche Maschinenkataloge nennen keine einheitlichen Festpreise oder Standardlieferzeiten für Sechs-Maschinen-Twist-Pin-Zellen. Online kursierende Preisangaben entbehren verlässlicher Herstellerquellen, da Sondermaschinenbau streng nach Kunden-Stiftzeichnung kalkuliert wird. Stattdessen hängen Investitionskosten und Lieferzeit von sechs technischen Umfangsvariablen zwischen Einzelmodulen und verketteten Zellen ab.
Wesentliche Kosten- und Terminfaktoren sind die Ausbaustufe der Stationenanzahl, Einzelmodule im Vergleich zur 6-Stationen-Linie sowie kundenspezifische Hartmetall-Spannzangen über das Drahtdurchmesserspektrum. Auch die Anzahl der Laseroptiken und CCD-Prüfkameras beeinflusst den Anlagenpreis. Indexierte Kassettentransfers sowie Wiederholbarkeitsläufe mit Kundendraht bei der Werksabnahme (FAT) prägen zudem das Lieferfenster. Kaufinteressenten müssen Musterdrahtspulen und eine Stiftzeichnung einreichen, um ein verbindliches Angebot für Umfang und Lieferzeit zu erhalten.
Lieferantenqualifizierung, Lastenheft-Vorgaben und FAT/SAT-Abnahme
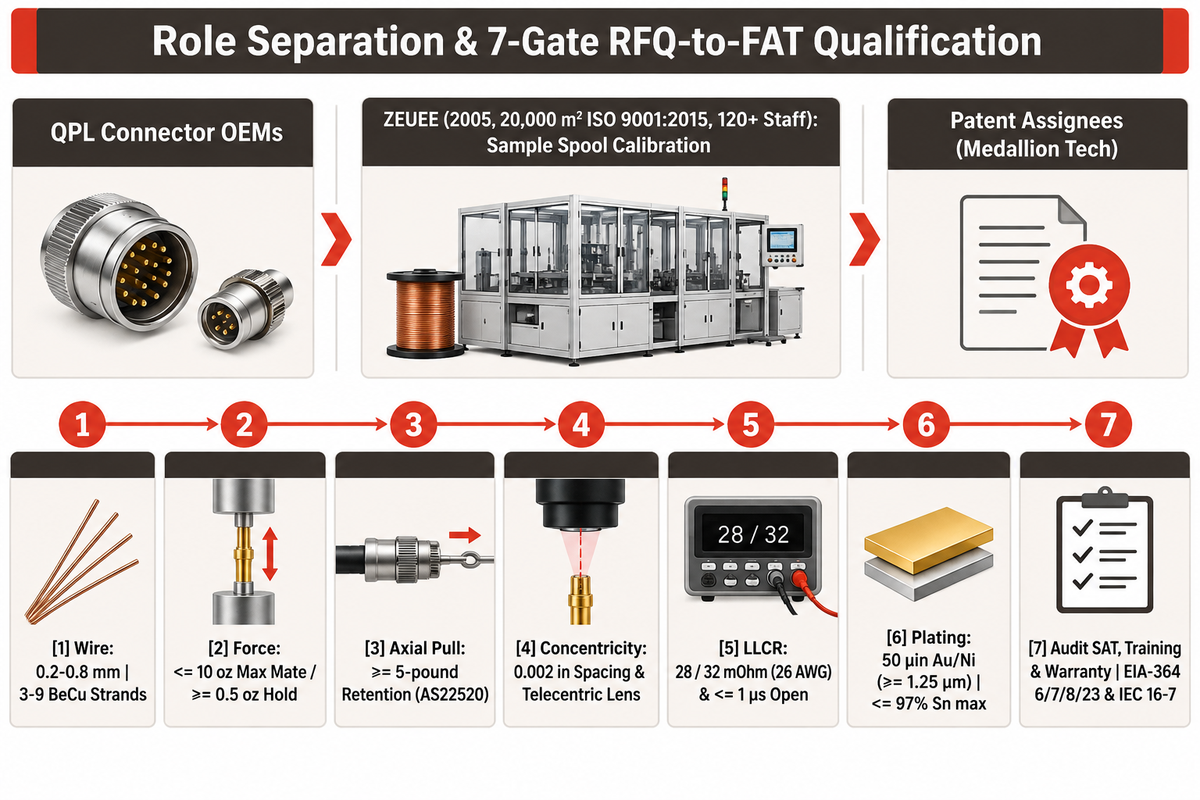
Die Lieferantenqualifizierung beginnt mit der klaren Trennung zwischen QPL-Steckverbinderherstellern wie Glenair und Omnetics einerseits und spezialisierten Maschinenbauern sowie Patentinhabern für Umformtechnik andererseits. Steckverbinder-OEMs liefern nach DLA qualifizierte Endprodukte. Turnkey-Automatisierer wie ZEUEE (6-Stationen-Zellen JY01-01 bis JY01-06) und Medallion Tech LLC als Inhaber des Patents US6584677B2 für gegenläufige Taillenformung decken dagegen die Anlagen für Verseilen, Wölben, Spitzenschweißen und optisches Sortieren ab.
Micro-D-Beschaffungsleitfaden für Twist-Pin-Werkzeugsätze und Umrüstsätze
Vor Leistung von Werkzeuganzahlungen sollten Einkäufer Maschinenbauer vertraglich an die Prüfverfahren nach EIA-364 und IEC 60512 binden. Wichtige Verfahren sind EIA-364 Method 6 (Kontaktwiderstand), Method 7 / IEC Test 16-7 (axiale Konzentrizität), Method 8 (Crimp-Zugfestigkeit) und Method 23 (LLCR). Laut der Unternehmensübersicht von ZEUEE (gegründet 2005, 20.000 Quadratmeter großes Werk nach ISO 9001:2015, über 120 Mitarbeitende und mehr als 150 gelistete F&E-Patente) liefert ZEUEE kundenspezifische Micro-Twist-Pin-Maschinenkonfigurationen, kalibriert direkt auf Musterspulen des Käufers. ZEUEE-Ingenieure führen vor dem Versand Wiederholbarkeitsläufe im Rahmen der Werksabnahme durch.
Übernehmen Sie diese technischen Vorgaben direkt in Ihre Anfragen, damit konkurrierende Anbieter auf identische Werkzeuge und Prüfmittel bieten:
Anfrage-Checkliste — direkt in Ihr Lastenheft übernehmen:
| Parameter | Empfohlener Bereich | Technische Bedeutung | Prüf- und Abnahmemethode |
|---|---|---|---|
| Drahtdurchmesser & Litzenzahl | 0,2 mm bis 0,8 mm Bündelbereich; 3–9 BeCu-Litzen | Bestimmt Nuten der Richtrollen, Spannzangenbohrungen und Spannköpfe | Muster-Prüfspulen des Käufers und Toleranzfeld der Zeichnung bereitstellen |
| Steck- und Trennkraft | ≤ 10 oz max. Steckkraft; ≥ 0,5 oz min. Haltekraft (MIL Größe 24) | Regelt den Außendurchmesser der Taillenwölbung und die TH04-Federelastizität | Lehrdornprüfung mit Prüfhülse gemäß MIL-DTL-83513H §3.5.7 |
| Axiale Hülsenretention & Auszugskraft | ≥ 5 lb Haltekraft; Crimp-Auszugsverifizierung nach AS22520 | Verhindert Zurückschieben des Kontakts oder verdecktes Leiterversagen unter G-Last | SAE AS22520 Gut/Schlecht-Lehre & zerstörende Zugprüfung bei der FAT |
| Konzentrizität & Optikkalibrierung | Innerhalb von 0.002 in Wölbungsabstand; hochvergrößernde telezentrische Optik | Verhindert schief sitzende Schweißkappen, die automatische Hülsenzuführer blockieren | Konzentrizitätsprüfung nach EIA-364 Method 7 & Wiederholbarkeitslauf |
| LLCR & dynamische Durchgangskontinuität | 28 mΩ (AS22759/11) / 32 mΩ (AS22759/33) max. LLCR (26 AWG); ≤ 1 µs Unterbrechung | Deckt poröse Kaltschweißungen und kurzzeitige Schockunterbrechungen auf | 4-Leiter-Kelvin-Prüfung nach EIA-364-23 + dynamischer Unterbrechungslauf |
| Beschichtungs- & Legierungsgrenzen | 50 µin Au über Ni (≥ 1,25 µm Class 1.25); ≤ 97 % Sn max | Verhindert Zinn-Whisker und Ausgasungsporen in Laserschweißspitzen | Schichtdickenprüfung nach ASTM B488 & Werkstoff-Prüfzeugnis |
| Inbetriebnahme & Ersatzteile nach Lieferung | SAT vor Ort, Bedienerschulung und Maschinen-Verschleißteilpaket | Vermeidet Anlaufstillstände bei Hartmetallklingen und Spannzangen-Verschleißsätzen | Lieferdokumentation für Montage, Inbetriebnahme, Bedienerschulung und Gewährleistung prüfen |
Maschinenbauer führen die Werksabnahme (FAT) durch und unterzeichnen vor der Exportverpackung das Losabnahmeprotokoll (Rückverfolgbarkeit). Die Konformität der maschinellen Bearbeitung des Anlagenbauers wird schriftlich von der QPL-Steckverbinderzertifizierung des Kunden getrennt.
Integration, Umrüstung und Medienbereitschaft
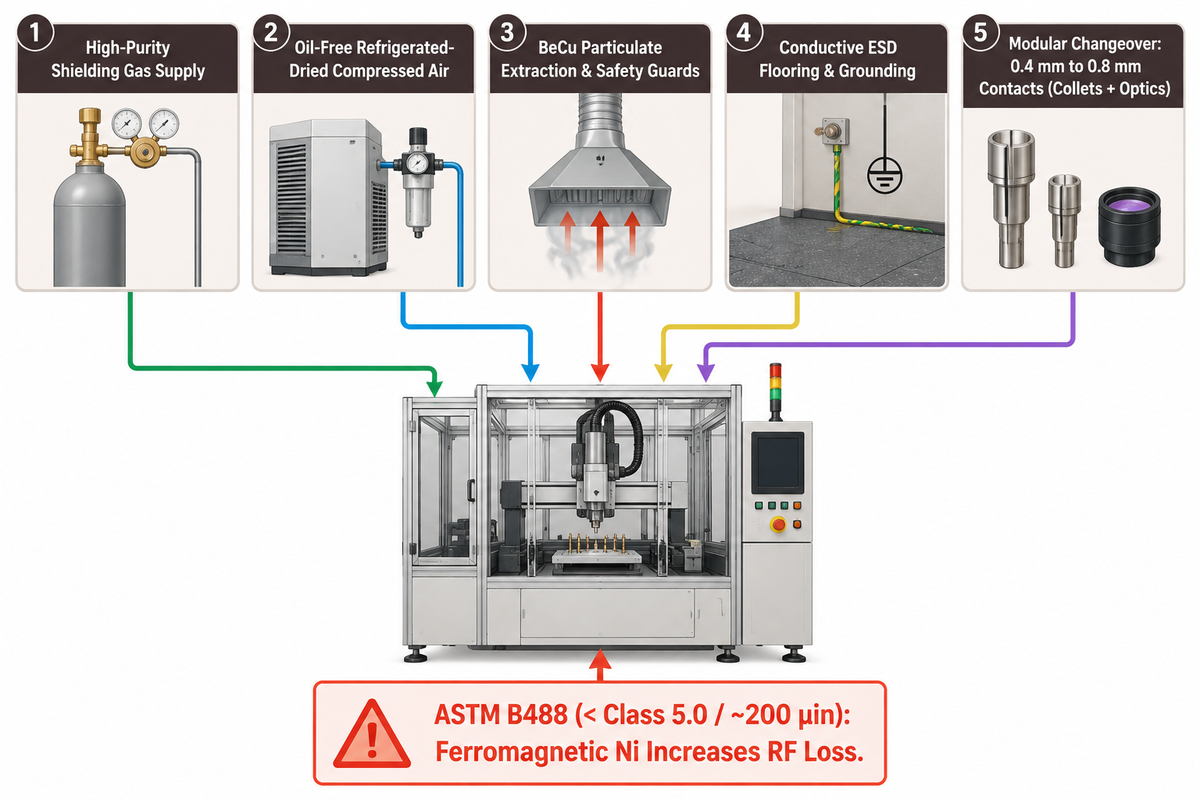
Vor dem Auspacken einer automatisierten Kontaktlinie müssen Betriebsteams ölfreie Druckluft, hochreines Schutzgas, ableitfähige Bodenbeläge sowie modulare Werkzeugsätze neben Crimpwerkzeugen nach SAE AS22520 vorbereiten, damit saubere Werksmedien die Standortabnahme (SAT) unterstützen.
Ungefilterte Hallendruckluft überzieht Vibrationsförderschienen mit feinem Kompressor-Ölnebel. Dieser Ölfilm kann BeCu-Drahtspitzen vor der Laserverschmelzung verunreinigen. Ungleichmäßiger Schutzgasstrom führt zu bräunlich anlaufenden Spitzenschweißungen. Mangelhafte Erdung führt dazu, dass ultraleichte Kontaktstifte elektrostatisch an Ablagen haften bleiben.
| Werks-Teilsystem | Ziel-Betriebsanforderung | Standortprüfung vor SAT |
|---|---|---|
| Inertes Laser-Schutzgas | Geregelte hochreine Inertgaszufuhr an der beidseitigen Schweißdüse | Zweistufigen Gasdruckregler und feuchtigkeitsfreie Leitungen vor dem Schweißen prüfen |
| Reine Druckluft | Ölfreie, kältegetrocknete Versorgung für den pneumatischen Kassettentransfer | Endständige Koaleszenzfilter gegen Ölbelag auf den Kontaktstift-Wölbungen bestätigen |
| Laserschutz & Absaugung | Sicherheitsverriegelte Laserschutzkabine + Partikelabsaughaube für 1,80–2,00 % BeCu | Türschalter-Auslösung und lokale Erfassungsströmung an der Schweißzone prüfen |
| ESD-Erdung & Magazinschnittstelle | Ableitfähige Arbeitsplatzmatten + indexierte Kassetten / Galvanikkörbe | Erdungsanbindung ans Maschinengestell und Trägerkompatibilität für Smart-Factory-Erweiterungen verifizieren |
| Modularer Werkzeugsatz & Ersatzteile | Schnellwechsel-Spannzangen, Scherklingen und Maschinenwerkzeuge je Kontaktstiftdurchmesser | Anwendungsbezogene Werkzeugschubladen (z. B. 0,4 mm vs. 0,8 mm Sätze) vor Loswechseln beschriften |
Die 6-Maschinen-Konfiguration von ZEUEE bewältigt zudem schnelle Durchmesserwechsel zwischen 0,4 mm Signalkontakten und 0,8 mm Kontaktstiften ohne strukturellen Umbau. Galvanikteams müssen an Kontakten aus automatisierten Linien sowohl Regeln für silberfreie Sperrschichten als auch die HF-Dämpfung von Unterschichten prüfen. ASTM B488 schreibt unter Gold auf Kupferlegierungen für Klassen unter 5.0 (~200 µin) eine Nickel-Unterschicht vor. Ferromagnetisches Nickel erhöht jedoch die HF-Einfügedämpfung bei hohen Frequenzen gegenüber nichtmagnetischem Gold, weshalb bei HF-Kontaktstiften eine alternative Sperrschicht entscheidend ist.
Häufig gestellte Fragen
1. Welche MIL-Normen gelten für Kontakte von einer Micro-Twist-Pin-Maschine?
MIL-DTL-83513 Revision H Amendment 2 definiert Micro-D-Steckverbinder mit 0.050 in Kontaktmittenabstand, während MIL-DTL-32139 Revision B Amendment 3 Nano-D-Steckverbinder mit 0.025 in Kontaktmittenabstand festlegt. Gemäß MIL-DTL-83513 erfordern die Kontakte maximal 10 oz Steckkraft, 5 lb axiale Haltekraft, 500 Steckzyklen und einen Betriebsbereich von -55 °C bis +125 °C. Die Vergoldung erfolgt nach MIL-DTL-45204 Type II, Grade C, Class 1 über einer silberfreien Unterschicht. Reinzinn-Beschichtungen sind verboten. Jede Zinnlegierung darf höchstens 97 % Zinn nach Masse enthalten und muss mindestens 3 % Blei aufweisen. Kleinere mechanische Grenzwerte legt MIL-DTL-32139 fest.
2. Kann eine einzelne Twist-Pin-Formlinie sowohl 0.050 in Micro-D- als auch 0.025 in Nano-D-Kontakte verarbeiten?
Ja, eine modulare Zelle verarbeitet sowohl Micro-D-Kontakte mit 1,27 mm Rastermaß als auch Nano-D-Kontakte mit 0,64 mm Rastermaß innerhalb des ZEUEE-Durchmesserbereichs für Micro-D bis Nano-D ohne Umbau der Grundkonstruktion. Für Umrüstsätze werden präzise Schermatrizen aus Wolframhartmetall zusammen mit engeren Führungsbuchsen und schmaleren Richtrollen spezifiziert. Bediener laden bei jedem Nano-D-Loswechsel zudem kürzere Laserpulsbreiten zum Schutz ausgehärteter C17200-Federn und schalten die Vergrößerung des telezentrischen CCD-Objektivs um.
3. Müssen Steckverbinderwerke alle sechs Twist-Pin-Stationen gleichzeitig automatisieren?
Nein, Betriebe können zunächst Einzelmodule einsetzen, anstatt sämtliche sechs automatisierten Maschinen auf einen Schlag anzuschaffen. ZEUEE liefert Einzelstationen, die eigenständig laufen oder später über indexierte Kassetten und optische Magazinschalen verkettet werden. Die meisten Entwicklungsteams automatisieren zuerst den Schritt mit dem höchsten Ausschuss – meist das beidseitige Laserschweißen oder das Servo-Taillenformen –, validieren Ausbeutegewinne an Musterdrahtspulen und ergänzen Bestückungs- oder Crimpzellen in späteren Ausbaustufen.
4. Warum besteht ein Kontakt die CCD-Prüfung, fällt aber beim Steckkrafttest durch?
Telezentrische Kameras prüfen die äußere Wölbungsgeometrie, erkennen jedoch keine Gefügeentfestigung innerhalb der erhitzten Drahtenden. Ein Weichglühen von C17200 senkt die Zugfestigkeit von 212 ksi auf 68 ksi und schwächt die Federkraft weiter ab.
5. Welche Rohdrahtlegierungs- und Beschichtungsvorgaben gelten für MIL-konforme Micro-Twist-Pins?
Kontakte nach MIL-DTL-83513 kombinieren kaltverfestigte Berylliumkupfer-Federdrähte UNS C17200 (1,80–2,00 % Beryllium, 22 % IACS Leitfähigkeit) mit Kernen aus Kupferlegierung für wiederholbare Federkontakt-Elastizität. Die Galvanisierung trägt Gold über Nickel-Unterschicht nach MIL-DTL-45204 Type II Class 1 (~50 µin) oder Mindestwerten der ASTM B488 Class 1.25 auf und verzichtet auf verbotene Silbersperrschichten. Die Kontrolle der Oberflächenreinheit vor dem Laser-Spitzenschweißen stellt sicher, dass während der Schutzgasverschmelzung keine flüchtigen Rückstände in die Schmelzkuppel gelangen.
6. Wie verhalten sich Steckzyklenzahlen von Twist-Pins im Vergleich zu weiblichen Hyperboloid-Buchsen?
Gemäß MIL-DTL-83513 müssen männliche Twist-Pins mindestens 500 Steckzyklen aushalten, während weibliche Hyperboloid-Drahtbuchsen als eigenständiger Kontakttyp bis zu 100.000 Zyklen ohne Widerstandsanstieg verkraften.
7. Welche Musterteile sollte ein Ingenieurteam vor der Anfrage eines Machbarkeitsversuchs einsenden?
Vor dem Angebot für eine kundenspezifische Zelle sollten Teams Produktionsdrahtspulen mit Angabe des Legierungszustands, vollständige Kontaktzeichnungen mit Durchmessertoleranzen, passende Gegenbuchsen sowie Schicht-Stückzahlziele einsenden. Anhand des Kundendrahts validieren Maschinenbauer Spuleneigenspannung, Hartmetall-Schnittqualität, Laserpuls-Rezepturen und CCD-Kontrast, bevor maßgeschneiderte Spannzangen oder optische Vorrichtungen für die FAT-Fertigung freigegeben werden.
Umfang Ihrer Twist-Pin-Prozessprüfung festlegen
Kundenspezifische Module, Kontakt-Werkzeuge und Durchsatzarchitekturen können auf der Lösungsseite von ZEUEE zur automatisierten Micro-Twist-Pin-Maschine bewertet werden. Senden Sie Ihre Kontaktzeichnung, den Drahtdurchmesser (0,2 mm bis 0,8 mm) und Ihre Schichtziele, um eine Linienauslegung durch ZEUEE anzufragen.
Technischer Geltungsbereich dieses Prozessleitfadens
Dieser technische Leitfaden untersucht Formtoleranzen und Ausbeutephysik der Lasermetallurgie an C17200 bei der Fertigung von Steckkontakten nach MIL-DTL-83513 und MIL-DTL-32139. Veröffentlicht wird er von ZEUEE. Unsere Automatisierungsspezialisten fertigen Verseil-, Trenn-/Schweiß-, Taillenform- und Bildverarbeitungssysteme in einem 20.000 m² großen Werk. Der Inhalt wurde vom Technikteam der Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd. fachlich geprüft.
Quellen & Referenzen
- MIL-DTL-83513 Revision H Amendment 2 Specification Index (Sept 2023) Defense Logistics Agency ASSIST
- MIL-DTL-32139 Revision B Amendment 3 Nano-D Specification Index (Sept 2026) Defense Logistics Agency ASSIST
- X-Ray Crack Detectability (MSC-TOPS-106) Nondestructive Evaluation Boundaries NASA Johnson Space Center
- Ultrasonic Crimp Wire Pull Integrity & Failure Pathologies (NF1676L-19599) NASA Langley Electrical Engineering
- USPTO US3258736A: Helical Resilient Multi-Wire Connector Contact IBM (1966)
- USPTO US6584677B2: Continuous Anti-Helical Bulge-Forming Apparatus Medallion Tech LLC (2003)
- Copper Alloy C17200 Wrought Beryllium Copper Datasheet Copper Development Association
- SAE AS22520: Crimping Tools & Wire Termination General Specification SAE International
- Mei et al. (2023): Bahnformen, Spritzer- und Porenunterdrückung beim Laserstrahlschweißen von Kupfer Optics and Lasers in Engineering
- Mousavi & Niknejad (2010): Pulsed Nd:YAG Welding & Aging of 0,2 mm Cu-Be Alloy Journal of Materials Processing Technology
- Kitagawa et al. (Sept 2026): Überblick zu Amplituden- und Stabilitätsgrenzen bei Laserstrahloszillation Journal of Materials Processing Technology
- What Are MIL-DTL-83513 Connectors? ConnectorSupplier
- Micro-D Connectors: Engineering Guide to MIL-DTL-83513 Interconnects Military Embedded Systems
- What Is Hyperboloid Contact Technology? ConnectorSupplier
- What Is the IPC/WHMA-A-620 Space Addendum? ConnectorSupplier
- Exploring AOI and X-Ray Inspection Capabilities Electronic Design
- Connector Contact Resistance & Dynamic Microsecond Discontinuity Testing Lectromec
- ASTM B488 Gold Plating Thickness Classes for Aerospace Connectors Valence Surface Technologies
- EIA-364 to IEC-60512 Connector Test Crosswalk Experior Labs
- First-Pass Yield & Rolled Throughput Yield Mechanics Rework.com
Verwandte Fachartikel
- Taillenformungs-Technik und Toleranzstapelung Servo-Taillenformsteuerung für reproduzierbare Kontaktkräfte
- Toleranzen beim Vierpunkt-Crimpen von Twist-Pins Hülsenhaltekräfte und Prüfregeln für Auszugstests bis zum Bruch
- Verfahren zur automatisierten optischen Steckverbinderprüfung Telezentrische Beleuchtungskonzepte und Ausschuss-Sortierung
- Aufbau und Montageübersicht für Micro-D-Steckverbinder Hardware-Konfigurationen nach MIL-DTL-83513
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend