Kontaktieren Sie Zeyu lntelligent Industrial Company

PCB-Steckverbinder-Montagelinie: Technischer Leitfaden zu Stifteinpressen, Press-Fit, AOI & Verpackung

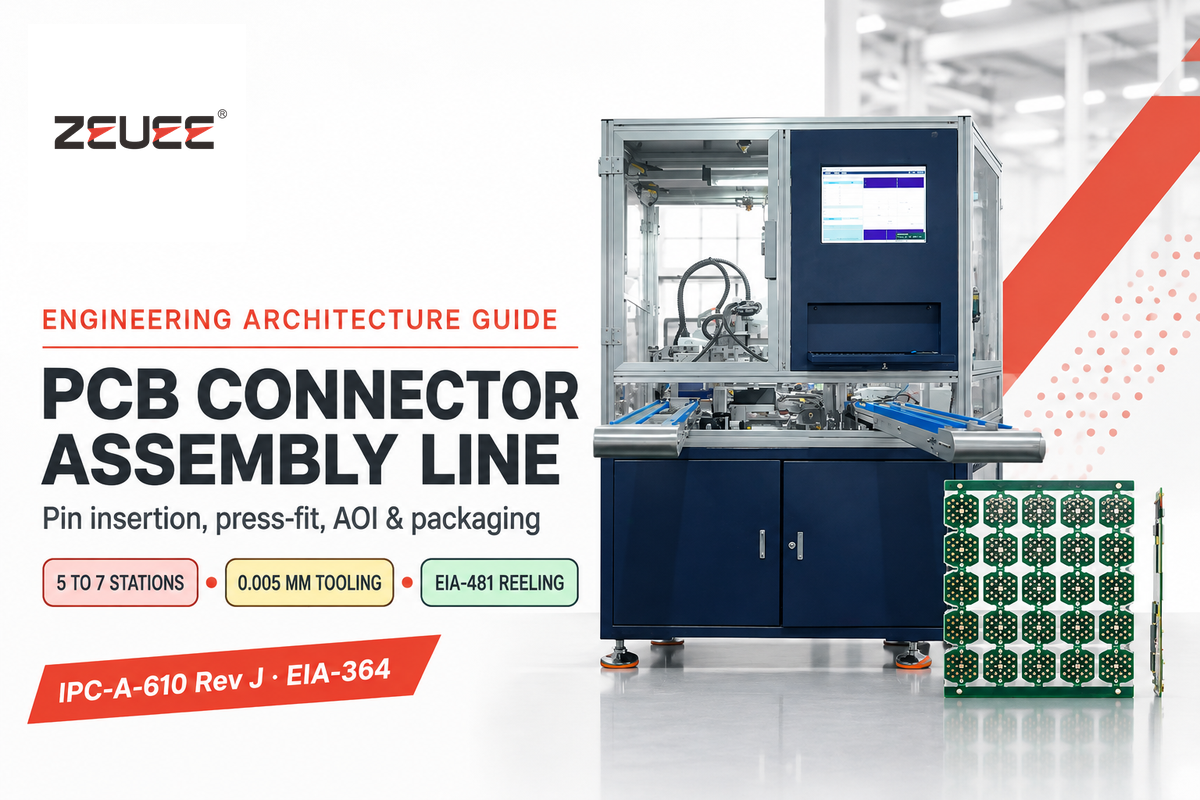
Eine PCB-Steckverbinder-Montagelinie nutzt 5 bis 7 synchronisierte Stationen, um Kontaktstifte mit 0,005 mm Genauigkeit einzupressen und fertige Stiftleisten mit hoher Geschwindigkeit zu schließen. Modulare Linien koordinieren Kontaktzuführung, Trägerband-Abtrennung, Verstemmung zur Auszugssicherung, optische Prüfung, Hi-Pot-Prüfung sowie Gurtverpackung nach EIA-481.
Viele Ingenieure verwechseln Automatisierungslinien für die Leiterplattenbestückung mit vorgelagerten Montagelinien für die Steckverbindermontage. Obwohl beide Linien die Elektronikfertigung bedienen, lösen sie völlig unterschiedliche technische Aufgaben. Automatisierungslinien für Bauelemente fertigen einheitliche Stiftleisten und Buchsen, die dem nachgelagerten Reflow-Löten und der Einpressmontage ohne verzogene Steckergehäuse oder schwache Verbindungen standhalten.
In Industrie- und Automobilwerken ist derzeit ein deutlicher Anstieg der Investitionen in Linien für Leiterplattensteckverbinder zu beobachten. Laut Marktberichten von Bishop & Associates wuchs der weltweite Steckverbinderumsatz 2025 um 14,7 %, was allein in Asien einem Marktausbau von über USD 12,7 billion entspricht. Gleichzeitig prognostiziert die PCB-Steckverbinderanalyse von Future Market Insights ein Wachstum des Umsatzes mit dedizierten Leiterplattensteckverbindern von USD 13,8 billion im Jahr 2025 auf USD 19,7 billion bis 2035 bei einer jährlichen Wachstumsrate (CAGR) von 3,6 %. Dieser Leitfaden erläutert Kunststoffauswahl, Press-Fit-Mechanik, Transfertopologien, Prüfstationen nach IPC-A-610 Rev J und EIA-364, OEE-Auslegungsrechnung sowie FAT-Abnahmebereitschaft.
Von Cherry · Aktualisiert im November 2026
Technische Kurzübersicht: Bauelementelinien vs. Leiterplattenbestückung (PCBA)
- Leiterplattenlinien bestücken unbestückte Leiterplatten, während Bauelementelinien gestanzte Anschlusskontakte in gespritzte Steckergehäuse einsetzen und in EIA-481-Rollen verpacken.
- Glasfaserverstärktes PBT-Polyester verformt sich bei 182 bis 204°C und versagt im IR-Reflow, während glasfaserverstärktes LCP und PPS 260°C für 10 Sekunden standhalten.
- Zwischen Stifteinpressen und elektrischer Hi-Pot-Prüfung sondert die Inline-AOI verbogene Kontaktstifte aus. Schlechtteile kosten wertvolle Prüfzykluszeit.
- Informationen zu Modul-Kavitätenwerkzeugen und Maschinenpreisen finden Sie in unserer schlüsselfertigen Lösung für PCB-Steckverbinder-Montagelinien.
Wie unterscheidet sich eine automatisierte PCB-Steckverbinder-Montagelinie von der Leiterplattenbestückung (PCBA)?
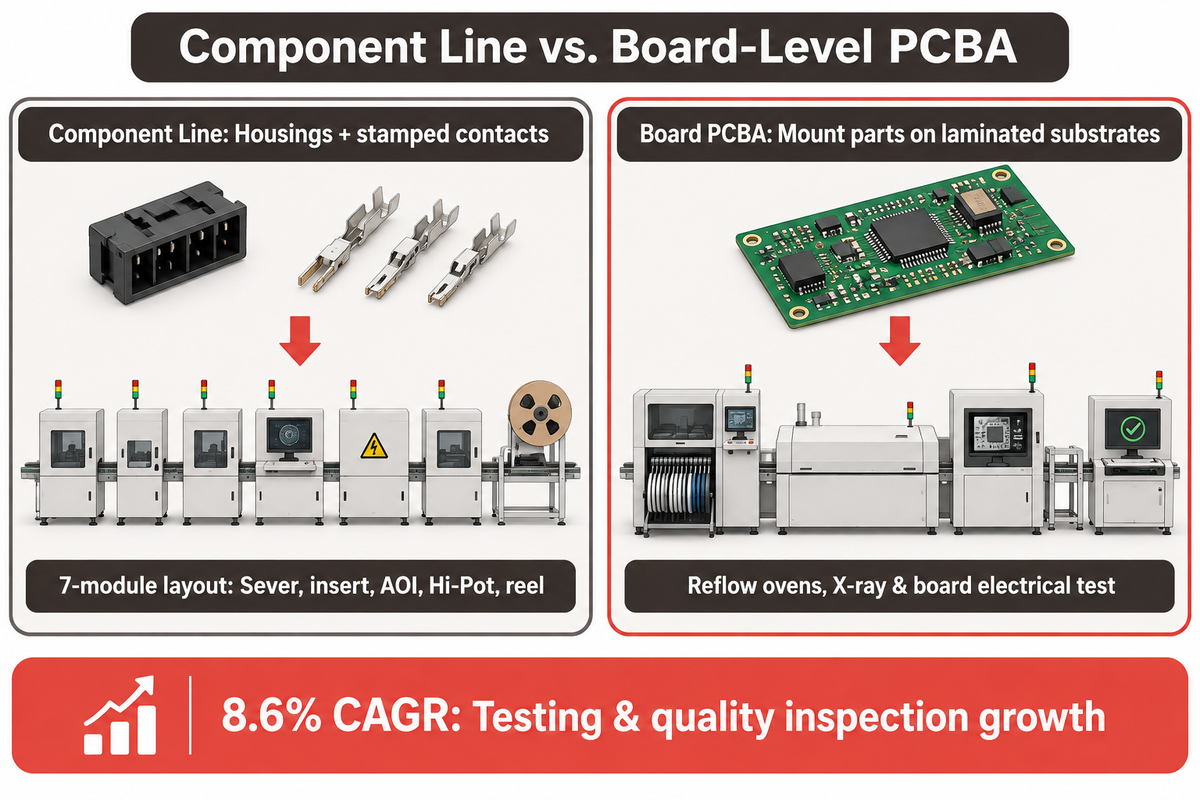
Eine automatisierte PCB-Steckverbinder-Montagelinie fertigt diskrete Verbindungskomponenten aus gestanzten Anschlusskontakten und gespritzten Steckergehäusen, während die Leiterplattenbestückung fertige Elektronikbauteile auf laminierte Schaltungsträger montiert. Das Bestückungswerk führt die fertigen Baugruppen anschließend durch automatische Reflow-Lötöfen und Inline-Röntgeninspektionsstationen zur elektrischen Prüfung.
Irreführende Online-Anleitungen vermischen die Leiterplattenbestückung (PCBA) mit der Bauelemente-Automatisierung und dem Leiterplattendesign. Unsere Analyse führender Online-Ratgeber (PCBWay und Jaycon Systems) behandelte ausschließlich Leiterplattendesign, Stücklisten-Kommissionierung (BOM) und Bestückungsdienstleistungen. Keiner davon erklärt, wie Bauelementewerke Kontaktbänder aus Phosphorbronze stanzen, Kontaktstifte in enge Kavitäten treiben oder die axiale Auszugskraft prüfen, bevor fertige Gurtrollen an eine SMT-Linie ausgeliefert werden.
Eine Steckverbinderlinie beginnt, nachdem Spritzgieß- und Stanzpressen die Rohteile gefertigt haben. Zu den Ausgangsmaterialien zählen Kunststoff-Steckergehäuse, Metallabschirmungen und Halteclips. Im vorgelagerten Montageprozess trennen automatisierte Module Kontaktstifte von Messing-Trägerbändern ab und pressen die Steckkontakte in die Steckergehäuse ein. Nachgelagerte Stationen prüfen Koplanarität mittels AOI sowie Spannungsfestigkeit und setzen Vakuumkappen vor der Gurtverpackung für die spätere Leiterplattenbestückung auf.
Wie das 7-Modul-Fertigungslinienlayout von ZEUEE zeigt, arbeiten Prüfbrücken inline zwischen mechanischen und elektrischen Schritten statt erst beim Warenausgang. Die Marktinvestitionen spiegeln diesen Wandel hin zur Inline-Prüfung wider. Laut Marktforschung zur Montageautomatisierung von Fortune Business Insights erreichte die weltweite Nachfrage nach Montageautomatisierung 2025 USD 35,63 billion, stieg 2026 auf USD 38,01 billion und soll bis 2034 bei einer CAGR von 7,3 % auf USD 66,91 billion wachsen. Der Raum Asien-Pazifik hielt 2025 einen Anteil von 50,09 %, während Prüf- und Qualitätsinspektion mit 8,6 % CAGR noch vor Bildverarbeitungssystemen mit 8,1 % das stärkste Wachstum verzeichnen.
Welche Steckverbinder-Architekturen und Werkstoffe bestimmen die Linienmodule?
Auslegung und Aufbau von Automatisierungssystemen werden maßgeblich durch drei Faktoren bestimmt: die Wärmeformbeständigkeit des Gehäusekunststoffs, das Rastermaß der Kontaktstifte und die Wandstärke der Kavitäten. Die Ausführungen reichen von Durchsteck-Stiftleisten (Thru-Hole) über SMT- und SMD-Stiftleisten, Kartenrandbuchsen und HF-Blöcke bis hin zu Dual-In-Line-Gehäusen (DIP) über Rastermaße von 2,54 mm, 2,00 mm und 1,27 mm, was nur dünne Trennwände zwischen den Kavitäten lässt.
Entscheidungen über nachgelagerte Lötverfahren fallen bereits vor der Automatisierung anhand der mechanischen Stiftgeometrie und der Abstandshalter-Konstruktion. Durchsteck-Steckverbinder nutzen steife Vierkantstifte in Verbindung mit starren Abstandshaltern zur Lotführung für das Wellenlöten. SMT-Bauteile erfordern eine enge Koplanarität über lange Gull-Wing-Reihen hinweg, um eine sichere Kontaktierung der Anschlussfahnen zu erreichen. Press-Fit-Stiftleisten verzichten vollständig auf das Löten, indem sie dicke Einpressschultern mit elastischen Einpresszonen für hohe mechanische Festigkeit kombinieren. Beachten Sie die unterseitigen Freiräume entsprechend den Reflow-Spannvorrichtungen in der Leiterplattenmontage.
Warum verhalten sich LCP- und PA9T-Steckergehäuse beim automatischen Stifteinpressen anders als PBT?
Glasfaserverstärktes LCP und PA9T überstehen bleifreie Reflow-Profile von 235°C bis 260°C ohne Verzug, während Standard-PBT mit Glasfaser oberhalb von 204°C erweicht und sich verzieht. Die Untersuchung von Connector Supplier zu Lötverzug zeigt, dass bleifreie Öfen im Bereich von 235°C bis 260°C den Unterschied in der Wärmeausdehnung zwischen Kupferstiften und gespritzten Kunststoffen vergrößern. Hochtemperaturkunststoffe halten die wahre Position der Kontaktstifte während des SMT-Prozesses stabil und sichern zuverlässige Elektronikverbindungen in komplexen Baugruppen.
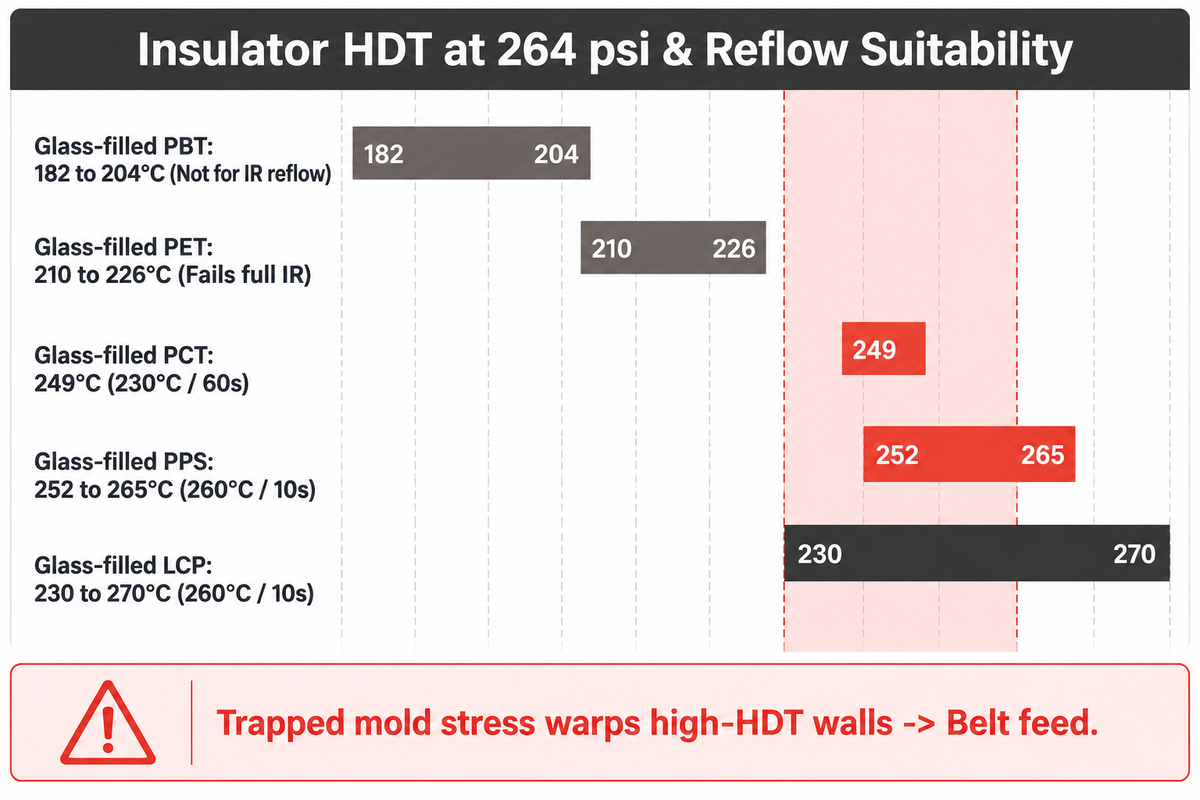
Thermische Kennwerte aus dem SMT-Kunststoffhandbuch von Samtec ziehen unter 264 psi Last klare Werkstoffgrenzen. Standard-PBT-Polyester mit Glasfaser erreicht eine Wärmeformbeständigkeit (HDT) von 182 bis 204°C und ist als nicht geeignet für IR-Reflow eingestuft. Ebenso versagt glasfaserverstärktes PET bei 210 bis 226°C unter voller IR-Belastung. Im Gegensatz dazu erreicht glasfaserverstärktes PCT 249°C (230°C für 60 Sekunden), glasfaserverstärktes PPS erreicht 252 bis 265°C (260°C für 10 Sekunden) und glasfaserverstärktes LCP deckt 230 bis 270°C ab (260°C für 10 Sekunden).
Die Kunststoffphysik beeinflusst, wie Zuführungen und Einpressstempel im Werk auf die Steckergehäuse einwirken. So lassen sich aus LCP und PPS dünnwandige Bauteile fertigen, die durch harte Kantenstöße in Vibrationswendelförderern sehr spröde brechen können. Polyamidharze wie PA9T oder PA66 nehmen dagegen vor der Montage Luftfeuchtigkeit aus der Werkhalle auf. Bei spröden oder feuchten Kavitäten kann trockenes Einpressen der Kontaktstifte die Trennwände sprengen.
Obwohl veröffentlichte HDT-Werte nicht immer den bleibenden Verzug nach dem Löten abbilden, weist Samtec darauf hin, dass Kunststoffe mit höherem HDT durch eingefrorene Spritzgießspannungen und die Anschnittlage stärker verziehen können als Werkstoffe mit niedrigerem HDT. Asymmetrische Querschnitte entspannen sich im Reflow-Ofen und schrumpfen ungleichmäßig. Automatisierte Steckverbinderlinien begegnen diesem Risiko durch schonende Bandzuführung, geführte Kavitätenzentrierung und vollständige Messung der Anschlussstift-Planarität der gesamten Charge nach dem Einsetzen.
| Steckverbindertyp & Architekturstufe | Typische Isolatorklasse | HDT bei 264 psi (°C) / Reflow-Einstufung | Wichtigste Spritzgieß- & Zuführungsrestriktion | Erforderliches Montagelinienmodul |
|---|---|---|---|---|
| Typ 1: Durchsteck-Wellenlöt-Stiftleiste | Glasfaserverstärktes PBT-Polyester | 182 bis 204°C / Nur Wellenlöten (kein IR-Reflow) | Flexible Wände vertragen schnelle Wendelförderschienen | Vibrationswendelförderer + Kurvenscheiben-Bandbestücker |
| Typ 2: SMT-Gull-Wing-Stiftleiste | Glasfaserverstärktes LCP | 230 bis 270°C / 260°C für 10 Sek. | Anisotroper Verzug durch eingefrorene Formspannung | Kamerageführte Bandzuführung + 3D-AOI-Koplanaritätsmessung |
| Typ 3: Hochtemperatur-Winkelstiftleiste | PA9T-Hochtemperaturpolyamid | Geeignet für bleifreien Reflow | Nimmt vor dem Einpressen Umgebungsfeuchte auf | Trockenlufttrichter + 90-Grad-Kurvenbiegeeinheit |
| Typ 4: Feinraster 1,27 mm Mezzanine | Glasfaserverstärktes LCP | 230 bis 270°C / 260°C für 10 Sek. | Papierdünne Kavitätenwände reißen bei Gratstoß | 0,005 mm Trennstempel + optischer Rastermaß-Shuttle |
| Typ 5: Hochleistungs-Board-to-Board-Buchsenleiste | Glasfaserverstärktes PPS | 252 bis 265°C / 260°C für 10 Sek. | Hohe Steifigkeit erhöht Sprödbruchneigung von Rastnasen | Beschichtete Linearschiene + Soft-Grip-Tray-Lader |
| Typ 6: Elastisches Press-Fit-Kfz-Steuergerät (ECU) | PA9T oder glasfaserverstärktes PCT | 249°C (PCT) / Lötfreies Press-Fit | Gesamteinpresskraft erreicht 600 lbs / 60 Kontaktstifte | Geregelte F(x)-Servopresse + Unterstempelabstützung |
| Typ 7: Card-Edge DIMM- / PCIe-Sockel | Glasfaserverstärktes LCP oder PCT | 230 bis 270°C / ausgelegt für 230 bis 260°C | Lange schmale Schlitze verdrehen ohne Mittenklemmung | Zweipunkt-Werkstückaufnahme + mehrreihiger Servo-Bestücker |
| Typ 8: Geschirmter metallischer I/O-Block | Glasfaserverstärktes PPS + Messingschirm | 252 bis 265°C / 260°C für 10 Sek. | Axial versetzte Rastzungen verdecken Halbsitze | Gehäuseformung + Laserschweißen + Mehrwinkel-AOI |
| Typ 9: Abgedichteter Hochvolt-EV-Steckverbinder | PA9T / PBT + Epoxidharz-Dichtung | Wellen- oder Selektivlöten / vergossen | Isolations-Kriechstrecke erfordert blasenfreien Verguss | Epoxidharz-Verguss + korrelierte Hi-Pot-Sonde |
| Typ 10: Variantenvielfältige Prototypen-Kleinserie | Gemischte PCT- / PA9T-Stangen | Abhängig vom 230 bis 260°C Profil | Kleine Lose bestrafen mechanische Rundtakt-Umrüstung | Programmierbare X-Y-SCARA- / Servo-Bestückungszelle |
Mechanik von Stifteinpressen, Trägerband-Abtrennung und elastischem Press-Fit
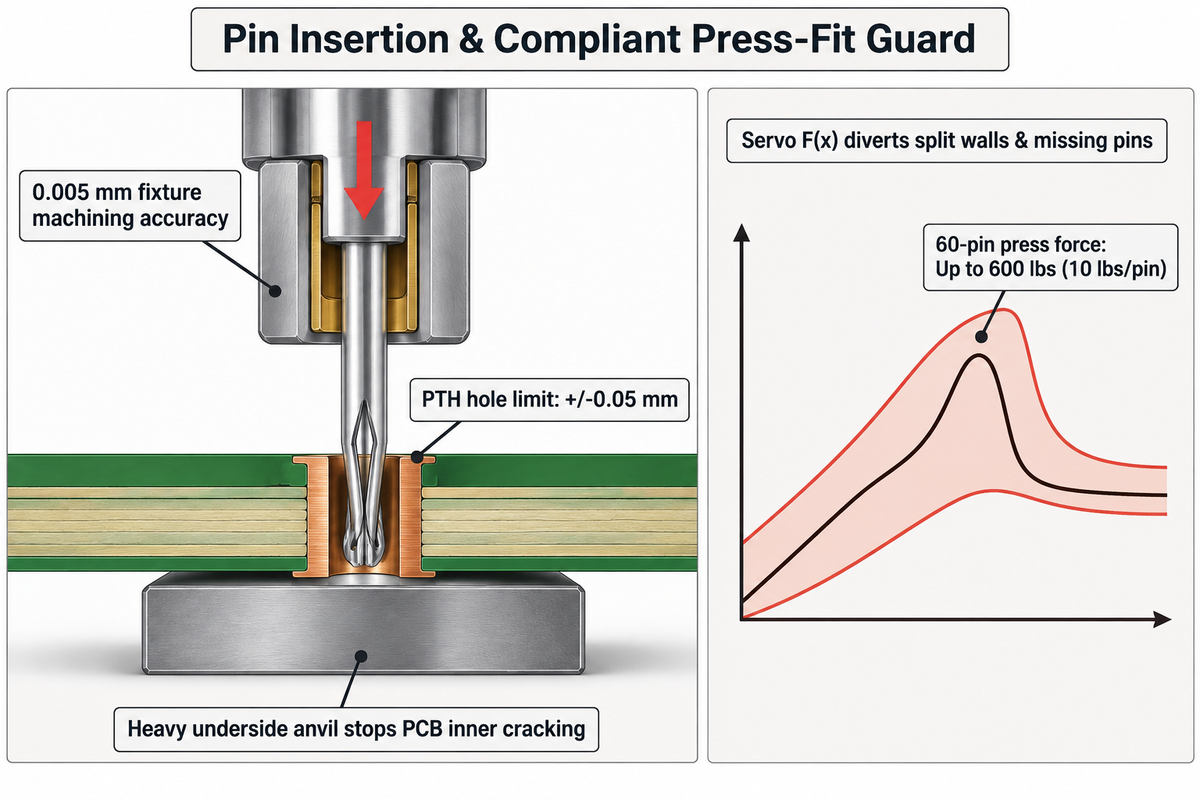
Anschlusskontakte aus Messing oder Phosphorbronze werden über Löt- oder Einpressanschlüsse in Kombination mit Kontaktzunge und Verriegelungswiderhaken im Steckergehäuse fixiert. Eine kundenspezifische Fertigungslinie zieht ein endlos gestanztes Kontaktband zusammen mit dem Steckergehäuse durch eine Trennmatrize.
Feinraster-Stiftleisten verlangen eine eng tolerierte Bearbeitung. Stumpfe Stempel hinterlassen feine Grate an den Stiftspitzen. Dringt ein Kontaktstift mit Grat in eine 1,27 mm Kavität ein, kann er die Gehäusewand abschaben. Kunststoffspäne klemmen dann unter den Steckkontakten, verursachen Fehler und verschieben die wahre Position der Kontaktstifte.
Hohe Genauigkeit bei Werkzeugen und Vorrichtungen verhindert Spitzengrate und Summen-Rastermaßfehler an langen mehrpoligen Stiftleisten. Im ZEUEE-Fertigungswerk in Taihe werden Formkerne und Spannvorrichtungen für Kontaktstifte auf 0,005 mm Bearbeitungstoleranz geschliffen. Gehärtete Führungsbuchsen verhindern das Ausknicken dünner Kontaktstifte während des Einpresshubs. Optische oder mechanische Polaritätsprüfungen schließen zudem aus, dass falsche Kontaktelemente in kodierte Steckergehäuse gelangen.
Winkelstiftleisten und abgedichtete Automobilmodule ergänzen die Fertigungslinie um eigene Umform- und Fügeschritte. Nach dem geraden axialen Stifteinpressen biegt ein Kurvenstößel das Ende des Kontaktelements um 90 Grad um. Abgedichtete Blöcke nutzen teils eine Schweißfahne für eine Laserschweißnaht. Bei Ausführungen mit Epoxidharz-Verguss schließen Vergussstationen die Umgebungsdichtung ab.
Wann erfordern hochdichte Leiterplattensteckverbinder elastische Press-Fit-Kontaktstifte statt Lötanschlüssen?
Hochdichte Leiterplatten benötigen elastische Press-Fit-Kontaktstifte, wenn mehrlagige Automobil-, Hochfrequenz- oder Leistungs-Backplanes keinen Wellenlöt-Thermoschock oder zweite Reflow-Zyklen vertragen. Die Press-Fit-Verbindungstechnik von TE Connectivity unterscheidet starre Massivstifte von elastischen Einpressstiften wie den ACTION PIN Nadelöhr-Anschlusskontakten. Elastische Federschenkel pressen sich radial gegen die metallisierte Bohrung und bilden eine gasdichte Verbindung.
Die Fachmeinung in Electronics StackExchange zu Press-Fit-Grenzwerten mahnt zwingend eine Bohrungsgenauigkeit nahe +/-0,05 mm und eine unterseitige Leiterplattenabstützung an. Nach den Belastungsrichtlinien von San Francisco Circuits erreicht das Einpressen eines 60-poligen Steckverbinders bis zu 600 lbs Gesamtkraft beziehungsweise 10 lbs je Kontaktstift. Ohne massive unterseitige Stützambosse direkt unter dem Steckverbinderfeld biegen sich mehrlagige Leiterplatten durch und reißen innere Kupferpads auf.
Geregeltes Servo-Einpressen schützt empfindliche Kunststoffe vor Bruch und bewahrt teure Mehrlagen-Leiterplatten während der Montage vor Schäden. Eine Echtzeit-Kraft-Weg-Überwachung an der Servopresse zeichnet das Kraftprofil über jeden Millimeter des Hubs auf. Gehärtete Servopressenstößel führen die mechanische Einpressbewegung mit reproduzierbaren Anschlägen und minimalem Abstimmungsaufwand aus. Ein fehlender Kontaktstift, eine gespaltene Kunststoffwand oder eine zu enge durchkontaktierte Hülse verletzt sofort die Krafthüllkurve. Tritt dies ein, schleust das System die fehlerhafte Baugruppe automatisch aus.
Zwei wesentliche verdeckte Press-Fit-Fehler gehen direkt auf mangelhafte Werkstattpraxis zurück. Sanduhrförmig galvanisierte Durchkontaktierungen in dicken Leiterplatten verkleinern die elastische Federkontaktfläche und führen unter Vibration zu sporadischen Unterbrechungen. Schlimmer noch: Greift ein Bediener unbedacht zum Lötkolben, um den Spalt zu schließen, fließt Zinn in das Nadelöhr, zerstört die elastische Federwirkung und verursacht dauerhafte Versprödung. Patente wie die automatisierte Anschlusskontakt-Montage CN121642705A setzen ähnliche Prüfsysteme ein, um mechanische Fehler abzufangen und verdeckte Schäden auszuschließen.
| Element der Toleranzkette | Bestimmende Linienstation | Physikalischer Mechanismus | Nachgelagerter Fehler | Inline-Schutz / Lehrdorn |
|---|---|---|---|---|
| Spitzengrat bei Trägerband-Abtrennung | Folgeverbund-Trennmatrize | Schneidspalt bestimmt die Gratkante | Abgeschabte Kunststoffspäne im Schlitz | Seitliche 2D-Telezentriekamera & Matrizenhubzähler |
| Presspassung am Verriegelungswiderhaken | Formkern + Servostößel | Übermaßrippen sprengen dünnes LCP | Gerissene Trennwände oder Stiftausdruck | Geregelte F(x)-Einpresskraft-Hüllkurve |
| Mehrreihiger Rastermaß-Versatz | X-Y-Servo-Bestückungstisch | Geber-Umkehrspiel lässt lange Spannweiten driften | Anschlussstift verfehlt das EMS-Lotpastenpad | Unterseitige Laser-Positionsprüfung |
| Oberfläche der elastischen Einpresszone | Kontaktbeschichtung & Werkzeuge | Kosmetisches Verzinnen zerstört Feder-Rückstellkraft | Latente Unterbrechung nach Temperaturschock | Unterseitige Ambossabstützung + Auszugsprüfung |
| Sekundär-Rastclip | Kontaktverriegelungsstation | Axialversatz verdeckt halb eingerastete Zungen | Steckkontakt schiebt beim Stecken heraus | Mehrwinkel-Kameraprüfung (DE102024136228A1) |
Transfertopologien: Rundtaktteller vs. Servo-Bestücker vs. Linearpalette
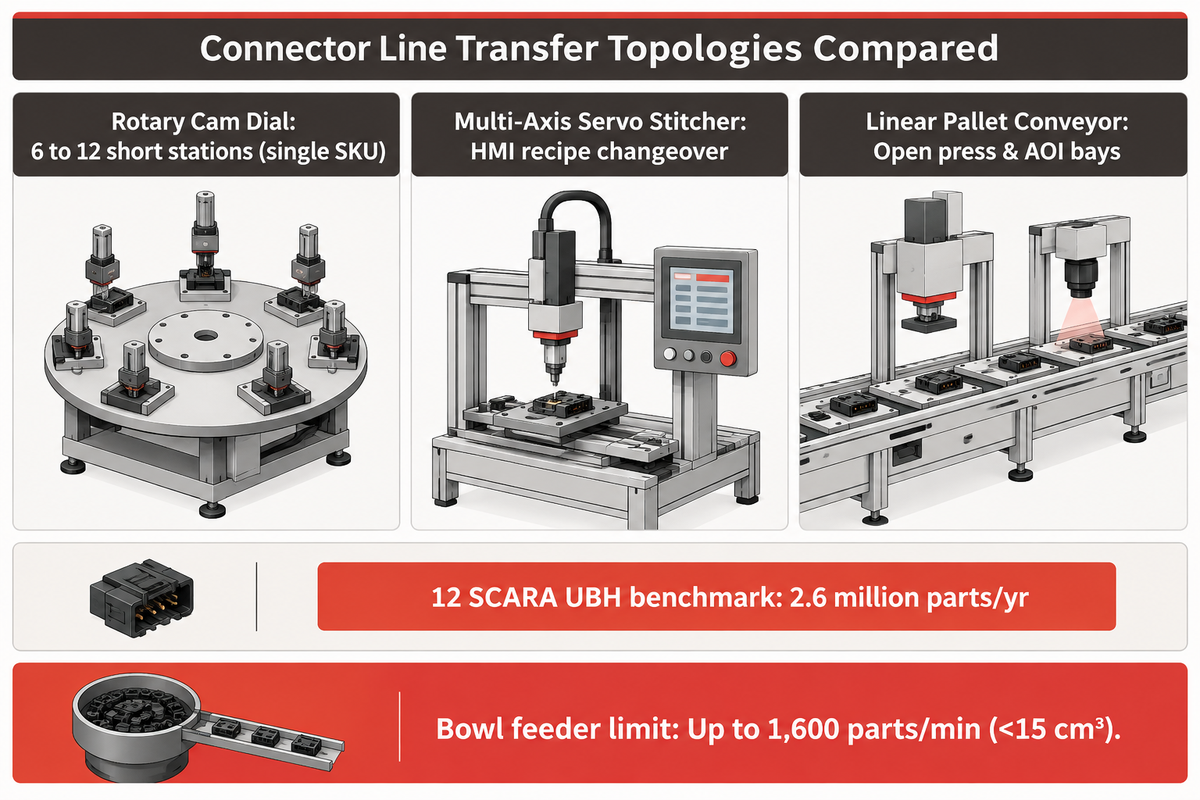
Die Transfertopologie bestimmt Maschinendurchsatz, Stellfläche, Umrüstzeit und Prüfbarkeit im gesamten Werk. Zu den Konfigurationen von Steckverbinder-Montagelinien zählen Kurvenscheiben-Rundtaktteller, programmierbare Servo-Bestücker und Linearpaletten-Transfersysteme. Die passend zum Teilespektrum gewählte Topologie minimiert mechanische Engpässe und Umrüstzeiten.
Kurvenscheiben-Rundtaktteller liefern maximale Brutto-Ausbringung bei stabilen Einzelproduktfamilien mit 6 bis 12 kurzen Stationen. Die Taktbewegung wird von verschleißarmen Kurvenscheiben mit reproduzierbaren Stopps angetrieben. Einfache 2- bis 10-polige gerade Stiftleisten passen problemlos auf Rundtaktteller. Allerdings begrenzt der Teilkreisumfang die Gesamtzahl der Spannvorrichtungs-Stationen, und hohe Presskräfte von 600 lb belasten die zentralen Hauptlager auf Torsion.
Lineare Transfersysteme entkoppeln Stationsanzahl und Tellergröße und eignen sich damit ideal für Konfigurationen mit großen, schweren Press-Fit-Blöcken und geschirmten Buchsen. Wie Leitfäden zur Pressenintegration im Assembly Magazine zeigen, lassen sich Förderer problemlos so auslegen, dass C-Rahmen unter Pressen gefahren werden und vorgelagerte Vibrationen fernbleiben. Offene Transferfelder bieten zudem reichlich Raum für eigene Laserschweißmodule, 3D-Prüfbrücken und verriegelte Schlechtteil-Weichen.
Mehrachsige Roboter- und Servo-Bestücker dominieren bei hoher Variantenvielfalt und kleinen Losen, wo schnelle Rezepturwechsel zählen. Ein dokumentierter Automobil-Benchmark in einer UBH-Steckverbinder-Fallstudie des Assembly Magazine nutzt 12 SCARA-Roboter über modulare Stationen hinweg, um jährlich 2,6 million elektrische Steckverbinder zu fertigen. Bei dieser Steckverbindermontage entnehmen sieben SCARAs Metallkontakte aus Zuführschienen, während fünf SCARAs Steckergehäuse-Träger montieren. Softwareseitige Rastermaß-Indizierung ist bei Kavitätenbelegungsplänen deutlich flexibler als feste Kurvenwerkzeuge. Anwender in der Layoutplanung können Architekturen in unserem Leitfaden für kundenspezifische Steckverbinder-Montagemaschinen und unserem Leitfaden für Automobil-Steckverbinder-Montagemaschinen vergleichen.
Oft begrenzt die Zuführgeschwindigkeit der Teile die gesamte Linie, unabhängig vom verwendeten Transfersystem. Laut dem Leitfaden von IQS Directory zu Vibrationswendelförderern fördern Töpfe saubere Kleinteile (unter 15 cm³) mit bis zu 1.600 Stück pro Minute, sind jedoch nicht für jeden Fall geeignet. Wendelförderer sind nicht immer die beste Lösung, da sich lose gestanzte Anschlusskontakte darin verhaken können. Bei Bestückern verhindert das direkte Einsetzen vom gegurteten Band das Verhaken von Kontakten. Für empfindliche LCP-Teile empfiehlt sich eine kamerageführte Zuführung, um Beschädigungen wie Risse oder Abrieb durch Bandkontakt auszuschließen.
| Linienmerkmal | Kurvenscheiben-Rundtaktteller | Mehrachsiger Servo-Bestücker | Linearpaletten-Transferlinie |
|---|---|---|---|
| Beste Eignung in der Fertigung | Großserie einer einzelnen Produktfamilie | Hoher Variantenmix, mehrreihig & variables Rastermaß | Komplexe schlüsselfertige Mehrmodul-Anlagen |
| Einpressantrieb | Mechanischer Kurvenstößel & Schlitten | Programmierbarer X-Y-Servo-Bestückungskopf | Bandbestückung + Servopressen |
| Umrüstgeschwindigkeit | Mechanischer Wechsel der Werkstückaufnahmen nötig | HMI-Software-Rastermaß-Rezeptur in Minuten | Schnellwechsel-Trägerpaletten + modulare Stationen |
| Tragfähigkeit bei hoher Kraft | Geringe bis mittlere Tellerlager-Belastbarkeit | Mittlere Stifteinpresskräfte | Volle C-Rahmen-Amboss- & Press-Fit-Kräfte |
| Raum für Prüfung & Bildverarbeitung | Enge Winkelfelder je Station | Kompakter Kamerakopf nach dem Bestücken | Unbegrenzte AOI-, Hi-Pot- und Gurtstationen |
Wie spezifizieren Ingenieure Inline-AOI, Koplanarität, Stifthaltekraft und Hi-Pot-Prüfgrenzen nach IPC-A-610 und EIA-364?
Strenge Inline-Messtechnik setzt die aktuellen gültigen IPC-Ausgaben um: IPC-A-610 Rev J (März 2024), J-STD-001 Rev J (April 2024), J-STD-002 Rev E (November 2017) und IPC-7530 Rev B (Januar 2025). Sobald ein Team eine Rundtakt-, Servo- oder Förderbandtopologie wählt, stützt Inline-Messtechnik die Prüfung über alle Werkstückträger hinweg. Die Angabe aktueller Normstände verhindert veraltete Abnahmekriterien an automatisierten Prüfstationen.
Präzise Spezifikationsgrenzen verhindern kostspielige Wareneingangskonflikte mit Elektronik-Auftragsfertigern. Der IPC-Klassenvergleich von Agility Tech stellt klar, dass IPC-A-610 die Klassen 1, 2 und 3 der Abnahme bestückter Leiterplatten abdeckt, während IPC/WHMA-A-620 ausschließlich für Kabelbäume gilt. Wer in einer Maschinenanfrage pauschal IPC-Konformität fordert, ohne Verarbeitungsklasse und Zeichnungstoleranzen festzulegen, provoziert Rückweisungskonflikte.
Die elektrische Prüfung stützt sich auf etablierte Verfahren der EIA-364-Steckverbinderprüfnormen. Produktzeichnungen wie die TE Connectivity EP-II-Steckverbinderspezifikation und die Molex-Spezifikation PS-47346-001-001 fordern die beiden zentralen Dielektrikumsnachweise ein. Sie verlangen EIA-364-20 Spannungsfestigkeit (1 Minute Haltezeit) und EIA-364-21 Isolationswiderstand (500 V DC für 2 Minuten). Zudem schreiben sie Prüfungen nach EIA-364-23 (Durchgangswiderstand bei Kleinsignal) und EIA-364-37 (Kontaktkraft) vor.
Inline-Fertigungslinien stoßen an elektrischen Stationen auf ein klares Haltezeit-Limit. Hochgeschwindigkeits-Rundtakt- oder Palettenlinien pro Steckverbinder 60 Sekunden oder 2 Minuten anzuhalten, würde den Durchsatz massiv senken. Automatisierungsingenieure verkürzen Inline-Spannungsfestigkeitsprüfungen über erhöhte Prüfspannungen erst nach Erstellung sauberer Korrelationskurven gegen vollständige 60-Sekunden-Qualifikationsprüfungen nach EIA-364-20. Prüfen Sie Ihre Prüfstationsabdeckung Schritt für Schritt in unserem IPC- und EIA-Konformitäts-Checklisten-Tool.
Warum sollten Maschinenspezifikationen Ausschussgrenzen an Steckverbinderzeichnungen statt an pauschalen IPC-A-610-Regeln verankern?
Ausschussgrenzen von Anlagen müssen aus der freigegebenen Steckverbinderzeichnung abgeleitet werden, da IPC-A-610 montierte Lötstellen auf Leiterplatten bewertet, nicht jedoch nackte Bauteilgeometrie, Stifthaltekräfte oder Koplanaritätsbezüge. Allgemeine Handbücher zur Bestückungsqualität lassen zentrale Merkmale wie wahre Position, Gehäuseverzug und Einsatztiefe des Verriegelungswiderhakens außer Acht. Zeichnungsgebundene Kameratoleranzen fangen Fehler direkt an der Quelle statt erst nach dem Reflow-Löten ab.
Die Analyse von ZuchTech zur Koplanarität von Leiterplatten-Stiftleisten zeigt, dass die zulässige Planarität der Anschlussbeine durch das Kontakt-Rastermaß, die Anschlusslänge und die EMS-Lotpastendicke begrenzt wird. Feinraster-Gull-Wing-Kontaktstifte auf dünner Pastenschicht erlauben deutlich geringere Höhenabweichungen als grobe 2,54 mm Stiftleisten. Jeder Grenzwert für Sichtprüfung und AOI-Alarm an der Montagelinie muss am freigegebenen Bezugssystem der Kundenzeichnung verankert sein.
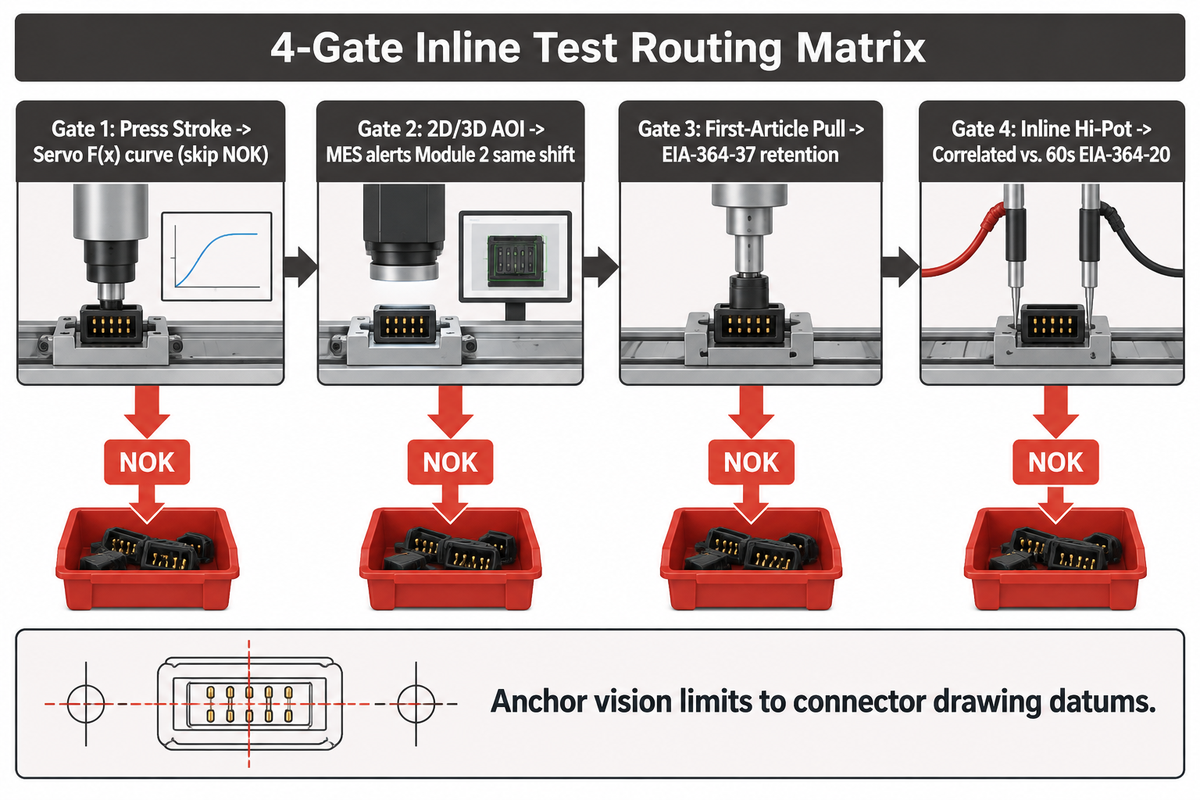
Führende Werke setzen die folgende strukturierte 4-Stufen-Inline-Prüfmatrix ein, um durchrutschende Fehler ebenso zu vermeiden wie Pseudoausschuss.
| Prüfstufe | Sensortechnik | Zielmessgröße | Maßgebliche Norm / Vorgabe | Ausschleus- & Rückverfolgbarkeitsregel |
|---|---|---|---|---|
| Stufe 1: Einpresshub | Servo-F(x)-Kraftkurve | Maximale Einpresskraft & Weganschlag | Krafthüllkurve der Steckverbinderzeichnung | NOK-Palette markieren; elektrische Sonde überspringen |
| Stufe 2: 2D/3D-AOI | Mehrwinkel-CCD + Laser-Höhenmessung | Koplanarität, wahre Position, Rastverriegelung | Bauteilbezug & Mehrwinkel-Optik | Ausschuss ausschleusen; MES warnt Modul 2 noch in der Schicht |
| Stufe 3: Erstmuster-Auszug | Digitaler Tisch-Kraftmesser | Axiale Stifthaltekraft & Steckkraft | EIA-364-37 / Erstmusterprotokoll | Los bei abfallender Haltekraft sofort sperren |
| Stufe 4: Inline-Hi-Pot | Korrelierte Hi-Pot- & Durchgangsprüfung | Kurzschluss, offener Pin, Spannungsdurchschlag | EIA-364-20 / EIA-364-21 / EIA-364-23 | Verriegelten NOK-Behälter vor Gurtrolle ansteuern |
Wie legen Werke halbautomatische Zellen im Vergleich zu schlüsselfertigen Mehrmodul-Linien über OEE und FPY aus?
Eine korrekte Linienauslegung bestimmt Verfügbarkeit und Ausbeute eines definierten Qualitätsniveaus über alle drei Automatisierungsstufen hinweg: manuelle Bestückungsvorrichtungen, halbautomatische modulare Bestücker und vollautomatische Inline-Zellen. Um Produktionsziele zu erreichen, muss die Schichtkapazität die Ausbeute jeder Station einschließlich der Durchgangsquoten von Inline-AOI und Hi-Pot berücksichtigen. Vergleichen Sie die Schichtkosten-Amortisationszeit direkt mit unserem Rechner für automatisierte vs. manuelle Auslegung und unserem Linienstufen-Auswahlwerkzeug.
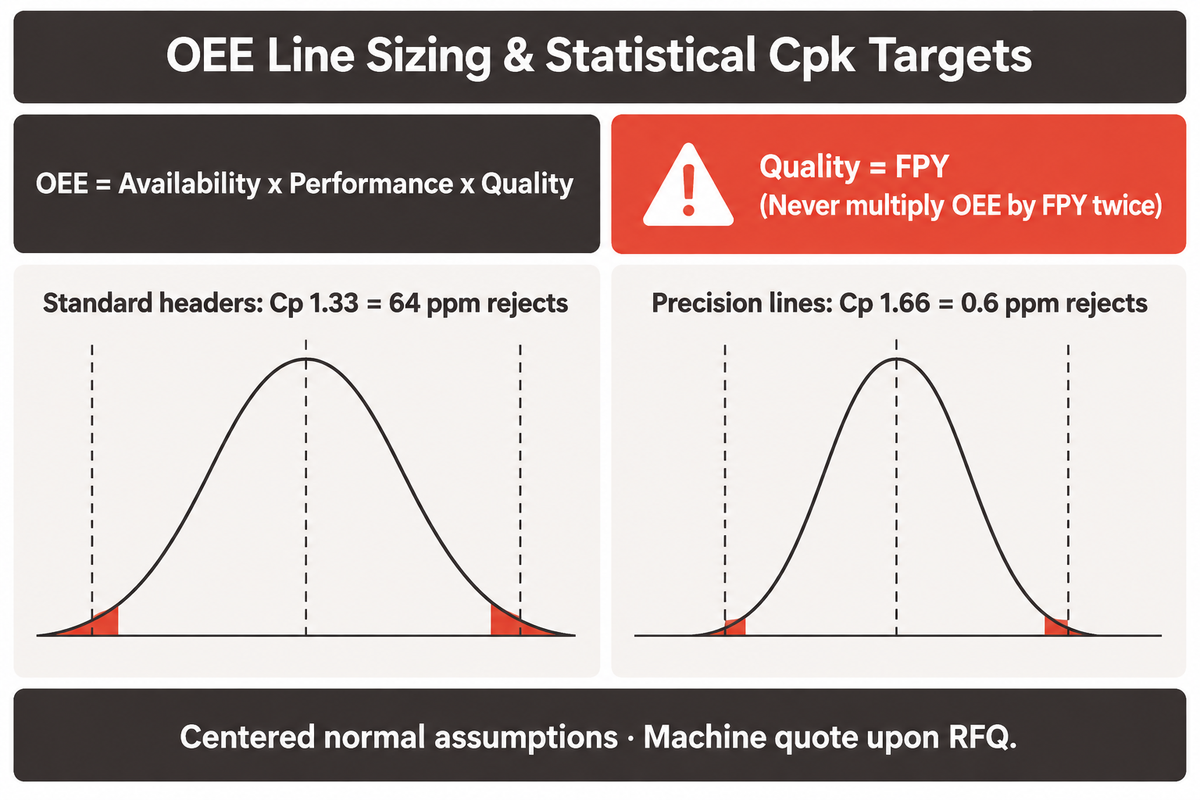
Einkaufsteams müssen bei der Modellierung der Gesamtanlageneffektivität (OEE) einen weitverbreiteten Rechenfehler vermeiden. Die Standardgleichung setzt OEE gleich Verfügbarkeit mal Leistung mal Qualität. Der Fachkonsens zu First Pass Yield (FPY) und OEE-Formeln stellt klar, dass Qualität ohne Nacharbeit dem Verhältnis aus Gutteilen zu Gesamtteilen entspricht. Folglich ist Qualität gleich FPY und darf nicht zusätzlich mit FPY multipliziert werden, da FPY sonst doppelt einfließt. Eine doppelte Multiplikation zählt Fehler zweifach und bläht den Maschinenbedarf künstlich auf.
Es gibt verschiedene Wege, den Zusammenhang zwischen Anlagenfehlern und Prozessfähigkeit herzuleiten. Die statistische Prozessfähigkeit verknüpft Maschinenstreuung unmittelbar mit der Fehlerquote beim Kunden, wobei zulässige Grenzwerte festgelegt werden. Das NIST-Handbuch für Prozessfähigkeit, Abschnitt 6.1.6 definiert zweiseitige Prozessfähigkeit als Cpk = Minimum aus (OSG – Mittelwert)/3s oder (Mittelwert – USG)/3s. Bei zentrierten Normalverteilungen begrenzt Cp 1.33 Ausschuss auf 64 parts per million (ppm), während Cp 1.66 das zweiseitige Fehlerrisiko auf 0,6 ppm senkt.
Nutzen Sie dieses Referenzregister zur Netto-Gutteilauslegung pro Schicht vor der Angebotsanfrage für halbautomatische Zellen im Vergleich zu vollautomatischen Linien:
| Faktor der Auslegungsformel | Halbautomatik-Bestückung + manuelle QS-Zelle | Schlüsselfertige 7-Modul-Inline-Linie | Maßgebliche Ingenieurregel |
|---|---|---|---|
| Nennzuführung / Linientakt | Begrenzt durch manuelles Gehäuseladen; Wendeltöpfe erreichen bis zu 1.600 Teile/min nur bei einfachen Teilen | Endlos-Bandabtrennung über 7 Module synchronisiert (0,5–5,08 mm Rastermaß) | Am Engpass modellieren, niemals an nackter Zuführspitze |
| Geplante Schichtlaufzeit | Geplante Nettolaufminuten je Schicht | Geplante Nettolaufminuten je Schicht | Schichtanlauf und Pausenintervalle abziehen |
| Verfügbarkeitsfaktor | Beeinflusst durch Tray-Nachfüllung und Bedienertakt | Beeinflusst durch Rollenwechsel-Spleißung und Förderbahnstaus | Verhältnis von Ist-Laufzeit zu geplanter Schichtminute |
| Leistungsgrad | Empfindlich gegenüber Einlegerhythmus des Bedieners | Stabiler mechanischer oder Servo-Kurventakt | Verhältnis aus Idealzykluszeit mal Stückzahl zu Laufzeit |
| Qualitätsrate (entspricht FPY) | Handhabungsverbiegungen fallen erst in Los-QS auf | Inline-AOI & F(x) stoppen verbogene Kontaktstifte in der Schicht | Ohne Nacharbeit gilt unmittelbar Qualität = FPY |
| Effektive Netto-OEE | Verfügbarkeit x Leistung x Qualität | Verfügbarkeit x Leistung x Qualität | OEE niemals ein zweites Mal mit FPY multiplizieren |
| FAT-Fähigkeitsziel | Stichproben-Auszugsprüfungen pro Schichtlos | Zentrierte Normalstabilität Richtung Cp 1.33 (64 ppm) oder Cp 1.66 (0,6 ppm) | Preise & Netto-UPH bleiben projektbezogen auf Anfrage (RFQ) |
Für Auslegungsberechnungen gelten zwei strikte Ingenieurbedingungen. Theoretische Fehlerprognosen wie 0,6 ppm bei Cp 1.66 gelten ausschließlich für stabile, zentrierte Normalverteilungen. Aufgrund dieser Rahmenbedingungen werden endgültige Maschinenpreise und Lieferzeiten projektbezogen auf Anfrage (RFQ) angeboten.
Pick-and-Place-Kappen am Linienende, EIA-481-Gurtverpackung und Fehlerdiagnose
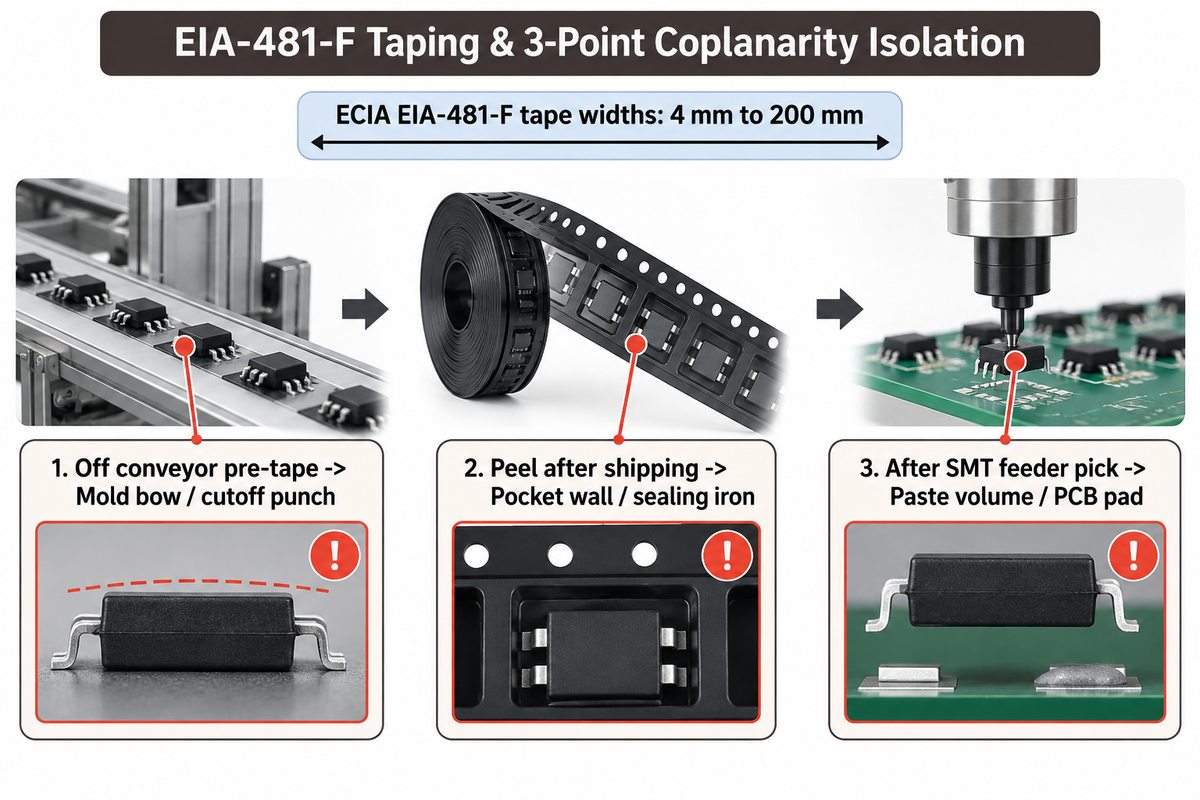
Die Endverpackung bewahrt die Planlage der Stiftleisten für nachgelagerte SMT-Bestückungsautomaten über ECIA EIA-481-F (gültige Norm 2024)-Trägerbandbreiten von 4 mm bis 200 mm. Der Schutz fertiger Steckverbinder beim Transport hängt von präziser Kappenbestückung und sauberer Deckbandversiegelung ab. Die Linien setzen Kapton-Vakuumpads oder Pick-and-Place-Kappen automatisch auf gemischte SMT-Bauteile auf, bevor die Taschenränder heißgesiegelt werden.
In der 7-Modul-Architektur von ZEUEE prüft die Inline-AOI jede Stiftleiste unmittelbar nach dem Einpressen der Anschlusskontakte und noch vor der elektrischen Hi-Pot-Antastung. Fehlerhafte Teile werden sofort ausgeschleust, während die MES-Diagnose noch in derselben Schicht die Techniker an Modul 2 alarmiert und nachgelagerte Prüfsonden sowie Gurtrollen vor fortschreitendem Werkzeugverschleiß schützt.
Wie verursachen Zuführschienenstaus und Trenngrate nachgelagerte Stillstände an der Gurtmaschine?
Zuführschienenstaus und Grate aus der Trägerband-Abtrennung unterbrechen die kontinuierliche Gurtverpackung, indem sie Gehäuserippen fehlzuführen, Kunststoff aus den Kavitäten schaben und Anschlussenden verbiegen, bevor die Stiftleisten in die Gurttaschen gelangen. Verhakte Anschlusskontakte blockieren Vibrationsschienen sowie Taktköpfe und drücken die Linienleistung abrupt nach unten. Grate können zudem die Durchgängigkeit der Heißsiegelnaht beeinträchtigen.
Finden nachgelagerte EMS-Werke nach dem Reflow offene Lötstellen an Endreihen, sollte die Ursachenanalyse der in ZuchTechs Zuverlässigkeitsleitfaden verifizierten Dreipunkt-Koplanaritätsprüfung folgen:
- Prüfen Sie lose Stiftleisten direkt am Auslauf des Montagebandes noch vor Kappenmontage oder EIA-481-Siegelung, um Spritzgießverzug, ungleichmäßige Trennstempel oder verspannte Pressaufnahmen einzugrenzen.
- Entnehmen Sie Steckverbinder nach einer Transportsimulation aus versiegelten Gurttaschen, um zu enge Taschenwände und überhitzte Siegelschienen einzugrenzen.
- Prüfen Sie Stiftleisten direkt nach Gurtvorschub und Aufnahme durch die SMT-Saugdüse, damit Teams gezielt Lotpastenvolumen und Leiterplattenpads statt der Steckverbinder-Planarität analysieren können.
Maschinenbauer vs. Bauelemente-OEM: RFQ-Datenpaket und FAT-Cpk-Bereitschaft
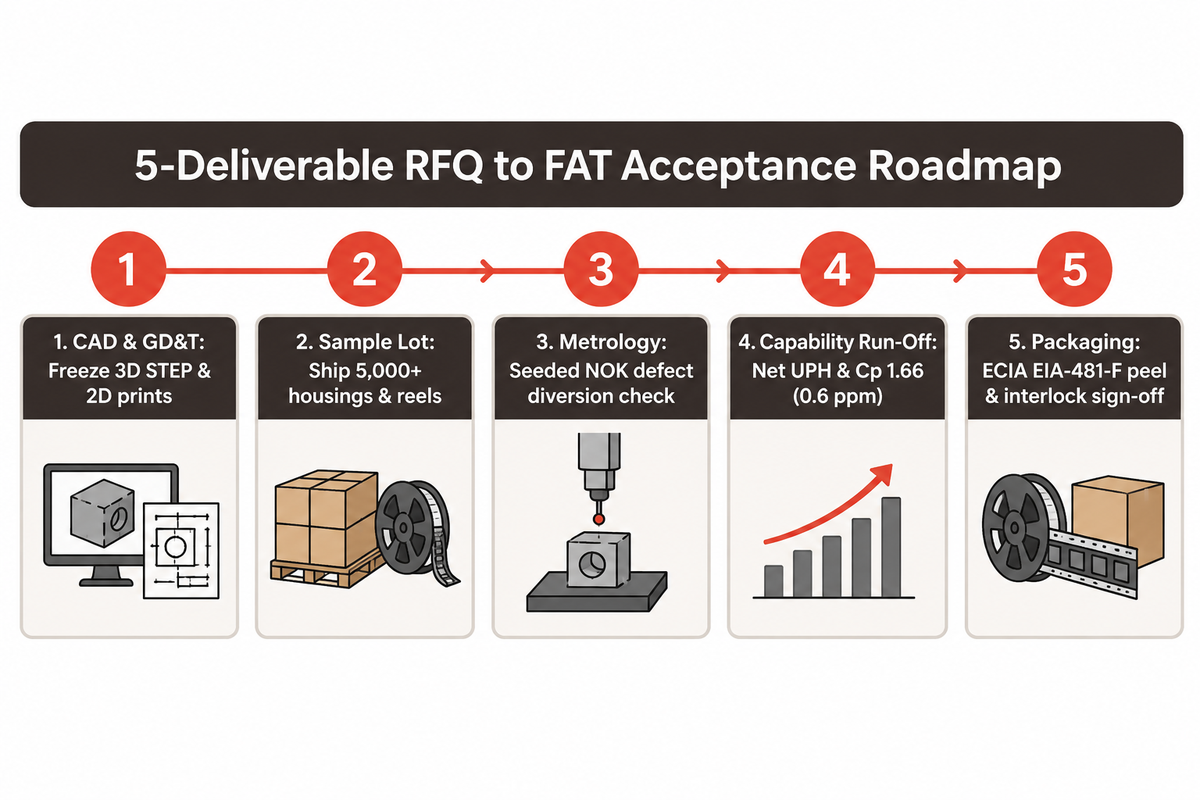
Zuverlässige Werksabnahmen (FAT) setzen vollständige Zeichnungen und den Musteraustausch zwischen Bauelemente-OEM und Automatisierungslieferant noch vor der Stahlbearbeitung voraus. Die Vermeidung von Trenngraten und Koplanaritätsfehlern beginnt mit freigegebenen Zeichnungen und abgestimmten Musterrollen im Anfragepaket (RFQ). Verzögerte Anläufe entstehen meist durch abweichende CAD-Stände, handgefertigte Musterteile ohne Serien-Spritzgrat oder fehlende elektrische Prüfgrenzwerte. Klare technische Abgrenzungen bereits in der RFQ sichern termingerechte Lieferung und Qualifizierung im ersten Durchgang.
Fertigungstiefe unterscheidet spezialisierte Steckverbindermaschinenbauer von reinen Integratoren. Gegründet 2005, betreibt ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) ein 20.000 m² großes Werk in Taihe, Jiangxi, mit 120+ Ingenieuren und Technikern. Gestützt auf ISO 9001:2015-Zertifizierung, CE-Konformität, 150+ Patente (32 Erfindungs- und 68 Gebrauchsmusterpatente) sowie Installationen in 30+ Ländern fertigen unsere Werkstätten kritische Formkerne und Spannvorrichtungen auf 0,005 mm genau.
Stellen Sie diese fünf Liefergegenstände gleich zu Projektbeginn bereit, um Konstruktionsprüfung und FAT zu beschleunigen.
| Projektergebnis / Unterlage | Beitrag Bauelemente-OEM | Leistungsumfang Maschinenbauer | FAT-Abnahmemaßstab |
|---|---|---|---|
| CAD- & Bezugszeichnungen | 3D-STEP-Modelle & 2D-GD&T-Zeichnungen einfrieren | Bezugs-Werkstückaufnahmen & Stiftführungsbuchsen fertigen | Null Bezugskonflikt zwischen Spritzgussform & Spannvorrichtung |
| Serien-Musterlos | 5.000+ gespritzte Steckergehäuse & gestanzte Kontaktrollen liefern | Vibrationswendeltöpfe, Schienen & Trennmatrizen einrichten | Null Zuführungsstaus über den Dauerversuch |
| Messtechnik- & Prüfspezifikation | IPC-Klasse, Haltekraft & Hi-Pot-Haltezeit festlegen | AOI-Optik, Servo-F(x) & Hi-Pot einbinden | Definierte Grenzmuster werden sicher in NOK-Behälter ausgeschleust |
| Fähigkeits-Dauerlauf | Stichprobenplan und Schichtverfügbarkeitsregeln freigeben | Durchgehenden Schichtlauf fahren & SPC-Protokolle exportieren | Angebotene Netto-UPH & Cp 1.66 (0,6 ppm) erreichen |
| Verpackung & Sicherheit | ECIA EIA-481-F-Gurt & MES-Etiketten bestätigen | Abzugskraft & Hardware-Sicherheitsverriegelungen prüfen | Unterzeichnetes FAT-Abnahmeprotokoll zur Versandfreigabe |
Konfigurieren Sie Ihre automatisierte PCB-Steckverbinder-Montagelinie mit ZEUEE
Senden Sie Ihre Steckverbinder-STEP-Zeichnungen, Kontaktbandspezifikationen und Ziel-Schichtausbringung an das Ingenieurteam von ZEUEE. Unser Ingenieurteam erarbeitet die Stationsarchitektur, integriert AOI- und Hi-Pot-Prüfung und erstellt ein projektbezogenes FAT-Angebot.
Technische Linienbewertung anfordern Schlüsselfertige Linienlösungen entdecken
Häufig gestellte Fragen zu PCB-Steckverbinder-Montagelinien
Worin besteht der Unterschied zwischen einer PCB-Steckverbinder-Montagelinie und SMT-PCBA?
Eine Bauelementelinie fertigt den Steckverbinder selbst, während SMT-PCBA fertige Bauelemente auf unbestückte Leiterplatten lötet.
Die Bauelemente-Automatisierung führt gestanzte Messing- oder Phosphorbronze-Steckkontakte zu, trennt Trägerbänder ab, presst Kontaktstifte in gespritzte Steckergehäuse ein, prüft Anschluss-Koplanarität sowie elektrischen Durchgang und versiegelt Stiftleisten in ECIA-EIA-481-F-Rollen. Im Gegensatz dazu druckt eine SMT-Leiterplattenlinie Lotpaste durch eine Schablone und bestückt Chips sowie fertige Steckverbinder auf kupferkaschierte Leiterplatten.
Welcher Isolierkunststoff eignet sich am besten für bei 260°C reflowgelötete PCB-Steckverbinder?
Glasfaserverstärktes LCP (HDT 230 bis 270°C), PPS (252 bis 265°C) und PA9T überstehen bleifreies Reflow-Löten bei 260°C sauber.
Gemäß den thermischen Handbüchern von Samtec unter 264 psi Last halten glasfaserverstärktes LCP (230 bis 270°C) und PPS (252 bis 265°C) die Stiftgeometrie über 10-sekündige bleifreie Reflow-Spitzen bei 260°C zuverlässig stabil. Standard-PBT-Polyester mit Glasfaser erweicht zwischen 182 und 204°C, gilt als ungeeignet für IR-Reflow und bleibt weitgehend auf wellengelötete Durchsteck-Stiftleisten beschränkt.
Welchen Cpk-Zielwert sollten Werksabnahmen (FAT) bei kritischen Steckverbindermaßen erreichen?
Automobil- und Feinrasterlinien fordern Cp oder Cpk >= 1.66 (0,6 ppm), während allgemeine Stiftleisten 1.33 (64 ppm) akzeptieren.
Bei zentrierter Normalverteilung nach dem NIST-Handbuch für Ingenieurstatistik, Abschnitt 6.1.6, entspricht die Prozessfähigkeit Cp 1.33 theoretisch 64 Fehlteilen pro Million innerhalb zweiseitiger Toleranzfenster. Eine Verschärfung der Präzision bei Werkzeugen und Vorrichtungen auf Cp 1.66 senkt das Fehlerrisiko bei kritischem Rastermaß, Einsetzhöhe und Haltekraft auf 0,6 ppm.
Warum muss die Inline-AOI zwischen Stifteinpressen und elektrischer Hi-Pot-Prüfung sitzen?
Die sofortige Prüfung mechanisch eingepresster Stiftleisten fängt verbogene Anschlussenden ab, bevor Schlechtteile empfindliche Hi-Pot-Prüfsonden erreichen.
Frühzeitige AOI schleust abgespreizte Anschlusskontakte und Kunststoffspäne noch vor der elektrischen Antastung aus, schützt empfindliche Hi-Pot-Federstifte und alarmiert Techniker an Modul 2 noch innerhalb derselben Schicht.
Warum sollten Werke bei der Linienauslegung die OEE nicht mit dem First Pass Yield multiplizieren?
Der Qualitätsfaktor in der Standard-OEE bildet den First Pass Yield bereits ab, sofern Offline-Handnacharbeit ausgeschlossen ist.
OEE entspricht Verfügbarkeit mal Leistung mal Qualität. Ohne Offline-Nacharbeit entspricht Qualität bereits FPY, sodass eine erneute Multiplikation mit FPY Ausschussverluste quadriert und Maschinenbudgets aufbläht.
Wie verhindern automatisierte Linien Schäden an elastischen Press-Fit-Steckverbindern und Leiterplattenhülsen?
Maschinenbauer kombinieren geregelte Servopressen mit durchgängigen Kraft-Weg-Fenstern und steifer unterseitiger PCB-Ambossabstützung.
Da das Einpressen eines 60-poligen elastischen Steckverbinders bis zu 600 lbs Kraft erfordert, überwacht die Servopressensteuerung die Einpresskraft über jeden Millimeter des Hubs. Jede gespaltene Gehäuserippe, fehlende Stiftposition oder untermaßige Bohrung löst sofort das Echtzeit-F(x)-Fenster aus. Speziell gefräste unterseitige Stützblöcke unterbinden das Durchbiegen der Leiterplatte, sodass vergrabene Innenlagen unter Presslast niemals reißen. Zudem tragen Techniker niemals kosmetische Verzinnung oder Handlot auf elastische Federzonen auf.
Wie sollten Einkäufer ein RFQ-Datenpaket für eine schlüsselfertige Steckverbinder-Montagelinie vorbereiten?
Reichen Sie eingefrorene 3D-STEP-Modelle, 2D-GD&T-Zeichnungen, EIA-364-Prüfgrenzwerte, EIA-481-Gurtspezifikationen und Serienmusterteile ein.
Klare technische Grenzen vermeiden Konstruktionsverzögerungen vor der Bearbeitung von Stahlmatrizenblöcken und Spannvorrichtungen. Geben Sie eingefrorene Koplanaritätsbezüge, die angestrebte Netto-Stundenausbringung, die geforderte IPC-Verarbeitungsklasse sowie validierte Inline-Hi-Pot-Korrelationsparameter gegenüber den Qualifikationsregeln nach EIA-364-20 an. Die Bereitstellung ausreichender serienmäßig gespritzter Steckergehäuse und gestanzter Kontaktrollen ermöglicht es dem Maschinenbauer, Zuführungsspiel, Folgeverbund-Schnittstabilität und statistische Cpk-Fähigkeitsläufe auf realen Werksmaterialien vor der FAT-Abnahme zu erproben.
Quellen & Referenzen
- Global Electronics Association (IPC), IPC-Dokumenten-Revisionstabelle (IPC-A-610 Rev J, J-STD-001 Rev J, J-STD-002 Rev E, IPC-7530 Rev B).
- National Institute of Standards and Technology (NIST), Handbuch für Ingenieurstatistik Abschnitt 6.1.6: Prozessfähigkeit (Cpk & PPM).
- Electronic Components Industry Association (ECIA), ECIA EIA-481-F (2024): 4 mm bis 200 mm oberflächenmontierbare geprägte Trägerbänder.
- TE Connectivity, EP-II Steckverbinder-Produktspezifikation (EIA-364-20 DWV & EIA-364-21 IR) und Press-Fit- & Compliant-Pin-Technologie.
- Molex, Produktspezifikation PS-47346-001-001 (EIA-364 Elektrische & Haltekraft-Grundlagen).
- Samtec Processing Engineering, SMT-Handbuch: Wärmeformbeständigkeit von Isolierkunststoffen & Reflow-Matrix.
- Agility Tech, Bewertung der Klassen 1, 2 und 3 nach IPC-A-610, IPC/WHMA-A-620 und J-STD-001.
- San Francisco Circuits, Zuverlässigkeit von Press-Fit-Steckverbindern & PCB-Belastungsgrenzen.
- ZuchTech Engineering, Versuchsreihen zur Koplanarität von Leiterplatten-Stiftleisten & Lötstellen-Zuverlässigkeit.
- Connector Supplier / Bishop & Associates, Globaler Steckverbindermarkt verzeichnet 2025 14,7 % Wachstum und Problematik des Lötverzugs.
- Assembly Magazine, Roboter automatisieren die Montage von Automobil-Steckverbindern und Integration von Pressen in Montagesysteme.
- Fortune Business Insights & Future Market Insights, Marktprognose Montageautomatisierung (2025-2034) und Marktausblick PCB-Steckverbinder (2025-2035).
- Kistler & IQS Directory, Kompakte Servopressen-Kraft-Weg-Überwachung und Durchsatzrichtlinien für Vibrationswendelförderer.
- Patent- & Fachquellen, DE102024136228A1, CN121642705A, Electronics StackExchange Press-Fit-Fachkonsens und r/LeanManufacturing OEE- & FPY-Konsens.
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend