Póngase en contacto con Zeyu lntelligent Industrial Company

Línea de ensamble de conectores PCB: guía completa de inserción de pines, press-fit, AOI y empaque

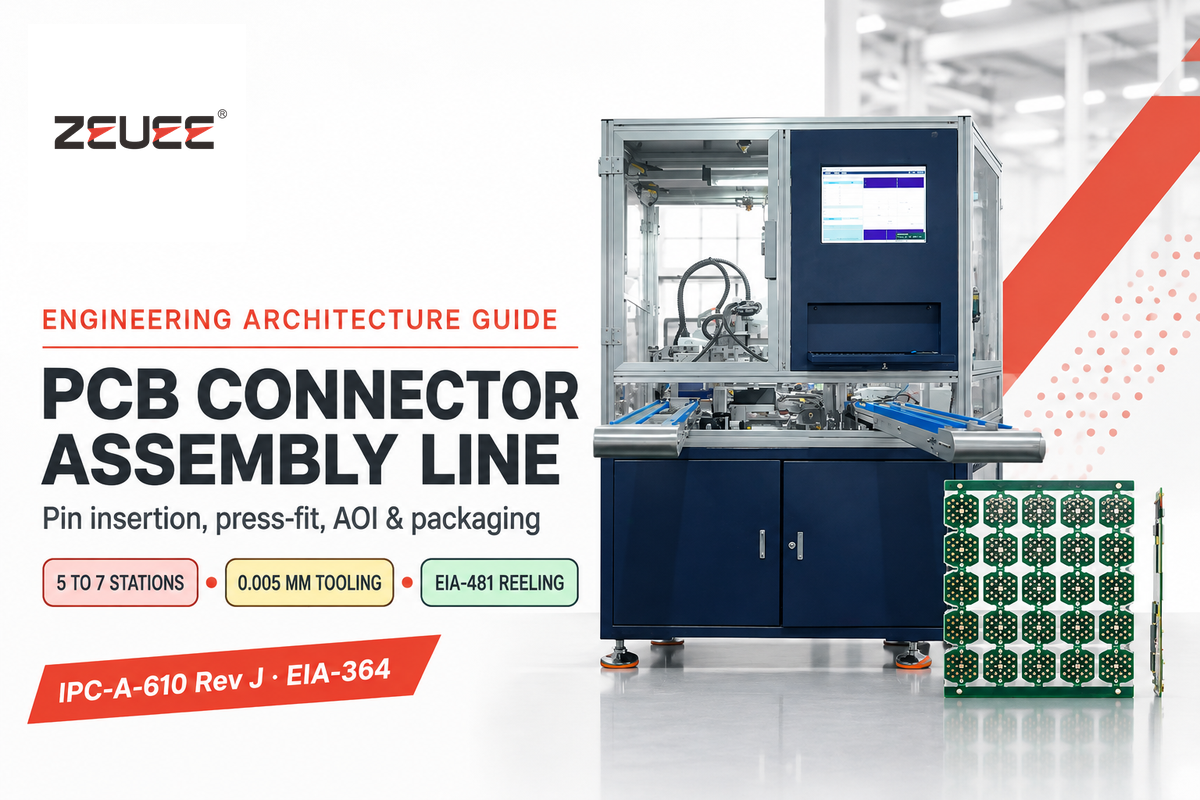
Una línea de ensamble de conectores PCB emplea de 5 a 7 estaciones sincronizadas para insertar pines de contacto con una precisión de 0.005 mm y sellar conectores terminados a alta velocidad. Las líneas modulares coordinan la alimentación de contactos, el corte de portadora, el remachado de retención, la inspección óptica, la prueba Hi-Pot y el encintado en carrete bajo norma EIA-481.
Muchos ingenieros confunden las líneas de automatización de ensamble de placas PCB con las líneas de automatización de conectores situadas aguas arriba. Aunque ambas líneas atienden a la cadena de suministro de manufactura electrónica, resuelven problemas de ingeniería distintos. Las líneas de automatización de componentes fabrican cabezales y zócalos uniformes que soportan la soldadura por refusión y el ensamble press-fit posteriores sin que la carcasa del conector se deforme ni se debiliten las uniones.
En plantas industriales y automotrices se observa un aumento considerable de la inversión en líneas para conectores de nivel de placa. Según los informes de mercado de Bishop & Associates, las ventas mundiales de conectores crecieron un 14.7% en 2025, sumando más de USD 12.7 billion en expansión de mercado en Asia. Por su parte, el análisis de conectores PCB de Future Market Insights proyecta que los ingresos por conectores dedicados para placa pasarán de USD 13.8 billion en 2025 a USD 19.7 billion para 2035 a una tasa de crecimiento anual compuesta (CAGR) del 3.6%. Esta guía desglosa la selección de polímeros, la mecánica press-fit, las topologías de transferencia, las puertas bajo norma IPC-A-610 Rev J y EIA-364, el cálculo de dimensionamiento OEE y la preparación para pruebas FAT.
Por Cherry · Actualizado en noviembre de 2026
Resumen técnico rápido: líneas de componentes frente a PCBA de placa
- Las líneas de placa montan componentes sobre tarjetas de circuito impreso desnudas, mientras las líneas de componentes insertan terminales estampados en carcasas del conector moldeadas y empacan carretes EIA-481.
- El poliéster PBT con carga de fibra de vidrio se deforma entre 182 y 204°C y falla en refusión IR, mientras el LCP y el PPS con carga de vidrio resisten 260°C durante 10 segundos.
- Entre la inserción de pines y la prueba eléctrica Hi-Pot, la inspección AOI en línea aísla los pines doblados. Las piezas defectuosas consumen tiempo de ciclo de prueba.
- Para herramientas de cavidad por módulo y cotización de equipos, consulte nuestra solución llave en mano de línea de ensamble de conectores PCB.
¿En qué se diferencia una línea automatizada de ensamble de conectores PCB del montaje PCBA a nivel de placa?
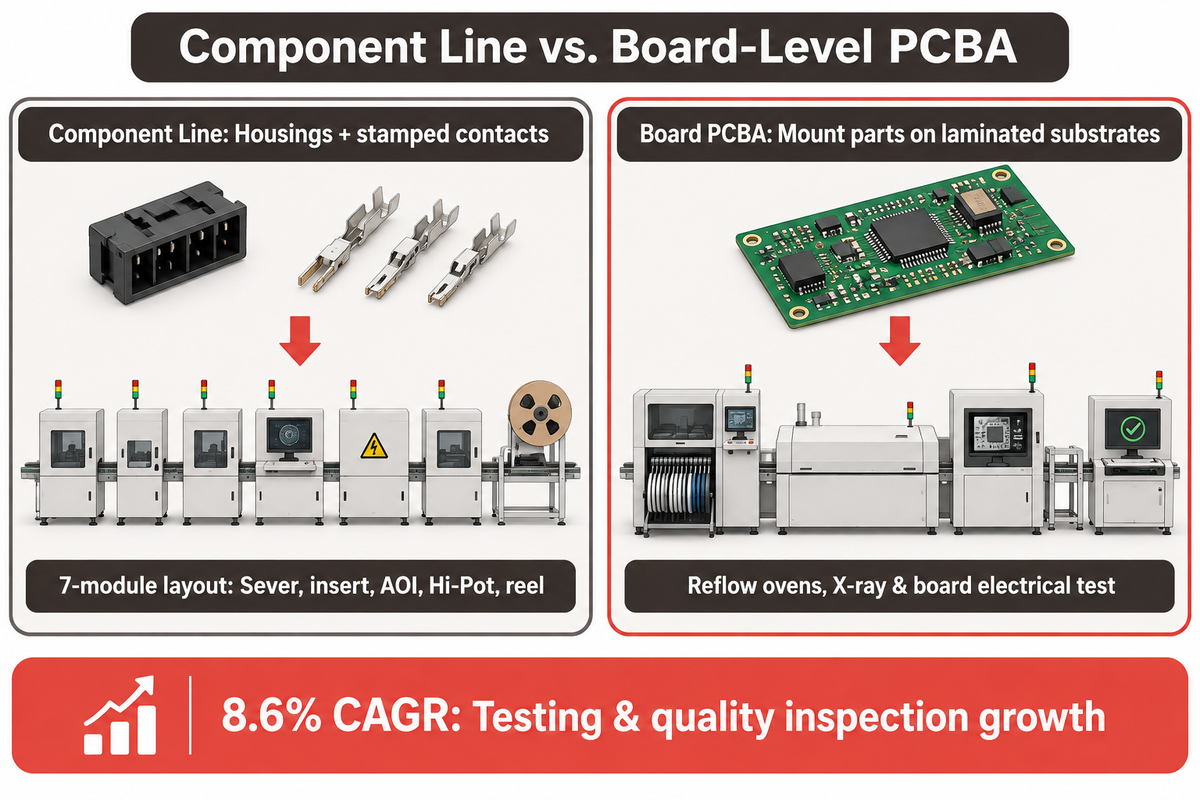
Una línea automatizada de ensamble de conectores PCB fabrica componentes de interconexión discretos a partir de terminales eléctricos estampados y carcasas del conector moldeadas, mientras que el ensamble de placas PCB monta electrónica terminada sobre sustratos de circuito laminados. La planta de ensamble transfiere luego las placas terminadas por hornos automáticos de soldadura por refusión y estaciones de inspección por rayos X en línea para prueba eléctrica.
Diversos tutoriales en línea confunden el ensamble de tarjetas de circuito impreso (PCBA) con la automatización de componentes y el diseño de PCB. Nuestro análisis de guías populares en línea (PCBWay y Jaycon Systems) abordó diseño de PCB, preparación de listas de materiales (BOM) y servicios de ensamble de placas. Ninguno explica cómo las fábricas de componentes estampan tiras de contacto de bronce fosforado, introducen pines en cavidades estrechas ni verifican la retención axial antes de despachar carretes terminados a una línea SMT.
Una línea de conectores comienza después de que las prensas de inyección y estampado completan las piezas brutas. Las materias primas incluyen carcasas plásticas, blindajes metálicos y clips de retención. En el proceso de ensamble aguas arriba, módulos automatizados cortan los pines de portadoras de latón e insertan los contactos en las carcasas. Las estaciones aguas abajo verifican la coplanaridad mediante AOI y prueba dieléctrica, y colocan tapas de vacío antes del encintado en carrete para la placa final.
Como muestra la disposición de línea de producción de 7 módulos de ZEUEE, los puentes de inspección operan en línea entre pasos mecánicos y eléctricos en lugar de esperar al lote terminado. El gasto del mercado refleja este cambio hacia la verificación en línea. Según el estudio sobre automatización de ensamble de Fortune Business Insights, la demanda mundial de automatización de ensamble alcanzó USD 35.63 billion en 2025, subió a USD 38.01 billion en 2026 y se proyecta que llegue a USD 66.91 billion para 2034 a una CAGR del 7.3%. Asia-Pacífico concentró el 50.09% de participación en 2025, mientras las pruebas e inspección de calidad lideran el crecimiento con una CAGR del 8.6%, por delante de la visión artificial con 8.1%.
¿Qué arquitecturas y materiales de conectores PCB dictan los módulos de la línea?
El diseño y la construcción de sistemas de automatización de ensamble dependen en gran medida de tres factores: la temperatura de deflexión de la resina usada en la carcasa del conector, el paso entre contactos de los pines y el espesor de pared del módulo. Los formatos abarcan cabezales de pines pasantes (thru-hole), cabezales SMT y SMD, zócalos de borde de tarjeta, bloques de radiofrecuencia (RF) y marcos DIP en pasos de 2.54 mm, 2.00 mm y 1.27 mm, dejando paredes muy delgadas entre cavidades.
Las decisiones sobre la ruta de soldadura aguas abajo se toman antes de la automatización según la geometría mecánica del pin de contacto y el diseño de los separadores. Los conectores pasantes utilizan postes cuadrados rígidos combinados con separadores rígidos que facilitan el ascenso capilar de soldadura en ola. Los dispositivos SMT exigen una coplanaridad estricta a lo largo de extensas filas tipo ala de gaviota para lograr conectividad en cada patilla. Los cabezales press-fit eliminan por completo la soldadura mediante hombros de empuje gruesos combinados con zonas elásticas tipo barril de alta resistencia mecánica. Mantenga los espacios libres inferiores conforme a los dispositivos de sujeción de refusión en el ensamble de placas.
¿Por qué las carcasas de LCP y PA9T responden de forma distinta al PBT en la inserción automática de pines?
El LCP y la PA9T con carga de fibra de vidrio resisten perfiles de refusión sin plomo de 235°C a 260°C sin arquearse, mientras el PBT estándar con fibra de vidrio se ablanda y deforma por encima de 204°C. La investigación de Connector Supplier sobre alabeo térmico en soldadura señala que los hornos sin plomo entre 235°C y 260°C amplían el desajuste de expansión térmica entre pines de cobre y plásticos moldeados. Las resinas de alta temperatura mantienen estable la posición verdadera del pin durante el proceso SMT, preservando conexiones electrónicas confiables en ensambles complejos.
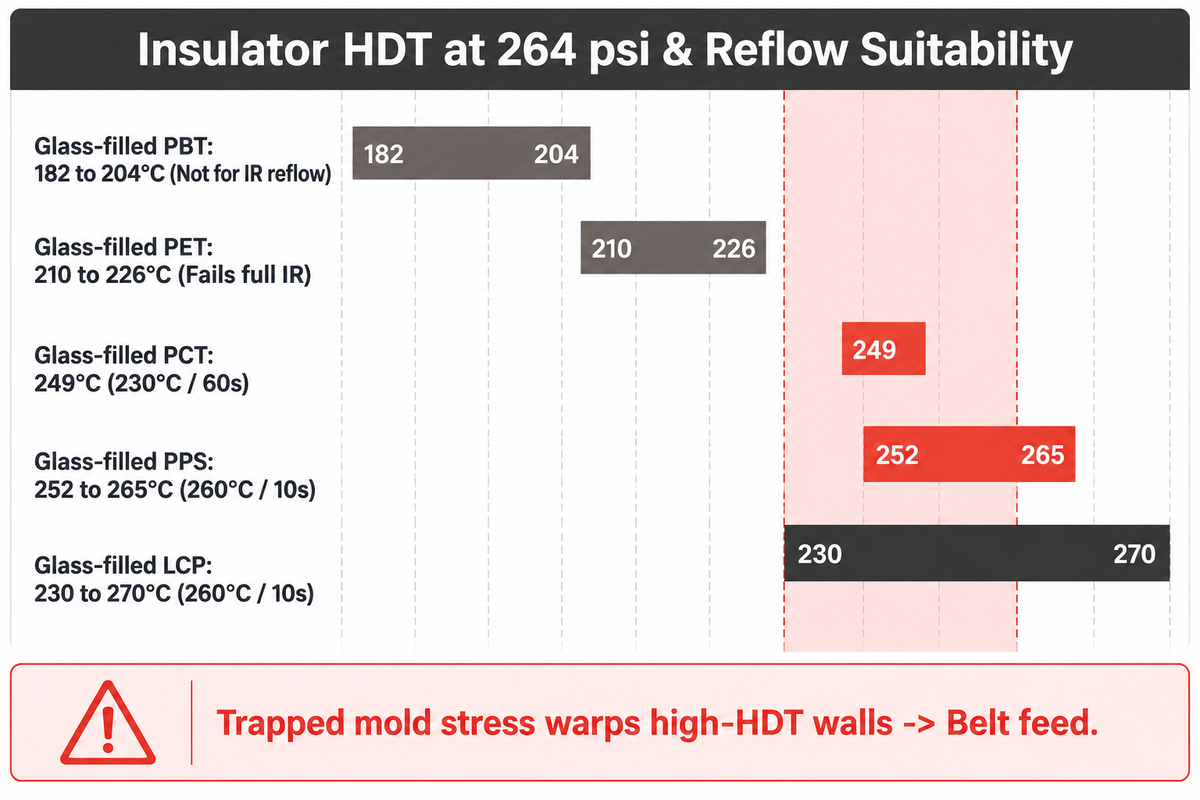
Los datos térmicos del manual de plásticos SMT de Samtec fijan límites claros bajo carga de 264 psi. El poliéster PBT estándar con fibra de vidrio presenta una temperatura de deflexión térmica (HDT) de 182 a 204°C y se clasifica como no apto para refusión IR. Asimismo, el PET con fibra de vidrio de 210 a 226°C falla bajo exposición IR completa. En contraste, el PCT con fibra de vidrio alcanza 249°C (230°C durante 60 segundos), el PPS con fibra de vidrio llega a 252 hasta 265°C (260°C durante 10 segundos) y el LCP con fibra de vidrio abarca 230 a 270°C (260°C durante 10 segundos).
La física de la resina modifica cómo los alimentadores de piezas y punzones de inserción interactúan con las carcasas en planta. Por ejemplo, el LCP y el PPS permiten fabricar piezas de pared delgada que se vuelven muy frágiles ante impactos de bordes agudos en tazones vibratorios. Por otro lado, poliamidas como PA9T o PA66 absorben humedad ambiental del taller antes del ensamble. Con cavidades frágiles o húmedas, insertar pines en seco puede fracturar las paredes divisorias.
Aunque los valores HDT publicados no siempre reflejan el arqueo permanente tras soldar, Samtec advierte que las resinas de mayor HDT pueden alabearse más que las de menor HDT por tensiones internas de moldeo y ubicación de la compuerta. Las secciones asimétricas se relajan y contraen de manera desigual en el horno de refusión. Las líneas automatizadas de conectores mitigan este riesgo mediante alimentación suave por banda, centrado controlado de cavidades y medición de planaridad de patillas sobre el lote completo tras la inserción.
| Tipo de conector y nivel de arquitectura | Grado típico de aislante | HDT a 264 psi (°C) / Clasificación refusión | Restricción principal de moldeo y alimentación | Módulo de línea de ensamble requerido |
|---|---|---|---|---|
| Tipo 1: Cabezal de pines pasantes para soldadura en ola | Poliéster PBT con carga de vidrio | 182 a 204°C / Solo ola (no apto refusión IR) | Paredes flexibles toleran rieles rápidos de tazón | Tazón vibratorio + insertador de tira por leva rotativa |
| Tipo 2: Cabezal macho SMT ala de gaviota | LCP con carga de vidrio | 230 a 270°C / 260°C durante 10 s | Alabeo anisotrópico por tensión interna de molde | Alimentador de banda con visión artificial + medidor AOI 3D de coplanaridad |
| Tipo 3: Cabezal acodado de alta temperatura | Poliamida PA9T de alta Tg | Apto para refusión sin plomo | Absorbe humedad ambiental antes del prensado | Tolva de aire seco + formador rotativo de doblez a 90° |
| Tipo 4: Mezzanine de paso fino 1.27 mm | LCP con carga de vidrio | 230 a 270°C / 260°C durante 10 s | Divisores de cavidad finísimos se fisuran con rebabas | Punzón de corte 0.005 mm + lanzadera óptica de paso |
| Tipo 5: Receptáculo placa a placa de alta potencia | PPS con carga de vidrio | 252 a 265°C / 260°C durante 10 s | Alta rigidez aumenta fragilidad de trabas al encajar | Riel lineal recubierto + cargador de bandeja agarre suave |
| Tipo 6: Módulo ECU automotriz press-fit elástico | PA9T o PCT con carga de vidrio | 249°C (PCT) / Press-fit sin soldadura | Fuerza de inserción total alcanza 600 lbs / 60 pines | Servoprensa F(x) en lazo cerrado + yunque inferior |
| Tipo 7: Zócalo de borde de tarjeta DIMM / PCIe | LCP o PCT con carga de vidrio | 230 a 270°C / clasificado 230 a 260°C | Ranuras largas y estrechas se tuercen sin sujeción central | Soporte de posicionamiento doble referencia + insertador servo multihilera |
| Tipo 8: Bloque metálico I/O blindado | PPS con carga de vidrio + blindaje de latón | 252 a 265°C / 260°C durante 10 s | Trabas desplazadas axialmente ocultan asentamientos parciales | Formado de carcasa + soldadura láser + AOI multiángulo |
| Tipo 9: Cabezal EV sellado de alto voltaje | PA9T / PBT + sello epóxico | Soldadura por ola o selectiva / encapsulado | Distancia de fuga de aislamiento exige sellado sin burbujas | Encapsulado epóxico + sonda Hi-Pot correlacionada |
| Tipo 10: Lote prototipo de alta mezcla de variantes | Rieles mixtos PCT / PA9T | Dependiente del perfil 230 a 260°C | Tiradas cortas penalizan cambios mecánicos de torreta | Celda robotizada X-Y SCARA / inserción servo programable |
Mecánica de inserción de pines, corte de portadora y press-fit elástico
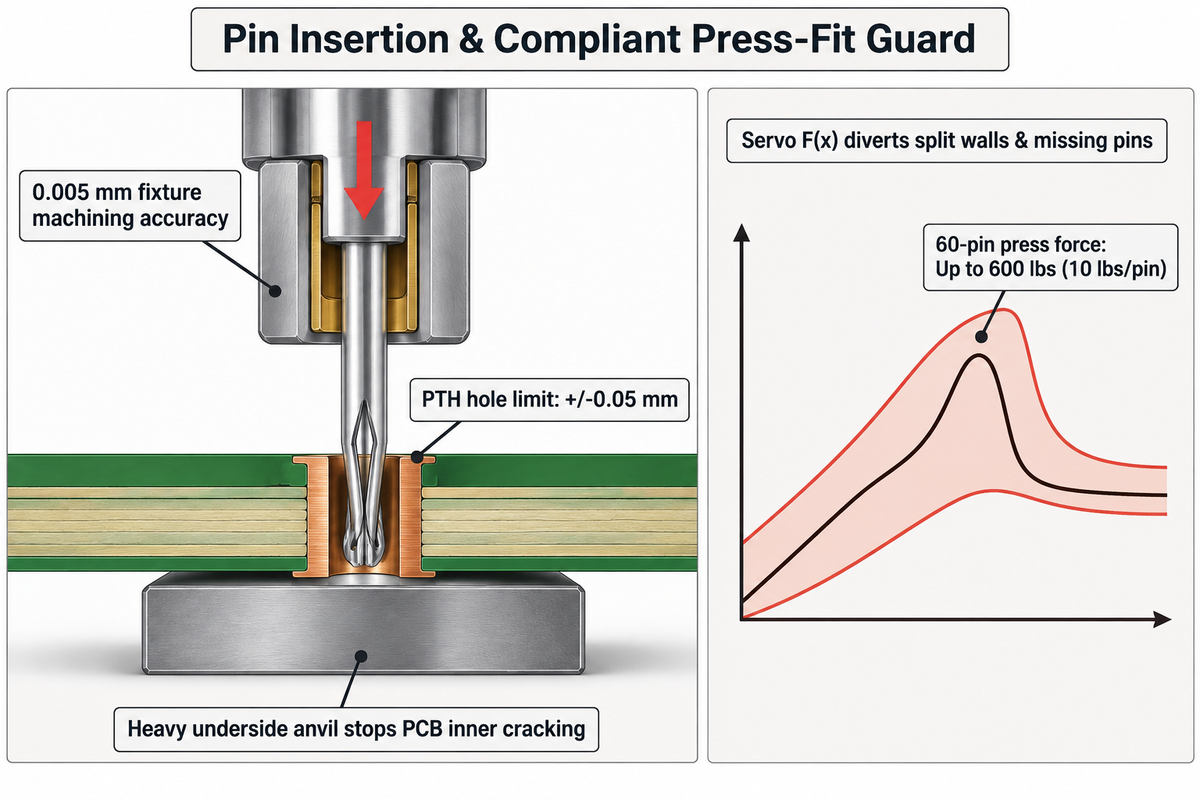
Los terminales eléctricos de latón o bronce fosforado se fijan en las carcasas mediante una patilla soldable o press-fit, junto con una cuchilla de acoplamiento y una lengüeta de retención. Una línea de manufactura personalizada toma una banda continua estampada de contactos y la pasa por un troquel de corte junto con la carcasa del conector.
Los cabezales de paso estrecho exigen mecanizado de tolerancia ajustada. Los punzones desafilados dejan pequeñas rebabas en las puntas de los pines. Si un pin con rebaba entra en una cavidad de 1.27 mm, puede raspar las paredes de la carcasa. Las virutas se atascan bajo los contactos, causan fallas y desvían los pines de su posición verdadera.
La precisión del herramental elimina rebabas en puntas y errores acumulados de paso entre contactos en cabezales largos multipin. En la planta de manufactura de ZEUEE en Taihe, los machos de molde y dispositivos de sujeción para pines se rectifican con tolerancias de mecanizado de 0.005 mm. Bujes guía templados evitan que los pines delgados se pandeen durante la carrera de inserción. Verificaciones ópticas o mecánicas de polaridad también impiden que contactos incorrectos entren en carcasas codificadas.
Los cabezales en ángulo recto y módulos automotrices sellados añaden estaciones dedicadas de formado y unión en la línea de producción. Tras la inserción axial recta del pin, una leva dobla la patilla del contacto en un giro de 90 grados. Los bloques sellados pueden incorporar una pestaña para cierre por soldadura láser. En diseños con encapsulado en resina epóxica, estaciones de dosificación completan el sello ambiental.
¿Cuándo exigen los conectores PCB de alta densidad pines press-fit elásticos en lugar de terminales soldados?
Las placas de alta densidad exigen pines press-fit elásticos cuando los backplanes multicapa automotrices, de alta frecuencia o potencia no soportan el choque térmico de soldadura en ola ni ciclos secundarios de refusión. La arquitectura de conexión press-fit de TE Connectivity distingue pines sólidos rígidos de pines elásticos como los terminales ojo de aguja ACTION PIN. Sus brazos elásticos se comprimen radialmente contra el orificio metalizado y forman una unión hermética al gas.
El consenso técnico en Electronics StackExchange sobre límites press-fit advierte que una precisión de barrenado cercana a +/-0.05 mm y el soporte inferior de la placa son obligatorios. Según las guías de deformación de San Francisco Circuits, prensar un conector de 60 pines alcanza hasta 600 lbs de fuerza total, o 10 lbs por pin. Sin yunques rígidos de apoyo justo debajo de la huella del conector, las placas multicapa se flexionan y agrietan los pads internos de cobre.
El prensado servo en lazo cerrado protege contra rotura de plásticos delicados y daños en costosas tarjetas laminadas durante el ensamble. En tiempo real, el monitoreo de fuerza-desplazamiento de servoprensa traza la curva de fuerza en cada milímetro de la carrera. Los cabezales endurecidos de servoprensa ejecutan el movimiento mecánico de inserción con topes repetibles y ajuste mínimo. Un pin faltante, una pared plástica partida o un barril PTH estrecho disparan la envolvente de fuerza y desvían automáticamente el ensamble defectuoso.
Existen dos defectos latentes principales en press-fit atribuibles a prácticas de taller. Los barriles PTH con perfil de reloj de arena en PCB gruesas reducen el área elástica de contacto y provocan circuitos abiertos intermitentes bajo vibración. Peor aún, si el operario aplica soldadura para cerrar la holgura, el estaño penetra la ranura, destruye el resorte elástico y causa fragilidad permanente. Patentes como la de ensamble automatizado de terminales CN121642705A emplean sistemas similares para detectar fallas mecánicas y asegurar que no se introduzcan daños ocultos.
| Elemento de tolerancia acumulada | Estación rectora de la línea | Mecanismo físico | Defecto aguas abajo | Protección / calibre en línea |
|---|---|---|---|---|
| Rebaba de punta en corte de portadora | Troquel progresivo de tira | Holgura de cuchilla controla filo de rebaba | Virutas plásticas raspadas en la ranura | Cámara telecéntrica lateral 2D y contador de carreras del troquel |
| Ajuste por interferencia del arpón | Macho de molde + émbolo servo | Nervios sobredimensionados parten el LCP fino | Paredes divisorias rotas o expulsión de pin | Envolvente de fuerza de inserción F(x) en lazo cerrado |
| Desviación de paso multihilera | Mesa de inserción servo X-Y | Juego de codificador deriva en tramos largos | Patilla no coincide con pad de pasta EMS | Verificación láser inferior de posición verdadera |
| Acabado de zona elástica | Recubrimiento de terminal y herramental | Estañado cosmético arruina recuperación elástica | Circuito abierto latente tras choque térmico | Yunque de soporte inferior + auditoría de tracción |
| Clip secundario de traba | Estación de bloqueo de terminal | Desplazamiento axial oculta lengüetas a medio trabar | Contacto retrocede al acoplar conector | Inspección por cámara multiángulo (DE102024136228A1) |
Topologías de transferencia: leva rotativa vs. inserción servo vs. palé lineal
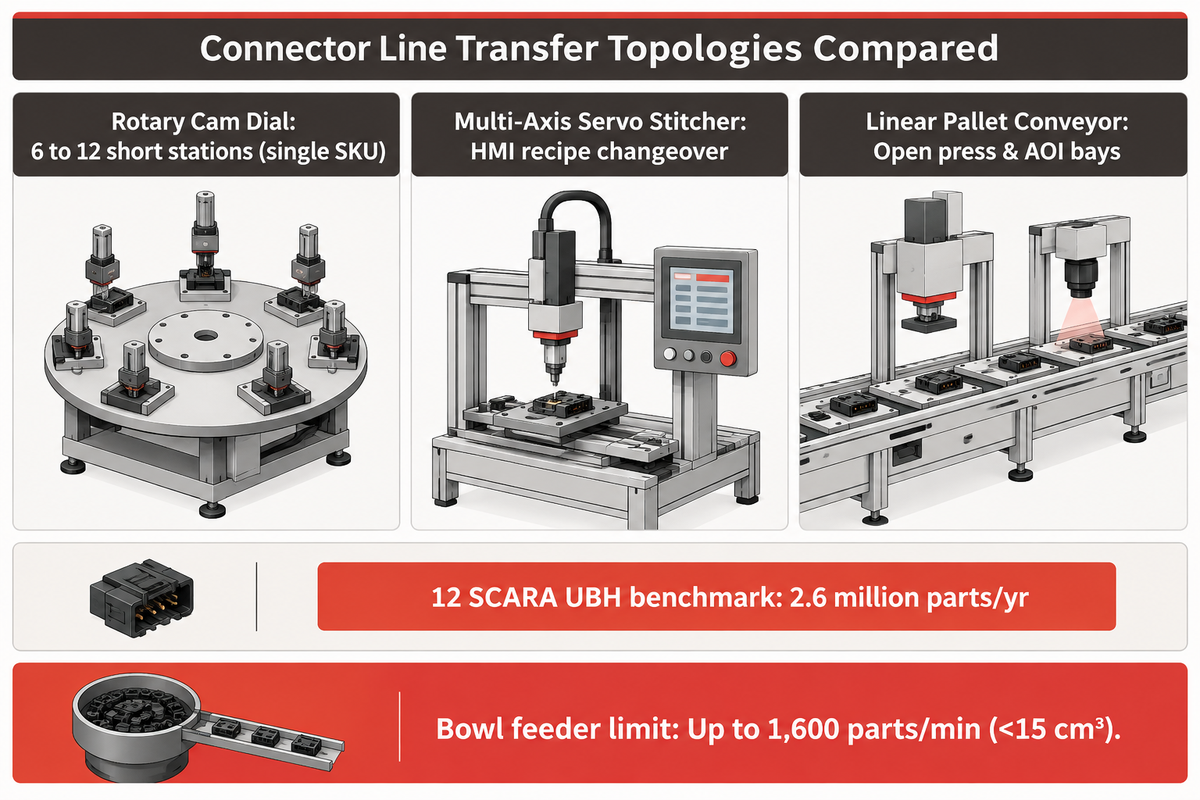
La topología de transferencia determina la tasa de producción de la máquina, el espacio en planta, el tiempo de cambio de formato y la facilidad de inspección. Las configuraciones de líneas de ensamble de conectores incluyen mesas rotativas con avance por pasos por leva, insertadores servo programables y transportadores lineales de palés. Elegir la topología adecuada a su mezcla de SKU reduce cuellos de botella mecánicos y tiempos de preparación.
Las mesas rotativas de leva con avance por pasos entregan máxima salida bruta en familias estables de un solo conector con 6 a 12 estaciones cortas. El movimiento paso a paso es accionado por levas de mínimo desgaste y paradas repetibles. Cabezales rectos simples de 2 a 10 pines caben fácilmente en mesas rotativas. Sin embargo, el perímetro del plato limita el número de estaciones con dispositivo de sujeción y el prensado de 600 lb genera torsión sobre los rodamientos centrales.
Las transferencias lineales por transportador desacoplan la cantidad de módulos del tamaño del plato giratorio, resultando ideales para bloques press-fit pesados y zócalos blindados. Como detallan las guías de integración de prensas de Assembly Magazine, los transportadores se integran fácilmente para desplazar bastidores en C bajo prensas y aislar vibraciones aguas arriba. Las bahías abiertas del transportador también alojan módulos láser, puentes 3D de visión artificial y desviadores bloqueados de descarte.
Los insertadores robóticos multieje y servo dominan en lotes de alta mezcla y bajo volumen donde prima cambiar rápido de receta. Un caso automotriz documentado en el estudio de conectores UBH de Assembly Magazine utiliza 12 robots SCARA en estaciones modulares para producir 2.6 million de conectores eléctricos al año. En ese ensamble de conectores, siete SCARA toman contactos metálicos desde rieles alimentadores, mientras cinco SCARA montan portadoras de carcasas. El avance por pasos mediante software supera a las levas fijas al manejar mapas variables de cavidades. Quienes planifican diseños especiales pueden comparar arquitecturas en nuestra guía de máquinas personalizadas de ensamble de conectores y en nuestra guía de máquinas de ensamble de conectores automotrices.
La velocidad de alimentación de piezas suele limitar toda la línea sin importar la cama de transferencia empleada. Según la guía de IQS Directory sobre alimentadores vibratorios de tazón, los tazones manejan piezas pequeñas limpias (menores a 15 cm³) hasta 1,600 por minuto, aunque no sirven en todos los casos. Los tazones vibratorios no siempre convienen porque las tiras de terminales pueden enredarse. En los insertadores, el inserto continuo desde banda portadora elimina enredos. Para piezas frágiles de LCP conviene un sistema guiado por visión artificial para evitar desgarros o abrasión por roce de banda.
| Atributo de la línea | Mesa rotativa con leva de avance por pasos | Insertador servo multieje | Línea transportadora lineal de palés |
|---|---|---|---|
| Mejor ajuste productivo | Alto volumen de una sola familia SKU | Alta mezcla multihilera y paso variable | Construcciones complejas llave en mano multimódulo |
| Accionamiento de inserción | Punzón y corredera mecánica por leva | Cabezal servo X-Y programable | Inserción desde banda continua + servoprensas |
| Velocidad de cambio de formato | Requiere cambio mecánico de soportes de posicionamiento | Receta de paso en pantalla HMI en minutos | Palés portadores de bloqueo rápido + estaciones modulares |
| Capacidad de alta fuerza | Límite de carga bajo a medio en rodamiento del plato | Cargas moderadas de inserción de pines | Cargas completas de yunque en bastidor C y press-fit |
| Espacio para prueba y visión artificial | Espacios angulares reducidos por estación | Cabezal compacto de visión artificial tras insertar | Bahías ilimitadas para AOI, Hi-Pot y encintado |
¿Cómo deben especificar los ingenieros las puertas en línea de AOI, coplanaridad, retención de pines y Hi-Pot según IPC-A-610 y EIA-364?
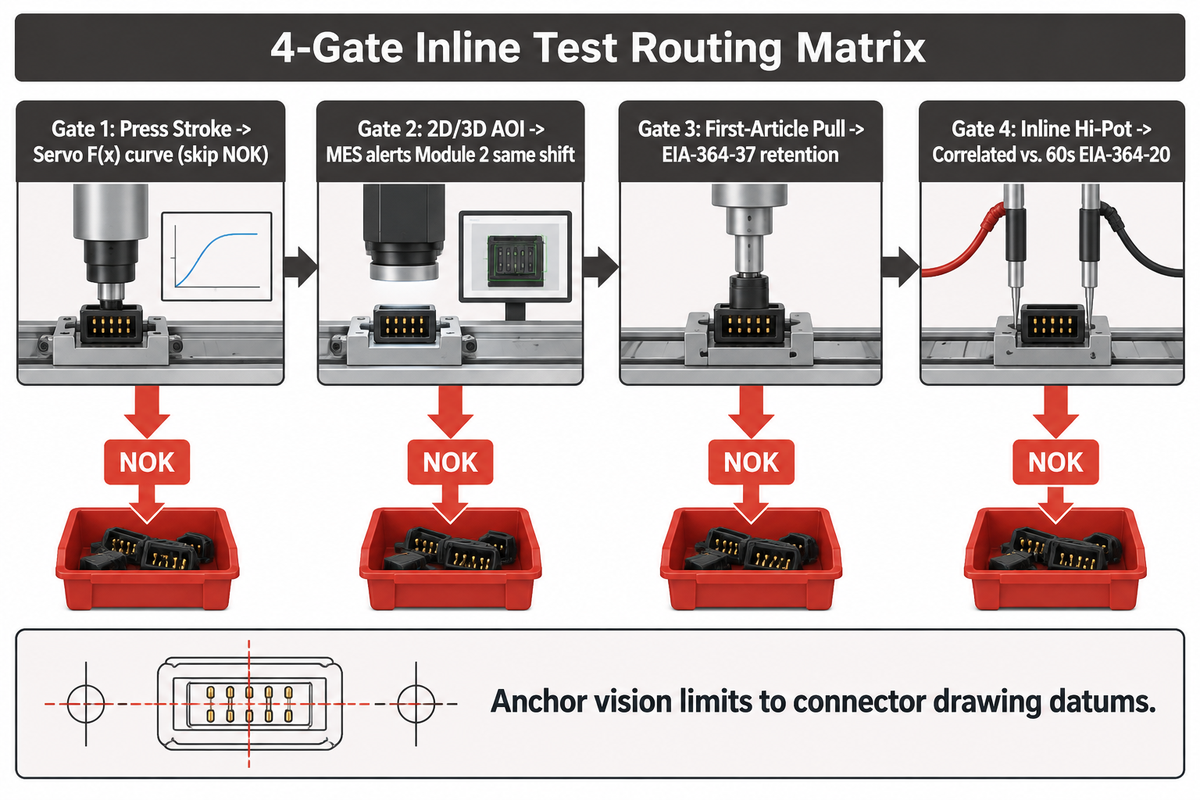
La metrología rigurosa en línea aplica las revisiones vigentes de IPC: norma IPC-A-610 Rev J (marzo de 2024), J-STD-001 Rev J (abril de 2024), J-STD-002 Rev E (noviembre de 2017) e IPC-7530 Rev B (enero de 2025). Una vez elegida la topología rotativa, servo o de transportador, la metrología en línea respalda la inspección sobre todos los palés. Citar las ediciones vigentes evita criterios obsoletos de auditoría en las puertas automáticas de inspección.
La precisión en el alcance evita costosas disputas de calidad entrante con plantas contratistas de manufactura electrónica. La comparación de clases IPC de Agility Tech aclara que IPC-A-610 cubre las Clases 1, 2 y 3 de aceptación de ensambles de tarjetas impresas, mientras IPC/WHMA-A-620 rige exclusivamente arneses de cables. Pedir cumplimiento IPC genérico en una solicitud de cotización sin precisar clase de manufactura y tolerancias de plano provoca conflictos de rechazo.
La verificación eléctrica se basa en procedimientos establecidos dentro del conjunto de normas de prueba para conectores EIA-364. Planos de producto como las especificaciones de conectores EP-II de TE Connectivity y la especificación Molex PS-47346-001-001 invocan los dos ensayos dieléctricos esenciales. Exigen EIA-364-20 para rigidez dieléctrica (retención de 1 minuto) y EIA-364-21 para resistencia de aislamiento (500 V CC durante 2 minutos), además de EIA-364-23 (resistencia de contacto en bajo nivel) y EIA-364-37 (fuerza de contacto).
Las líneas de producción en línea enfrentan un límite claro de tiempo de retención en estaciones eléctricas. Detener una línea rotativa o de palés de alta velocidad durante 60 segundos o 2 minutos por conector desplomaría la tasa de producción. Los ingenieros de automatización aceleran el ensayo dieléctrico en línea usando voltajes de cribado más altos solo tras validar curvas de correlación frente a la calificación completa de 60 segundos bajo EIA-364-20. Verifique la cobertura de su estación con nuestra herramienta de lista de verificación IPC y EIA.
¿Por qué las especificaciones del equipo deben anclar los umbrales de rechazo a los planos del conector y no a reglas genéricas IPC-A-610?
Los umbrales de rechazo del equipo deben derivarse del plano aprobado del conector, ya que IPC-A-610 evalúa uniones soldadas en placa montada y no geometría de componente suelto, fuerza de retención ni referencias de coplanaridad. Los manuales genéricos de placa omiten rasgos críticos como posición verdadera, alabeo de carcasa y profundidad de asiento del arpón. Las tolerancias de visión artificial ligadas al plano capturan defectos en origen y no después de la refusión.
El análisis de coplanaridad de cabezales PCB de ZuchTech demuestra que la planaridad admisible de las patillas está limitada por el paso entre contactos, la longitud del conductor y el espesor de pasta de soldadura EMS. Los pines finos ala de gaviota sobre depósitos delgados de pasta admiten mucha menor variación vertical que los cabezales de 2.54 mm. Todo límite de inspección visual y alarma AOI en la línea de ensamble debe anclarse a las referencias del plano aprobado por el cliente.
Las mejores fábricas implementan la siguiente matriz estructurada de enrutamiento de pruebas en línea en 4 puertas para evitar fugas de defectos y falsos rechazos.
| Secuencia de puerta | Tecnología de medición | Medición objetivo | Norma o criterio rector | Regla de enrutamiento y trazabilidad |
|---|---|---|---|---|
| Puerta 1: Carrera de prensa | Curva de carga servo F(x) | Fuerza pico de asiento y tope de carrera | Envolvente de fuerza del plano del conector | Marcar palé NOK; omitir sonda eléctrica |
| Puerta 2: AOI 2D/3D | CCD multiángulo + altura láser | Coplanaridad, posición verdadera, bloqueo de traba | Referencia de pieza y óptica multiángulo | Desviar descarte; MES alerta al Módulo 2 en el mismo turno |
| Puerta 3: Tracción primera pieza | Dinamómetro digital de banco | Retención axial de pin y fuerza de acople | EIA-364-37 / registro de primera pieza | Poner en cuarentena el lote si cae la retención |
| Puerta 4: Hi-Pot en línea | Hi-Pot correlacionado y continuidad | Cortocircuito, pin abierto, ruptura dieléctrica | EIA-364-20 / EIA-364-21 / EIA-364-23 | Bloquear depósito NOK antes del carrete de encintado |
¿Cómo dimensionan las fábricas celdas semiautomáticas frente a líneas llave en mano multimódulo mediante OEE y FPY?
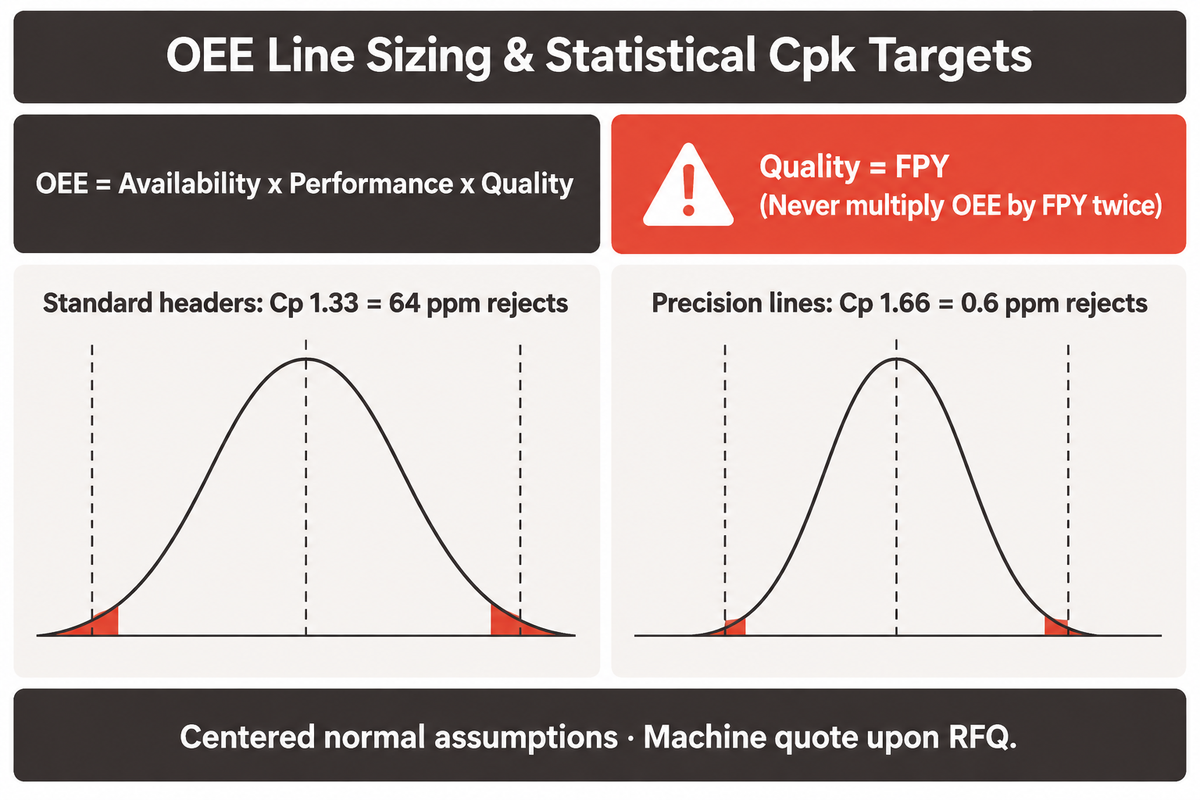
Dimensionar bien las líneas define la disponibilidad y el rendimiento de calidad en los tres niveles de automatización: dispositivos manuales de carga, insertadores modulares semiautomáticos y celdas en línea totalmente automatizadas. Cumplir las metas de producción exige calcular la capacidad por turno contemplando las tasas de aprobación de AOI en línea y Hi-Pot. Compare el período de recuperación de la inversión por turno de mano de obra dentro de nuestra calculadora de dimensionamiento automático vs. manual y nuestra herramienta de selección de nivel de línea.
Los equipos de compras deben evitar un error de cálculo frecuente al modelar la Eficiencia General de los Equipos (OEE). Las ecuaciones estándar establecen que OEE equivale a Disponibilidad por Rendimiento por Calidad. El consenso técnico sobre fórmulas de rendimiento a la primera (FPY) y OEE indica que Calidad equivale a piezas buenas sobre piezas totales al excluir retrabajos. Por ello, Calidad es igual a FPY y no debe multiplicarse otra vez por FPY, pues duplicaría el descuento de defectos y elevaría artificialmente el número de máquinas requeridas.
Existen múltiples formas de vincular los defectos del equipo con la capacidad del proceso. La capacidad estadística del proceso conecta directamente la variación de la máquina con las tasas de falla ante el cliente, fijando un límite aceptable. La Sección 6.1.6 del Manual de Capacidad de Proceso del NIST define la capacidad bilateral como Cpk = mínimo entre (LSE – media)/3s o (media – LIE)/3s. En distribuciones normales centradas, Cp 1.33 limita rechazos a 64 partes por millón (ppm), mientras Cp 1.66 reduce el riesgo bilateral a 0.6 ppm.
Utilice este Registro de dimensionamiento neto de conectores conformes por turno para comparar celdas semiautomáticas frente a sistemas totalmente automatizados antes de cotizar:
| Factor de fórmula de dimensionamiento | Inserción semiautomática + celda QC manual | Línea en línea llave en mano de 7 módulos | Regla rectora de ingeniería |
|---|---|---|---|
| Alimentación nominal / ciclo de línea | Limitada por carga manual de carcasa; tazones alcanzan hasta 1,600 piezas/min solo en piezas simples | Corte continuo de tira sincronizado en 7 módulos (paso 0.5–5.08 mm) | Modelar por cuellos de botella, nunca por pico desnudo de alimentador |
| Tiempo neto planificado de corrida | Minutos netos programados de operación por turno | Minutos netos programados de operación por turno | Excluir arranque de turno e intervalos de descanso |
| Factor de disponibilidad | Afectado por recarga de bandejas y ritmo del operario | Afectado por empalmes de carrete y atascos en riel del tazón | Relación entre tiempo real de marcha y minutos planificados |
| Eficiencia de rendimiento | Sensible al ritmo de colocación del operario | Ritmo estable mecánico o de avance por pasos servo | Producto de tiempo ciclo ideal por conteo entre tiempo de marcha |
| Tasa de calidad (igual a FPY) | Pines doblados por manipulación detectados luego en QC por lote | AOI y F(x) en línea retienen pines defectuosos en el turno | Calidad = FPY directamente cuando se excluye retrabajo |
| OEE efectivo neto | Disponibilidad x Rendimiento x Calidad | Disponibilidad x Rendimiento x Calidad | Nunca multiplicar OEE por FPY una segunda vez |
| Meta de capacidad FAT | Auditorías de tracción por muestreo de lote en cada turno | Estabilidad normal centrada hacia Cp 1.33 (64 ppm) o Cp 1.66 (0.6 ppm) | Precios y UPH neto se cotizan por proyecto tras RFQ |
Existen dos condiciones de ingeniería estrictas para los resultados de dimensionamiento. Las predicciones teóricas como 0.6 ppm a Cp 1.66 aplican únicamente a distribuciones normales centradas y estables. Dadas estas condiciones, los precios finales de máquina y plazos de entrega se cotizan por proyecto mediante RFQ.
Tapas pick-and-place al final de línea, empaque en cinta y carrete EIA-481 y diagnóstico de fallas
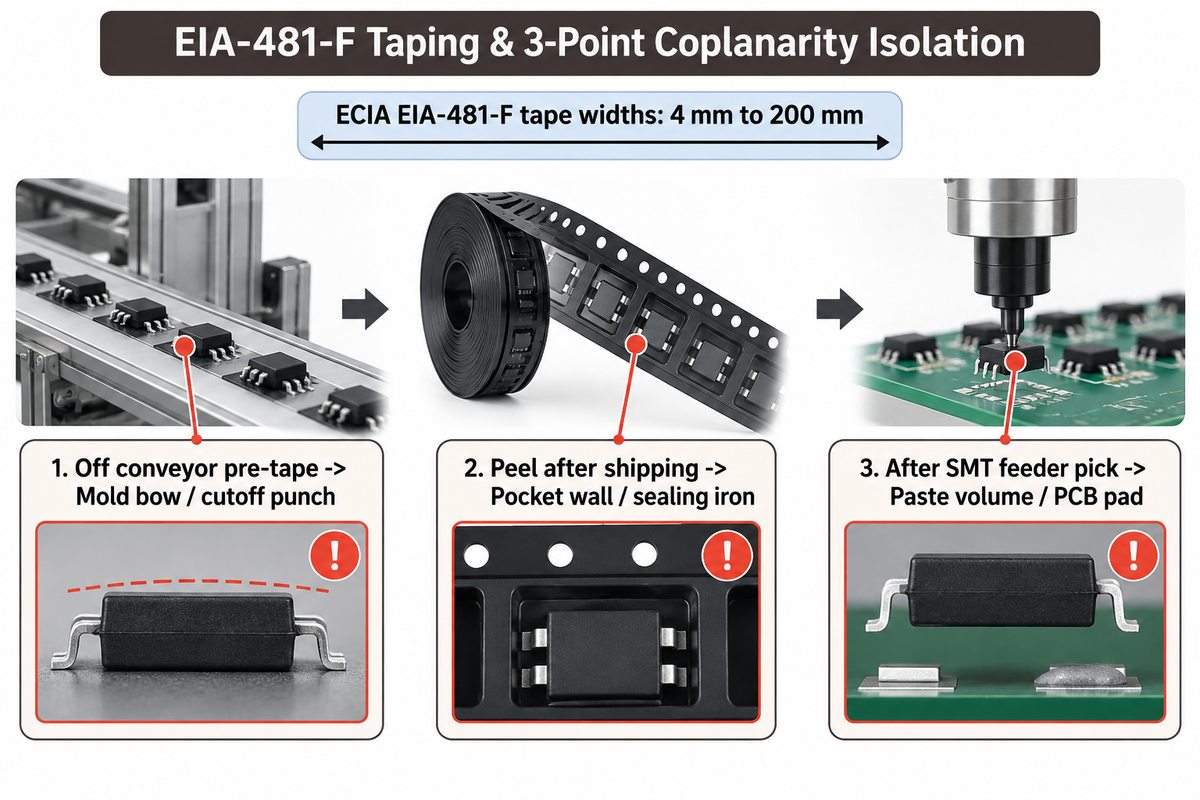
El empaque al final de línea preserva la planitud del cabezal para máquinas SMT posteriores en anchos de portadora ECIA EIA-481-F (norma vigente 2024) de 4 mm a 200 mm. Proteger los conectores terminados durante el traslado depende de colocar con precisión la tapa y sellar limpiamente la cinta. Las líneas colocan automáticamente almohadillas de vacío Kapton o tapas pick-and-place sobre componentes SMT antes de termosellar los bordes de las cavidades.
En la arquitectura de 7 módulos de ZEUEE, la inspección AOI en línea verifica cada cabezal justo después de insertar los terminales eléctricos y antes de la sonda eléctrica Hi-Pot. Las piezas defectuosas se desvían de inmediato mientras el diagnóstico MES alerta a los técnicos del Módulo 2 en el mismo turno, protegiendo las sondas de prueba y los carretes frente a desviaciones acumuladas del herramental.
¿Cómo provocan los atascos en rieles alimentadores y rebabas de corte paros en el encintado final?
Los atascos en guías de alimentación y las rebabas de corte interrumpen el encintado continuo al desalinear nervios de carcasa, raspar plástico de cavidades y doblar patillas antes de entrar en la cinta portadora. Los terminales enredados traban rieles vibratorios y cabezales de avance por pasos, desplomando la tasa de producción. Las rebabas también pueden interrumpir la continuidad del termosellado.
Cuando las plantas EMS aguas abajo hallan uniones soldadas abiertas en los extremos tras la refusión, el diagnóstico de causa raíz debe seguir la verificación en tres puntos validada en el flujo de confiabilidad de ZuchTech:
- Revise cabezales sueltos a la salida del transportador antes de colocar tapas o sellar EIA-481 para aislar alabeo de inyección, punzones de corte irregulares o soportes de posicionamiento forzados.
- Despegue conectores de carretes sellados tras simular envío para aislar paredes de cavidad demasiado estrechas y selladores sobrecalentados.
- Inspeccione los cabezales justo tras el avance por pasos de la cinta y la toma de la boquilla SMT para analizar volumen de pasta de soldadura y pads de la PCB en vez de culpar la planitud del conector.
Fabricantes de maquinaria frente a OEM de componentes: paquete de datos RFQ y preparación Cpk para FAT
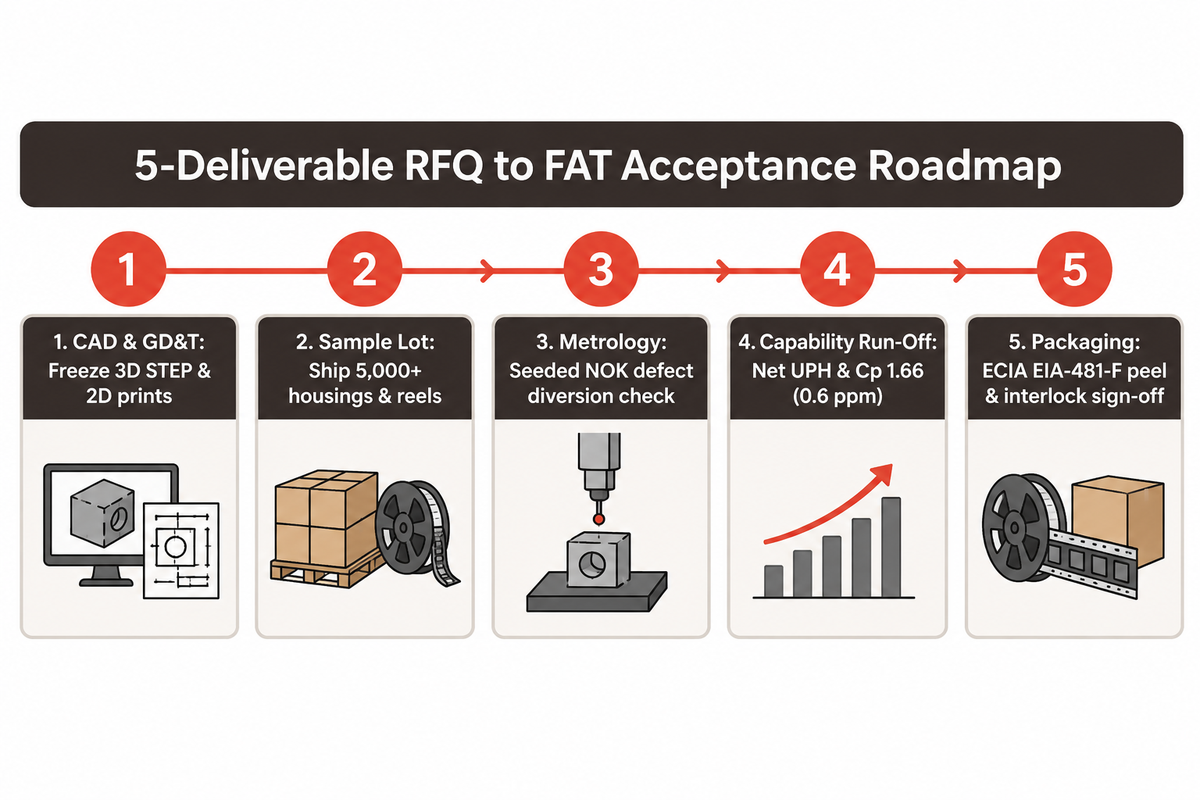
Unas pruebas de aceptación en fábrica (FAT) confiables comienzan con planos completos e intercambio de muestras entre el OEM de componentes y el constructor de automatización antes de mecanizar acero. Prevenir rebabas de corte y fallas de coplanaridad empieza con planos congelados y carretes muestra acordados en el paquete RFQ. Los arranques tardíos suelen deberse a archivos CAD incompatibles, muestras manuales sin rebaba de molde de serie o especificaciones eléctricas incompletas. Cerrar responsabilidades técnicas en la RFQ garantiza entregas ágiles y calificación a la primera.
La profundidad de manufactura distingue a los constructores especializados de máquinas para conectores de los simples integradores. Fundada en 2005, ZEUEE (Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd) opera una planta de 20,000 m² en Taihe, Jiangxi, con 120+ ingenieros y técnicos. Respaldada por certificación ISO 9001:2015, cumplimiento CE, 150+ patentes (32 de invención y 68 modelos de utilidad) e instalaciones en 30+ países, nuestros talleres mecanizan machos críticos y dispositivos de sujeción a 0.005 mm de precisión.
Prepare estos cinco entregables al inicio de su proyecto para acelerar la revisión de diseño de máquina y el FAT.
| Entregable del proyecto | Aporte del OEM de componentes | Alcance del fabricante de maquinaria | Referencia de aprobación FAT |
|---|---|---|---|
| Planos CAD y referencias | Congelar modelos 3D STEP y planos 2D GD&T | Mecanizar soportes de referencia y bujes guía de pines | Cero conflicto de referencia entre molde y dispositivo de sujeción |
| Lote muestra de producción | Enviar 5,000+ carcasas moldeadas y rollos estampados | Ajustar tazones vibratorios, guías y troqueles de corte | Cero atascos de alimentación en prueba sostenida |
| Especificación de metrología y prueba | Definir Clase IPC, retención y tiempo Hi-Pot | Integrar óptica AOI, servo F(x) y Hi-Pot | Muestras maestras con defecto sembrado desvían al depósito NOK |
| Corrida de capacidad | Aprobar plan de muestreo y reglas de disponibilidad por turno | Ejecutar prueba continua de turno y exportar registros SPC | Alcanzar UPH neto cotizado y Cp 1.66 (0.6 ppm) |
| Empaque y seguridad | Confirmar cinta ECIA EIA-481-F y etiquetas MES | Verificar fuerza de despegado y enclavamientos de seguridad | Certificado FAT firmado liberando el embarque |
Configure su línea automatizada de ensamble de conectores PCB con ZEUEE
Envíe sus planos STEP de conectores, especificaciones de tira de terminales y producción objetivo por turno al equipo de ingeniería de ZEUEE. Nuestro equipo propondrá la arquitectura de estaciones, integrará inspección AOI y Hi-Pot y entregará un FAT cotizado por proyecto.
Solicitar evaluación de ingeniería de línea Explorar soluciones de línea llave en mano
Preguntas frecuentes sobre líneas de ensamble de conectores PCB
¿Cuál es la diferencia entre una línea de ensamble de conectores PCB y una línea SMT PCBA?
Una línea de componentes fabrica el conector mismo, mientras que SMT PCBA suelda componentes terminados sobre tarjetas desnudas.
La automatización de componentes alimenta contactos estampados de latón o bronce fosforado, corta tiras portadoras, inserta pines en carcasas moldeadas, inspecciona coplanaridad de patillas y continuidad eléctrica y sella cabezales en carretes ECIA EIA-481-F. En cambio, una línea SMT de placas imprime pasta de soldadura por esténcil y monta chips y conectores terminados sobre placas de cobre.
¿Qué polímero aislante funciona mejor para conectores PCB soldados por refusión a 260°C?
El LCP con fibra de vidrio (HDT 230 a 270°C), el PPS (252 a 265°C) y la PA9T superan limpiamente la refusión sin plomo a 260°C.
Según los manuales térmicos de Samtec a 264 psi de carga, el LCP con carga de vidrio (230 a 270°C) y el PPS (252 a 265°C) mantienen la geometría de los pines de forma confiable durante picos de refusión sin plomo de 260°C por 10 segundos. El poliéster PBT estándar con fibra de vidrio se deforma entre 182 y 204°C y se clasifica como no apto para refusión IR, limitándose principalmente a cabezales pasantes para soldadura en ola.
¿Qué objetivo de Cpk deben cumplir las pruebas de aceptación en fábrica (FAT) en dimensiones críticas?
Las líneas automotrices y de paso fino especifican Cp o Cpk >= 1.66 (0.6 ppm), mientras cabezales generales aceptan 1.33 (64 ppm).
Bajo estabilidad normal centrada según la Sección 6.1.6 del Manual de Estadística de Ingeniería del NIST, una capacidad Cp 1.33 equivale teóricamente a 64 rechazos por millón dentro de ventanas bilaterales. Ajustar la precisión del herramental automatizado a Cp 1.66 reduce la exposición a defectos en paso entre contactos, altura de asiento y retención hasta 0.6 ppm.
¿Por qué la inspección AOI en línea debe ubicarse entre la inserción de pines y la prueba eléctrica Hi-Pot?
Inspeccionar de inmediato los cabezales tras la inserción mecánica atrapa patillas dobladas antes de que piezas malas dañen delicadas sondas Hi-Pot.
La AOI temprana desvía terminales abiertos y virutas plásticas antes del contacto eléctrico, protege las finas agujas de resorte Hi-Pot y alerta a los técnicos del Módulo 2 en el mismo turno.
¿Por qué las fábricas deben evitar multiplicar el OEE por el rendimiento a la primera (FPY) al dimensionar líneas?
El factor de Calidad dentro del OEE estándar ya representa el rendimiento a la primera cuando se excluye el retrabajo manual fuera de línea.
OEE equivale a Disponibilidad por Rendimiento por Calidad. Sin retrabajo fuera de línea, Calidad ya equivale a FPY, por lo que multiplicar dos veces por FPY eleva al cuadrado las pérdidas por descarte e infla los presupuestos de maquinaria.
¿Cómo evitan las líneas automatizadas daños en conectores press-fit elásticos y barriles de la PCB?
Los fabricantes combinan servoprensas en lazo cerrado con ventanas continuas de fuerza-desplazamiento y yunques rígidos de apoyo inferior en PCB.
Dado que asentar un conector elástico de 60 pines puede exigir hasta 600 lbs de fuerza, el monitoreo de servoprensa registra la fuerza de inserción en cada milímetro de carrera. Cualquier nervio de carcasa partido, pin faltante o barril barrenado menor dispara de inmediato la envolvente F(x) en tiempo real. Bloques inferiores mecanizados eliminan la flexión de la PCB para que las capas internas de cobre no se agrieten bajo carga de prensa, y los técnicos nunca aplican estañado cosmético ni soldadura manual sobre zonas elásticas de resorte.
¿Cómo deben preparar los compradores un paquete de datos RFQ para una línea llave en mano de ensamble de conectores?
Envíe modelos 3D STEP congelados, planos 2D GD&T, umbrales de prueba EIA-364, especificaciones de cinta EIA-481 y piezas de prueba de producción.
Los límites técnicos claros evitan demoras de ingeniería antes de mecanizar bloques de troquel en acero y soportes de posicionamiento. Incluya referencias de coplanaridad congeladas, tasa de producción neta por hora objetivo, clase de manufactura IPC requerida y parámetros validados de correlación Hi-Pot en línea frente a las reglas de calificación EIA-364-20. Enviar suficientes carcasas moldeadas en serie y carretes de contactos estampados permite probar holgura de alimentadores, estabilidad de corte progresivo y corridas estadísticas Cpk con material real antes de firmar la FAT.
Fuentes y referencias
- Global Electronics Association (IPC), Tabla de revisiones de documentos IPC (IPC-A-610 Rev J, J-STD-001 Rev J, J-STD-002 Rev E, IPC-7530 Rev B).
- National Institute of Standards and Technology (NIST), Manual de Estadística de Ingeniería Sección 6.1.6: Capacidad de Proceso (Cpk y PPM).
- Electronic Components Industry Association (ECIA), ECIA EIA-481-F (2024): Encintado en portadora repujada de montaje superficial de 4 mm a 200 mm.
- TE Connectivity, Especificación de producto para conectores EP-II (EIA-364-20 DWV y EIA-364-21 IR) y Tecnología Press-Fit y pines elásticos.
- Molex, Especificación de producto PS-47346-001-001 (Bases eléctricas y de retención EIA-364).
- Samtec Processing Engineering, Manual SMT: Matriz de deflexión térmica y refusión de plásticos aislantes.
- Agility Tech, Evaluación de Clases 1, 2 y 3 bajo IPC-A-610, IPC/WHMA-A-620 y J-STD-001.
- San Francisco Circuits, Confiabilidad de conectores Press-Fit y umbrales de deformación en PCB.
- ZuchTech Engineering, Ensayos de coplanaridad de cabezales PCB y preservación de confiabilidad en uniones soldadas.
- Connector Supplier / Bishop & Associates, El mercado global de conectores registra un crecimiento del 14.7% en 2025 y El problema del alabeo térmico en soldadura.
- Assembly Magazine, Robots automatizan el ensamble de conectores automotrices y Integración de prensas en sistemas de ensamble.
- Fortune Business Insights & Future Market Insights, Pronóstico del mercado de automatización de ensamble (2025-2034) y Perspectiva del mercado de conectores PCB (2025-2035).
- Kistler & IQS Directory, Monitoreo de fuerza-desplazamiento en servoprensas compactas y Guías de tasa de producción en alimentadores vibratorios de tazón.
- Patentes y fuentes técnicas, DE102024136228A1, CN121642705A, Consenso Press-Fit en Electronics StackExchange y Consenso OEE y FPY en r/LeanManufacturing.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now