Póngase en contacto con Zeyu lntelligent Industrial Company

Máquina de ensamble de conectores rectangulares: Guía de ingeniería para el ensamble de contactos de múltiples filas en 5 etapas, inspección y dimensionamiento de línea

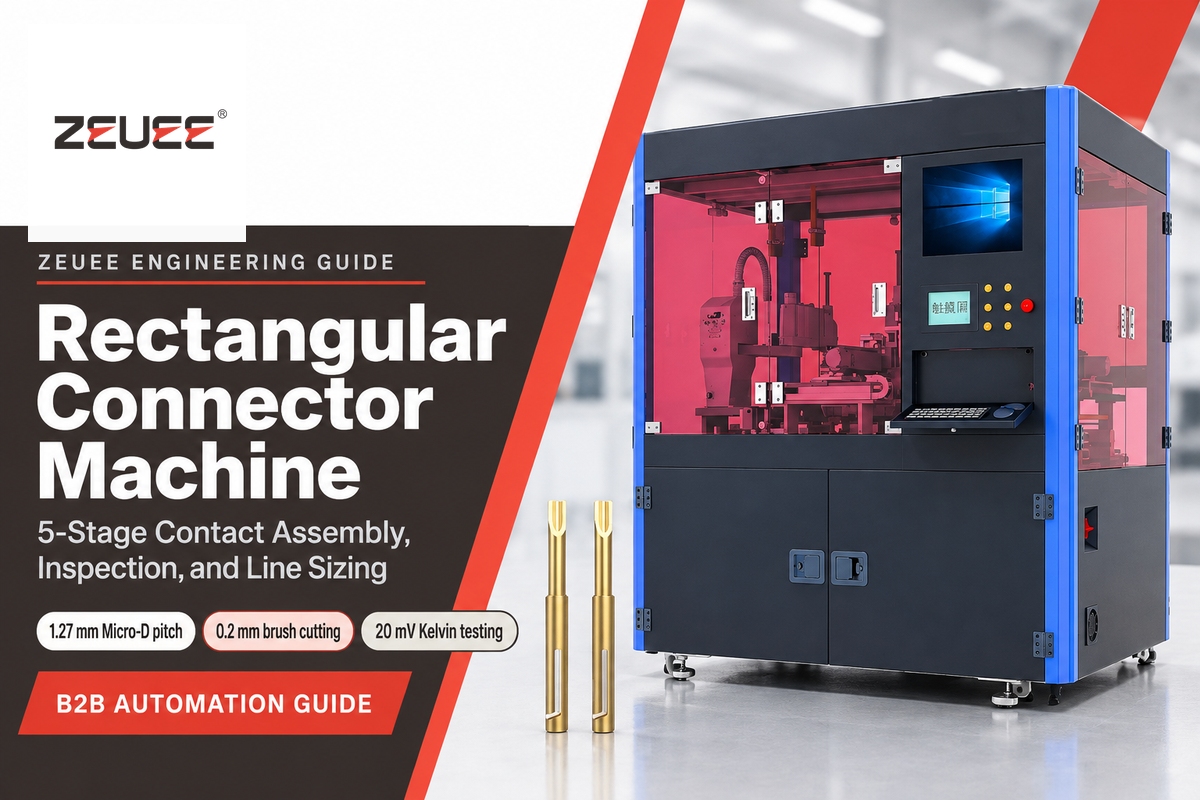
Una máquina de ensamble de conectores rectangulares es un sistema automatizado diseñado para ensamblar contactos en carcasas aislantes de múltiples filas. Este sistema realiza funciones que incluyen la alimentación de contactos, la inserción de pines de contacto, el crimpado de manguitos de cuatro puntos, el corte de escobillas de 0.2 mm, el cierre de carcasas aislantes y las pruebas en línea. A diferencia de las prensas de banco para cable plano, las líneas industriales adaptan la mecánica de las diferentes estaciones a la geometría del contacto y al paso entre contactos.
En la industria aeroespacial, de defensa, automotriz y otros sectores, los conectores rectangulares de múltiples filas concentran docenas de cavidades dentro de carcasas del conector polarizadas. Las unidades de control electrónico de alta confiabilidad dependen de estas interfaces para enrutar señales y alimentación eléctrica. La automatización de estos subconjuntos exige un control estricto sobre la concentricidad del manguito, la profundidad de inserción, la geometría de las cerdas metálicas y la resistencia de contacto en milivoltios. Esta guía explica la ventana de proceso de cinco etapas, la física de los contactos, el cálculo de dimensionamiento de estaciones y las normas de calificación.
Por Cherry · Actualizado en noviembre de 2026
Especificaciones rápidas: Límites de ingeniería de la automatización de conectores rectangulares
- Secuencia principal del proceso: Inserción de pines de contacto, crimpado de manguitos de cuatro puntos, corte de escobillas de 0.2 mm, cierre servocontrolado e inspección de fuerza de separación en todas las cavidades.
- Pasos entre contactos admitidos: Micro-D MIL-DTL-83513 de 1.27 mm (0.050 pulgadas), cuadrículas HDB3 de 1.78 mm × 1.52 mm, D-Sub estándar e insertos de uso pesado.
- Conjunto de verificación en línea: Medición de fuerza de acoplamiento y separación según EIA-364-37, visión artificial CCD 2D/3D telecéntrica y pruebas Kelvin en circuito seco (20 mV, 100 mA) según EIA-364-23.
- Alcance comercial del equipo: Las configuraciones de máquinas específicas para cada proyecto se diseñan en nuestra página de soluciones ZEUEE de 5 máquinas para el ensamble de conectores rectangulares.
¿Cómo automatiza una máquina de conectores rectangulares la secuencia de ensamble de 5 etapas?
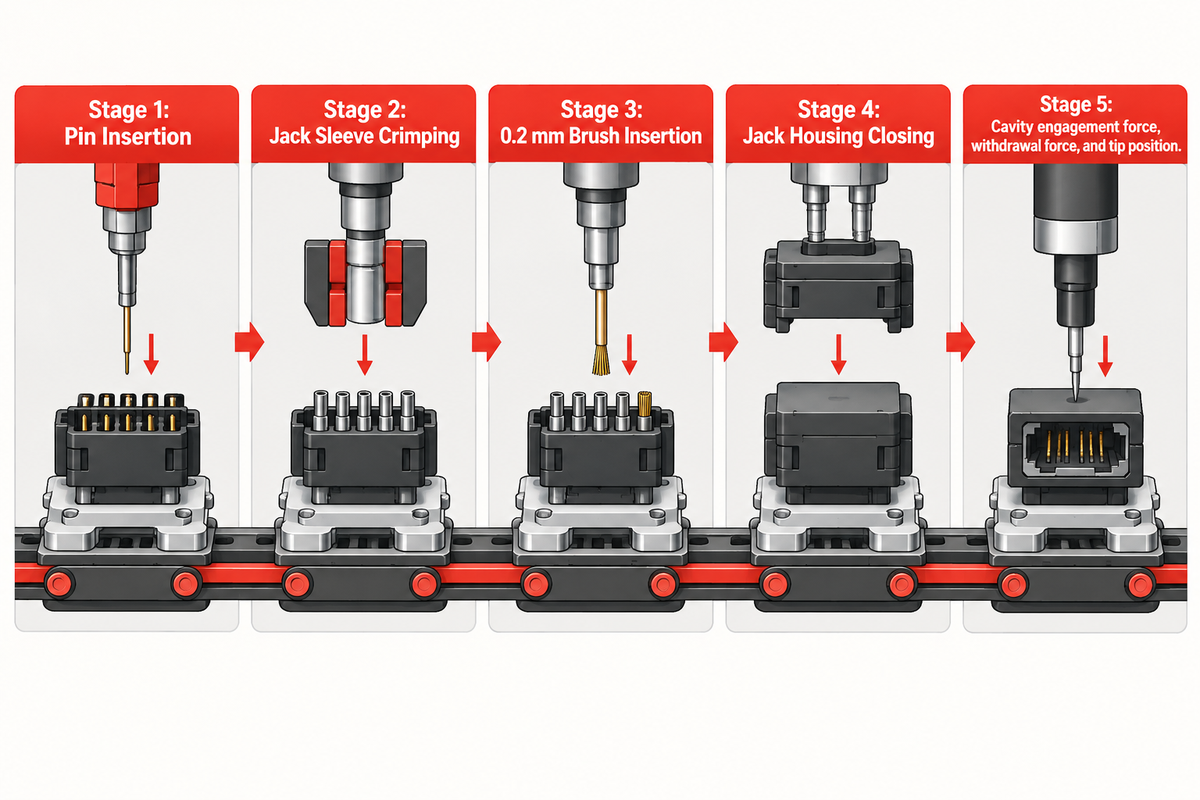
Una máquina de conectores rectangulares ensambla contactos automáticamente dividiendo el proceso en cinco estaciones sincronizadas: inserción de pines de contacto, crimpado de manguitos de cuatro puntos, corte de escobillas de 0.2 mm, cierre servocontrolado y prueba de fuerza de separación en todas las cavidades. Cada una de estas estaciones controla estrictamente las tolerancias geométricas para que el cierre de la carcasa del conector no deforme el pin de contacto.
En ingeniería eléctrica general, las interconexiones se dividen en tres familias estructurales: conectores circulares, conectores rectangulares e interfaces a nivel de placa. Los conectores rectangulares alojan contactos en filas y columnas estructuradas dentro de aisladores plásticos polarizados o carcasas metálicas. Esa cuadrícula rectilínea maximiza la densidad de pines de contacto en subconjuntos de bastidor y panel, cajas de aviónica y gabinetes de control industrial.
Debido a que las cavidades de múltiples filas están separadas por apenas milímetros, el ensamble manual es propenso a una severa fatiga del operador y a errores de cableado cruzado. El informe de Assembly Magazine sobre el ensamble guiado de conectores militares detalla los desafíos de poblar 128 contactos hembra en una carcasa del conector de 3 pulgadas. AirBorn implementó 17 unidades de fibra óptica Light Director en dos líneas de ensamble con 25 ensambladores y planificó 76 unidades adicionales para reducir errores. De manera similar, los empleados de Boeing utilizan máquinas guiadas por láser para insertar alambres en conectores y construir ramales de 200 alambres. Nosotros empleamos la automatización para reemplazar la búsqueda manual de cavidades. Nuestro portafolio de máquinas automatizadas de ensamble de conectores abarca una amplia variedad de aplicaciones.
| Etapa y módulo de estación | Mecanismo de alimentación y movimiento | Variable crítica del proceso | Defecto posterior prevenido | Compuerta de verificación en línea |
|---|---|---|---|---|
| Etapa 1: Inserción de pines de contacto | Tazón vibratorio, riel lineal y manipulador PPU | Avance por pasos X-Y del paso entre contactos en múltiples filas y profundidad axial de asentamiento | Paredes de cavidad raspadas, colas dobladas o pines de contacto hundidos | Sensor de presencia de fibra óptica y ventana de fuerza del servomotor |
| Etapa 2: Crimpado de manguitos hembra | Bandeja de aluminio, manipulador lineal y cabezal de leva de 4 puntos | Profundidad de indentación radial síncrona y concentricidad del manguito | Ovalidad del barril por 2 troqueles y rebabas que atascan las cavidades | Monitoreo de la carrera de leva y verificación de concentricidad |
| Etapa 3: Inserción de escobillas de 0.2 mm | Arrastre de alambre por servomotor, cortador rotativo en bisel y mesa rotativa hueca | Longitud del haz de alambres y ángulo de punta cortada en bisel en alambres de 0.2 mm | Rebabas de corte plano que abren las cerdas metálicas durante el acoplamiento | Enclavamiento rotativo de doble asiento y verificación óptica de puntas |
| Etapa 4: Cierre de la carcasa del conector | Émbolo de servoprensa con alineación de dispositivo de sujeción flexible en 3 ejes | Profundidad de cierre programable y curva de fuerza de precarga del pestillo | Pestillos agrietados, sellos pellizcados o asentamiento incompleto | Verificación de profundidad por codificador lineal y límite de fuerza máxima |
| Etapa 5: Control de calidad por fuerza de separación y visión artificial | Matriz calibrada de pines de contacto de prueba, celda de carga y cámara CCD telecéntrica | Fuerza de acoplamiento de cavidad, fuerza de extracción y posición de la punta del pin de contacto | Manguitos hembra con baja tensión, pines de contacto faltantes o uniones abiertas | Rampa automática de clasificación OK/NG con registro de fuerza |
Con la ventana de proceso de 5 estaciones para conectores rectangulares, los ingenieros mantienen las estaciones vinculadas entre sí. Las estaciones anteriores afectan directamente a las posteriores; por ejemplo, si la estación 2 introduce ovalidad en el barril de un manguito hembra, el cierre en la estación 4 presentará un pico de fuerza. La prueba de extracción en la Etapa 5 rechazará entonces la carcasa del conector terminada.
Tal como se analiza en el informe de Connector Supplier sobre equipos de ensamble de conectores, un proceso de fabricación completo abarca la preparación del alambre, la inserción de contactos, el crimpado y el marcado. En una línea rectangular de cinco máquinas, cada estación registra un estado de aprobado/rechazado en el controlador de la paleta. Esto garantiza que ningún contacto sin verificar llegue al paso de cierre.
¿Por qué las carcasas aislantes de múltiples filas requieren un avance por pasos sincronizado de cinco estaciones?
Las carcasas aislantes de múltiples filas requieren un avance por pasos sincronizado de cinco estaciones porque diversas fuentes de error, incluidos los errores de paso entre contactos, la ovalidad del crimpado y la deriva de asentamiento, se aceleran y combinan en filas consecutivas. Cuando un aislador aloja de dos a ocho filas escalonadas, una desviación de 0.05 mm en la inserción del pin de contacto se acumula rápidamente. La acumulación de tolerancias genera condiciones de atascamiento en el cierre definitivo de la carcasa del conector.
El avance por pasos sincronizado proporciona una referencia de datum única a la paleta portadora del aislador desde la Etapa 1 hasta la Etapa 5. Cada estación lee el estado de aprobado/rechazado de la etapa previa antes de iniciar el ciclo. Cualquier subconjunto defectuoso se expulsa antes del cierre definitivo de la carcasa del conector. Esta expulsión temprana evita que los contactos bañados en oro y los aisladores se conviertan en desperdicio.
¿Cómo se comparan los contactos de crimpado, los haces de escobillas de 0.2 mm, los contactos IDC y los pines de inserción a presión?
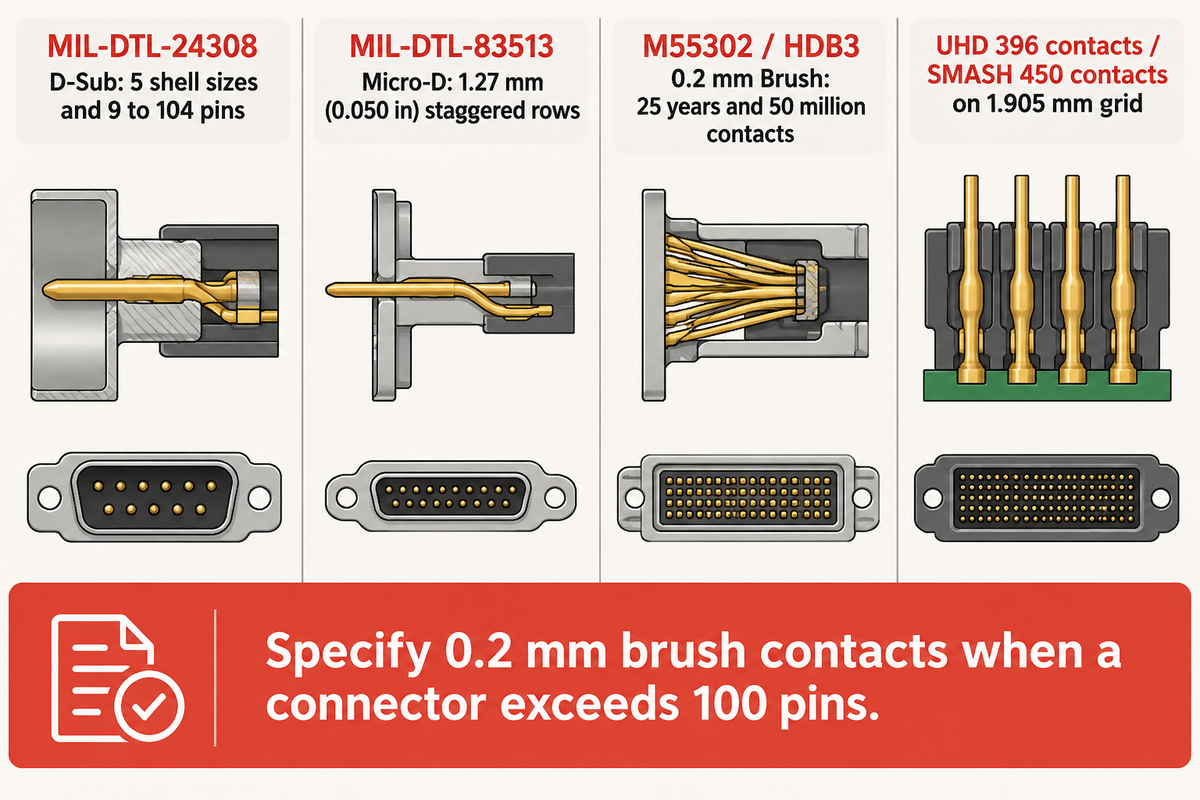
Los contactos de crimpado, los haces de escobillas de 0.2 mm, las terminaciones por desplazamiento de aislamiento (IDTs) y los pines de contacto de inserción a presión difieren en fuerza de acoplamiento, herramental y resistencia a la vibración. Los haces de escobillas reducen drásticamente la fuerza de acoplamiento en comparación con los contactos convencionales de pin y hembra. Además, los manguitos de crimpado torneados conducen una corriente continua superior a la de los terminales eléctricos abiertos estampados.
Los ingenieros deben distinguir las interfaces de acoplamiento separables de las terminaciones permanentes de alambre o placa antes de especificar la automatización. Las especificaciones de conectores rectangulares militares de Amphenol documentan cómo los contactos M55302 B3 y HDB3 utilizan haces de alambres entrelazados de 0.2 mm. Estos contactos de escobilla de baja fuerza de acoplamiento han operado durante más de 25 años con más de 50 millones de contactos instalados en campo. Las calificaciones de vuelo y defensa incluyen los programas M1A2 Abrams, F-16 Falcon, F/A-22 Raptor, F-35 Lightning II y AIM-132 ASRAAM.
Los conectores D-Subminiatura estándar para bastidor y panel regidos por la norma MIL-DTL-24308 especifican 5 tamaños de carcasa del conector y de 9 a 104 pines de contacto. Los conectores rectangulares de ultra alta densidad llevan estos límites aún más lejos. Los insertos Amphenol SIAL agrupan familias de 18 a 392 contactos en 5 filas. La serie UHD aloja 396 contactos a razón de 80 contactos por pulgada lineal, mientras que SMASH alcanza 450 contactos en una cuadrícula de 1.905 mm.
| Familia de arquitectura | Paso entre contactos / cuadrícula típica | Fuerza de acoplamiento del contacto | Herramental principal requerido en la estación | Modo de falla dominante en campo |
|---|---|---|---|---|
| MIL-DTL-24308 D-Sub (Torneado) | 2.74 mm–2.77 mm (5 tamaños de carcasa, 9–104 pines) | Acoplamiento estándar de pin y hembra torneados | Alimentador de piezas en bandeja de aluminio + crimpado por leva de 4 puntos + inserción PPU | Lengüetas de retención dobladas por inserción fuera de eje |
| MIL-DTL-83513 Micro-D | Filas escalonadas de 1.27 mm (0.050 in) | Acoplamiento elástico compacto de pin trenzado | Mesa servocontrolada X-Y de alta precisión + visión artificial CCD telecéntrica | Raspado de la pared de la cavidad en pasos submilimétricos |
| Escobilla M55302 / HDB3 de 0.2 mm | 1.78 mm × 1.52 mm (0.070 in × 0.060 in) | Haz de baja fuerza de acoplamiento de fracción de newton | Alimentación de alambre por servomotor + cortador rotativo en bisel + remachado en mesa rotativa hueca | Apertura de cerdas por cizallamiento plano tipo guillotina |
| Rectangular de uso pesado (Han 6B, 48B) | 6–48 polos + PE (16 A / 500 V) | Contacto hembra industrial de alimentación con alta fuerza normal | Transferencia lineal de paletas + crimpado pesado + cierre con control de par | Retroceso del inserto bajo carga axial |
| Señal de alta densidad UHD / SMASH | Cuadrícula en espiga de 1.905 mm u 8 filas (hasta 450 pines) | Acoplamiento hiperboloide o de señal de baja fuerza | PPU servocontrolado multieje + control automatizado de fuerza de separación | Carga acumulada de acoplamiento que supera la capacidad del pestillo de la carcasa |
| Cabezal rectangular IDC para cable plano | Alambre a placa de 0.8 mm–2.54 mm (30 a 20 AWG) | Ranura permanente de desplazamiento de aislamiento | Módulo de prensa vertical dedicado para terminación masiva | Corte incompleto del aislamiento en conductores finos |
| Cabezal de inserción a presión flexible para PCB | Placa posterior de múltiples filas de 2.0 mm–2.54 mm | Retención radial en placa tipo ojo de aguja | Insertadora continua desde banda portadora + émbolo servocontrolado de fuerza-distancia | Deformación del barril del orificio pasante metalizado |
| Bastidor y panel de aviónica ARINC 600 | Carcasa del conector modular de múltiples insertos | Sistema de contactos de aviónica de baja fuerza de inserción | Celda robotizada modular de 5 máquinas + cabezal flotante de acoplamiento ciego en 3 ejes | Atascamiento de pines guía por caída gravitacional de bujes de 2 ejes |
| Rectangular híbrido de alimentación y señal | Polos de alimentación de 16 A y filas de señal mixtos | Acoplamiento de doble ventana (alimentación frente a señal) | Alimentación de doble riel + cierre servocontrolado con cambio por receta | Error de secuencia en el contacto PE de primera conexión y última desconexión |
La amplitud de los catálogos demuestra por qué un herramental de leva de propósito único resulta insuficiente entre distintas líneas de productos. Los catálogos de distribuidores registran más de 365,000 cabezales y carcasas rectangulares con pasos entre contactos de 0.3 mm a 11 mm y de 1 a 14 filas. Contar con la mecánica de alimentador de piezas adecuada para la familia exacta de contactos evita costosas adaptaciones de máquina durante la puesta en marcha.
¿Cuándo deben especificar los ingenieros contactos de escobilla de 0.2 mm en lugar de terminaciones de pin y hembra?
Especifique contactos de haz de alambres de escobilla de 0.2 mm cuando un conector rectangular supere los 100 pines de contacto o esté expuesto a vibraciones severas. Estos contactos resultan ideales para bandejas de aviónica de acoplamiento ciego. Debido a que múltiples alambres de 0.2 mm se deslizan lateralmente entre sí, la fuerza de acoplamiento disminuye de forma notable y se mantienen trayectorias de corriente redundantes.
La mayoría de los contactos de pin y hembra utilizan una única viga elástica en voladizo que presiona contra un pin de contacto rígido. En carcasas del conector con alto número de pines, las fuerzas de inserción a través de numerosas cavidades se suman hasta generar una elevada carga de acoplamiento. Esa alta carga puede agrietar la carcasa del conector o dañar otros componentes. Al utilizar haces de escobillas, cada contacto se acopla con una fracción de newton, evitando el pandeo y la corrosión por fricción.
¿Cómo controlan las estaciones de inserción de pines la precisión del paso entre contactos, la profundidad y la fuerza de retención?
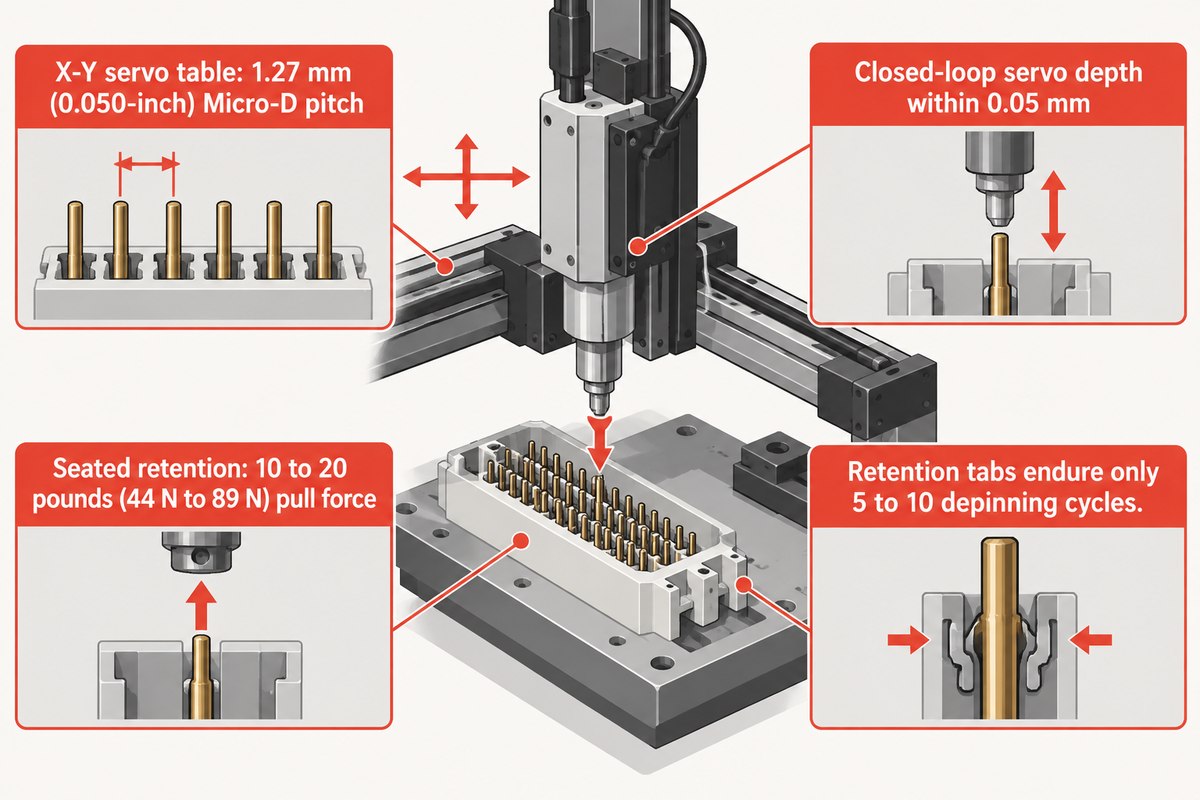
Un conector utiliza un servoactuador lineal o un alimentador de piezas vibratorio para insertar pines de contacto con precisión en estaciones de inserción que también controlan la profundidad de asentamiento. El monitoreo de lazo cerrado mediante celda de carga verifica cada carrera del pin de contacto. Algunas estaciones de inserción también emplean controles de lazo cerrado para ajustar y verificar las fuerzas de retención. Los alimentadores y servosistemas están diseñados para adaptarse a diversas geometrías de pines de contacto, incluidos pines en ángulo recto y contactos torneados.
El tipo de geometría de alimentación empleado determina la arquitectura de las estaciones. En los cabezales de placa estándar, los pines de contacto se toman típicamente de una banda portadora estampada continua. En las piezas de conectores rectangulares aeroespaciales e industriales, a menudo se combinan pines rectos, colas dobladas en ángulo recto y contactos torneados alimentados en carcasas del conector profundas. Para estas piezas, nuestros sistemas servocontrolados de inserción de pines para conectores suministran los pines a través de un tazón vibratorio y un riel lineal.
Antes de que la unidad de toma y colocación (PPU) sujete un pin de contacto, los sensores de fibra óptica verifican la presencia de la punta y la orientación de la cola sobre el riel. La mesa servocontrolada X-Y posiciona mediante avance por pasos la carcasa aislante a través de filas escalonadas hasta alcanzar un paso entre contactos Micro-D de 1.27 mm (0.050 pulgadas). El prensado servocontrolado de lazo cerrado mantiene la profundidad de inserción axial dentro de 0.05 mm.
Los datos de fallas en campo demuestran por qué el ángulo de inserción y la profundidad de asentamiento no pueden depender de cilindros neumáticos de lazo abierto. Según el análisis de retención y extracción de terminales de Tonful, los terminales eléctricos correctamente asentados soportan de 10 a 20 libras (44 N a 89 N) de fuerza de tracción. La inserción fuera de eje dobla las lengüetas primarias de retención, raya las cavidades y agrieta las paredes del aislador. Además, las pestañas de retención soportan solo de 5 a 10 ciclos de extracción antes de debilitarse, lo que hace indispensable la precisión de asentamiento al primer intento.
El cabezal de inserción PPU debe insertar primero las colas de pines de contacto más largas de la fila superior o seguir una secuencia programada por filas. Las carreras Z servocontroladas programables permiten que el PPU ajuste la altura de inserción fila por fila para colocar colas de múltiples filas. Esta inserción escalonada evita que los dedos de la pinza colisionen con las colas en ángulo recto ya asentadas.
¿Por qué el crimpado de manguitos hembra de cuatro indentaciones supera al estampado de barril abierto en contactos torneados?
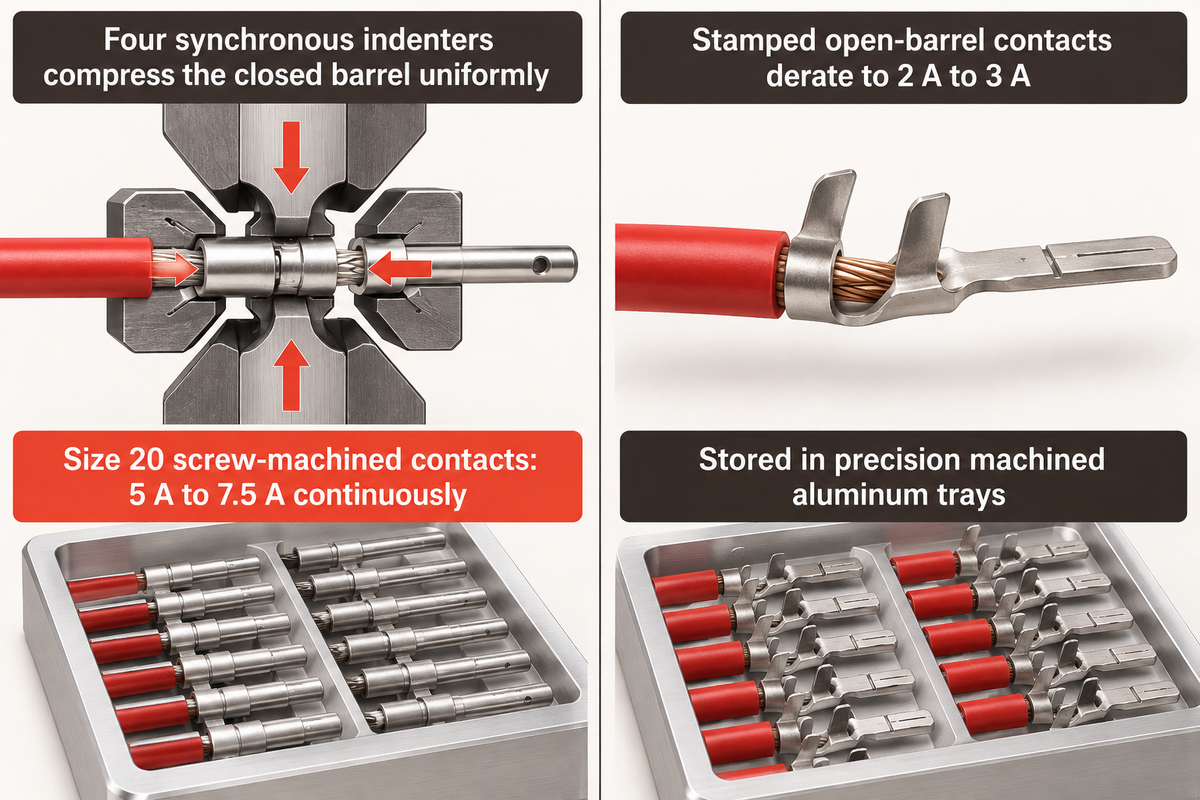
El crimpado de manguitos hembra de cuatro indentaciones supera al estampado de barril abierto de dos troqueles en contactos torneados porque cuatro indentadores síncronos comprimen el barril cerrado de manera uniforme. Esto genera una simetría radial que produce un ajuste limpio y sin atascos a través de las cavidades de múltiples filas.
Al realizar el crimpado de un conector eléctrico para subconjuntos rectangulares de alta confiabilidad, los ingenieros diferencian entre terminales eléctricos de barril abierto y contactos torneados de barril cerrado. Los análisis prácticos de ingeniería sobre capacidades de contactos D-Sub señalan que los contactos torneados de tamaño 20 conducen de 5 A a 7.5 A de forma continua. Por el contrario, los contactos estampados y formados de barril abierto reducen su capacidad nominal a un rango de 2 A a 3 A. Los contactos de barril cerrado alcanzan mayor conductividad al comprimir paredes sólidas de cobre bajo las normas aeroespaciales de crimpado de cuatro indentaciones SAE AS22520.
Los delicados manguitos hembra de pared delgada no toleran la agitación a granel dentro de un tazón vibratorio. La recirculación continua abolla los bordes del manguito y desgasta el baño de oro. En su lugar, las máquinas de crimpado de conectores por leva de cuatro puntos alojan los manguitos en bandejas de aluminio mecanizadas con precisión. Un manipulador lineal transfiere cada manguito limpiamente hacia un cabezal de crimpado de cuatro indentaciones accionado por leva.
La indentación síncrona por leva, tal como se documenta en el estudio de ingeniería de FPI sobre la confiabilidad de la fuerza de contacto en conectores, mantiene la fuerza normal del resorte de contacto dentro de la ventana elástica. Desplazar la fuerza normal del contacto fuera de esta ventana provoca cinco modos de falla.
Regla de ingeniería contraintuitiva: Más fuerza de crimpado o de cierre no siempre es mejor: Comprimir un manguito hembra más allá de su límite elástico o sobrecargar el pestillo de una carcasa del conector lleva al resorte del conductor de cobre fuera de su régimen elástico. Una vez que se introduce una deformación permanente, las altas temperaturas de operación aceleran la relajación de esfuerzos. La resistencia de contacto deriva entonces hacia arriba durante el servicio.
Corte en bisel de alambres de escobilla y cierre servocontrolado: Control submilimétrico del asentamiento de contactos
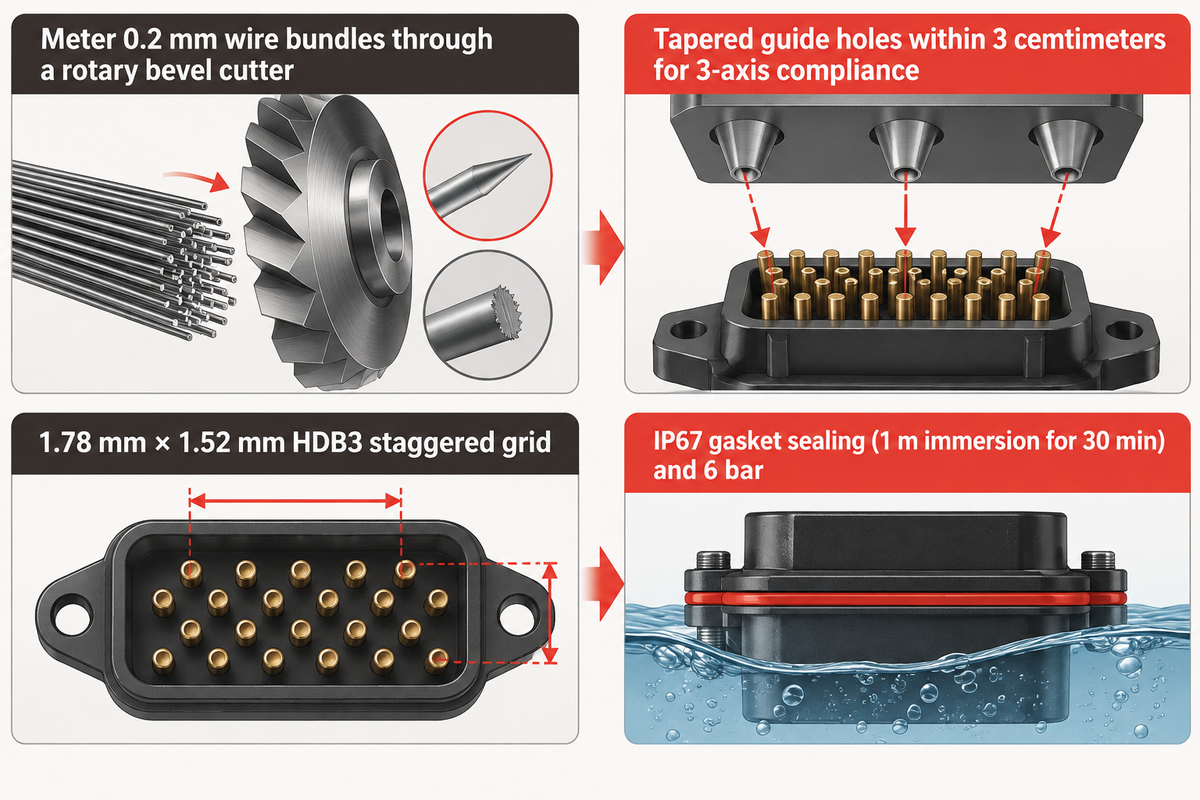
El asentamiento submilimétrico se logra mediante estaciones de inserción de alambres de escobilla y de cierre servocontrolado que dosifican haces de alambres de 0.2 mm a través de un cortador rotativo en bisel. A continuación, una plataforma rotativa hueca alinea el proceso de remachado. Una servoprensa cierra la carcasa del conector. El corte en bisel genera una punta de alambre ahusada. El aplastamiento de los pestillos se evita mediante émbolos servocontrolados.
En un conector rectangular tipo escobilla de doble fila, cada asiento de contacto contiene un haz de alambres de alta resistencia a la tracción de 0.2 mm. Los rodillos de alimentación servocontrolados dosifican el alambre a la longitud exacta con repetibilidad submilimétrica. Luego, un cabezal rotativo de corte en bisel cizalla el alambre en un ángulo agudo. Una plataforma rotativa hueca de avance por pasos alinea la carga del contacto, el crimpado por leva y el proceso de remachado a lo largo de los asientos de terminales eléctricos de doble fila en un espacio compacto.
Una vez colocados todos los contactos e insertos, los subconjuntos se dirigen a las estaciones automatizadas de cierre de carcasas de conectores. En carcasas del conector de múltiples filas, resulta fundamental alinear la cubierta del conector, los insertos aislantes y el retenedor trasero. Los bujes flotantes convencionales de dos ejes (X-Y) suelen fallar cuando los dispositivos de sujeción se montan verticalmente o experimentan tolerancias axiales en la longitud del módulo.
La solicitud de patente estadounidense US20020081881A1 de Honeywell (concedida como US6592387B2) analizó esa misma falla de acoplamiento ciego en conectores rectangulares D-Sub de 9, 15 y 25 pines de contacto. En el diseño de Honeywell, la placa de montaje 502 se une a la placa trasera principal 504 mediante un perno de hombro 506. Ubicar orificios guía ahusados a menos de 3 centímetros del conector proporciona flexibilidad en tres ejes (X, Y y Z) durante el cierre automatizado.
Las carcasas del conector rectangulares industriales de uso pesado exigen una disciplina similar de alineación axial durante el cierre. En la guía de conectores rectangulares industriales de Verchil, apretar en exceso los tornillos de la carcasa agrieta el cuerpo, mientras que un apriete insuficiente compromete el sellado de la junta IP67 (calificada para inmersión a 1 m durante 30 min) y los módulos neumáticos de 6 bar. Los émbolos de cierre servocontrolados reducen la variabilidad del operador al aplicar una ventana digital de fuerza-desplazamiento.
¿Por qué el corte rotativo en bisel evita la apertura de cerdas en conectores de escobilla de doble fila?
El corte rotativo en bisel del alambre de 0.2 mm elimina las rebabas planas. El entrelazamiento lateral de las cerdas ocurre cuando dos haces de escobillas entran en contacto entre sí. Cuando dos haces de escobillas opuestos se acoplan, las puntas de alambre ahusadas guían las cerdas hacia un entrelazamiento lateral suave.
Las cuchillas planas tipo guillotina aplastan un alambre de 0.2 mm formando un borde en forma de pala. Dentro de una estrecha cuadrícula escalonada HDB3 de 1.78 mm × 1.52 mm, una sola cerda abierta puede puentear cavidades adyacentes. Con este espaciamiento, las cerdas desviadas puentean las cavidades contiguas y provocan un aumento inesperado en la fuerza de inserción requerida en la Etapa 5.
¿Cómo garantizan las estaciones automatizadas de fuerza de separación y visión artificial CCD la inspección del 100 % de los pines?
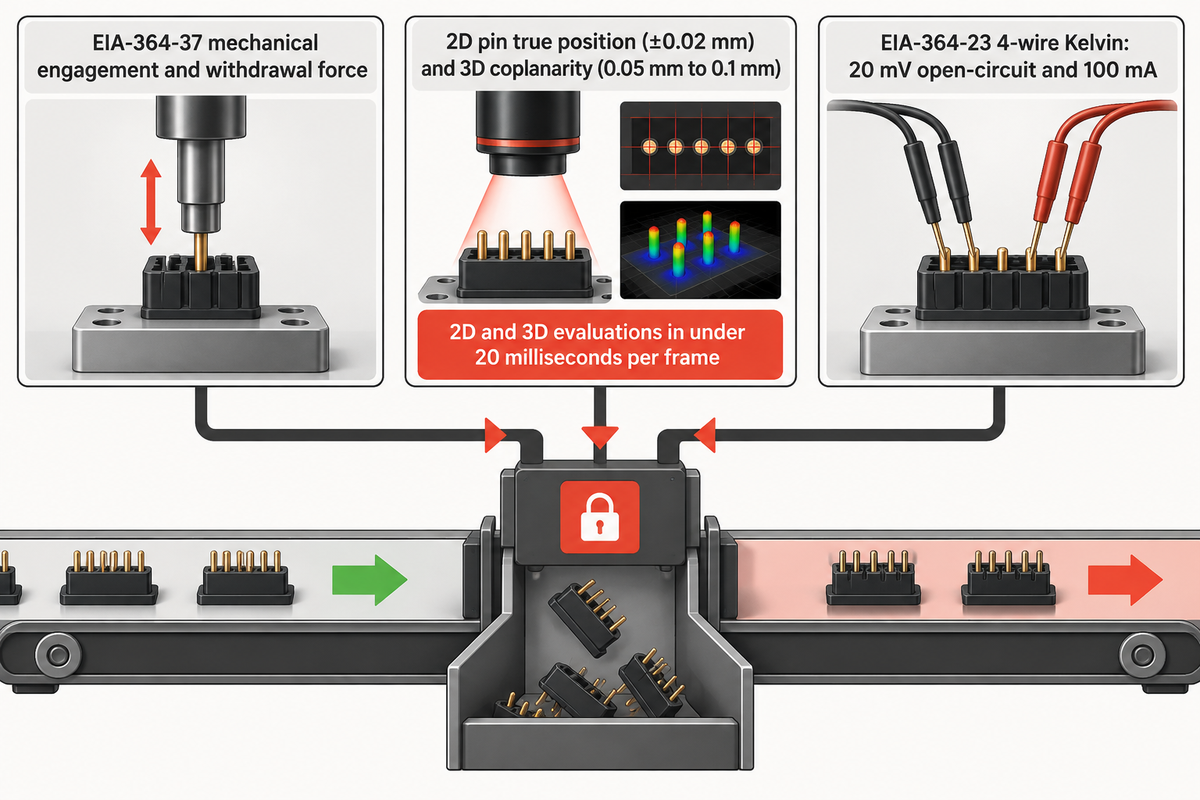
Las estaciones automatizadas de fuerza de separación y visión artificial CCD garantizan la inspección total de pines de contacto al probar la fuerza mecánica de acoplamiento y extracción de cada cavidad según la norma EIA-364-37. Simultáneamente, las ópticas telecéntricas miden la posición real de la punta del pin de contacto dentro de ±0.02 mm, y las sondas Kelvin de cuatro hilos verifican la resistencia en circuito seco según la norma EIA-364-23. Cualquier subconjunto fuera de especificación se desvía hacia rampas de rechazo bloqueadas.
Un manguito hembra ensanchado en una carcasa del conector de múltiples filas no puede detectarse mediante pruebas manuales de tracción por muestreo. En la Etapa 5 de la ventana de proceso de 5 estaciones para conectores rectangulares, los pines calibrados ingresan en cada cavidad poblada. Las celdas de carga miden la fuerza de inserción y separación y comparan los valores con los límites superior e inferior de la receta. Según la revisión de Assembly Magazine sobre los sistemas de inspección Cirris Pin-Sight, una cámara CCD y un medidor de fuerza de retención verifican conectores rectangulares dentro de un área de 3.5” x 3.5”. Asimismo, los mandriles universales posicionan conectores de hasta 3” dentro de un área cuadrada de trabajo de 16” en más de 100 máquinas instaladas en campo.
Para líneas rápidas de leva o servomotor, nuestra automatización en línea con visión artificial CCD telecéntrica y prueba de fuerza de separación evalúa la posición real 2D del pin de contacto (±0.02 mm) y la coplanaridad 3D (<0.05 mm a 0.1 mm). El procesamiento acelerado por GPU completa ambas evaluaciones 2D y 3D en menos de 20 milisegundos por cuadro. La iluminación óptica coaxial y de campo oscuro en ángulo bajo suprime los falsos rechazos sobre contactos reflectantes bañados en oro.
La verificación eléctrica también debe evitar quemar las delgadas películas de óxido superficial. Los probadores de continuidad convencionales de 12 V o 24 V provocan perforación por arco eléctrico a través de contactos contaminados, ocultando fallas latentes en campo. Conforme a las normas de prueba de resistencia de contacto de bajo nivel (LLCR) EIA-364-23, las sondas Kelvin en línea de cuatro hilos deben limitar el voltaje de circuito abierto a 20 mV y la corriente de prueba a 100 mA.
Al combinar el sondeo Kelvin en circuito seco de 20 mV con las curvas mecánicas de fuerza de separación, se detectan defectos que la visión artificial no puede captar por sí sola. Una cámara confirma que la punta del pin de contacto se encuentre en las coordenadas X-Y correctas. Por último, la curva de fuerza del pin calibrado y la prueba de resistencia en milivoltios verifican que el barril de crimpado y el manguito hembra interno estén correctamente acoplados.
¿Cómo dimensionan los ingenieros las estaciones rotativas de avance por pasos con leva frente a la transferencia lineal por servomotor?
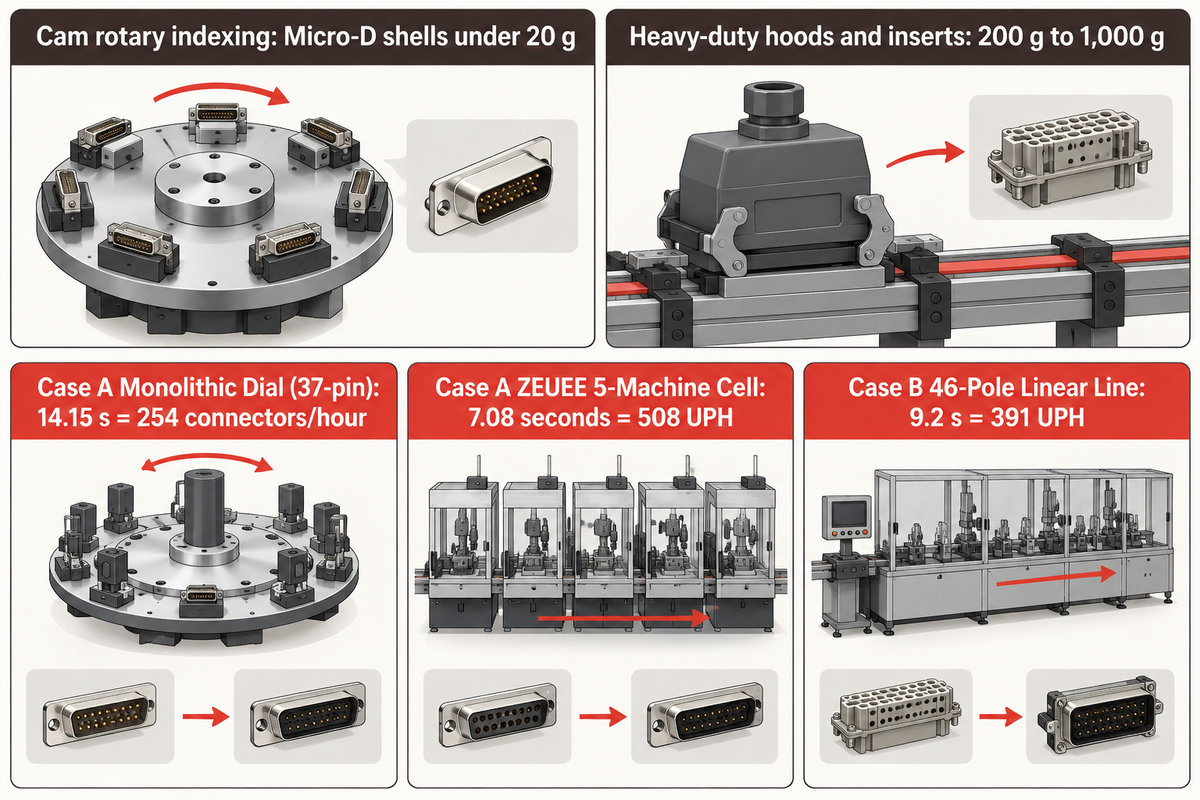
El avance por pasos rotativo accionado por leva sobresale en la transferencia de carcasas Micro-D ligeras de menos de 20 g. En cambio, las carcasas pesadas de fundición a presión con elevado número de pines de contacto favorecen la transferencia lineal por servomotor o las celdas robotizadas desacopladas de cinco máquinas.
Una idea errónea frecuente en la automatización es creer que aumentar la velocidad de avance por pasos del plato rotativo incrementa siempre la tasa de producción de piezas buenas. Esto no ocurre con los conectores rectangulares pesados, como las cubiertas e insertos rectangulares multicomponente de uso pesado, que pesan entre 200 g y 1,000 g. En estos casos interviene la inercia rotacional, donde la masa se multiplica por el radio al cuadrado. Esto genera una mayor velocidad y aceleración angular que sacude y afloja los pines de contacto antes de que se cierren las bandejas.
Además, en un plato rotativo sincronizado, la estación más lenta bloquea el ciclo de todas las demás estaciones. Las plantas pueden insertar cabezales seccionables calificados para 3A (por contacto o insertos militares de 61 contactos). También ensamblan sistemas paralelos placa a placa de 0.8mm con 16 alturas de apilamiento de PCB en 9 tamaños y hasta 200 posiciones. Una insertadora de un solo cabezal detiene a todas las estaciones posteriores.
| Configuración de celda / movimiento | Familia de conectores objetivo | Masa de pieza y rango de pines | Comportamiento de cuello de botella y pulmón | Modo de cambio de formato |
|---|---|---|---|---|
| 1. Plato rotativo de leva (8–12 estaciones) | Subconjuntos Micro-D MIL-DTL-83513 | Carcasa <20 g; 9–25 pines de contacto | Avance por pasos con enlace rígido; la estación más larga fija el ciclo de la línea | Cambio de soporte de posicionamiento dedicado + verificación de carrera de leva |
| 2. Celda robotizada de mesa rotativa hueca de doble asiento | Insertos de doble fila con alambre de escobilla de 0.2 mm | 20 g–80 g; haces de escobillas de doble fila | Mesa rotativa compacta que acopla corte de alambre, crimpado y remachado | Receta de longitud de alambre por servomotor + avance por pasos de cuchilla |
| 3. Mesa híbrida rotativa + servocontrolada X-Y | D-Sub estándar MIL-DTL-24308 (9–50 pines) | Carcasa polarizada de metal/plástico de 30 g–120 g | El servomotor X-Y inserta por filas mientras el plato transfiere las carcasas | Cambio de receta de paso entre contactos por PLC dentro de la misma familia de carcasas |
| 4. Bastidor de avance por pasos lineal síncrono | Cabezales alambre a placa de múltiples filas (2–4 filas) | Carcasa termoplástica de 15 g–100 g | Acceso en línea recta para múltiples alimentadores de piezas contiguos | Riel de alimentador de liberación rápida + mapa de omisión de pines por software |
| 5. Línea lineal asíncrona de paletas por servomotor | Rectangular de uso pesado (Han 6B–48B, HEE-046) | Cubierta de 200 g–1,000 g+ e inserto de 6–48 polos | Las paletas en cola desacoplan la inserción multipin lenta del control de calidad | Cambio de inserto del soporte de posicionamiento en paleta + carga de receta por código de barras |
| 6. Celda robotizada de inserción paralela de pines con doble pórtico | Insertos de alta densidad UHD / SIAL / SMASH (18–450 pines) | Bloque aislante de múltiples filas de 80 g–350 g | Dos cabezales PPU reducen a la mitad el tiempo de permanencia de inserción secuencial | Recuperación de matriz de recetas en cuadrícula de filas y columnas |
| 7. Módulo autónomo de crimpado por leva alimentado por bandeja | Manguitos hembra torneados de barril cerrado (26–12 AWG) | Contactos torneados individuales en bandejas de aluminio | El pulmón de bandejas por lotes aísla el crimpado respecto del ensamble de la carcasa | Placa de bandeja de aluminio + posicionador de torreta de 4 indentaciones |
| 8. Celda robotizada modular desacoplada ZEUEE de 5 máquinas | Conectores rectangulares y de escobilla de proceso completo | 9–104+ pines de contacto en tipos rectos, doblados y de escobilla | 5 máquinas independientes permiten el balanceo en paralelo y cero tiempo muerto | Operación exclusiva de las estaciones requeridas por cada pedido de SKU |
| 9. Celda robotizada semiautomatizada de ensamble guiado de cables | Arneses aeroespaciales de bastidor y panel de bajo volumen | Haces de cables multirramal personalizados (hasta 128 contactos hembra) | Inserción por operador guiada por LED/láser + control de calidad Pin-Sight | Carga instantánea de tabla digital de cableado |
Ejemplo de cálculo de ingeniería: Dimensionamiento de una celda D-Sub de 37 pines frente a una línea de uso pesado de 46 polos:
Dos ejemplos ilustran la aplicación del dimensionamiento de línea. El Caso A ensambla un aislador D-Sub de 37 pines de contacto a razón de 0.35 segundos por pin más 1.2 segundos de transferencia de paleta. El Caso B ensambla un inserto de uso pesado de 46 polos (es decir, un bloque HEE-046-FQ de 16A/500V) a 0.45 segundos por contacto más 2.0 segundos de transferencia.
- En el Caso A sobre un plato rotativo monolítico de un solo cabezal, la inserción de pines de contacto toma 37 × 0.35 s + 1.2 s = 14.15 s por carcasa del conector. Aunque el cierre de la carcasa concluye en 2.5 s y el control por visión artificial requiere 2.0 s, el plato monolítico permanece bloqueado en 14.15 s (tasa de producción ilustrativa de 3,600 ÷ 14.15 = 254 conectores/hora).
- En el Caso A, dentro de una celda robotizada modular desacoplada ZEUEE de 5 máquinas, el emparejamiento de dos módulos paralelos de inserción de pines reduce el ciclo del cuello de botella a 7.08 segundos. Las dos insertadoras alimentan un módulo de cierre, un módulo de crimpado y un módulo de control de fuerza de separación (tasa de producción ilustrativa de 3,600 ÷ 7.08 = 508 UPH).
- En el Caso B sobre una línea lineal de paletas de uso pesado de 46 polos, la inserción secuencial con un solo cabezal toma 46 × 0.45 s + 2.0 s = 22.7 s. Al dividir la inserción en tres estaciones lineales con pulmón (15, 16 y 15 polos), el tiempo de permanencia en el cuello de botella se reduce a 16 × 0.45 s + 2.0 s = 9.2 s (tasa de producción ilustrativa de 3,600 ÷ 9.2 = 391 UPH).
Nota: Estos tiempos de ciclo ilustran el cálculo de capacidad; los tiempos reales de producción se verifican según los planos de la pieza y los alimentadores de piezas.
Normas de calificación que rigen el ensamble de conectores rectangulares (MIL-DTL-83513, MIL-DTL-24308, SAE AS39029 y EIA-364)
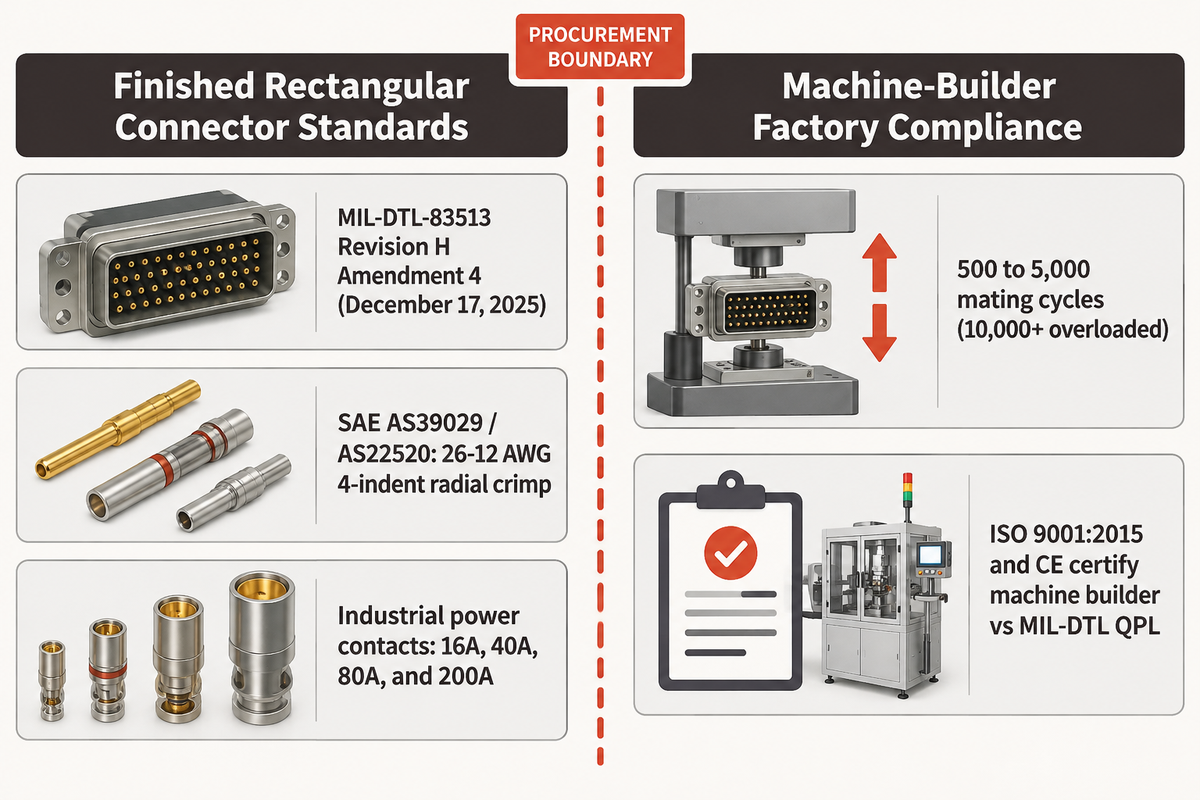
Las normas para el ensamble de conectores rectangulares varían según la especificación del producto, ya sea militar, eléctrica o mecánica, así como por las normas de calidad de la fábrica. Las especificaciones de producto incluyen MIL-DTL-83513, MIL-DTL-24308 y SAE AS39029, mientras que los procedimientos de prueba siguen las normas EIA-364 e IEC 60512. Los compradores de equipos deben correlacionar cada cláusula de prueba del producto con un sensor en línea de la máquina.
Muchas de las especificaciones de conectores militares se encuentran bajo revisión activa. Según el registro oficial 33936 de DLA ASSIST para MIL-DTL-83513, la especificación detallada para conectores rectangulares microminiatura de carcasa polarizada se encuentra actualmente en la Revisión H Enmienda 4. Esta enmienda se emitió el 17 de diciembre de 2025, con la próxima revisión programada para el 16 de diciembre de 2030. De manera similar, el registro oficial 33934 de DLA ASSIST para MIL-DTL-24308 especifica los conectores miniatura de bastidor y panel.
Para los conectores rectangulares industriales de uso pesado, los lineamientos de cumplimiento para conectores rectangulares industriales imponen estrictos límites mecánicos y ambientales. Los contactos industriales de alimentación estándar se clasifican en 16A, 40A, 80A y 200A según el tamaño de la cuchilla o del pin de contacto. Los conectores industriales estándar están calificados para un rango de 500 a 5,000 ciclos de acoplamiento, mientras que las versiones para sobrecarga alcanzan 10,000+ ciclos.
| Norma / Cláusula | Alcance regulado | Umbral cuantitativo clave | Control automatizado de estación asignado |
|---|---|---|---|
| MIL-DTL-83513 (Rev H Amd 4, dic. de 2025) | Conectores Micro-D microminiatura de carcasa del conector polarizada | Asentamiento y acoplamiento de contactos con paso entre contactos de 1.27 mm (0.050 in) | Avance por pasos del paso en mesa servocontrolada X-Y + visión artificial CCD 2D/3D telecéntrica |
| MIL-DTL-24308 | Conectores D-Subminiatura miniatura de bastidor y panel | 5 tamaños de carcasa, geometría polarizada de 9–104 pines | Inserción PPU de pines rectos/doblados + cierre servocontrolado de carcasa del conector |
| SAE AS39029 / AS22520 | Contactos torneados de crimpado removibles y herramental de 4 indentaciones | Perfil de crimpado radial síncrono de 4 indentaciones para 26–12 AWG | Alimentador de piezas en bandeja de aluminio + estación de crimpado por leva de 4 puntos |
| MIL-DTL-55302 (B3 / HDB3) | Conectores de circuito impreso y de escobilla de baja fuerza de acoplamiento | Sistema de contactos de haz de alambres de escobilla entrelazados de 0.2 mm | Dosificación de alambre de escobilla por servomotor + cortador rotativo en bisel + mesa rotativa hueca |
| EIA-364-37 | Prueba de fuerza de acoplamiento y separación de contactos | Fuerza mínima de extracción y máxima de inserción por cavidad individual | Cabezal automatizado de prueba de fuerza de separación con pin calibrado en Etapa 5 |
| EIA-364-23 / IEC 60512-2-1 | Prueba en circuito seco de resistencia de contacto de bajo nivel (LLCR) | Voltaje máximo de circuito abierto de 20 mV; corriente máxima de prueba de 100 mA | Estación de sonda de resistencia Kelvin de 4 hilos en circuito seco |
| IEC 60512-15-2 (Prueba 15b) | Retención axial del inserto en la carcasa del conector rectangular | Cero retroceso del inserto bajo la carga axial especificada | Codificador de profundidad de cierre servocontrolado + ventana de fuerza-desplazamiento |
| IEC 60512-9-1 (Prueba 9a) Durabilidad | Durabilidad mecánica y valores nominales eléctricos en conectores rectangulares pesados | 500–5,000 ciclos estándar (10,000+ en sobrecarga); 16 A / 500 V | Verificación de longitud del pin de tierra PE + asentamiento de tornillo/pestillo controlado por par |
| IPC/WHMA-A-620 | Aceptación de subconjuntos de cables y alambres | Cero hilos abiertos, acampanado correcto y altura de crimpado precisa | Verificación por visión artificial del pelado previo a la inserción + monitor de fuerza de crimpado |
| AIAG MSA e ISO 9001:2015 / CE | Capacidad de medición de la máquina y sistema de calidad de la fábrica | Repetibilidad verificada del instrumento y contención en rampa de rechazo bloqueada | Corrida de capacidad de medición en FAT + enclavamientos físicos de seguridad |
Mantenga claro el límite de certificación durante la adquisición. La norma ISO 9001:2015 y el marcado CE certifican el sistema de gestión de calidad del fabricante de la máquina y la seguridad del equipo. En cambio, el estatus QPL bajo MIL-DTL-83513 o MIL-DTL-24308 corresponde al producto conector terminado y probado en un laboratorio acreditado.
¿Qué determina el costo, el tiempo de cambio de formato y la aceptación FAT de una máquina de conectores rectangulares?
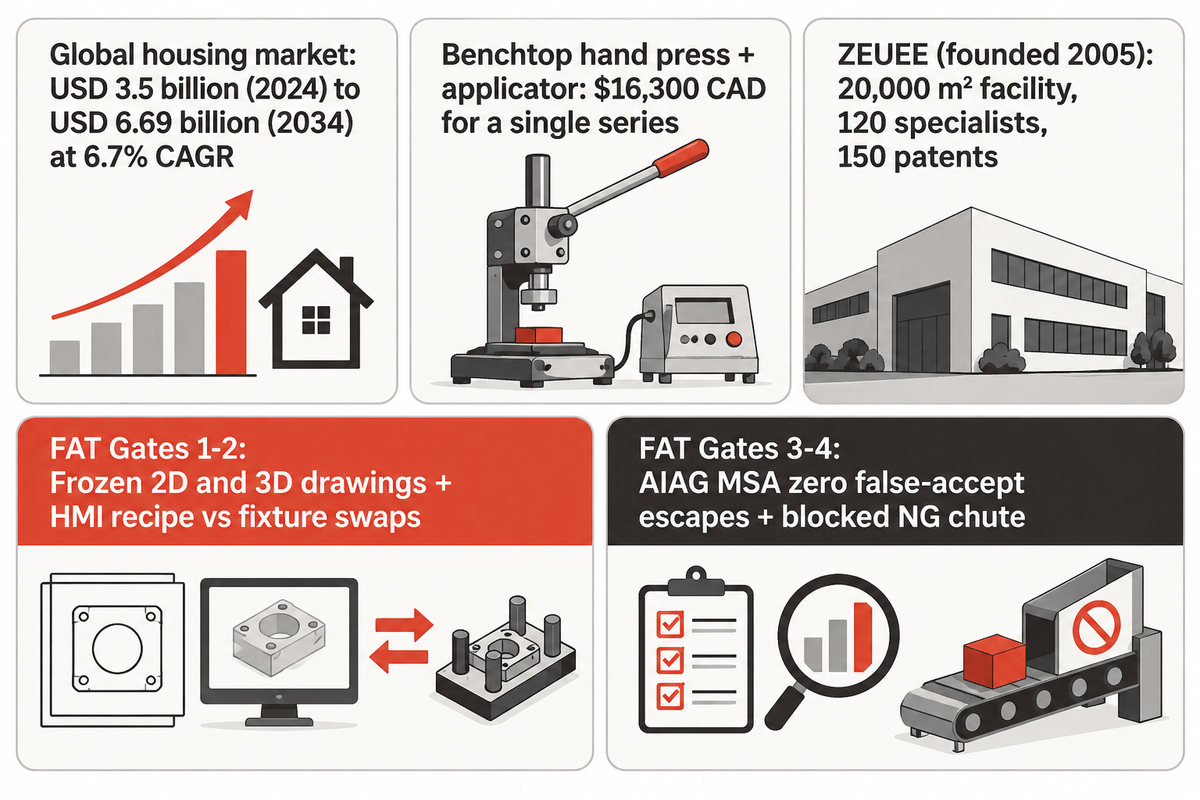
El número de estaciones, el modo de alimentación, las tolerancias del paso entre contactos y los instrumentos de inspección en línea determinan el costo de las máquinas de ensamble de conectores rectangulares e influyen en los tiempos de cambio de formato y en la aprobación de la prueba de aceptación en fábrica (FAT). Una línea de producción puede integrar de uno a cinco módulos vinculados. Cada geometría particular de carcasa del conector define costos de equipo y plazos de entrega específicos. Por lo tanto, se requiere una cotización basada en planos.
Antes de cotizar, los fabricantes de automatización a medida deben evaluar tres factores mecánicos de costo. Primero, los tazones vibratorios y las bandejas de aluminio mecanizadas para manguitos, diseñados para cada familia de piezas, deben fabricarse específicamente para la familia de contactos correspondiente. Segundo, las mesas servocontroladas X-Y y las plataformas rotativas con exigencias submilimétricas requieren codificadores lineales de grado superior en comparación con las insertadoras de una sola fila. Tercero, la incorporación de ópticas CCD 2D/3D telecéntricas y pruebas de fuerza de separación EIA-364-37 en todas las cavidades exige hardware metrológico dedicado.
Al diferenciar a los fabricantes de componentes originales de los constructores de automatización, cuando los compradores consultan quién fabrica conectores eléctricos terminados frente a quién construye la maquinaria de ensamble, empresas de catálogo como TE Connectivity, Amphenol, Molex, Harting y Smiths Interconnect diseñan y manufacturan los conectores rectangulares terminados. Las líneas de producción automatizadas encargadas de ensamblar esos componentes son construidas por fabricantes de equipos a medida.
Fundado en 2005, el equipo de ingeniería de automatización industrial de Shenzhen Zeyu Intelligent (ZEUEE) opera una planta de manufactura de 20,000 m². La compañía cuenta con más de 120 especialistas en automatización y posee más de 150 patentes, incluidas 32 patentes de invención y 68 de modelo de utilidad, bajo las normas ISO 9001:2015 y CE. ZEUEE construye tanto estaciones autónomas como celdas robotizadas de cinco módulos para conectores rectangulares.
El crecimiento del mercado explica por qué las plantas de conectores están migrando hacia maquinaria modular guiada por recetas. Según el informe del mercado global de carcasas de conectores rectangulares de Market.us, los ingresos mundiales por carcasas del conector alcanzaron los 3.5 mil millones de USD en 2024. Se proyecta que el mercado alcance los 6.69 mil millones de USD para 2034 con una tasa de crecimiento anual compuesta (CAGR) del 6.7%. En 2024, Asia Pacífico representó el 48.3% de la participación total del mercado, mientras que las carcasas plásticas concentraron el 62.8% del volumen global y los diseños para montaje en cable representaron el 58.5%.
¿Cuándo deben las plantas comprar conectores terminados frente a automatizar el ensamble internamente?
Las plantas de conectores adquieren conectores terminados o arneses preterminados cuando los volúmenes anuales por SKU son bajos y los costos de herramental superan a los costos de mano de obra. Automatizar el ensamble internamente resulta decisivo cuando las corridas de múltiples filas exigen trazabilidad de la fuerza de separación en todas las cavidades o geometrías propias de escobilla y crimpado. Las líneas internas también se justifican cuando una planta ejecuta cambios frecuentes de receta entre distintos tamaños de carcasa del conector.
Incluso el equipo de prensa de banco conlleva un alto umbral de entrada. Los desgloses prácticos de costos para terminaciones rectangulares de paso fino de 0.8 mm muestran que una sola prensa manual JST HPD-M2A cuesta $3,300 CAD. Añadir un módulo aplicador H2-SUR30ED-X suma otros $13,000 CAD, alcanzando un total de $16,300 CAD para una sola serie sin alimentación automatizada. En líneas de alto volumen con múltiples SKU, la inserción programable de pines por servomotor X-Y y las celdas modulares de cinco estaciones acortan el período de recuperación de la inversión a lo largo de familias completas de conectores.
Lista de verificación de límites y aceptación FAT:
- Congelación de planos y muestras: Las cotizaciones escritas para máquinas a medida requieren planos 2D y 3D congelados junto con muestras físicas. Los plazos de entrega y las garantías de tiempo de ciclo para los dispositivos de sujeción también se cotizan bajo esta condición.
- Validación de cambio de formato por receta frente a hardware: Verifique la recuperación por software en HMI del mapa de omisión de pasos entre carcasas con el mismo datum (como disposiciones de 9 a 37 pines) por separado del cambio mecánico de soporte de posicionamiento, mordazas PPU y bandejas de aluminio.
- Capacidad del sistema de medición (AIAG MSA): Las estaciones de inspección por visión artificial CCD telecéntrica y de fuerza de separación EIA-364-37 deben calificarse mediante una corrida de lote de producción que demuestre repetibilidad verificada con cero escapes de falsos aceptados.
- Auditoría de enclavamiento de rechazo: Ponga a prueba el sistema con muestras de pines doblados, pines faltantes, manguitos sin crimpar y escobillas abiertas, verificando la contención segura en la rampa NG bloqueada.
Diseñe su línea de ensamble de conectores rectangulares con ZEUEE
¿Necesita una estación autónoma de corte en bisel para alambre de escobilla de 0.2 mm, un módulo de crimpado por leva de cuatro puntos alimentado por bandeja o una celda robotizada llave en mano de cinco máquinas? ZEUEE configura cada estación según sus planos exactos de aislador y contacto con inspección de fuerza de separación en todas las cavidades. Explore nuestras soluciones ZEUEE de 5 máquinas para el ensamble de conectores rectangulares o envíe los planos de la carcasa de su conector para una evaluación de tiempo de ciclo.
Solicitar una propuesta de máquina a medida y dimensionamiento de línea
Preguntas frecuentes
¿Puede una sola máquina de conectores rectangulares procesar tanto pines rectos como colas dobladas en ángulo recto en múltiples números de filas?
Sí, cuando está equipada con alimentación de doble riel o mordazas de pinza PPU intercambiables y una mesa servocontrolada de avance por pasos X-Y.
Los pines de contacto rectos y las colas dobladas en ángulo recto requieren perfiles distintos de riel vibratorio y trayectorias específicas de inserción de toma y colocación. El movimiento escalonado en el eje Z garantiza que cada cola doblada libre las filas adyacentes sin colisionar con los terminales eléctricos ya asentados. Las compensaciones del paso entre contactos de múltiples filas cambian digitalmente mediante recetas del PLC cuando coincide el ancho de datum de la carcasa del conector. Si el calibre del alambre de contacto o el radio de doblez de la cola varía entre números de parte, los técnicos intercambian los dedos de liberación rápida de la pinza PPU y el inserto del riel vibratorio durante el cambio de formato de la línea.
¿Por qué los delicados manguitos hembra se alimentan desde bandejas de aluminio de precisión en lugar de tazones vibratorios convencionales en la estación de crimpado?
Las bandejas de aluminio de precisión evitan abolladuras en los bordes, rayaduras en el baño de oro y enredos de manguitos antes del crimpado de cuatro puntos.
Los manguitos hembra torneados de pared delgada pueden deformarse si recirculan continuamente dentro de un tazón vibratorio de acero. Presentar los manguitos en bandejas de aluminio mecanizadas permite que un manipulador lineal tome cada contacto limpiamente sin impactos de metal contra metal. Esta presentación en bandeja preserva la concentricidad del barril al ingresar al cabezal de crimpado por leva de cuatro indentaciones. La redondez uniforme del manguito también evita atascos en las cavidades durante el cierre posterior de la carcasa del conector y mantiene las fuerzas de separación EIA-364-37 dentro de la especificación.
¿En qué se diferencia una celda modular de 5 máquinas para conectores rectangulares de una máquina rotativa monolítica de avance por pasos?
Una celda robotizada modular de 5 máquinas desacopla la inserción de pines, el crimpado de manguitos, el corte de escobillas, el cierre y la inspección en unidades autónomas o vinculadas.
En un plato rotativo monolítico, la operación más lenta de inserción multipin convierte en cuello de botella a todas las estaciones de la torreta. Desacoplar las cinco etapas permite a las plantas balancear insertadoras de pines en paralelo frente a módulos rápidos de crimpado e inspección. Asimismo, las plantas pueden operar únicamente las estaciones específicas que requiera un determinado SKU de conector. Además, aislar la alimentación vibratoria y el crimpado por leva en bastidores separados evita que la vibración mecánica altere la medición de la visión artificial CCD telecéntrica.
¿Una estación automatizada de inspección de fuerza de separación prueba cada cavidad de contacto o solo muestras estadísticas del lote?
Prueba cada cavidad de contacto poblada en cada subconjunto de producción antes de la descarga de salida.
El cabezal de prueba automatizado introduce pines calibrados en todas las cavidades. Registra las curvas individuales de fuerza de inserción y extracción frente a los límites de la receta y desvía cualquier conector fuera de ventana hacia un contenedor de rechazo bloqueado.
¿Qué determina si el cambio entre una carcasa rectangular de 9 pines y una de 37 pines toma minutos mediante la receta en HMI o requiere cambiar el dispositivo de sujeción?
La recuperación de receta por software funciona cuando coinciden el calibre del contacto y los rieles de datum de la carcasa; los cambios geométricos requieren cambiar el herramental mecánico.
Si dos conectores comparten el mismo diámetro de pin de contacto, el mismo paso entre contactos por fila y el mismo ancho del soporte de posicionamiento portador, el operador selecciona el nuevo mapa de cavidades en la HMI. Esa receta digital actualiza de inmediato las coordenadas de la mesa servocontrolada X-Y. Cuando cambian el ancho de la carcasa del conector, el diámetro del barril del contacto o el voladizo de la cola en ángulo recto, los técnicos cambian el soporte de posicionamiento de liberación rápida, los dedos de la pinza PPU y la bandeja de aluminio para manguitos. El tiempo exacto de cambio de formato se verifica con piezas del cliente durante la prueba FAT.
¿Pueden las estaciones automatizadas de cierre ensamblar conectores rectangulares ambientales sellados sin pellizcar los pasacables de silicona?
Sí, los cabezales de cierre accionados por servomotor utilizan ventanas multietapa de velocidad y fuerza-distancia para asentar los sellos elastoméricos de forma segura.
Las servoprensas programables reducen la velocidad durante la compresión inicial de la junta interfacial y del sello trasero de alambres. Las celdas de carga verifican una acumulación uniforme de fuerza antes de enclavar la carcasa del conector hasta la profundidad digital exacta.
¿Qué seis datos de ingeniería debe proporcionar un fabricante para recibir una propuesta precisa de máquina de conectores rectangulares y un estudio de tiempo de ciclo?
Proporcione planos 2D/3D, especificaciones de contactos, etapas requeridas, UPH objetivo, límites de fuerza EIA-364 y muestras físicas de prueba.
Los ingenieros de automatización requieren seis datos del proyecto para preparar una cotización escrita. Primero, entregue planos 2D y 3D de la carcasa del conector y de los contactos con sus tolerancias acumuladas. Segundo, especifique el tipo de contacto: pin de contacto recto, pin doblado, manguito hembra o alambre de escobilla de 0.2 mm. Tercero, indique las etapas de proceso requeridas dentro de la familia de cinco estaciones. Cuarto, declare la tasa de producción neta objetivo (UPH) y el volumen anual por variante. Quinto, defina los límites de fuerza según EIA-364-37 y las tolerancias de visión artificial; y sexto, envíe muestras físicas de los componentes para las pruebas en el alimentador de piezas.
Referencias y fuentes
- Defense Logistics Agency (DLA ASSIST) – MIL-DTL-83513 Revisión H Enmienda 4: Conectores eléctricos rectangulares microminiatura de carcasa polarizada (17-DEC-2025)
- Defense Logistics Agency (DLA ASSIST) – MIL-DTL-24308: Conectores eléctricos rectangulares miniatura no ambientales de carcasa polarizada para bastidor y panel
- Resumen de calificación de resistencia de contacto de bajo nivel EIA-364-23 (20 mV / 100 mA) y fuerza de acoplamiento y separación de contactos EIA-364-37
- Amphenol Aerospace & Defense – Especificaciones de contactos de escobilla de baja fuerza de acoplamiento M55302 B3 / HDB3 y conectores rectangulares de alta densidad
- Daniels Manufacturing Corporation (DMC), Guía de herramental para sistemas de cableado aeroespacial (Crimpado de barril cerrado de cuatro indentaciones SAE AS22520)
- Assembly Magazine – Procesamiento de alambre: Ensamble guiado de conectores (Referencias de AirBorn, Boeing Mesa AH-64D y Cirris Pin-Sight)
- Connector Supplier – Equipos industriales de ensamble de conectores e inserción de contactos
- Connector Supplier – Introducción a los conectores rectangulares de uso pesado (Arquitectura de 4 componentes)
- Solicitud de patente de Estados Unidos US20020081881A1 / US6592387B2 (Honeywell International Inc.) – Disposición de conector rectangular con resorte para acoplamiento ciego
- Market.us, Tamaño del mercado global de carcasas de conectores rectangulares, participación y pronóstico de automatización (2024–2034)
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Trending now