Entre em contato com a Zeyu lntelligent Industrial Company

Guia de linhas de produção automatizadas: fluxo, controle e produção

Atualizado em outubro de 2026
Uma linha de produção automatizada conecta estações de trabalho e o transporte de materiais, integrando-os a sistemas de controle para executar uma tarefa em uma sequência definida. As máquinas podem concluir suas próprias tarefas enquanto a estação seguinte está ocupada. O tempo de espera explica por que uma máquina rápida não torna a linha toda rápida.
Uma linha de produção automatizada coordena o processamento, a movimentação de peças e as decisões de qualidade entre estações conectadas. Sua produção efetiva é o número de produtos aprovados que saem de um limite definido por unidade de tempo.
Especificações rápidas: o que medir
| Demanda | Quantidade de peças boas necessária dentro do tempo de produção disponível |
| Fluxo | Entrada, transferência, espera e saída final das peças |
| Limite de qualidade | Peças liberadas, separadas de sucatas e itens retidos |
- Aumentar a velocidade de uma máquina que não é a restrição pode elevar o estoque em espera sem aumentar a produção final.
- O takt da demanda, o tempo de ciclo da estação e o tempo total de fluxo respondem a perguntas diferentes.
- Um buffer protege o fluxo somente enquanto dispõe do estoque ou do espaço livre exigido pela interrupção.
- Um contador de peças concluídas pode incluir produtos que ainda não receberam a liberação final de qualidade.
O que é uma linha de produção automatizada?
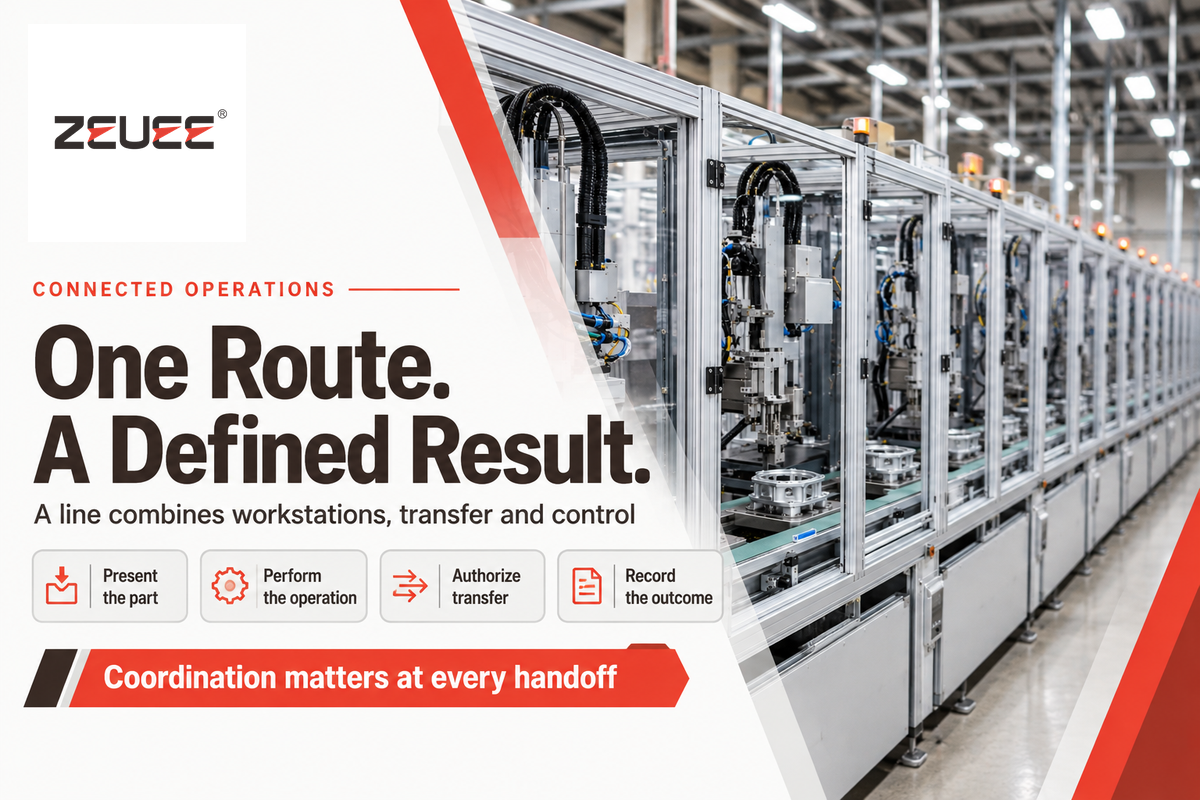
Uma linha de produção automatizada é um sistema de manufatura conectado no qual máquinas executam operações sucessivas e transferem peças, geralmente sob controle coordenado. O processamento pode incluir usinagem, união, testes ou embalagem. Uma linha de montagem une componentes; um sistema de produção mais amplo também pode transformar o material antes do início da montagem do produto.
A tecnologia de automação executa tarefas repetitivas por meio de sequências programadas, sensores e atuadores. Um robô é um exemplo de equipamento que pode executar sequências programadas. Mecanismos dedicados também podem alimentar ou posicionar peças sem braços robóticos. Mesmo um processo totalmente automatizado pode exigir que pessoas reponham materiais e resolvam exceções.
Na pesquisa sobre modelagem de buffers, estações e locais de armazenamento precisam operar de forma coordenada para evitar impasses e transbordamentos. Isso explica por que colocar alguns sistemas automatizados lado a lado não garante que as transferências entre eles serão coordenadas.
- Apresente a peça. Alimente-a e posicione-a na orientação necessária.
- Execute a operação. Rode a receita selecionada e registre o resultado.
- Autorize a transferência. Libere a peça quando o destino puder recebê-la.
- Registre o resultado. Acompanhe a aprovação, a rejeição ou a retenção antes da próxima operação.
Como peças, sinais e decisões circulam pela linha
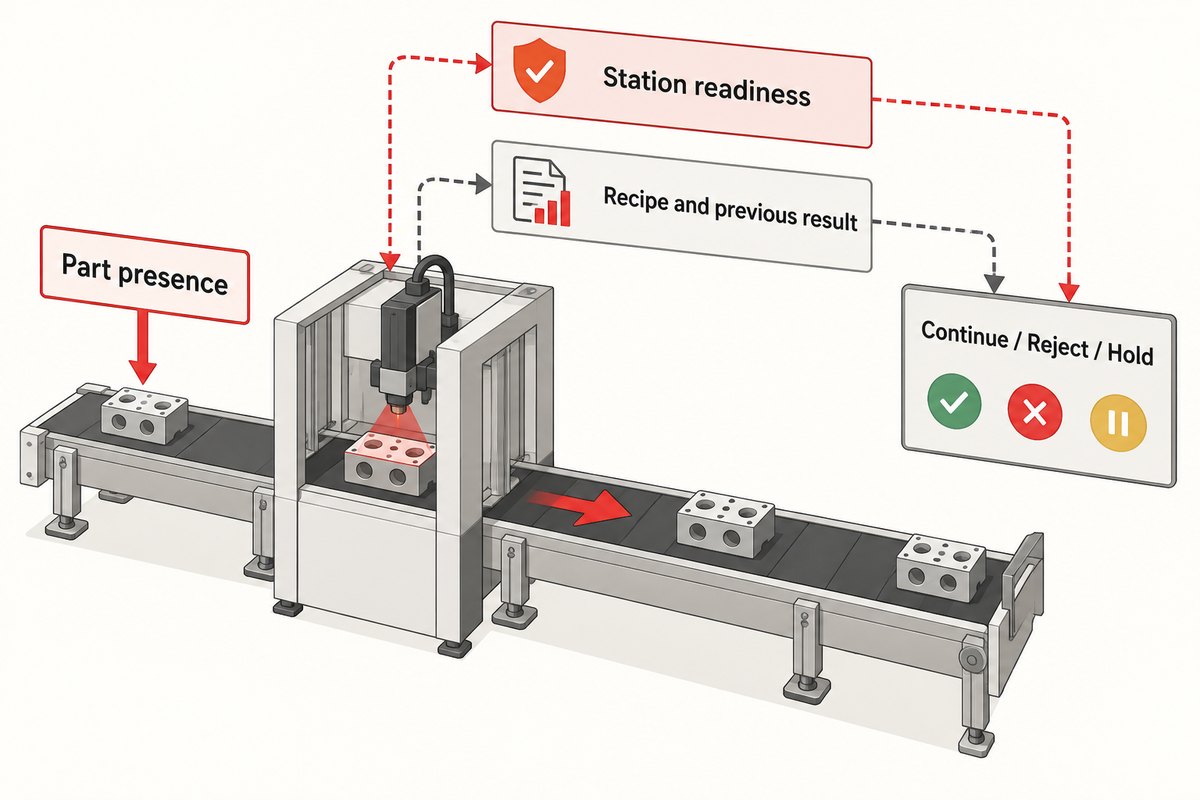
Os sinais de controle autorizam cada operação e transferência de peças. Um controlador lógico programável verifica condições como a presença da peça e a disponibilidade da estação para executar a próxima operação. Os dados de produção acompanham a peça ou o lote e informam à estação seguinte qual receita aplicar e qual foi o resultado da última operação.
O manuseio de materiais pode usar um sistema de transporte por paletes, um mecanismo pick-and-place ou esteiras. O sistema de esteiras movimenta a carga. Dispositivos de posicionamento a colocam na posição de trabalho. Há diferença entre um sensor que indica a chegada do transportador e uma medição que confirma que o componente está na posição correta.
Por exemplo, um processo de montagem pode passar por carregamento, inserção, união, inspeção e descarga. A sequência de controle precisa distinguir entre um dispositivo de fixação vazio e uma montagem com falha. O resultado do controle de qualidade precisa definir o destino: continuar, rejeitar ou reter para avaliação adicional.
As definições de quantidades para máquinas-ferramenta da OPC Foundation distinguem a quantidade produzida da quantidade de peças boas. Portanto, contar apenas os ciclos da máquina pode levar a uma superestimativa da qualidade do produto. Os sistemas de monitoramento precisam registrar o significado do contador, o limite da medição, a identificação do produto e a quantidade, além do número.
Dois tipos diferentes de buffer: um buffer físico armazena peças em processo; um buffer de dados armazena mensagens que aguardam transferência ou processamento. A recuperação da conexão com o banco de dados não movimenta uma peça parada, e uma esteira vazia não comprova que todos os registros de inspeção chegaram ao banco de dados.
Linhas de produção síncronas e assíncronas
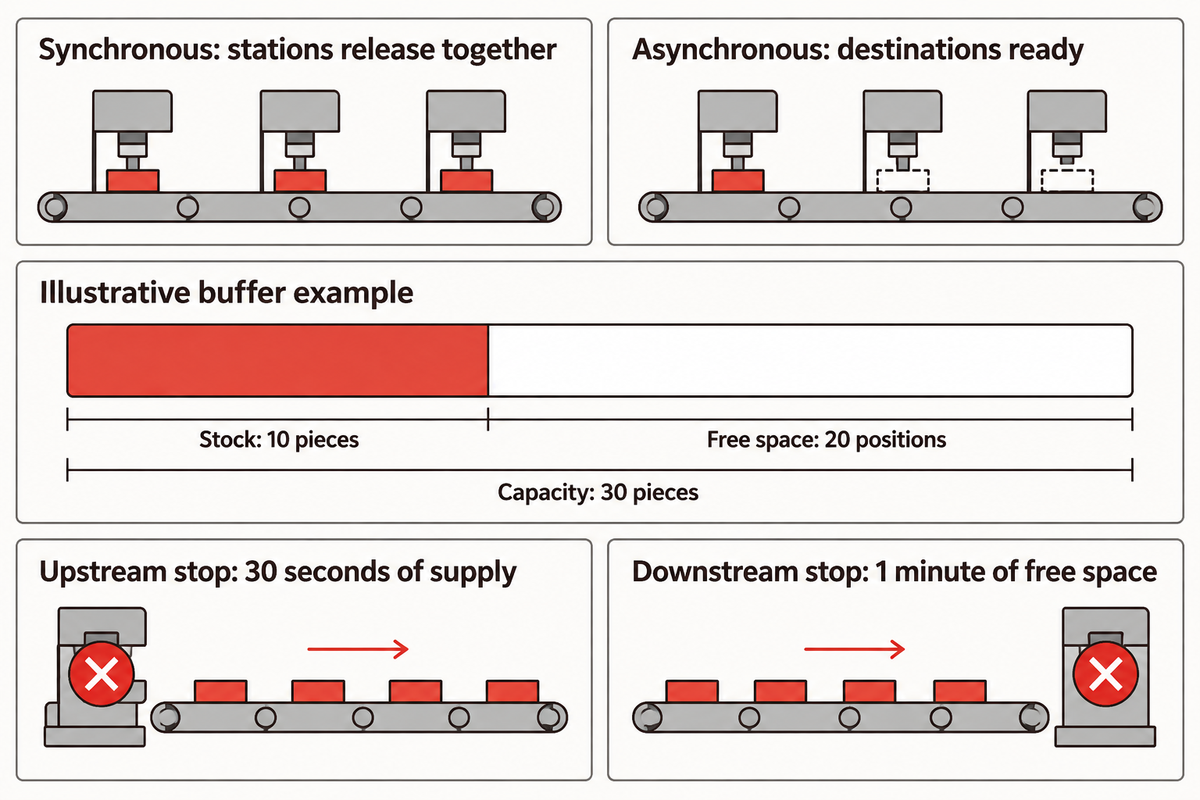
Nas linhas síncronas, todas as estações avançam juntas e, portanto, transferem suas peças ao mesmo tempo, depois de concluídas todas as operações necessárias. Em uma linha assíncrona, as estações ou os transportadores podem avançar de forma independente quando as condições de transferência são atendidas. Os buffers permitem que estações vizinhas continuem trabalhando apesar de interrupções, mas um buffer de entrada vazio ou um buffer de saída cheio interrompe esse desacoplamento.
O estudo da NIST de 2017 sobre buffers finitos e múltiplos produtos analisa a taxa de produção sob diferentes premissas de confiabilidade e programação. Os resultados se aplicam a um modelo de manufatura definido. Eles não estabelecem uma regra geral para determinar o tamanho de buffers em uma linha automatizada.
Transferência, layout e nível de automação descrevem aspectos diferentes de uma linha. Um trajeto de paletes pode incluir operações de montagem manuais e automatizadas. Uma máquina rotativa automática pode funcionar como estação de um trajeto assíncrono.
| Configuração | Como o trabalho avança | Consequência operacional |
|---|---|---|
| Transferência síncrona | As estações liberam as peças ao mesmo tempo | Um atraso em uma operação necessária retém o ciclo de transferência |
| Esteira assíncrona | As peças avançam quando os destinos estão disponíveis | O acúmulo aumenta ou diminui quando as taxas divergem |
| Circuito de paletes | Dispositivos de fixação transportam peças identificadas | O retorno dos paletes vazios também exige capacidade |
| Mesa indexadora rotativa | Uma mesa compartilhada indexa as peças entre as operações | O processamento e a indexação ocupam o ciclo comum |
| Processo contínuo | O material passa por um tratamento contínuo | O tempo de permanência e a taxa de material precisam ser compatíveis com o processo |
| Estação por lote | Um grupo recebe tratamento em conjunto | O tamanho do lote e o intervalo entre liberações determinam a capacidade média |
| Estações de trabalho paralelas | O trabalho é distribuído entre recursos equivalentes | O manuseio compartilhado pode limitar a produção combinada |
| Inspeção paralela | Vários berços de posicionamento testam peças separadas | Considerar apenas a duração do teste subestima a capacidade |
| Rota com modelos variados | As receitas ou os trajetos variam conforme o produto | A sequência de produtos altera a demanda das estações |
| Sistema híbrido manual e automático | Pessoas e máquinas executam tarefas diferentes | A reposição manual ou a inspeção pode ditar o ritmo do fluxo |
Como os buffers de armazenamento são usados em linhas de produção automatizadas?
Buffers de armazenamento são colocados entre processos para reter peças quando há diferença entre as taxas de entrada e saída do processo. O estoque protege uma estação a jusante quando o abastecimento a montante para; o espaço livre protege uma estação a montante quando a descarga a jusante para. O nível de proteção depende da capacidade, da ocupação atual e das regras de transferência das peças.
Exemplo: Um buffer comporta 30 peças e contém 10 no momento. Os dois processos operam a 20 peças por minuto. Uma parada a montante deixa 10/20 = 0.5 minuto (30 segundos) de abastecimento para a estação a jusante. Uma parada a jusante deixa 20 posições vazias, equivalentes a 1 minuto de trabalho a montante.
Uma interrupção de 10 segundos e outra de 100 segundos impõem exigências diferentes a esse buffer. Paradas curtas repetidas também consomem a proteção, a menos que o estoque se recomponha entre elas. A análise de linha com buffers finitos de Roque Calvo, de 2026 considera as estações de trabalho recursos interdependentes, em vez de máquinas independentes.
3 tempos que explicam o desempenho da linha
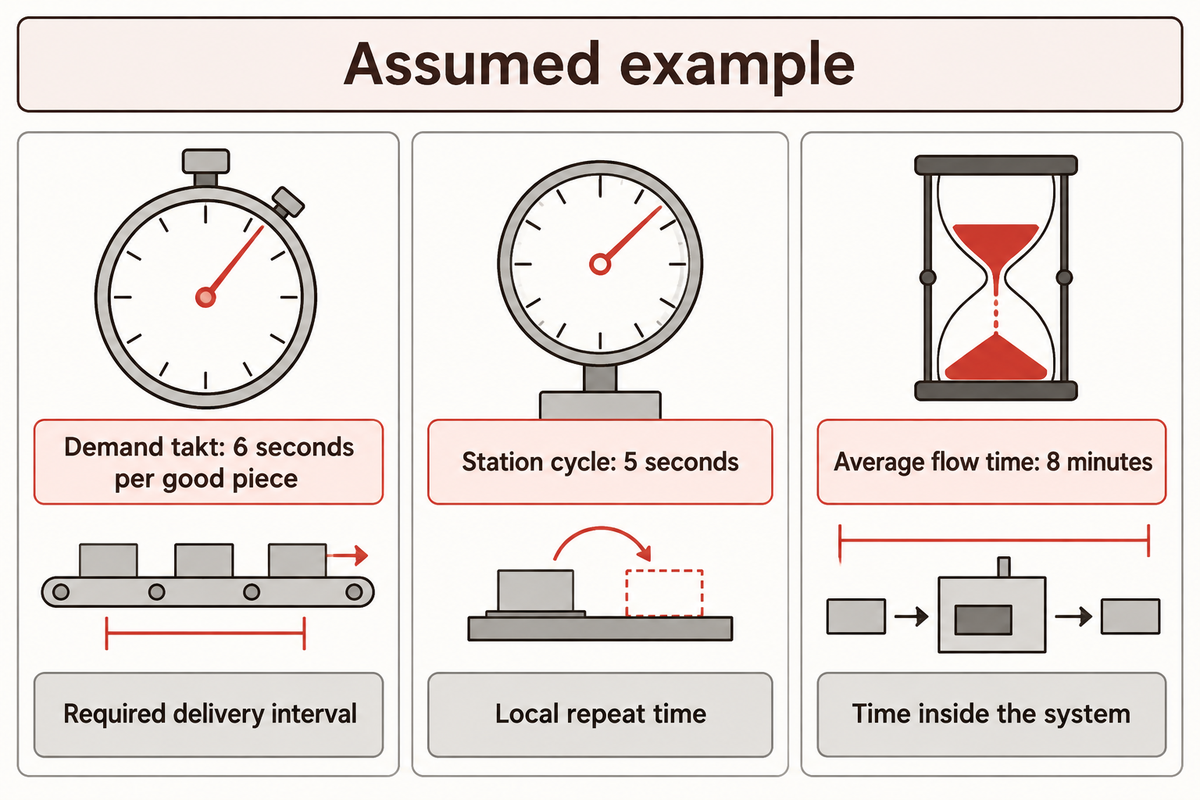
O takt da demanda é o intervalo de tempo em que um produto precisa estar pronto. O tempo de ciclo mede as operações repetitivas da máquina ou estação. O tempo de fluxo é o período que uma peça passa no sistema, incluindo a espera. Uma linha de produção pode atender à demanda mesmo que cada peça passe um período significativo no processo.
Verificação de fluxo em 3 tempos
A verificação de fluxo em 3 tempos compara o intervalo da demanda, o ciclo da estação e o tempo total de fluxo antes de avaliar a capacidade da linha.
“O takt time é calculado dividindo o tempo de produção disponível pela demanda do cliente.”
Premissas do exemplo: Vamos supor 60 minutos disponíveis, uma demanda de 600 peças boas, um ciclo de estação de 5 segundos e um fluxo estável que produz 600 peças por hora. O trabalho em processo médio dentro do mesmo limite é de 80 peças. Neste exemplo, não se consideram sucata nem retrabalho.
| Tempo | Cálculo ou observação | Significado |
|---|---|---|
| Takt da demanda | 60 × 60 ÷ 600 = 6 segundos por peça boa | Intervalo de entrega necessário |
| Tempo de ciclo da estação | 5 segundos por ciclo repetitivo da estação | Tempo de repetição local, antes das perdas da linha toda |
| Tempo médio de fluxo | 80 ÷ 600 horas = 8 minutos | Tempo médio dentro do sistema especificado |
O último cálculo usa a lei de Little. O trabalho em processo médio é igual à vazão multiplicada pelo tempo médio de fluxo. O estudo de pensamento sistêmico da MIT sobre a Heineken México explica essa relação. O estoque e a produção precisam descrever o mesmo fluxo; combinar peças brutas recebidas com apenas a produção final aprovada invalida as premissas do exemplo.
Em linhas de transferência de produção fixas, sem armazenamento intermediário, com tempos de processamento constantes e avanço de uma peça por estação, o ciclo comum inclui o maior tempo de processamento necessário mais o tempo de transferência. Essa regra não necessariamente se aplica a todas as operações por lote, paralelas ou com modelos variados em um sistema de produção.
Como calcular peças boas por hora
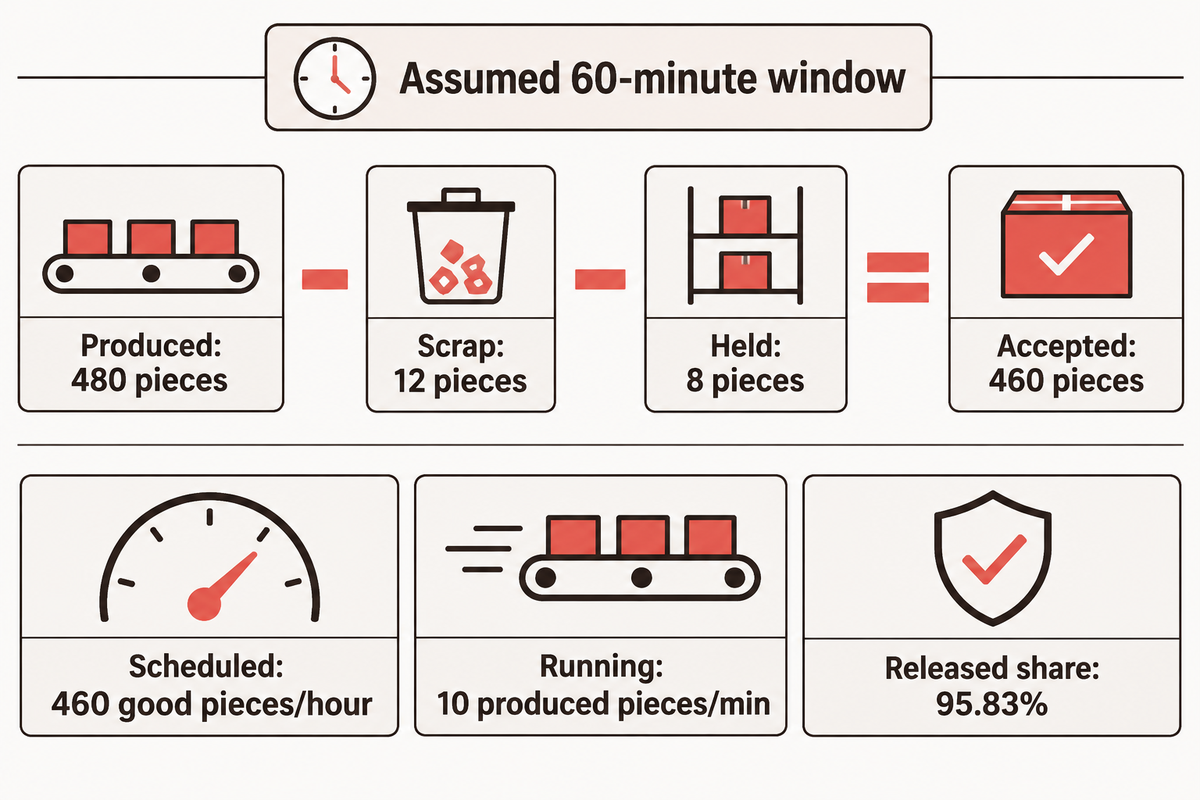
Na equação de peças boas por hora, divida as peças aprovadas pelo denominador, que é o tempo decorrido em horas, incluindo paradas e trocas de produto. O cálculo pressupõe que as paradas ocorram dentro do período programado. A taxa calculada apenas durante o funcionamento mede a vazão em um período específico e responde a uma pergunta diferente da vazão no período programado.
Exemplo: Observe uma linha por 60 minutos, incluindo 8 minutos de parada e 4 minutos de troca de produto. Durante os 48 minutos em operação, a linha produz 480 peças. A linha refugou 12 peças e reteve 8. As 460 peças foram aprovadas.
| Medição | Cálculo | Resultado |
|---|---|---|
| Produção aprovada | 480 − 12 − 8 | 460 peças boas |
| Taxa no período programado | 460 ÷ (60 ÷ 60) | 460 peças boas por hora |
| Taxa bruta apenas durante a operação | 480 ÷ 48 | 10 peças produzidas por minuto |
| Parcela aprovada das peças produzidas | 460 ÷ 480 × 100 | 95.83% |
Um cálculo por fatores de perda só produz o mesmo resultado quando os fatores representam essas mesmas observações: 48 ÷ 60 × 10 × 60 × 460 ÷ 480 = 460 peças boas por hora. Multiplicar a vazão aprovada por outro fator de qualidade contaria a perda duas vezes.
A variável legada PartsCompleted não informa nada sobre a qualidade da peça. Uma peça contabilizada como PartsGood pode receber um resultado de qualidade desfavorável em uma máquina posterior sem que o servidor original revise seu histórico. Essas distinções estão descritas nas definições de contadores de produção da OPC40501-1 v1.02.
Separe os períodos de partida e recuperação ao comparar taxas de operação estáveis. Para os relatórios de entrega, considere todos os minutos dentro do período programado escolhido. O estudo da NIST sobre análise transitória examina o comportamento dependente do tempo separadamente do desempenho estável em seu modelo de produtos perecíveis.
Exemplo de testes paralelos: Suponha que dois berços de inspeção independentes testem uma peça cada um em 8 segundos. A vazão ideal é 2 × 60 ÷ 8 = 15 peças por minuto. A vazão real pode ser menor por vários motivos, como um gargalo compartilhado, uma saída bloqueada ou a necessidade de repetir um teste. Portanto, um teste de 8 segundos não significa automaticamente que esse seja o intervalo entre peças acabadas da linha.
Por que uma linha rápida ainda não atinge a meta de produção
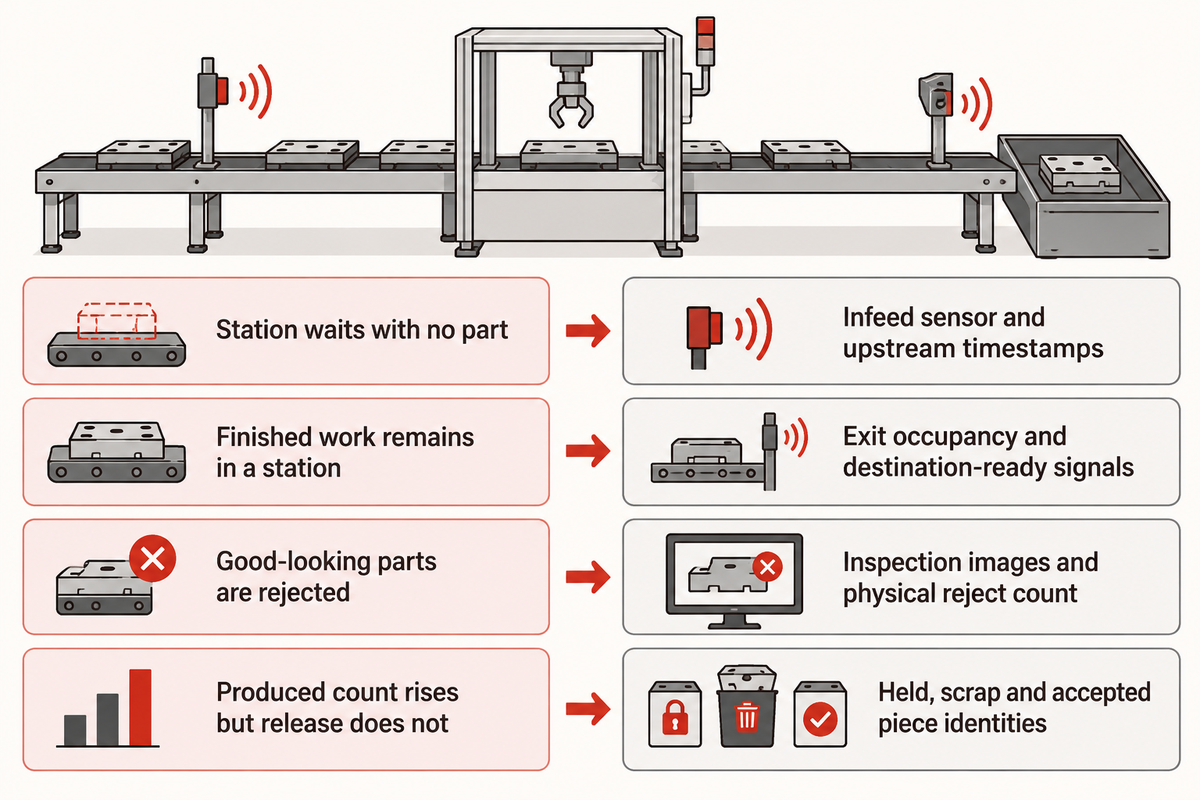
Uma linha rápida pode não atingir a meta quando um processo necessário limita a produção final. Essa condição limitante pode ser influenciada pelo mix de produtos e variar. Antes de aumentar a velocidade de uma máquina, determine onde o estoque em processo se acumula, onde os centros de trabalho ficam ociosos e o que acontece antes de uma interrupção.
Por que as linhas de produção automatizadas falham?
Os sistemas de linhas de produção automatizadas não entregam o produto correto quando a peça está em condição inadequada ou quando o processo ou a recuperação não ocorrem como esperado. A falta de um componente, uma descarga bloqueada ou uma receita incorreta pode interromper várias estações. Concluir o próprio ciclo é apenas uma das várias condições para que um produto seja descarregado.
Em um experimento da SDU Robotics sobre armadilhas na visão computacional, em 2022, um mecanismo de rejeição às vezes removia junto com a peça indesejada outra peça próxima que estava orientada corretamente. O espaçamento físico e a ação de rejeição importavam tanto quanto a decisão da câmera. Aumentar apenas a velocidade da inspeção não resolveria aquele mecanismo específico.
| Condição observada | Registro útil | Próxima comparação diagnóstica |
|---|---|---|
| A estação aguarda sem uma peça | Sensor de entrada e horários dos eventos a montante | Falta de material ou falha na solicitação de transferência |
| Uma peça concluída permanece na estação | Ocupação da saída e sinais de disponibilidade do destino | Bloqueio a jusante ou atraso no processo local |
| O buffer esvazia repetidamente | Tendência de ocupação e duração das paradas a montante | Estoque disponível em relação a cada interrupção de abastecimento |
| O buffer enche repetidamente | Posições livres e taxa de descarga a jusante | Capacidade de recebimento em relação à taxa de entrada |
| Peças com aparência boa são rejeitadas | Imagens de inspeção e contagem física das peças rejeitadas | Erro de classificação ou rejeição mecânica de peças próximas |
| A contagem de peças produzidas aumenta, mas as liberações não | Identificação das peças retidas, refugadas e aprovadas | Conclusão da máquina em comparação com a decisão final de qualidade |
| Estações paralelas não aumentam a capacidade | Registros de ocupação do alimentador e dos ciclos dos berços | Tempo de teste independente em comparação com o tempo do dispositivo de manuseio compartilhado |
| A produção da primeira hora difere da produção posterior | Horários de partida, aquecimento e recuperação | Operação transitória em comparação com a mesma produção estável do produto |
| Um produto funciona bem e outro fica na fila | Receita, troca de produto e sequência de produtos | Demanda do processo por produto, em vez de uma média combinada |
| Máquinas mais rápidas mantêm a mesma taxa de saída | Contagens de saída e filas antes e depois da mudança | Velocidade de um recurso que não é a restrição em comparação com o recurso que limita a produção |
Condições de falta de abastecimento e bloqueio revelam restrições diferentes ao fluxo, como explicou Ron MacDonald, da OMAC, na PACK EXPO East 2022. As operações a jusante também precisam comportar a descarga mais rápida usada para eliminar o acúmulo após uma interrupção.
O estudo de caso da Heineken do MIT também identificou restrições na programação e nas atualizações de informações entre as etapas de fabricação e embalagem. O diagnóstico da restrição considerou o trajeto inteiro, e não a velocidade nominal de uma máquina. Portanto, além do tempo de ciclo, são necessários os horários dos eventos e a sequência do fluxo de produtos.
Segurança no trabalho: use registros de eventos e observação com proteções para essas comparações. Um botão de parada não é um dispositivo de isolamento de energia conforme a US29CFR1910.147. A desobstrução física de máquinas deve ser feita por pessoal treinado, seguindo o procedimento de isolamento aplicável no local; contornar as proteções pode expor as pessoas a acidentes de trabalho.
Exemplos de linhas de produção em diferentes setores
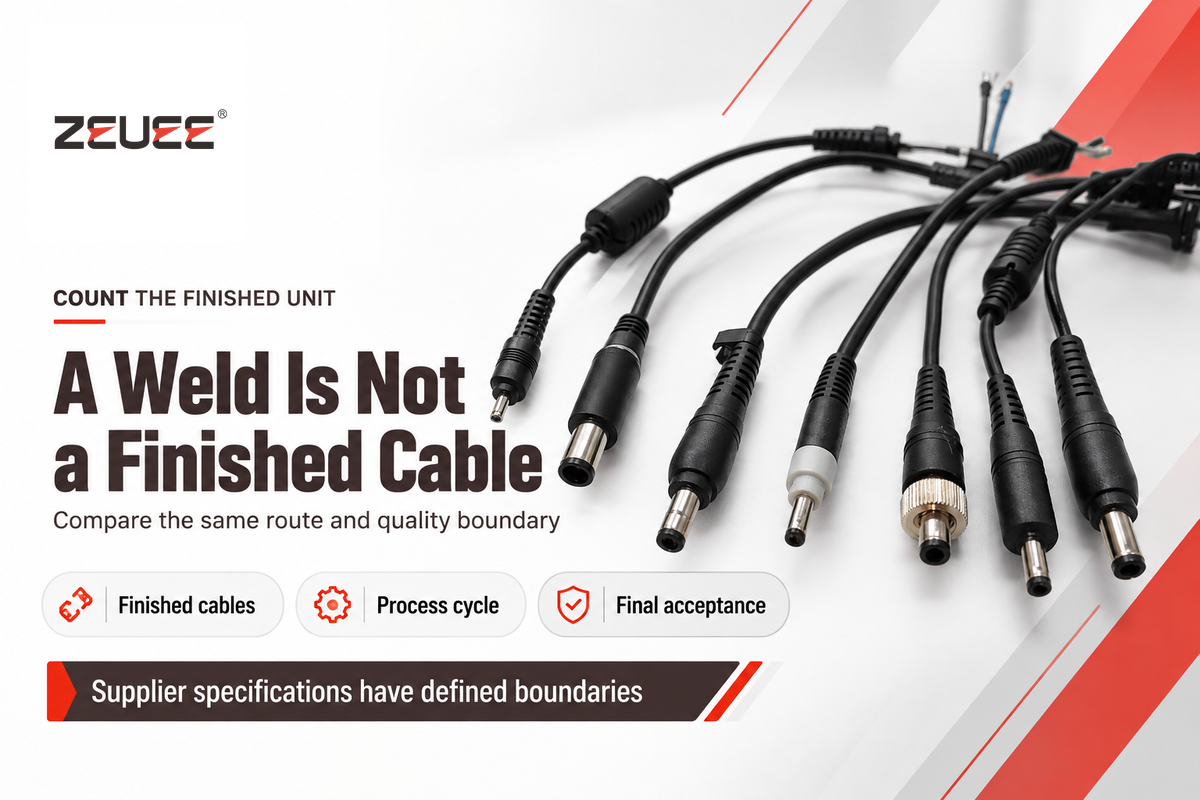
Os sistemas de linhas de produção são integrados e variam em produção e tempo de ciclo. Por isso, uma referência melhor é comparar as unidades concluídas com as necessidades de produção especificadas, em vez de usar o ciclo mais rápido de um processo de outro setor.
Quais são alguns exemplos de sistemas de manufatura automatizados?
Entre os exemplos de sistemas de manufatura automatizados estão linhas de montagem de cabos, linhas de transferência para usinagem, células de montagem robótica e sistemas automatizados de envase e embalagem. Cada um combina processos de manufatura diferentes. A distinção real está no trajeto percorrido pelo produto e no que é contado ao final, e não no uso do mesmo tipo de tecnologia de automação em todos os processos do sistema.
A linha de produção de cabos CC da ZEUEE informa 10–12 peças acabadas por minuto e, separadamente, um ciclo de soldagem a ponto de 0.8 segundo. Dividir 60 pelo tempo de soldagem resulta em 75 ciclos de solda por minuto; a produção de cabos acabados também inclui inspeção, sobremoldagem por injeção e agrupamento.
Compare
- Use o mesmo produto acabado e o mesmo limite de aprovação.
- Inclua as paradas e trocas de produto do turno selecionado.
- Separe o ciclo de um processo da produção do trajeto completo.
Evite
- Transformar a duração da soldagem em uma garantia para a linha inteira.
- Tratar o ciclo de usinagem CNC como produção de produtos embalados.
- Combinar setores de manufatura sem relação entre si em uma única faixa nominal de velocidade.
Linhas de transferência automotivas coordenam usinagem, posicionamento e inspeção. A montagem de produtos eletrônicos pode exigir inserção, união e verificações elétricas. Uma linha de montagem automatizada também pode manter etapas semiautomáticas quando o manuseio manual é econômico. O modelo multiproduto da NIST mostra por que o mix de produtos e a programação devem ser incluídos na discussão sobre capacidade.
Dos requisitos operacionais à definição da linha
Defina o trajeto do produto, a produção aprovada necessária e o período de produção disponível para selecionar a melhor solução de automação. Considere o mix de produtos, a inspeção e as decisões de troca.
Os gerentes de fábrica precisam de uma produção compatível com o cronograma. As equipes de qualidade precisam de decisões de liberação rastreáveis. O setor financeiro precisa calcular a economia de mão de obra e a redução de custos com base na produção aprovada, e não na melhor taxa da máquina durante o funcionamento. Assim, o setor de compras pode comparar sistemas de automação com base em um escopo comum.
- Liste as operações do processo, os pontos de inspeção e a unidade final contabilizada.
- Informe as horas disponíveis e quais atividades planejadas permanecem dentro do período de produção.
- Informe os tamanhos dos lotes, a sequência de variantes e a frequência das trocas.
- Identifique a alimentação, os trajetos de retorno, a ocupação dos buffers e os recursos compartilhados.
- Separe as peças aprovadas, rejeitadas e retidas.
A taxa de produção reflete variáveis de confiabilidade, buffers e programação, conforme analisado na análise da NIST sobre taxa de produção. Para um sistema configurado, consulte as soluções de linhas de produção automatizadas da ZEUEE. A adoção de linhas de produção e o retorno sobre o investimento são tratados com mais detalhes no guia de automação de linhas de produção, em separado.
Perspectivas do setor: dados melhores exigem definições melhores
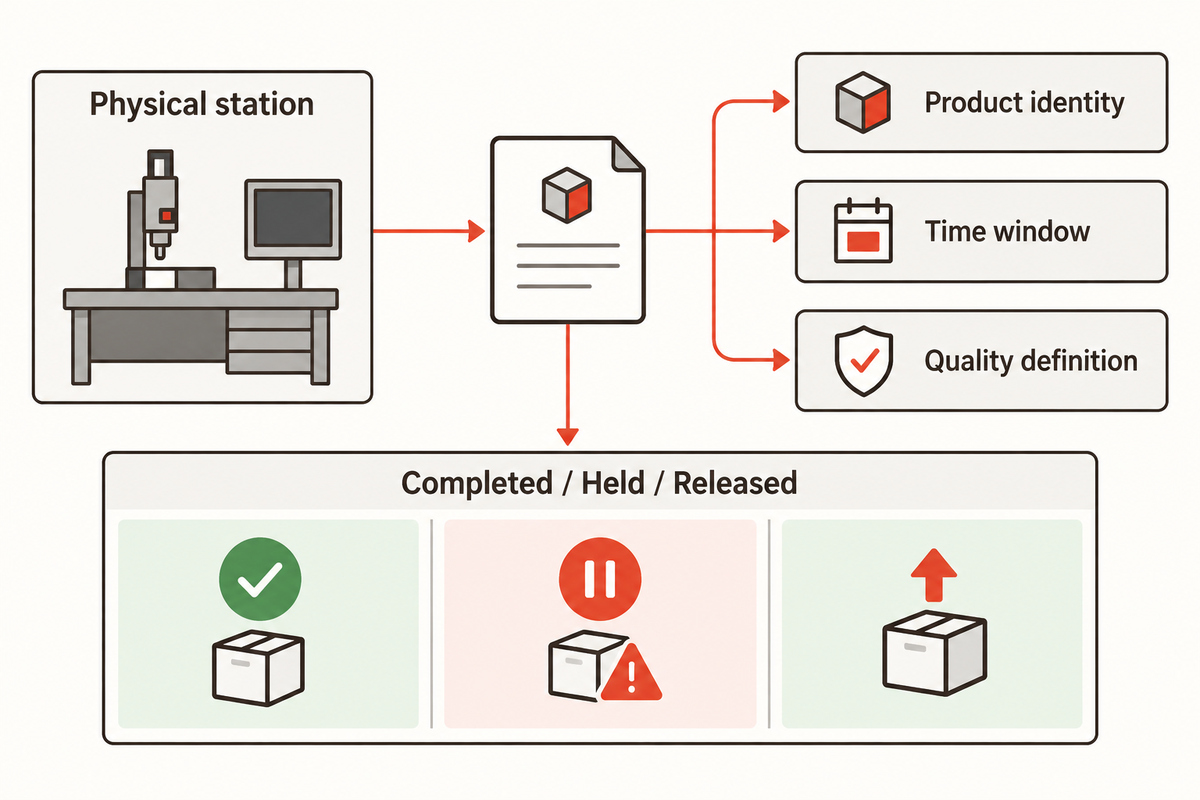
Os trabalhos atuais em automação fabril incluem a troca de dados entre máquinas com significados comuns mais claros entre fornecedores. Interfaces conectadas permitem o monitoramento, mas uma contagem conectada ainda precisa de identificação do produto, período e definição de qualidade. Projetos da Indústria 4.0 só melhoram as decisões de manufatura quando os significados são consistentes entre as máquinas e o sistema de relatórios.
Um exercício com vários fornecedores controlou máquinas virtuais combinadas em uma linha de produção, promovendo a interoperabilidade e os testes, segundo a atualização de setembro de 2026 da OPC Foundation. A atualização também registrou a versão de manutenção UAFX V1.00.04, de julho de 2026.
Em uma linha existente, a melhoria do processo consiste em associar cada contagem informada à estação física e ao estado de qualidade correspondentes, antes de consolidar os painéis, e diferenciar quantidades concluídas, retidas e liberadas. Isso é necessário mesmo quando todos os dispositivos se comunicam pela mesma rede.
Perguntas frequentes
A automação substituirá os trabalhadores?
A automação substitui tarefas específicas; trabalhadores ainda cuidam da reposição, da manutenção e das exceções.
A montagem manual pode ser incorporada a uma sequência supervisionada por máquinas sem eliminar todas as funções humanas. Operadores podem carregar materiais, resolver retenções de produtos ou realizar trocas. Engenheiros mantêm as receitas e a recuperação após falhas. Ao implementar a automação, atribua essas responsabilidades de forma explícita para que a linha não espere por um suporte retirado do plano de pessoal. Pessoas e máquinas precisam colaborar com responsabilidades definidas.
O que é uma linha de transferência?
Uma linha de transferência desloca peças por uma sequência interligada de estações de processamento.
O sistema de movimentação transporta cada peça entre operações como usinagem, união e inspeção. Algumas linhas de transferência movimentam todas as peças participantes de forma sincronizada. Outras permitem movimentos independentes e armazenamento intermediário. Os dispositivos de fixação podem permanecer com a peça, ou mecanismos de posicionamento podem posicioná-la em cada estação. O percurso, as condições de transferência e o compartilhamento de recursos determinam como os atrasos se propagam pela linha.
Como a automação melhora a qualidade do produto?
A automação pode melhorar a qualidade do produto ao repetir operações controladas e verificar os resultados.
Um movimento repetível reduz a variação somente quando a peça está posicionada corretamente e as configurações do processo são adequadas a ela. A inspeção também precisa de um critério de aceitação definido e de uma rota funcional para as peças rejeitadas. Para melhorar a qualidade do produto, mantenha os dados de medição e a identidade do produto ao longo das operações seguintes. Um contador que registra apenas a conclusão não consegue distinguir uma peça aprovada de outra que aguarda análise.
O que é uma linha de montagem robotizada?
Uma linha de montagem robotizada utiliza robôs em operações específicas de montagem ou movimentação.
Os robôs podem posicionar peças ou operar ferramentas, enquanto equipamentos dedicados realizam outras tarefas. A montagem robotizada não exige que todas as estações de trabalho usem um robô. A alimentação, os dispositivos de fixação e a inspeção ainda precisam de sincronização para atender à produção final exigida e ao mix de produtos.
A automação só é vantajosa em termos de custo para grandes fabricantes?
Não. A viabilidade econômica depende de tarefas repetíveis, capacidade utilizável e custos que o projeto realmente elimina.
Volumes elevados de produção podem diluir os custos fixos dos equipamentos em mais peças, mas fabricantes menores podem começar automatizando uma tarefa frequente e estável. Compare a produção aprovada esperada com a demanda e inclua os custos de troca de configuração, suporte e desperdício de material. Maior flexibilidade pode ajudar a lidar com diferentes tipos de trabalho, embora a flexibilidade e a escalabilidade também exijam ferramental e controles adequados. Uma abordagem por etapas pode reduzir custos sem comprometer todos os processos com uma única linha. Calcule o ROI usando o mesmo período de produção e o mesmo critério de qualidade adotados no plano de capacidade.
Quais componentes são usados na automação de linhas de montagem?
A automação de linhas de montagem utiliza equipamentos de movimentação, estações de processo, sensores e controles coordenados.
Uma configuração específica pode incluir robôs, dispositivos de inspeção ou sistemas de movimento programáveis. AGVs podem abastecer áreas com materiais. Os dispositivos de fixação posicionam o produto durante a operação.
O que os fabricantes devem considerar antes de automatizar?
Antes de selecionar os equipamentos, os fabricantes devem definir a demanda, a condição das peças e o roteiro de produção.
Comece pelas unidades aprovadas necessárias no período disponível. Em seguida, identifique o processo que limita as entregas, as variantes que ele precisa atender e as pessoas que dão suporte a ele. Aumentar a eficiência em uma estação que não é o gargalo pode não alterar a produção final. Para melhorar a produtividade, compare as contagens de saída antes e depois de uma mudança, usando o mesmo mix de produtos. Uma velocidade de produção maior só é útil quando o restante do processo consegue absorvê-la; para minimizar o tempo de inatividade, também é preciso resolver questões de recuperação e reabastecimento.
Transforme os requisitos operacionais em um briefing da linha
Leve para a conversa o desenho do produto, o roteiro do processo, a produção aprovada necessária e o padrão de troca de configuração. A ZEUEE desenvolve equipamentos de automação industrial para tarefas integradas de produção e montagem.
Converse sobre seus requisitos de produçãoA perspectiva de fabricação da ZEUEE
A ZEUEE fornece equipamentos de automação para produção e montagem. Saiba mais sobre o trabalho da empresa no perfil da empresa ZEUEE.
Referências e fontes
- Instituto de Tecnologia de Nova Jersey: modelagem de redes de Petri de buffers em sistemas de manufatura automatizados
- OPC Foundation: OPC40501-1, Anexo C.2.1, KPIs baseados em quantidade
- Instituto Nacional de Padrões e Tecnologia: análise de desempenho de linhas Bernoulli multiproduto com buffers finitos dedicados, 2017
- Roque Calvo: identificação de gargalos e otimização da produtividade em linhas de produção seriada com buffers limitados, 2026
- Lean Enterprise Institute: tempo takt
- Instituto de Tecnologia de Massachusetts: liberando capacidade na Heineken México com o pensamento sistêmico do MIT, 2021
- OPC Foundation: OPC40501-1 v1.02, Produção
- Instituto Nacional de Padrões e Tecnologia: análise transitória de linhas de produção seriada com produtos perecíveis, 2017
- Haugaard e colegas, SDU Robotics: estudo sobre alimentador de peças com armadilha de visão, 2022
- Automation World: PackML e comunicação máquina a máquina, março de 2022
- Código Eletrônico de Regulamentações Federais: US29CFR1910.147, controle de energia perigosa
- OPC Foundation: Field Level Communications Corner, setembro de 2026
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Posts relacionados

Em alta agora