Póngase en contacto con Zeyu lntelligent Industrial Company

Guía de líneas de producción automatizadas: flujo, control y producción

Actualizado en octubre de 2026
Una línea de producción automatizada conecta estaciones de trabajo y sistemas de transporte de materiales, y los integra con sistemas de control para completar una tarea en una secuencia definida. Las máquinas pueden terminar su propia tarea mientras la estación siguiente está ocupada. El tiempo de espera explica por qué una máquina rápida no hace que toda la línea avance rápido.
Una línea de producción automatizada coordina el procesamiento, el movimiento de piezas y las decisiones de calidad entre estaciones conectadas. Su producción útil es la cantidad de productos aceptados que salen de un límite definido por unidad de tiempo.
Especificaciones rápidas: qué medir
| Demanda | Piezas conformes requeridas dentro del tiempo de producción disponible |
| Flujo | Entrada de piezas, transferencia, espera y salida final |
| Límite de calidad | Piezas liberadas, separadas de las piezas descartadas y retenidas |
- Aumentar la velocidad de una máquina que no es la restricción puede incrementar el inventario en espera sin aumentar la producción terminada.
- El takt de demanda, el tiempo de ciclo de una estación y el tiempo total de flujo responden preguntas distintas.
- Un buffer protege el flujo solo mientras tenga las existencias o el espacio libre que requiere la interrupción.
- Un contador de piezas terminadas puede incluir productos que aún no han recibido la liberación final de calidad.
¿Qué es una línea de producción automatizada?
Una línea de producción automatizada es un sistema de manufactura conectado en el que las máquinas realizan operaciones sucesivas y transfieren piezas, por lo general bajo un control coordinado. El procesamiento puede incluir mecanizado, unión, pruebas o empaque. Una línea de ensamble une componentes; un sistema de producción más amplio también puede transformar el material antes de que comience el ensamble del producto.
La tecnología de automatización realiza tareas repetitivas mediante secuencias programadas, sensores y actuadores. Un robot es un ejemplo de equipo que puede ejecutar secuencias programadas. Los mecanismos específicos también pueden alimentar o posicionar piezas sin brazos robóticos. Incluso un proceso totalmente automatizado puede requerir que las personas repongan materiales y resuelvan situaciones excepcionales.
En la investigación sobre el modelado de buffers, las estaciones y las ubicaciones de almacenamiento deben funcionar de manera coordinada para evitar bloqueos y desbordamientos. Esto explica por qué colocar varios sistemas automatizados uno junto a otro no garantiza que las transferencias estén coordinadas.
- Presentar la pieza. Alimentarla y colocarla con la orientación requerida.
- Realizar la operación. Ejecutar la receta seleccionada y registrar el resultado.
- Autorizar la transferencia. Liberar la pieza cuando el destino pueda recibirla.
- Registrar el resultado. Registrar la aceptación, el rechazo o la retención antes de la siguiente operación.
Cómo se mueven las piezas, las señales y las decisiones por la línea
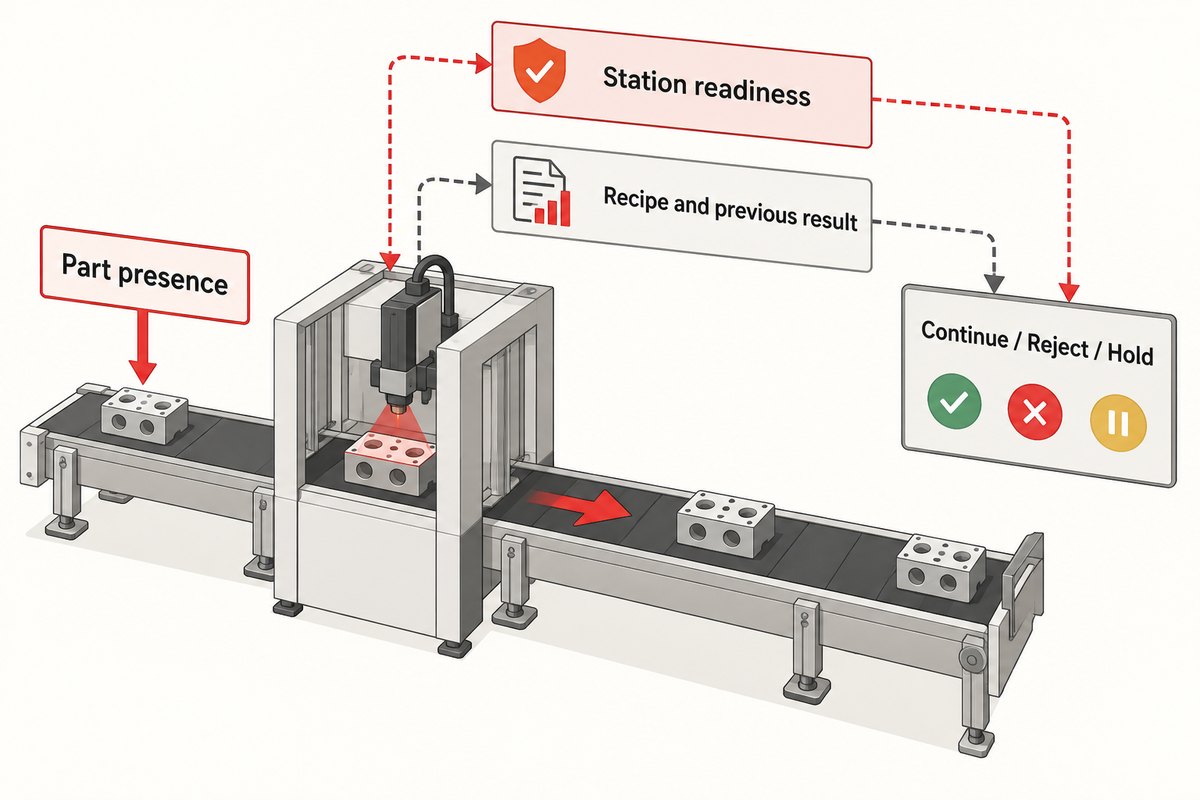
Las señales de control autorizan cada operación y transferencia de piezas. Un controlador lógico programable verifica condiciones como la presencia de piezas y la disponibilidad de la estación para ejecutar la siguiente operación. Los datos de producción registran la pieza o el lote e indican a la siguiente estación qué receta aplicar y cuál fue el resultado de la operación anterior.
El manejo de materiales puede utilizar un sistema de transporte con pallets, un mecanismo de recoger y colocar o bandas transportadoras. El sistema transportador mueve la carga. Los dispositivos de posicionamiento la colocan en la posición de trabajo. No es lo mismo que un sensor indique que llegó el portapiezas a que una medición confirme que el componente está en posición.
Por ejemplo, un proceso de ensamble puede pasar por carga, inserción, unión, inspección y descarga. La secuencia de control debe distinguir entre un dispositivo de sujeción vacío y un ensamble defectuoso. El resultado del control de calidad debe indicar qué hacer: continuar, rechazar o retener para una evaluación adicional.
Las definiciones de cantidades de herramientas máquina de OPC Foundation distinguen entre la cantidad producida y la cantidad de piezas conformes. Por lo tanto, contar solo los ciclos de la máquina puede llevar a sobreestimar la calidad del producto. Los sistemas de monitoreo necesitan conocer el significado del contador, el límite de medición, la identidad del producto y la cantidad registrada.
Dos tipos de buffers: un buffer físico almacena piezas; un buffer de datos almacena mensajes pendientes de transferencia o procesamiento. Que se recupere una conexión con la base de datos no mueve una pieza atascada, y que una banda transportadora esté vacía no demuestra que todos los registros de inspección hayan llegado a la base de datos.
Líneas de producción síncronas y asíncronas
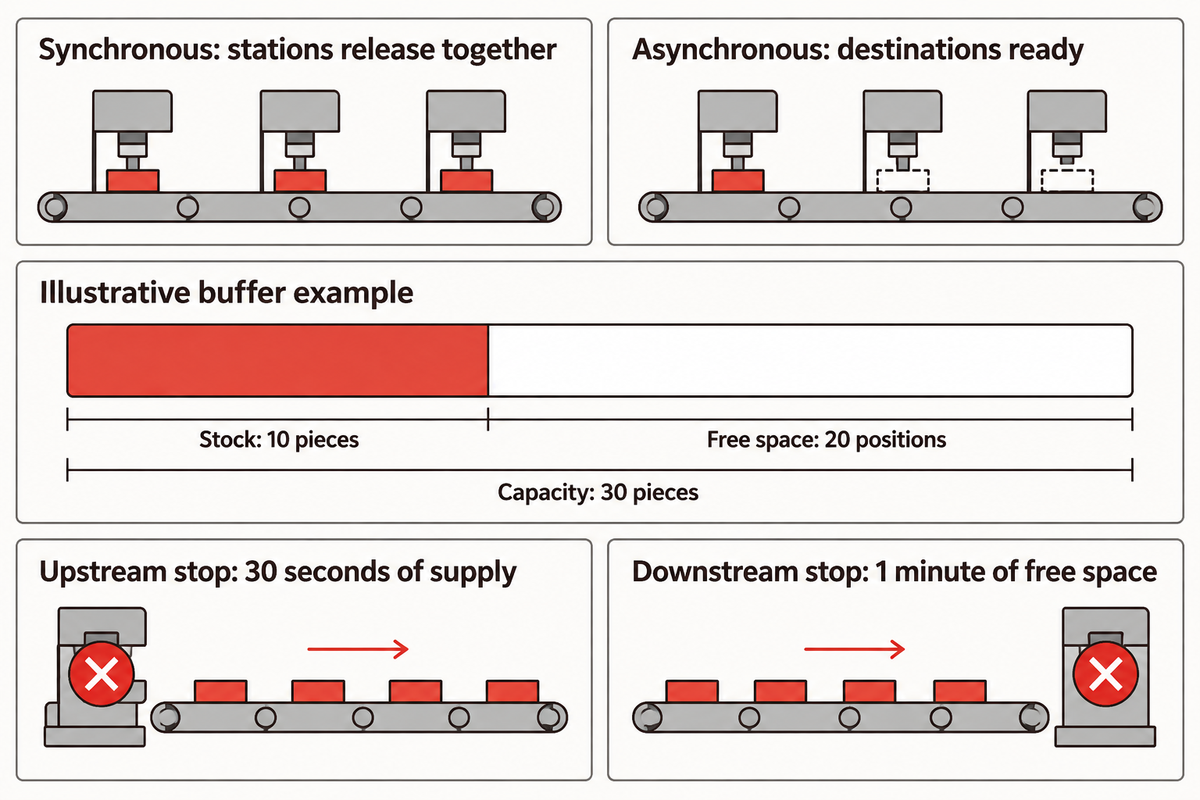
En las líneas síncronas, todas las estaciones se mueven juntas y, por lo tanto, avanzan las piezas al mismo tiempo una vez terminadas todas las operaciones requeridas. En una línea asíncrona, las estaciones o los portapiezas pueden avanzar de forma independiente cuando se cumplen las condiciones de transferencia. Los buffers permiten que las estaciones contiguas sigan trabajando pese a las interrupciones, pero un buffer de entrada vacío o uno de salida lleno detiene ese desacoplamiento.
El estudio de NIST de 2017 sobre buffers finitos y productos múltiples analiza la tasa de producción bajo distintos supuestos de confiabilidad y programación. Presenta resultados para un modelo de manufactura definido. Estos resultados no establecen un criterio general para determinar el tamaño del buffer de una línea automatizada.
La transferencia, la distribución y el nivel de automatización describen elementos distintos de una línea. Una ruta con pallets puede incluir operaciones de ensamble manuales y automatizadas. Una máquina rotativa automática puede funcionar como una estación dentro de una ruta asíncrona.
| Configuración | Cómo avanza el trabajo | Consecuencia operativa |
|---|---|---|
| Transferencia síncrona | Las estaciones liberan las piezas al mismo tiempo | Una operación requerida que se retrasa detiene el ciclo de transferencia |
| Transportador asíncrono | Las piezas se mueven cuando los destinos están listos | La acumulación aumenta o disminuye cuando varían las tasas |
| Circuito de pallets | Los dispositivos de sujeción transportan piezas identificadas | El retorno de los pallets vacíos también requiere capacidad |
| Mesa rotativa de avance por pasos | Una mesa compartida avanza por pasos entre operaciones | El procesamiento y el avance por pasos ocupan el ciclo común |
| Proceso continuo | El material avanza por un tratamiento continuo | El tiempo de permanencia y la tasa de material deben ajustarse al proceso |
| Estación por lotes | Un grupo recibe tratamiento al mismo tiempo | El tamaño del lote y el intervalo de liberación determinan la capacidad promedio |
| Estaciones de trabajo en paralelo | El trabajo se distribuye entre recursos equivalentes | El manejo compartido puede limitar la producción combinada |
| Inspección en paralelo | Varios soportes de posicionamiento inspeccionan piezas por separado | La duración de la prueba por sí sola subestima la capacidad |
| Ruta con modelos mixtos | Las recetas o rutas varían según el producto | La secuencia de productos cambia la demanda en cada estación |
| Sistema híbrido manual y automático | Las personas y las máquinas realizan tareas distintas | La reposición manual o la inspección pueden marcar el ritmo del flujo |
¿Cómo se utilizan los buffers de almacenamiento en las líneas de producción automatizadas?
Los buffers de almacenamiento se colocan entre procesos para retener piezas cuando hay una diferencia entre las tasas de entrada y salida del proceso. Las existencias protegen una estación posterior cuando se detiene el suministro anterior; el espacio libre protege una estación anterior cuando se detiene la descarga posterior. El nivel de protección depende de la capacidad, la ocupación actual y las reglas de transferencia de las piezas.
Ejemplo: Un buffer tiene capacidad para 30 piezas y ahora contiene 10. Ambos procesos operan a 20 piezas por minuto. Si se detiene el proceso anterior, el suministro para la estación posterior dura 10/20 = 0.5 minutos (30 segundos). Si se detiene el proceso posterior, quedan 20 posiciones libres, equivalentes a 1 minuto de trabajo del proceso anterior.
Una interrupción de 10 segundos y otra de 100 segundos plantean exigencias distintas para este buffer. Las paradas cortas repetidas también consumen la protección, a menos que se repongan las existencias entre ellas. El análisis de 2026 de Roque Calvo sobre líneas con buffers finitos considera las estaciones de trabajo recursos acoplados, en lugar de máquinas independientes.
3 tiempos que explican el desempeño de la línea
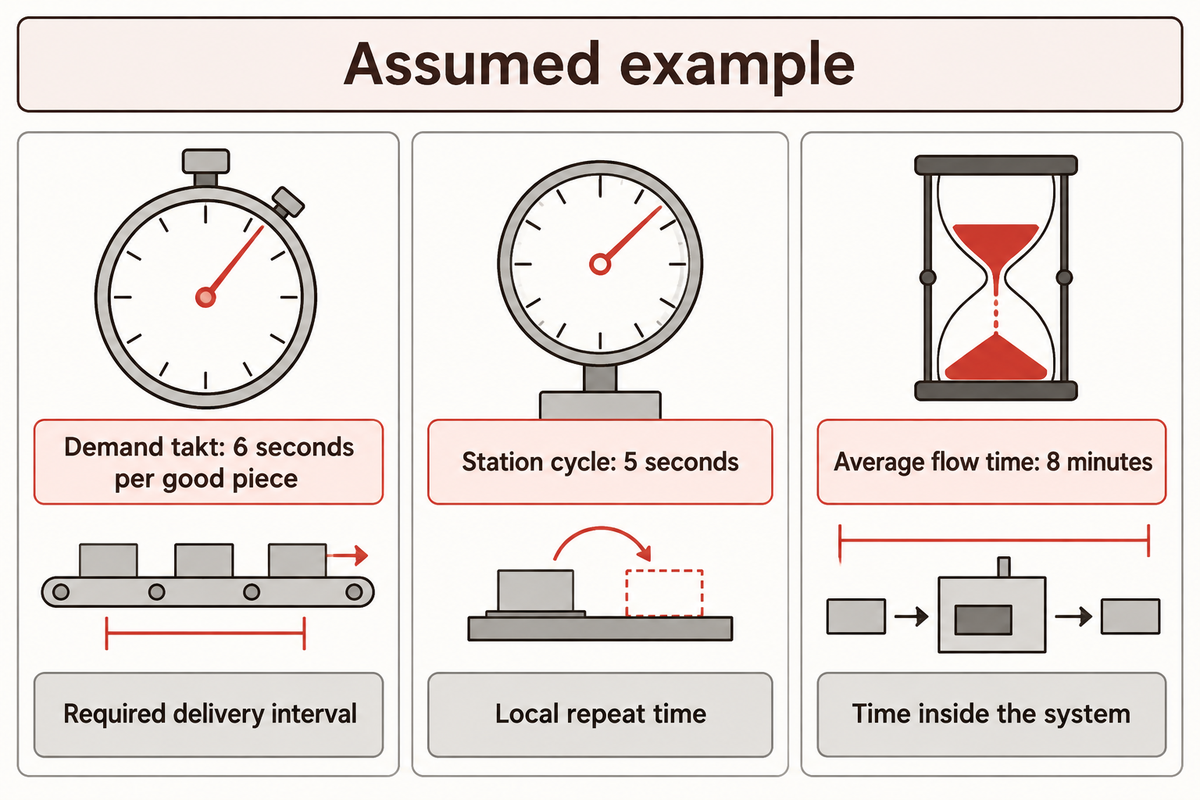
El takt de demanda es el intervalo de tiempo en que se necesita una pieza conforme. El tiempo de ciclo mide las operaciones repetitivas de una máquina o estación. El tiempo de flujo es el tiempo que una pieza permanece en el sistema, incluido el tiempo de espera. Una línea de producción puede satisfacer la demanda aunque las piezas permanezcan mucho tiempo en el proceso.
Verificación de flujo en 3 tiempos
La verificación de flujo en 3 tiempos compara el intervalo de demanda, el ciclo de la estación y el tiempo total de flujo antes de evaluar la capacidad de la línea.
“El takt time se calcula dividiendo el tiempo de producción disponible entre la demanda del cliente.”
Datos supuestos: Supongamos que hay 60 minutos disponibles, una demanda de 600 piezas conformes, un ciclo de estación de 5 segundos y un flujo estable que produce 600 piezas por hora. El trabajo en proceso promedio es de 80 piezas dentro del mismo límite. En este ejemplo no se consideran piezas descartadas ni retrabajos.
| Tiempo | Cálculo u observación | Significado |
|---|---|---|
| Takt de demanda | 60 × 60 ÷ 600 = 6 segundos por pieza conforme | El intervalo de entrega requerido |
| Tiempo de ciclo de la estación | 5 segundos por ciclo repetido de la estación | Tiempo de repetición local, antes de las pérdidas de toda la línea |
| Tiempo de flujo promedio | 80 ÷ 600 horas = 8 minutos | Tiempo promedio dentro del sistema definido |
El último cálculo usa la ley de Little. El trabajo en proceso promedio es igual a la tasa de producción multiplicada por el tiempo de flujo promedio. El caso de pensamiento sistémico de MIT sobre Heineken México explica esta relación. El inventario y la producción deben describir el mismo flujo; mezclar piezas de materia prima entrantes con solo la producción final aceptada rompe los supuestos del ejemplo.
En las líneas de transferencia de producción fijas, sin almacenamiento intermedio, con tiempos de procesamiento constantes y avance de una pieza por estación, el ciclo común incluye el tiempo de procesamiento requerido más largo y el tiempo de transferencia. Esta regla no necesariamente abarca todas las operaciones por lotes, en paralelo o con modelos mixtos dentro de un sistema de producción.
Cómo calcular las piezas conformes por hora
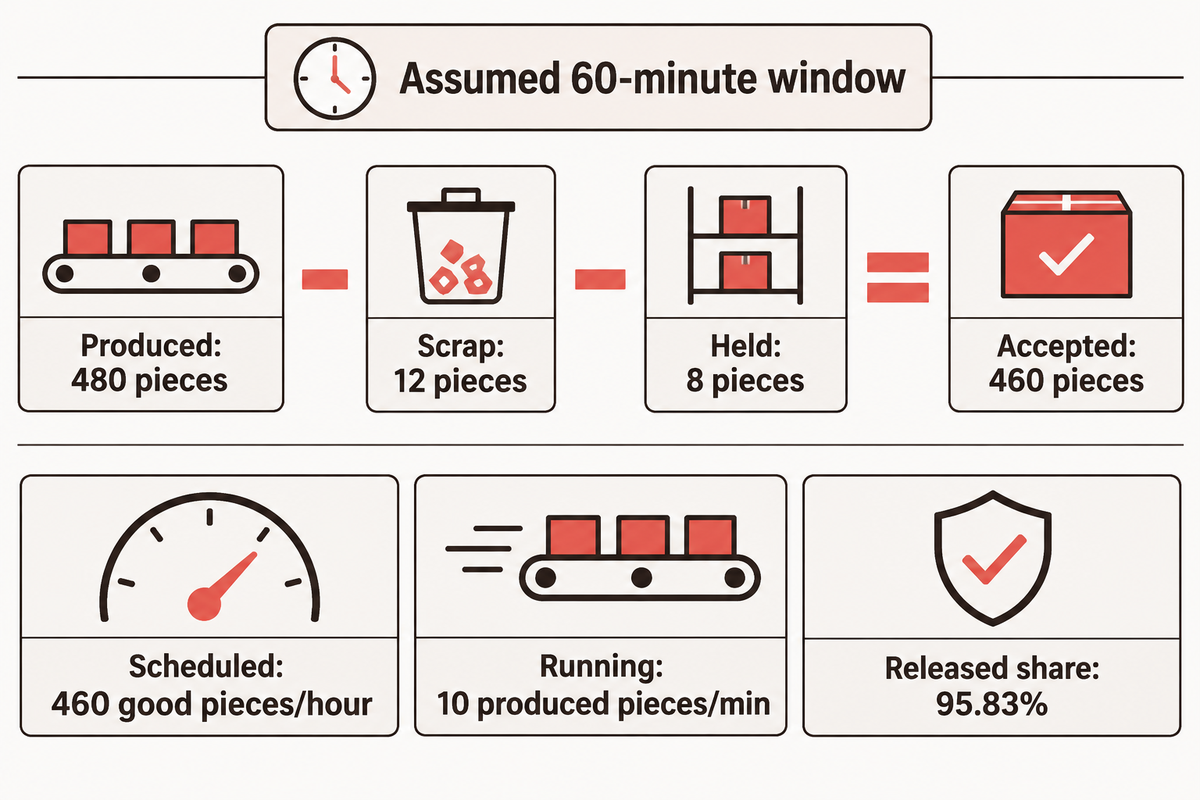
En la ecuación de piezas conformes por hora, divida las piezas aceptadas entre el tiempo transcurrido en horas, incluidas las paradas y los cambios de formato. El cálculo supone que las paradas ocurren dentro del periodo programado. La tasa durante el tiempo de funcionamiento calcula la tasa de producción de un periodo específico y responde una pregunta distinta de la tasa de producción del periodo programado.
Ejemplo: Observe una línea durante 60 minutos, incluidos 8 minutos de paradas y 4 minutos de cambio de formato. Durante sus 48 minutos de funcionamiento, la línea produce 480 piezas. Se descartan 12 piezas y se retienen 8. Se aceptan 460 piezas.
| Medición | Cálculo | Resultado |
|---|---|---|
| Producción aceptada | 480 − 12 − 8 | 460 piezas conformes |
| Tasa del periodo programado | 460 ÷ (60 ÷ 60) | 460 piezas conformes por hora |
| Tasa bruta durante el funcionamiento | 480 ÷ 48 | 10 piezas producidas por minuto |
| Proporción de piezas producidas liberadas | 460 ÷ 480 × 100 | 95.83% |
Un cálculo con factores de pérdida da el mismo resultado solo cuando sus factores describen estas mismas observaciones: 48 ÷ 60 × 10 × 60 × 460 ÷ 480 = 460 piezas conformes por hora. Multiplicar la tasa de producción aceptada por otro factor de calidad contabilizaría la pérdida dos veces.
La variable heredada PartsCompleted no indica nada sobre la calidad de la pieza. Una pieza contabilizada como PartsGood puede recibir un resultado de calidad desfavorable en una máquina posterior sin que el servidor original actualice su historial. Estas distinciones se describen en las definiciones de los contadores de producción de OPC40501-1 v1.02.
Separe los periodos de arranque y recuperación al comparar tasas de operación estables. Para informar la producción entregada, incluya cada minuto dentro del periodo programado elegido. El estudio de NIST sobre análisis transitorio examina por separado el comportamiento dependiente del tiempo y el desempeño estable en su modelo de productos perecederos.
Ejemplo de pruebas en paralelo: Supongamos que dos soportes de posicionamiento de inspección independientes prueban una pieza cada uno en 8 segundos. Su tasa de producción ideal es 2 × 60 ÷ 8 = 15 piezas por minuto. Hay varias razones por las que la tasa real puede ser menor, por ejemplo, un cuello de botella compartido, una salida bloqueada o una repetición de prueba requerida. Por lo tanto, una prueba de 8 segundos no equivale automáticamente al intervalo entre piezas terminadas de la línea.
Por qué una línea rápida aún no alcanza su objetivo de producción
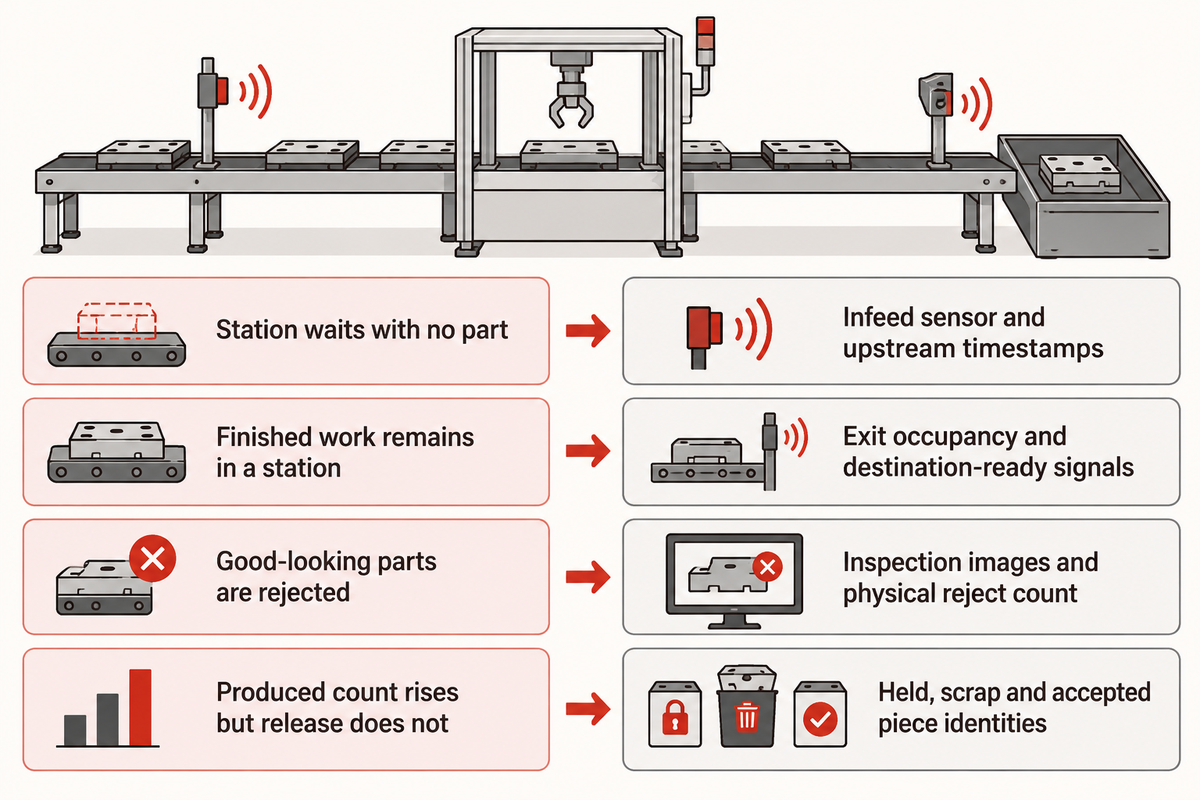
Una línea rápida puede no alcanzar su objetivo cuando un proceso requerido limita la producción de piezas terminadas. Esta limitación puede verse influida por la mezcla de productos y puede variar. Antes de aumentar la velocidad de una máquina, determine dónde se acumula el trabajo en proceso, dónde están inactivos los centros de trabajo y qué ocurre antes de una interrupción.
¿Por qué fallan las líneas de producción automatizadas?
Los sistemas de producción automatizada no entregan el producto correcto cuando la pieza está en condiciones incorrectas o el proceso o la recuperación no se comportan como se esperaba. Un componente faltante, una descarga bloqueada o una receta incorrecta pueden interrumpir varias estaciones. Completar su propio ciclo es solo una de las muchas condiciones necesarias para descargar un producto.
En un experimento de 2022 de SDU Robotics sobre errores de visión artificial, un mecanismo de rechazo a veces retiró junto con la pieza no deseada otra pieza cercana que sí tenía la orientación correcta. El espaciamiento físico y la acción de rechazo importaban tanto como la decisión de la cámara. Aumentar solo la velocidad de inspección no habría resuelto ese problema específico del mecanismo.
| Condición observada | Registro útil | Siguiente comparación de diagnóstico |
|---|---|---|
| La estación espera sin una pieza | Sensor de entrada y marcas de tiempo de eventos anteriores | Ausencia de material frente a una solicitud de transferencia fallida |
| El trabajo terminado permanece en una estación | Ocupación de la salida y señales de disponibilidad del destino | Bloqueo posterior frente a demora del proceso local |
| El buffer se vacía repetidamente | Tendencia de ocupación y duración de las paradas anteriores | Existencias disponibles frente a cada interrupción del suministro |
| El buffer se llena repetidamente | Posiciones libres y tasa de descarga posterior | Capacidad de recepción frente a tasa de entrada |
| Se rechazan piezas que parecen conformes | Imágenes de inspección y conteo físico de piezas rechazadas | Error de clasificación frente a rechazo mecánico colateral |
| Aumenta el conteo de piezas producidas, pero no el de las liberadas | Identidades de piezas retenidas, descartadas y aceptadas | Finalización de la máquina frente a decisión final de calidad |
| Las estaciones en paralelo no aumentan la capacidad | Registros de ocupación del cargador y ciclos de los soportes de posicionamiento | Tiempo de prueba independiente frente a tiempo del sistema de manejo compartido |
| La producción de la primera hora difiere de la producción posterior | Marcas de tiempo de arranque, calentamiento y recuperación | Operación transitoria frente a la misma producción estable del producto |
| Un producto avanza bien y otro se acumula | Receta, cambio de formato y secuencia del producto | Demanda del proceso por producto en lugar de un promedio combinado |
| La maquinaria más rápida mantiene la misma tasa de salida | Conteos de salida y colas antes y después del cambio | Velocidad de una máquina que no es la restricción frente al recurso que limita la producción |
Las condiciones de falta de suministro y bloqueo revelan distintas restricciones de flujo, como explicó Ron MacDonald de OMAC en PACK EXPO East 2022. Las funciones posteriores también deben poder absorber la descarga más rápida que se utiliza para despejar la acumulación tras una interrupción.
El estudio de caso de MIT sobre Heineken también encontró restricciones en la programación y las actualizaciones de información entre las etapas de elaboración y empaque. El diagnóstico identificó la restricción de toda la ruta, en vez de basarse en la velocidad nominal de una máquina. Por lo tanto, además del tiempo de ciclo, se necesitan los tiempos de los eventos y la secuencia del flujo de productos.
Seguridad en el lugar de trabajo: utilice registros de eventos y observación con protecciones para estas comparaciones. Un botón de parada no es un dispositivo de aislamiento de energía conforme a US29CFR1910.147. La eliminación física de atascos corresponde a personal capacitado que siga el procedimiento de aislamiento aplicable en el sitio; anular las protecciones puede exponer a las personas a lesiones laborales.
Ejemplos de líneas de producción en distintas industrias
Los sistemas de líneas de producción están integrados y varían en producción y tiempos. Por eso, un mejor punto de comparación es el número de unidades terminadas para las necesidades de producción indicadas, en lugar del ciclo de proceso más rápido de otra industria.
¿Cuáles son algunos ejemplos de sistemas de manufactura automatizados?
Algunos ejemplos de sistemas de manufactura automatizados son las líneas de ensamble de cables, las líneas de transferencia de mecanizado, las celdas robotizadas de ensamble y los sistemas automatizados de llenado y empaque. Cada uno combina procesos de manufactura de manera diferente. La verdadera diferencia radica en la ruta que sigue el producto y en lo que se cuenta al final de esa ruta, no en que todos los procesos del sistema usen el mismo tipo de tecnología de automatización.
La línea de producción de cables de CC de ZEUEE indica 10–12 piezas terminadas por minuto y, por separado, un ciclo de soldadura por puntos de 0.8 segundos. Dividir 60 entre el tiempo de soldadura da 75 ciclos de soldadura por minuto; la producción de cables terminados también incluye inspección, sobremoldeo por inyección y agrupamiento.
Compare
- Use el mismo producto terminado y el mismo límite de aceptación.
- Incluya las paradas y los cambios de formato del turno seleccionado.
- Separe el ciclo de un proceso de la producción de toda la ruta.
Evite
- Convertir la duración de una soldadura en una garantía para toda la línea.
- Tratar un ciclo de mecanizado CNC como producción de productos empacados.
- Combinar industrias de manufactura sin relación en un único rango nominal de velocidad.
Las líneas de transferencia automotrices coordinan el mecanizado, el posicionamiento y la inspección. El ensamble de productos electrónicos puede requerir inserción, unión y pruebas eléctricas. Una línea de ensamble automatizada también puede mantener operaciones semiautomáticas cuando el manejo manual resulta económico. El modelo de NIST para productos múltiples muestra por qué se deben incluir la mezcla de productos y la programación al hablar de capacidad.
De los requisitos operativos a una línea definida
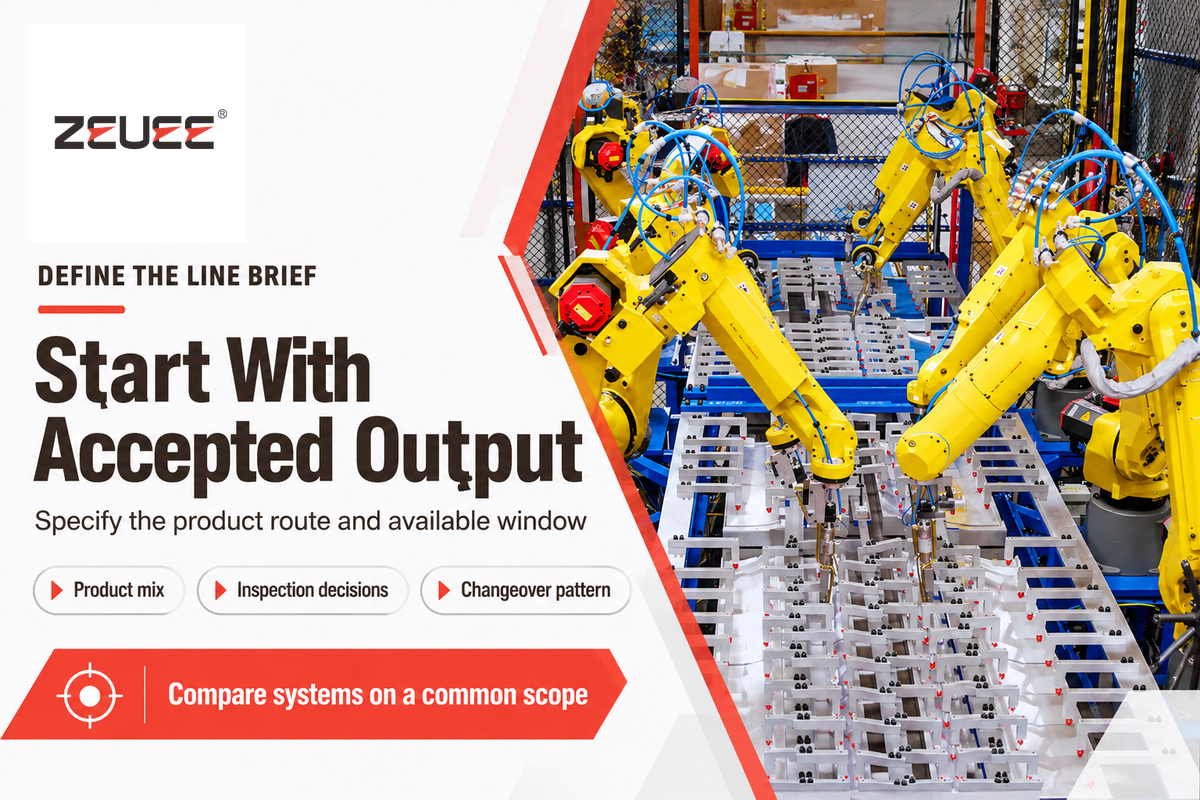
Defina la ruta del producto, la producción aceptada requerida y el periodo de producción disponible para seleccionar la mejor solución de automatización. Considere la mezcla de productos, la inspección y las decisiones sobre cambios de formato.
Los responsables de planta necesitan una producción que se ajuste al programa. Los equipos de calidad necesitan decisiones de liberación trazables. Finanzas necesita calcular el ahorro de mano de obra y la reducción de costos a partir de la producción aceptada, en lugar de la mejor tasa de una máquina durante su funcionamiento. Así, el área de compras puede comparar sistemas de automatización con un alcance común.
- Enumere las operaciones del proceso, los puntos de inspección y la unidad final que se contará.
- Indique las horas disponibles y qué actividades planificadas se incluyen en el periodo de producción.
- Indique los tamaños de lote, la secuencia de variantes y la frecuencia de los cambios de formato.
- Identifique la alimentación, las rutas de retorno, la ocupación de los buffers y los recursos compartidos.
- Separe las piezas aceptadas, rechazadas y retenidas.
La tasa de producción refleja variables de confiabilidad, buffers y programación, según el análisis de NIST sobre la tasa de producción. Para un sistema configurado, consulte las soluciones de líneas de producción automatizadas de ZEUEE. La adopción de líneas de producción y el retorno de la inversión se tratan con más detalle en la guía de automatización de líneas de producción.
Panorama de la industria: mejores datos requieren definiciones más claras
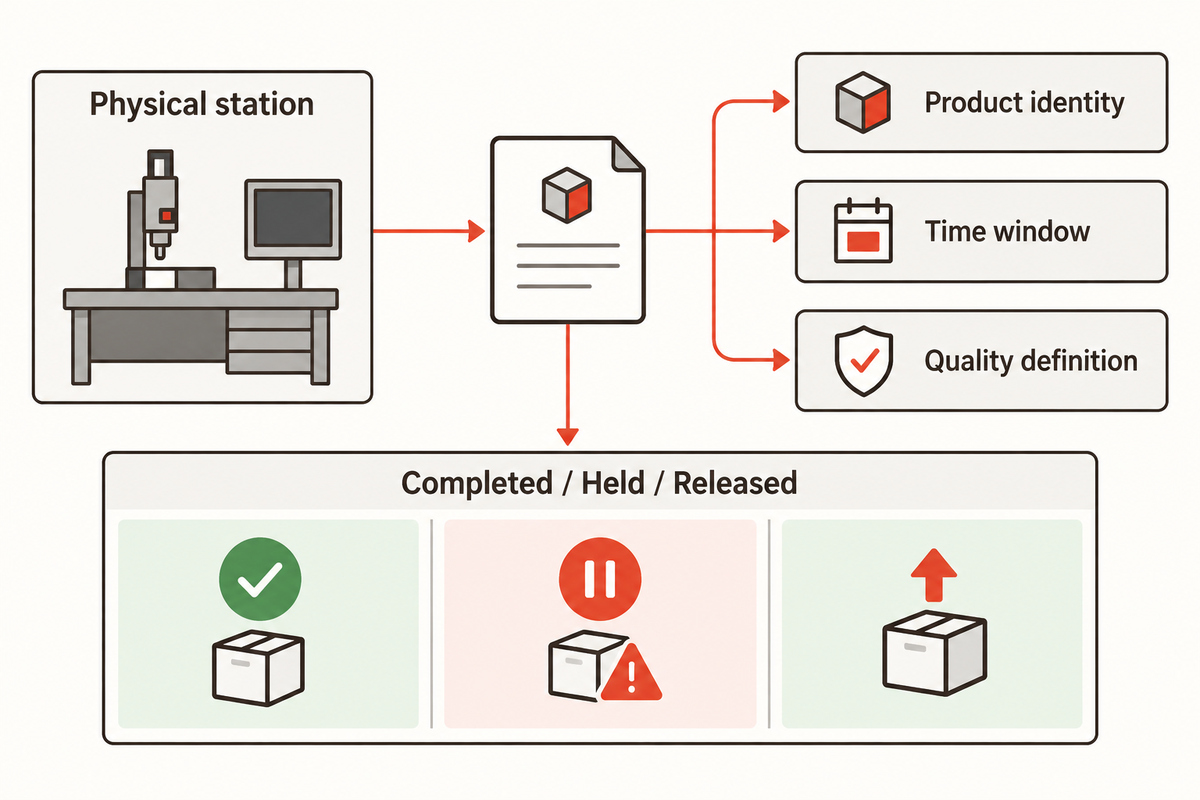
El trabajo actual sobre automatización de fábricas incluye el intercambio de datos entre máquinas con significados comunes más claros entre proveedores. Las interfaces conectadas permiten el monitoreo, pero un conteo conectado aún necesita la identidad del producto, el periodo y la definición de calidad. Los proyectos de Industria 4.0 mejoran las decisiones de manufactura solo si los significados son uniformes entre las máquinas y el sistema de informes.
Según la actualización de OPC Foundation de septiembre de 2026, un ejercicio con varios proveedores controló máquinas virtuales combinadas en una línea de producción para avanzar en la interoperabilidad y las pruebas. La actualización también registró la versión de mantenimiento UAFX V1.00.04 de julio de 2026.
En una línea existente, la mejora del proceso consiste en vincular cada conteo informado con su estación física y estado de calidad antes de combinar los paneles, y en diferenciar las cantidades terminadas, retenidas y liberadas. Esto es necesario incluso si todos los dispositivos se comunican por la misma red.
Preguntas frecuentes
¿La automatización reemplazará a los trabajadores?
La automatización reemplaza tareas específicas; los trabajadores siguen ocupándose de la reposición, el mantenimiento y las situaciones excepcionales.
El ensamble manual puede integrarse en una secuencia de máquinas supervisada sin eliminar todos los puestos de trabajo. Los operadores pueden cargar materiales, resolver casos de productos retenidos o realizar cambios de formato. Los ingenieros mantienen las recetas y se encargan de la recuperación ante fallas. Al implementar la automatización, asigne esas responsabilidades de forma explícita para que la línea no espere un apoyo que el plan de personal haya eliminado. Las personas y las máquinas deben colaborar con responsabilidades definidas.
¿Qué es una línea de transferencia?
Una línea de transferencia desplaza las piezas de trabajo a través de una secuencia conectada de estaciones de procesamiento.
El manejo de piezas las traslada de una operación a otra, como el maquinado, la unión y la inspección. Algunas líneas de transferencia mueven todas las piezas participantes de forma sincronizada. Otras permiten movimientos independientes y almacenamiento intermedio. Los dispositivos de sujeción pueden permanecer con la pieza de trabajo, o los mecanismos de posicionamiento pueden ubicarla en cada estación. La ruta, las condiciones de transferencia y el uso compartido de recursos determinan cómo se propagan las demoras a lo largo de la línea.
¿Cómo mejora la automatización la calidad del producto?
La automatización puede mejorar la calidad del producto al repetir operaciones controladas y verificar sus resultados.
Un movimiento repetible reduce la variación solo cuando la pieza está bien posicionada y los parámetros del proceso son adecuados. Después, la inspección requiere un criterio de aceptación definido y una ruta de rechazo operativa. Para mejorar la calidad del producto, conserve la medición y la identidad del producto durante las operaciones posteriores. Un contador que solo registra la finalización no permite distinguir una pieza aceptada de otra pendiente de revisión.
¿Qué es una línea de ensamble robotizada?
Una línea de ensamble robotizada utiliza robots en determinadas operaciones de ensamble o manipulación.
Los robots pueden posicionar piezas u operar herramientas mientras equipos especializados realizan otras tareas. El ensamble robotizado no requiere que todas las estaciones de trabajo utilicen un robot. La alimentación de piezas, los dispositivos de sujeción y la inspección también requieren una sincronización coordinada para alcanzar la producción final y la mezcla de productos requeridas.
¿La automatización solo es rentable para los grandes fabricantes?
No. La rentabilidad depende de que el trabajo sea repetible, de que haya capacidad utilizable y de los costos que el proyecto realmente elimina.
Los altos volúmenes de producción pueden distribuir los costos fijos del equipo entre más piezas, pero los fabricantes pequeños también pueden automatizar primero una tarea frecuente y estable. Compare la producción aceptada prevista con la demanda e incluya los cambios de formato, el soporte y el desperdicio de material. Una mayor flexibilidad puede facilitar el trabajo con distintos productos, aunque también requiere herramientas y controles adecuados. Un enfoque por etapas puede reducir los costos sin comprometer todos los procesos a una sola línea. Calcule el ROI con el mismo período de producción y el mismo criterio de calidad utilizados en el plan de capacidad.
¿Qué componentes se utilizan en la automatización de líneas de ensamble?
La automatización de líneas de ensamble utiliza equipos de manipulación, estaciones de proceso, sensores y controles coordinados.
Una configuración específica puede incorporar robots, dispositivos de inspección o movimiento programable. Los AGV pueden suministrar materiales entre distintas áreas. Los dispositivos de sujeción posicionan el producto durante la operación.
¿Qué deben considerar los fabricantes antes de automatizar?
Antes de seleccionar el equipo, los fabricantes deben definir la demanda, las condiciones de las piezas y la ruta de producción.
Comience por determinar cuántas unidades aceptadas se necesitan durante el período disponible. Después, identifique el proceso que limita las entregas, las variantes que debe manejar y las personas que le darán soporte. Aumentar la eficiencia en una estación que no es el cuello de botella puede dejar igual la producción final. Para mejorar la productividad, compare las cantidades de salida antes y después de un cambio, con la misma mezcla de productos. Una mayor velocidad de producción resulta útil solo si el resto de la ruta puede admitirla; para reducir al mínimo el tiempo de inactividad, también hay que abordar la recuperación y el reabastecimiento.
Convierta los requisitos operativos en un informe de línea
Lleve a la conversación el plano del producto, la ruta del proceso, la producción aceptada requerida y el patrón de cambios de formato. ZEUEE desarrolla equipos de automatización industrial para tareas conectadas de producción y ensamble.
Hable sobre sus requisitos de producciónLa perspectiva de ZEUEE sobre la manufactura
ZEUEE suministra equipos de automatización para producción y ensamble. Conozca el trabajo de la empresa en el perfil de la empresa ZEUEE.
Referencias y fuentes
- New Jersey Institute of Technology: modelado de redes de Petri para buffers en sistemas de manufactura automatizados
- OPC Foundation: OPC40501-1, Anexo C.2.1, indicadores clave de desempeño basados en cantidades
- National Institute of Standards and Technology: análisis del desempeño de líneas Bernoulli multiproducto con buffers finitos dedicados, 2017
- Roque Calvo: identificación de cuellos de botella y optimización de la tasa de producción en líneas de manufactura en serie con buffers limitados, 2026
- Lean Enterprise Institute: tiempo takt
- Massachusetts Institute of Technology: cómo liberar capacidad en Heineken México mediante el pensamiento sistémico del MIT, 2021
- OPC Foundation: OPC40501-1 v1.02, producción
- National Institute of Standards and Technology: análisis transitorio de líneas de producción en serie con productos perecederos, 2017
- Haugaard y colegas, SDU Robotics: estudio sobre alimentadores de piezas con trampa de visión artificial, 2022
- Automation World: PackML y comunicación entre máquinas, marzo 2022
- Electronic Code of Federal Regulations: US29CFR1910.147, control de energía peligrosa
- OPC Foundation: Field Level Communications Corner, septiembre 2026
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas

Trending now