Contatti Zeyu lntelligent Industrial Company

Guida alla linea di produzione automatizzata: flusso, controllo e output

Aggiornato a ottobre 2026
Una linea di produzione automatizzata collega le postazioni di lavoro e il trasporto dei materiali, integrandoli con sistemi di controllo per eseguire un’attività secondo una sequenza definita. Le macchine possono completare la propria operazione mentre la stazione successiva è occupata. I tempi di attesa spiegano perché una macchina veloce non rende necessariamente veloce l’intera linea.
Una linea di produzione automatizzata coordina la lavorazione, la movimentazione dei pezzi e le decisioni sulla qualità tra stazioni collegate. L’output effettivo è il numero di prodotti accettati che escono da un perimetro definito nell’unità di tempo.
Dati essenziali: cosa misurare
| Domanda | Pezzi conformi richiesti nel tempo di produzione disponibile |
| Flusso | Ingresso dei pezzi, trasferimento, attesa e uscita finale |
| Perimetro della qualità | Pezzi rilasciati, separati dagli scarti e dalle unità in sospeso |
- Aumentare la velocità di una macchina che non costituisce il vincolo può accrescere le scorte in attesa senza aumentare l’output finito.
- Il takt time della domanda, il tempo ciclo della stazione e il tempo totale di attraversamento rispondono a domande diverse.
- Un buffer protegge il flusso solo finché dispone delle scorte o dello spazio libero richiesti dall’interruzione.
- Un contatore dei pezzi completati può includere prodotti che non hanno ancora superato il controllo qualità finale.
Che cos’è una linea di produzione automatizzata?
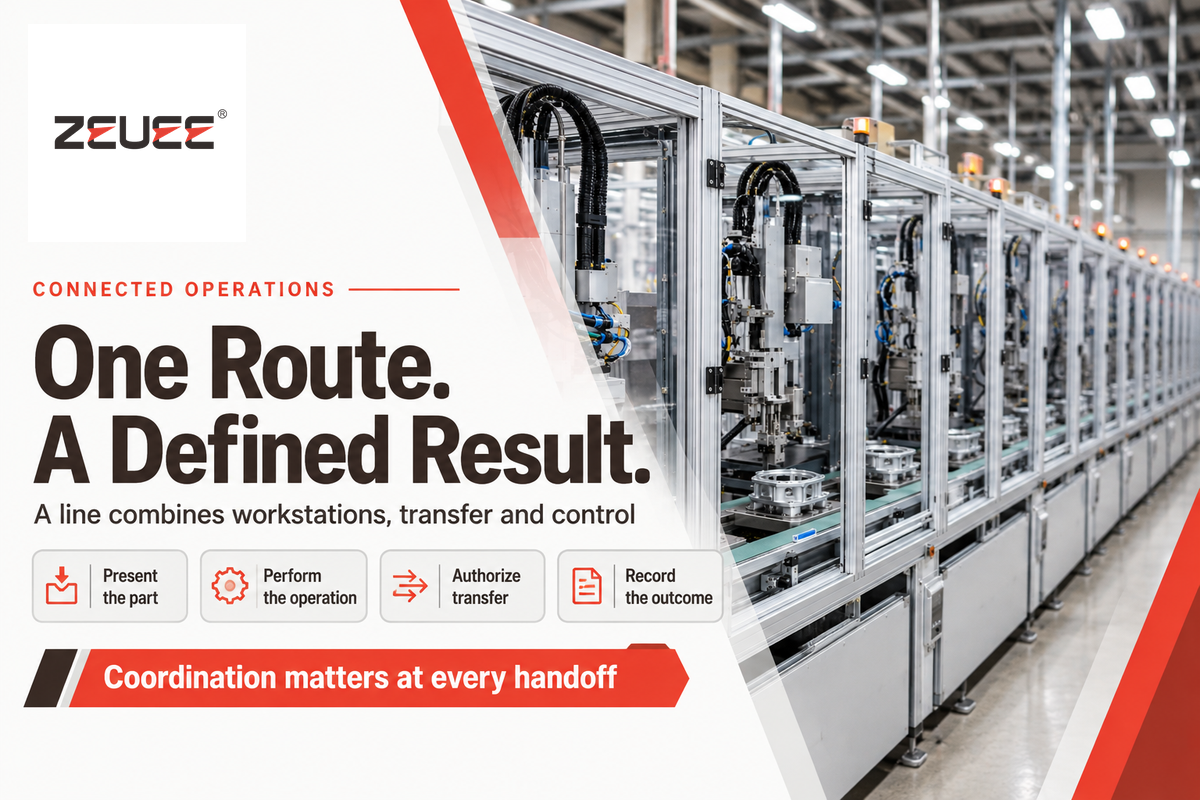
Una linea di produzione automatizzata è un sistema produttivo interconnesso in cui le macchine eseguono operazioni successive e trasferiscono i pezzi, di norma sotto un controllo coordinato. Le lavorazioni possono comprendere asportazione di materiale, giunzione, collaudo o confezionamento. Una linea di assemblaggio unisce i componenti; un sistema produttivo più ampio può anche trasformare il materiale prima dell’assemblaggio del prodotto.
Le tecnologie di automazione eseguono attività ripetitive tramite sequenze programmate, sensori e attuatori. Un robot è un esempio di strumento in grado di eseguire sequenze programmate. Anche meccanismi dedicati possono occuparsi dell’alimentazione o del posizionamento senza bracci robotici. Un processo completamente automatizzato può comunque richiedere l’intervento di persone per rifornire i materiali e gestire le eccezioni.
Nella ricerca sulla modellazione dei buffer, le stazioni e le posizioni di stoccaggio devono operare in modo coordinato per evitare blocchi circolari e traboccamenti. Questo spiega perché affiancare alcuni sistemi automatizzati non garantisce che i passaggi tra una fase e l’altra siano coordinati.
- Presentare il pezzo. Alimentarlo e posizionarlo con l’orientamento richiesto.
- Eseguire l’operazione. Avviare la ricetta selezionata e acquisire il risultato.
- Autorizzare il trasferimento. Rilasciare il pezzo quando la destinazione è pronta a riceverlo.
- Registrare l’esito. Tracciare l’accettazione, il rifiuto o la messa in sospeso prima dell’operazione successiva.
Come si muovono pezzi, segnali e decisioni lungo la linea
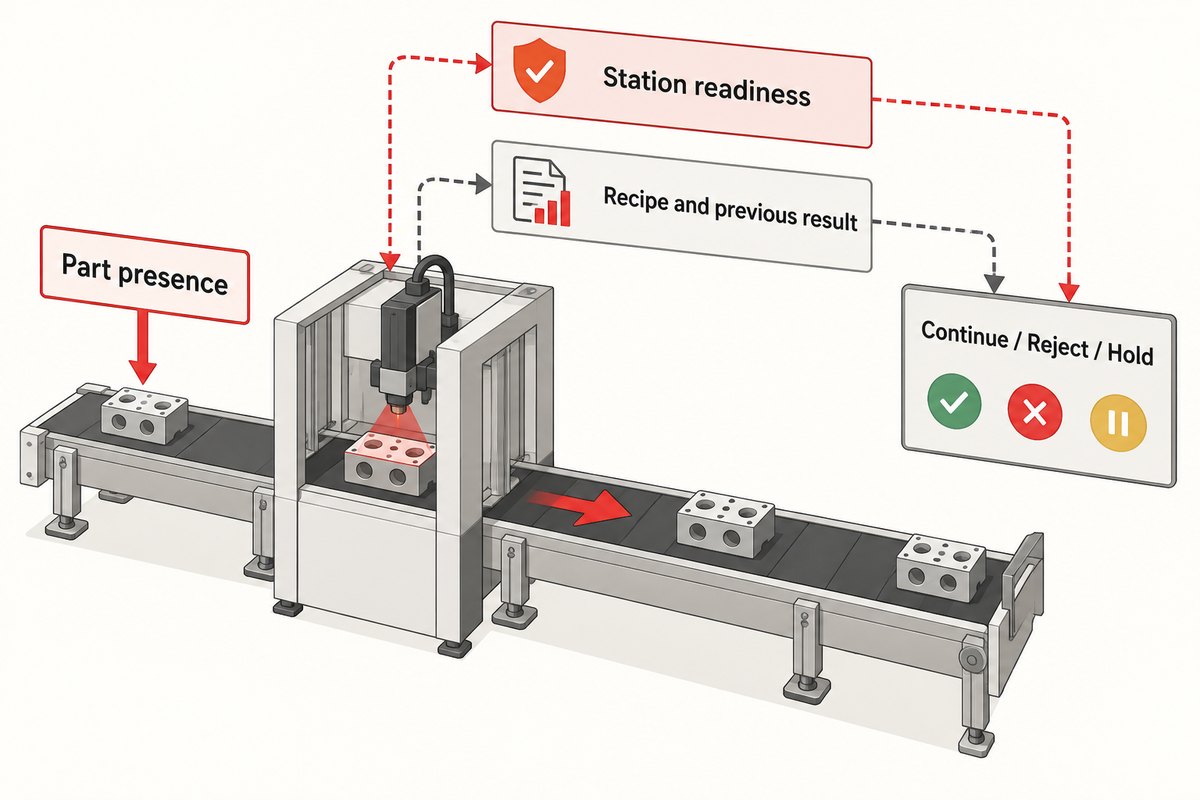
I segnali di controllo autorizzano ogni operazione e trasferimento dei pezzi. Un controllore logico programmabile verifica condizioni come la presenza del pezzo e la disponibilità della stazione prima di avviare l’operazione successiva. I dati di produzione tracciano il pezzo o il lotto e indicano alla stazione successiva quale ricetta applicare e qual è stato l’esito dell’ultima operazione.
La movimentazione dei materiali può avvenire tramite un sistema di trasporto a pallet, un meccanismo pick-and-place o nastri trasportatori. Il sistema a nastro sposta il carico; i dispositivi di posizionamento lo collocano nella posizione di lavoro. C’è differenza tra un sensore che segnala l’arrivo del supporto e una misurazione che conferma che il componente è in posizione.
Per esempio, un processo di assemblaggio può comprendere carico, inserimento, giunzione, ispezione e scarico. La sequenza di controllo deve distinguere tra un’attrezzatura di posizionamento vuota e un assemblaggio non riuscito. L’esito del controllo qualità deve determinare la destinazione: proseguire, scartare o mettere il pezzo in attesa di un’ulteriore valutazione.
Le definizioni delle quantità per le macchine utensili della OPC Foundation distinguono la quantità prodotta da quella conforme. Di conseguenza, contare soltanto i cicli macchina può portare a sovrastimare la qualità dei prodotti. I sistemi di monitoraggio devono conoscere il significato del contatore, il perimetro di misurazione, l’identità del prodotto e la quantità associata al conteggio.
Due tipi diversi di buffer: un buffer fisico contiene i pezzi in lavorazione; un buffer dati conserva i messaggi in attesa di trasferimento o elaborazione. Il ripristino di una connessione al database non sposta un pezzo fermo, così come un nastro trasportatore vuoto non dimostra che tutti i record di ispezione siano arrivati al database.
Linee di produzione sincrone e asincrone
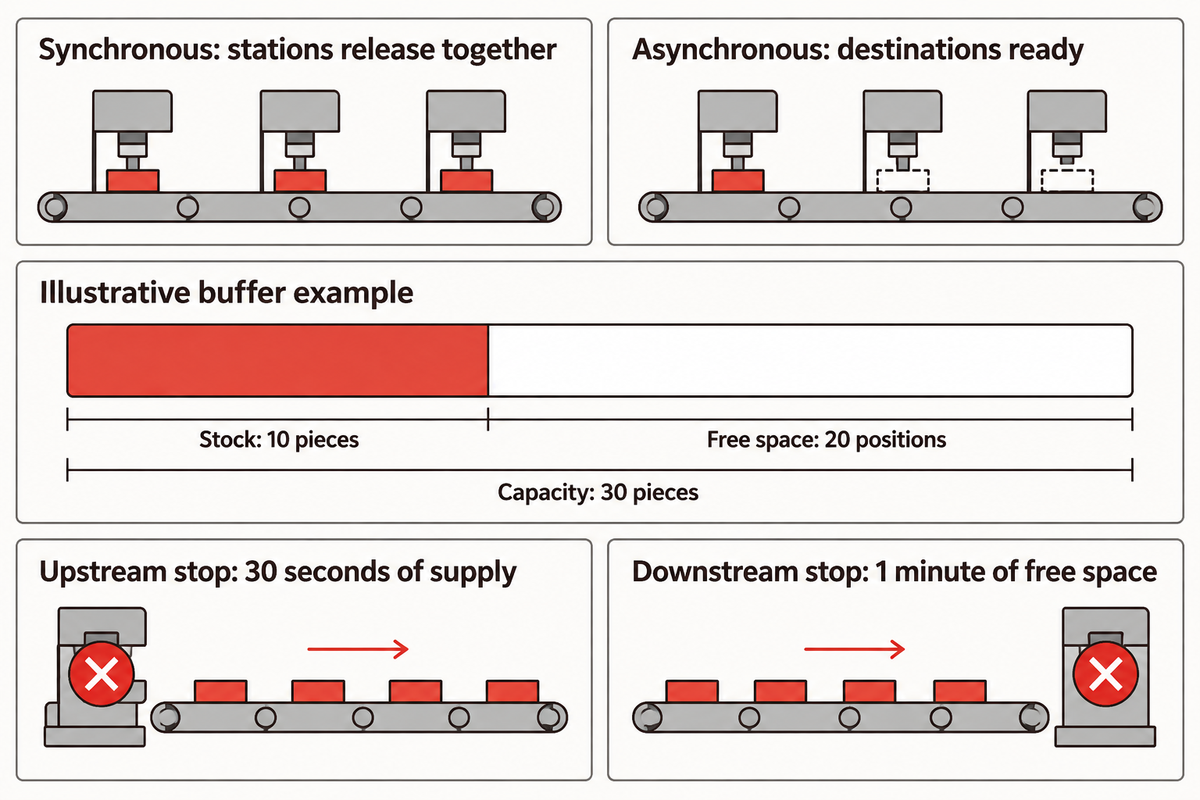
Nelle linee sincrone, una volta completate tutte le operazioni richieste, le stazioni avanzano sempre insieme e trasferiscono i pezzi contemporaneamente. In una linea asincrona, le stazioni o i supporti possono avanzare in modo indipendente quando sono soddisfatte le condizioni di trasferimento. I buffer consentono alle stazioni adiacenti di continuare a lavorare nonostante le interruzioni, ma un buffer di ingresso vuoto o un buffer di uscita pieno annulla questo disaccoppiamento.
Lo studio NIST del 2017 sui buffer finiti per sistemi multiprodotto esamina il tasso di produzione al variare delle ipotesi di affidabilità e pianificazione. I risultati si riferiscono a un modello produttivo definito e non stabiliscono un metodo generale per determinare le dimensioni dei buffer in una linea automatizzata.
Modalità di trasferimento, layout e livello di automazione descrivono aspetti diversi di una linea. Un percorso su pallet può includere sia operazioni di assemblaggio manuali sia automatizzate. Una macchina rotativa automatica può costituire una stazione di un percorso asincrono.
| Configurazione | Avanzamento del lavoro | Conseguenze operative |
|---|---|---|
| Trasferimento sincrono | Le stazioni rilasciano i pezzi contemporaneamente | Un ritardo in un’operazione necessaria blocca il ciclo di trasferimento |
| Trasportatore asincrono | I pezzi si spostano quando le destinazioni sono pronte | L’accumulo aumenta o diminuisce quando le velocità divergono |
| Anello di pallet | Le attrezzature di posizionamento trasportano pezzi identificati | Anche il ritorno dei pallet vuoti richiede capacità |
| Tavola rotante indicizzata | Una tavola condivisa indicizza i pezzi tra le operazioni | La lavorazione e l’indicizzazione rientrano nel ciclo comune |
| Processo continuo | Il materiale avanza attraverso un trattamento continuo | Il tempo di permanenza e la velocità di avanzamento del materiale devono essere adeguati al processo |
| Stazione a lotti | Un gruppo di pezzi viene trattato contemporaneamente | La dimensione del lotto e l’intervallo di rilascio determinano la capacità media |
| Postazioni di lavoro in parallelo | Il lavoro viene ripartito tra risorse equivalenti | La movimentazione condivisa può limitare l’output complessivo |
| Ispezione in parallelo | Più sedi di posizionamento controllano pezzi distinti | La sola durata del test porta a sovrastimare la capacità |
| Percorso a modelli misti | Le ricette o i percorsi variano in base al prodotto | La sequenza dei prodotti modifica il carico delle stazioni |
| Configurazione ibrida manuale e automatica | Persone e macchine svolgono attività diverse | Il rifornimento o l’ispezione manuali possono determinare il ritmo del flusso |
Come si utilizzano i buffer di stoccaggio nelle linee di produzione automatizzate?
I buffer di stoccaggio vengono collocati tra i processi per contenere i pezzi quando le velocità di ingresso e di uscita differiscono. Le scorte proteggono una stazione a valle in caso di interruzione dell’alimentazione da monte; lo spazio libero protegge una stazione a monte quando si interrompe lo scarico a valle. Il livello di protezione dipende dalla capacità, dall’occupazione corrente e dalle regole di trasferimento dei pezzi.
Esempio: Un buffer ha una capacità di 30 pezzi e al momento ne contiene 10. Entrambi i processi lavorano a 20 pezzi al minuto. Un fermo a monte lascia 10/20 = 0.5 minuti (30 secondi) di alimentazione a valle. Un fermo a valle lascia 20 posizioni libere, equivalenti a 1 minuto di lavoro a monte.
Un’interruzione di 10 secondi e una di 100 secondi richiedono protezioni diverse da questo buffer. Anche i fermi brevi ripetuti ne consumano la capacità protettiva, a meno che le scorte non si ricostituiscano tra un’interruzione e l’altra. L’analisi di Roque Calvo del 2026 sulle linee con buffer finiti considera le postazioni di lavoro risorse interdipendenti, anziché macchine indipendenti.
3 tempi che spiegano le prestazioni della linea
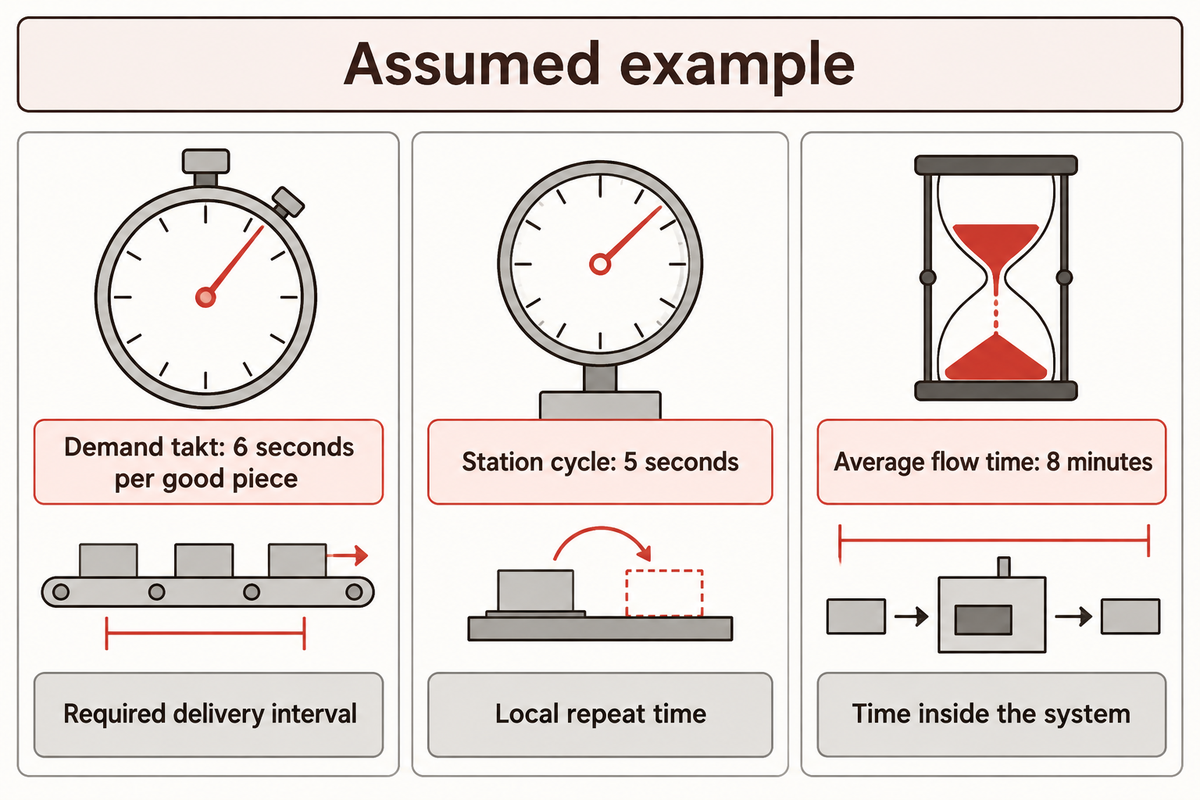
Il takt time della domanda indica l’intervallo entro cui serve un prodotto. Il tempo ciclo misura la ripetizione delle operazioni di una macchina o stazione. Il tempo di attraversamento è il tempo trascorso da un pezzo nel sistema, inclusi i tempi di attesa. Una linea di produzione può soddisfare la domanda anche se i singoli pezzi restano nel processo per un tempo considerevole.
Verifica del flusso in 3 tempi
La verifica del flusso in 3 tempi confronta l’intervallo della domanda, il ciclo della stazione e il tempo totale di attraversamento prima di valutare la capacità della linea.
«Il takt time si calcola dividendo il tempo di produzione disponibile per la domanda del cliente.»
Ipotesi di partenza: Supponiamo di avere 60 minuti disponibili, una domanda di 600 pezzi conformi, un ciclo della stazione di 5 secondi e un flusso stabile che produce 600 pezzi all’ora. Il lavoro medio in corso entro lo stesso perimetro è di 80 pezzi. In questo esempio non si considerano scarti né rilavorazioni.
| Tempo | Calcolo o osservazione | Significato |
|---|---|---|
| Takt time della domanda | 60 × 60 ÷ 600 = 6 secondi per pezzo conforme | L’intervallo di consegna richiesto |
| Tempo ciclo della stazione | 5 secondi per ogni ciclo ripetuto della stazione | Tempo di ripetizione locale, prima delle perdite dell’intera linea |
| Tempo medio di attraversamento | 80 ÷ 600 ore = 8 minuti | Tempo medio trascorso nel sistema indicato |
L’ultimo calcolo applica la legge di Little. Il lavoro medio in corso è uguale alla portata moltiplicata per il tempo medio di attraversamento. Il caso di studio sul pensiero sistemico di Heineken México del MIT illustra questa relazione. Scorte e output devono riferirsi allo stesso flusso: combinare i pezzi grezzi in ingresso con il solo output finale accettato viola le ipotesi dell’esempio.
Nelle linee di trasferimento a ciclo fisso senza stoccaggio intermedio, con tempi di lavorazione costanti e avanzamento di un pezzo per stazione, il ciclo comune comprende il tempo di lavorazione richiesto più lungo e il tempo di trasferimento. Questa regola non si applica necessariamente a tutte le lavorazioni a lotti, in parallelo o a modelli misti di un sistema produttivo.
Come calcolare i pezzi conformi all’ora
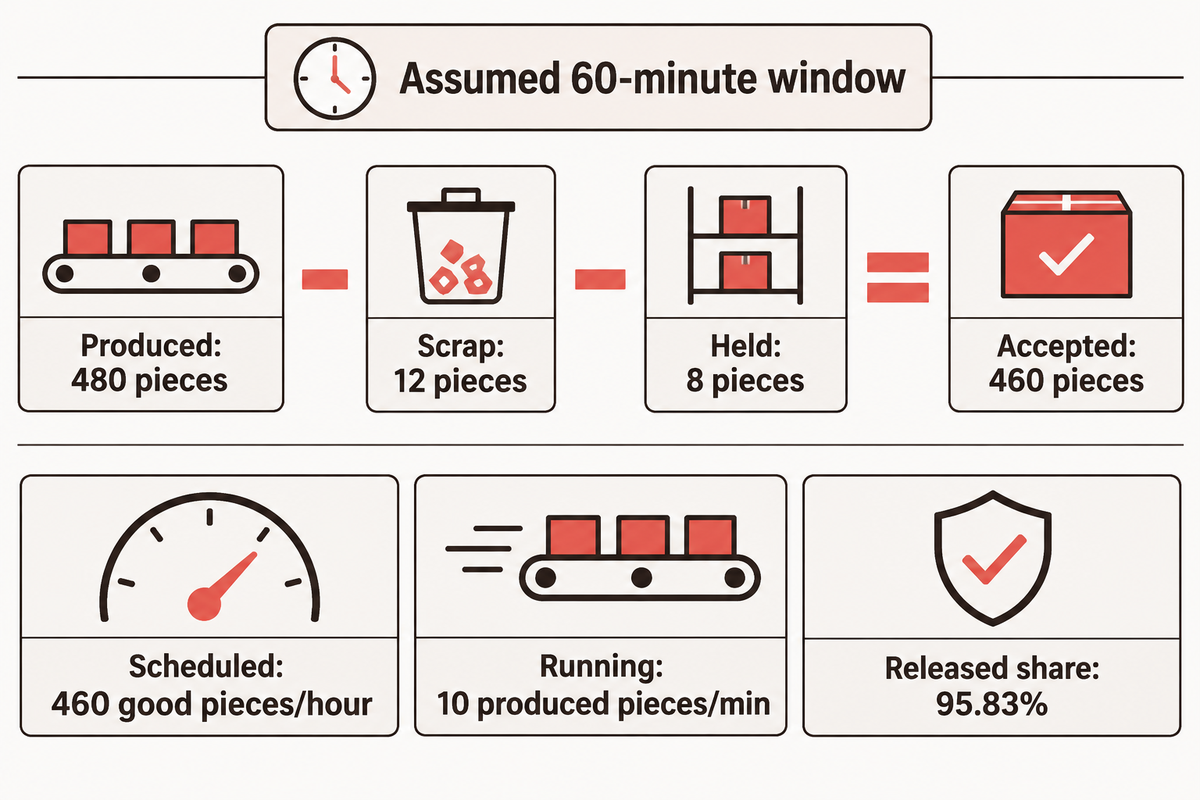
Nella formula dei pezzi conformi all’ora, dividere i pezzi accettati per il denominatore, cioè il tempo trascorso in ore, includendo fermi e cambi formato. Il calcolo presuppone che i fermi ricadano nell’intervallo di produzione pianificato. Il tasso riferito al solo tempo di funzionamento misura la portata in un periodo specifico e risponde a una domanda diversa da quella relativa all’output nell’intervallo pianificato.
Esempio: Osserviamo una linea per 60 minuti, inclusi 8 minuti di fermo e 4 minuti di cambio formato. Nei 48 minuti di funzionamento, la linea produce 480 pezzi. La linea scarta 12 pezzi e ne mette 8 in sospeso. I 460 pezzi restanti vengono accettati.
| Misura | Calcolo | Risultato |
|---|---|---|
| Output accettato | 480 − 12 − 8 | 460 pezzi conformi |
| Tasso nell’intervallo pianificato | 460 ÷ (60 ÷ 60) | 460 pezzi conformi all’ora |
| Tasso lordo durante il funzionamento | 480 ÷ 48 | 10 pezzi prodotti al minuto |
| Quota rilasciata dei pezzi prodotti | 460 ÷ 480 × 100 | 95.83% |
Un calcolo basato sui fattori di perdita dà lo stesso risultato solo quando i fattori descrivono le stesse osservazioni: 48 ÷ 60 × 10 × 60 × 460 ÷ 480 = 460 pezzi conformi all’ora. Moltiplicare la portata dei pezzi accettati per un ulteriore fattore di qualità conterebbe due volte la perdita.
La variabile preesistente PartsCompleted non fornisce informazioni sulla qualità del pezzo. Un pezzo conteggiato come PartsGood può ricevere un esito negativo in un controllo qualità successivo senza che il server originale ne aggiorni lo storico. Queste distinzioni sono descritte nelle definizioni dei contatori di produzione OPC40501-1 v1.02.
Per confrontare i tassi di funzionamento a regime, separare le fasi di avviamento e ripristino. Nei report sulle consegne, includere ogni minuto dell’intervallo pianificato scelto. Lo studio NIST sull’analisi dei transitori esamina il comportamento dipendente dal tempo separandolo dalle prestazioni a regime nel suo modello di prodotti deperibili.
Esempio di test in parallelo: Supponiamo che due sedi di ispezione indipendenti eseguano ciascuna il test di un pezzo in 8 secondi. La portata teorica è 2 × 60 ÷ 8 = 15 pezzi al minuto. L’output effettivo può essere inferiore per diversi motivi, per esempio un collo di bottiglia condiviso, un’uscita bloccata o la necessità di ripetere un test. Un test di 8 secondi, quindi, non corrisponde automaticamente all’intervallo tra i pezzi finiti della linea.
Perché una linea veloce non raggiunge comunque l’output previsto
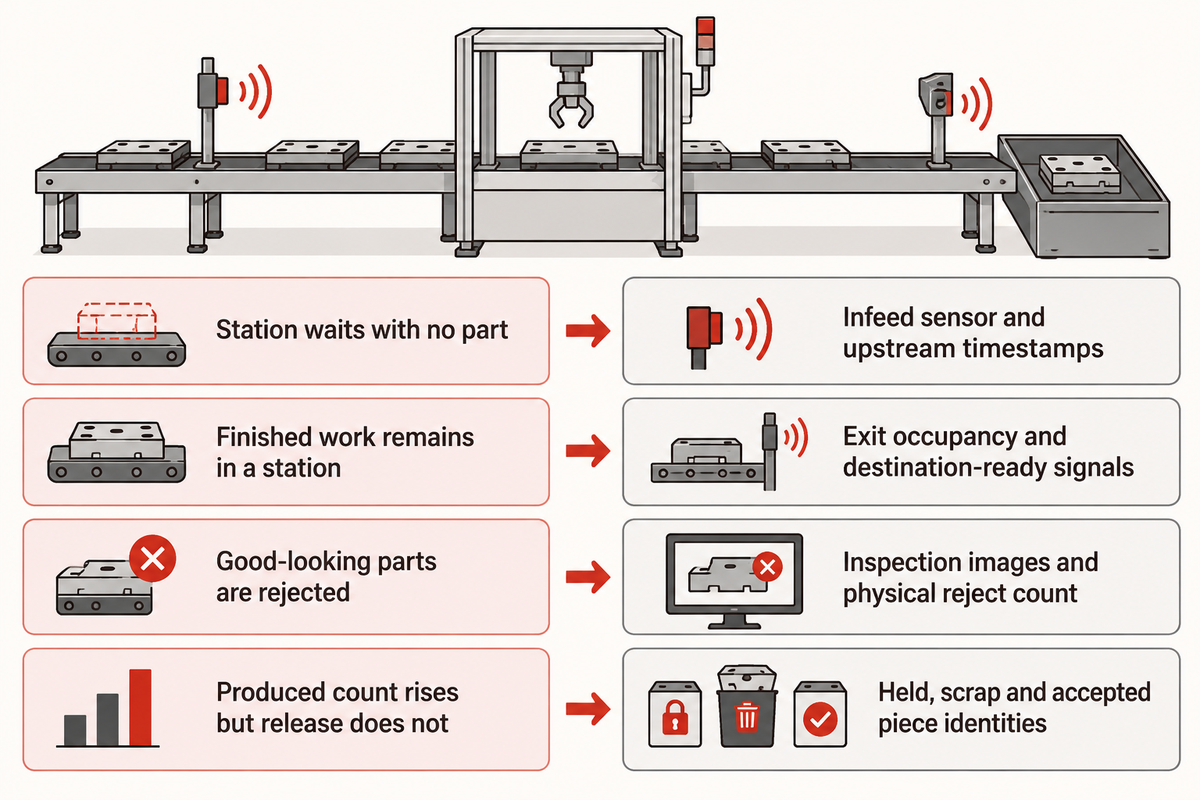
Una linea veloce può non raggiungere l’obiettivo se un processo necessario limita l’output dei pezzi finiti. Questa condizione limitante può dipendere dal mix di prodotti e può variare. Prima di aumentare la velocità di una macchina, occorre individuare dove si accumula il lavoro in corso, dove i centri di lavoro restano inattivi e quali eventi precedono un’interruzione.
Perché si guastano le linee di produzione automatizzate?
I sistemi di produzione automatizzati non riescono a consegnare il prodotto corretto quando il pezzo è in condizioni errate o il processo o le procedure di ripristino non funzionano come previsto. Un componente mancante, uno scarico bloccato o una ricetta errata possono fermare più stazioni. Il completamento del proprio ciclo è solo una delle diverse condizioni necessarie per scaricare un prodotto.
In un esperimento del 2022 della SDU Robotics sulle trappole nella visione artificiale, un meccanismo di scarto a volte rimuoveva un pezzo correttamente orientato vicino a quello indesiderato. La distanza fisica tra i pezzi e l’azione di scarto contavano quanto la decisione della telecamera. Aumentare soltanto la velocità di ispezione non avrebbe risolto quel problema specifico del meccanismo.
| Condizione osservata | Registro utile | Confronto diagnostico successivo |
|---|---|---|
| La stazione è in attesa senza pezzi | Sensore di ingresso e orari degli eventi a monte | Assenza di materiale o richiesta di trasferimento non riuscita |
| Il pezzo finito resta nella stazione | Occupazione dell’uscita e segnali di disponibilità della destinazione | Blocco a valle o ritardo del processo locale |
| Il buffer si svuota ripetutamente | Andamento dell’occupazione e durata dei fermi a monte | Scorte disponibili rispetto a ogni interruzione dell’alimentazione |
| Il buffer si riempie ripetutamente | Posizioni libere e velocità di scarico a valle | Capacità di ricezione rispetto alla velocità di ingresso |
| Pezzi dall’aspetto conforme vengono scartati | Immagini di ispezione e conteggio fisico degli scarti | Errore di classificazione o scarto collaterale causato dal meccanismo |
| Il conteggio dei pezzi prodotti aumenta, ma non quello dei pezzi rilasciati | Identità dei pezzi in sospeso, scartati e accettati | Completamento della macchina rispetto alla decisione finale sulla qualità |
| Le stazioni in parallelo non aumentano la capacità | Registri dell’occupazione del caricatore e del ciclo delle sedi di posizionamento | Durata dei test indipendenti rispetto a quella della movimentazione condivisa |
| L’output della prima ora è diverso da quello delle ore successive | Orari di avviamento, riscaldamento e ripristino | Funzionamento transitorio rispetto alla stessa produzione stabile |
| Un prodotto viene lavorato senza problemi, mentre un altro forma una coda | Ricetta, cambio formato e sequenza dei prodotti | Carico del processo per prodotto, anziché una media aggregata |
| Macchinari più veloci lasciano invariata la velocità di uscita | Conteggi in uscita e code prima e dopo la modifica | Velocità delle risorse non vincolanti rispetto a quella della risorsa che limita l’output |
Le condizioni di mancanza di alimentazione e di blocco rivelano restrizioni diverse del flusso, come ha spiegato Ron MacDonald di OMAC a PACK EXPO East 2022. Per smaltire l’accumulo dopo un’interruzione, anche le funzioni a valle devono poter gestire lo scarico accelerato.
Nel caso di studio MIT su Heineken è stata rilevata una limitazione anche nella pianificazione e negli aggiornamenti delle informazioni tra le fasi di produzione della birra e confezionamento. La diagnosi del vincolo riguardava l’intero percorso, non la velocità nominale di una macchina. Sono quindi necessari, oltre al tempo ciclo, la tempistica degli eventi e la sequenza del flusso dei prodotti.
Sicurezza sul lavoro: per questi confronti, utilizzare gli eventi registrati e osservare il processo in condizioni protette. Ai sensi di US29CFR1910.147, un pulsante di arresto non è un dispositivo di isolamento delle fonti di energia. La rimozione fisica dei pezzi inceppati deve essere affidata a personale formato che segua la procedura di isolamento applicabile nel sito; escludere i ripari può esporre le persone a infortuni sul lavoro.
Esempi di linee di produzione nei diversi settori
I sistemi di linea di produzione sono integrati e variano per output e tempi. Un confronto più efficace considera quindi le unità completate in relazione alle esigenze di produzione dichiarate, anziché il ciclo di processo più veloce di un altro settore.
Quali sono alcuni esempi di sistemi di produzione automatizzati?
Tra gli esempi di sistemi di produzione automatizzati rientrano linee di assemblaggio di cavi, linee transfer per lavorazioni meccaniche, celle di assemblaggio robotizzate e sistemi automatici di riempimento e confezionamento. Ognuno combina processi produttivi diversi. La vera distinzione riguarda il percorso seguito dal prodotto e ciò che viene conteggiato alla fine, non il fatto che tutti i processi del sistema utilizzino lo stesso tipo di tecnologia di automazione.
La linea di produzione di cavi DC di ZEUEE indica 10–12 pezzi finiti al minuto e, separatamente, un ciclo di saldatura a punti di 0.8 secondi. Dividere 60 per il tempo di saldatura dà 75 cicli di saldatura al minuto; la produzione di cavi finiti comprende anche ispezione, sovrastampaggio a iniezione e raggruppamento.
Confrontare
- Considerare lo stesso prodotto finito e lo stesso criterio di accettazione.
- Includere i fermi e i cambi formato del turno selezionato.
- Distinguere il ciclo di un processo dall’output dell’intero percorso.
Evitare
- Trasformare la durata di una saldatura in una garanzia per l’intera linea.
- Considerare il ciclo di lavorazione CNC come output di prodotti confezionati.
- Combinare settori produttivi non correlati in un unico intervallo di velocità nominale.
Le linee transfer per il settore automobilistico coordinano lavorazione, posizionamento e ispezione. L’assemblaggio di prodotti elettronici può richiedere inserimento, giunzione e controlli elettrici. Una linea di assemblaggio automatizzata può mantenere anche fasi semiautomatiche quando la movimentazione manuale è conveniente. Il modello NIST multiprodotto mostra perché occorre considerare mix di prodotti e pianificazione nella valutazione della capacità.
Dai requisiti operativi alla definizione della linea
Definire il percorso del prodotto, l’output accettato richiesto e la finestra di produzione disponibile per selezionare la soluzione di automazione più adatta. Considerare il mix di prodotti, l’ispezione e le decisioni sui cambi formato.
I responsabili di stabilimento hanno bisogno di un output compatibile con la pianificazione. I team qualità devono poter tracciare le decisioni di rilascio. La funzione finanziaria deve calcolare i risparmi di manodopera e la riduzione dei costi sulla base dell’output accettato, anziché del miglior tasso della macchina durante il funzionamento. Gli acquisti possono quindi confrontare i sistemi di automazione secondo criteri comuni.
- Elencare le operazioni di processo, i punti di ispezione e l’unità conteggiata alla fine.
- Indicare le ore disponibili e le attività pianificate che rientrano nella finestra di produzione.
- Indicare le dimensioni dei lotti, la sequenza delle varianti e la frequenza dei cambi formato.
- Individuare l’alimentazione, i percorsi di ritorno, l’occupazione dei buffer e le risorse condivise.
- Separare i pezzi accettati, rifiutati e in sospeso.
Il tasso di produzione dipende da variabili di affidabilità, buffer e pianificazione, come analizzato nello studio NIST sul tasso di produzione. Per un sistema configurato, consultare le soluzioni di linee di produzione automatizzate di ZEUEE. L’adozione delle linee di produzione e il relativo ritorno sull’investimento sono approfonditi nella guida all’automazione delle linee di produzione.
Prospettive del settore: dati migliori richiedono definizioni migliori
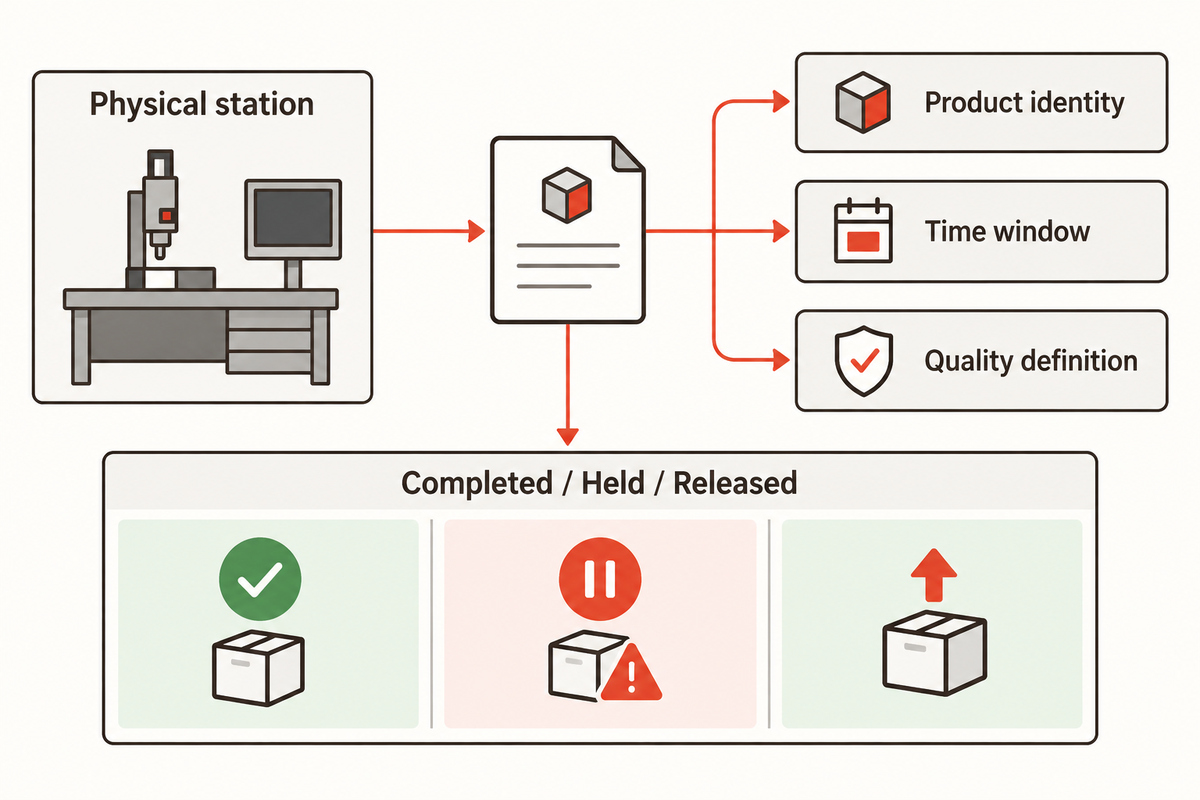
Le attività attuali nell’ambito dell’automazione industriale comprendono lo scambio di dati tra macchine con significati comuni più chiari per i diversi fornitori. Le interfacce connesse supportano il monitoraggio, ma un conteggio collegato richiede comunque l’identità del prodotto, l’intervallo temporale e la definizione di qualità. I progetti Industry 4.0 migliorano le decisioni produttive solo se i significati sono coerenti tra le macchine e il sistema di reporting.
Secondo l’aggiornamento di settembre 2026 della OPC Foundation, un’esercitazione multi-fornitore ha controllato macchine virtuali riunite in una linea di produzione, facendo progredire l’interoperabilità e i test. L’aggiornamento ha inoltre registrato il rilascio di manutenzione UAFX V1.00.04 di luglio 2026.
Per una linea esistente, il miglioramento del processo consiste nel collegare ogni conteggio riportato alla relativa stazione fisica e allo stato di qualità prima di unire i dashboard, distinguendo le quantità completate, in sospeso e rilasciate. Questo è necessario anche quando tutti i dispositivi comunicano sulla stessa rete.
Domande frequenti
L’automazione sostituirà i lavoratori?
L’automazione sostituisce alcune attività; i lavoratori continuano a occuparsi del rifornimento, della manutenzione e delle eccezioni.
L’assemblaggio manuale può essere integrato in una sequenza macchina supervisionata senza eliminare tutti i ruoli umani. Gli operatori possono caricare i materiali, gestire i prodotti in sospeso o occuparsi dei cambi formato. Gli ingegneri mantengono le ricette e gestiscono il ripristino dopo i guasti. Quando si implementa l’automazione, assegnare esplicitamente questi compiti, così la linea non resta in attesa di un supporto escluso dal piano del personale. Persone e macchine devono collaborare con responsabilità definite.
Che cos’è una linea transfer?
Una linea di trasferimento sposta i pezzi attraverso una sequenza collegata di stazioni di lavorazione.
Il sistema di movimentazione trasporta ogni pezzo da un’operazione all’altra, ad esempio tra lavorazione meccanica, assemblaggio e ispezione. In alcune linee di trasferimento, tutti i pezzi avanzano in modo sincrono; in altre, si spostano in modo indipendente e possono sostare in aree intermedie. Le attrezzature di posizionamento possono restare con il pezzo oppure i meccanismi di centraggio possono collocarlo in ogni stazione. Il percorso, le condizioni di trasferimento e la condivisione delle risorse determinano come i ritardi si propagano lungo la linea.
In che modo l’automazione migliora la qualità del prodotto?
L’automazione può migliorare la qualità del prodotto ripetendo operazioni controllate e verificandone i risultati.
Un movimento ripetibile riduce la variabilità solo se il pezzo è posizionato correttamente e i parametri di processo sono adeguati. L’ispezione richiede quindi criteri di accettazione definiti e un percorso funzionante per lo scarto dei pezzi non conformi. Per migliorare la qualità del prodotto, occorre conservare i dati di misurazione e l’identità del prodotto anche nelle operazioni successive. Un contatore che registra soltanto il completamento non distingue un pezzo accettato da uno in attesa di verifica.
Che cos’è una linea di assemblaggio robotizzata?
Una linea di assemblaggio robotizzata impiega robot per specifiche operazioni di assemblaggio o movimentazione.
I robot possono posizionare i pezzi o azionare gli utensili, mentre attrezzature dedicate svolgono le altre operazioni. L’assemblaggio robotizzato non richiede che ogni postazione utilizzi un robot. Per ottenere la produzione finita e il mix di prodotti richiesti, anche l’alimentazione dei pezzi, le attrezzature di posizionamento e l’ispezione devono operare con tempi coordinati.
L’automazione è conveniente solo per i grandi produttori?
No. La convenienza dipende dalla ripetibilità delle operazioni, dalla capacità effettivamente utilizzabile e dai costi che il progetto consente davvero di eliminare.
Volumi di produzione elevati permettono di ripartire i costi fissi delle attrezzature su un maggior numero di pezzi, ma anche i produttori più piccoli possono iniziare automatizzando un’attività frequente e stabile. Occorre confrontare la produzione prevista di pezzi accettati con la domanda, includendo i tempi di cambio formato, l’assistenza e gli sprechi di materiale. Una maggiore flessibilità può essere utile per gestire lavorazioni diverse, ma richiede anche utensili e controlli adeguati. Un approccio graduale può ridurre i costi senza vincolare tutti i processi a un’unica linea. Il ROI va calcolato considerando lo stesso intervallo di produzione e gli stessi criteri di qualità usati nel piano di capacità.
Quali componenti si usano per automatizzare una linea di assemblaggio?
L’automazione di una linea di assemblaggio utilizza apparecchiature di movimentazione, stazioni di processo, sensori e controlli coordinati.
Una configurazione specifica può includere robot, dispositivi di ispezione o sistemi di movimento programmabili. Gli AGV possono rifornire di materiale le diverse aree. Le attrezzature di posizionamento mantengono il prodotto nella posizione corretta durante la lavorazione.
Che cosa dovrebbero valutare i produttori prima di automatizzare?
Prima di scegliere le attrezzature, i produttori dovrebbero definire la domanda, le condizioni dei pezzi e il percorso di produzione.
Si parte dal numero di pezzi accettati da produrre nell’intervallo di tempo disponibile. Si individuano poi il processo che limita le consegne, le varianti da gestire e il personale necessario a supportarlo. Aumentare l’efficienza di una stazione che non costituisce un collo di bottiglia può lasciare invariata la produzione finita. Per migliorare la produttività, si confronta il numero di pezzi in uscita prima e dopo una modifica, mantenendo invariato il mix di prodotti. Una velocità di produzione più elevata è utile solo se il resto del percorso è in grado di gestirla; per ridurre i tempi di fermo occorre intervenire anche sul ripristino e sul rifornimento.
Trasformare i requisiti operativi in un brief per la linea
Durante il confronto, presentate il disegno del prodotto, il ciclo di processo, la produzione richiesta di pezzi accettati e la frequenza dei cambi formato. ZEUEE sviluppa apparecchiature per l’automazione industriale destinate ai processi di produzione e assemblaggio integrati.
Descriva i requisiti di produzioneLa prospettiva produttiva di ZEUEE
ZEUEE fornisce apparecchiature per l’automazione della produzione e dell’assemblaggio. Per saperne di più sulle attività dell’azienda, consulti il profilo aziendale di ZEUEE.
Riferimenti e fonti
- New Jersey Institute of Technology: modellazione delle reti di Petri per i buffer nei sistemi di produzione automatizzati
- OPC Foundation: OPC40501-1, allegato C.2.1, KPI basati sulle quantità
- National Institute of Standards and Technology: analisi delle prestazioni di linee Bernoulli multiprodotto con buffer finiti dedicati, 2017
- Roque Calvo: identificazione dei colli di bottiglia e ottimizzazione della produttività per linee di produzione in serie con buffer limitati, 2026
- Lean Enterprise Institute: tempo takt
- Massachusetts Institute of Technology: aumentare la capacità di Heineken México applicando il pensiero sistemico del MIT, 2021
- OPC Foundation: OPC40501-1 v1.02, produzione
- National Institute of Standards and Technology: analisi transitoria delle linee di produzione in serie con prodotti deperibili, 2017
- Haugaard e colleghi, SDU Robotics: studio sull’alimentatore di pezzi con trappola visiva, 2022
- Automation World: PackML e comunicazione da macchina a macchina, marzo 2022
- Electronic Code of Federal Regulations: US29CFR1910.147, controllo delle energie pericolose
- OPC Foundation: Field Level Communications Corner, settembre 2026
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati

Di tendenza