Kontaktieren Sie Zeyu lntelligent Industrial Company

Leitfaden zur automatisierten Fertigungslinie: Ablauf, Steuerung und Ausbringung

Aktualisiert im Oktober 2026
Eine automatisierte Fertigungslinie verbindet Stationen und Materialtransport und kombiniert sie mit Steuerungssystemen, um eine Aufgabe in einer festgelegten Reihenfolge auszuführen. Maschinen können ihre Aufgabe abschließen, während die nächste Station belegt ist. Wartezeiten erklären, warum eine schnelle Maschine nicht automatisch eine schnelle Linie ergibt.
Eine automatisierte Fertigungslinie koordiniert Bearbeitung, Teilebewegung und Qualitätsentscheidungen über miteinander verbundene Stationen hinweg. Ihre nutzbare Ausbringung ist die Anzahl der freigegebenen Produkte, die innerhalb einer festgelegten Systemgrenze pro Zeiteinheit ausgegeben werden.
Kurzüberblick: Was ist zu messen?
| Bedarf | Benötigte Gutteile innerhalb der verfügbaren Produktionszeit |
| Materialfluss | Teilezuführung, Weitergabe, Wartezeit und endgültige Ausgabe |
| Qualitätsgrenze | Freigegebene Teile, getrennt von Ausschuss und gesperrtem Bestand |
- Wird die Geschwindigkeit einer Maschine erhöht, die nicht den Engpass bildet, kann der wartende Bestand steigen, ohne dass mehr Fertigprodukte ausgegeben werden.
- Bedarfstakt, Stationszykluszeit und Gesamt-Durchlaufzeit beantworten unterschiedliche Fragen.
- Ein Puffer schützt den Materialfluss nur so lange, wie er über den für die Unterbrechung benötigten Bestand oder freien Platz verfügt.
- Ein Zähler für fertiggestellte Teile kann auch Produkte erfassen, die noch nicht endgültig qualitätsseitig freigegeben wurden.
Was ist eine automatisierte Fertigungslinie?
Eine automatisierte Fertigungslinie ist ein verbundenes Fertigungssystem, in dem Maschinen aufeinanderfolgende Arbeitsgänge ausführen und Teile weitergeben, in der Regel unter koordinierter Steuerung. Die Bearbeitung kann Zerspanung, Fügen, Prüfen oder Verpacken umfassen. Eine Montagelinie fügt Komponenten zusammen; ein umfassenderes Fertigungssystem kann auch das Material umformen, bevor die Produktmontage beginnt.
Automatisierungstechnik führt wiederkehrende Aufgaben mithilfe programmierter Abläufe, Sensoren und Aktoren aus. Ein Roboter ist ein Beispiel für ein Werkzeug, das programmierte Abläufe ausführen kann. Auch spezielle Mechanismen können Teile zuführen oder positionieren, ohne dass Roboterarme erforderlich sind. Selbst bei einem vollautomatisierten Prozess müssen Mitarbeitende möglicherweise Material nachfüllen und Ausnahmefälle beheben.
In der Forschung zur Puffermodellierung müssen Stationen und Speicherplätze zusammenarbeiten, um Verklemmungen und Überläufe zu vermeiden. Das zeigt, dass einige automatisierte Systeme nebeneinander noch keine abgestimmten Übergaben gewährleisten.
- Werkstück zuführen. Zuführen und in der erforderlichen Ausrichtung positionieren.
- Arbeitsgang ausführen. Die ausgewählte Rezeptur abarbeiten und das Ergebnis erfassen.
- Weitergabe freigeben. Das Werkstück freigeben, sobald die Zielstation es aufnehmen kann.
- Ergebnis erfassen. Vor dem nächsten Arbeitsgang Freigabe, Ausschuss oder Sperrung dokumentieren.
Wie sich Teile, Signale und Entscheidungen durch die Linie bewegen
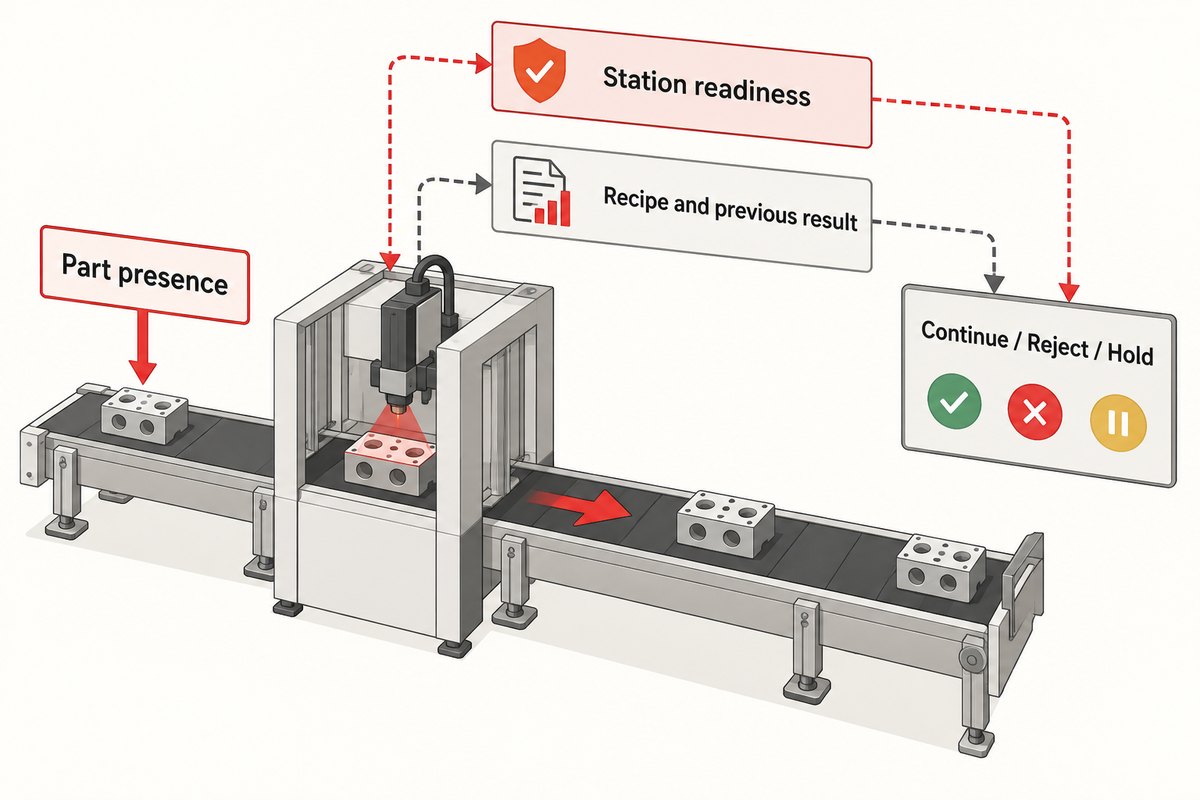
Steuersignale geben jeden Arbeitsgang und jede Teileübergabe frei. Eine speicherprogrammierbare Steuerung prüft Bedingungen wie die Teileanwesenheit und die Bereitschaft der Station, bevor sie den nächsten Arbeitsgang ausführt. Produktionsdaten verfolgen das Teil oder die Charge und geben der nächsten Station an, welche Rezeptur anzuwenden ist und welches Ergebnis der letzte Arbeitsgang erbracht hat.
Für den Materialtransport kommen möglicherweise ein Palettentransportsystem, ein Pick-and-Place-Mechanismus oder Förderbänder zum Einsatz. Das Fördersystem bewegt die Last. Positioniereinrichtungen bringen sie in die Arbeitsposition. Ein Sensor, der die Ankunft des Trägerbands meldet, ist nicht dasselbe wie eine Messung, die bestätigt, dass sich das Bauteil in Position befindet.
Ein Montageprozess kann beispielsweise die Schritte Beladen, Einsetzen, Fügen, Prüfen und Entladen umfassen. Die Steuerungssequenz muss zwischen einer leeren Spannvorrichtung und einer fehlgeschlagenen Montage unterscheiden. Für ein Prüfergebnis muss ein Ziel festgelegt sein: Weiterbearbeitung, Ausschuss oder Sperrung zur weiteren Bewertung.
Die Mengendefinitionen für Werkzeugmaschinen der OPC Foundation unterscheiden zwischen produzierter Menge und Gutmenge. Wer daher nur Maschinenzyklen zählt, kann die Produktqualität überschätzen. Überwachungssysteme benötigen neben dem Zählerstand auch dessen Bedeutung, die Messgrenze, die Produktkennung und die Mengeneinheit.
Zwei verschiedene Puffer: Ein physischer Puffer speichert Werkstücke; ein Datenpuffer speichert Nachrichten, die auf Übertragung oder Verarbeitung warten. Eine wiederhergestellte Datenbankverbindung bewegt kein festgefahrenes Werkstück, und ein leeres Förderband beweist nicht, dass jeder Prüfdatensatz die Datenbank erreicht hat.
Synchrone und asynchrone Fertigungslinien
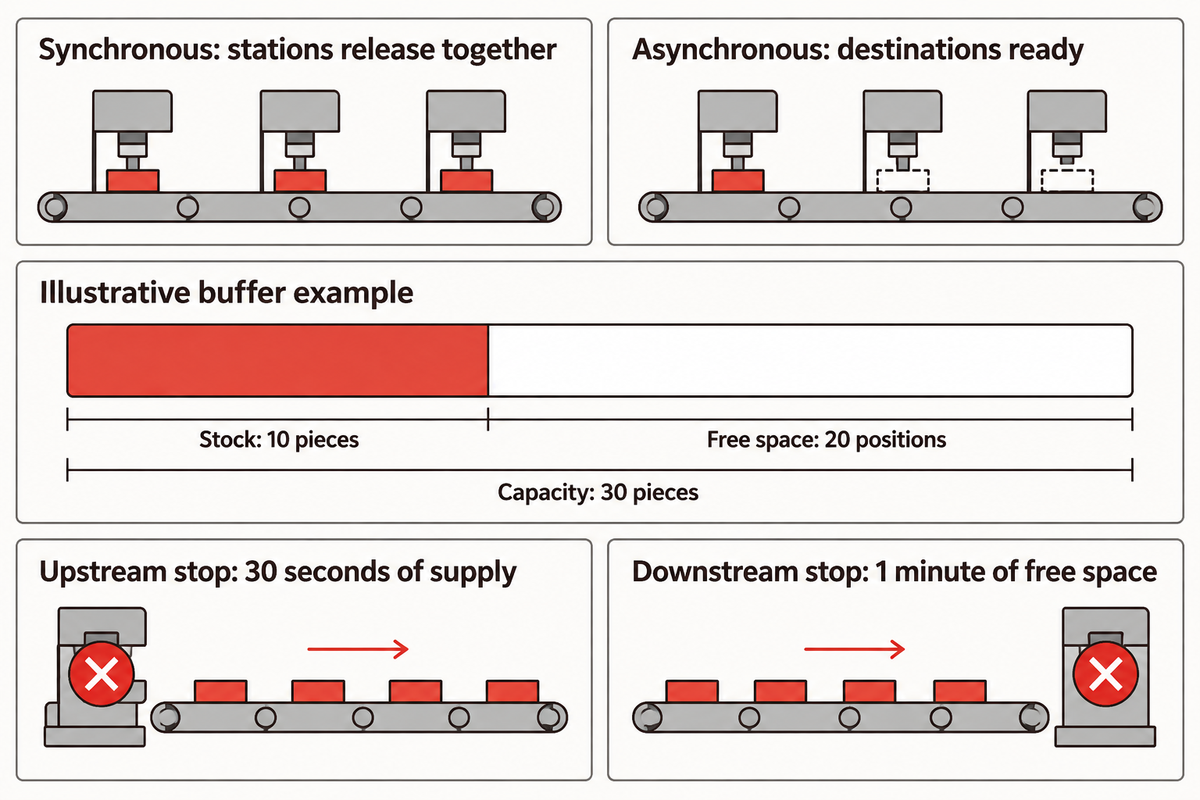
Synchrone Linien bewegen sich stets gemeinsam und geben ihre Teile daher zusammen weiter, sobald alle erforderlichen Arbeitsgänge abgeschlossen sind. In einer asynchronen Linie können Stationen oder Werkstückträger unabhängig voneinander weiterfahren, sobald die jeweiligen Übergabebedingungen erfüllt sind. Puffer ermöglichen benachbarten Stationen, trotz Unterbrechungen weiterzuarbeiten. Ein leerer Eingangspuffer oder ein voller Ausgangspuffer hebt diese Entkopplung jedoch auf.
Die NIST-Studie von 2017 zu Mehrproduktfertigung mit endlichen Puffern untersucht die Produktionsrate unter unterschiedlichen Annahmen zu Zuverlässigkeit und Ablaufplanung. Sie liefert Ergebnisse für ein festgelegtes Fertigungsmodell. Daraus lässt sich keine allgemeingültige Methode zur Bestimmung der Puffergröße einer automatisierten Linie ableiten.
Übergabe, Layout und Automatisierungsgrad beschreiben unterschiedliche Aspekte einer Linie. Eine Palettenroute kann sowohl manuelle als auch automatisierte Montagearbeitsgänge umfassen. Eine automatische Rundtaktmaschine kann als Station einer asynchronen Fertigungsroute eingesetzt werden.
| Anordnung | Ablauf der Werkstückweitergabe | Auswirkung auf den Betrieb |
|---|---|---|
| Synchrone Übergabe | Stationen geben Werkstücke gleichzeitig weiter | Ein verzögerter notwendiger Arbeitsgang hält den Übergabezyklus auf |
| Asynchroner Förderer | Teile bewegen sich, sobald die Zielstationen bereit sind | Bei abweichenden Raten füllt oder leert sich der Zwischenbestand |
| Palettenumlauf | Spannvorrichtungen transportieren identifizierte Werkstücke | Auch die Rückführung leerer Paletten benötigt Kapazität |
| Rundschalttisch | Ein gemeinsamer Tisch taktet zwischen den Arbeitsgängen weiter | Bearbeitung und Weiterschaltung beanspruchen den gemeinsamen Zyklus |
| Kontinuierlicher Prozess | Material wird kontinuierlich behandelt und weitertransportiert | Verweilzeit und Materialflussrate müssen zum Prozess passen |
| Chargenstation | Eine Gruppe wird gemeinsam behandelt | Chargengröße und Freigabeintervall bestimmen die durchschnittliche Kapazität |
| Parallele Arbeitsstationen | Die Arbeit wird auf gleichwertige Ressourcen verteilt | Gemeinsame Handhabung kann die Gesamtausbringung begrenzen |
| Parallele Prüfung | Mehrere Werkstückaufnahmen prüfen separate Teile | Die Prüfdauer allein unterschätzt die Kapazität |
| Route mit gemischten Produktvarianten | Rezepturen oder Bearbeitungswege variieren je nach Produkt | Die Produktreihenfolge verändert den Bedarf an den Stationen |
| Kombination aus manueller und automatischer Arbeit | Menschen und Maschinen übernehmen unterschiedliche Aufgaben | Manuelles Nachfüllen oder Prüfen kann den Materialfluss takten |
Wie werden Speicherpuffer in automatisierten Fertigungslinien eingesetzt?
Speicherpuffer werden zwischen Prozessen platziert, um Werkstücke aufzunehmen, wenn sich die Zu- und Abflussraten unterscheiden. Rohmaterial im Puffer schützt eine nachgelagerte Station, wenn die vorgelagerte Versorgung ausfällt; freier Platz schützt eine vorgelagerte Station, wenn die nachgelagerte Entladung stoppt. Wie lange der Puffer schützt, hängt von seiner Kapazität, dem aktuellen Füllstand und den Regeln für die Werkstückübergabe ab.
Beispiel: Ein Puffer fasst 30 Teile und enthält derzeit 10 Teile. Beide Prozesse laufen mit 20 Teilen pro Minute. Bei einem Stopp der vorgelagerten Station reicht der Bestand für die nachgelagerte Station 10/20 = 0,5 Minuten (30 Sekunden). Bei einem Stopp der nachgelagerten Station bleiben 20 Plätze frei – entsprechend 1 Minute Arbeit der vorgelagerten Station.
Eine Unterbrechung von 10 Sekunden stellt andere Anforderungen an diesen Puffer als eine von 100 Sekunden. Auch wiederholte kurze Stopps verringern den Schutz, wenn sich der Bestand dazwischen nicht erholt. Die Analyse von Roque Calvo aus 2026 zu Fertigungslinien mit endlichen Puffern betrachtet Arbeitsstationen als gekoppelte Ressourcen und nicht als unabhängige Maschinen.
3 Taktgeber erklären die Leistung einer Fertigungslinie
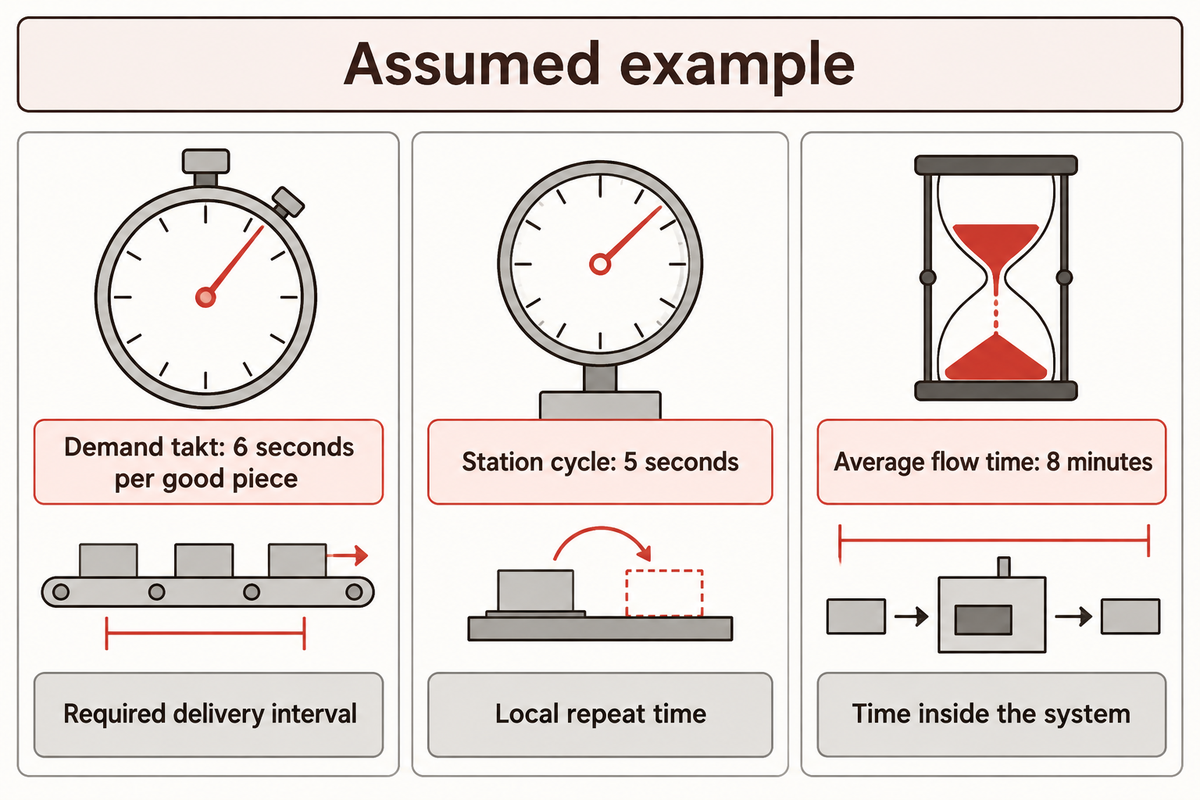
Der Bedarfstakt bezeichnet den Zeitabstand, in dem ein Gutteil benötigt wird. Die Zykluszeit misst wiederkehrende Maschinen- oder Stationsabläufe. Die Durchlaufzeit ist die Zeit, die ein Werkstück im System verbringt, einschließlich Wartezeit. Eine Fertigungslinie kann den Bedarf erfüllen, während einzelne Werkstücke lange im Prozess bleiben.
3-Taktgeber-Prüfung des Materialflusses
Die 3-Taktgeber-Prüfung des Materialflusses vergleicht Bedarfsintervall, Stationszyklus und Gesamtdurchlaufzeit, bevor die Linienkapazität bewertet wird.
„Die Taktzeit ergibt sich aus der verfügbaren Produktionszeit geteilt durch den Kundenbedarf.“
Angenommene Werte: Nehmen wir 60 verfügbare Minuten, einen Bedarf von 600 Gutteilen, einen Stationszyklus von 5 Sekunden und einen gleichmäßigen Materialfluss mit 600 Teilen pro Stunde an. Der durchschnittliche Bestand im Prozess beträgt innerhalb derselben Systemgrenze 80 Teile. Ausschuss und Nacharbeit werden in diesem Beispiel nicht berücksichtigt.
| Taktgeber | Berechnung oder Beobachtung | Bedeutung |
|---|---|---|
| Bedarfstakt | 60 × 60 ÷ 600 = 6 Sekunden pro Gutteil | Erforderlicher Lieferabstand |
| Stationszykluszeit | 5 Sekunden pro wiederholtem Stationszyklus | Lokale Wiederholzeit vor Verlusten der gesamten Linie |
| Durchschnittliche Durchlaufzeit | 80 ÷ 600 Stunden = 8 Minuten | Durchschnittliche Verweildauer innerhalb des angegebenen Systems |
Die letzte Berechnung beruht auf dem Little’schen Gesetz. Der durchschnittliche Bestand im Prozess entspricht dem Durchsatz multipliziert mit der durchschnittlichen Durchlaufzeit. Der Fall Heineken México des MIT zu systemischem Denken erläutert diesen Zusammenhang. Bestand und Ausbringung müssen denselben Materialfluss beschreiben; eingehende Rohteile mit ausschließlich endgültig freigegebener Ausbringung zu vermischen, verletzt die Annahmen des Beispiels.
Bei festen Fertigungstransferlinien ohne Zwischenlagerung, mit konstanten Bearbeitungszeiten und einer pro Station weitergeschalteten Einheit umfasst der gemeinsame Zyklus die längste erforderliche Bearbeitungszeit zuzüglich der Übergabezeit. Diese Regel gilt nicht zwingend für jeden Chargenbetrieb sowie parallele oder gemischte Produktvarianten in einem Fertigungssystem.
Gutteile pro Stunde berechnen
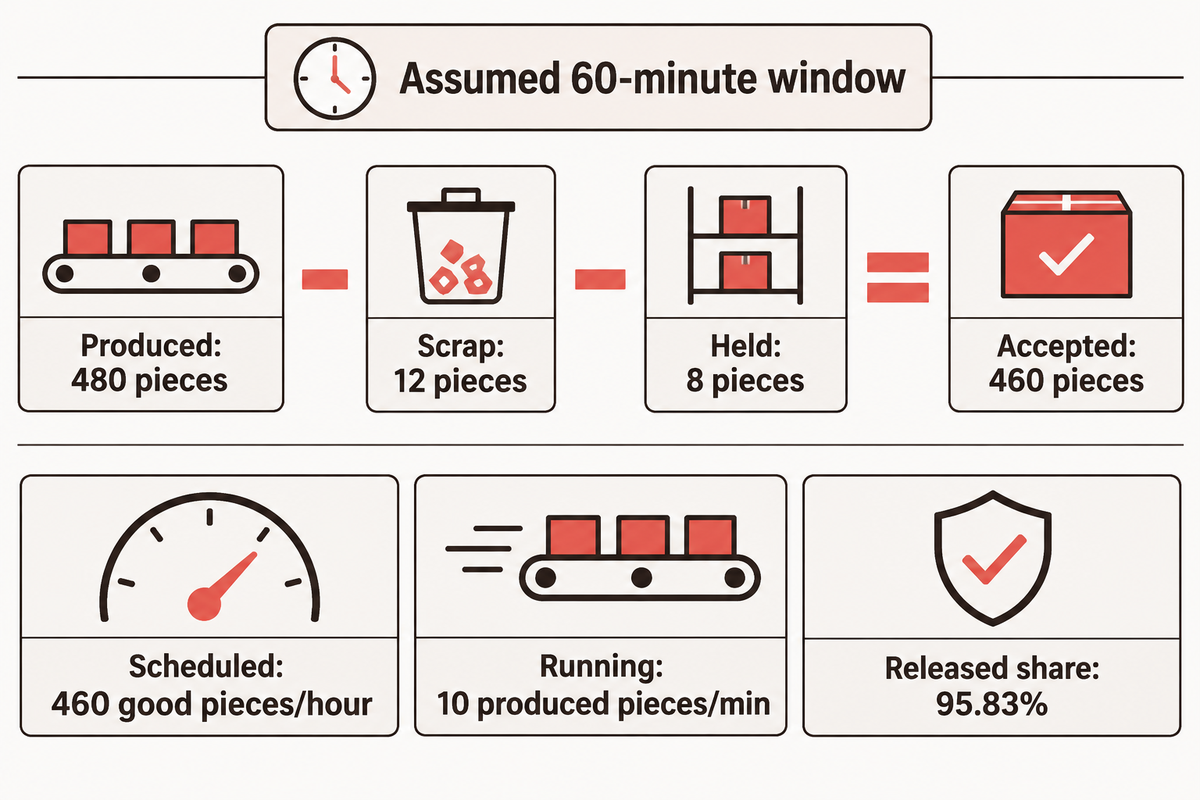
Für die Berechnung der Gutteile pro Stunde werden die freigegebenen Teile durch den Nenner geteilt: die verstrichene Zeit in Stunden einschließlich Stopps und Umrüstungen. Die Berechnung setzt voraus, dass Stopps innerhalb des geplanten Zeitfensters berücksichtigt werden. Eine Rate nur während der Laufzeit misst den Durchsatz in einem bestimmten Zeitraum und beantwortet eine andere Frage als der Durchsatz im geplanten Zeitfenster.
Beispiel: Beobachten Sie eine Fertigungslinie 60 Minuten lang, einschließlich 8 Minuten Stillstand und 4 Minuten Umrüstung. Während der 48 Minuten Laufzeit produziert die Linie 480 Teile. 12 Teile werden als Ausschuss ausgesondert, 8 weitere Teile gesperrt. 460 Teile werden freigegeben.
| Messgröße | Berechnung | Ergebnis |
|---|---|---|
| Freigegebene Ausbringung | 480 − 12 − 8 | 460 Gutteile |
| Rate im geplanten Zeitfenster | 460 ÷ (60 ÷ 60) | 460 Gutteile pro Stunde |
| Bruttorate nur während der Laufzeit | 480 ÷ 48 | 10 produzierte Teile pro Minute |
| Anteil freigegebener Teile an der Produktionsmenge | 460 ÷ 480 × 100 | 95.83% |
Eine Verlustfaktorrechnung liefert nur dann dasselbe Ergebnis, wenn ihre Faktoren dieselben Beobachtungen beschreiben: 48 ÷ 60 × 10 × 60 × 460 ÷ 480 = 460 Gutteile pro Stunde. Wird der freigegebene Durchsatz zusätzlich mit einem Qualitätsfaktor multipliziert, wird der Verlust doppelt berücksichtigt.
Die ältere Variable PartsCompleted sagt nichts über die Qualität des Teils aus. Ein als PartsGood gezähltes Teil kann an einer späteren Maschine ein negatives Qualitätsurteil erhalten, ohne dass der ursprüngliche Server seine Historie aktualisiert. Diese Unterschiede werden in den OPC40501-1 v1.02 Definitionen für Produktionszähler beschrieben.
Trennen Sie Anlauf- und Erholungsphasen, wenn Sie stabile Betriebsraten vergleichen. Für die Lieferberichterstattung zählt jede Minute innerhalb des gewählten Zeitfensters. Die NIST-Studie zur transienten Analyse untersucht in ihrem Modell für verderbliche Produkte zeitabhängiges Verhalten getrennt von stabiler Leistung.
Beispiel für parallele Prüfung: Nehmen wir an, zwei unabhängige Werkstückaufnahmen prüfen jeweils ein Teil in 8 Sekunden. Ihr idealer Durchsatz beträgt 2 × 60 ÷ 8 = 15 Teile pro Minute. Verschiedene Gründe können den tatsächlichen Durchsatz verringern, etwa ein gemeinsamer Engpass, ein blockierter Auslauf oder eine erforderliche Nachprüfung. Eine Prüfzeit von 8 Sekunden entspricht daher nicht automatisch dem Abstand zwischen fertigen Teilen der gesamten Linie.
Warum eine schnelle Linie ihr Ausbringungsziel trotzdem verfehlt
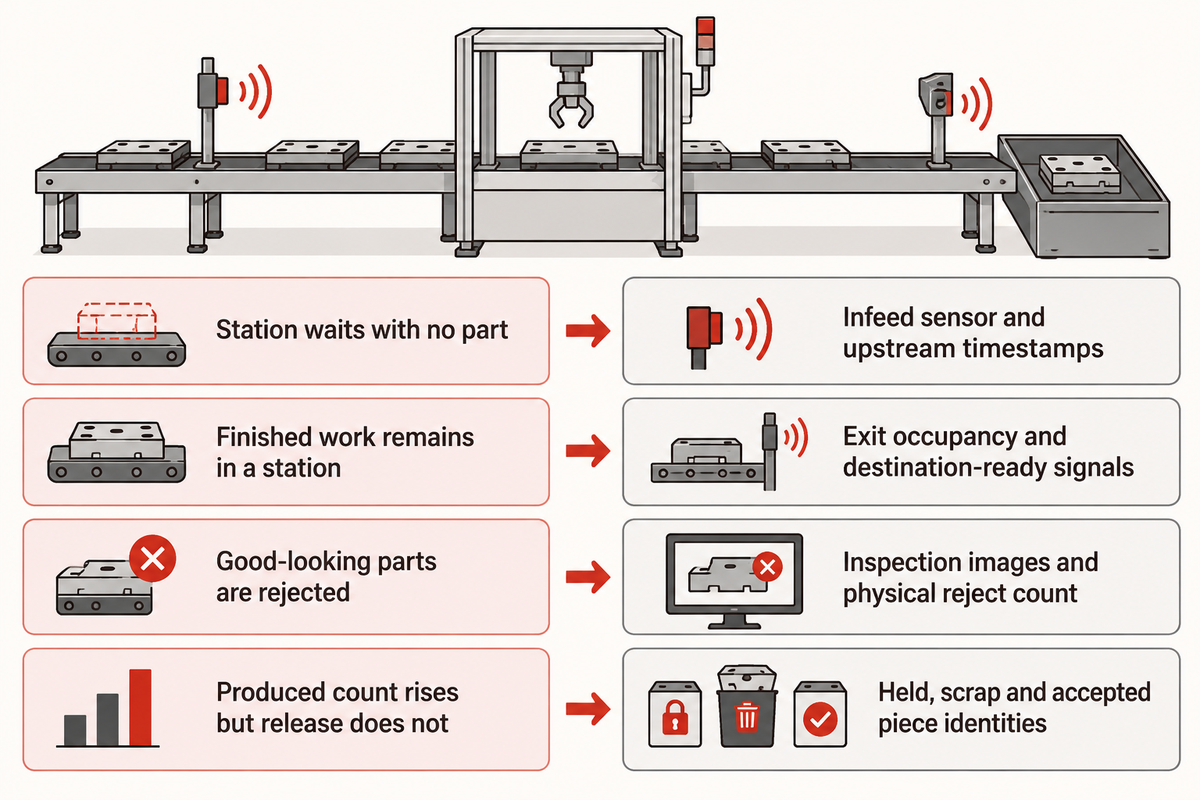
Eine schnelle Fertigungslinie kann ihr Ziel verfehlen, wenn ein erforderlicher Prozess die Ausbringung fertiger Teile begrenzt. Diese Begrenzung kann sich durch den Produktmix verändern. Bevor Sie die Geschwindigkeit einer Maschine erhöhen, müssen Sie feststellen, wo sich der Bestand im Prozess ansammelt, wo Arbeitsbereiche stillstehen und was einer Unterbrechung vorausgeht.
Warum fallen automatisierte Fertigungslinien aus?
Automatisierte Fertigungslinien liefern das richtige Produkt nicht, wenn sich das Teil im falschen Zustand befindet oder Prozess- beziehungsweise Wiederanlaufverhalten anders als erwartet ist. Eine fehlende Komponente, ein blockierter Auslauf oder eine falsche Rezeptur kann mehrere Stationen unterbrechen. Den eigenen Zyklus abzuschließen, ist nur eine von vielen Voraussetzungen dafür, dass ein Produkt ausgegeben werden kann.
In einem Vision-Trap-Experiment von SDU Robotics aus 2022 entfernte ein Ausschleusmechanismus gelegentlich zusammen mit dem unerwünschten Teil ein korrekt ausgerichtetes Teil in der Nähe. Der physische Abstand und der Ausschleusvorgang waren ebenso entscheidend wie die Kameraentscheidung. Eine höhere Prüfgeschwindigkeit allein hätte diesen konkreten Mechanismus nicht behoben.
| Beobachteter Zustand | Nützliches Protokoll | Nächster Diagnosevergleich |
|---|---|---|
| Station wartet ohne Werkstück | Einlaufsensor und Zeitstempel vorgelagerter Ereignisse | Fehlendes Material oder fehlgeschlagene Übergabeanforderung |
| Fertig bearbeitetes Werkstück verbleibt in einer Station | Belegung des Auslaufs und Signale zur Bereitschaft der Zielstation | Blockierung durch nachgelagerte Station oder lokale Prozessverzögerung |
| Puffer leert sich wiederholt | Belegungsverlauf und Dauer vorgelagerter Stopps | Verfügbarer Bestand im Verhältnis zu jeder Versorgungsunterbrechung |
| Puffer füllt sich wiederholt | Freie Plätze und Entladerate der nachgelagerten Station | Aufnahmekapazität im Verhältnis zur Zuflussrate |
| Optisch einwandfreie Teile werden ausgeschleust | Prüfbilder und tatsächliche Anzahl ausgeschleuster Teile | Klassifizierungsfehler oder mechanische Ausschleusung benachbarter Teile |
| Zähler für produzierte Teile steigt, Freigaben bleiben aus | Kennungen gesperrter, ausgeschiedener und freigegebener Teile | Maschinenabschluss im Vergleich zur endgültigen Qualitätsentscheidung |
| Parallele Stationen erhöhen die Kapazität nicht | Belegungs- und Zyklusprotokolle von Zuführung und Werkstückaufnahme | Unabhängige Prüfzeit im Vergleich zur Zeit der gemeinsamen Handhabungseinrichtung |
| Ausbringung in der ersten Stunde unterscheidet sich von der späteren | Zeitstempel für Anlauf, Aufwärmen und Wiederanlauf | Übergangsbetrieb im Vergleich zum gleichen stabilen Produktlauf |
| Ein Produkt läuft gut, ein anderes staut sich | Rezeptur, Umrüstung und Produktreihenfolge | Prozessbedarf nach Produkt statt als gemischter Durchschnitt |
| Schnellere Maschinen ändern die Auslaufmenge nicht | Auslaufmengen und Warteschlangen vor und nach der Änderung | Geschwindigkeit einer Ressource ohne Engpass im Vergleich zur ausbringungsbegrenzenden Ressource |
Ungenügende Versorgung und blockierte Zustände weisen auf unterschiedliche Durchflussbeschränkungen hin, wie Ron MacDonald von OMAC auf der PACK EXPO East 2022 erläuterte. Nachgelagerte Funktionen müssen außerdem die schnellere Entladung bewältigen können, mit der sich ein Rückstau nach einer Unterbrechung abbauen lässt.
Auch in der MIT-Fallstudie zu Heineken lag eine Beschränkung in der Ablaufplanung und den Informationsaktualisierungen zwischen Brau- und Verpackungsstufen. Die Engpassdiagnose bezog sich auf die gesamte Route und nicht auf die Nenngeschwindigkeit einer Maschine. Deshalb werden zusätzlich zur Zykluszeit auch Ereigniszeitpunkte und die Reihenfolge des Produktflusses benötigt.
Arbeitssicherheit: Verwenden Sie für diese Vergleiche aufgezeichnete Ereignisse und Beobachtungen hinter Schutzeinrichtungen. Ein Stopptaster ist gemäß US29CFR1910.147 keine Vorrichtung zur Trennung von Energiequellen. Das Beseitigen physischer Staus ist geschultem Personal vorbehalten, das das geltende Isolierungsverfahren des Standorts befolgt; das Umgehen von Schutzeinrichtungen kann zu Verletzungen am Arbeitsplatz führen.
Beispiele für Fertigungslinien aus verschiedenen Branchen
Fertigungsliniensysteme sind integriert und unterscheiden sich hinsichtlich Ausbringung und Taktung. Ein sinnvoller Vergleichsmaßstab sind daher fertige Einheiten, die den angegebenen Produktionsbedarf erfüllen, statt des schnellsten Prozesszyklus einer anderen Branche.
Welche Beispiele für automatisierte Fertigungssysteme gibt es?
Zu den Beispielen für automatisierte Fertigungssysteme zählen Kabelfertigungslinien, Zerspanungs-Transferlinien, robotergestützte Montagezellen sowie automatisierte Abfüll- und Verpackungssysteme. Jedes System kombiniert unterschiedliche Fertigungsprozesse. Entscheidend ist die Route, die ein Produkt durchläuft, und was am Ende dieser Route gezählt wird – nicht, ob alle Prozesse dieselbe Automatisierungstechnik verwenden.
Die DC-Kabelfertigungslinie von ZEUEE gibt 10–12 fertige Teile pro Minute und eine separate Punktschweißzykluszeit von 0.8 Sekunden an. 60 geteilt durch die Schweißzeit ergibt 75 Schweißzyklen pro Minute; zur Fertigung des fertigen Kabels gehören auch Prüfung, Umspritzen und Bündeln.
Vergleichen
- Dasselbe Fertigprodukt und dieselbe Abnahmegrenze zugrunde legen.
- Stopps und Umrüstungen der ausgewählten Schicht einbeziehen.
- Einen Prozesszyklus von der Ausbringung der gesamten Route trennen.
Vermeiden
- Eine Schweißdauer als Garantie für die gesamte Linie auszugeben.
- Einen CNC-Bearbeitungszyklus mit der Ausbringung verpackter Produkte gleichzusetzen.
- Unterschiedliche Fertigungsbranchen zu einem nominellen Geschwindigkeitsbereich zusammenzufassen.
Transferlinien in der Automobilindustrie koordinieren Zerspanung, Positionierung und Prüfung. Bei der Montage elektronischer Produkte können Einsetzen, Fügen und elektrische Prüfungen erforderlich sein. Eine automatisierte Montagelinie kann außerdem teilautomatische Montagearbeitsgänge beibehalten, wenn manuelle Handhabung wirtschaftlich ist. Das NIST-Mehrproduktmodell zeigt, warum Produktmix und Ablaufplanung in die Kapazitätsbetrachtung einfließen sollten.
Von den Betriebsanforderungen zur definierten Fertigungslinie
Legen Sie die Produktroute, die benötigte Ausbringung freigegebener Teile und das verfügbare Produktionszeitfenster fest, um die passende Automatisierungslösung auszuwählen. Berücksichtigen Sie Produktmix, Prüfung und Umrüstungen.
Werksleitungen benötigen eine Ausbringung, die zum Produktionsplan passt. Qualitätsteams benötigen nachvollziehbare Freigabeentscheidungen. Die Finanzabteilung braucht Berechnungen zu Arbeitseinsparungen und Kostensenkungen, die auf freigegebenen Teilen statt auf der besten Rate einer laufenden Maschine beruhen. So kann der Einkauf Automatisierungssysteme anhand desselben Leistungsumfangs vergleichen.
- Prozessschritte, Prüfstellen und endgültig gezählte Einheit auflisten.
- Verfügbare Stunden angeben und festhalten, welche geplanten Aktivitäten zum Produktionszeitfenster zählen.
- Chargengrößen, Variantenreihenfolge und Umrüsthäufigkeit angeben.
- Zuführung, Rückführungswege, Pufferbelegung und gemeinsam genutzte Ressourcen ermitteln.
- Freigegebene, ausgeschiedene und gesperrte Teile getrennt erfassen.
Die Produktionsrate hängt von Zuverlässigkeit, Puffer und Ablaufplanung ab, wie in der NIST-Analyse zur Produktionsrate untersucht. Für ein konfiguriertes System nutzen Sie die Lösungen von ZEUEE für automatisierte Fertigungslinien. Die Einführung einer Fertigungslinie und ihre Amortisation werden ausführlicher im separaten Leitfaden zur Automatisierung von Fertigungslinien behandelt.
Branchenausblick: Bessere Daten brauchen klare Definitionen
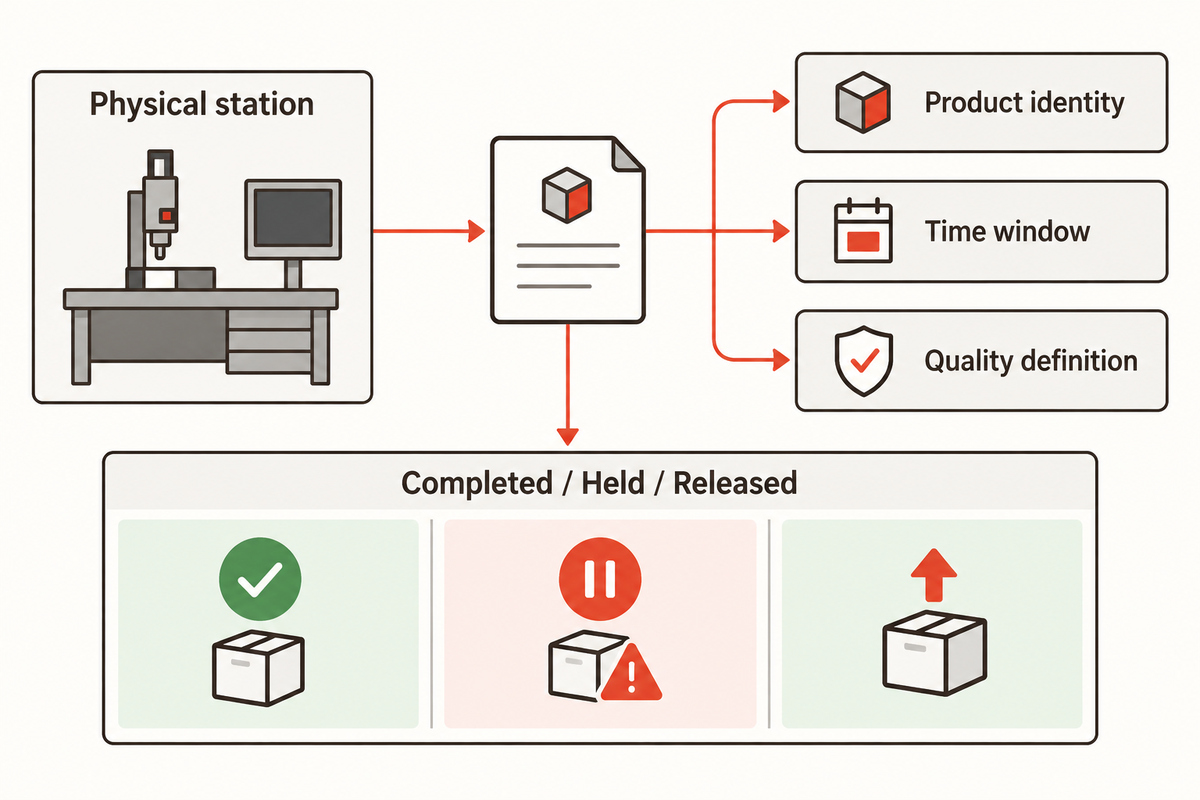
Bei aktuellen Arbeiten zur Fabrikautomatisierung geht es darum, Maschinendaten auszutauschen und ihnen über Hersteller hinweg klarere gemeinsame Bedeutungen zuzuweisen. Vernetzte Schnittstellen ermöglichen die Überwachung, doch auch bei vernetzten Zählungen braucht es eine Produktkennung, ein Zeitfenster und eine Qualitätsdefinition. Industrie-4.0-Projekte verbessern Fertigungsentscheidungen nur dann, wenn die Bedeutungen über Maschinen und Berichtssysteme hinweg übereinstimmen.
Laut dem Update der OPC Foundation vom September 2026 steuerte ein herstellerübergreifender Versuch virtuelle Maschinen, die zu einer Fertigungslinie kombiniert waren, und brachte damit Interoperabilität und Prüfung voran. Das Update verzeichnete außerdem die Wartungsveröffentlichung UAFX V1.00.04 vom Juli 2026.
Bei einer bestehenden Fertigungslinie besteht die Prozessverbesserung darin, jede gemeldete Zählung ihrer physischen Station und ihrem Qualitätsstatus zuzuordnen, bevor Dashboards zusammengeführt werden, und zwischen fertiggestellten, gesperrten und freigegebenen Mengen zu unterscheiden. Das ist auch dann erforderlich, wenn alle Geräte über dasselbe Netzwerk kommunizieren.
Häufig gestellte Fragen
Wird Automatisierung menschliche Arbeitskräfte ersetzen?
Automatisierung übernimmt ausgewählte Aufgaben; Beschäftigte kümmern sich weiterhin um Materialnachschub, Wartung und Ausnahmefälle.
Manuelle Montage kann in einen überwachten Maschinenablauf integriert werden, ohne alle menschlichen Aufgaben zu ersetzen. Bedienpersonal kann Material einlegen, gesperrte Produkte bearbeiten oder Umrüstungen vornehmen. Ingenieure warten Rezepturen und beheben Störungen. Bei der Einführung der Automatisierung müssen diese Aufgaben eindeutig zugewiesen werden, damit die Linie nicht auf Unterstützung wartet, die im Personalplan nicht mehr vorgesehen ist. Menschen und Maschinen müssen anhand klar definierter Zuständigkeiten zusammenarbeiten.
Was ist eine Transferlinie?
Eine Transferlinie transportiert Werkstücke durch eine miteinander verbundene Folge von Bearbeitungsstationen.
Die Werkstückhandhabung transportiert jedes Teil zwischen Arbeitsgängen wie Bearbeitung, Fügen und Prüfung. Manche Transferlinien bewegen alle beteiligten Teile synchron. Andere ermöglichen unabhängige Bewegungen und eine Zwischenpufferung. Spannvorrichtungen können am Werkstück verbleiben oder Positioniermechanismen können es an jeder Station ausrichten. Der Ablauf, die Transferbedingungen und die gemeinsame Nutzung von Ressourcen bestimmen, wie sich Verzögerungen entlang der Linie ausbreiten.
Wie verbessert Automatisierung die Produktqualität?
Automatisierung kann die Produktqualität verbessern, indem sie kontrollierte Arbeitsgänge wiederholt und deren Ergebnisse prüft.
Eine wiederholgenaue Bewegung verringert die Streuung nur, wenn das Werkstück richtig positioniert ist und die Prozesseinstellungen dazu passen. Für die Prüfung braucht es außerdem eine festgelegte Abnahmeregel und einen funktionierenden Ausschleusweg. Um die Produktqualität zu verbessern, müssen Messwert und Produktidentität bei nachfolgenden Arbeitsgängen erhalten bleiben. Ein Zähler, der lediglich abgeschlossene Teile erfasst, kann nicht zwischen einem freigegebenen Teil und einem unterscheiden, das noch geprüft werden muss.
Was ist eine robotergestützte Montagelinie?
Eine robotergestützte Montagelinie setzt Roboter für ausgewählte Montage- oder Handhabungsarbeiten ein.
Roboter können Teile positionieren oder Werkzeuge bedienen, während spezielle Anlagen andere Aufgaben übernehmen. Bei einer robotergestützten Montage muss nicht jeder Arbeitsplatz mit einem Roboter ausgestattet sein. Zuführung, Spannvorrichtungen und Prüfung müssen weiterhin zeitlich aufeinander abgestimmt sein, damit die geforderte Ausbringung und der Produktmix erreicht werden.
Lohnt sich Automatisierung nur für große Hersteller?
Nein. Die Wirtschaftlichkeit hängt von wiederholbaren Arbeitsabläufen, nutzbarer Kapazität und den Kosten ab, die das Projekt tatsächlich einspart.
Hohe Produktionsmengen können die festen Anlagenkosten auf mehr Teile verteilen. Doch auch kleinere Hersteller können zunächst eine häufig anfallende, stabile Aufgabe automatisieren. Vergleichen Sie die erwartete Ausbringung freigegebener Teile mit dem Bedarf und berücksichtigen Sie Umrüstung, Support und Materialausschuss. Eine höhere Flexibilität kann bei unterschiedlichen Aufträgen helfen; dafür müssen jedoch auch Werkzeuge und Steuerungstechnik geeignet sein. Ein schrittweises Vorgehen kann Kosten senken, ohne alle Prozesse auf eine Linie festzulegen. Berechnen Sie den ROI mit demselben Produktionszeitraum und derselben Qualitätsgrenze wie im Kapazitätsplan.
Welche Komponenten kommen bei der Automatisierung von Montagelinien zum Einsatz?
Zur Automatisierung von Montagelinien gehören Handhabungstechnik, Prozessstationen, Sensoren und aufeinander abgestimmte Steuerungen.
Je nach Ausführung können Roboter, Prüfgeräte oder programmierbare Antriebe hinzukommen. Fahrerlose Transportfahrzeuge können Material zwischen Bereichen bereitstellen. Spannvorrichtungen positionieren das Produkt während des Arbeitsgangs.
Was sollten Hersteller vor der Automatisierung berücksichtigen?
Hersteller sollten Bedarf, Teilezustand und Fertigungsablauf festlegen, bevor sie Anlagen auswählen.
Ermitteln Sie zunächst, wie viele freigegebene Teile im verfügbaren Zeitraum benötigt werden. Bestimmen Sie anschließend den Prozess, der die Auslieferung begrenzt, die zu verarbeitenden Varianten und die dafür benötigten Mitarbeitenden. Eine höhere Effizienz an einer Station, die keinen Engpass darstellt, kann die Ausbringung fertiger Teile unverändert lassen. Um die Produktivität zu verbessern, vergleichen Sie die Auslaufzahlen vor und nach einer Änderung bei gleichem Produktmix. Eine höhere Produktionsgeschwindigkeit ist nur dann sinnvoll, wenn der übrige Fertigungsablauf sie bewältigen kann. Um Stillstandszeiten zu minimieren, müssen auch Wiederanlauf und Nachschub berücksichtigt werden.
Anforderungen an den Betrieb in einem Lastenheft für die Fertigungslinie festhalten
Bringen Sie die Produktzeichnung, den Fertigungsablauf, die geforderte Ausbringung freigegebener Teile und das Umrüstmuster in das Gespräch ein. ZEUEE entwickelt industrielle Automatisierungsanlagen für vernetzte Fertigungs- und Montageaufgaben.
Besprechen Sie Ihre ProduktionsanforderungenEinblicke von ZEUEE in die Fertigung
ZEUEE liefert Anlagen für die Produktions- und Montageautomatisierung. Erfahren Sie mehr über die Arbeit des Unternehmens im Unternehmensprofil von ZEUEE.
Referenzen und Quellen
- New Jersey Institute of Technology: Petri-Netz-Modellierung von Puffern in automatisierten Fertigungssystemen
- OPC Foundation: OPC40501-1, Anhang C.2.1, mengenbasierte KPIs
- National Institute of Standards and Technology: Leistungsanalyse von Bernoulli-Fertigungslinien für mehrere Produkte mit dedizierten endlichen Puffern, 2017
- Roque Calvo: Ermittlung von Engpässen und Optimierung des Durchsatzes bei seriellen Fertigungslinien mit begrenzten Puffern, 2026
- Lean Enterprise Institute: Taktzeit
- Massachusetts Institute of Technology: Kapazität bei Heineken México durch systemisches Denken des MIT freisetzen, 2021
- OPC Foundation: OPC40501-1 v1.02, Produktion
- National Institute of Standards and Technology: Transientenanalyse serieller Fertigungslinien mit verderblichen Produkten, 2017
- Haugaard und Kollegen, SDU Robotics: Studie zur Teilezuführung mit Vision-Trap, 2022
- Automation World: PackML und Maschine-zu-Maschine-Kommunikation, März 2022
- Electronic Code of Federal Regulations: US29CFR1910.147, Kontrolle gefährlicher Energie
- OPC Foundation: Field Level Communications Corner, September 2026
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Ähnliche Beiträge

Im Trend