ติดต่อ Zeyu lntelligent Industrial Company

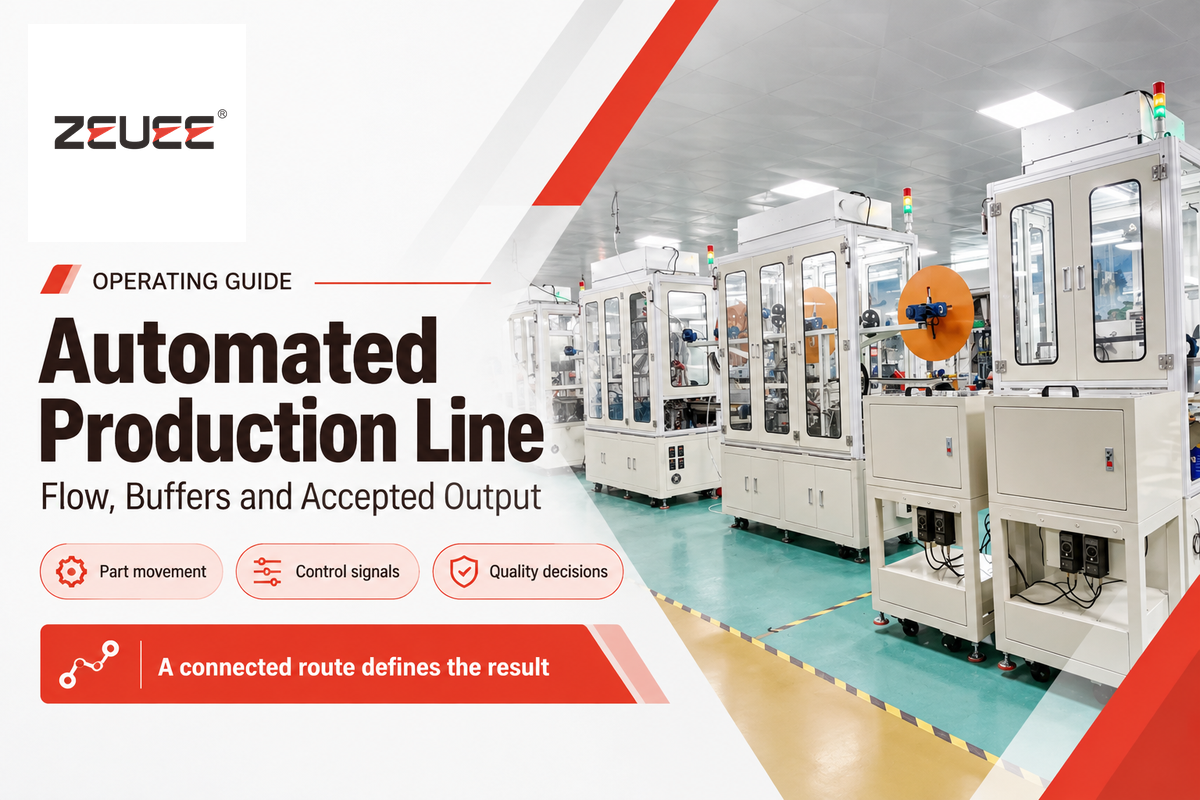
คู่มือสายการผลิตอัตโนมัติ: การไหล การควบคุม และผลผลิต

อัปเดตเดือนตุลาคม 2026
สายการผลิตอัตโนมัติเชื่อมต่อสถานีงานและระบบลำเลียงวัสดุเข้ากับระบบควบคุม เพื่อทำงานตามลำดับที่กำหนด เครื่องจักรแต่ละเครื่องอาจทำงานของตนเสร็จในขณะที่สถานีถัดไปยังไม่ว่าง เวลารอจึงเป็นสาเหตุที่เครื่องจักรทำงานเร็วไม่ได้แปลว่าสายการผลิตจะทำงานเร็วตามไปด้วย
สายการผลิตอัตโนมัติประสานการแปรรูป การเคลื่อนย้ายชิ้นงาน และการตัดสินใจด้านคุณภาพระหว่างสถานีที่เชื่อมต่อกัน ผลผลิตที่ใช้งานได้คือจำนวนผลิตภัณฑ์ที่ผ่านเกณฑ์และออกจากขอบเขตที่กำหนดต่อหน่วยเวลา
ข้อมูลจำเพาะโดยสรุป: สิ่งที่ควรวัด
| ความต้องการ | จำนวนชิ้นงานดีที่ต้องผลิตภายในเวลาการผลิตที่มี |
| การไหล | การนำชิ้นงานเข้า การส่งต่อ การรอ และการออกจากสายการผลิต |
| ขอบเขตการตรวจรับคุณภาพ | ชิ้นงานที่อนุมัติให้ผ่าน แยกจากของเสียและสินค้าที่พักไว้ |
- การเพิ่มความเร็วของเครื่องจักรที่ไม่ใช่คอขวดอาจเพิ่มชิ้นงานค้างรอ โดยไม่ได้เพิ่มผลผลิตสำเร็จ
- Takt ตามความต้องการ เวลาไซเคิลของสถานี และเวลาการไหลรวม ใช้ตอบคำถามคนละเรื่อง
- บัฟเฟอร์ช่วยรักษาการไหลได้เฉพาะเมื่อมีชิ้นงานหรือพื้นที่ว่างเพียงพอกับเหตุขัดข้องนั้น
- ตัวนับชิ้นงานที่ผลิตเสร็จอาจนับผลิตภัณฑ์ที่ยังไม่ผ่านการอนุมัติคุณภาพขั้นสุดท้ายด้วย
สายการผลิตอัตโนมัติคืออะไร?
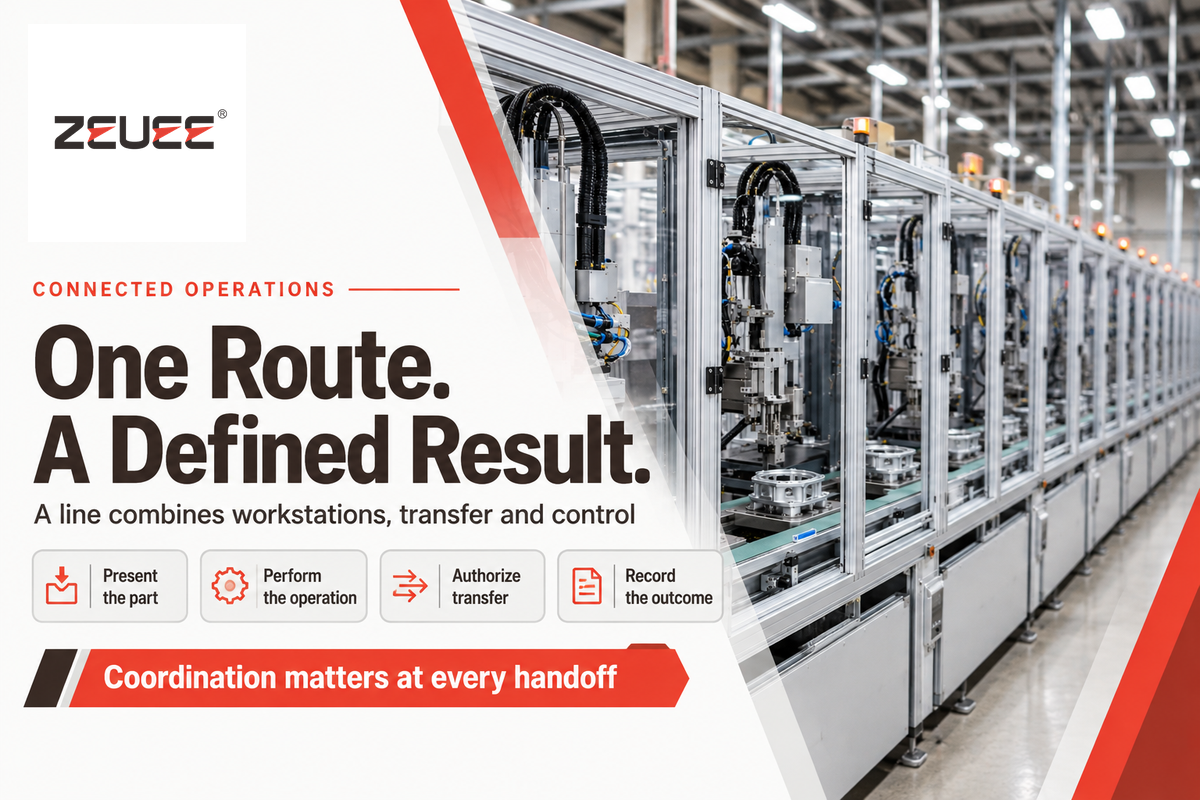
สายการผลิตอัตโนมัติคือระบบการผลิตที่เชื่อมต่อกัน โดยเครื่องจักรทำงานต่อเนื่องเป็นลำดับและส่งต่อชิ้นงานภายใต้การควบคุมที่ประสานกัน โดยทั่วไปกระบวนการอาจรวมถึงการตัดเฉือน การเชื่อมประกอบ การทดสอบ หรือการบรรจุหีบห่อ สายการประกอบใช้เชื่อมชิ้นส่วนเข้าด้วยกัน ส่วนระบบการผลิตที่กว้างกว่านั้นอาจแปรรูปวัสดุก่อนเริ่มประกอบผลิตภัณฑ์
เทคโนโลยีระบบอัตโนมัติทำงานซ้ำผ่านลำดับคำสั่งที่ตั้งโปรแกรมไว้ เซนเซอร์ และแอกชูเอเตอร์ หุ่นยนต์เป็นตัวอย่างหนึ่งของเครื่องมือที่ทำงานตามลำดับคำสั่งได้ กลไกเฉพาะทางยังสามารถป้อนหรือจัดตำแหน่งชิ้นงานได้โดยไม่ต้องใช้แขนหุ่นยนต์ แม้กระบวนการจะเป็นระบบอัตโนมัติเต็มรูปแบบ ก็ยังอาจต้องมีคนเติมวัสดุและจัดการกรณียกเว้น
ในงานวิจัยการสร้างแบบจำลองบัฟเฟอร์ สถานีงานและจุดจัดเก็บต้องทำงานร่วมกันเพื่อหลีกเลี่ยงการค้างตายและการล้นของบัฟเฟอร์ จึงเห็นได้ว่าการนำระบบอัตโนมัติหลายระบบมาวางต่อกันไม่ได้รับประกันว่าจะประสานการส่งต่องานกันได้
- นำชิ้นงานเข้า ป้อนและจัดวางชิ้นงานให้หันไปในทิศทางที่กำหนด
- ดำเนินการ เรียกใช้สูตรการผลิตที่เลือกและบันทึกผล
- อนุมัติการส่งต่อ ปล่อยชิ้นงานเมื่อสถานีปลายทางพร้อมรับ
- บันทึกผลลัพธ์ ติดตามสถานะผ่านเกณฑ์ คัดชิ้นงานเสียออก หรือพักชิ้นงานไว้ก่อนเข้าสู่ขั้นตอนถัดไป
ชิ้นงาน สัญญาณ และการตัดสินใจเคลื่อนผ่านสายการผลิตอย่างไร
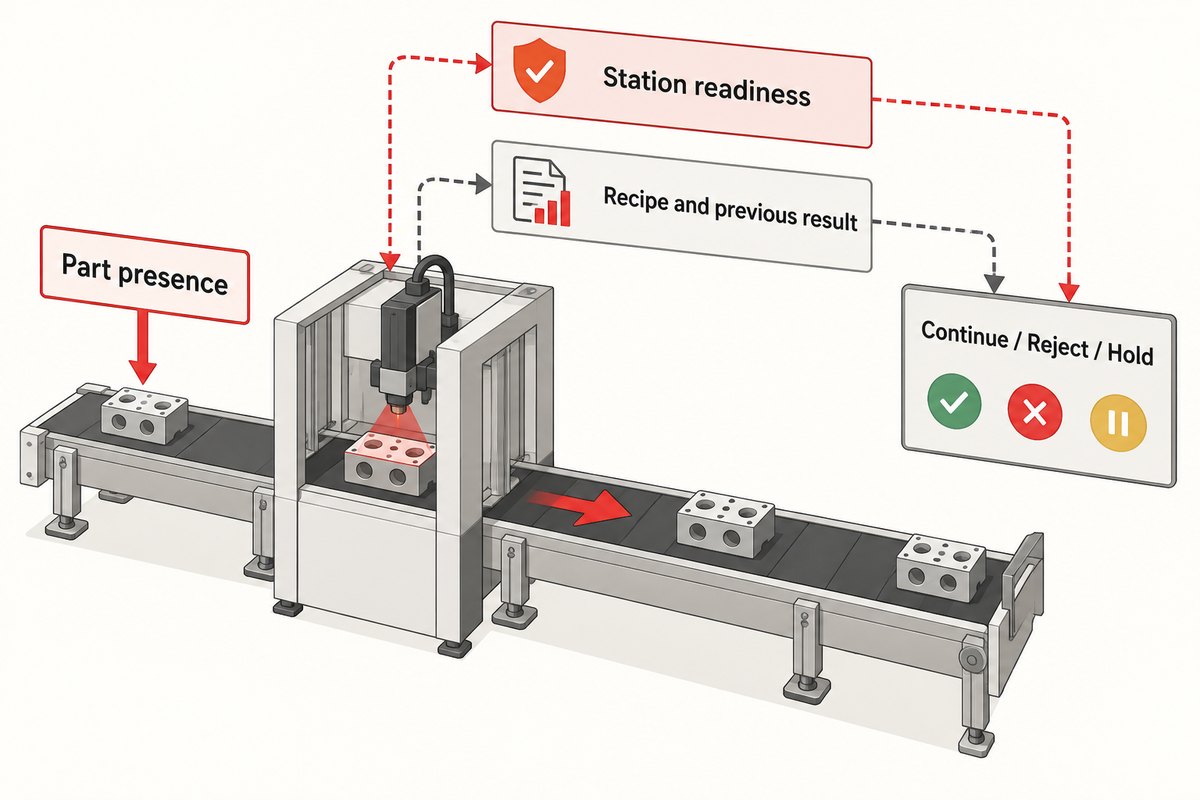
สัญญาณควบคุมอนุมัติการทำงานแต่ละขั้นและการส่งต่อชิ้นงาน ตัวควบคุมลอจิกแบบโปรแกรมได้ตรวจสอบเงื่อนไข เช่น การมีชิ้นงานและความพร้อมของสถานี ก่อนสั่งให้ทำงานถัดไป ข้อมูลการผลิตใช้ติดตามชิ้นงานหรือแบตช์ และแจ้งสถานีถัดไปว่าต้องใช้สูตรการผลิตใด รวมถึงผลจากขั้นตอนก่อนหน้า
ระบบขนถ่ายวัสดุอาจใช้ระบบลำเลียงพาเลต กลไกหยิบและวาง หรือสายพานลำเลียง ระบบสายพานทำหน้าที่เคลื่อนย้ายชิ้นงาน ส่วนอุปกรณ์จัดตำแหน่งจะวางชิ้นงานให้อยู่ในตำแหน่งทำงาน เซนเซอร์ที่บอกว่าพาหนะลำเลียงมาถึงแล้วให้ข้อมูลต่างจากการวัดเพื่อยืนยันว่าชิ้นส่วนอยู่ในตำแหน่งแล้ว
ตัวอย่างเช่น กระบวนการประกอบอาจมีขั้นตอนโหลดชิ้นงาน เสียบชิ้นส่วน เชื่อมประกอบ ตรวจสอบ และนำชิ้นงานออก ลำดับการควบคุมต้องแยกให้ได้ระหว่างอุปกรณ์จับยึดชิ้นงานที่ยังว่างกับชิ้นงานประกอบที่ไม่ผ่านเกณฑ์ ผลการควบคุมคุณภาพต้องกำหนดปลายทางว่าจะให้ทำงานต่อ คัดชิ้นงานเสียออก หรือพักไว้เพื่อประเมินเพิ่มเติม
นิยามปริมาณสำหรับเครื่องมือกลของ OPC Foundation แยกจำนวนที่ผลิตออกจากจำนวนชิ้นงานดี ดังนั้น การนับเฉพาะรอบการทำงานของเครื่องอาจทำให้ประเมินคุณภาพผลิตภัณฑ์สูงเกินจริง ระบบติดตามต้องระบุความหมายของตัวนับ ขอบเขตการวัด รหัสผลิตภัณฑ์ และจำนวนที่เกี่ยวข้องกับตัวเลขนั้น
บัฟเฟอร์ 2 แบบที่ต่างกัน:บัฟเฟอร์ทางกายภาพใช้เก็บชิ้นงาน ส่วนบัฟเฟอร์ข้อมูลใช้เก็บข้อความที่รอส่งต่อหรือประมวลผล การเชื่อมต่อฐานข้อมูลกลับมาใช้งานได้ไม่ได้ช่วยเคลื่อนย้ายชิ้นงานที่ค้างอยู่ และสายพานที่ว่างก็ไม่ได้ยืนยันว่าบันทึกการตรวจสอบทุกชุดถูกส่งถึงฐานข้อมูลแล้ว
สายการผลิตแบบซิงโครนัสและอะซิงโครนัส
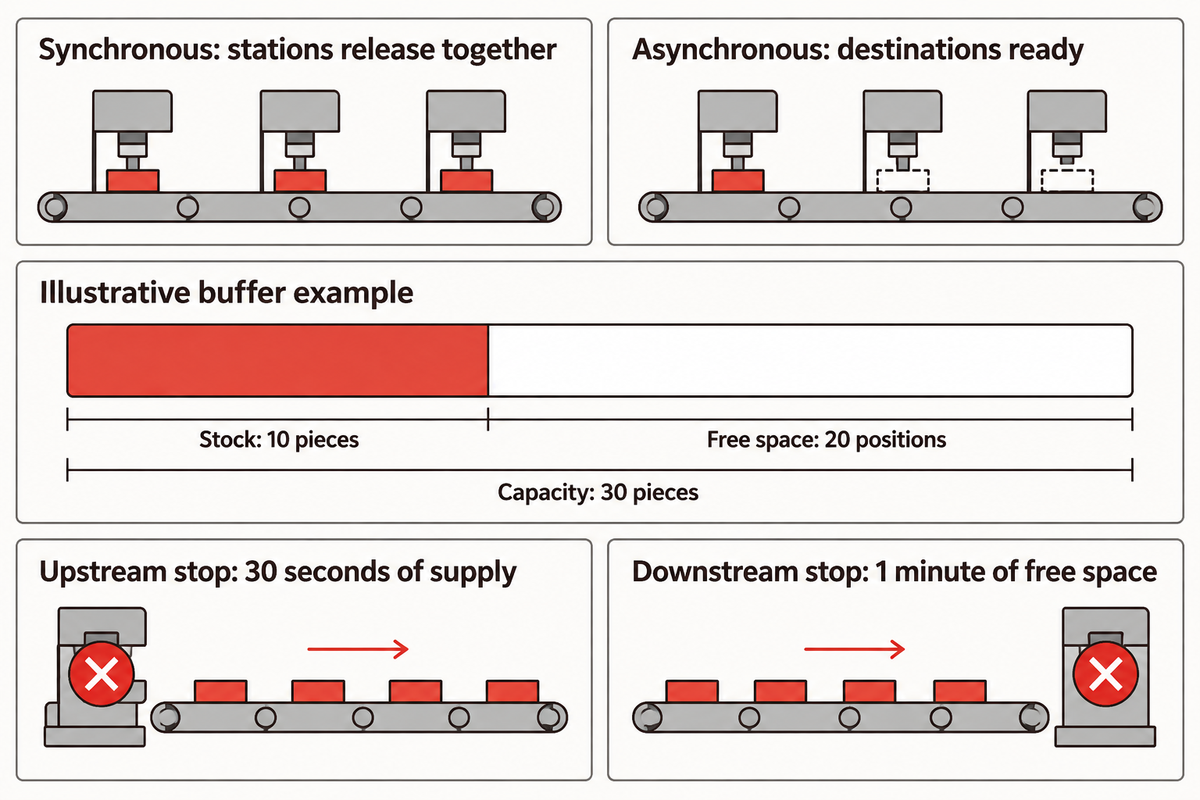
สายการผลิตแบบซิงโครนัสจะเคลื่อนที่พร้อมกันเสมอ ชิ้นงานจึงเลื่อนไปพร้อมกันเมื่อทำงานที่จำเป็นครบแล้ว ส่วนสายการผลิตแบบอะซิงโครนัสอนุญาตให้สถานีหรือพาหนะเคลื่อนที่แยกจากกันได้เมื่อผ่านเงื่อนไขการส่งต่อ บัฟเฟอร์ช่วยให้สถานีที่อยู่ติดกันทำงานต่อได้แม้เกิดการหยุดชะงัก แต่ถ้าบัฟเฟอร์ขาเข้าว่างหรือบัฟเฟอร์ขาออกเต็ม การแยกจังหวะการทำงานก็หยุดลง
งานศึกษาระบบบัฟเฟอร์จำกัดสำหรับหลายผลิตภัณฑ์ของ NIST ปี 2017 วิเคราะห์อัตราการผลิตภายใต้สมมติฐานด้านความน่าเชื่อถือและการจัดตารางที่แตกต่างกัน ผลการศึกษานี้ใช้กับแบบจำลองการผลิตที่กำหนดไว้ และไม่ได้กำหนดหลักการทั่วไปสำหรับคำนวณขนาดบัฟเฟอร์ของสายการผลิตอัตโนมัติทุกประเภท
รูปแบบการส่งต่อ ผังการผลิต และระดับระบบอัตโนมัติ เป็นองค์ประกอบคนละด้านของสายการผลิต เส้นทางพาเลตอาจมีทั้งงานประกอบที่ทำด้วยมือและระบบอัตโนมัติ ส่วนเครื่องจักรโรตารีอัตโนมัติอาจทำหน้าที่เป็นสถานีหนึ่งในเส้นทางการผลิตแบบอะซิงโครนัส
| รูปแบบการทำงาน | ลักษณะการเคลื่อนงาน | ผลต่อการทำงาน |
|---|---|---|
| การส่งต่อแบบซิงโครนัส | สถานีปล่อยชิ้นงานพร้อมกัน | หากขั้นตอนที่จำเป็นล่าช้า รอบการส่งต่อจะต้องรอ |
| สายพานลำเลียงแบบอะซิงโครนัส | ชิ้นงานเคลื่อนที่เมื่อปลายทางพร้อมรับ | ปริมาณชิ้นงานสะสมเพิ่มหรือลดเมื่ออัตราการผลิตต่างกัน |
| วงจรพาเลต | อุปกรณ์จับยึดชิ้นงานใช้ลำเลียงชิ้นงานที่ระบุเอกลักษณ์ไว้ | การส่งพาเลตเปล่ากลับก็ต้องมีความจุรองรับ |
| โต๊ะหมุนกำหนดตำแหน่ง | โต๊ะร่วมใช้เลื่อนตำแหน่งระหว่างขั้นตอนการทำงาน | การแปรรูปและการเลื่อนตำแหน่งใช้เวลารอบการทำงานร่วมกัน |
| กระบวนการต่อเนื่อง | วัสดุเคลื่อนผ่านกระบวนการปรับสภาพอย่างต่อเนื่อง | เวลาที่วัสดุอยู่ในกระบวนการและอัตราการไหลของวัสดุต้องเหมาะกับกระบวนการ |
| สถานีผลิตแบบแบตช์ | ชิ้นงานกลุ่มหนึ่งผ่านกระบวนการพร้อมกัน | ขนาดแบตช์และช่วงเวลาการปล่อยงานเป็นตัวกำหนดกำลังการผลิตเฉลี่ย |
| สถานีงานขนาน | แบ่งงานไปยังทรัพยากรหลายชุดที่มีความสามารถเทียบเท่ากัน | ระบบขนถ่ายที่ใช้ร่วมกันอาจจำกัดผลผลิตร่วมกัน |
| การตรวจสอบแบบขนาน | ช่องจับยึดหลายช่องทดสอบชิ้นงานแยกกัน | การพิจารณาเฉพาะระยะเวลาทดสอบทำให้ประเมินกำลังการผลิตต่ำกว่าความเป็นจริง |
| เส้นทางการผลิตหลายรุ่น | สูตรการผลิตหรือเส้นทางเปลี่ยนไปตามผลิตภัณฑ์ | ลำดับผลิตภัณฑ์ส่งผลต่อความต้องการของสถานี |
| รูปแบบผสมระหว่างทำมือและอัตโนมัติ | คนและเครื่องจักรทำงานคนละส่วนให้เสร็จ | การเติมวัสดุหรือการตรวจสอบด้วยมืออาจเป็นตัวกำหนดจังหวะการไหล |
มีการติดตั้งบัฟเฟอร์จัดเก็บในสายการผลิตอัตโนมัติอย่างไร?
บัฟเฟอร์จัดเก็บมักวางไว้ระหว่างกระบวนการ เพื่อพักชิ้นงานเมื่ออัตราการไหลเข้ากับไหลออกของกระบวนการไม่เท่ากัน สต็อกช่วยปกป้องสถานีปลายน้ำเมื่อการป้อนจากต้นน้ำหยุดชะงัก ส่วนพื้นที่ว่างช่วยรองรับสถานีต้นน้ำเมื่อการระบายชิ้นงานปลายน้ำหยุดลง ระดับการป้องกันขึ้นอยู่กับความจุ ปริมาณที่จัดเก็บอยู่ในขณะนั้น และกฎการส่งต่องาน
ตัวอย่าง:บัฟเฟอร์จุได้ 30 ชิ้น และขณะนี้มีชิ้นงานอยู่ 10 ชิ้น ทั้งสองกระบวนการทำงานที่ 20 ชิ้นต่อนาที หากต้นน้ำหยุด บัฟเฟอร์จะมีชิ้นงานป้อนปลายน้ำได้ 10/20 = 0.5 นาที (30 วินาที) หากปลายน้ำหยุด จะเหลือช่องว่าง 20 ตำแหน่ง เทียบเท่ากับงานจากต้นน้ำ 1 นาที
การหยุดชะงัก 10 วินาทีและ 100 วินาทีใช้ความสามารถของบัฟเฟอร์ต่างกัน การหยุดสั้นๆ ซ้ำหลายครั้งก็ลดการป้องกันได้ หากสต็อกไม่ฟื้นตัวระหว่างครั้ง การวิเคราะห์สายการผลิตที่มีบัฟเฟอร์จำกัดของ Roque Calvo ปี 2026 พิจารณาสถานีงานเป็นทรัพยากรที่เชื่อมโยงกัน ไม่ใช่เครื่องจักรอิสระต่อกัน
นาฬิกา 3 แบบที่อธิบายประสิทธิภาพสายการผลิต
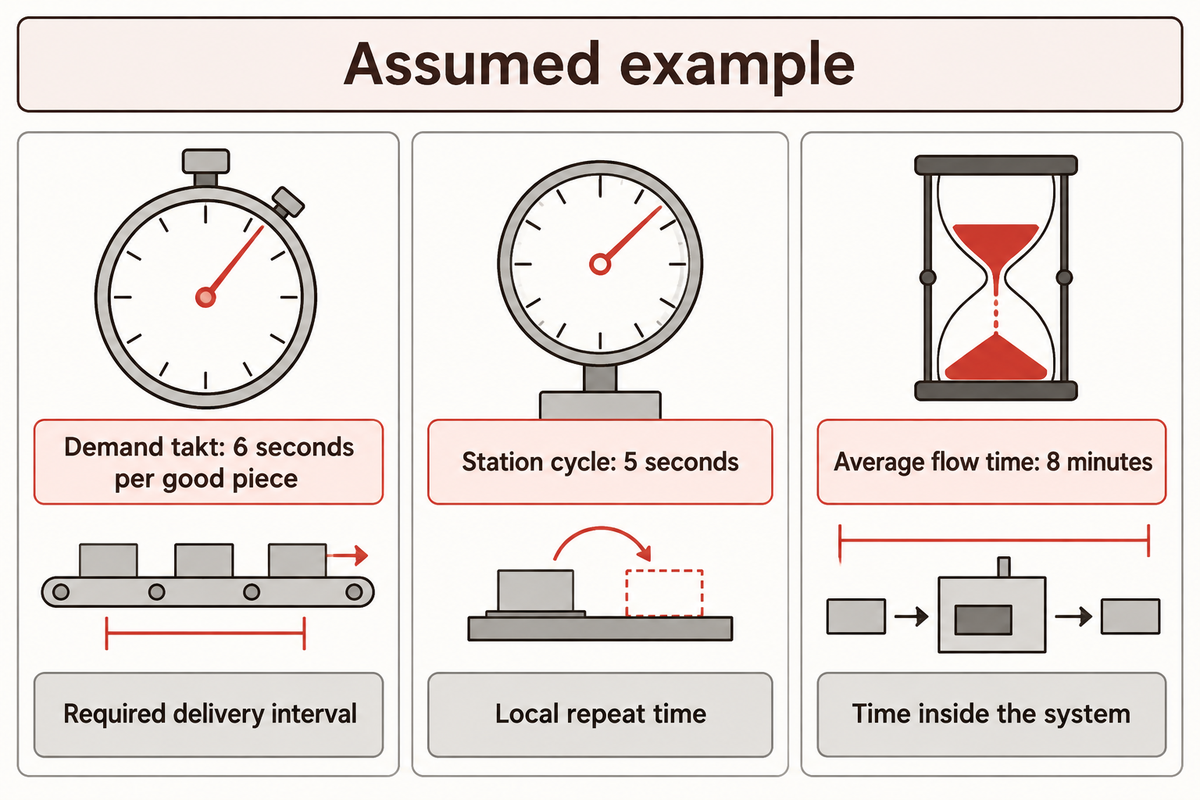
Takt ตามความต้องการหมายถึงช่วงเวลาที่ต้องส่งมอบสินค้า เวลาไซเคิลใช้วัดการทำงานซ้ำของเครื่องจักรหรือสถานี ส่วนเวลาการไหลคือเวลาที่ชิ้นงานอยู่ในระบบ รวมเวลารอด้วย สายการผลิตอาจตอบสนองความต้องการได้ แม้ชิ้นงานแต่ละชิ้นจะใช้เวลาอยู่ในกระบวนการนาน
ตรวจสอบการไหลด้วยนาฬิกา 3 แบบ
การตรวจสอบการไหลด้วยนาฬิกา 3 แบบเปรียบเทียบช่วงเวลาตามความต้องการ รอบการทำงานของสถานี และเวลาการไหลรวม ก่อนประเมินกำลังการผลิตของสายการผลิต
“Takt time คำนวณจากเวลาการผลิตที่มี หารด้วยความต้องการของลูกค้า”
สมมติฐานตัวอย่าง:สมมติว่ามีเวลาผลิต 60 นาที ความต้องการ 600 ชิ้นดี รอบการทำงานของสถานี 5 วินาที และอัตราการผลิตที่สม่ำเสมอ 600 ชิ้นต่อชั่วโมง งานระหว่างทำเฉลี่ยภายในขอบเขตเดียวกันมี 80 ชิ้น ตัวอย่างนี้ไม่รวมของเสียและงานแก้ไข
| ตัวชี้วัด | การคำนวณหรือการสังเกต | ความหมาย |
|---|---|---|
| Takt ตามความต้องการ | 60 × 60 ÷ 600 = 6 วินาทีต่อชิ้นดี | ช่วงเวลาส่งมอบที่ต้องการ |
| เวลาไซเคิลของสถานี | 5 วินาทีต่อรอบการทำงานซ้ำของสถานี | เวลาทำงานซ้ำเฉพาะจุด ก่อนรวมเวลาสูญเสียของทั้งสายการผลิต |
| เวลาการไหลเฉลี่ย | 80 ÷ 600 ชั่วโมง = 8 นาที | เวลาเฉลี่ยที่ชิ้นงานอยู่ภายในระบบที่ระบุ |
การคำนวณสุดท้ายใช้กฎของ Little โดยงานระหว่างทำเฉลี่ยเท่ากับอัตราการผลิตคูณด้วยเวลาการไหลเฉลี่ย กรณีศึกษาการคิดเชิงระบบของ MIT เกี่ยวกับ Heineken México อธิบายความสัมพันธ์นี้ สินค้าคงคลังและผลผลิตต้องอ้างอิงการไหลเดียวกัน การนำชิ้นงานดิบขาเข้ามาปนกับเฉพาะผลผลิตสุดท้ายที่ผ่านเกณฑ์จะทำให้สมมติฐานของตัวอย่างใช้ไม่ได้
ในสายการผลิตแบบถ่ายโอนชิ้นงานที่กำหนดรอบตายตัว ไม่มีพื้นที่จัดเก็บระหว่างขั้นตอน ใช้เวลาแปรรูปคงที่ และเลื่อนชิ้นงานครั้งละ 1 ชิ้นต่อสถานี รอบการทำงานร่วมกันจะเท่ากับเวลาแปรรูปที่จำเป็นซึ่งนานที่สุดบวกเวลาเคลื่อนย้าย อย่างไรก็ตาม กฎนี้อาจใช้ไม่ได้กับทุกกระบวนการแบบแบตช์ แบบขนาน หรือแบบหลายรุ่นในระบบการผลิต
วิธีคำนวณจำนวนชิ้นงานดีต่อชั่วโมง
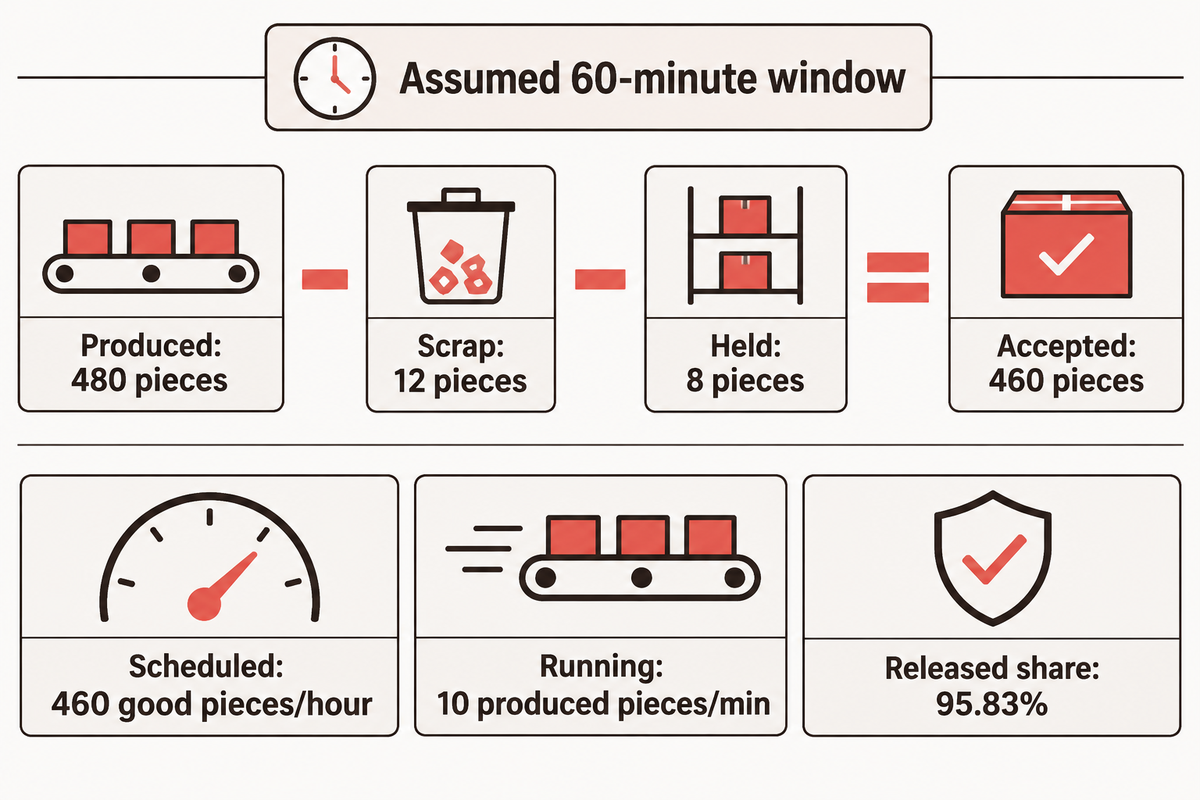
ในสมการจำนวนชิ้นงานดีต่อชั่วโมง ให้นำจำนวนชิ้นงานที่ผ่านเกณฑ์หารด้วยเวลาที่ผ่านไปเป็นชั่วโมง โดยรวมเวลาหยุดและเวลาเปลี่ยนรุ่นการผลิตด้วย การคำนวณนี้สมมติว่ารวมเวลาหยุดไว้ในช่วงเวลาที่กำหนด อัตราเฉพาะช่วงที่เครื่องเดินคำนวณอัตราการผลิตในช่วงเวลาหนึ่ง และตอบคำถามต่างจากอัตราผลผลิตในช่วงเวลาตามกำหนด
ตัวอย่าง:สังเกตสายการผลิตเป็นเวลา 60 นาที ซึ่งรวมเวลาหยุด 8 นาทีและเวลาเปลี่ยนรุ่น 4 นาที ในช่วงที่เครื่องเดิน 48 นาที สายการผลิตผลิตได้ 480 ชิ้น มีชิ้นงานเสีย 12 ชิ้น และพักไว้ 8 ชิ้น จึงผ่านเกณฑ์ 460 ชิ้น
| ตัวชี้วัด | การคำนวณ | ผลลัพธ์ |
|---|---|---|
| ผลผลิตที่ผ่านเกณฑ์ | 480 − 12 − 8 | ชิ้นงานดี 460 ชิ้น |
| อัตราผลผลิตในช่วงเวลาตามกำหนด | 460 ÷ (60 ÷ 60) | ชิ้นงานดี 460 ชิ้นต่อชั่วโมง |
| อัตรารวมเฉพาะช่วงที่เครื่องเดิน | 480 ÷ 48 | ผลิตได้ 10 ชิ้นต่อนาที |
| สัดส่วนชิ้นงานที่ผ่านเกณฑ์จากจำนวนที่ผลิต | 460 ÷ 480 × 100 | 95.83% |
การคำนวณด้วยปัจจัยการสูญเสียให้ผลเท่ากันเฉพาะเมื่อปัจจัยต่างๆ อ้างอิงข้อมูลชุดเดียวกัน: 48 ÷ 60 × 10 × 60 × 460 ÷ 480 = ชิ้นงานดี 460 ชิ้นต่อชั่วโมง หากนำอัตราผลผลิตที่ผ่านเกณฑ์ไปคูณด้วยปัจจัยคุณภาพอีกครั้ง จะเป็นการนับการสูญเสียซ้ำ
ตัวแปร PartsCompleted แบบเดิมไม่ได้บอกคุณภาพของชิ้นงาน ชิ้นงานที่นับเป็น PartsGood อาจได้รับผลตรวจคุณภาพที่ไม่ผ่านจากเครื่องจักรในภายหลัง โดยเซิร์ฟเวอร์เดิมไม่ได้แก้ไขประวัติข้อมูล ความแตกต่างเหล่านี้อธิบายไว้ในนิยามตัวนับการผลิต OPC40501-1 v1.02
แยกช่วงเริ่มเดินเครื่องและช่วงฟื้นตัวออกจากกัน เมื่อเปรียบเทียบอัตราการทำงานที่เสถียร ส่วนรายงานการส่งมอบให้รวมทุกนาทีในช่วงเวลาตามกำหนดที่เลือก งานศึกษาการวิเคราะห์สภาวะชั่วคราวของ NIST พิจารณาพฤติกรรมที่เปลี่ยนไปตามเวลาแยกจากประสิทธิภาพที่เสถียรในแบบจำลองผลิตภัณฑ์ที่เสื่อมสภาพได้
ตัวอย่างการทดสอบแบบขนาน: สมมติว่ามีชุดตรวจสอบอิสระสองชุด โดยแต่ละชุดทดสอบชิ้นงานหนึ่งชิ้นใน 8 วินาที. อัตราการผลิตสูงสุดตามทฤษฎีคือ 2 × 60 ÷ 8 = 15 ชิ้นต่อนาที. อัตราการผลิตจริงอาจต่ำกว่านี้ได้จากหลายสาเหตุ เช่น จุดคอขวดที่ใช้ร่วมกัน ทางออกถูกกีดขวาง หรือการทดสอบซ้ำ. ดังนั้น การทดสอบที่ใช้เวลา 8 วินาทีจึงไม่ได้หมายความว่าช่วงเวลาระหว่างชิ้นงานสำเร็จรูปที่ออกจากสายการผลิตจะเท่ากันโดยอัตโนมัติ.
เหตุใดสายการผลิตที่ทำงานเร็วก็ยังพลาดเป้าหมายผลผลิต
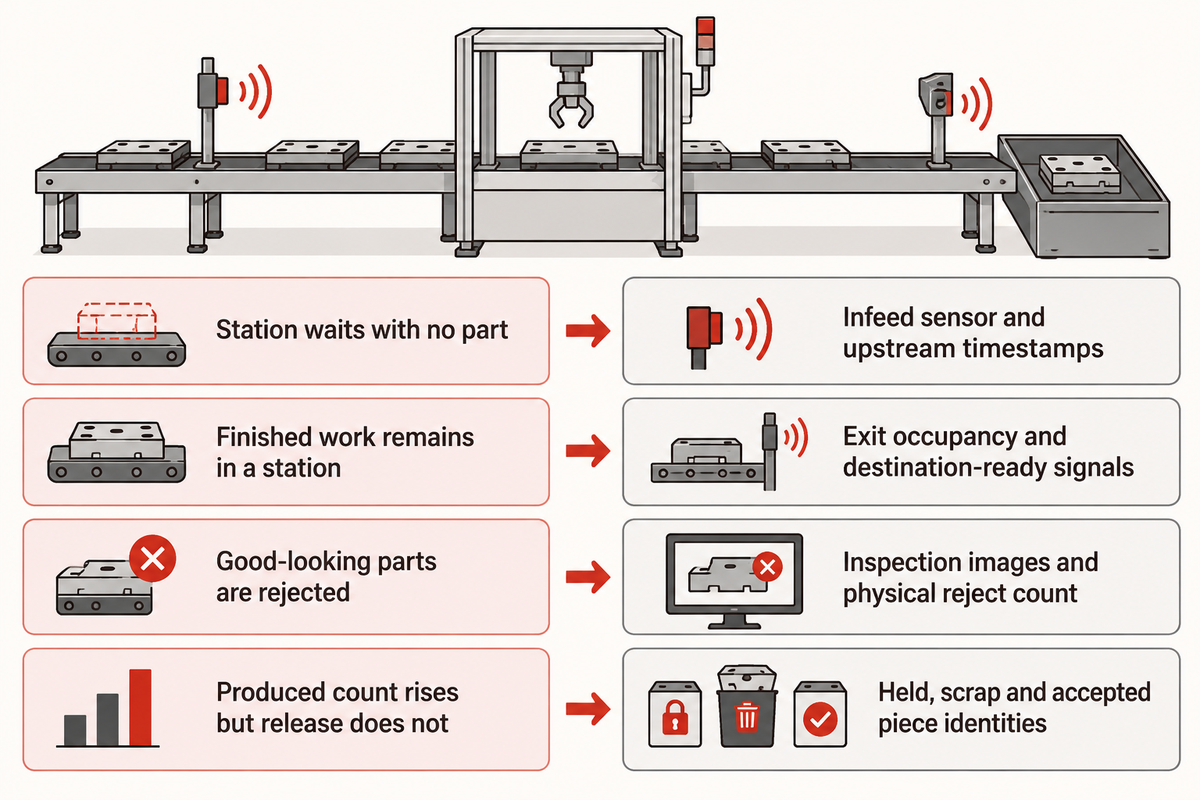
สายการผลิตที่ทำงานเร็วอาจพลาดเป้าหมาย หากกระบวนการที่จำเป็นจำกัดผลผลิตสำเร็จ ข้อจำกัดนี้อาจได้รับผลจากส่วนผสมผลิตภัณฑ์และเปลี่ยนแปลงได้ ก่อนเพิ่มความเร็วเครื่องจักร คุณต้องตรวจสอบว่าชิ้นงานระหว่างทำสะสมตรงไหน ศูนย์งานใดว่าง และมีเหตุการณ์ใดเกิดขึ้นก่อนการหยุดชะงัก
เหตุใดระบบสายการผลิตอัตโนมัติจึงขัดข้อง?
ระบบสายการผลิตอัตโนมัติส่งมอบผลิตภัณฑ์ไม่ถูกต้อง เมื่อชิ้นงานอยู่ในสภาพที่ไม่ถูกต้อง หรือกระบวนการและการกู้คืนระบบทำงานไม่เป็นไปตามที่คาดไว้ ส่วนประกอบที่ขาด ทางออกที่ถูกปิดกั้น หรือสูตรการผลิตที่ไม่ถูกต้อง อาจทำให้หลายสถานีหยุดชะงักได้ การทำรอบการทำงานของตนเองเสร็จเป็นเพียงหนึ่งในหลายเงื่อนไขที่ต้องครบก่อนนำผลิตภัณฑ์ออก
ในการทดลองจำลองข้อผิดพลาดจากระบบวิชันของ SDU Robotics ปี 2022 กลไกคัดชิ้นงานเสียบางครั้งนำชิ้นงานที่อยู่ใกล้กันและวางแนวถูกต้องออกไปด้วย ระยะห่างทางกายภาพและการทำงานของกลไกคัดชิ้นงานมีความสำคัญพอๆ กับการตัดสินใจของกล้อง การเพิ่มความเร็วการตรวจสอบเพียงอย่างเดียวไม่ช่วยแก้กลไกปัญหาเฉพาะนี้
| สภาพที่สังเกตพบ | บันทึกที่ควรใช้ | การเปรียบเทียบเพื่อวินิจฉัยขั้นต่อไป |
|---|---|---|
| สถานีรอโดยไม่มีชิ้นงาน | เซนเซอร์ทางเข้าป้อนชิ้นงานและเวลาที่บันทึกเหตุการณ์ต้นน้ำ | การขาดวัสดุ เทียบกับคำขอส่งต่อที่ล้มเหลว |
| ชิ้นงานที่เสร็จแล้วยังค้างอยู่ในสถานี | การครองพื้นที่ทางออกและสัญญาณว่าปลายทางพร้อมรับ | การอุดตันปลายน้ำ เทียบกับความล่าช้าในกระบวนการเฉพาะจุด |
| บัฟเฟอร์ว่างซ้ำๆ | แนวโน้มปริมาณในบัฟเฟอร์และระยะเวลาหยุดของต้นน้ำ | สต็อกที่มี เทียบกับระยะเวลาหยุดชะงักในการป้อนแต่ละครั้ง |
| บัฟเฟอร์เต็มซ้ำๆ | ตำแหน่งว่างและอัตราการระบายชิ้นงานปลายน้ำ | ความสามารถในการรับ เทียบกับอัตราชิ้นงานขาเข้า |
| ชิ้นงานที่ดูดีถูกคัดทิ้ง | ภาพจากการตรวจสอบและจำนวนชิ้นงานที่ถูกคัดทิ้งจริง | ข้อผิดพลาดในการจำแนก เทียบกับการคัดทิ้งชิ้นงานข้างเคียงโดยกลไก |
| จำนวนที่ผลิตเพิ่มขึ้น แต่จำนวนที่อนุมัติไม่เพิ่ม | รหัสชิ้นงานที่พักไว้ ของเสีย และผ่านเกณฑ์ | การทำงานของเครื่องเสร็จ เทียบกับการตัดสินคุณภาพขั้นสุดท้าย |
| สถานีขนานไม่ได้เพิ่มกำลังการผลิต | ข้อมูลการครองพื้นที่ของเครื่องโหลดและรอบการทำงานของช่องจับยึด | เวลาทดสอบแยกกัน เทียบกับเวลาที่อุปกรณ์ขนถ่ายใช้ร่วมกัน |
| ผลผลิตชั่วโมงแรกต่างจากชั่วโมงถัดๆ ไป | เวลาที่เริ่มเดินเครื่อง อุ่นเครื่อง และฟื้นตัว | การทำงานในช่วงเปลี่ยนผ่าน เทียบกับการผลิตผลิตภัณฑ์เดียวกันอย่างเสถียร |
| ผลิตภัณฑ์หนึ่งทำงานได้ดี แต่อีกผลิตภัณฑ์มีงานรอคิว | สูตรการผลิต การเปลี่ยนรุ่น และลำดับผลิตภัณฑ์ | ความต้องการของกระบวนการแยกตามผลิตภัณฑ์ แทนการใช้ค่าเฉลี่ยรวม |
| เครื่องจักรที่เร็วขึ้นยังคงมีอัตราการระบายชิ้นงานเท่าเดิม | จำนวนชิ้นงานที่ออกและคิวก่อน/หลังการเปลี่ยนแปลง | ความเร็วของเครื่องที่ไม่ใช่คอขวด เทียบกับทรัพยากรที่จำกัดผลผลิต |
สภาวะขาดชิ้นงานป้อนและทางออกถูกปิดกั้นเผยให้เห็นข้อจำกัดการไหลที่ต่างกัน ดังที่Ron MacDonald จาก OMAC อธิบายในงาน PACK EXPO East 2022 ฟังก์ชันปลายน้ำต้องรองรับการระบายชิ้นงานที่เร็วขึ้น เพื่อเคลียร์ชิ้นงานสะสมหลังเกิดการหยุดชะงักด้วย
กรณีศึกษาของ MIT เกี่ยวกับ Heineken ยังพบข้อจำกัดในการจัดตารางและปรับปรุงข้อมูลระหว่างขั้นตอนการต้มกับการบรรจุ ข้อจำกัดที่วินิจฉัยได้เกี่ยวข้องกับเส้นทางทั้งหมด ไม่ใช่พิกัดความเร็วของเครื่องจักร ดังนั้น นอกจากเวลาไซเคิลแล้ว ยังต้องใช้เวลาเกิดเหตุการณ์และลำดับการไหลของผลิตภัณฑ์ประกอบการวิเคราะห์ด้วย
ความปลอดภัยในสถานที่ทำงาน:ใช้บันทึกเหตุการณ์และการสังเกตจากจุดที่มีอุปกรณ์ป้องกัน ในการเปรียบเทียบเหล่านี้ ปุ่มหยุดไม่ใช่อุปกรณ์แยกแหล่งพลังงานตามUS29CFR1910.147 การนำชิ้นงานที่ติดค้างออกทางกายภาพเป็นหน้าที่ของบุคลากรที่ผ่านการฝึกอบรม โดยปฏิบัติตามขั้นตอนแยกพลังงานของสถานที่นั้น การข้ามอุปกรณ์ป้องกันอาจทำให้ผู้ปฏิบัติงานบาดเจ็บได้
ตัวอย่างสายการผลิตในอุตสาหกรรมต่างๆ
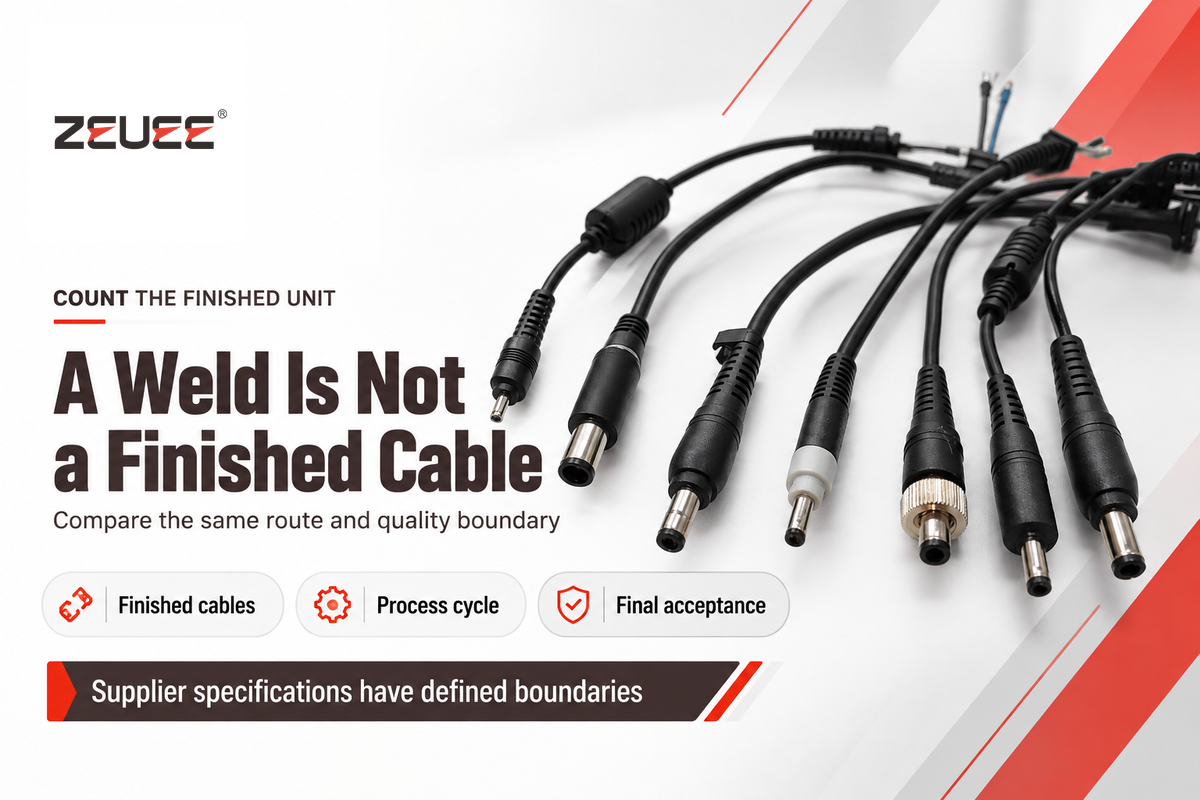
ระบบสายการผลิตมีการผสานกระบวนการและมีผลผลิตกับจังหวะการทำงานแตกต่างกัน เกณฑ์เปรียบเทียบที่เหมาะสมกว่าคือจำนวนหน่วยงานที่ผลิตเสร็จตามความต้องการที่ระบุ แทนการนำไปเทียบกับรอบการทำงานที่เร็วที่สุดของอุตสาหกรรมอื่น
ระบบการผลิตอัตโนมัติมีตัวอย่างอะไรบ้าง?
ตัวอย่างระบบการผลิตอัตโนมัติ ได้แก่ สายการประกอบสายเคเบิล สายการผลิตถ่ายโอนงานตัดเฉือน เซลล์ประกอบด้วยหุ่นยนต์ และระบบบรรจุและหีบห่ออัตโนมัติ แต่ละระบบผสานกระบวนการผลิตแตกต่างกัน จุดแบ่งที่แท้จริงอยู่ที่เส้นทางของผลิตภัณฑ์และสิ่งที่นับเมื่อผลิตภัณฑ์ออกจากเส้นทางนั้น ไม่ใช่ว่าทุกกระบวนการในระบบใช้เทคโนโลยีระบบอัตโนมัติชนิดเดียวกันหรือไม่
สายการผลิตสายไฟ DC ของ ZEUEE ระบุผลผลิตสำเร็จ 10–12 ชิ้นต่อนาที และแยกเวลาไซเคิลการเชื่อมแบบจุดไว้ที่ 0.8 วินาที เมื่อนำ 60 หารด้วยเวลาเชื่อม จะได้ 75 รอบการเชื่อมต่อนาที แต่การผลิตสายเคเบิลสำเร็จยังรวมการตรวจสอบ การฉีดขึ้นรูปหุ้มทับ และการมัดรวมด้วย
ควรเปรียบเทียบ
- ใช้ผลิตภัณฑ์สำเร็จและขอบเขตการตรวจรับเดียวกัน
- รวมเวลาหยุดและเปลี่ยนรุ่นของกะที่เลือก
- แยกรอบการทำงานของกระบวนการออกจากผลผลิตตลอดเส้นทาง
ควรหลีกเลี่ยง
- นำระยะเวลาการเชื่อมไปใช้รับรองผลผลิตทั้งสายการผลิต
- นับรอบการทำงานเครื่อง CNC เป็นผลผลิตผลิตภัณฑ์ที่บรรจุแล้ว
- นำอุตสาหกรรมการผลิตที่ไม่เกี่ยวข้องกันมารวมเป็นช่วงความเร็วโดยประมาณเดียวกัน
สายการผลิตถ่ายโอนงานยานยนต์ช่วยประสานการตัดเฉือน การจัดตำแหน่ง และการตรวจสอบ การประกอบผลิตภัณฑ์อิเล็กทรอนิกส์อาจต้องมีการเสียบชิ้นส่วน การเชื่อมประกอบ และการตรวจสอบทางไฟฟ้า สายการประกอบอัตโนมัติอาจยังคงใช้การประกอบกึ่งอัตโนมัติ เมื่อการขนถ่ายด้วยมือคุ้มค่ากว่า แบบจำลองหลายผลิตภัณฑ์ของ NIST แสดงให้เห็นว่าเหตุใดจึงควรพิจารณาส่วนผสมผลิตภัณฑ์และการจัดตารางเมื่อหารือเรื่องกำลังการผลิต
กำหนดสายการผลิตจากข้อกำหนดการทำงาน
กำหนดเส้นทางผลิตภัณฑ์ ผลผลิตที่ผ่านเกณฑ์ตามต้องการ และช่วงเวลาการผลิตที่มี เพื่อเลือกโซลูชันระบบอัตโนมัติที่เหมาะสมที่สุด ควรพิจารณาส่วนผสมผลิตภัณฑ์ การตรวจสอบ และการเปลี่ยนรุ่นด้วย
ผู้จัดการโรงงานต้องการผลผลิตที่สอดคล้องกับกำหนดการ ทีมคุณภาพต้องการผลการอนุมัติที่ตรวจสอบย้อนกลับได้ ฝ่ายการเงินต้องคำนวณการประหยัดแรงงานและลดต้นทุนจากผลผลิตที่ผ่านเกณฑ์ แทนการใช้อัตราสูงสุดขณะเครื่องเดินของเครื่องจักร จากนั้นฝ่ายจัดซื้อจึงจะเปรียบเทียบระบบอัตโนมัติภายใต้ขอบเขตเดียวกันได้
- ระบุขั้นตอนการผลิต ตำแหน่งตรวจสอบ และหน่วยสุดท้ายที่ใช้ในการนับ
- ระบุชั่วโมงการผลิตที่มีและกิจกรรมตามแผนใดบ้างที่รวมอยู่ในช่วงเวลาการผลิต
- ระบุขนาดแบตช์ ลำดับรุ่นผลิตภัณฑ์ และความถี่ในการเปลี่ยนรุ่น
- ระบุการป้อนชิ้นงาน เส้นทางส่งกลับ ปริมาณในบัฟเฟอร์ และทรัพยากรที่ใช้ร่วมกัน
- แยกชิ้นงานที่ผ่านเกณฑ์ ชิ้นงานเสีย และชิ้นงานที่พักไว้
อัตราการผลิตขึ้นอยู่กับความน่าเชื่อถือ บัฟเฟอร์ และตัวแปรด้านการจัดตาราง ตามที่วิเคราะห์ไว้ในการวิเคราะห์อัตราการผลิตของ NIST สำหรับระบบที่กำหนดค่าแล้ว โปรดดูโซลูชันสายการผลิตอัตโนมัติของ ZEUEE ส่วนการนำระบบสายการผลิตมาใช้และผลตอบแทนจากการลงทุนอธิบายไว้เพิ่มเติมในคู่มือระบบอัตโนมัติสำหรับสายการผลิต แยกต่างหาก
แนวโน้มอุตสาหกรรม: ข้อมูลที่ดีขึ้นต้องมีนิยามที่ชัดเจนขึ้น
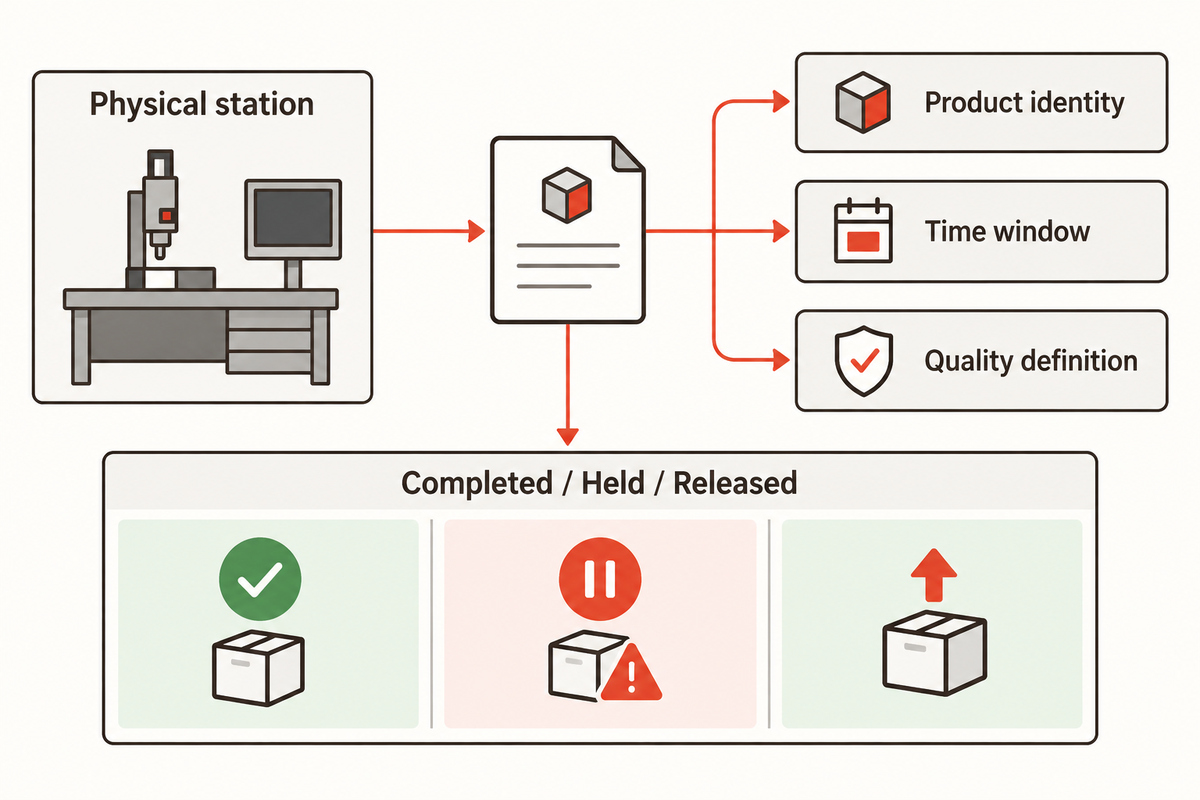
งานปัจจุบันด้านระบบอัตโนมัติในโรงงานรวมถึงการแลกเปลี่ยนข้อมูลเครื่องจักรโดยใช้ความหมายร่วมกันที่ชัดเจนขึ้นระหว่างซัพพลายเออร์ อินเทอร์เฟซที่เชื่อมต่อกันช่วยให้ติดตามข้อมูลได้ แต่ข้อมูลนับยังต้องระบุผลิตภัณฑ์ ช่วงเวลา และนิยามคุณภาพ โครงการ Industry 4.0 จะช่วยปรับปรุงการตัดสินใจด้านการผลิตได้ก็ต่อเมื่อเครื่องจักรและระบบรายงานใช้ความหมายที่สอดคล้องกัน
การทดสอบร่วมกันระหว่างผู้จำหน่ายหลายรายควบคุมเครื่องจักรเสมือนที่รวมเป็นสายการผลิต ช่วยพัฒนาการทำงานร่วมกันระหว่างระบบและการทดสอบ ตามรายงานอัปเดตเดือนกันยายน 2026 ของ OPC Foundation รายงานดังกล่าวยังระบุการออกเวอร์ชันบำรุงรักษา UAFX V1.00.04 ในเดือนกรกฎาคม 2026
สำหรับสายการผลิตที่ใช้งานอยู่ ควรปรับปรุงกระบวนการโดยจับคู่ตัวนับที่รายงานแต่ละรายการกับสถานีจริงและสถานะคุณภาพ ก่อนรวมแดชบอร์ด พร้อมแยกจำนวนที่ผลิตเสร็จ พักไว้ และอนุมัติให้ผ่านออกจากกัน จำเป็นต้องทำเช่นนี้แม้อุปกรณ์ทั้งหมดจะสื่อสารผ่านเครือข่ายเดียวกัน
คำถามที่พบบ่อย
ระบบอัตโนมัติจะมาแทนที่แรงงานคนหรือไม่?
ระบบอัตโนมัติเข้ามาทำงานบางอย่างแทน ส่วนแรงงานคนยังคงทำหน้าที่เติมวัสดุ บำรุงรักษา และจัดการกรณียกเว้น
งานประกอบด้วยมืออาจเปลี่ยนเป็นลำดับการทำงานของเครื่องจักรภายใต้การกำกับดูแล โดยไม่ต้องตัดบทบาทของคนออกทั้งหมด ผู้ปฏิบัติงานอาจโหลดวัสดุ จัดการผลิตภัณฑ์ที่พักไว้ หรือเปลี่ยนรุ่น วิศวกรดูแลสูตรการผลิตและการกู้คืนข้อขัดข้อง เมื่อนำระบบอัตโนมัติมาใช้ ควรกำหนดหน้าที่เหล่านี้ให้ชัดเจน เพื่อไม่ให้สายการผลิตต้องรอความช่วยเหลือจากบุคลากรที่ถูกตัดออกจากแผนอัตรากำลัง คนและเครื่องจักรต้องทำงานร่วมกันภายใต้ความรับผิดชอบที่กำหนดไว้
สายการผลิตแบบถ่ายโอนชิ้นงานคืออะไร?
สายการผลิตแบบถ่ายโอนจะเคลื่อนย้ายชิ้นงานผ่านสถานีแปรรูปที่เชื่อมต่อกันตามลำดับ
ระบบขนถ่ายชิ้นงานจะลำเลียงชิ้นงานแต่ละชิ้นระหว่างขั้นตอนต่าง ๆ เช่น การตัดเฉือน การประกอบ และการตรวจสอบ สายการผลิตแบบถ่ายโอนบางประเภทจะเคลื่อนย้ายชิ้นส่วนทุกชิ้นที่เกี่ยวข้องพร้อมกัน ส่วนบางประเภทเปิดให้เคลื่อนย้ายแต่ละชิ้นแยกจากกันและจัดเก็บชิ้นงานระหว่างขั้นตอนได้ อุปกรณ์จับยึดชิ้นงานอาจติดไปกับชิ้นงาน หรือใช้กลไกกำหนดตำแหน่งชิ้นงานที่แต่ละสถานีก็ได้ เส้นทางการผลิต เงื่อนไขการขนถ่าย และการใช้ทรัพยากรร่วมกันเป็นตัวกำหนดว่าความล่าช้าจะส่งผลต่อเนื่องไปทั่วทั้งสายการผลิตอย่างไร
ระบบอัตโนมัติช่วยยกระดับคุณภาพผลิตภัณฑ์ได้อย่างไร?
ระบบอัตโนมัติช่วยยกระดับคุณภาพผลิตภัณฑ์ได้ด้วยการทำงานตามขั้นตอนที่ควบคุมไว้ซ้ำได้และตรวจสอบผลลัพธ์
การเคลื่อนไหวที่ทำซ้ำได้ช่วยลดความแปรปรวนได้ก็ต่อเมื่อวางตำแหน่งชิ้นงานได้ถูกต้องและตั้งค่ากระบวนการให้เหมาะสม จากนั้นต้องกำหนดเกณฑ์การยอมรับสำหรับการตรวจสอบและมีเส้นทางคัดชิ้นงานเสียออกที่ใช้งานได้ เพื่อยกระดับคุณภาพผลิตภัณฑ์ ควรเก็บข้อมูลการวัดและข้อมูลระบุตัวผลิตภัณฑ์ไว้ตลอดขั้นตอนถัดไป ตัวนับที่บันทึกเพียงว่าทำงานเสร็จแล้วไม่สามารถแยกชิ้นงานที่ผ่านเกณฑ์ออกจากชิ้นงานที่รอตรวจสอบได้
สายการประกอบด้วยหุ่นยนต์คืออะไร?
สายการประกอบด้วยหุ่นยนต์ใช้หุ่นยนต์ในขั้นตอนการประกอบหรือการขนถ่ายชิ้นงานบางรายการ
หุ่นยนต์อาจจัดตำแหน่งชิ้นส่วนหรือใช้งานเครื่องมือ ขณะที่อุปกรณ์เฉพาะทำงานส่วนอื่น การประกอบด้วยหุ่นยนต์ไม่จำเป็นต้องใช้หุ่นยนต์ในทุกสถานีปฏิบัติงาน การป้อนชิ้นงาน อุปกรณ์จับยึดชิ้นงาน และการตรวจสอบยังต้องประสานจังหวะการทำงานเพื่อให้ได้ปริมาณผลิตภัณฑ์สำเร็จรูปและสัดส่วนรุ่นผลิตภัณฑ์ตามที่ต้องการ
ระบบอัตโนมัติคุ้มค่าด้านต้นทุนเฉพาะสำหรับผู้ผลิตรายใหญ่หรือไม่?
ไม่ใช่ ความคุ้มค่าด้านต้นทุนขึ้นอยู่กับความสามารถในการทำงานซ้ำ กำลังการผลิตที่ใช้ได้จริง และต้นทุนที่โครงการช่วยลดได้จริง
ปริมาณการผลิตสูงช่วยเฉลี่ยต้นทุนอุปกรณ์คงที่ไปยังชิ้นงานได้มากขึ้น แต่ผู้ผลิตรายเล็กก็เริ่มใช้ระบบอัตโนมัติกับงานที่ทำบ่อยและมีความคงที่ได้เช่นกัน ควรเปรียบเทียบปริมาณชิ้นงานที่คาดว่าจะผ่านเกณฑ์กับความต้องการ และรวมเวลาเปลี่ยนรุ่นผลิตภัณฑ์ ค่าใช้จ่ายในการสนับสนุน และวัสดุสิ้นเปลืองไว้ด้วย ความยืดหยุ่นที่มากขึ้นอาจช่วยรองรับงานหลายแบบได้ แต่การเพิ่มความยืดหยุ่นและขยายกำลังการผลิตก็ต้องใช้อุปกรณ์จับยึดและระบบควบคุมที่เหมาะสมด้วย การดำเนินงานเป็นระยะอาจช่วยลดต้นทุนได้โดยไม่ต้องรวมทุกกระบวนการไว้ในสายการผลิตเดียว คำนวณ ROI โดยใช้ช่วงเวลาการผลิตและเกณฑ์คุณภาพเดียวกับที่ใช้ในแผนกำลังการผลิต
ระบบอัตโนมัติในสายการประกอบใช้ส่วนประกอบใดบ้าง?
ระบบอัตโนมัติในสายการประกอบประกอบด้วยอุปกรณ์ขนถ่ายชิ้นงาน สถานีปฏิบัติงาน เซนเซอร์ และระบบควบคุมที่ประสานการทำงานกัน
การติดตั้งแต่ละรูปแบบอาจเพิ่มหุ่นยนต์ อุปกรณ์ตรวจสอบ หรือระบบควบคุมการเคลื่อนไหวแบบตั้งโปรแกรมได้ รถ AGV สามารถลำเลียงวัสดุระหว่างพื้นที่ได้ อุปกรณ์จับยึดชิ้นงานใช้กำหนดตำแหน่งผลิตภัณฑ์ระหว่างการทำงาน
ผู้ผลิตควรพิจารณาอะไรบ้างก่อนนำระบบอัตโนมัติมาใช้?
ก่อนเลือกอุปกรณ์ ผู้ผลิตควรกำหนดความต้องการ สภาพชิ้นงาน และเส้นทางการผลิตให้ชัดเจน
เริ่มจากกำหนดจำนวนชิ้นงานที่ต้องผ่านเกณฑ์ภายในเวลาที่มี จากนั้นระบุกระบวนการที่เป็นข้อจำกัดต่อการส่งมอบ รุ่นผลิตภัณฑ์ที่ต้องรองรับ และบุคลากรที่ให้การสนับสนุน การเพิ่มประสิทธิภาพในสถานีที่ไม่ใช่คอขวดอาจไม่ทำให้ปริมาณผลิตภัณฑ์สำเร็จรูปเพิ่มขึ้น หากต้องการเพิ่มผลิตภาพ ให้เปรียบเทียบจำนวนชิ้นงานที่ออกจากสายการผลิตก่อนและหลังการเปลี่ยนแปลง โดยใช้สัดส่วนรุ่นผลิตภัณฑ์เดียวกัน ความเร็วในการผลิตที่สูงขึ้นจะเป็นประโยชน์ก็ต่อเมื่อกระบวนการส่วนที่เหลือรองรับได้ การลดเวลาหยุดทำงานให้เหลือน้อยที่สุดยังต้องจัดการทั้งการกู้คืนการทำงานและการเติมวัสดุด้วย
สรุปข้อกำหนดการทำงานสำหรับสายการผลิต
เตรียมแบบผลิตภัณฑ์ เส้นทางกระบวนการ ปริมาณชิ้นงานที่ต้องผ่านเกณฑ์ และรูปแบบการเปลี่ยนรุ่นผลิตภัณฑ์สำหรับหารือ ZEUEE พัฒนาอุปกรณ์ระบบอัตโนมัติอุตสาหกรรมสำหรับงานผลิตและงานประกอบที่เชื่อมต่อกัน
ปรึกษาเกี่ยวกับข้อกำหนดการผลิตของคุณมุมมองด้านการผลิตของ ZEUEE
ZEUEE จัดหาอุปกรณ์ระบบอัตโนมัติสำหรับงานผลิตและงานประกอบ ดูข้อมูลเกี่ยวกับการดำเนินงานของบริษัทได้ที่ โปรไฟล์บริษัท ZEUEE
เอกสารอ้างอิงและแหล่งข้อมูล
- New Jersey Institute of Technology: การสร้างแบบจำลอง Petri net ของบัฟเฟอร์ในระบบการผลิตอัตโนมัติ
- OPC Foundation: OPC40501-1, ภาคผนวก C.2.1, KPI ที่อิงตามปริมาณ
- National Institute of Standards and Technology: การวิเคราะห์ประสิทธิภาพของสายการผลิต Bernoulli หลายผลิตภัณฑ์ที่มีบัฟเฟอร์จำกัดเฉพาะ, 2017
- Roque Calvo: การระบุคอขวดและการเพิ่มประสิทธิภาพอัตราการผลิตของสายการผลิตแบบอนุกรมที่มีบัฟเฟอร์จำกัด, 2026
- สถาบัน Lean Enterprise Institute: เวลาแท็กต์
- Massachusetts Institute of Technology: การเพิ่มกำลังการผลิตที่ Heineken México ด้วยแนวคิดเชิงระบบจาก MIT, 2021
- OPC Foundation: OPC40501-1 v1.02, การผลิต
- National Institute of Standards and Technology: การวิเคราะห์ภาวะชั่วครู่ของสายการผลิตแบบอนุกรมที่มีผลิตภัณฑ์เสื่อมสภาพได้, 2017
- Haugaard และคณะ, SDU Robotics: การศึกษาชุดป้อนชิ้นงานที่ใช้ระบบตรวจจับด้วยภาพเพื่อป้องกันการติดขัด, 2022
- Automation World: PackML และการสื่อสารระหว่างเครื่องจักร, มีนาคม 2022
- Electronic Code of Federal Regulations: US29CFR1910.147, การควบคุมพลังงานอันตราย
- OPC Foundation: Field Level Communications Corner, กันยายน 2026
เหตุผลที่เราเขียนเนื้อหานี้
ข้อมูลเชิงลึกด้านวิศวกรรมจาก ZEUEE
ZEUEE เผยแพร่คู่มือทางเทคนิคที่อ้างอิงจากประสบการณ์จริงในโครงการระบบอัตโนมัติ ตั้งแต่ปี 2005 เราได้ออกแบบและผลิตอุปกรณ์ระบบอัตโนมัติแบบสั่งทำพิเศษสำหรับการประกอบคอนเน็กเตอร์ การผลิตชุดสายไฟ สายการผลิตด้วยหุ่นยนต์ การตรวจสอบด้วยแมชชีนวิชัน และการยกระดับโรงงานอัจฉริยะ
ก่อตั้งในปี 2005
ฐานการผลิตขนาด 20,000 m²
ผู้เชี่ยวชาญกว่า 120 คน
สิทธิบัตรด้าน R&D กว่า 150 รายการ
ได้รับการรับรอง ISO9001:2015