Contatti Zeyu lntelligent Industrial Company

Macchina per contatti HYPCON: Guida ingegneristica completa all’assemblaggio, ispezione e dimensionamento della gabbia a fili iperboloide

Di Cherry, Senior Automation Engineer presso Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd (ZEUEE) · Aggiornato a novembre 2026
Una macchina per contatti HYPCON è un sistema automatizzato di assemblaggio multistazione per contatti elettrici femmina iperboloidi. I sistemi di alimentazione dei pezzi di precisione indicizzano i fili elastici temprati in rame-berillio all’interno di un mandrino scanalato e torcono un cestello a fili a singolo strato. Stazioni dedicate inseriscono quindi la bussola interna, bloccano le estremità dei fili e verificano in linea le dimensioni micrometriche e la resistenza in milliohm.
Le ventose ottiche di consumo condividono un acronimo commerciale simile, ma gli impianti iperboloidi industriali servono interconnessioni per la difesa, il settore medicale e i gruppi propulsori elettrici. Dalle boccole di segnale da 0,4 mm fino ai bussolotti MIL-DTL-38999 Series III da 6,12 mm (260 A DC) (-65 °C a +125 °C), nessuna singola attrezzatura di posizionamento può lavorare ogni calibro. Gli ingegneri raggruppano i componenti in fasce di diametro ed esaminano la configurazione personalizzata della macchina per contatti HYPCON e le specifiche di richiesta d’offerta (RFQ) una volta congelati i disegni.
Riepilogo ingegneristico diretto
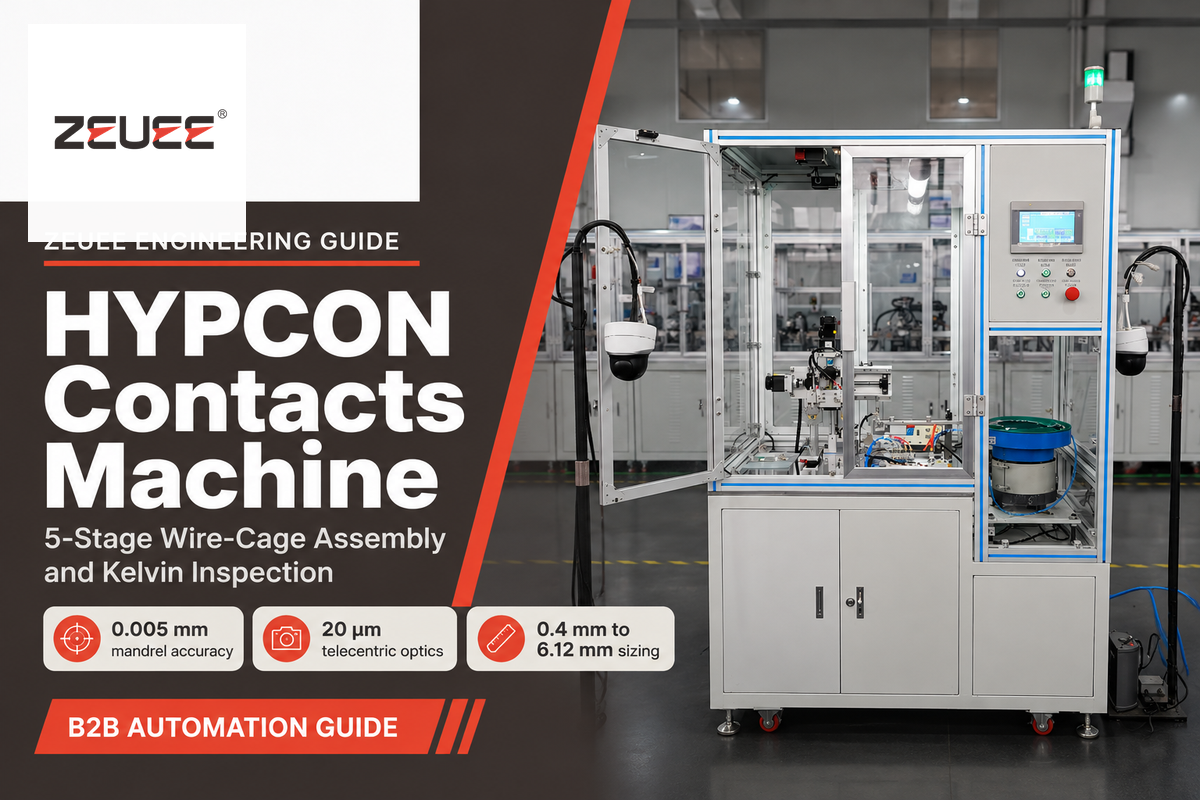
Ogni macchina per contatti HYPCON di produzione sincronizza cinque operazioni: alimentazione del filo a tensione controllata, formatura inclinata su mandrino da 0,005 mm, piantaggio della bussola, crimpatura servo o fissaggio tramite microlaser e ispezione. L’ottica telecentrica in linea da 20 µm con illuminazione a cupola diffusa si abbina al collaudo Kelvin a 4 fili da 20 mV / 100 mA.
100.000 ciclidurata nominale di accoppiamento iperboloide su pin o contatto maschio dorato
30–52 gforza normale di contatto per singolo filo inclinato
0,005 mmprecisione di lavorazione del mandrino e dell’asta centrale
<20 mstempo di decisione della visione in linea con otturatore globale
Punti chiave ingegneristici
- Una forza normale moderata (minimo 30 g, tipica 52 g per filo) supera le lamelle fessurate rigide in termini di resistenza all’usura. Le gabbie dorate superano 100.000 cicli di accoppiamento senza asportazione del rivestimento.
- Le boccole a cestello di fili tornite vengono alimentate come bussole singole da tazze vibranti o vassoi. I contatti iperboloidi tranciati (0,8 mm, 1,0 mm e 2,0 mm) scorrono su bobine a nastro portante attraverso un applicatore di contatti.
- Gli illuminatori anulari coassiali causano frequentemente falsi scarti sui bussolotti dorati riflettenti. L’illuminazione a cupola diffusa abbinata a un’ottica bitelecentrica da 20 µm e alla misura Kelvin a 20 mV azzera le fughe di difetti.
- I certificati ISO 9001:2015 (o ISO 9001:2026) e CE del costruttore della macchina coprono la qualità e la sicurezza dell’impianto. I lotti aerospaziali finiti richiedono comunque la qualifica secondo MIL-DTL-38999 o SAE AS39029.
Come funziona una boccola a cestello di fili iperboloide all’interno di una macchina per contatti HYPCON?
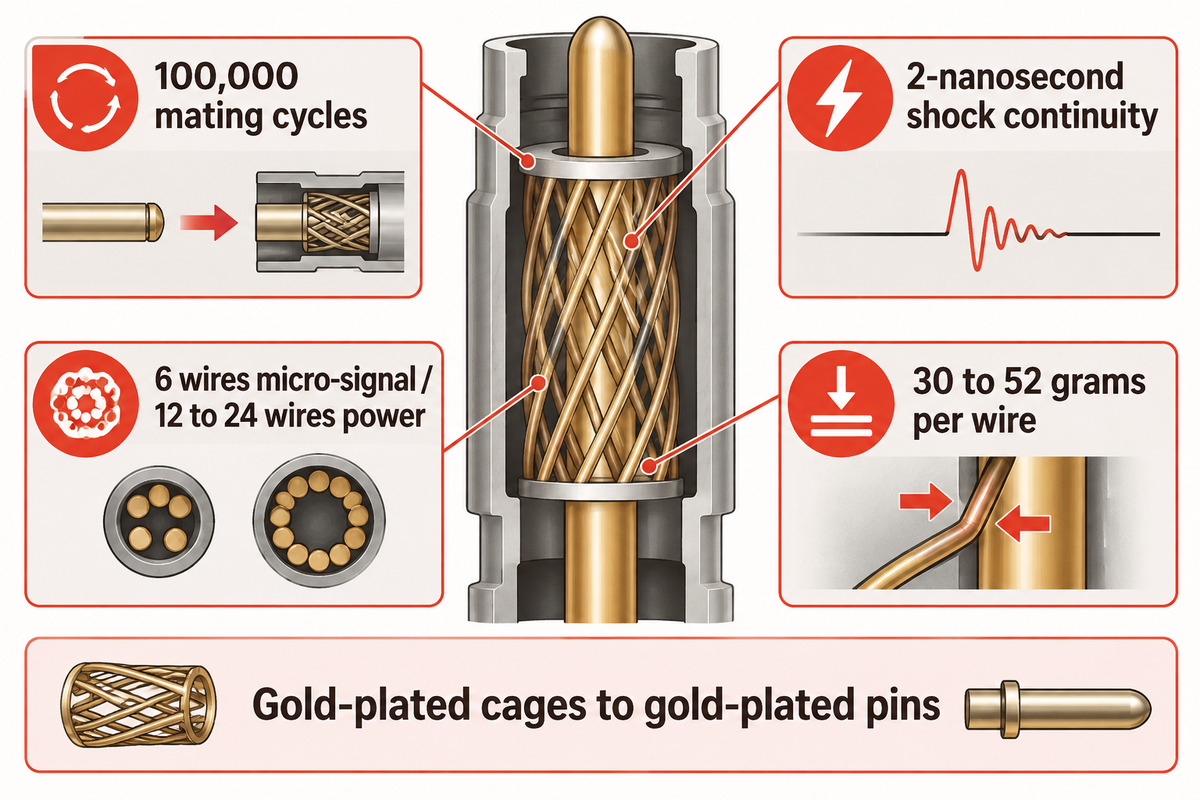
Un contatto femmina a cestello di fili iperboloide trattiene fili elastici rettilinei con un angolo di inclinazione fisso all’interno di un bussolotto cilindrico. Durante l’accoppiamento, i fili si tendono lungo una traiettoria elicoidale, riducendo la forza di inserimento del pin o contatto maschio e mantenendo al contempo una resistenza di contatto nell’ordine dei milliohm.
François Robert Bonhomme inventò la tecnologia di contatto iperboloide nel 1956 per il materiale rotabile ferroviario soggetto a forti vibrazioni, come descritto nella storia tecnica dei contatti iperboloidi pubblicata da Connector Supplier. I connettori iperboloidi a catalogo sono garantiti per 100.000 cicli di accoppiamento, mentre i connettori medicali standard raggiungono in media circa 5.000 cicli. Il monitoraggio degli urti, descritto in Tech Briefs sulle interconnessioni a cestello di fili iperboloide, evidenzia zero discontinuità elettriche superiori a 2 ns.
In una macchina per l’assemblaggio di pin e boccole di contatto, occorre bloccare quattro variabili meccaniche per ottenere l’area di contatto desiderata. Il numero di fili (tipicamente 6 fili sui pin di microsegnale e da 12 a 24 fili sulle boccole di potenza) definisce i percorsi paralleli di corrente. L’angolo di torsione determina la strozzatura nella gola a vuoto. La concentricità della bussola interna garantisce il gioco radiale tra il bussolotto esterno e la bussola. Il contatto tangenziale uniforme previene l’usura della doratura.
Un preciso vincolo metallurgico impone un limite alla durata operativa sul campo. Per ottenere 100.000 cicli con valori stabili in milliohm è necessario accoppiare gabbie dorate con pin o contatti maschi lisci dorati a una forza compresa tra 30 e 52 grammi per filo. L’accoppiamento di cestelli a fili dorati con pin stagnati genera detriti da corrosione per sfregamento (fretting) e aumenta la resistenza di contatto.
Perché l’angolo di inclinazione dei fili controlla sia la forza di accoppiamento sia la stabilità in milliohm?
L’inclinazione dei fili stabilisce il diametro della gola a vuoto rispetto al diametro del pin o contatto maschio in ingresso. Un angolo più accentuato crea una gola più stretta nella gabbia a fili e aumenta sia la forza di inserimento ed estrazione sia la pressione normale di contatto. Un’inclinazione più ridotta abbassa la forza di accoppiamento unilaterale a circa 2 once sui pin di microsegnale.
La maggior parte degli ingegneri ritiene che la massima forza elastica offra la migliore conducibilità di contatto, ma non è così. La forza normale deve essere mantenuta a un minimo di 30 grammi per filo, con un carico di contatto tipico di 52 grammi. Il carico viene ripartito su molteplici punti di contatto, rendendo l’innesto dei contatti estremamente fluido. Le tavole rotanti servoassistite di ZEUEE bloccano tale angolo di inclinazione prima del fissaggio dell’estremità del filo.
Come si confrontano le boccole tornite a cestello di fili, tranciate HCS, a molla a corona e fessurate?
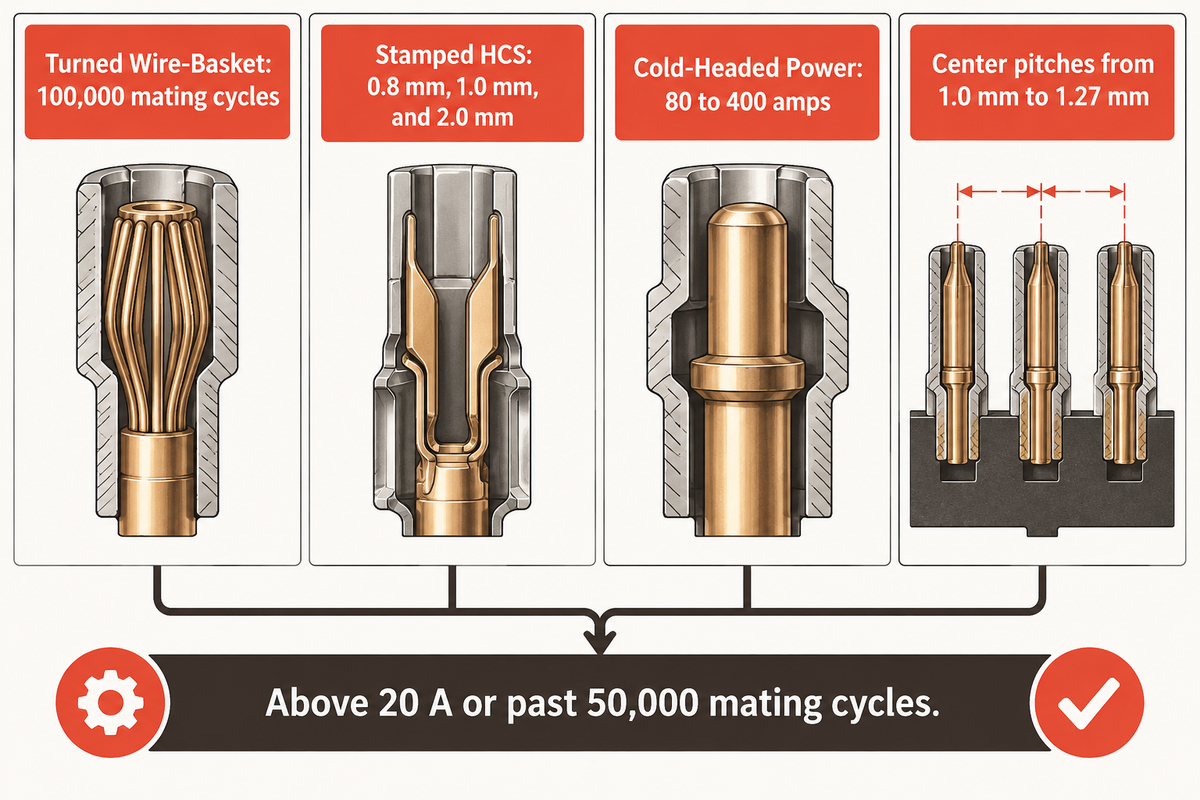
Le boccole tornite a cestello di fili garantiscono fino a 100.000 cicli di accoppiamento e una continuità agli urti di 2 nanosecondi utilizzando bussolotti lavorati di macchina alimentati da tazze vibranti o vassoi. I contatti iperboloidi tranciati (0,8 mm, 1,0 mm e 2,0 mm) sacrificano la densità di corrente di picco a favore dell’alimentazione ad alta velocità da bobina tramite un applicatore di crimpatura automatizzato.
I team di approvvigionamento talvolta confondono le presse di crimpatura per cablaggi con le celle di assemblaggio per gabbie di contatto, poiché le schede a catalogo omettono le fasi di formatura a monte. I bussolotti di potenza stampati a freddo descritti nel brevetto statunitense US9490562B2 per boccole iperboloidi ad alta corrente trasportano da 80 a 400 ampere. Le estremità dei fili appiattite e autodistanzianti rendono il diametro esterno di queste boccole inferiore di circa il 20% rispetto ai progetti tradizionali con bussola portante.
All’estremo della miniaturizzazione, le boccole micro-iperboloidi a parete singola imbutite profondamente riducono il diametro esterno da 0,4 mm di circa il 40%. I progettisti possono disporre i contatti con un passo compreso tra 1,0 mm e 1,27 mm. I team interessati a geometrie di contatto più ampie possono consultare il nostro confronto tra famiglie di pin, boccole e contatti a molla industriali e la matrice a nove righe riportata di seguito.
| Tipo di architettura | Dimensione del pin e fascia di corrente | Cicli di accoppiamento nominali | Modalità di alimentazione automatizzata | Collo di bottiglia principale del processo nella cella |
|---|---|---|---|---|
| Boccola micro a cestello di fili tornita | 0,4–1,0 mm (1–6 A) | Fino a 100.000 cicli | Vassoio flessibile a visione o tazza vibrante fine | Tensione di svolgimento del filo sottile in BeCu e allineamento mandrino a 0,005 mm |
| Boccola a cestello di fili tornita di fascia media | 1,5–3,6 mm (12–80 A) | Fino a 100.000 cicli | Alimentatore centrifugo o tazza vibrante + pista a fibra ottica | Uniformità della spaziatura circolare a 12 fili e simmetria di crimpatura a 4 impronte |
| Cestello di fili di potenza tornito / stampato a freddo | 3,6–6,12 mm (80–260 A, fino a 400 A su specifica) | 50.000–100.000 cicli | Magazzino a scappamento o sede di posizionamento su pallet pesante | Piantaggio ad alta forza dell’anello a pressione o controllo termico del laser impulsato |
| Contatto iperboloide tranciato (HCS) | 0.8 / 1.0 / 2,0 mm (5–20 A) | 10.000–50.000 cicli | Bobina a nastro portante continuo + applicatore di crimpatura | Chiusura del lembo di profilatura e controllo bave nel taglio del nastro portante |
| Boccola di potenza a lamelle con molla a corona | 3,0–10,0 mm (60–350 A) | 5.000–10.000 cicli | Inserimento della striscia di lamelle tranciate nel bussolotto tornito | Profondità di piantaggio dell’anello elastico della corona e complanarità delle lamelle |
| Fascia a lamelle di torsione (Multilam) | 6,0–25,0 mm (150–1.000 A) | 10.000–25.000 cicli | Taglio a misura e formatura della fascia di contatto nella cava | Tolleranza di sottosquadro della cava interna di ritenzione e gioco di sovrapposizione della fascia |
| Microcontatto a pin ritorto elicoidale (Twist-Pin) | 0,3–0,6 mm (3 A micro-D / nano-D) | 500–2.000 cicli | Crimpatura del fascio di fili elastici cordati nella bussola | Controllo del diametro di rigonfiamento elicoidale a 7 trefoli e dimensione del punto di saldatura in punta |
| Boccola fessurata a ingresso chiuso SAE AS39029 | Taglia 22D a Taglia 4 (5–80 A) | 500 cicli (riferimento QPL) | Corpo fessurato da fantina mobile + assemblaggio cappuccio in acciaio inox | Sbavatura del taglio a disco e concentricità assiale nel piantaggio del cappuccio |
| Contatto commerciale tranciato a scatola a doppio braccio | 0,5–2,5 mm (1–15 A) | 50–500 cicli | Linea a matrice di crimpatura e tranciatura progressiva ad alta velocità da bobina a bobina | Deriva del ritorno elastico dei bracci a sbalzo dopo la tranciatura ad alta velocità |
Sintesi: Brevetto statunitense US9490562B2, documentazione SAE-AS39029 della Defense Logistics Agency, benchmark di Connector Supplier e archivi delle celle di assemblaggio ZEUEE.
Quando gli ingegneri dei connettori dovrebbero scegliere gabbie a fili tornite rispetto ai contatti tranciati su bobina?
Gli ingegneri dei connettori dovrebbero scegliere le boccole a cestello di fili tornite ogni volta che il progetto richiede oltre 20 A di corrente continua, un passo medicale inferiore a 0,8 mm o una durata superiore a 50.000 cicli di accoppiamento. I contatti iperboloidi tranciati su bobina sono invece indicati per i cablaggi industriali di I/O ad alto volume basati su pin o contatti maschi standardizzati da 0,8 mm, 1,0 mm o 2,0 mm.
Tra il 2026 e il 2028, le piattaforme tranciate e quelle tornite cresceranno in parallelo anziché convergere. I contatti tranciati su bobina riducono i costi di terminazione per i cavi dei sensori di fabbrica. I cestelli a fili torniti restano obbligatori nei connettori aeronautici MIL-DTL-38999 Series III, nei cateteri chirurgici, nelle articolazioni protesiche motorizzate e nelle linee di potenza da 260 A per veicoli elettrici.
Architettura di processo in 5 fasi e bilancio delle tolleranze della macchina per contatti HYPCON
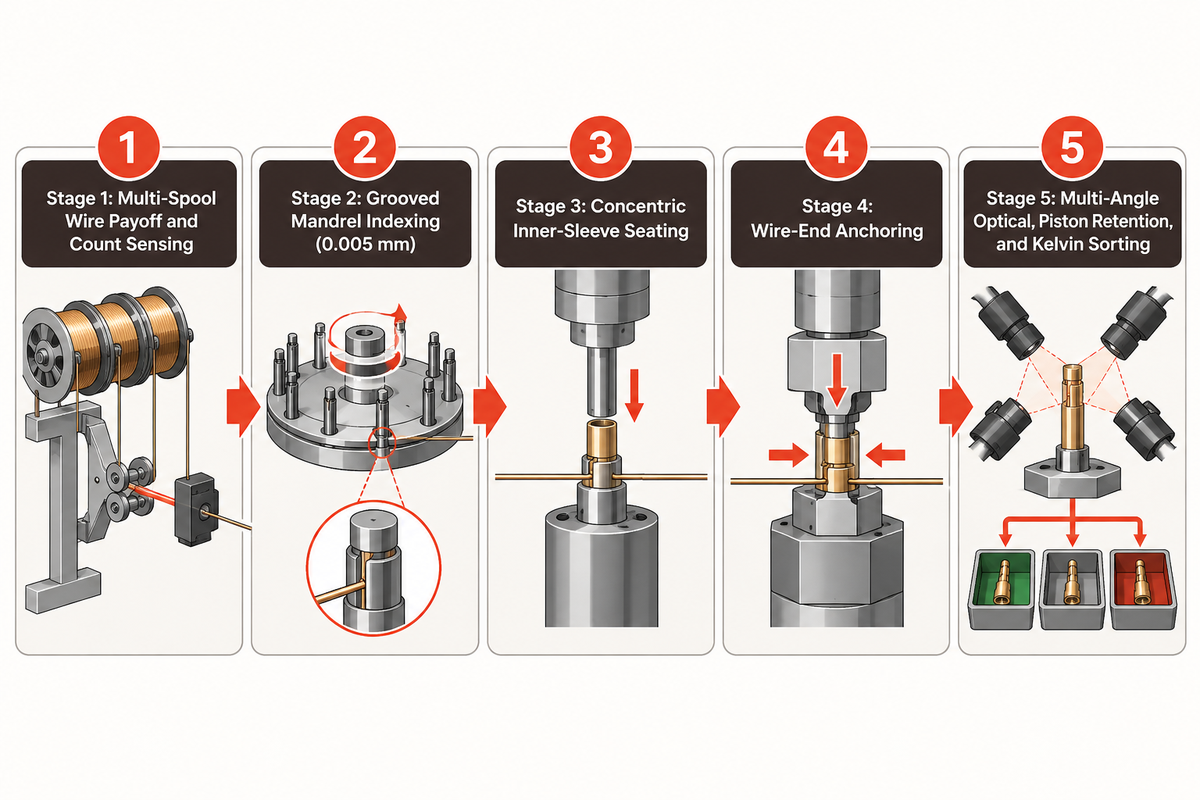
Una macchina per contatti HYPCON automatizza cinque operazioni di assemblaggio accoppiate: alimentazione guidata del filo, formatura inclinata su mandrino scanalato, piantaggio della bussola interna, fissaggio dell’estremità del filo e verifica di ogni singolo pezzo. Il mandrino è lavorato con una tolleranza di 0,005 mm, evitando così incroci di fili, gole collassate e graffi sulla doratura.
La costruzione tradizionale per piantaggio concentrico aumentava la lunghezza del contatto e comportava il rischio di fili allentati durante l’esercizio, come evidenziato nella documentazione brevettuale statunitense:
“A ciascuna estremità della bussola interna i fili vengono piegati di 180 gradi verso l’esterno in modo da ritornare assialmente tra la bussola interna e quella esterna.”
Fonte: Brevetto statunitense US7775841B2, Hyperboloid Electrical Contact, United States Patent and Trademark Office
La rotazione di una bussola scanalata longitudinalmente all’interno di un tubetto imbutito profondo e la crimpatura del bordo rendono la boccola più corta di circa il 65%, secondo il brevetto statunitense US7775841B2. Dopo che i contatti finiti hanno superato la selezione di fine linea, l’inserimento a valle nell’isolatore segue la nostra guida di accettazione in 9 punti per l’inserimento dei contatti nel corpo del connettore. Ciò mantiene ben distinto il confine di responsabilità qualitativa tra l’assemblaggio della gabbia di contatto e l’inserimento nella cavità dell’isolatore.
5-Stage Wire-Cage Tolerance Budget: Ripartizione degli errori stazione per stazione
Un 5-Stage Wire-Cage Tolerance Budget ripartisce i micron di errore di posizione, angolo e forza affinché l’errore cumulativo non restringa mai il diametro della gola.
- Fase 1: Svolgimento filo multibobina e rilevamento del numero di fili. I ballerini ad anello chiuso mantengono costante al grammo la tensione sulle bobine di filo in rame-berillio. I bussolotti a parete sottile arrivano tramite sistemi di alimentazione dei pezzi flessibili guidati da visione per bussolotti delicati. Le bussole dorate sono conservate in un magazzino sigillato anti-ossidazione.
- Fase 2: Indicizzazione del mandrino scanalato e formatura inclinata. ZEUEE rettifica le aste centrali e i mandrini scanalati con una ripetibilità di 0,005 mm e gole lucidate a specchio. La rotazione servo di precisione torce la corona di fili all’angolo previsto senza danneggiare la doratura su nichel.
- Fase 3: Piantaggio concentrico della bussola interna. Una slitta lineare servo montata su un basamento rigido pianta la bussola fino alla quota di riferimento. I sensori forza-spostamento misurano le curve di pressatura per verificare la conformità del profilo ai limiti di forza prestabiliti per ogni millimetro della corsa.
- Fase 4: Fissaggio delle estremità dei fili. Griffe radiali sincrone a 4 impronte, collari piantati a pressione o laser in fibra galvo bloccano le estremità dei fili prima dell’estrazione del mandrino.
- Fase 5: Ispezione ottica multi-angolo, ritenzione a pistone e selezione Kelvin. Una torretta multifunzione verifica la geometria dei fili, controlla la tenuta assiale tramite un pistone e misura i milliohm a circuito secco. Le boccole conformi vengono trasferite negli alveoli del vassoio mediante una ventosa in PEEK.
In officina, gli scomparti portabobine ad accesso frontale sono posizionati a un’altezza ergonomica. Ogni postazione operatore offre un design ergonomico che elimina la necessità di manipolazione manuale con le dita o con pinzette metalliche.
Piantaggio a pressione servo vs. crimpatura a 4 impronte vs. saldatura laser: Fisica del fissaggio delle estremità dei fili
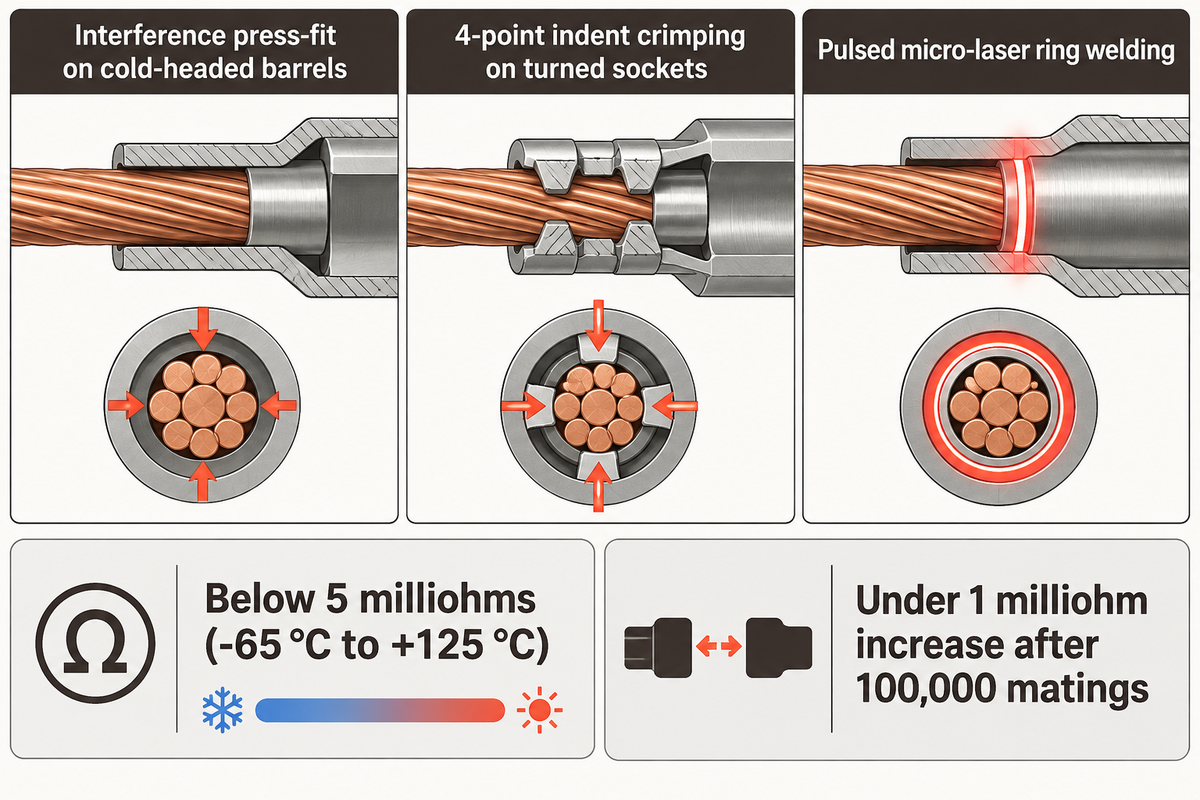
Una macchina per contatti HYPCON esegue tre meccanismi di fissaggio delle estremità dei fili, per via meccanica o termica. I bussolotti stampati a freddo utilizzano un accoppiamento con interferenza a pressione. Le boccole tornite impiegano la crimpatura a 4 impronte. Le bussole miniaturizzate ad alta densità adottano la saldatura anulare con microlaser impulsato per eliminare collari di ritenzione aggiuntivi.
L’assemblaggio ad alta velocità descritto nel brevetto statunitense US6767260B2 per contatti iperboloidi saldati al laser carica fili rettilinei in scanalature longitudinali e salda al laser le estremità superiori dei fili. La rotazione servo torce quindi la gola iperboloide prima che un secondo impulso laser saldi le estremità inferiori. L’eliminazione del ripiegamento a 180 gradi del filo riduce lo spessore di parete del bussolotto e impedisce lo sfilamento dei fili.
Il degrado dei contatti elastici analizzato in Microelectronics Reliability sui meccanismi di guasto dei connettori elettrici è causato da invecchiamento termico, corrosione, usura e sfregamento. Un preciso limite di processo governa pertanto le stazioni laser: sebbene la saldatura microlaser prevenga lo scorrimento dei fili, un apporto termico eccessivo ricuoce il rame-berillio e riduce radialmente la costante elastica.
Quale metodo di fissaggio delle estremità dei fili previene l’allentamento della gabbia durante i cicli termici?
Sia la crimpatura sincrona a 4 impronte sia la saldatura laser in fibra a impulso sagomato mantengono la resistenza di contatto dopo i cicli termici al di sotto dei 5 milliohm lungo l’intero intervallo operativo da -65 °C a +125 °C. Questa stabilità dipende principalmente dalla simmetria radiale delle griffe e dai limiti servo, oltre che dal controllo preciso dell’energia dell’impulso laser nell’ordine dei millisecondi.
Le crimpatrici a due griffe deformano le bussole sottili in lega di rame, sovrasollecitando i fili adiacenti e lasciando due lati liberi. Le teste di crimpatura servo a quattro impronte garantiscono una pressione uniforme in tutti e quattro i quadranti. Le boccole convalidate mantengono un incremento di resistenza inferiore a 1 milliohm dopo 100.000 accoppiamenti e restano sotto i 5 milliohm dopo 50 ore di vibrazioni triassiali a 35 g.
Verifica ottica ed elettrica in linea: Visione telecentrica a cupola diffusa più collaudo Kelvin a 4 fili
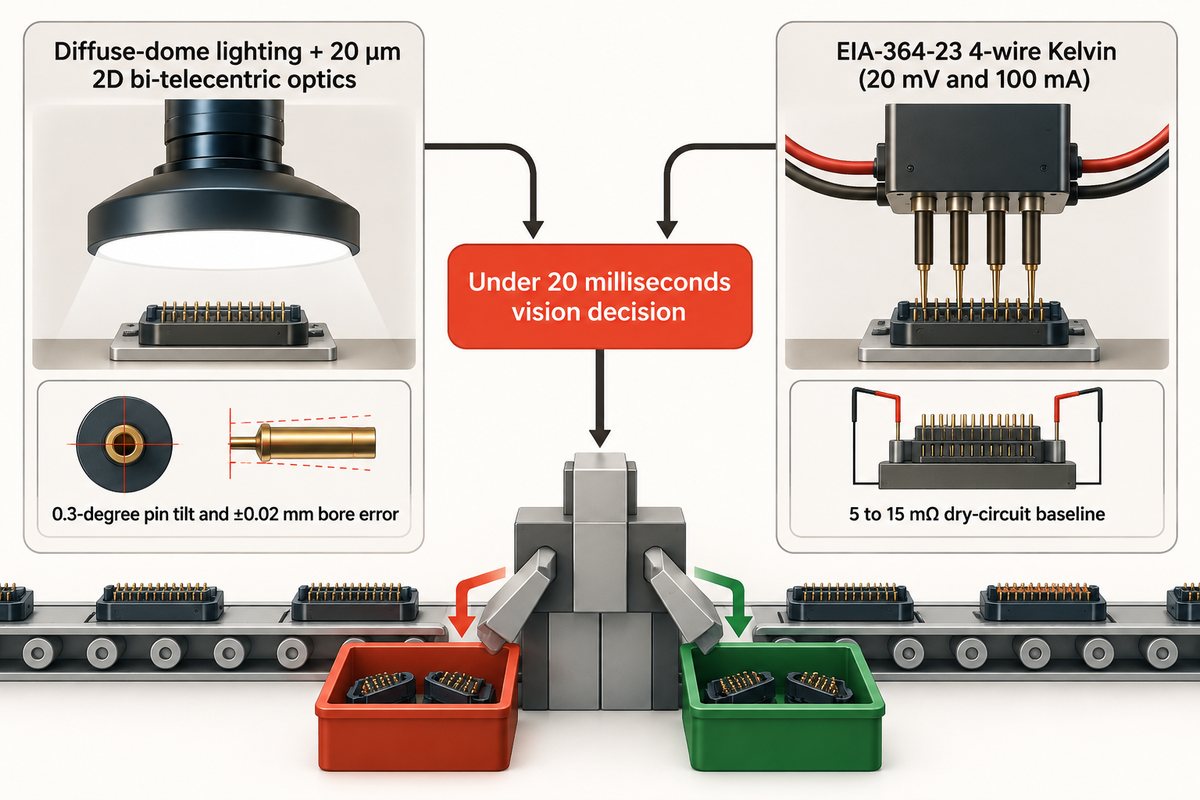
La produzione a zero difetti di contatti iperboloidi combina illuminazione a cupola diffusa, ottica 2D bitelecentrica da 20 µm, profilometria 3D a luce strutturata e collaudo Kelvin a 4 fili a circuito secco secondo EIA-364-23. Le sonde milliohmmetriche e i sistemi ottici devono operare congiuntamente per intercettare sia un filo incrociato sia film di ossido resistivi.
I bussolotti curvi dorati si comportano come specchi cilindrici sotto i normali illuminatori anulari coassiali. Prima della taratura ottica, il riflesso speculare sui contatti lucidi genera frequenti falsi scarti e spreca pezzi conformi. L’adozione dell’automazione di ispezione visiva multi-CCD per connettori avvolge i bussolotti in una luce uniforme a cupola diffusa. Le telecamere con otturatore globale rilevano un’inclinazione del pin o contatto maschio di 0.3 gradi, una deriva di posizione di 20 µm, un errore di alesaggio di ±0,02 mm e uno scostamento di profondità di 0,05 mm in meno di 20 millisecondi.
Le norme di selezione per le interconnessioni spaziali nella Guida ai Connettori del programma NASA Electronic Parts and Packaging (NEPP) prescrivono prove di resistenza di contatto a basso livello secondo EIA-364-23 o MIL-STD-1344 Method 3002. Le sonde Kelvin a 4 fili a circuito secco limitano la tensione a vuoto a 20 mV e la corrente a 100 mA (valore nominale di base da 5 a 15 mΩ). La bassa energia evita di perforare i sottili film di ossidazione superficiale. I misuratori portatili da banco supportano le verifiche di attrezzaggio, mentre le torrette Kelvin in linea collaudano ogni boccola prima dello smistamento nei vassoi.
Come dimensionano gli ingegneri le fasce di attrezzaggio e il tempo ciclo dai pin di segnale da 0,4 mm alle boccole di potenza da 6,12 mm?
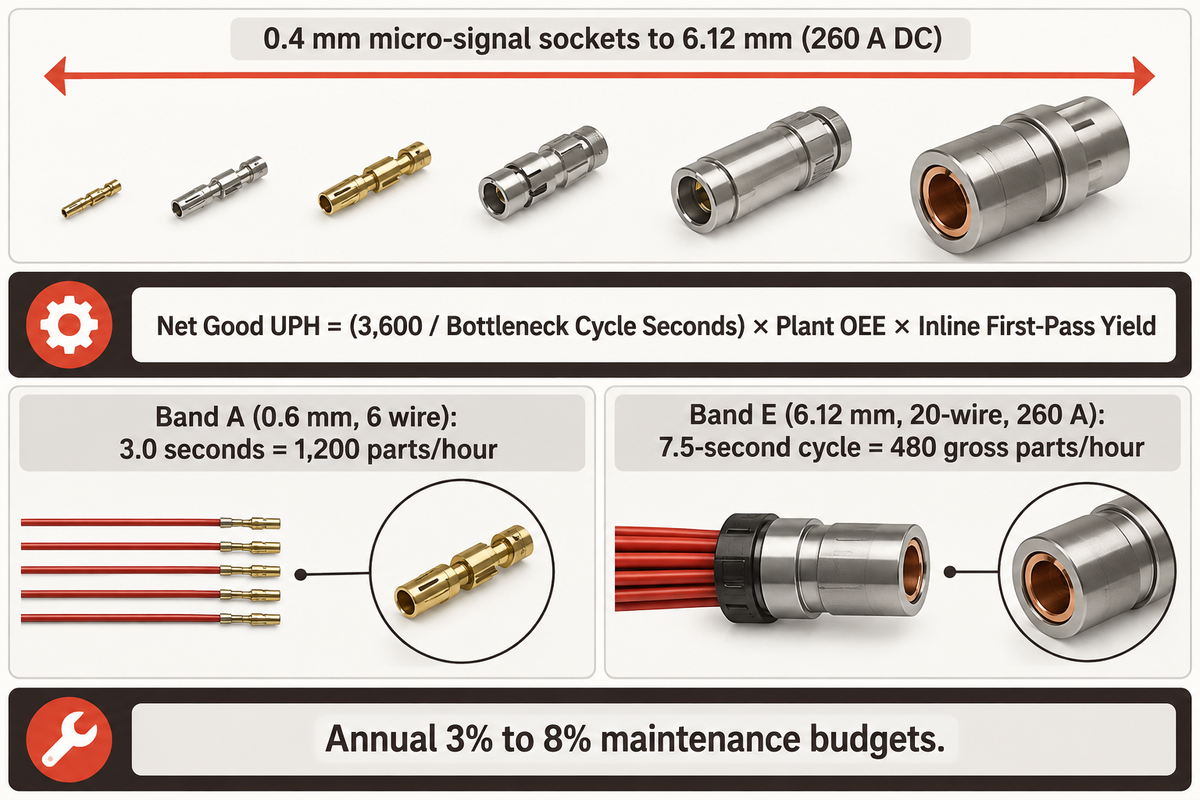
Gli ingegneri di processo dimensionano una macchina per contatti HYPCON suddividendo i codici prodotto (SKU) in fasce di diametro, dalle boccole di microsegnale da 0,4 mm fino ai bussolotti di potenza da 6,12 mm (260 A DC). La capacità produttiva è quindi determinata dall’inverso del tempo di ciclo di lavorazione della stazione collo di bottiglia moltiplicato per l’efficienza complessiva dell’impianto (OEE) e per la resa al primo passaggio in linea.
Il numero e la rigidezza dei fili aumentano con la corrente nominale. Sei fili sottili su un pin o contatto maschio da 0,6 mm portano tipicamente 4 ampere, mentre 12 fili su un pin da 1,5 mm superano i 12 ampere. Le gabbie pesanti stampate a freddo del brevetto statunitense US9490562B2 coprono da 80 a 400 ampere. Un vincolo costruttivo vale universalmente: nessuna singola attrezzatura di posizionamento lavora sia le boccole di segnale da 0,4 mm sia i bussolotti di potenza da 6,12 mm (260 A) a cambio formato zero, pertanto il passaggio tra fasce diverse richiede la sostituzione di pinze stringifilo, mandrini e teste di crimpatura.
| Fascia di attrezzaggio / Configurazione cella | Intervallo diametro del pin o contatto maschio | Numero tipico di fili e corrente | Fissaggio estremità fili preferito | Cambio formato e sistema di trasporto |
|---|---|---|---|---|
| Fascia A: Ultramicro medicale e alta densità | 0,40–0,60 mm (passo 1,0 mm) | 5–6 fili (1–4 A) | Crimpatura profonda controllata o microlaser | Servo lineare per camera bianca + utensile di aspirazione a vuoto in PEEK |
| Fascia B: Segnale aerospaziale (Taglia 22D / Taglia 20) | 0,76–1,02 mm (passo 1,27 mm) | 6–8 fili (5–10 A) | Crimpatura servo sincrona a 4 impronte | Tavola rotante camma-servo di precisione ad alta velocità |
| Fascia C: Media potenza industriale e avionica (Taglia 16 / 12) | 1,50–2,40 mm | 10–12 fili (12–35 A) | Crimpatura servo a 4 impronte o ricalcatura bussola scanalata | Tavola rotante di indicizzazione + doppia pista a tazza vibrante |
| Fascia D: Potenza ausiliaria pesante (Taglia 8) | 3,00–3,60 mm | 12–16 fili (45–80 A) | Anello piantato a pressione servo + controllo finestra curva di forza | Tavola servo per carichi pesanti + caricatore bussole a scappamento |
| Fascia E: Propulsione veicoli elettrici e alta potenza per la difesa | 5,00–6,12 mm | 16–24 fili piatti o tondi (150–260 A DC) | Tappo interno a pressione + collare esterno o laser ad anello | Trasferimento lineare a pallet + pressa servo ad alta spinta |
| Fascia F: Cella per bobina a nastro portante HCS tranciato | 0.80 / 1.00 / 2,00 mm | Lamelle inclinate tranciate (5–20 A) | Profilatura progressiva a rulli + taglio nastro portante | Svolgitore bobina + riavvolgitore motorizzato di stoccaggio |
| Fascia G: Cella per famiglia a cambio rapido intra-fascia | Codici adiacenti che condividono la famiglia di diametro esterno del bussolotto | Stesso calibro del filo e stesso numero di fili | Testa di crimpatura servo o laser condivisa tramite ricetta HMI | Cambio sede di posizionamento su spine di riferimento + verifica con accessorio di calibrazione |
| Fascia H: Cella aerospaziale ad alto mix e piccoli lotti | Sottopiastre modulari da 0,76–3,60 mm | 6–14 fili sui codici MIL-DTL-38999 | Moduli sottopiastra intercambiabili di crimpatura / pressatura | Sistema di alimentazione dei pezzi flessibile a visione + blocco ricetta tramite codice a barre |
| Fascia I: Cella di segnale ad alto volume a doppia pista | Doppia corsia parallela da 0,60–1,02 mm | 6–8 fili (4–10 A) | Crimpatura sincrona a 4 impronte a doppia testa | Doppio mandrino + doppie teste telecentriche/Kelvin da 20 ms |
Formula di dimensionamento UPH da lordo a netto (boccola di segnale da 0,6 mm vs. boccola di potenza da 6,12 mm)
L’equazione della produttività è: UPH netto di pezzi conformi = (3.600 / Secondi del ciclo collo di bottiglia) × OEE di stabilimento × Resa al primo passaggio in linea. I due esempi seguenti mostrano come il numero di fili determini il tetto massimo lordo prima delle perdite di turno:
- In una boccola di segnale medicale da 0,6 mm a 6 fili nella Fascia A, un ciclo di lavorazione collo di bottiglia di 3.0 secondi fissa un tetto lordo di 3.600 / 3.0 = 1.200 pezzi/ora prima di considerare l’OEE di stabilimento e la resa in linea.
- Su una boccola di potenza da 6,12 mm a 20 fili da 260 A nella Fascia E, l’alimentazione di 20 fili di grosso calibro e il piantaggio di un collare di ritenzione determinano un ciclo di 7.5 secondi, pari a 480 pezzi/ora lordi prima delle deduzioni per OEE e resa.
Gli ingegneri che desiderano valutare il ritorno sull’investimento per turno e i budget annuali di manutenzione dal 3% all’8% possono inserire i volumi esatti per codice nel nostro calcolatore del ROI per l’automazione dell’assemblaggio di contatti HYPCON.
Norme di qualifica che regolano l’assemblaggio dei contatti iperboloidi (MIL-DTL-38999, SAE AS39029 ed EIA-364)
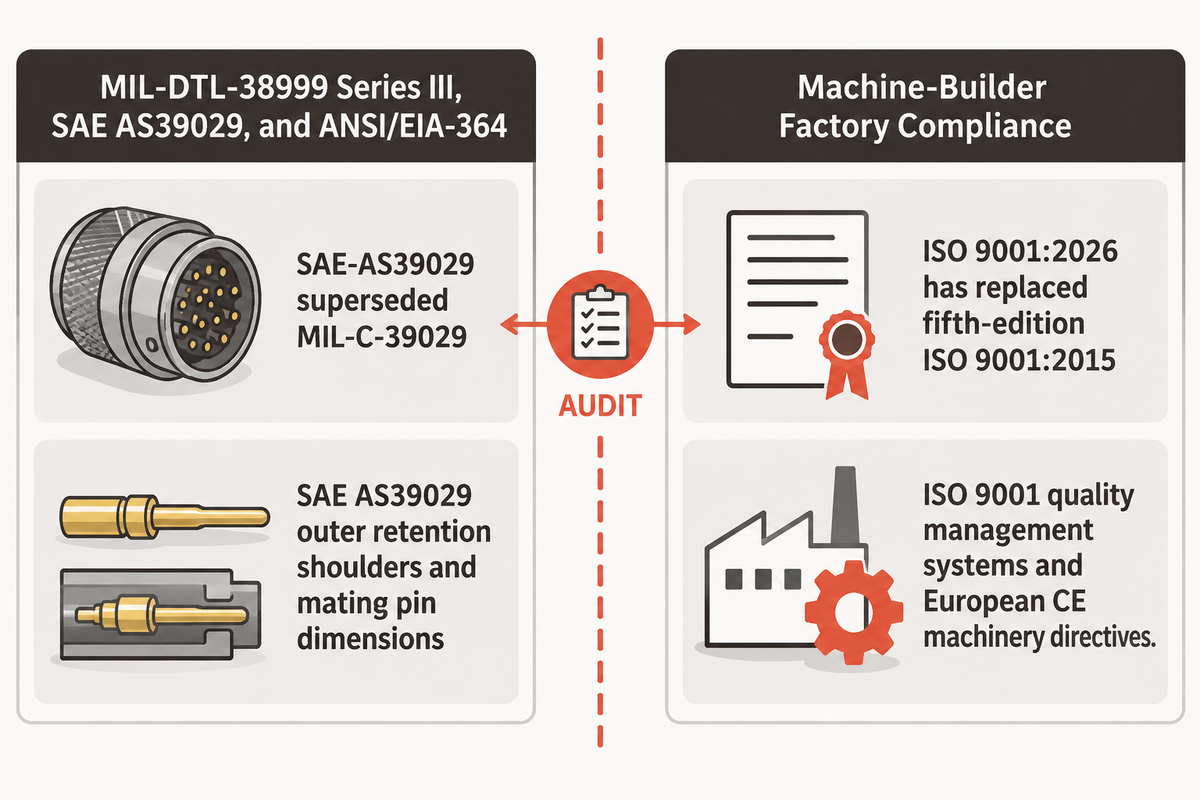
I capitolati tecnici devono distinguere le norme di qualifica del contatto finito dalla conformità di fabbrica del costruttore della macchina prima dell’emissione degli ordini d’acquisto. Le norme MIL-DTL-38999 Series III, SAE AS39029 e le procedure ANSI/EIA-364 regolano i contatti iperboloidi MIL-DTL-38999. I sistemi di gestione della qualità ISO 9001 e le direttive macchine europee CE regolano invece il costruttore dell’impianto di assemblaggio automatizzato.
I registri di standardizzazione militare statunitense in Defense Logistics Agency ASSIST per MIL-C-39029 / SAE-AS39029 confermano che la norma SAE-AS39029 ha sostituito la MIL-C-39029 per i contatti rimovibili dei connettori. La SAE AS39029 definisce gli spallamenti esterni di ritenzione e le quote del pin o contatto maschio di accoppiamento. Le geometrie interne proprietarie del cestello a fili seguono disegni di controllo specifici collaudati secondo le revisioni delle procedure di prova per connettori elettrici ANSI/EIA-364, tra cui EIA-364-23 (resistenza a 20 mV / 100 mA), EIA-364-28 (vibrazioni) ed EIA-364-29 (ritenzione).
Gli avvisi ufficiali sul ciclo di vita della International Organization for Standardization per ISO 9001:2015 e ISO 9001:2026 indicano che la ISO 9001:2026 ha sostituito la quinta edizione ISO 9001:2015. Un preciso confine di conformità previene errori in sede di audit: i certificati ISO 9001 e CE del costruttore della macchina coprono esclusivamente la gestione della qualità e la sicurezza elettrica dell’impianto, pertanto l’omologazione nella Qualified Products List richiede comunque prove di lotto indipendenti secondo MIL-DTL-38999 o SAE AS39029 da parte dello stabilimento che produce il connettore.
Analisi delle cause radice dei difetti della gabbia a fili: Fili mancanti, gola collassata e deriva in milliohm
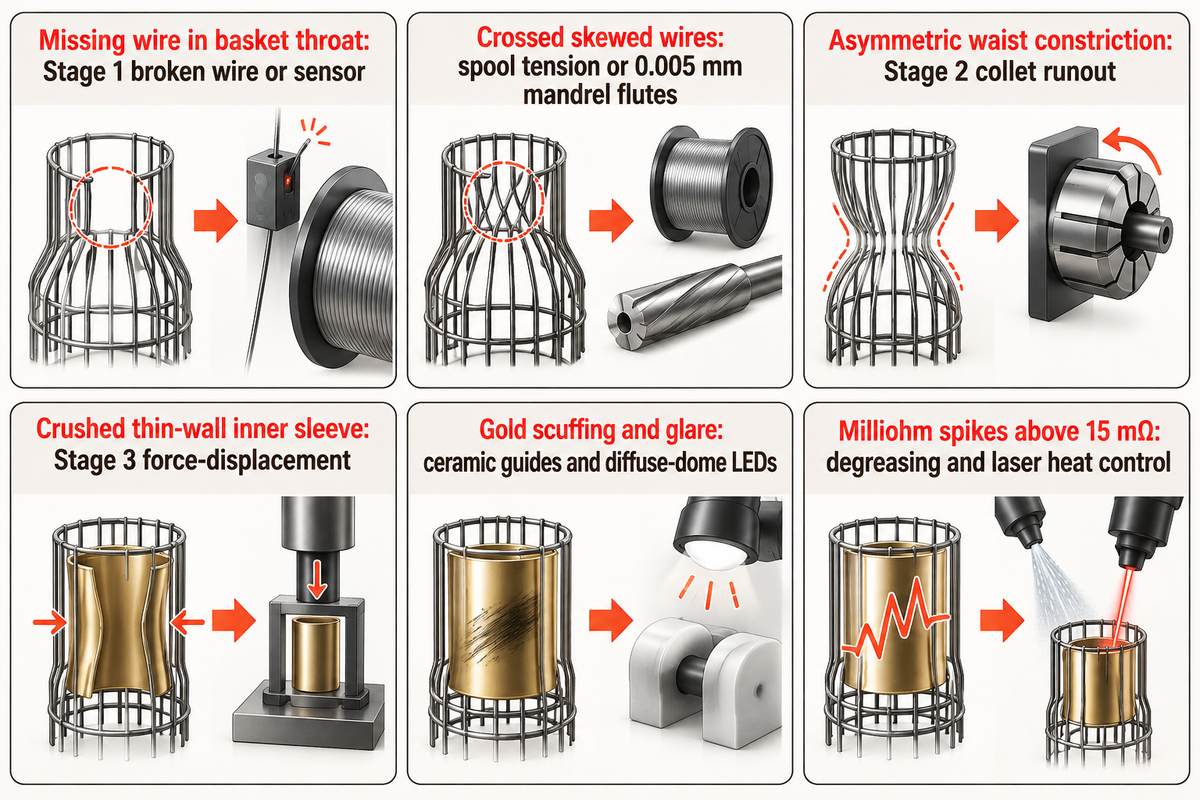
Durante l’avviamento produttivo, se l’ispezione in linea segnala scarti sulle gabbie a fili, modificare la profondità di crimpatura a valle o allargare le tolleranze delle telecamere non fa che mascherare il vero problema meccanico. I difetti ricorrenti nell’assemblaggio delle boccole iperboloidi hanno origine a monte nella tensione di svolgimento del filo, nell’usura delle gole del mandrino scanalato, nella pulizia superficiale del bussolotto o nella deriva dell’impulso laser.
Gli stabilimenti automobilistici puntano a meno di 25 DPPM e quelli medicali a meno di 10 DPPM, rispetto al riferimento Six Sigma di 3.4 DPPM. I test condotti dai Sandia National Laboratories con 82 ispettori su 140 componenti di precisione hanno dimostrato che i controlli visivi manuali intercettavano solo l’85% dei difetti e scartavano erroneamente il 35% dei pezzi buoni. L’incrocio dei registri di scarto di stazione con modelli sottoposti a revisione paritaria sullo sfregamento e sul rilassamento termico dei connettori consente di isolare sei cause radice in reparto:
- Un filo mancante nella gola del cestello è riconducibile alla rottura di un filo nella Fase 1 o a un sensore a fibra ottica sporco; pulire i guidafilo di svolgimento e controllare ogni encoder del filo.
- I fili inclinati incrociati o sovrapposti derivano da una tensione disomogenea delle bobine o da bave all’interno delle gole del mandrino da 0,005 mm; ispezionare le scanalature sotto ingrandimento e ribilanciare i ballerini.
- La costrizione asimmetrica della gola è causata dall’eccentricità tra il mandrino e la pinza portabussola durante la rotazione della Fase 2; riazzerare la posizione di riferimento del servo e verificare l’eccentricità della pinza.
- Lo schiacciamento di una bussola interna a parete sottile è causato da una sovracorsa nella Fase 3 o da variazioni di lunghezza del bussolotto; commutare la pressatura servo da profondità fissa a controllo forza-spostamento.
- Le rigature sulla doratura e i falsi scarti ricorrenti da abbagliamento indicano guidafilo usurati o punti caldi dell’illuminazione coassiale; lucidare o sostituire i guidafilo in ceramica mantenendo la massima pulizia e ritarare i LED della cupola diffusa.
- I picchi in milliohm oltre il valore base di 15 mΩ a circuito secco indicano residui di idrocarburi o un calore eccessivo del laser che rammollisce il BeCu. Adottare lo sgrassaggio a ultrasuoni e una rigorosa igiene nella manipolazione dei pezzi.
Cosa fare
- Mettere in quarantena le gabbie scartate in base al codice stazione e ispezionare per prime le gole del mandrino della Fase 2.
- Verificare a ogni turno le punte delle sonde Kelvin da 20 mV / 100 mA su un blocchetto shunt certificato in milliohm.
- Utilizzare aria compressa secca priva di olio e guidafilo igienici in PEEK per i contatti medicali destinati a camera bianca.
Cosa evitare
- Non aumentare la profondità di crimpatura della Fase 4 per mascherare fili allentati dovuti a una deriva di tensione nella Fase 1.
- Non allargare le tolleranze telecentriche da 20 µm quando il riflesso speculare dell’oro provoca falsi scarti.
- Non rimuovere i micro-bussolotti inceppati a mani nude o con pinzette appuntite in acciaio.
Quali fattori determinano il costo, il tempo di cambio formato, la scelta del fornitore e il collaudo FAT di una macchina per contatti HYPCON?
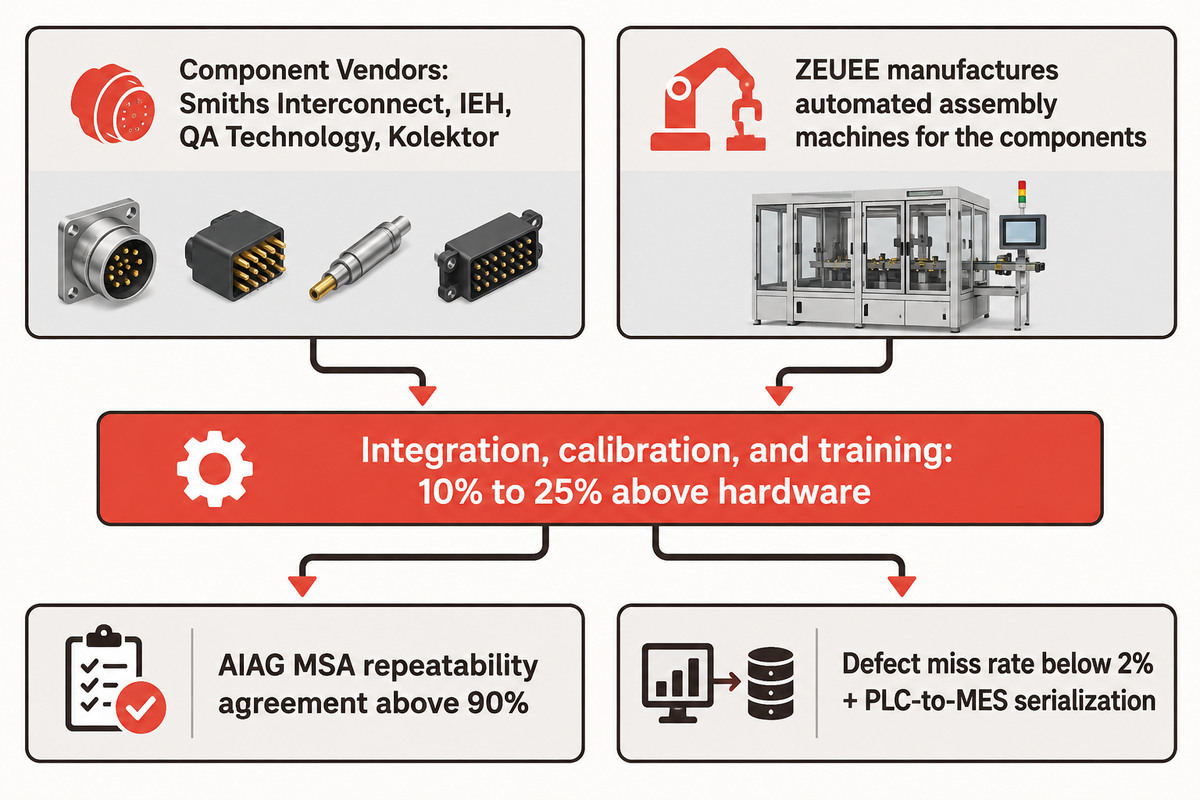
Il prezzo e i tempi di consegna per le macchine per contatti HYPCON personalizzate vengono forniti tramite offerte scritte basate sui disegni definitivi dei componenti. I principali fattori di costo comprendono il numero di fasce di diametro, il fissaggio mediante crimpatura servo rispetto alla saldatura laser in fibra, la cabinatura per camera bianca e l’estensione del sistema di visione 3D abbinato all’ispezione Kelvin. A livello di settore, l’integrazione di sistema, la calibrazione e la formazione incidono per un 10%-25% oltre al costo dell’hardware.
Gli acquirenti devono distinguere tra i fornitori di contatti finiti e i costruttori di macchine speciali. I produttori di componenti come Smiths Interconnect, IEH Corporation, QA Technology e Kolektor Tesla Jihlava (titolare di un marchio HYPCON per contatti ad alta potenza) vendono contatti finiti. Al contrario, le capacità produttive di Shenzhen Zeyu Intelligent Industrial (ZEUEE, fondata nel 2005 con uno stabilimento di 20.000 metri quadrati nello Jiangxi, oltre 120 specialisti e più di 150 brevetti) realizzano linee di assemblaggio su misura secondo gli standard di gestione della qualità ISO 9001.
Quando uno stabilimento di connettori dovrebbe acquistare contatti iperboloidi finiti e quando produrli internamente su una cella dedicata?
Per bassi volumi e prototipi iniziali, gli stabilimenti di connettori dovrebbero acquistare boccole iperboloidi finite dai cataloghi dei produttori di componenti. Quando invece il fabbisogno annuo giustifica un investimento dedicato, le geometrie critiche della bussola sono proprietarie o i clienti richiedono la tracciabilità serializzata del lotto, l’adozione di una macchina per contatti HYPCON risulta pienamente giustificata.
Le bussole con doratura di serie e le bobine di filo vengono sottoposte a un collaudo di accettazione in fabbrica (FAT) per macchine di assemblaggio automatizzato prima della spedizione. Il benestare viene rilasciato con una concordanza di ripetibilità AIAG MSA superiore al 90% e un tasso di fuga dei difetti inferiore al 2%. Durante la verifica, gli ingegneri mettono alla prova la cella con pezzi campione dotati di fili mancanti, bussolotti capovolti e valori elevati in milliohm. Contestualmente, verificano la serializzazione dei dati tra PLC e sistema MES.
Conclusione principale
L’abbinamento di mandrini scanalati da 0,005 mm, teste di fissaggio suddivise per fascia di diametro, ottica telecentrica da 20 µm a cupola diffusa e misura Kelvin a 20 mV rende ripetibile su scala industriale l’assemblaggio di contatti iperboloidi da 100.000 cicli.
Domande frequenti
Un’unica attrezzatura di posizionamento universale può lavorare qualsiasi dimensione di contatto tra 0,4 mm e 6,12 mm senza sostituzioni meccaniche?
Non esiste alcuna attrezzatura di posizionamento universale in grado di assemblare boccole di microsegnale da 0,4 mm e bussolotti di potenza da 6,12 mm senza un cambio formato meccanico.
Sebbene la piattaforma macchina ZEUEE copra l’intervallo da 0,4 mm a 6,12 mm tramite gruppi attrezzatura modulari, la fisica del filo varia radicalmente lungo tale campo. Le boccole medicali da 0,4 mm impiegano pinze stringifilo a bassa inerzia e richiedono una manipolazione delicata tramite vuoto. I pesanti bussolotti di potenza da 260 A richiedono invece sedi di posizionamento rigide su pallet, guidafilo robusti e moduli pressa ad alta spinta o laser.
Perché le sonde milliohmmetriche a circuito secco restano obbligatorie anche dopo il superamento dei controlli ottici multi-angolo?
Le telecamere telecentriche da 20 µm a cupola diffusa confermano il numero di fili, l’angolo di inclinazione e la profondità di piantaggio, mentre le sonde Kelvin a 4 fili a circuito secco rilevano film resistivi invisibili e giunzioni fredde.
Il collaudo secondo EIA-364-23 limita la tensione a vuoto a 20 mV e la corrente a 100 mA affinché le sonde non perforino mai gli ossidi superficiali tramite arco elettrico. In questo modo le superfici dei contatti non subiscono mai scariche d’arco. Qualora un pezzo presenti un’anomalia, viene isolato prima della spedizione.
In cosa differisce il marchio di contatti Kolektor HYPCON da una macchina per contatti HYPCON di ZEUEE?
Kolektor Tesla Jihlava produce boccole iperboloidi di potenza, mentre ZEUEE costruisce le macchine di assemblaggio automatizzato per fabbricare tali componenti.
I team di approvvigionamento acquistano contatti finiti da aziende come Kolektor, Smiths Interconnect, IEH o QA Technology quando esternalizzano la produzione dei componenti. Gli stabilimenti di connettori acquistano invece una macchina per contatti HYPCON di ZEUEE per eseguire internamente la formatura del cestello a fili, la crimpatura, la saldatura laser e la verifica Kelvin in linea.
La cella di assemblaggio automatizzato esegue in linea la galvanica dei fili in rame-berillio o dei bussolotti in ottone?
La doratura galvanica su nichel viene sempre eseguita fuori linea, prima del processo di assemblaggio.
I bagni galvanici a umido operano in reparti dedicati, perciò nella cella meccanica entrano fili e bussolotti torniti già puliti e asciugati.
Cosa determina se un cambio codice richiede pochi minuti tramite richiamo di ricetta HMI oppure la sostituzione di sottopiastre modulari?
I cambi formato all’interno della stessa fascia, che mantengono invariati il diametro e il numero dei fili, avvengono rapidamente tramite ricetta servo su HMI abbinata a mandrino e sede di posizionamento a sgancio rapido.
I cambi formato tra fasce diverse comportano la variazione del calibro del filo elastico, del numero di fili e della larghezza della pista della tazza vibrante, oltre alla sostituzione del gruppo di fissaggio nella Fase 4. Gli operatori sostituiscono le sottopiastre di alimentazione e terminazione riferite su spine insieme al mandrino e caricano la ricetta del PLC. Il cambio formato si conclude con le verifiche Gage R&R sul primo pezzo e con i controlli su shunt secondo EIA-364-23. Il tempo esatto necessario per il cambio formato viene registrato sui disegni del pezzo durante il collaudo di accettazione in fabbrica.
Le configurazioni cabinate per camera bianca possono assemblare contatti iperboloidi medicali senza contaminazione da lubrificanti?
Sì, le celle dotate di organi di movimentazione completamente sigillati, a secco e privi di lubrificanti assemblano boccole medicali iperboloidi senza alcuna contaminazione.
I guidafilo a secco in PEEK, i servoazionamenti sigillati, il flusso d’aria laminare HEPA e gli scarichi pneumatici convogliati proteggono le superfici dei contatti chirurgici.
Quali sei documenti ingegneristici e tolleranze devono essere congelati prima di richiedere un’offerta formale per la macchina?
Prima di richiedere un’offerta formale per la macchina occorre congelare sei dati ingegneristici di ingresso: disegni del pezzo, specifiche del filo, modalità di fissaggio richiesta, UPH netto atteso, limiti di ispezione e protocolli di integrazione dati.
Fornire i disegni con le tolleranze del diametro del pin o contatto maschio e del bussolotto tornito. Indicare il diametro e il numero dei fili in rame-berillio, lo spessore del rivestimento e l’angolo di inclinazione. Specificare i requisiti per collari a pressione, crimpature a 4 impronte o saldatura laser impulsata. Comunicare il volume annuo per ciascun codice (SKU) e le ore di turno. Fornire le specifiche in milliohm secondo EIA-364-23 e di forza di ritenzione assiale. Consegnare la mappatura dei campi per i codici a barre PLC/MES e la tracciabilità dei lotti.
Progetta la tua cella personalizzata per contatti HYPCON
Invia i disegni del bussolotto della boccola, il numero di fili, la fascia di diametro (da 0,4 mm a 6,12 mm) e l’UPH netto obiettivo al team di ingegneria ZEUEE per una valutazione personalizzata delle stazioni e delle tolleranze.
Richiedi l’analisi dei disegni e un preventivo per la macchina su misuraInformazioni su questa analisi ingegneristica
Scritto da Cherry, con il contributo ingegneristico di Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd (ZEUEE), forte di vent’anni di esperienza nella progettazione di impianti di assemblaggio per pin o contatti maschi, aste centrali e cestelli a fili iperboloidi, dalle boccole medicali da 0,4 mm fino ai bussolotti di potenza da 6,12 mm. A differenza delle liste di controllo a valle per l’inserimento nei corpi dei connettori, questa guida approfondisce la formatura a monte su mandrino scanalato da 0,005 mm, l’ottica telecentrica da 20 µm a cupola diffusa e la verifica Kelvin secondo EIA-364-23.
Riferimenti e fonti
- What is Hyperboloid Contact Technology? : Pubblicazione tecnica di settore Connector Supplier
- Hyperboloid Wire-Basket High-Reliability Interconnects : Rassegna ingegneristica SAE Media Group / Tech Briefs
- U.S. Patent US9490562B2: Reduced Diameter Hyperboloid Electrical Contact (80–400 A) : United States Patent and Trademark Office
- U.S. Patent US7775841B2: Grooved-Spline Hyperboloid Electrical Contact : United States Patent and Trademark Office
- Brevetto USA US6767260B2: Contatto iperboloide automatizzato con mandrino scanalato e saldatura laser : Ufficio Brevetti e Marchi degli Stati Uniti
- Electrical Connector Contact Failure Mechanisms: Corrosion, Wear, Fretting, and Thermal Aging : Microelectronics Reliability (ScienceDirect)
- Space-Grade Electrical Connector Screening and EIA-364-23 Low-Level Contact Resistance Guide : Programma NASA Electronic Parts and Packaging (NEPP)
- MIL-C-39029 / SAE-AS39029 General Specification for Removable Electrical Connector Contacts : U.S. Defense Logistics Agency ASSIST
- ANSI Standards Action: ANSI/EIA-364 Electrical Connector Test Procedure Revisions : American National Standards Institute (ANSI)
- ISO 9001:2015 Requisiti dei sistemi di gestione per la qualità e avviso di sostituzione ISO 9001:2026 : Organizzazione Internazionale per la Normazione (ISO)
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015