Contatti Zeyu lntelligent Industrial Company
Checklist per il collaudo di accettazione in fabbrica: trasformare le prove della macchina in evidenze per la spedizione

Una checklist per il collaudo di accettazione in fabbrica collega ogni requisito della macchina a una prova concordata, a un risultato registrato e alla relativa decisione. Prima del collaudo, definite la configurazione, i criteri di conteggio e chi ha l’autorità di decidere, così ogni casella spuntata sarà supportata da evidenze.
Le discussioni più difficili spesso iniziano dopo una dimostrazione convincente: quali pezzi sono stati conteggiati? Quali impostazioni erano caricate? Che cosa autorizza la firma? Usate questa guida al collaudo di accettazione in fabbrica per preparare un pacchetto di evidenze per le attrezzature di assemblaggio su misura. I campi del foglio di lavoro riportati di seguito sono suggerimenti per l’acquirente da adattare insieme all’integratore; non costituiscono uno standard di accettazione universale.
- Definite la prova prima della visita: requisiti, campioni, metodi e responsabilità devono essere concordati.
- Mantenete invariato il denominatore: distinguete il tempo trascorso, i pezzi conformi al primo passaggio e i pezzi di prova.
- Registrate quattro decisioni: esito della prova, autorizzazione alla spedizione, milestone di pagamento e accettazione finale.
- Pianificate le attività in sito: individuate le verifiche di installazione e le prove che non è possibile completare in fabbrica.
Costruire la checklist per il collaudo di accettazione in fabbrica intorno alle evidenze
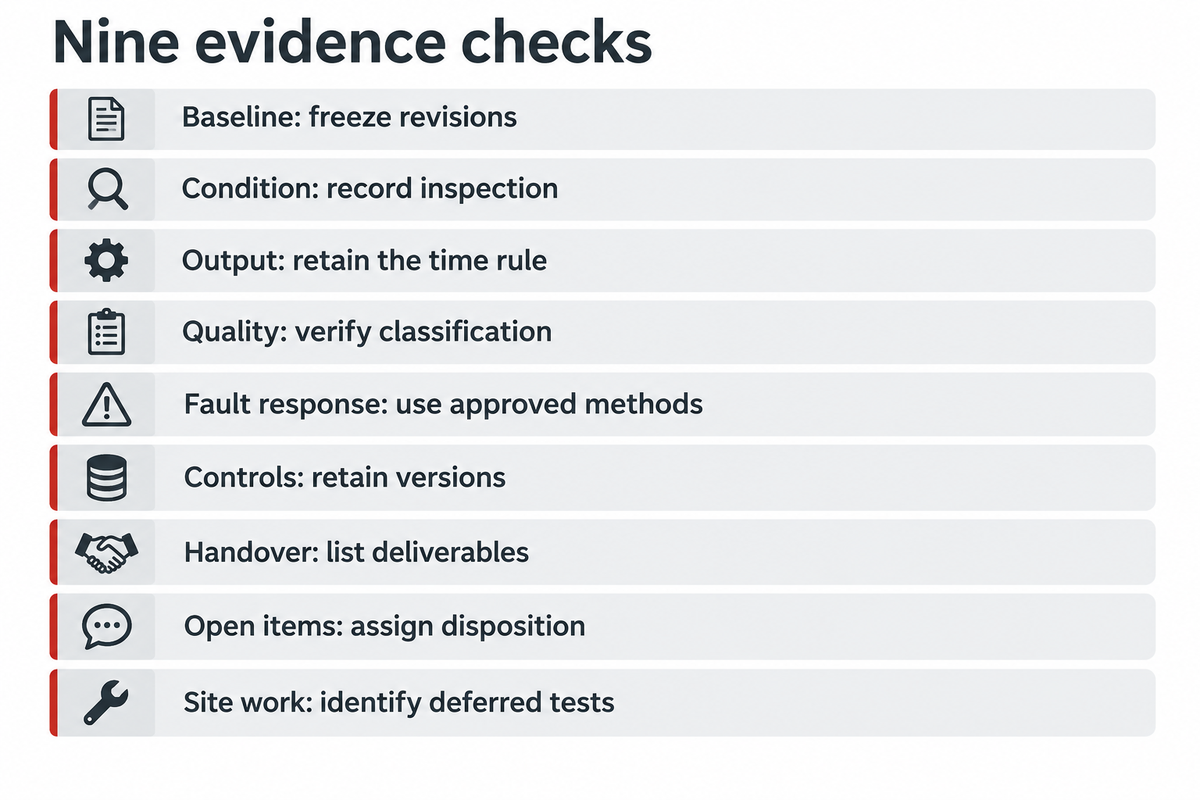
Una checklist FAT segue il requisito della macchina fino alla relativa evidenza. Identificate ogni prova con un codice requisito, una configurazione, un metodo, criteri di accettazione, un risultato e un revisore. Un segno di spunta senza spiegazioni non permette a chi consulterà il documento in seguito di capire quale revisione è stata provata né se una deviazione è stata autorizzata.
Che cosa dovrebbe includere una checklist per il collaudo di accettazione in fabbrica?
La checklist dovrebbe coprire la preparazione, le condizioni fisiche, la produttività misurata, la qualità del prodotto, la risposta ai guasti, i controlli, la documentazione, le questioni irrisolte e il passaggio alle prove in sito. Per ciascun ambito, indicate un file di evidenza e la decisione conseguente. Invece di lasciare una cella vuota, specificate il motivo dell’esclusione e dove sarà eseguita la prova in futuro.
Per ogni riga, chiedetevi se un altro tecnico potrebbe ricostruire il risultato senza affidarsi alla memoria del testimone. La guida NASA alla verifica del prodotto, sezione 5.3.1.2.4, registra requisiti e versioni del prodotto, dati di prova, strumenti e discrepanze. In questo caso, la struttura dei registri ingegneristici è utile, ma non definisce le condizioni commerciali dell’ordine della macchina.
| Verifica | Aspetti da concordare | Evidenze da conservare | Decisione in caso di incompletezza |
|---|---|---|---|
| Riferimento di base | Revisioni dei requisiti e della configurazione | Protocollo approvato e registro di identificazione | Risolvere i conflitti tra revisioni prima delle prove |
| Condizioni fisiche | Ambito dell’ispezione e riferimenti ai disegni | Verbale di ispezione visiva e fotografie | Registrare danni o assiemi mancanti |
| Produzione | Criteri di calcolo del tempo trascorso e di conteggio | Registro di avvio e arresto; esempio: 285 unità conformi al primo passaggio in 60 min | Ricalcolare in base al denominatore concordato |
| Qualità del prodotto | Classi di difetto e metodo di misurazione | Risultati tracciabili ed evidenze sul sistema di misurazione | Esaminare le classificazioni non affidabili |
| Risposta ai guasti | Procedura approvata per le prove di sollecitazione | Risposta attesa e risposta osservata | Risolvere i malfunzionamenti prima della revisione per il rilascio |
| Controlli | Riferimento di base per ricette, software e hardware | Elenco delle versioni, registro di backup e ripristino | Valutare le modifiche e le nuove prove necessarie |
| Passaggio di consegne | Ambito di documentazione, formazione e ricambi | Elenco dei materiali da consegnare e ricevuta | Indicare l’elemento mancante e il responsabile |
| Pendenze | Autorità decisionale e evidenze di chiusura | Elenco delle pendenze collegato agli identificativi delle prove | Registrare la prossima azione autorizzata |
| Attività in sito | Verifiche di installazione e interfacce da verificare in seguito | Matrice delle responsabilità per le prove in fabbrica e in sito | Mantenere visibili i requisiti non ancora provati |
Se l’ufficio acquisti richiede un modello gratuito di checklist, aggiungete alle righe di esempio copiate qui le colonne per ID del requisito, valore atteso, valore osservato, nome del file di evidenza, responsabile e data. Il PDF è utile come copia immutabile per i testimoni; conservate un master modificabile per gestire le revisioni. Il modulo scaricato non deve essere considerato la specifica della macchina.
Verifica delle evidenze: le 285 unità in 60 min dell’esempio si riferiscono a una configurazione identificata. Includete tale configurazione e il registro originale insieme al risultato. I campi di registrazione NASA rendono la prova tracciabile; acquirente e fornitore devono comunque concordare che cosa autorizza quel risultato.
Definire il riferimento di pianificazione FAT prima delle prove
La pianificazione FAT parte da un riferimento comune per le prove concordate: specifica tecnica, procedura di prova, campioni, attrezzature e personale. Risolvete le divergenze prima che i testimoni si rechino in fabbrica. In caso contrario, la sessione può ridursi a una dimostrazione delle funzioni pronte, mentre i requisiti mancanti emergono solo dopo aver sostenuto i costi di trasferta.
Per le attrezzature di automazione su misura, definite il perimetro della macchina rispetto alle attrezzature di produzione, ai materiali e ai servizi a monte forniti dal cliente. Verificate la corrispondenza tra ordine d’acquisto e protocollo FAT approvato. Se il progetto è suddiviso tra più ordini d’acquisto, identificate quale ordine copre ciascuna interfaccia, senza presumere che il costruttore della macchina fornisca tutto.
La roadmap PMMI per il collaudo di accettazione in fabbrica del 2021 sottolinea l’importanza della pianificazione anticipata e consiglia di usare materiali di produzione durante il FAT e di coinvolgere gli operatori. Il contesto del confezionamento offre indicazioni utili per la preparazione, ma non definisce durate di prova universali per ogni macchina di assemblaggio.
- Confrontate disegni, identificativi dei requisiti e procedura FAT aggiornata.
- Confermate le quantità dei campioni, le revisioni dei materiali e i campioni noti con difetti.
- Verificate l’idoneità degli strumenti e i certificati di taratura.
- Assegnate i testimoni, i responsabili dei dati e le persone autorizzate a risolvere le deviazioni.
- Concordate le condizioni di arresto e gli effetti di una modifica della configurazione sulle prove già completate.
Esempio: per una prova pianificata di 60 min, l’acquirente invia una sola variante di connettore, mentre la produzione richiede anche un secondo corpo del connettore. La prima variante viene lavorata, ma la seconda richiede una sede di posizionamento diversa e una ricetta di ispezione modificata. Dichiarare accettata l’intera macchina nasconderebbe questa condizione non testata. Prima della visita, l’acquirente dovrebbe elencare entrambe le varianti, identificare i campioni disponibili e assegnare la configurazione mancante a un’altra prova. Se è possibile assistere a una sola prova, il verbale dovrebbe specificare esattamente quale variante e quale ricetta sono state incluse. Spetta al team commerciale decidere come il lavoro rimanente incida sulla milestone concordata, invece di chiedere a un tecnico di risolvere una controversia contrattuale con la propria firma.
Verifica della pianificazione: riservate la prova di 60 min a una variante e a una revisione definite. PMMI suggerisce campioni rappresentativi e la partecipazione dell’operatore. La responsabilità per una variante non disponibile dovrebbe essere assegnata esplicitamente a una prova, anziché scomparire in una dichiarazione generica di completamento del FAT.
Definire criteri misurabili per le prestazioni e il rilevamento dei difetti
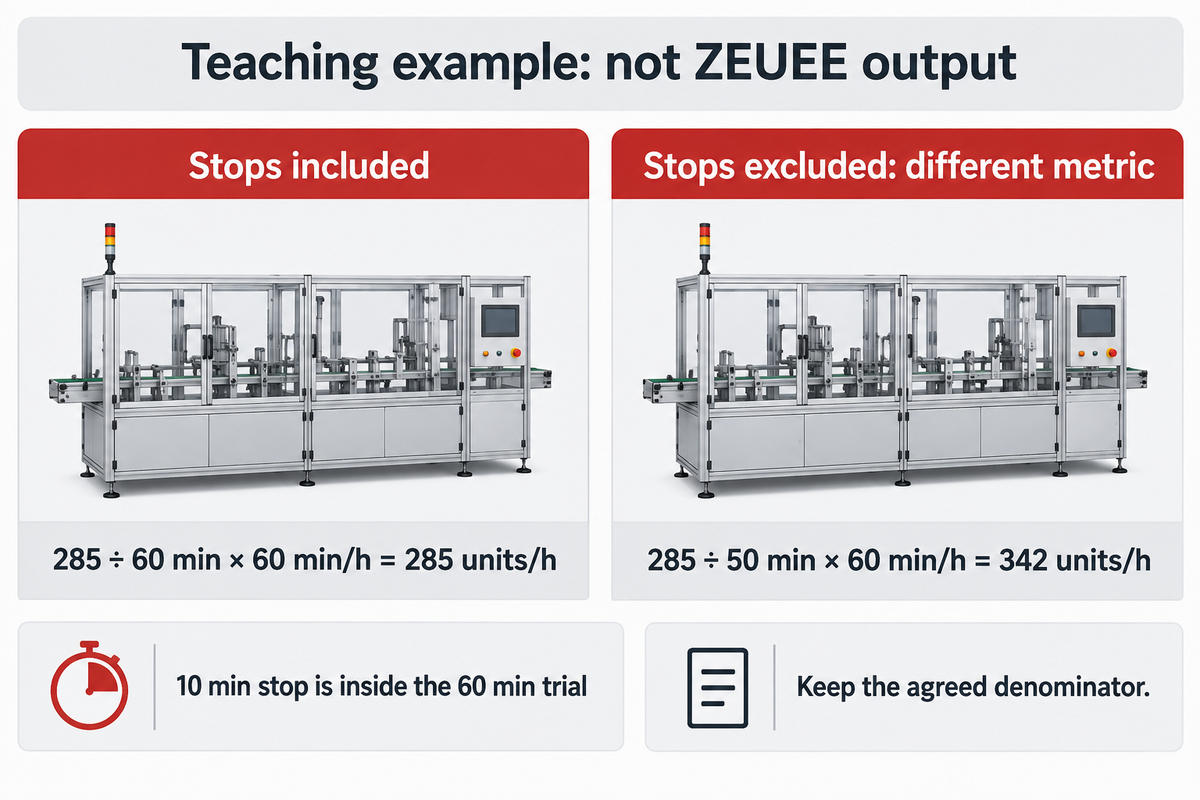
Per misurare le prestazioni della macchina servono un conteggio affidabile e una base temporale definita. Concordate l’effetto di arresti, pezzi scartati, rilavorazioni e cambi formato sul risultato. Verificate che il sistema di misurazione classifichi in modo coerente le caratteristiche richieste. Un calcolo orario corretto resta un’evidenza debole se le decisioni alla base sulla conformità dei pezzi non sono affidabili.
La guida NIST allo studio degli strumenti di misura distingue gli errori legati a ripetibilità, riproducibilità, stabilità e distorsione. Per le caratteristiche critiche, richiedete lo studio di analisi del sistema di misurazione applicabile o un altro metodo giustificato. La taratura non basta a spiegare tutti i potenziali errori che influiscono su una decisione di produzione nell’automazione per l’ispezione dei connettori. Prima di provare il rilevamento e lo scarto, identificate il difetto, il metodo di riferimento e il campione di prova.
Esempio svolto: una cella di assemblaggio lavora 300 unità di produzione durante 60 min di tempo trascorso. L’ispezione ne classifica 285 come conformi al primo passaggio, 10 da rilavorare e 5 da scartare. Il periodo include 10 min di fermo macchina. Se la metrica concordata è il numero di unità conformi al primo passaggio per ora trascorsa, il calcolo è 285 ÷ 60 min × 60 min/h = 285 unità/h. Escludendo il fermo si ottiene 285 ÷ 50 min × 60 min/h = 342 unità/h, che risponde a una domanda diversa. Escludete dal conteggio al primo passaggio le 10 unità da rilavorare, anche se verranno riparate in seguito. I campioni di prova devono avere un registro a parte, per non alterare il conteggio di produzione. Confrontate i risultati con la soglia concordata prima della prova.
60 minDurata della prova
285 unità/hProduzione conforme al primo passaggio
10 minArresti inclusi
Le indicazioni NIST sulla stabilità del processo antepongono la stabilità alla capacità di processo. Un risultato complessivo breve e ripetibile non dimostra prestazioni stabili tra turni diversi, lotti di materia prima o condizioni di riscaldamento del processo.
Richiedete separatamente evidenze sulla durata del processo, se rientrano nei criteri di accettazione.
Verifica delle prestazioni: 285 unità/h su 60 min e 342 unità/h su 50 min sono metriche diverse, ricavate dallo stesso esempio. Conservate il registro dell’arresto di 10 min, la base di misurazione e i criteri di conteggio. In questo modo chi esamina i dati può valutare la prova concordata e non scambiare il risultato per una determinazione non comprovata della capacità a lungo termine.
Verificare le funzioni di sicurezza e il ripristino controllato dopo i guasti
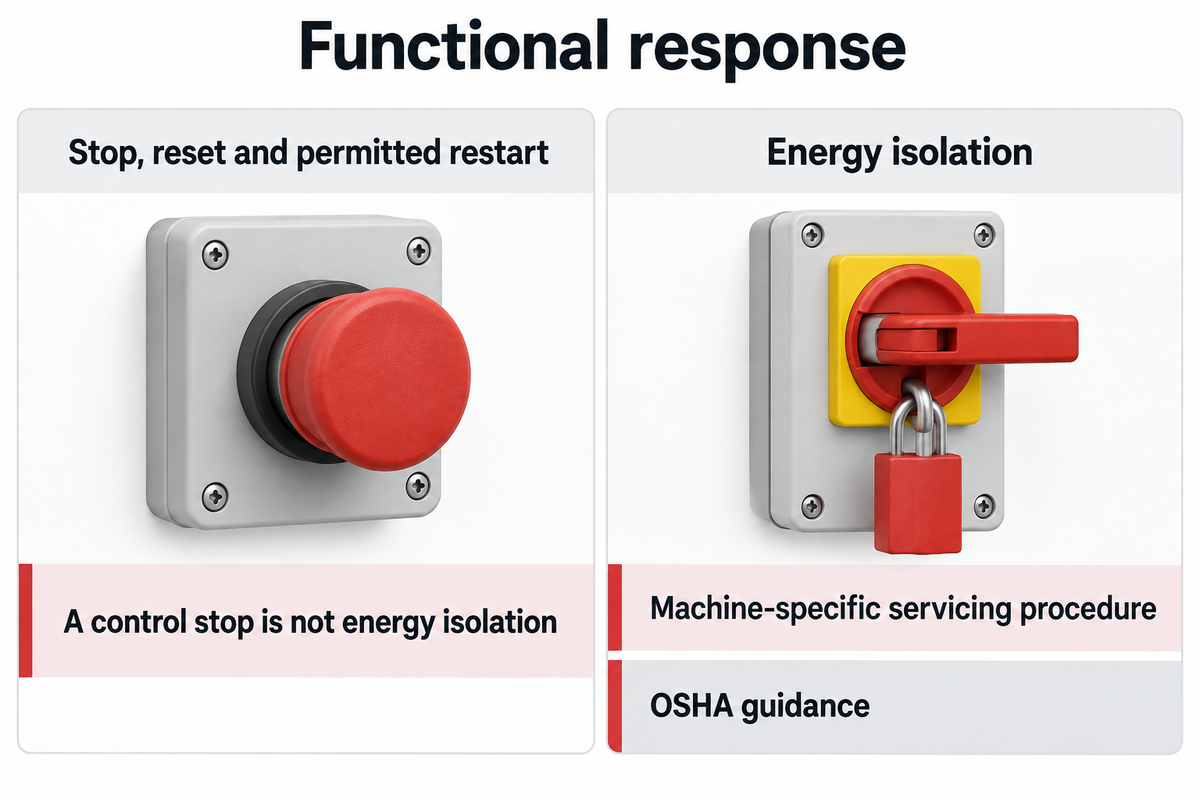
Le prove funzionali legate alla sicurezza richiedono una procedura approvata specifica per la macchina, risposte attese e personale competente e autorizzato. Esaminate il funzionamento normale, i guasti e il ripristino nell’ambito di tale procedura. Non improvvisate prove pericolose per ottenere un segno di spunta. Una dimostrazione dell’arresto di emergenza non verifica, da sola, la conformità di sicurezza dell’intera installazione.
I dispositivi di interblocco di sicurezza funzionano?
Verificate ogni interblocco applicabile rispetto alla funzione di sicurezza documentata, comprese la condizione di attivazione, la risposta attesa, il ripristino e le condizioni di riavvio consentite. Conservate il risultato osservato e la configurazione. Lo specialista della sicurezza delle macchine deve definire il metodo di convalida e le altre evidenze necessarie; il fatto che un testimone prema un pulsante non convalida la sicurezza.
Mantenete separato l’isolamento delle fonti di energia. OSHA specifica che i circuiti di controllo e i cancelli interbloccati non sono dispositivi di isolamento dell’energia. Quando la manutenzione espone le persone a fonti di energia pericolose, applicate la procedura di isolamento pertinente e specifica per la macchina. L’arresto di emergenza e gli arresti di emergenza vanno inclusi nel piano delle prove funzionali; nessuno dei due deve essere presentato come un’autorizzazione a entrare in un’area pericolosa.
Da fare
- Usare simulazioni dei guasti approvate.
- Registrare il comportamento atteso in caso di arresto e ripristino.
- Collegare il verbale di convalida della sicurezza alla configurazione.
Da evitare
- Escludere un dispositivo di protezione per una dimostrazione.
- Considerare un arresto del controllo come isolamento dell’energia.
- Approvare una sequenza di riavvio non testata.
Verifica del ripristino: il registro dell’arresto di 10 min della prova didattica dovrebbe indicare perché la macchina si è fermata e come è ripresa l’attività. Il fatto che la produzione sia ripresa e i pezzi siano stati conteggiati non dimostra che il ripristino sia sicuro. Conservate le evidenze autorizzate sulla risposta ai guasti separate dal totale di produzione e dalla procedura di isolamento usata per la manutenzione.
Completare il passaggio di consegne dei controlli e della documentazione
La preparazione al passaggio di consegne dipende dalla conservazione della configurazione associata ai risultati registrati e delle informazioni necessarie per il funzionamento e la manutenzione. Prima che la macchina lasci la fabbrica, confrontate le versioni software, i disegni, i backup e l’elenco dei materiali da consegnare. Diritti di accesso mancanti o un metodo di ripristino non testato possono rendere inutilizzabile un pacchetto che sembra completo.
Esaminate la sequenza operativa con il personale di produzione e manutenzione, chiarendo il ruolo dei messaggi di allarme, della selezione delle ricette e del ripristino. Provate software e hardware nei limiti consentiti dall’ambito approvato. L’HMI dovrebbe consentire all’utente previsto di comprendere lo stato della macchina. Per le macchine per l’assemblaggio automatizzato, abbinate ogni ricetta di prodotto alle attrezzature di produzione e ai limiti di ispezione.
«Una conferma dichiarata e una dimostrata non sono la stessa cosa.»
Bedre descrive i problemi delle prove integrate come cavi scollegati e modifiche software. Per il team che gestisce il passaggio di consegne, la domanda chiave è se la configurazione collegata abbia dimostrato le sequenze richieste, con le modifiche e i loro effetti registrati.
- Confrontate i disegni elettrici aggiornati allo stato realizzato, la distinta base (BOM) e i registri delle versioni.
- Confermate le revisioni, la lingua e i diritti di accesso dei manuali d’uso e manutenzione.
- Confrontate gli elenchi dei ricambi con i ricambi forniti e i materiali di consumo concordati.
- Registrate il contenuto dei backup, le responsabilità del ripristino e le prove di recupero dimostrate, se previste.
- Collegate il completamento della formazione, i documenti mancanti e le azioni correttive ai rispettivi responsabili.
Una documentazione completa attesta che i materiali concordati sono stati presi in carico e rende evidenti le carenze. Una documentazione adeguata deve includere nomi di file utilizzabili e una cronologia delle revisioni controllata. Le raccomandazioni del costruttore e le modalità di manutenzione dell’acquirente dovrebbero determinare quale documentazione d’istruzione deve essere disponibile nel luogo di utilizzo.
Verifica del passaggio di consegne: abbinate il registro di 60 min dell’esempio alle revisioni della ricetta, del programma e del disegno. Se in seguito cambia un parametro, registrate la modifica e valutate quali prove ne sono interessate. Una cartella con file casuali e senza identificazione della configurazione non permette di capire quale macchina abbia prodotto le 285 unità conformi al primo passaggio.
Decidere l’autorizzazione alla spedizione sulla base del registro delle pendenze
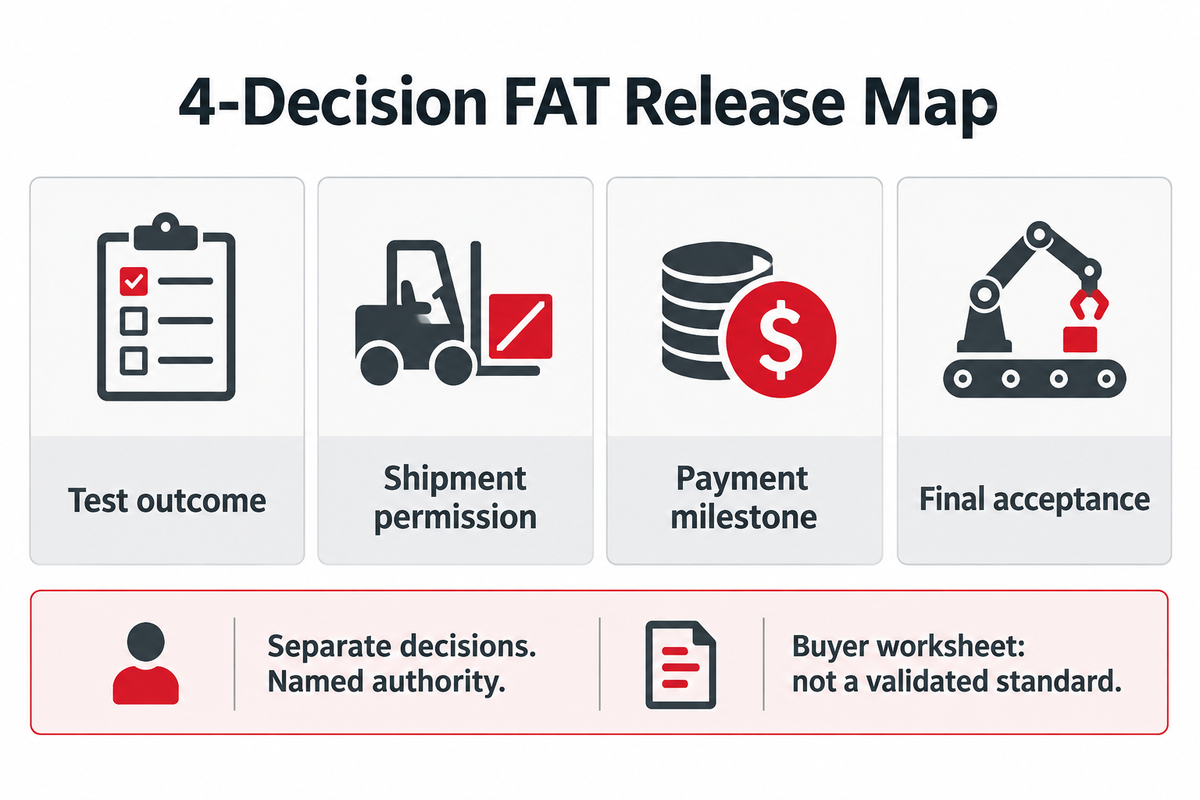
L’elenco delle pendenze dovrebbe portare a una decisione chiara, con un responsabile, un’evidenza e un’autorità per ogni requisito irrisolto. Mantenete separati l’esito della prova, l’autorizzazione alla spedizione, la milestone di pagamento e l’accettazione finale. Queste decisioni devono essere disciplinate dal contratto e dagli obblighi applicabili; una firma generica sul FAT non dovrebbe sostituirle tutte.
Mappa delle 4 decisioni per il rilascio FAT
La mappa delle 4 decisioni per il rilascio FAT registra separatamente l’esito della prova, l’autorizzazione alla spedizione, la milestone di pagamento e l’accettazione finale, indicando le evidenze e i responsabili autorizzati.
Questo è un foglio di lavoro per l’acquirente suggerito nella guida. Non è uno standard convalidato né una regola automatica di rilascio. Le indicazioni NASA sulla transizione del prodotto distinguono la preparazione alla consegna e la documentazione dal trasporto e dall’installazione. L’autorità commerciale per il rilascio è definita dal vostro contratto.
| Decisione | Domanda a cui rispondere | Registro da conservare |
|---|---|---|
| Esito della prova | Quali requisiti sono stati superati, non superati o non ancora provati? | Risultati collegati alle evidenze e alle deviazioni |
| Autorizzazione alla spedizione | La spedizione è autorizzata alle condizioni e con le tutele indicate? | Decisione autorizzata e preparazione al trasporto |
| Milestone di pagamento | Che cosa prevede il contratto concordato? | Determinazione commerciale della parte autorizzata |
| Accettazione finale | Gli obblighi applicabili in fabbrica e in sito sono stati soddisfatti? | Verbale di accettazione con gli obblighi ancora da adempiere |
Esempio: l’ufficio acquisti chiede se è possibile procedere con la spedizione. Il tecnico della qualità può ricostruire il risultato di 285 unità/h. Tuttavia, manca il manuale di manutenzione definitivo e un’interfaccia in sito non è stata ancora provata. Il tecnico registra l’esito della prova completata e i due elementi in sospeso, senza dichiarare la prova superata. Le parti responsabili verificano il contratto, gli eventuali obblighi applicabili e i rischi del trasferimento dell’attrezzatura. Se la spedizione viene autorizzata, il verbale dovrebbe indicare la condizione autorizzata, il responsabile e le evidenze di chiusura. Se una funzione di sicurezza non superata non viene risolta, una decisione aziendale di rispettare la data di spedizione non risolve il problema. La decisione sul pagamento va documentata secondo la propria autorità contrattuale.
Verifica del rilascio: 285 unità/h è un risultato di prova registrato, non un’autorizzazione alla spedizione. Il registro delle pendenze aiuta a rendere visibile il lavoro rimanente, ma il semplice fatto di registrarlo non lo conclude. Le indicazioni NASA sulla verifica richiedono, nel loro processo ingegneristico, una conformità oggettiva o una deroga accettata e la chiusura delle discrepanze.
Collaudo di accettazione in fabbrica e collaudo di accettazione in sito: assegnare le nuove prove
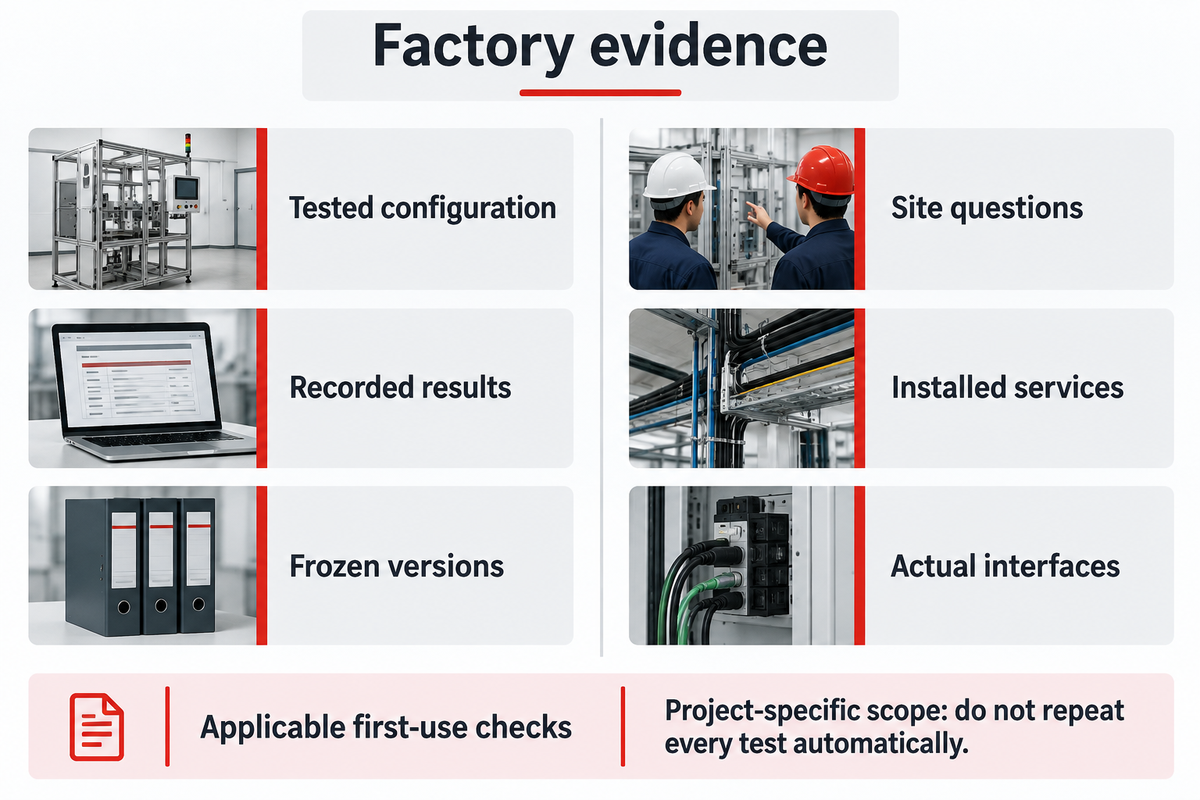
La differenza tra il collaudo di accettazione in fabbrica e quello in sito riguarda l’ambiente e l’ambito delle evidenze disponibili. Le prove in fabbrica possono verificare la configurazione assemblata nelle condizioni concordate. L’installazione introduce trasporto, utenze e interfacce reali. Pianificate le ispezioni al primo utilizzo e le nuove prove basate sul rischio prima dell’arrivo della macchina, assegnando un responsabile a ciascuna.
Per l’automazione della linea di produzione, le prestazioni in sito possono dipendere dall’alimentazione a monte e dalla movimentazione a valle, simulate presso lo stabilimento del fornitore. Le indicazioni NASA sulla transizione includono prove funzionali e di accettazione dopo l’installazione per verificare eventuali danni dovuti al trasporto o alla movimentazione. La seguente matrice FAT e SAT distingue tali dipendenze dalle funzioni già dimostrate. È un foglio di lavoro per la pianificazione, non un obbligo di ripetere ogni prova.
| Voce | Evidenze raccolte in fabbrica | Condizione o evento in sito | Responsabile da indicare |
|---|---|---|---|
| Condizioni fisiche | Ispezione prima della spedizione | Danni o spostamenti durante il trasporto | Ricezione e fornitore |
| Sicurezza dell’installazione | Registri di convalida della macchina | La sicurezza dipende dalle condizioni d’installazione | Specialista competente in sito |
| Alimentazione elettrica | Alimentazione di prova e impostazioni | Collegamento all’alimentazione finale e protezioni del sito | Specialista elettrico |
| Aria e altri servizi | Condizioni dei servizi in fabbrica | Disponibilità e variazioni effettive delle utenze | Responsabili degli impianti e integratore |
| Materiale a monte | Campioni di fabbrica concordati | Condizioni effettive di alimentazione e interazione con la linea di produzione | Produzione e fornitore |
| Interfaccia a valle | Registro della simulazione o delle apparecchiature collegate | Scambio effettivo di segnali e comportamento con linea bloccata | Integratore della linea di produzione |
| Integrazione dei dispositivi di protezione | Configurazione e risposta in fabbrica | Riassemblaggio, modifica del cablaggio o della disposizione degli accessi | Specialista di sicurezza delle macchine |
| Software e ricette | Versione e backup definiti | Versione modificata, limiti o sistemi collegati | Responsabile dei controlli |
| Produzione | Esempio: 285 unità/h per 60 min | Prestazioni richieste nelle effettive condizioni del sito | Produzione e qualità |
L’ispezione al primo utilizzo è una questione distinta dalla modifica della configurazione. In Gran Bretagna, la spiegazione HSE del regolamento 6 di PUWER afferma che le attrezzature la cui sicurezza dipende dalle condizioni di installazione dovrebbero essere ispezionate dopo l’installazione e prima del primo utilizzo, nonché dopo il riassemblaggio in una nuova sede. Definite le verifiche e le attrezzature in base alla giurisdizione pertinente. Non concludete che un programma invariato elimini l’obbligo dovuto a una condizione dipendente dall’installazione.
Verifica in sito: conservate le evidenze dei 60 min in fabbrica e poi identificate le condizioni d’installazione che non coprono. Il collaudo di accettazione in sito dovrebbe verificare i requisiti assegnati nelle condizioni reali e produrre risultati tracciabili. Cambiare l’intestazione di un modulo da FAT a SAT non crea evidenze.
Confrontare i fornitori ricostruendo un risultato di prova
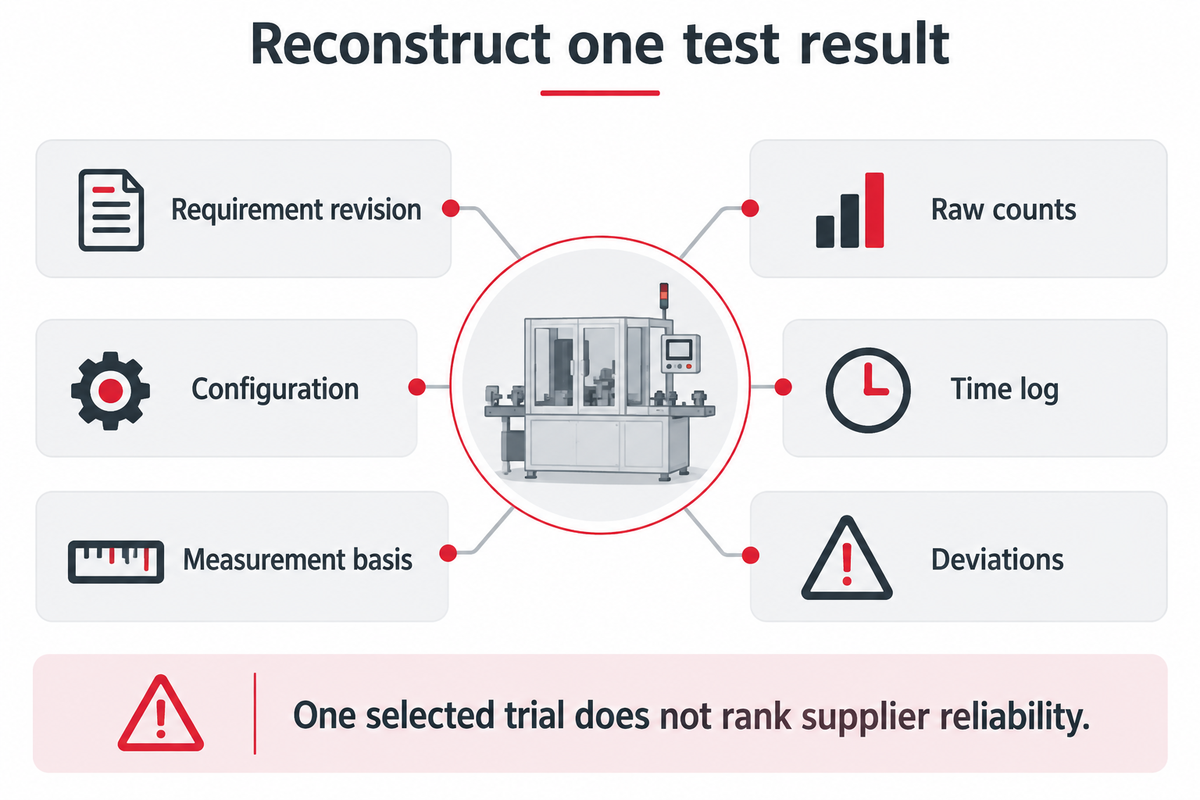
Lo stesso vale per il verbale di prova del fornitore. Chiedete a ciascun fornitore le evidenze necessarie per ricostruire un risultato pertinente: revisione dei requisiti, configurazione, criteri di misurazione, conteggi grezzi, registro dei tempi e scostamenti. È un criterio ragionevole per verificare completezza e qualità della documentazione. Un’unica prova selezionata o condizioni operative non omogenee non consentono di stabilire che un fornitore sia più affidabile di un altro.
È importante inviare a tutti i partecipanti la stessa richiesta di dati e verificare che le condizioni siano effettivamente comparabili. Le indicazioni NIST per il confronto dell’affidabilità descrivono campioni casuali sottoposti alle stesse condizioni. Un campione come il video della migliore dimostrazione di un fornitore non si basa sullo stesso criterio di campionamento. Per richieste più ampie relative all’acquisto, consultate la guida alle apparecchiature di automazione personalizzate, insieme a questa richiesta incentrata sul collaudo di accettazione.
- Il revisore può ricavare numeratore e denominatore dai dati grezzi?
- Sono identificati le varianti di prodotto, i lotti di materiale, le impostazioni e i metodi di misurazione?
- La lista di controllo qualità descrive le non conformità e le rilavorazioni?
- Gli specialisti degli acquisti possono individuare ciò che non è stato ancora collaudato o risolto a livello contrattuale?
Per assistere da remoto, concordate l’inquadratura delle telecamere, i timestamp, l’accesso ai file e l’identità dei partecipanti. La verifica video può integrare la documentazione, ma un montaggio dei momenti salienti del collaudo non dimostra necessariamente che siano state verificate tutte le funzioni richieste. Con un FAT digitale, controllate che le funzioni operino nell’ordine previsto e conservate i risultati originali.
Verifica del confronto: Come ha ottenuto il fornitore 285 unità/h, considerando il denominatore di 60 min e le fermate di 10 min? Prima di confrontare un valore dichiarato particolarmente elevato, ricostruire il dato permette di rilevare le evidenze mancanti. Per classificare in modo affidabile i fornitori serve un metodo di confronto giustificato, che vada oltre questo singolo esempio.
Prospettive del settore: mantenere aggiornati i criteri di accettazione
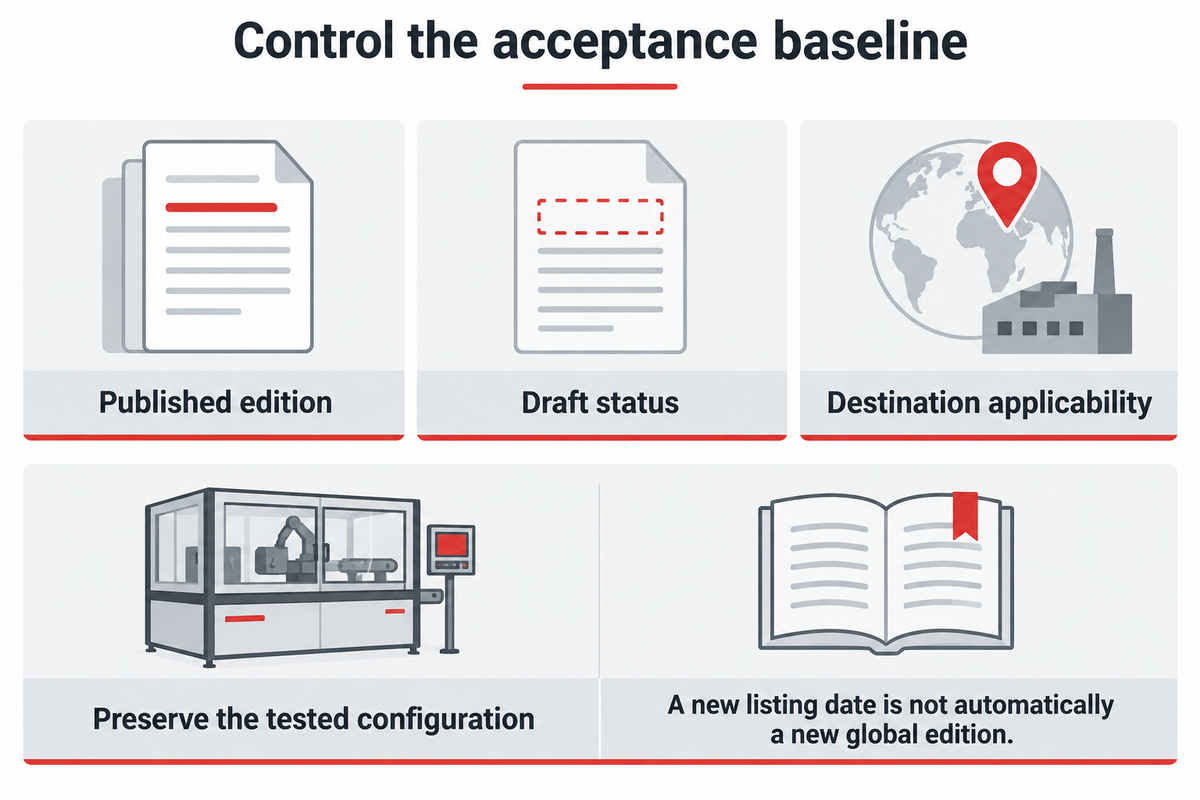
A ottobre 2026, è utile verificare l’edizione e l’applicabilità dei riferimenti tecnici. Prima di approvare il protocollo, controllate la norma pubblicata, i requisiti del mercato di destinazione e la revisione concordata. Le bozze in fase di sviluppo e le date riportate in una pagina di certificazione non modificano necessariamente i requisiti di un ordine.
La pagina ufficiale ISO 12100:2010 indica la norma pubblicata sulla valutazione dei rischi dei macchinari e la sua conferma del 2022. Include un collegamento ai lavori su una bozza successiva. Quando scegliete il riferimento, registratene lo stato di pubblicazione; non descrivete una revisione non pubblicata come requisito vigente. Lo specialista responsabile deve stabilire quale edizione e quali requisiti applicabili ai macchinari disciplinano il progetto.
Anche i riferimenti elettrici richiedono la stessa attenzione. La scheda IECEE relativa a IEC 60204-1:2016 indica che il campo di applicazione delle apparecchiature elettriche inizia dal punto di collegamento dell’alimentazione della macchina. Le varianti nazionali e le relative date richiedono una valutazione specifica di applicabilità. Una data di inserimento recente non indica di per sé che l’edizione globale sia stata pubblicata di recente.
Integrate questa verifica nel ciclo di vita delle apparecchiature. Prima di un nuovo ordine, individuate i riferimenti, le edizioni e il mercato di destinazione. Prima del collaudo in fabbrica, confrontate i requisiti approvati con la revisione della macchina. Prima della spedizione, valutate le modifiche introdotte durante la chiusura della lista delle attività in sospeso. Dopo l’installazione, valutate l’alimentazione effettiva e le protezioni integrate. Questi punti di controllo consentono al team di accettazione di ripetere una verifica senza riaprire attività non correlate.
Le registrazioni digitali sono utili solo se è disponibile la cronologia delle revisioni. Mantenete distinguibili i risultati del fornitore, la decisione dell’acquirente e le successive azioni correttive. Se il software del costruttore cambia dopo la sessione di verifica, conservate entrambe le configurazioni e descrivete i requisiti interessati. Un file più recente non deve sostituire senza tracciabilità le evidenze alla base di una firma precedente.
Verifica della versione: un risultato relativo a 60 min rimane valido come evidenza per la configurazione collaudata, anche se in seguito viene pubblicata una bozza di norma. Valutate le modifiche con gli specialisti responsabili e adeguate il protocollo secondo necessità. Aggiornate il protocollo ove necessario, conservate la documentazione precedente e autorizzate gli eventuali nuovi collaudi prima di dichiarare accettata la macchina modificata.
Punto chiave
Una documentazione FAT completa dovrebbe consentire al revisore di tracciare il requisito, la configurazione collaudata, il risultato e la decisione autorizzata. Mantenete separate le quattro decisioni di rilascio e riportate i requisiti del sito non collaudati nelle fasi successive.
Domande frequenti
Un Factory Acceptance Test equivale a un’ispezione prima della spedizione?
I collaudi di accettazione in fabbrica sono diversi dalle ispezioni prima della spedizione. Gli ambiti possono sovrapporsi, ma sono le attività concordate a determinare cosa dimostra ciascuna ispezione.
Un’ispezione prima della spedizione può concentrarsi su identificazione, condizioni, quantità o imballaggio. Un collaudo di accettazione in fabbrica segue normalmente un protocollo concordato per le funzioni e le prestazioni specificate dell’apparecchiatura. Chiedete l’ambito effettivo e le relative evidenze, senza basarvi sul nome del servizio. Se sono richieste entrambe le attività, individuate i controlli condivisi e mantenete chiaramente indicati nel rapporto gli eventuali requisiti funzionali non collaudati.
Un collaudo in fabbrica con presenza di un testimone equivale a un Factory Acceptance Test?
La presenza di un testimone riguarda l’osservazione; il protocollo FAT definisce l’ambito di accettazione.
Un acquirente, un suo rappresentante o un osservatore da remoto può assistere a determinate prove in fabbrica senza presenziare alla verifica di tutti i requisiti. Concordate quali prove saranno osservate, quali registrazioni saranno esaminate in seguito e chi potrà approvare gli scostamenti. La sola presenza non dimostra che sia stato coperto l’intero processo FAT. Il rapporto dovrebbe identificare il testimone, la configurazione, le procedure e i risultati, comprese le prove rinviate a un’altra sessione o sede.
A chi è destinato questo modello di lista di controllo per il Factory Acceptance Test?
Questa lista di controllo per il collaudo di accettazione in fabbrica è destinata ad acquirenti, ingegneri della qualità, team di produzione e integratori che definiscono le evidenze di accettazione della macchina.
Con gli specialisti responsabili, adattate i campi alla macchina, al contratto e ai requisiti del mercato di destinazione. I progetti di automazione industriale condividono esigenze di registrazione, ma i collaudi tecnici variano. Una linea di confezionamento, una macchina CNC e una cella di assemblaggio di connettori richiedono criteri prestazionali e piani di convalida della sicurezza diversi. Usate il foglio di lavoro per organizzare questi requisiti; non può stabilire limiti tecnici né fornire l’approvazione normativa per apparecchiature che non ha valutato.
Perché usare una lista di controllo per il collaudo di accettazione in fabbrica?
Una lista di controllo per il collaudo di accettazione in fabbrica aiuta a individuare le evidenze mancanti prima della spedizione.
Collegare requisiti, risultati e aspetti irrisolti consente al team di individuare i collaudi omessi e assegnare le attività necessarie per completarli. Il valore della lista dipende dall’accuratezza delle registrazioni e dalle decisioni autorizzate.
I manuali di manutenzione devono essere redatti in una lingua specifica?
La lingua dei manuali di manutenzione dipende dai requisiti del mercato di destinazione, dagli utenti previsti e dall’ambito della documentazione concordato.
Non date per scontato che un manuale in inglese sia sufficiente per ogni mercato. Specificate nel registro dei documenti da consegnare la lingua e la revisione richieste e chiedete allo specialista responsabile di valutarne l’applicabilità.
A cosa serve un Factory Acceptance Test?
Un collaudo di accettazione in fabbrica verifica i requisiti concordati dell’apparecchiatura prima della spedizione, nelle condizioni definite per la fabbrica.
Lo scopo del FAT è raccogliere evidenze di conformità e individuare difetti o attività incomplete mentre l’apparecchiatura è accessibile presso il fornitore. Possono contribuire le prove prestazionali, le verifiche funzionali e l’esame della documentazione. La compilazione di un modello generico non certifica la macchina né elimina gli obblighi di installazione. Per verificare la macchina rispetto all’ordine, concordate prima il protocollo, i limiti di accettazione e le evidenze; quindi registrate il risultato osservato e la decisione per ciascun requisito applicabile.
Preparate un documento di requisiti di accettazione per il vostro progetto di assemblaggio
Inviate al team di progetto ZEUEE la revisione del disegno del componente, le varianti di produzione, la definizione della produttività richiesta, il metodo di ispezione e le interfacce di sito. Questi dati consentono di definire l’ambito del collaudo e le evidenze necessarie al vostro team.
Riferimenti e fonti
- NASA Systems Engineering Handbook: verifica del prodotto, sezioni 5.3.1.2.3–4 e 5.3.1.3
- NASA Systems Engineering Handbook: trasferimento del prodotto, sezione 5.5
- PMMI ProSource: tabella di marcia per un Factory Acceptance Test efficace, 2021
- NIST/SEMATECH e-Handbook: studi Gauge R&R, sezione 2.4
- NIST Technical Note 2045: conferma di una soglia prestazionale con una risposta sperimentale binaria, 2019
- NIST/SEMATECH e-Handbook: valutazione della stabilità del processo, sezione 3.4.5
- OSHA: divieto relativo ai circuiti di controllo dell’energia
- Madhur Bedre su Automation World: prima di un Factory Acceptance Test integrato, settembre 2026
- HSE: ispezione delle attrezzature di lavoro, aggiornato a ottobre 2024
- NIST/SEMATECH e-Handbook: confronto dell’affidabilità tra popolazioni, sezione 8.4.4
- ISO: stato di pubblicazione della norma ISO 12100:2010
- IECEE: ambito e scheda della norma IEC 60204-1:2016
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015
Articoli correlati
Di tendenza