Contatti Zeyu lntelligent Industrial Company

Tipi di contatti per connettori: confronto tra twist pin, iperboloidali e stampati

I tipi di contatti per connettori si distinguono per il metodo di produzione e la geometria della presa all’interno del connettore: twist pin, iperboloidale o stampata e formata. È questa scelta, non il guscio esterno, a determinare la durata in cicli di accoppiamento e la resistenza agli urti.
Specifiche rapide
| Metodo di produzione | Lavorazione meccanica (tornitura) oppure stampaggio e formatura |
| Geometria della presa (lavorazione meccanica) | Twist pin, iperboloidale oppure piena/tornita |
| Norma tecnica di riferimento | MIL-DTL-39029 (contatto), MIL-DTL-38999 (guscio circolare), MIL-DTL-32139 (twist pin), MIL-DTL-83513 (Micro-D) |
| Cicli di accoppiamento tipici | 750-5.000 (D-sub stampati/standard) fino a 100.000+ (iperboloidali) |
| Resistenza agli urti (iperboloidali) | 250 g / 0.4 ms secondo IEC 60068-2-27 |
| Interasse dei contatti | 1,27 mm, 2,00 mm, 2,54 mm (valori comuni), oltre a varianti miniaturizzate inferiori al millimetro |
| Dimensione del contatto / sezione del cavo | Dimensione tipica #16-#22, abbinata a cavi da 28-16 AWG in base alla corrente |
| Classe di tensione e corrente | Dal livello di segnale (bassa tensione/bassa corrente) a diverse centinaia di volt e decine di ampere, in base alla dimensione del contatto |
È la scelta del contatto, e non il tipo di guscio esterno, a determinare se il connettore resiste a 500 o 100,000 cicli di accoppiamento e se sopporta gli urti o è soggetto a guasti intermittenti sul campo. In genere, l’ingegnere parte dal tipo di guscio — circolare, D-sub o rettangolare — e scopre solo più avanti che la vera chiave dell’affidabilità è il contatto interno. Questo approfondimento esamina le tre famiglie di contatti più importanti per le applicazioni elettromeccaniche e per quelle legate alla difesa.
In base al processo di lavorazione si distinguono due tipi di contatto per connettori: lavorato meccanicamente e stampato e formato. Per i contatti lavorati meccanicamente, si distinguono poi tre geometrie della presa: twist pin, iperboloidale o pin pieno/tornito. I contatti twist pin offrono più di 7 punti di microcontatto su un pin maschio, contro 2-3 per un contatto stampato. I contatti iperboloidali raggiungono oltre 100 000 cicli di accoppiamento e una resistenza agli urti di 250 g secondo IEC 60068-2-27, valori che i contatti stampati e quelli pieni/torniti non eguagliano.
In questa guida
- Due criteri distinti: metodo di produzione e geometria della presa sono scelte separate
- Il vantaggio dei twist pin rispetto ai connettori stampati in presenza di vibrazioni, grazie ai 7 punti di contatto.
- La resistenza dichiarata degli iperboloidali: 250 g e 100.000 cicli; il valore della loro variante stampata, poco conosciuto.
- Una tabella inedita che mette a confronto 4 norme: MIL-DTL-38999 / 39029 / 32139 / 83513
- La scelta del rivestimento richiede più attenzione del semplice «l’oro è sempre oro».
Tipi di contatti per connettori a colpo d’occhio
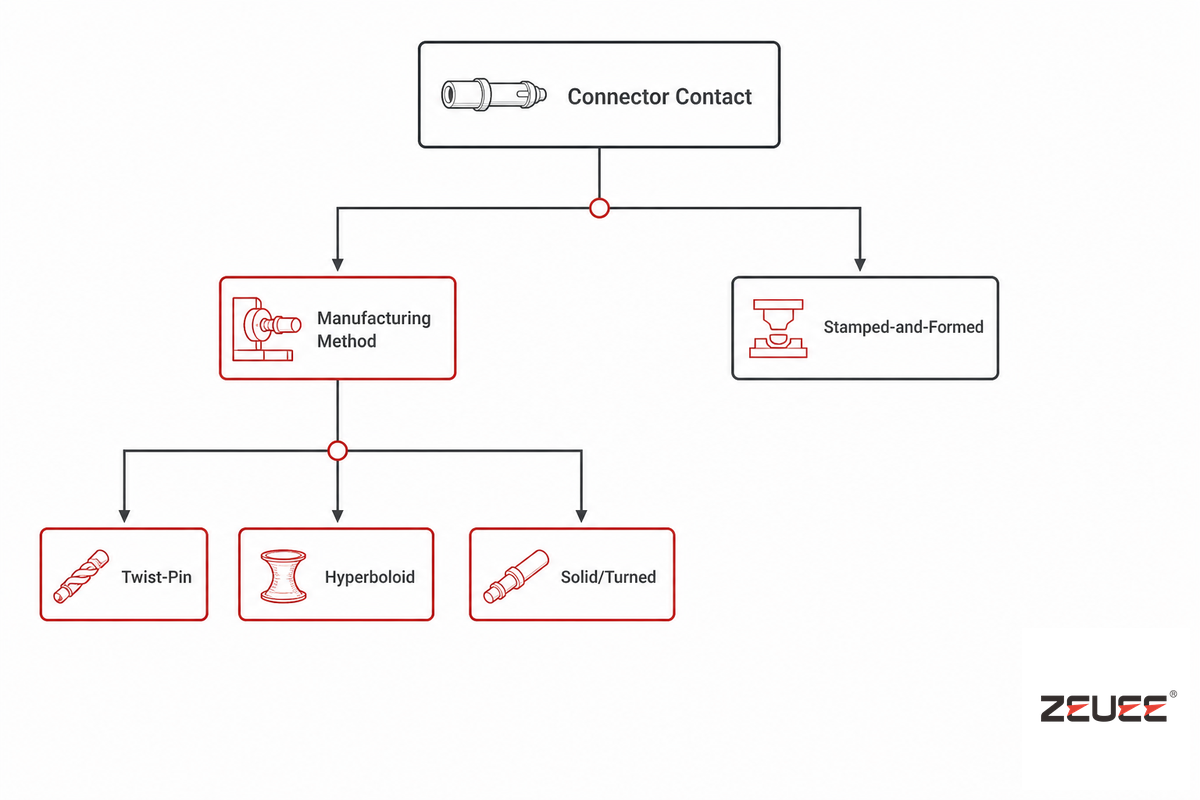
Ogni connettore elettrico è definito da due fattori progettuali indipendenti, che operano in parallelo: il numero di contatti presenti nel connettore (ossia il numero di cavi che trasportano la corrente e formano le superfici di contatto) e la geometria della presa di ciascun contatto. Le guide all’acquisto standard presentano i tipi di contatto come una gamma continua, dal più economico al più costoso; nella pratica, invece, si tratta di due scelte progettuali distinte e sovrapposte. Prima scelta: quale metodo di produzione adottare? Il contatto viene ricavato per lavorazione meccanica da una barra oppure stampato e formato da una lamiera? La tabella comparativa qui sotto mette a confronto le tre famiglie di contatti per connettori elettrici. L’affidabilità di connettori e sistemi di interconnessione in condizioni difficili è un ambito di ricerca universitario attivo, proprio perché questa scelta progettuale ha conseguenze sull’affidabilità a valle. Lo stesso ragionamento vale per qualsiasi famiglia di connettori per impieghi gravosi che trasporta insieme segnali e potenza, non solo per i tre tipi di contatto trattati qui, e si applica sia ai connettori con due pin sia a quelli con duecento. Con i contatti stampati non si sceglie la geometria della presa: il contatto è un unico pezzo di materiale stampato e formato. Se si sceglie la lavorazione meccanica, si può optare per tre geometrie della presa: un fascio di fili attorcigliati (twist pin), un cestello di fili con trefoli a forma iperboloidale (iperboloidale) oppure un semplice foro tornito o forato.
| Tipo di contatto / Caratteristica | Twist pin | Iperboloidale | Stampato e formato |
|---|---|---|---|
| Metodo di produzione | Lavorato meccanicamente / avvolto con fili | Variante lavorata meccanicamente (tornita) o stampata (HCS) | Lamiera stampata e formata |
| Punti di microcontatto | 7 o più | Più fili, contatto distribuito su 360° | 2-3 |
| Cicli di accoppiamento tipici | Diverse migliaia (in base alla famiglia) | 100,000+ | 750-5.000 (famiglia sub-D/tipo M) |
| Resistenza agli urti | Elevata (qualificato secondo norme MIL) | 250 g / 0.4 ms (norma IEC 60068-2-27) | Inferiore; dipende dalla scheda tecnica |
| Forza di inserimento | Moderata (i fili si comprimono nella presa) | Molto bassa (VLIF), inferiore a 1 oz per la dimensione #22 | Da bassa a moderata |
| Costo relativo | Elevato | Massimo (tornito) / moderato (variante HCS stampata) | Minimo |
| Norma tecnica di riferimento | MIL-DTL-32139 | Nessuna norma MIL specifica; qualificato secondo le norme della famiglia di connettori | Numeri di riferimento MIL-DTL-39029 |
| Compatibile con crimpatura e inserimento automatici | Sì | Sì (variante HCS progettata appositamente per la crimpatura da bobina) | Sì, soluzione standard per grandi volumi |
| Applicazione più adatta | Micro-D conforme alle norme MIL, linee di segnale soggette a forti vibrazioni | Aerospaziale e difesa, cicli di sterilizzazione medicale, apparecchiature di prova ad alto numero di cicli | Produzione commerciale ad alto volume e attenta ai costi |
💡 Consiglio tecnico
Non partire dalla domanda «lavorato meccanicamente o stampato?». Chiedersi invece: quanti cicli di accoppiamento deve sostenere il contatto e a quali urti sarà sottoposto durante il servizio? In genere, la risposta determina il metodo di produzione.
Metodo di produzione: contatti lavorati meccanicamente o stampati e formati
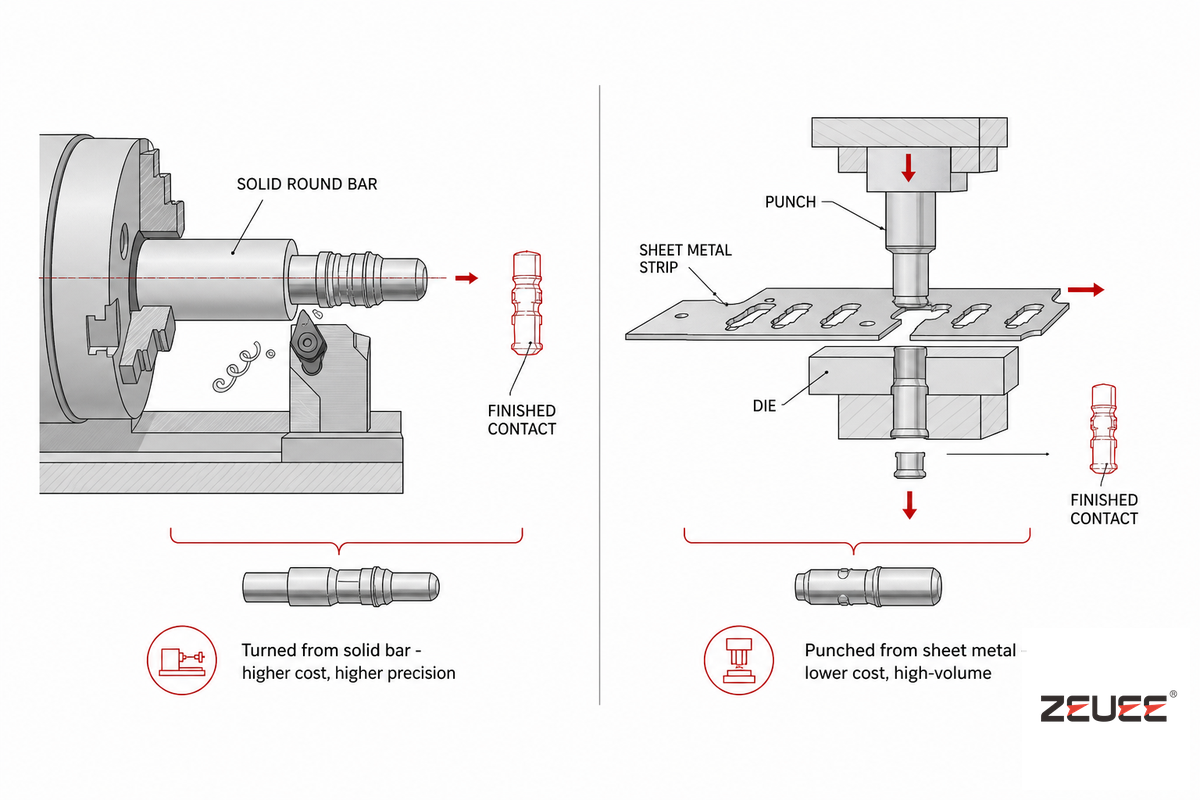
Nelle guide all’acquisto di connettori di quasi tutti i settori si legge che «i contatti lavorati meccanicamente offrono una maggiore densità di potenza, una resistenza inferiore e una corrente più elevata rispetto a quelli stampati, oltre a maggiore robustezza e durata». Tuttavia, queste affermazioni non sono accompagnate da dati numerici. Ed è proprio in quei dati che si nascondono gli errori nella scelta dei connettori. Ecco cosa succede davvero. Un contatto stampato e formato è semplicemente un pezzo di lamiera tranciato e formato, ottimizzato per contenere i costi e facilitare l’alimentazione delle macchine di crimpatura automatica. Un contatto lavorato meccanicamente è ricavato per tornitura da una barra piena; nelle varianti ibride più recenti, invece, è stampato e arrotolato per ottenere una geometria simile a quella tornita. Entrambe le soluzioni sono ottimizzate in base al numero di contatti, al tipo di azione di strisciamento e al ciclo di lavoro. Anche l’intervallo di temperatura operativa è un fattore importante che si può facilmente trascurare. Spesso dipende poco dalla geometria del guscio o dal tipo di contatto, ma molto dai materiali di rivestimento e isolamento, che devono resistere a tale intervallo senza degradarsi: un connettore circolare per uso generale può operare da -40°C a +85°C, mentre la sua versione sigillata per ambienti difficili opera da -55°C a +125°C. Anche le forze di accoppiamento e disaccoppiamento aumentano con il numero di contatti. Un piccolo connettore tipo D-sub può avere una forza massima di accoppiamento specificata di 3.3 N per contatto e una forza minima di disaccoppiamento di 0.25 N per contatto. Sono valori facilmente gestibili per una dozzina di posizioni, ma con diverse decine possono creare problemi ergonomici e indurre i progettisti a ricorrere a connessioni a forza di inserimento nulla (ZIF) nei casi con il maggior numero di pin. Le versioni sigillate della maggior parte di queste linee di prodotti offrono gradi di protezione IP67 o IP68 contro l’ingresso di polvere e acqua. Le famiglie di connettori push-pull sono un buon esempio di come la scelta dei contatti e la progettazione meccanica lavorino insieme: i contatti lavorati meccanicamente contribuiscono in misura significativa alla loro classificazione per 5.000-plus cicli di accoppiamento, ben oltre quella di un connettore tipico con contatti stampati. Questi aspetti non riguardano solo i pin maschio o i connettori femmina: la stessa logica delle famiglie di contatti vale per entrambe le metà di una coppia accoppiata, perché una connessione elettrica affidabile dipende dalla geometria del contatto, non dal lato in cui si trova il pin.
Fattori da valutare: contatti lavorati meccanicamente o stampati
- * Il numero di cicli di accoppiamento previsto durante la vita utile del prodotto. I contatti D-sub stampati/standard sono classificati per circa 750 cicli con densità di pin inferiori, in base al rivestimento; i contatti delle macchine push-pull di fascia alta e i contatti iperboloidali sono invece classificati rispettivamente per ben oltre 5.000 e 100.000 cicli.
- * L’esposizione a vibrazioni e urti. I contatti twist pin e iperboloidali lavorati meccanicamente mantengono il contatto anche durante il movimento e aiutano a ridurre al minimo le interruzioni temporanee del segnale.
- * Costo, volume e tipo di terminazione elettrica. La soluzione stampata e formata è adatta alle produzioni commerciali ad alto volume, dove il costo di terminazione per unità è prioritario. È progettata per essere alimentata facilmente nei macchinari di crimpatura automatica, indipendentemente dal tipo di terminazione elettrica scelto.
- * Resistenza di contatto e capacità di trasportare corrente. La capacità di qualsiasi connessione di gestire correnti elevate e mantenere una bassa resistenza aumenta quando diminuisce il numero di contatti e cresce l’area di contatto; la geometria dei contatti lavorati meccanicamente mantiene questa caratteristica più costante per tutta la vita utile del connettore.
Un altro errore poco evidente ma molto costoso: spesso consideriamo la scelta una decisione basata solo sul costo iniziale, senza valutare il costo totale di proprietà durante la vita utile del dispositivo. Il guasto di un contatto del connettore è spesso riconducibile a danni fisici, contaminazione o errori di installazione, piuttosto che a un singolo evento catastrofico. Il legame tra integrità meccanica e prestazioni elettriche nelle effettive condizioni operative del dispositivo è fondamentale; un contatto sottodimensionato può sembrare adeguato al banco di prova, ma causare un guasto dopo mesi o anni di servizio sul campo. Le ricerche sull’affidabilità dei connettori dei Sandia National Laboratories e altri rapporti di analisi dei guasti del settore indicano costantemente queste cause come le principali. Considerando anche l’enorme differenza nel numero di cicli di accoppiamento dichiarati — centinaia di migliaia per i contatti iperboloidali contro diverse migliaia per quelli stampati standard — è chiaro che spesso il guasto deriva da una scelta non adeguata alle condizioni operative previste del dispositivo, non da una scelta sbagliata del guscio.
«I connettori che superano il controllo in accettazione si guastano sul campo più spesso per una classificazione del ciclo di lavoro non adeguata che per un componente difettoso. La famiglia del contatto deve corrispondere al profilo effettivo dei cicli di accoppiamento e delle vibrazioni, non solo alla specifica principale del connettore.»
— Osservazione comune tra gli ingegneri dell’affidabilità dei connettori
Contatti twist pin: struttura, MIL-DTL-32139 e il vantaggio dei 7 punti
Che cos’è un contatto twist pin?
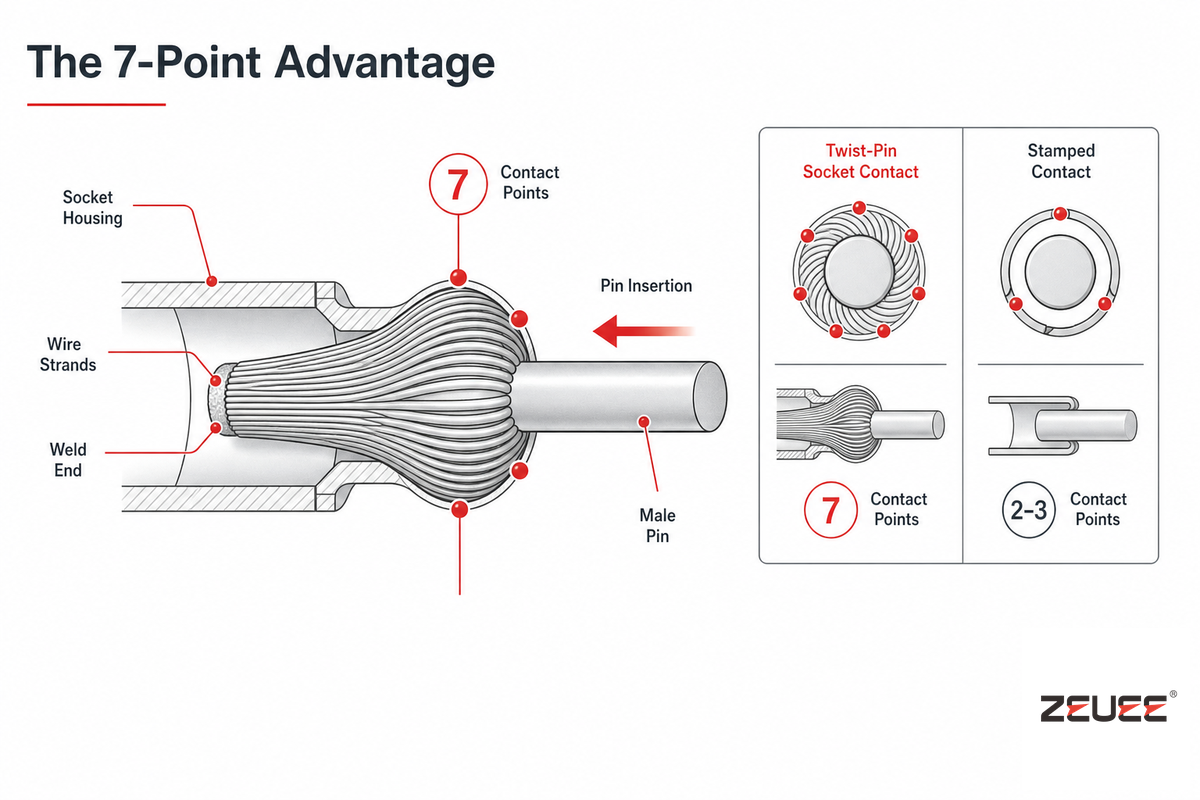
Il twist pin è un contatto a presa lavorato meccanicamente, formato da numerosi fili di rame al berillio saldati a un’estremità, arrotondati e divaricati verso l’esterno come un fungo per creare un’azione elastica. La maggior parte dei componenti twist pin viene fornita come contatto a crimpare rimovibile, anziché fisso, per consentire di estrarre e sostituire un pin danneggiato senza dover rottamare l’intero connettore.
Quando un pin maschio viene inserito nella presa twist pin, il fascio di fili a forma di fungo si stringe attorno al pin e ciascun filo agisce come un singolo punto di contatto, anziché come una superficie lavorata meccanicamente. Il twist pin offre prestazioni superiori rispetto alla sua variante stampata in condizioni ambientali difficili per un solo motivo: i contatti ridondanti consentono alla connessione di resistere anche se un punto perde il contatto a causa dell’usura, della contaminazione o di una separazione momentanea durante un urto.
Il miglioramento non è solo un’affermazione di marketing: è una statistica documentata da due fonti. Un contatto stampato ha solo 2-3 punti di contatto, mentre un twist pin ne ha 7 o più indipendenti, come confermato separatamente da due fonti sulle prestazioni dei connettori Micro-D. Per una coppia accoppiata, ciò significa un aumento di 2,5-3.5x dei percorsi di contatto ridondanti, sufficiente a mantenere attivo un segnale durante un urto che interromperebbe momentaneamente l’unica superficie di contatto di un modello stampato.
📍 Nota tecnica
Il principio della pressione di contatto multipunto con caricamento elastico alla base della struttura twist pin vanta una lunga storia di brevetti (si veda, ad esempio, il brevetto statunitense 5.897.404 per un terminale a presa che usa un elemento elastico separato per aumentare la pressione di contatto). I contatti twist pin sono qualificati secondo MIL-DTL-32139, che definisce specificamente i contatti maschio twist pin, distinti dalla famiglia generale di contatti disciplinata da MIL-DTL-39029. Se la distinta base menziona un contatto per connettore Micro-D o circolare senza specificare l’una o l’altra norma, è opportuno approfondire quale norma regola il componente, poiché i requisiti meccanici e dimensionali sono diversi.
Contatti iperboloidali: il design a cestello di fili per oltre 100.000 cicli di accoppiamento
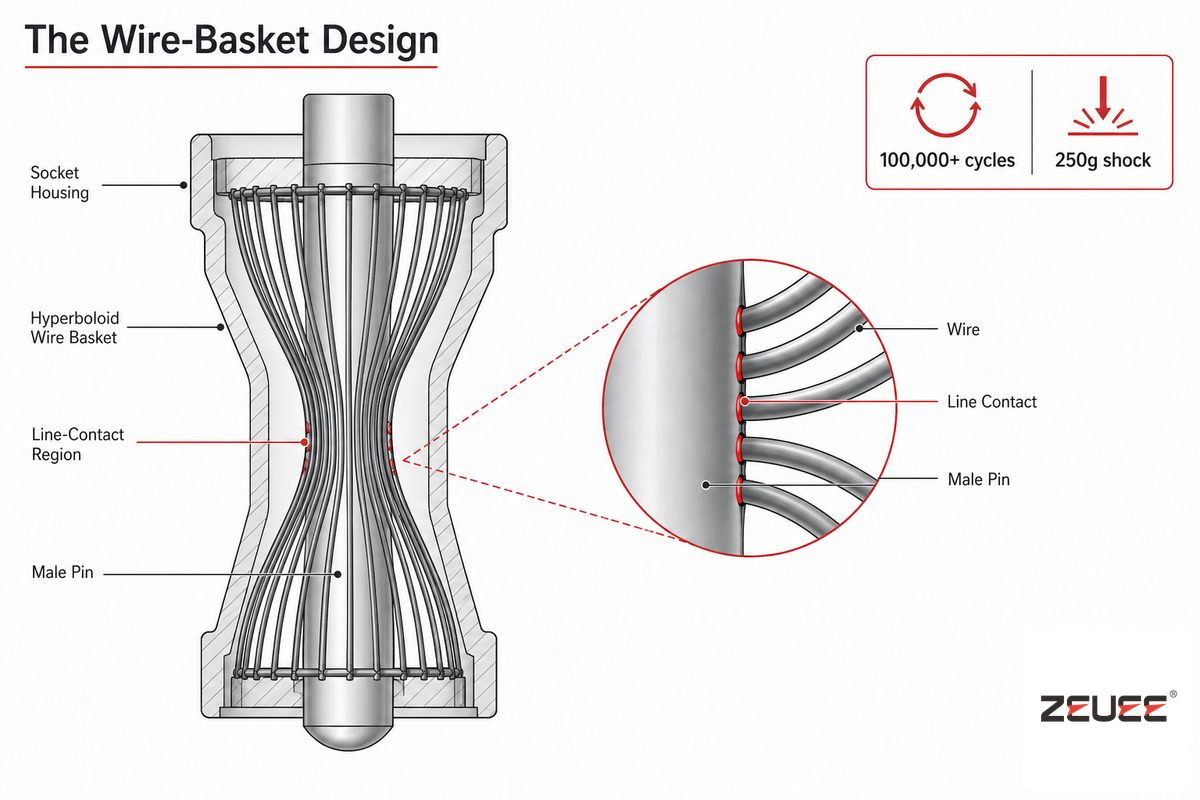
Un contatto iperboloidale usa una superficie a forma di iperboloide anziché cilindrica per i contatti elettrici. La superficie è costituita da più fili disposti secondo curve iperboliche. Quando un pin entra nel connettore, i fili si flettono elasticamente seguendone il profilo e creano così più zone di contatto lineare. Ne derivano i miglioramenti prestazionali dichiarati di seguito: la corrente elettrica e le forze meccaniche si distribuiscono su più contatti, anziché su un’unica superficie o un solo fascio di fili.
100,000+
Cicli di accoppiamento
250 g
Urto, 0.4 ms (IEC 60068-2-27)
<1 oz
Forza di inserimento, dimensione #22
I contatti iperboloidali a marchio Hypertac di Smiths Interconnect sono documentati per 100.000 cicli di inserimento/estrazione senza degrado misurabile delle prestazioni. La stessa fonte riporta le proprie prove d’urto, eseguite secondo il metodo IEC 60068-2-27, con un impulso a semisinusoide di 250 g per 0.4 ms; riporta inoltre prove di vibrazione sinusoidale secondo IEC 60068-2-6 a 20 g da 10 a 2.000 Hz e prove di vibrazione casuale secondo IEC 60068-2-35 a 0.5 g²/Hz nella stessa banda di frequenza. Le norme IEC definiscono i metodi di prova, mentre i valori specifici di superamento e mancato superamento sono risultati di qualifica del produttore, non dati pubblicati dalla IEC stessa. Il diametro minimo pratico di un pin iperboloidale è circa 0,3 mm, mentre quello massimo non ha di fatto limiti. La modellazione analitica della resistenza al primo contatto condotta dalla NASA dà un’idea del livello di ricerca fondamentale in fisica alla base del comportamento delle geometrie di contatto multipunto. IEH Corporation, un altro produttore indipendente di connettori, conferma un ordine di grandezza analogo per la durata in cicli: i suoi contatti iperboloidali superano 100.000 cicli di accoppiamento, contro i 10.000-to-20.000 cicli di molti contatti standard, una differenza da cinque a dieci volte. È proprio questa differenza a spiegare perché i contatti iperboloidali siano presenti in misura sproporzionata nei connettori aerospaziali, per la difesa e per dispositivi medicali, che vengono accoppiati e disaccoppiati decine di volte durante i cicli di sterilizzazione, diagnostica o manutenzione, anziché una sola volta nell’assemblaggio finale.
Ecco una scoperta che dovrebbe cambiare il modo in cui si valuta la scelta tra lavorazione meccanica e stampaggio: la geometria iperboloidale non è più esclusiva dei contatti torniti e lavorati meccanicamente. Oggi i produttori di contatti offrono una variante iperboloidale stampata e arrotolata, basata sullo stesso principio del cestello di fili e meccanicamente compatibile con i contatti iperboloidali torniti, progettata appositamente per ridurre i costi e consentire la lavorazione automatica completa nei macchinari di crimpatura. Ciò contraddice direttamente l’idea comune che «iperboloidale» significhi necessariamente «solo lavorato meccanicamente e costoso». Il vero criterio di scelta è la geometria della presa (il design richiede un contatto avvolgente multiplo?), non il metodo di produzione (lavorazione meccanica o stampaggio): sono due scelte indipendenti. Chi esclude le prestazioni iperboloidali solo perché «serve una soluzione stampata per grandi volumi» potrebbe basarsi su un presupposto non più attuale.
Confronto tra norme: MIL-DTL-38999, MIL-DTL-39029 e MIL-DTL-32139 per connettori circolari
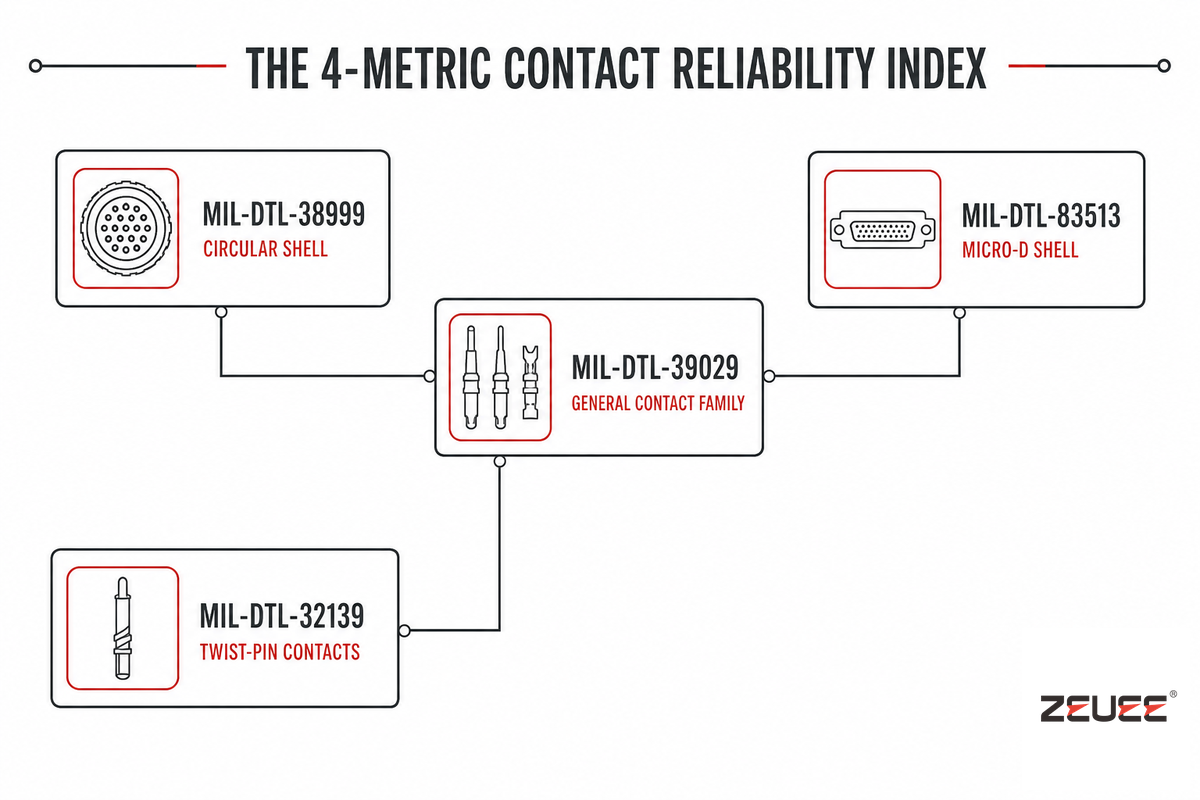
Un connettore circolare non è disciplinato da una sola specifica MIL, ma da un insieme di norme, ciascuna relativa a un diverso livello fisico; al momento, nessuna risorsa della concorrenza le mette tutte e quattro a confronto in un unico punto. MIL-DTL-38999 riguarda il guscio del connettore circolare: attualmente è alla revisione M con emendamento 2 (datato 2017) e risulta attiva nell’indice ufficiale delle specifiche della Defense Logistics Agency (ZEUEE tratta l’ambito dei macchinari di assemblaggio relativo a questa norma nella propria guida alle macchine MIL-DTL-38999). I contatti alloggiati in questo guscio e in diverse altre famiglie di connettori sono disciplinati separatamente da MIL-DTL-39029, una specifica generale per i contatti suddivisa in singole schede identificate da numeri preceduti da un trattino. Per esempio, una scheda MIL-C-39029 disciplina esplicitamente i contatti maschio rimovibili a crimpare destinati ai connettori MIL-C-24308 e MIL-C-38999 delle serie I–IV. I contatti twist pin rientrano specificamente nella propria norma, MIL-DTL-32139, distinta dalla famiglia generale MIL-DTL-39029. I connettori Micro-D, cugini miniaturizzati della famiglia 38999, sono disciplinati da un’altra norma ancora, MIL-DTL-83513; i relativi contatti seguono comunque il sistema di numerazione MIL-DTL-39029 (per la suddivisione completa delle dimensioni del guscio MIL-DTL-83513, consultare la nostra guida ai connettori Micro-D). Documenti di selezione e accettazione dei componenti, come le istruzioni NASA EEE-INST-002, mostrano quanto possa essere dettagliata nella pratica questa gestione dei numeri di riferimento. Va inoltre ricordato che queste quattro norme non coprono tutti i numerosi tipi di connettori elettrici circolari presenti sul mercato: le famiglie metriche più piccole, come i connettori M5 e i connettori M8/M12 per l’automazione industriale, sono tipi diversi di connettori circolari, disciplinati da specifiche del tutto separate e dotati di un proprio sistema di numeri di riferimento. Confondere queste norme in un ordine d’acquisto è un problema concreto e ricorrente: chi ordina «contatti MIL-DTL-38999» senza specificare un numero di riferimento MIL-DTL-39029 o presume che un contatto Micro-D e uno standard per connettori circolari condividano lo stesso codice, finisce regolarmente per ricevere componenti compatibili con il guscio sbagliato o con attrezzature di crimpatura non adatte.
| Norma | Ambito | Stato attuale |
|---|---|---|
| MIL-DTL-38999 | Guscio del connettore circolare (accoppiamento a baionetta/filettato/a culatta, resistente agli agenti ambientali) | Rev M + emendamento 2 (2017), attiva secondo la DLA |
| MIL-DTL-39029 | Famiglia generale di contatti pin/presa, numeri di riferimento assegnati in base alla compatibilità con la famiglia di connettori | Attiva, più schede con numeri di riferimento distinti |
| MIL-DTL-32139 | Specificamente per contatti maschio twist pin | Attiva |
| MIL-DTL-83513 | Guscio del connettore Micro-D (miniaturizzato, ad alta densità) | Attiva |
Rivestimenti e materiali dei contatti: oro, argento e rodio
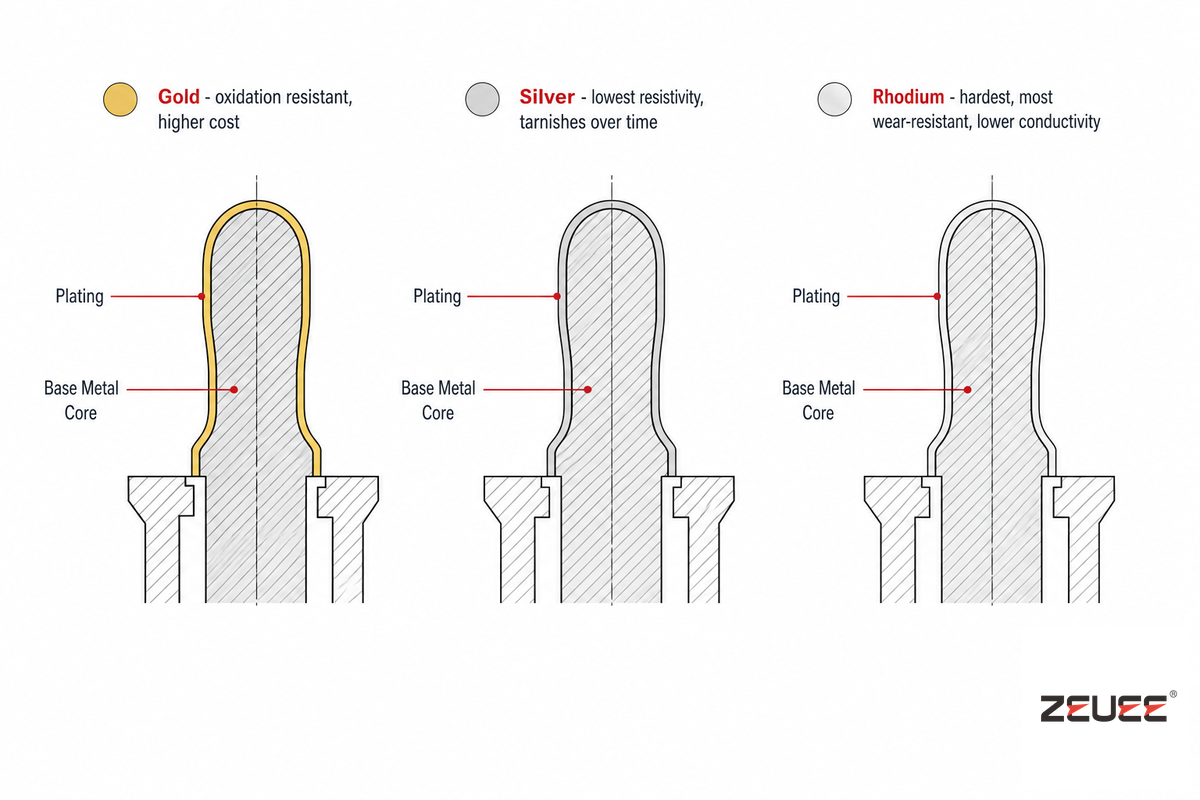
È nella scelta del rivestimento che il detto «più costa, meglio è» mostra più chiaramente i suoi limiti. L’oro è la scelta più ovvia per i contatti dei connettori per segnali a basso livello, grazie alla resistenza all’ossidazione; inoltre contribuisce a mantenere costante la resistenza di contatto nel tempo. Il rivestimento viene sempre applicato su un materiale di base del contatto, in genere una lega di rame scelta per la resistenza meccanica e la conducibilità: la scelta del rivestimento e quella del materiale sottostante sono quindi due specifiche distinte. Diverse fonti indipendenti del settore, alcune delle quali fanno riferimento a MIL-STD-1353, che tratta i rivestimenti in oro e nichel, riconoscono tuttavia che l’oro è relativamente costoso e potrebbe non essere l’opzione più conveniente, a seconda dell’ambiente operativo effettivo, dei requisiti di corrente e del numero di cicli previsto durante la vita utile dell’applicazione. Come elemento puro, l’argento ha una resistività elettrica inferiore a quella dell’oro. È noto da molto tempo e i dati storici sulla resistività di 16 metalli puri pubblicati dal NIST lo confermano. Il problema è che l’argento forma una pellicola di ossido o solfuro con una resistenza considerevolmente maggiore rispetto all’oro in condizioni normali. Fuori dall’ambiente di laboratorio, i potenziali vantaggi dell’argento possono svanire rapidamente se non si adottano misure adeguate per proteggere la connessione accoppiata e la relativa interfaccia.
Guida alla scelta del rivestimento
- In ambienti corrosivi o umidi, si rivestono in oro i contatti per segnali a bassa corrente, nonostante il costo maggiore: lo strato d’oro resistente all’ossidazione garantisce la stabilità del segnale per la vita utile desiderata.
- Il rivestimento in argento può essere usato anche per i contatti di potenza ad alta corrente, quando la conducibilità immediata è più importante della sensibilità all’ossidazione nel tempo, a condizione che il connettore sia isolato dagli agenti atmosferici.
- Per applicazioni soggette a forte usura, micromovimenti e corrosione da fretting, il manuale di progettazione interno di almeno un produttore di contatti iperboloidali sconsiglia l’uso di rivestimenti ossidabili, come l’oro, per evitare che aumenti la resistenza di contatto dovuta al fretting. Propone invece di ricorrere alla lubrificazione e alla forza di contatto.
- Quando la priorità è una resistenza all’usura e una durezza estreme, si sceglie il rivestimento in rodio nonostante il costo superiore e la conducibilità inferiore rispetto all’oro o all’argento.
Un errore comune e evitabile in fase di specifica consiste nel rivestire in oro un’intera famiglia di connettori senza valutare l’effetto sul costo per pezzo ai volumi di produzione previsti. Su un singolo campione può passare inosservato, ma diventa una voce di costo rilevante quando viene calcolato sull’intero lotto di produzione. Per capire quanta resistenza di contatto offra un determinato rivestimento, si consideri il dato di uno specifico studio di affidabilità finanziato dal DOE sui connettori fotovoltaici: su 75 connettori di tre produttori, la resistenza di contatto media era dell’ordine di 2.3 milliohm per connettore. Il dato riguarda il campione specifico di connettori fotovoltaici analizzato in quello studio e non è un valore universale per tutti i tipi di contatto e di rivestimento. È quindi meglio considerarlo soltanto come un’indicazione approssimativa dell’ordine di grandezza e verificare il valore effettivo della resistenza per ciascun contatto, rivestimento e passo nella scheda tecnica del componente.
Assemblaggio di pin e prese: terminazione, inserimento e automazione
Prima di essere inserito nell’alloggiamento del connettore, ogni contatto deve essere terminato su un cavo e collocato nella posizione corretta; ciascuna di queste fasi comporta specifici problemi di affidabilità. Oggi si usano comunemente tre tipi di terminazione: la crimpatura, in cui un utensile salda a freddo (o crimpa) il barilotto del contatto sul cavo spellato, senza usare stagno; la saldatura dolce, in cui lo stagno viene applicato direttamente a un pin o a una coppa del contatto; e la terminazione a perforazione d’isolante (IDC), in cui una lama tagliente incide l’isolante mentre si inserisce il cavo, eliminando del tutto la necessità di spellarlo prima. La crimpatura è diffusa nei progetti ad alto volume e manutenibili sul campo, con cavi da circa 28AWG a 10AWG, perché è veloce, affidabile e compatibile con i macchinari di alimentazione automatici. La saldatura si trova spesso nei componenti per montaggio su PCB e nei componenti in stile Micro-D; la terminazione IDC si usa quasi esclusivamente nei cavi piatti e nei connettori per telecomunicazioni, nei quali spellare singolarmente ogni conduttore sarebbe poco pratico. I connettori a crimpare prevalgono per volume in tutte e tre le famiglie di contatti trattate in questa guida, semplicemente perché la crimpatura si presta meglio alla produzione automatizzata rispetto alle alternative. Qualunque sia la terminazione scelta, il contatto crimpato o il giunto saldato rappresentano solo metà del problema: spesso il cedimento effettivo è causato dallo scarico della trazione, che incrudisce e rompe il conduttore nel punto di giunzione tra cavo e alloggiamento del connettore.
📍 Nota tecnica
La regola pratica comunemente adottata per un accoppiamento corretto tra pin e presa richiede una lunghezza minima di innesto del contatto pari ad almeno 1.5 volte il diametro del pin.
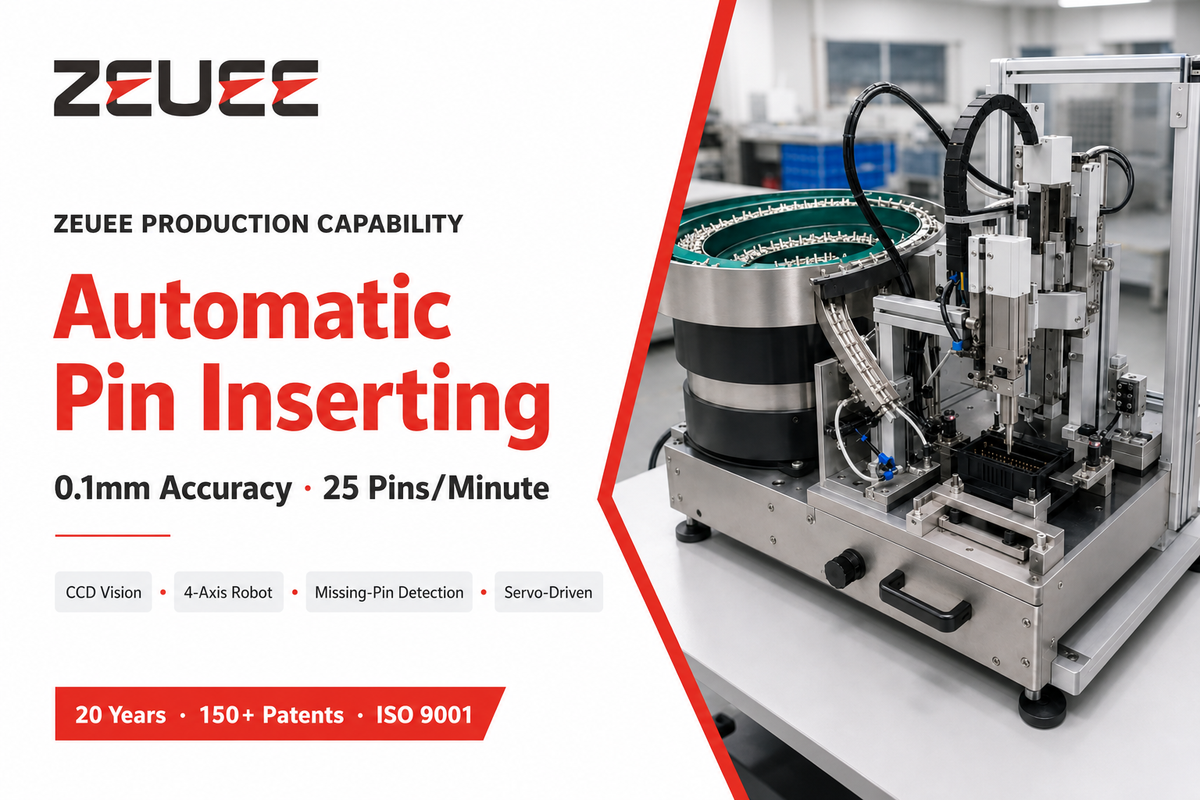
Una guida comune alla scelta dei connettori distingue tre livelli utili in base al numero di contatti: pochi contatti (2-4 posizioni) per circuiti a bassa potenza o con sensori semplici; un numero medio di contatti (5-12 posizioni) per applicazioni di automazione industriale con alimentazione e dati; e molti contatti (13+ posizioni) per sistemi di acquisizione dati multicanale e comunicazione. Nella stessa gamma di famiglie di connettori, le tensioni supportate vanno da circa 24 V a diverse migliaia di volt. Una volta terminati i contatti, inserire pin o prese negli alloggiamenti dei connettori su larga scala è una questione di tolleranze di precisione, non soltanto di manodopera. Per esempio, la macchina ZEUEE Automatic Pin Inserting raggiunge una cadenza di 25 pin/minuto con una precisione di posizionamento di 0,1 mm, grazie alla combinazione di visione artificiale CCD, robot a quattro assi, inserimento servoassistito e rilevamento in linea dei pin mancanti, su una piattaforma da 3500 W. Questa fascia di posizionamento di 0,1 mm rientra ampiamente nella ripetibilità dei robot industriali, come stabilito dalla norma ISO 9283 per le prove sui robot. Un potenziale acquirente può quindi usare questa norma per verificare le dichiarazioni di precisione di un sistema automatizzato di inserimento pin sulla base di un riferimento indipendente dalla brochure commerciale del fornitore. Con un numero elevato di pin, l’inserimento manuale comporta anche il rischio di affaticamento dell’operatore, oltre ai limiti di cadenza produttiva. I valori della forza di inserimento, così importanti per i connettori a forza di inserimento zero, si applicano tanto al meccanismo del connettore quanto all’operatore che cerca di inserire pin o prese. Per i produttori che inseriscono ancora manualmente grandi quantità di contatti, velocità e posizionamento inferiore a 0,1 mm segnano il punto in cui la cadenza produttiva e la resa al primo passaggio di una linea automatizzata superano i costi della manodopera. Questo vale soprattutto quando si include il rilevamento dei pin mancanti: il costo di rilavorazione di un singolo contatto mancante non rilevato e arrivato all’assemblaggio finale è molto superiore al costo aggiuntivo dell’automazione dell’inserimento. Ciò vale sia per un componente standard a catalogo, sia per una configurazione di connettore su misura realizzata secondo il disegno del cliente. La stessa logica di affidabilità è alla base della ricerca pubblicata sulla stima della vita utile residua dei connettori di potenza: rilevare un difetto durante l’assemblaggio costa sempre meno che individuarlo dopo la messa in servizio.
Come scegliere il tipo di contatto più adatto all’applicazione
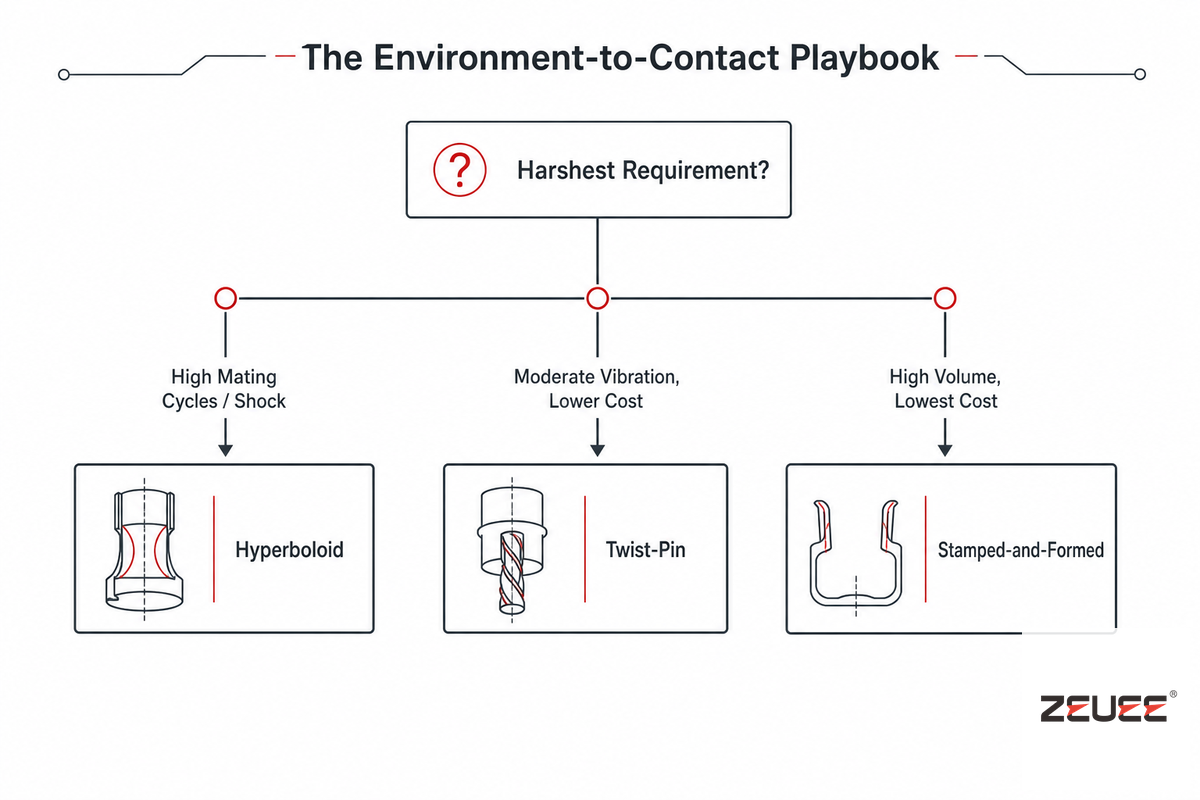
In definitiva, la scelta del contatto per un connettore consiste nell’abbinare le prestazioni richieste al ciclo di lavoro. La guida alla scelta in base all’ambiente e al contatto riportata di seguito integra le sei sezioni precedenti in un unico percorso di selezione. I connettori standard lavorati a macchina e stampati sono disponibili a catalogo in tutte e tre le famiglie qui descritte. Alcuni connettori sono progettati fin dall’inizio per una specifica geometria di contatto e non possono essere adattati a un’altra; altri, di tipo modulare, consentono un certo grado di sostituzione tra famiglie di contatti all’interno dello stesso guscio. Nessun fornitore di soluzioni per connettori è in grado di gestire correttamente tutti questi compromessi per ogni applicazione; inoltre, la corrente gestibile da un connettore dipende molto più dalle dimensioni del contatto che dalla famiglia scelta tra le tre. Per prima cosa, individuare il requisito più impegnativo: il numero di cicli di accoppiamento, l’esposizione a urti e vibrazioni oppure il costo unitario. Questo dovrebbe essere il fattore determinante, più di una vaga idea di quanto debba essere robusto il connettore. (Le ricerche di Sandia e Auburn University sull’affidabilità dei connettori indicano entrambe la stessa direzione: abbinare prima la famiglia di contatti al ciclo di lavoro effettivo, quindi ridurre i costi.)
✓ Scegliere i contatti iperboloidali quando
- cicli di accoppiamento superiori a 10-20K.
- L’esposizione a urti e vibrazioni è intensa (aerospaziale, difesa, apparecchiature di prova sul campo).
- È richiesta una forza di inserimento ridotta (connettori con molti pin, manutenzione periodica sul campo).
- Il budget consente costi di livello industriale oppure è possibile usare una variante stampata HCS.
⚠ Scegliere i contatti twist pin o stampati quando
- È richiesto un contatto twist pin (ad es. un Micro-D qualificato MIL-DTL-32139) e/o la capacità di resistere a un livello moderato di vibrazioni a un costo inferiore rispetto a un contatto iperboloidale.
- Per i componenti stampati e formati, il costo è il fattore più importante e i volumi di utilizzo complessivi sono elevati, mentre il numero previsto di cicli di accoppiamento è di poche migliaia.
- La macchina automatica per l’inserimento dei pin a cui è abbinato il contatto deve operare ad alta velocità e con un costo minimo per unità.
Prospettive del settore: dai termini di categoria alle tecnologie specifiche dei contatti
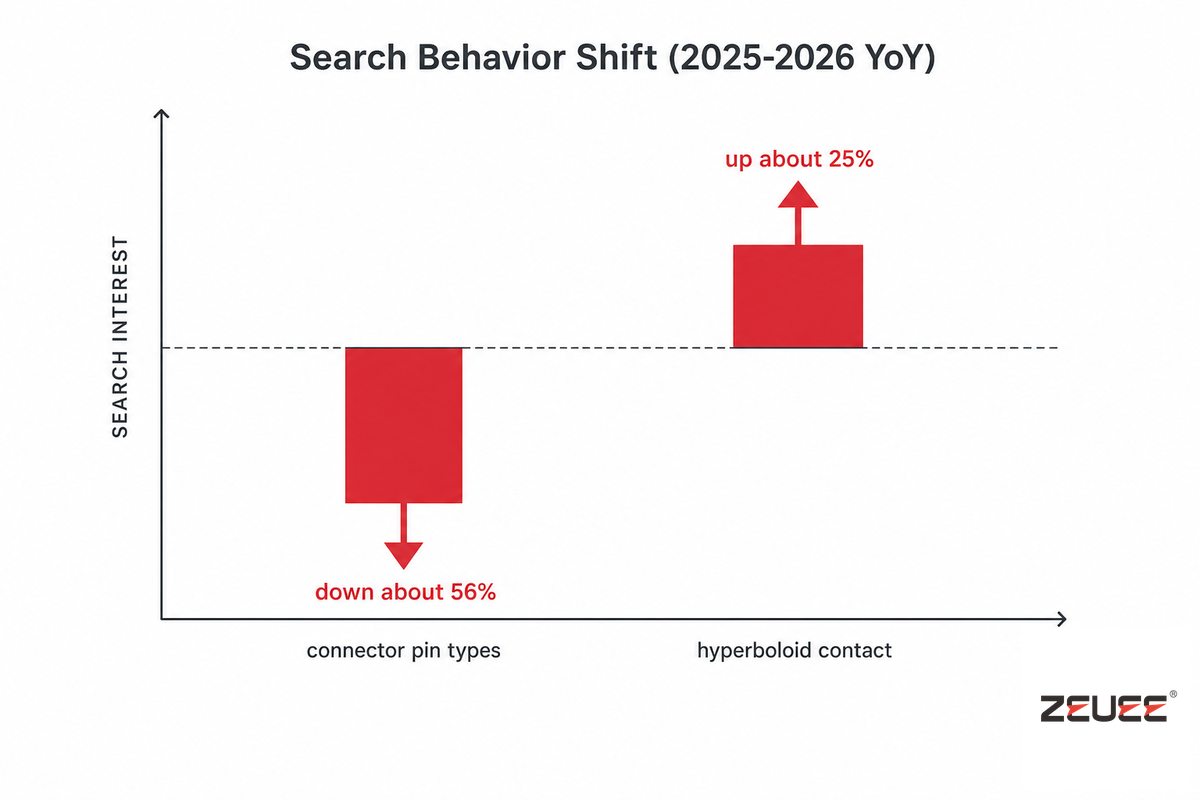
Un indicatore più chiaro della direzione che sta prendendo il mercato dei contatti per connettori è però l’attività di ricerca online. I dati verificati sul volume di ricerca delle piattaforme mostrano che il termine generico «tipi di pin per connettori» è diminuito di circa il 56% su base annua, mentre il termine tecnico specifico «contatto iperboloidale» è cresciuto di circa il 25% nello stesso periodo (2025-2026). Nel complesso, non si tratta di rumore: gli acquirenti abbandonano le ricerche generiche per concentrarsi sulla tecnologia di contatto che hanno identificato come necessaria. Per chi deve specificare o documentare i contatti dei connettori in vista dei cicli di programma del 2026, in pratica questo significa smettere di scrivere e cercare termini generici come «tipi di connettori» e «tipi di contatti» e basare invece la documentazione, le richieste di offerta e la selezione dei componenti sul nome della tecnologia specifica e sulla norma tecnica applicabile: per esempio twist pin secondo MIL-DTL-32139, iperboloidale secondo la specifica applicabile alla famiglia di connettori oppure stampato e formato secondo MIL-DTL-39029. È su questi temi che si concentrano le ricerche e, sempre più spesso, le discussioni con i fornitori. Chi continua a cercare e a specificare solo con termini di categoria generici rischia di trovare contenuti generici sui gusci dei connettori, che non menzionano nemmeno i contatti twist pin o iperboloidali né MIL-DTL-32139: è proprio questa lacuna che la guida intende colmare. Le ricerche sull’affidabilità dei contatti finanziate dal governo, come il lavoro pluridecennale della NASA sul trasferimento di calore tra contatti, mostrano che si tratta di un campo di ricerca attivo e in continua evoluzione. I sistemi di connessione un tempo forniti in un’unica configurazione standard vengono specificati sempre più spesso contatto per contatto.
A titolo di contesto, la revisione del settore del 2025 di Bishop & Associates prevedeva una crescita annua a due cifre basse per il mercato dei connettori nel 2025, compresa tra il 12-15%. Si tratta esclusivamente di un’indicazione generale sul mercato, non del fattore alla base della raccomandazione precedente: il vero fattore determinante è il cambiamento nelle ricerche e nelle attività di approvvigionamento, sempre più orientate a tecnologie specifiche.
Domande frequenti
D: Quali sono i due tipi di contatti per connettori?
Visualizza la risposta
A livello generale, i contatti per connettori si dividono in contatti lavorati a macchina e contatti stampati e formati. I contatti lavorati a macchina sono ricavati per tornitura da barre metalliche; alcuni nuovi progetti ibridi stampano una geometria simile a quella dei contatti torniti. Comprendono contatti twist pin e contatti femmina iperboloidali. Hanno un prezzo superiore, ma offrono una maggiore durata in cicli di accoppiamento, una migliore resistenza alle vibrazioni e una minore resistenza di contatto nel lungo periodo. I contatti stampati e formati sono ricavati da lamiere e alimentano direttamente i sistemi di crimpatura automatica. Sono adatti ai progetti sensibili ai costi e ad alto volume, nei quali si prevede un numero moderato di cicli di accoppiamento, nell’ordine di poche migliaia.
D: Quali sono i tre tipi di connettori?
Visualizza la risposta
Per convenzione, i connettori si descrivono in base al livello di applicazione: i connettori scheda-scheda collegano direttamente le schede elettroniche, senza cavi. I connettori cavo-cavo collegano le estremità di due cavi per estendere un circuito o consentire interventi di assistenza sul campo. I connettori cavo-scheda collegano l’estremità di un assemblaggio di cavi a una scheda elettronica. Questa guida approfondisce la scelta della tecnologia dei contatti più adatta a ciascuno di questi tipi di connettore. Che il collegamento sia con una scheda, un cavo o un altro cavo, si possono utilizzare contatti twist pin, iperboloidali o stampati.
D: Che cos’è un connettore cilindrico?
Visualizza la risposta
Un connettore circolare (cilindrico) è un connettore rotondo, generalmente con un guscio circolare e un accoppiamento a baionetta, filettato o a chiusura rapida. Si usa in ambienti difficili che richiedono resistenza a vibrazioni, corrosione, urti e polvere. La forma circolare del guscio, comune nelle applicazioni aerospaziali, della difesa e industriali, è indipendente dalla scelta della tecnologia di contatto. Per esempio, i gusci dei connettori circolari sono spesso identificati secondo MIL-DTL-38999, mentre i contatti maschio e femmina al loro interno possono essere conformi a MIL-DTL-39029 e, per la tecnologia twist pin, a MIL-DTL-32139.
D: Perché usare connettori rinforzati?
Visualizza la risposta
I connettori rinforzati sono certificati per resistere a condizioni ambientali severe, tra cui alte e basse temperature, vibrazioni, urti, polvere e infiltrazioni di umidità, che normalmente causerebbero il guasto di un connettore commerciale standard ben prima della fine della sua vita utile prevista.
D: Un connettore ha bisogno di protezione EMI/RFI?
Visualizza la risposta
Solo quando l’applicazione comprende linee di segnale sensibili vicine a forti campi elettromagnetici. Il costo dell’aggiunta di un guscio schermato e di contatti filtrati non è giustificabile per un’applicazione che richiede soltanto un connettore di potenza.
D: Quali sono i 7 diversi tipi di connettori per cavi?
Visualizza la risposta
Le fonti del settore suddividono comunemente i connettori per cavi in sette famiglie in base all’applicazione: connettori audio/video, connettori automotive, connettori circolari, accessori per connettori, contatti elettrici (il tema di questa guida), connettori a D e connettori per fibra ottica.
Queste famiglie si distinguono per la forma del guscio e il contesto d’uso specifici. La tecnologia di contatto, twist pin o iperboloidale rispetto a stampata e formata, può però ricorrere in più famiglie e non essere esclusiva di una sola. Saper prendere decisioni coerenti sull’affidabilità in base a questa distinzione a livello di contatto, indipendentemente dalla famiglia di connettori d’interesse, può essere molto importante.
Produciamo su larga scala assemblaggi di contatti twist pin, iperboloidali e stampati per volumi elevati.
Scopri le opzioni delle macchine per l’assemblaggio di connettori →Perché scriviamo questa guida
ZEUEE progetta e produce macchinari per l’inserimento automatico di pin e l’assemblaggio di connettori per famiglie di contatti twist pin, iperboloidali e in stile terminale. Per questo la guida si concentra sulle prestazioni a livello di contatto, oltre che sulla sola forma del guscio. I valori di precisione di 0,1 mm e di 25 pin/minuto sono risultati interni ottenuti con la piattaforma ZEUEE Automatic Pin Inserting. Revisione a cura del team tecnico di Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd.
Riferimenti e fonti
- Scheda della specifica militare MIL-C-39029/58E — EverySpec.com (archivio delle specifiche della difesa statunitense)
- Indice delle specifiche MIL-DTL-38999 — Defense Logistics Agency
- MIL-DTL-38999 Revisione M, Emendamento 2 — EverySpec.com
- Sviluppo di un modello di affidabilità per la previsione della vita utile dei connettori fotovoltaici — U.S. Department of Energy, Office of Scientific and Technical Information
- Indagine sulle misurazioni della resistività elettrica di 16 metalli puri — National Institute of Standards and Technology (NBS Technical Note 365)
- Ricerca sull’affidabilità dei connettori fotovoltaici — Sandia National Laboratories
- Connettori e interconnessioni a livello di sistema: degrado e usura — Auburn University CAVE Research Center
- Brevetto statunitense 5.897.404 — terminale femmina — USPTO / Google Patents
- Un modello analitico per stimare la prima resistenza di contatto — NASA Technical Reports Server
- Trasferimento di calore tra superfici a contatto — NASA Technical Reports Server
- EEE-INST-002: Istruzioni per la selezione, lo screening e la qualificazione dei componenti EEE — NASA (ospitato tramite MIT)
- Stima in linea della vita utile residua dei connettori di potenza — National Institutes of Health, PubMed Central
Articoli correlati
- Macchine per l’assemblaggio di connettori — macchinari automatici per inserimento di contatti pin e presa, crimpatura e prove
- Macchine per l’assemblaggio di connettori: guida completa — selezione e automazione delle linee di produzione per l’assemblaggio di connettori
- Guida alla linea per connettori DC e cavi adattatori — scelta dei contatti e della terminazione per connettori di alimentazione DC
PERCHÉ SCRIVIAMO
Approfondimenti tecnici di ZEUEE
ZEUEE condivide guide tecniche basate sull'esperienza maturata in progetti di automazione reali. Dal 2005, progettiamo e produciamo macchinari di automazione non standard per l'assemblaggio di connettori, la produzione di cablaggi, le linee robotizzate, il controllo con visione artificiale e l'ammodernamento delle fabbriche intelligenti.
Fondata nel 2005
Base produttiva di 20.000 m²
Oltre 120 specialisti
Oltre 150 brevetti R&D
Certificata ISO9001:2015









