Póngase en contacto con Zeyu lntelligent Industrial Company

Guía de la máquina de ensamble de conectores de acoplamiento ciego: de la acumulación de tolerancias a la aceptación

Actualizado en agosto de 2026
Una máquina de ensamble de conectores de acoplamiento ciego presenta, orienta, inserta y asienta las piezas del conector, las inspecciona y registra los resultados. Estos conectores pueden acoplarse después sin alineación visual directa. Las características de autoalineación solo son útiles dentro de un rango mecánico definido. Los proyectos bien planteados también requieren datums controlados, una trayectoria de aproximación aprobada, límites de fuerza y posición, inspección de defectos y un método de aceptación mediante pruebas con muestras, según la familia de conectores seleccionada.
Use esta guía de ingeniería para definir la evidencia antes de solicitar el equipo. Cuando los planos técnicos, las piezas y los criterios de aceptación estén listos, consulte la página de soluciones enlazada para hablar sobre una máquina específica. No existe una fuerza de inserción, un desplazamiento permitido, una cantidad de prueba, una tasa de ciclo ni un umbral de aprobación que aplique a todos los diseños de conectores de acoplamiento ciego.
Datos del proyecto que deben definirse primero
- Revisiones de los planos técnicos del conector y los contactos
- Datums fijos y flotantes a lo largo del ensamble completo
- Variantes de piezas aprobadas y condiciones de las piezas recibidas
- Métodos de inserción, asentamiento, retención y prueba funcional
- Registros requeridos, criterios de rechazo y responsables de la aprobación
Qué automatiza realmente una máquina de ensamble de conectores de acoplamiento ciego
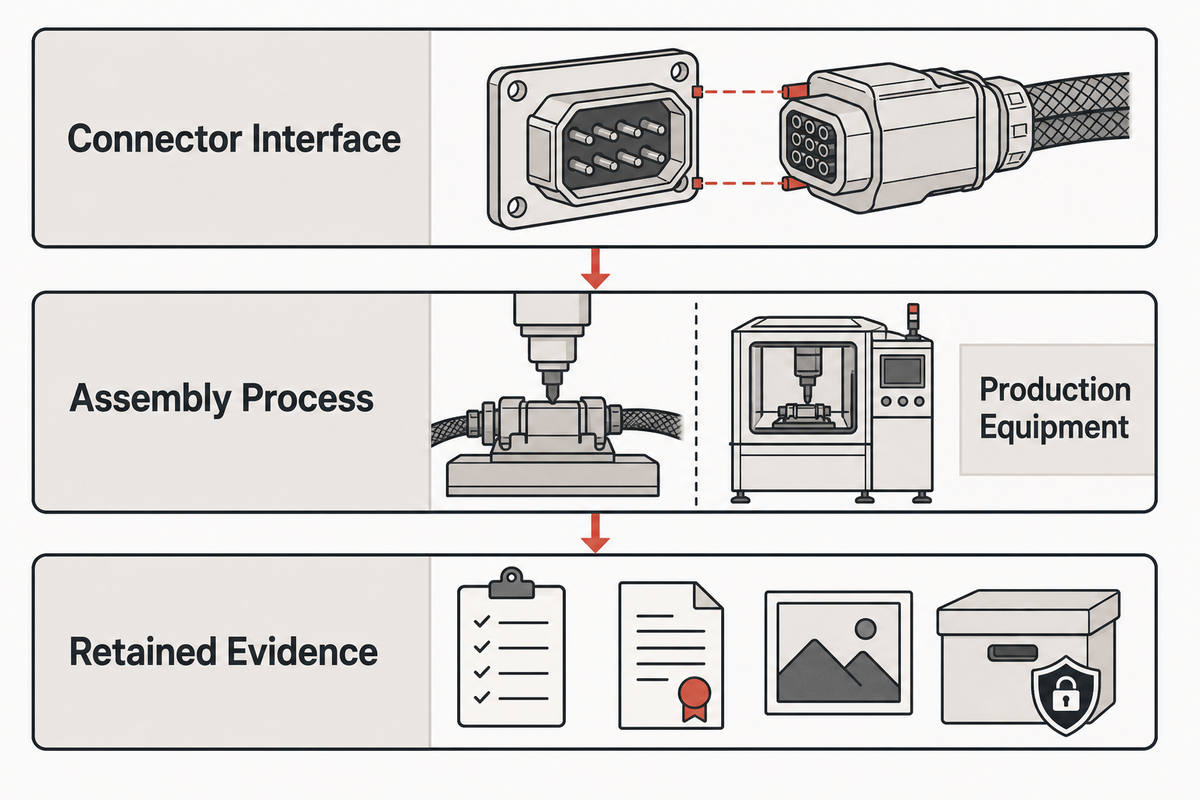
La máquina forma parte del proceso de producción, no de la interfaz del conector. Su función es convertir componentes sueltos o preterminados en un ensamble verificado mediante cinco funciones controladas: presentar la pieza, confirmar su identidad y orientación, insertarla por una trayectoria definida, verificar el resultado y separar los ensambles conformes de los rechazados.
Los resultados de búsqueda suelen mezclar tres conceptos. Primero, un conector de acoplamiento ciego está diseñado para acoplarse cuando el operador no puede ver directamente ni guiar manualmente ambas mitades. Segundo, un proceso de ensamble instala contactos o elementos del conector en carcasas, paneles, placas o soportes. Tercero, el equipo de producción controla ese proceso y conserva la evidencia. IEC 60512 proporciona métodos de prueba y medición para conectores, pero las pruebas y los límites aplicables siguen dependiendo de la especificación del conector y del proyecto.
- Presentar — separar y entregar el componente correcto sin dañarlo.
- Orientar — confirmar el número de pieza, la codificación, la polaridad y la dirección de los contactos.
- Insertar — controlar la alineación, el movimiento, la velocidad, la fuerza y la posición final.
- Verificar — comprobar las características del producto exigidas por el plan de aceptación.
- Registrar — asociar al ensamble la receta, el resultado, el motivo del rechazo y la evidencia conservada.
¿Qué es un conector de acoplamiento ciego?
Los conectores de acoplamiento ciego son interfaces de enchufe y receptáculo diseñadas para acoplarse cuando la alineación visual directa o la guía manual están limitadas. Los pasadores guía, las entradas biseladas, las carcasas o los montajes flotantes pueden corregir un desalineamiento inicial limitado antes de que los contactos sensibles se acoplen por completo. Estas características reducen el riesgo de desalineación, pero no lo eliminan. La geometría de la máquina o del producto que aloja el conector debe colocar las dos mitades dentro del rango de captura especificado, proteger las superficies de acoplamiento y evitar que la fuerza de inserción compense un error de datum. Las distintas familias de conectores varían en la secuencia de guiado, el tipo de contacto, el método de montaje y los requisitos de verificación.
Si el proyecto se centra principalmente en elegir cómo insertar contactos en general, puede comenzar con la guía para seleccionar una máquina de inserción de pines. Los proyectos de acoplamiento ciego también deben resolver una cuestión de alineación del sistema: ¿qué característica guía primero y qué debe estar alineado antes de que lo haga?
De la acumulación de juego a la ventana de inserción
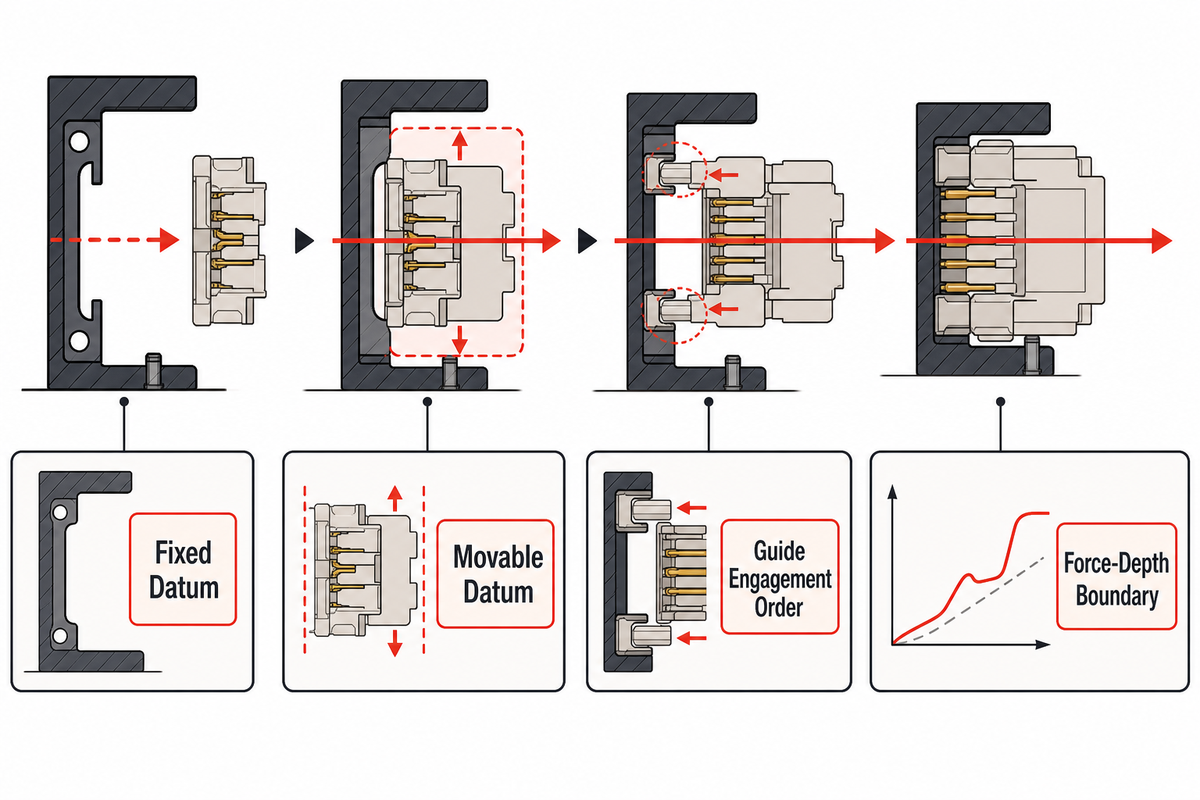
La autoalineación es un mecanismo de corrección limitado, no una reserva de tolerancia para todos los componentes y dispositivos de sujeción. Los equipos del proyecto deben rastrear la variación desde el alimentador, el nido, la carcasa, los contactos, las guías y el actuador hasta el asiento final. Solo entonces pueden definir una ventana de aproximación en la que las guías se acoplen antes de que cargas dañinas lleguen a los contactos funcionales.
Rastree la cadena de datums útil de la siguiente manera: ubicación del alimentador → datum de toma o transferencia → datum del nido → ubicación de la carcasa → ubicación de los contactos → acoplamiento de las guías → asiento final. Las especificaciones públicas de interfaces de acoplamiento ciego muestran por qué la alineación debe tratarse a nivel del sistema: un conector puede permitir movimiento radial y axial, mientras que la estructura que lo rodea sigue teniendo sus propios requisitos de alineación y montaje. En proyectos reales, el plano del proveedor seleccionado sigue siendo la referencia que rige.
¿Qué es un conector autoacoplable?
Los conectores autoacoplables o autoalineables utilizan geometría o montajes flexibles para guiar dos mitades hacia la posición correcta de acoplamiento una vez que entran en una zona de captura definida. Estos términos no significan que las mitades puedan aproximarse desde cualquier ángulo o con cualquier desplazamiento. Las guías deben acoplarse en el orden previsto y el desalineamiento restante debe mantenerse dentro del rango publicado para el conector. En el diseño de máquinas, la pregunta clave no es si el conector «flota», sino qué componente flota, con respecto a qué datum, en qué etapa y cómo se confirma ese movimiento durante la aceptación.
Rango de flotación a fuerza en 8 campos
La hoja de trabajo del rango de flotación a fuerza revela el cuello de botella oculto entre la alineación nominal y la fuerza de inserción medida. Ingeniería se encarga de la geometría; calidad, del método de evidencia; producción, de la presentación de las piezas; y compras debe asegurarse de que los proveedores comparados coticen el mismo alcance. Complete cada valor a partir de planos controlados, métodos de prueba aprobados o una prueba con muestras presenciada.
| Campo del rango | Evidencia del proyecto | Decisión que determina | Si se omite |
|---|---|---|---|
| Datum fijo | Plano del ensamble y del dispositivo de sujeción | Referencia del nido y de medición | Los desplazamientos dejan de ser comparables |
| Referencia desplazable | Plano del conector y muestra física | Dónde se permite una flotación controlada | El dispositivo de sujeción puede restringir la flotación prevista |
| Desplazamiento inicial en X-Y | Acumulación de tolerancias en la condición más desfavorable | Zona de captura requerida | Las muestras nominales ocultan las condiciones límite |
| Ventana de aproximación axial | Plano y estudio de movimiento | Inicio del acoplamiento guiado | Los contactos pueden recibir carga antes que las guías |
| Tolerancia angular | Acumulación del sistema y límite del proveedor | Flotación del nido y trayectoria de aproximación | La fuerza aumenta por el motivo equivocado |
| Orden de acoplamiento de las guías | Plano de sección y video de la prueba | Prevención de colisiones | Las características sensibles terminan funcionando como guías |
| Límite de fuerza y profundidad | Método y muestras aprobados | Parada del proceso y lógica de rechazo | Un atasco puede parecer un asentamiento correcto |
| Definición del asiento final | Requisito del producto y plan de medición | Señal de aceptación | La señal de ciclo completo se toma como prueba |
| Criterios de parada | Revisión de riesgos y protocolo de prueba | Protección de las piezas y el herramental | Las cargas anormales siguen sin control |
Nota de ingeniería: No tome valores de flotación ni rangos de fuerza de otra serie de conectores. El montaje, el recubrimiento, la cantidad de contactos, la lubricación, la temperatura, la carga del cable y la variación acumulada de manufactura pueden cambiar el resultado. Si la acumulación del sistema queda fuera de la zona de captura verificada del conector, puede ser necesario flexibilizar el dispositivo de sujeción o modificar el diseño del producto antes de solicitar el equipo.
¿Qué ensambles son adecuados para este enfoque de automatización?
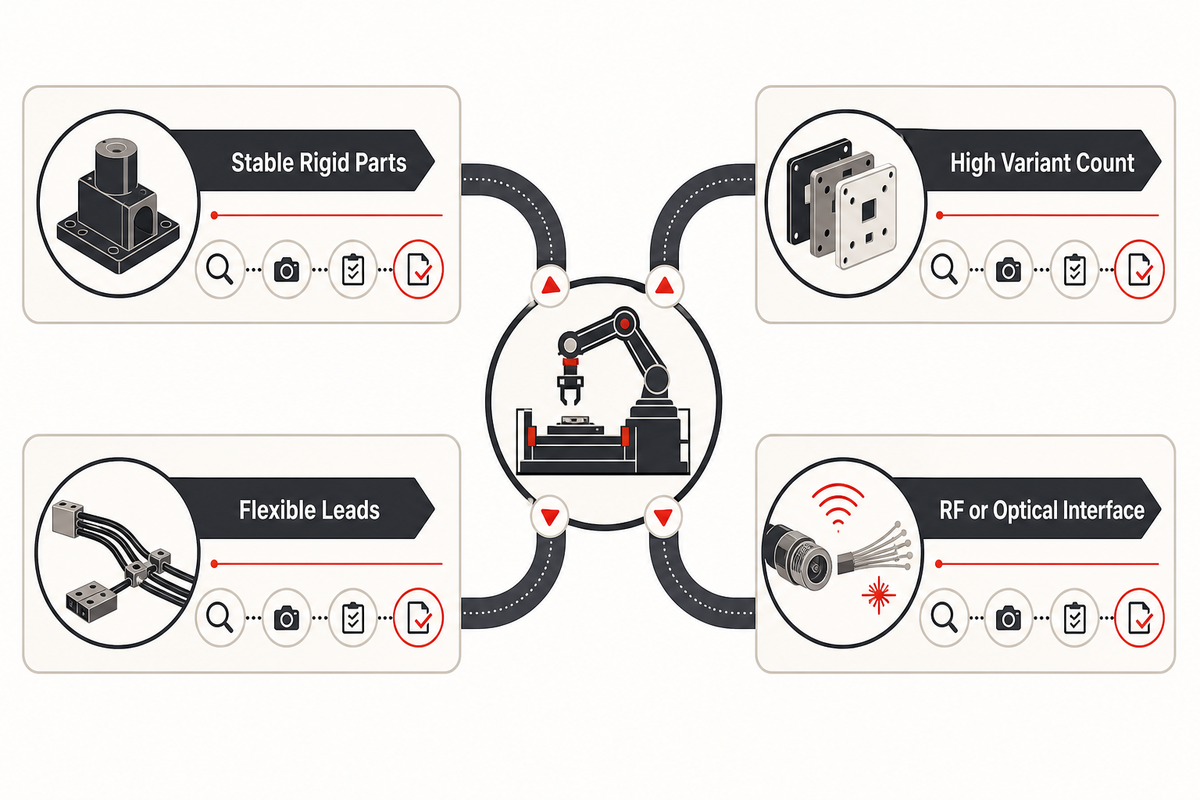
El equipo dedicado puede ser una opción viable cuando las piezas se pueden presentar de forma repetible, el ensamble tiene datums accesibles, las variantes del conector comparten un proceso manejable y el comprador puede definir qué constituye un resultado conforme. Las etiquetas de los conectores por sí solas —alimentación, señal, RF, fibra óptica, circular, rectangular, montaje en placa o conexión de cable a placa— no determinan una arquitectura de máquina común.
El tipo de contacto cambia el proceso. Los contactos estampados sueltos, los cables crimpados, los pines rígidos, las matrices de alta densidad con múltiples pines, las interfaces RF y los componentes de fibra óptica pueden requerir distintos métodos de alimentación y manipulación, así como diferentes niveles de limpieza, fuerza y pruebas funcionales. Los receptáculos montados en panel y en placas de circuito impreso presentan diferencias de diseño similares. Clasifique el estado de las piezas recibidas y la evidencia requerida del producto antes de elegir los mecanismos.
Algunos ejemplos de aplicación son un módulo enchufable para equipos de infraestructura de estaciones base inalámbricas, un chasis de comunicaciones satelitales y otros equipos de comunicaciones que reciben mantenimiento. Estos ejemplos describen dónde puede haber acceso limitado a la vista, pero no demuestran compatibilidad. Revise los contactos de alimentación y señal, el sistema de bloqueo, el montaje en panel, la temperatura de operación, las cargas del cable o de la placa y cualquier secuencia de múltiples conectores para el diseño real.
| Condición del ensamble | Implicación para la máquina | Evidencia que se debe solicitar | Limitación |
|---|---|---|---|
| Piezas rígidas estables con datums definidos | Pueden funcionar los nidos convencionales y la inserción controlada | Planos, muestras y estudio de datums | No demuestra la aceptación de los contactos |
| Cables preterminados o conductores flexibles | Es importante controlar el cable y presentarlo sin tensión | Rango del cable, tendido y condición del crimpado | La carga libre del cable puede alterar la alineación |
| Gran cantidad de variantes | El control de recetas y las piezas de cambio pueden ser lo más importante | Matriz de variantes y pronóstico | Es posible que un solo dispositivo no cubra todas las familias |
| Interfaz RF u óptica | Los requisitos de limpieza y verificación funcional amplían el alcance | Requisito de prueba específico de la interfaz | El asentamiento mecánico por sí solo no es suficiente |
| Geometría de entrada sin controlar | Se requiere inspección o control del proveedor en etapas previas del proceso | Datos de capacidad y muestras de defectos | La automatización no puede corregir entradas inestables |
Si el proyecto excede el alcance acotado del ensamble de conectores de acoplamiento ciego, el selector de máquinas para conectores ofrece una alternativa más amplia. Concluya la evaluación con una pregunta sobre las pruebas con muestras, en lugar de suponer que una sola plataforma admite todas las series de conectores.
Cadena de alimentación, orientación, inserción y comprobación
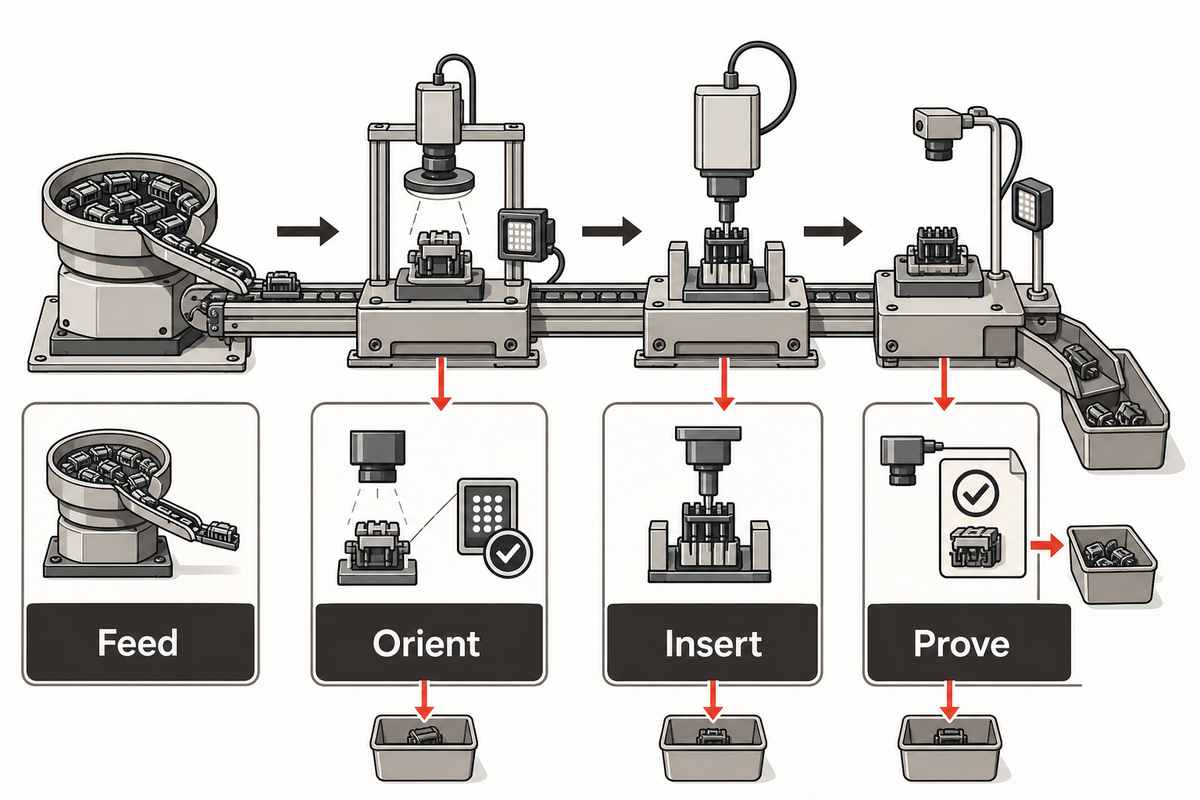
La prevención de defectos se vuelve manejable cuando cada estación tiene una condición de entrada, un modo de falla, un método de detección, una ruta de rechazo y un registro conservado claramente definidos. La cadena de 4 etapas de alimentación, orientación, inserción y comprobación mantiene conectadas esas decisiones. Las señales de ciclo completo indican que el actuador terminó la orden, pero no demuestran que el conector sea conforme.
- Alimentar — suministrar, separar y transferir piezas mientras se controlan faltantes, piezas dobles, contaminación, deformación y daños superficiales.
- Orientar — verificar la identidad, polaridad, codificación, dirección de los contactos y receta correcta antes de permitir la inserción.
- Insertar — controlar la ubicación de los datums, la trayectoria de aproximación, la fuerza, la profundidad, la velocidad, los enclavamientos y la respuesta ante paradas anormales.
- Comprobar — verificar el asentamiento, la presencia, la orientación, la retención, las características eléctricas u ópticas, la trazabilidad y la separación física de las piezas rechazadas, según se requiera.
La copia de MIL-STD-1344A alojada por la NASA ilustra la diferencia: la evaluación de conectores utiliza métodos y condiciones de prueba definidos para características como las fuerzas de inserción y extracción, la retención de contactos, la continuidad y la integridad mecánica. Las estaciones de producción pueden recopilar señales útiles del proceso, pero la aceptación del producto debe seguir remitiendo al requisito y método aplicables.
| Etapa | Defecto que llega a la etapa o se genera en ella | Acción de detección y rechazo | Evidencia conservada | Límite |
|---|---|---|---|---|
| Alimentación | Pieza faltante, duplicada, mezclada, doblada o dañada | Verificación de presencia o con visión artificial; detener o aislar | Alarma del alimentador, imagen e identidad de la pieza | Es posible que un sensor no detecte daños en superficies ocultas |
| Orientación | Codificación, polaridad, dirección o receta incorrectas | Verificación de identidad y características; impedir la inserción | Receta, resultado de inspección y motivo del rechazo | Las variantes parecidas requieren referencias controladas |
| Inserción | Entrada desalineada, asiento parcial, bloqueo dañado o carga anormal | Control del movimiento y de los límites de fuerza y profundidad; detener y poner en cuarentena | Trazabilidad, posición final y código de parada | Una fuerza aparentemente normal no demuestra que todas las características estén conformes |
| Comprobación | Asiento faltante, retención deficiente, circuito abierto o ruta de rechazo incorrecta | Inspección específica del producto y confirmación del rechazo | Medición, imagen, estado e ID de unidad o lote | La cobertura de las pruebas se limita a las características especificadas |
Un error común es agregar una cámara después de definir los mecanismos y descubrir entonces que el seguro o la posición del terminal que se deben comprobar están ocultos. Incluya en el diseño conceptual el acceso para inspección, la iluminación, el espacio para los instrumentos de medición y la extracción de piezas defectuosas. Consulte la automatización de la inspección de conectores para conocer el alcance de una discusión aparte sobre inspección.
Haga
- Vincule cada defecto conocido con un punto de detección
- Demuestre que los rechazos llegan a una ubicación controlada
- Conserve la evidencia necesaria para el diagnóstico y la liberación
No haga
- Tome la finalización del actuador como aceptación del producto
- Suponga que un único límite de fuerza detecta todos los modos de falla
- Permita que el retrabajo manual omita los registros de identidad y trazabilidad
¿Qué debe demostrar la máquina, además de completar el ciclo?
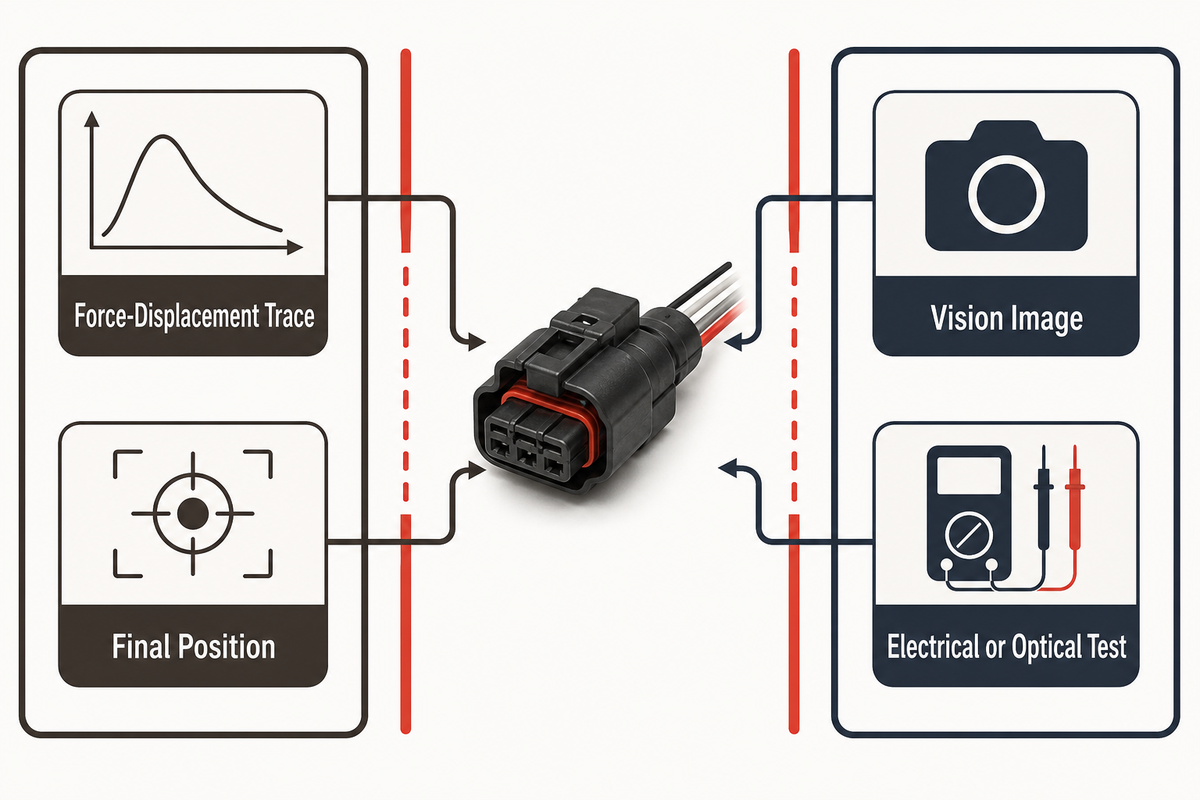
El plan de aceptación debe diferenciar la evidencia del proceso de la evidencia del producto. La fuerza, el movimiento y las señales de la estación muestran lo que ocurrió dentro de la máquina. El asentamiento, la retención, la continuidad eléctrica, el desempeño RF u óptico, la conformidad dimensional y las verificaciones de daños permiten establecer las características seleccionadas del producto. Ninguno de los dos tipos de evidencia sustituye automáticamente al otro.
EIA-710, alojada por la NASA, describe pruebas de interfaz de conectores para señales de alta velocidad y especifica dispositivos de prueba controlados, condiciones de prueba e informes. Para la automatización, la lección es delimitar bien el alcance: seleccione evidencia que corresponda a la función real del conector. Los perfiles de fuerza que detectan un asiento parcial pueden ser útiles, aunque no demuestren el desempeño eléctrico, RF, óptico ni de retención.
| Evidencia | Qué puede demostrar | Qué no puede demostrar por sí sola | Responsable de la aceptación |
|---|---|---|---|
| Perfil de fuerza y desplazamiento | Cambios de carga a lo largo de la trayectoria de inserción | Funcionamiento eléctrico, daños ocultos y todas las características de retención | Ingeniería de procesos, con aprobación de calidad |
| Posición o profundidad final | El actuador o una característica llegó a una ubicación definida | Identidad correcta de la pieza o conexión funcional | Ingeniería de manufactura y calidad |
| Imagen de visión artificial | Presencia, orientación o condición superficial visibles | Características ocultas o integridad eléctrica | Ingeniería de calidad |
| Verificación de retención | Resistencia a la carga de prueba definida | Circuitos no medidos o dimensiones no relacionadas | Ingeniería de producto y calidad |
| Prueba eléctrica u óptica | Características funcionales especificadas bajo condiciones de prueba | Todos los defectos mecánicos fuera del alcance de la prueba | Ingeniería de producto y pruebas |
| Registro de recetas, lotes y rechazos | Proceso y disposición aplicados | Conformidad cuando faltan mediciones | Calidad y operaciones |
La incertidumbre de medición también debe formar parte de la decisión. No se pueden evaluar los límites de manera responsable si la resolución del instrumento, el estado de calibración, la repetibilidad del dispositivo de sujeción, el punto de muestreo o las condiciones ambientales hacen ambiguo el resultado. Los compradores deben especificar qué resultados liberan una pieza, cuáles liberan un lote y cuáles son solo para diagnóstico.
Protocolo de aceptación basado en flotación, fuerza y evidencia
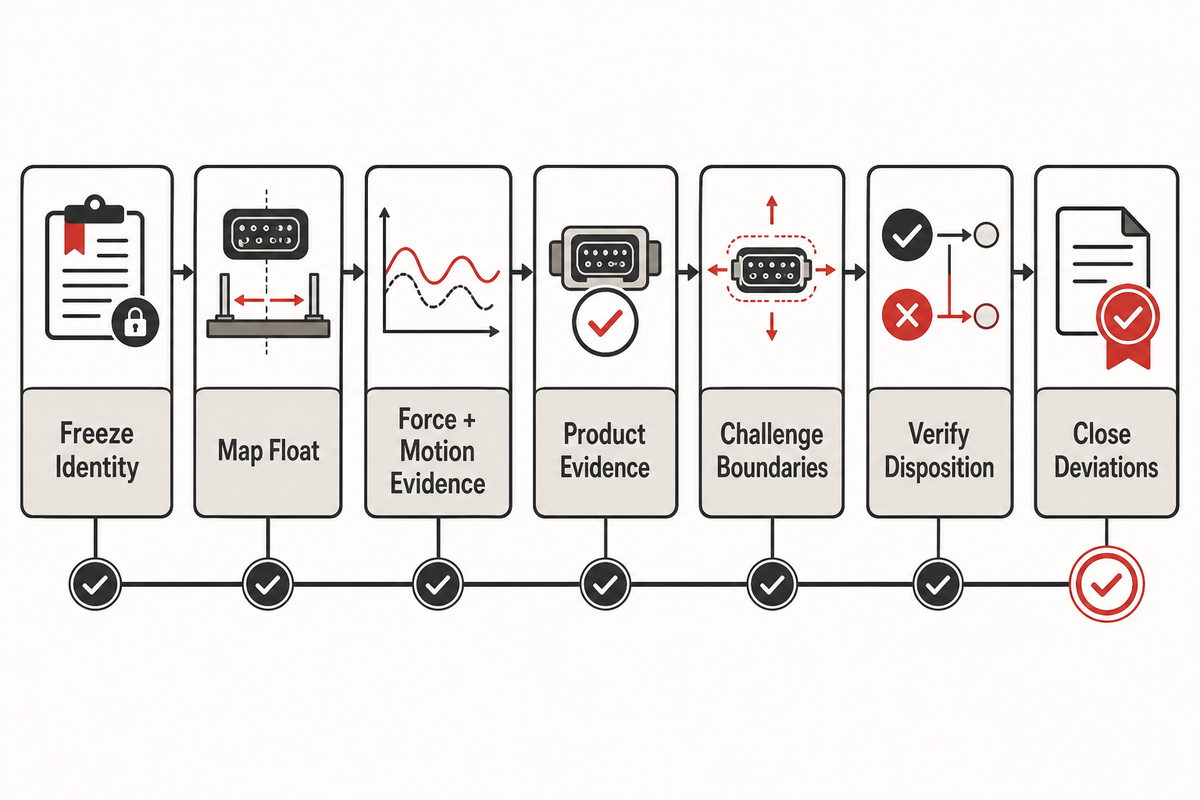
Las pruebas con muestras permiten tomar decisiones fundamentadas cuando comprador y proveedor acuerdan la población de entrada, los límites de medición, la respuesta ante fallas, los registros y las aprobaciones antes de la primera prueba. El protocolo de aceptación de 7 pasos, basado en flotación, fuerza y evidencia, reúne esas decisiones para que una demostración fluida con piezas nominales seleccionadas no sustituya la evidencia correspondiente al rango aprobado del proyecto.
- Defina la identidad — registre las revisiones de los planos, la lista de materiales (BOM), el software, el dispositivo de sujeción, la receta y el método de prueba.
- Mapee la flotación — identifique los datums fijos y flexibles, las condiciones de aproximación más desfavorables, las variantes y los límites de las piezas recibidas.
- Defina la evidencia de fuerza y movimiento — especifique el perfil, la posición, el tiempo, el equipo, la calibración y las reglas de parada y cuarentena aplicables.
- Defina la evidencia del producto — seleccione verificaciones de asentamiento, orientación, retención, funcionamiento eléctrico u óptico, imágenes o dimensiones que correspondan al requisito del producto.
- Ponga a prueba los límites — use piezas con condiciones límite aprobadas y muestras con defectos deliberados cuando sea seguro, en vez de usar únicamente piezas nominales para la demostración.
- Verifique la disposición — confirme la ruta de aprobación, el aislamiento de rechazos, los controles de retrabajo, las reglas para repetir pruebas y la asociación de registros.
- Cierre las desviaciones — documente las fallas, los cambios, las pruebas repetidas, los riesgos residuales y las aprobaciones de los responsables.
ISO 8092-2 abarca las definiciones y los requisitos generales de desempeño de ciertos sistemas de conexión eléctrica automotriz a bordo, mientras que los documentos IEC y militares sobre conectores mencionados antes corresponden a otros ámbitos y métodos. Precisamente por eso, el protocolo de pruebas con muestras debe especificar cuál es la norma aplicable. Decir «probado según una norma para conectores» es insuficiente si no se indican el documento, la edición, el método, las condiciones y el requisito aplicables.
Los ejemplos basados en variables son más seguros que los límites inventados. Supongamos que un receptáculo flotante puede moverse respecto de un datum del panel. El conjunto para las pruebas incluiría la revisión aprobada del conector, ensambles nominales y en condiciones límite acordadas, un panel o soporte controlado, una trayectoria de aproximación documentada, límites de parada especificados por el proveedor, una cadena de medición calibrada, una prueba del producto y la disposición registrada. Aprobar significa cumplir todos los campos acordados previamente, no simplemente completar la inserción.
La gerencia de planta puede valorar una producción estable, finanzas puede centrarse en la exposición de capital y calidad puede exigir una cobertura de pruebas más amplia. Definir el precio del mismo paquete de evidencia resuelve esa tensión. Los conceptos más rápidos que no distinguen una pieza conforme bien asentada de una pieza dañada o enviada a una ruta incorrecta trasladan el costo a las etapas posteriores del proceso en lugar de eliminarlo. Así, compras puede comparar las cotizaciones según lo que se demuestra, se conserva y se excluye.
Requisitos de integración y cambio de formato
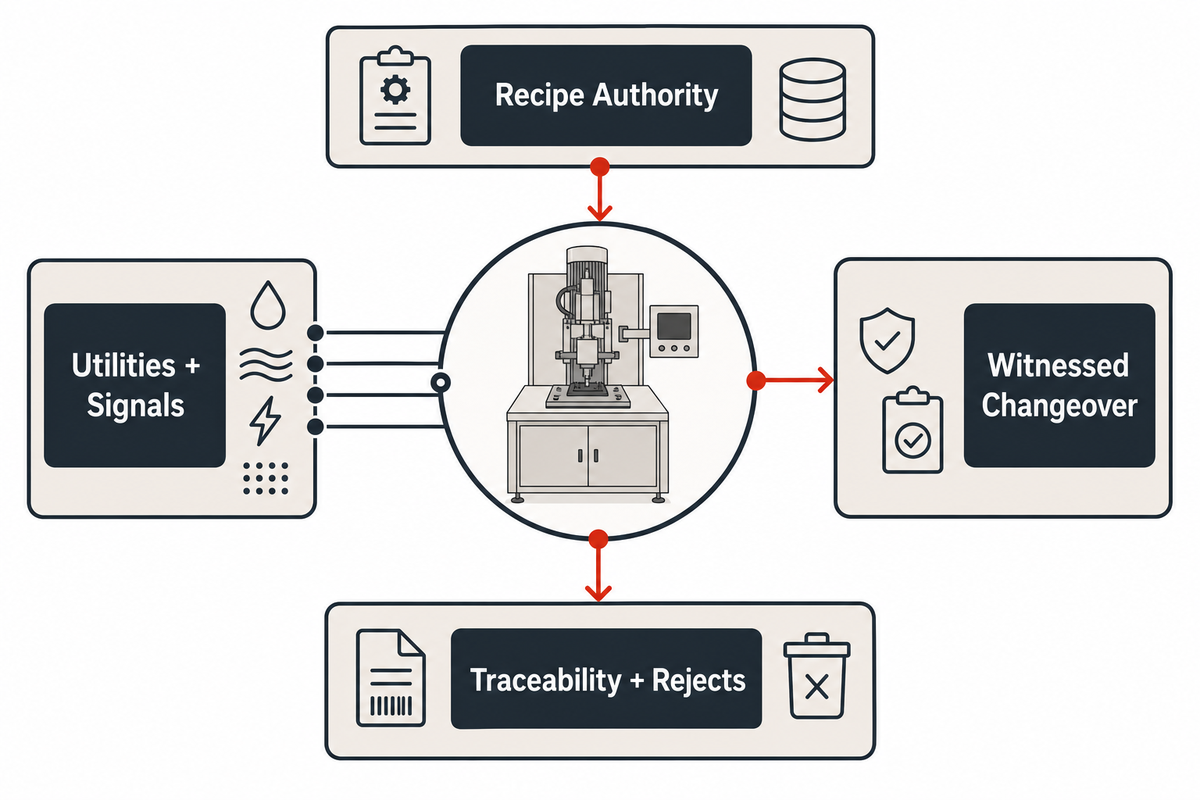
El desempeño de inserción es solo uno de los límites de aceptación. Los conceptos listos para producción deben definir las transferencias con las etapas anteriores y posteriores del proceso, los servicios, el espacio ocupado, los resguardos, el acceso del operador, el acceso para mantenimiento, la reposición de piezas, la autoridad para administrar recetas, las señales de línea, la trazabilidad, la extracción de rechazos, las piezas de cambio, los repuestos y la recuperación después de una interrupción. La falta de definición de las interfaces genera disputas, aunque la estación de inserción funcione.
El herramental dedicado puede ser adecuado para geometrías estables y una demanda sostenida, pero una nueva variante puede requerir nidos, rieles de alimentación, pinzas, sensores, instrumentos de medición o validación de software nuevos. El herramental configurable reduce algunos cambios de hardware, pero requiere confirmar la configuración. Las celdas flexibles pueden cubrir una mayor variedad de modelos y variantes solo si la manipulación, el acceso a los datums, el alcance de las pruebas y la validación del cambio de formato siguen siendo viables. Ninguna arquitectura es adecuada sin la matriz de variantes y la evidencia requerida.
Elabore una hoja de control de interfaces que especifique cada servicio y señal, el responsable, el límite físico, el estado normal, el estado de falla, el método de recuperación y la verificación de aceptación. Incluya la identidad de la pieza recibida, la identidad de la unidad que pasa a las etapas posteriores, la descarga de recetas, la carga de resultados, el estado del contenedor de rechazos, los enclavamientos de seguridad y los registros de recuperación manual. La aprobación de la red de planta puede afectar el diseño de datos y el cronograma, aunque no cambie la mecánica del conector.
Consulte la guía de máquinas para ensamble de conectores para obtener una perspectiva más amplia sobre las arquitecturas. Para este proyecto, exija un cambio de formato presenciado que comience con la variante anterior, siga las instrucciones controladas, confirme el herramental instalado y la receta, ejecute las piezas de verificación acordadas y registre la aprobación de liberación.
Cuándo no especificar una máquina dedicada
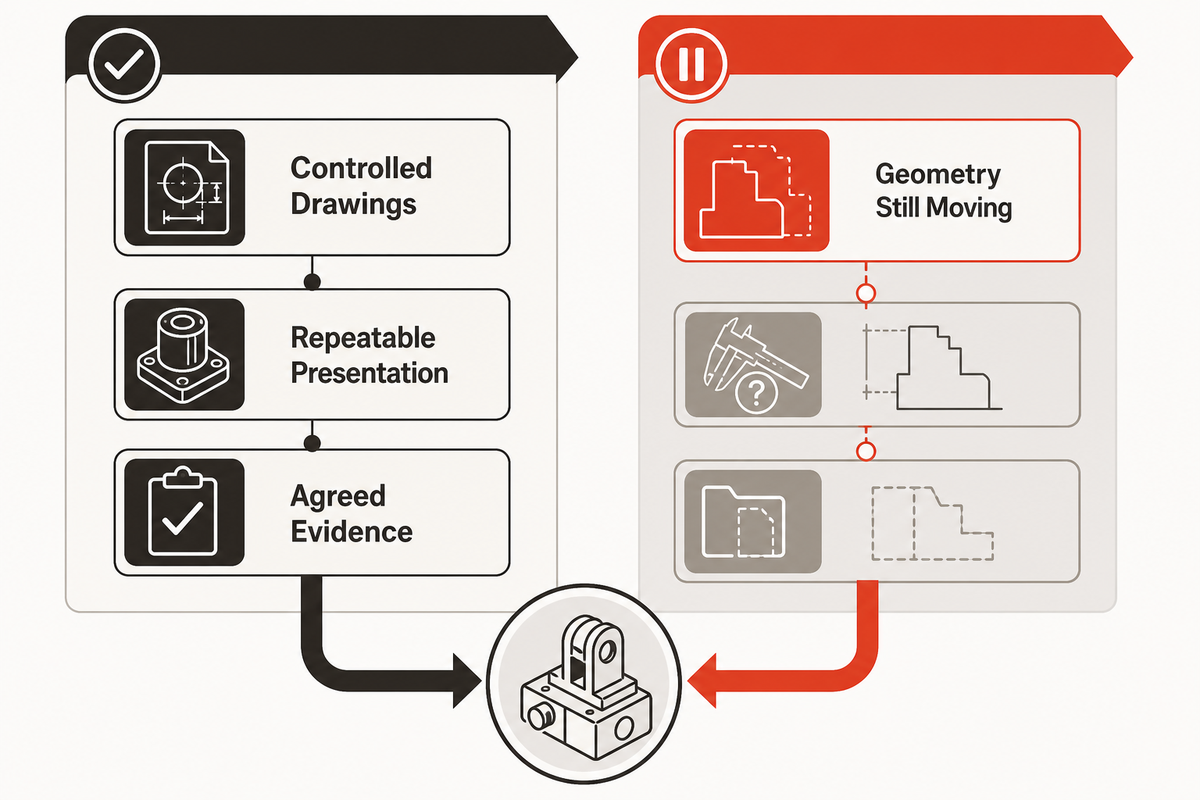
Pause la compra de una máquina dedicada si la geometría del producto sigue cambiando, se desconocen las tolerancias requeridas, no es posible presentar las piezas recibidas de forma consistente, las variantes impiden usar dispositivos de sujeción repetibles, falta acceso para inspección o nadie puede especificar qué evidencia libera un ensamble. La automatización fija los supuestos; si estos son inestables, más adelante se convierten en cambios de herramental, rechazos falsos, escapes de defectos y disputas sobre la aceptación.
Una demanda baja o incierta puede justificar el uso de herramental manual guiado, un dispositivo semiautomático, estaciones modulares o retrasar la automatización. Compare las opciones manuales y automáticas según su capacidad para controlar los riesgos identificados, recopilar la evidencia requerida, admitir variantes y adaptarse a medida que madura el producto. Los cambios de diseño para facilitar el ensamble pueden aportar más valor que pedir a una máquina que compense una acumulación de tolerancias fuera del rango del conector.
Proceda cuando
- Los planos, las variantes y los datums están controlados
- Las piezas se pueden presentar e identificar de forma repetible
- Se acuerda la evidencia requerida del producto y del proceso
- Se pueden fabricar y probar muestras en las condiciones más desfavorables
Haga una pausa cuando
- La revisión del producto cambia durante la cotización
- Se espera que la flotación del conector absorba una acumulación del sistema desconocida
- Se especifica la tasa de ciclo, pero no la aceptación
- Las rutas de rechazo y retrabajo no tienen control de trazabilidad
Elabore una solicitud de cotización basada en evidencia
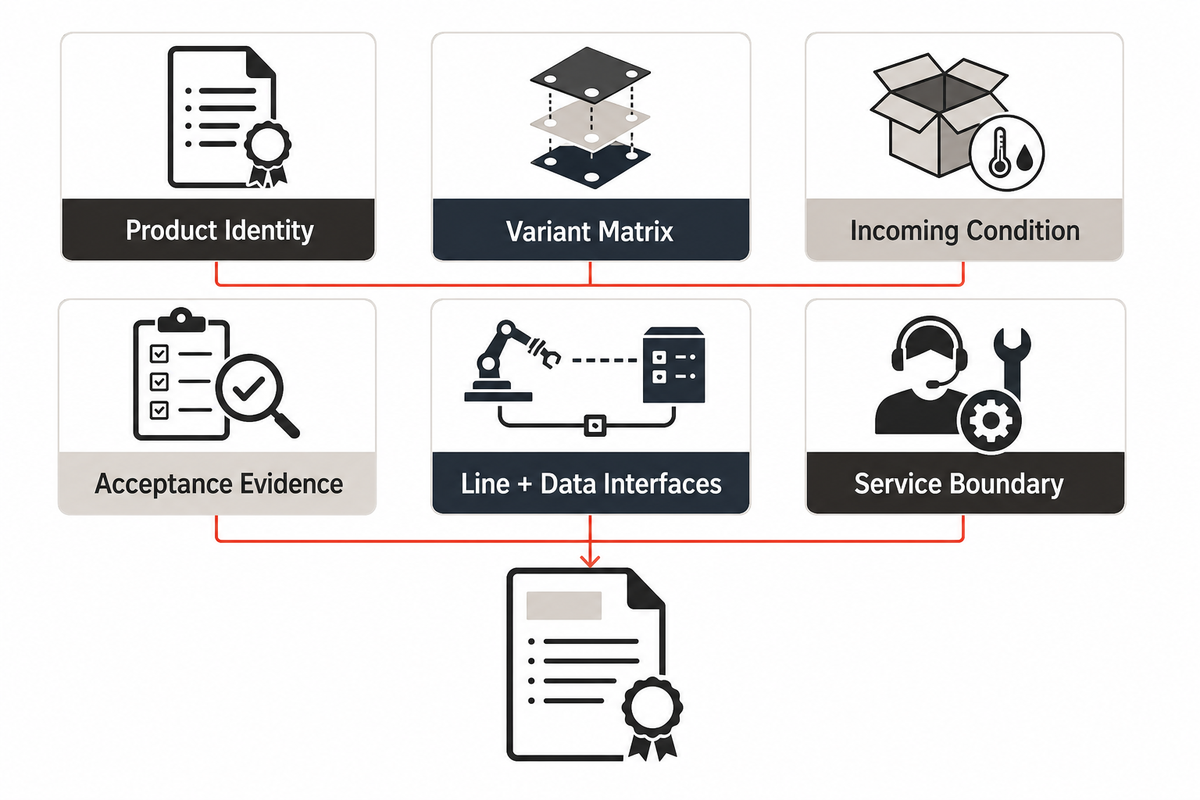
Una solicitud de cotización (RFQ) comparable controla los datos de entrada, los límites y las pruebas que los respaldan. Envíe los planos técnicos vigentes, la lista de materiales (BOM) y el estado de las revisiones, muestras físicas, una matriz de variantes, las condiciones de las piezas recibidas, los supuestos de demanda y producción, las definiciones de defectos, los requisitos de prueba, las interfaces de la línea, las reglas de trazabilidad, las expectativas de cambio de formato y el protocolo de aceptación. Pida a cada oferente que declare las exclusiones y las brechas de evidencia.
Solicitud de cotización basada en evidencia: copie estos campos en la solicitud:
| Parámetro | Valor específico del proyecto | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Identificación del producto | Números de pieza, planos técnicos, lista de materiales (BOM) y revisiones | Evita cotizar con base en una configuración desactualizada | Registro de documentos controlados |
| Matriz de variantes | Variantes aprobadas y futuras, características compartidas y diferencias | Define el alcance del herramental, las recetas y el cambio de formato | Respuesta del proveedor sobre la cobertura de cada variante |
| Condición de entrada | Empaque, orientación, disposición del cableado, limpieza y defectos permitidos | Define los límites de alimentación e inspección | Muestras de lotes representativos |
| Flotación y aproximación | Referencias, desplazamiento, ángulo, secuencia de guiado y asiento final | Define los requisitos de los dispositivos de sujeción y el movimiento | Envolvente fuerza-flotación y prueba |
| Evidencia de aceptación | Verificaciones del proceso y del producto, métodos, límites y registros | Distingue la finalización del ciclo de la conformidad | Protocolo presenciado e informe |
| Base de producción | Combinación de modelos y variantes, turnos, reposición, tiempo de prueba y supuestos de cambio de formato | Permite comparar las declaraciones de capacidad | Prueba cronometrada con las exclusiones indicadas |
| Interfaces de línea y datos | Servicios, señales, seguridad, red, identificadores y retención | Evita brechas de integración | Prueba de control de interfaces |
| Límites del servicio | Capacitación, repuestos, piezas de cambio, documentación y alcance de respuesta | Aclara las responsabilidades durante el ciclo de vida | Registro de entregables y aceptación |
Al revisar las cotizaciones, normalice la respuesta de cada proveedor con esta tabla. Para cada campo, indique «incluido», «excluido», «suministrado por el comprador», «sujeto a validación con muestras» o «aún no demostrado». Así, los responsables de planta pueden identificar riesgos de programación, el equipo de calidad puede detectar brechas de cobertura y el área de compras puede evitar comparar tasas de ciclo anunciadas con base en supuestos diferentes.
Si el proyecto está listo para pasar de la planificación de la evidencia a la evaluación de equipos, revise una solución de ensamble de conectores de acoplamiento ciego. El equipo de ingeniería de automatización de ZEUEE puede evaluar las piezas, los planos técnicos, las variantes y los límites de aceptación suministrados. Aún se requiere validar la solución con el proyecto real; esta página no demuestra que ninguna familia de conectores funcione sin revisar muestras.
Analice su paquete de evidencia para el ensamble de conectores
Preguntas frecuentes
¿Cuáles son algunos ejemplos de conectores de acoplamiento ciego?
Algunos ejemplos son las interfaces guiadas de alimentación y señal, los conectores flotantes para placas o paneles, las interfaces circulares y rectangulares de varios pines, los conectores RF de acoplamiento ciego y algunas interfaces ópticas. Estos son grupos de procesos, no una especificación única de máquina. Antes de seleccionar el método de ensamble, cada proyecto requiere revisar la geometría real de guiado, los contactos, el montaje, los requisitos de limpieza, las cargas del cable o la PCB y las pruebas de aceptación.
¿Dónde se usan los conectores de acoplamiento ciego?
Las interfaces de acoplamiento ciego se usan cuando es necesario conectar módulos, racks, paneles u otros ensambles con acceso o visibilidad limitados. El contexto de la aplicación modifica el plan de aceptación: las conexiones de alimentación y señal, las rutas RF y ópticas, los entornos automotrices y los módulos que requieren servicio pueden necesitar distintas evidencias ambientales, de retención, continuidad, limpieza, trazabilidad y vida útil de acoplamiento. Las especificaciones del conector y del sistema determinan qué pruebas corresponden.
¿Qué son los conectores RF de acoplamiento ciego?
Los conectores RF de acoplamiento ciego son interfaces de radiofrecuencia diseñadas para acoplarse con guiado directo limitado, a menudo mediante una geometría de entrada o un montaje flexible que permite compensar una desalineación especificada. El asiento mecánico no garantiza por sí solo una ruta RF conforme. Los equipos del proyecto deben definir el rango de frecuencias aplicable, la interfaz, el montaje, la alineación, la limpieza, las condiciones de inserción y la evidencia de pruebas RF, sin tomar prestados límites de otra serie.
¿Cómo se verifica la fuerza de inserción durante una prueba con muestras?
Use una cadena de medición calibrada, el dispositivo de sujeción y el perfil de movimiento aprobados, piezas representativas y límites de fuerza según posición específicos del proyecto. Registre la curva, el resultado de parada, la identificación de la pieza, el estado del equipo y las verificaciones finales del producto; la fuerza por sí sola no libera el ensamble.
¿Qué información debe enviarse con una solicitud de cotización (RFQ)?
Envíe los planos controlados de conectores y contactos, las revisiones de la lista de materiales (BOM), muestras representativas, una matriz de variantes, las condiciones de empaque y de las piezas recibidas, la combinación de modelos y variantes de producción, la base de producción requerida, los defectos conocidos, las pruebas de inspección y funcionales, los requisitos de trazabilidad, los servicios, las interfaces de la línea, las expectativas de cambio de formato, las restricciones de seguridad y acceso, las expectativas de servicio y un borrador del protocolo para la prueba con muestras. Identifique qué valores están aprobados y cuáles aún requieren pruebas del proveedor. Pida a los oferentes que indiquen para cada requisito si está incluido, excluido, si lo suministra el comprador o si está sujeto a una prueba con muestras; luego, pida que especifiquen qué evidencia conservarán para la aceptación. Si faltan datos sobre revisiones, referencias, pruebas o aceptación, los oferentes cotizarán problemas diferentes y las comparaciones de precios y plazos de entrega no serán confiables. Incluso máquinas similares en sus especificaciones generales pueden tener límites diferentes para los dispositivos de sujeción, la inspección, los datos, los cambios de formato y el servicio.
Referencias y fuentes
- IEC 60512-1: Conectores para equipos eléctricos y electrónicos: pruebas y mediciones
- MIL-STD-1344A: Métodos de prueba para conectores eléctricos
- EIA-710: Normas de desempeño eléctrico para conectores de backplane de alta velocidad y alta densidad
- ISO 8092-2: Vehículos de carretera: conexiones para arneses de cableado eléctrico a bordo
- Especificación de alineación de conectores de acoplamiento ciego ngVLA
Nota de revisión: El equipo técnico de Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd revisó el alcance de ingeniería y los límites de la fuente. La configuración final de la máquina y los criterios de aceptación dependen de la aplicación.
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas




Trending now





