Póngase en contacto con Zeyu lntelligent Industrial Company

Guía de máquinas para contactos hiperboloides: controles del proceso, riesgos y criterios de selección

No evalúe una máquina para contactos hiperboloides solo por el nombre del contacto. Analice su ventana de proceso. Aquí separamos la tecnología del contacto de las decisiones de diseño del equipo relacionadas con el roscado del socket, la manipulación del manguito, el crimpado del manguito trasero, la inspección y la validación.
En resumen: una máquina para contactos hiperboloides es un equipo automatizado que realiza de forma repetida determinados pasos de manufactura de un contacto tipo socket hiperboloide. Estos pasos incluyen la manipulación del cable de contacto, el posicionamiento del socket o manguito, el crimpado del manguito trasero, el monitoreo de fuerza y la inspección. La confiabilidad no depende solo del nombre de la máquina, sino de operaciones controladas, medidas y verificadas.
La mayoría de los resultados de búsqueda sobre este tema se centran en el contacto en sí: la historia de Hypertac, las líneas de productos IEH y QA Technology, la nomenclatura de Smiths Interconnect y conceptos generales de conectores. Tiene sentido: quienes compran necesitan comprender la geometría particular del contacto antes de evaluar el equipo. Sin embargo, una guía de máquinas debe ir más allá y traducir el comportamiento del contacto en controles del proceso que el equipo de manufactura pueda compartir con un proveedor de automatización.
Para evitar la canibalización de contenido en Google también es importante hacer esta distinción. ZEUEE ya ofrece una página de soluciones para las mismas palabras clave, centrada en las capacidades del producto y las solicitudes de cotización. Este artículo aborda los aspectos educativos: qué controla la máquina, qué riesgos existen durante el ensamble, qué evidencia respalda cada afirmación y qué información incluir en una solicitud de cotización.
Qué controla realmente una máquina para contactos hiperboloides
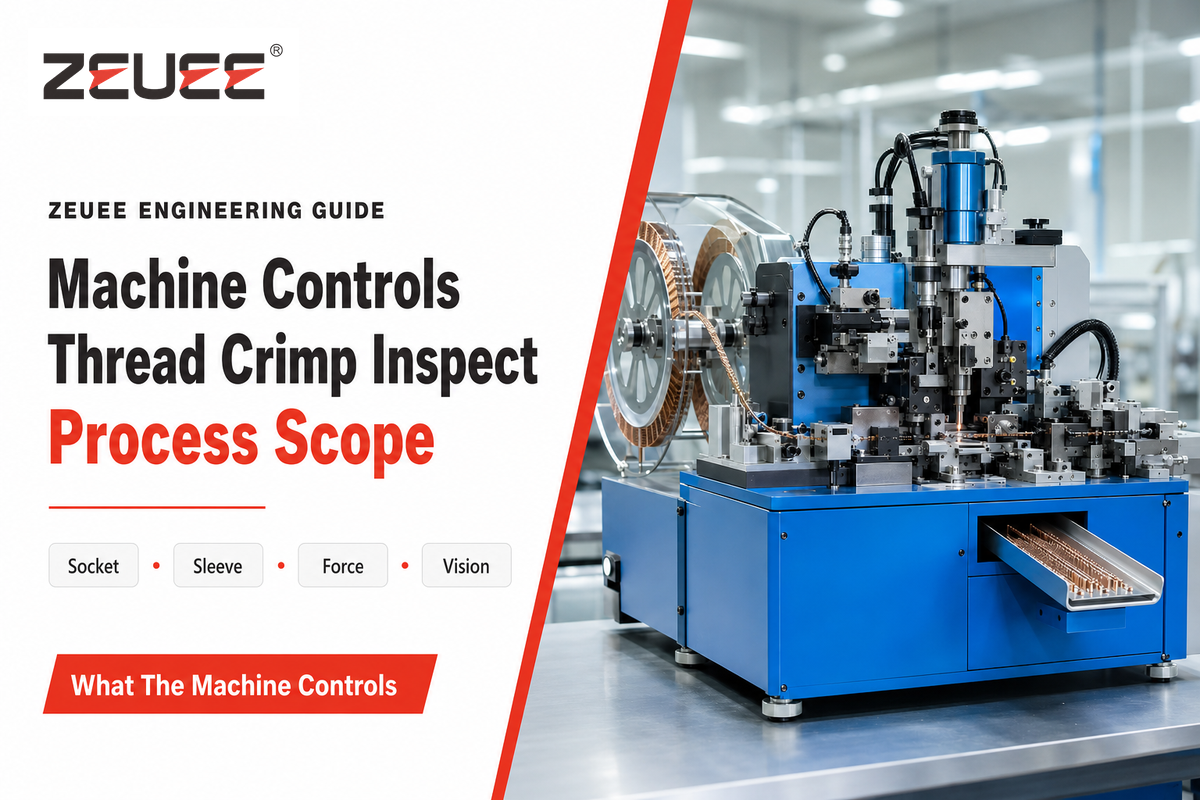
Para los fines de este artículo, una máquina para contactos hiperboloides controla determinados procesos de ensamble relacionados con un diseño de contacto hiperboloide. En el tipo de máquina que se describe aquí, las operaciones controladas incluyen la alimentación de piezas pequeñas, la orientación del contacto o cable, el roscado del socket, la ubicación del manguito, el crimpado del manguito trasero y las pruebas de inspección y trazabilidad.
Las fuentes independientes respaldan más directamente el comportamiento de los contactos hiperboloides, el contexto de las normas para conectores y los modos de falla de los conectores que una regla universal para comprar equipos. Una descripción más precisa es que una máquina bien definida puede reducir la variación del proceso en un flujo de trabajo específico para un contacto. Ninguna especificación de máquina puede garantizar el mismo perfil de riesgo para todas las familias de contactos, las terminaciones según AS39029 o las aplicaciones de conectores.
SAE indica que AS39029 se aplica a contactos eléctricos removibles de crimpado, de envoltura sin soldadura y de tipo soldado que se usan en conectores y componentes similares. Este punto es esencial para ser precisos: el crimpado es un aspecto importante en muchos análisis de manufactura de contactos, pero no es el único tipo de terminación que puede encontrar quien compra.
Alcance: esta guía se centra en el roscado del socket, el posicionamiento del manguito, el crimpado o la retención y la inspección durante la manufactura de contactos hiperboloides. Si el diseño especifica una terminación de envoltura sin soldadura, copa de soldadura, placa de circuito impreso, barra colectora u otro tipo de terminación, incluya esa familia como primer elemento de la especificación.
Tecnología de contactos hiperboloides: un modelo práctico
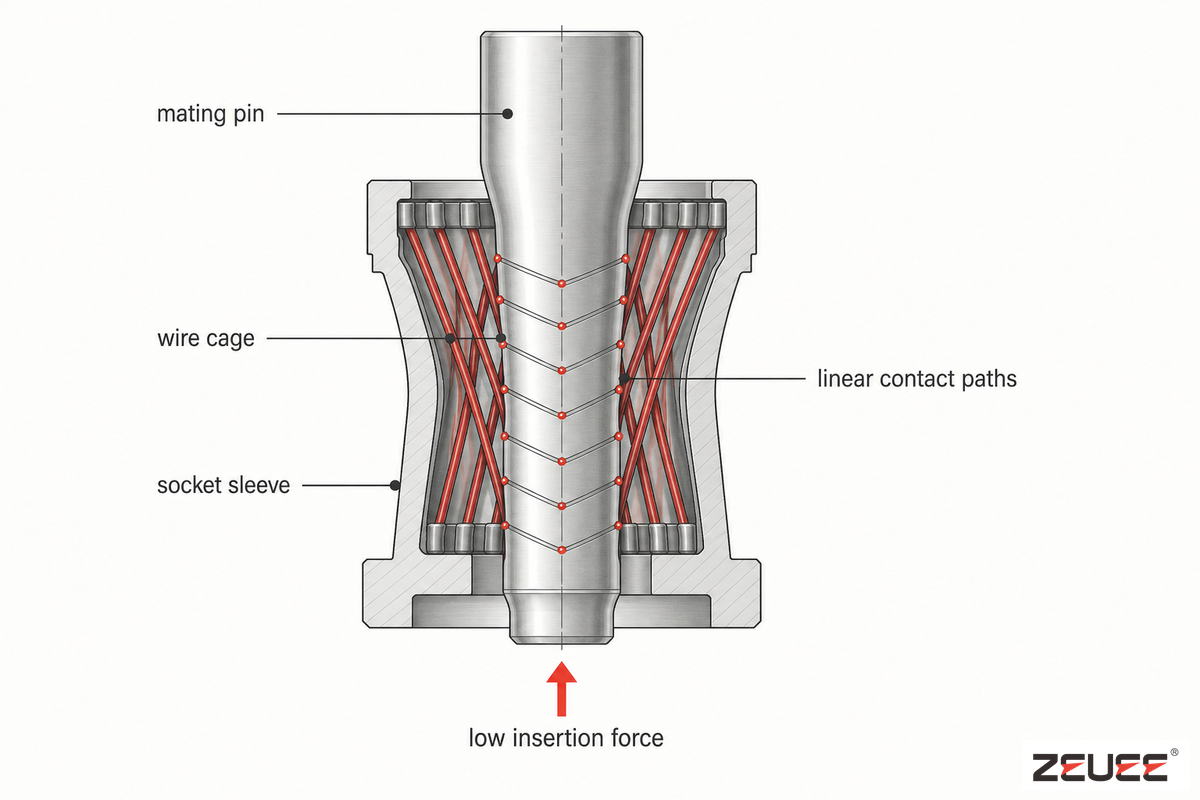
En un contacto hiperboloide, los cables de contacto inclinados dentro de un socket tocan el pin correspondiente a lo largo de varias líneas de contacto. El diseño del manguito no es solo estético: influye en cómo se flexiona la jaula de cables alrededor del pin, cómo se distribuye la carga entre las líneas de contacto y cómo se controla la fuerza de inserción.
Connector Supplier atribuye el origen de esta tecnología a Francois Robert Bonhomme en 1956, inicialmente para aplicaciones ferroviarias expuestas a golpes y vibraciones. Tech Briefs describe el mismo modelo práctico en términos del proceso: los cables de contacto se inclinan con respecto al eje del socket y forman una jaula hiperboloide alrededor del pin, con varias trayectorias eléctricas.
Esta configuración geométrica explica por qué este tipo de contacto se menciona con tanta frecuencia en aplicaciones de interconexión de alta confiabilidad. Las fuentes del sector asocian la tecnología de contactos hiperboloides con una fuerza de inserción baja, muchos ciclos de acoplamiento, menor resistencia de contacto e integridad estable de la señal en entornos exigentes. Estas son características del contacto. Los fabricantes de máquinas aún deben demostrar que la alimentación, el roscado, el crimpado, la inspección y el control de recetas mantienen el diseño dentro de la ventana prevista.
El riesgo práctico está en asumir que el lenguaje de la marca del contacto define automáticamente la línea de producción. Un objetivo de pin de 0.3 mm, un cambio en el ángulo del cable o un desplazamiento del punto de referencia del manguito pueden requerir otro dispositivo, otra receta de inspección y otras pruebas de aceptación en fábrica. Si el proveedor no puede mostrar registros de resistencia de contacto y fuerza de inserción de las piezas de muestra, considere incompleta la cotización.
«Un cambio en el ángulo del cable, el diseño del manguito o la retención puede darle otro nombre a la pieza, pero no cambia sus comportamientos inherentes».
Aclaración sobre la terminología de los contactos: la documentación de Smiths Interconnect y Hypertac emplea términos propios de la marca para describir la tecnología de contactos hiperboloides en entornos exigentes donde la confiabilidad y la seguridad son esenciales. Considere esto como contexto sobre la familia de contactos, no como una indicación de que cada comprador deba reproducir exactamente el diseño, la disposición de cables o el plan de aceptación.
Una frase de la fuente que debe tratarse con cuidado es «Hypertac hiperboloide es la tecnología de contactos original y superior para uso en entornos exigentes donde la confiabilidad y la seguridad son fundamentales». Esa frase sirve para contextualizar la familia de contactos; no demuestra que todas las máquinas para contactos hiperboloides, todos los sistemas de contacto o todas las recetas de ensamble produzcan el mismo resultado.
Para revisar el proceso, convierta el lenguaje del diseño del conector en datos de entrada medibles: cantidad de contactos, cantidad de cables, diámetro del cable, densidad de contactos, geometría de la jaula de cables, línea de contacto, puntos de contacto en la superficie del pin y retención del contacto después del crimpado. Si la aplicación requiere muchos pines o lotes de validación con pocas piezas, pregunte cómo se acoplan los contactos y los conectores, y cómo se limita el desgaste por frotamiento sin aplicar demasiada fuerza.
Para el contacto en sí, documente si la jaula de cables hiperboloide usa contactos estampados o fabricados en máquinas de tornillo; si la inclinación del cable o un ángulo más pronunciado modifica la fuerza de inserción; y si la calificación exige ciclos de acoplamiento sin degradación bajo golpes y vibraciones. No use lenguaje propio de conectores o equipos médicos, a menos que ese sea su mercado.
Dónde aparecen los riesgos de ensamble en el proceso
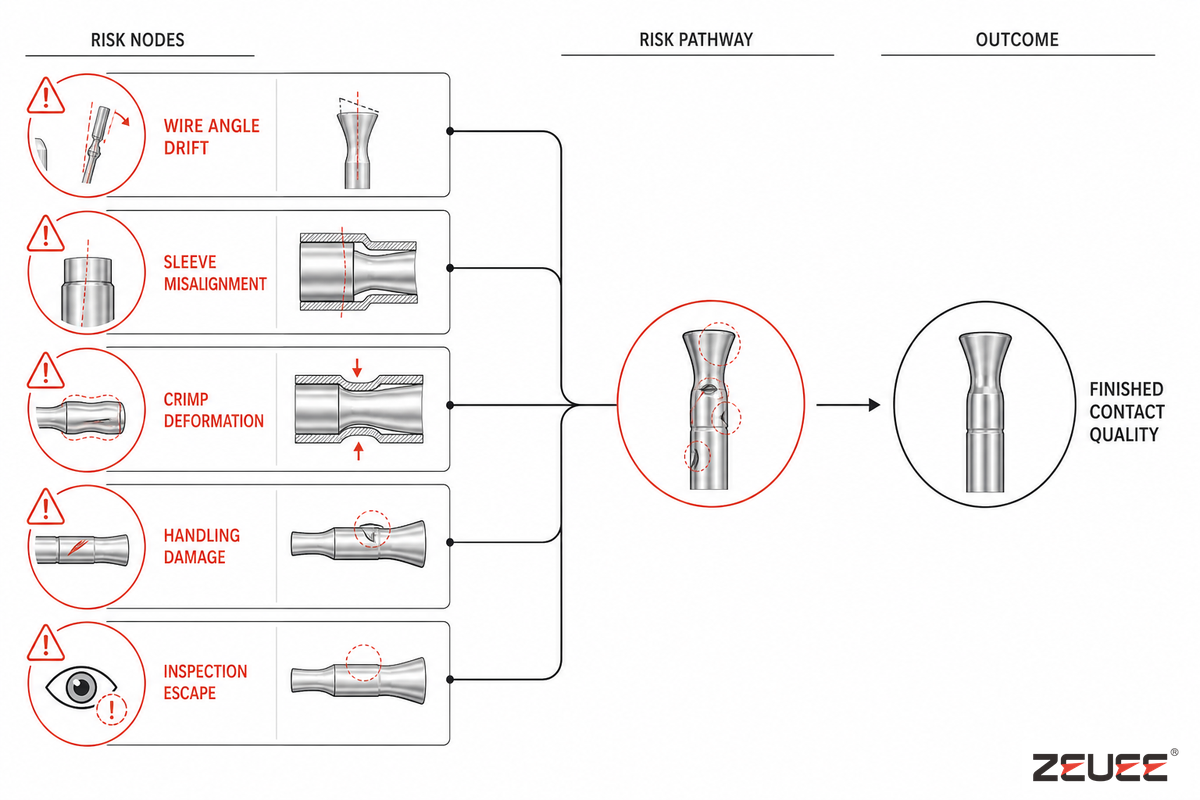
Durante el ensamble surgen riesgos cuando un pequeño cambio geométrico tiene consecuencias eléctricas o mecánicas posteriores. Entre los factores relevantes se encuentran el diámetro del pin, el calibre del cable, la cantidad de conductores, la forma del manguito, la cantidad de contactos por pulgada, la trayectoria de inserción, la fuerza de crimpado y la retención de los contactos. Un ensamble puede parecer correcto tras una prueba de continuidad, aunque un daño interno provoque después degradación, variaciones en la fuerza de inserción o pérdida de señal.
La patente de Google US9490562B2 es útil porque aborda la manufactura automatizada de alta velocidad de este tipo de contacto e incluye diversas terminaciones, cables de contacto angulados y procesos como laminado, crimpado, compresión por matriz y fijación permanente de las conexiones. La patente también hace referencia a fallas históricas en las que los cables de contacto se desprendieron de los manguitos, aunque esto no implica que la maquinaria de ZEUEE sea responsable. Esa descripción técnica muestra por qué contar ciclos no basta para controlar una máquina.
La documentación de procesos para conectores de naves espaciales de NASA agrega varios problemas potenciales: contaminación, corrosión del recubrimiento, retención insuficiente, pines doblados o hundidos, crimpados fallidos, cableado incorrecto, conexiones perdidas, sellos dañados, daños por manipulación y errores de producción o de aplicación. Una máquina puede abordar algunos riesgos, pero solo los que forman parte de la máquina, las herramientas, el sistema de control y el método de inspección.
Matriz de modos de falla y controles de máquina
| Tipo de riesgo | Cómo se manifiesta | Control de máquina que debe solicitarse | Señal de validación |
|---|---|---|---|
| Desviación del ángulo del cable | Cambian las líneas de contacto alrededor del pin | Trayectoria de roscado guiada y control del punto de referencia del herramental | Corte de la primera pieza o registro de visión artificial |
| Deformación del manguito | Socket fuera de redondez o boca del manguito deformada | Nido de soporte, carrera de prensado controlada y verificación de presencia de la pieza | Calibrador de diámetro, inspección óptica y registro de muestras |
| Crimpado con compresión insuficiente | Retención baja o resistencia inestable | Ventana de fuerza-desplazamiento y alarma de desgaste de herramienta | Prueba de extracción, prueba de retención y curva de fuerza |
| Crimpado con compresión excesiva | Grieta en el cilindro, daño en el cable o deformación del contacto | Límite superior de fuerza, revisión del tope mecánico y canal de rechazo | Inspección con microscopio y evaluación destructiva de muestras |
| Contaminación | Contacto abierto o intermitente después del acoplamiento | Trayectoria de alimentación limpia, gestión del aire, cubierta para piezas y regla de manipulación para el operador | Criterios visuales y tendencias de resistencia |
| Daño en el recubrimiento | Corrosión o sensibilidad al desgaste por frotamiento | Superficies de contacto suaves en las herramientas y transferencia sin rayones | Inspección de la superficie y fotos de piezas rechazadas |
| Interfaz del pin doblada o retraída | Acoplamiento difícil o presión de contacto inestable | Carga coaxial, sensor de altura y dispositivo de posicionamiento del pin | Datos de fuerza de inserción y altura |
| Incompatibilidad de sello o acoplamiento | Falla del conector ajena a la celda de contactos | Punto de control de integración en las etapas posteriores del proceso | Auditoría del ensamble y nota sobre la aplicación del cliente |
| Cableado incorrecto o familia de contactos equivocada | Contacto de buena apariencia en una cavidad o flujo de trabajo equivocado | Bloqueo de receta, escaneo de código de barras y validación del número de pieza | Registro de trazabilidad asociado a la revisión del plano técnico |
Mapa de controles de roscado, crimpado e inspección
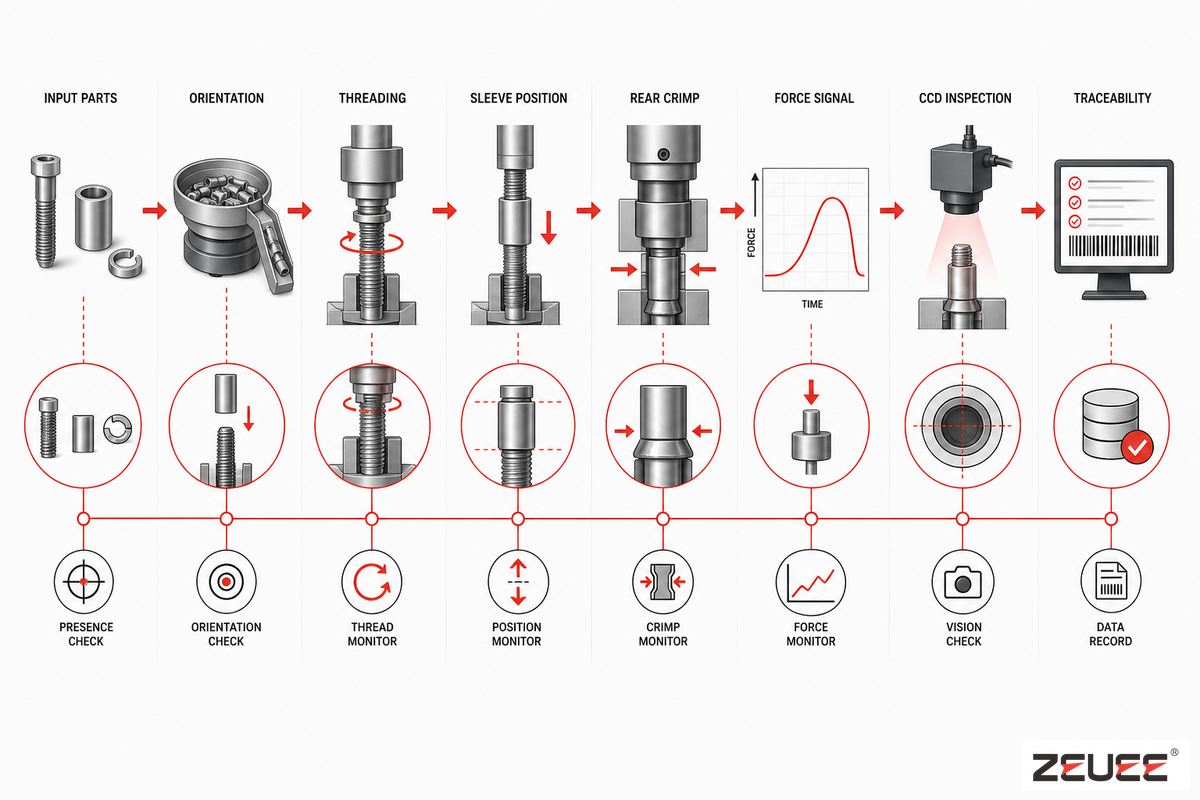
La forma más directa de convertir un diseño de contacto en requisitos para la máquina es usar un mapa de controles de roscado, crimpado e inspección. Esta herramienta no presupone un diseño de contacto específico. En cambio, plantea preguntas sobre los límites de movimiento de la pieza, cómo se aplica la fuerza y cómo se verifica la pieza después del accionamiento.
| Paso del proceso | Riesgo principal | Control de máquina | Señal de inspección | Pregunta para el proveedor |
|---|---|---|---|---|
| 1. Muestras recibidas | Incompatibilidad entre la revisión del plano técnico y la de la pieza | Configuración del número de pieza y la revisión del plano técnico | Conjunto de muestras aprobado | ¿Cómo se vinculan los lotes de muestras con las recetas? |
| 2. Alimentación de cables o contactos | Pieza pequeña atascada, torcida o rayada | Alimentación mediante tazón, bandeja o cargador con parada por sensor | Cantidad de atascos por cada 1,000 piezas | ¿Qué método de alimentación se probó con nuestras muestras reales? |
| 3. Orientación del manguito | El extremo equivocado queda frente a las herramientas | Visión artificial o guía mecánica de orientación | Tasa de rechazo por orientación | ¿Puede la máquina rechazar un manguito invertido antes del crimpado? |
| 4. Roscado del socket | Desviación del ángulo o la trayectoria del cable | Trayectoria de roscado guiada y herramientas que minimizan daños | Verificación óptica de la trayectoria del cable | ¿Qué punto de referencia controla la trayectoria del cable? |
| 5. Posicionamiento del contacto | Carga descentrada sobre el manguito | Nido de precisión con sensor de presencia de pieza | Verificación de la altura de posicionamiento y la coaxialidad | ¿Qué ocurre si la pieza queda desalineada 0.05 mm? |
| 6. Crimpado del manguito trasero | Crimpado insuficiente o excesivo | Monitoreo de fuerza y desplazamiento | Curva de crimpado y muestra para prueba de extracción | ¿Puede la HMI almacenar ventanas de fuerza según el tamaño del contacto? |
| 7. Verificación de retención | El contacto se mueve después del ensamble | Estación de prueba de empuje o extracción de muestras | Registro de la fuerza de retención | ¿Qué contactos requieren pruebas destructivas o pruebas por muestreo? |
| 8. Inspección visual | Rayón, deformación o característica faltante | Inspección asistida por CCD o microscopio | Biblioteca de imágenes de piezas rechazadas | ¿Se pueden exportar imágenes de piezas aceptadas y rechazadas? |
| 9. Verificación eléctrica | Circuito abierto, cortocircuito o resistencia inestable | Prueba de continuidad o resistencia de contacto | Tendencia medida por lote | ¿Qué límite de resistencia activa el rechazo automático? |
| 10. Trazabilidad | Sin registro después de un problema en campo | Registro de código de barras, receta, lote y operador | Exportación a CSV o MES | ¿Se puede rastrear cada pieza rechazada hasta el lote, la herramienta y la marca de tiempo? |
La página de la norma de calidad de NASA indica que NASA-STD-8739.4 aborda los ensambles de cables de interconexión para dispositivos eléctricos, electrónicos o electromecánicos. El artículo de actualización de NASA también menciona valores de fuerza de extracción y procedimientos para las pruebas de extracción de crimpados. Estas fuentes no constituyen una especificación de máquina lista para usar, pero respaldan que son importantes los ajustes, las pruebas de muestras y el trabajo documentado.
Módulos de máquina para una línea estable de contactos hiperboloides
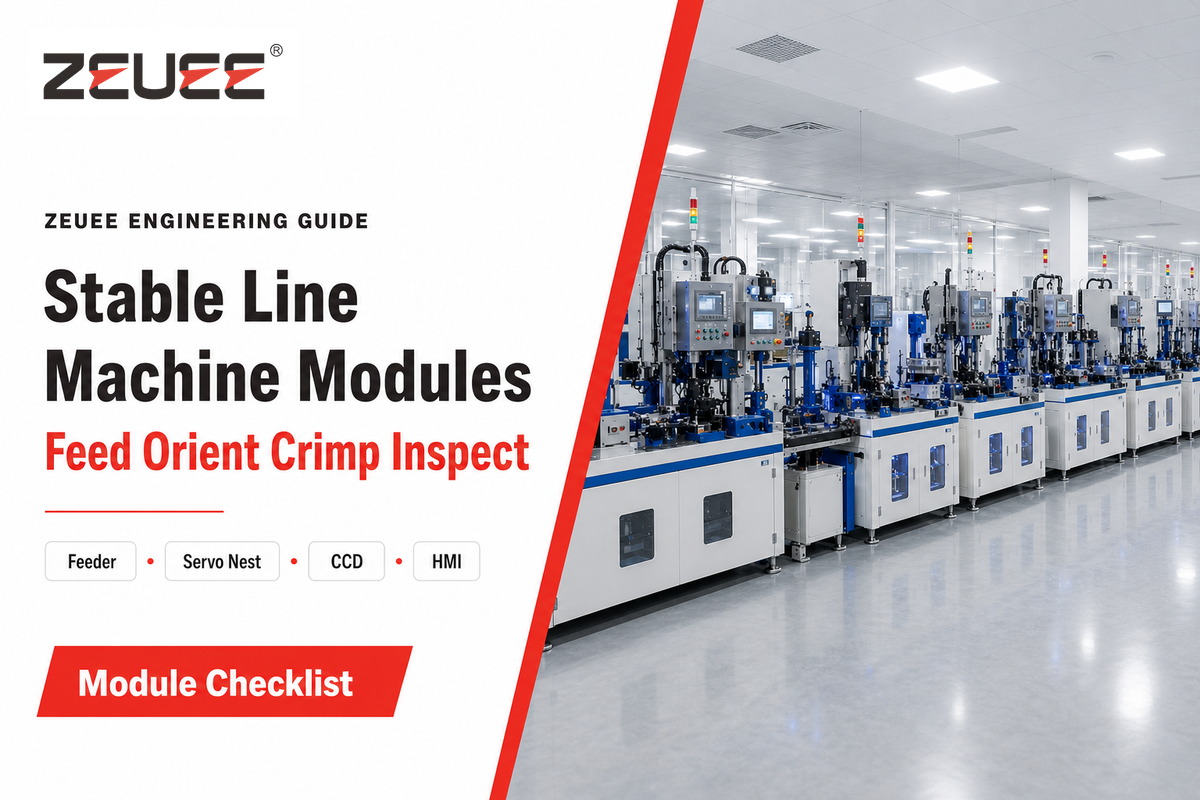
La estabilidad de las líneas de contacto suele depender de módulos convencionales que realizan bien tareas difíciles. Alimentan las piezas sin dañarlas. Sujetan el socket sin deformarlo. Aplican fuerza a lo largo de un eje definido. Inspeccionan características demasiado pequeñas para que un operador las evalúe durante toda la jornada. Guardan registros que permiten al equipo de calidad conocer el desempeño de la producción.
Si estuviéramos hablando en una fábrica real, solicitaría un paquete de evidencias por módulo en vez de afirmaciones llamativas sobre tiempos de ciclo. Preferiría un módulo de 4s que funcione de manera uniforme a una estación de 2s con una fuente de defectos oculta. Solicitaría resultados de muestras expresados en piezas por minuto, %reject, curvas de pruebas de fuerza de extracción, fotos de visión artificial y al menos 30 piezas fabricadas con el método propuesto.
- Alimentación y orientación: bandeja, tazón, cargador o carga manual. Explique por qué se usa esta solución.
- Diseño de herramientas y nido: superficies de referencia para sujetar el manguito sin dañarlo. No marque el recubrimiento ni deforme la boca.
- Configuración del cable y el roscado: trayectoria guiada para proteger la forma de la jaula hiperboloide.
- Configuración y proceso de crimpado: curvas de fuerza-desplazamiento, límites de receta, pruebas de muestras y pruebas de empuje y extracción.
- Inspección por visión artificial: captura de imágenes de daños en el manguito, posición de los cables, deformaciones en la boca y piezas faltantes.
- Receta y trazabilidad: ajustes bloqueados por familia, tamaño de contacto, tamaño de manguito y lote.
La página institucional Acerca de ZEUEE indica que Shenzhen Zeyu Intelligent Industrial Science Technology Co., Ltd se fundó en 2005, completó en 2020 una planta de producción de 20,000 metros cuadrados en Taihe, Jiangxi, y emplea a más de 120 especialistas. También menciona la certificación ISO 9001:2015, más de 150 patentes, precisión de mecanizado de 0.005 mm, inspección CCD, robots de cuatro ejes, servomotores y producción de conectores optoelectrónicos para contactos Twist Pin y contactos de socket con resorte de cable. Con base en esa información, pregunte a cada posible proveedor qué capacidades se observan en el concepto de la máquina, la lista de sensores, la pantalla HMI y las piezas de muestra.
Familias de contactos, términos M39029 y contexto normativo
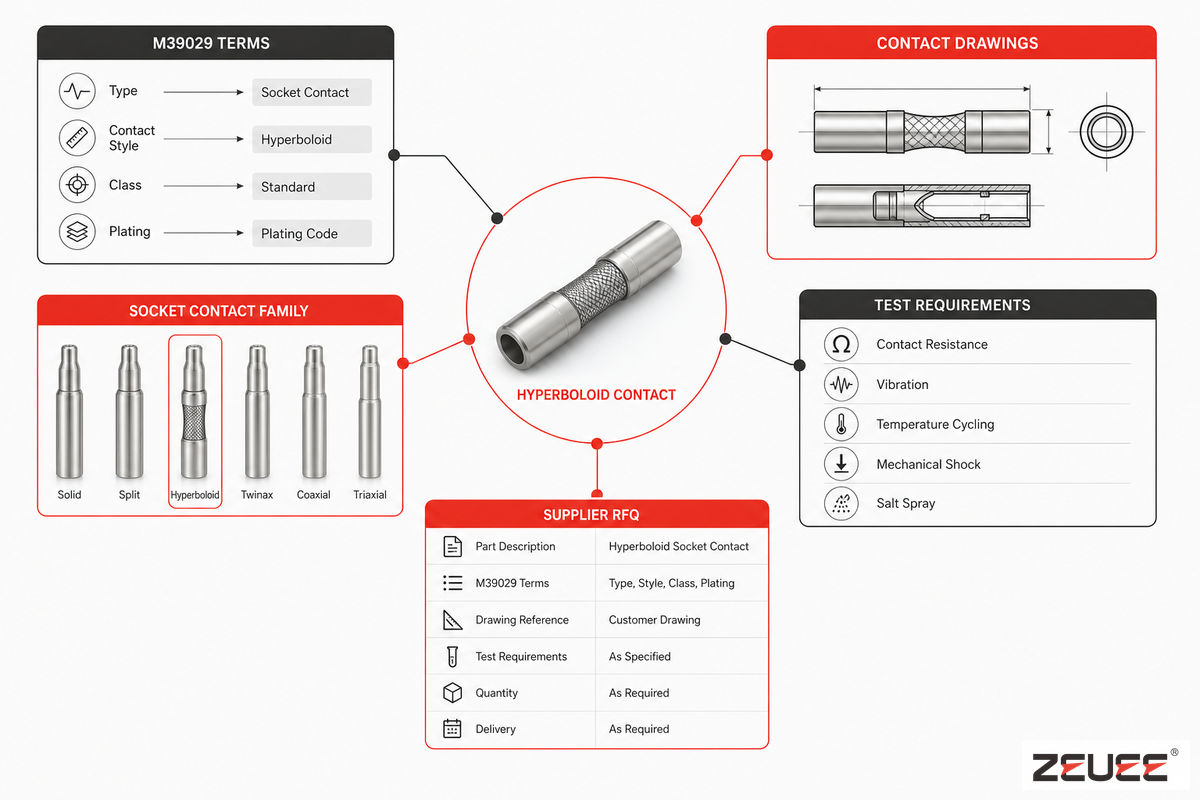
M39029 y AS39029 suelen asociarse con contactos tipo socket, contactos de crimpado, familias de conectores militares y aeroespaciales y listas de contactos calificados. La página QPD de DLA indica que SAE-AS39029 es el documento que rige QPL-AS39029 y muestra como fecha de última actualización 05-MAY-2026. La página de SAE describe su alcance como contactos eléctricos removibles de crimpado, de envoltura sin soldadura y de tipo soldado.
Desde la perspectiva de compra de máquinas, aplique estas tres reglas sencillas derivadas de la información normativa anterior.
El riesgo para quien compra está en etiquetar una estación como «máquina M39029» cuando la familia de contactos, el proceso de fábrica y los requisitos de inspección son diferentes. Para un socket de tamaño 20 con una variación del manguito de 0.5 mm, una solicitud incorrecta puede generar problemas con el dispositivo, la ventana de crimpado o la inspección antes de las pruebas de aceptación en fábrica. Si el proveedor no puede relacionar el plano técnico, el registro ISO 9001, la carrera de crimpado y la evidencia de inspección con su línea, pause la solicitud de cotización.
- No solicite una «máquina M39029» si su plano técnico especifica una familia de contactos, un tamaño, un manguito, un recubrimiento, un contacto y un método de inspección de piezas determinados.
- No mencione una condición de calificación basándose en el folleto de una máquina, ya que la calificación se refiere a la pieza, el proceso, los materiales, la fábrica y el procedimiento de aprobación, no a la máquina.
- No mezcle los datos de diseño del contacto con los datos del equipo. El conocimiento del proveedor puede explicar por qué debería funcionar un contacto hiperboloide, pero su fábrica aún debe demostrar que sus contactos funcionarán de manera repetible en la línea.
Uno de los errores más graves es llamar y preguntar: «¿Su máquina puede procesar mi contacto?». Es mejor especificar: contacto tipo socket de tamaño 20, diámetro exterior objetivo del manguito en mm, tamaño y tipo de cable, altura de crimpado o rango de fuerza aceptables, revisión del plano técnico, cantidad de muestras, límite de inspección y campos de trazabilidad requeridos. Con esos datos, el proveedor de la máquina puede realizar pruebas.
Matriz de preparación para automatizar contactos: 6 puntos
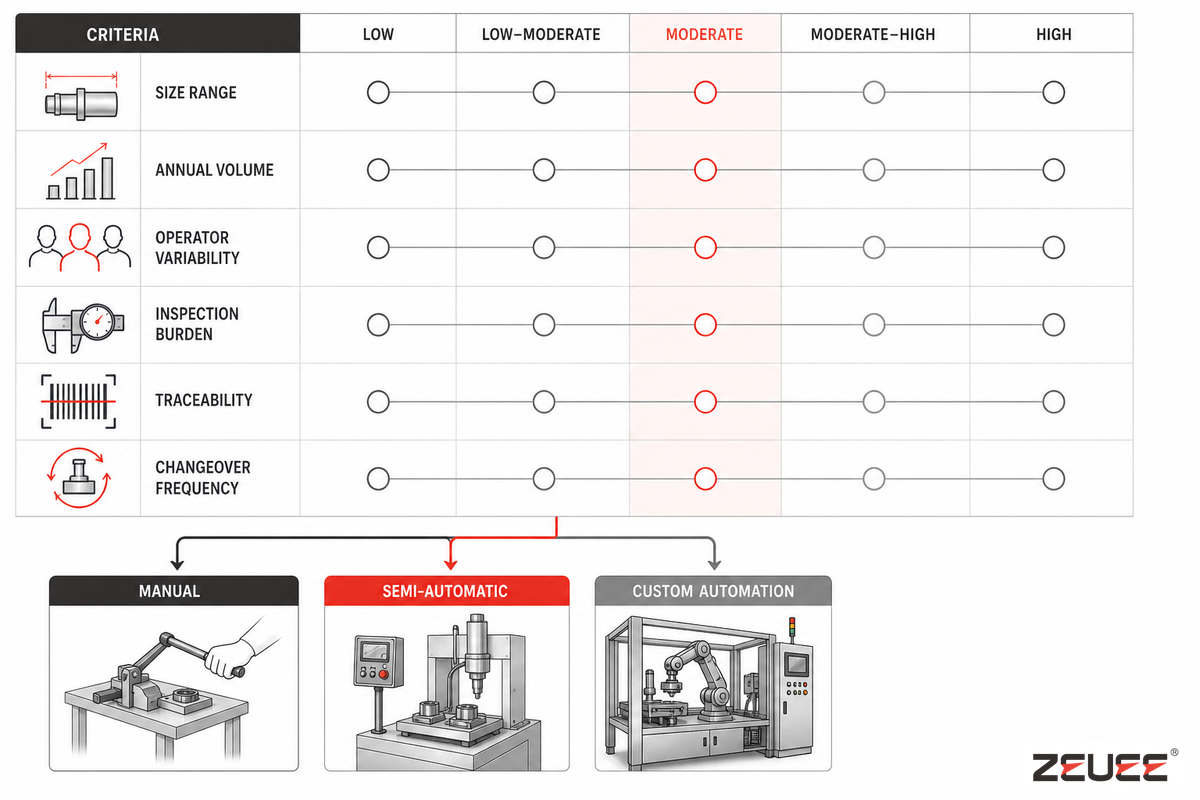
Use la matriz de preparación para automatizar contactos de 6 puntos para distinguir los proyectos que requieren una nueva línea a medida de los que aún pueden resolverse con una configuración manual o semiautomática. Considérela un filtro para estimar las horas de ingeniería, no como una cifra de recuperación de la inversión.
| Factor de preparación | El proceso manual es aceptable | Puede convenir una opción semiautomática | Conviene evaluar la automatización a medida |
|---|---|---|---|
| 1. Rango de tamaños de contacto | 1 tamaño estable y poca variedad | 2-3 tamaños similares con herramientas sencillas | 4+ tamaños o geometrías muy pequeñas que requieren control de recetas |
| 2. Volumen anual | Lotes de prototipos o reparación | Lotes pequeños con pedidos repetidos | Lotes de gran volumen donde una desviación medible en los rechazos cuesta dinero real |
| 3. Variabilidad entre operadores | Operador experimentado y control visual sencillo | El operador carga las piezas y la máquina controla la fuerza | El roscado, la alineación o el resultado del crimpado dependen de la habilidad del operador |
| 4. Requisitos de inspección | Verificación sencilla de aceptación o rechazo | Verificaciones por muestreo y revisión manual con microscopio | Datos de CCD, curvas de fuerza, resistencia o retención por lote |
| 5. Requisito de trazabilidad | Sin registros para el cliente más allá de la liberación del lote | Registros por lote | Registros de la pieza, la estación, el operador, la receta y la marca de tiempo |
| 6. Frecuencia de cambio de formato | Cambios de formato poco frecuentes | Cambios de formato semanales con dispositivos | Cambios diarios que requieren recetas HMI y verificaciones poka-yoke |
No necesita cumplir los 6 factores de la columna derecha para justificar la inversión. Por lo general, bastan tres: el riesgo de falta de repetibilidad, la carga de la inspección manual y la exigencia de los clientes de contar con datos trazables. Si se suman factores como la densidad de contactos o los objetivos de baja fuerza de inserción, la conversación pasa de «¿podemos automatizar?» a «¿qué evidencias proporcionarán la aprobación de la primera pieza y la prueba completa de muestras para aceptación?».
Controles de calidad antes de aprobar una máquina para contactos hiperboloides
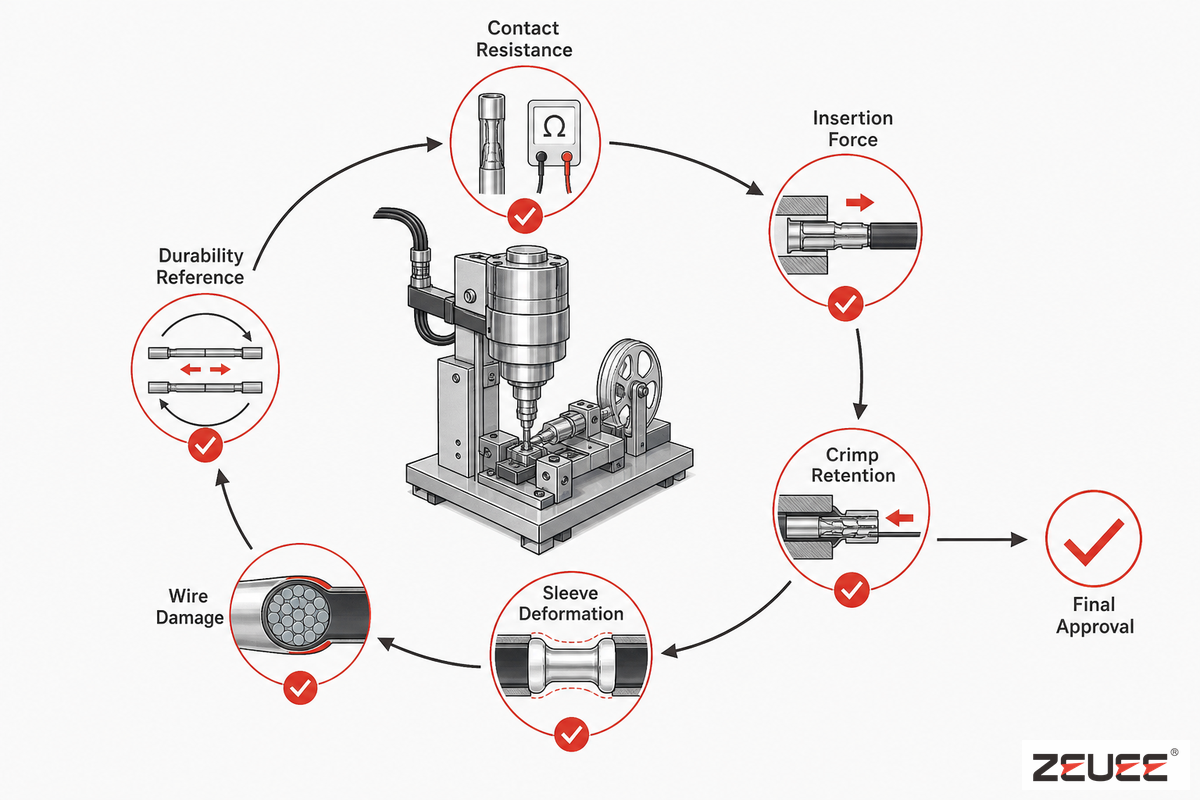
No compre un sistema de automatización basándose únicamente en el tiempo de ciclo. Evalúe la ventana de capacidad del proceso. Antes de iniciar la producción, durante la aprobación de la primera pieza y cuando empiece a observarse el desgaste de las herramientas, cada línea de ensamble de contactos debe demostrar que puede controlar las características críticas.
La evidencia sobre conectores de NASA NTRS es clara en este punto: los modos de falla pueden incluir problemas de retención de contactos, defectos en el recubrimiento, desgaste del acoplamiento del conector, pines doblados, cilindros de crimpado agrietados, sellos fallidos, daños por manipulación, piezas con dimensiones incorrectas y uso inadecuado por parte del cliente. Una máquina para contactos hiperboloides puede controlar algunas de estas condiciones; el plan de aceptación debe especificar cuáles están dentro y cuáles fuera del alcance.
Paquete de mediciones para las pruebas con proveedores
Use los siguientes campos como plantilla para los datos de prueba, no como límites de aceptación universales. Reemplace cada valor de ejemplo por el valor del plano, la muestra o la fábrica correspondiente a su contacto. En esta etapa, registre la forma de la camisa del contacto como referencia, porque su geometría determina el soporte de la jaula de alambres y el acceso para el crimpado.
| Campo | Valor real que debe registrar el comprador | Por qué importa el valor |
|---|---|---|
| Diámetro del pin | Use valores del plano como 0.3 mm, 0.5 mm o 1.0 mm solo si coinciden con el archivo de la pieza. | Determina la referencia del nido y la holgura del pin de acoplamiento. |
| Dimensiones de la camisa | Registre el diámetro interior, el diámetro exterior y la longitud en mm; agregue una resolución de 0.01 mm solo si el instrumento de medición la permite. | Controla el soporte, el estado de la boca y el acceso para el crimpado. |
| Diámetro del alambre | Indique el diámetro del alambre y la tolerancia en mm; use el ejemplo de 0.02 mm únicamente como referencia de formato. | Modifica la rigidez de la jaula de alambres y el comportamiento de la línea de contacto. |
| Carrera de crimpado | Registre la posición de la prensa en mm y la repetibilidad de la carrera en mm a partir de los datos de prueba. | Relaciona el movimiento del herramental con la compresión de la parte posterior de la camisa. |
| Tiempo de ciclo | Indique el promedio comprobado en s, no solo el objetivo; un valor declarado de 2 s y un resultado de prueba de 4 s implican riesgos distintos. | Distingue la capacidad prometida de la producción estable. |
| Intervalo de inspección | Indique la frecuencia de revisión, por ejemplo, cada 4 horas, cuando el desgaste del herramental sea visible en la prueba con muestras. | Evita desviaciones tardías después de aprobar la primera pieza. |
| Porcentaje de rechazo | Informe los rechazos de la prueba como %, por ejemplo, 2% o 5%, únicamente junto con la cantidad de muestras y el motivo del rechazo. | Convierte muestras de buena apariencia en evidencia del proceso. |
| Prueba eléctrica | Si el contacto lo requiere, registre valores de prueba reales como 5 V, 1 A, 10 MHz o 1 GHz. | Relaciona la producción de la máquina con las pruebas de resistencia de contacto o de señal. |
| Servicios de planta | Use los estándares de la planta, como aire a 0.4 MPa o 0.8 MPa, alimentación de 220 V, suministro de sensores de 24 V, alimentación de control de 48 V y turnos de 8 horas, solo si corresponden al sitio de instalación. | Evita que una estación adecuada falle durante la integración. |
Verificaciones de aceptación recomendadas
- Resistencia de contacto: mídala y utilice un rango de fuerza aceptable en lugar de una simple prueba de continuidad.
- Fuerza de inserción y extracción: compare las fuerzas medidas en muestras del contacto, según el tamaño y el diámetro del pin.
- Fuerza de retención: cuando el diseño del contacto lo permita, realice pruebas de tracción en las muestras.
- Revisión de la sección de crimpado: inspeccione el crimpado de las muestras de contacto para detectar compresión insuficiente o excesiva y daños en el alambre.
- Geometría de la camisa: mida la precisión dimensional y compruebe si hay daños, como una abertura deformada, cambios en el diámetro y desviaciones de coaxialidad.
- Inspección con visión artificial: capture imágenes de muestras aceptadas y rechazadas e inclúyalas en la documentación de aceptación, en lugar de proporcionar únicamente la cantidad de contactos buenos y defectuosos.
- Seguridad de las recetas: proporcione recetas protegidas y registre el nombre del operador, el número de lote y la fecha y hora de cada cambio de receta.
- Inspección del desgaste del herramental: especifique el intervalo para inspeccionar los componentes críticos del herramental (p. ej., cada 4 horas o cada 5,000 contactos).
- Límites de la aplicación del cliente: especifique los parámetros de la aplicación que la celda de automatización no controlará (p. ej., la aplicación del sello final del conector y la tensión del cableado).
Reglas de aceptación: el tiempo de ciclo de la línea refleja la capacidad; la capacidad del proceso refleja la calidad. La aceptación del equipo debe considerar el tamaño de la muestra, los criterios de rechazo, la fuerza o el desplazamiento de crimpado, las mediciones de resistencia de contacto y las pruebas de retención y extracción, según corresponda al diseño del contacto.
Lista de verificación de especificaciones en 9 filas para enviar a un fabricante de máquinas
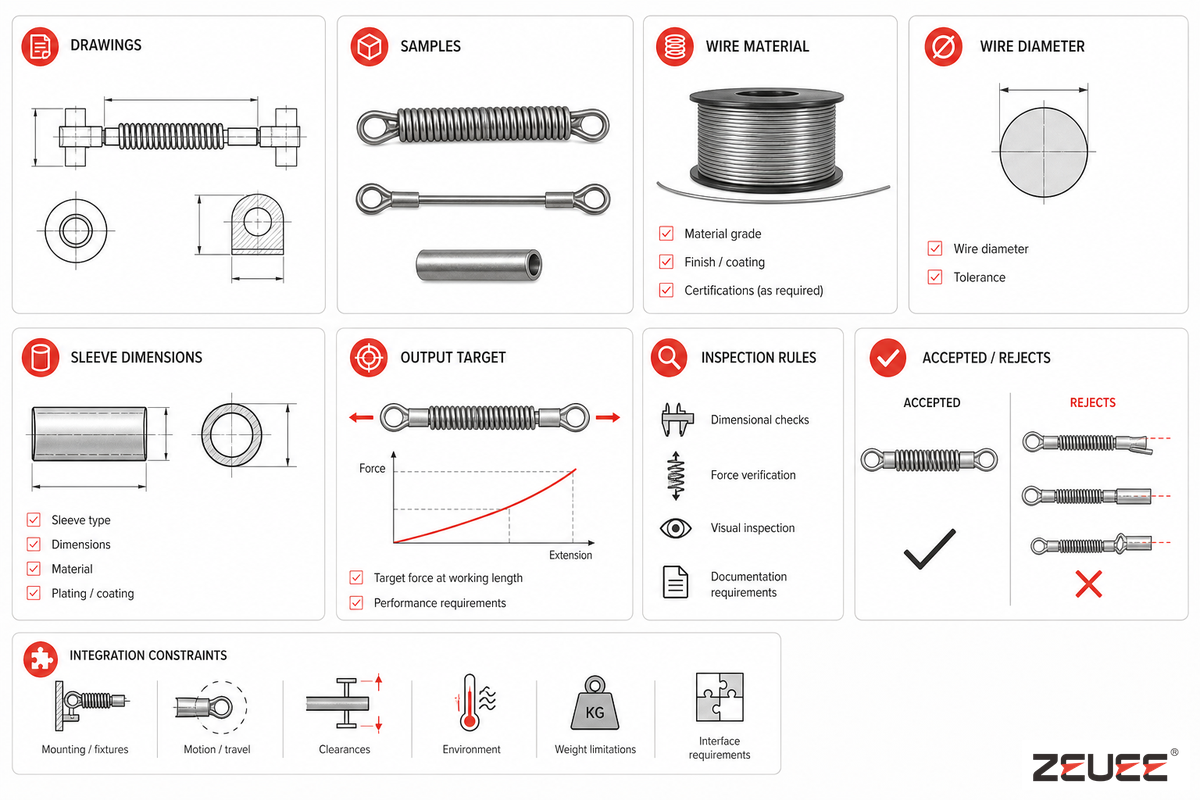
Use la Lista de verificación de especificaciones de la máquina para contactos hiperboloides, de 9 filas, como enlace necesario. Esta guía ayuda al proveedor antes de presentar precios, plazos de entrega o información sobre la distribución de planta, reduce las conjeturas y evita el uso de términos genéricos de ensamble de contactos en la propuesta.
| Categoría de especificación | Qué enviar | Por qué importa | Riesgo por falta de datos |
|---|---|---|---|
| 1. Plano del contacto | Archivo PDF y plano nativo, revisión y tolerancias | Define la referencia del herramental y los puntos de inspección | Nido incorrecto o soporte inadecuado de la camisa |
| 2. Muestras físicas | Al menos 30 muestras buenas y 10 rechazos conocidos, si están disponibles | Permite al fabricante probar las reglas de alimentación, sujeción e inspección | Propuesta basada únicamente en teoría |
| 3. Material del alambre | Aleación, recubrimiento, dureza y límites de manipulación | Controla el riesgo de rayaduras y la respuesta al conformado | Alambres del contacto dañados |
| 4. Diámetro del alambre | Valor nominal, tolerancia en mm y variación del proveedor | Afecta el comportamiento de la jaula de alambres y el área de contacto | Líneas de contacto inestables |
| 5. Dimensiones de la camisa | Diámetro interior y exterior, longitud y estado de la boca | Determina el diseño del soporte y del herramental de crimpado | Deformación o carga fuera de eje |
| 6. Producción objetivo | Piezas por hora, patrón de turnos y tamaño de lote previsto | Equilibra el nivel de automatización y la complejidad del alimentador | Equipo sobredimensionado o insuficiente |
| 7. Reglas de inspección | Visión artificial, fuerza, resistencia de contacto, retención y plan de pruebas de muestras | Convierte la calidad en datos de aceptación o rechazo | Los defectos de buena apariencia pasan inadvertidos |
| 8. Rechazos aceptados | Fotos y mediciones de rayaduras, grietas, alambres doblados y crimpados defectuosos | Ayuda a entrenar la visión artificial y orientar las decisiones del operador | El proveedor y el comprador evalúan los defectos de manera distinta |
| 9. Restricciones de integración | Alimentación eléctrica, aire, espacio ocupado, MES, código de barras y proceso en las etapas anteriores y posteriores | Evita que una celda adecuada falle en la planta de producción | Rediseño tardío, resguardos adicionales o problemas por falta de datos |
Una vez que haya preparado la lista de verificación, revise la solución de máquina para contactos hiperboloides de ZEUEE. Esa es la página del producto y de cotización; esta página es la guía de preparación de ingeniería.
Cuándo pasar del trabajo manual a una máquina personalizada para contactos hiperboloides
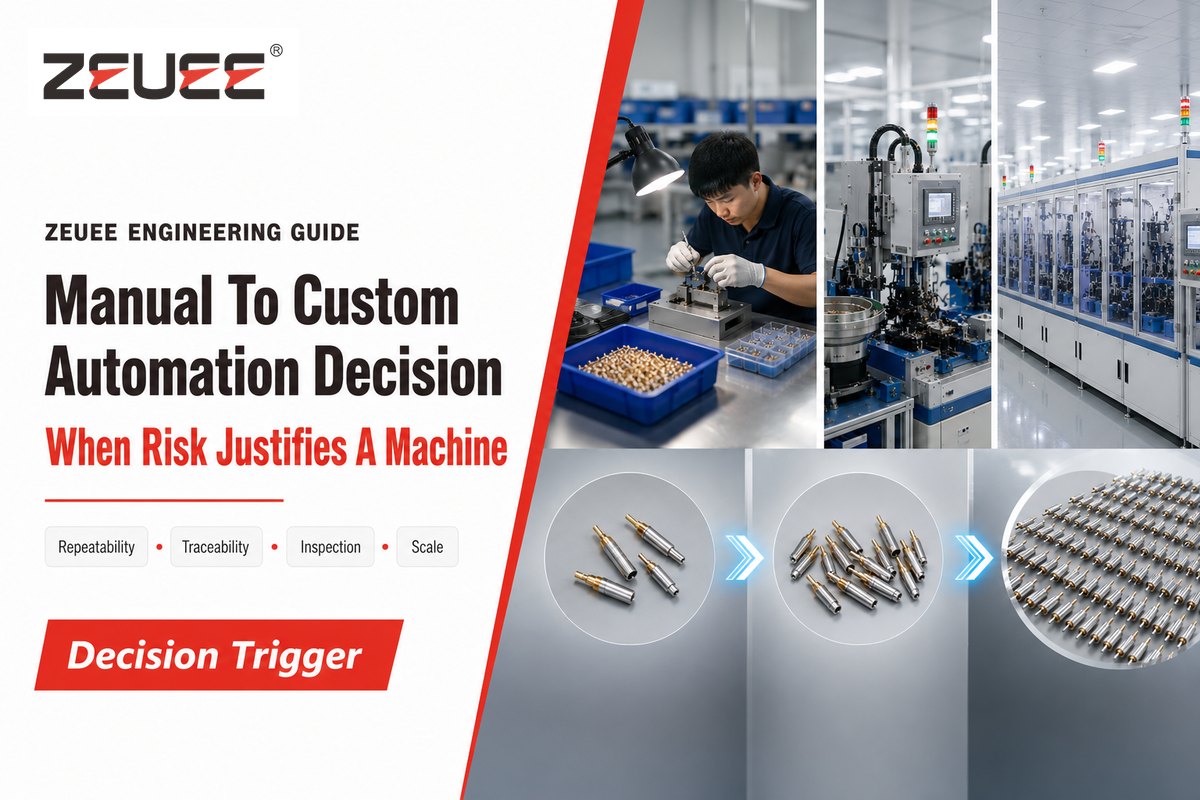
Opte por la automatización personalizada cuando la variabilidad se deba al proceso y no al desempeño individual. La producción de contactos en volúmenes bajos puede depender de un operador experto, una plantilla y un microscopio. Sin embargo, en trabajos de alto volumen, esos pasos pueden generar variabilidad oculta cuando las piezas son pequeñas y los contactos están muy juntos; una aplicación puede exigir un diámetro de pin de al menos 0.3 mm, sin espacio para evitar daños por manipulación visual.
Esta es una forma sencilla de decidir: si los contactos son fáciles de manipular, los lotes son pequeños y las pruebas de aceptación son básicas, empiece por mejorar la plantilla. Si sus contactos tienen muchos pines, límites estrictos de fuerza de inserción, requieren una alta retención y exigen trazabilidad detallada, evalúe un sistema semiautomático. Si necesita controlar la alimentación, el enhebrado, la fuerza de crimpado, la inspección y los registros para mantener los estándares de calidad, una máquina personalizada justifica una revisión formal del diseño.
El riesgo está en automatizar antes de medir el origen de la variabilidad. Si un objetivo de 2 s produce un 5% de rechazos, mientras que una prueba de 4 s produce piezas estables, el problema de la fábrica no es la velocidad, sino la capacidad del proceso. Antes de convertir una plantilla manual en una estación personalizada, pida al proveedor que muestre la referencia de la fijación, el registro de inspección y los datos de la prueba con muestras.
Como contexto del mercado, estas presiones existen, pero no prueban la necesidad de esta máquina en particular. Mordor Intelligence pronostica que el mercado de conectores aeroespaciales y de defensa crecerá de USD 4.33 billion en 2026 a USD 5.55 billion en 2031, con una tasa de crecimiento anual compuesta de 5.13%. El artículo de Wevolver sobre tendencias de conectores de 2025 menciona la miniaturización, la resistencia, la alta densidad de corriente, los materiales avanzados y el abastecimiento digital como presiones generales del sector. Ninguna de esas tendencias por sí sola explica la demanda de una máquina específica. Más bien, explican por qué los compradores solicitan pruebas más sólidas a los equipos para la producción de contactos.
¿Listo para revisar su proceso de contactos?
Antes de revisar el alcance y el diseño, ZEUEE puede evaluar planos, muestras, dimensiones de la camisa, expectativas de producción, necesidades de inspección y restricciones de integración. Traiga la lista de verificación de 9 filas y defina el procedimiento de prueba de aceptación antes de solicitar un concepto de máquina. El objetivo es decidir qué controles del proceso, referencias de las fijaciones, registros de inspección y pruebas con muestras deben quedar documentados antes de la cotización.
Un error tardío en una solicitud de cotización puede retrasar el herramental o las pruebas de aceptación en fábrica cuando el paquete de muestras omite un rango de camisa de 0.5 mm, una revisión del plano o un método de inspección. Envíe los planos, las muestras físicas y los datos de aceptación antes de solicitar a ZEUEE un concepto de máquina personalizada.
Solicite una revisión del proceso de contactos hiperboloides
Preguntas frecuentes
¿Qué es una máquina para contactos hiperboloides?
Ver respuesta
La máquina ensambla o termina contactos hembra hiperboloides mediante la alimentación, el posicionamiento, la manipulación de la camisa, el crimpado, la retención y la inspección controlados. Su valor reside en una ventana de proceso repetible: referencia de la fijación, límite de fuerza, prueba de muestras, registro de trazabilidad y evidencia de aceptación vinculados al plano aprobado específico del contacto y al lote de producción antes de su liberación a manufactura.
¿Una máquina para contactos hiperboloides es lo mismo que un contacto hiperboloide?
Ver respuesta
No. Los contactos son componentes de conectores, a menudo elementos hembra hiperboloides con una serie de alambres angulados que establecen conexiones eléctricas. La máquina es un sistema para producirlos o darles el acabado final. Esta distinción es importante: el diseño del contacto describe el producto; el diseño de la máquina describe el método. Los criterios de aceptación de esta última deben demostrar el control de elementos del proceso como la alimentación, el herramental, las fuerzas, la inspección, la trazabilidad y la gestión de rechazos específicos de cada pieza, antes de que se apruebe su producción en su planta, con muestras y límites documentados.
¿Qué información debo preparar antes de solicitar una máquina personalizada para contactos hiperboloides?
Ver respuesta
Prepare los planos, el nivel de revisión, las muestras, el rango de tamaños de contacto, el material del alambre, las dimensiones de la camisa, la producción objetivo, ejemplos de defectos, las reglas de inspección y las restricciones de integración. Antes de solicitar una cotización, incluya los límites conocidos de fuerza de crimpado, resistencia de contacto, fuerza de inserción, fuerza de extracción y retención, así como los requisitos de control de recetas, registros de códigos de barras, almacenamiento de imágenes, cantidad de muestras para aceptación y condiciones de prueba en fábrica, cuando estén disponibles.
¿Una máquina puede procesar contactos de distintos tamaños?
Ver respuesta
Sí, si la matriz de tamaños se contempla en el diseño del alimentador, el herramental, el soporte de la camisa, el control de recetas y el plan de inspección. Pregunte si cada tamaño mantiene la misma lógica de referencias, ventana de fuerza, campos de trazabilidad y reglas de rechazo; de lo contrario, cada cambio de formato convierte una máquina en varios montajes sin validar.
¿Por qué es tan importante la inspección en el ensamble de contactos hiperboloides?
Ver respuesta
La inspección es importante porque los contactos hiperboloides dependen de una geometría pequeña, una posición estable de los alambres, el estado de la camisa, la compresión del crimpado y la retención. Una prueba de continuidad puede pasar por alto rayaduras, deformación de la camisa, desviaciones en el ángulo de los alambres, retención débil o daños en el recubrimiento. Combine las inspecciones por imagen con curvas de fuerza o desplazamiento, pruebas de resistencia de contacto, pruebas de tracción de muestras cuando estén permitidas, fotos de rechazos y registros de lote, para que el comprador vea los controles de defectos y no solo la cantidad final de piezas aceptadas. Esa evidencia respalda la aceptación cuando comienza el desgaste del herramental y durante cambios posteriores del proceso.
Referencias
- NASA-STD-8739.4 Estándar de mano de obra para crimpado y cableado
- Actualización de NASA SMA sobre NASA-STD-8739.4A
- NASA NTRS: Procesos de selección y aplicación de conectores eléctricos para naves espaciales
- SAE Mobilus: AS39029 Contactos para conectores eléctricos, especificación general
- Búsqueda de DLA QPD: QPL-AS39029
- Google Patents: US9490562B2 Contacto eléctrico hiperboloide de diámetro reducido
- Connector Supplier: ¿Qué es la tecnología de contactos hiperboloides?
- Connector Supplier: La tecnología de contactos hiperboloides sigue vigente
- Tech Briefs: Tecnología de conectores con jaula de alambres hiperboloide
- Wevolver: Tendencias de conectores 2025
- Mordor Intelligence: Mercado de conectores aeroespaciales y de defensa
POR QUÉ ESCRIBIMOS
Acerca de los conocimientos de ingeniería de ZEUEE
ZEUEE comparte guías técnicas basadas en la experiencia real de proyectos de automatización. Desde 2005, diseñamos y fabricamos equipos de automatización no estándar para el ensamble de conectores, la producción de arneses de cables, las líneas robotizadas, la inspección con visión artificial y las mejoras para fábricas inteligentes.
Fundada en 2005
Base de producción de 20,000 m²
120+ especialistas
150+ patentes de I+D
Certificación ISO9001:2015
Perfil de contacto
Empresa
ZEUEE
Correo electrónico
trade@zeuee.com
Teléfono
+86 755 2942 9358
Contacto con ZEUEE
Entradas relacionadas




Trending now






