Entre em contato com a Zeyu lntelligent Industrial Company

Guia de máquinas de inserção de pinos: 7 verificações de RFQ
Guia de máquinas de inserção de pinos: riscos da janela de processo, verificações de força, opções de alimentadores, rastreabilidade e dados para RFQ antes de definir o escopo da automação personalizada.

Guia de automação para montagem de conectores
Uma máquina de inserção de pinos alimenta e posiciona pinos automaticamente, insere-os em uma peça e inspeciona os pinos, contatos de encaixe ou outros terminais após a inserção. Este guia explica a janela de processo e os critérios de compra dessas máquinas, sem substituir a definição do escopo de uma máquina personalizada nem a discussão de uma cotação.
O que é uma máquina de inserção de pinos?
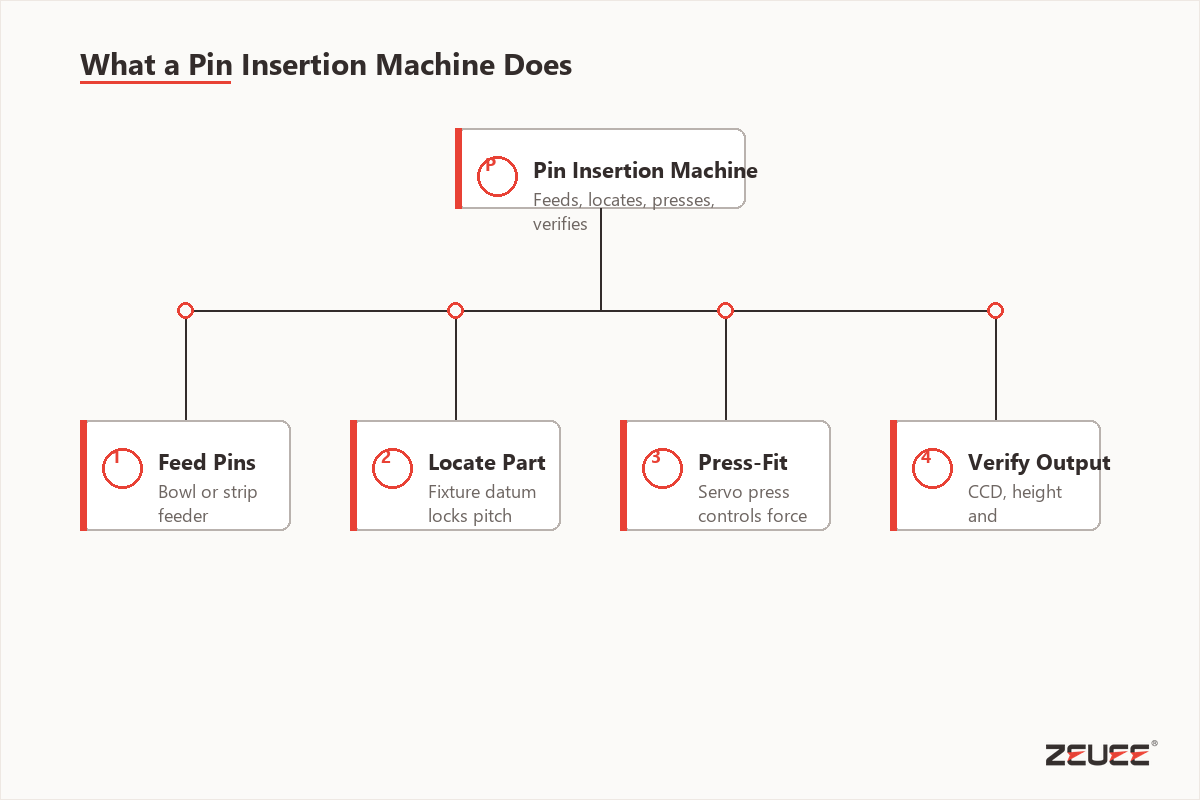
Uma máquina de inserção de pinos é uma estação de montagem que insere pinos em uma placa de circuito impresso (PCB), carcaça de conector, quadro de terminais, estrutura de bobina ou componente semelhante, com alinhamento preciso e controle de força. A questão para a equipe de compras não é simplesmente se a máquina consegue inserir um pino, mas se consegue manter a janela do processo de encaixe por pressão em peças reais, com tolerâncias reais e durante mudanças reais na produção.
Verificação para compra: O risco oculto é um problema de dispositivo de fixação ou alimentador que parece ser um problema da máquina, porque o primeiro conjunto de amostras não apresenta variações suficientes. Para montagem automotiva ou análise de dispositivos de produção, os engenheiros da ZEUEE podem comparar lotes de amostras, uma verificação de referência de 10 mm e um ciclo de inspeção de 30 sec com etapas de análise de precisão certificadas pela ISO 9001.
Para o trabalho com conectores de encaixe por pressão, a referência técnica básica é a prática de conexão sem solda por pressão. A norma IEC 60352-5:2020 descreve conexões por pressão como terminações com uma zona adequada para encaixe inserida em um furo de placa e inclui métodos de ensaio e orientações práticas para conexões elétricas estáveis.
A automação é um campo muito mais amplo, e o NIST organiza suas iniciativas de robótica em torno de desempenho, segurança, adaptabilidade, autonomia e facilidade de implementação em sistemas de fabricação. No contexto da inserção de pinos, isso significa que o alimentador, o dispositivo de fixação, o cabeçote de inserção, o conjunto de sensores e a abordagem de rastreabilidade serão avaliados antes de adicionar uma máquina à linha.
Ciclo de inserção de pinos em 4 etapas
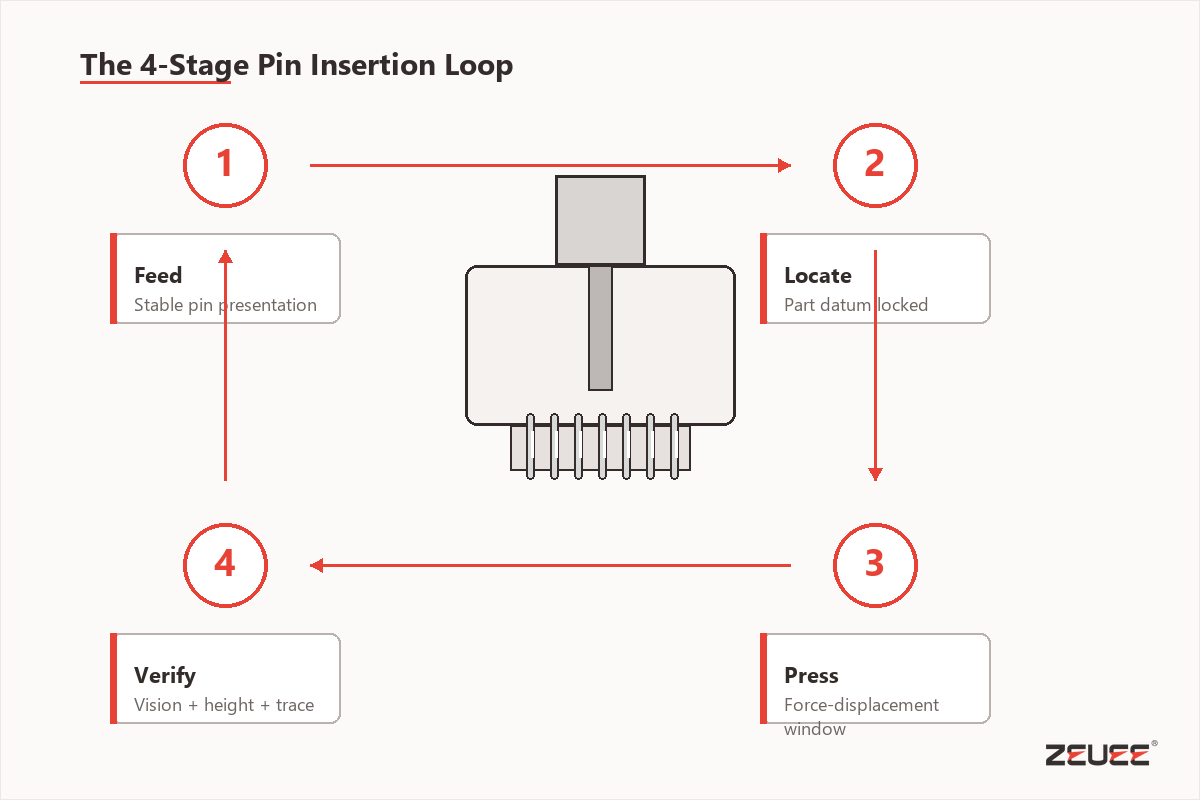
O ciclo de inserção de pinos em 4 etapas: como comprar a máquina. Alimente o pino. Fixe a peça com segurança. Faça a prensagem dentro da janela de força. Inspecione. Cada elemento do processo afeta os demais, e uma falha em qualquer etapa costuma causar defeitos na etapa seguinte.
Verificação do alimentador: Um problema comum é tratar alimentação, fixação, prensagem e inspeção como estações separadas, quando a causa principal é estrutural. Em uma aplicação de montagem em produção, os engenheiros da ZEUEE analisam o risco do alimentador, a precisão do dispositivo de fixação, a documentação ISO 9001 e um ciclo de teste de 30 sec antes de avaliar a velocidade da linha.
1. AlimenteSepare ou posicione os pinos vindos de bobina, alimentador vibratório, tubo, bandeja ou alimentador personalizado, sem acúmulo de rebarbas, orientação misturada ou transferência propensa a travamentos.
2. EstabilizeFixe a placa de circuito impresso, a carcaça plástica ou o suporte de modo que a posição do furo e a referência da peça não se desloquem durante o acionamento.
3. Faça a prensagemUse um cabeçote de inserção de pinos, uma ferramenta ou um atuador para controlar o curso, a velocidade e a força de inserção necessária.
4. VerifiqueVerifique a altura dos pinos, a presença, a polaridade, a curva força-deslocamento e os dados de rastreabilidade antes de a peça seguir para a próxima etapa.
Por exemplo, um alimentador defeituoso pode criar intervalos que deixam um cabeçote de inserção de alta velocidade à espera. Um dispositivo de fixação frágil pode provocar vibrações que fazem um cabeçote de inserção adequado parecer instável no gráfico de força. Se a inspeção for omitida na etapa de prensagem, pinos tortos podem chegar a etapas de ensaio mais caras, como o ensaio funcional, em que o retrabalho custa muito mais.
Inserção manual, semiautomática ou totalmente automática de pinos
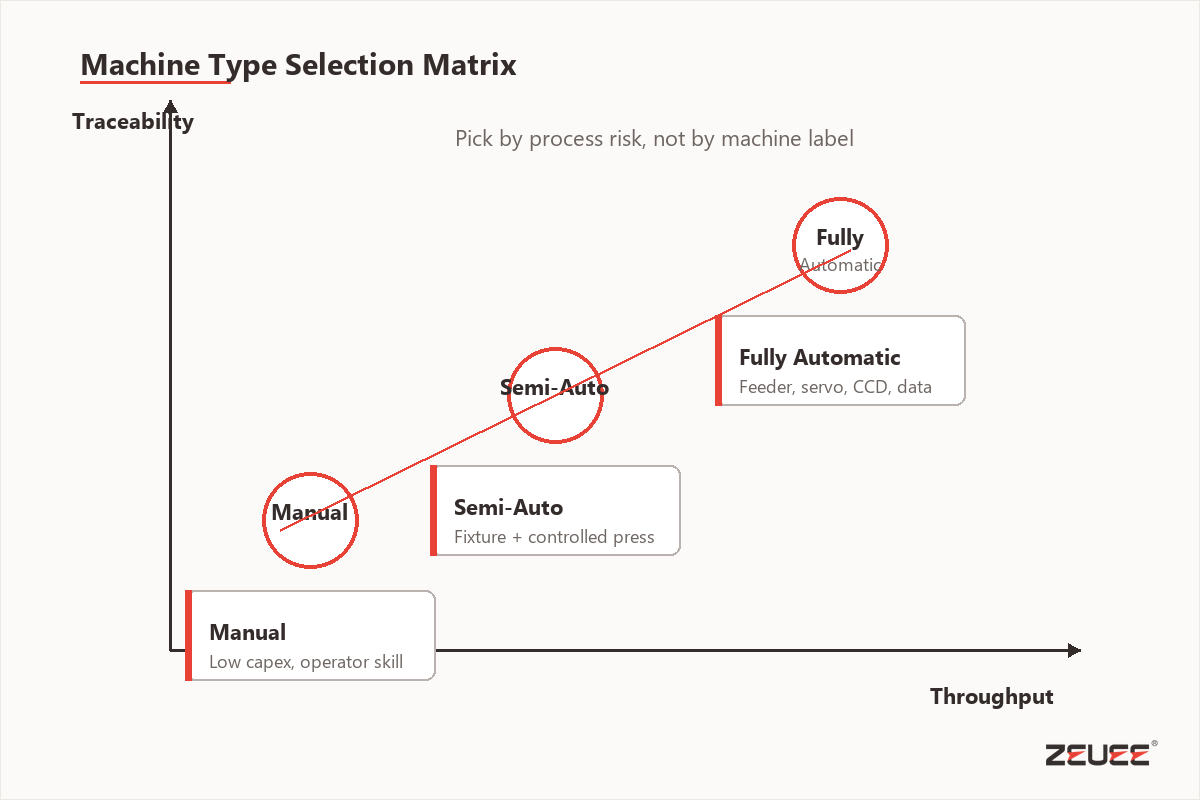
Uma prensa manual, uma estação semiautomática ou um sistema totalmente automatizado podem ser adequados para a aplicação. O que importa é priorizar os requisitos de produção: volume, variantes, robustez do processo, inspeção em linha ou rastreabilidade.
Verificação da automação: A questão não é escolher entre operação manual e automática; o risco real é obter resultados inconsistentes por escolher o nível errado de automação. Para montagem automotiva, eletrônica ou de fabricantes de equipamento original (OEM), os engenheiros da ZEUEE comparam a precisão do dispositivo de fixação, os registros de análise ISO 9001 e um teste de troca de formato de 1 hour antes de recomendar uma categoria de máquina.
| Método | Aplicação mais adequada | Função do operador | Nível de inspeção | Principal risco |
|---|---|---|---|---|
| Ferramenta manual de inserção de pinos ou prensa de bancada | Protótipos, reparos, produção de baixo volume e geometrias simples de pinos | Alta. O operador percebe o alinhamento e controla cada inserção. | Geralmente visual ou com instrumentos de medição após a inserção. | Variação entre operadores e fadiga durante trabalhos repetitivos. |
| Sistema semiautomático de inserção de pinos | Volume moderado, trocas frequentes de formato e automação parcial do alimentador | Carrega as peças, inicia o acionamento e pode responder a alarmes. | É possível incluir verificações de presença, altura e força limitada. | Limitações do dispositivo de fixação ou do alimentador podem passar despercebidas quando o tempo de ciclo é aceitável. |
| Máquinas totalmente automatizadas de inserção de pinos | Produção estável de alto volume, montagem de PCB em linha e linha de montagem de conectores | Monitora o estado da máquina e reabastece o material. | São viáveis a análise de força-deslocamento, a inspeção por dispositivo de carga acoplada (CCD), a leitura de código de barras e a rastreabilidade. | Entradas inadequadas podem aumentar rapidamente se a janela do processo não tiver sido validada. |
A Bead Electronics destaca que, no contexto de seus trabalhos com conectores de encaixe por pressão, a montagem manual não é inimiga da automação. Peças pequenas, volumes baixos ou variabilidade que se beneficiem da interpretação do operador ainda podem ser montados à mão ou com dispositivos auxiliares simples, em vez de uma máquina completa. Comece avaliando os riscos da montagem e, depois, procure o equipamento.
Janela do processo de encaixe por pressão
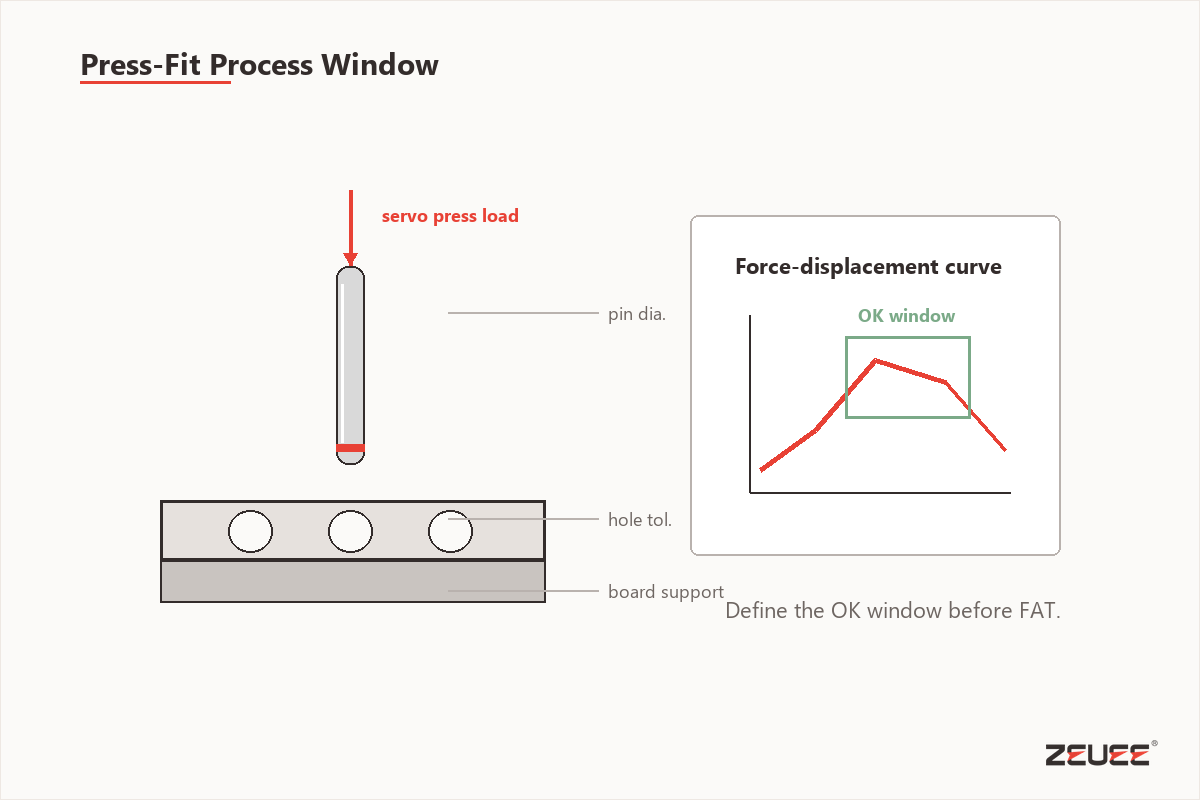
A janela do processo de encaixe por pressão representa o intervalo operacional aceitável para o tamanho e o formato do pino, a tolerância do furo, a espessura e o suporte da placa, o revestimento, o curso de prensagem e a força aplicada. Essas condições garantem uma conexão elétrica confiável sem danificar a placa nem causar variações excessivas de tensão ou retenção.
| Variável | O que verificar antes do projeto da máquina | Por que isso importa | Indício de evidência |
|---|---|---|---|
| Diâmetro do pino e zona de encaixe por pressão | Dimensão nominal, faixa de tolerância, formato da seção flexível e acabamento do revestimento | Pequenas diferenças geométricas alteram a força de inserção necessária. | Escopo da IEC 60352-5:2020 e definição de conexão por pressão |
| Tolerância do furo e estrutura da placa | Furação, revestimento, espessura do cobre, material e pontos de apoio | A variação do furo altera a força de inserção e o comportamento de retenção. | As notas de atualização da IEC 60352-5:2020 incluem a espessura do cobre e gráficos de força |
| Apoio da placa ou da carcaça | Referência do dispositivo de fixação, placa de apoio, rigidez local e posicionamento da peça | A deflexão pode entortar pinos ou fazer um atuador adequado parecer instável. | A Assembly Magazine aborda o alinhamento de PCB e conectores |
| Curso e velocidade | Altura inicial, altura final, velocidade de aproximação, velocidade de prensagem e trajetória de retorno | O mesmo pino pode se comportar de maneira diferente quando a velocidade e o apoio mudam. | A Circuits Assembly relata ensaios de inserção a 100 mm/s |
| Perfil da força de inserção | Força máxima, curva força-distância, força final e verificação de extração ou retenção | O formato da curva de força revela furos grandes demais, obstruídos ou pinos tortos, além de assentamento inadequado. | A Circuits Assembly relata um ajuste de modelo de 96,4% para fatores de força de inserção |
| Método de verificação | Altura do pino, ausência de pino, polaridade, CCD, confirmação por sensor e vínculo com código de barras | A verificação transforma uma estação de inserção em um processo de fabricação controlado. | A Autosplice lista opções de medição de força, código de barras e proteção de ferramentas |
| Troca de formato | Quantidade de variantes, troca do alimentador, troca de ferramenta e gerenciamento da receita de processo | Uma máquina rápida com troca de formato lenta pode comprometer o argumento de produtividade. | A FUJI destaca a versatilidade e a manutenção como aspectos importantes da automação |
| Rastreabilidade | ID da peça, ID da receita de processo, registro de força, motivo do alarme e ação do operador | A rastreabilidade ajuda a diferenciar variações do material de variações da máquina. | O NIST relaciona a automação da fabricação à ciência da medição |
| Limites para retrabalho | Reinserção permitida, inspeção após retrabalho e histórico da placa | Regras generalizadas são menos confiáveis do que evidências medidas de retenção e força. | A Circuits Assembly relata que a quantidade de retrabalho não foi o fator dominante em seu conjunto de dados |
Talvez a conclusão mais surpreendente de um estudo da Circuits Assembly sobre processos de retrabalho de conectores de encaixe por pressão seja que fatores como o tipo de pino e as dimensões do furo tiveram mais influência nas curvas de força de inserção do que os retrabalhos repetidos de montagens reprovadas. Isso não diminui a importância do perfil da força de inserção, mas ressalta o valor de garantir a qualidade das peças o máximo possível nas etapas anteriores do processo.
Resumo de especificações para definição preliminar do escopo
Estes não são dados de desempenho de máquinas ZEUEE. São referências públicas de fontes sobre equipamentos e ensaios de encaixe por pressão, úteis para ajudar sua equipe a fazer perguntas mais precisas antes de definir o escopo de um sistema de inserção de pinos.
| Referência | Valor informado | Como usar na discussão da RFQ |
|---|---|---|
| Exemplo de área de inserção da Autosplice | 250 mm × 250 mm | Compare com o tamanho real do alojamento da peça e os requisitos de deslocamento. |
| Referência de ciclo da Autosplice | 0.7 sec/componente | Pergunte se o alimentador, a inspeção e a descarga acompanham a velocidade de inserção. |
| Referência de utilidades da Autosplice | 6 bar de ar | Confirme a capacidade do sistema de ar da fábrica e a estabilidade da pressão. |
| Referência elétrica da Autosplice | Ficha técnica atual específica do fornecedor | Confirme com o fornecedor a tensão, a frequência, a corrente, a categoria de segurança e os requisitos elétricos regionais antes da aprovação do layout. |
| Referência de área ocupada da Autosplice | Desenho técnico atual específico do fornecedor | Compare o espaço ocupado pela máquina, o acesso para manutenção, o espaço para carregamento de material e o manuseio de peças rejeitadas com o desenho técnico atual. |
| Contexto do ensaio de inserção da Circuits Assembly | Contexto do estudo publicado | Diferencie o contexto de ensaio em laboratório da taxa de aceitação em produção. |
| Modelo de força de inserção da Circuits Assembly | 96.4% | Mostra por que as variáveis do pino, da placa e do furo devem ser medidas. |
| Parcela informada da variância da força de inserção | 84%, 9%, 4%, 3%, 0% | Use como lembrete de que raramente uma única variável explica todas as falhas. |
| Parcela informada da variância da força de retenção | 60%, 21%, 7%, 7%, 5% | Pergunte como o fornecedor validará a retenção após a inserção e o retrabalho. |
Mapa de 7 modos de falha
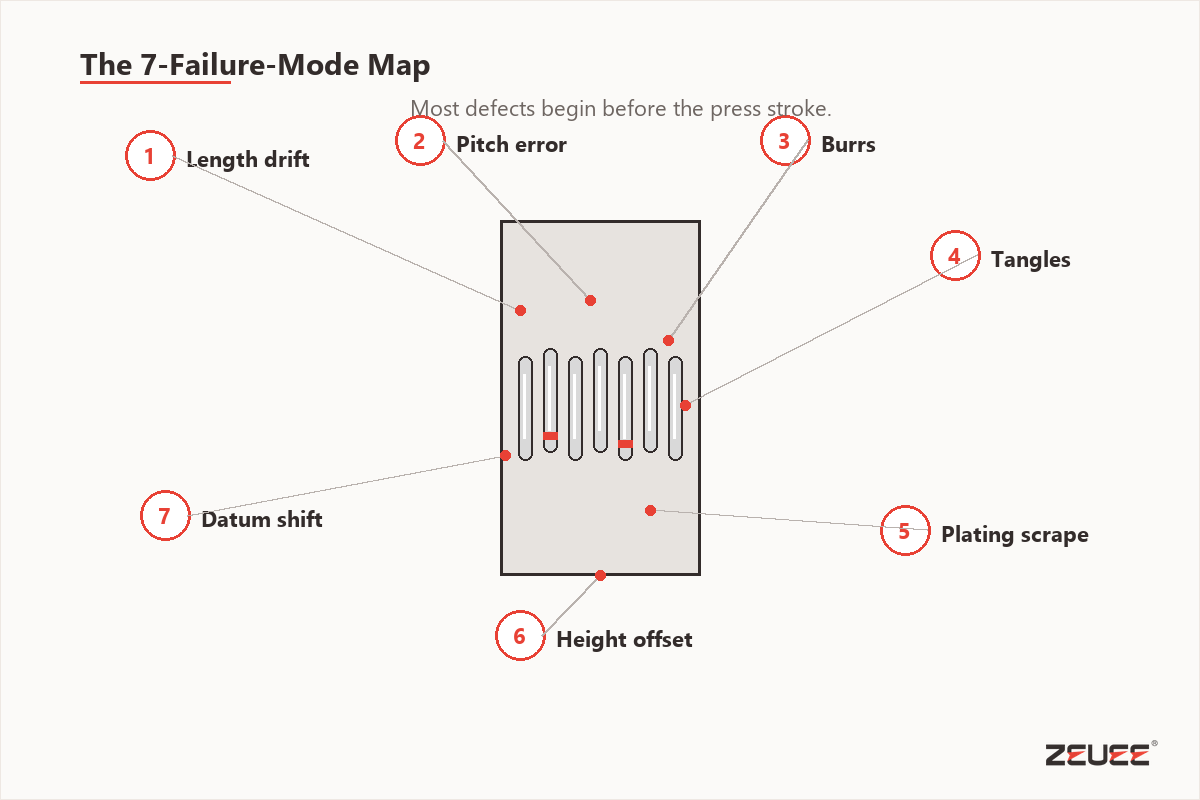
O mapa de 7 modos de falha é uma tabela para investigar perdas de rendimento na inserção de pinos. Ele relaciona defeitos visíveis à peça, ao alimentador, ao ferramental, ao dispositivo de fixação ou à etapa de verificação que provavelmente causou o defeito.
Verificação de defeitos: O mapeamento de defeitos não funciona quando rebarbas, variações de passo ou riscos de alinhamento são registrados apenas como contagem de rejeições. Os engenheiros da ZEUEE usam inspeção de amostras, análise de dispositivos de fixação de precisão, rastreabilidade ISO 9001 e uma verificação de referência de 10 mm para distinguir problemas de ferramental de problemas de material na montagem em produção.
| Modo de falha | Sintoma comum | Possível causa principal | Verificação prática |
|---|---|---|---|
| 1. Comprimentos de pino inconsistentes | Altura final irregular ou assentamento incompleto | Material recebido, processo de corte e posicionamento no alimentador | Meça os comprimentos dos pinos antes de culpar o atuador. |
| 2. Variação de passo | O pino não se alinha ao furo ou a um recurso da carcaça | Fita transportadora, tensão da bobina, indexação e referência do dispositivo de fixação | Verifique o passo na saída do alimentador e no ponto de inserção. |
| 3. Rebarbas | Força de inserção elevada, furo riscado ou assentamento parcial | Corte do pino, revestimento e controle do material recebido | Inclua inspeção de amostras recebidas e alarmes da curva de força. |
| 4. Enrolamento irregular ou emaranhado | Travamento do alimentador ou pino não alimentado | Bobina, tubo, alimentador vibratório e trilho de transferência | Faça testes apenas do alimentador antes dos testes com a máquina completa. |
| 5. Extremidades de corte afiadas | Raspagem do revestimento ou danos à placa | Condição da extremidade do pino e ferramental de inserção | Examine a geometria de corte com ampliação. |
| 6. Raspagem do revestimento | Instabilidade elétrica ou retenção inadequada | Tamanho do furo, acabamento do pino, trajetória de prensagem e apoio da placa | Compare a curva de força com a inspeção após a inserção. |
| 7. Incompatibilidade entre furo e alinhamento | Pinos tortos, carcaça rachada ou inserção de pinos na PCB reprovada | Projeto do dispositivo de fixação, desgaste do ferramental, tolerância da placa e estratégia de referência | Verifique a repetibilidade da referência antes de aumentar a força de prensagem. |
| 8. Falta de verificação | Peças defeituosas seguem para o ensaio elétrico | Plano de sensores, cobertura do CCD e projeto de rastreabilidade | Defina os critérios de aprovação e reprovação antes de comprar a automação. |
| 9. Incompatibilidade da receita de processo | Peças boas são reprovadas após a troca de formato | Controle da receita de processo, seleção pelo operador e vínculo com código de barras | Vincule a receita de processo, o número da peça e o ID do ferramental. |
Vários desses modos de falha são compatíveis com problemas em campo relatados pela Bead Electronics, incluindo variações no comprimento dos pinos, problemas de passo, rebarbas, enrolamento, extremidades de corte afiadas e raspagem do revestimento. A conclusão é clara: se a causa principal estiver no posicionamento pelo alimentador, na qualidade da peça ou no alinhamento do furo, uma máquina que aplica mais força pode piorar a qualidade.
Cadeia de gargalos entre alimentação e força
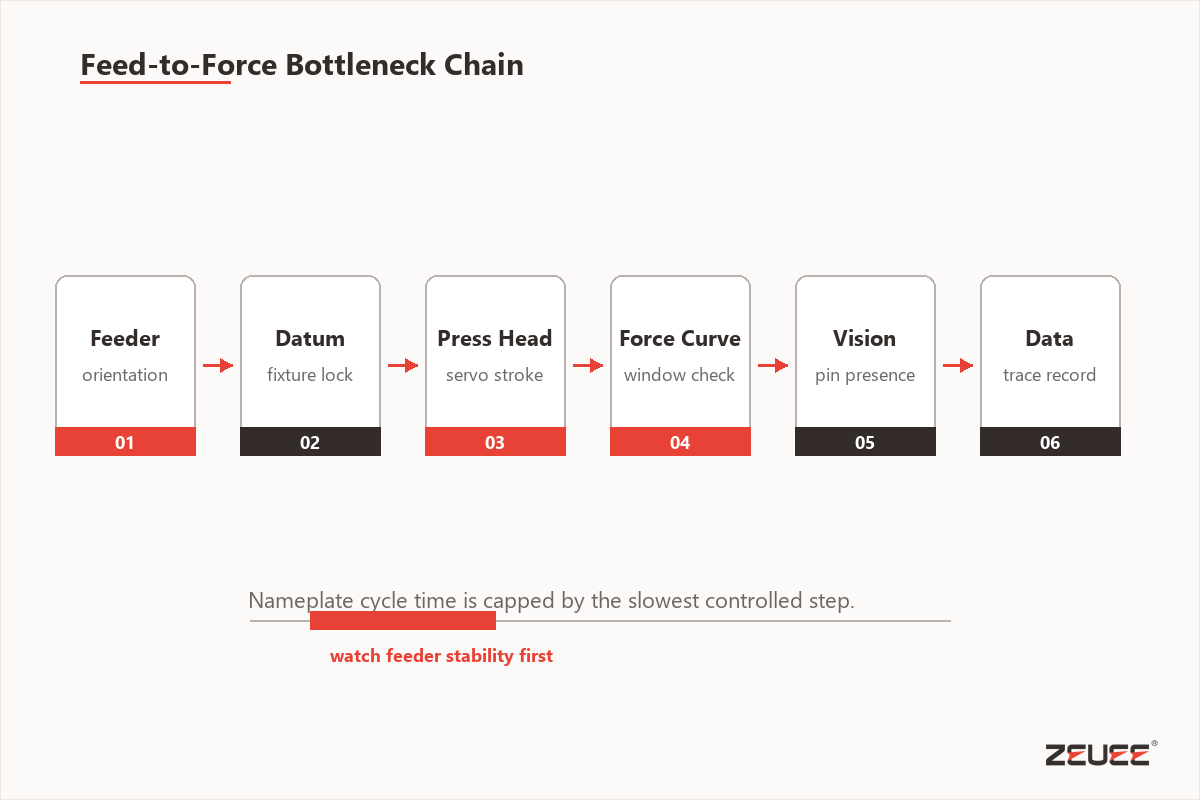
Cadeia de gargalos entre alimentação e força. O tempo de ciclo real de um sistema de inserção de pinos é limitado pela operação estável mais lenta entre alimentar o material, posicionar a peça, acionar o cabeçote de inserção, confirmar a força e descarregar a montagem concluída. A velocidade nominal só se aplica depois que essa cadeia está estável.
Verificação do ciclo: Um atraso oculto costuma ocorrer quando o alimentador ou o dispositivo de fixação não consegue acompanhar a velocidade de prensagem anunciada. Na prática, os engenheiros da ZEUEE testam o fluxo de montagem em produção com ferramental de alta precisão, registros ISO 9001, um ciclo de inspeção de 30 sec e pelo menos 1 hour de alimentação estável de material.
As páginas de equipamentos costumam apresentar opções de máquina, como área de inserção, quantidade de cabeçotes, proteção de ferramentas, leitura de código de barras, controle remoto, verificação de força e configuração em linha. Esses detalhes importam, mas não contam a história toda. Uma máquina com atuador rápido pode ficar parada esperando a liberação de travamentos do alimentador. O posicionamento manual demorado do dispositivo de fixação pode não atender aos requisitos de produção. Se a verificação levar tempo demais, a velocidade da inspeção pode limitar a taxa de produção. Um alimentador vibratório pode fazer uma máquina automática de inserção de pinos parecer rápida em uma demonstração, mas a métrica de produção aceita deve ser o número de montagens boas por hora, e não ciclos por segundo.
Regra prática: avalie o tempo de ciclo pela produção estável de peças aceitas, e não apenas pelos cursos por segundo. Para avaliar a eficiência da produção, o denominador é o número de montagens boas, não os movimentos do atuador.
As equipes de engenharia devem realizar testes do alimentador, do dispositivo de fixação e da janela de força antes de finalizar a configuração da máquina. Um sistema modular de inserção de pinos pode ser vantajoso durante as trocas entre famílias de produtos, desde que seja possível ajustar rapidamente o ferramental e as receitas de processo sem provocar novas paradas.
Análise de curvas de força e inspeção em linha
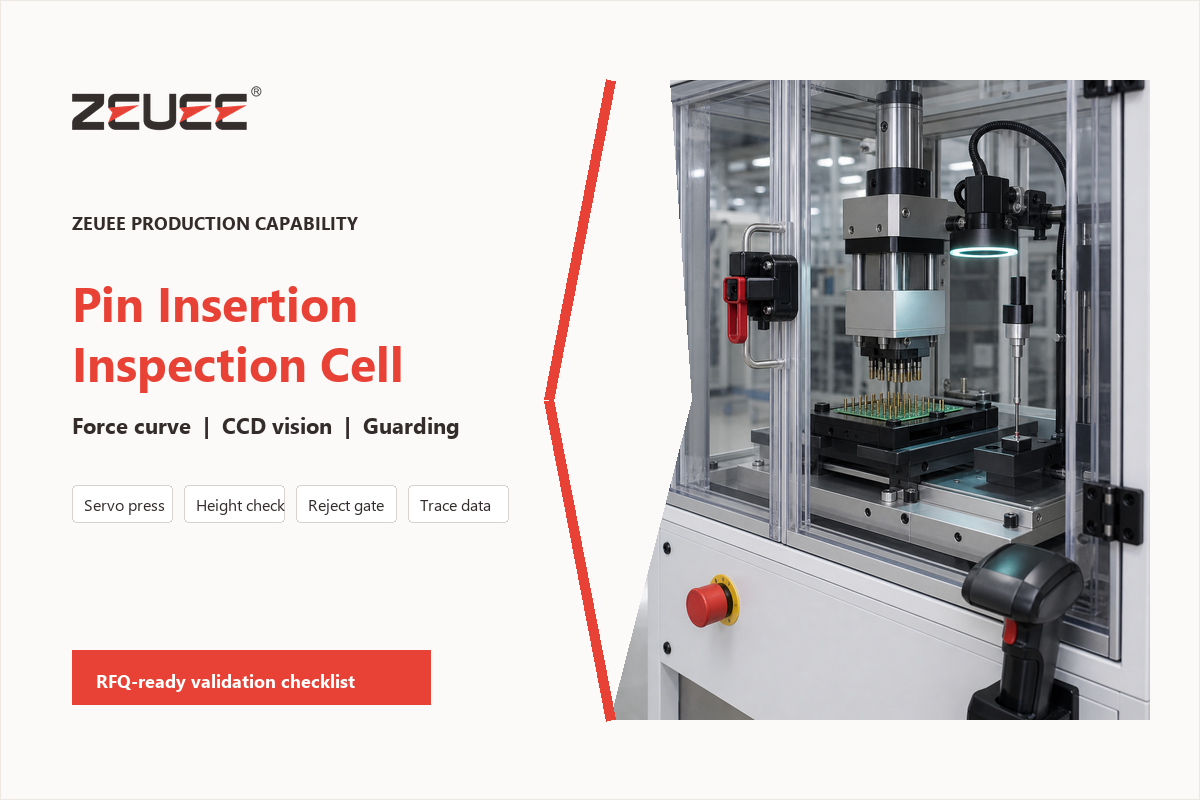
A análise de curvas de força transforma dados de força-deslocamento em decisões. Em vez de apenas medir a força máxima de inserção, a estação avalia o formato da curva, a altura final e o resultado da inspeção para decidir entre aprovação, rejeição, retrabalho ou investigação adicional.
Verificação da inspeção: Os dados de força são evidências frágeis quando falta uma causa principal no plano de amostragem. Para montagem de PCB ou produção automotiva, os engenheiros da ZEUEE combinam notas sobre as fontes do contexto dos ensaios publicados com verificações de dispositivos de fixação de precisão, práticas de análise ISO 9001 e um ciclo de verificação visual de 30 sec. Para uma linha de placas de circuito impresso, especifique se o sistema de monitoramento da força de inserção registra a força máxima, o formato da curva, a altura final e a rastreabilidade por estação.
| Sinal | O que pode revelar | Ação provável |
|---|---|---|
| Força baixa, altura final correta | Possível furo grande demais ou retenção insuficiente | Analise a tolerância do furo e o plano de ensaio de retenção. |
| Força elevada antes do assentamento | Rebarba, furo pequeno demais, trajetória obstruída ou ângulo do pino | Pare e inspecione o pino, o furo e o ferramental de guia. |
| Queda repentina de força | Pino dobrado, dano à placa ou deslizamento do dispositivo de fixação | Rejeite a peça e inspecione a superfície de apoio. |
| Força máxima correta, altura final incorreta | Configuração do curso ou erro de referência | Verifique a receita de processo, a referência e a configuração do cabeçote de inserção de pinos. |
| Curva correta, imagem mostra pino ausente | Divergência entre o sensor e o alimentador | Compare o resultado do CCD com a contagem do alimentador. |
| Pino presente, polaridade incorreta | Falha de orientação no alimentador ou na transferência | Adicione uma verificação de orientação antes do acionamento. |
| Alarmes repetidos após a troca de formato | Ferramental incorreto, receita de processo incorreta ou variante incompatível | Vincule o código de barras, o ID do ferramental e a receita de processo. |
| Variação gradual ao longo de um turno | Desgaste da ferramenta, contaminação do alimentador ou troca do lote de material | Analise tendências dos dados de força por lote e intervalo de manutenção. |
| Força adequada, reprovação no ensaio elétrico | Zona de contato, revestimento, dano à placa ou problema nas etapas posteriores do processo | Associe os dados de força a evidências elétricas e visuais. |
Pesquisas recentes sobre máquinas de inserção contínua de pinos incorporam sensores de pressão, deslocamento e força-deslocamento ao modelo da máquina. Essas pesquisas abordam uma questão importante para o cliente: “O fornecedor fornecerá apenas o acionamento mecânico ou também disponibilizará dados de inspeção que eu possa usar para diagnosticar falhas?”
Verificações de segurança e normas da máquina
Uma estação de inserção de pinos é um equipamento de produção energizado, não apenas um processo de controle de qualidade. Compradores dos Estados Unidos devem incluir proteções, acesso à zona de operação, liberação de travamentos, acesso para manutenção e isolamento de energia na lista de aceitação.
Verificação de segurança: É caro corrigir riscos de segurança após a instalação, porque as proteções, as portas de acesso e os procedimentos para liberar o alimentador afetam o layout da máquina. Os engenheiros da ZEUEE podem analisar o acesso aos dispositivos de fixação de produção, as posições precisas dos batentes, a documentação ISO 9001, uma operação protegida de 15 min e uma simulação de manutenção de 15 min antes do teste de aceitação na fábrica (FAT).
A norma OSHA 1910.212 aborda “requisitos gerais para todas as máquinas”. Especificamente, esse regulamento exige proteções para máquinas a fim de proteger operadores e trabalhadores próximos contra riscos como a zona de operação, pontos de esmagamento na entrada, peças giratórias e materiais projetados. Em uma célula de inserção de pinos, isso significa considerar proteções da máquina, intertravamentos, controles bimanuais, acesso para carregamento de material e procedimentos para liberar travamentos sem expor mãos ou outras partes do corpo a uma área perigosa.
A norma OSHA 1910.147 trata separadamente da manutenção e dos serviços. Ela abrange o controle de energias perigosas durante esses trabalhos, inclusive quando um funcionário remove ou contorna uma proteção ou alcança uma zona de operação. Isso é relevante para travamentos do alimentador, trocas de ferramentas, ajustes do dispositivo de fixação e manutenção de rotina.
Para trabalhos com conectores elétricos de alta confiabilidade, não considere a IEC 60352-5:2020 a única referência possível de aceitação. A página da IPC sobre normas automotivas e de mobilidade elétrica informa que a IPC-9797 é uma norma de encaixe por pressão para aplicações automotivas e outras aplicações de alta confiabilidade, e que a IPC-HDBK-9798 é o manual dessa norma. Confirme com o cliente final qual família de normas rege os critérios de aceitação, o retrabalho e as evidências de qualificação.
Limite de escopo: A IEC 60352-5:2020 trata de conexões por pressão com uma terminação inserida em um furo de placa. Carcaças plásticas, quadros de terminais, estruturas de bobina, aplicações com pinos de mola e outros usos sem placa precisam de verificações próprias de retenção, fixação e confiabilidade, em vez de pressupostos emprestados de PCB. Para a aceitação, inclua na análise de segurança uma operação de produção protegida de 15 min e uma simulação de acesso para manutenção de 15 min.
Adequação por tipo de montagem
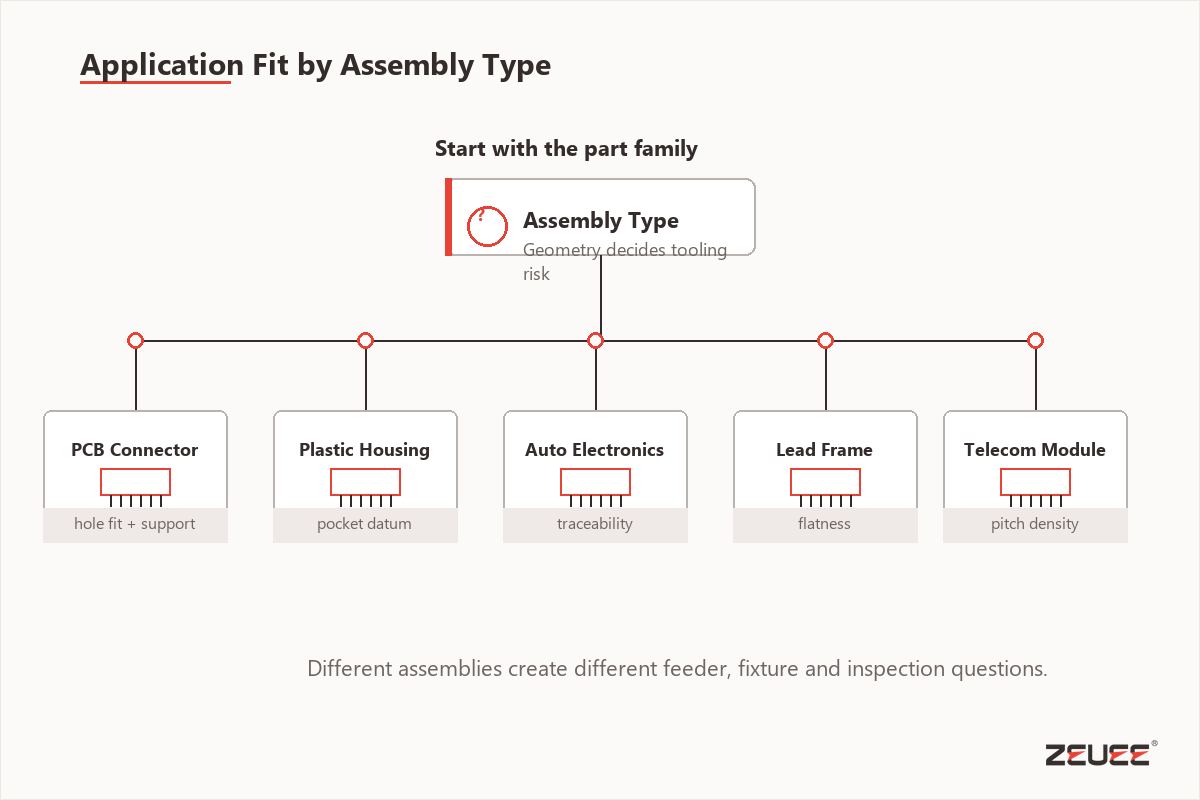
Projetar uma máquina automatizada de inserção de pinos para montar conectores em placas de circuito impresso é um desafio diferente de projetar uma estação para inserir pinos elásticos em carcaças plásticas, armações de lâminas, formas de bobina ou dispositivos eletrônicos automotivos. A palavra “pino” pode se referir a muitas coisas quando se trata de alimentação, fixação, inspeção e compatibilidade.
Verificação da aplicação: O erro está em presumir que todos os casos de uso de pinos compartilham o mesmo dispositivo de fixação ou cabeçote de inserção. Para aplicações automotivas, médicas, eletrônicas e de fabricação para OEMs, os engenheiros da ZEUEE comparam amostras, desenhos técnicos, ferramental de precisão, etapas de revisão da ISO 9001, limites de acesso de 10 mm e uma verificação de 30 sec.
| Tipo de montagem | Pergunta típica sobre inserção de pinos | Implicações para o ferramental | Prioridade da inspeção |
|---|---|---|---|
| Placas de circuito impresso | O furo da placa, a zona de encaixe por pressão e a placa de apoio conseguem manter a janela do processo? | O apoio da placa e o monitoramento da força são fundamentais. | Altura dos pinos, curva de força e danos à placa. |
| Carcaças plásticas de conectores | A carcaça vai deformar, rachar ou se deslocar durante a inserção? | A referência do dispositivo de fixação e o acionamento controlado são importantes. | Posição dos terminais, retenção e danos à carcaça. |
| Eletrônica automotiva | A estação pode fornecer rastreabilidade e verificação repetível? | Código de barras, bloqueio da receita de processo e registros de inspeção tornam-se importantes. | Rastreabilidade do lote e contenção de defeitos. |
| Módulos de telecomunicações e eletrônica | É possível controlar pinos de comprimentos variados ou alta densidade de contatos? | Dispositivo de fixação de precisão, estabilidade do cabeçote de inserção de pinos e gerenciamento de variantes. | Presença, espaçamento, altura e limites de força. |
| Armações de bobinas e lead frames | Suportes finos ou flexíveis conseguem permanecer estáveis sob força? | O apoio local e a transferência cuidadosa tornam-se fatores determinantes do projeto. | Posição, dobra e assentamento final. |
| Aplicações com pinos elásticos ou pinos tubulares | A peça é prensada em um furo mecânico, em vez de um furo de contato elétrico? | Ferramenta de inserção, acionamento e lógica de retenção diferentes. | Profundidade, perpendicularidade e retenção mecânica. |
A atividade de patentes é outro indício de que ainda há espaço para aprimorar máquinas de inserção de pinos. Uma pesquisa no Google Patents datada de 2024 encontra uma “Máquina de inserção de pinos com conjunto de empurrador de pinos”, confirmando a evolução contínua do projeto dos mecanismos de alimentação, prensagem e posicionamento.
Fatores que influenciam o preço sem transformar isto em uma página de orçamento
O preço de uma máquina de inserção de pinos depende menos da palavra-chave usada e mais da célula de produção em que ela será integrada: complexidade do alimentador, projeto dos pinos, número de estações, complexidade da inspeção, meta de taxa de produção, meta de tempo de troca de formato e recursos de integração de dados. Uma estimativa genérica de preço, sem os desenhos técnicos adequados e amostras dos pinos, provavelmente não será útil.
Verificação de custos: O risco do orçamento aumenta quando o problema oculto é a variação do alimentador, o desgaste do dispositivo de fixação ou a falta de dados de inspeção. Os engenheiros da ZEUEE podem transformar a discussão de custos em um plano de ensaios de montagem em produção, com desenhos de precisão, disciplina de revisão da ISO 9001, um ensaio de amostras de 1 hora e uma verificação de 30 sec do manuseio de peças rejeitadas.
Para o departamento de compras, a pergunta relevante não é “Qual é a máquina automática de inserção de pinos de menor custo?” A pergunta principal é: “O que pode ser eliminado dos fatores de custo do sistema antes de o fornecedor iniciar o projeto?” Uma estação básica de ponto único, para inserir um pino em uma peça, tem um perfil de orçamento muito diferente de uma linha de produção em escala completa, com vários cabeçotes, inspeção completa por CCD, análise de força e deslocamento, separação de peças defeituosas e registro de dados de produção no MES.
- Dificuldade de alimentação: (por exemplo, bobinas, tubos, bandejas, alimentadores vibratórios, peças com orientações variadas, rebarbas ou terminais frágeis)
- Tolerância entre pino e furo: (tolerâncias mais rigorosas exigem controle mais preciso do ferramental, das forças de prensagem e da validação do processo)
- Número de estações: (inserção em um único ponto versus inserção em vários pontos em uma placa de circuito impresso ou em várias variantes do produto)
- Nível de inspeção: (por exemplo, inspeção visual, altura e presença dos pinos, verificação de polaridade, análise da curva de força, ensaios por amostragem da força de retenção e rastreabilidade do lote)
- Método de troca de formato: (por exemplo, troca manual de ferramental em ambientes com pouca variedade de produtos versus ferramental modular e gerenciamento de receitas de processo para frequentes variações de produto)
- Integração ao ambiente da fábrica: (por exemplo, protocolo SMEMA, conectividade com MES, leitura de código de barras, saída de dados, gerenciamento da caixa de rejeitos e espaço disponível no piso)
As discussões de custos mais eficazes têm como base a redução de riscos. Se um fornecedor solicitar desenhos, amostras de pinos, especificações de tolerância dos materiais, uma taxa de produção desejada e critérios específicos de inspeção antes de enviar um orçamento, isso normalmente indica uma abordagem séria de engenharia, e não apenas pressão comercial. Antes mesmo da instalação de uma máquina de inserção de pinos, os procedimentos de ensaio de aceitação devem definir claramente a produção esperada de peças boas, os protocolos de manuseio de rejeitos, quem instalará as proteções e os dispositivos de fixação e que tipos de dados serão analisados após a primeira produção.
Pacote de informações para preparar uma solicitação de cotação
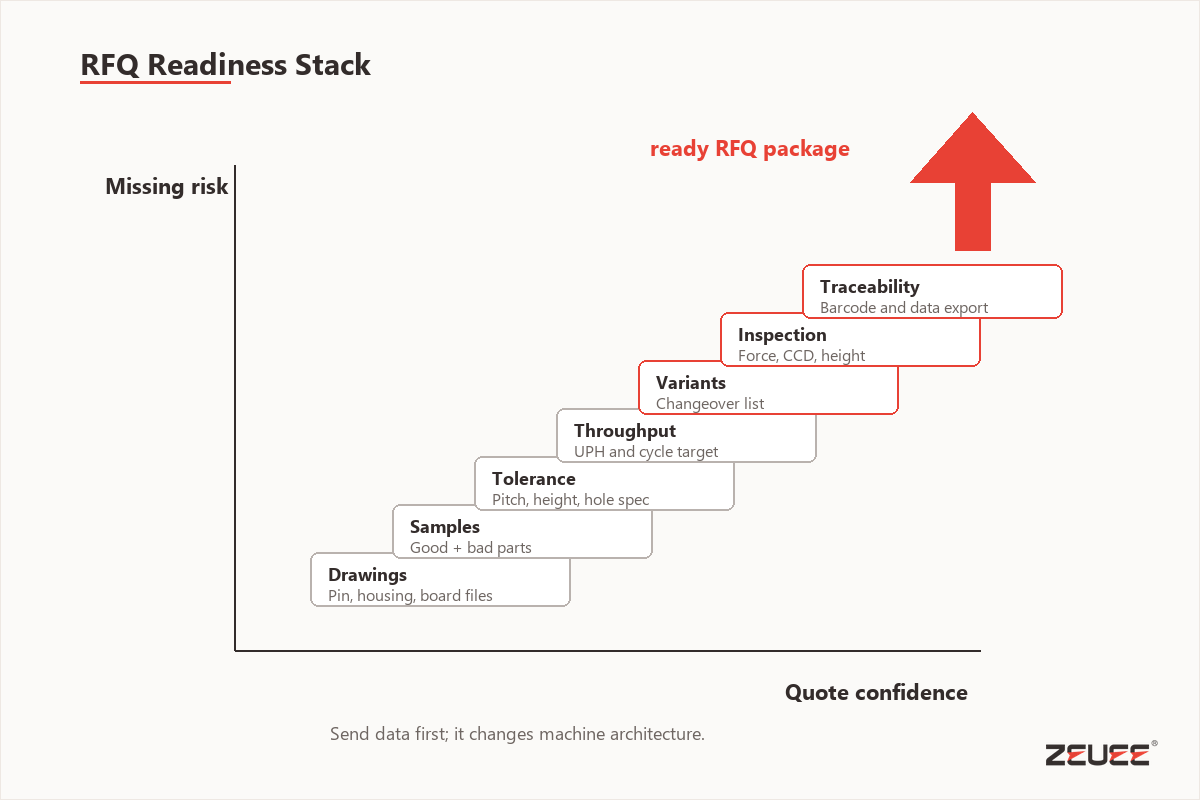
Pacote de informações para preparar uma solicitação de cotação: conjunto de informações necessárias para que um fornecedor de automação determine se o projeto requer um dispositivo de fixação manual simples, uma estação de trabalho semiautomática, uma célula de produção modular ou uma linha de produção totalmente integrada.
Verificação da solicitação de cotação: A lacuna na solicitação de cotação não é burocrática; trata-se de controle de riscos, pois a falta de dados de tolerância, amostras ou inspeção pode levar o projeto na direção errada. Os engenheiros da ZEUEE usam desenhos, análise de amostras de precisão, rastreabilidade conforme a ISO 9001, uma referência de datum de 10 mm e uma premissa de ciclo de 30 sec para iniciar a definição do escopo.
As análises de engenharia de aplicação da ZEUEE normalmente começam com desenhos, material dos pinos, tolerância dos furos, taxa de produção desejada, método de inspeção, limitações de troca de formato e requisitos de rastreabilidade. Se essas informações não constarem da solicitação, um orçamento rápido pode acabar muito distante do que o processo realmente exige.
| Informações para a solicitação de cotação | O que enviar | O que isso ajuda a definir |
|---|---|---|
| Desenho da peça | Desenho técnico da placa de circuito impresso, carcaça, suporte ou componente, com datum e tolerâncias | Projeto do dispositivo de fixação e método de apoio |
| Especificação dos pinos | Diâmetro, comprimento, zona de encaixe por pressão, material, revestimento e embalagem dos pinos | Alimentador, ferramenta de inserção e faixa de força |
| Dados dos furos ou rasgos | Dimensão nominal, tolerância, revestimento, espessura da placa, material | Janela do processo e plano de inspeção |
| Amostras | Peças boas, peças com defeitos conhecidos, bobinas de amostras ou embalagens | Testes do alimentador e dos limites de defeitos |
| Meta de produção | Peças por hora, turnos, tempo de inatividade aceitável, meta de rendimento | Configuração manual, semiautomática ou totalmente automatizada |
| Mix de variantes | Número de SKUs, frequência das trocas de formato, famílias de pinos compartilhadas | Estratégia de ferramental modular e receitas de processo |
| Regras de inspeção | Altura dos pinos, pino ausente, polaridade, curva de força, retenção, ensaio elétrico | Requisitos de sensores, CCD e captura de dados |
| Limites da fábrica | Espaço no piso, energia, ar, interface com as etapas anteriores e posteriores do processo | Layout independente versus em linha e escopo da integração |
| Requisitos de rastreabilidade | Código de barras, MES, registro de força, registro de alarmes, login do operador | Arquitetura de dados e um ensaio de aceitação de 30 min em regime estável |
Perspectivas do setor: da prensagem de pinos à medição do processo
A evolução prática da inserção automatizada de pinos não está na prensagem mais rápida. Ela consiste em passar da inserção mecânica para o feedback “medido” da força de inserção, com verificação por visão de máquina, receitas de processo, rastreabilidade e diagnósticos aprimorados, à medida que aumentam os volumes de produção de conectores e eletrônicos.
Verificação de tendências: O risco futuro é comprar velocidade sem medição, pois os problemas de produção ainda exigem evidências. Para a montagem de eletrônicos e a produção automotiva, os engenheiros da ZEUEE conectam ferramental de precisão, registros de revisão da ISO 9001, notas de fonte sobre o contexto dos ensaios publicados e metas de verificação de 30 sec a dados rastreáveis da máquina.
Os mesmos pontos discutidos pela FUJI sobre seu novo robô de inserção automatizada destacam preocupações de quase todas as equipes de produção: pressão do tempo, falta de mão de obra, preocupações com manutenção e automação flexível da produção. Por isso, muitos compradores agora perguntam sobre troca de formato, tempo de operação e compatibilidade do sistema tanto quanto sobre inserção de pinos em alta velocidade.
O contexto da norma também é importante. A IEC 60352-5:2020 não deve ser vista como um selo de marca a ser inserido em qualquer parágrafo; deve servir como motivo para perguntar se o fornecedor sabe como implementar conexões por pressão, qual é o melhor método de ensaio, como é o comportamento sob força de extração e como tratar a área de contato de forma prática.
Quando passar de uma ferramenta ou prensa de bancada para uma solução personalizada
Quando a habilidade manual do operador já não compensa a falta de controle da força, do alinhamento, do tempo de ciclo, da inspeção ou da rastreabilidade, é hora de passar de uma ferramenta manual ou de bancada para uma máquina automatizada. Normalmente, o sinal de que chegou a hora é a perda recorrente de rendimento, a inconsistência da produção ou o aumento das necessidades de produção, que exigem uma velocidade de verificação que a inspeção manual não consegue oferecer.
Verificação da transição: Adiar demais a transição pode resultar em sucata cara; antecipá-la demais pode significar que o problema ainda esteja no dispositivo de fixação ou no material. Antes de recomendar automação personalizada, os engenheiros da ZEUEE comparam evidências da montagem em produção, dados de amostras de precisão, etapas de revisão da ISO 9001, um ensaio-piloto de 1 hora e uma meta de inspeção de 30 sec.
Você já tem os desenhos, as peças de amostra, a meta de produção e os requisitos de inspeção definidos? Então, não é hora de consultar um artigo genérico. Conheça a solução de máquina de inserção de pinos da ZEUEE, compare as máquinas de montagem de conectores relacionadas e a automação para contatos hiperboloides e, depois, conheça a experiência da ZEUEE em fabricação antes de preparar o pacote de informações para a solicitação de cotação.
Precisa de uma análise de engenharia antes de definir o escopo de uma máquina?
Envie desenhos dos conectores, amostras de pinos, taxa de produção desejada, critérios de inspeção, variantes do produto e limites de troca de formato. A ZEUEE avaliará se o seu projeto é adequado para um dispositivo de fixação manual, uma célula semiautomática ou uma linha totalmente automatizada de inserção de pinos antes de iniciar a definição detalhada do escopo da máquina. Assim, a discussão fica vinculada a peças reais, em vez de a uma solicitação genérica de catálogo.
Solicite uma análise do processo de inserção de pinosPerguntas frequentes
O que é uma máquina de inserção de pinos?
Ver resposta
Uma máquina de inserção de pinos alimenta, posiciona, prensa e verifica automaticamente pinos ou terminais em uma placa de circuito impresso, carcaça de conector, lead frame ou armação de bobina. Equipamentos com assistência manual ainda dependem do operador, enquanto sistemas semiautomáticos e totalmente automatizados acrescentam alimentação controlada, verificações da força de inserção, verificação de altura, receitas para troca de formato e rastreabilidade para uma produção repetível.
Uma máquina de inserção de pinos é igual a uma ferramenta de inserção de pinos?
Ver resposta
Não. Uma ferramenta de inserção de pinos geralmente é acionada manualmente, montada em uma prensa ou baseada em um dispositivo de fixação, para pequenos lotes, protótipos, reparos ou serviços de manutenção. Uma máquina de inserção de pinos é um sistema de produção controlado, com alimentação, cabeçote de inserção, ferramental, sensoriamento de força, verificações por visão de máquina, manuseio de rejeitos e captura de dados, usado quando a necessidade de repetibilidade, a taxa de produção e os riscos à qualidade excedem o que o manuseio manual pode atender.
Como escolher entre inserção manual, semiautomática ou totalmente automática de pinos?
Ver resposta
Avalie primeiro os riscos da produção, antes de se prender ao nome da máquina. A inserção manual de pinos funciona para pequenos volumes, protótipos com grande variedade de modelos ou aplicações em que o tato do operador é essencial e o uso de equipamento automático pode danificar os pinos. Máquinas semiautomáticas funcionam bem para volumes médios quando a automação da alimentação ou do acionamento ajuda, mas as trocas de formato são frequentes. Sistemas totalmente automáticos são ideais para operações consistentes e de alto volume, nas quais a taxa de produção, a rastreabilidade e a inspeção justificam os custos adicionais de ferramental, alimentadores, controle e integração.
O que causa força de inserção elevada ou pinos tortos?
Ver resposta
Força de inserção elevada ou pinos tortos indicam um problema na janela do processo. Entre as causas típicas estão rebarbas, pino grande demais, furo pequeno demais, revestimento inadequado do furo, movimento da carcaça ou do dispositivo de fixação, erros de datum, desalinhamento durante a transferência, cabeçote de inserção fora de esquadro em relação à peça, entre outras. A solução nem sempre é aplicar mais força. Avalie primeiro os pinos, os furos, os apoios e os dados de força e deslocamento.
Que informações devo enviar antes de pedir um orçamento para uma máquina de inserção de pinos?
Ver resposta
Envie desenhos das peças, especificações dos pinos, dimensões e tolerâncias dos furos, peças de amostra, tempo de ciclo desejado, variantes do produto, limites aceitáveis de sucata, critérios de inspeção, formato da embalagem e requisitos de rastreabilidade ou de interface com a fábrica. Se houver falhas, inclua fotos e amostras defeituosas. Isso permite que os engenheiros avaliem a dificuldade de alimentação, a complexidade do ferramental, as necessidades de monitoramento da força, o número de estações e o plano de troca de formato.
Referências e fontes
- Página oficial da publicação IEC 60352-5:2020
- Diretório de normas EN IEC 60352-5:2020
- Registro da ANSI para a IEC 60352-5:2020
- Robótica do NIST
- Circuits Assembly: retrabalho de conectores press-fit de alta velocidade novos
- OSHA 1910.212: requisitos gerais para todas as máquinas
- OSHA 1910.147: controle de energia perigosa
- Página de normas automotivas e de mobilidade elétrica da IPC
- Sistemas de inserção da Autosplice
- Bead Electronics: problemas em máquinas de inserção automatizada
- Discussão do Electronics StackExchange sobre conectores press-fit
- Tendências em robôs de inserção automática da FUJI
- Assembly Magazine: conectores press-fit são fixados sem soldar com metal de adição de baixo ponto de fusão
- Google Patents: máquina de inserção de pinos CN221947579U
POR QUE ESCREVEMOS
Sobre os insights de engenharia da ZEUEE
A ZEUEE compartilha guias técnicos baseados na experiência de projetos reais de automação. Desde 2005, projetamos e fabricamos equipamentos de automação não padronizados para montagem de conectores, produção de chicotes elétricos, linhas robotizadas, inspeção por visão de máquina e modernização de fábricas inteligentes.
Fundada em 2005
Base de produção de 20.000 m²
120+ especialistas
150+ patentes de P&D
Certificada ISO9001:2015
Perfil de contato
Empresa
ZEUEE
E-mail
trade@zeuee.com
Telefone
+86 755 2942 9358
Entre em contato com a ZEUEE
Em alta agora






