Kontaktieren Sie Zeyu lntelligent Industrial Company

Leitfaden zur Kontaktstiftbestückung: 7 RFQ-Prüfpunkte
Leitfaden zur Kontaktstiftbestückung mit Risiken im Prozessfenster, Kraftprüfungen, Zuführungsoptionen, Rückverfolgbarkeit und RFQ-Daten als Grundlage für die Planung einer kundenspezifischen Automatisierung.

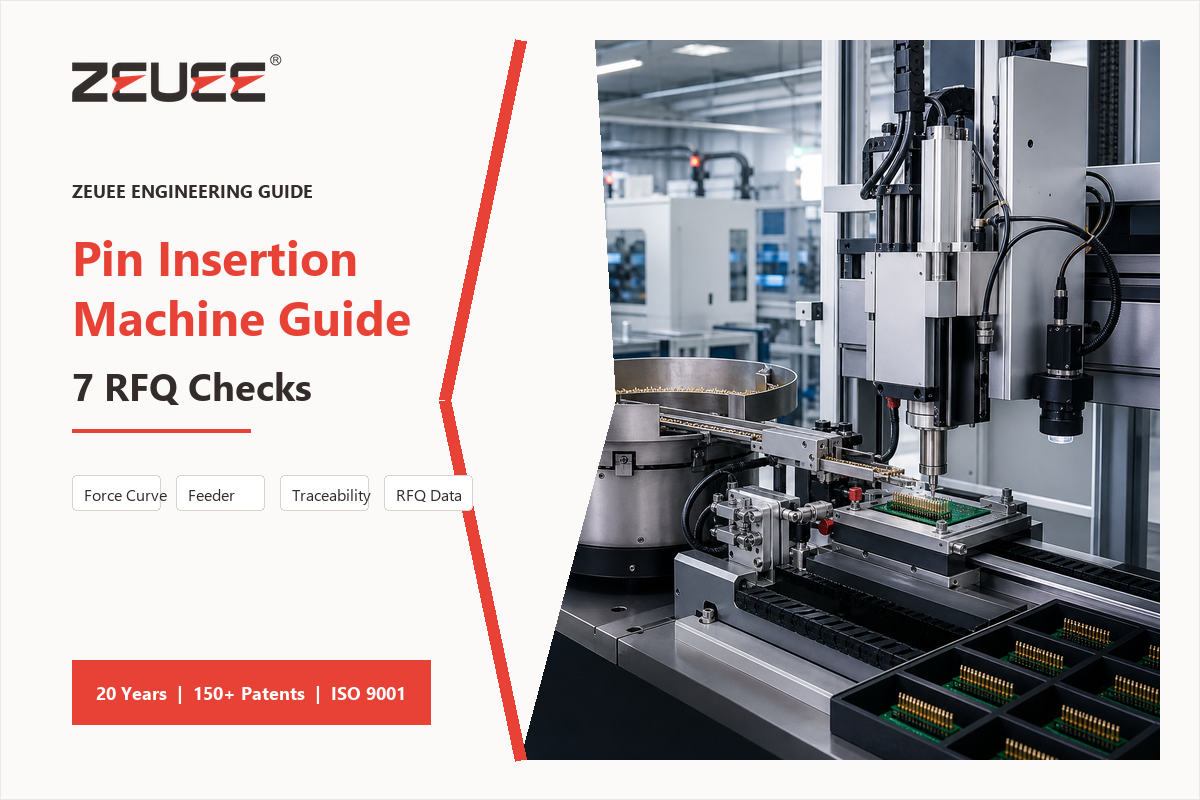
Leitfaden zur Automatisierung der Steckverbindermontage
Eine Maschine zur Kontaktstiftbestückung führt Kontaktstifte, gefederte Kontakte oder andere Anschlusskontakte automatisch zu, positioniert sie, presst sie in ein Bauteil ein und prüft ihren Sitz. Dieser Leitfaden erläutert das Prozessfenster und die wichtigsten Prüfpunkte bei der Beschaffung solcher Maschinen, ersetzt aber keine konkrete Planung oder Angebotsbesprechung für eine kundenspezifische Maschine.
Was ist eine Maschine zur Kontaktstiftbestückung?
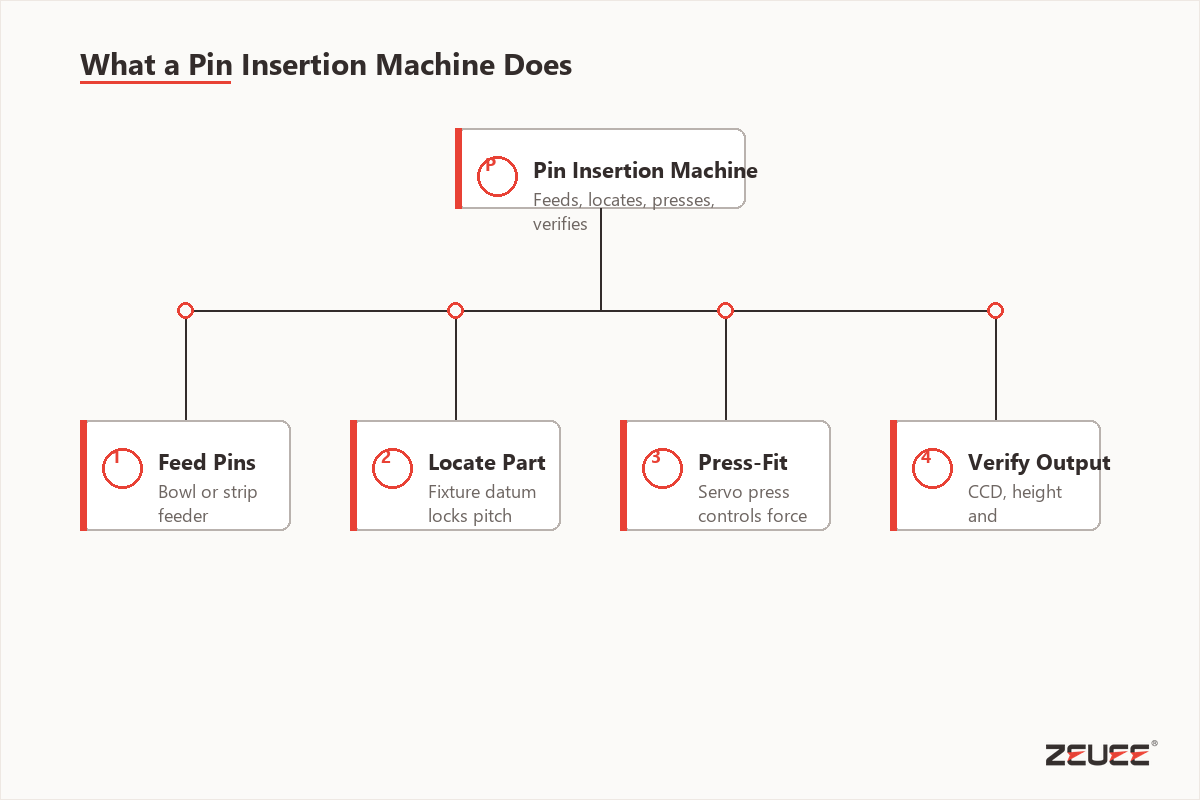
Eine Maschine zur Kontaktstiftbestückung ist eine Montagestation, die Kontaktstifte mit präziser Ausrichtung und Kraftregelung in eine Leiterplatte, ein Steckverbindergehäuse, einen Anschlussrahmen, einen Spulenkörper oder ein ähnliches Bauteil einpresst. Für Ihr Einkaufsteam lautet die Frage nicht einfach: Kann die Maschine einen Kontaktstift einpressen? Entscheidend ist, ob sie das Einpress-Prozessfenster bei realen Bauteilen, tatsächlichen Toleranzen und den üblichen Änderungen in der Fertigung zuverlässig einhalten kann.
Prüfpunkt für den Einkauf: Das verborgene Risiko liegt in einer Vorrichtung oder Zuführung, deren Problem wie ein Maschinenproblem aussieht, weil die ersten Musterteile zu einwandfrei sind. Bei Prüfungen zur Automobilmontage oder Produktionsvorrichtungen können die ZEUEE-Ingenieure Musterchargen, eine 10 mm-Bezugsmaßprüfung und einen 30 sec-Prüfzyklus anhand präziser Prüfschritte nach ISO 9001 vergleichen.
Bei der Arbeit mit Einpress-Steckverbindern bildet die lötfreie Einpresstechnik den technischen Ausgangspunkt. IEC 60352-5:2020 beschreibt Einpressverbindungen als Kontaktierung, bei der ein geeigneter Einpressbereich in ein Loch der Leiterplatte eingesetzt wird, und umfasst Prüfverfahren sowie praktische Hinweise für stabile elektrische Verbindungen.
Der Automatisierungsumfang ist deutlich größer. NIST ordnet seine Robotikaktivitäten den Bereichen Leistung, Sicherheit, Flexibilität, Autonomie und einfache Implementierung in Fertigungssystemen zu. Bei der Kontaktstiftbestückung bedeutet das: Zuführung, Vorrichtung, Einpresskopf, Sensorik und Rückverfolgbarkeit werden bewertet, bevor eine neue Maschine in die Fertigungslinie integriert wird.
Der 4-stufige Ablauf der Kontaktstiftbestückung
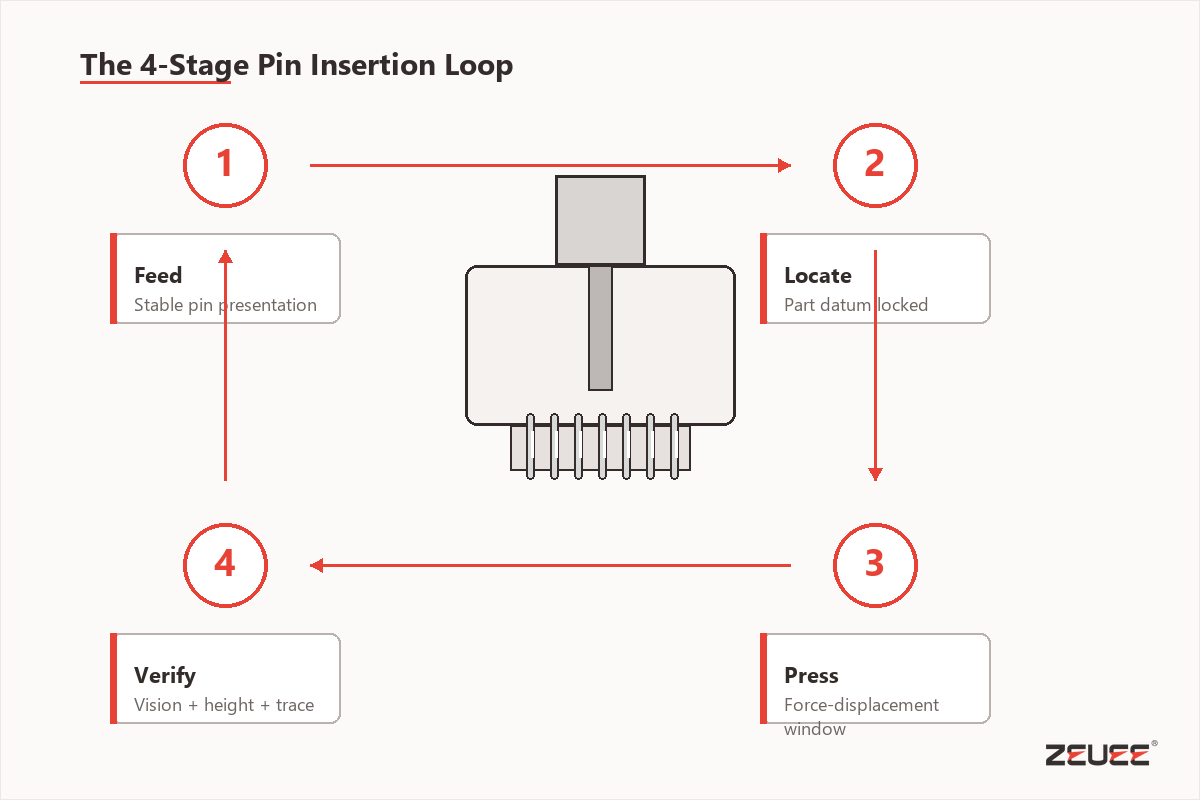
Der 4-stufige Ablauf der Kontaktstiftbestückung: So wählen Sie die Maschine aus. Kontaktstift zuführen. Bauteil sicher abstützen. Innerhalb des Kraftfensters einpressen. Prüfen. Jeder Schritt beeinflusst die anderen. Gerät einer ins Stocken, zeigen sich die Fehler häufig erst im nächsten Schritt.
Prüfpunkt Zuführung: Ein häufiges Problem ist, Zuführung, Abstützung, Einpressen und Prüfung als getrennte Stationen zu betrachten, obwohl die Ursache im Aufbau liegt. Bei einem Fertigungsprozess prüfen die ZEUEE-Ingenieure das Zuführungsrisiko, die Präzision der Vorrichtung, die ISO-9001-Dokumentation und einen 30 sec-Probelauf, bevor sie die Liniengeschwindigkeit bewerten.
1. ZuführenKontaktstifte von einer Rolle, aus einem Schwingfördertopf, einem Rohr, einer Ablage oder einer kundenspezifischen Zuführung sortieren oder bereitstellen, ohne Gratbildung, falsche Ausrichtung oder störanfällige Übergaben.
2. StabilisierenLeiterplatte, Kunststoffgehäuse oder Werkstückträger so abstützen, dass sich die Lochposition und der Bauteilbezugspunkt während der Betätigung nicht verschieben.
3. EinpressenEinpresskopf, Werkzeug oder Aktuator zur Regelung von Hub, Geschwindigkeit und erforderlicher Einpresskraft einsetzen.
4. PrüfenVor dem Weitertransport des Bauteils Kontaktstifthöhe, Vorhandensein, Polarität, Kraft-Weg-Kurve und Rückverfolgbarkeitsdaten prüfen.
Eine mangelhafte Zuführung kann beispielsweise Lücken verursachen, sodass ein schneller Einpresskopf warten muss. Eine instabile Vorrichtung kann Schwingungen einleiten, durch die ein guter Einpresskopf in der Kraftkurve problematisch wirkt. Wird die Einpressung nicht geprüft, können verbogene Kontaktstifte bis zu späteren, kostspieligeren Prüfschritten wie der Funktionsprüfung gelangen, bei der die Nacharbeit deutlich teurer ist.
Manuelle, halbautomatische oder vollautomatische Kontaktstiftbestückung
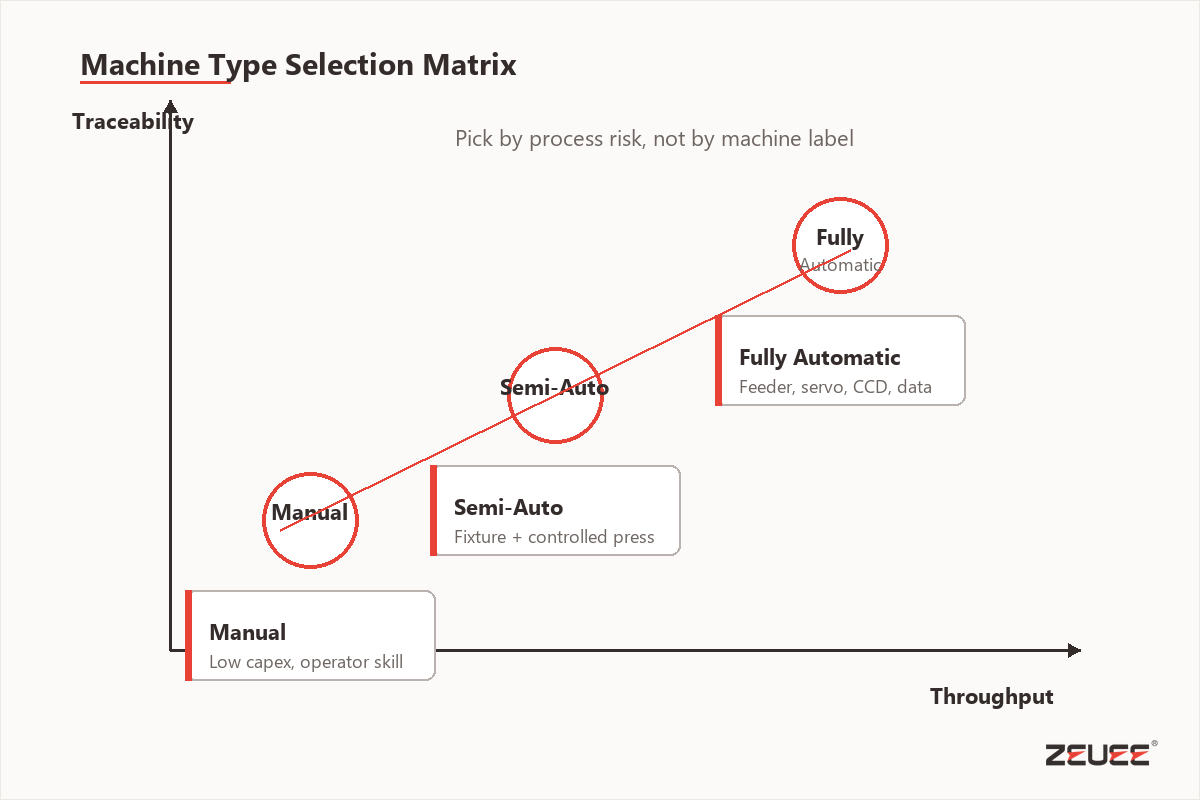
Eine manuelle Presse, eine halbautomatische Station oder ein vollautomatisiertes System kann jeweils die passende Lösung sein. Entscheidend ist, wie Sie Ihre Fertigungsanforderungen nach Stückzahlen, Varianten, Prozessstabilität, Inline-Prüfung und Rückverfolgbarkeit priorisieren.
Prüfpunkt Automatisierung: Es geht nicht um manuell oder automatisch. Das eigentliche Risiko ist eine uneinheitliche Ausbringung, weil der falsche Automatisierungsgrad gewählt wurde. Für die Montage in der Automobilindustrie und Elektronikfertigung oder bei OEMs vergleichen die ZEUEE-Ingenieure die Präzision der Vorrichtung, Prüfprotokolle nach ISO 9001 und einen 1 hour-Umrüsttest, bevor sie eine Maschinenkategorie empfehlen.
| Verfahren | Geeignet für | Rolle des Bedieners | Prüfumfang | Hauptrisiko |
|---|---|---|---|---|
| Manuelles Werkzeug zur Kontaktstiftbestückung oder Tischpresse | Prototypen, Reparaturen, Kleinserien, einfache Kontaktstiftgeometrien | Hoch. Der Bediener spürt die Ausrichtung und steuert jeden Einpressvorgang. | Meist Sichtprüfung oder Prüfung mit einer Lehre nach dem Einpressen. | Abweichungen zwischen Bedienern und Ermüdung bei wiederholten Arbeiten. |
| Halbautomatisches System zur Kontaktstiftbestückung | Mittlere Stückzahlen, häufiges Umrüsten, teilweise automatisierte Zuführung | Der Bediener legt die Bauteile ein, startet den Vorgang und reagiert gegebenenfalls auf Alarme. | Prüfungen auf Vorhandensein und Höhe sowie begrenzte Kraftprüfungen sind möglich. | Einschränkungen der Vorrichtung oder Zuführung können sich hinter einer akzeptablen Zykluszeit verbergen. |
| Vollautomatische Maschinen zur Kontaktstiftbestückung | Stabile Großserienfertigung, Inline-Leiterplattenmontage, Montagelinie für Steckverbinder | Der Bediener überwacht den Maschinenstatus und füllt Material nach. | Kraft-Weg-Messung, CCD-Prüfung, Barcode und Rückverfolgbarkeit sind praktikabel. | Nicht geeignete Eingangsteile beeinträchtigen die Ausbringung schnell, wenn das Prozessfenster nicht validiert wurde. |
Bead Electronics weist zu Recht darauf hin, dass manuelle Montage bei der eigenen Arbeit mit Einpress-Steckverbindern kein Gegenspieler der Automatisierung ist. Kleine Bauteile, geringe Stückzahlen oder eine Variabilität, bei der die Einschätzung des Bedieners hilfreich ist, lassen sich weiterhin sinnvoll von Hand oder mit einfachen Hilfsmitteln montieren, statt eine komplette Maschine einzusetzen. Bewerten Sie zuerst die Montagerisiken und suchen Sie danach nach geeigneter Ausrüstung.
Prozessfenster beim Einpressen
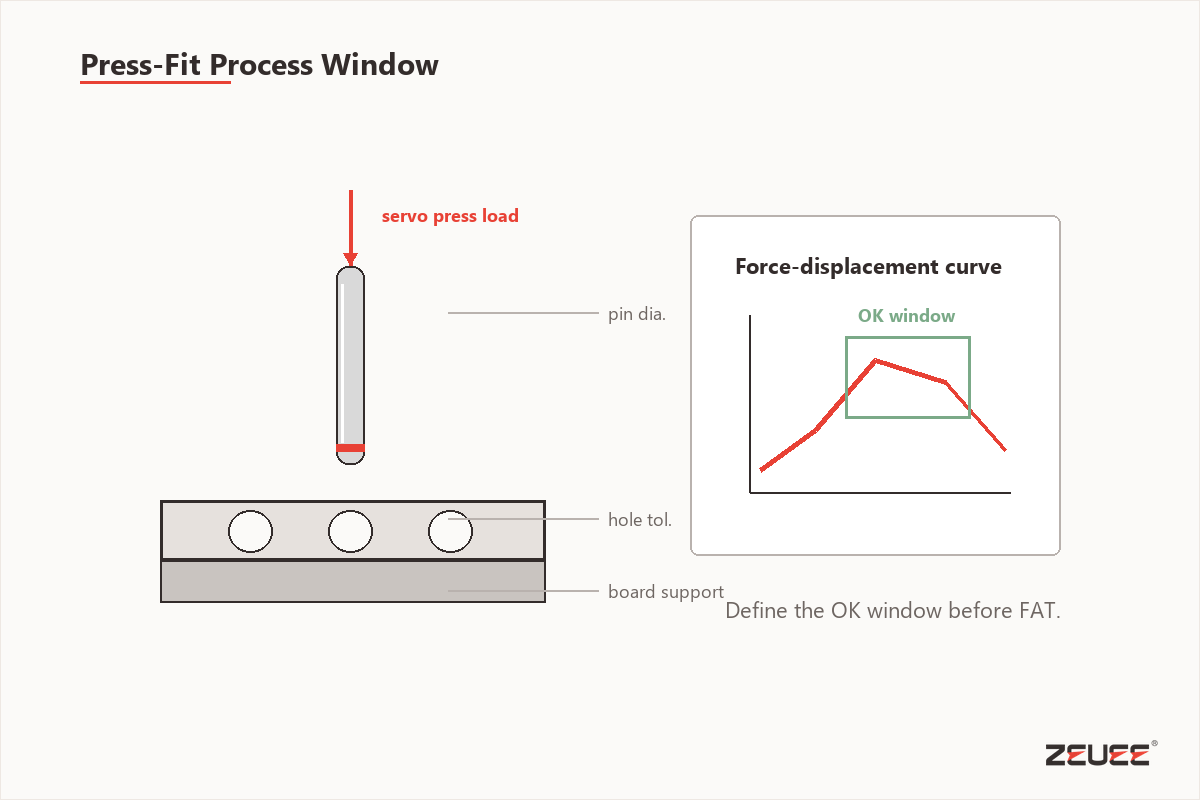
Das Prozessfenster beim Einpressen beschreibt den zulässigen Betriebsbereich für Größe und Form des Kontaktstifts, Loch toleranz, Leiterplattendicke und Abstützung, Beschichtung, Einpresshub und Kraft. Innerhalb dieses Bereichs ist eine zuverlässige elektrische Verbindung ohne Beschädigung der Leiterplatte sowie ohne übermäßige Schwankungen bei Spannung und Haltekraft möglich.
| Variable | Was vor der Maschinenplanung zu prüfen ist | Warum das wichtig ist | Hinweis auf erforderliche Nachweise |
|---|---|---|---|
| Kontaktstiftdurchmesser und Einpressbereich | Nennmaß, Toleranzbereich, Form des gefederten Abschnitts, Beschichtungsfinish | Geringe Geometrieabweichungen verändern die erforderliche Einpresskraft. | Anwendungsbereich und Definition der Einpressverbindung nach IEC 60352-5:2020 |
| Lochtoleranz und Leiterplattenaufbau | Bohrung, Beschichtung, Kupferdicke, Material, Abstützpunkte | Abweichungen der Lochmaße verändern Einpresskraft und Halteverhalten. | Aktualisierungshinweise zu IEC 60352-5:2020 umfassen Kupferdicke und Kraftdiagramme |
| Abstützung von Leiterplatte oder Gehäuse | Bezugspunkt der Vorrichtung, Gegenplatte, lokale Steifigkeit, Bauteilsitz | Durchbiegung kann Kontaktstifte verbiegen oder einen stabilen Aktuator instabil erscheinen lassen. | Assembly Magazine erläutert den Kontext der Ausrichtung von Leiterplatten und Steckverbindern |
| Hub und Geschwindigkeit | Startposition, Endposition, Annäherungsgeschwindigkeit, Einpressgeschwindigkeit, Rücklaufweg | Derselbe Kontaktstift kann sich bei einer Änderung von Geschwindigkeit und Abstützung anders verhalten. | Circuits Assembly berichtet über Einpressprüfungen mit 100 mm/s |
| Einpresskraftprofil | Spitzenkraft, Kraft-Weg-Kurve, Endkraft, Auspress- oder Haltekraftprüfung | Die Form der Kraftkurve weist auf zu große oder blockierte Löcher, verbogene Kontaktstifte oder einen schlechten Sitz hin. | Circuits Assembly berichtet über eine Modellgüte von 96,4 % für Einflussfaktoren der Einpresskraft |
| Prüfverfahren | Kontaktstifthöhe, fehlender Kontaktstift, Polarität, CCD, Sensorbestätigung, Barcode-Verknüpfung | Durch die Prüfung wird aus einer Einpressstation ein geregelter Fertigungsprozess. | Autosplice führt Optionen für Kraftmessung, Barcode und Werkzeugsicherung auf |
| Umrüsten | Variantenanzahl, Wechsel der Zuführung, Werkzeugwechsel, Verwaltung der Maschinenrezepte | Eine schnelle Maschine mit langer Umrüstzeit kann den Produktivitätsvorteil zunichtemachen. | FUJI nennt Vielseitigkeit und Wartung als wichtige Aspekte der Automatisierung |
| Rückverfolgbarkeit | Bauteil-ID, Maschinenrezept-ID, Kraftprotokoll, Alarmursache, Bedieneraktion | Die Rückverfolgbarkeit hilft, Materialabweichungen von Maschinenabweichungen zu unterscheiden. | NIST stellt die Messwissenschaft in den Mittelpunkt der Fertigungsautomatisierung |
| Grenzen der Nacharbeit | Zulässiges erneutes Einpressen, Prüfung nach der Nacharbeit, Leiterplattenhistorie | Pauschale Regeln sind weniger aussagekräftig als gemessene Nachweise zu Haltekraft und Einpresskraft. | Circuits Assembly berichtet, dass der Umfang der Nacharbeit im eigenen Datensatz kein dominanter Faktor war |
Ein möglicherweise überraschendes Ergebnis einer Studie von Circuits Assembly zu Nacharbeitsverfahren für Einpress-Steckverbinder: Faktoren wie der Kontaktstifttyp und die Lochmaße beeinflussten die Einpresskraftkurven stärker als wiederholte Nacharbeit an fehlerhaften Baugruppen. Das schmälert nicht die Bedeutung des Einpresskraftprofils, zeigt aber, wie wichtig es ist, bereits in vorgelagerten Prozessen eine gute Bauteilqualität sicherzustellen.
Spezifikationsübersicht für die frühe Planung
Dies sind keine Maschinenangaben von ZEUEE. Es handelt sich um veröffentlichte Vergleichswerte aus Ausrüstungs- und Einpressprüfungen. Sie helfen Ihrem Team, vor der Planung eines Systems zur Kontaktstiftbestückung die richtigen Fragen zu stellen.
| Referenzwert | Veröffentlichter Wert | Verwendung im RFQ-Gespräch |
|---|---|---|
| Beispiel für den Einpressbereich von Autosplice | 250 mm × 250 mm | Mit den tatsächlichen Abmessungen der Werkstückaufnahme und dem erforderlichen Verfahrweg vergleichen. |
| Zykluszeit-Referenz von Autosplice | 0.7 sec/Bauteil | Erfragen, ob Zuführung, Prüfung und Entladung mit der Einpressung Schritt halten. |
| Referenzwert für Medienanschlüsse von Autosplice | 6 bar Druckluft | Kapazität und Druckstabilität der Werksdruckluftversorgung bestätigen. |
| Referenzwert für den elektrischen Anschluss von Autosplice | Aktuelles, lieferantenspezifisches Datenblatt | Spannung, Frequenz, Stromstärke, Sicherheitskategorie und regionale elektrische Anforderungen vor der Layoutfreigabe mit dem Lieferanten bestätigen. |
| Referenz für den Aufstellbereich von Autosplice | Aktuelle, lieferantenspezifische Zeichnung | Maschinenabmessungen, Wartungszugang, Platz zum Materialladen und Handhabung von Ausschussteilen anhand der aktuellen Zeichnung prüfen. |
| Kontext der Einpressprüfung von Circuits Assembly | Kontext der veröffentlichten Studie | Laborprüfungen klar von der Abnahmerate in der Fertigung unterscheiden. |
| Modell der Einpresskraft von Circuits Assembly | 96.4% | Veranschaulicht, warum Einflussgrößen an Kontaktstift, Leiterplatte und Loch gemessen werden sollten. |
| Anteil der gemeldeten Varianz der Einpresskraft | 84%, 9%, 4%, 3%, 0% | Als Hinweis verstehen, dass eine einzelne Variable selten jeden Fehler erklärt. |
| Anteil der gemeldeten Varianz der Haltekraft | 60%, 21%, 7%, 7%, 5% | Erfragen, wie der Lieferant die Haltekraft nach dem Einpressen und nach der Nacharbeit validiert. |
Übersicht zu 7 Fehlerarten
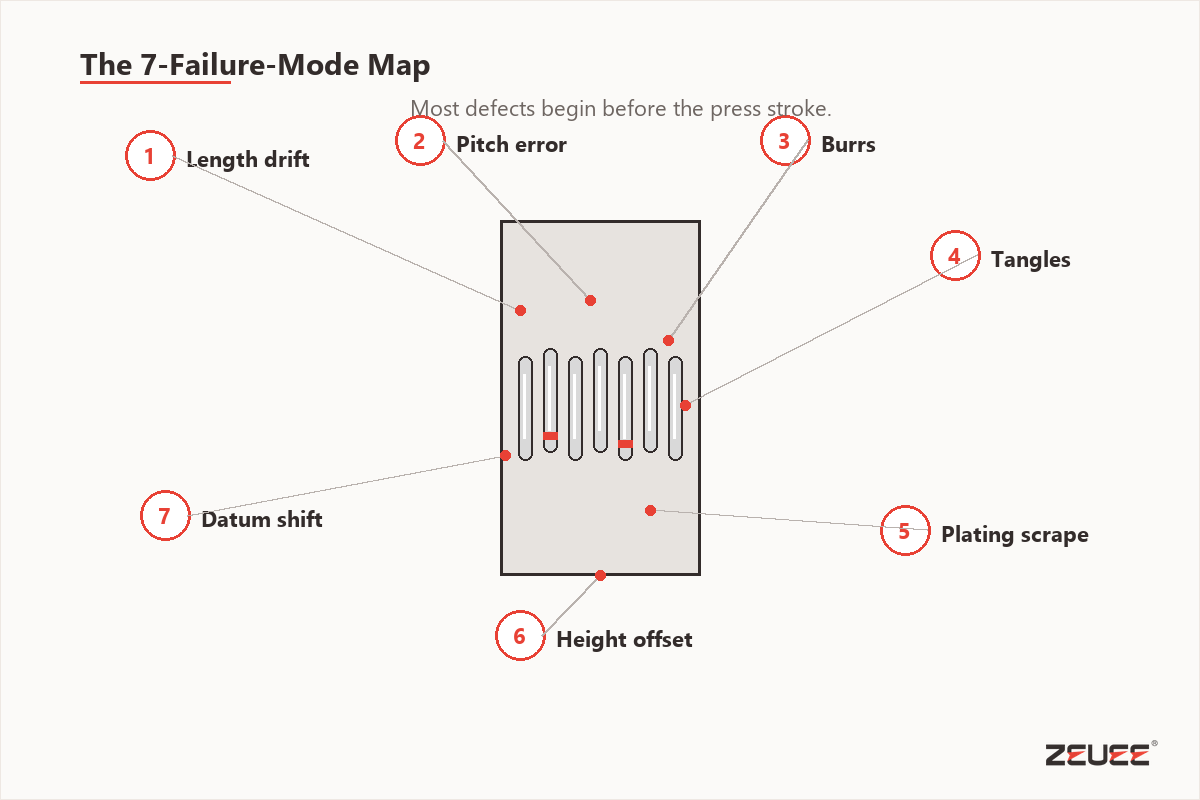
Die Übersicht zu 7 Fehlerarten ist eine Fehlersuchtabelle für Ausbringungsverluste bei der Kontaktstiftbestückung. Sie ordnet sichtbare Fehler dem Bauteil, der Zuführung, den Werkzeugen, der Vorrichtung oder dem Prüfschritt zu, der am ehesten für den Fehler verantwortlich ist.
Prüfpunkt Fehlerbild: Die Zuordnung von Fehlern ist wenig hilfreich, wenn Gratbildung, Teilungsabweichung oder Ausrichtungsprobleme nur als Ausschussmenge erfasst werden. Die ZEUEE-Ingenieure nutzen Musterprüfungen, die Prüfung präziser Vorrichtungen, Rückverfolgbarkeit nach ISO 9001 und eine 10 mm-Bezugsmaßprüfung, um in der Montage Werkzeuggängigkeit von Materialproblemen zu unterscheiden.
| Fehlerart | Häufiges Symptom | Wahrscheinlicher Ursachenbereich | Praktische Prüfung |
|---|---|---|---|
| 1. Uneinheitliche Kontaktstiftlängen | Ungleichmäßige Endhöhe oder unvollständiger Sitz | Eingangsmaterial, Schneidprozess, Zuführung der Kontaktstifte | Kontaktstiftlängen messen, bevor der Aktuator als Ursache angenommen wird. |
| 2. Teilungsabweichung | Kontaktstift fluchtet nicht mit dem Loch oder einem Merkmal des Gehäuses | Trägerstreifen, Rollenspannung, Vorschubindexierung, Bezugspunkt der Vorrichtung | Teilung am Zuführungsausgang und an der Einpressposition prüfen. |
| 3. Grate | Hohe Einpresskraft, verkratztes Loch, unvollständiger Sitz | Schneiden der Kontaktstifte, Beschichtung, Wareneingangskontrolle | Eingangsprüfung von Mustern und Alarme für Kraftkurven ergänzen. |
| 4. Verhedderte oder ungleichmäßige Wicklung | Störung der Zuführung oder übersprungener Kontaktstift | Rolle, Rohr, Schwingfördertopf, Förderstrecke | Zunächst die Zuführung allein erproben und erst danach vollständige Maschinenversuche durchführen. |
| 5. Scharfe Schnittkanten | Abschaben der Beschichtung oder Beschädigung der Leiterplatte | Zustand des Kontaktstiftendes und Einpresswerkzeug | Schnittgeometrie unter Vergrößerung prüfen. |
| 6. Abgeschabte Beschichtung | Elektrische Instabilität oder unzureichende Haltekraft | Lochgröße, Kontaktstiftfinish, Einpressweg, Abstützung der Leiterplatte | Kraftkurve und Prüfung nach dem Einpressen vergleichen. |
| 7. Abweichung zwischen Loch und Ausrichtung | Verbogene Kontaktstifte, gerissenes Gehäuse, Ausschuss bei der Leiterplattenbestückung mit Kontaktstiften | Vorrichtungskonstruktion, Werkzeugverschleiß, Leiterplattentoleranz, Bezugspunktkonzept | Wiederholgenauigkeit des Bezugspunkts prüfen, bevor die Einpresskraft erhöht wird. |
| 8. Fehlende Prüfung | Fehlerhafte Bauteile gelangen bis zur elektrischen Prüfung | Sensorkonzept, CCD-Abdeckung, Rückverfolgbarkeitskonzept | Gut-/Ausschusskriterien vor dem Kauf der Automatisierung festlegen. |
| 9. Unpassendes Maschinenrezept | Gutteile werden nach dem Umrüsten ausgesondert | Rezeptverwaltung, Auswahl durch den Bediener, Barcode-Verknüpfung | Maschinenrezept, Teilenummer und Werkzeug-ID miteinander verknüpfen. |
Mehrere dieser Fehlerarten stimmen mit den von Bead Electronics gemeldeten Problemen aus der Praxis überein, darunter abweichende Kontaktstiftlängen, Teilungsprobleme, Grate, Wicklung, scharfe Schnittkanten und abgeschabte Beschichtungen. Die Schlussfolgerung liegt auf der Hand: Liegt die Ursache bei der Zuführung, der Bauteilqualität oder der Lochposition, kann eine Maschine mit höherer Einpresskraft die Qualität sogar verschlechtern.
Engpasskette von der Zuführung bis zur Kraftprüfung
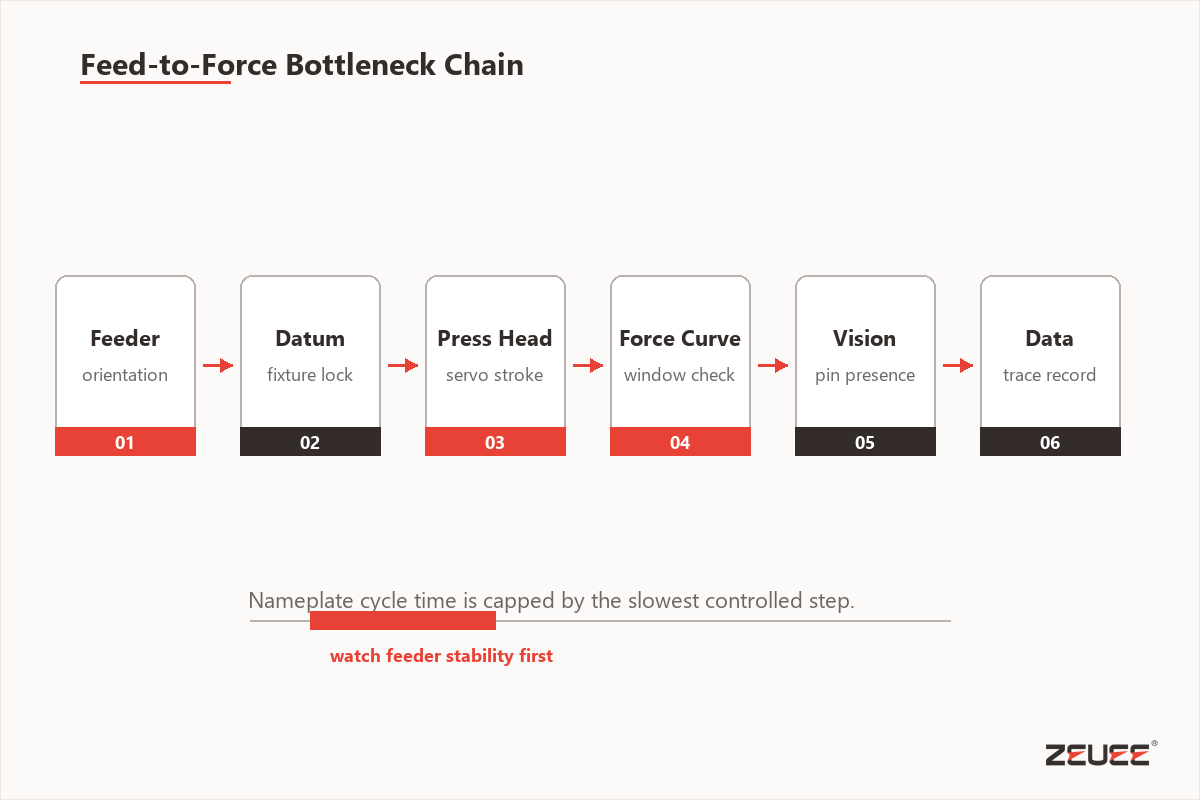
Engpasskette von der Zuführung bis zur Kraftprüfung. Die tatsächliche Zykluszeit eines Systems zur Kontaktstiftbestückung wird durch den langsamsten stabilen Arbeitsschritt begrenzt: Material zuführen, Bauteil bereitstellen, Einpresskopf betätigen, Kraft bestätigen und fertige Baugruppe entladen. Die Nenngeschwindigkeit gilt erst, wenn diese Prozesskette stabil läuft.
Prüfpunkt Zykluszeit: Eine verborgene Verzögerung entsteht oft, weil Zuführung oder Vorrichtung die angegebene Einpressgeschwindigkeit nicht unterstützen. In der Praxis prüfen die ZEUEE-Ingenieure den Montageablauf mit hochpräzisen Werkzeugen, ISO-9001-Protokollen, einem 30 sec-Prüfzyklus und mindestens 1 hour stabiler Materialzuführung.
Auf den Produktseiten zu Maschinen werden häufig Optionen wie Einpressbereich, Anzahl der Köpfe, Werkzeugsicherung, Barcode-Scan, Fernsteuerung, Kraftprüfung und Inline-Konfiguration aufgeführt. Diese Angaben sind wichtig, zeigen aber nicht das ganze Bild. Eine Maschine mit schnellem Aktuator kann stillstehen, bis Störungen der Zuführung behoben sind. Eine zeitaufwendige manuelle Positionierung der Vorrichtung erfüllt möglicherweise die Anforderungen der Fertigung nicht. Dauert die Prüfung zu lange, kann sie die Ausbringung auf die Prüfgeschwindigkeit begrenzen. Ein Schwingförderer kann automatische Maschinen zur Kontaktstiftbestückung in einer Vorführung schnell erscheinen lassen. Als Kennzahl für die tatsächliche Ausbringung sollten jedoch Gutteile pro Stunde dienen und nicht Zyklen pro Sekunde.
Praktische Regel: Bewerten Sie die Zykluszeit anhand der stabilen Ausbringung akzeptierter Teile und nicht allein anhand der Hübe pro Sekunde. Für die Fertigungseffizienz zählt die Zahl der Gutteile, nicht die Bewegung des Aktuators.
Vor der Festlegung der Maschinenkonfiguration sollten die Ingenieurteams Versuche mit Zuführung, Vorrichtung und Kraftfenster durchführen. Ein modulares System zur Kontaktstiftbestückung kann beim Wechsel zwischen Produktfamilien Vorteile bieten, allerdings nur, wenn sich Werkzeuge und Maschinenrezepte schnell anpassen lassen, ohne neue Stillstände zu verursachen.
Kraftkurven bewerten und inline prüfen
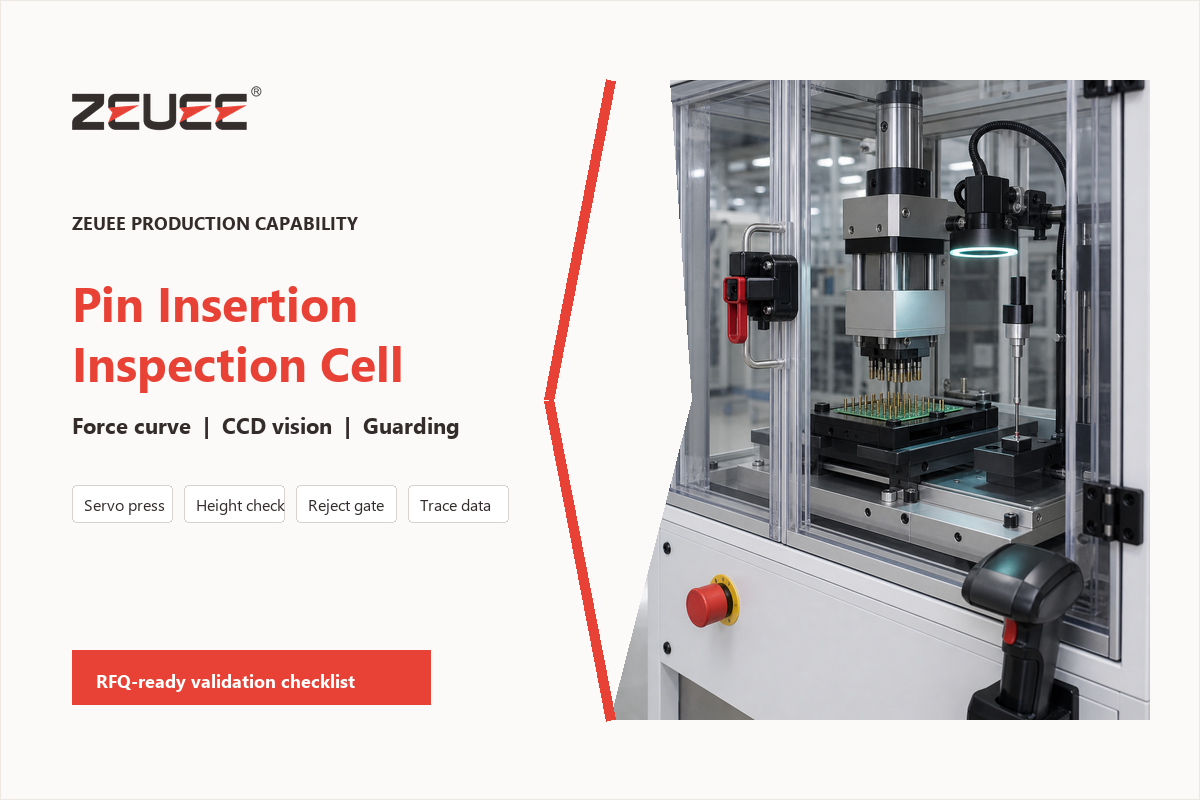
Bei der Bewertung von Kraftkurven werden Kraft-Weg-Daten in Entscheidungen umgesetzt. Statt nur die maximale Einpresskraft zu messen, wertet die Station Kurvenverlauf, Endhöhe und Prüfergebnis aus, um über Annahme, Ausschuss, Nacharbeit oder eine genauere Untersuchung zu entscheiden.
Prüfpunkt Inspektion: Kraftdaten sind wenig aussagekräftig, wenn der Stichprobenplan die Fehlerursache nicht erfasst. Für die Leiterplattenmontage oder die Fertigung in der Automobilindustrie verbinden die ZEUEE-Ingenieure veröffentlichte Hinweise zu Prüfbedingungen mit präzisen Vorrichtungsprüfungen, einer Prüfroutine nach ISO 9001 und einem 30 sec-Zyklus zur Sichtprüfung. Legen Sie für eine Leiterplattenlinie fest, ob das Kraftüberwachungssystem Spitzenkraft, Kurvenverlauf, Endhöhe und Rückverfolgbarkeit auf Stationsebene aufzeichnet.
| Signal | Mögliche Hinweise | Wahrscheinliche Maßnahme |
|---|---|---|
| Geringe Kraft, korrekte Endhöhe | Möglicherweise zu großes Loch oder zu geringe Haltekraft | Lochtoleranz und Prüfplan für die Haltekraft prüfen. |
| Hohe Kraft vor dem Einsetzen | Grat, zu kleines Loch, blockierter Weg, falscher Winkel des Kontaktstifts | Anhalten und Kontaktstift, Loch und Führungswerkzeug prüfen. |
| Plötzlicher Kraftabfall | Kontaktstift eingeknickt, Leiterplatte beschädigt, Vorrichtung verrutscht | Bauteil aussortieren und Auflagefläche prüfen. |
| Korrekte Spitzenkraft, falsche Endhöhe | Falsche Hubeinstellung oder Bezugsmaßfehler | Maschinenrezept, Bezugspunkt und Einrichtung des Einpresskopfs prüfen. |
| Korrekte Kurve, Kontaktstift fehlt auf dem Bild | Abweichung zwischen Sensor und Zuführung | CCD-Ergebnis mit der Zählung der Zuführung vergleichen. |
| Kontaktstift vorhanden, Polarität falsch | Ausrichtungsfehler in Zuführung oder Übergabe | Vor der Betätigung eine Ausrichtungsprüfung ergänzen. |
| Wiederholte Alarme nach dem Umrüsten | Falsches Werkzeug, falsches Maschinenrezept, falsche Variante | Barcode, Werkzeug-ID und Maschinenrezept miteinander verknüpfen. |
| Langsame Veränderung während einer Schicht | Werkzeugverschleiß, Verunreinigung der Zuführung, Wechsel der Materialcharge | Kraftdaten nach Charge und Wartungsintervall auswerten. |
| Kraftwerte in Ordnung, elektrische Prüfung nicht bestanden | Kontaktbereich, Beschichtung, Leiterplattenschaden, nachgelagertes Problem | Kraftdaten mit elektrischen Prüfergebnissen und Sichtprüfungen abgleichen. |
Aktuelle Forschungsarbeiten zu kontinuierlich arbeitenden Maschinen zur Kontaktstiftbestückung beziehen Druck-, Weg- und Kraft-Weg-Sensoren in das Maschinenmodell ein. Sie greifen eine wichtige Kundenfrage auf: „Liefert der Anbieter nur den mechanischen Antrieb oder auch Prüfdaten, mit denen sich Fehlerursachen ermitteln lassen?“
Prüfungen zu Maschinensicherheit und Normen
Eine Station zur Kontaktstiftbestückung ist angetriebene Fertigungsausrüstung und nicht nur ein Qualitätsprüfprozess. Einkäufer in den USA sollten Schutzvorrichtungen, Zugang zum Gefahrenbereich, Beseitigung von Störungen, Wartungszugang und Energietrennung in ihre Abnahmecheckliste aufnehmen.
Prüfpunkt Sicherheit: Sicherheitsrisiken lassen sich nach der Installation nur mit hohem Aufwand beheben, da Schutzvorrichtungen, Zugangstüren und Verfahren zur Beseitigung von Störungen das Maschinenlayout beeinflussen. Vor der FAT können die ZEUEE-Ingenieure den Zugang zur Produktionsvorrichtung, präzise Anschlagpositionen, die ISO-9001-Dokumentation, einen 15 min-Produktionslauf mit geschlossenen Schutzvorrichtungen und eine 15 min-Wartungssimulation prüfen.
OSHA 1910.212 behandelt die „allgemeinen Anforderungen für alle Maschinen“. Diese Vorschrift verlangt insbesondere Maschinenschutzvorrichtungen, die Bediener und Personen in der Nähe vor Gefahren schützen, darunter dem Arbeitsbereich, Einzugsstellen, rotierenden Teilen und umherfliegendem Material. Bei einer Zelle zur Kontaktstiftbestückung bedeutet das, Schutzvorrichtungen, Verriegelungen, Zweihandsteuerungen, den Zugang zum Materialladen und Verfahren zur Beseitigung von Störungen so zu berücksichtigen, dass Hände und andere Körperteile nicht in einen Gefahrenbereich gelangen.
OSHA 1910.147 behandelt gesondert die Wartung und Instandhaltung. Die Vorschrift regelt die Kontrolle gefährlicher Energiequellen während Wartungsarbeiten, auch dann, wenn Beschäftigte eine Schutzvorrichtung entfernen oder umgehen oder in den Arbeitsbereich greifen. Das ist relevant bei Störungen der Zuführung, Werkzeugwechseln, Justierungen der Vorrichtung und routinemäßigen Wartungsarbeiten.
Bei Steckverbindern für elektrische Anwendungen mit hohen Zuverlässigkeitsanforderungen sollte IEC 60352-5:2020 nicht als einzige mögliche Abnahmereferenz betrachtet werden. Laut der Normenseite von IPC für die Automobilindustrie und Elektromobilität ist IPC-9797 eine Norm für Einpresstechnik in der Automobilindustrie und anderen Anwendungen mit hohen Zuverlässigkeitsanforderungen; IPC-HDBK-9798 ist das Handbuch zu dieser Norm. Klären Sie mit Ihrem Endkunden, welche Normenfamilie für Abnahme, Nacharbeit und Qualifizierungsnachweise maßgeblich ist.
Grenzen des Anwendungsbereichs: IEC 60352-5:2020 konzentriert sich auf Einpressverbindungen mit einem in ein Leiterplattenloch eingesetzten Anschlusskontakt. Kunststoffgehäuse, Anschlussrahmen, Spulenkörper, Federkontaktstifte und andere Anwendungen ohne Leiterplatte erfordern eigene Prüfungen zu Haltekraft, Vorrichtung und Zuverlässigkeit, statt Annahmen von Leiterplatten zu übernehmen. Nehmen Sie für die Abnahme einen 15 min-Produktionslauf mit geschlossenen Schutzvorrichtungen und eine 15 min-Simulation des Wartungszugangs in die Sicherheitsprüfung auf.
Eignung der Anwendung nach Montageart
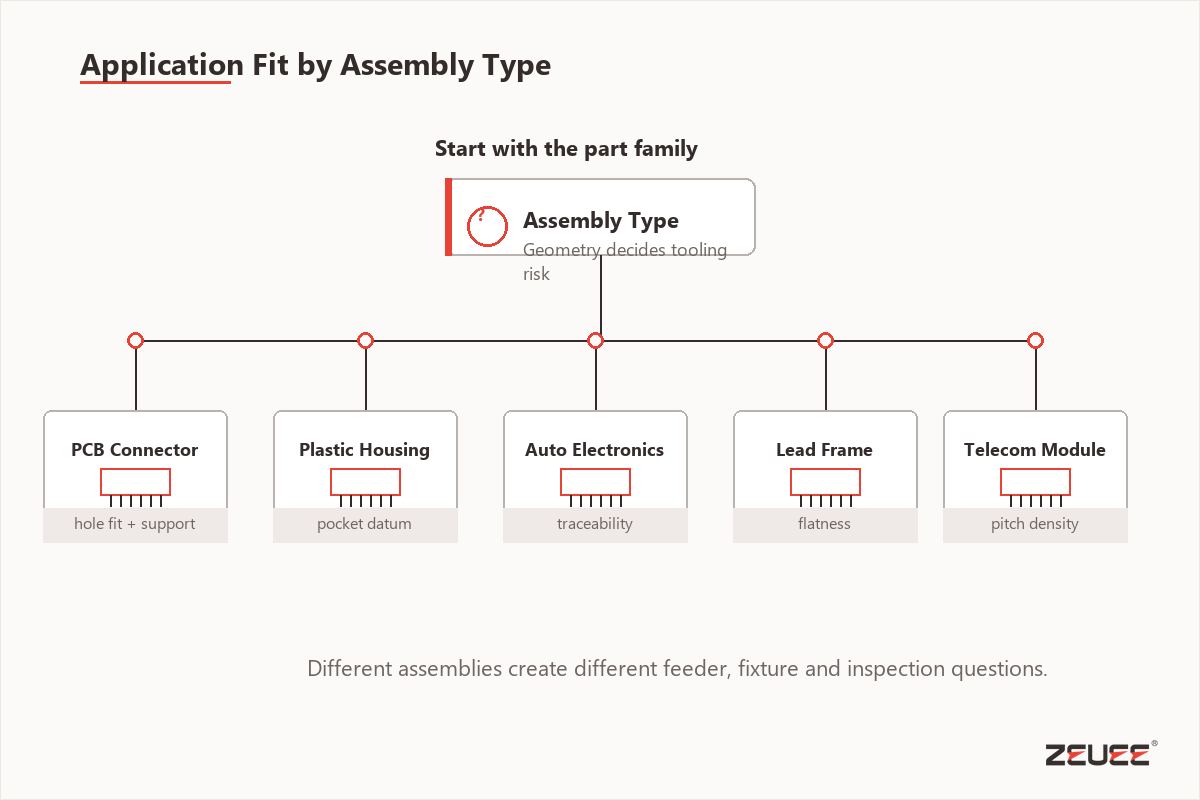
Eine automatisierte Maschine zur Bestückung von Leiterplatten-Steckverbindern stellt andere Anforderungen an die Konstruktion als eine Station zum Einsetzen von Federstiften in Kunststoffgehäuse, Blechrahmen, Spulenkörper oder elektronische Geräte für die Automobilindustrie. Der Begriff „Kontaktstift“ kann je nach Anwendung ganz unterschiedliche Anforderungen an Zuführung, Aufnahme, Prüfung und Kompatibilität bedeuten.
Anwendungsprüfung: Ein häufiger Fehler ist die Annahme, dass sich für jede Kontaktstiftanwendung dieselbe Aufnahme oder derselbe Einpresskopf eignet. Für Anwendungen in der Automobilindustrie, Medizintechnik, Elektronik und OEM-Fertigung vergleichen die ZEUEE-Ingenieure Musterzeichnungen, Präzisionswerkzeuge, Prüfschritte nach ISO 9001, Zugangsbegrenzungen von 10 mm und eine Prüfdauer von 30 s.
| Montageart | Typische Frage zur Kontaktstiftbestückung | Auswirkungen auf die Werkzeuge | Prüfschwerpunkte |
|---|---|---|---|
| Leiterplatten | Ermöglichen die Bohrung der Leiterplatte, der Press-Fit-Bereich und die Stützplatte ein stabiles Prozessfenster? | Die Leiterplattenabstützung und die Kraftüberwachung sind entscheidend. | Kontaktstifthöhe, Kraftverlauf und Beschädigung der Leiterplatte. |
| Kunststoffgehäuse für Steckverbinder | Verformt sich das Gehäuse, bekommt es Risse oder verschiebt es sich beim Einsetzen? | Die Bezugsflächen der Aufnahme und eine kontrollierte Betätigung sind entscheidend. | Position und Halt des Anschlusskontakts sowie Schäden am Gehäuse. |
| Automobilelektronik | Kann die Station Rückverfolgbarkeit und wiederholbare Prüfungen gewährleisten? | Barcode, Parametersatzsperre und Prüfprotokolle gewinnen an Bedeutung. | Chargenrückverfolgbarkeit und Eindämmung von Fehlern. |
| Telekommunikations- und Elektronikmodule | Lassen sich unterschiedliche Kontaktstiftlängen oder eine hohe Kontaktdichte beherrschen? | Präzisionsaufnahme, Stabilität des Kontaktstift-Einpresskopfs und Variantenverwaltung. | Vorhandensein, Abstand, Höhe und Kraftgrenzwerte. |
| Spulen- und Anschlussrahmen | Bleiben dünne oder flexible Träger unter Krafteinwirkung stabil? | Lokale Abstützung und schonender Transport sind entscheidend für die Konstruktion. | Position, Biegung und endgültiger Sitz. |
| Arbeiten mit Federstiften oder Spannstiften | Wird das Bauteil in eine mechanische Bohrung eingepresst und nicht in eine Bohrung für einen elektrischen Kontakt? | Andere Einpresswerkzeuge, Betätigung und Haltemechanismen sind erforderlich. | Einpresstiefe, Rechtwinkligkeit und mechanischer Halt. |
Auch die Patentaktivität zeigt, dass die Weiterentwicklung von Maschinen zur Kontaktstiftbestückung voranschreitet. Eine Suche bei Google Patents aus dem Jahr 2024 führt zu einer „Maschine zur Kontaktstiftbestückung mit einer Kontaktstifteinheit“, was die kontinuierliche Weiterentwicklung der Mechanik für Zuführung, Einpressen und Positionierung bestätigt.
Kostentreiber, ohne daraus eine Angebotsseite zu machen
Der Preis einer Maschine zur Kontaktstiftbestückung hängt weniger von der verwendeten Suchbezeichnung ab als von der Fertigungszelle, in die sie integriert wird: Komplexität der Zuführung, Kontaktstiftausführung, Anzahl der Stationen, Prüfaufwand, angestrebte Ausbringung, angestrebte Umrüstzeit und Möglichkeiten zur Datenintegration. Eine allgemeine Preisschätzung ohne geeignete Konstruktionszeichnungen und Kontaktstiftmuster ist wahrscheinlich wenig hilfreich.
Kostenprüfung: Das Angebotsrisiko steigt, wenn Probleme wie Schwankungen bei der Zuführung, Verschleiß der Aufnahme oder fehlende Prüfdaten unentdeckt bleiben. Die ZEUEE-Ingenieure können die Kostendiskussion in einen Prüfplan für die Montagefertigung überführen – mit Präzisionszeichnungen, Prüfverfahren nach ISO 9001, einem Musterlauf von 1 Stunde und einer Prüfung der Ausschleusung fehlerhafter Teile innerhalb von 30 s.
Für Ihren Einkauf lautet die entscheidende Frage nicht: „Was kostet die günstigste automatische Maschine zur Kontaktstiftbestückung?“ Entscheidend ist vielmehr: „Welche Kostentreiber lassen sich aus dem System entfernen, bevor der Lieferant mit der Konstruktion beginnt?“ Eine einfache Station für einen Kontaktstift und ein Bauteil hat ein völlig anderes Budgetprofil als eine Produktionslinie im großen Maßstab mit zahlreichen Einpressköpfen, vollständiger CCD-Prüfung, Kraft-Weg-Analyse, Sortierung fehlerhafter Teile und Produktionsdatenerfassung im MES.
- Schwierigkeit der Zuführung: (z. B. Spulen, Röhrchen, Trays, Schwingförderer, Bauteile in unterschiedlicher Ausrichtung, Grate oder empfindliche Anschlussdrähte)
- Toleranz von Kontaktstift und Bohrung: (engere Toleranzen erfordern eine präzisere Regelung der Werkzeuge und Einpresskräfte sowie eine sorgfältigere Prozessvalidierung)
- Anzahl der Stationen: (Einsetzen an einem Punkt oder an mehreren Punkten auf einer Leiterplatte beziehungsweise bei mehreren Produktvarianten)
- Prüfumfang: (z. B. Sichtprüfung, Prüfung von Kontaktstifthöhe und Vorhandensein, Polaritätsprüfung, Kraftverlaufsanalyse, stichprobenartige Prüfung der Haltekraft und Chargenrückverfolgbarkeit)
- Umrüstverfahren: (z. B. manuelles Wechseln der Werkzeuge bei geringer Variantenvielfalt oder modulare Werkzeuge und Parametersatzverwaltung bei häufigen Produktwechseln)
- Integration in die Fertigungsumgebung: (z. B. SMEMA-Protokoll, MES-Anbindung, Barcode-Lesung, Datenausgabe, Verwaltung des Ausschussbehälters und verfügbarer Platz in der Fertigung)
Wirksame Kostengespräche setzen bei der Risikominderung an. Bittet ein Lieferant vor der Angebotserstellung um Zeichnungen, Kontaktstiftmuster, Toleranzangaben zum Material, eine angestrebte Ausbringung und konkrete Prüfkriterien, spricht das in der Regel für ein fundiertes Vorgehen in der Konstruktion und nicht bloß für Verkaufsdruck. Noch bevor eine Maschine zur Kontaktstiftbestückung installiert wird, sollten die Abnahmeprüfungen die erwartete Gutteilausbringung, die Abläufe für fehlerhafte Teile, die Zuständigkeit für die Montage von Schutzvorrichtungen und Aufnahmen sowie die Daten festlegen, die nach dem ersten Produktionslauf geprüft werden.
Unterlagen für eine aussagekräftige RFQ
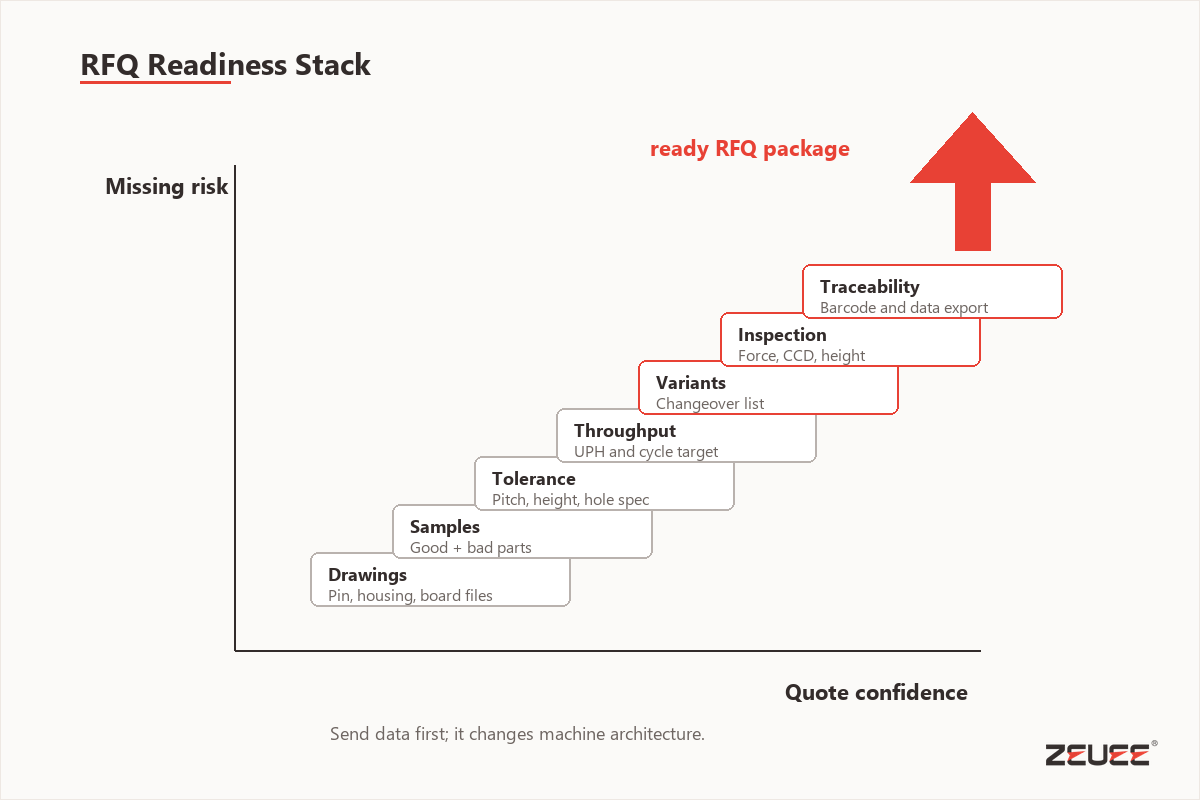
RFQ-Unterlagen: Die Informationen, die ein Automatisierungsanbieter benötigt, um zu entscheiden, ob ein Projekt eine einfache manuelle Aufnahme, eine halbautomatische Arbeitsstation, eine modulare Fertigungszelle oder eine vollständig integrierte Produktionslinie erfordert.
RFQ-Prüfung: Fehlende Angaben in der RFQ sind kein bloßes Formproblem, sondern ein Risiko: Fehlende Toleranzen, Muster oder Prüfdaten können das Projekt in die falsche Richtung lenken. Die ZEUEE-Ingenieure nutzen Zeichnungen, eine sorgfältige Prüfung von Präzisionsmustern, Rückverfolgbarkeit nach ISO 9001, einen Bezugsflächenabstand von 10 mm und eine angenommene Zykluszeit von 30 s als Grundlage für die Projektplanung.
Die Prüfung durch die ZEUEE-Applikationstechnik beginnt in der Regel mit Zeichnungen, Kontaktstiftmaterial, Bohrungstoleranz, angestrebter Ausbringung, Prüfverfahren, Umrüstgrenzen und Rückverfolgbarkeit. Fehlen diese Angaben in der Anfrage, kann ein schnelles Angebot weit am tatsächlichen Prozessbedarf vorbeigehen.
| RFQ-Angabe | Benötigte Unterlagen | Wofür die Angaben benötigt werden |
|---|---|---|
| Bauteilzeichnung | Zeichnung der Leiterplatte, des Gehäuses, Trägers oder Bauteils mit Bezugsflächen und Toleranzen | Aufnahmekonstruktion und Abstützverfahren |
| Kontaktstiftspezifikation | Durchmesser und Länge des Kontaktstifts, Press-Fit-Bereich, Material, Beschichtung und Verpackung | Zuführung, Einpresswerkzeug und Kraftbereich |
| Angaben zu Bohrung oder Langloch | Nennmaß, Toleranz, Beschichtung, Leiterplattendicke und Material | Prozessfenster und Prüfplan |
| Muster | Gutteile, bekannte Fehlerteile, Musterspulen oder Verpackungen | Zuführungsversuche und Prüfung der Fehlergrenzen |
| Ausbringungsziel | Teile pro Stunde, Schichten, zulässige Stillstandszeit und Ausbeuteziel | Manuelle, halbautomatische oder vollautomatische Konfiguration |
| Variantenmix | Anzahl der SKUs, Umrüsthäufigkeit und gemeinsam verwendete Kontaktstiftfamilien | Strategie für modulare Werkzeuge und Parametersätze |
| Prüfvorgaben | Kontaktstifthöhe, fehlender Kontaktstift, Polarität, Kraftverlauf, Halt und elektrische Prüfung | Anforderungen an Sensoren, CCD und Datenerfassung |
| Fertigungsgrenzen | Platzbedarf, Stromversorgung, Druckluft und Schnittstellen vor- und nachgelagerter Anlagen | Standalone- oder Inline-Aufbau und Integrationsumfang |
| Anforderungen an die Rückverfolgbarkeit | Barcode, MES, Kraftprotokoll, Alarmprotokoll und Bedieneranmeldung | Datenarchitektur und ein Abnahmeversuch unter stabilen Betriebsbedingungen von 30 min |
Ausblick auf die Branche: vom Einpressen der Kontaktstifte zur Prozessmessung
Die praktische Weiterentwicklung bei der automatisierten Kontaktstiftbestückung besteht nicht in schnellerem Einpressen. Sie liegt im Übergang von rein mechanischem Einsetzen zu einer „messgestützten“ Rückmeldung der Einpresskraft, Bildverarbeitungsprüfung, Parametersätzen, Rückverfolgbarkeit und verbesserter Diagnose – während die Produktionsmengen bei Steckverbindern und Elektronik stark steigen.
Trendprüfung: Das zukünftige Risiko besteht darin, Geschwindigkeit ohne Messung einzukaufen, denn Produktionsprobleme müssen weiterhin anhand von Daten nachvollziehbar sein. Für die Elektronikmontage und die Automobilfertigung verbinden die ZEUEE-Ingenieure Präzisionswerkzeuge, Prüfprotokolle nach ISO 9001, veröffentlichte Quellenhinweise zum Prüfkontext und Prüfziele von 30 s mit rückverfolgbaren Maschinendaten.
Dieselben Diskussionspunkte von FUJI zu ihrem neuen automatisierten Bestückungsroboter machen die Anliegen fast aller Produktionsteams deutlich: Zeitdruck, Fachkräftemangel, Wartungsaufwand und flexible Fertigungsautomatisierung. Deshalb fragen viele Einkäufer inzwischen ebenso nach Umrüstbarkeit, Verfügbarkeit und Systemkompatibilität wie nach einer schnellen Kontaktstiftbestückung.
Auch der Kontext der Norm ist wichtig. IEC 60352-5:2020 sollte nicht als Markenaufkleber betrachtet werden, den man beliebig in Absätze einfügt. Vielmehr gibt sie Anlass zu prüfen, ob der Lieferant die Umsetzung von Einpresstechnik beherrscht, welches Prüfverfahren am besten geeignet ist, wie sich die Verbindung beim Herausdrücken verhält und wie sich die Kontaktfläche praxisgerecht behandeln lässt.
Wann der Wechsel von einem Werkzeug oder einer Tischpresse zu einer kundenspezifischen Lösung sinnvoll ist
Wenn sich Kraft, Ausrichtung, Zykluszeit, Prüfung oder Rückverfolgbarkeit nicht mehr durch die Geschicklichkeit des Bedieners beherrschen lassen, ist es Zeit, von einem manuellen oder auf einer Werkbank montierten Werkzeug auf eine automatisierte Lösung umzusteigen. Ein klares Anzeichen dafür sind wiederkehrende Ausbeuteverluste, eine schwankende Ausbringung oder ein steigender Produktionsbedarf, der eine schnellere Prüfung erfordert, als eine manuelle Sichtprüfung leisten kann.
Prüfung des richtigen Zeitpunkts: Ein zu später Wechsel führt zu kostspieligem Ausschuss; bei einem zu frühen Wechsel kann das Problem weiterhin an der Aufnahme oder am Material liegen. Vor einer Empfehlung für eine kundenspezifische Automatisierung vergleichen die ZEUEE-Ingenieure Nachweise aus der Montagefertigung, Präzisionsmusterdaten, Prüfschritte nach ISO 9001, einen 1-stündigen Pilotlauf und ein Prüfziel von 30 s.
Haben Sie Zeichnungen, Musterteile, eine angestrebte Ausbringung und klare Prüfanforderungen? Dann hilft Ihnen ein allgemeiner Artikel nicht weiter. Entdecken Sie die Lösung von ZEUEE zur Kontaktstiftbestückung, vergleichen Sie verwandte Maschinen zur Steckverbindermontage und die Automatisierung für Hyperboloidkontakte und informieren Sie sich anschließend über den Fertigungshintergrund von ZEUEE, bevor Sie die RFQ-Unterlagen zusammenstellen.
Benötigen Sie vor der Planung einer Maschine eine technische Prüfung?
Senden Sie Zeichnungen der Steckverbinder, Kontaktstiftmuster, die angestrebte Ausbringung, Prüfkriterien, Produktvarianten und Umrüstgrenzen. ZEUEE prüft, ob sich Ihr Projekt für eine manuelle Aufnahme, eine halbautomatische Fertigungszelle oder eine vollautomatische Linie zur Kontaktstiftbestückung eignet, bevor die detaillierte Maschinenplanung beginnt. So bleibt das Gespräch auf konkrete Bauteile bezogen und wird nicht zu einer allgemeinen Kataloganfrage.
Prüfung Ihres Kontaktstiftbestückungsprozesses anfragenHäufig gestellte Fragen
Was ist eine Maschine zur Kontaktstiftbestückung?
Antwort anzeigen
Eine Maschine zur Kontaktstiftbestückung führt Kontaktstifte oder Anschlusskontakte automatisch zu, positioniert sie, presst sie ein und prüft sie auf einer Leiterplatte, in einem Steckverbindergehäuse, Anschlussrahmen oder Spulenrahmen. Bei Anlagen mit manueller Unterstützung ist der Bediener weiterhin in den Prozess eingebunden. Halbautomatische und vollautomatische Systeme ergänzen eine kontrollierte Zuführung, die Prüfung der Einpresskraft und Höhe, Parametersätze für das Umrüsten sowie Rückverfolgbarkeit für eine wiederholbare Fertigung.
Ist eine Maschine zur Kontaktstiftbestückung dasselbe wie ein Einsetzwerkzeug für Kontaktstifte?
Antwort anzeigen
Nein. Ein Einsetzwerkzeug für Kontaktstifte wird meist von Hand bedient, an einer Presse montiert oder in einer Aufnahme verwendet und eignet sich für kleine Serien, Prototypen, Reparaturen oder Servicearbeiten. Eine Maschine zur Kontaktstiftbestückung ist ein gesteuertes Produktionssystem mit Zuführung, Einpresskopf, Werkzeugen, Kraftmessung, Bildverarbeitungsprüfungen, Ausschleusung fehlerhafter Teile und Datenerfassung, wenn Anforderungen an Wiederholbarkeit, Ausbringung und Qualität das manuelle Handling übersteigen.
Wie wähle ich zwischen manueller, halbautomatischer und vollautomatischer Kontaktstiftbestückung?
Antwort anzeigen
Richten Sie die Entscheidung zunächst nach dem Produktionsrisiko aus und nicht nach der Bezeichnung der Maschine. Manuelles Einsetzen von Kontaktstiften eignet sich für kleine Stückzahlen, Prototypen mit vielen Varianten oder Anwendungen, bei denen Fingerspitzengefühl des Bedieners erforderlich ist und automatische Anlagen die Kontaktstifte beschädigen könnten. Halbautomatische Maschinen eignen sich für mittlere Stückzahlen, wenn eine automatisierte Zuführung oder Betätigung hilft, aber häufiges Umrüsten anfällt. Vollautomatische Systeme sind ideal für eine gleichmäßige Fertigung hoher Stückzahlen, wenn Ausbringung, Rückverfolgbarkeit und Prüfung die zusätzlichen Kosten für Werkzeuge, Zuführungen, Steuerung und Integration rechtfertigen.
Was verursacht hohe Einpresskräfte oder verbogene Kontaktstifte?
Antwort anzeigen
Hohe Einpresskräfte oder verbogene Kontaktstifte deuten auf ein Problem mit dem Prozessfenster hin. Zu den typischen Ursachen zählen Grate, zu große Kontaktstifte, zu kleine Bohrungen, fehlerhafte Bohrungsbeschichtungen, Bewegungen des Gehäuses oder der Aufnahme, Bezugsflächenfehler, eine falsch ausgerichtete Zuführung und ein nicht rechtwinklig zum Bauteil ausgerichteter Einpresskopf. Die Lösung besteht nicht immer darin, mehr Kraft aufzubringen. Prüfen Sie zuerst Kontaktstifte, Bohrungen, Abstützungen und Kraft-Weg-Daten.
Welche Angaben sollte ich vor einer Angebotsanfrage für eine Maschine zur Kontaktstiftbestückung senden?
Antwort anzeigen
Senden Sie Bauteilzeichnungen, Kontaktstiftspezifikationen, Bohrungsmaße und Toleranzen, Musterteile, die angestrebte Zykluszeit, Produktvarianten, zulässige Ausschussgrenzen, Prüfkriterien, Verpackungsformat sowie Anforderungen an Rückverfolgbarkeit und Fertigungsschnittstellen. Falls Fehler aufgetreten sind, fügen Sie Fotos und fehlerhafte Muster bei. So können die Ingenieure den Aufwand für die Zuführung und Werkzeuge, den Bedarf an Kraftüberwachung, die Anzahl der Stationen und den Umrüstplan beurteilen.
Referenzen und Quellen
- Offizielle Veröffentlichungsseite zu IEC 60352-5:2020
- Normenverzeichnis zu EN IEC 60352-5:2020
- ANSI-Eintrag zu IEC 60352-5:2020
- NIST-Robotik
- Circuits Assembly: Nacharbeit an neuen Hochgeschwindigkeits-Press-Fit-Steckverbindern
- OSHA 1910.212: Allgemeine Anforderungen an alle Maschinen
- OSHA 1910.147: Kontrolle gefährlicher Energie
- IPC-Normenseite zu Automobilindustrie und Elektromobilität
- Autosplice-Einpresssysteme
- Bead Electronics: Probleme mit automatisierten Bestückungsmaschinen
- Diskussion zu Press-Fit-Steckverbindern bei Electronics StackExchange
- FUJI-Trends bei automatisierten Bestückungsrobotern
- Assembly Magazine: Press-Fit-Steckverbinder ohne Löten montieren
- Google Patents: CN221947579U-Maschine zur Kontaktstiftbestückung
WARUM WIR DIESE INHALTE ERSTELLEN
Einblicke in die ZEUEE-Technik
ZEUEE veröffentlicht technische Leitfäden, die auf der praktischen Erfahrung aus Automatisierungsprojekten beruhen. Seit 2005 entwickeln und fertigen wir kundenspezifische Automatisierungsanlagen für die Steckverbindermontage, die Kabelbaumfertigung, robotergestützte Linien, die Bildverarbeitung und die Modernisierung von Smart Factories.
Gegründet 2005
Produktionsstandort mit 20.000 m²
120+ Fachkräfte
150+ F&E-Patente
ISO9001:2015-zertifiziert
Kontaktinformationen
Unternehmen
ZEUEE
E-Mail
trade@zeuee.com
Telefon
+86 755 2942 9358
ZEUEE kontaktieren
Im Trend






